På denna sida
För konventionell CNC-fräsning positionerar tre axlar verktyget i förhållande till delen längs X-, Y- och Z-riktningen. En fjärde axel lägger till en styrd rotation; en femte axel lägger till en andra. Den praktiska skillnaden är vilka riktningar på detaljens funktioner som maskinen kan nå medan arbetsstycket förblir spänt, samt om dess orientering kan ändras under bearbetningen.
En CNC-maskin med 4 axlar kan vara ett effektivt sätt att bearbeta funktioner runt en axel eller exponera flera ytor på en stav för fräsverktyget. Femaxlig utrustning ger större frihet att orientera delen eller verktyget, men det innebär inte att varje arbetsuppgift blir snabbare, billigare eller mer noggrann. Börja med de funktioner som behöver bearbetas.
Vad antalet axlar faktiskt beskriver.
En axel är en kontrollerad rörelseriktning. I detta fräsarbetesjämförelse är X, Y och Z tre vinkelräta linjära riktningar. För de skärande åtgärder som dessa rörelser ger upphov till, se hur CNC-fräsning fungerar. De vanliga rotationsaxlarnas beteckningar är A kring X, B kring Y och C kring Z. En specifik maskin använder den rotationsanordning som dess konstruktion stödjer; ”femaxlig” innebär inte att den har alla tre rotationsaxlar.
Detta är relativa rörelser mellan fräsverktyget och arbetsstycket. Bordet kan röra sig, spindelhuvudet kan röra sig, eller båda kan röra sig. Vanlig rotation av fräsverktyget vid spindelns skärhastighet räknas inte som en extra positionsaxel här. Beskrivningar av 6-, 7- och 12-axliga maskiner kan räkna axlar över flera verktygssystem, så deras totalsummer kräver en annan tolkning.
| Konfiguration | Reglerad rörelse | Vad det innebär för arbetsstycket |
|---|---|---|
| 3-axlig | Tre linjära axlar | Verktyget kan följa en tredimensionell bana, medan dess axelriktning i förhållande till det fastspända arbetsstycket förblir oförändrad. |
| 4-axlig | Tre linjära axlar plus en roterande axel | Arbetsstycket eller verktyget får en familj av orienteringar kring den roterande axeln. |
| 5-axlig | Tre linjära axlar plus två roterande axlar | Orienteringen mellan verktyg och arbetsstycke kan ändras i två roterande riktningar, inom maskinens rörelseområde och fria utrymmesgränser. |
Trea-xlig fräsning är inte begränsad till platta arbetsstycken. Ett kugelformat fräsverktyg kan följa en tillgänglig böjd yta genom att samordna X, Y och Z. Autodesk:s översikt över fräsning inkluderar komplexa gjutformar bland treaxliga applikationer. Frågan är om ett lämpligt fräsverktyg kan nå ytan med sin orientering oförändrad – inte om CAD-modellen ser ut att vara tredimensionell.
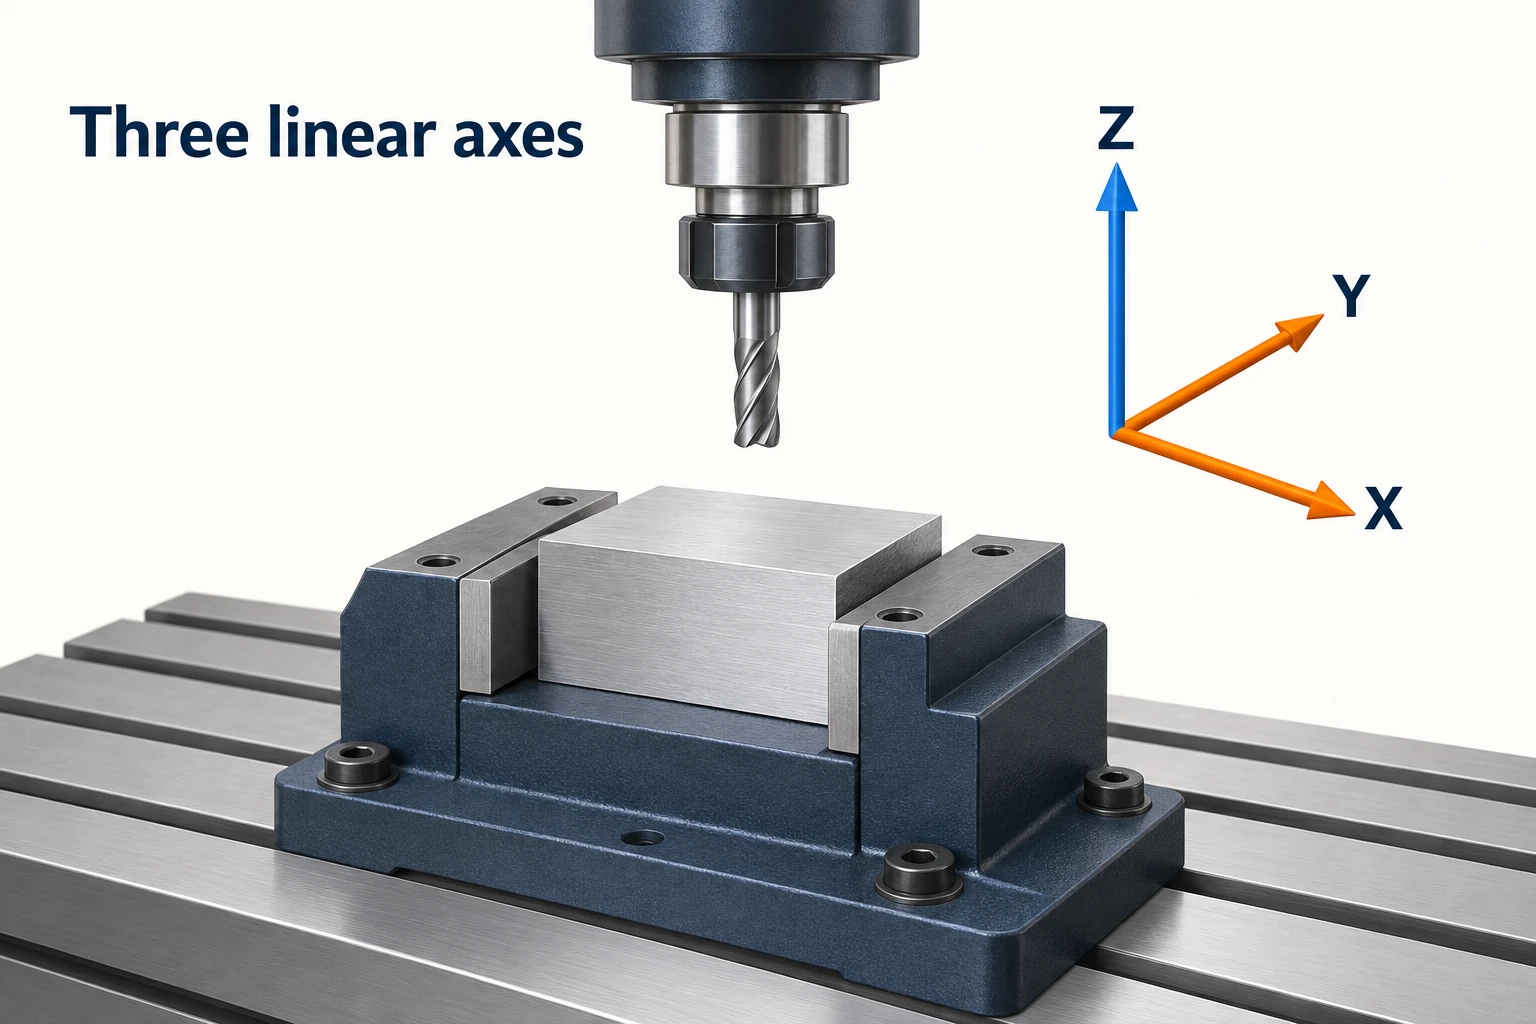
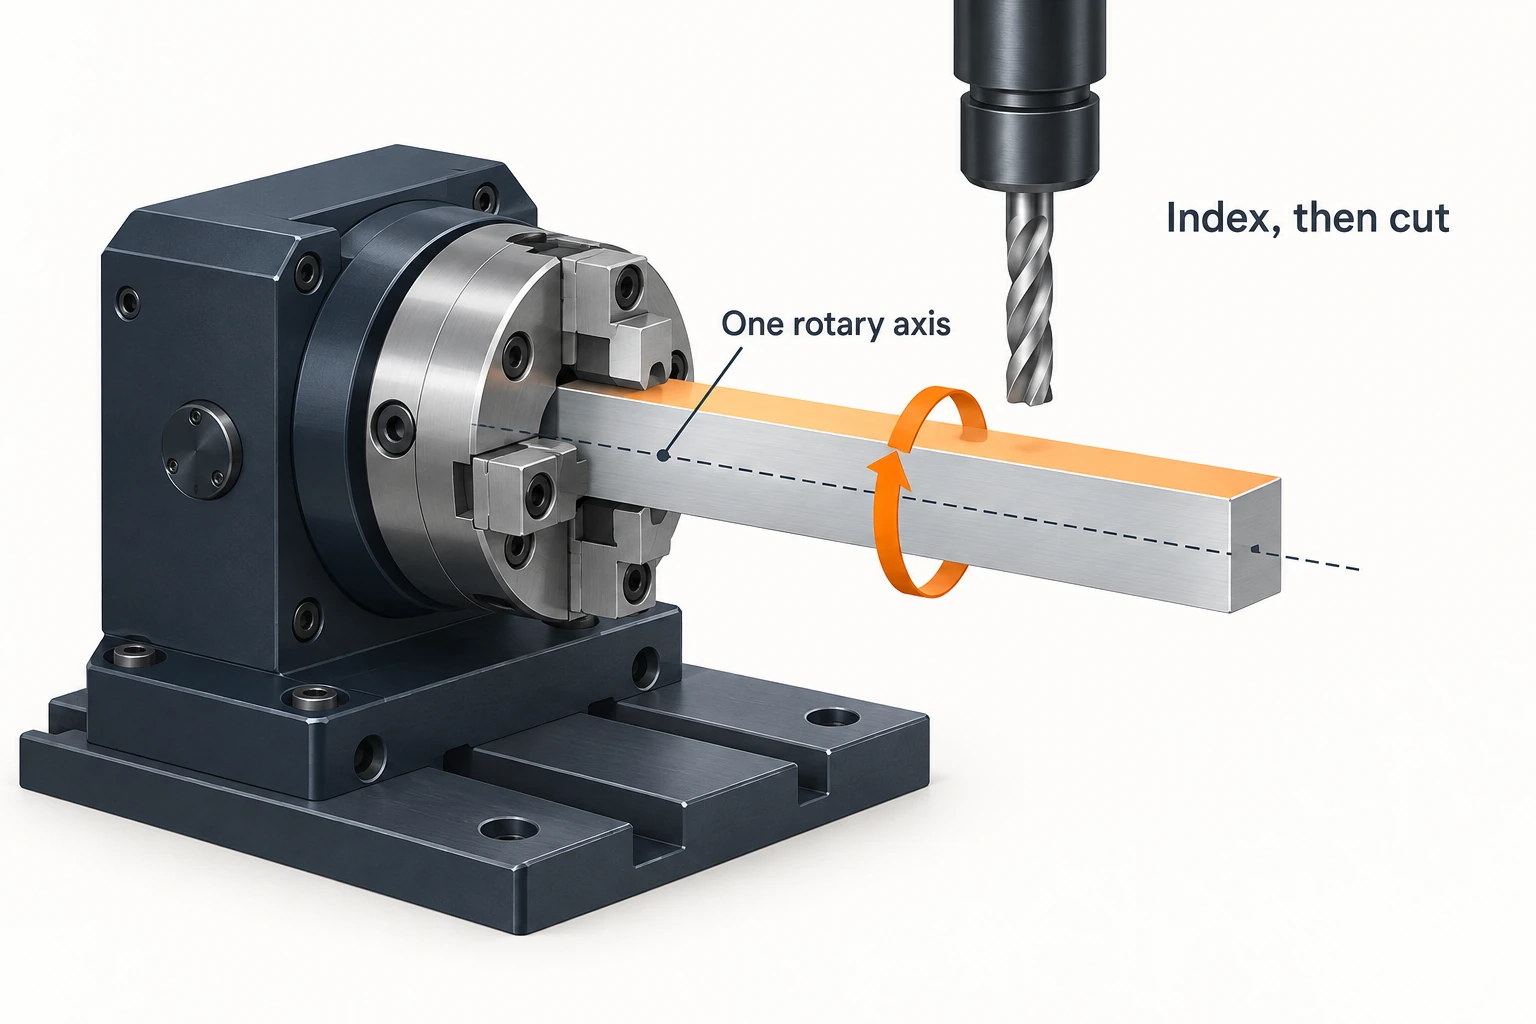
En fjärde axel arbetar kring en roterande riktning.
Överväg en vertikal fräs med en horisontell roterande anordning vars mittlinje ligger längs X-axeln. Detta är en A-axel-anordning. En kort fyrkantig stav som hålls längs denna mittlinje kan indexeras så att varje längsgående yta pekar mot den vertikala spindeln. Hål eller plana ytor på dessa ytor kan sedan bearbetas utan att staven släpps och återfastspänns.
Lägg nu till ett hål som löper längs stavens mittlinje och går in genom dess ände. Att rotera staven runt X-axeln vänder inte detta hål mot en Z-orienterad borr: dess riktning förblir parallell med X. Denna funktion kräver en annan tillvägagångssätt, till exempel en annan montering eller lämplig ytterligare verktygsmateriel. En roterande axel ger inte alla möjliga angripningsriktningar.
En fyra-axlig fräs kan använda denna rotation på två olika sätt:
- Indexerad, eller 3+1-, bearbetning: rotera till en orientering, håll den roterande axeln på plats och bearbeta sedan med de linjära axlarna.
- Samtidig fyra-axlig bearbetning: samordna roterande och linjära rörelser under skärningen, till exempel vid följning av en geometri som löper runt arbetsstycket.
Rundmatningsenheten och styrsystemet måste stödja det avsedda driftläget. Haas handbok för integration av rundmatningsenheter skiljer mellan ett indexeringsinriktat utförande med halv fjärde axel och en fullvärdig anslutning för fjärde axeln som stöder samtidig interpolering. Enbart installation av en roterande enhet visar inte vilka samordnade rörelser systemet kan utföra.
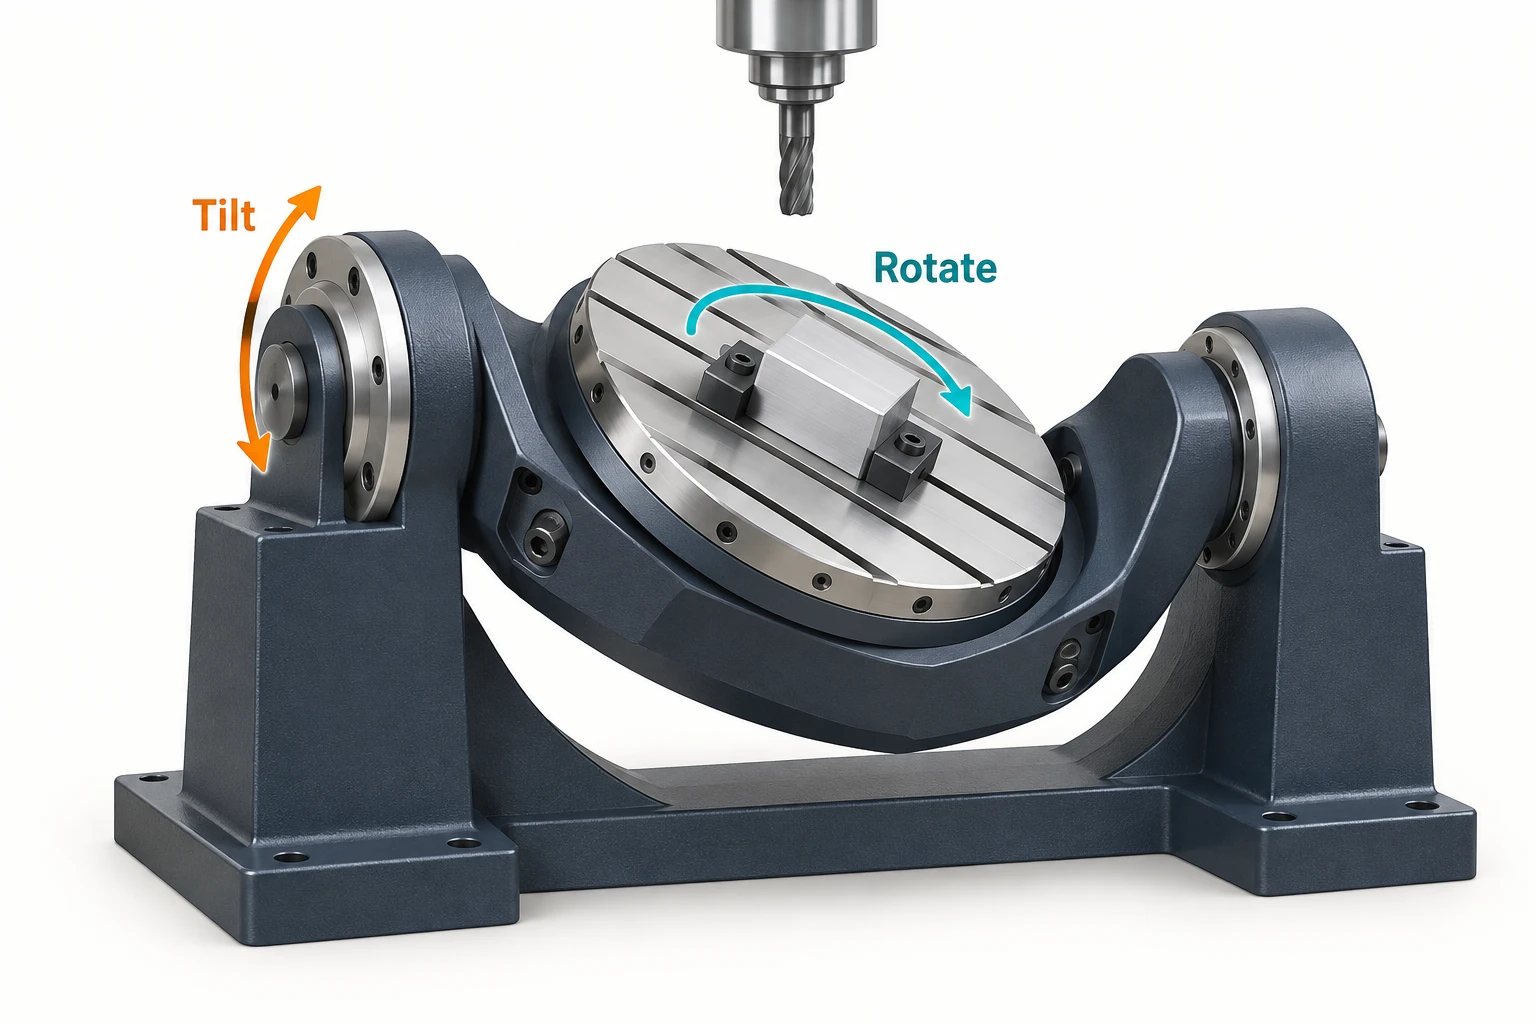
En femte axel lägger till ett ytterligare orienteringsval.
I fem-axlig CNC-bearbetning, låter två roterande riktningar ett bearbetningssystem hantera kombinationer av lutning och rotation. Detta kan vara till hjälp vid borrning av hål på olika lutande ytor, vid tillträde bredvid höga detaljer eller på ytor där verktygsriktningen måste ändras längs banan. Det innebär dock inte att man kan undvika att kontrollera skärdonen, hållaren och spännan mot den faktiska geometrin.
Rotationerna behöver inte placeras på samma ställe. En bord-bord-maskin roterar arbetsstyckespännan i två riktningar. En huvud-huvud-maskin ändrar spindelhuvudets orientering, medan en huvud-bord-konfiguration fördelar de roterande rörelserna mellan dessa två komponenter. Hurcos konfigurationsguide illustrerar varför samma antal axlar kan ha olika konsekvenser för arbetsytan och tillträdet.
Skilj också utrustningen från bearbetningsläget: 3+2- och samtidig fem-axlig bearbetning använder de roterande axlarna på olika sätt. Vid 3+2-bearbetning ställer de två roterande axlarna in arbetsstycket eller huvudet, och behåller sedan denna orientering medan de linjära axlarna bearbetar. Vid samtidig fem-axlig bearbetning kan roterande och linjära rörelser samordnas under bearbetningen. Alla fem axlar behöver inte röra sig kontinuerligt i varje segment.
HEIDENHAIN:s tekniska dokument för roterande axlar gör denna positionsdistinktion explicit. En uppsättning raka borrhål på flera lutande ytor kan kräva flera fasta orienteringar, utan att behöva kontinuerlig femaxlig verktygsrörelse. En yta som gynnas av en kontinuerligt föränderlig verktygsriktning utgör en annan uppgift.
Anpassa riktningarna för funktionerna till en praktisk bearbetningsväg.
Verktygsåtkomst, orientering och spännning avgör vilken axelkonfiguration som är lämplig för var och en av dessa delgeometrier.
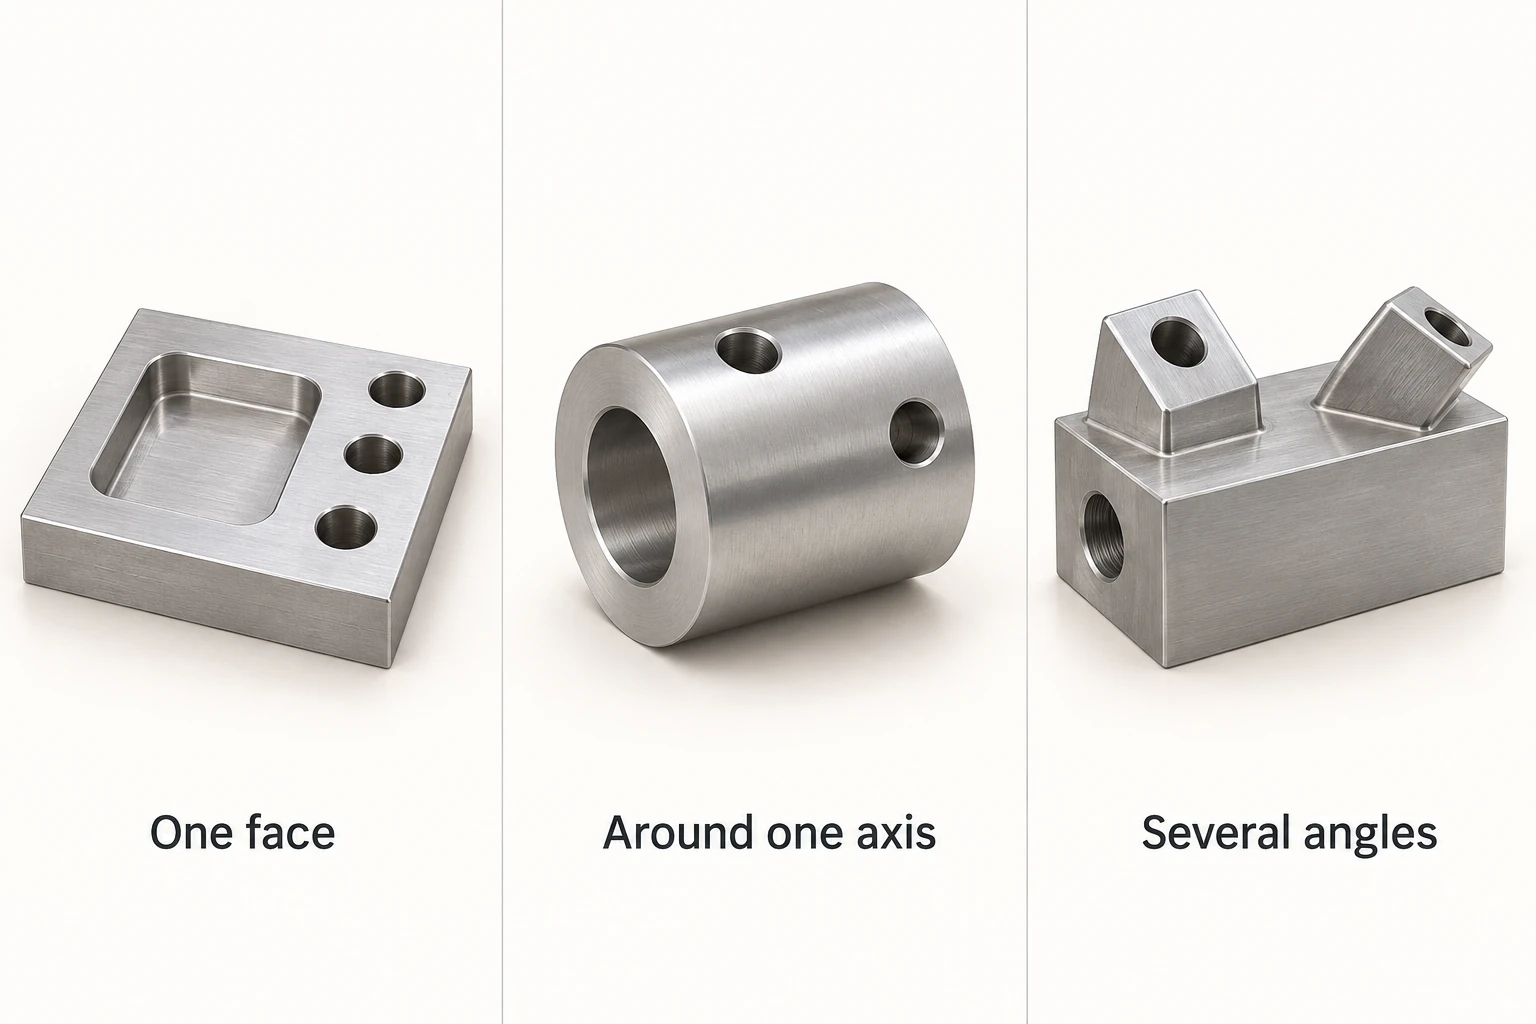
| Exempelkomponent | Logisk utgångspunkt | Vad kan påverka valet? |
|---|---|---|
| Platta med en övre ficka och vertikala hål | 3-axlig fräsning, om verktygen kan nå fickan och hålen i den valda monteringen | En blockerad funktion, en ytterligare sidopåverkan eller en svår verktygsfrigöringsförhållande |
| Krage med radiella hål runt sin omkrets | Indexerad 4-axlig fräsning för att rikta hålens riktningar mot spindeln | En axial ändfunktion kräver en annan metod; en kontinuerlig, svept funktion kan kräva samordnad roterande bearbetning |
| Block med raka hål på flera olika lutande ytor | Jämför separata 3-axliga inställningar med 3+2-positionering | En förändrad verktygsriktning längs en yta kan motivera samtidig 5-axlig bearbetning; en blockerad spännytas kräver ändå sin egen plan |
Observera att ett vinklat borrhål inte automatiskt kräver femaxlig bearbetning. En fästutrustning kan hålla en del i en fast vinkel på en treaxlig fräs. Kompromissen är den extra arbetsinsatsen för fästutrustningen eller installationen, samt hur de krävda sambanden mellan funktioner bibehålls. Omvänt kan en anspråkslös utseende del motivera roterande positionering om den annars kräver upprepad hantering.
Axelkonfigurationen påverkar hur verktyget närmar sig detaljerna; den ersätter inte den underliggande fräsprocessen.
Granska hela uppsättningen innan du föredrar fler axlar.
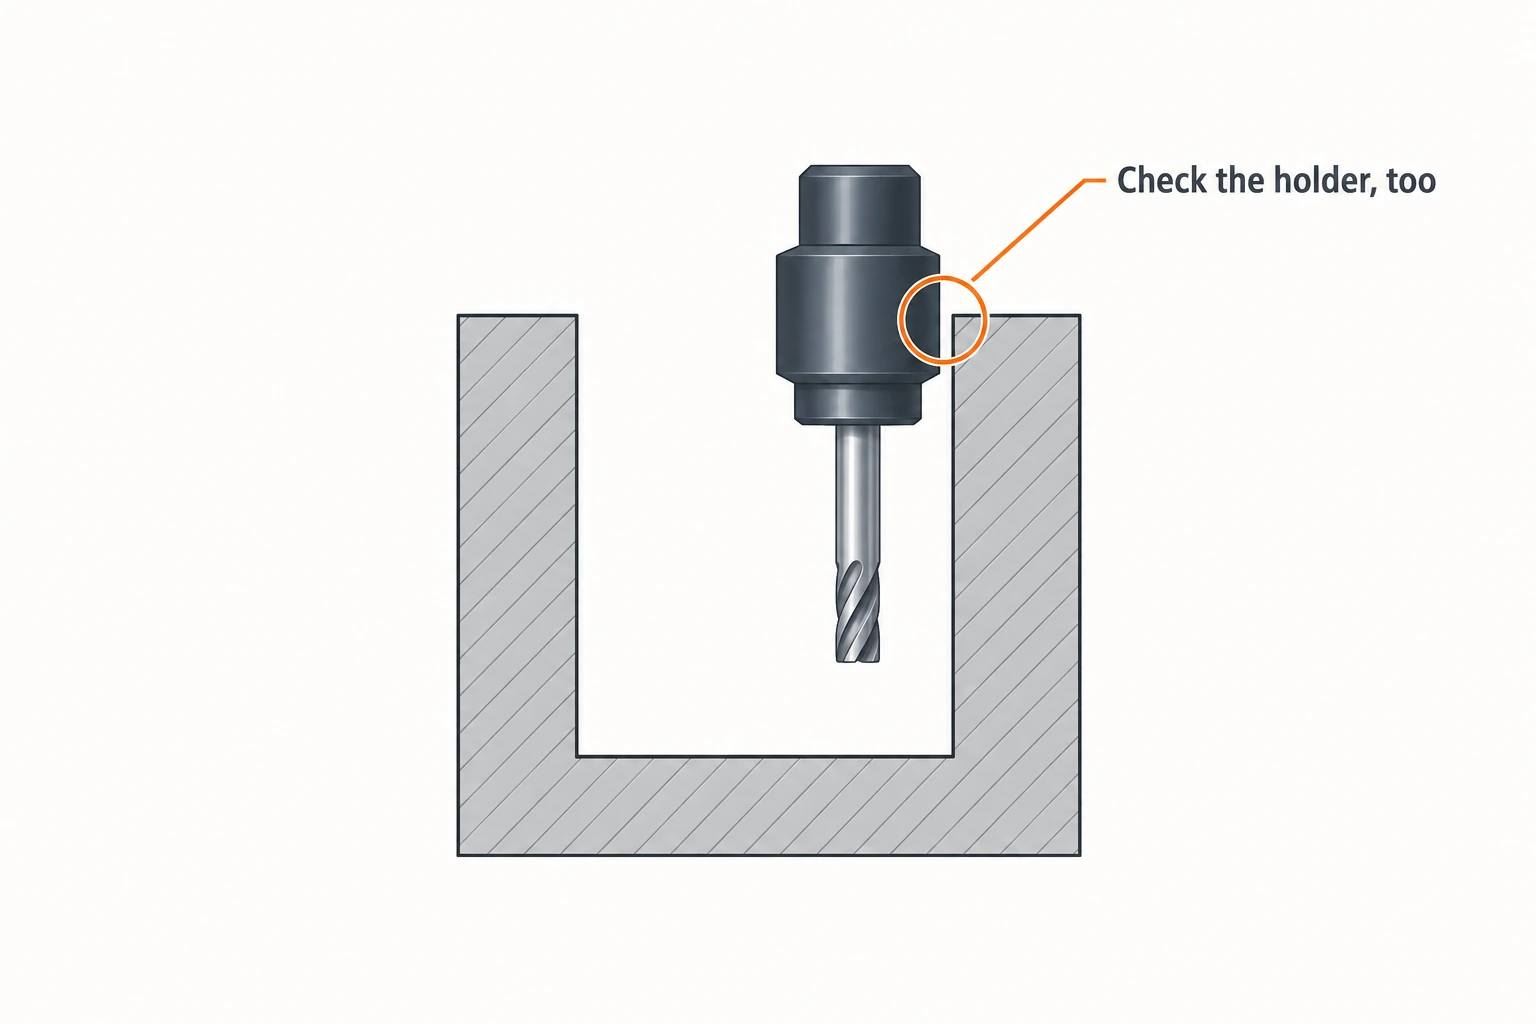
Verktygsräckvidd är ett monteringsproblem. En fräsverktygs spets kan nå en yta samtidigt som den bredare fästningen kolliderar med en vägg. Vinkling kan ibland skapa en användbar inmatning med ett kortare verktyg, men inte alla vinklar förbättrar frihetsgraden. Hurco påpekar att vissa bordorienteringar kan kräva längre verktyg för att nå en funktion. Sandvik Coromants riktlinjer för profilfräsning kopplar likaså valet av verktygsutdrag till hålgeometri och vibrationsrisk.
Fästet upptar verkligt utrymme. Att lägga till ett roterande bord på en treaxlig fräsminskar det utrymme som står till buds för delen och verktygen. På en trunnion ska det svepta utrymmet kontrolleras när delen roterar, inte bara det utrymme som delen upptar när den är i horisontellt läge. Ytor som täcks av käftar eller monteringsmaterial blir inte automatiskt exponerade bara för att maskinen har fem axlar.
Färre inställningar eliminerar vissa felkällor, men inte alla felkällor. Rotationspositionering kan minska behovet av att återställa en dels position efter omklamping. Den slutgiltiga noggrannheten beror fortfarande på rotations- och linjära axlars prestanda, kalibrering, termiskt beteende, verktygsdeformation och spännanordningen. En etikett som anger antalet axlar är inte en toleransspecifikation.
Jämför hela arbetsuppgiften. Ytterligare roterande rörelse kan spara hantering och stödja en bättre skärningsmetod, samtidigt som den också lägger till programmerings-, verifierings- eller fixturarbete. En enkel platta kan vinna litet; upprepad arbetsbearbetning på flera ytor kan vinna mycket mer. Det användbara valet är den väg som möjliggör de krävda funktionerna med hanterbara inställningar och skärningsförhållanden.
Vanliga frågor
Vad är den främsta skillnaden mellan 3-axlig och 4-axlig CNC-bearbetning?
En fyra-axlig fräsningkonfiguration lägger till en styrd roterande riktning till X-, Y- och Z-axlarna. Den kan exponera funktioner runt den axeln utan att omklämma delen. Om rotation kan ske under fräsningen beror på maskinens och styrningens konfiguration.
Kan en 3-axlig CNC-fräs maskin tillverka krökta ytor eller vinklade borrhål?
Ja. En lämplig fräs kan följa tillgängliga krökta ytor med hjälp av X-, Y- och Z-axlarna. Ett vinklat borrhål kan också borras om en monteringsanordning riktar dess axel mot spindeln. Begränsningarna är tillgänglighet, verktyg och uppställning – inte CAD-modellens utseende i sig.
Kräver en 5-axlig CNC-maskin alltid att alla fem axlar rör sig under fräsningen?
Nej. Den kan använda tredimensionell fräsning i en fast orientering, indexerad 3+2-bearbetning eller stödd samtidig rörelse. Antalet installerade axlar och den rörelse som används för en specifik bearbetning är olika saker.
Kan femaxlig bearbetning slutföra varje yta i en enda montering?
Inte nödvändigtvis. Ytor som är spända eller på annat sätt hindrade kan kräva en annan montering. Verktygets räckvidd, roterande rörelse och kollisionsfrihetsavstånd begränsar också tillträdet, även när två roterande axlar är tillgängliga.



