På denna sida
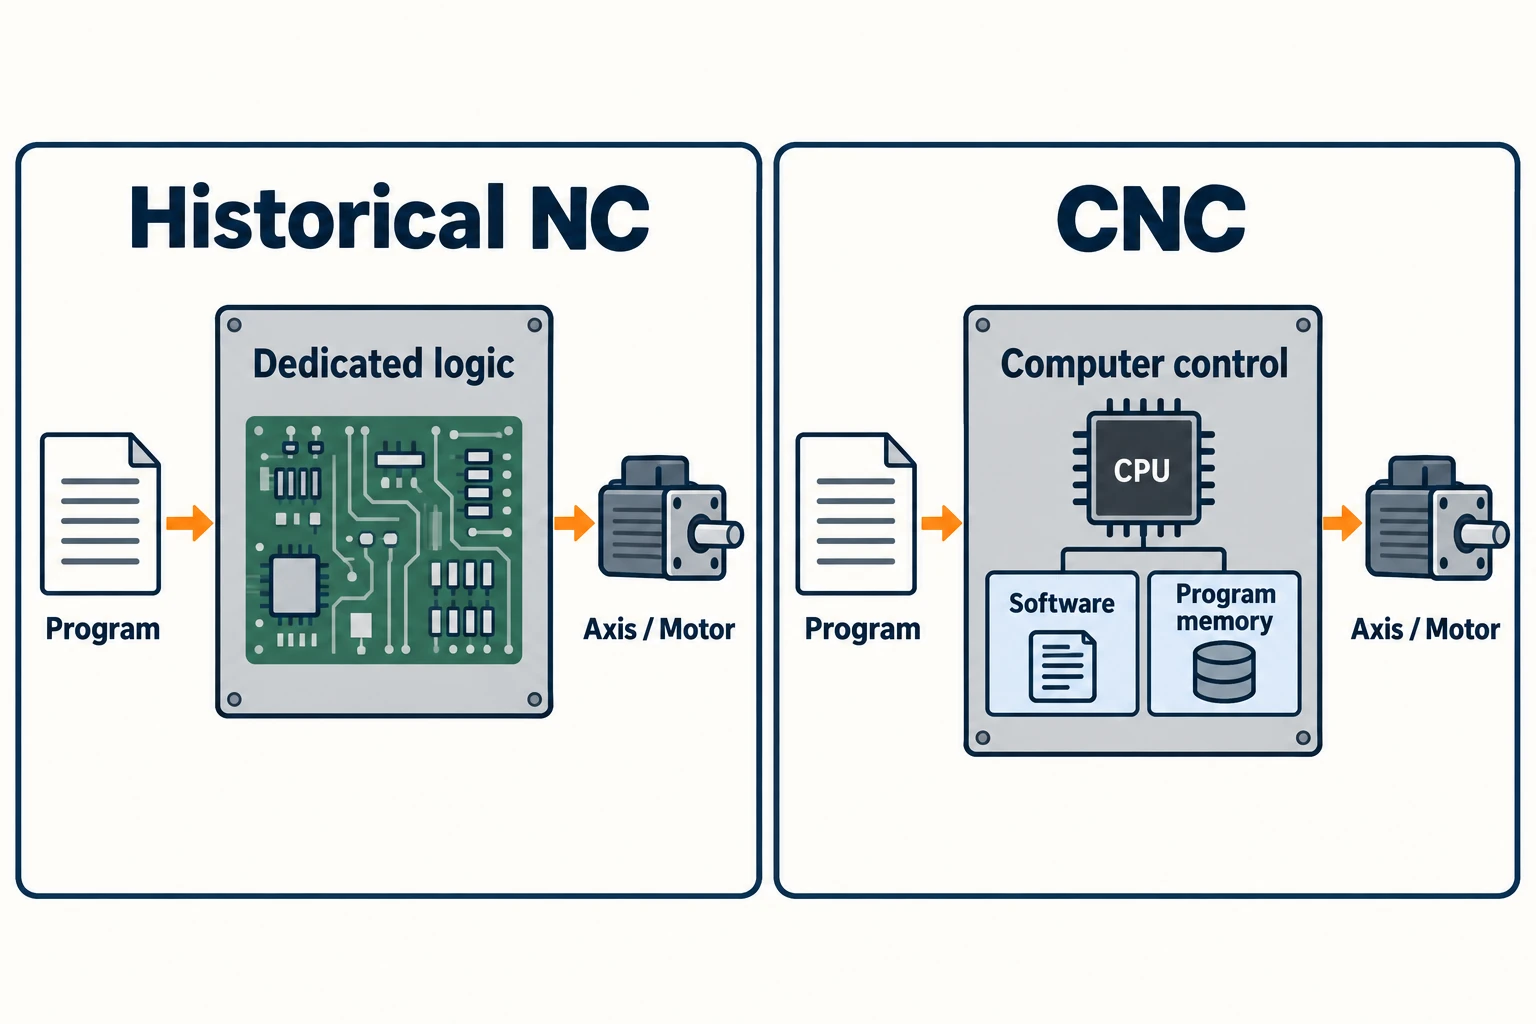
NC står för numerisk styrning: en maskin följer kodade numeriska instruktioner. CNC står för datorstyrd numerisk styrning, en form av NC som använder en dator för att styra maskinfunktioner.I en historisk jämförelse mellan NC och CNC avser termen »NC« vanligtvis en äldre styrenhet vars funktioner implementerades i specialiserad elektronisk hårdvara. Med CNC flyttades dessa funktioner till ett datorbaserat system med programvara och programminne.
Den viktiga förändringen gällde hur styrenheten hanterade instruktioner och hur lätt ett bearbetningsprogram kunde lagras, revideras och återanvändas. Det var inte uppfinningen av automatisk rörelse i sig. Redan tidiga NC-maskiner följde program, och vissa använde redan återkoppling och producerade konturerade former.
Vad datorn ändrade inuti styrsystemet
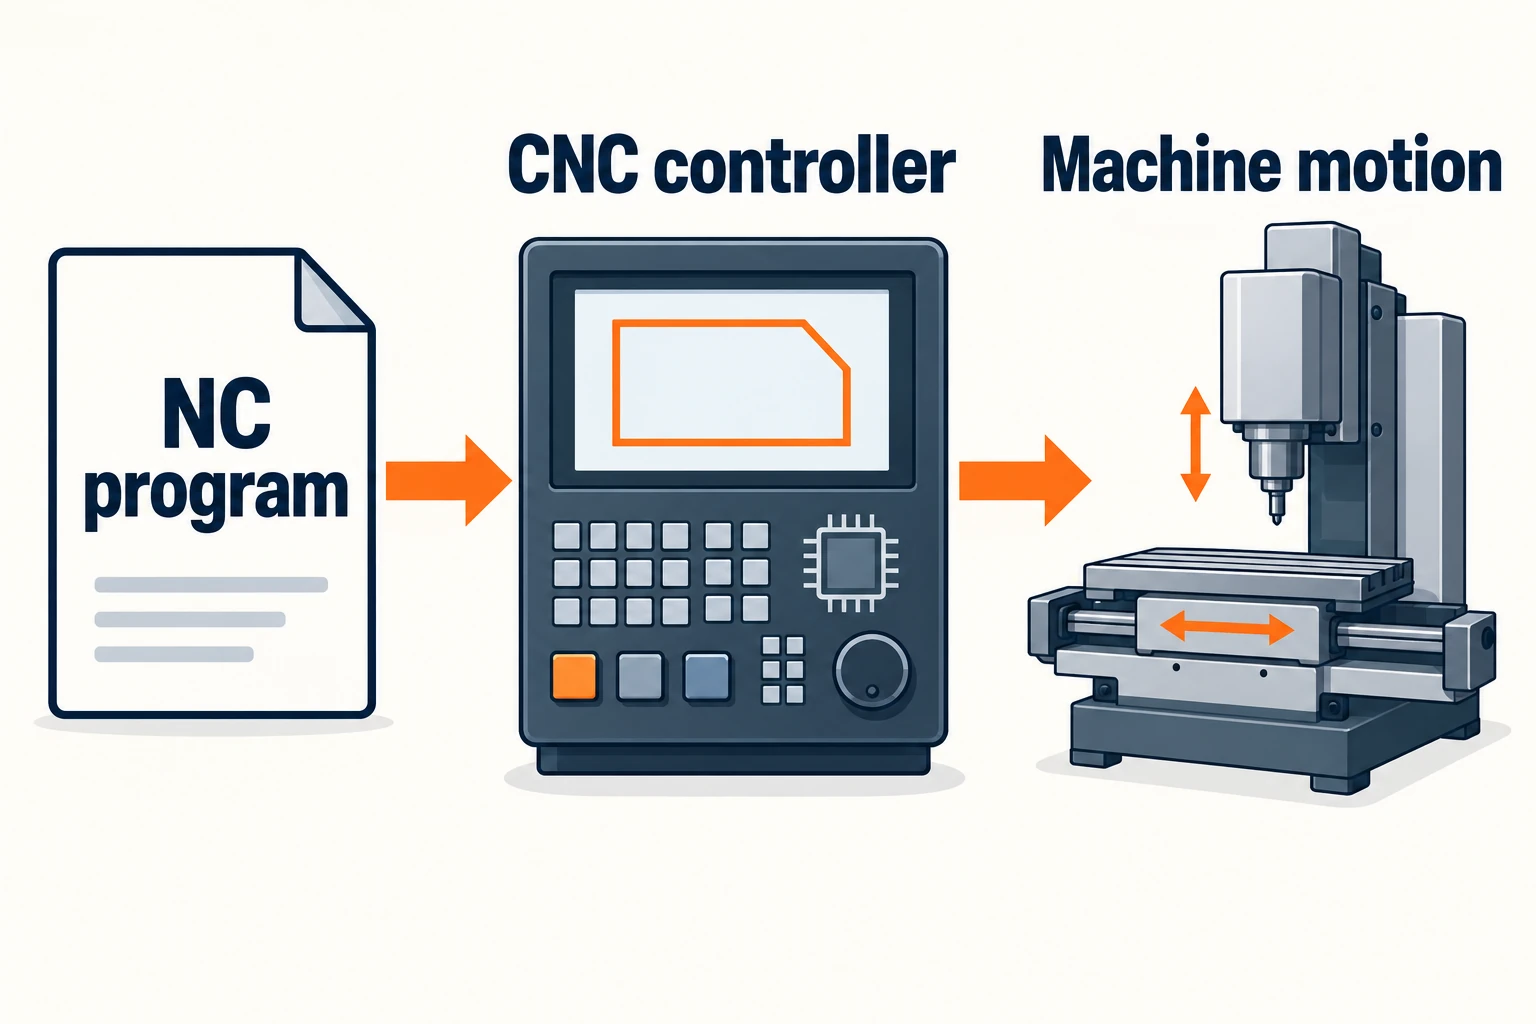
Separera delprogrammet från styrlogiken. Delprogrammet beskriver en specifik uppgift: positioner, rörelser och bearbetningskommandon. Styrlogiken tolkar den informationen och utför maskinens styrfunktioner. I guiden till hur ett CNC-system styr maskinrörelse följs dessa instruktioner genom styrenheten, drivsystemen och återkopplingen.
En historisk hårdvarustyrd NC använde specialiserade kretsar för dessa funktioner. »Hårdvarustyrd« innebär inte att ett annat hål mönster krävde omkoppling av maskinen. Ett annat delprogram kunde fortfarande be styrenheten utföra olika rörelser inom dess kapacitet. Vad som var mindre flexibelt var själva implementationen av styrningen och hanteringen av program på maskinen.
Ett CNC-system implementerar funktioner för numerisk styrning med hjälp av en dator. Programvara, bearbetningshårdvara och minne gör det möjligt att hantera instruktioner som redigerbar data. FANUC:s redogörelse för sin 200A-styrenhet, utvecklad 1972, ger ett konkret exempel: styrenheten tillät redigering av bearbetningsprogram som lagrats i minnet. Det är en mer användbar skillnad än ett allmänt påstående om att NC var ouppprogrammerbart.
Från perforerad band till program i minnet
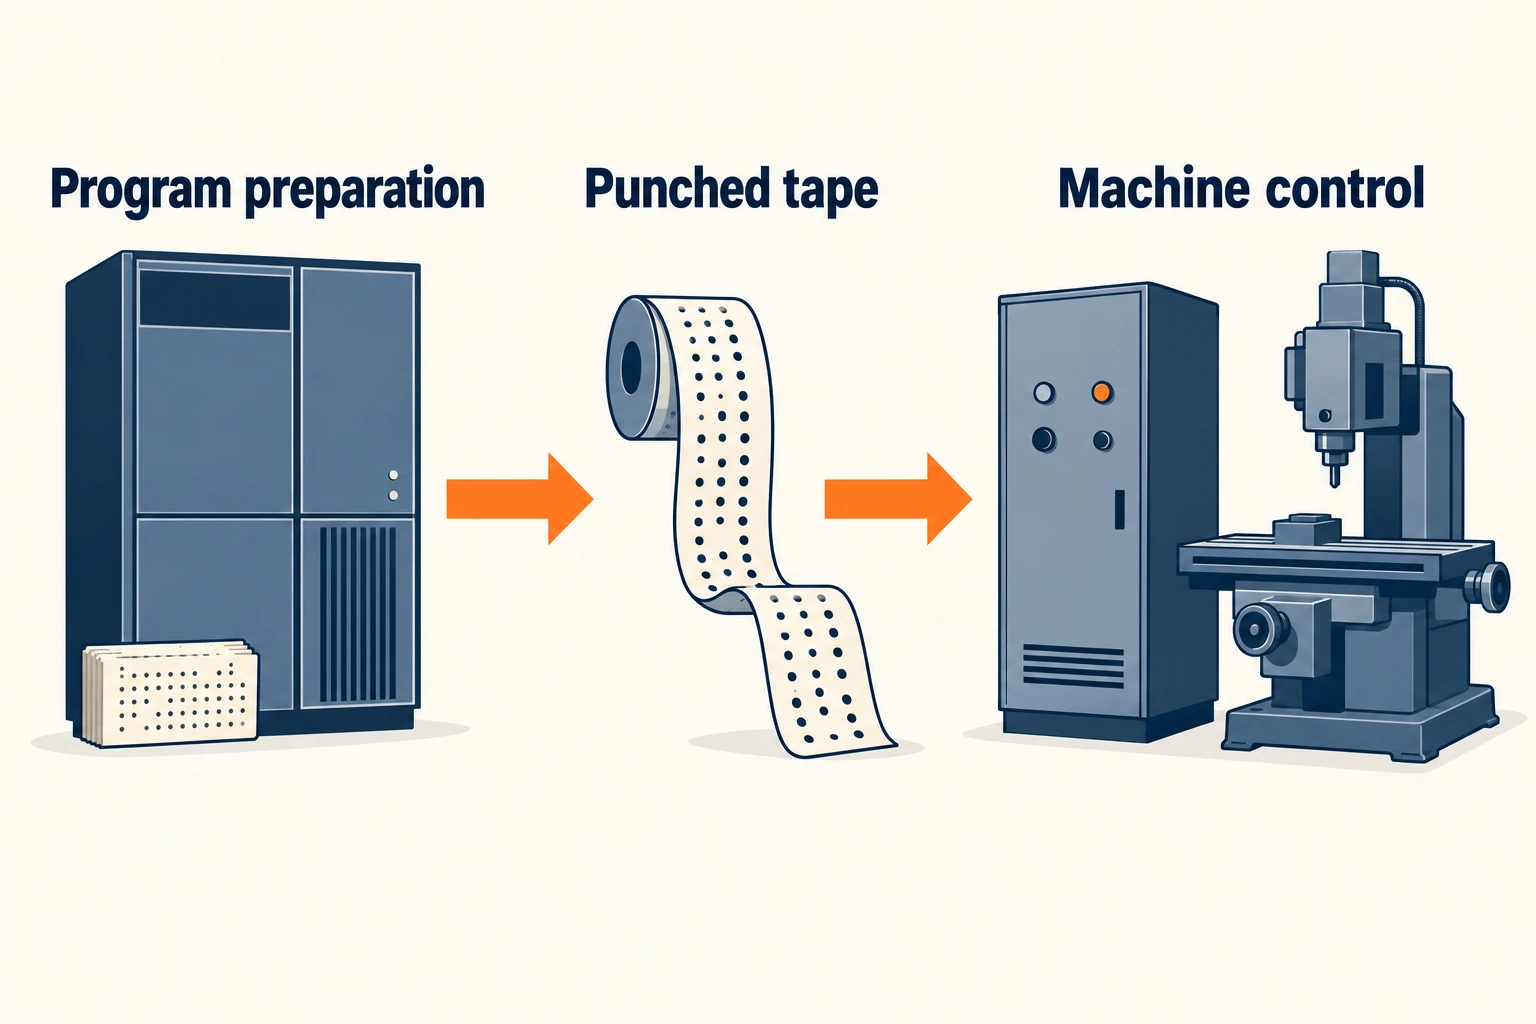
Perforerad band gav numeriska instruktioner en fysisk form som en läsare kunde upptäcka. Det bar programmet; det levererade inte kraften för att röra maskinen. I MIT:s beskrivning från 1952, avkodade en elektronisk styrenhet bandet och samarbetade med servomekanismer för att röra en fräsmaskin. Redogörelsen beskrev även hur information om rörelseförloppet återfördes.
Datorer integrerades i arbetsflödet på flera ställen. Vid MIT:s demonstration 1959 av Automatically Programmed Tools (APT), beräknade en extern dator instruktionerna och producerade ett band för maskinen. Datorstödd programberedning var alltså möjlig utan att maskinens egen styrning var en CNC.
Dessa dokumenterade exempel visar övergången i kronologisk ordning:
- MIT, 1952: En bandstyrd fräsmaskin med elektronisk styrning och servomekanismer var redan i drift.
- MIT:s APT-demonstration, 1959: En dator kunde förbereda bearbetningsinstruktioner offline och generera ett band för en separat maskinstyrning.
- FANUC 250, 1964: En datorbaserad styrning utvecklades för en specialiserad slipapplikation för roterande motorer.
- FANUC 200A, 1972: En flerändamåls-CNC stödde redigering av bearbetningsprogram lagrade i minnet.
Detta är specifika milstolpar, inte ett enda globalt bytdatum. FANUC beskriver systemet från 1964 som en specialutveckling snarare än en styrning avsedd för allmänna verktygsmaskiner. Exemplet med minne och redigering illustrerar en annan fas i övergången.
Ett hål flyttas: skillnaden i programrevisionen
Tänk dig en platta med tre lika stora hål. Revision B flyttar det mittersta hålet till en ny position; plattans kontur, håldiametrarna och de två andra positionerna förblir oförändrade. Nästa blank måste bearbetas enligt den nya konstruktionen.
Både historisk NC och CNC kan ange en ändrad position, förutsatt att rörelsen ligger inom maskinens kapacitet. Skillnaden är vägen från designändringen till de instruktioner som finns tillgängliga vid styrenheten.
| Uppgift | Historisk banddriven NC-arbetsflöde | CNC-arbetsflöde |
|---|---|---|
| Justera instruktionerna | Ändra programinformationen som används för att förbereda bandet, och skapa sedan det korrigerade bandet eller avsnittet. | Redigera det lagrade delprogrammet eller justera dess källa och generera en ersättningsprogramfil. |
| Gör ändringen tillgänglig | Identifiera och läs in det korrekta, reviderade bandet. | Överför eller spara det reviderade programmet och välj den avsedda versionen för körning. |
| Kontrollera resultatet | Verifiera att de ändrade instruktionerna, monteringen och den resulterande hålläget överensstämmer. | Verifiera samma samband; en redigerbar fil garanterar inte att den korrekta revisionen körs. |
Den äldre vägen krävde inte nödvändigtvis endast manuell beräkning. I APT-demonstrationen från 1959 ändrades den beräknade geometrin genom att några inmatningsuttryck justerades innan ett nytt band producerades. CNC införde även programhantering i styrenheten: Haas Device Manager-manualen dokumenterar skapande, kopiering, redigering och val av lagrade program.
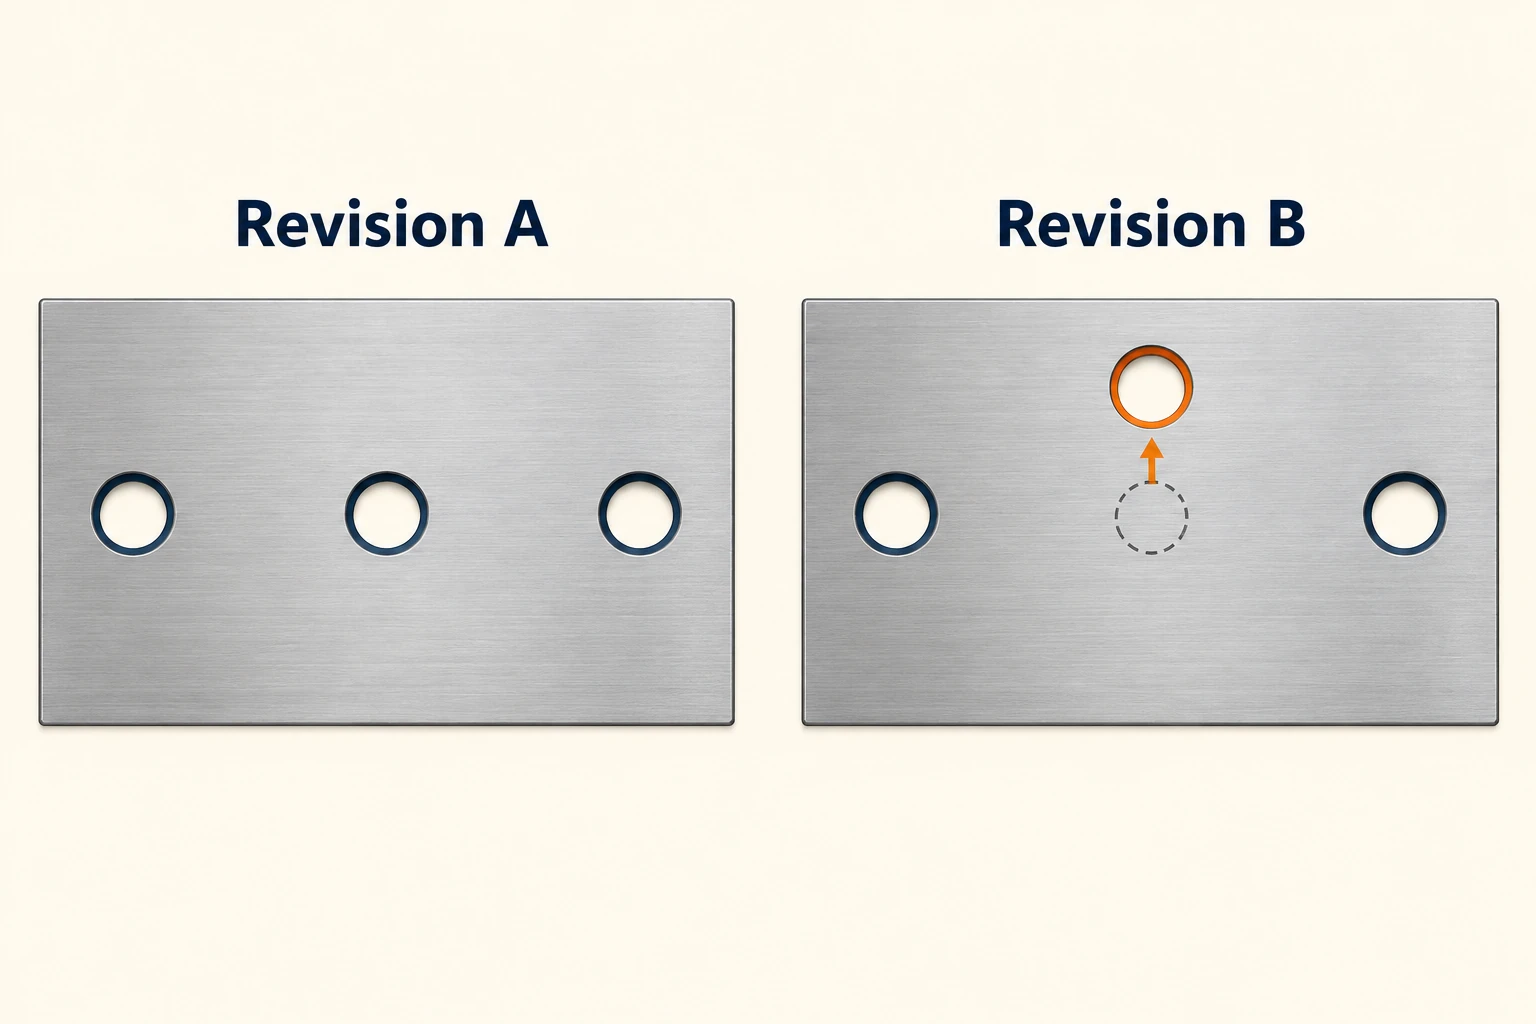
För den reviderade plattan skulle en förskjutning av hela arbetskoordinatsystemet också förskjuta de två hålen som ska behållas oförändrade. Istället måste programdata för den aktuella funktionen ändras. Enklare redigering minskar friktionen vid denna ändring; den avgör dock inte vilken geometri konstruktören avsett.
Varför “NC-program” fortfarande förekommer på CNC-system
NC förblir den bredare termen. Ett dokument med rubriken “NC-program” identifierar inte nödvändigtvis en gammal hårdkopplad maskin. Till exempel använder HEIDENHAINs aktuella beskrivning av programmeringsstationen termen “NC-program” för program som skapats och testats för dess datorbaserade styrutrustningar.
Filnamngivning är ett annat separat lager. Haas dokumenterar ett exempelprogram som exporterats med ett .nc filnamn, medan HEIDENHAIN förklarar att dess konversationella och DIN/ISO-program använder olika filändelser. En filändelse ensam säger inte vilka instruktioner en viss styrenhet accepterar.
På samma sätt beskriver en bandläsare en inmatningsmetod. En skärm beskriver ett gränssnitt. Ingen av dessa observationer ensamt fastställer hur styrningsfunktionerna är implementerade. Den användbara frågan är om en dator utför numeriska styrningsfunktioner, snarare än om en dator hjälpte till att förbereda programmet någon annanstans.
Att läsa termerna på detta sätt undviker ett vanligt misstag: att behandla NC, CNC, programformat och överföringsmetod som fyra konkurrerande maskintyper. De beskriver olika delar av samma arbetsflöde.
Vad etiketterna inte bevisar
Återkoppling är en separat skillnad. En sluten positionsloop använder mätt axelläge för att korrigera rörelsen; en öppen positionsloop gör det inte. MIT:s tidiga system utväxlade redan rörelseinformation med sina servomekanismer. Uttrycket ”NC är öppen loop, CNC är sluten loop” misslyckas därför som en allmän definition.
Kurvformad geometri är inte exklusiv för CNC. Den offentliga demonstrationen av APT 1959 diskuterade konturerade delar och approximering av en kurvformad bana med korta räta segment. En styrnings enhetens tillgängliga banfunktioner och hur en kurva representeras är viktigare än den historiska beteckningen.
Skärprocessen är fortfarande beroende av maskinen och uppsättningen. Att ändra styrsystemets arkitektur förändrar inte i sig spindelns effekt, skärdjurets räckvidd eller den begränsning som en fästutrustning ger. Vår jämförelse mellan manuell fräsning och CNC-fräsning förklarar hur programmerad rörelse integreras i den bredare bearbetningsprocessen.
Den bestående förbättringen var flexibiliteten i implementeringen av styrningsfunktioner och hanteringen av bearbetningsinstruktioner. För att förstå ett visst system bör man skilja på dess styrarkitektur, programarbetsflöde och faktiska rörelsekapacitet. Dessa tre beskrivningar förklarar mycket mer än bara närvaron eller frånvaron av bokstaven C.
Vanliga frågor
Är CNC en typ av NC?
Ja. Numerisk styrning är det bredare begreppet; CNC implementerar det genom att använda en dator för att styra maskinfunktioner. I historiska jämförelser används ofta termen ”NC” mer begränsat för äldre hårdkodade styrningar.
Kunde ett NC-maskins program ändras?
Ja. En banddriven NC-maskin kunde ta emot reviderade instruktioner via ett korrekturband eller ett nytt band. Hårdkodad styrlogik gjorde inte varje delprogram permanent. CNC tillförde mer flexibel lagring och redigering vid styrenheten.
Kräver en NC-programfil en gammal NC-maskin?
Nej. Moderna CNC-system använder också termen NC-program. Kompatibilitet beror på programmets instruktioner och målstyrenheten, inte enbart på namnet eller filändelsen.
Introducerade CNC all automatisk bearbetning?
Nej. Tidigare NC-maskiner utförde redan programmerad rörelse. CNC förändrade hur styrfunktioner och program implementerades och hanterades; det var en utveckling inom numerisk styrning.



