På denna sida
En smal axel kan uppnå sin diameter nära spännkloken men bli för stor längre bort längs snittet. Skärkraften böjer arbetsstycket bort från verktyget, vilket ändrar hur mycket material som avlägsnas. Om verktyget och arbetsstycket också vibrerar i förhållande till varandra kan ytan utveckla vibrationsmärken.
Utgångspunkten för bearbetning av smala axlar är den outförda längden vid skärplatsen, axelns böjstivhet samt riktning och storlek på skärbelastningen. Stödplaceringen är ofta viktigare än axelns totala längd-till-diameter-förhållande.
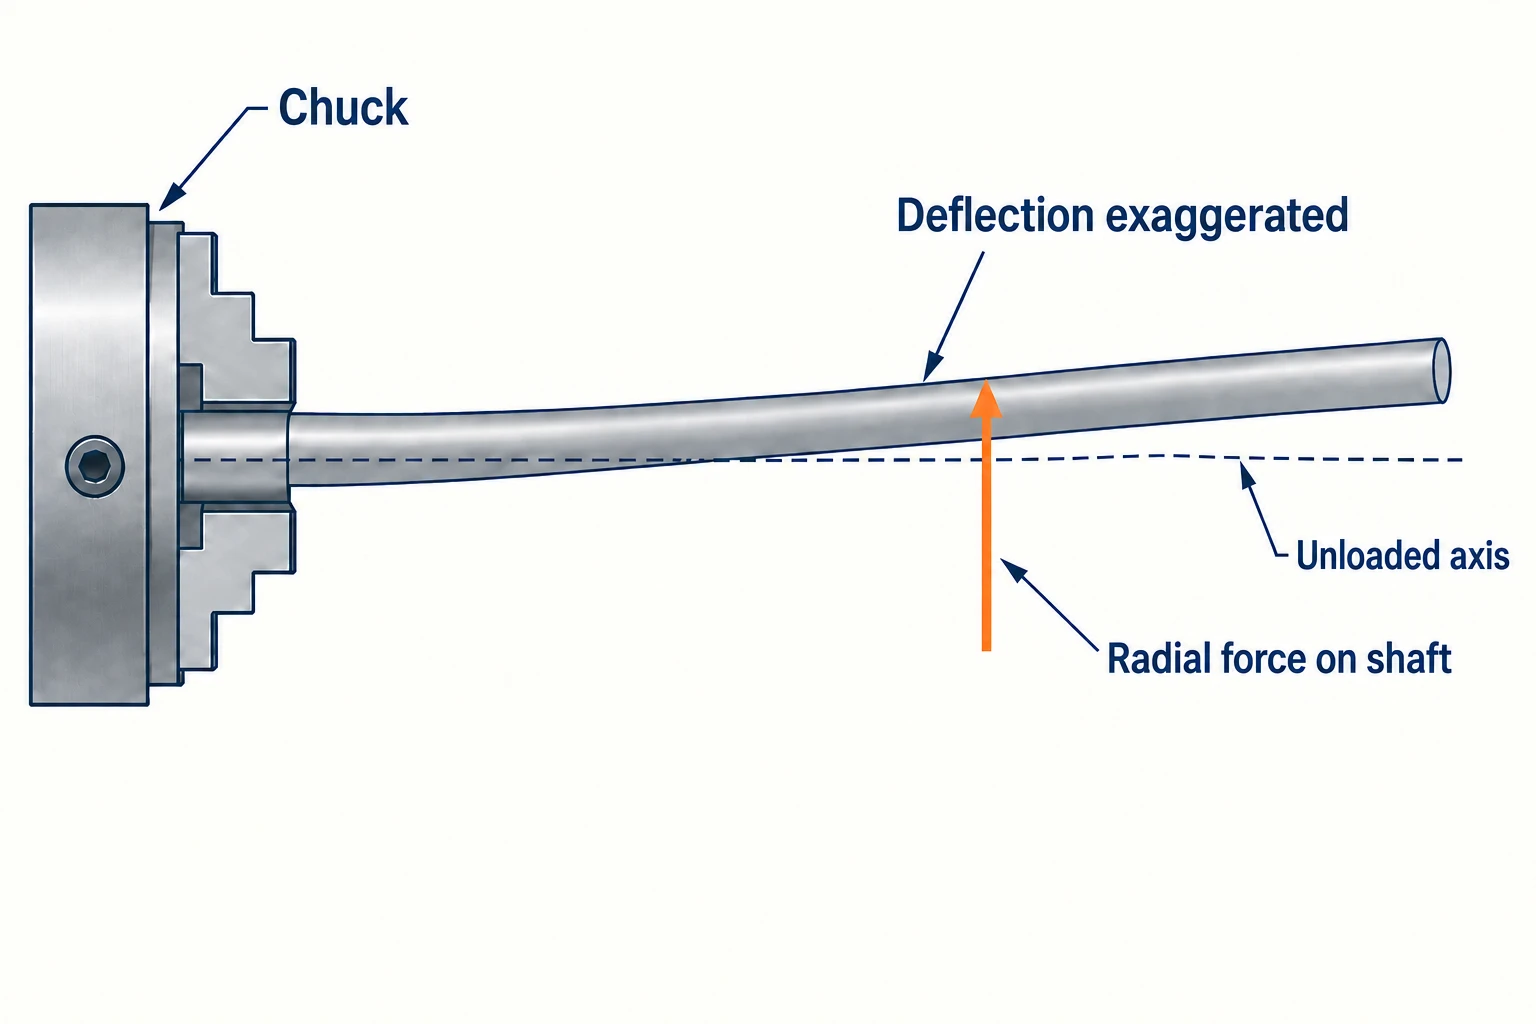
Hur skärkraften blir ett diameterfel.
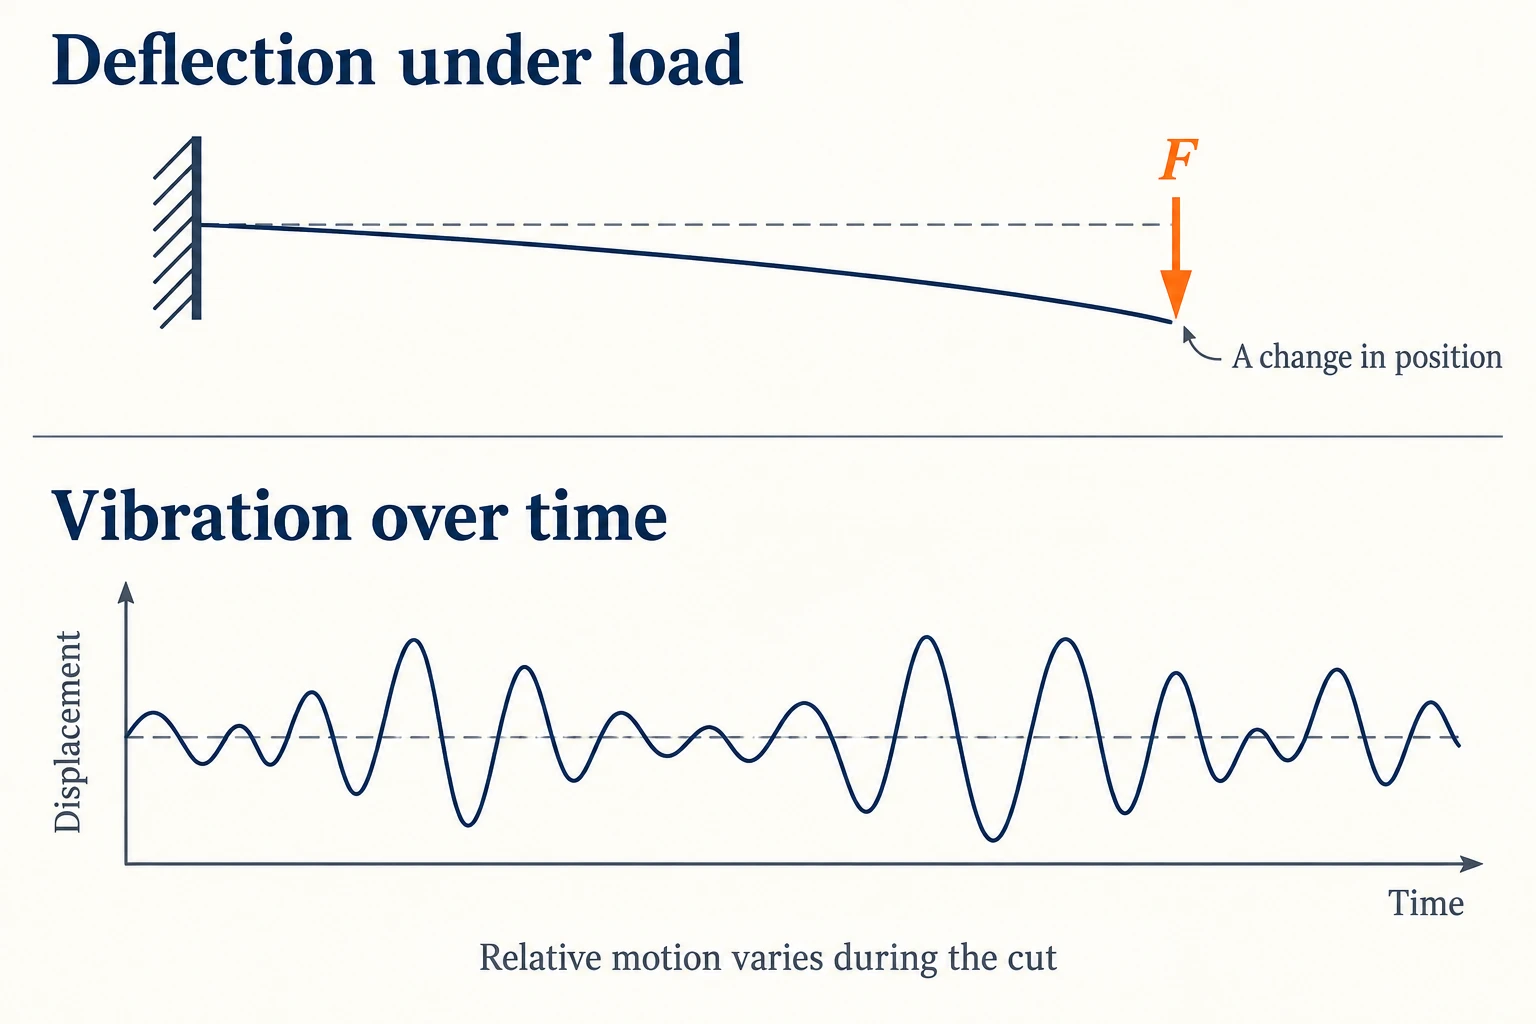
Vid yttre svarvning, trycker den radiella komponenten av skärkraften in i axeln vinkelrätt mot dess axel. Ett flexibelt arbetsstycke rör sig bort från skärsidan. Även verktyget och hållaren kan deformeras, så den relevanta rörelsen är förändringen i position mellan skärsidan och arbetsstycket.
Elastisk deformation försvinner till stor del när belastningen tas bort, men det metall som lämnas kvar gör det inte. Därför kan en axel återfjädra efter ett snitt och ändå ha en diameterfel. En förändrad styvhet längs verktygsvägen kan ge en konisk form eller en tjockare mittsektion, beroende på stödarrangemang. Dessa former är ledtrådar, inte bevis för en enskild orsak.
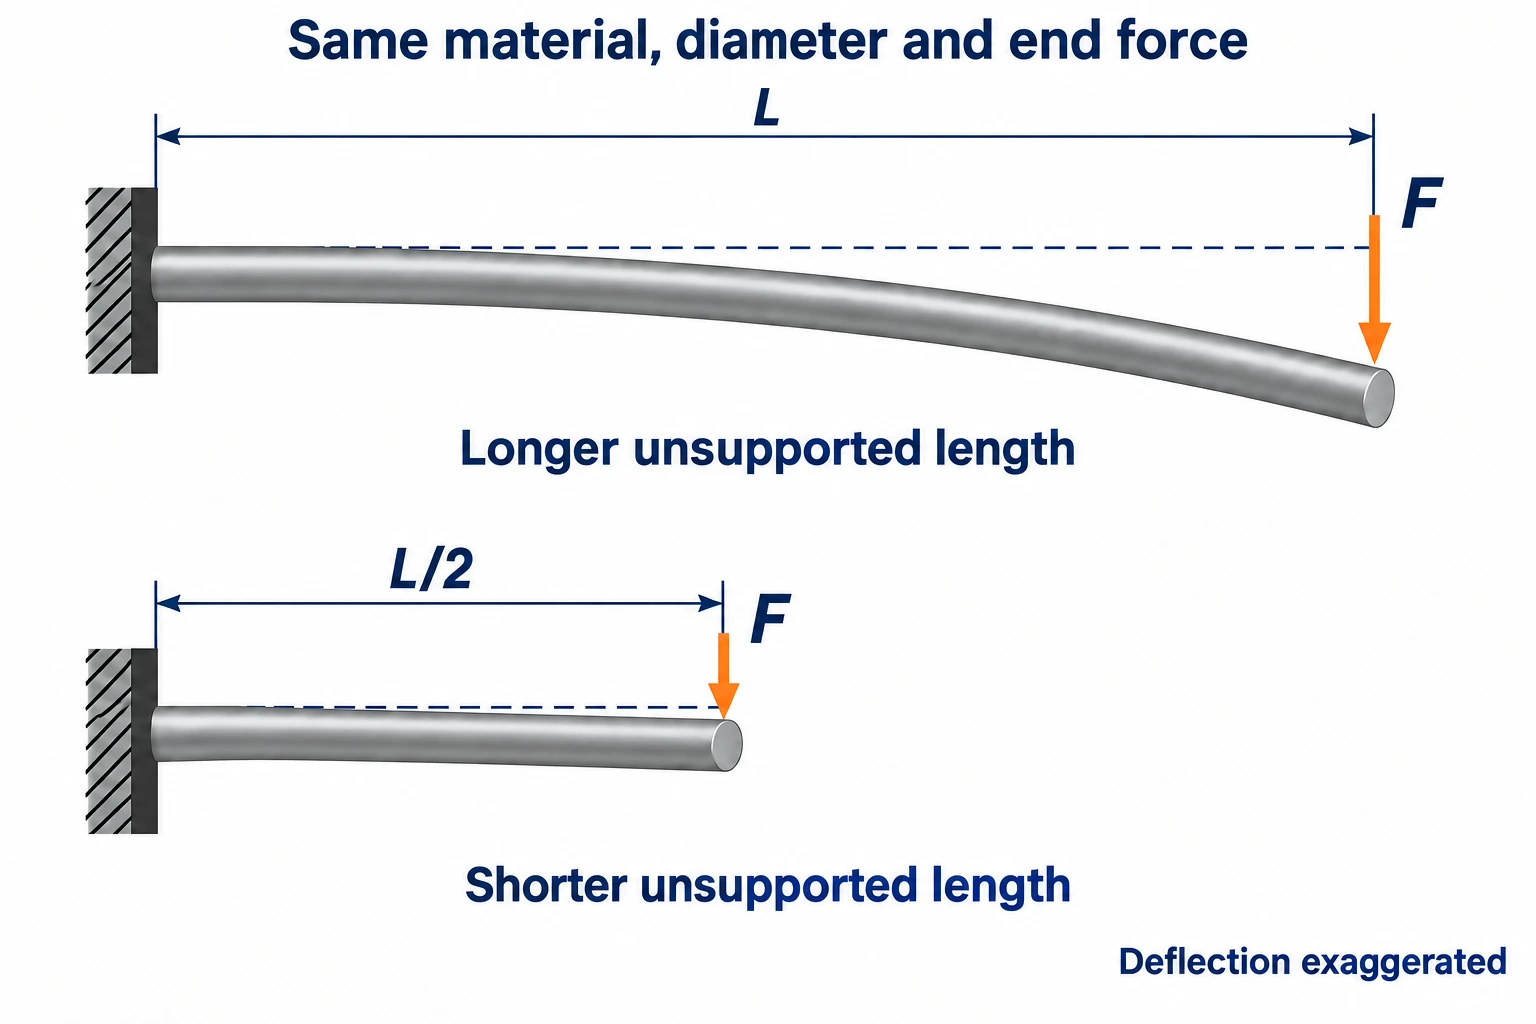
Varför en kortare ej understödd längd hjälper så mycket.
En enkel balkmodell visar känsligheten. För en rak, enhetlig axel som är fast monterad i ett ände och belastad sidovis i det fria änden är den lilla elastiska spetsdeformationen:
δ = FL3 / (3EI), där I = πd4 / 64 för ett solidt cirkulärt tvärsnitt.
Här är F den tvärgående slutkraften, L den exponerade längden, E Youngs modul och d diametern. I beskriver tvärsnittets motstånd mot böjning. Sambanden härleds från konsolbalkteori och yttröghetsmomentet.
Beräkna genomböjningen vid en tvärkraft på 20 N och ett materialmodul på 200 000 N/mm² med hjälp av följande mått. Alla tre fallen nedan använder samma ideala fast inspänd ände och samma belastning vid änden.
| Utsatt längd L | Diameter d | Beräknad spetsutböjning δ |
|---|---|---|
| 120 mm | 10 mm | Cirka 0,117 mm |
| 60 mm | 10 mm | Cirka 0,0147 mm |
| 120 mm | 12 mm | Cirka 0,0566 mm |
Att halvera den utsatta längden minskar modellens utböjning till en åttondel. Att öka diametern hjälper också kraftigt eftersom den ingår i ekvationen upphöjt till fjärde potensen. Omvänt blir en axel mindre styv när svarvning minskar dess diameter.
En spännklo, en motspets och en stödblock beter sig inte som denna ideala modell med fast inspänning. Steg, förändrad lastposition och flexibla upplag påverkar resultatet. Använd beräkningen för att förstå känsligheten; den förutsäger inte något fel i färdig diameter eller någon tillåten bearbetningslängd.
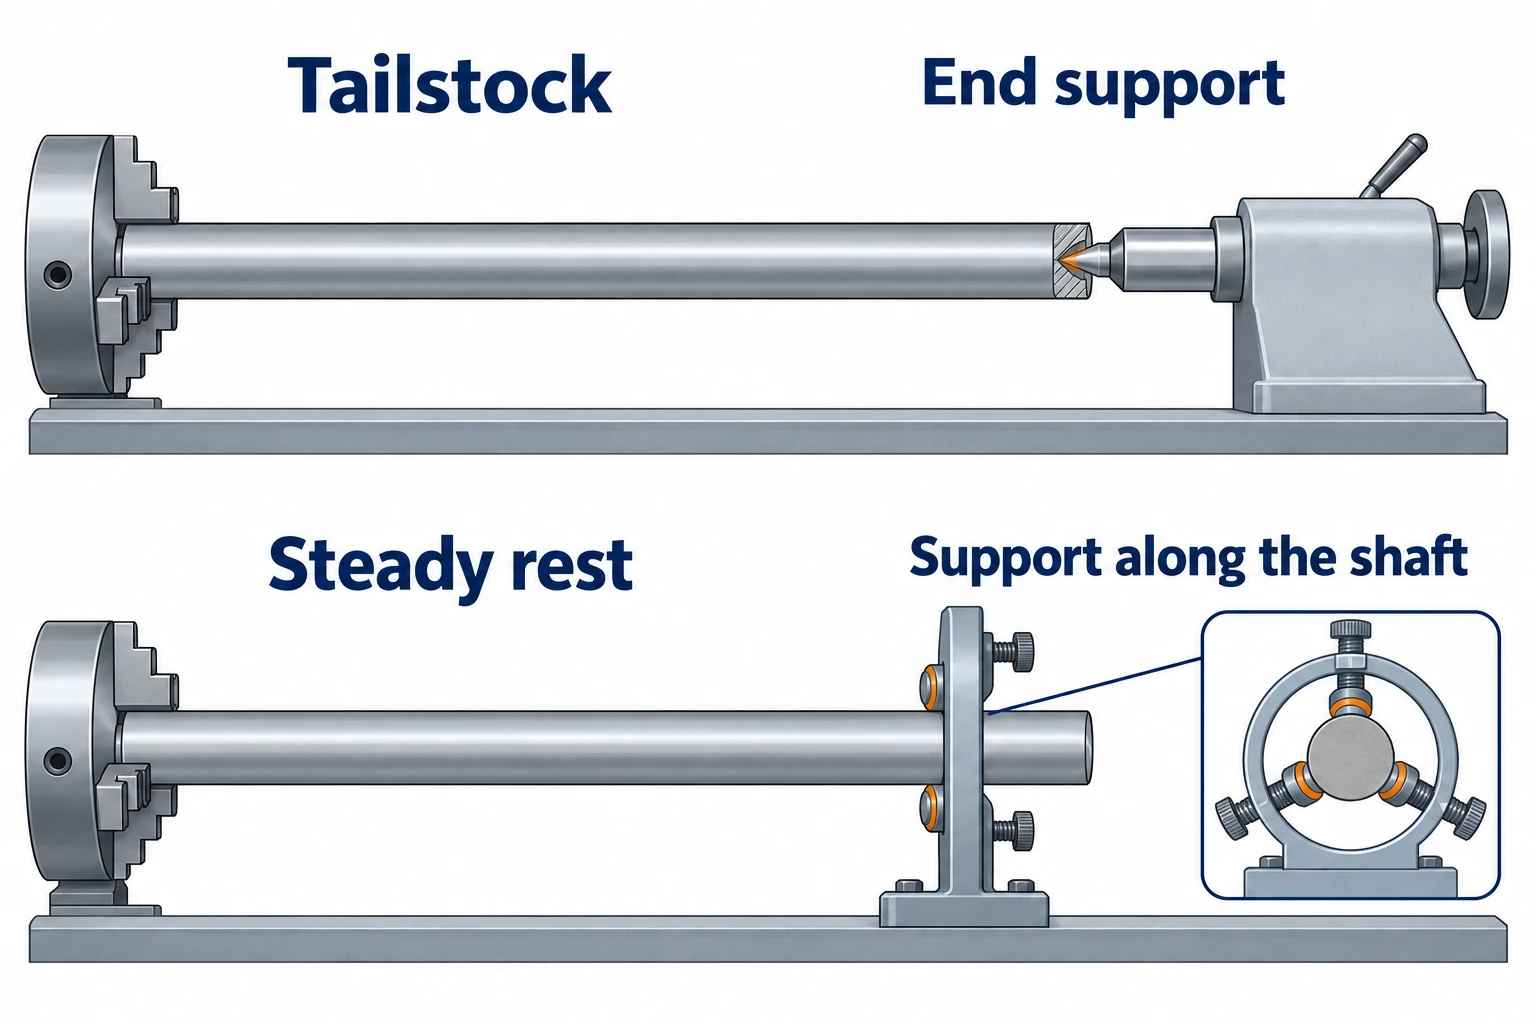
Placera stöd där axeln behöver det.
Börja med att identifiera det avsnitt som kan böjas mellan skärpunkten och upplagen. Vid CNC-svarvning är detta arbetsavstånd en del av granskningen av verktygsfördelningen. En lång del kan ha ett kort arbetsavstånd; en kortare del med en tunn hals kan ändå vara svår att hålla styvt.
| Stöd | Vad det påverkar | Vad som fortfarande behöver kontrolleras |
|---|---|---|
| Motspetscentrum | Stödjer den fjärran änden istället för att lämna den fri. | Kontakt i centrumhålet, justering, centrumtillstånd och pålagd kraft. Axeln kan fortfarande böjas mellan upplagen. |
| Stödblock | Lägger till stöd vid en vald position längs axeln. | En lämplig kontaktyta, korrekt justering och tillräckligt utrymme för verktyget att nå sina funktioner. |
| Följstöd | Följer med karusellen och håller stödet nära skärzonen. | Position mellan stöd och verktyg, kontakttillstånd samt om axelskullrar eller diameterförändringar avbryter stödet. |
Haas’ Tillägg till verktygslåtverksoperatörens manual beskriver stödblocken som extra stöd för långa eller smala axlar. Avsnittet om följstöd i Grizzlys G0949G Gunsmith Lathe Owner’s Manual förklarar dess roll för att motverka trycket från skärverktyget på smala arbetsstycken.
Större kraft från stödskruven är inte automatiskt bättre. För stor kraft kan deformera råmaterialet, medan dålig justering eller kontaktyta ger andra fel. Haas’ felsökningsguide för stödskruv behandlar tryck och justering som separata kontroller. Den korrekta inställningen beror på den aktuella maskinen, centrumet och delen.
Skilj mellan stadig böjning och vibration.
Utböjning beskriver en förskjutning under belastning. Vibrationsbuller (chatter) är en dynamisk instabilitet där relativ verktygs–arbetsstycks-vibration upprätthålls av bearbetningsprocessen. Vid regenerativt vibrationsbuller ändrar vågighet från en tidigare varvning spåntjockleken vid nästa varv, vilket återkopplas till skärkraften. Forskning om svarvning av smala axlar modellerar verktyget och axeln tillsammans eftersom båda kan delta i denna vibration.
En tyst bearbetning kan fortfarande ge ett måttfel. Likaså innebär synliga periodiska märken inte att axeln ensam är ansvarig; verktygshållaren, centrumet och maskinen ingår också i undersökningen.
När stödet är tillförlitligt bör man granska skärgången och dess driftområde. Sandvik Coromants insertguide identifierar positiva insert som en användbar utgångspunkt för smala komponenter. Nästadius, inmatningsvinkel, fördjupning och snittdjup påverkar kraftbalansen. En mindre nästadius kan minska benägenheten till vibration, men med en avvägning mot skärgångens hållfasthet.
Minska inte successivt fördjupningen tills verktyget knappt skär. Haas’ vibrationsguide identifierar en för lätt spåntjocklek som en möjlig orsak till instabilitet. Välj parametrar inom verktygstillverkarens rekommenderade intervall och utvärdera sedan kontrollerade förändringar. Att ändra spindelhastigheten kan avbryta vibrationsbullret, men kan inte eliminera axelns statiska flexibilitet.
Mät mönstret, inte bara en enda diameter.
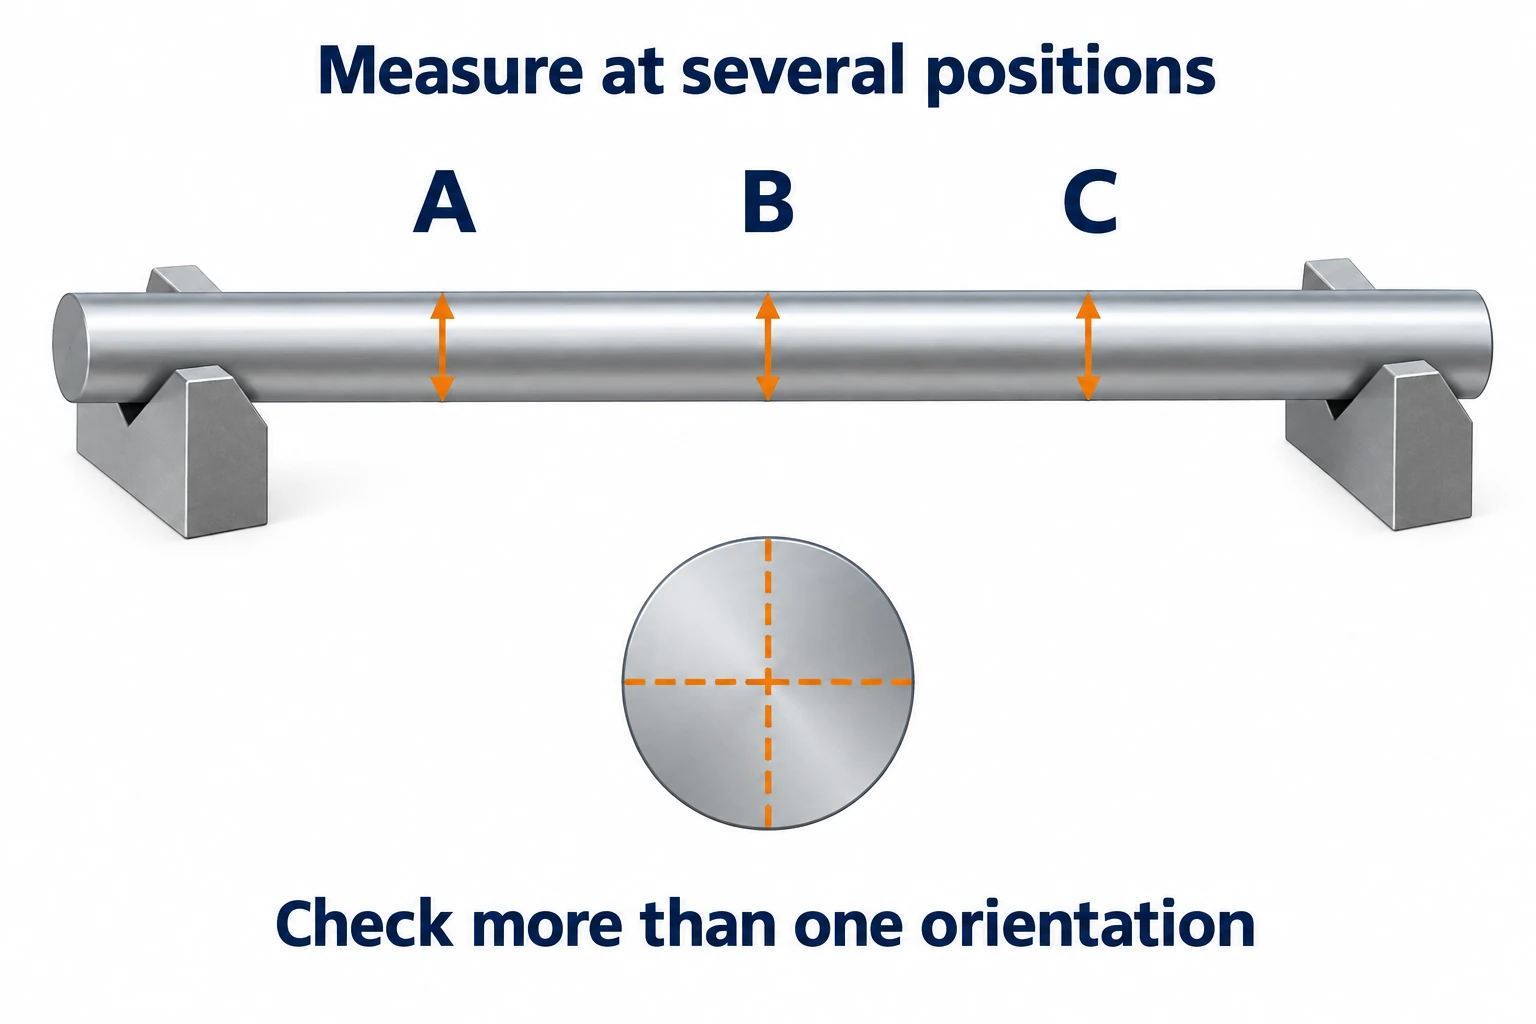
Innan du justerar förskjutningarna bör du kartlägga felet längs axeln. För en nominellt cylindrisk sektion mäter du diametern på flera axiala positioner och i mer än en vinkelorientering. Registrera positionerna så att efterföljande bearbetningspass eller delar kan jämföras. En enda mätning nära spännklockan kan missa ett fel i mitten eller vid den fjärran änden.
Håll storlek, form och runout-krav åtskilda. Tvåpunktsdiametermätningar hjälper till att identifiera storleksvariation, men kan inte fastställa den fullständiga rundhetsprofilen. Mitutoyos Evaluation Methods for Roundness förklarar begränsningarna hos både diametervärden och V-blockmetoder. Runout bedöms i förhållande till en referensaxel, enligt anvisningarna i dess Quick Guide to Precision Measuring Instruments; en indikatorspårning i en godtycklig upplagskonfiguration är inte automatiskt samma som den runout som anges på ritningen.
Registrera hur delen stöds under kontrollen och om den fortfarande är spänd, nyss frigjord eller temperaturstabiliserad. En förändring mellan dessa tillstånd är användbar som bevis, men identifierar inte i sig residualspänning, temperatur eller spännkraft som orsak. Använd det tillstånd som anges på ritningen för slutlig godkännande.
Använd det observerade mönstret för att välja nästa kontroll:
| Observerat mönster | Möjlig förklaring | Användbar nästa kontroll |
|---|---|---|
| Diametern varierar med axial position, utan tydlig vibration. | Lastberoende deformation, justering eller en programmerad storlekstrend. | Jämför diameterkartan med stödpositionerna; verifiera justering och den kommanderade banan. |
| Periodiska märken eller vibration uppstår under en del av passet. | Ett dynamiskt problem som involverar axeln, verktyget eller stödsystemet. | Kontrollera kontakt och verktygsförhållande, sedan jämför kontrollerade ändringar av hastighet/ingrepp. |
| Mätvärdena förändras efter frigörande eller efter väntetid. | En förändring i inspänningsförhållande, termiskt tillfälle eller materialspänningsstatus. | Upprepa med dokumenterat stöd- och temperaturtillfälle innan du tillämpar en förskjutning. |
| Diametervärdena verkar konsekventa, men indikatorvariationen kvarstår. | Storlek ensam har inte löst formen, axelläget eller inspektionsuppsättningen. | Kontrollera referensuppsättningen och mät den specificerade geometriska egenskapen. |
En användbar korrigering bör motsvara orsaken: ändra stödet för en flexibel spännvidd, undersök det dynamiska systemet för vibrerande skärning (chatter) och lösa upp inspektionsuppsättningen innan runout tolkas.
Vanliga frågor
Vilket längd-till-diameter-förhållande gör en axel svår att bearbeta?
Det finns inget enda förhållande som definierar svårighet för varje axel. Den outfyllda spännvidden under bearbetningen, lokala diametern, materialstyvheten, skärbelastningen och stödarrangemanget är alla avgörande faktorer. Total längd dividerad med största diametern kan dölja en flexibel hals eller en lång exponerad sektion.
Varför kan en smal axel fortfarande visa vibrerande skärning (chatter) även med stödborr?
En stödborr stödjer axelns ände, men axeln kan fortfarande böjas mellan stödpunkterna. Vibrerande skärning kan också involvera verktyget, centrumkontakten eller maskinen. Kontrollera centrumets skick och justering samt verktygets och skärparametrarnas inställning; att enbart öka trycket från stödborren kan deformera delen.
Minskar minskad fördjupning alltid axelns böjning?
Nej. Fördjupningen påverkar skärbelastningen, men en för lätt spånbelastning kan ge en instabil skärning. Stöd, insertgeometri och skärningsdjup måste bedömas tillsammans. Använd verktygstillverkarens rekommenderade tillämpningsområde och jämför sedan ändringarna mot både ytkvaliteten och det uppmätta diametermönstret.
Kan en axel ha korrekt diameter men ändå inte uppfylla kravet på runout?
Ja. Endast diameteravläsningar etablerar inte ytan:s förhållande till den angivna referensaxeln. Verifiera den krävda geometrin med en lämplig referensuppsättning och inspektionsmetod. Upprepade tvåpunktsdiametermätningar kan dessutom inte bevisa att varje tvärsnitt är cirkulärt.



