Nesta página
Um eixo esbelto pode atingir seu diâmetro nominal próximo ao plato e sair superdimensionado em pontos mais distantes do corte. A força de corte flexiona a peça no sentido oposto à ferramenta, alterando a quantidade de material removido. Se a ferramenta e a peça também vibrarem relativamente uma à outra, a superfície pode apresentar marcas de vibração (chatter).
O ponto de partida para usinagem de eixos esbeltos é o comprimento não apoiado na localização de corte, a rigidez à flexão do eixo e a direção e magnitude da carga de corte. O posicionamento dos apoios frequentemente importa mais do que a relação global entre comprimento e diâmetro da peça.
Como a força de corte se transforma em erro de diâmetro
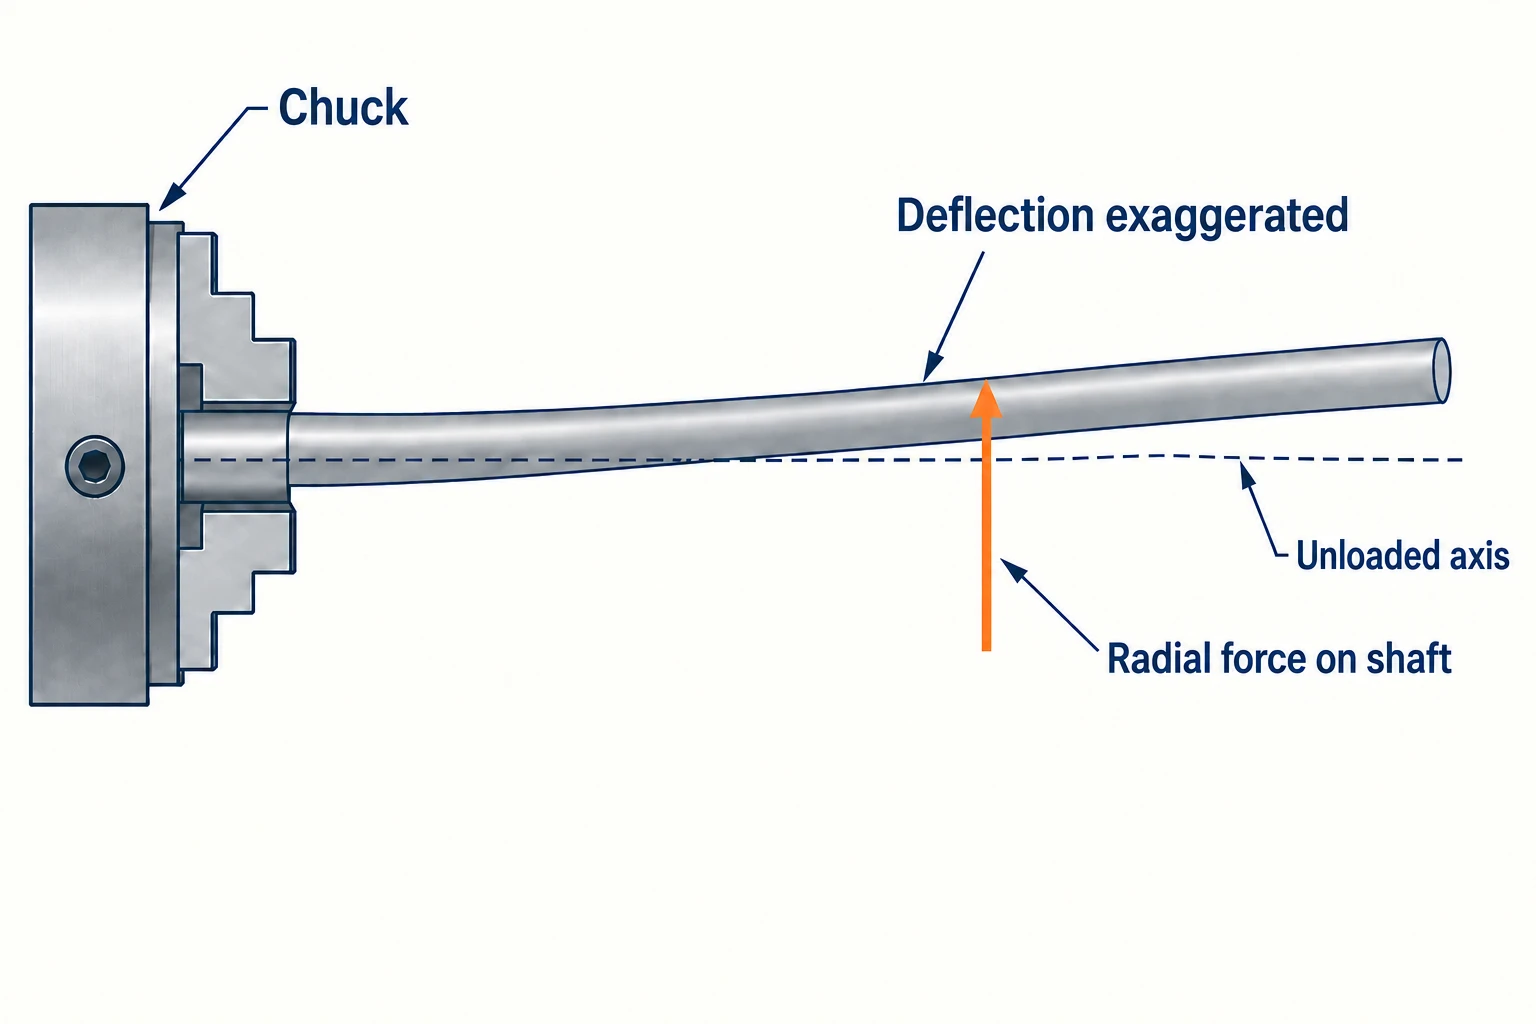
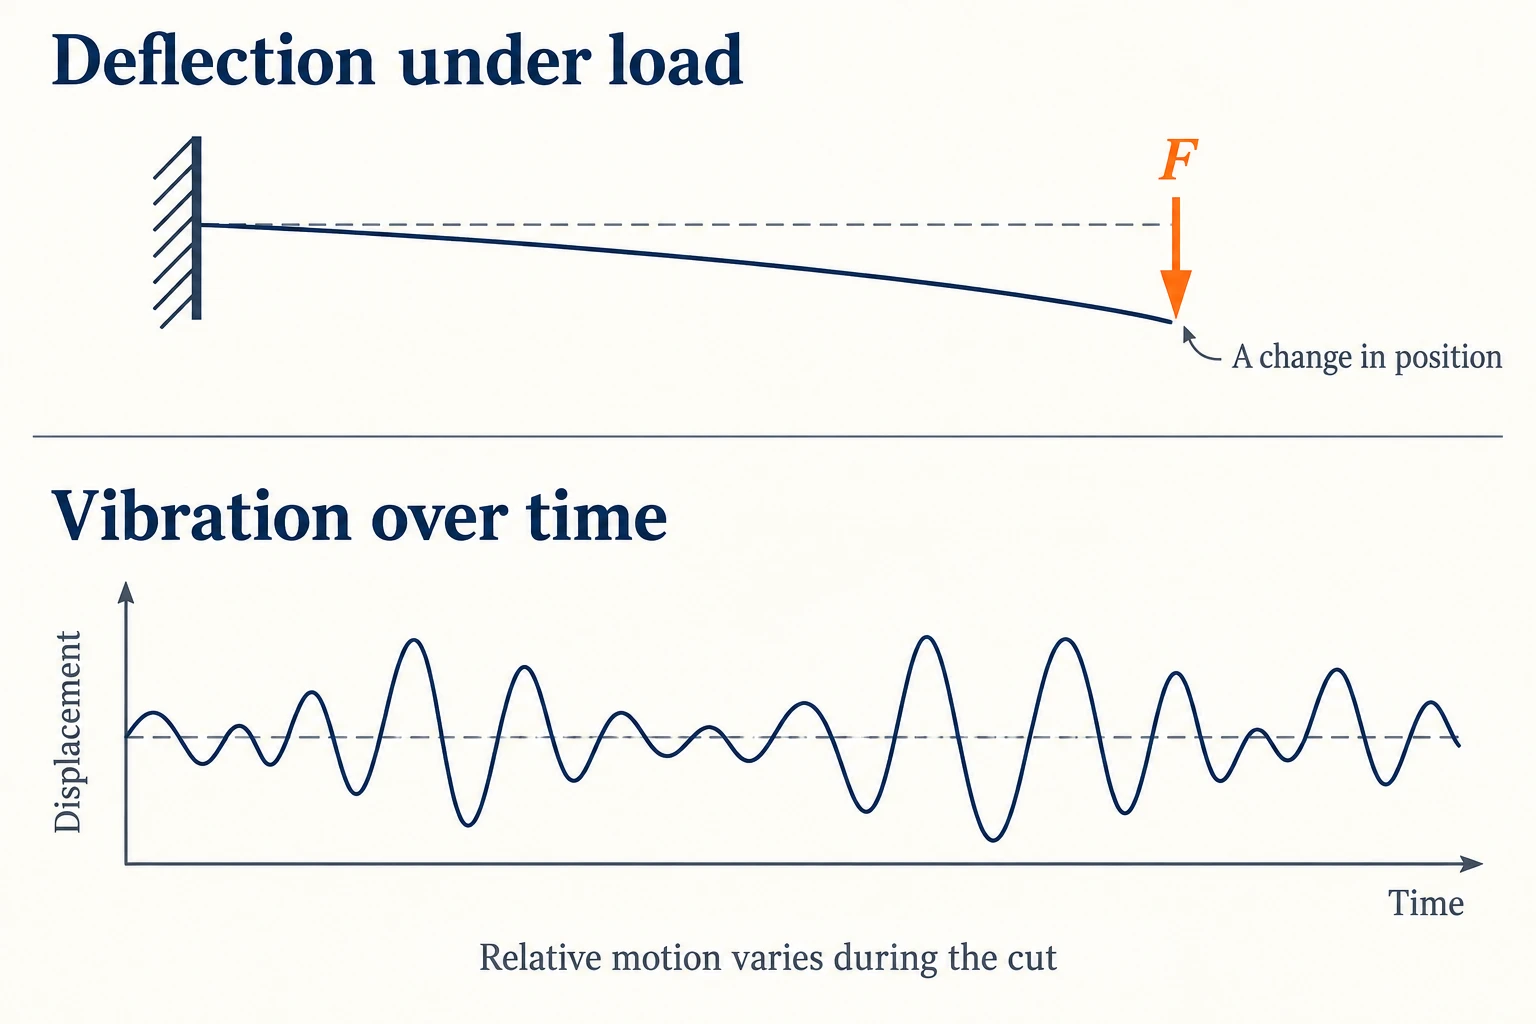
Na torneamento externo, a componente radial da força de corte empurra o eixo para dentro, perpendicularmente ao seu eixo. Uma peça flexível se desloca para longe da aresta de corte. A ferramenta e o porta-ferramenta também podem sofrer desvio; portanto, o movimento relevante é a variação de posição entre a aresta de corte e a peça.
O desvio elástico desaparece quase por completo quando a carga é removida, mas o metal deixado para trás permanece inalterado. É por isso que um eixo pode retornar à sua forma original após uma passada e ainda apresentar um erro de diâmetro. A variação de rigidez ao longo do percurso da ferramenta pode gerar um cone (taper) ou uma seção central mais cheia, dependendo da configuração dos apoios. Essas formas são indícios, não prova de uma única causa.
Por que um comprimento não apoiado menor ajuda tanto
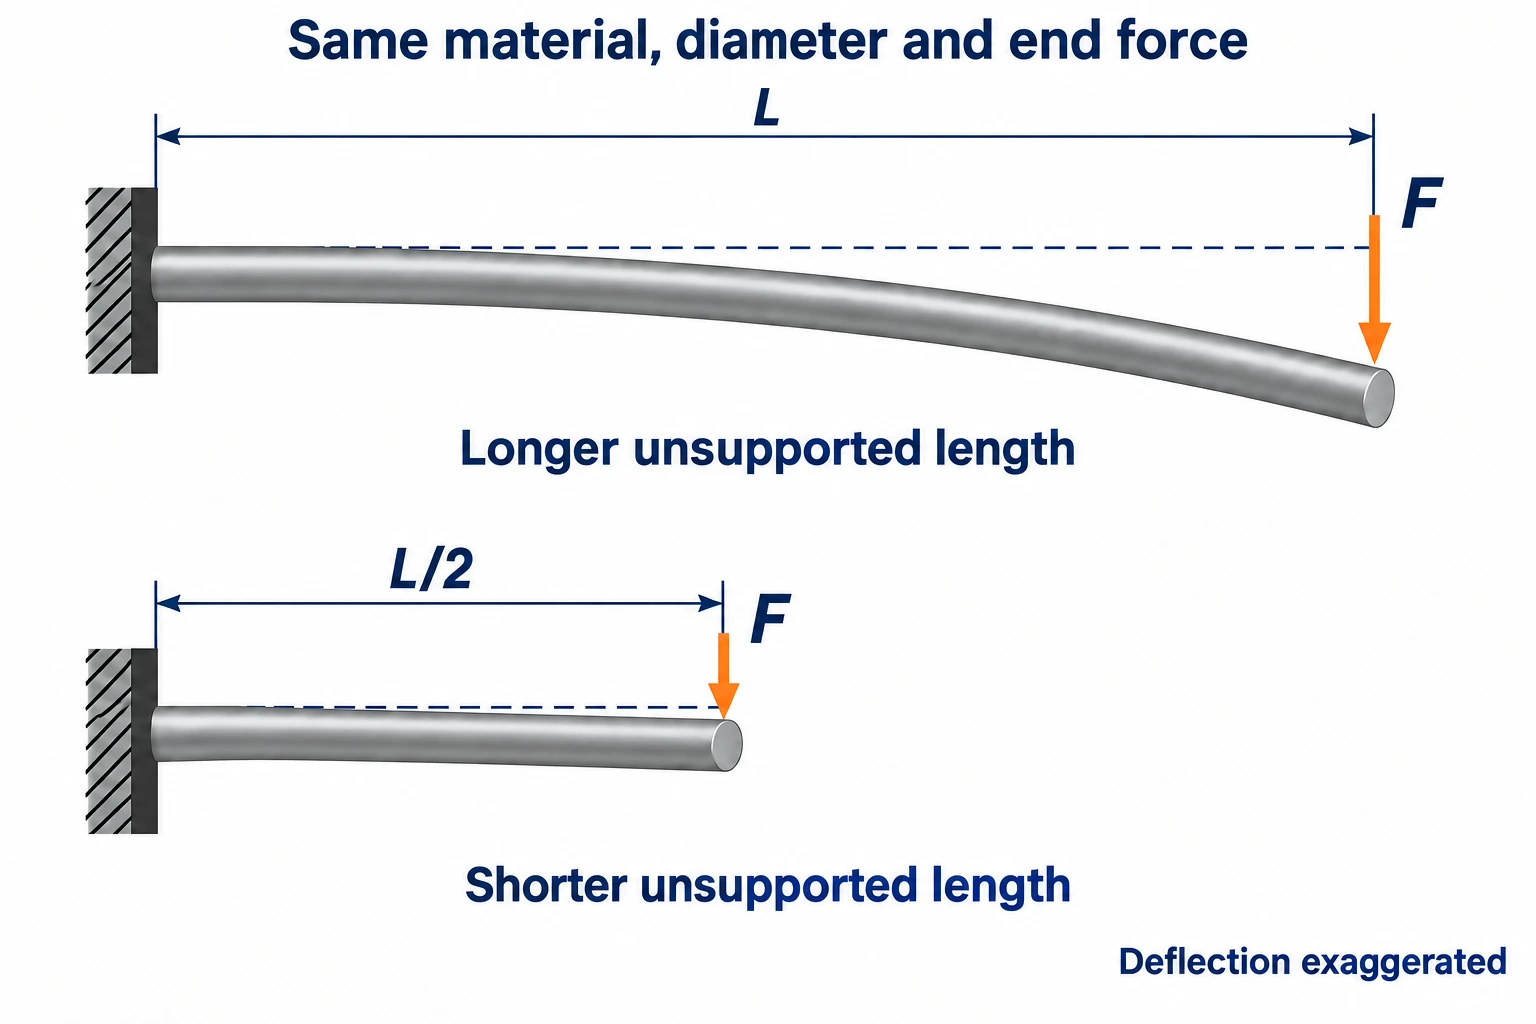
Um modelo simples de viga mostra essa sensibilidade. Para um eixo reto e uniforme rigidamente fixado em uma extremidade e carregado lateralmente em sua extremidade livre, o pequeno desvio elástico na ponta é:
δ = FL3 / (3EI), com I = πd4 / 64 para uma seção circular maciça.
Aqui, F é a força transversal na extremidade, L o comprimento exposto, E o módulo de Young e d o diâmetro. I descreve a resistência da seção transversal à flexão. As relações derivam da teoria da viga em balanço e do segundo momento de área.
Para uma força transversal de 20 N e um módulo do material de 200,000 N/mm², calcule a deflexão usando as seguintes dimensões. Os três casos abaixo utilizam o mesmo modelo ideal de extremidade fixa e carga aplicada na extremidade.
| Comprimento exposto L | Diâmetro d | Deflexão calculada na ponta δ |
|---|---|---|
| 120 mm | 10 mm | Aproximadamente 0.117 mm |
| 60 mm | 10 mm | Aproximadamente 0.0147 mm |
| 120 mm | 12 mm | Aproximadamente 0.0566 mm |
Reduzir à metade o comprimento exposto reduz a deflexão prevista por este modelo para um oitavo. Aumentar o diâmetro também ajuda significativamente, pois ele aparece na equação elevado à quarta potência. Inversamente, um eixo torna-se menos rígido à medida que a torneamento reduz seu diâmetro.
Um plato, um contra-ponto e um suporte fixo não se comportam como este modelo ideal de extremidade fixa. Degraus, mudanças na posição da carga e suportes flexíveis alteram o resultado. Utilize este cálculo para compreender a sensibilidade; ele não prevê o erro final no diâmetro nem um comprimento máximo permitido para usinagem.
Posicione o suporte onde o eixo precisar dele
Comece identificando a seção que pode sofrer flexão entre o ponto de corte e os suportes. Em CNC torneamento, esse vão de trabalho faz parte da análise de fixação da peça. Uma peça longa pode ter um vão de trabalho curto; uma peça mais curta com um pescoço fino ainda pode ser difícil de fixar rigidamente.
| Suporte | O que ele modifica | O que ainda precisa ser verificado |
|---|---|---|
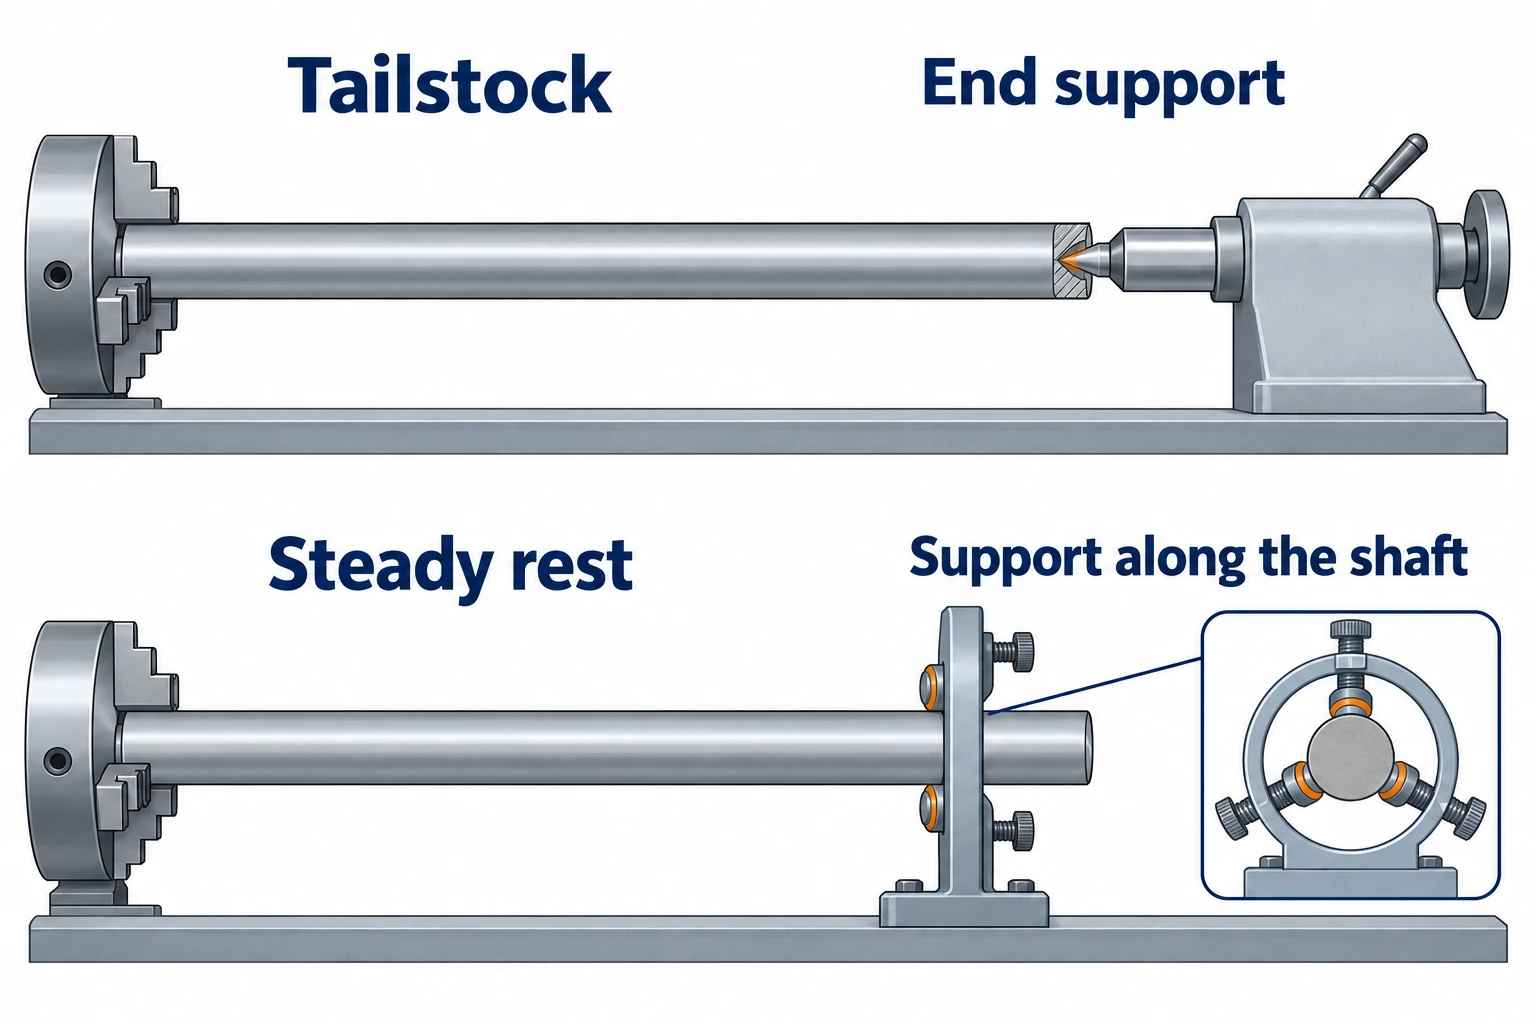
| Contra-ponto | Sustenta a extremidade distante, em vez de deixá-la livre. | Contato pelo furo de centro, alinhamento, estado do centro e força aplicada. O eixo ainda pode sofrer flexão entre os suportes. |
| Suporte fixo | Adiciona suporte em uma posição selecionada ao longo do eixo. | Uma superfície de contato adequada, ajuste correto e espaço suficiente para que a ferramenta alcance suas características. |
| Suporte móvel | Desloca-se junto com o carro, mantendo o suporte próximo à região de corte. | Posição relativa entre suporte e ferramenta, condição de contato e se ressaltos ou mudanças de diâmetro interrompem o suporte. |
O Suplemento do Manual do Operador da Tornadeira para Oficina Haas descreve o contra-ponto fixo como suporte adicional para eixos longos ou estreitos. A seção sobre o contra-ponto móvel no Manual do Proprietário da Tornadeira para Armeiros Grizzly G0949G explica seu papel na resistência à pressão da ferramenta de corte em peças de trabalho esbeltas.
Mais força no contra-ponto não é automaticamente melhor. Uma força excessiva pode deformar a peça bruta, enquanto um alinhamento inadequado ou um contato deficiente gera outros erros. O guia de solução de problemas de contra-ponto da Haas trata pressão e alinhamento como verificações separadas. O ajuste correto depende da máquina real, do centro e da peça.
Distinguir claramente a deformação estática da vibração (chatter)
Deformação refere-se a um deslocamento sob carga. Vibração (chatter) é uma instabilidade dinâmica na qual a vibração relativa entre ferramenta e peça é sustentada pelo processo de usinagem. Na vibração regenerativa, as ondulações deixadas por uma revolução anterior alteram a espessura da virilha na próxima revolução, retroalimentando a força de corte. Pesquisas sobre usinagem de eixos esbeltos em torno modelam conjuntamente a ferramenta e o eixo, pois ambos podem participar dessa vibração.
Um corte silencioso ainda pode resultar em erro dimensional. Da mesma forma, marcas periódicas visíveis não comprovam que o eixo seja o único responsável; o sistema de fixação da ferramenta, o centro e a máquina também devem ser investigados.
Uma vez garantido o suporte adequado, revise a aresta de corte e sua faixa operacional. O guia de pastilhas da Sandvik Coromant identifica as pastilhas positivas como um ponto de partida útil para componentes esbeltos. O raio de ponta, o ângulo de entrada, a avanço e a profundidade de corte afetam o equilíbrio de forças. Um raio de ponta menor pode reduzir a tendência à vibração, com um compromisso na resistência da aresta.
Não continue reduzindo o avanço até que a ferramenta corte quase imperceptivelmente. O guia de vibração (chatter) da Haas identifica uma carga de virilha excessivamente leve como uma possível fonte de instabilidade. Selecione parâmetros dentro da faixa recomendada pelo fabricante da ferramenta e, em seguida, avalie alterações controladas. Alterar a velocidade do eixo pode interromper a vibração (chatter), mas não elimina a flexibilidade estática do eixo.
Meça o padrão, não apenas um único diâmetro
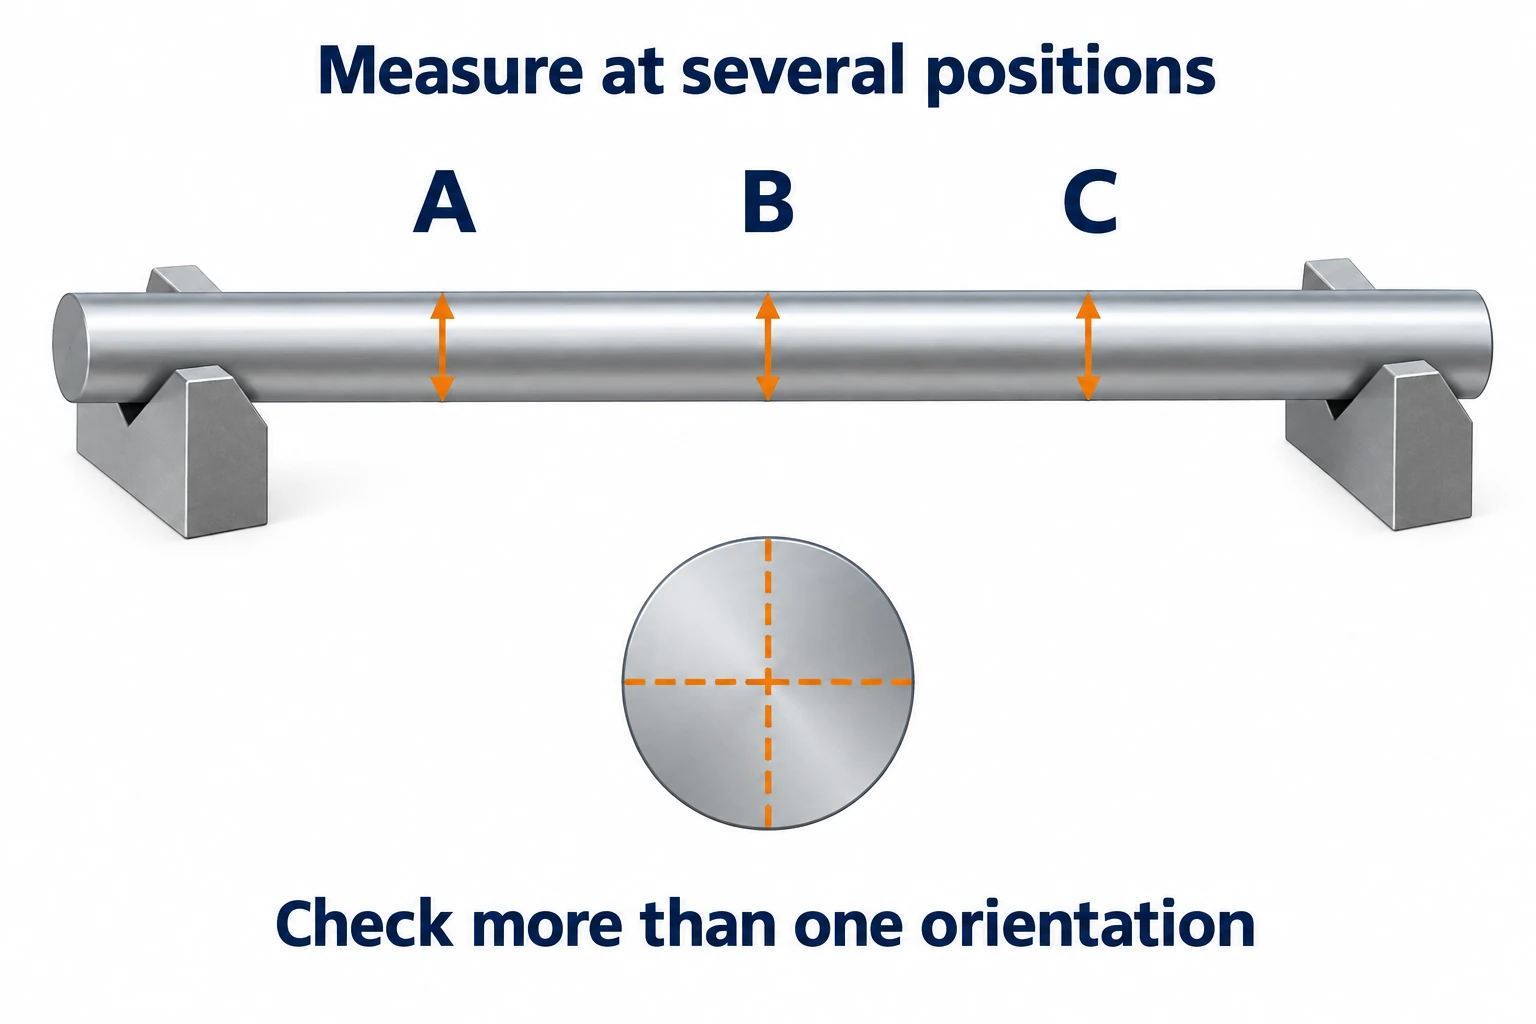
Antes de alterar os desvios (offsets), mapeie o erro ao longo do eixo. Para uma seção nominalmente cilíndrica, meça o diâmetro em várias posições axiais e em mais de uma orientação angular. Registre as localizações para que passes subsequentes ou peças possam ser comparadas. Uma única leitura próxima ao plato pode deixar de detectar um erro no meio ou na extremidade distal.
Mantenha separados os requisitos de dimensão, forma e concentricidade (runout). Leituras de diâmetro com dois pontos ajudam a identificar variações dimensionais, mas não permitem estabelecer o perfil completo de circularidade. O documento da Mitutoyo Evaluation Methods for Roundness explica as limitações tanto do método de medição de diâmetro quanto do método com bloco em V. A concentricidade (runout) é avaliada em relação a um eixo de referência, conforme ilustrado em seu Quick Guide to Precision Measuring Instruments; um traçado de indicador em uma configuração arbitrária de suporte não corresponde automaticamente ao resultado de concentricidade especificado no desenho.
Registre como a peça é apoiada durante a inspeção e se ela ainda está fixada no plato, foi recém-liberada ou já atingiu estabilidade térmica. Uma mudança entre esses estados constitui evidência útil, mas por si só não identifica tensões residuais, temperatura ou fixação como causa. Utilize a condição especificada no desenho para aceitação final.
Use o padrão observado para escolher a próxima verificação:
| Padrão observado | Explicação possível | Próxima verificação útil |
|---|---|---|
| O diâmetro varia com a posição axial, sem vibração aparente significativa. | Deflexão dependente da carga, alinhamento ou tendência programada de dimensão. | Compare o mapa de diâmetros com as posições de apoio; verifique o alinhamento e a trajetória programada. |
| Marcas periódicas ou vibração aparecem durante parte da passagem. | Um problema dinâmico envolvendo o eixo, a ferramenta ou o sistema de apoio. | Verifique o contato e o estado da ferramenta, depois compare alterações controladas de velocidade/engajamento. |
| As leituras mudam após a liberação da fixação ou após um período de espera. | Uma mudança no estado de restrição, condição térmica ou tensão no material. | Repita o procedimento com condições documentadas de apoio e temperatura antes de aplicar um desvio (offset). |
| As leituras do diâmetro parecem consistentes, mas a variação do indicador persiste. | O tamanho isoladamente não resolveu a forma, a localização do eixo nem a configuração de inspeção. | Verifique a configuração do datum e meça a característica geométrica especificada. |
Uma correção útil deve corresponder à causa: altere o suporte para um vão flexível, investigue o sistema dinâmico quanto a vibrações (chatter) e resolva a configuração de inspeção antes de interpretar a excentricidade (runout).
Perguntas frequentes
Qual relação comprimento/diâmetro torna um eixo difícil de usinar?
Não há uma única relação que defina a dificuldade para todos os eixos. O vão não apoiado durante a usinagem, o diâmetro local, a rigidez do material, a carga de corte e a disposição dos suportes são todos fatores relevantes. A divisão do comprimento total pelo maior diâmetro pode ocultar um pescoço flexível ou uma seção longa exposta.
Por que um eixo esbelto ainda pode apresentar vibrações (chatter) mesmo com contraponta?
A contraponta apoia a extremidade, mas o eixo ainda pode flexionar entre os pontos de apoio. As vibrações também podem envolver a ferramenta, o contato com a ponta ou a máquina. Verifique o estado e o alinhamento da ponta, bem como a ferramenta e os parâmetros de corte; simplesmente aumentar a pressão da contraponta pode deformar a peça.
Reduzir a avanço sempre reduz a flexão do eixo?
Não. O avanço afeta a carga de corte, mas uma carga de cavaco excessivamente leve pode gerar um corte instável. O suporte, a geometria da pastilha e a profundidade de corte devem ser considerados em conjunto. Utilize a faixa de aplicação recomendada pelo fabricante da ferramenta e compare as alterações tanto com a condição superficial quanto com o padrão medido do diâmetro.
Um eixo pode ter o diâmetro correto e ainda assim reprovar o requisito de excentricidade (runout)?
Sim. As leituras de diâmetro isoladas não estabelecem a relação da superfície com o eixo de referência (datum) especificado. Verifique a geometria exigida utilizando uma configuração adequada de datum e um método de inspeção apropriado. Medições repetidas de diâmetro em dois pontos tampouco comprovam que todas as seções transversais sejam perfeitamente circulares.



