Nesta página
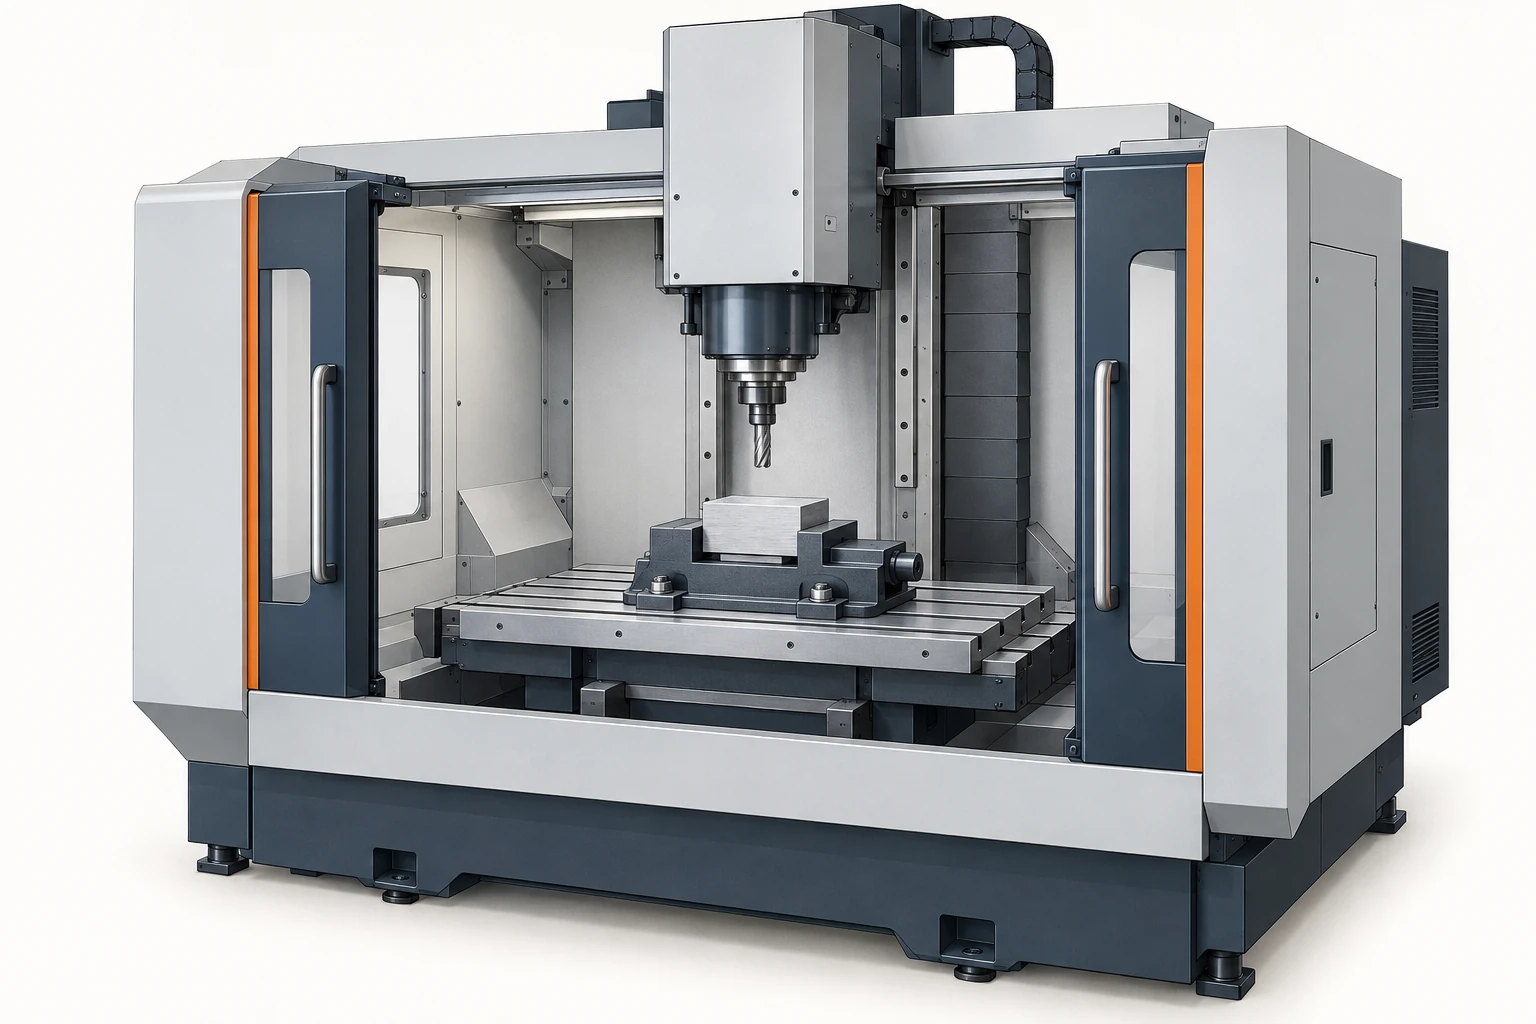
Os cursos X, Y e Z de uma fresadora vertical descrevem movimento, não uma dimensão máxima garantida para a peça. A configuração utilizável também depende da mesa, do dispositivo de fixação, do conjunto de ferramentas, do percurso de aproximação e da folga interna da máquina. Uma peça bruta pode caber na mesa, embora seu trajeto programado de ferramenta exceda o limite de um eixo; uma peça curta pode tornar-se excessivamente alta ao incluir o dispositivo de fixação e a ferramenta.
Leia as especificações técnicas de fresadoras verticais como restrições separadas aplicáveis a uma operação específica. Comece pela disponibilidade de espaço, depois verifique carga, desempenho de usinagem, capacidade de ferramentas e precisão.
Curso e tamanho da mesa respondem a perguntas diferentes
A página de especificações da Haas VF-2 torna essa distinção visível. Para sua configuração padrão listada, essas dimensões são independentes:
| Especificação | Valor métrico publicado | O que descreve |
|---|---|---|
| Curso X / Y / Z | 762 / 406 / 508 mm | Movimento disponível dos eixos. |
| Comprimento / largura da mesa | 914 / 356 mm | Superfície de fixação. |
| Distância do nariz do eixo-árvore até a mesa | Aproximadamente 102–610 mm | Faixa de separação vertical com um ponto de referência declarado. |
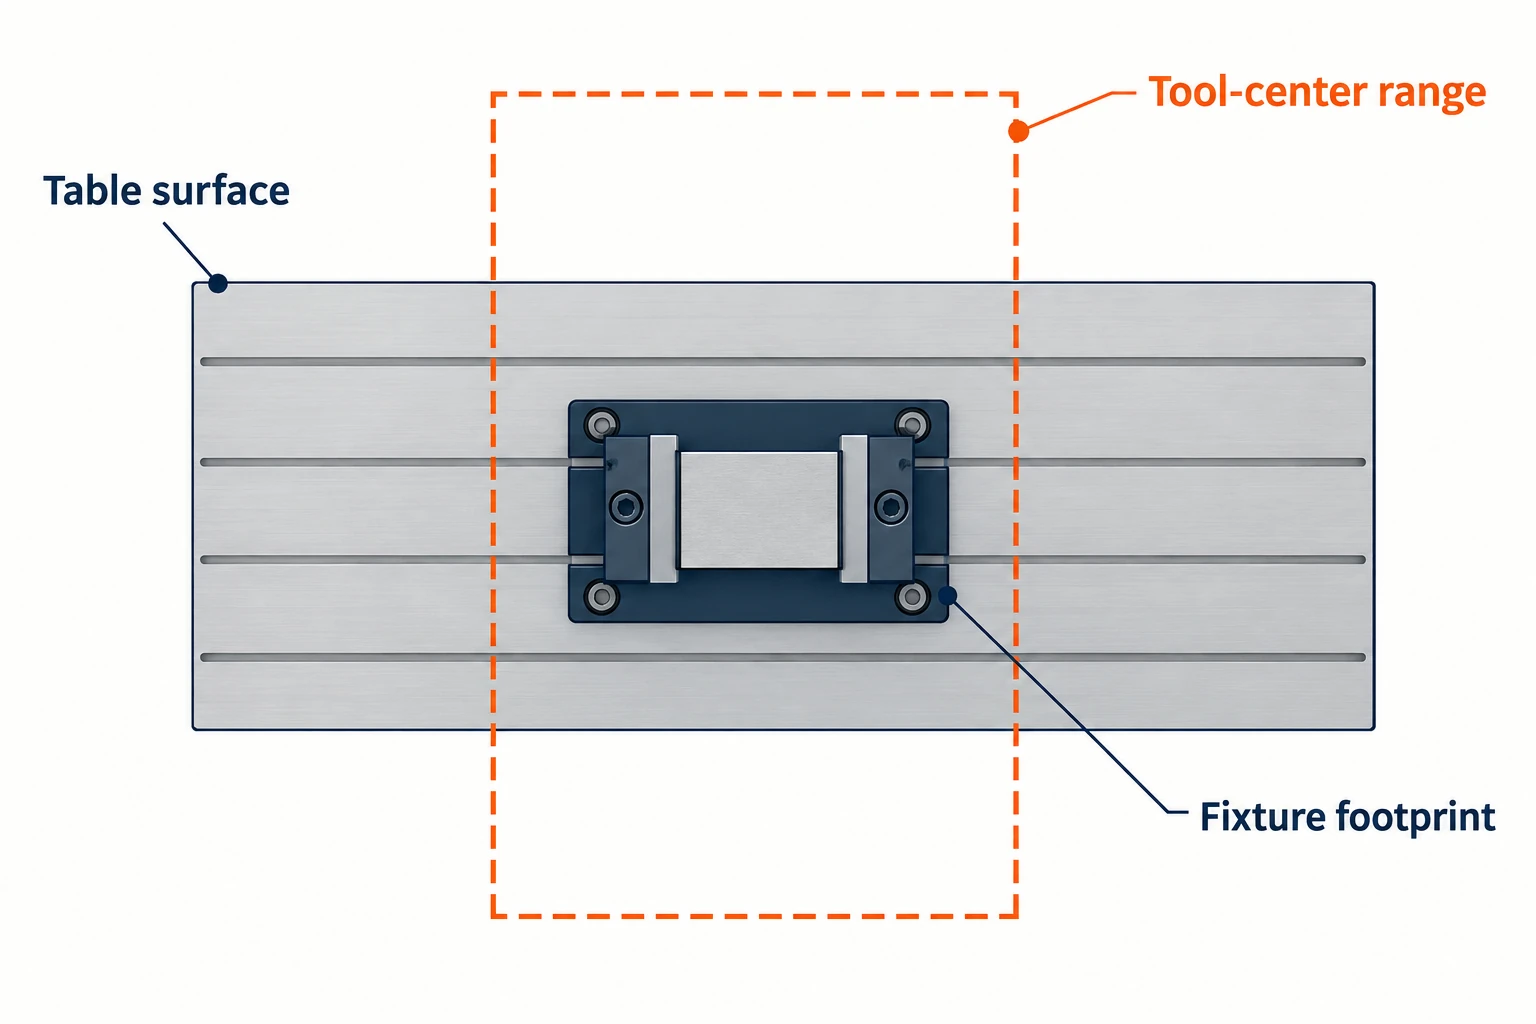
A mesa é mais longa que o curso X e mais estreita que o curso Y. Nenhum desses retângulos representa um contorno universal para uma peça acabada. Material em balanço pode exigir suporte adicional e folga na carcaça; um dispositivo de fixação pode ocupar espaço na mesa sem ser usinado em toda a sua largura. O guia de componentes de fresadoras explica os conjuntos por trás dessas etiquetas de especificação.
Para uma operação, verifique o envelope do centro da ferramenta: a menor faixa que contém todas as posições exigidas do centro da ferramenta, incluindo os movimentos de aproximação e saída. O raio da ferramenta e o caminho escolhido podem levar o centro da ferramenta além da borda da peça bruta.
Por exemplo, suponha que uma máquina tenha 800 mm de curso X e uma peça bruta de 760 mm de largura. Se o trajeto planejado for de X = −30 mm a X = 790 mm nas coordenadas da peça, ele exigirá 820 mm. Esse trajeto excede o curso disponível, mesmo que a peça bruta seja mais estreita que 800 mm. Deslocar a origem da peça não reduz o alcance necessário; o trajeto, a orientação da montagem, as ferramentas ou a rota de usinagem devem ser alterados. Um alcance suficientemente pequeno ainda deve ser posicionado dentro dos limites reais da máquina.
Monte toda a pilha vertical
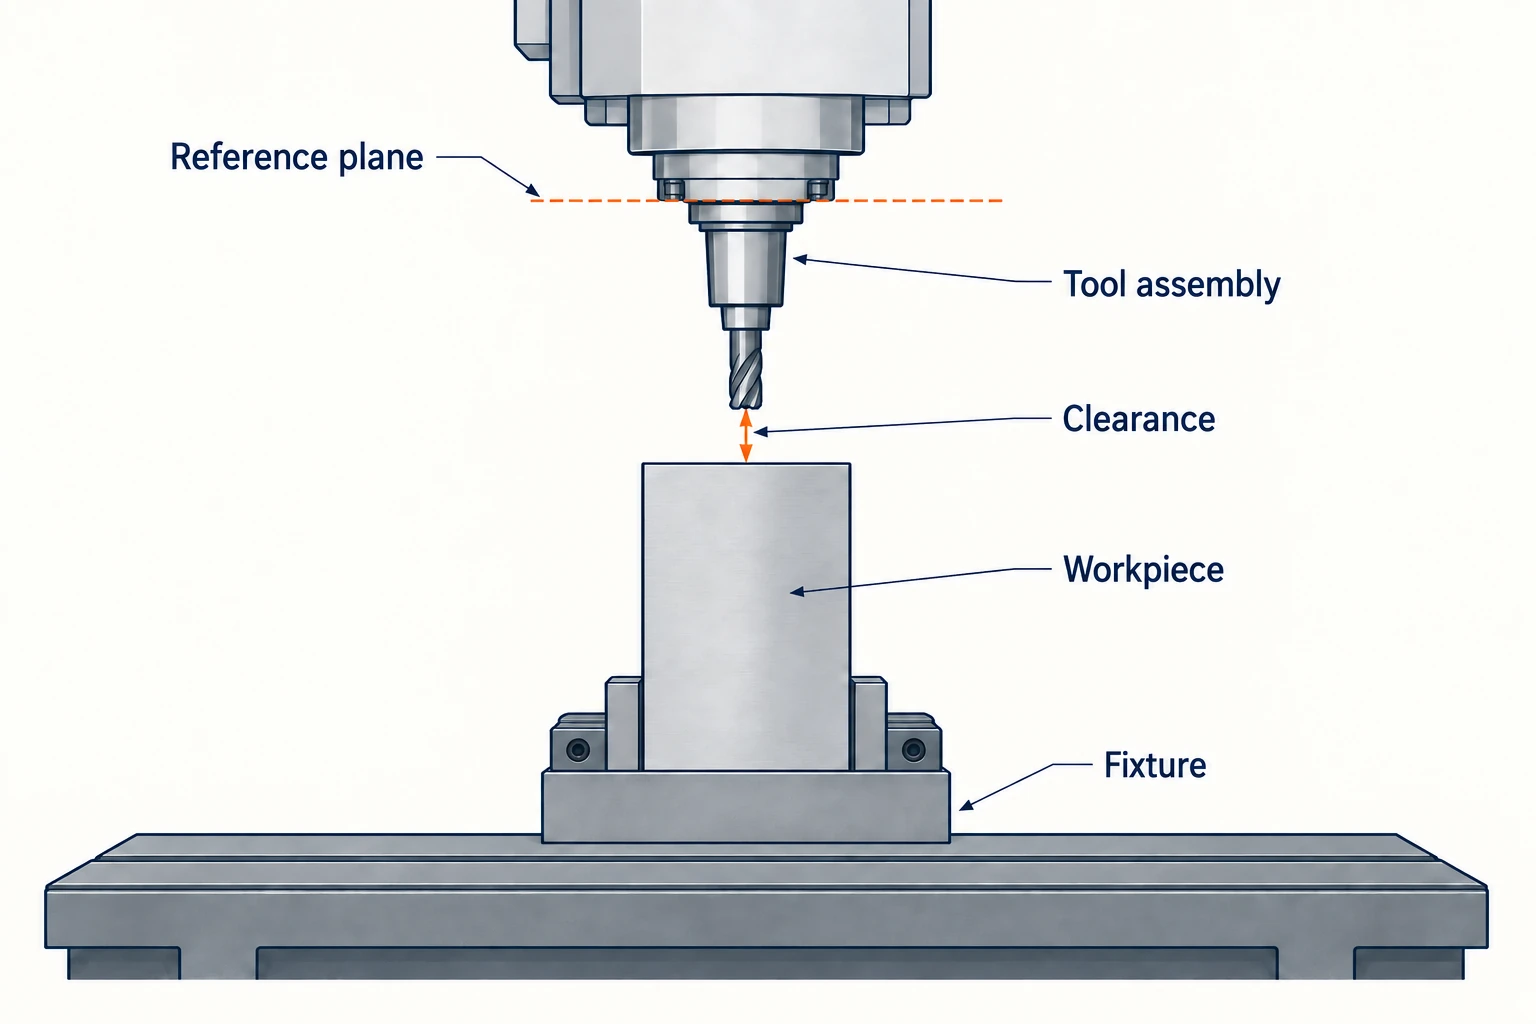
O curso no eixo Z é um curso de deslocamento. Para avaliar a altura, determine primeiro as distâncias mínima e máxima entre o fuso e a mesa e identifique seu plano de referência. Uma dimensão da ponta do fuso e um comprimento de ferramenta medido a partir da linha de referência do porta-ferramenta não podem ser simplesmente somados ou subtraídos, a menos que sua relação de datum seja considerada.
Para uma verificação preliminar acima de uma peça plana, meça todos os termos a partir de superfícies de referência compatíveis:
Altura de referência exigida do fuso = altura do suporte do dispositivo + altura da peça + projeção da ferramenta + folga de retratação.
Use uma faixa de altura de referência do fuso de 100–600 mm acima da mesa. A projeção da ferramenta é medida para baixo a partir desse mesmo plano. Este cálculo utiliza essa faixa; as especificações do modelo VF-2 são listadas separadamente acima.
| Item da pilha | Altura utilizada no cálculo |
|---|---|
| Mesa até a superfície de suporte da peça | 80 mm |
| Peça acima desse suporte | 300 mm |
| Plano de referência até a ponta da ferramenta | 180 mm |
| Folga da ponta da ferramenta acima da peça | 20 mm |
| Altura exigida do plano de referência | 80 + 300 + 180 + 20 = 580 mm |
A verificação de altura deixa 20 mm abaixo do limite superior de 600 mm. Elevar o suporte do dispositivo para 120 mm altera o requisito para 620 mm, excedendo esse limite em 20 mm sem alterar a peça.
Verifique também a outra extremidade da faixa: uma ferramenta curta pode não alcançar um recurso baixo antes que o fuso atinja seu limite inferior. Repita o cálculo para as ferramentas reais e as alturas dos recursos. Essa verificação unidimensional não comprova que o porta-ferramenta evita uma parede, que a ferramenta consegue sair de um recesso profundo ou que a troca de ferramenta evita a configuração.
Leia a condição de carga da mesa, não apenas o peso
Conte a carga suportada pela mesa: peças, dispositivos, placas intermediárias e quaisquer outros equipamentos montados na mesa. Por exemplo, 180 kg de material bruto mais 90 kg de dispositivo e placa intermediária resultam em uma configuração de 270 kg antes da adição de outros equipamentos.
A página do VF-2 especifica sua carga máxima na mesa como distribuída uniformemente. Essa condição é relevante: uma carga compacta fora do centro não equivale à mesma massa espalhada pela mesa. Verifique a distribuição aplicável e os limites de fixação; uma unidade rotativa pode ter seus próprios limites de carga útil e momento. Esses limites continuam válidos ao adicionar movimento de quarto ou quinto eixo.
Separe claramente os limites de velocidade do desempenho de usinagem
O valor máximo de rpm do eixo-árvore indica o limite superior de velocidade. Não indica, porém, o torque disponível na velocidade selecionada para uma ferramenta específica. Consulte as curvas de torque e potência do eixo-árvore instalado, juntamente com sua classificação de regime de trabalho. Um pico de curta duração e uma classificação contínua suportam cargas de trabalho distintas.
As especificações do eixo-árvore 10,000-rpm Spindle da Haas distinguem explicitamente a saída de pico com duração limitada da operação contínua. Trate a curva, a velocidade de operação e a duração da classificação como uma única peça de informação. Não calcule a capacidade de desbaste apenas com base no maior valor de potência em cavalo-vapor.
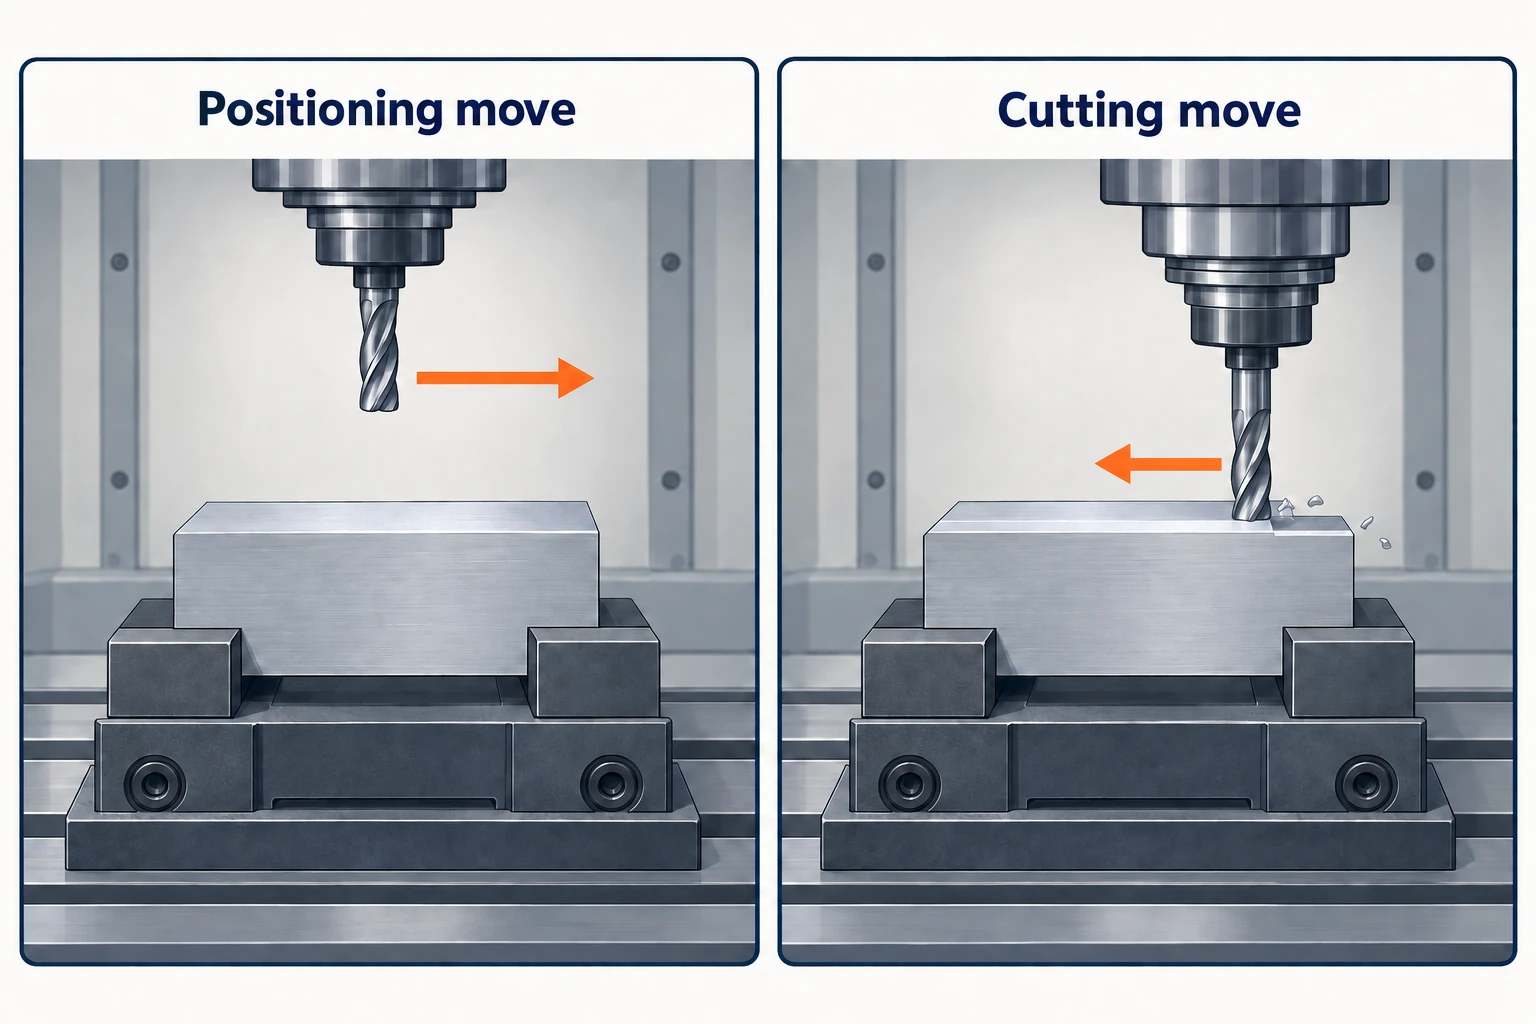
As linhas de avanço exigem o mesmo rigor. O avanço rápido refere-se ao movimento de posicionamento; o avanço máximo de corte é um limite distinto da máquina. O avanço de corte programado também deve ser compatível com o material, a ferramenta, o engajamento e o acabamento exigido. Em deslocamentos curtos, a aceleração e a desaceleração podem impedir que a máquina atinja sua velocidade nominal; portanto, dividir cada distância de deslocamento pela taxa máxima de avanço rápido pode subestimar o tempo de ciclo.
A contagem de bolsos para ferramentas nem sempre corresponde à capacidade útil de ferramentas
A contagem de bolsos de um magazine é apenas o ponto de partida. Compare a lista completa de ferramentas com os diâmetros, comprimentos e pesos máximos permitidos, e verifique qual interface de porta-ferramenta e hardware de retenção a máquina exige.
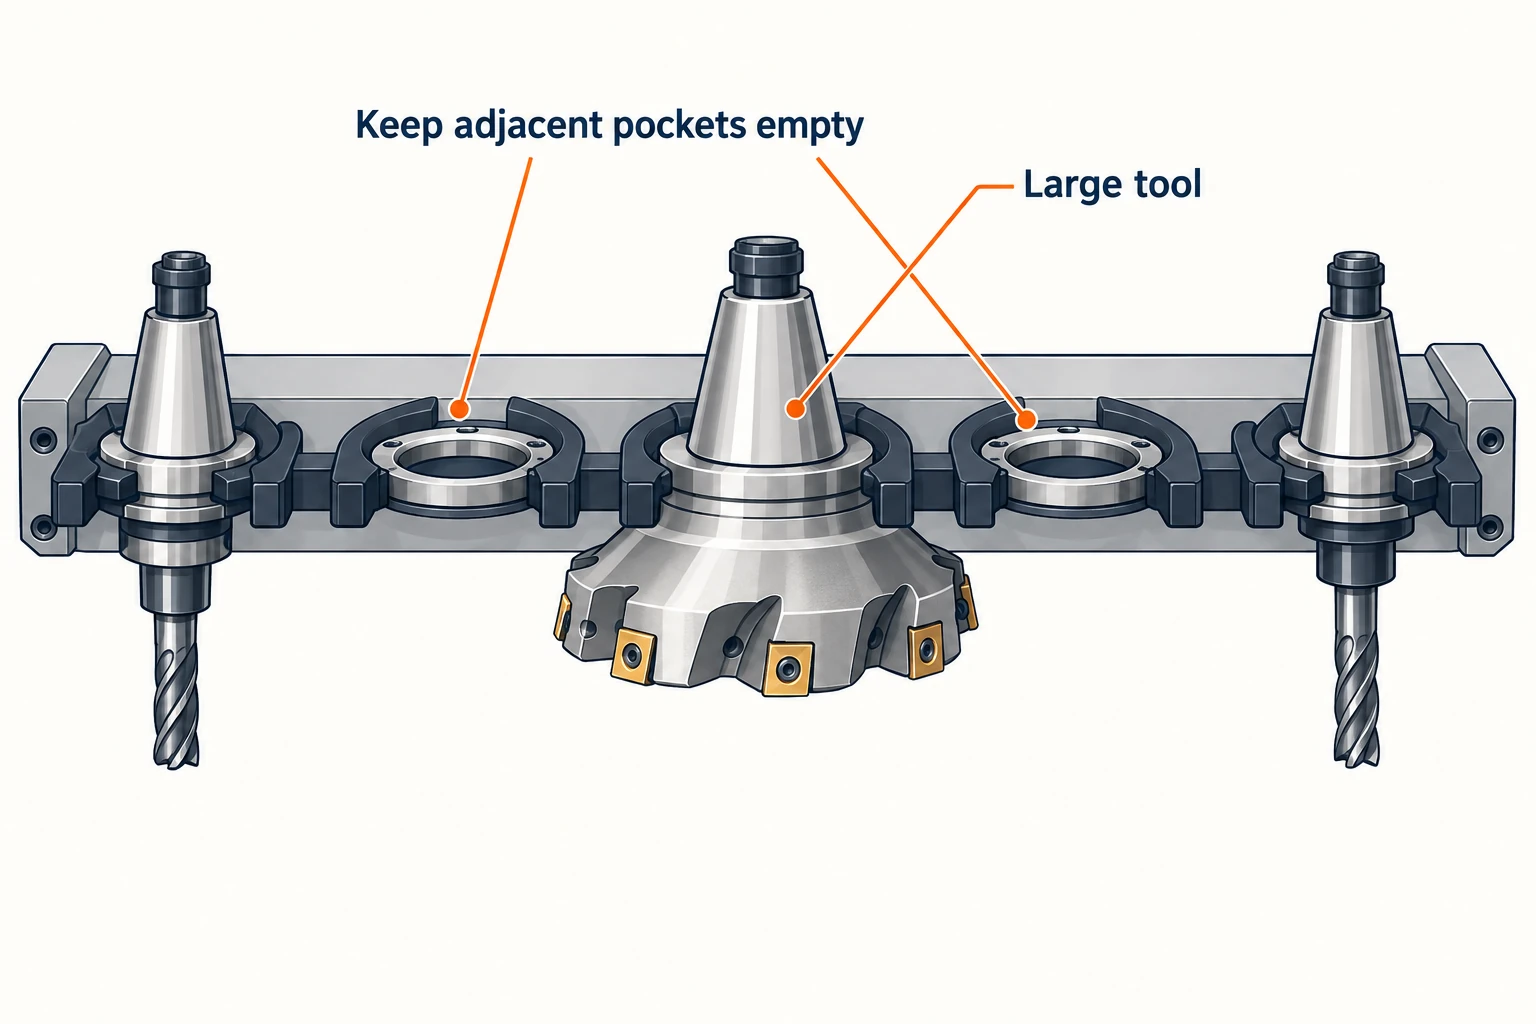
Ferramentas grandes podem consumir o espaço livre ao redor de bolsos adjacentes. O manual do trocador de ferramentas montado lateralmente da Haas, por exemplo, descreve atribuições de ferramentas grandes que mantêm bolsos adjacentes vazios. Essa regra se aplica a um trocador lateral compatível; ela não deve ser automaticamente transferida para um magazine diferente ou para o carrossel padrão listado no VF-2.
O comprimento da ferramenta tem duas consequências distintas: a montagem deve caber no trocador e deve alcançar a característica enquanto evita colisões com a peça e o dispositivo de fixação durante a usinagem. Aprovar um desses critérios não garante o outro. Da mesma forma, um tempo publicado de troca ferramenta-ferramenta descreve uma troca definida, não todas as retracoes, posicionamentos e mudanças de velocidade do eixo em um ciclo produtivo.
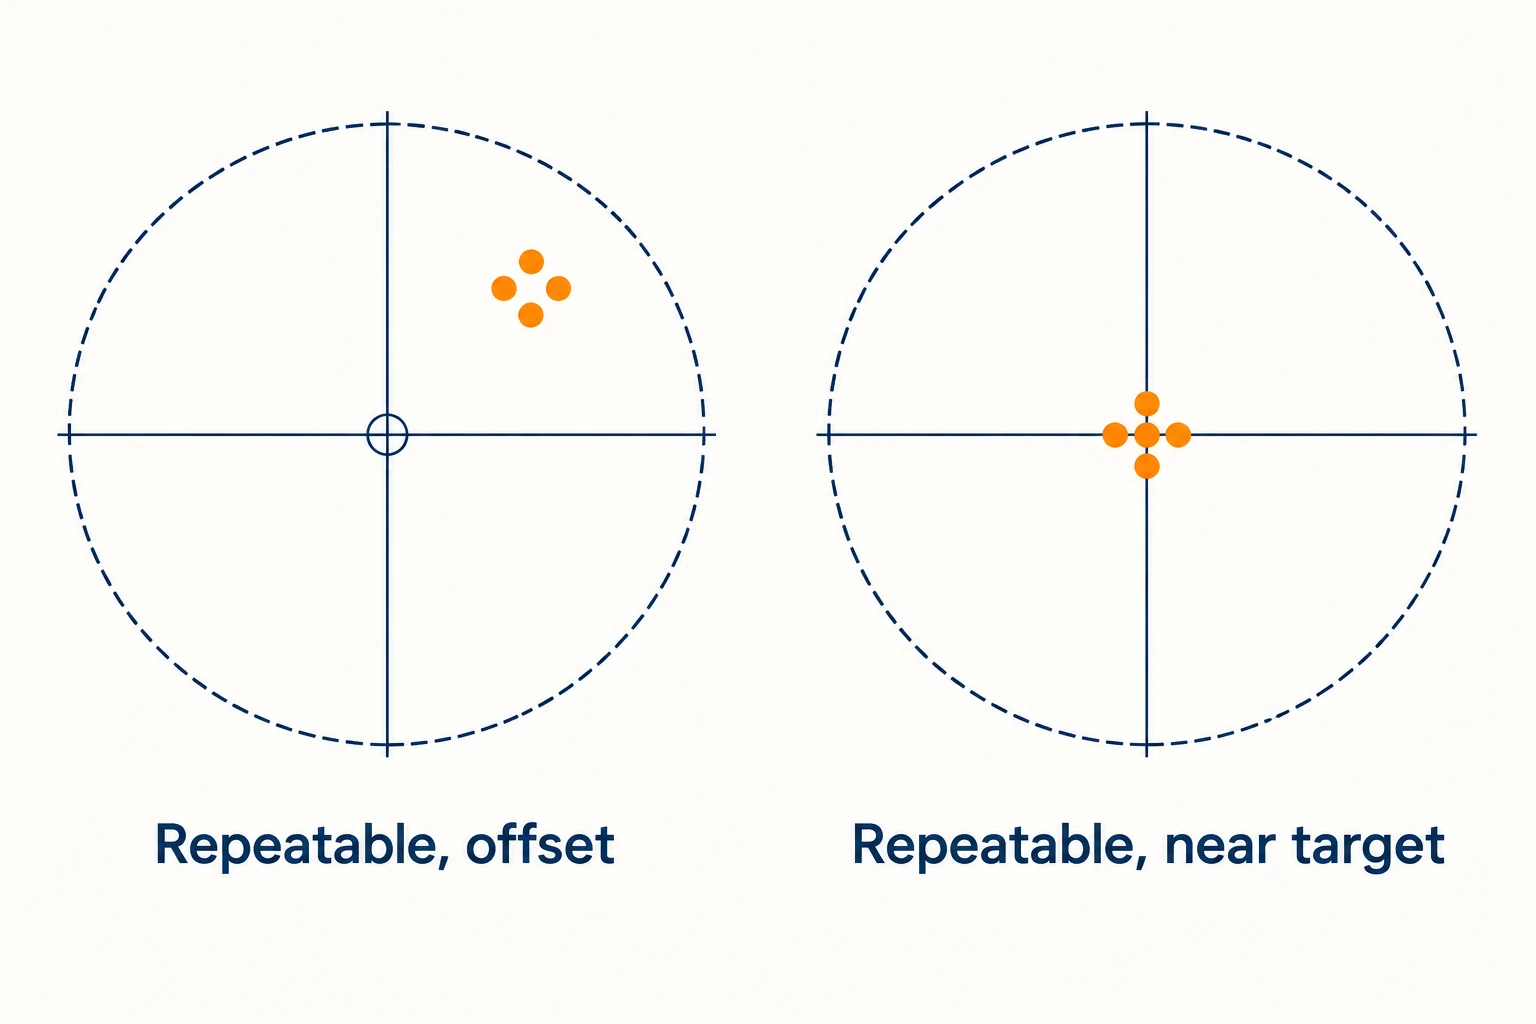
As figuras de posicionamento não especificam a peça acabada.
A precisão de posicionamento refere-se à concordância entre a posição comandada e a posição efetivamente alcançada sob um método de ensaio. A repetibilidade refere-se à consistência com que a máquina retorna a uma determinada posição. Retornos agrupados de forma muito próxima ainda podem apresentar um deslocamento em relação ao alvo.
Ao comparar valores, mantenha o método de ensaio declarado, o eixo, a faixa de medição, a condição térmica, o estado de compensação e o sentido de aproximação. Um resultado unidirecional não deve ser tratado como intercambiável com um resultado bidirecional.
A orientação da Renishaw sobre a fundação do processo explica como o comportamento mecânico e térmico afetam a precisão da máquina-ferramenta. Forças de corte, ferramentas e dispositivos de fixação introduzem influências que um ensaio de posicionamento não reproduz. Utilize a especificação da máquina para compreender o desempenho de movimento testado; avalie uma tolerância de peça por meio do processo real de usinagem e inspeção.
Uma revisão útil das especificações termina com algumas declarações específicas para o trabalho: o curso programado cabe, a pilha total de altura possui a folga necessária, a carga suportada atende às suas condições e as ferramentas cabem tanto no eixo quanto no magazine. Mantenha os itens não resolvidos específicos — como a folga entre o porta-ferramenta e a parede ou uma classificação de potência não definida — para que a próxima verificação aborde exatamente a incerteza real.
Perguntas frequentes
O curso XYZ define a maior peça que uma VMC pode usinar?
Não. Os limites de deslocamento restringem o movimento relativo. O tamanho da peça também depende do suporte, do posicionamento do dispositivo de fixação, dos trajetos do centro da ferramenta, da folga entre a ferramenta e o porta-ferramenta e do envelope da máquina. Um determinado recurso pode caber dentro dos limites de deslocamento mesmo quando a matéria-prima se estende além desses limites, enquanto uma peça em bruto menor pode exigir um trajeto de ferramenta superdimensionado.
A altura de deslocamento no eixo Z corresponde à altura máxima da peça?
Não. Leia a faixa de distância entre o eixo principal e a mesa e seu plano de referência, incluindo em seguida o dispositivo de fixação, a peça, a projeção da ferramenta e a folga necessária. Verifique tanto o limite superior de folga quanto a posição inferior necessária para alcançar cada recurso.
Um trocador automático de ferramentas de 24 posições sempre consegue alojar 24 ferramentas para um trabalho?
Não necessariamente. Uma ferramenta de grande dimensão pode exigir que bolsos adjacentes permaneçam vazios em um trocador projetado especificamente para essa configuração. O diâmetro, o comprimento, o peso da ferramenta e as regras específicas do magazine determinam a quantidade utilizável.
A repetibilidade da máquina pode ser usada como tolerância da peça?
Não. A repetibilidade mede a consistência sob condições específicas de ensaio. Uma peça acabada é também afetada pelo comportamento da ferramenta, pelas forças de corte, pela temperatura, pela fixação da peça e pela inspeção. Sua tolerância deve ser avaliada com base no processo real e no recurso específico.



