Sur cette page
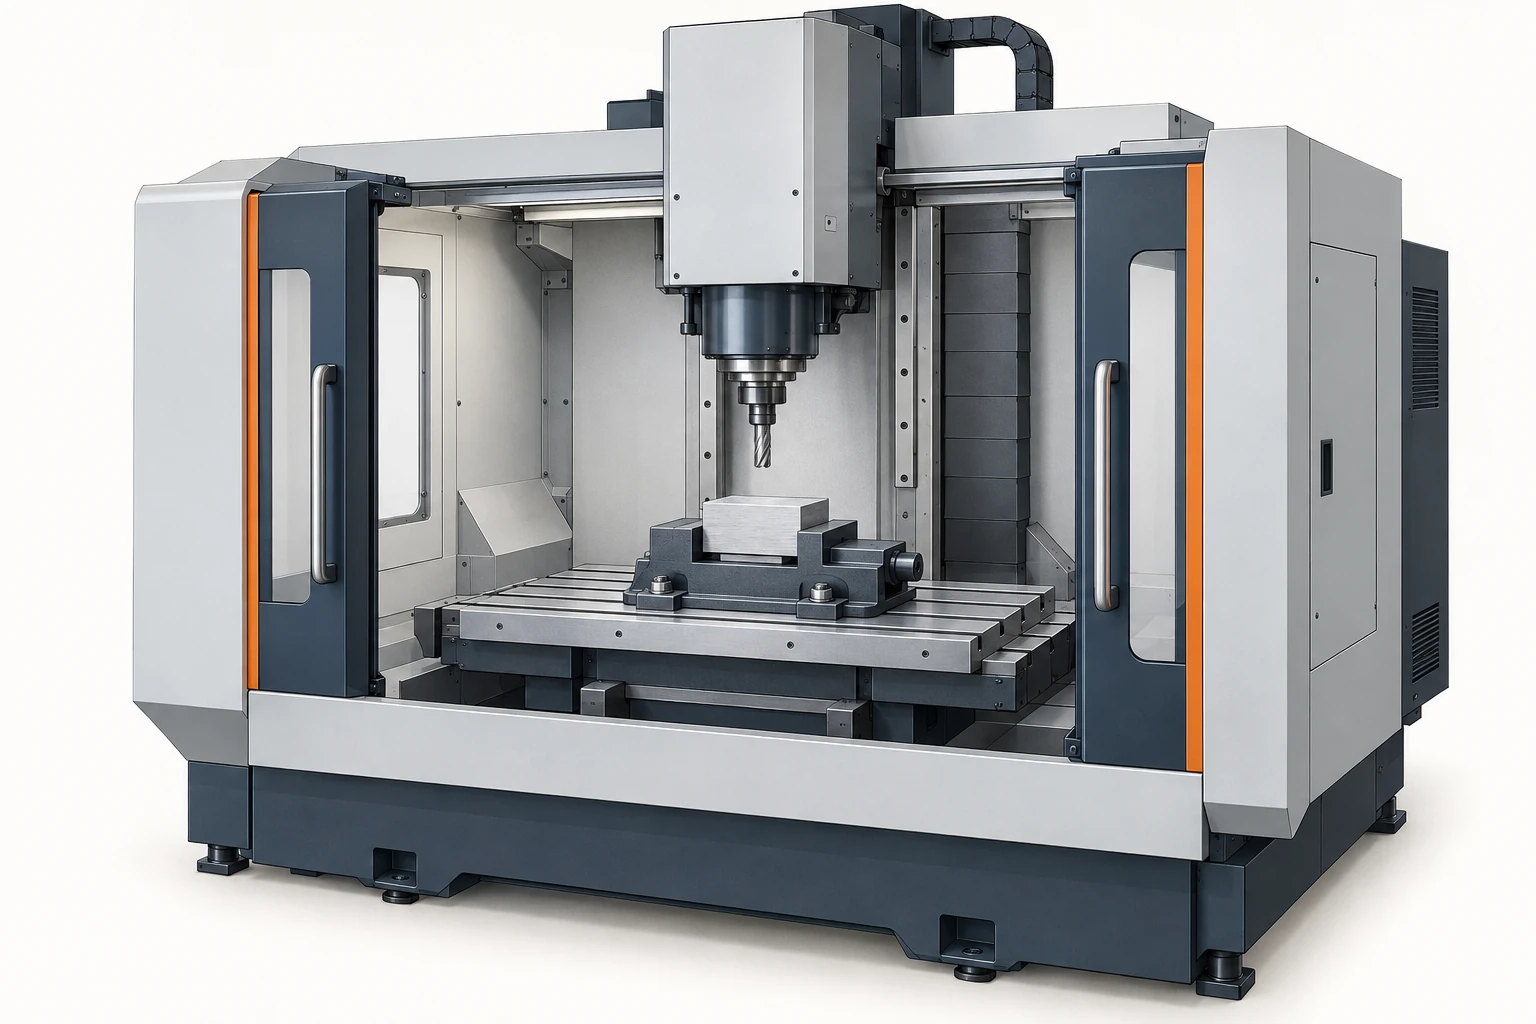
La course X, Y et Z d’un centre d’usinage vertical décrit un mouvement, et non une dimension maximale garantie pour la pièce. La zone d’installation effective dépend également de la table, du montage, de l’ensemble outil, du trajet d’approche et des jeux internes de la machine. Une pièce brute peut tenir sur la table tandis que son parcours d’outil programmé dépasse la limite d’un axe ; une pièce courte peut devenir trop haute une fois le montage et l’outil pris en compte.
Lisez les spécifications techniques des VMC comme des contraintes distinctes applicables à une opération donnée. Commencez par l’espace disponible, puis vérifiez la charge admissible, les performances d’usinage, la capacité en outils et la précision.
La course et les dimensions de la table répondent à des questions différentes
La page de spécifications du modèle Haas VF-2 met clairement en évidence cette distinction. Pour sa configuration standard indiquée, ces dimensions sont séparées :
| Spécification | Valeur métrique publiée | Ce qu’elle décrit |
|---|---|---|
| Course X / Y / Z | 762 / 406 / 508 mm | Mouvement disponible selon l’axe. |
| Longueur / largeur de la table | 914 / 356 mm | Surface de fixation. |
| Distance entre le nez de la broche et la table | Environ 102–610 mm | Une plage de séparation verticale avec un point de référence défini. |
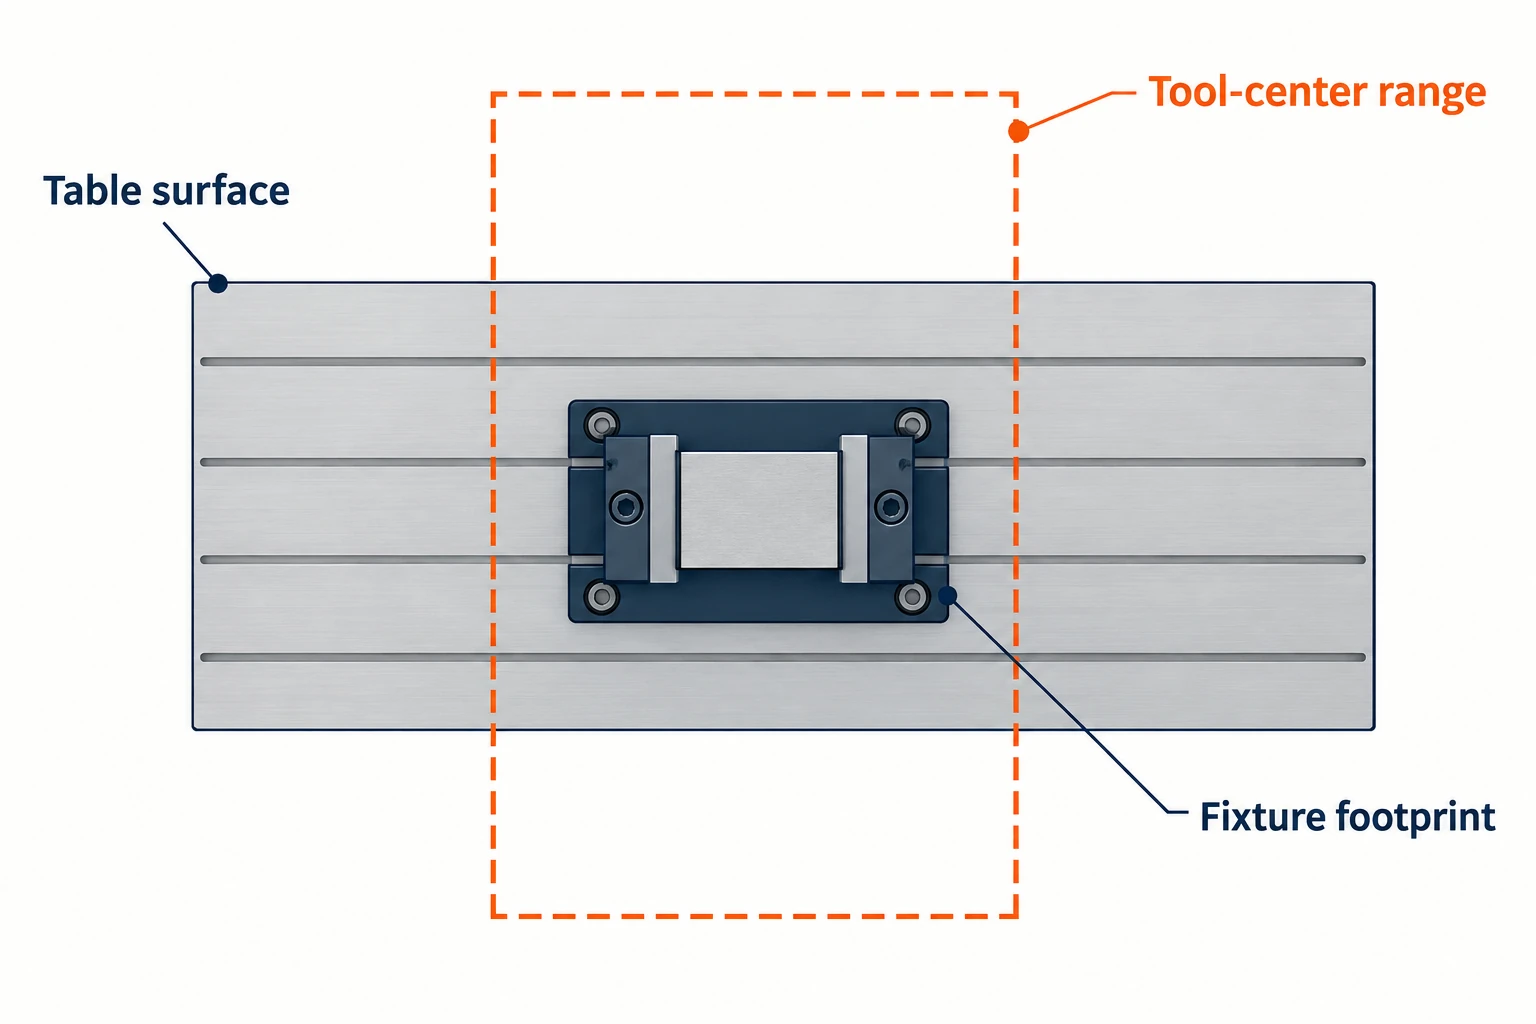
La table est plus longue que la course X et plus étroite que la course Y. Aucun de ces deux rectangles ne constitue un contour universel pour une pièce finie. Une pièce brute débordante peut nécessiter un support supplémentaire ainsi qu’un jeu suffisant dans l’enceinte de la machine ; un montage peut occuper de l’espace sur la table sans être usiné sur toute sa largeur. Le guide des composants des machines à fraiser explique les ensembles auxquels correspondent ces libellés de spécifications.
Pour une opération donnée, vérifiez l’enveloppe du centre de l’outil : la plus petite plage contenant toutes les positions requises du centre de l’outil, y compris les mouvements d’approche et de sortie. Le rayon de l’outil et le parcours choisi peuvent déplacer le centre de l’outil au-delà du bord de la matière brute.
Par exemple, supposons qu’une machine dispose de 800 mm de course X et d’une pièce brute de 760 mm de largeur. Si le parcours prévu s’étend de X = −30 mm à X = 790 mm dans le repère pièce, il nécessite 820 mm. Ce parcours dépasse la course disponible, bien que la pièce brute soit plus étroite que 800 mm. Déplacer l’origine pièce ne réduit pas l’étendue du parcours ; il faut modifier le parcours lui-même, l’orientation de la pièce, l’outillage ou le chemin d’usinage. Même une étendue suffisamment réduite doit toutefois être positionnée dans les limites réelles de la machine.
Constituez l’ensemble complet de la pile verticale
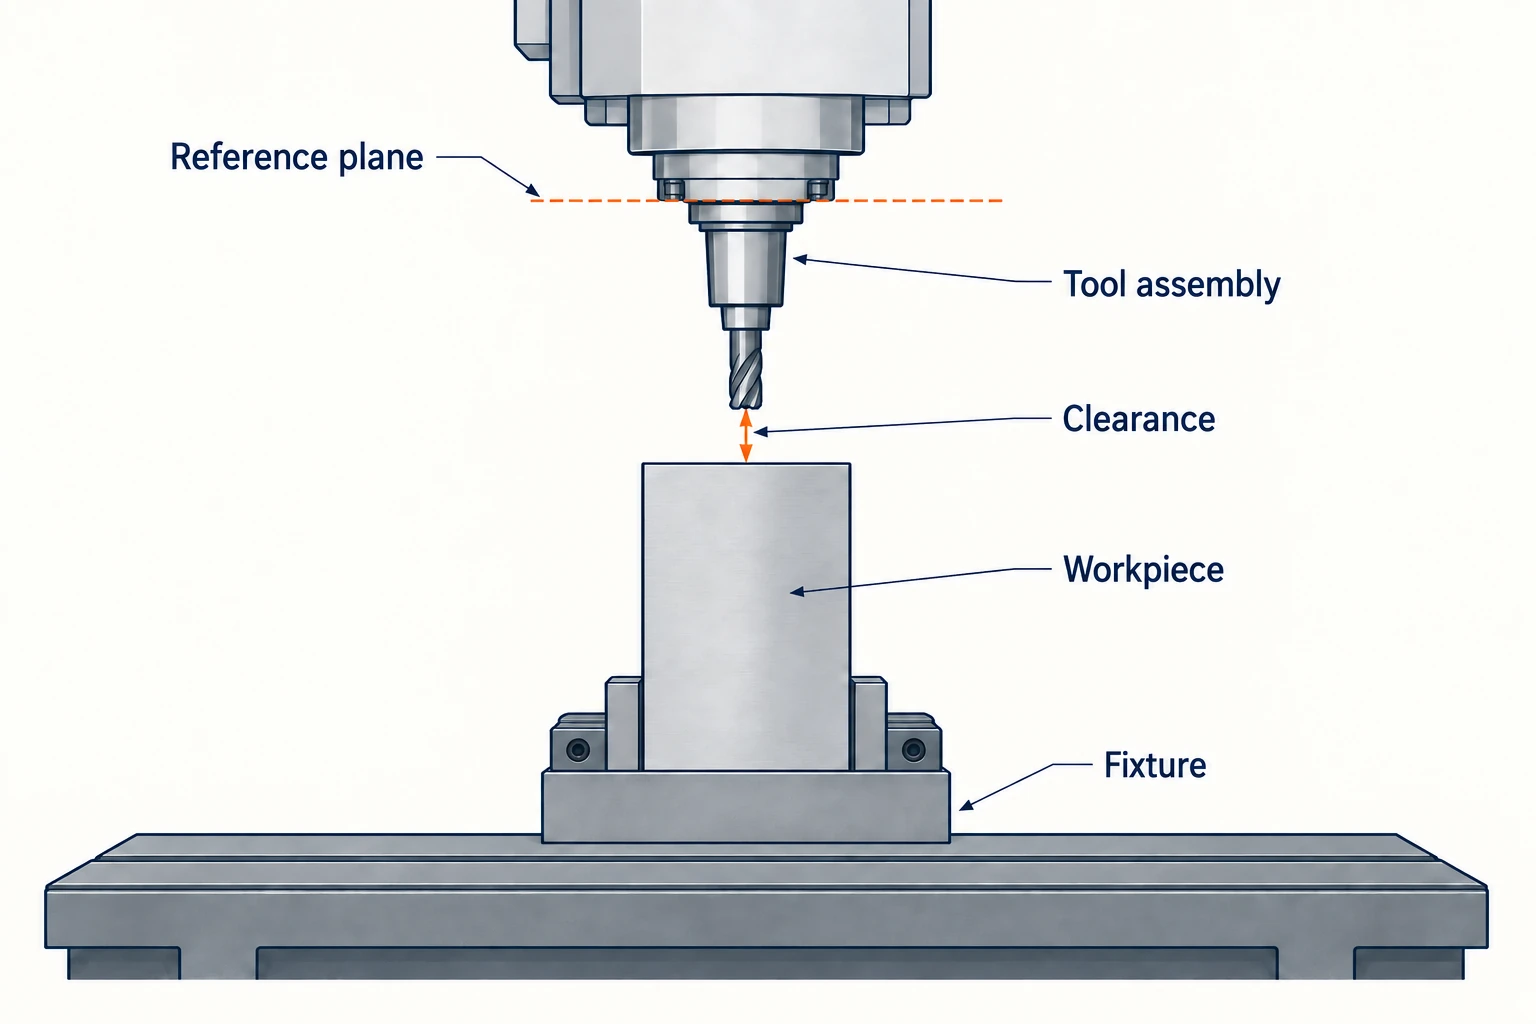
La course Z est une course de déplacement. Pour évaluer la hauteur, déterminez d’abord les distances minimale et maximale entre la broche et la table, puis identifiez leur plan de référence. Une cote de nez de broche et une longueur d’outil mesurée à partir de la ligne de référence du porte-outil ne peuvent pas être simplement additionnées ou soustraites, à moins que leur relation de référence ne soit prise en compte.
Pour une vérification préliminaire au-dessus d’une pièce usinée plane, mesurez chaque terme à partir de surfaces de référence compatibles :
Hauteur requise par rapport au plan de référence de la broche = hauteur du support de montage + hauteur de la pièce + projection de l’outil + jeu de retrait.
Utilisez une plage de hauteur de référence par rapport à la broche de 100–600 mm au-dessus de la table. La projection de l’outil est mesurée vers le bas à partir de ce même plan. Ce calcul utilise cette plage ; les caractéristiques techniques du modèle VF-2 sont indiquées séparément ci-dessus.
| Élément de la pile | Hauteur utilisée dans le calcul |
|---|---|
| Distance entre la table et la surface de support de la pièce | 80 mm |
| Pièce située au-dessus de ce support | 300 mm |
| Distance entre le plan de référence et la pointe de l’outil | 180 mm |
| Jeu entre la pointe de l’outil et la pièce | 20 mm |
| Hauteur requise du plan de référence | 80 + 300 + 180 + 20 = 580 mm |
Le contrôle de hauteur laisse 20 mm sous la limite supérieure de 600 mm. Si l’on élève le support de montage à 120 mm, la hauteur requise devient 620 mm, dépassant ainsi cette limite de 20 mm sans modifier la pièce.
Vérifiez également l’autre extrémité de la plage : un outil court peut ne pas atteindre une zone basse de la pièce avant que la broche n’atteigne sa limite inférieure. Répétez ce calcul avec les outils réels et les hauteurs réelles des zones à usiner. Cette vérification unidimensionnelle ne garantit pas que le porte-outil dégagera une paroi, qu’un outil pourra sortir d’une poche profonde, ni qu’un changement d’outil dégagera le montage.
Lisez la condition de charge sur la table, pas seulement le poids
Comptez la charge supportée par la table : pièces usinées, montages, plaques intermédiaires et tout autre équipement fixé sur la table. Par exemple, 180 kg de matière brute plus 90 kg de montage et de plaque intermédiaire constituent une charge totale de 270 kg avant l’ajout d’autres équipements.
La page VF-2 indique que sa charge maximale sur la table s’entend répartie uniformément. Cette condition est déterminante : une charge compacte décentrée n’est pas équivalente à la même masse étalée sur toute la surface de la table. Vérifiez les limites applicables en matière de répartition de charge et de fixation ; une unité rotative peut également présenter ses propres limites de charge utile et de moment. Ces limites restent pertinentes lors de l’ajout d’un mouvement sur le quatrième ou le cinquième axe.
Distinguez clairement les limites de vitesse des performances d’usinage.
La vitesse maximale de la broche (rpm) indique la limite supérieure de vitesse autorisée. Elle ne renseigne pas sur le couple disponible à la vitesse retenue pour une fraise donnée. Consultez les courbes de couple et de puissance de la broche installée, ainsi que leur classe de service. Un pic de puissance de courte durée et une puissance nominale continue correspondent à des charges de travail différentes.
Les spécifications de la broche à 10,000 rpm de Haas distinguent explicitement la puissance de pointe limitée dans le temps de celle destinée au fonctionnement continu. Considérez la courbe, la vitesse de fonctionnement et la durée de la classe de service comme un ensemble cohérent d’informations. Ne déduisez pas les capacités d’ébauche uniquement à partir de la valeur maximale de puissance en chevaux-vapeur.
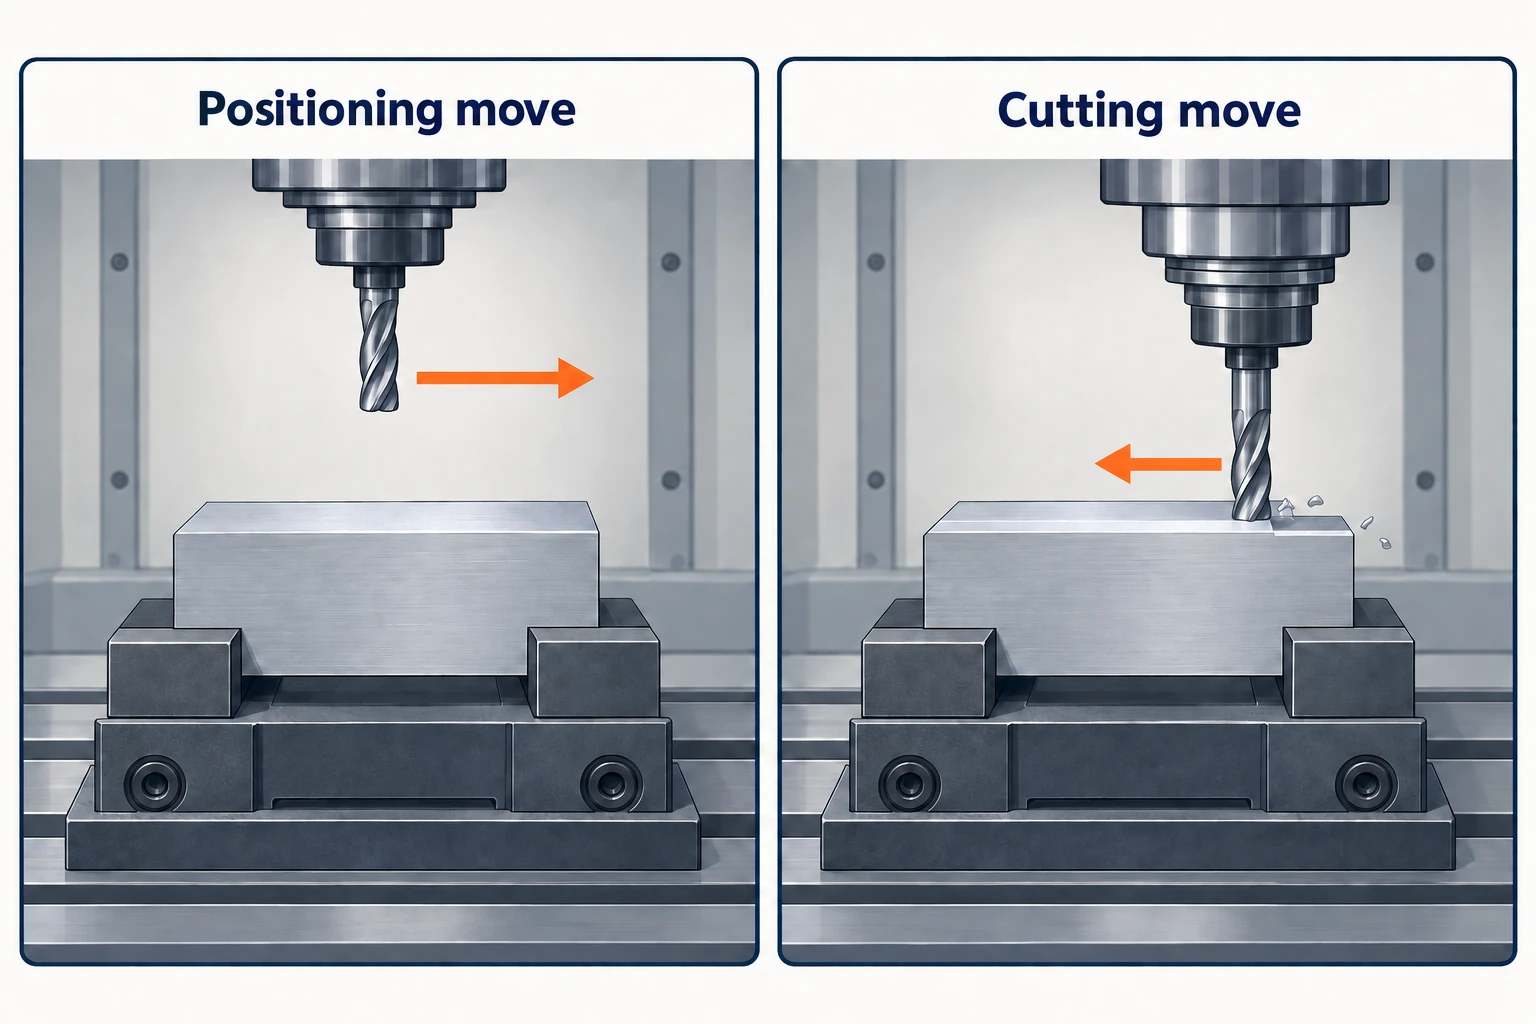
Les valeurs de vitesse d’avance nécessitent la même rigueur d’analyse. La vitesse de déplacement rapide correspond à un mouvement de positionnement ; la vitesse d’avance maximale en usinage constitue une limite machine distincte. La vitesse d’avance en usinage programmée doit également être adaptée au matériau, à l’outil, à l’engagement de coupe et à l’état de surface requis. Sur des déplacements courts, les phases d’accélération et de décélération peuvent empêcher la machine d’atteindre sa vitesse nominale, si bien que diviser systématiquement chaque distance de déplacement par la vitesse rapide maximale conduit à sous-estimer le temps de cycle.
Le nombre d’emplacements pour outils ne correspond pas toujours à la capacité réelle d’outils utilisables.
Le nombre d’emplacements d’un magasin ne constitue qu’un point de départ. Comparez la liste complète des outils avec les diamètres, longueurs et masses d’outils autorisés, et vérifiez l’interface de porte-outil et le système de verrouillage requis par la machine.
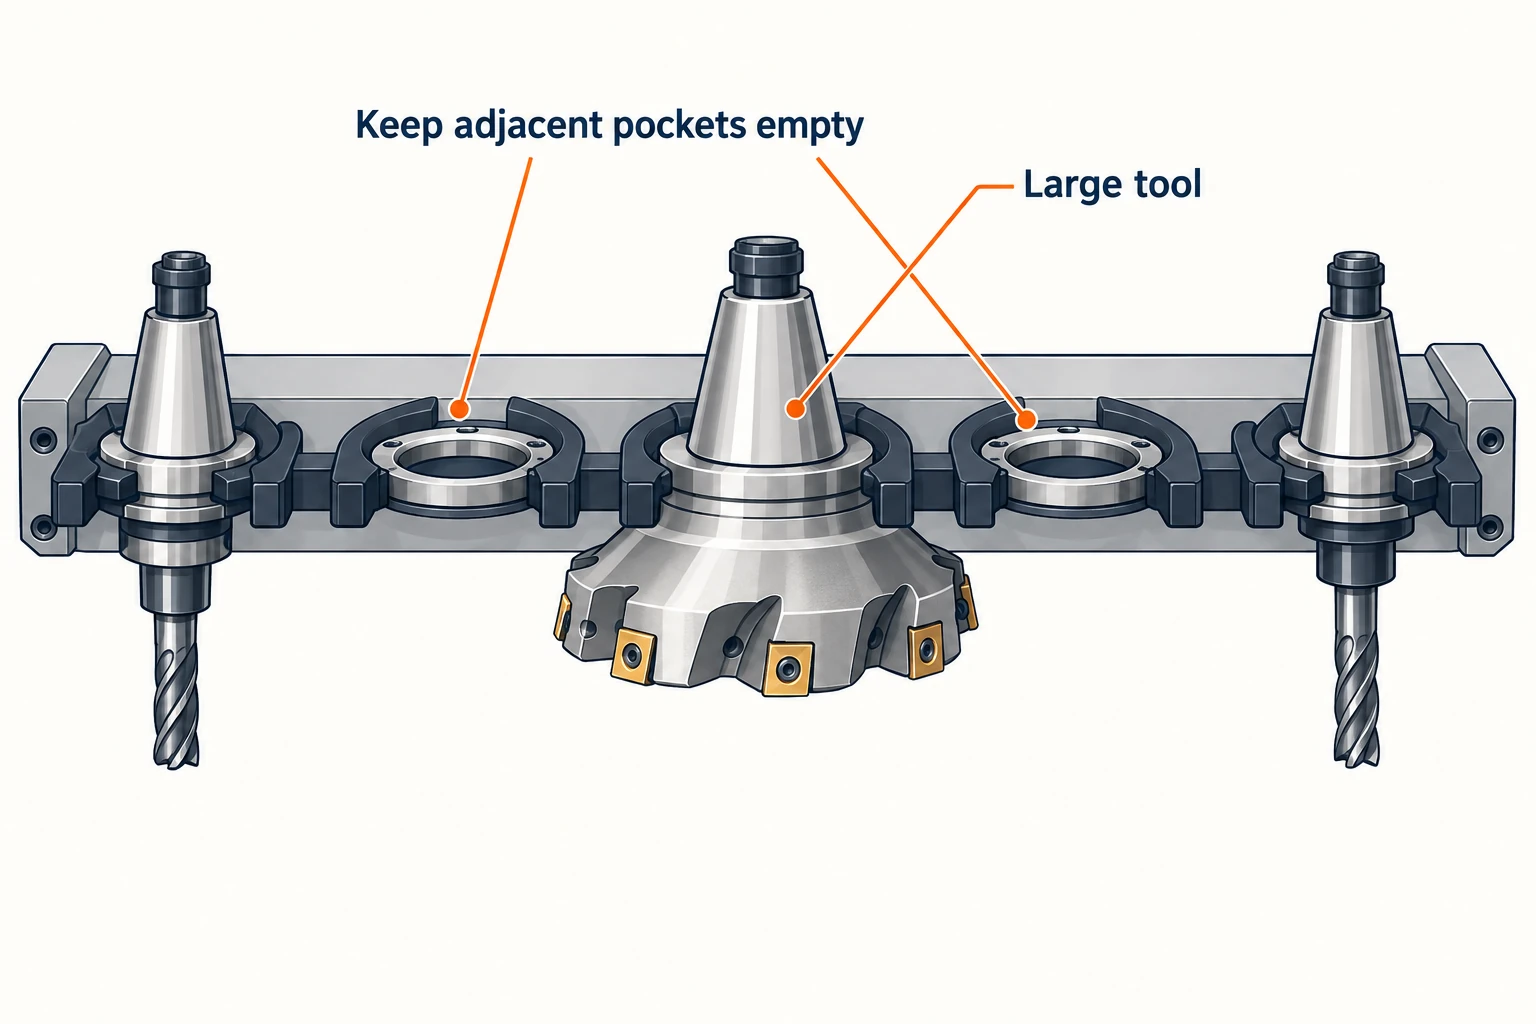
Des outils volumineux peuvent réduire l’espace libre autour des emplacements voisins. Le manuel du changeur d’outils latéral Haas, par exemple, décrit des affectations d’outils volumineux qui laissent vides les emplacements adjacents. Cette règle concerne un changeur latéral compatible ; elle ne doit pas être appliquée automatiquement à un autre type de magasin ni au carrousel standard indiqué pour la VF-2.
La longueur de l’outil a deux conséquences distinctes : l’ensemble doit pouvoir s’insérer dans le changeur, et il doit pouvoir atteindre la caractéristique tout en évitant la pièce usinée et le dispositif de serrage pendant l’usinage. Le fait de réussir l’un de ces contrôles n’implique pas que l’autre soit également satisfait. De même, un temps d’échange outil-à-outil publié décrit un échange défini, et non chaque retrait, chaque positionnement et chaque changement de vitesse de broche dans un cycle de production.
Les valeurs de positionnement ne spécifient pas la pièce finie.
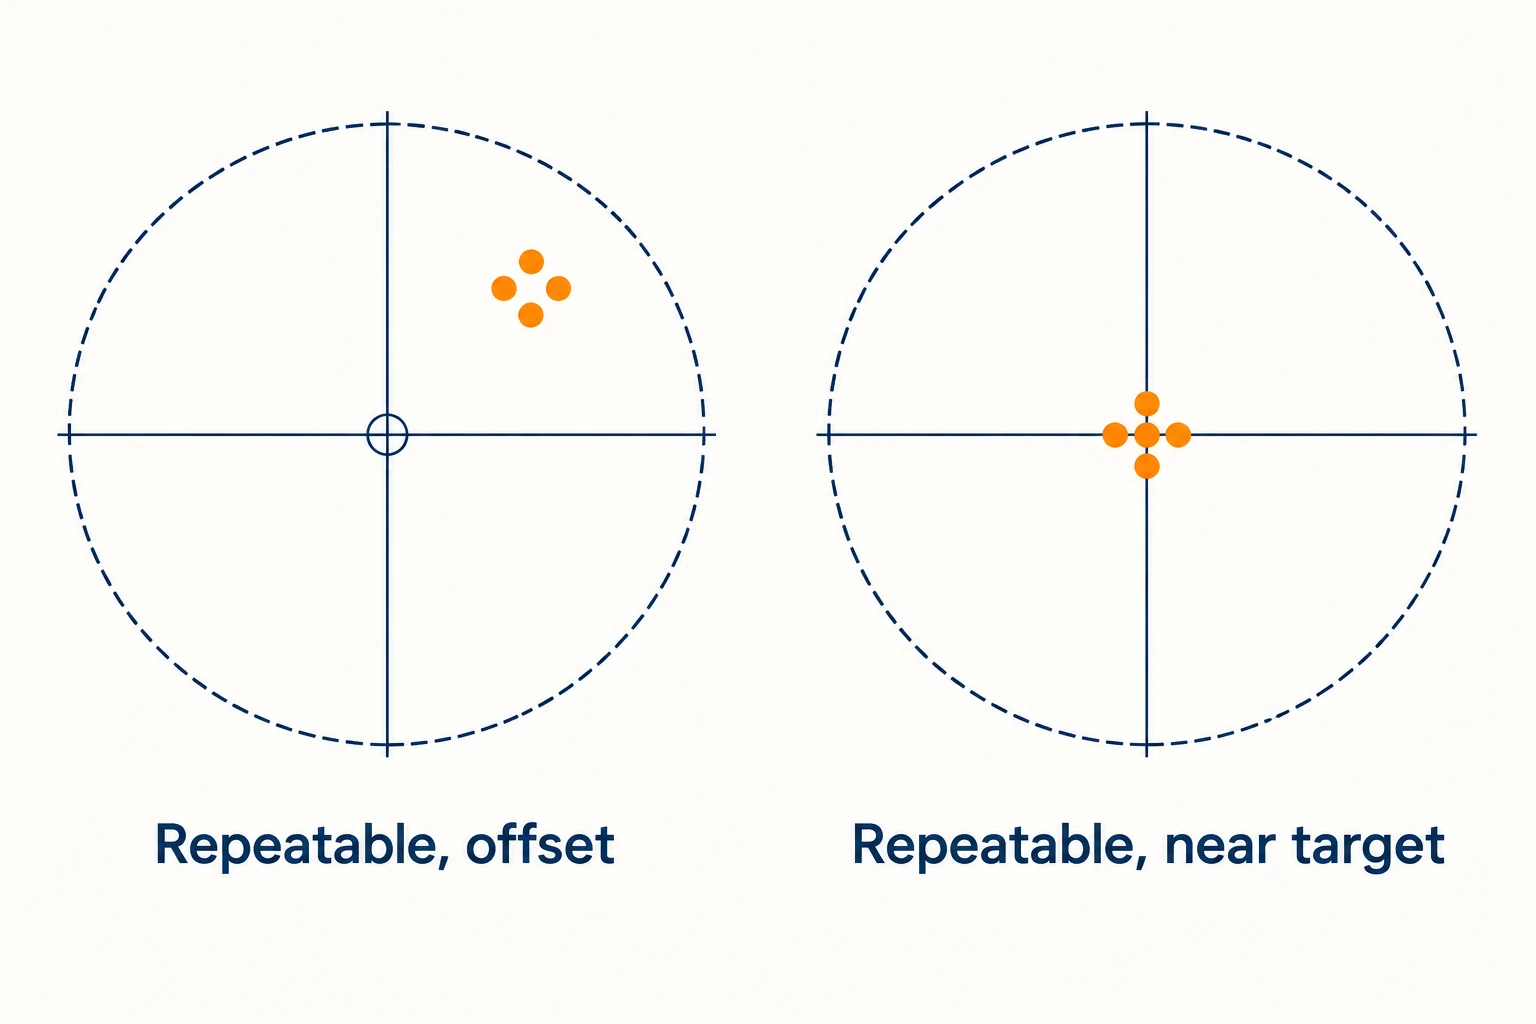
La précision de positionnement concerne la concordance entre la position commandée et la position effectivement atteinte selon une méthode d’essai définie. La répétabilité concerne la constance avec laquelle la machine revient à une position donnée. Des positions de retour très regroupées peuvent néanmoins présenter un décalage par rapport à la cible.
Lors de la comparaison de valeurs, conservez toujours la méthode d’essai déclarée, l’axe concerné, la plage de mesure, l’état thermique, l’état de compensation et le sens d’approche. Un résultat unidirectionnel ne doit pas être considéré comme interchangeable avec un résultat bidirectionnel.
Les recommandations Process foundation de Renishaw expliquent comment le comportement mécanique et thermique affecte la précision des machines-outils. Les efforts de coupe, les outillages et les systèmes de serrage introduisent des influences que les essais de positionnement ne reproduisent pas. Utilisez les spécifications de la machine pour comprendre les performances mesurées du mouvement ; évaluez la tolérance d’une pièce au travers du processus réel d’usinage et de contrôle.
Un examen utile des spécifications se termine par quelques affirmations propres à l’application : la course programmée est adaptée, la hauteur totale de l’empilement offre le dégagement requis, la charge supportée remplit ses conditions, et les outils s’adaptent aussi bien à la broche qu’au magasin. Conservez les points non résolus précis — par exemple un dégagement entre porte-outil et paroi ou une puissance non définie — afin que la prochaine vérification traite effectivement l’incertitude concernée.
Questions fréquemment posées
La course XYZ définit-elle la plus grande pièce qu’une fraiseuse à commande numérique (VMC) peut usiner ?
Non. Les limites de course limitent le mouvement relatif. La taille de la pièce dépend également du support, du positionnement du montage, des trajectoires du centre d’outil, du dégagement entre l’outil et son porte-outil, ainsi que de l’enveloppe de la machine. Une caractéristique donnée peut tenir dans les limites de course même si la matière brute s’étend au-delà, tandis qu’une pièce brute plus petite peut nécessiter un parcours d’outil surdimensionné.
La course en Z correspond-elle à la hauteur maximale de la pièce ?
Non. Lisez la plage entre broche et table ainsi que son plan de référence, puis tenez compte de le montage, de la pièce, de la saillie de l’outil et du dégagement requis. Vérifiez à la fois la limite supérieure de dégagement et la position inférieure nécessaire pour atteindre chaque caractéristique.
Un changeur d’outils à 24 postes peut-il toujours contenir 24 outils pour une opération donnée ?
Pas nécessairement. Un outil volumineux peut exiger que les postes adjacents restent vides sur un changeur conçu pour cette configuration. Le diamètre, la longueur, le poids de l’outil ainsi que les règles spécifiques du magasin déterminent le nombre d’outils utilisables.
La répétabilité d’une machine peut-elle être utilisée comme tolérance de pièce ?
Non. La répétabilité mesure la constance sous des conditions d’essai spécifiées. Une pièce finie est également affectée par le comportement de l’outil, les efforts de coupe, la température, la tenue en usinage et les méthodes de contrôle. Sa tolérance doit être évaluée pour le procédé réel et la caractéristique concernée.



