Sur cette page
Un arbre élancé peut respecter son diamètre à proximité du mandrin et sortir surdimensionné plus loin le long de la passe de coupe. La force de coupe fléchit la pièce dans le sens opposé à l’outil, modifiant ainsi la quantité de matière enlevée. Si l’outil et la pièce vibrent également l’un par rapport à l’autre, la surface peut présenter des marques de vibration (chatter).
Le point de départ pour l’usinage des arbres élancés est la longueur non supportée au niveau du point de coupe, la rigidité en flexion de l’arbre, ainsi que la direction et l’intensité de la charge de coupe. Le positionnement des supports importe souvent davantage que le rapport global longueur/diamètre de la pièce.
Comment la force de coupe engendre une erreur de diamètre
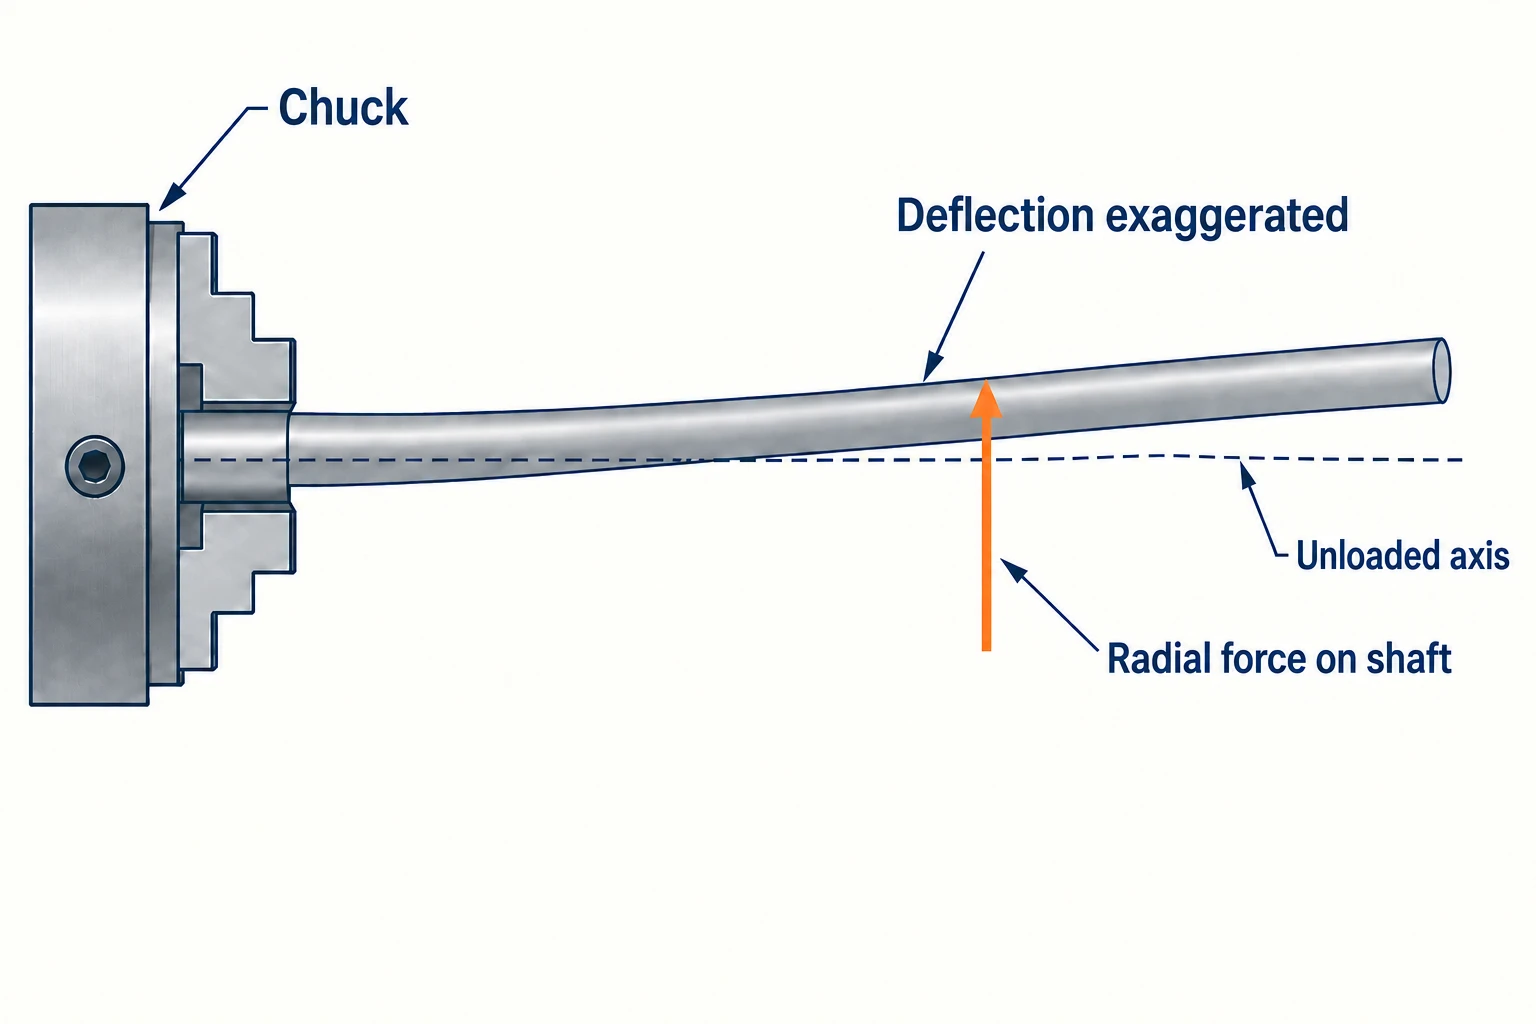
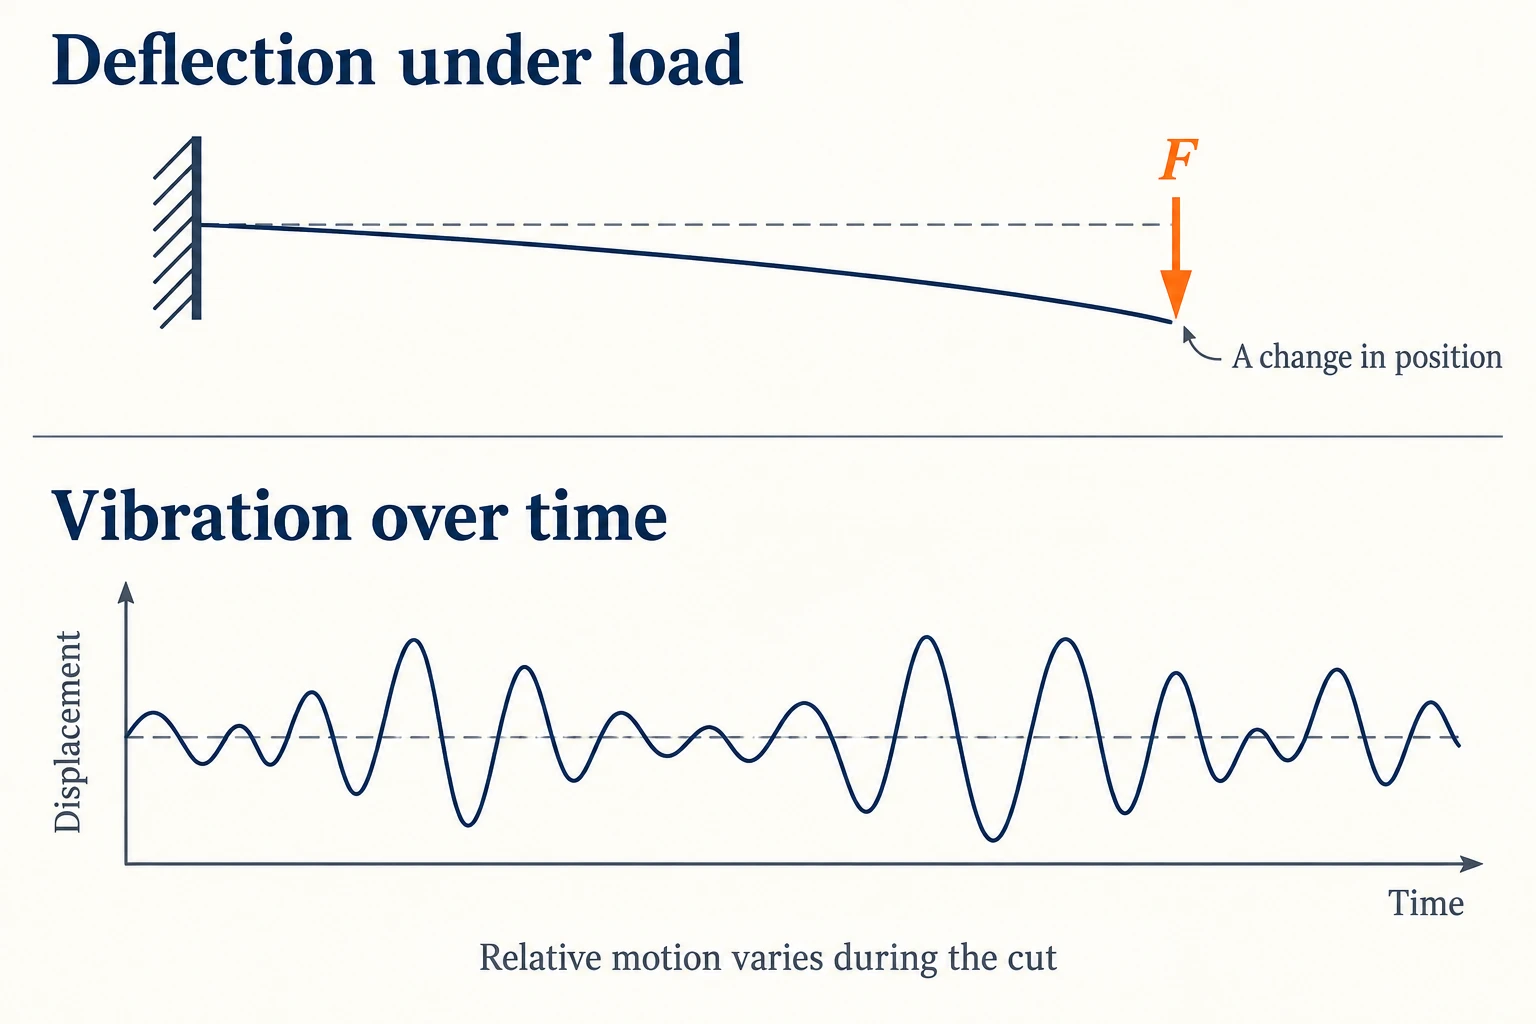
Lors du tournage externe, la composante radiale de la force de coupe s’exerce vers l’intérieur de l’arbre, perpendiculairement à son axe. Une pièce flexible s’éloigne du tranchant de l’outil. L’outil et le porte-outil peuvent eux aussi se déformer, si bien que le déplacement pertinent correspond à la variation de position relative entre le tranchant et la pièce.
La déformation élastique disparaît presque entièrement dès que la charge est supprimée, mais le métal laissé en place ne change pas. C’est pourquoi un arbre peut revenir à sa forme initiale après une passe tout en conservant une erreur de diamètre. Une variation de rigidité le long du parcours de l’outil peut produire un cône ou une section médiane plus renflée, selon la disposition des supports. Ces formes constituent des indices, non une preuve d’une cause unique.
Pourquoi une longueur non supportée plus courte améliore-t-elle considérablement les résultats
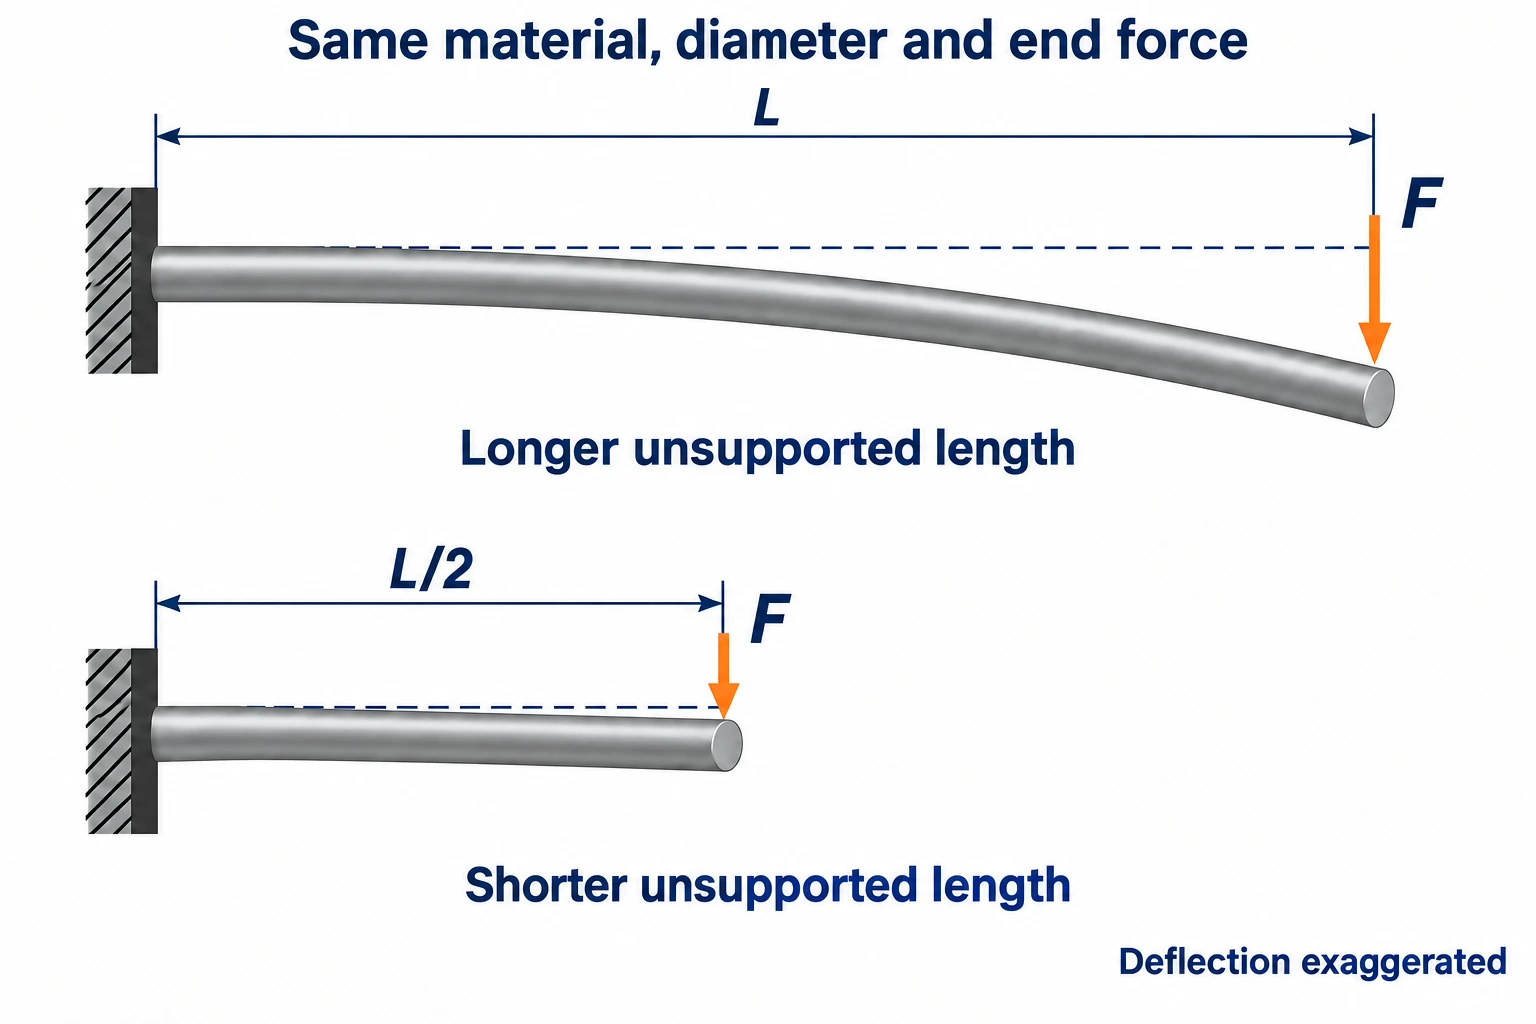
Un modèle simple de poutre illustre cette sensibilité. Pour un arbre droit et uniforme, encastré rigidement à une extrémité et soumis à une charge latérale à son extrémité libre, la petite déflexion élastique à l’extrémité est donnée par :
δ = FL3 / (3EI), avec I = πd4 / 64 pour une section circulaire pleine.
Ici, F est la force transversale à l’extrémité, L la longueur exposée, E le module d’élasticité (module de Young), et d le diamètre. I décrit la résistance à la flexion de la section transversale. Ces relations découlent de la théorie de la poutre encastrée et du moment quadratique de surface.
Pour une force transversale de 20 N et un module de matériau de 200,000 N/mm², calculez la déformation à l’aide des dimensions suivantes. Les trois cas ci-dessous utilisent tous le même modèle idéal d’encastrement parfait à l’extrémité et une charge appliquée à cette extrémité.
| Longueur exposée L | Diamètre d | Déformation calculée à l’extrémité δ |
|---|---|---|
| 120 mm | 10 mm | Environ 0.117 mm |
| 60 mm | 10 mm | Environ 0.0147 mm |
| 120 mm | 12 mm | Environ 0.0566 mm |
Réduire de moitié la longueur exposée réduit la déflexion de ce modèle à un huitième. L’augmentation du diamètre contribue également fortement, car celui-ci intervient à la puissance quatre dans l’équation. Inversement, un arbre devient moins rigide lorsque le tournage en réduit le diamètre.
Un mandrin, une contre-pointe et une lunette fixe ne se comportent pas comme ce modèle idéal d’encastrement parfait. La présence d’épaulements, le déplacement de la position de la charge et les supports flexibles modifient le résultat. Utilisez ce calcul pour comprendre la sensibilité du système ; il ne permet pas de prédire l’erreur finale sur le diamètre usiné ni une longueur maximale autorisée pour l’usinage.
Placez le support là où la tige en a besoin
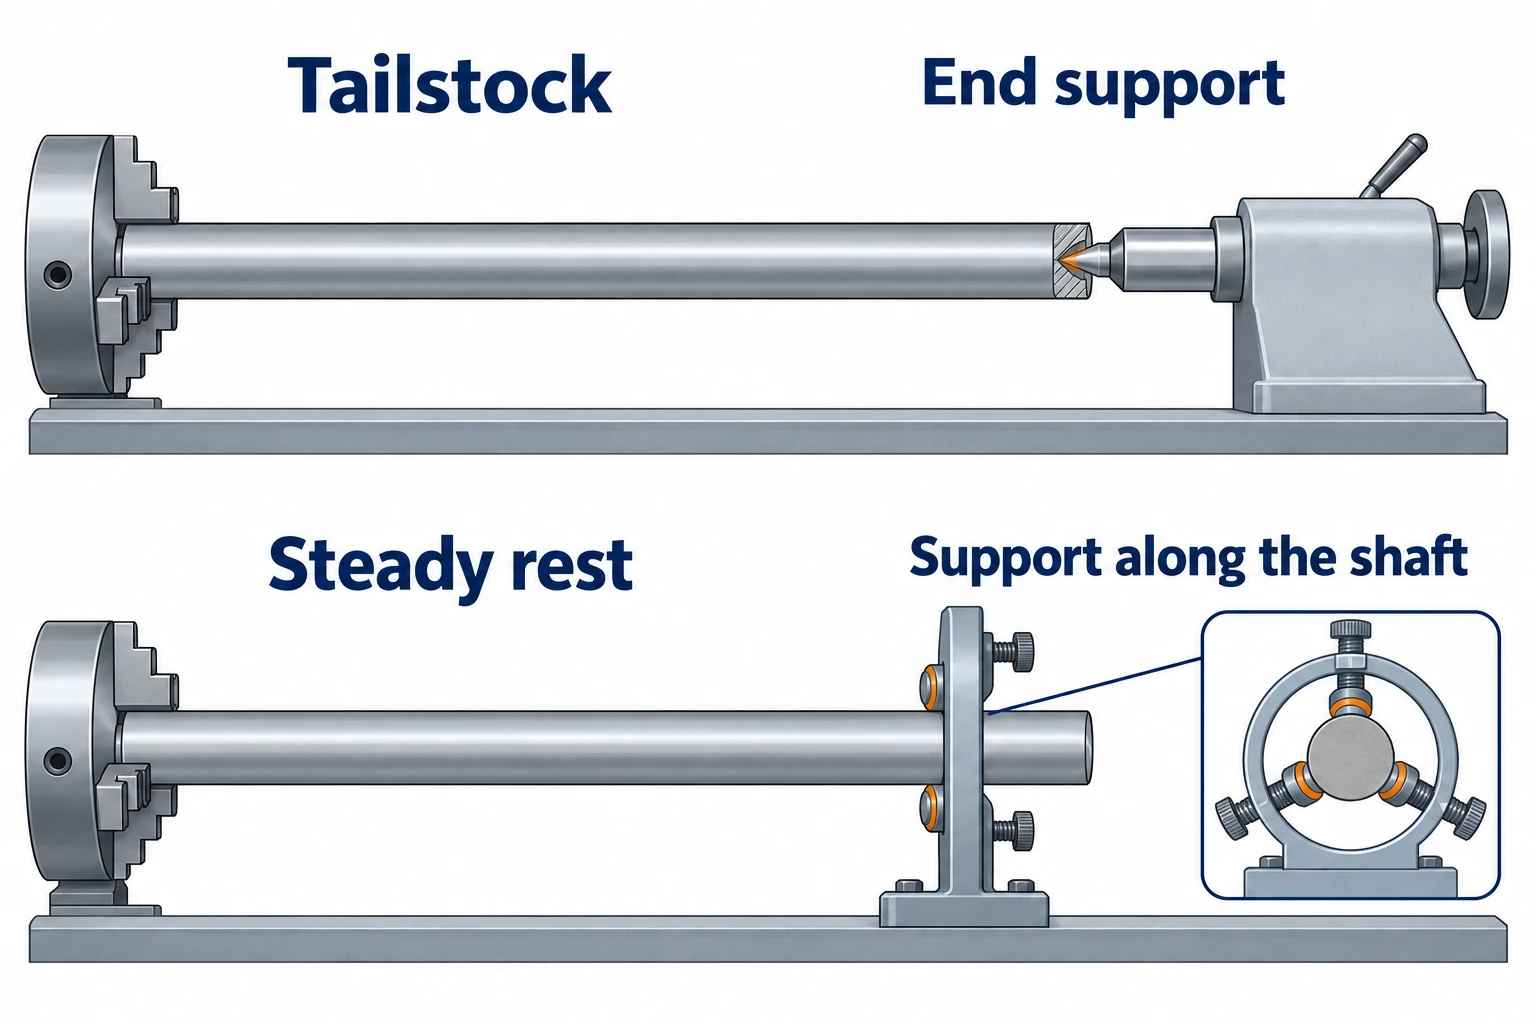
Commencez par identifier la section susceptible de fléchir entre le point de coupe et les points de soutien. Dans le tournage CNC, cette portée active fait partie de l’analyse de la maintien de la pièce. Une pièce longue peut présenter une portée active courte ; inversement, une pièce plus courte mais dotée d’un col fin peut toutefois être difficile à maintenir rigide.
| Support | Ce qu’il modifie | Ce qui nécessite encore une vérification |
|---|---|---|
| Pointe de contre-pointe | Assure le maintien de l’extrémité éloignée au lieu de la laisser libre. | Contact du centre, alignement, état de la pointe et force appliquée. La tige peut toutefois fléchir entre les points de soutien. |
| Lunette fixe | Ajoute un soutien à une position choisie le long de la tige. | Une surface de contact adaptée, un réglage correct et un espace suffisant pour que l’outil puisse accéder aux caractéristiques usinées. |
| Lunette mobile | Se déplace avec le chariot afin de maintenir le soutien à proximité de la zone de coupe. | Position relative entre la lunette et l’outil, état du contact, et interruption éventuelle du soutien par des épaulements ou des variations de diamètre. |
Le Supplément du manuel d’exploitation pour tour d’atelier de Haas décrit la lunette fixe comme un dispositif d’appoint pour les arbres longs ou étroits. La section « lunette mobile » du Manuel d’utilisation du tour d’armurier G0949G de Grizzly explique son rôle dans la résistance à la pression exercée par l’outil de coupe sur des pièces usinées élancées.
Une force accrue exercée par la contre-pointe n’est pas automatiquement meilleure. Une force excessive peut déformer la matière brute, tandis qu’un mauvais alignement ou un contact insuffisant engendre d’autres erreurs. Le guide de dépannage des contre-pointes de Haas traite la pression et l’alignement comme deux vérifications distinctes. Le réglage correct dépend de la machine réelle, de la pointe et de la pièce concernées.
Distinguer la déformation statique du broutement
La déflexion désigne un déplacement sous charge. Le broutement est une instabilité dynamique dans laquelle la vibration relative entre l’outil et la pièce est entretenue par le processus de coupe. Dans le cas du broutement régénératif, les ondulations issues d’une révolution précédente modifient l’épaisseur de copeau à la révolution suivante, créant ainsi une rétroaction sur la force de coupe. Les recherches portant sur le tournage d’arbres élancés modélisent conjointement l’outil et l’arbre, car tous deux peuvent participer à cette vibration.
Une coupe silencieuse peut toutefois entraîner une erreur dimensionnelle. De même, la présence de marques périodiques visibles ne prouve pas que l’arbre seul soit responsable ; le porte-outil, la pointe et la machine doivent également être inclus dans l’enquête.
Une fois le support jugé fiable, examinez le tranchant de l’outil et sa plage de fonctionnement. Le guide des plaquettes de Sandvik Coromant identifie les plaquettes à géométrie positive comme un bon point de départ pour les composants élancés. Le rayon de raccordement du bout de l’outil, l’angle d’entrée, l’avance et la profondeur de passe influencent l’équilibre des forces. Un rayon de raccordement plus petit peut réduire la tendance aux vibrations, au prix d’une moindre résistance du tranchant.
Ne réduisez pas continuellement l’avance jusqu’à ce que l’outil coupe à peine. Le guide anti-vibrations de Haas identifie une charge de copeau excessivement faible comme une cause possible d’instabilité. Sélectionnez des paramètres dans la plage recommandée par le fabricant de l’outil, puis évaluez des modifications contrôlées. Modifier la vitesse de broche peut interrompre les vibrations, mais ne peut pas éliminer la flexibilité statique de l’arbre.
Mesurez le motif, et non seulement un seul diamètre.
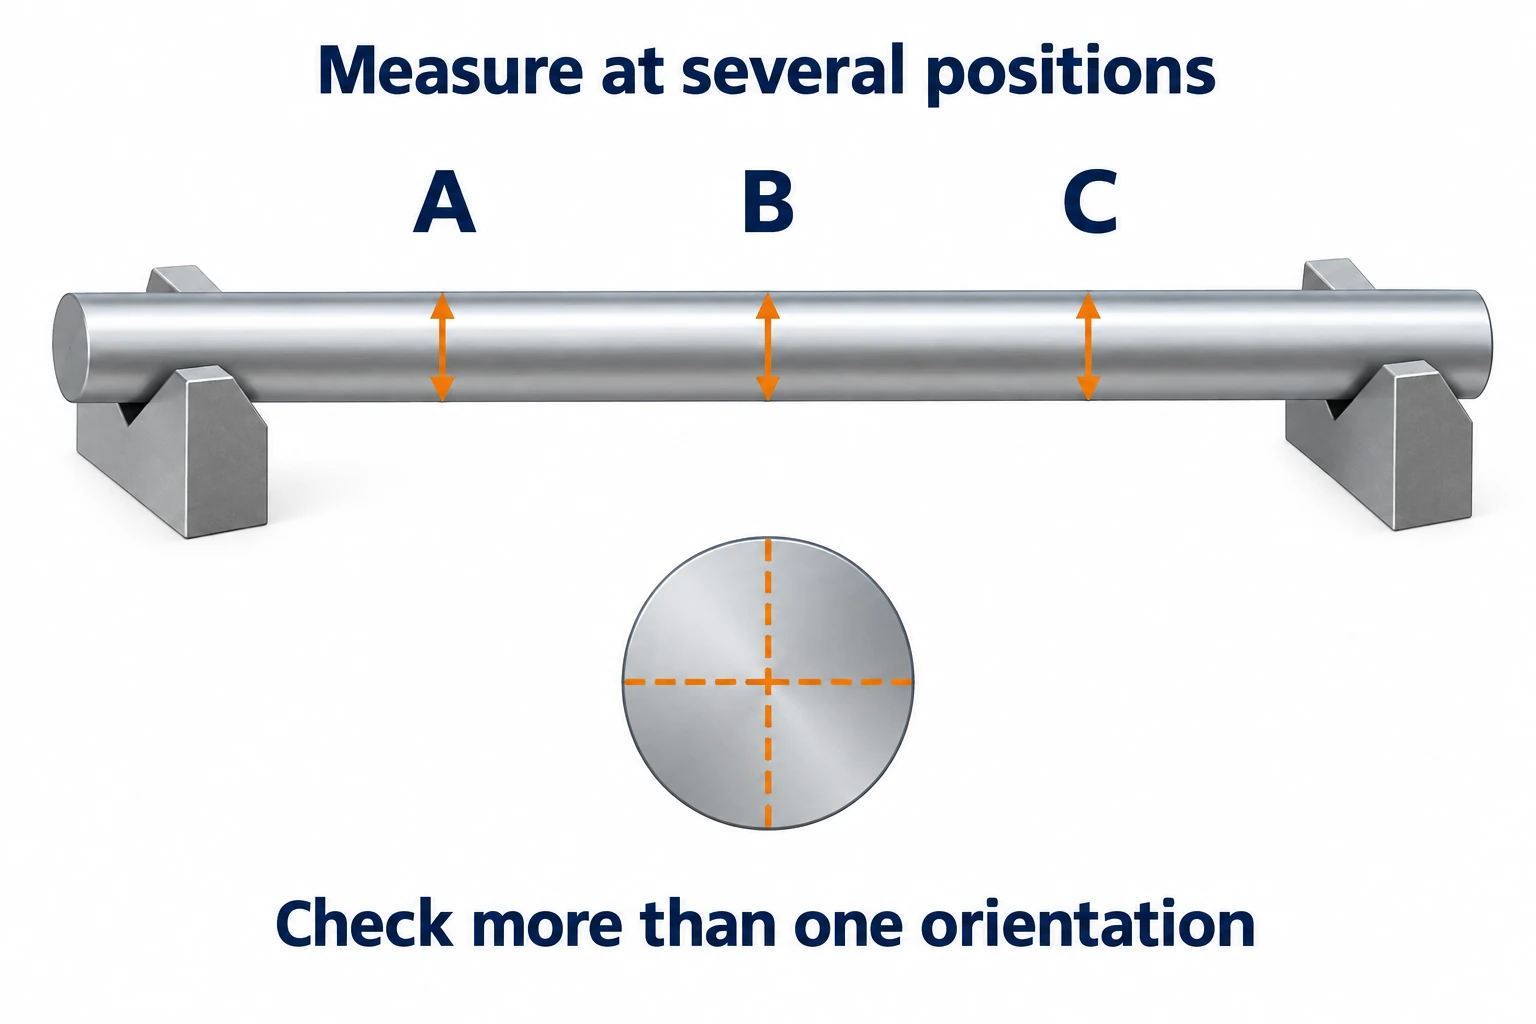
Avant de modifier les décalages, cartographiez l’erreur le long de l’arbre. Pour une section nominativement cylindrique, mesurez le diamètre à plusieurs positions axiales et selon plus d’une orientation angulaire. Enregistrez les emplacements afin de permettre des comparaisons avec les passes ultérieures ou d’autres pièces. Une seule mesure à proximité du mandrin peut faire passer inaperçue une erreur située au milieu ou à l’extrémité éloignée.
Gardez séparées les exigences relatives à la taille, à la forme et à la concentricité. Les mesures de diamètre à deux points permettent d’identifier les variations de taille, mais ne permettent pas d’établir le profil complet de circularité. Le document de Mitutoyo intitulé Méthodes d’évaluation de la circularité explique les limites des méthodes basées sur le diamètre et celles utilisant des blocs en V. La concentricité est évaluée par rapport à un axe de référence, comme indiqué dans son Guide rapide des instruments de mesure de précision ; une trace d’indicateur obtenue dans un montage de support arbitraire ne constitue pas automatiquement le résultat de concentricité spécifié sur le dessin.
Notez comment la pièce est supportée pendant l’inspection et si elle est encore serrée, vient d’être desserrée ou a atteint une stabilité thermique. Une variation entre ces états constitue une preuve utile, mais ne permet pas à elle seule d’identifier la contrainte résiduelle, la température ou le serrage comme cause. Utilisez la condition spécifiée sur le dessin pour l’acceptation finale.
Utilisez le motif observé pour choisir le contrôle suivant :
| Motif observé | Explication possible | Vérification utile suivante |
|---|---|---|
| Le diamètre varie selon la position axiale, sans vibration évidente notable. | Déformation dépendante de la charge, mauvais alignement ou tendance programmée de la dimension. | Comparez la carte des diamètres avec les positions de support ; vérifiez l’alignement et le parcours commandé. |
| Des marques périodiques ou des vibrations apparaissent sur une partie du passage. | Un problème dynamique impliquant l’arbre, l’outil ou le système de support. | Vérifiez le contact et l’état de l’outil, puis comparez les variations contrôlées de vitesse et d’engagement. |
| Les mesures changent après le démontage ou après une attente. | Une modification de la liaison, des conditions thermiques ou de l’état de contrainte du matériau. | Répétez l’opération dans des conditions documentées de support et de température avant d’appliquer un décalage. |
| Les mesures de diamètre semblent cohérentes, mais la variation indiquée par le comparateur persiste. | La simple conformité dimensionnelle ne résout pas les défauts de forme, la position de l’axe ni la configuration de contrôle. | Vérifiez la configuration du repère et mesurez la caractéristique géométrique spécifiée. |
Une correction utile doit correspondre à la cause : modifiez le support pour une portée flexible, analysez le système dynamique en cas de broutement, et corrigez la configuration de contrôle avant d’interpréter la battement.
Questions fréquemment posées
À partir de quel rapport longueur/diamètre un arbre devient-il difficile à usiner ?
Il n’existe pas de rapport unique définissant la difficulté d’usinage pour tous les arbres. La portée non supportée pendant l’usinage, le diamètre local, la rigidité du matériau, la charge de coupe et la disposition des supports sont tous des facteurs déterminants. Le rapport entre la longueur totale et le plus grand diamètre peut masquer une zone souple (« cou ») ou une section longue exposée.
Pourquoi un arbre élancé peut-il tout de même vibrer (chatter) même avec une contre-pointe ?
Le contre-pointe soutient l’extrémité, mais l’arbre peut encore fléchir entre les points de soutien. Les vibrations peuvent également provenir de l’outil, du contact au centre ou de la machine. Vérifiez l’état et l’alignement du centre, ainsi que l’outil et les paramètres de coupe ; augmenter simplement la pression du contre-pointe risque de déformer la pièce.
La réduction de l’avance réduit-elle toujours la déformation de l’arbre ?
Non. L’avance influence la charge de coupe, mais une charge de copeau trop faible peut entraîner une coupe instable. Le support, la géométrie de la plaquette et la profondeur de passe doivent être considérés conjointement. Utilisez la plage d’application recommandée par le fabricant de l’outil, puis comparez les modifications observées à la fois sur l’état de surface et sur le profil mesuré du diamètre.
Un arbre peut-il avoir le bon diamètre tout en ne satisfaisant pas l’exigence de battement ?
Oui. Les seules mesures de diamètre ne permettent pas d’établir la relation entre la surface et l’axe de référence spécifié. Vérifiez la géométrie requise à l’aide d’une configuration de repère et d’une méthode de contrôle adaptées. Des mesures répétées du diamètre sur deux points ne prouvent pas non plus que chaque section droite est parfaitement circulaire.



