Sur cette page
6061 constitue un point de départ pratique pour un boîtier en aluminium usiné ou une platine à usage général. Choisissez 7075 lorsque l’exigence de résistance est justifiée par une vérification formelle et que la protection contre la corrosion ainsi que la méthode d’assemblage de la pièce sont compatibles. Si la déformation excessive par fléchissement est le problème, modifier la géométrie de la section peut être plus efficace que de passer de 6061 à 7075. Leur rigidité élastique est bien plus proche que leur limite conventionnelle d’élasticité.
6082 est une autre option structurelle, notamment lorsque le matériau brut requis est facilement disponible. 2024 doit figurer dans la comparaison lorsque le plan ou la conception structurelle exige ses propriétés spécifiques. Le choix pertinent est un alliage et un état de trempe dans une forme de produit définie — pas uniquement un numéro d’alliage.
Quel alliage d’aluminium convient à la pièce ?
Commencez par identifier les causes possibles de défaillance du composant : déformation permanente par flexion, déplacement excessif, fissuration par fatigue, corrosion ou modification de l’ajustement après usinage. Ces facteurs orientent vers des décisions différentes en matière de choix de matériau.
| Alliage et état candidat | Position sur la liste restreinte | Décision principale à trancher |
|---|---|---|
| 6061-T6 / T651 | Boîtiers, couvercles et platines à usage général | La section respecte-t-elle les limites de charge et de déformation ? |
| 6082-T6 / état de trempe avec soulagement contrôlé des contraintes spécifique au produit | Pièces structurelles utilisant des tôles, barres ou profilés extrudés adaptés | La spécification du produit et les dimensions disponibles sont-elles adaptées ? |
| Tôle 7075-T651 ou T7351 | Platines compactes fortement sollicitées, usinées | Résistance contre résistance à la corrosion sous contrainte ; aucune exigence systématique de soudage |
| Tôle 2024-T351 | Fixations structurelles nécessitant une exigence justifiée en 2024 | Données de fatigue/conception, protection contre la corrosion et orientation du matériau |
Pour un boîtier contenant des composants électroniques, la planéité du couvercle, les interfaces de fixation et l’apparence de surface peuvent revêtir plus d’importance que la résistance maximale à la traction. Une platine compacte supportant une charge élevée peut nécessiter la résistance supplémentaire offerte par 7075. Aucun de ces deux choix n’élimine la nécessité de vérifier la pression de contact des éléments de fixation, la longueur d’engagement des filetages et la section environnante. Les données d’alliage ci-dessous soutiennent cette liste restreinte ; c’est la conception de la pièce qui détermine l’acceptabilité finale. Notre page d’usinage CNC de l’aluminium couvre le périmètre de fabrication pour ces choix de matériaux.
Comparez la résistance en fonction de l’état de trempe et des données de référence jointes
Les valeurs suivantes sont des valeurs typiques extraites des fiches techniques Feuilles et bobines& Plaques de Kaiser Aluminum. Elles illustrent l’effet de la nuance d’alliage et de l’état de trempe ; il ne s’agit pas de valeurs minimales d’acceptation ni de valeurs admissibles de conception pour toutes les épaisseurs et toutes les directions du matériau. [1] [2] [3]
| Nuance d’alliage et état de trempe dans la source | Limite d’élasticité typique, MPa | Résistance à la traction typique, MPa | Masse volumique nominale à 20°C, g/cm³ |
|---|---|---|---|
| 6061-T6 / T651 | 276 | 310 | 2.70 |
| 2024-T4 / T351 | 324 | 469 | 2.77 |
| 7075-T651 | 503 | 572 | 2.80 |
| 7075-T7351 | 434 | 503 | 2.80 |
6082 nécessite une base de données distincte. La liste nord-américaine d’extrusions de Hydro indique une limite élastique minimale de 260 MPa et une résistance à la traction minimale de 310 MPa pour 6082-T6/T6511 dans la bande d’épaisseur de section indiquée 0.200–0.750 in. (5–20 mm) Ces valeurs sont des minima d’extrusion, et non des valeurs typiques pour les tôles. Une comparaison directe de 260 MPa avec la valeur typique de 6061 ci-dessus ne permettrait pas d’établir quel produit fourni est plus résistant. [4]
Pour une substitution définitive, comparez les propriétés minimales requises conformément à la spécification produit applicable, à l’épaisseur, à l’orientation et à la température de service. Des familles d’alliages similaires ne rendent pas 6061 et 6082 interchangeables sur un dessin déjà validé.
Une résistance supérieure ne signifie pas une flexion proportionnellement réduite
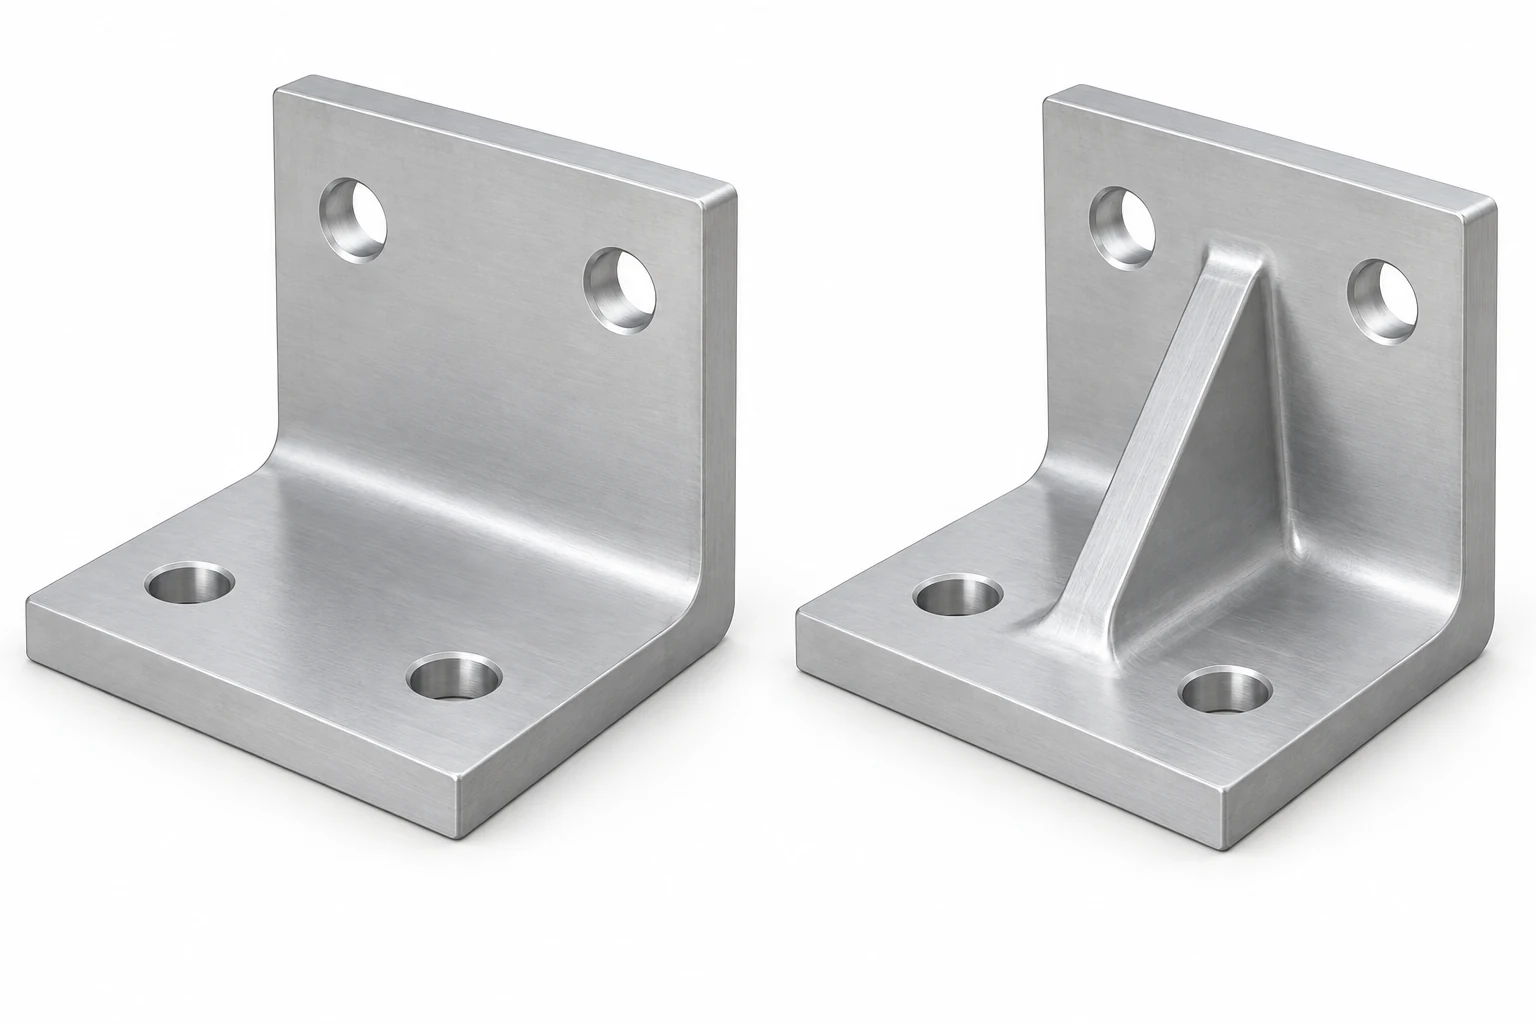
La limite d’élasticité concerne la déformation permanente. Le module d’Young décrit la rigidité élastique. Les valeurs de module de référence de Kaiser pour 6061 et 7075 sont toutes deux d’environ 70 GPa, malgré l’écart bien plus important entre leurs limites d’élasticité typiques. Un support en 7075 de mêmes dimensions ne devient donc pas presque deux fois plus rigide simplement parce que sa limite d’élasticité est nettement supérieure. [1] [2]
Si le support se déplace trop tout en restant dans le domaine élastique, examinez la hauteur de section, les nervures, la portée non supportée et la souplesse des liaisons. S’il se déforme de façon permanente avant d’atteindre la charge requise, la résistance de l’alliage devient plus directement pertinente. Une conception en 7075 plus fine peut atteindre l’objectif de résistance requis, mais perdre trop de rigidité ; recalculez les deux paramètres après toute refonte visant à alléger le poids.
7075 est également légèrement plus dense. À titre d’illustration simple à volume identique, 100 cm³ de métal fini pèse environ 270 g en 6061 et 280 g en 7075, avant application des revêtements et de la quincaillerie. Tout avantage de poids découlant de 7075 doit provenir d’une modification acceptable de la géométrie. Ce calcul utilise les masses volumiques nominales ci-dessus ; il ne s’agit pas d’une comparaison expérimentale de supports.
Les sollicitations répétées soulèvent une question supplémentaire. Un tableau de résistance statique ne permet pas de déterminer la durée de vie en fatigue. Pour des pièces structurelles en 2024 ou en 7075, évaluer les données pertinentes de fatigue, les concentrations de contraintes, l’état de surface, le cycle de chargement et l’orientation du matériau. « Aluminium aéronautique » n’est pas une spécification de durée de vie en fatigue.
Pour les boîtiers minces, l’état de la matière brute et la séquence d’usinage sont déterminants.
Un boîtier profondément évidé élimine une grande partie de sa matière brute initiale. Les contraintes résiduelles peuvent se redistribuer pendant l’enlèvement de matière, tandis qu’une paroi ou un fond mince peuvent se déformer sous les charges d’usinage et de serrage. Le simple fait de passer à un alliage de numéro supérieur ne maîtrise aucun de ces deux mécanismes. Des recherches publiées par le Laboratoire national d’Oak Ridge mettent en évidence le rôle des contraintes initiales dans la tôle sur la déformation d’usinage ; ses résultats concernant 7050-T7451 ne permettent pas de prédire numériquement le gauchissement pour ces quatre alliages. [5]
T6 désigne un traitement thermique de solution suivi d’un vieillissement artificiel. Les conditions de produit détendu ajoutent des informations que l’expression « aluminium T6 » omet : par exemple, les tôles T651 et les profilés extrudés T6511 constituent des options pertinentes pour l’usinage. Spécifier la désignation complète appropriée pour le produit acheté. La détente des contraintes réduit une source de déformation ; elle ne garantit toutefois pas qu’un évidement fini restera plan. [4] [6]
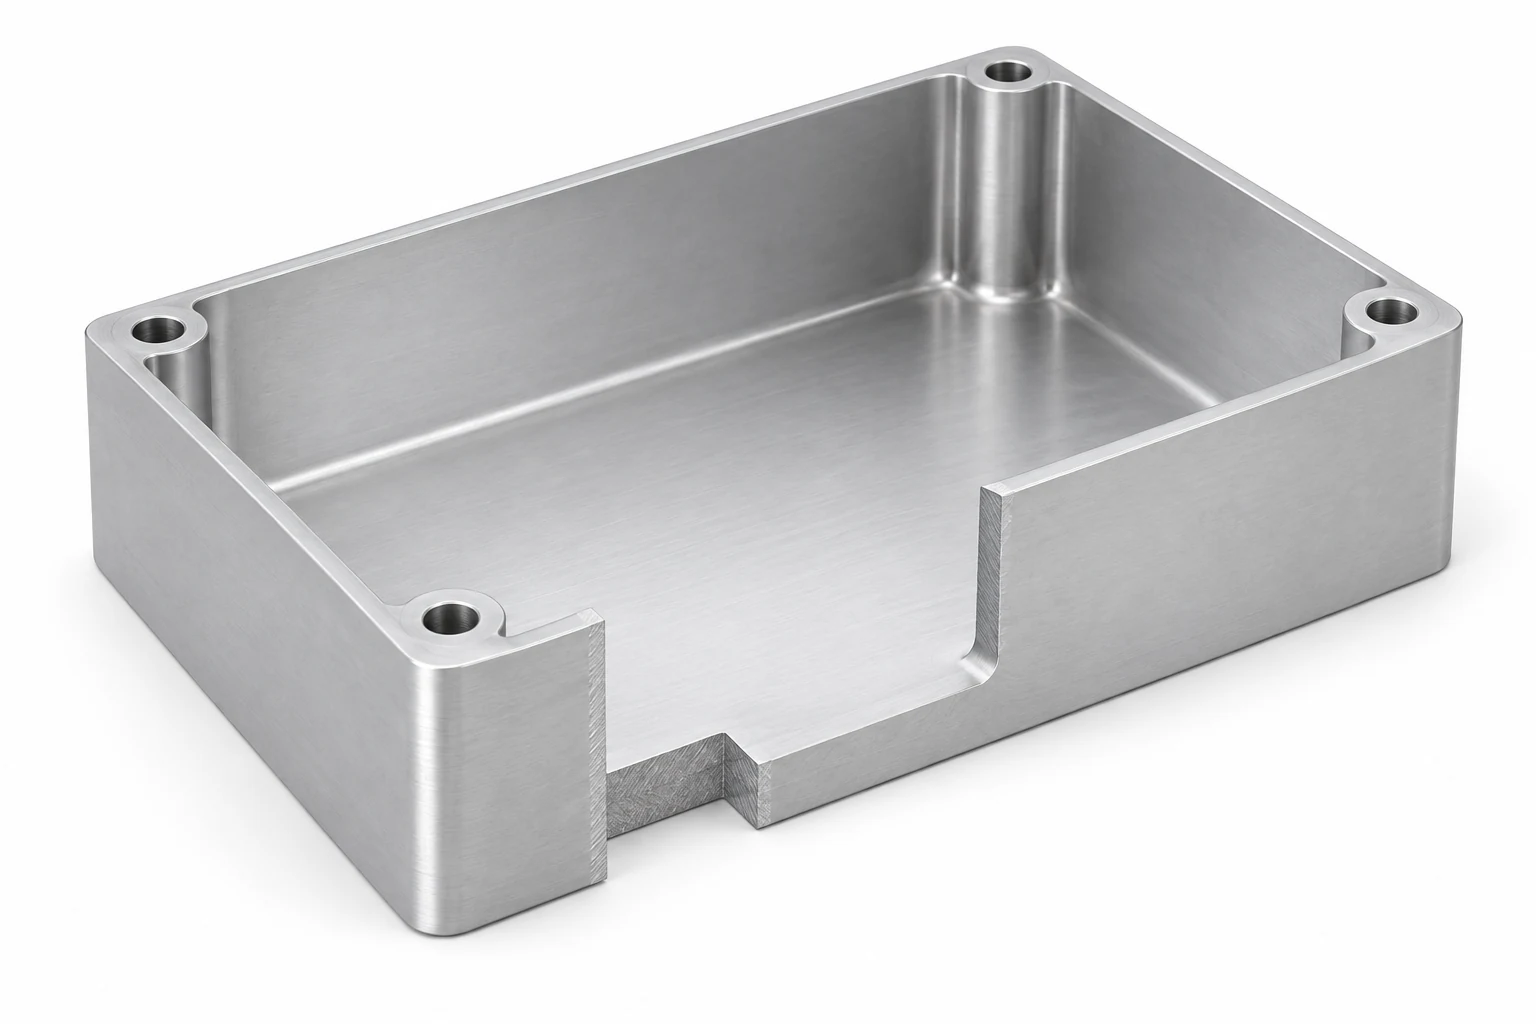
Examinez comment la pièce sera supportée, où les étaux agiront, comment les phases d’ébauche et de finition sont séparées, et si l’exigence finale de planéité s’applique librement du montage ou dans un assemblage défini. Prévoyez suffisamment d’espace dans la géométrie pour des rayons d’arrondi utiles et un accès pratique des outils. Ces décisions peuvent déterminer le résultat avant que de faibles différences en usinabilité ne deviennent significatives.
6082 reste un alliage pertinent pour l’usinage, mais ses copeaux peuvent être difficiles à briser dans certaines opérations. Hydro traite spécifiquement des techniques de maîtrise des copeaux pour cet alliage. Une bonne usinabilité ne garantit pas qu’une cavité profonde se dégagera d’elle-même. [4]
Laissez la corrosion, l’anodisation et le soudage affiner le choix.
Corrosion et aspect de surface
6061 offre une combinaison utile de résistance à la corrosion et de réactivité à l’anodisation. 6082 permet également l’anodisation et convient aux applications structurelles. 2024 nécessite une attention accrue en matière de protection contre la corrosion et d’aspect ; sa résistance seule constitue une justification insuffisante pour le choisir comme boîtier esthétique. [1] [3] [4]
Pour 7075, l’état de trempe est déterminant. Kaiser indique une meilleure résistance à la corrosion sous contrainte pour T7351 par rapport à T651, avec une résistance typique plus faible. La fissuration par corrosion sous contrainte implique un matériau sensible, une contrainte de traction et un environnement corrosif ; une note générale de résistance à la corrosion ne permet pas d’évaluer ce risque. Prenez en compte l’exposition réelle ainsi que l’orientation des contraintes dans le matériau. [2]
L’anodisation affecte également la géométrie finale. Définissez dès le départ les exigences relatives au revêtement, aux alésages ajustés, aux filetages, aux surfaces d’appui et aux zones à masquer. Ces interfaces relient la spécification de finition aux exigences dimensionnelles et d’inspection de la pièce. Une surface masquée nécessite tout de même une stratégie de protection adaptée. Pour les pièces visibles, convenez d’un échantillon d’aspect utilisant l’alliage et la finition prévus. Les recommandations publiées par la NASA sur l’anodisation décrivent les effets dimensionnels et liés à l’alliage sur l’apparence ; elles ne rendent pas obligatoires les procédures NASA pour un boîtier commercial. [7]
Ensembles soudés
Lorsqu’une pièce usinée doit être soudée par fusion dans un ensemble, 6061 ou 6082 constitue généralement un point de départ plus pratique que 2024 ou 7075. La chaleur générée par le soudage réduit localement la résistance de l’aluminium traité thermiquement, de sorte que la valeur non soudée T6 ne peut pas être utilisée telle quelle dans la zone de soudure. L’assemblage et le procédé de soudage nécessitent leur propre évaluation. [4] [8]
Un support usiné monobloc évite une jointure soudée, mais cela implique une modification de la conception. Cela peut modifier les dimensions de la matière brute, le volume d’enlèvement de matière et le coût. Ne considérez pas « usiné à partir d’un bloc massif » et « usiné puis soudé » comme des propositions équivalentes.
Comparez le coût d’une pièce finie acceptable.
Commencez une comparaison générale de pièces avec 6061, puis établissez le prix des alternatives répondant à une exigence identifiée. Il n’existe aucun pourcentage fixe fiable pour la différence de coût entre 6061 et 7075. Les dimensions disponibles en stock, la quantité de matière enlevée, le système de serrage, la quantité commandée, les opérations de finition et les contrôles influencent tous le résultat. Une ébauche 6082 disponible localement peut s’avérer plus économique qu’une ébauche 6061 moins adaptée ; vérifiez cette alternative lors de l’examen de conception.
Conservez la même révision de plan, la même quantité, les mêmes cotes finies et les mêmes exigences d’inspection lors d’une comparaison directe des matériaux. Établissez séparément le prix d’une pièce redimensionnée plus légère. Le guide des coûts CNC et de sélection des fournisseurs explique comment comparer l’ensemble de ce périmètre.
Une désignation utile du matériau indique l’alliage, l’état de trempe complet, la spécification produit et les documents requis. Le plan définit ensuite les tolérances fonctionnelles, la finition, le masquage et les critères d’acceptation après finition. Si des substitutions sont autorisées, précisez les alternatives approuvées ainsi que leurs conditions, plutôt que d’indiquer simplement « aluminium ou équivalent ».
FAQ sur le choix de l’alliage d’aluminium
7075 est-il meilleur que 6061 pour tout support usiné CNC ?
Non. 7075 peut être utile lorsque la résistance limite les dimensions d’un support compact, mais un support dont la déformation élastique constitue la limitation principale pourrait bénéficier davantage d’une modification géométrique. Comparez l’état de trempe spécifié, la charge appliquée, l’exposition à la corrosion et les exigences d’assemblage avant toute substitution.
6082 peut-il remplacer 6061 sans modifier le plan ?
Uniquement si la spécification validée autorise déjà cette substitution. Dans le cas contraire, l’autorité de conception doit approuver l’alliage, l’état de trempe, la forme produit et les propriétés requises. Des applications similaires ne constituent pas une preuve d’équivalence matérielle.
Dans quelles situations 2024 est-il pertinent, plutôt que 6061 ou 7075 ?
2024 est justifié lorsqu’une conception structurelle ou une spécification matérielle existante le requiert, y compris les données pertinentes relatives à la fatigue et aux propriétés directionnelles. Inclure les exigences en matière de protection contre la corrosion et de finition.
Le T651 garantit-il un boîtier usiné parfaitement plat ?
Non. Même un matériau détendu nécessite un plan d’usinage adapté au volume de matière à enlever, à la géométrie des parois et aux conditions de support. Préciser si la planéité finale est mesurée à l’état libre ou sous une contrainte d’assemblage spécifiée.
Les différents alliages d’aluminium présentent-ils une teinte identique après anodisation ?
Ne partez pas du principe qu’ils seront identiques. La composition de l’alliage, la préparation de la surface et le procédé d’anodisation influencent l’apparence. Utilisez un échantillon convenu ou des critères d’acceptation pour les surfaces visibles, et définissez séparément la finition requise sur les interfaces fonctionnelles.
Sources techniques
- Kaiser Aluminum, Sheet Coil & Plate Alloy 6061—Technical Data, Rév. 05/06, p. 1–2 : résistance typique, module d’élasticité, masse volumique nominale et caractéristiques comparatives.
- Kaiser Aluminum, Sheet Coil & Plate Alloy 7075—Technical Data, Rév. 05/06, p. 1–2 : propriétés T651/T7351 et notes de résistance à la corrosion.
- Kaiser Aluminum, Sheet Coil & Plate Alloy 2024—Technical Data, Rév. 05/06, p. 1–2 : propriétés typiques T4/T351 et limitations de finition.
- Hydro, Alloy 6082, Révision 2019/02 (mars 2019), p. 1–2 : minima d’extrusion, définitions des états de trempe, usinage, soudage et anodisation.
- Oak Ridge National Laboratory, Effects of Aluminum Plate Initial Residual Stress on Machined-Part Distortion, 2024, résumé de publication. Matériau étudié : 7050-T7451.
- Kaiser Aluminum, KaiserSelect General Engineering Plate : produits en tôle T651 et lien entre contraintes résiduelles et déformation à l’usinage.
- NASA/JSC, Process Specification for the Anodizing of Aluminum Alloys, PRC-5006 Rév. D, juin 2020, sections 3.0–3.1. Cité à titre de principes de conception ; le dessin technique et le contrat déterminent le procédé applicable et sa révision.
- TWI, Weldability of Materials—Aluminium Alloys, Job Knowledge 21 : alliages trempables, limitations du soudage par fusion et résistance de la zone affectée thermiquement.



