Sur cette page
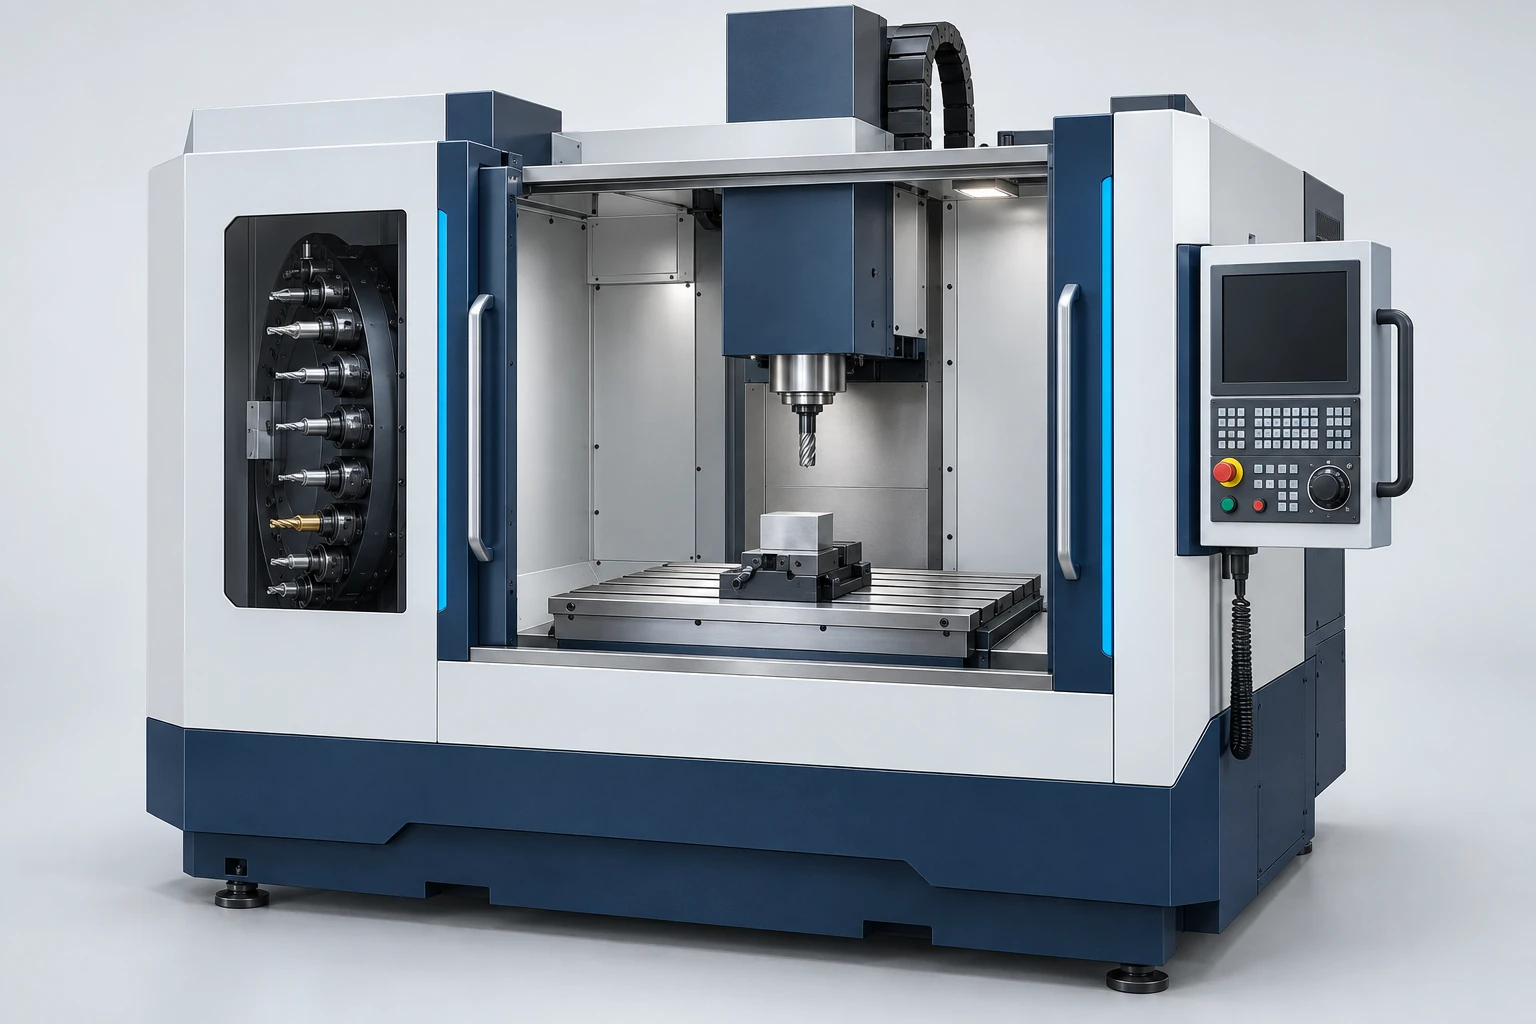
Un centre d’usinage CNC associe un mouvement programmé des axes, une broche à outil rotative et un changement automatique d’outils afin d’exécuter des opérations telles que le fraisage, le perçage, l’alésage et le taraudage. Sa capacité utile découle de l’ensemble de sa configuration : les surfaces auxquelles il peut accéder, la façon dont la pièce est maintenue, les matériaux que la broche et les outils peuvent usiner, ainsi que la manière dont le résultat est contrôlé.
Les dénominations figurant sur la fiche technique d’une machine désignent des caractéristiques différentes. « Vertical » indique une disposition de la broche ; « cinq axes » décrit un mouvement contrôlé ; « portique » désigne une architecture structurelle. Une même machine peut relever des trois catégories. Comprendre ces niveaux est plus utile que de considérer les types de machines CNC comme une échelle allant du basique à l’avancé.
Contribution des principaux composants
Suivez le cheminement depuis le programme jusqu’à l’arête coupante. Le système de commande CNC interprète les déplacements programmés et coordonne les actionneurs ; le système d’axes positionne l’outil par rapport à la pièce. La broche fait tourner un outil maintenu dans un porte-outil adapté. La table et le dispositif de serrage localisent et immobilisent la pièce, tandis que le bâti et les guides supportent les ensembles sous charge.
Le changeur automatique d’outils (ATC) prélève différents ensembles d’outils dans un magasin. Cela permet d’exécuter, sans intervention manuelle à chaque étape, plusieurs opérations successives — fraisage d’ébauche, perçage, finition — dans un même montage. Le magasin stocke les outils ; la broche effectue l’usinage. Un plus grand nombre de logements dans le magasin augmente le stock d’outils disponibles, mais non la robustesse de la broche.
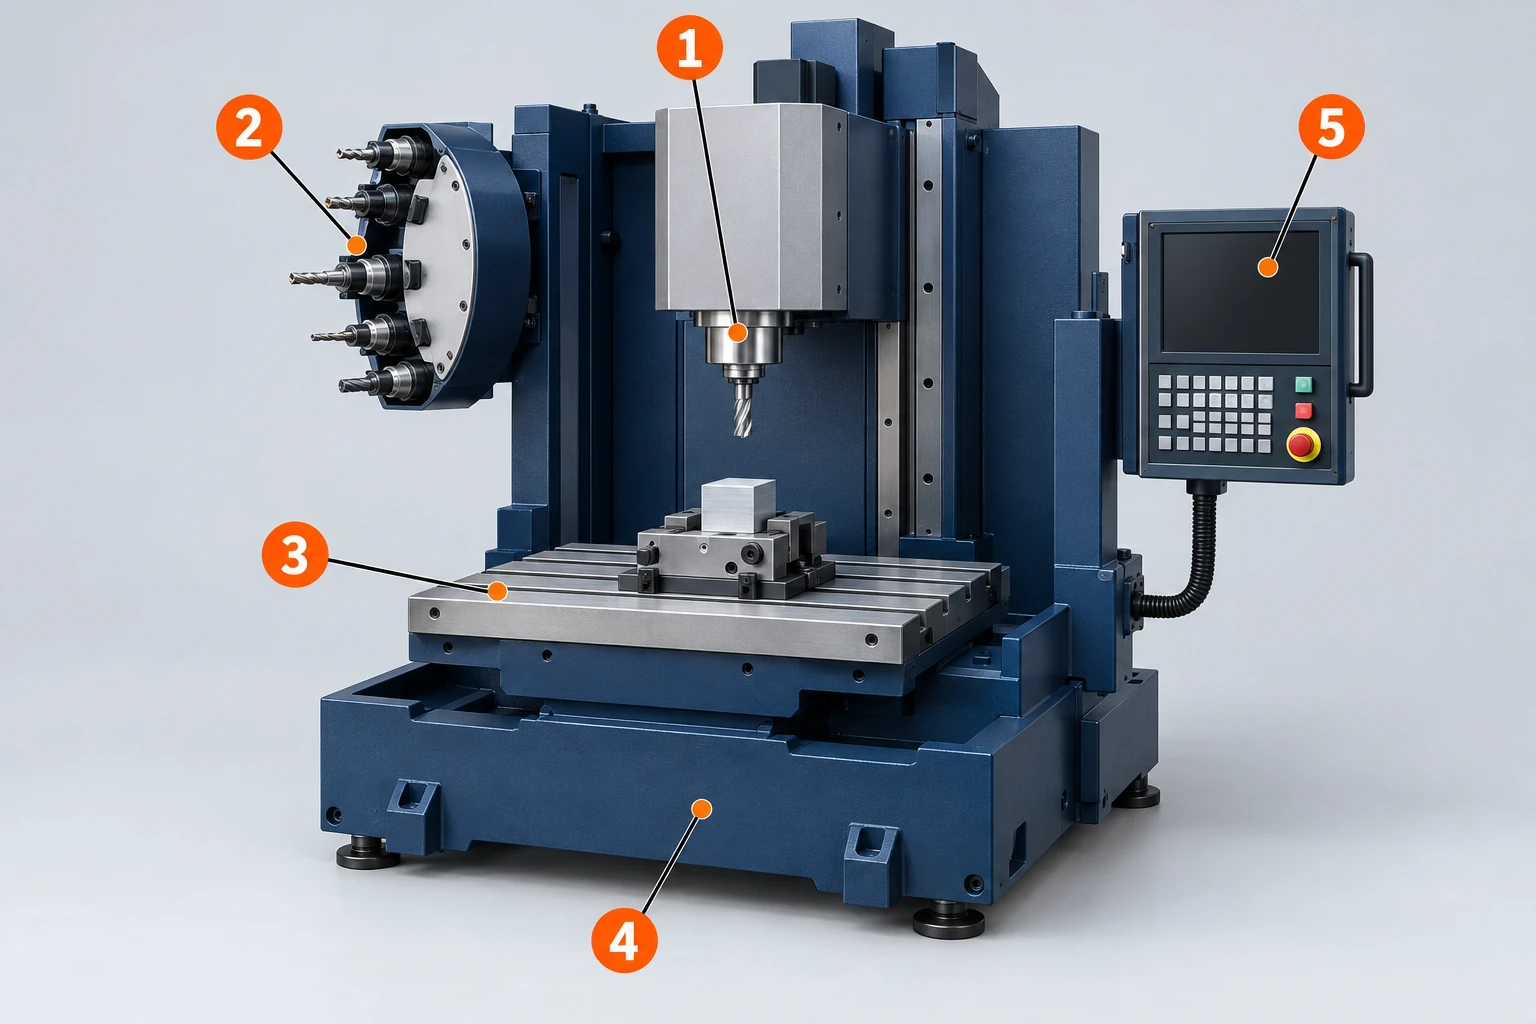
Les systèmes d’alimentation en liquide de coupe, d’évacuation des copeaux, de lubrification et de mesure soutiennent cette chaîne. Par exemple, un outil de fraisage performant nécessite tout de même une voie d’évacuation pour les copeaux, et un programme précis requiert toujours des décalages corrects de la pièce et de l’outil. Le manuel de la fraiseuse Haas illustre comment ces ensembles s’intègrent les uns aux autres. Pour les composants individuels et les mouvements de base, consultez notre introduction aux fraiseuses.
Interprétez les types de machines comme des choix de configuration qui se chevauchent.
Un centre d’usinage vertical (VMC) approche généralement la pièce avec une broche verticale. Un centre d’usinage horizontal (HMC) approche la pièce latéralement. Une structure à portique ou à pont enjambe la zone de travail à l’aide d’un élément transversal supporté ; la partie mobile (table ou tête) dépend de la conception. Certaines machines combinent cette structure avec une tête inclinable.
| Couche de configuration | Descriptions courantes | Ce que cela vous aide à comprendre |
|---|---|---|
| Disposition de la broche | Verticale, horizontale | La direction fondamentale d’approche de l’outil et la disposition probable du système de serrage de la pièce. |
| Structure et ensembles mobiles | Colonne, pont, portique ; table mobile ou tête mobile | Comment la zone de travail est supportée et quelles masses sont en mouvement. |
| Mouvement contrôlé | Trois axes linéaires ; axes rotatifs supplémentaires | Quelles orientations sont disponibles et si elles peuvent changer pendant l’usinage. |
| Manutention des outils et des pièces | Magasin à outils, changeur de palettes, parc de palettes, chargement robotisé | Comment les outils et les pièces entrent dans le processus, et dans quelle mesure les opérations préparatoires peuvent être réalisées en dehors du temps d’usinage. |
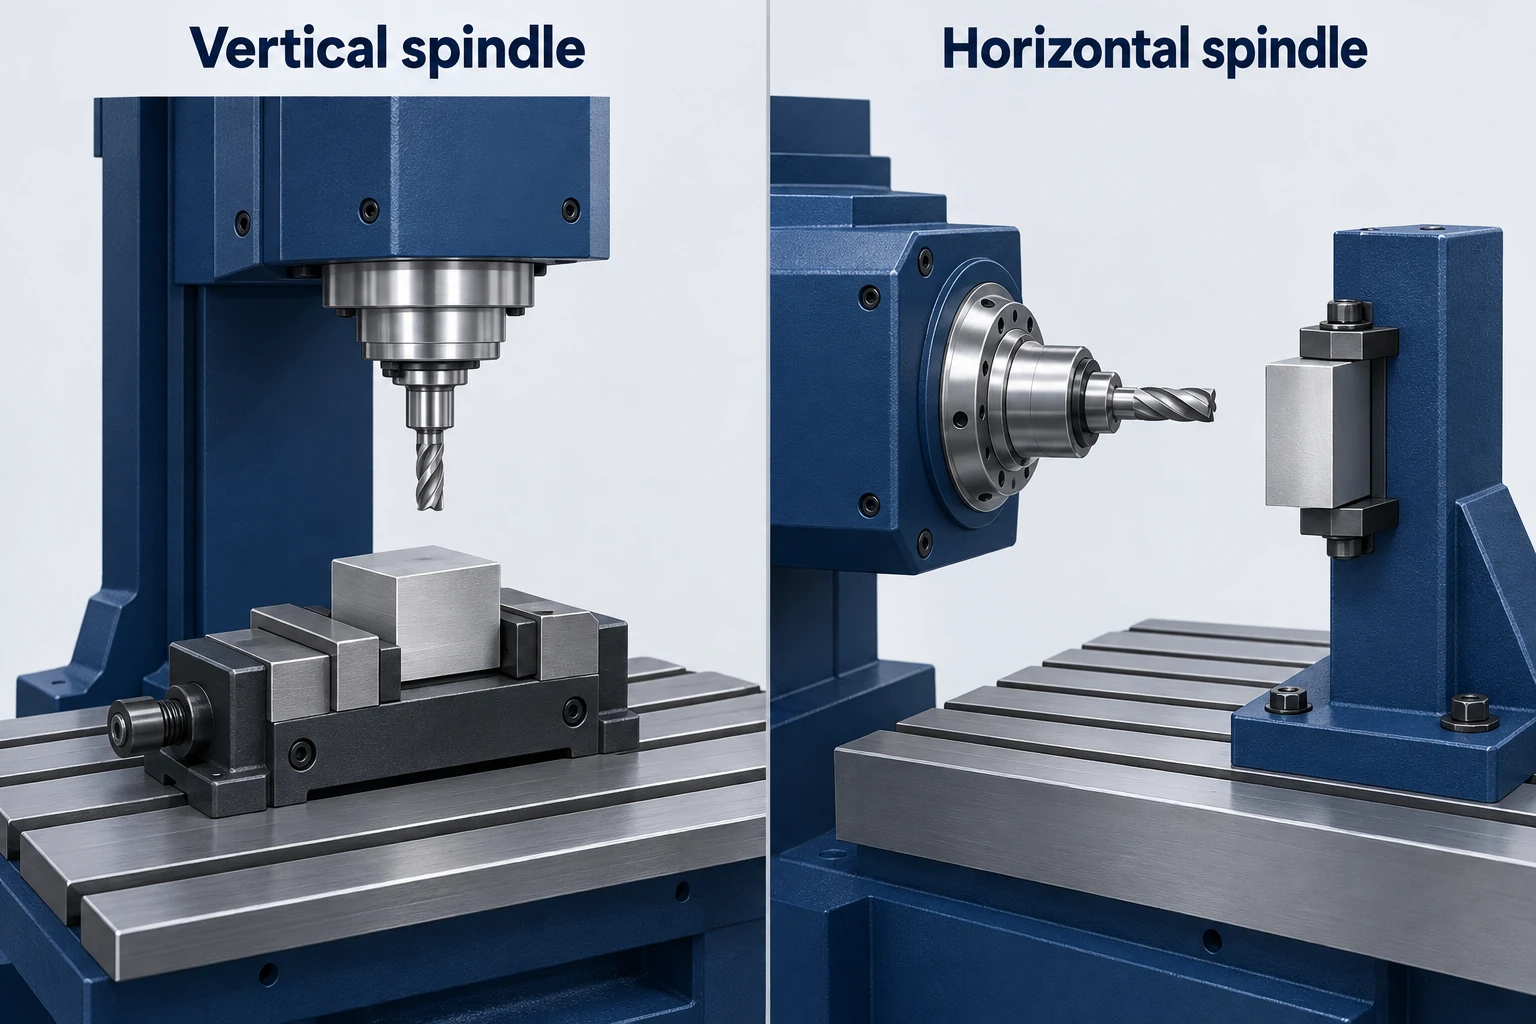
Ces couches peuvent être combinées. Une fraiseuse à commande numérique (VMC) peut être équipée d’une table rotative à deux axes et d’une automatisation des palettes ; une fraiseuse à commande numérique à bâti fixe (HMC) peut utiliser un indexage plutôt qu’un usinage multi-axes simultané. Une grande machine à portique peut comporter soit une broche fixe, soit une tête orientable. Les configurations des machines à portique montrent pourquoi le simple nom structurel ne détermine pas à lui seul la capacité en axes.
L’orientation influence l’accès à la pièce et l’évacuation des copeaux, mais des poches ou des dispositifs de serrage peuvent tout de même piéger les copeaux. Notre comparaison entre fraisage vertical et horizontal examine en détail ces compromis liés au montage. Ici, la question suivante concerne le type de mouvement réellement pris en charge par la configuration retenue.
Distinguez le nombre d’axes du mode d’utilisation de ces axes.
Trois axes linéaires permettent au tranchant de l’outil de se déplacer dans un volume. Ils permettent de réaliser de nombreuses surfaces courbes ainsi que des faces planes, à condition que l’orientation fixe de l’outil atteigne la géométrie souhaitée. Le terme « usinage à trois axes » ne signifie pas « pièces uniquement planes ».
Un axe rotatif supplémentaire peut orienter une autre face vers la broche. Selon la machine et son système de commande, cet axe peut indexer entre deux passes ou se déplacer de façon coordonnée pendant l’usinage. Le fraisage à cinq axes combine couramment trois axes linéaires avec deux axes rotatifs ; ces rotations peuvent être intégrées à la table, à la tête ou réparties entre les deux.
Dans le positionnement 3+2, les axes rotatifs définissent une orientation et restent fixes pendant ce segment d’usinage. Dans l’usinage simultané à cinq axes, l’orientation peut varier le long du parcours de coupe. Haas décrit ces deux modes sur ses centres d’usinage universels. Un trou percé incliné peut ne nécessiter que du positionnement ; une surface qui profite d’une orientation constamment variable de l’outil constitue une tâche différente.
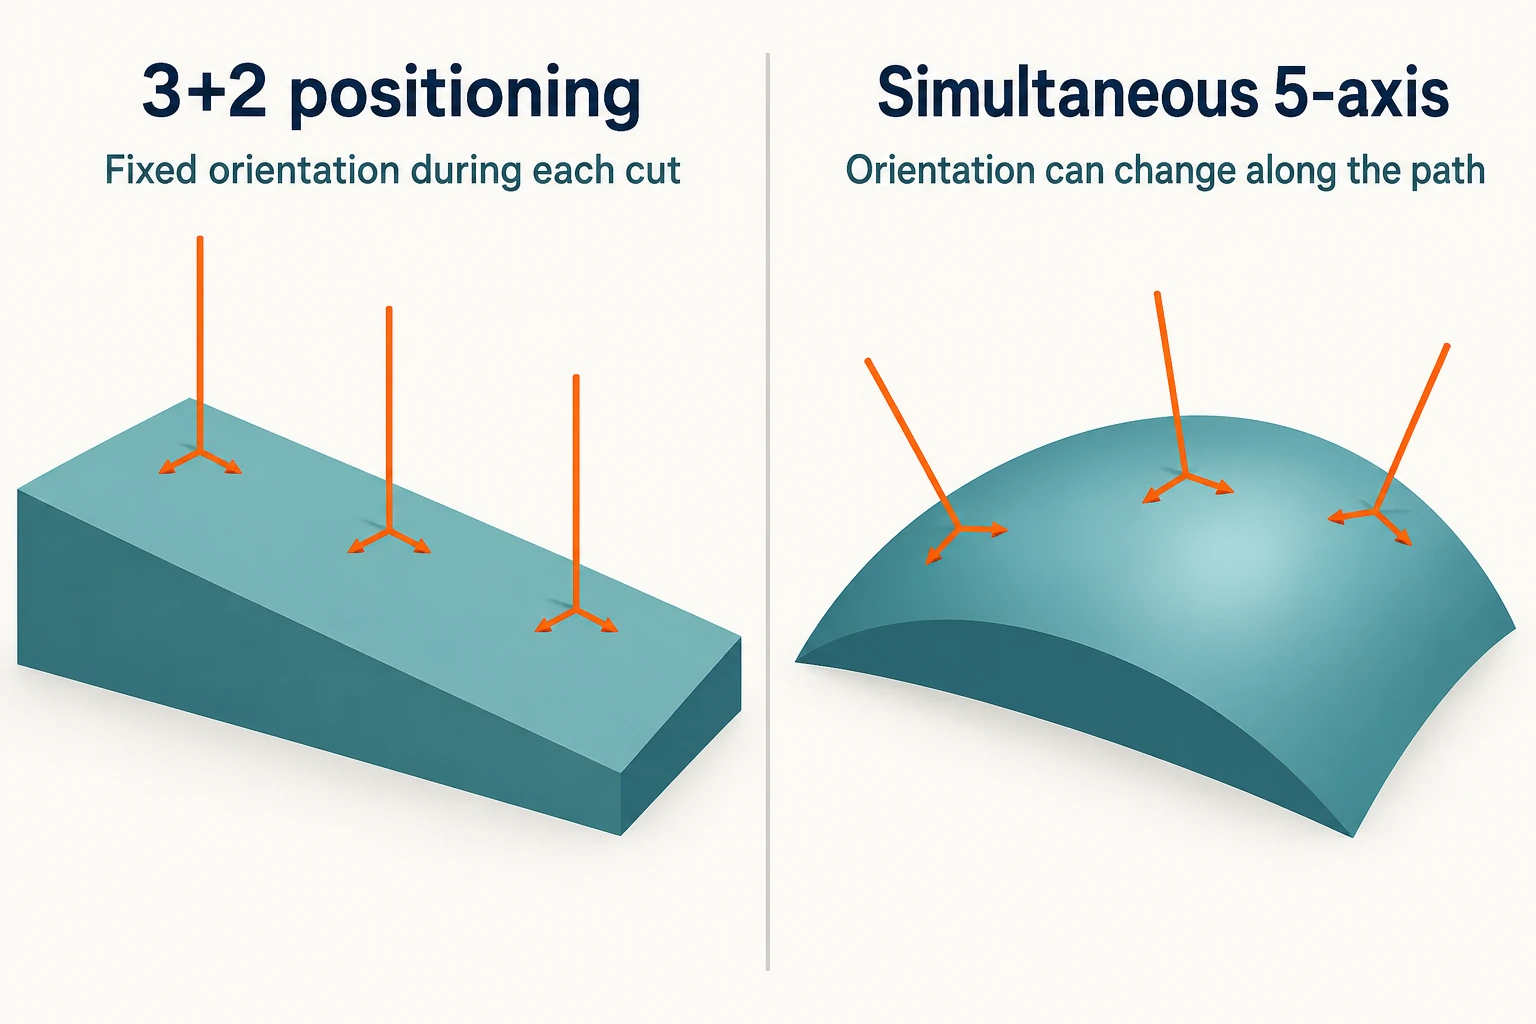
La distinction repose sur le mouvement relatif requis, et non sur l’affirmation que chaque axe doit nécessairement bouger à chaque instant. Vérifiez également les fonctions de commande activées, la course rotative et les limites d’interférences. L’installation d’une table rotative ne confère pas, en soi, une capacité d’usinage simultané.
Des axes supplémentaires peuvent réduire le nombre de repositionnements ou permettre une approche d’outil plus courte, mais la face maintenue reste maintenue. Un élément de serrage, un dispositif de serrage ou le carter de la broche peut toujours masquer une surface. L’accès à cinq axes est donc une capacité liée au montage, et non une garantie d’usiner toutes les surfaces en une seule prise.
Vérifiez l’espace occupé par l’ensemble du montage.
La course des axes mesure le déplacement ; la taille de la table décrit une surface de support. Aucun de ces deux paramètres ne constitue une spécification complète de la pièce maximale pouvant être usinée. Commencez par considérer ensemble la matière brute et la fixation, puis ajoutez le porte-outil, l’outil, les mouvements d’approche ainsi que tout balayage causé par la rotation.
Le dégagement vertical est particulièrement sujet à interprétation erronée. Dans une configuration verticale simplifiée, la ligne de référence de la broche doit se situer au-dessus de la surface cible d’une distance égale à la longueur de référence de l’ensemble outil. Surélever la pièce à l’aide d’une fixation modifie cette position. Un foret long nécessite également un dégagement au-dessus de la pièce avant pénétration dans le trou. C’est pourquoi la distance broche-table, la longueur de l’outil et la course des axes doivent être vérifiées conjointement.
Pour les pièces rotatives, un coin qui dégage l’enceinte en position verticale peut sortir vers l’extérieur lorsqu’il est incliné. L’espace utile peut se réduire encore davantage une fois la tête de broche et le porte-outil pris en compte. Les recommandations de Haas pour la mise en place sur machines à cinq axes exigent explicitement un dégagement lors de l’indexage ; une simple boîte englobante autour de la pièce nue ne permet pas de le vérifier.
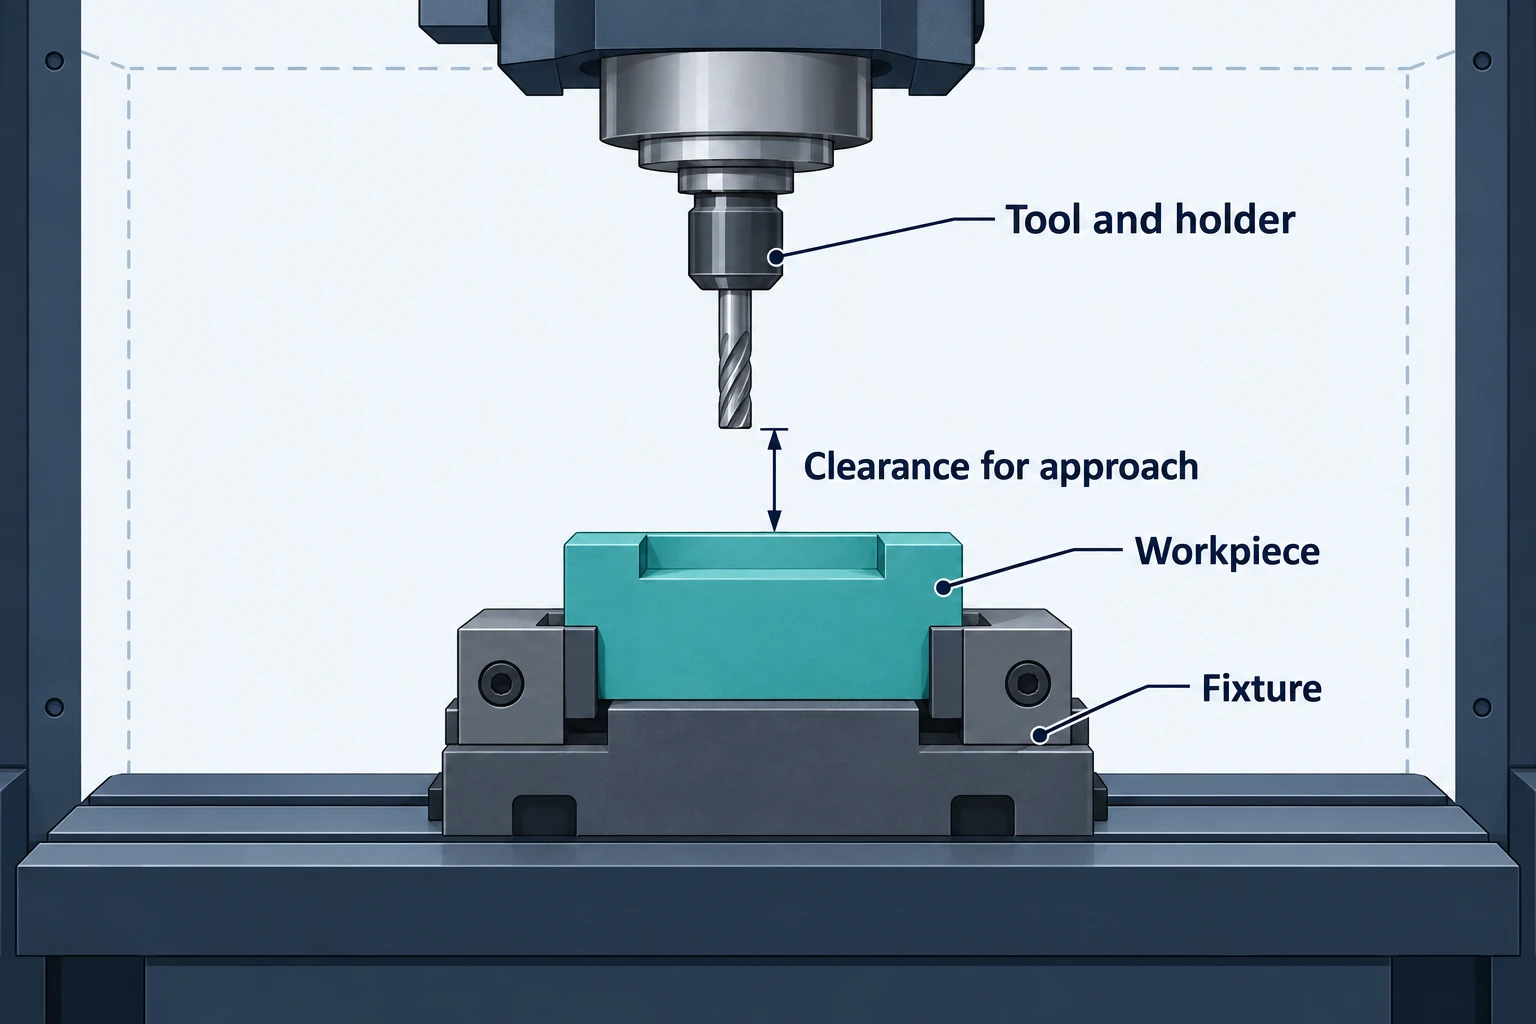
Les limites de charge de la table ou de la palette doivent inclure la fixation et l’ensemble des pièces supportées. Les systèmes rotatifs peuvent également imposer des restrictions sur la répartition de la charge ou le moment de renversement. Le fait qu’une pièce s’inscrive dans les courses linéaires ne résout pas ces limites distinctes.
Un examen utile de la configuration répond à trois questions :
- L’assemblage peut-il être supporté ?
- Chaque position d’outil requise peut-elle être atteinte ?
- L’ensemble du trajet d’approche et de réorientation peut-il s’effectuer sans collision avec les composants environnants ?
Pour les espaces restreints, utilisez dans l’examen la géométrie réelle de la machine, de la fixation et du porte-outil.
Adaptez la broche et le jeu d’outils à l’opération d’usinage
La vitesse maximale de broche n’est qu’un élément du système de coupe. Une petite fraise et une grande fraise à surfacer fonctionnent à des vitesses de rotation différentes pour une même vitesse de coupe périphérique. Leurs exigences en charge dépendent également du matériau, de l’engagement de coupe et du taux d’enlèvement prévu.
Comparez le couple et la puissance de la broche sur la plage de vitesses pertinente, plutôt que de comparer uniquement le régime maximal (rpm) ou la puissance maximale crête. Les valeurs nominales continues et celles valables sur courte durée sont différentes. La valeur de puissance la plus élevée indiquée dans une brochure peut ne pas être disponible à la vitesse requise pour une opération donnée.
Le porte-outil, l’interface outil et le débord sont aussi importants que la broche. Une ouverture étroite peut permettre le passage de l’outil de coupe, mais bloquer son porte-outil plus large. Allonger l’outil de coupe peut améliorer sa portée tout en réduisant la rigidité de l’ensemble. Les recommandations vibratoires de Sandvik considèrent l’outil, le porte-outil, la machine, la pièce et le montage comme des éléments d’un même problème de stabilité. Cela crée un compromis entre le dégagement, les vibrations et les conditions de coupe admissibles ; une machine plus grande ne supprime pas ce compromis par elle-même.
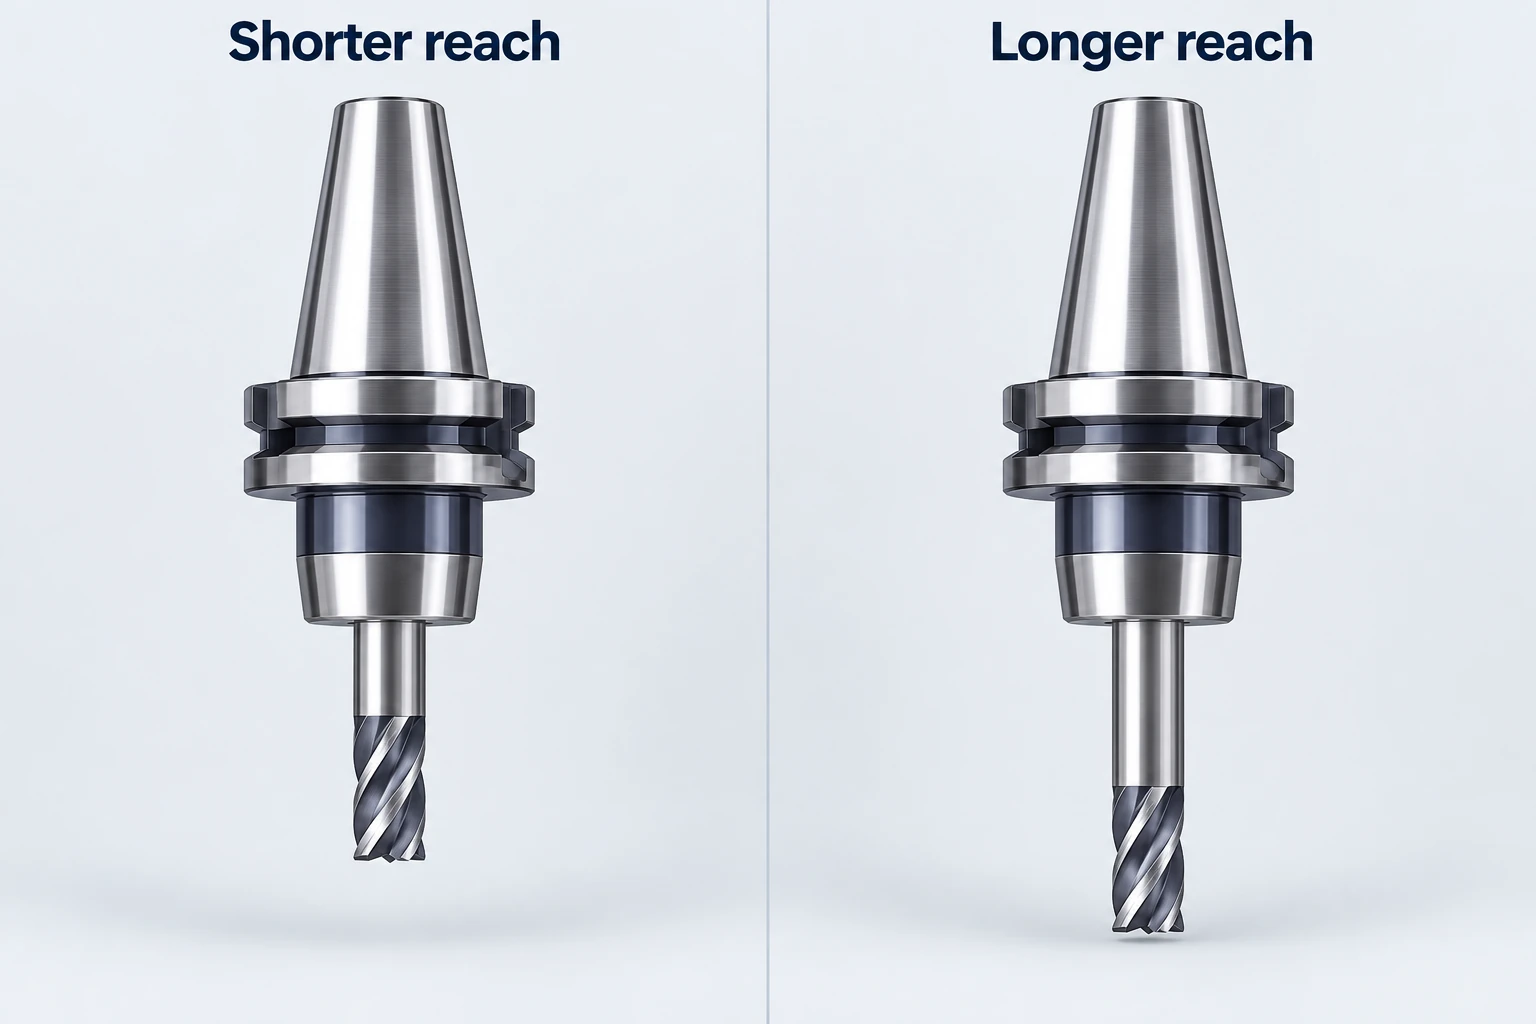
Le stockage des outils présente ses propres limites. Vérifiez la longueur, le diamètre et la masse des outils, y compris l’impact des outils surdimensionnés sur les logements voisins. Une capacité nominale de magasin ne signifie pas que chaque logement puisse accueillir simultanément l’outil le plus volumineux autorisé. Les outils nécessaires au palpage, à la finition ou au remplacement occupent également de la capacité.
Enfin, adaptez le système d’arrosage et d’évacuation des copeaux à l’opération. L’arrosage par le centre de l’outil, lorsqu’il est pris en charge à la fois par la machine et par l’outil, constitue une option ; sa présence n’est toutefois pas implicite du seul fait de l’existence d’un raccord de tuyau d’arrosage sur l’enceinte. Un cycle long sans surveillance exige également un plan crédible pour l’évacuation des copeaux ainsi que pour la gestion des outils usés ou cassés.
Faites la distinction entre capacité d’usinage et capacité de production.
Un changeur de palettes déplace une palette préparée (dispositif de serrage et pièce) à l’intérieur de la machine. Un parc de palettes permet de stocker davantage de travaux préparés. Un robot peut charger individuellement des bruts ou des pièces finies. Ces systèmes modifient les modalités de manutention et d’ordonnancement, tandis que la broche, les axes et le dispositif de serrage de la machine restent déterminants pour définir la coupe réalisable.
Avec une disposition adaptée à deux postes, une palette peut être préparée en dehors de la machine pendant que celle-ci travaille sur une autre. L’avantage dépend de la manière dont les temps de préparation, d’usinage et de changement se chevauchent. Si la tâche externe prend plus de temps que le cycle, la broche peut toutefois rester en attente. Si l’usinage domine, un chargement plus rapide peut avoir un effet moindre sur la production que prévu.
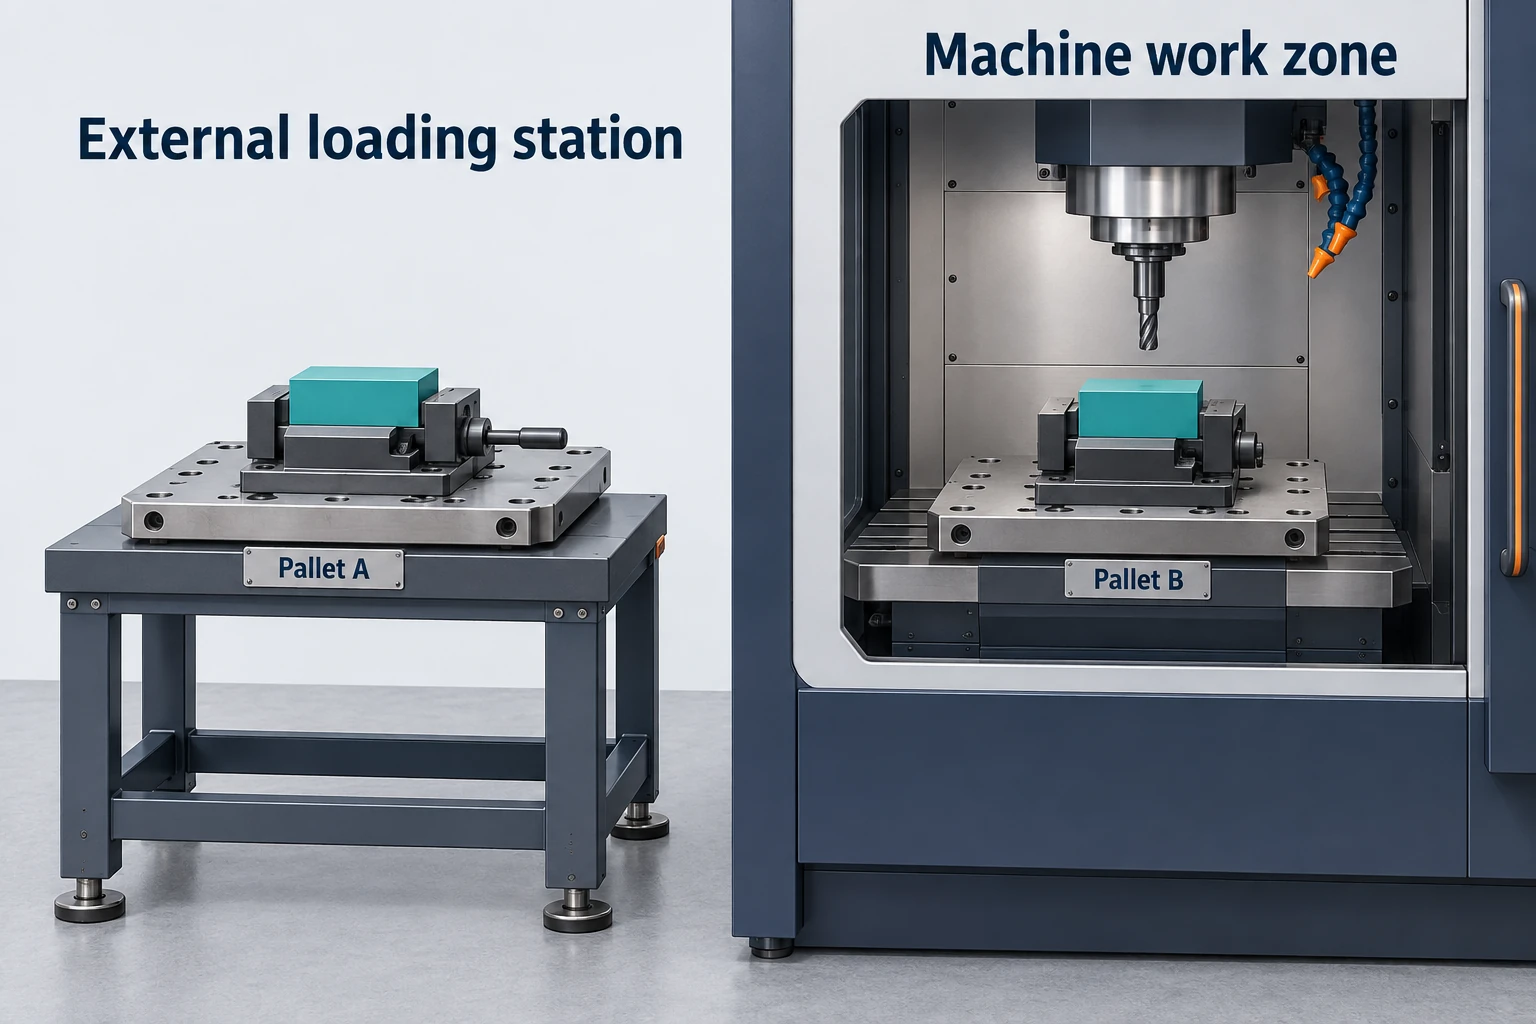
La gamme d’automatisation des centres d’usinage Mazak comprend différents systèmes de transport des pièces et des palettes. La distinction utile réside dans les types de charges que chaque système gère, et non dans un seuil universel de taille de lot. Des séries répétitives peuvent justifier l’usage de montages réutilisables et de jeux d’outils préparés ; des séries courtes variées peuvent, quant à elles, tirer davantage profit de la flexibilité.
L’automatisation met également en lumière les dépendances du processus. La palette suivante doit disposer du bon programme, des bons décalages et des bons outils ; la pièce doit bénéficier d’une capacité suffisante d’évacuation des copeaux, d’une planification adéquate de la durée de vie des outils et de contrôles appropriés. L’ajout d’un stock de palettes ne résout ni un processus d’usinage instable ni un montage qui déforme la pièce.
Distinguer clairement le mouvement de la machine de la précision dimensionnelle de la pièce finie
La précision de positionnement concerne la proximité avec laquelle un axe atteint une position spécifiée dans des conditions d’essai déterminées. La répétabilité concerne la dispersion observée lors du retour à une position donnée. Un mouvement peut se répéter de façon constante tout en restant décalé par rapport à l’emplacement souhaité. Par exemple, les spécifications de la gamme HCN NEO de Mazak distinguent clairement ces deux mesures et précisent les conditions de machine et de température applicables à leurs résultats d’échantillonnage.
Une caractéristique usinée finale dépend de nombreux facteurs supplémentaires : géométrie et comportement thermique de la machine, efforts de coupe, usure des outils, alignement du montage et déplacement de la pièce. Une valeur de répétabilité ne peut pas être directement reportée comme tolérance sur la pièce. De même, un affichage fin d’incrément sur le contrôleur ne prouve pas une précision d’usinage équivalente.
La mesure par palpage soutient le positionnement de la pièce et la vérification de certaines caractéristiques sélectionnées ; des systèmes appropriés de réglage d’outils peuvent également vérifier les outils eux-mêmes. Elle reste néanmoins soumise à un système de mesure : les erreurs de la machine, l’étalonnage du palpeur, la température et l’échantillonnage influencent le résultat. Il convient de déterminer comment chaque caractéristique critique sera vérifiée, y compris son état après le démontage de la pièce du montage ou après des opérations ultérieures. Les données obtenues directement sur la machine peuvent servir à l’acceptation lorsque la méthode est adaptée et validée ; elles ne remplacent toutefois pas l’ensemble des inspections finales.
Examen pratique de la configuration pour un boîtier
Considérons un boîtier comportant une cavité supérieure, des orifices latéraux, un trou incliné et une face de localisation inférieure. L’objectif est d’identifier les besoins en matière de configuration avant d’affecter une machine — et non de prescrire un plan de fabrication finalisé.
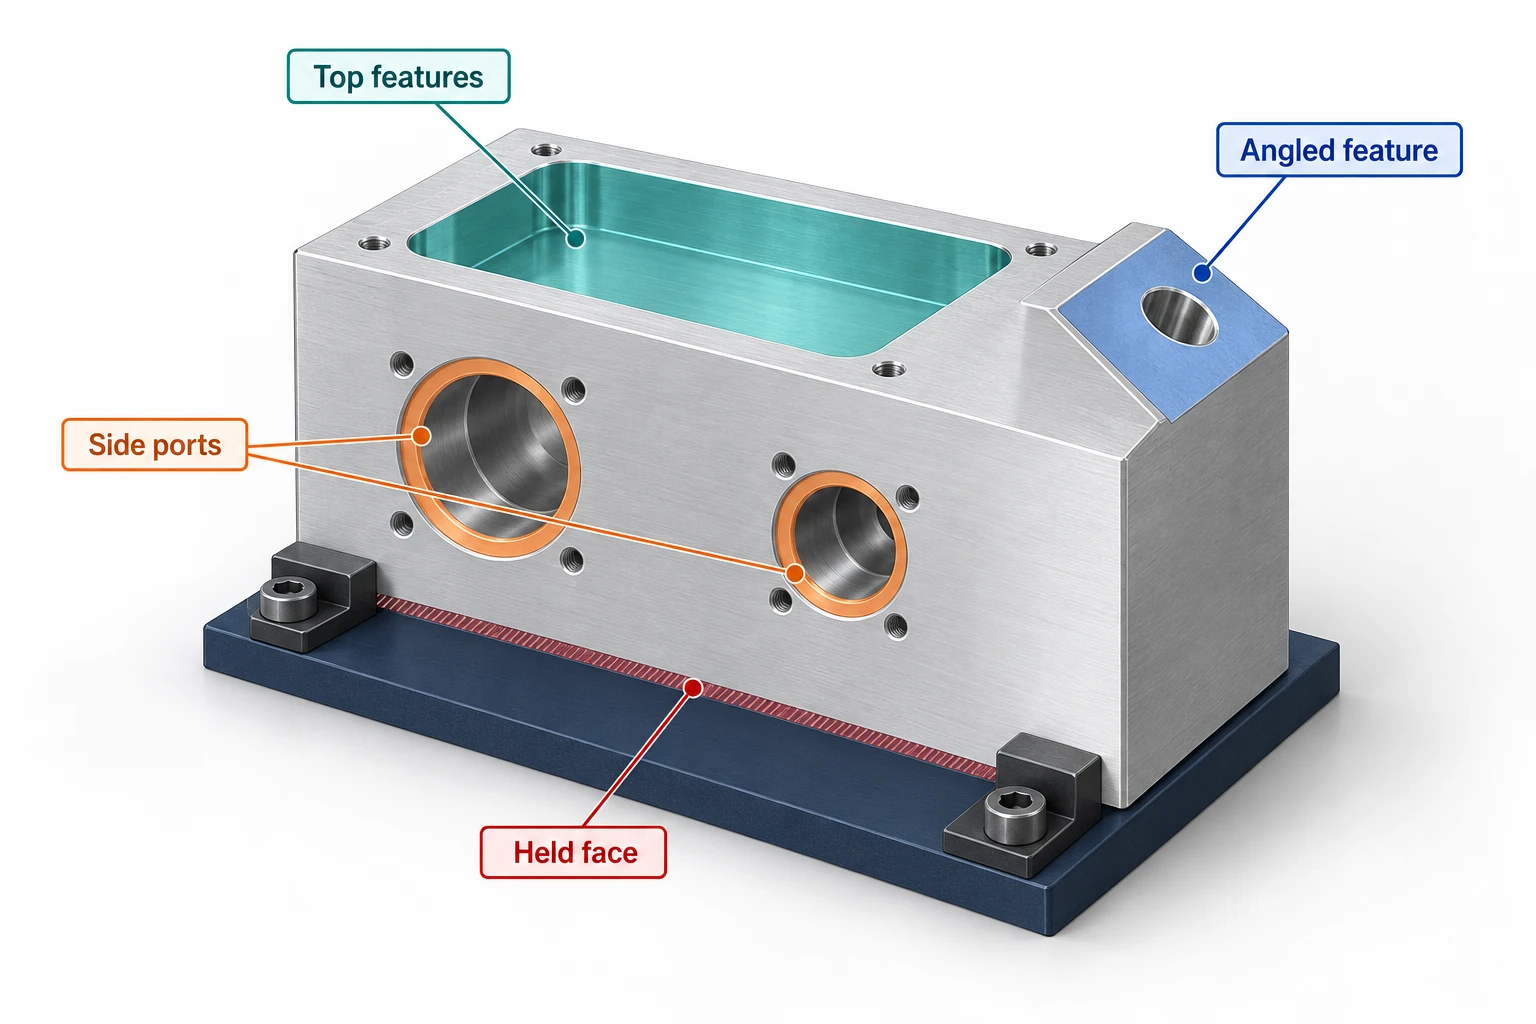
| Exigence | Configuration à examiner | Ce qui peut encore empêcher son fonctionnement |
|---|---|---|
| Cavité supérieure et caractéristiques de fixation | Fraisage à orientation fixe avec des outils et un support adaptés. | Parois profondes, interférence du porte-outil ou support insuffisant. |
| Orifices latéraux | Mises en position supplémentaires, un centre d’usinage horizontal à table indexable ou un centre d’usinage vertical équipé d’un dispositif rotatif. | Des éléments de serrage masquant les orifices ; incertitude quant aux relations entre caractéristiques après repositionnement. |
| Trou sur une portée inclinée | Un montage incliné dédié ou un accès rotatif positionnel. | Débattement d’approche ou course rotative insuffisants ; un mouvement simultané n’est pas requis uniquement parce que le trou est incliné. |
| Face de localisation inférieure | Une stratégie de maintien qui laisse cette face accessible, ou une mise en position ultérieure. | La face utilisée pour maintenir la pièce lors de la première mise en position ne peut pas être usinée à travers son montage. |
| Lots répétés | Montages réutilisables, stock adéquat d’outils et automatisation de chargement adaptée. | Goulots d’étranglement lors de la préparation, limites de durée de vie des outils ou mauvaise évacuation des copeaux. |
| Caractéristiques critiques étroitement liées | Une stratégie de référence contrôlée et un plan de mesurage adapté. | Effets thermiques, dus à l’usinage ou au serrage, non pris en compte par les spécifications de positionnement machine. |
Cette analyse produit un cahier des charges utile pour la configuration : accès requis, espace utilisable, exigences d’usinage, besoins en manutention et méthode de vérification. Plusieurs dispositions de machines peuvent satisfaire ce cahier des charges. Le choix final dépend alors de l’intégralité du parcours d’usinage, des outillages disponibles et de la quantité commandée. Pour les options d’accès rotatif examinées dans cette analyse de logement, la page dédiée au service d’usinage à cinq axes décrit le champ de procédure associé.
Questions relatives aux centres d’usinage CNC
Un centre d’usinage CNC est-il identique à une fraiseuse CNC ?
Les termes se chevauchent. Un centre d’usinage associe généralement la capacité de fraisage CNC à un changement automatique d’outils, ce qui lui permet d’exécuter plusieurs opérations lors d’un même montage. Le terme « fraiseuse CNC » est plus large : le nom seul ne garantit pas la présence d’un système de changement d’outils, d’axes rotatifs ou de palettes.
Les centres d’usinage verticaux, horizontaux et à cinq axes constituent-ils des types distincts ?
Ils décrivent des niveaux de configuration différents. « Vertical » et « horizontal » désignent l’arrangement fondamental de la broche ; « à cinq axes » décrit un mouvement contrôlé. Une machine verticale peut posséder une capacité à cinq axes, tout comme une machine horizontale peut être équipée d’axes rotatifs supplémentaires. Vérifiez la disposition réelle et les fonctions activées.
L’usinage à cinq axes implique-t-il toujours une coupe simultanée ?
Non. En positionnement 3+2, deux axes rotatifs définissent une orientation avant un segment d’usinage et restent fixes pendant celui-ci. L’usinage à cinq axes simultané autorise une modification continue de l’orientation le long du parcours. Le type de mouvement requis, la configuration de la machine et le système de commande déterminent quel mode est disponible et pertinent.
Un centre d’usinage peut-il également usiner des pièces par tournage ?
Uniquement lorsqu’elle est équipée de cette fonction. L’interpolation circulaire avec une fraise tournante demeure du fraisage. L’opération de tournage sur une plateforme de centre d’usinage exige un outillage spécifique, une commande adaptée et une configuration machine conçue expressément pour le tournage ; une simple table indexable ne confère pas cette capacité.
Quelle spécification détermine la taille maximale d’une pièce qu’une machine peut produire ?
Aucun chiffre unique ne suffit. Évaluez conjointement la matière brute, la fixation, la charge, l’outillage et le porte-outil, les courses linéaires et rotatives, les trajectoires d’approche et les marges de sécurité contre les collisions. Une pièce peut tenir sur la table tout en laissant certaines de ses caractéristiques inaccessibles, notamment lorsque la fixation augmente la hauteur ou que le montage implique une rotation.
Sources techniques
- Haas Automation — Manuel de l’opérateur de fraiseuse, « Introduction » ; série Gantry ; machines à fraiser CNC à 5 axes GM-2-5AX et PMC-500SS. Ensembles de la machine, dispositions structurelles et accès rotatif.
- Makino — Centres d’usinage verticaux : Accroître la rentabilité de l’atelier grâce au choix et au déploiement des machines (2021). Considérations relatives à la broche, aux outils et au positionnement.
- Sandvik Coromant — Comment réduire les vibrations en fraisage ; Formules et définitions relatives au fraisage. Relations entre portée de l’outil, rigidité et vitesse de coupe.
- Mazak — Centres d’usinage horizontaux HCN NEO ; Systèmes d’automatisation pour centres d’usinage. Spécifications déclarées des mouvements machines et configurations des systèmes de manutention.
- Renishaw — Palpeurs pour machines-outils destinés au positionnement et à l’inspection des pièces usinées ; étalonnage du palpeur TE415 ; surveillance post-processus. Domaine de mesure et étalonnage.
- DMG MORI — Centre d’usinage DMU 340 P (FD). Une configuration de centre d’usinage équipée pour le tournage.
À propos de VETCNC
VETCNC apporte à l’approvisionnement en ligne de CNC une expérience familiale approfondie dans le domaine de la fabrication. Kevin possède dix ans d’expérience dans le secteur CNC et collabore avec les usines familiales situées en Chine ainsi qu’avec un réseau élargi de partenaires. L’objectif est de clarifier, avant toute commande, les modalités de fabrication, les exigences techniques et les responsabilités respectives.
Découvrez l’histoire de Kevin →


