Auf dieser Seite
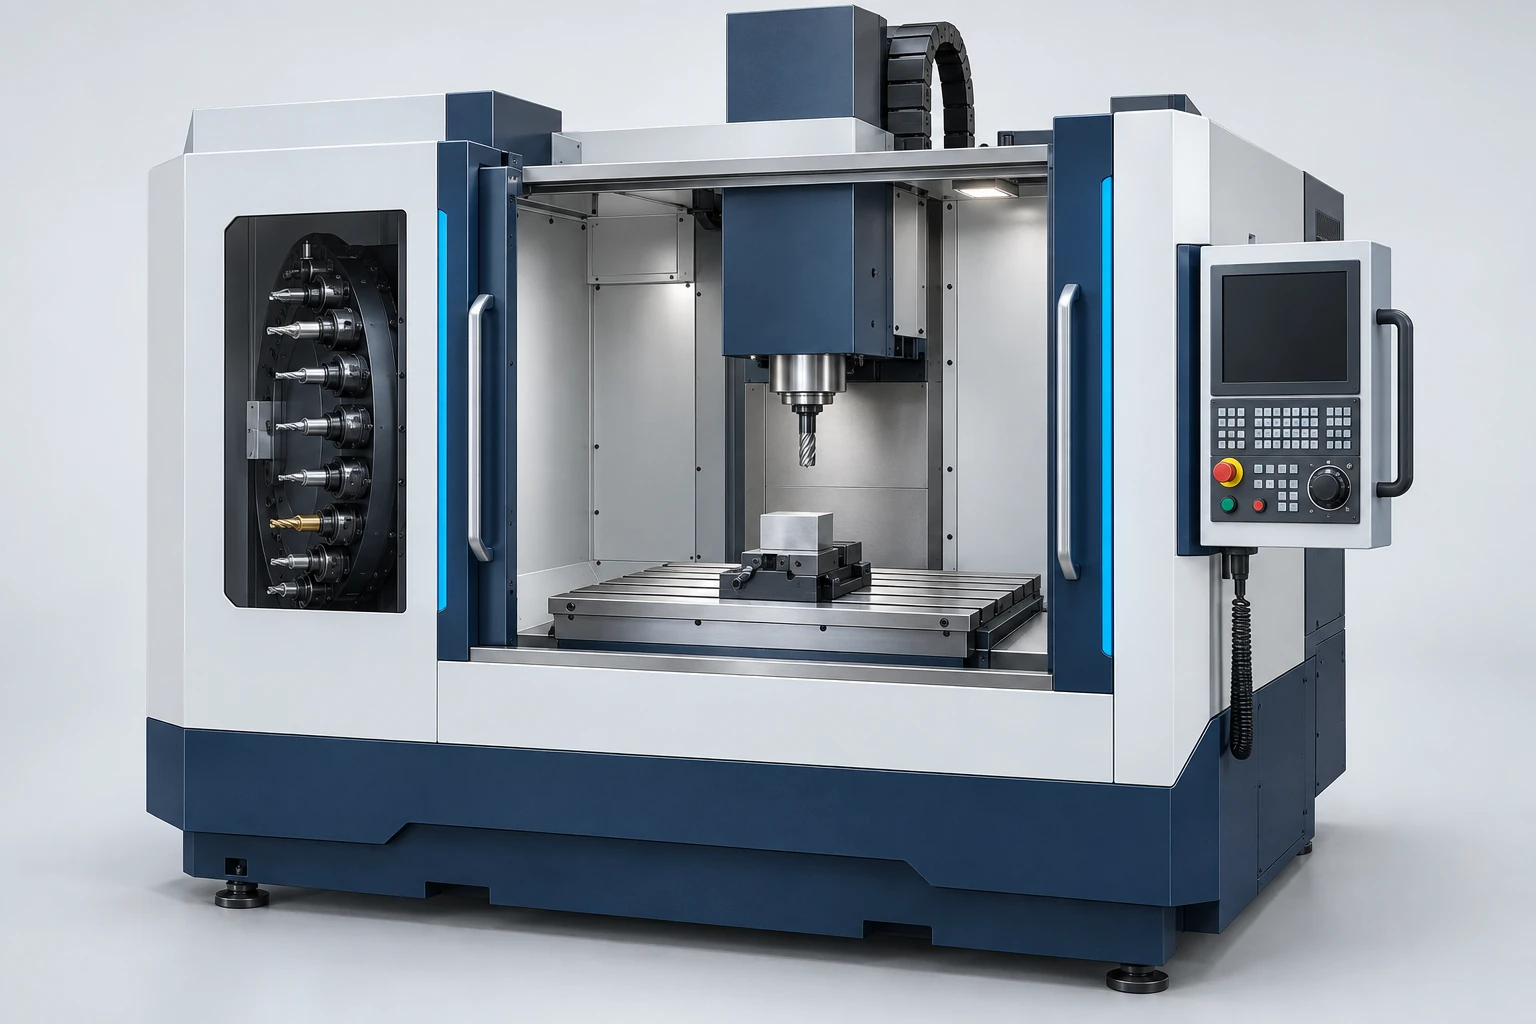
Ein CNC-Bearbeitungszentrum kombiniert programmierte Achsenbewegungen, eine rotierende Werkzeugspindel und einen automatischen Werkzeugwechsel, um Operationen wie Fräsen, Bohren, Ausdrehen und Gewindeschneiden durchzuführen. Seine praktische Leistungsfähigkeit ergibt sich aus der gesamten Konfiguration: welche Flächen erreichbar sind, wie das Werkstück gehalten wird, was Spindel und Werkzeuge schneiden können und wie das Ergebnis gesteuert wird.
Die Bezeichnungen in einer Maschinenbroschüre beschreiben unterschiedliche Merkmale: „Vertikal“ kennzeichnet eine Spindelanordnung; „Fünf-Achsen“ beschreibt die kontrollierte Bewegungsfreiheit; „Portalkonstruktion“ bezieht sich auf den strukturellen Aufbau. Eine Maschine kann gleichzeitig alle drei Kategorien erfüllen. Das Verständnis dieser Ebenen ist hilfreicher, als CNC-Maschinentypen als eine hierarchische Stufenleiter von einfach bis fortgeschritten zu betrachten.
Beitrag der Hauptkomponenten
Verfolgen Sie die Verbindung vom Programm bis zur Schneidkante. Die CNC-Steuerung interpretiert die programmierten Bewegungen und koordiniert die Antriebe; das Achsensystem positioniert das Werkzeug relativ zum Werkstück. Die Spindel dreht ein in einem geeigneten Werkzeughalter eingespanntes Werkzeug. Der Tisch und die Spannvorrichtung positionieren und fixieren das Werkstück, während Rahmen und Führungselemente die Baugruppen unter Last tragen.
Der automatische Werkzeugwechsler (ATC) entnimmt verschiedene Werkzeugbaugruppen aus einem Magazin. Dadurch kann bei einer einzigen Aufspannung ohne manuellen Werkzeugwechsel bei jedem Arbeitsschritt von der Grobfräsung über das Bohren bis zur Feinbearbeitung gewechselt werden. Das Magazin speichert die Werkzeuge; die Spindel führt den Schnitt aus. Mehr Magazinplätze erhöhen den verfügbaren Werkzeugbestand, nicht jedoch die Spindelleistung.
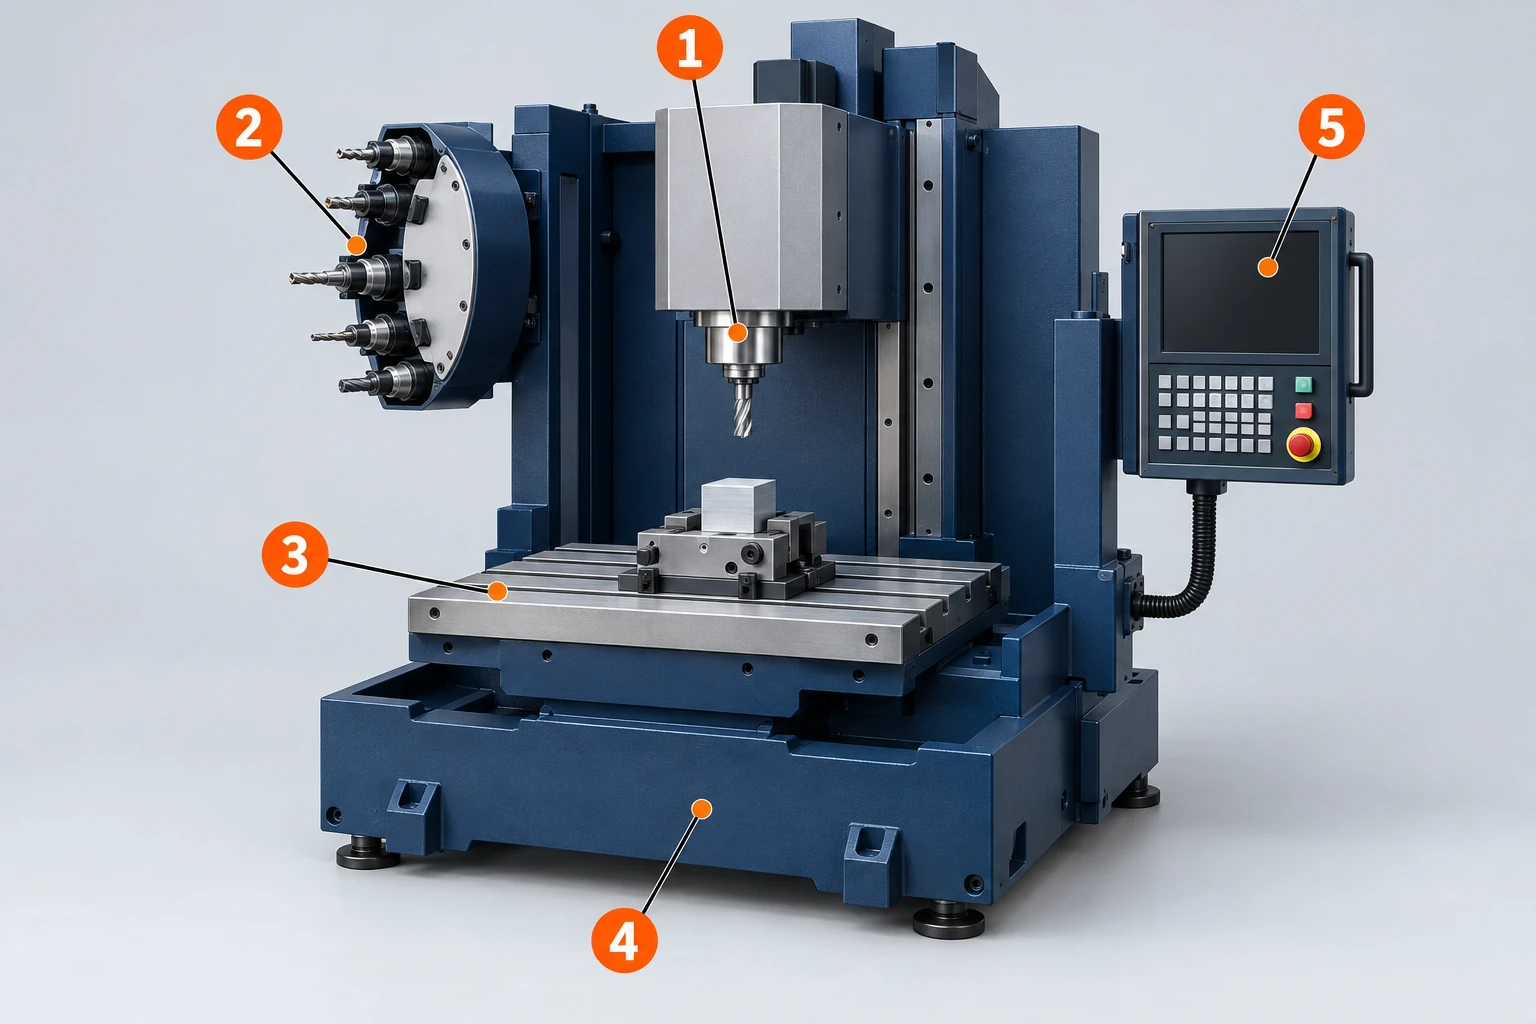
Kühlmittelversorgung, Spanabfuhr, Schmierung und Messsysteme unterstützen diese Kette. Beispielsweise benötigt auch ein leistungsfähiger Fräser einen Abfuhrweg für die Späne, und selbst ein genaues Programm erfordert korrekte Werkstück- und Werkzeug-Offsets. Das Fräsmaschinenhandbuch von Haas veranschaulicht, wie diese Komponenten zusammenpassen. Für die einzelnen Teile und die Grundbewegungen siehe unsere Einführung in Fräsmaschinen.
Lesen Sie Maschinentypen als sich überschneidende Konfigurationsentscheidungen
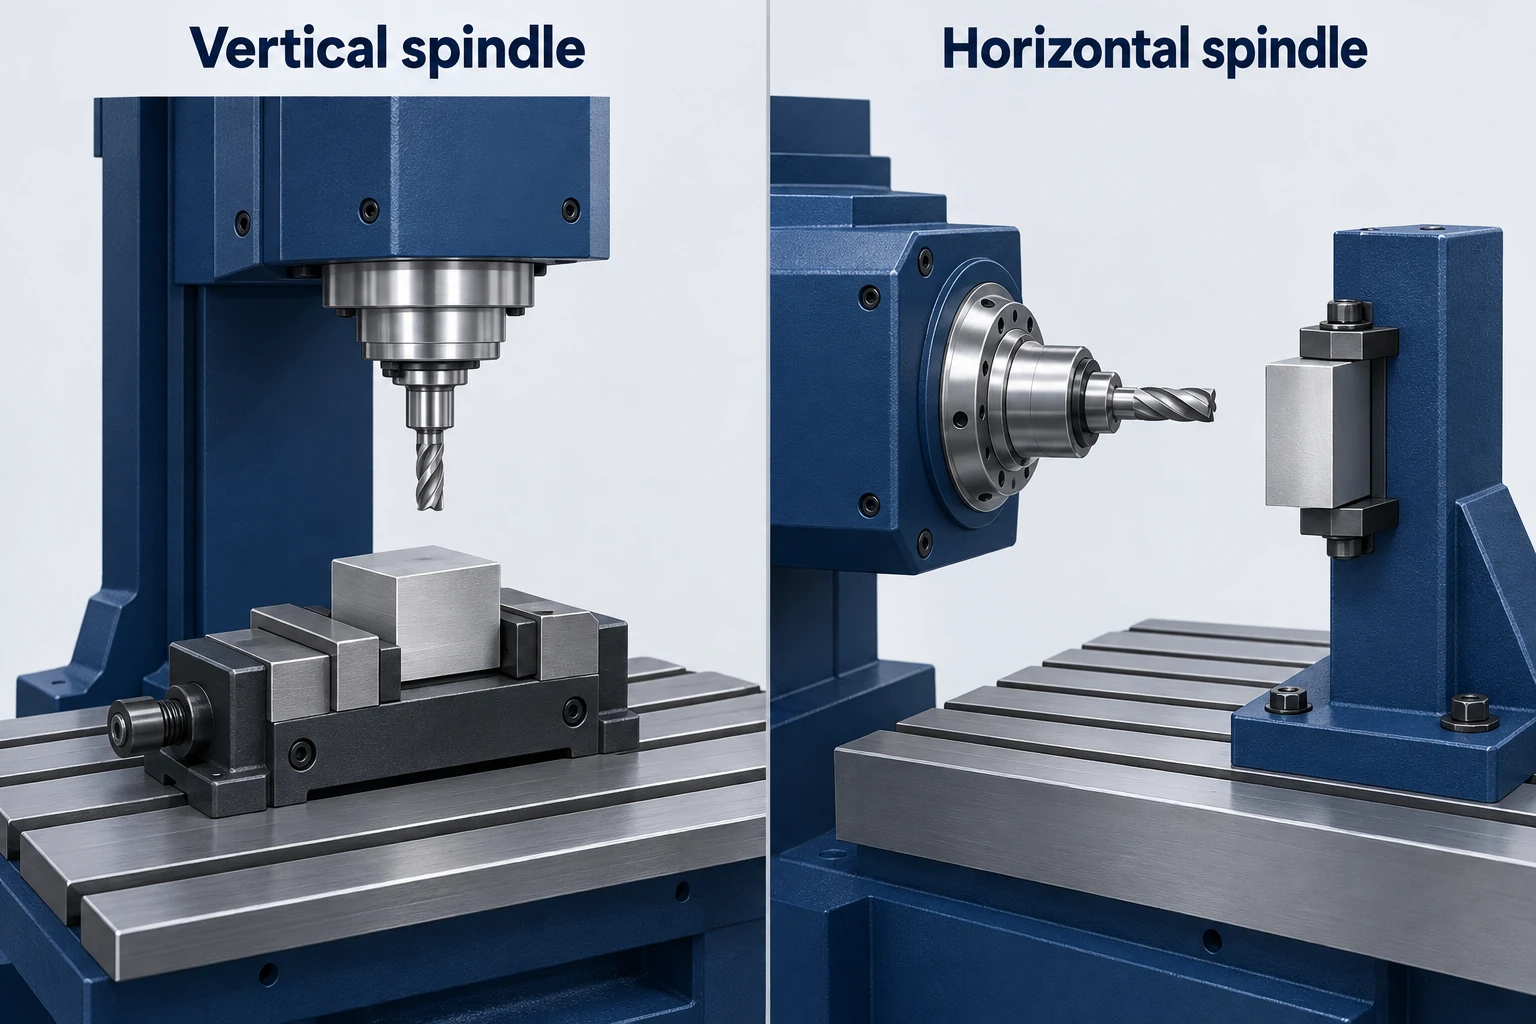
Ein vertikales Bearbeitungszentrum (VMC) nähert sich dem Werkstück typischerweise mit einer aufrechten Spindel. Ein horizontales Bearbeitungszentrum (HMC) nähert sich von der Seite. Ein Portalkonzept oder Brückenkonstruktion überspannt den Arbeitsraum mit einem gestützten Querträger; welche Struktur sich bewegt, hängt vom konkreten Design ab. Einige Maschinen kombinieren dieses Layout mit einem neigbaren Kopf.
| Konfigurationsebene | Typische Beschreibungen | Was sie Ihnen hilft zu verstehen |
|---|---|---|
| Spindelanordnung | Vertikal, horizontal | Die grundlegende Richtung des Werkzeugansatzes und die wahrscheinliche Werkstückaufspannung. |
| Struktur und bewegliche Baugruppen | Säule, Brücke, Portal; beweglicher Tisch oder beweglicher Kopf | Wie der Arbeitsbereich gestützt wird und welche Massen sich bewegen. |
| Gesteuerte Bewegung | Drei lineare Achsen; zusätzliche Drehachsen | Welche Orientierungen verfügbar sind und ob sie während eines Schnitts geändert werden können. |
| Werkzeug- und Werkstückhandhabung | Werkzeugmagazin, Palettenwechsler, Palettenpool, Roboterladeeinrichtung | Wie Werkzeuge und Werkstücke in den Prozess eingebracht werden und wie viel Vorbereitung außerhalb der Bearbeitungszeit erfolgen kann. |
Diese Ebenen können kombiniert werden. Eine VMC kann beispielsweise einen zweiaxialen Drehtisch und eine Palettenautomatisierung aufweisen; eine HMC kann statt einer simultanen Mehrachsen-Bearbeitung Indexierung verwenden. Eine große Brückenmaschine kann entweder eine feste Spindel oder einen schwenkbaren Spindelkopf besitzen. Die Konfigurationen von Portalmaschinen verdeutlichen, warum allein der strukturelle Maschinename nicht die Achsenfähigkeit festlegt.
Die Ausrichtung beeinflusst den Zugang und den Spanabfuhrweg, doch Taschen und Spannvorrichtungen können Späne dennoch einklemmen. Unser Vergleich zwischen vertikalem und horizontalem Fräsen untersucht diese Einrichtungskompromisse detailliert. Hier stellt sich als nächste Frage, welche Bewegungsmöglichkeiten die gewählte Konfiguration tatsächlich unterstützt.
Trennen Sie die Achsenanzahl von der Art ihrer Nutzung
Drei lineare Achsen ermöglichen es der Schneidkante, sich durch ein Volumen zu bewegen. Sie können zahlreiche gekrümmte Flächen sowie ebene Flächen erzeugen, vorausgesetzt, die feste Werkzeugorientierung erreicht die Geometrie. „Drei-Achsen“ bedeutet nicht „nur ebene Teile“.
Eine zusätzliche Drehachse kann eine weitere Fläche zur Spindel hinbringen. Je nach Maschine und Steuerung kann sie zwischen den Schnitten indexieren oder während der Bearbeitung koordiniert bewegt werden. Bei der Fünf-Achsen-Fräsbearbeitung werden üblicherweise drei lineare Achsen mit zwei Drehachsen kombiniert; diese Drehungen können am Tisch, am Kopf oder auf beide verteilt erfolgen.
Bei 3+2-Positionierung stellen die Drehachsen eine Orientierung ein und bleiben während dieses Bearbeitungsabschnitts fest. Bei simultaner Fünfachsbearbeitung kann sich die Orientierung entlang der Schnittbahn ändern. Haas beschreibt beide Betriebsarten an seinen Universal-Bearbeitungszentren. Ein schräg gebohrtes Loch benötigt möglicherweise nur Positionierung; eine Fläche, die von einer stetig wechselnden Werkzeugorientierung profitiert, stellt hingegen eine andere Aufgabe dar.
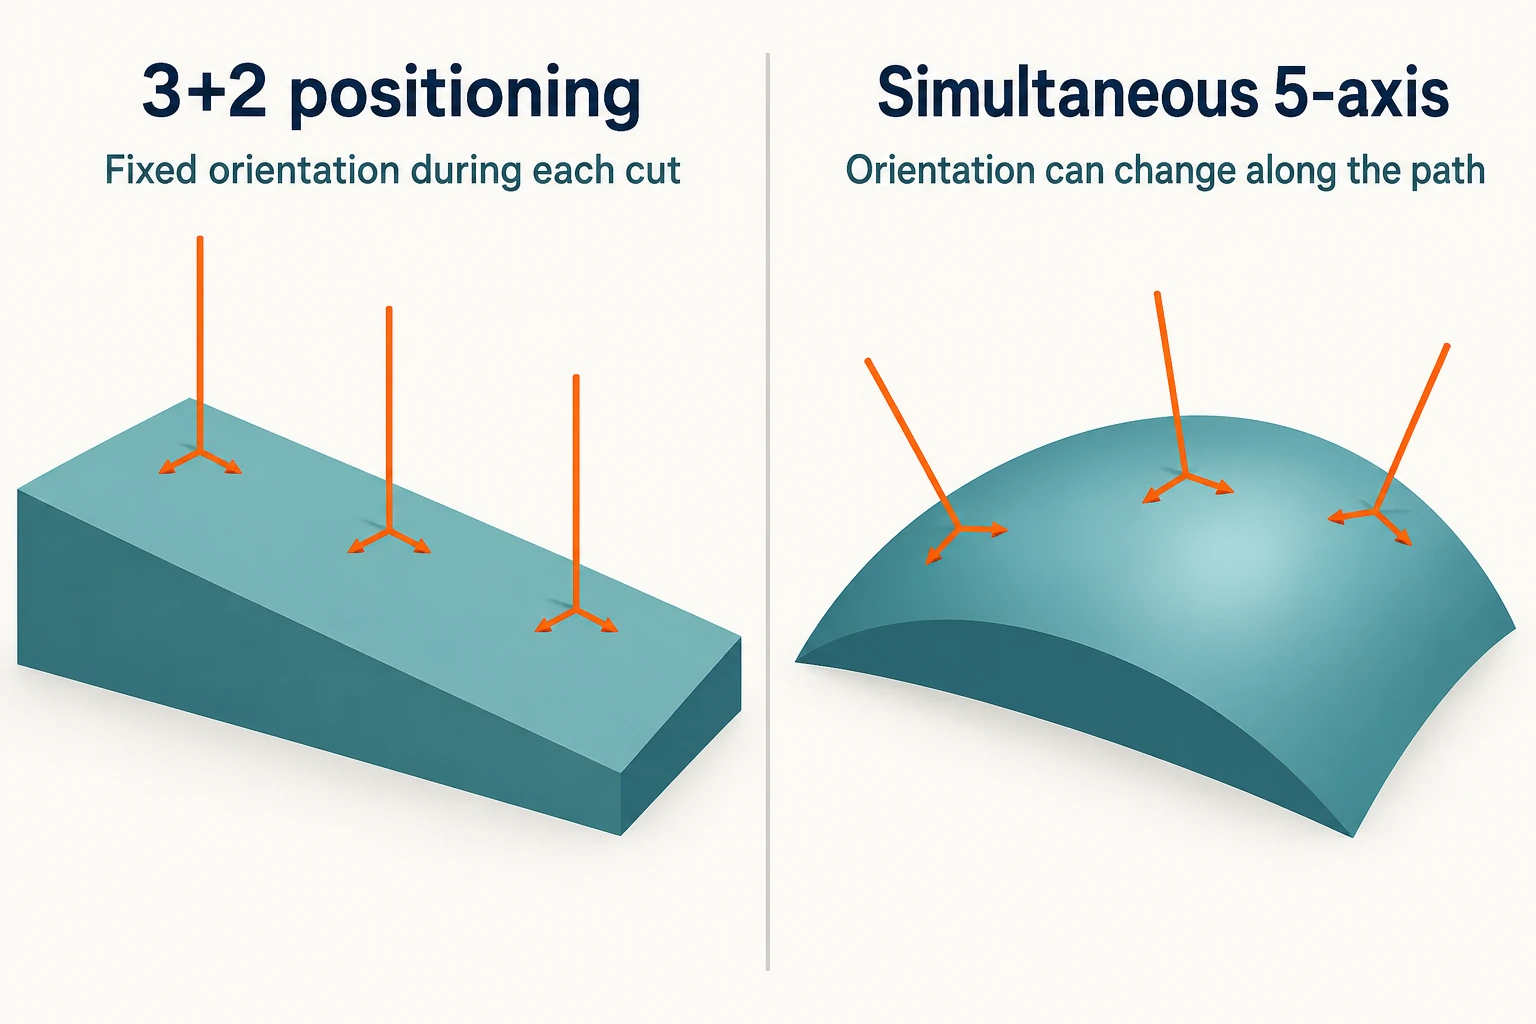
Der entscheidende Unterschied betrifft die erforderliche relative Bewegung – nicht die Behauptung, dass jede Achse zu jedem Zeitpunkt bewegt werden muss. Prüfen Sie zudem die aktivierten Steuerfunktionen, den Drehweg und die Kollisionsgrenzen. Ein eingebauter Drehtisch allein stellt noch keine simultane Fünf-Achsen-Fähigkeit sicher.
Zusätzliche Achsen können Umspannungen reduzieren oder einen kürzeren Werkzeugzugang ermöglichen, doch bleibt die gehaltene Fläche weiterhin fixiert. Eine Spannvorrichtung, ein Spannvorrichtung oder das Spindelgehäuse kann nach wie vor eine Fläche verdecken. Daher ist der Fünf-Achsen-Zugang eine Set-up-Fähigkeit – kein Versprechen, alle Flächen in einer einzigen Spannung fertigzustellen.
Prüfen Sie den Raum, den die gesamte Aufspannung einnimmt.
Der Achs-Hub beschreibt die Bewegungsweite; die Tischgröße gibt die Abstützfläche an. Keine dieser Angaben stellt eine vollständige maximale Werkstückspezifikation dar. Beginnen Sie mit dem Rohling und dem Spannvorrichtung gemeinsam, fügen Sie dann Halter, Werkzeug, Zugangswege sowie jegliche durch Rotation verursachte Bewegungsbahn (Sweep) hinzu.
Die vertikale Freihöhe ist besonders leicht falsch einzuschätzen. Bei einer vereinfachten vertikalen Aufspannung muss die Spindelbezugsebene um die Einspannlänge des Werkzeugs über der Zieloberfläche liegen. Das Anheben des Werkstücks auf einem Spannvorrichtung verändert diese Position. Ein langer Bohrer benötigt zudem Freiraum oberhalb des Werkstücks, bevor er in das Bohrloch eintaucht. Daher müssen Spindel-zu-Tisch-Abstand, Werkzeuglänge und Achs-Hub gemeinsam geprüft werden.
Bei rotierender Bearbeitung kann eine Ecke, die im aufrechten Zustand noch den Maschinenschutzraum freihält, beim Neigen nach außen ausschwingen. Der nutzbare Raum kann sich weiter verringern, sobald Spindelkopf und Werkzeughalter berücksichtigt sind. Die Einrichtungsanleitung von Haas für Fünfachsenmaschinen fordert ausdrücklich Freigängigkeit bei der Indexierung; ein einfacher Begrenzungsquader um das reine Werkstück allein reicht hierfür nicht aus.
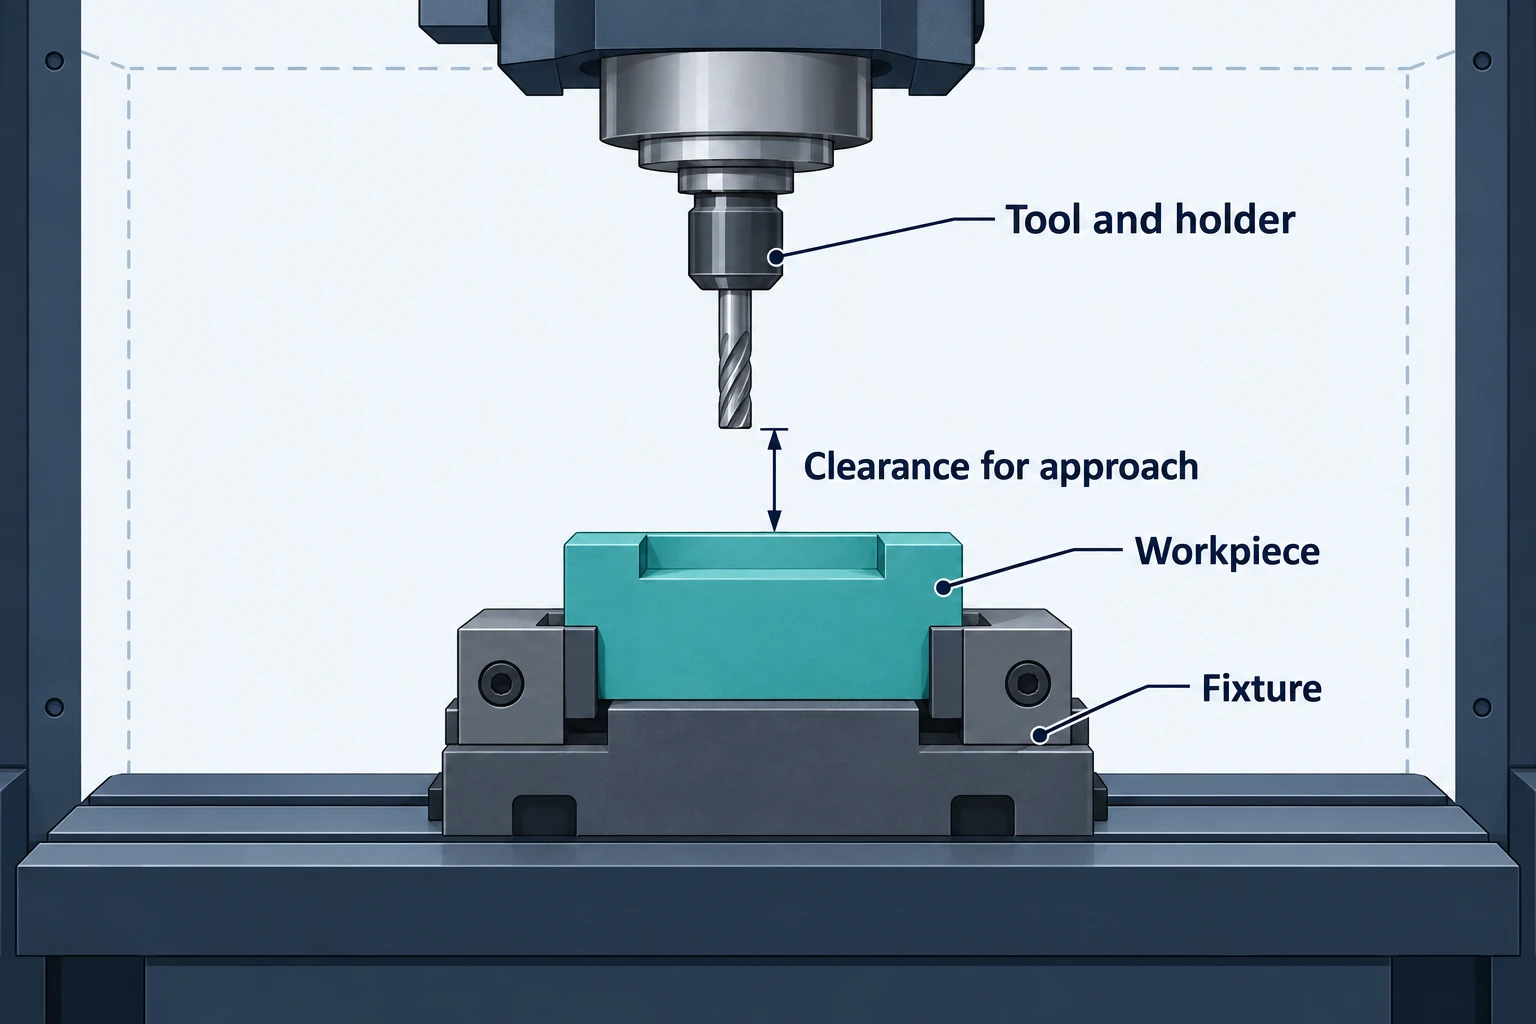
Die Lastgrenzen für Tische oder Paletten schließen die Spannvorrichtung und sämtliche aufgespannten Werkstücke ein. Rotationssysteme können zudem Einschränkungen hinsichtlich Lastverteilung oder Kippmoment vorsehen. Ein Werkstück, das innerhalb der linearen Hubweiten passt, erfüllt diese separaten Grenzwerte noch nicht automatisch.
Eine nützliche Einrichtungsprüfung beantwortet drei Fragen:
- Kann die Baugruppe abgestützt werden?
- Kann jede erforderliche Werkzeugposition erreicht werden?
- Kann der gesamte Annäherungs- und Umorientierungsweg ohne Kollision mit umgebenden Bauteilen durchfahren werden?
Verwenden Sie bei engen Raumverhältnissen für die Prüfung die tatsächliche Maschinengeometrie sowie die Geometrie der Spannvorrichtung und des Werkzeughalters.
Passen Sie Spindel und Werkzeugausstattung an den jeweiligen Schnitt an.
Die maximale Spindeldrehzahl ist nur ein Bestandteil des gesamten Zerspanungssystems. Ein kleiner Fräser und ein großer Planfräser laufen bei gleicher Umfangsgeschwindigkeit mit unterschiedlichen Drehzahlen. Ihre Lastanforderungen hängen zudem vom Werkstoff, dem Eingriff und der gewünschten Spanabtragsrate ab.
Vergleichen Sie das Drehmoment und die Leistung der Spindel im relevanten Drehzahlbereich statt nur das maximale Drehzahlvermögen oder die maximale Leistung. Dauer- und Kurzzeit-Leistungsangaben unterscheiden sich. Der höchste Leistungswert in einer Broschüre steht möglicherweise nicht bei der für eine bestimmte Bearbeitung erforderlichen Drehzahl zur Verfügung.
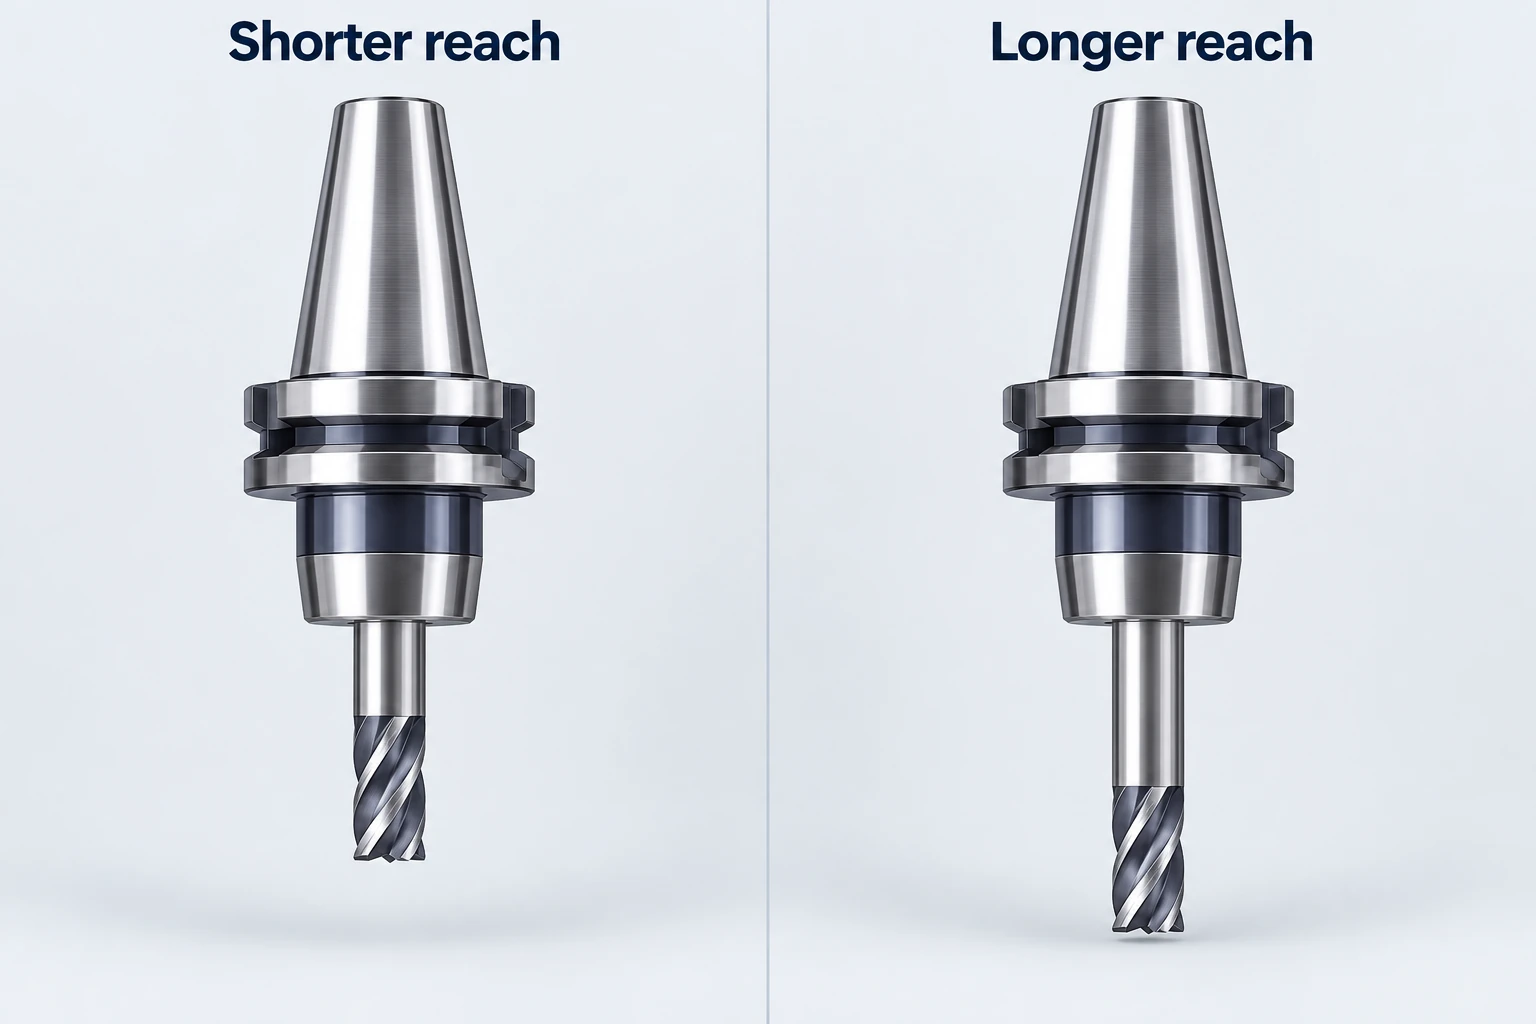
Neben der Spindel sind auch Halter, Werkzeug-Schnittstelle und Überstand entscheidend. Eine schmale Öffnung mag den Fräser zulassen, aber dessen breiteren Halter blockieren. Eine Verlängerung des Fräsers kann die Reichweite verbessern, verringert jedoch gleichzeitig die Steifigkeit der Gesamtanordnung. Die Vibrationsrichtlinien von Sandvik betrachten Werkzeug, Halter, Maschine, Werkstück und Spannmittel als Bestandteile desselben Stabilitätsproblems. Damit ergibt sich ein Kompromiss zwischen Freigängigkeit, Schwingungsneigung und zulässigen Schnittbedingungen; eine größere Maschine beseitigt diesen Kompromiss nicht automatisch.
Die Werkzeuglagerung unterliegt eigenen Beschränkungen. Prüfen Sie Länge, Durchmesser und Masse der Werkzeuge – einschließlich der Auswirkung übergroßer Werkzeuge auf benachbarte Lagerfächer. Eine nominelle Magazinkapazität bedeutet nicht, dass jedes Fach gleichzeitig das größtmögliche zulässige Werkzeug aufnehmen kann. Auch Werkzeuge für Tastoperationen, Feinbearbeitung oder Ersatz beanspruchen Kapazität.
Passen Sie schließlich Kühlung und Spanabfuhr an die jeweilige Bearbeitung an. Die Innenkühlung durch das Werkzeug ist eine Option – sofern sowohl Maschine als auch Werkzeug dafür ausgelegt sind; sie folgt jedoch nicht zwangsläufig aus dem Vorhandensein eines Gehäuse-Kühlschlauchs. Auch bei langen, unbeaufsichtigten Zyklen ist ein realistischer Plan für Spanabfuhr sowie für verschlissene oder gebrochene Werkzeuge erforderlich.
Unterscheiden Sie Zerspanungsfähigkeit von Produktionskapazität.
Ein Palettenwechsler führt eine vorbereitete Spannvorrichtung mit Werkstück in die Maschine ein. Ein Palettenpool fasst mehrere vorbereitete Aufträge. Ein Roboter kann einzelne Rohlinge oder fertige Teile laden. Solche Systeme verändern Handhabung und Terminplanung, während Spindel, Achsen und Spannmittel der Maschine nach wie vor die technisch mögliche Zerspanung bestimmen.
Bei einer geeigneten Zweistations-Anordnung kann eine Palette außerhalb der Maschine vorbereitet werden, während die Maschine an der anderen arbeitet. Der Nutzen hängt davon ab, wie sich Vorbereitungszeit, Zerspanungszeit und Wechselzeit überlappen. Nimmt die externe Aufgabe länger als der Zyklus in Anspruch, wartet die Spindel möglicherweise weiterhin. Überwiegt die Zerspanungszeit, führt eine schnellere Beladung möglicherweise zu geringeren Produktivitätssteigerungen als erwartet.
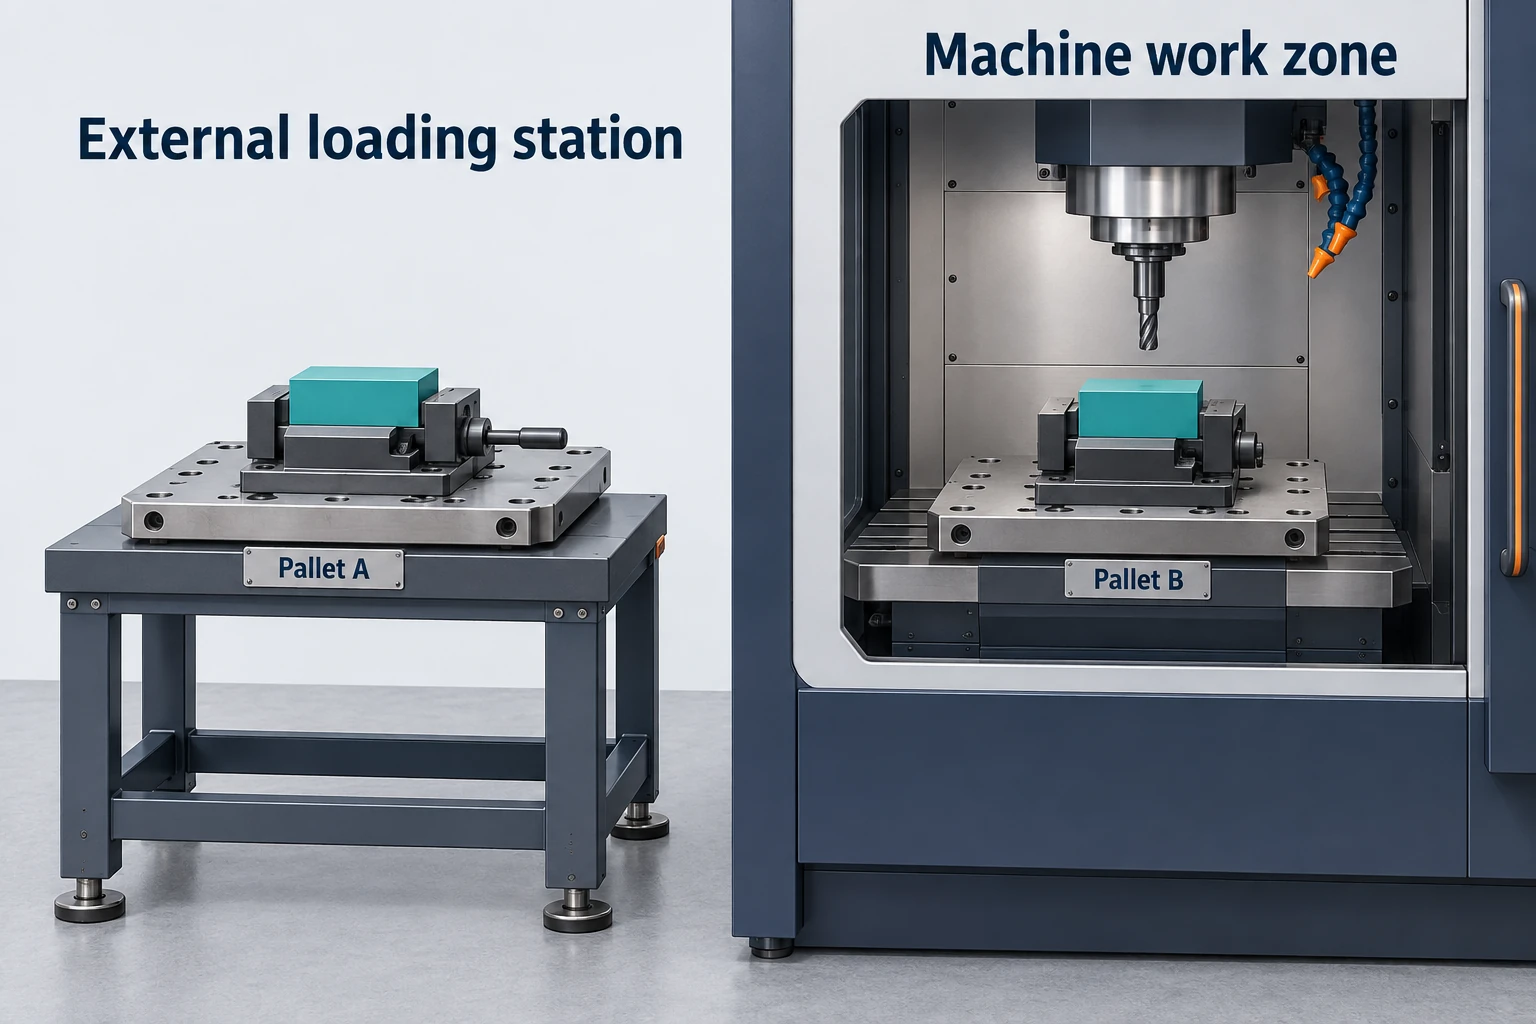
Das Automatisierungsspektrum für Bearbeitungszentren von Mazak umfasst verschiedene Systeme für Werkstück- und Palettentransport. Die entscheidende Unterscheidung liegt darin, was jeweils ein System bewältigt – nicht in einer universellen Schwellengröße für Losgrößen. Wiederkehrende Aufgaben können wiederverwendbare Spannvorrichtungen und vorkonfektionierte Werkzeugsätze rechtfertigen; wechselnde Kleinserien profitieren hingegen eher von Flexibilität.
Automatisierung macht zudem Prozessabhängigkeiten sichtbar. Die nächste Palette benötigt das korrekte Programm, die richtigen Korrekturen und Werkzeuge; der Auftrag erfordert ausreichende Spänekapazität, Werkzeuglebensdauerplanung sowie geeignete Prüfschritte. Ein zusätzlicher Palettenpool löst weder einen instabilen Zerspanungsprozess noch eine Spannvorrichtung, die das Werkstück verformt.
Halten Sie Maschinenbewegung und Genauigkeit des fertigen Teils strikt getrennt.
Positioniergenauigkeit bezieht sich darauf, wie genau eine Achse unter angegebenen Prüfbedingungen eine vorgegebene Position erreicht. Wiederholgenauigkeit bezieht sich auf die Streuung beim erneuten Anfahren einer Position. Eine Bewegung kann konsistent wiederholt werden, obwohl sie dennoch systematisch von der gewünschten Position abweicht. So trennt beispielsweise die Spezifikation der Mazak HCN NEO diese beiden Kenngrößen und gibt die Maschinen- und Temperaturbedingungen für ihre Stichprobenergebnisse an.
Ein fertiges Merkmal wird von weiteren Einflussfaktoren beeinflusst: Maschinengeometrie und thermisches Verhalten, Schnittkräfte, Werkzeugverschleiß, Ausrichtung der Spannvorrichtung sowie Werkstückbewegung. Eine Wiederholgenauigkeitsangabe darf nicht einfach in die Toleranz eines Bauteils übernommen werden. Ebenso beweist eine feine Auflösung der Steuerungsanzeige keine äquivalente Fertigungsgenauigkeit.
Tastsysteme unterstützen die Werkstückaufspannung und die Prüfung ausgewählter Merkmale; geeignete Werkzeugeinstellsysteme können zudem auch Werkzeuge überprüfen. Sie arbeiten jedoch weiterhin innerhalb eines Messsystems: Maschinenfehler, Tastkopfkalibrierung, Temperatur und Abtastverhalten beeinflussen das Ergebnis. Entscheiden Sie, wie jedes kritische Merkmal verifiziert wird – einschließlich seines Zustands nach Lösen aus der Spannvorrichtung oder nach einer späteren Bearbeitungsstufe. Daten, die direkt an der Maschine erhoben werden, können die Freigabe unterstützen, sofern das Verfahren geeignet ist und validiert wurde; sie ersetzen jedoch nicht automatisch jede endgültige Prüfung.
Praktische Konfigurationsprüfung für ein Gehäuse
Betrachten Sie ein Gehäuse mit einer oberseitigen Tasche, seitlichen Anschlüssen, einem schräg angeordnete Bohrung und einer unterseitigen Lagefläche. Ziel ist es, die Konfigurationsanforderungen zu identifizieren, bevor eine Maschine zugewiesen wird – nicht, einen fertigen Bearbeitungsplan vorzuschreiben.
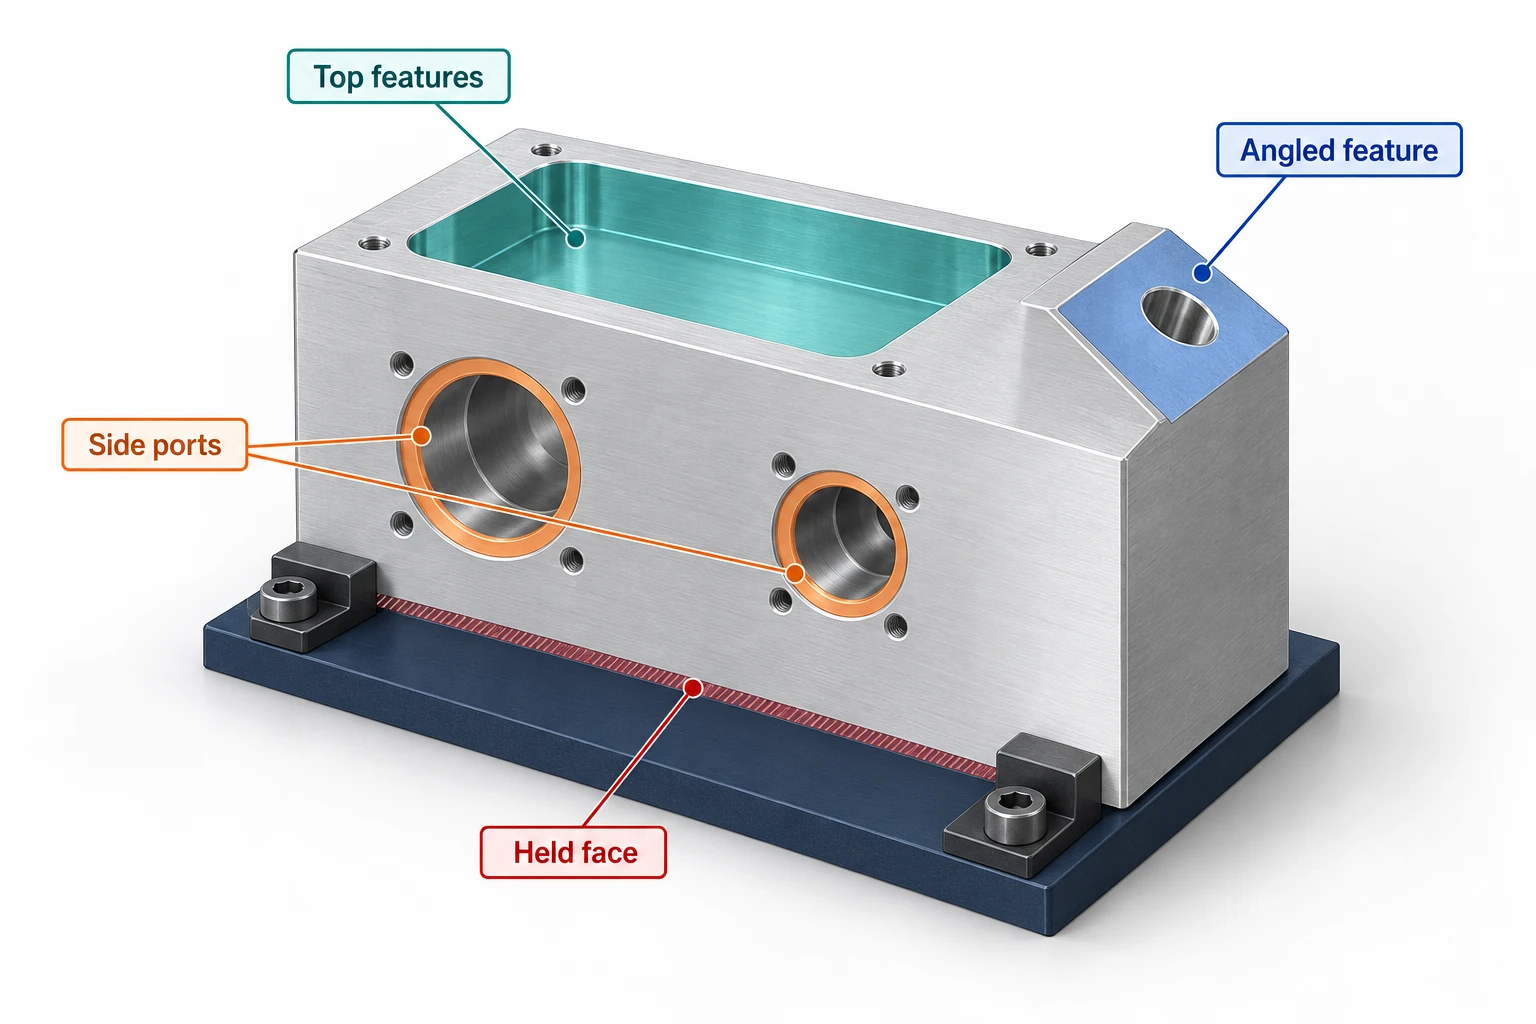
| Anforderung | Zu untersuchende Konfiguration | Was könnte den Betrieb immer noch verhindern |
|---|---|---|
| Obere Tasche und Befestigungsmerkmale | Feststehende Fräsorientierung mit geeigneten Werkzeugen und ausreichender Stützung. | Tiefe Wände, Halter-Interferenzen oder unzureichende Stützung. |
| Seitliche Anschlüsse | Zusätzliche Aufspannungen, eine indexierbare HMC oder eine mit Rotationsachse ausgestattete VMC. | Spannelemente verdecken die Anschlüsse; Unsicherheit hinsichtlich der geometrischen Beziehungen zwischen Merkmalen nach Umpositionierung. |
| Bohrung auf einer geneigten Auflagefläche | Eine spezielle geneigte Spannvorrichtung oder ein positionsgesteuerter rotativer Zugang. | Unzureichender Anfahrabstand oder Rotationsweg; eine simultane Bewegung ist nicht allein deshalb erforderlich, weil die Bohrung geneigt ist. |
| Untere Positionierfläche | Eine Spannstrategie, die diese Fläche zugänglich lässt, oder eine spätere Aufspannung. | Die zur ersten Aufspannung genutzte Aufspannfläche kann nicht durch ihre Spannvorrichtung hindurch bearbeitet werden. |
| Wiederholte Fertigungslose | Wiederverwendbare Spannvorrichtungen, ausreichender Werkzeugbestand und geeignete Ladeautomatisierung. | Engpässe bei der Vorbereitung, Werkzeuglebensdauerbegrenzungen oder mangelhafte Spanabfuhr. |
| Eng miteinander verbundene kritische Merkmale | Eine kontrollierte Bezugsflächenstrategie und ein geeigneter Messplan. | Thermische, spanende oder spannbedingte Effekte, die durch die Positionsangaben der Maschine nicht erfasst werden. |
Diese Bewertung liefert ein nützliches Konfigurationsprofil: erforderlicher Zugang, nutzbare Raumgröße, Schnittanforderungen, Handhabungsbedarf und Verifizierungsmethode. Mehr als eine Maschinenanordnung kann diese Anforderung erfüllen. Die Wahl hängt dann vom gesamten Fertigungsprozess, der verfügbaren Werkzeugausstattung und der Losgröße ab. Für die Drehzugriffsoptionen in dieser Gehäusebewertung beschreibt die Seite zum Fünf-Achsen-Bearbeitungsservice den zugehörigen Prozessumfang.
Fragen zu CNC-Bearbeitungszentren
Ist ein CNC-Bearbeitungszentrum dasselbe wie eine CNC-Fräsmaschine?
Die Begriffe überschneiden sich. Ein Bearbeitungszentrum kombiniert in der Regel CNC-Fräsfunktion mit automatischem Werkzeugwechsel, sodass mehrere Operationen innerhalb einer Aufspannung ausgeführt werden können. Der Begriff „CNC Fräsmaschine“ ist weiter gefasst; der Name allein impliziert weder automatischen Werkzeugwechsel noch Rotationsachsen oder Palettenfunktionen.
Sind vertikale, horizontale und Fünf-Achsen-Bearbeitungszentren separate Maschinentypen?
Sie beschreiben unterschiedliche Konfigurationsebenen. Vertikal und horizontal beziehen sich auf die grundlegende Spindelanordnung; Fünf-Achsen beschreibt gesteuerte Bewegung. Eine vertikale Maschine kann über Fünf-Achsen-Fähigkeit verfügen, und eine horizontale Maschine kann zusätzliche Rotationsachsen besitzen. Prüfen Sie stets die tatsächliche Anordnung und die aktivierten Funktionen.
Bedeutet Fünf-Achsen-Bearbeitung immer simultanes Schneiden?
Nein. Bei 3+2 Positionierung stellen zwei Rotationsachsen vor einem Bearbeitungsabschnitt eine Orientierung ein und bleiben während desselben fest. Bei simultaner Fünf-Achsen-Bearbeitung kann sich die Orientierung entlang der Bahn ändern. Die erforderliche Bewegung, die Maschinenkonfiguration und die Steuerung bestimmen, welcher Modus verfügbar und sinnvoll ist.
Kann ein Bearbeitungszentrum auch Dreharbeiten ausführen?
Nur bei entsprechender Ausstattung für diese Funktion. Die Kreisinterpolation mit einem rotierenden Fräswerkzeug bleibt Fräsen. Drehen auf einer Bearbeitungszentrum-Plattform erfordert spezielle Werkzeuge, Steuerung und eine Maschinenkonfiguration, die für den Drehprozess ausgelegt ist; ein alleiniger Indexiertisch begründet diese Fähigkeit nicht.
Welche Spezifikation bestimmt das größte Bauteil, das eine Maschine herstellen kann?
Keine einzelne Angabe reicht hierfür aus. Bewerten Sie gemeinsam Rohmaterial, Spannvorrichtung, Werkstückgewicht, Werkzeug und Werkzeughalter, lineare und rotative Verfahrwege, Anfahrwege sowie Kollisionsfreiräume. Ein Bauteil kann zwar auf dem Tisch Platz finden, doch bleibt eine Geometrie unter Umständen unerreichbar – insbesondere dann, wenn die Spannvorrichtung zusätzliche Höhe hinzufügt oder die Aufspannung eine Drehung erfordert.
Technische Quellen
- Haas Automation — Bedienungsanleitung für Fräsmaschinenbediener, „Einführung“; Gantry-Serie; GM-2-5AX; PMC-500SS; 5-Achsen-CNC-Fräsmaschinen. Maschinenaufbauten, strukturelle Layouts und Drehzugriff.
- Makino — Vertikale Bearbeitungszentren: Steigerung der Werkstattrentabilität durch Maschinenauswahl und Einsatz (2021). Spindel-, Werkzeug- und Aufspannüberlegungen.
- Sandvik Coromant — Wie man Schwingungen beim Fräsen reduziert; Formeln und Definitionen für das Fräsen. Werkzeugüberstand, Steifigkeit und Zusammenhänge mit der Schnittgeschwindigkeit.
- Mazak — Horizontale Bearbeitungszentren HCN NEO; Automatisierungssysteme für Bearbeitungszentren. Angegebene Spezifikationen für Maschinenbewegungen und Konfigurationen der Handhabungssysteme.
- Renishaw — Werkzeugmaschinen-Tastsysteme für die Werkstückeinrichtung und -prüfung; TE415-Tastkopf-Kalibrierung; Nachprozessüberwachung. Messbereich und Kalibrierung.
- DMG MORI — DMU 340 P (FD). Eine Bearbeitungszentrum-Konfiguration mit Drehfunktion.
Über VETCNC
VETCNC bringt eine familiengeprägte Fertigungserfahrung in die Online-Beschaffung von CNC ein. Kevin verfügt über zehn Jahre Erfahrung in der CNC-Branche und arbeitet mit den Familienbetrieben in China sowie einem weiteren Partnernetzwerk zusammen. Ziel ist es, vor Auftragserteilung klare Vereinbarungen hinsichtlich der Fertigungsabläufe, technischen Anforderungen und Verantwortlichkeiten zu treffen.
Kevins Geschichte lesen →


