Auf dieser Seite
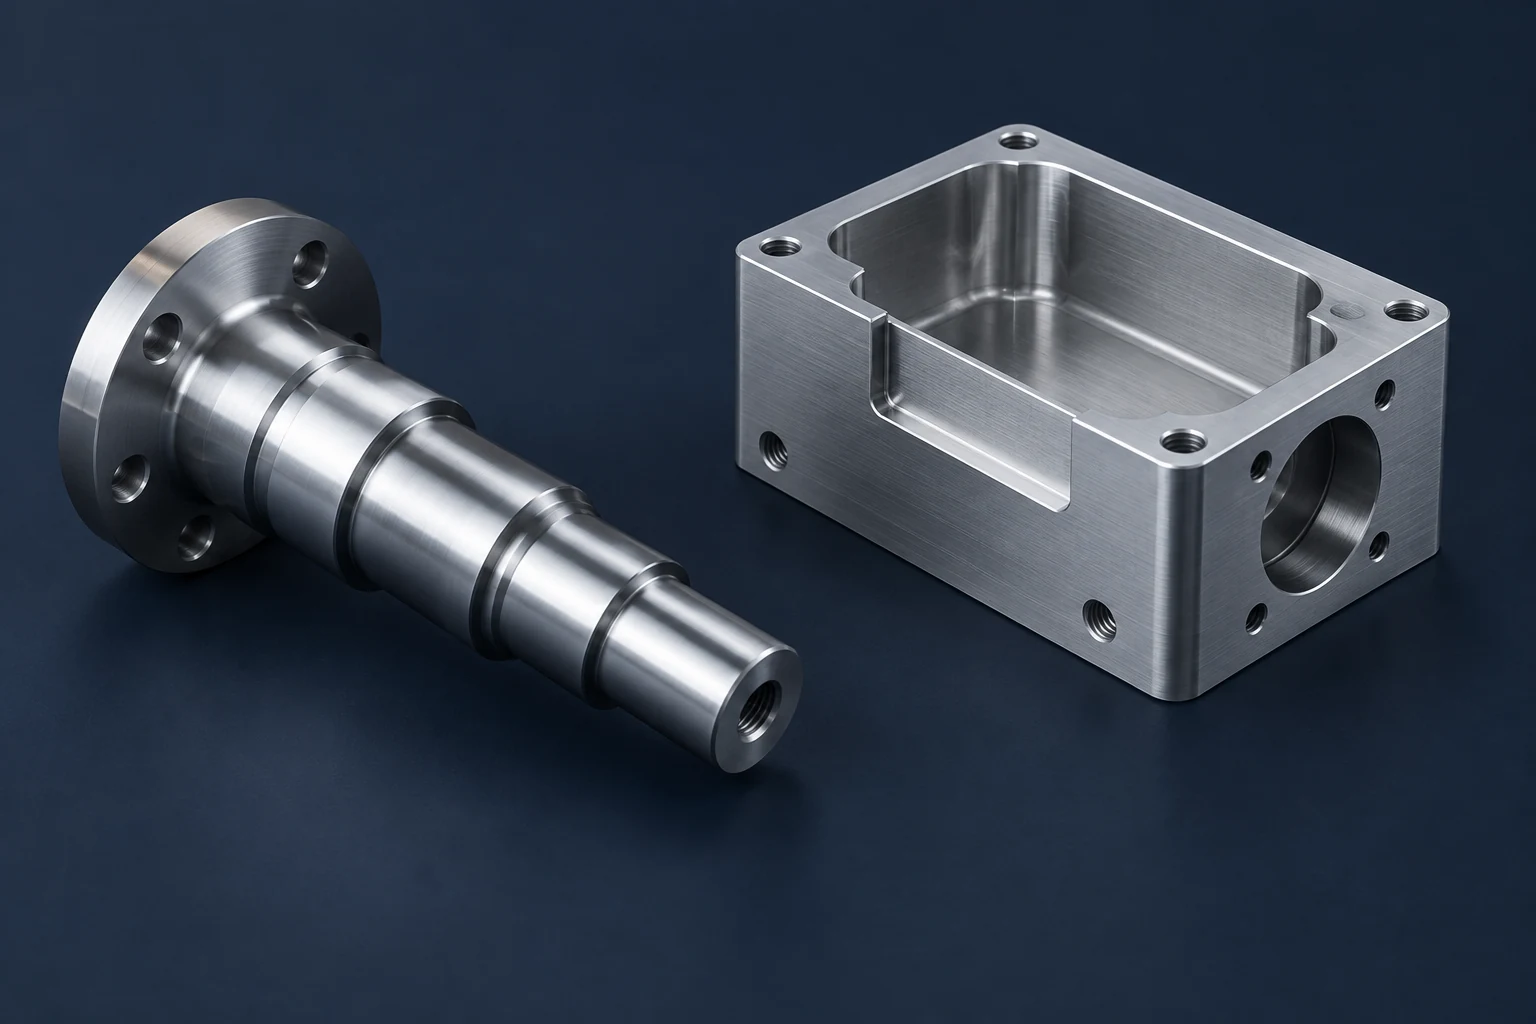
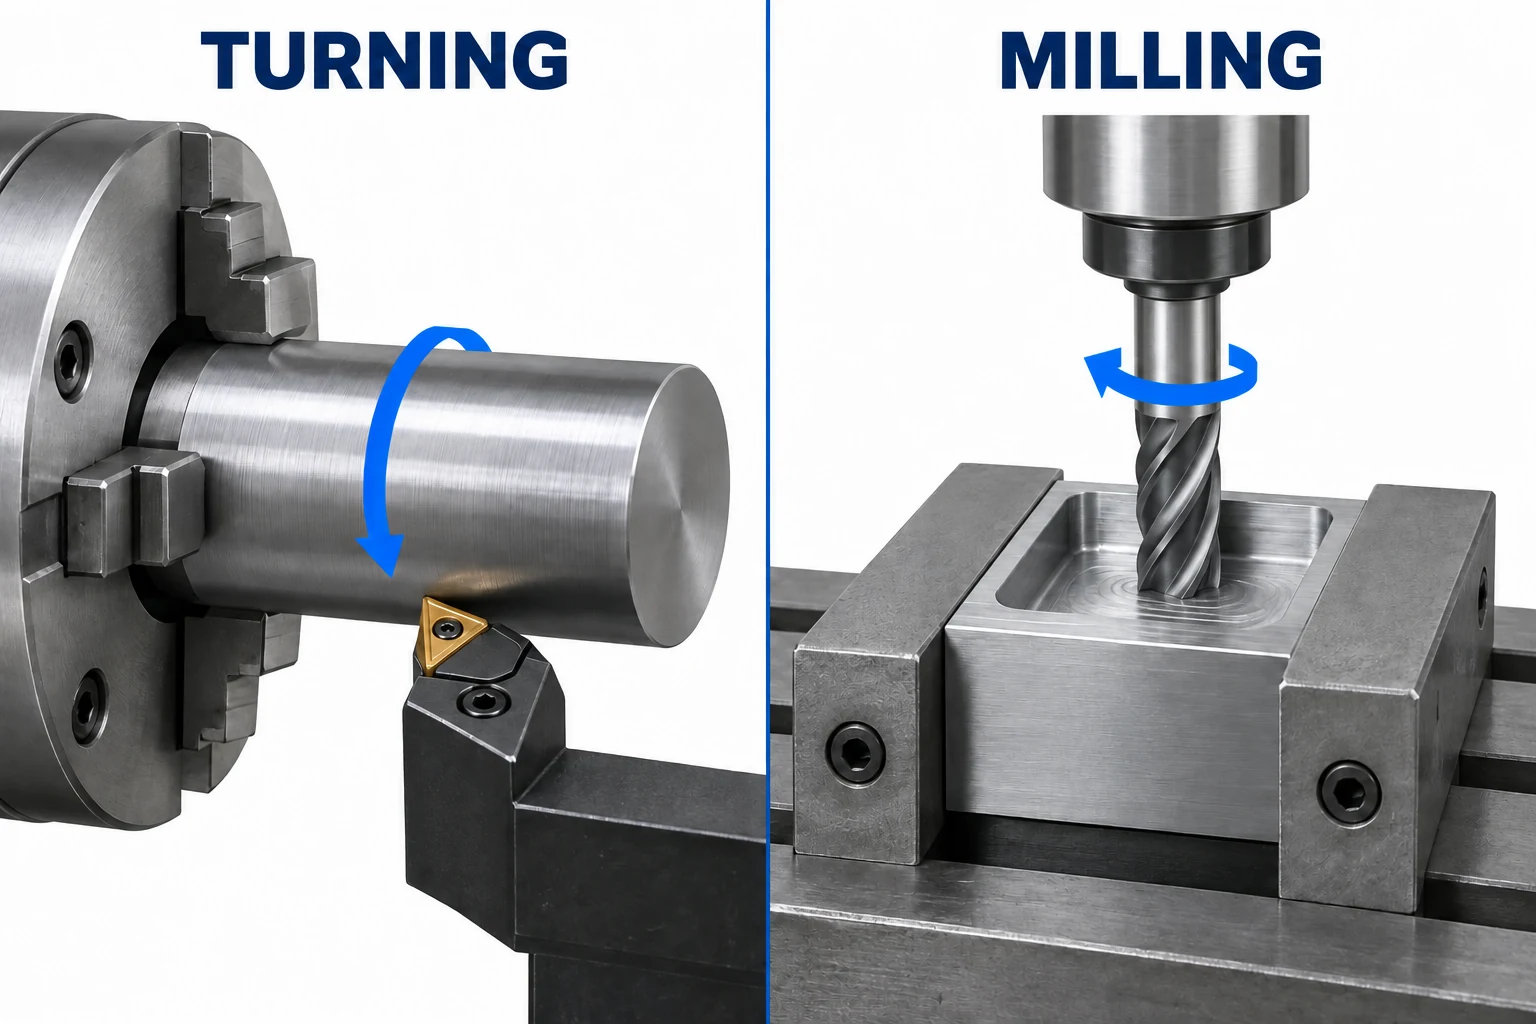
Eine CNC-Drehmaschine dreht normalerweise das Werkstück gegen ein nicht rotierendes Schneidwerkzeug. Eine CNC-Fräsmaschine dreht den Fräser und bewegt ihn relativ zu einem fixierten Werkstück. Dieser Unterschied macht das Drehen zum natürlichen Ausgangspunkt für Wellen, Buchsen und andere Merkmale, die sich um eine Achse gruppieren; das Fräsen ist der natürliche Ausgangspunkt für Taschen, Planflächen und Merkmale, die sich über mehrere Flächen erstrecken. Ein Bauteil mit beiden Arten von Merkmalen erfordert möglicherweise beide Verfahren. [1]
Für ein spanend gefertigtes Bauteil lautet die entscheidende Frage: Welches Verfahren ermöglicht die Herstellung seiner funktionsrelevanten Merkmale mit stabiler Werkstückaufnahme, eindeutigem Werkzeugzugang und einer überschaubaren Anzahl von Aufspannungen? Die äußere Kontur ist lediglich der erste Hinweis.
Wie sich die Schnittbewegung auf die herstellbaren Formen auswirkt
Beim konventionellen Drehen wird ein Werkzeug entlang oder quer zur Achse eines rotierenden Teils zugestellt. Eine Zustellung entlang der Achse reduziert einen Außendurchmesser; eine Zustellung quer zur Achse erzeugt eine Planfläche. Ein Bohrwerkzeug kann einen Innendurchmesser fertigen. Diese Operationen eignen sich für Merkmale, die eine gemeinsame Mittellinie aufweisen, darunter gestufte Durchmesser, Absätze und Rillen. Unser Leitfaden zu Drehoperationen erläutert diese Schnitte einzeln. [2]
Beim Fräsen kann der Fräser eine Bahn über eine Fläche, entlang eines Profils oder durch eine Tasche verfolgen. Das Werkstück bleibt gesichert, ist jedoch nicht zwangsläufig unbeweglich: Der Tisch kann sich translatorisch bewegen, und eine Drehachse kann es indexieren oder drehen. Ein kreisförmiger Werkzeugweg ermöglicht es auch einer Fräsmaschine, eine runde Öffnung herzustellen. Der Begriff „runde Form“ bedeutet daher nicht immer „Drehmaschine.“ [3] Der Leitfaden zum CNC-Fräsen erläutert diese Bewegungsabläufe anhand der Wahl von Fräswerkzeug und Werkzeugweg.
Passen Sie das Verfahren an die Merkmale an
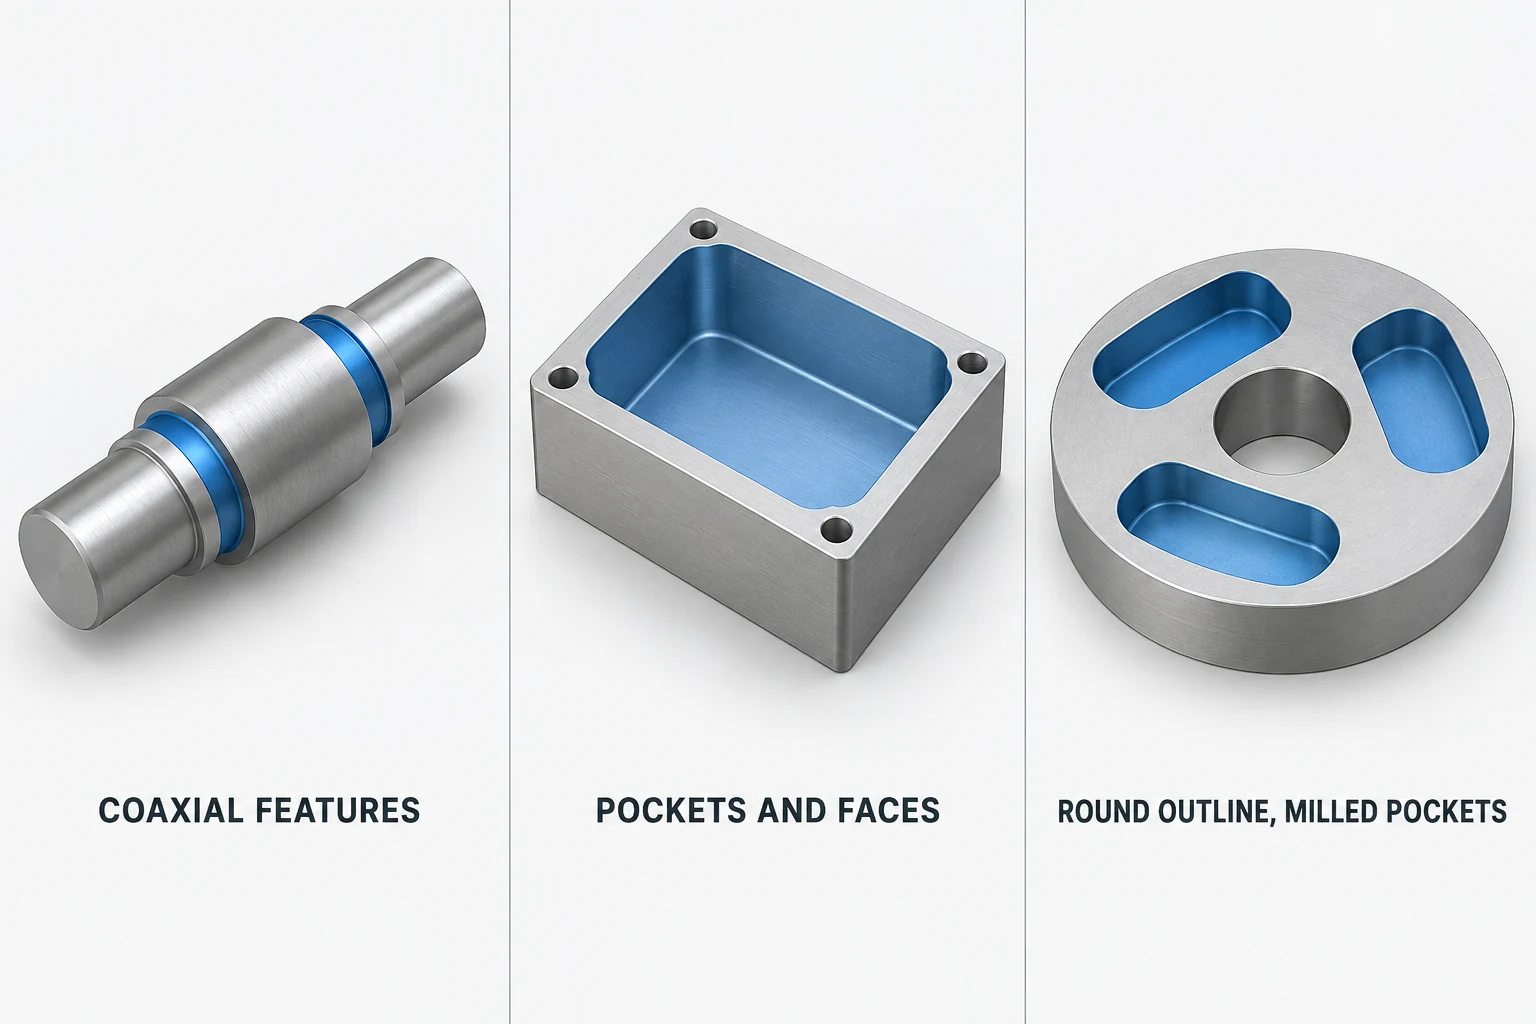
Beginnen Sie mit den Flächen, die für die Funktion des Bauteils maßgeblich sind. Eine große runde Außenkontur kann weniger wichtig sein als die Taschen innerhalb dieser Kontur; ein rechteckiger Flansch kann gegenüber der Bohrung und den Lagersitzen, die er trägt, nachrangig sein.
| Bauteilanforderung | Wahrscheinliches Startverfahren | Was könnte das Startverfahren ändern? |
|---|---|---|
| Gestufte Welle mit Absätzen und umlaufenden Rillen | Drehen | Ebenflächen, Querbohrungen oder Keilnuten erfordern zusätzliche Operationen; schlanke Abschnitte benötigen geeignete Stützung. |
| Buchse mit axialer Bohrung und Außendurchmesser | Drehen und Innenbearbeitung | Eine dünne Wandstärke, erschwerter Zugang zur Bohrung oder eine nachträgliche Bearbeitung können die Aufspannung und Reihenfolge der Fertigungsstufen verändern. |
| Gehäuse mit offenen Taschen, Montageflächen und getrennten Bohrungspositionen | Fräsen | Tiefe Taschen und behinderte Flächen erfordern möglicherweise andere Werkzeuge, eine andere Orientierung oder ein anderes Verfahren. |
| Runde Platte mit zahlreichen Taschen und Montagebohrungen | Das Fräsen kann die meisten Merkmale fertigstellen. | Ein anspruchsvolles Außendurchmesser- oder Bohrung-zu-Fläche-Verhältnis kann eine Drehoperation rechtfertigen. |
| Gewulstte Welle mit Lochmuster und Schraubflächen | Drehen plus Fräsen | Vergleichen Sie den Wechsel zu einer Fräsmaschine mit einem entsprechend ausgestatteten Drehzentrum. |
Dies ist eine merkmalsbasierte Kurzliste, keine feste Fertigungsroute. Beispielsweise kann ein kleiner rechteckiger Rohling in einer geeigneten Drehmaschinenvorrichtung gespannt werden, und eine Fräsmaschine kann eine zylindrische Fläche konturieren. Entscheidend ist, ob dieser Ansatz für das gesamte Bauteil sinnvoll ist.
Wenn ein Bauteil sowohl Drehen als auch Fräsen erfordert
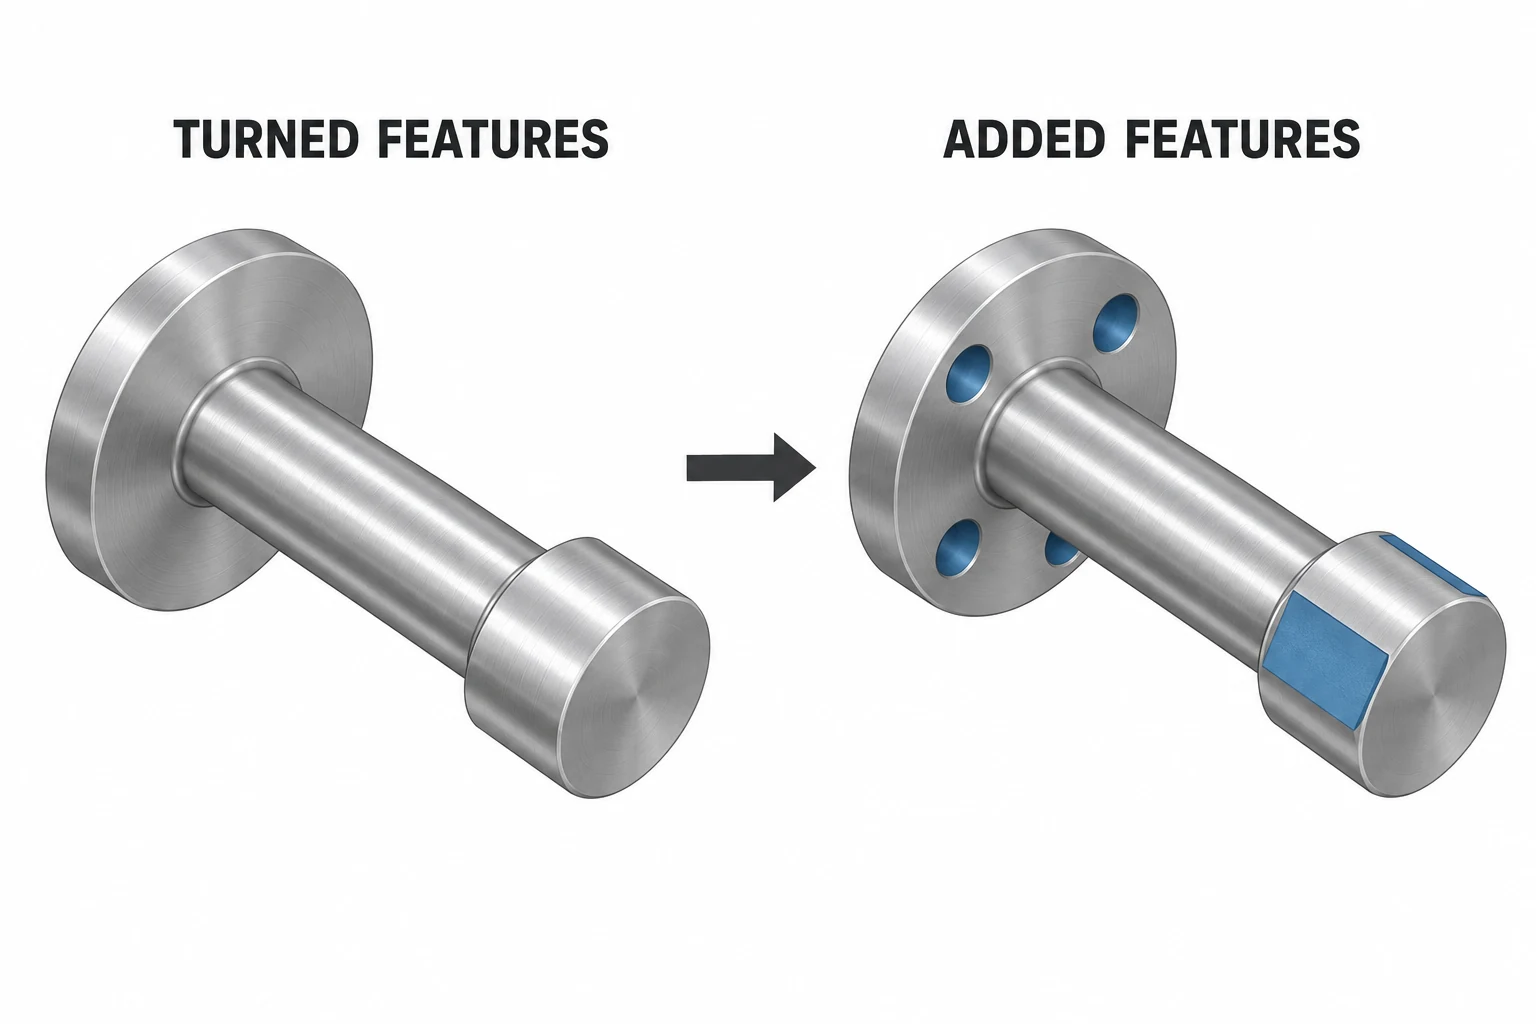
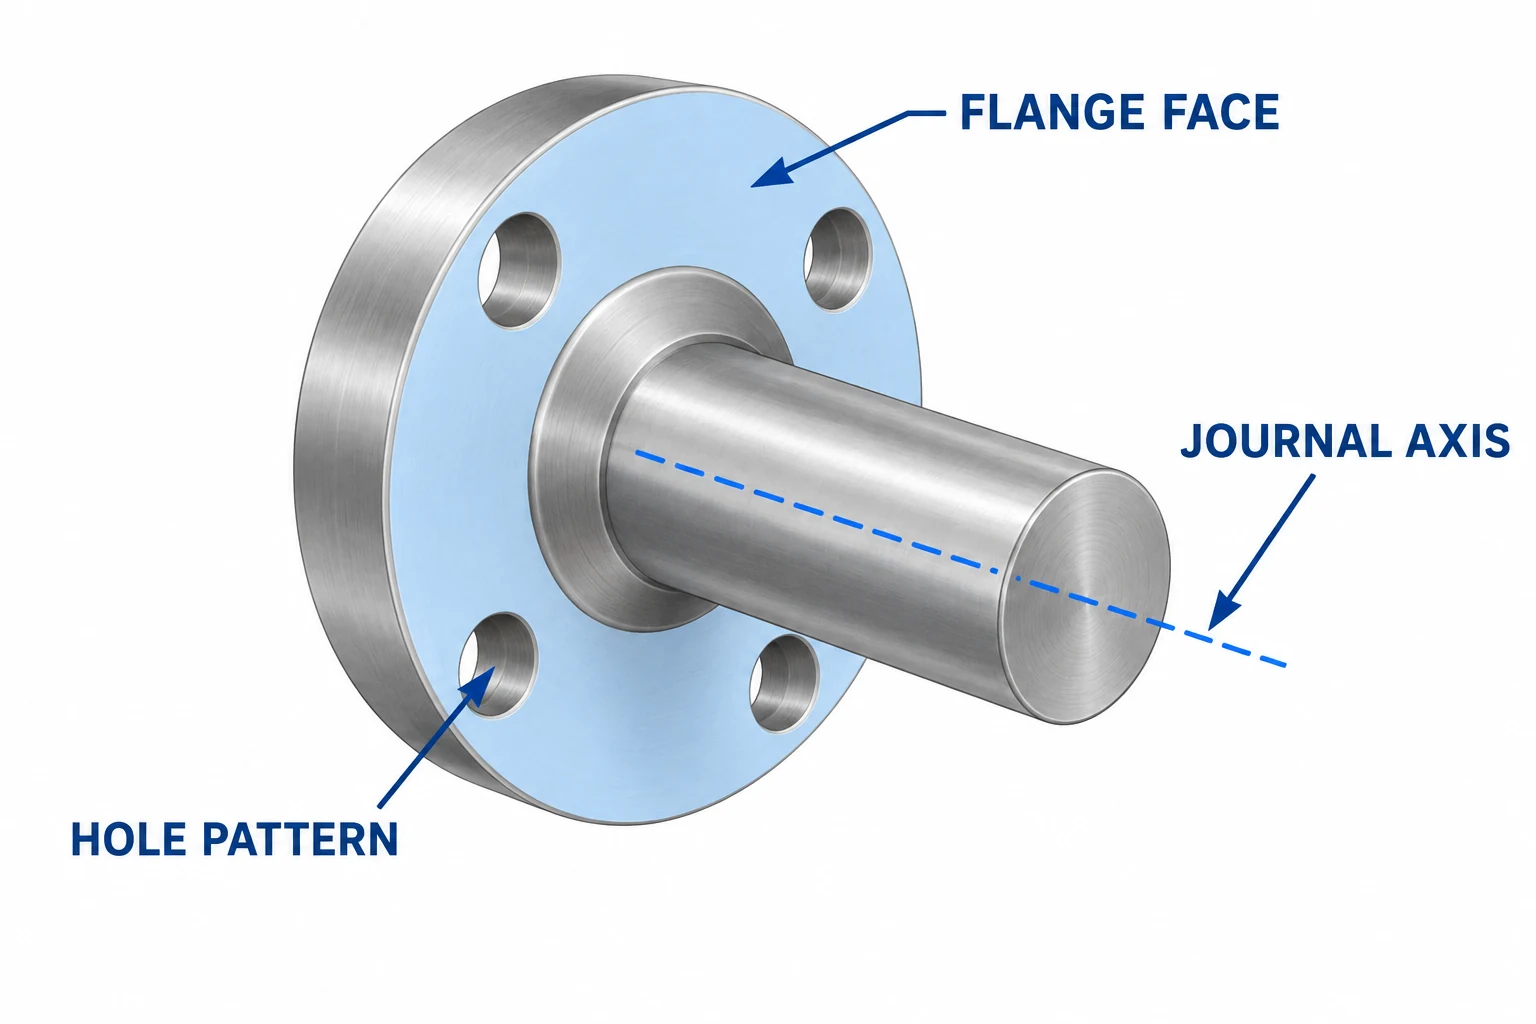
Betrachten Sie eine Flanschwelle mit einer zentralen Lagerstelle, zwei Schlüsselflächen und Schraubenbohrungen durch den Flansch. Das Drehen kann den Lagerzapfen, den Flanschdurchmesser und die Stirnflächen herstellen. Die Schlüsselflächen und die exzentrischen Bohrungen erfordern zusätzliche Bearbeitungsschritte. An einer Standard-Drehmaschine bedeutet dies in der Regel, das Teil in eine andere Aufspannung zu überführen.
Ein Drehzentrum mit angetriebenen Werkzeugen kann einen Bohrer oder Fräser rotieren lassen. Bei entsprechender Spindelpositionierung und Achskonfiguration können so ausgewählte Stirn- oder radiale Merkmale bearbeitet werden, während das Teil weiterhin eingespannt bleibt. Haas dokumentiert das Fräsen, Bohren, Planfräsen und Gewindeschneiden mittels seiner Live-Tooling- und C-Achsen-Option; die verfügbaren Operationen hängen von der Maschinenkonfiguration ab. [4]
Die Kombination von Operationen kann den Maschinenwechsel sowie den Aufwand für eine erneute Positionierung des Bauteils entfallen lassen. Dies macht jedoch nicht jede Fräsmaschine überflüssig. Werkzeugreichweite, verfügbare Achsen, Spannmittelfreiraum, Schnittkraft und der Umfang der erforderlichen Fräsarbeiten bleiben entscheidend. Ein Bauteil mit vorherrschenden breiten Taschen eignet sich möglicherweise besser für eine separate Fräsmaschine – selbst wenn zusätzlich Dreharbeiten erforderlich sind.
Überprüfen Sie Aufspannung und Merkmalsbeziehungen, bevor Sie die Genauigkeit vergleichen
Weder eine „CNC-Drehmaschine“ noch eine „CNC-Fräsmaschine“ legt die Toleranz fest, die ein fertiges Bauteil erreichen wird. Das Werkzeug, die Werkstückaufspannung, das Material, die Merkmalsgeometrie, die thermischen Bedingungen und die Prüfmethode beeinflussen alle das Ergebnis. Eine Maschine kann zwar präzise positionieren, doch ein unzureichend gestütztes Werkstück kann sich unter der Schnittkraft immer noch bewegen. [3] [5]
Bei der Flanschwelle ist zu klären, welche geometrische Beziehung in der Montage maßgeblich ist. Falls das Schraubenlochmuster bezüglich der Zapfenachse positioniert werden muss, erfordert die Fräsaufspannung eine zuverlässige Methode, diese Achse zu definieren. Falls eine Dichtfläche rundlaufgenau zur Zapfenachse sein muss, müssen Prozess und Prüfplan diese Beziehung bewahren und verifizieren. Die Bearbeitung mehrerer zueinander gehöriger Merkmale in einer einzigen Aufspannung reduziert Umsetzfehler, beweist jedoch nicht automatisch das Endergebnis ohne Messung.
Identifizieren Sie außerdem die Spannflächen. Eine Futterbacke oder ein Schraubstock kann ein zu bearbeitendes Merkmal verdecken. Dünne Wände können sich unter der Spannkraft verformen, und ein langer, nicht gestützter Abschnitt kann sich durchbiegen. Eine zweite Aufspannung ist manchmal der praktikable Weg, um eine Fläche freizulegen oder sie ordnungsgemäß zu stützen, anstatt sie um jeden Preis zu vermeiden. [5]
Vergleichen Sie die vollständige Fertigungsroute für die geforderte Stückzahl.
Ein scheinbar einfacherer Fertigungsweg ist nicht immer der kostengünstigere Weg. Vergleichen Sie denselben Werkstoff und Zustand, die Zeichnungsrevision, die Stückzahl, die Oberflächenbeschaffenheit und die Prüfanforderungen. Berücksichtigen Sie Programmierung, Vorrichtungen, Einrichtung, Zerspanzeit, Maschinenwechsel sowie alle Nachbearbeitungsschritte. Unser Leitfaden zu CNC-Bearbeitungskosten erläutert, wie diese Posten in ein Angebot eingehen.
Für eine kleine Losgröße kann eine bekannte Folge aus Drehen und Fräsen erheblichen Programmieraufwand oder spezielle Spannmittel vermeiden. Bei wiederholten Bestellungen kann sich ein integrierter Fertigungsweg durch kürzere Handhabungs- und Taktzeiten bereits über die Rüstkosten amortisieren. Dies sind zu bewertende Alternativen, keine universell gültige Break-even-Stückzahl.
Ein aussagekräftiger Vergleich listet die vorgeschlagenen Aufspannungen nebeneinander mit den jeweils fertiggestellten kritischen Merkmalen auf. Ist eine Route preisgünstiger, prüfen Sie, ob darin auch dieselben Prüfumfänge, Entgratmaßnahmen, Oberflächenbehandlungen sowie der Schutz fertiger Oberflächen enthalten sind. Andernfalls beschreiben die Preise möglicherweise unterschiedliche Lieferumfänge.
Eine praktische Reihenfolge zur Auswahl der Fertigungsroute
- Identifizieren Sie die dominierenden Merkmale. Unterscheiden Sie Durchmesser und axiale Flächen von Taschen, Ebenen, Nuten und außermittigen Bohrungen.
- Markieren Sie die funktionalen Beziehungen. Zeigen Sie auf, welche Bohrungen, Zapfen, Flächen und Bohrungslagen zueinander ausgerichtet oder positioniert bleiben müssen.
- Prüfen Sie Zugänglichkeit und Stützung. Berücksichtigen Sie, wie jede Bearbeitung ihr Zielmerkmal erreicht und an welcher Stelle das Werkstück gehalten werden kann.
- Vergleichen Sie vollständige Alternativen. Bewerten Sie Drehen, Fräsen oder einen kombinierten Fertigungsweg in Abhängigkeit von der tatsächlichen Bestellmenge und unter Anwendung identischer Freigabeanforderungen.
Die CNC-Dreh– und CNC-Fräs-Seiten beschreiben die jeweiligen Verfahrensumfänge. Geben Sie eine Fertigungsroute auf der Zeichnung an, wenn dies durch das Konstruktions- oder Freigabekonzept vorgeschrieben ist.
Fragen zu CNC-Drehmaschinen und Fräsmaschinen
Kann eine CNC-Fräsmaschine runde Teile herstellen?
Ja. Eine Fräsmaschine kann kreisförmige Taschen, Bohrungen und Außenkonturen mittels eines geeigneten Werkzeugwegs und einer passenden Aufspannung bearbeiten. Ein Bauteil, das hauptsächlich aus koaxialen Durchmessern besteht, lässt sich jedoch oft sinnvoller durch Drehen fertigen.
Kann eine CNC-Drehmaschine eine ebene Fläche schneiden?
Eine Drehmaschine mit geeigneten angetriebenen Werkzeugen und Spindelpositionierung kann ebene Flächen fräsen. Bei einer Grundkonfiguration zum Drehen darf diese Fähigkeit nicht vorausgesetzt werden; das Bauteil erfordert möglicherweise eine separate Fräsaufspannung.
Sollte ich auf der Zeichnung explizit Fräsen oder Drehen angeben?
Geben Sie zunächst die Geometrie, den Werkstoff, die funktionalen Toleranzen und die Oberflächenanforderungen an. Fügen Sie eine Prozessvorgabe nur hinzu, wenn sie für die Konstruktion oder als Freigabegrundlage zwingend erforderlich ist. Andernfalls ermöglichen Sie dem Hersteller, einen Fertigungsweg vorzuschlagen, der alle Anforderungen vollständig erfüllt.
Technische Quellen
- MIT OpenCourseWare — Drehmaschine und Einführung in die Fräsmaschine. Schnittbewegung und typische Bearbeitungsoperationen.
- Sandvik Coromant — Allgemeines Drehen; Außendrehen. Werkzeugvorschub und rotatorische Merkmale.
- Sandvik Coromant — Was ist erfolgreiches Fräsen? Zugänglichkeit von Merkmalen, Bauteilsteifigkeit und Prozessauswahl.
- Haas Automation — 4000-rpm Live-Tooling mit C-Achse. Ein Beispiel für eine konfigurationsabhängige Sekundärbearbeitung.
- MIT Center for Bits and Atoms — Subtraktive Bahnplanung. Schnittkräfte, Werkstückaufspannung und Zerspanungsstrategie.
Über VETCNC
VETCNC bringt eine familiengeprägte Fertigungserfahrung in die Online-Beschaffung von CNC ein. Kevin verfügt über zehn Jahre Erfahrung in der CNC-Branche und arbeitet mit den Familienbetrieben in China sowie einem weiteren Partnernetzwerk zusammen. Ziel ist es, vor Auftragserteilung klare Vereinbarungen hinsichtlich der Fertigungsabläufe, technischen Anforderungen und Verantwortlichkeiten zu treffen.
Kevins Geschichte lesen →


