Nesta página
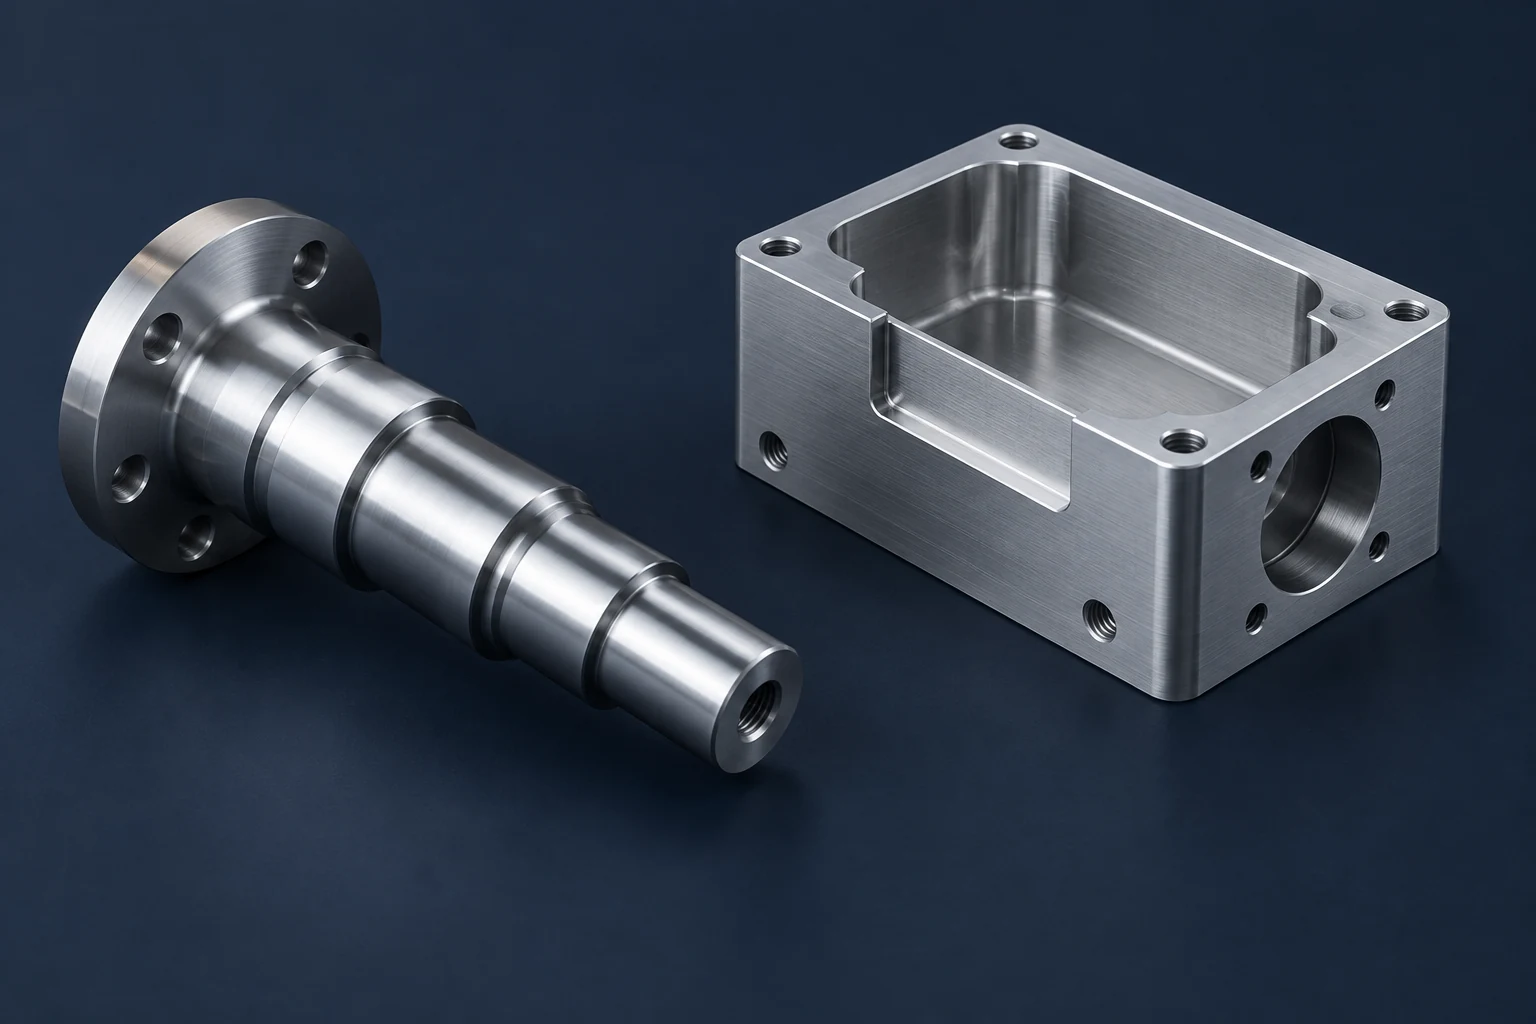
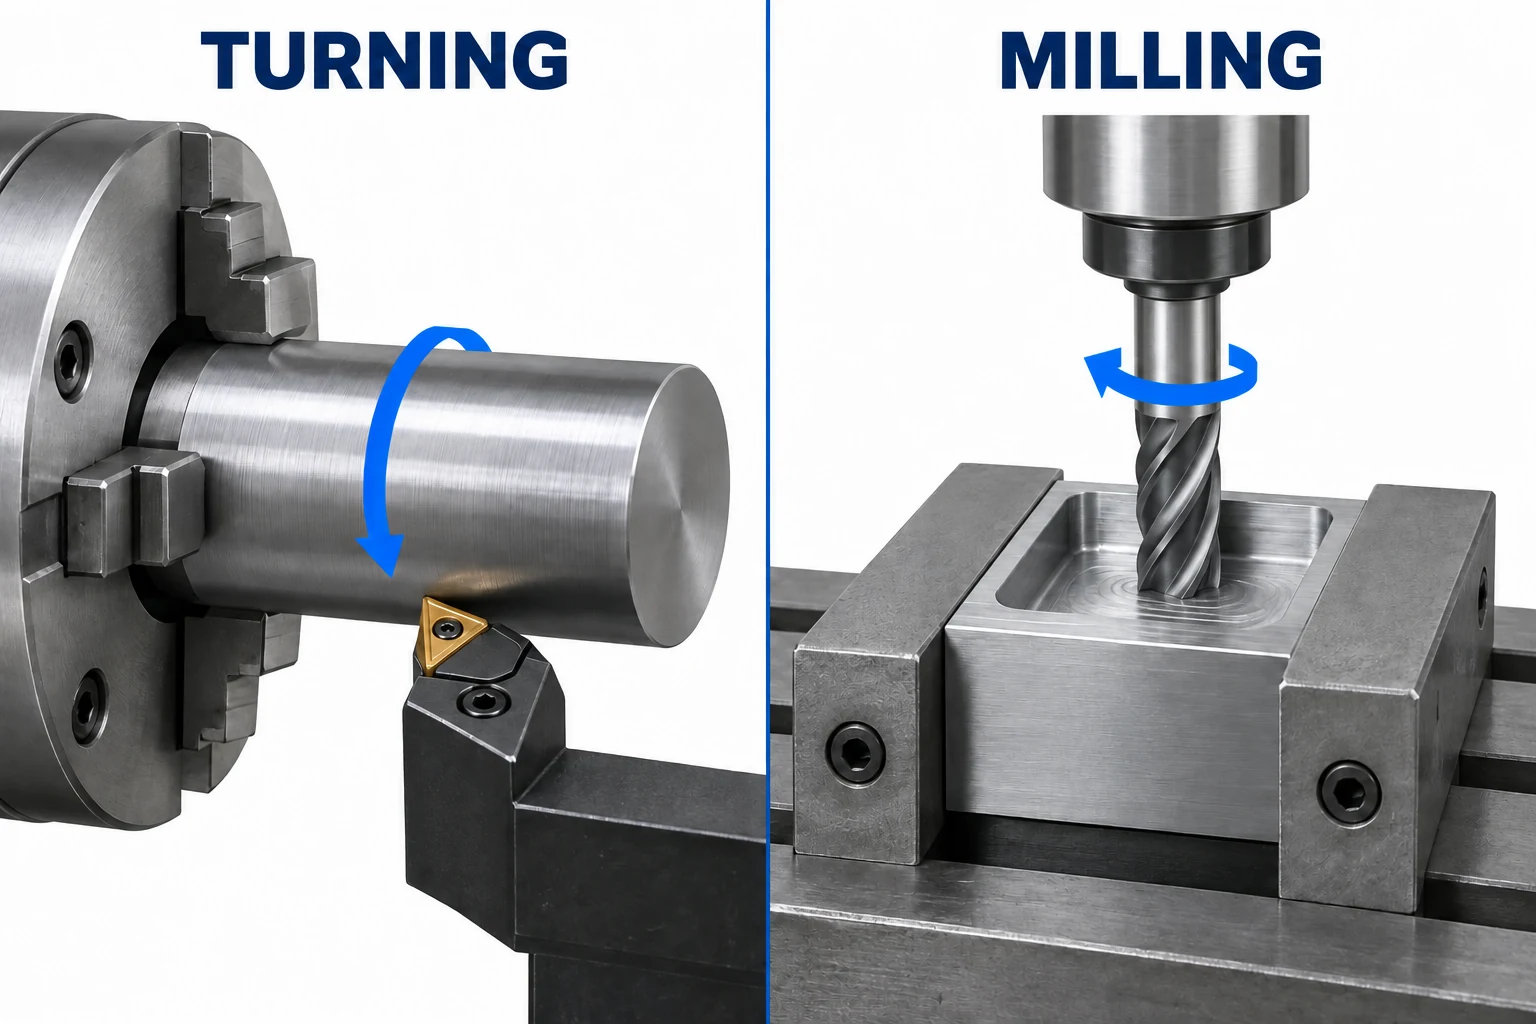
A CNC lathe normally rotates the workpiece against a cutting tool that does not spin. A CNC mill rotates the cutter and moves it relative to a secured workpiece. That difference makes turning a natural starting point for shafts, sleeves and other features arranged around one axis; milling is a natural starting point for pockets, flats and features spread across several faces. A part with both kinds of features may need both processes. [1]
For a machined component, the useful question is which route can produce its important features with stable support, clear tool access and a manageable number of setups. The outside silhouette is only the first clue.
How cutting motion changes the shapes you can make
During ordinary turning, a tool feeds along or across the axis of a rotating part. Feeding along the axis can reduce an outside diameter; feeding across an end produces a face. A boring tool can finish an internal diameter. These operations suit features that share a centerline, including stepped diameters, shoulders and grooves. Our guide to operações de torneamento explains those cuts individually. [2]
In milling, the cutter can follow a path across a face, around a profile or through a pocket. The workpiece stays secured, but it is not necessarily motionless: the table may translate, and a rotary axis may index or turn it. A circular toolpath also lets a mill produce a round opening. “Round feature” therefore does not automatically mean “lathe.” [3] The CNC guia do processo de fresagem follows these motions through cutter and toolpath choices.
Match the process to the features
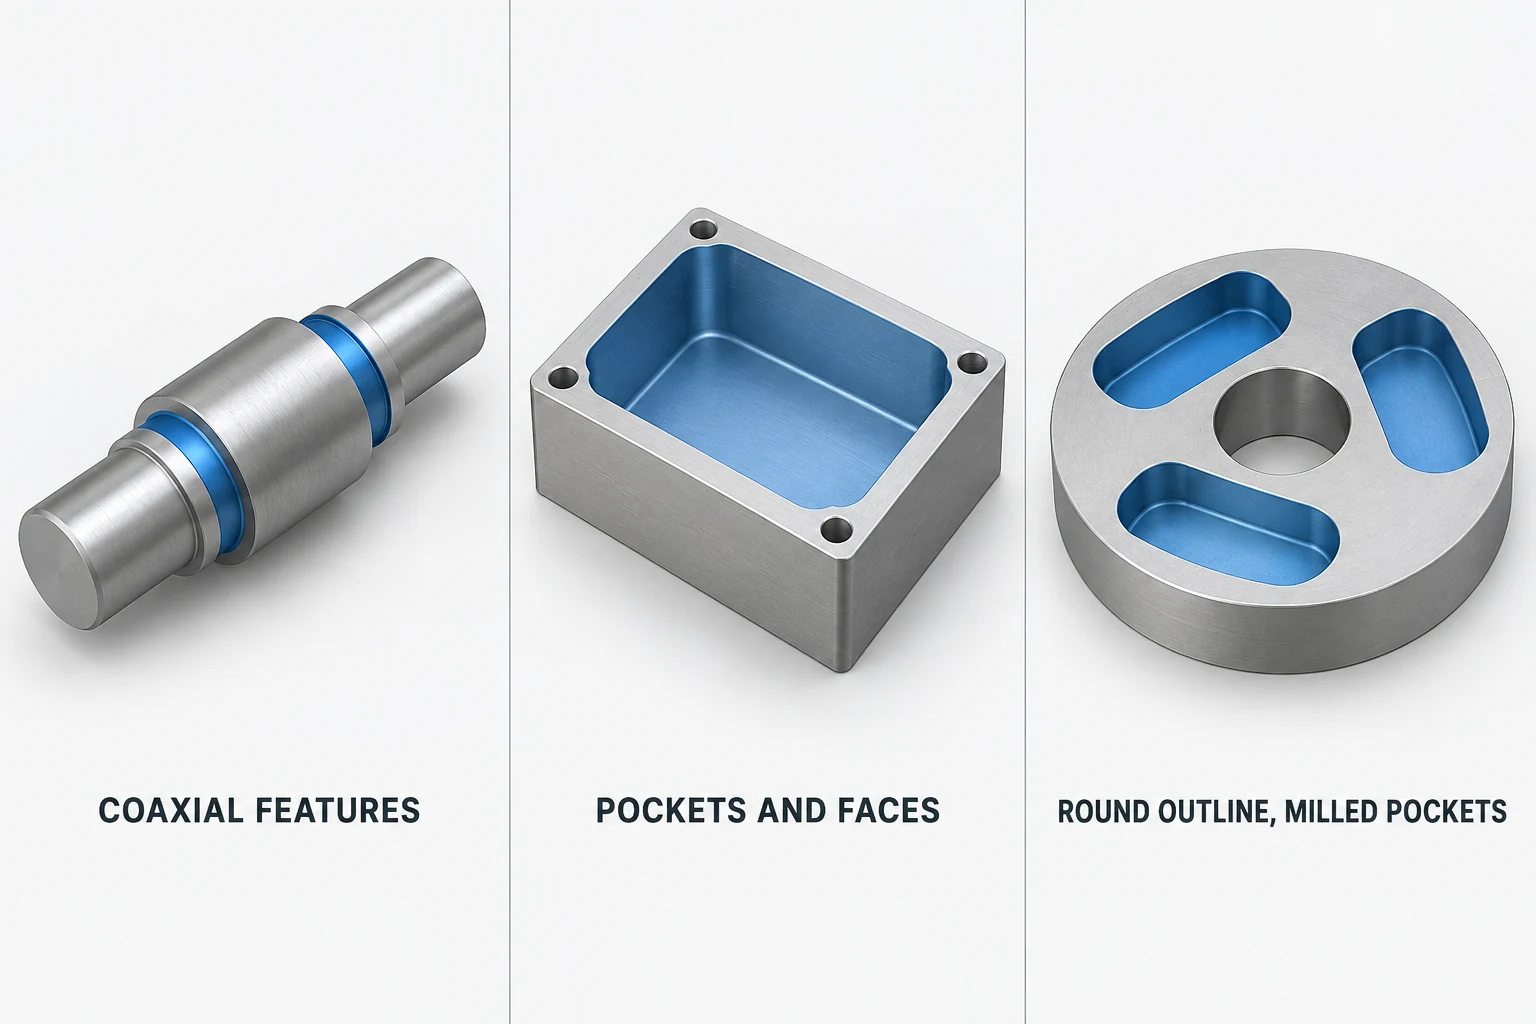
Start with the surfaces that control how the component works. A large round outline may be less important than the pockets inside it; a rectangular flange may be secondary to the bore and bearing seats it supports.
| Requisito da peça | Likely starting route | What could change the route? |
|---|---|---|
| Stepped shaft with shoulders and circumferential grooves | Turning | Flats, cross holes or keyways add operations; slender sections need suitable support. |
| Luva com furo axial e diâmetro externo | Torneamento e usinagem interna | Uma parede fina, acesso difícil ao furo ou um tratamento posterior podem alterar a sequência de fixação e acabamento. |
| Carcaça com bolsos abertos, faces de montagem e locais de furos separados | Fresamento | Bolsos profundos e faces obstruídas podem exigir ferramentas, orientações ou processos diferentes. |
| Placa circular com muitos bolsos e furos de montagem | O fresamento pode concluir a maioria das características | Um diâmetro externo exigente ou uma relação entre furo e face pode justificar uma operação de torneamento. |
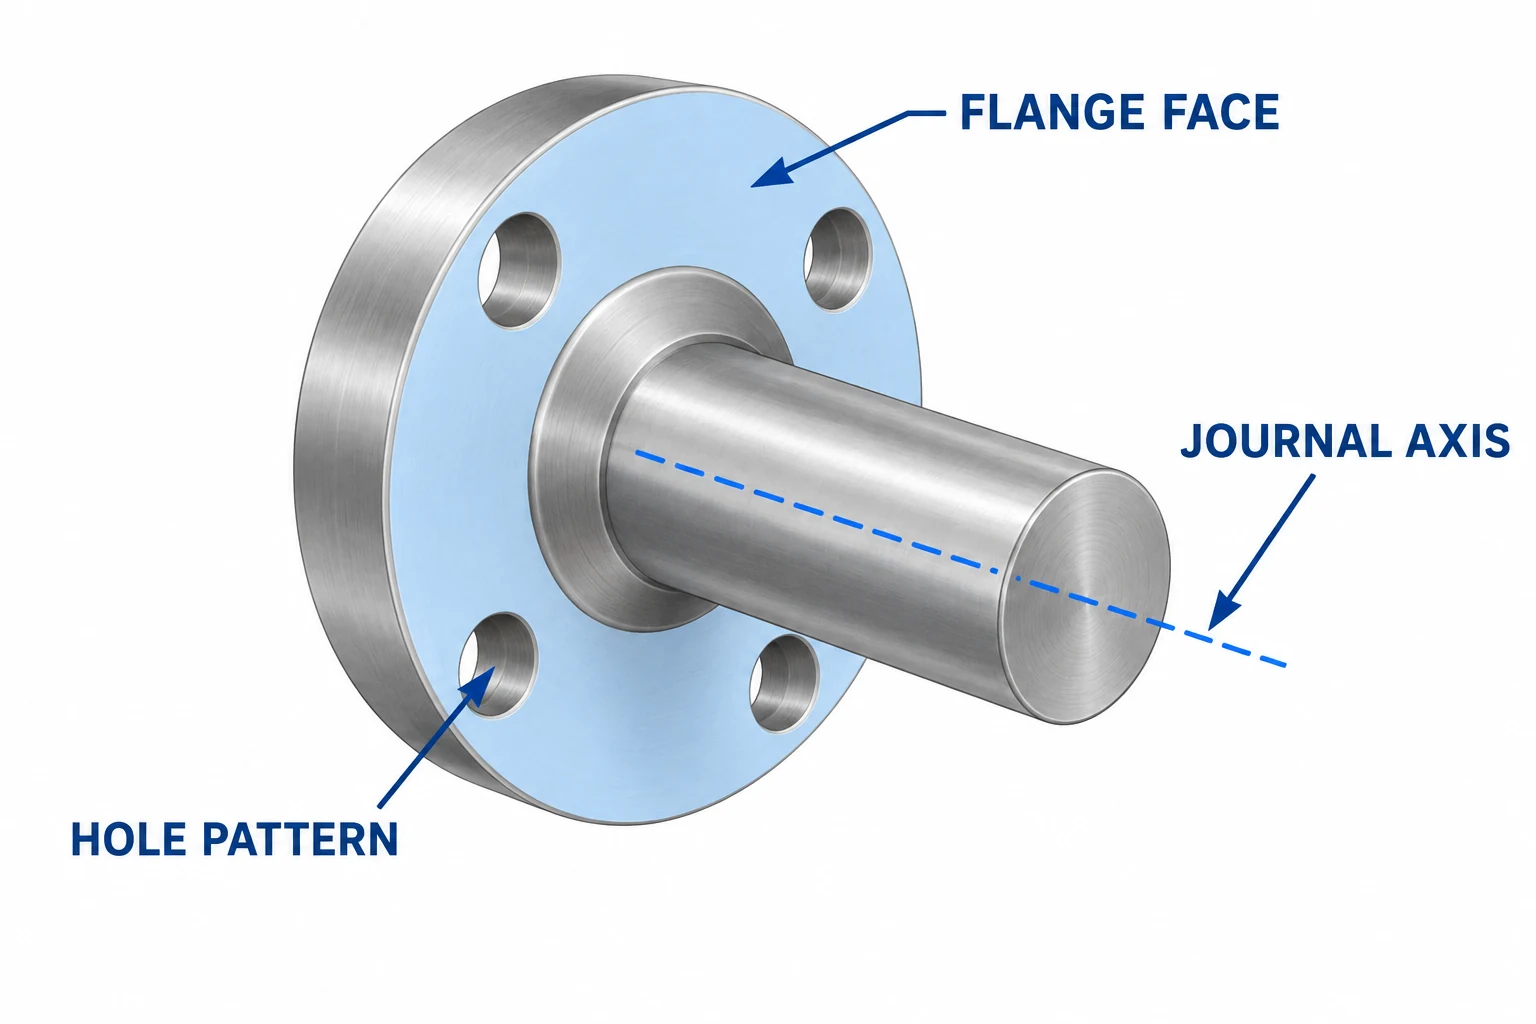
| Eixo com flange, padrão de furos e faces planas para chave | Torneamento mais fresamento | Compare a transferência para uma fresadora com um torno equipado adequadamente. |
Esta é uma lista breve baseada em características, não uma regra fixa de roteamento. Por exemplo, um tarugo retangular pequeno pode ser fixado em um acessório adequado de torno, e uma fresadora pode contornar uma superfície cilíndrica. A questão é se essa abordagem faz sentido para o componente completo.
Quando uma peça requer tanto torneamento quanto fresamento
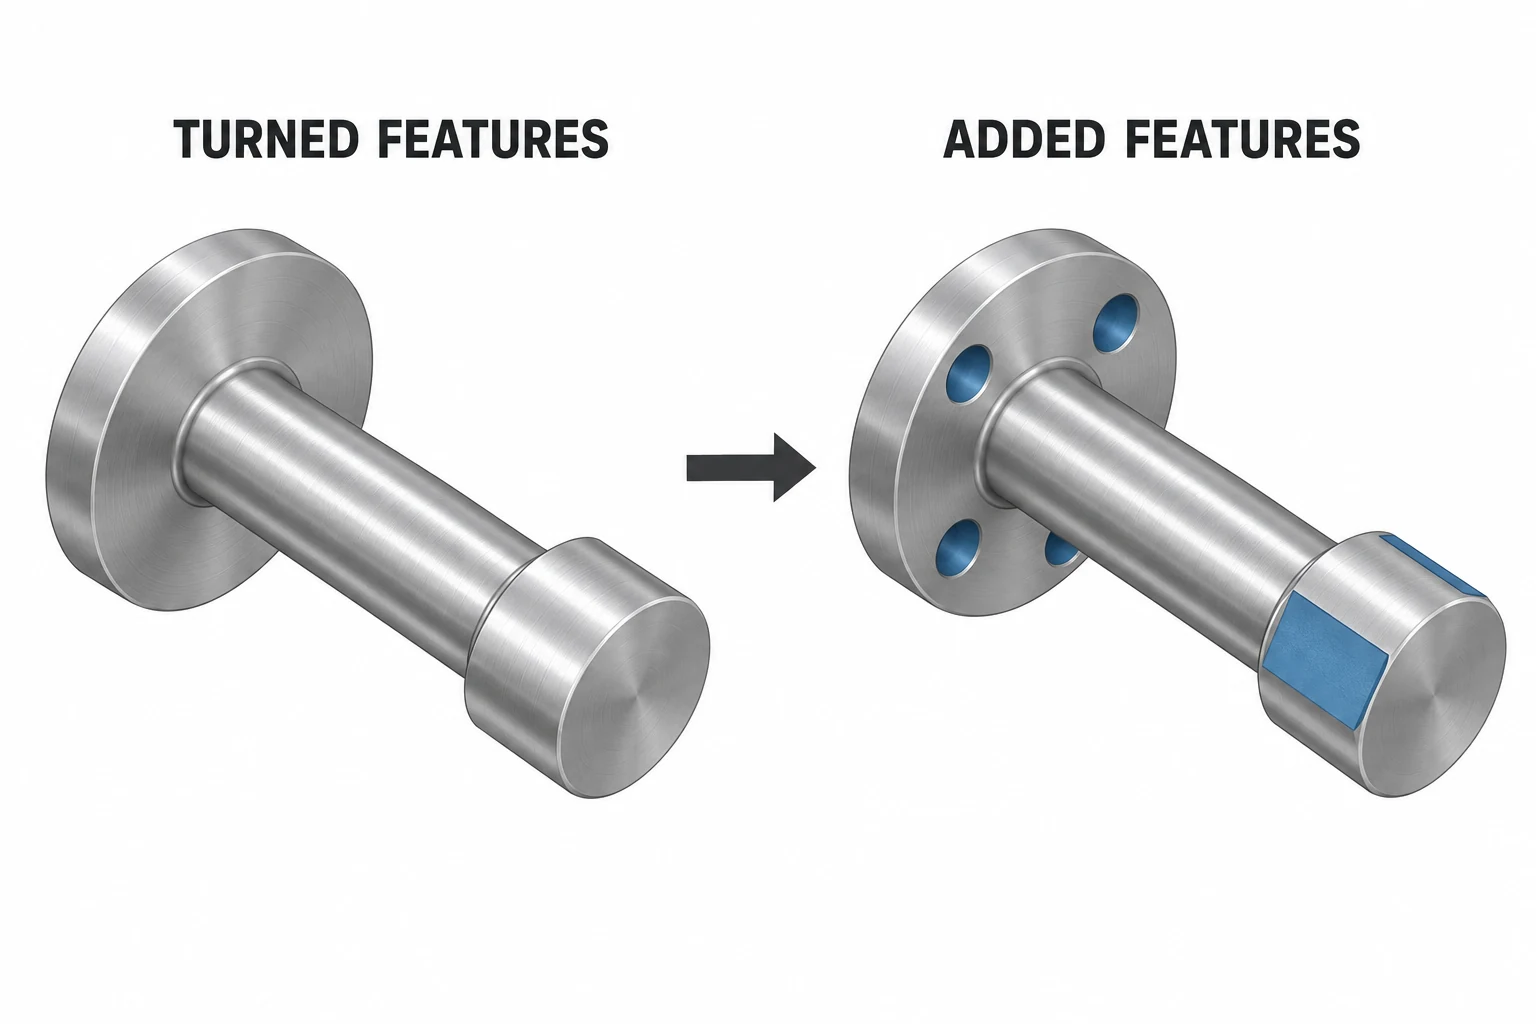
Considere um eixo com flange que tenha um journal central (assento de rolamento), duas faces planas para chave e furos roscados no flange. O torneamento pode definir o journal, o diâmetro do flange e as faces de extremidade. As faces planas e os furos descentralizados exigem operações adicionais. Em um torno básico, isso normalmente significa transferir a peça para outra configuração.
Um torno com ferramentas acionadas, ou ferramentas vivas, pode rotacionar uma broca ou fresa. Com o posicionamento necessário do eixo principal e a configuração de eixos adequada, ele pode usinar características selecionadas nas faces ou radialmente enquanto a peça permanece fixada. A Haas documenta fresamento, furação, usinagem de faces planas e roscamento com sua opção de ferramentas vivas e eixo C; as operações disponíveis dependem da configuração da máquina. [4]
A combinação de operações pode eliminar uma transferência e o trabalho de realinhamento da peça. Isso não torna toda fresadora desnecessária. O alcance da ferramenta, os eixos disponíveis, o espaço livre do acessório, a carga de corte e a quantidade de fresamento ainda são fatores relevantes. Uma peça dominada por bolsos amplos pode ser mais adequada para uma fresadora separada, mesmo que também exija torneamento.
Verifique a fixação e as relações entre características antes de comparar a precisão
Nem o torno “CNC” nem a fresadora “CNC” definem a tolerância que uma peça acabada atingirá. A ferramenta, o sistema de fixação, o material, a geometria da característica, as condições térmicas e o método de inspeção afetam todos o resultado. Uma máquina pode posicionar com precisão, enquanto uma peça mal apoiada ainda se move sob carga de corte. [3] [5]
No eixo com flange, pergunte qual relação é relevante para a montagem. Se o padrão de furos para parafusos deve ser posicionado em relação ao eixo do munhão, a configuração de fresagem precisa de um método confiável para estabelecer esse eixo. Se uma face de vedação deve girar verdadeiramente em relação ao munhão, o processo e o plano de inspeção devem preservar e verificar essa relação. Usinar várias características relacionadas em uma única fixação pode reduzir erros de realinhamento, mas não comprova o resultado final sem medição.
Identifique também as superfícies utilizadas para fixação. As garras de um plato ou um mordente podem obstruir uma característica que necessita de usinagem. Paredes finas podem deformar-se sob a força de aperto, e uma seção longa sem suporte pode sofrer desvio. Às vezes, uma segunda fixação é a solução prática para expor uma superfície ou apoiá-la adequadamente, em vez de algo a ser eliminado a qualquer custo. [5]
Compare a rota completa para a quantidade exigida.
Uma rota de usinagem que aparenta ser mais simples nem sempre é a de menor custo. Compare o mesmo material e condição, revisão do desenho, quantidade, acabamento e requisitos de inspeção. Inclua programação, dispositivos de fixação, configuração, tempo de corte, transferências e quaisquer operações de acabamento. Nosso CNC guia de custos de usinagem explica como esses itens entram na cotação.
Para pequenos lotes, uma rota familiar envolvendo torno e fresadora pode evitar programação substancial ou sistemas de fixação especializados. Para pedidos repetidos, uma rota integrada pode recuperar seu custo de preparação por meio de menor tempo de manuseio e ciclo. Essas são alternativas a serem avaliadas, não uma quantidade de equilíbrio universal.
Uma comparação útil lista as configurações propostas ao lado das características críticas que cada configuração finaliza. Se uma rota for mais barata, verifique se ela inclui a mesma inspeção, rebarbação, tratamento superficial e manuseio das superfícies acabadas. Caso contrário, os preços podem descrever entregáveis diferentes.
Uma sequência prática para escolher a rota.
- Identifique as características dominantes. Separe diâmetros e faces axiais de cavidades, superfícies planas, ranhuras e furos descentrados.
- Marque as relações funcionais. Indique quais furos, munhões, faces e posições de furos devem manter alinhamento ou posicionamento relativos entre si.
- Verifique o acesso e o suporte. Considere como cada operação alcança sua característica e onde a peça pode ser fixada.
- Compare alternativas completas. Avalie torneamento, fresamento ou uma rota combinada na quantidade real do pedido, com os mesmos requisitos de aceitação.
Para um componente pronto para fabricação, nossas páginas de CNC torneamento e CNC fresamento descrevem os respectivos serviços. Mantenha o desenho focado na peça exigida e em seus requisitos funcionais, exceto quando um processo de fabricação específico for, por si só, necessário.
Dúvidas sobre tornos e fresadoras CNC
Uma fresadora CNC pode produzir peças redondas?
Sim. Uma fresadora pode usinar cavidades circulares, furos e perfis externos usando uma trajetória de ferramenta e uma configuração adequadas. Uma peça composta principalmente por diâmetros coaxiais ainda pode ser mais naturalmente fabricada por torneamento.
Um torno CNC pode usinar uma superfície plana?
Um torno equipado com ferramentas vivas adequadas e posicionamento do eixo principal pode usinar superfícies planas. Não se deve presumir que uma configuração básica de torneamento tenha essa capacidade; a peça pode necessitar de uma configuração separada de fresamento.
Devo especificar fresamento ou torneamento no desenho?
Especifique primeiro a geometria, o material, as tolerâncias funcionais e os requisitos de acabamento superficial. Adicione um requisito de processo apenas quando ele for essencial à concepção ou à base de aprovação. Caso contrário, permita que o fabricante proponha uma rota que atenda integralmente a todos os requisitos.
Referências técnicas
- MIT OpenCourseWare — Torno e Introdução à Fresadora. Movimento de corte e operações típicas.
- Sandvik Coromant — Torneamento geral; Torneamento externo. Avanço da ferramenta e características rotacionais.
- Sandvik Coromant — O que é um fresamento bem-sucedido? Acesso às características, rigidez do componente e seleção do processo.
- Haas Automation — Ferramentas rotativas com eixo C de 4000 rpm. Um exemplo de usinagem secundária dependente da configuração.
- MIT Center for Bits and Atoms — Planejamento de trajetória subtrativa. Forças de corte, fixação da peça e estratégia de usinagem.



