Op deze pagina
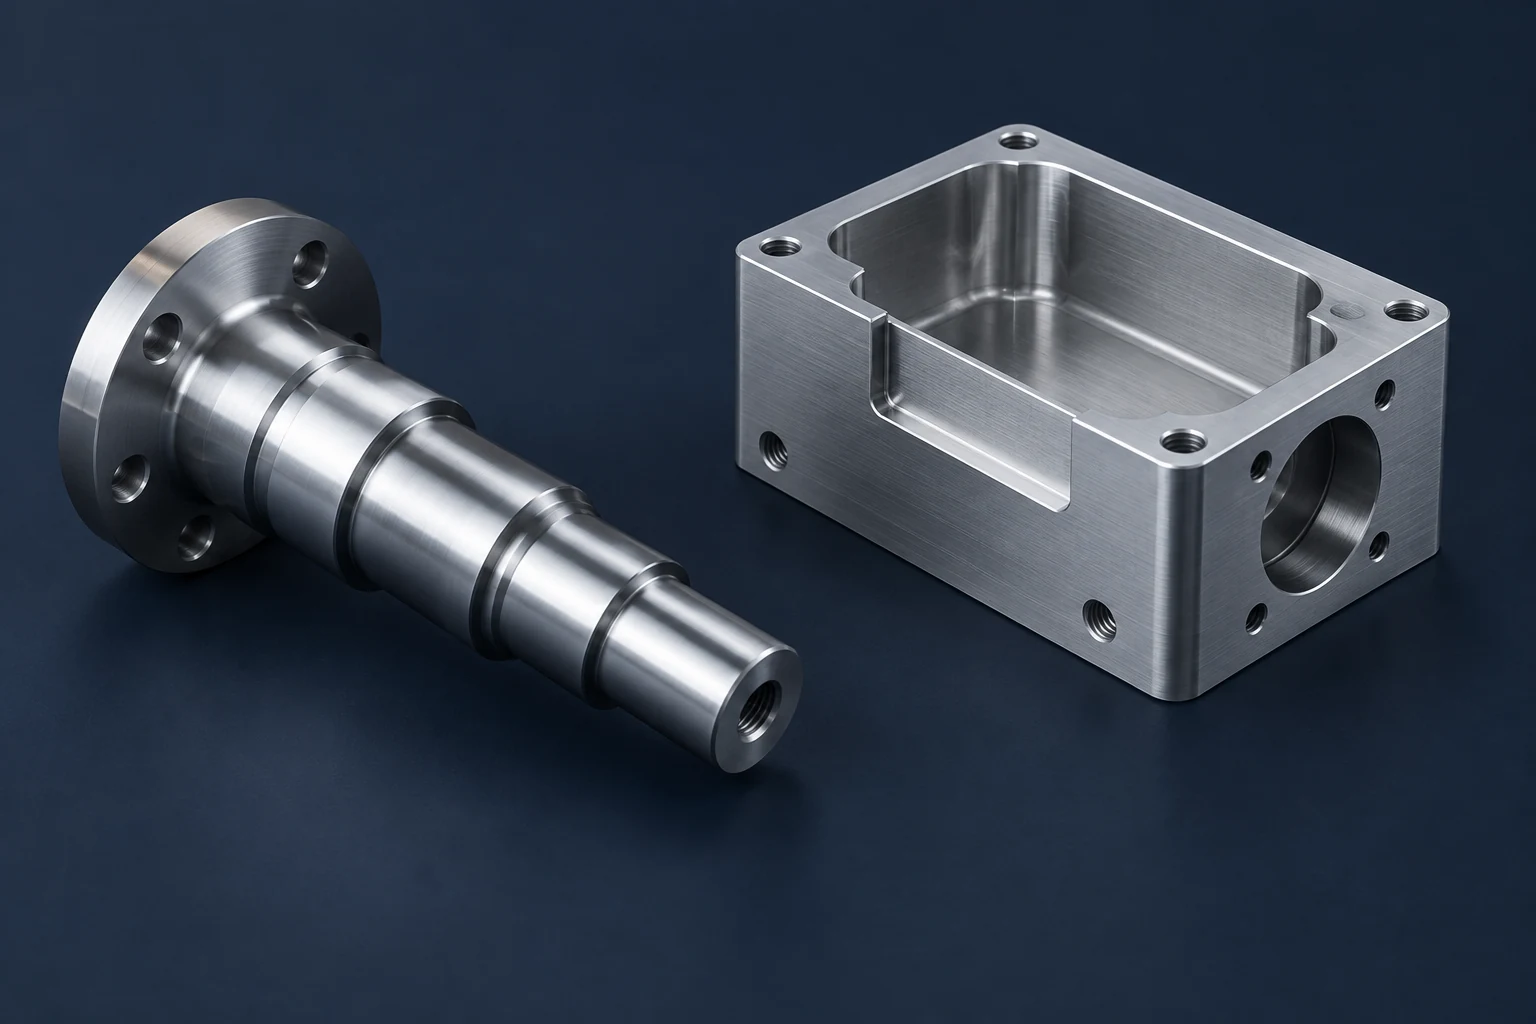
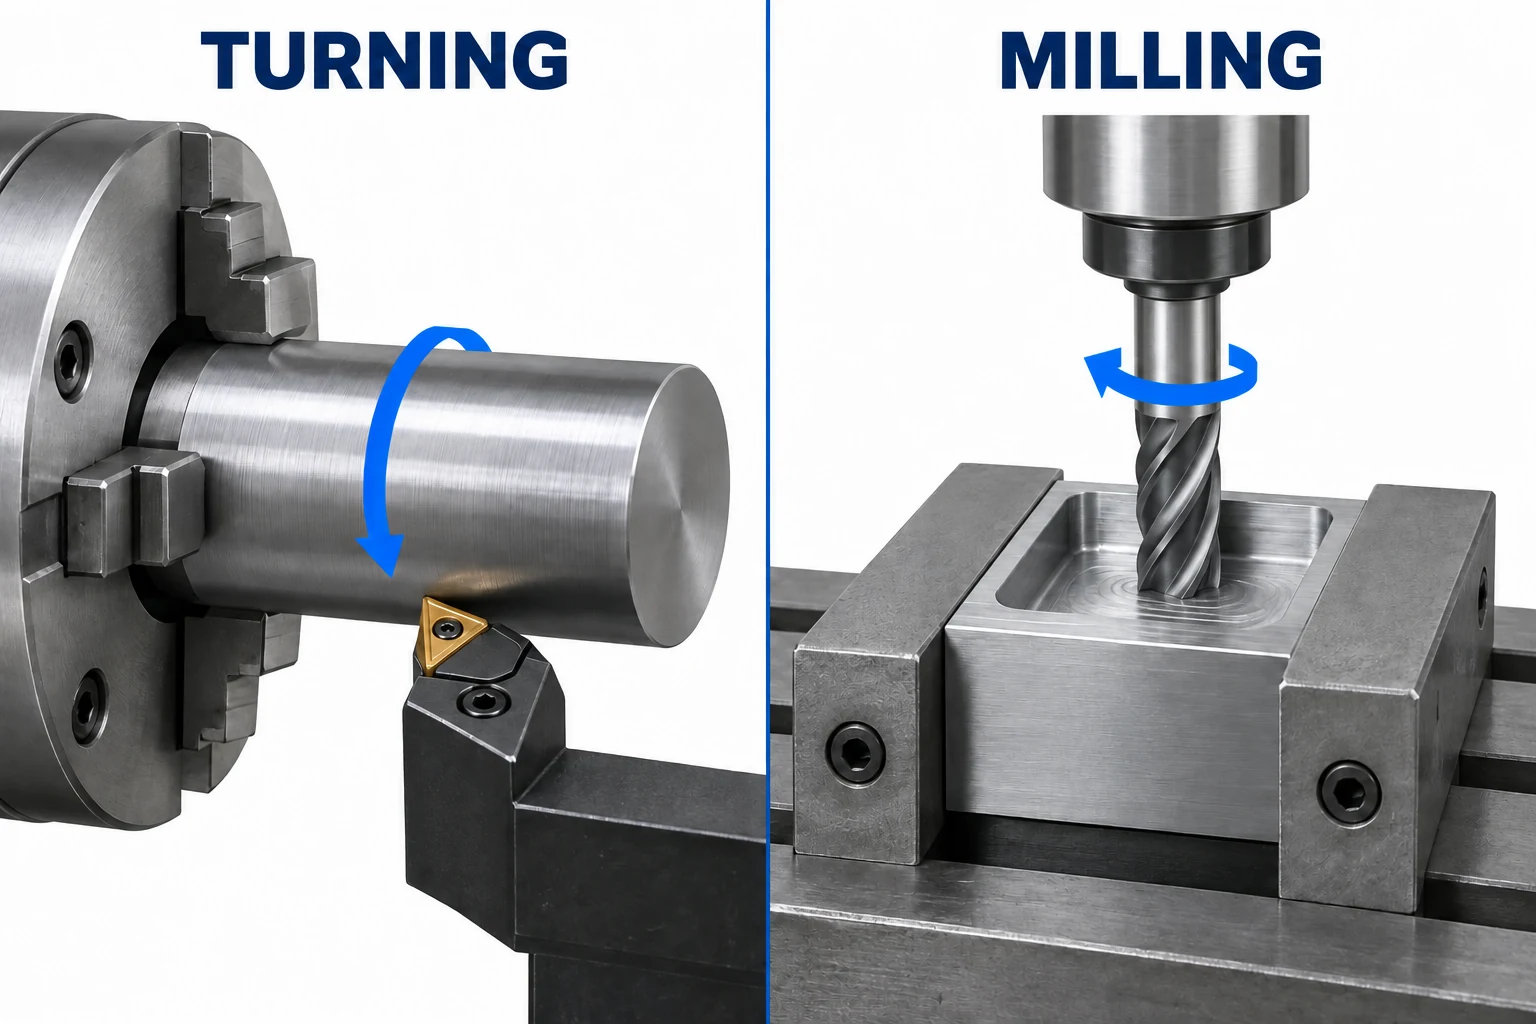
Een CNC-draaibank draait doorgaans het werkstuk rond tegen een niet-roterende snijtool. Een CNC freesbank draait de frees en verplaatst deze ten opzichte van een vastgeklemd werkstuk. Dat verschil maakt draaien tot een natuurlijk uitgangspunt voor assen, bussen en andere kenmerken die rond één as zijn geordend; frezen is een natuurlijk uitgangspunt voor uitsparingen, vlakken en kenmerken die zich over meerdere zijvlakken verspreiden. Een onderdeel met beide soorten kenmerken vereist mogelijk beide bewerkingsprocessen. [1]
Voor een bewerkt onderdeel is de nuttige vraag welke bewerkingsroute de belangrijke kenmerken kan produceren met stabiele ondersteuning, duidelijke toegang voor de tool en een beheersbaar aantal opspanningen. De buitenomtrek is slechts de eerste aanwijzing.
Hoe de snijbeweging de vormen die u kunt maken beïnvloedt
Tijdens gewoon draaien beweegt een gereedschap zich langs of dwars op de as van een roterend onderdeel. Langs de as voeren verkleint de buitendiameter; dwars op het uiteinde voeren creëert een vlak. Een boorgereedschap kan een binnendiameter afwerken. Deze bewerkingen zijn geschikt voor kenmerken die een gemeenschappelijke hartlijn delen, waaronder trapvormige diameters, schouders en groeven. Onze gids over draaibewerkingen legt deze sneden individueel uit. [2]
Bij frezen kan de frees een baan volgen over een vlak, rond een profiel of door een uitsparing. Het werkstuk blijft vastgeklemd, maar is niet noodzakelijkerwijs stil: de tafel kan zich verplaatsen en een roterende as kan het indexeren of draaien. Een cirkelvormige gereedschapsbaan stelt een freesbank ook in staat om een ronde opening te produceren. ‘Rond kenmerk’ betekent daarom niet automatisch ‘draaibank’. [3] De gids voor het CNC-freesproces behandelt deze bewegingen via keuzes voor frees en gereedschapsbaan.
Kies het proces dat past bij de kenmerken
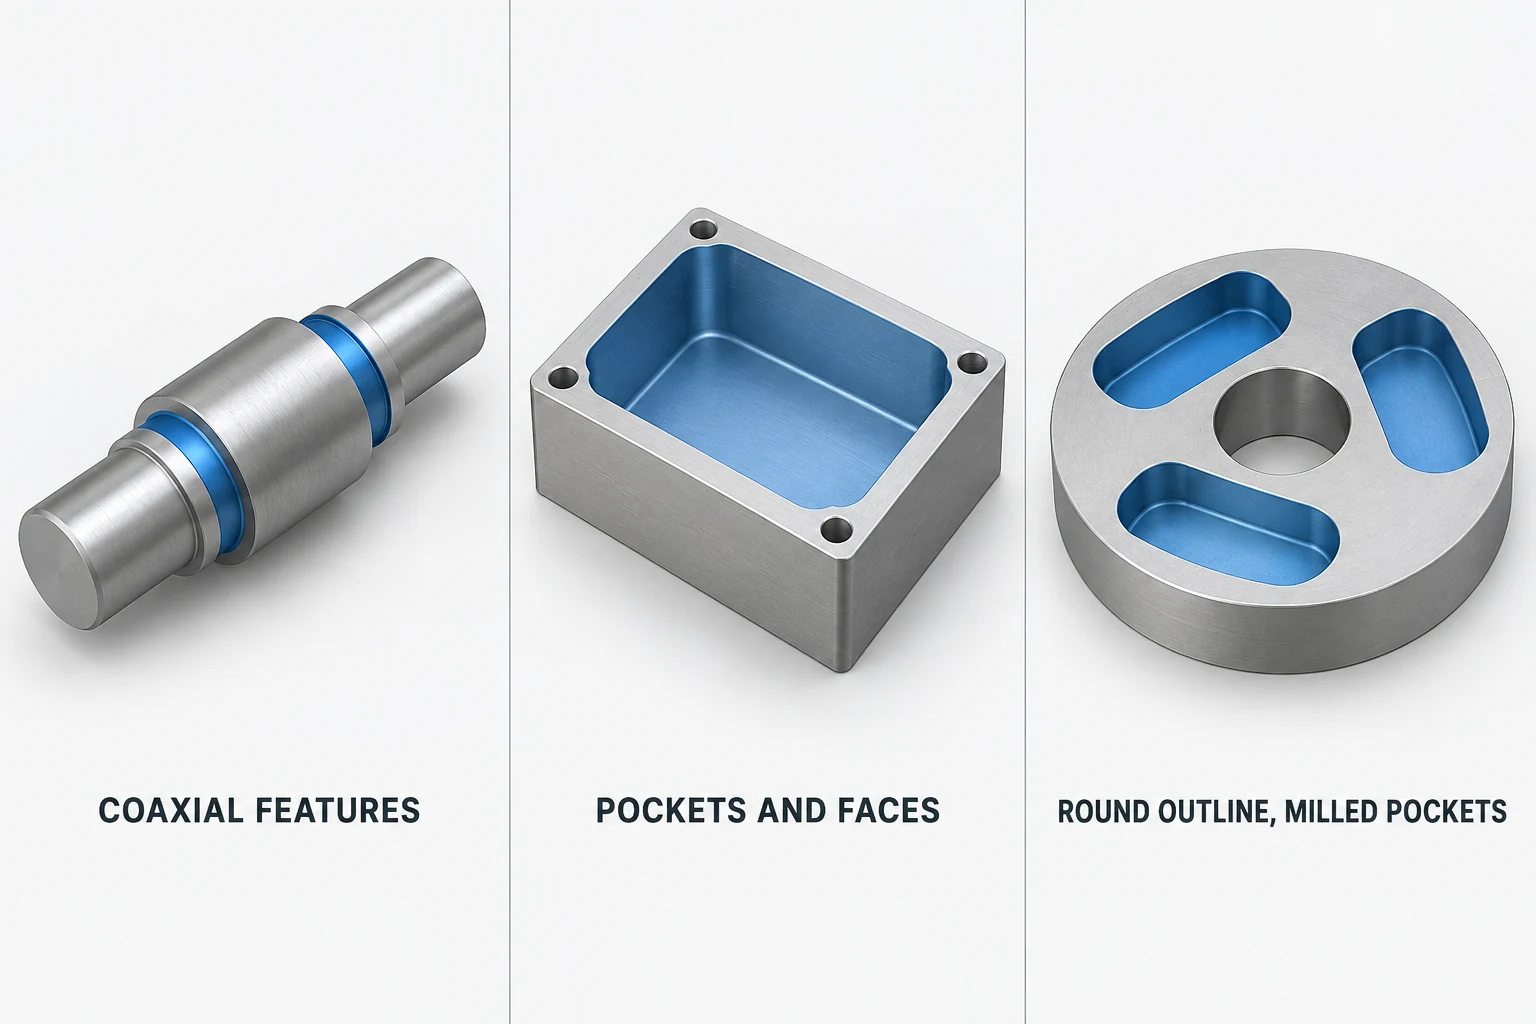
Begin met de oppervlakken die bepalen hoe het onderdeel functioneert. Een grote ronde omtrek kan minder belangrijk zijn dan de uitsparingen erin; een rechthoekige flens kan secundair zijn ten opzichte van de boring en de lagerzittingen die deze ondersteunt.
| Onderdeelvereiste | Waarschijnlijke beginroute | Wat zou de route kunnen wijzigen? |
|---|---|---|
| Trapvormige as met schouders en rondgaande groeven | Draaien | Vlakken, dwarsgaten of sleutelgroeven voegen bewerkingen toe; slanke secties vereisen geschikte ondersteuning. |
| Bus met een axiale boring en buitendiameter | Draaien en interne bewerking | Een dunne wand, moeilijke toegang tot de boring of een latere bewerking kan de vastzet- en afwerkvolgorde wijzigen. |
| Behuizing met open uitsparingen, montagevlakken en gescheiden gatposities | Frezen | Diepe uitsparingen en belemmerde vlakken kunnen andere gereedschappen, oriëntatie of een ander proces vereisen. |
| Cirkelvormige plaat met talloze uitsparingen en montagegaten | Frezen kan de meeste kenmerken voltooien | Een veeleisende buitendiameter of een nauwkeurige verhouding tussen boring en vlak kan een draaibewerking rechtvaardigen. |
| Geflanste as met een gatpatroon en moervlakken | Draaien plus frezen | Vergelijk het overbrengen naar een freesmachine met een geschikt uitgerust draaicentrum. |
Dit is een op kenmerken gebaseerde korte lijst, geen vaste routingsregel. Een klein rechthoekig grondvlak kan bijvoorbeeld worden vastgezet in een geschikte draai-opspanning, en een freesmachine kan een cilindrisch oppervlak contourneren. De vraag is of deze aanpak zinvol is voor het volledige onderdeel.
Wanneer een onderdeel zowel draai- als freesbewerking vereist
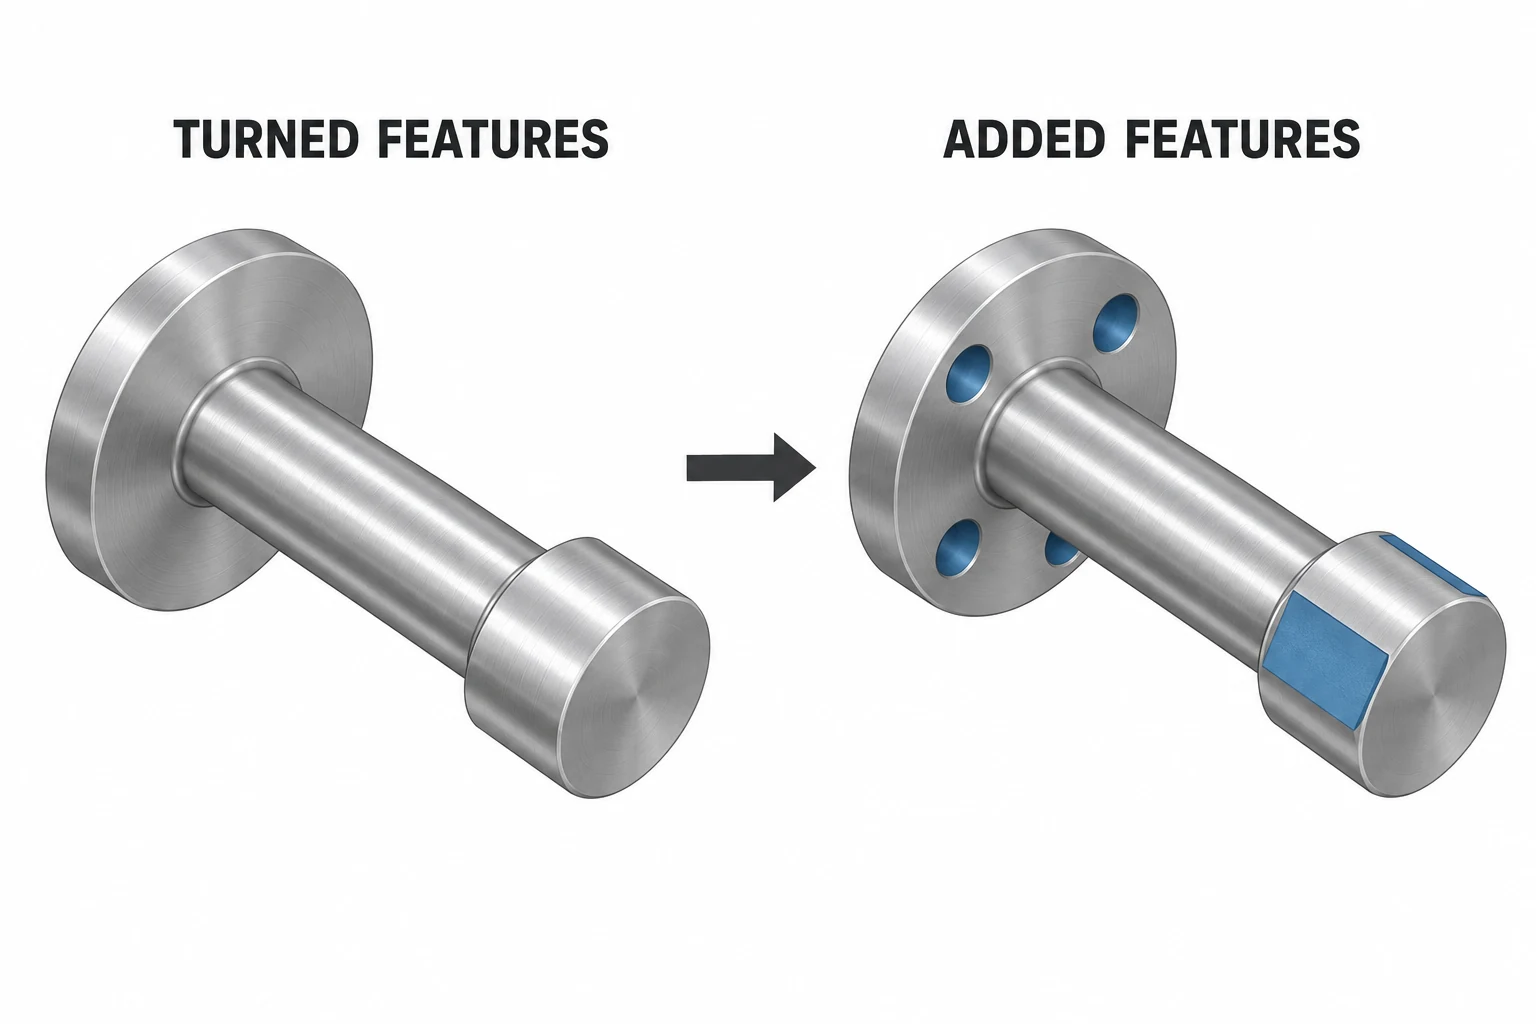
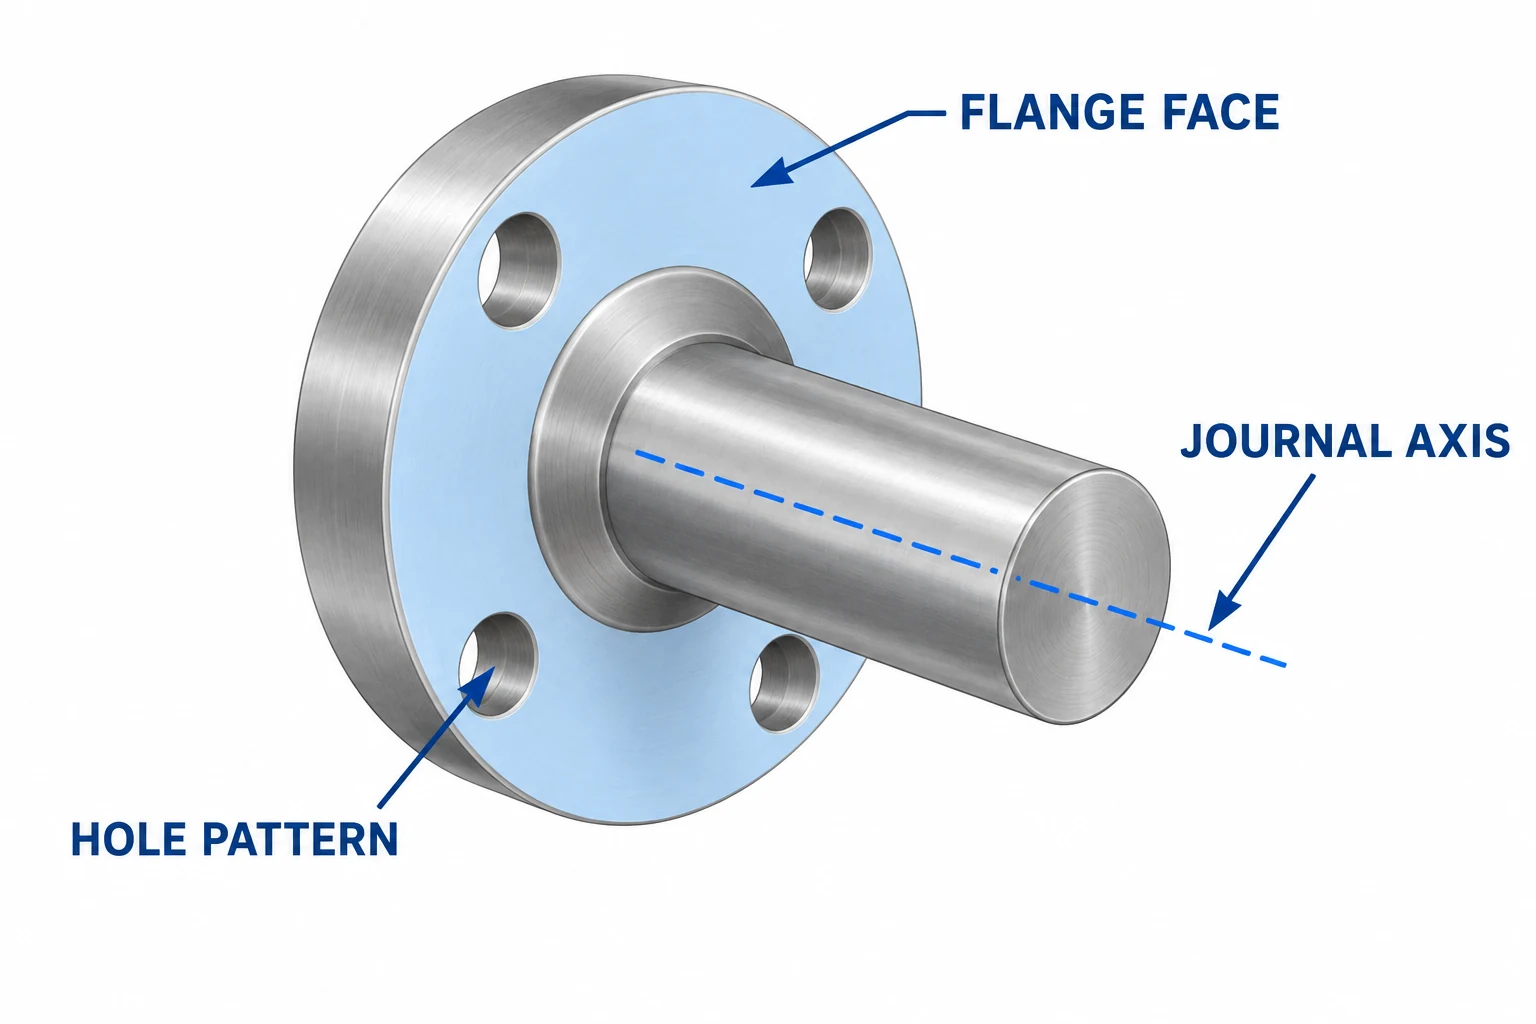
Overweeg een geflanste as met een centrale as (lagerzitting), twee moervlakken en boutgaten door de flens. Draaien kan de as, de flensdiameter en de eindvlakken vormgeven. De moervlakken en excentrische gaten vereisen aanvullende bewerkingen. Op een basisdraaibank betekent dit meestal dat het onderdeel naar een andere opspanning moet worden verplaatst.
Een draaicentrum met aangedreven, of aangedreven gereedschap kan een boor of freesgereedschap laten roteren. Met de benodigde spindelpositionering en asconfiguratie kan het geselecteerde vlak- of radiale kenmerken bewerken terwijl het onderdeel vast blijft gezet. Haas documenteert freesbewerking, boren, vlakbewerking en tappen met zijn aangedreven gereedschap en C-as-optie; de beschikbare bewerkingen hangen af van de machineconfiguratie. [4]
Het combineren van bewerkingen kan het overbrengen en het opnieuw positioneren van het onderdeel elimineren. Dit maakt niet elke freesmachine overbodig. Gereedschapbereik, beschikbare assen, opspanruimte, snijbelasting en de hoeveelheid freesbewerking blijven van belang. Een onderdeel dat voornamelijk bestaat uit brede uitsparingen is mogelijk beter geschikt voor een aparte freesmachine, zelfs als het ook draaibewerking vereist.
Controleer de opspanning en de onderlinge relaties tussen kenmerken voordat u de nauwkeurigheid vergelijkt
Noch een CNC-draaibank, noch een CNC-freesmachine bepaalt de tolerantie die een afgewerkt onderdeel zal halen. Het gereedschap, de werkstukopspanning, het materiaal, de vormgeometrie van het onderdeel, de thermische omstandigheden en de inspectiemethode beïnvloeden allemaal het resultaat. Een machine kan nauwkeurig positioneren, terwijl een slecht ondersteund werkstuk nog steeds beweegt onder de snijbelasting. [3] [5]
Bij de geflanste as dient u te bepalen welke relaties in de assemblage van belang zijn. Als het boutpatroon ten opzichte van de ashartlijn moet worden gepositioneerd, moet de freesopspanning een betrouwbare manier bieden om die as te definiëren. Als een afdichtvlak zonder axiale slag ten opzichte van de ashartlijn moet lopen, moeten het bewerkingsproces en het inspectieplan deze relatie behouden en verifiëren. Het bewerken van meerdere gerelateerde kenmerken in één opspanning kan herpositioneringsfouten verminderen, maar dat bewijst het eindresultaat niet zonder meting.
Identificeer ook de oppervlakken die worden gebruikt voor het vastzetten. Een klauwplaatbekken of een bankschroef kan een kenmerk blokkeren dat nog bewerkt moet worden. Dunne wanden kunnen vervormen onder de klemkracht, en een lange onondersteunde sectie kan doorbuigen. Soms is een tweede opspanning de praktische oplossing om een oppervlak bloot te leggen of adequaat te ondersteunen, in plaats van iets wat kost wat het kost moet worden vermeden. [5]
Vergelijk de volledige bewerkingsroute voor de vereiste hoeveelheid.
Een ogenschijnlijk eenvoudigere machinebewerkingsroute is niet altijd de goedkoopste route. Vergelijk dezelfde grondstof en conditie, tekeningsrevisie, hoeveelheid, afwerking en inspectievereisten. Neem hierbij programmering, spanmiddelen, opspanning, snijtijd, overdrachten en eventuele nabewerkingsoperaties op. Onze CNC-bewerkingskostengids legt uit hoe deze posten in een offerte worden verwerkt.
Voor een kleine serie kan een bekende combinatie van draaibank en freesbank aanzienlijke programmeerkosten of gespecialiseerde spanmiddelen vermijden. Voor herhaalde orders kan een geïntegreerde route de voorbereidingskosten terugverdienen via kortere handelingen en cyclustijden. Dit zijn alternatieven om te beoordelen, geen universele break-even-hoeveelheid.
Een nuttige vergelijking geeft de voorgestelde opspanningen naast de kritieke kenmerken weer die elke opspanning afwerkt. Indien één route goedkoper is, controleer dan of deze dezelfde inspectie, ontbraming, oppervlaktebehandeling en zorgvuldige omgang met afgewerkte oppervlakken omvat. Anders beschrijven de prijzen mogelijk verschillende leverbaarheden.
Een praktische volgorde voor het kiezen van de bewerkingsroute
- Identificeer de dominante kenmerken. Splits diameters en axiale vlakken van uitsparingen, vlakken, groeven en excentrische gaten.
- Markeer de functionele relaties. Geef aan welke boringen, lagers, vlakken en gatposities ten opzichte van elkaar uitgelijnd of gepositioneerd moeten blijven.
- Controleer toegang en ondersteuning. Overweeg hoe elke bewerking zijn kenmerk bereikt en waar het onderdeel kan worden vastgezet.
- Vergelijk volledige alternatieven. Evalueer draaien, frezen of een gecombineerde route bij de werkelijke bestelhoeveelheid, met identieke acceptatie-eisen.
Voor een onderdeel dat klaar is voor productie, beschrijven onze CNC-draaien– en CNC-frezen-pagina’s de bijbehorende diensten. Houd de tekening gericht op het vereiste onderdeel en zijn functionele eisen, tenzij een specifiek fabricageproces zelf noodzakelijk is.
Vragen over CNC-draaibanken en freesmachines
Kan een CNC freesmachine ronde onderdelen maken?
Ja. Een freesmachine kan ronde uitsparingen, boringen en buitenvormen bewerken met behulp van een geschikte gereedschapsbaan en opstelling. Een onderdeel dat voornamelijk bestaat uit coaxiale diameters wordt doorgaans efficiënter via draaien vervaardigd.
Kan een CNC-draaibank een vlak frezen?
Een draaibank met geschikte aangedreven gereedschap en spindelpositionering kan vlakken frezen. Een basisdraaiopstelling dient niet als vanzelfsprekend deze mogelijkheid te bieden; het onderdeel kan een afzonderlijke freesopstelling vereisen.
Moet ik frezen of draaien op de tekening specificeren?
Specificeer eerst de geometrie, het materiaal, de functionele toleranties en de oppervlakte-eisen. Voeg een procesvereiste toe wanneer deze essentieel is voor het ontwerp of de goedkeuringsbasis. Anders laat u de fabrikant een bewerkingsroute voorstellen die aan alle eisen voldoet.
Technische referenties
- MIT OpenCourseWare — Draaibank en Inleiding tot de freesmachine. Snijbeweging en typische bewerkingen.
- Sandvik Coromant — Algemeen draaien; Extern draaien. Gereedschapsvoeding en rotatiegerelateerde kenmerken.
- Sandvik Coromant — Wat is succesvol frezen? Toegang tot kenmerken, onderdeelstijfheid en processelectie.
- Haas Automation — 4000-rpm aangedreven gereedschap met C-as. Een voorbeeld van secundaire bewerking die afhankelijk is van de configuratie.
- MIT Center for Bits and Atoms — Plan van het subtraktieve bewerkingspad. Snijkrachten, werkstukopspanning en bewerkingsstrategie.



