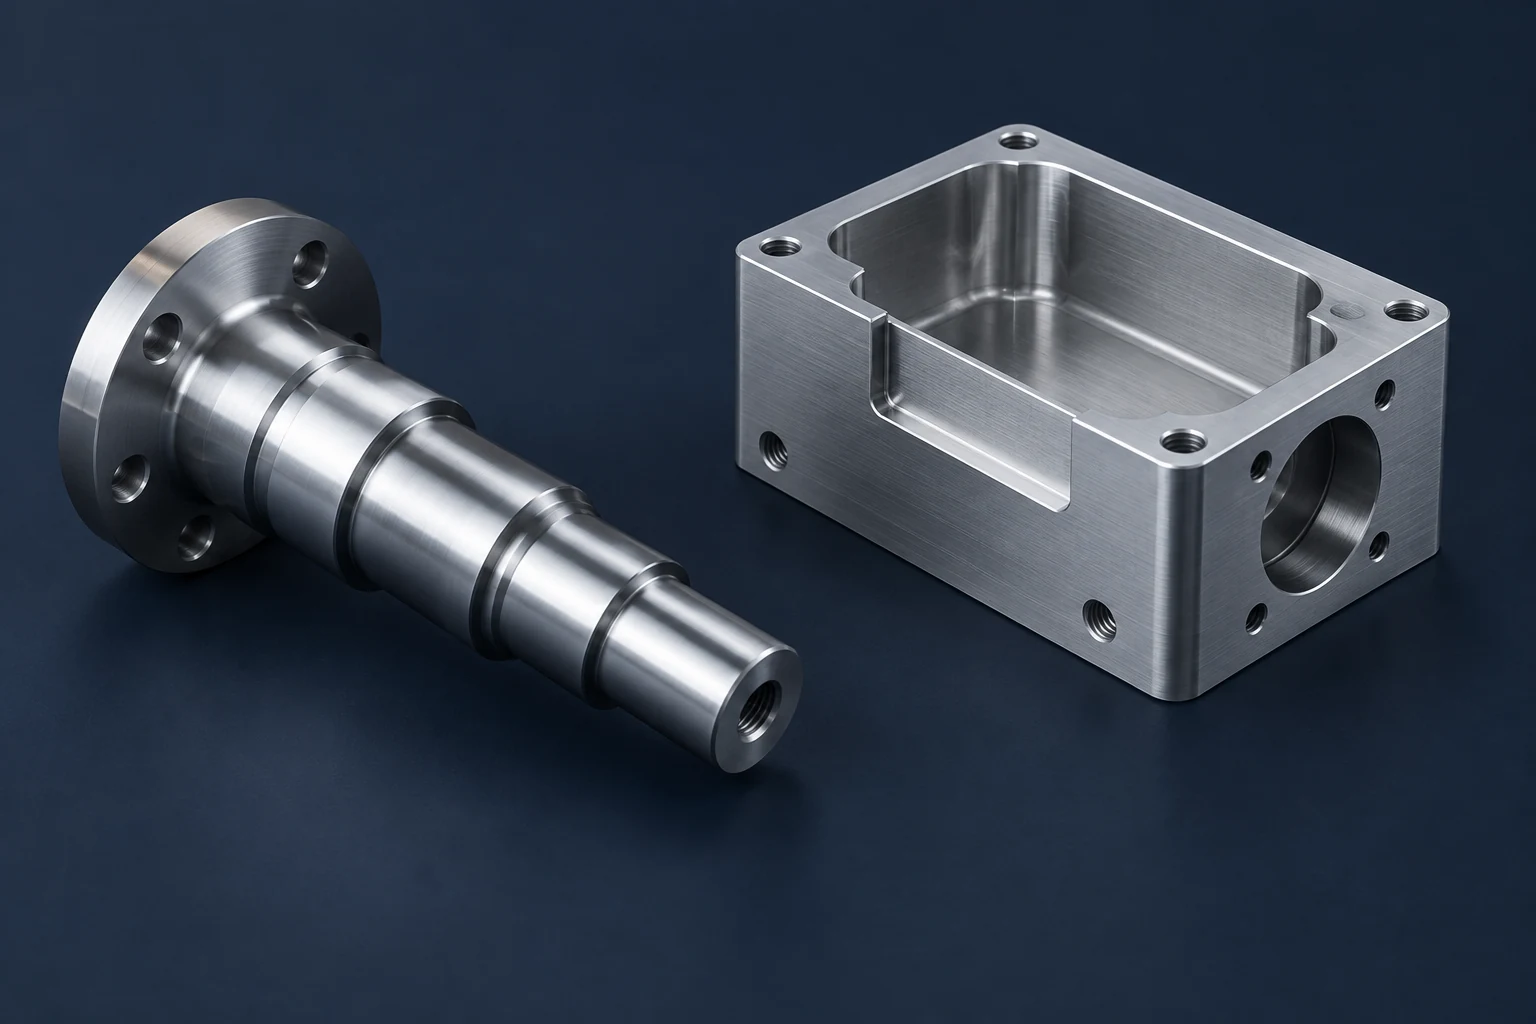
このページについて
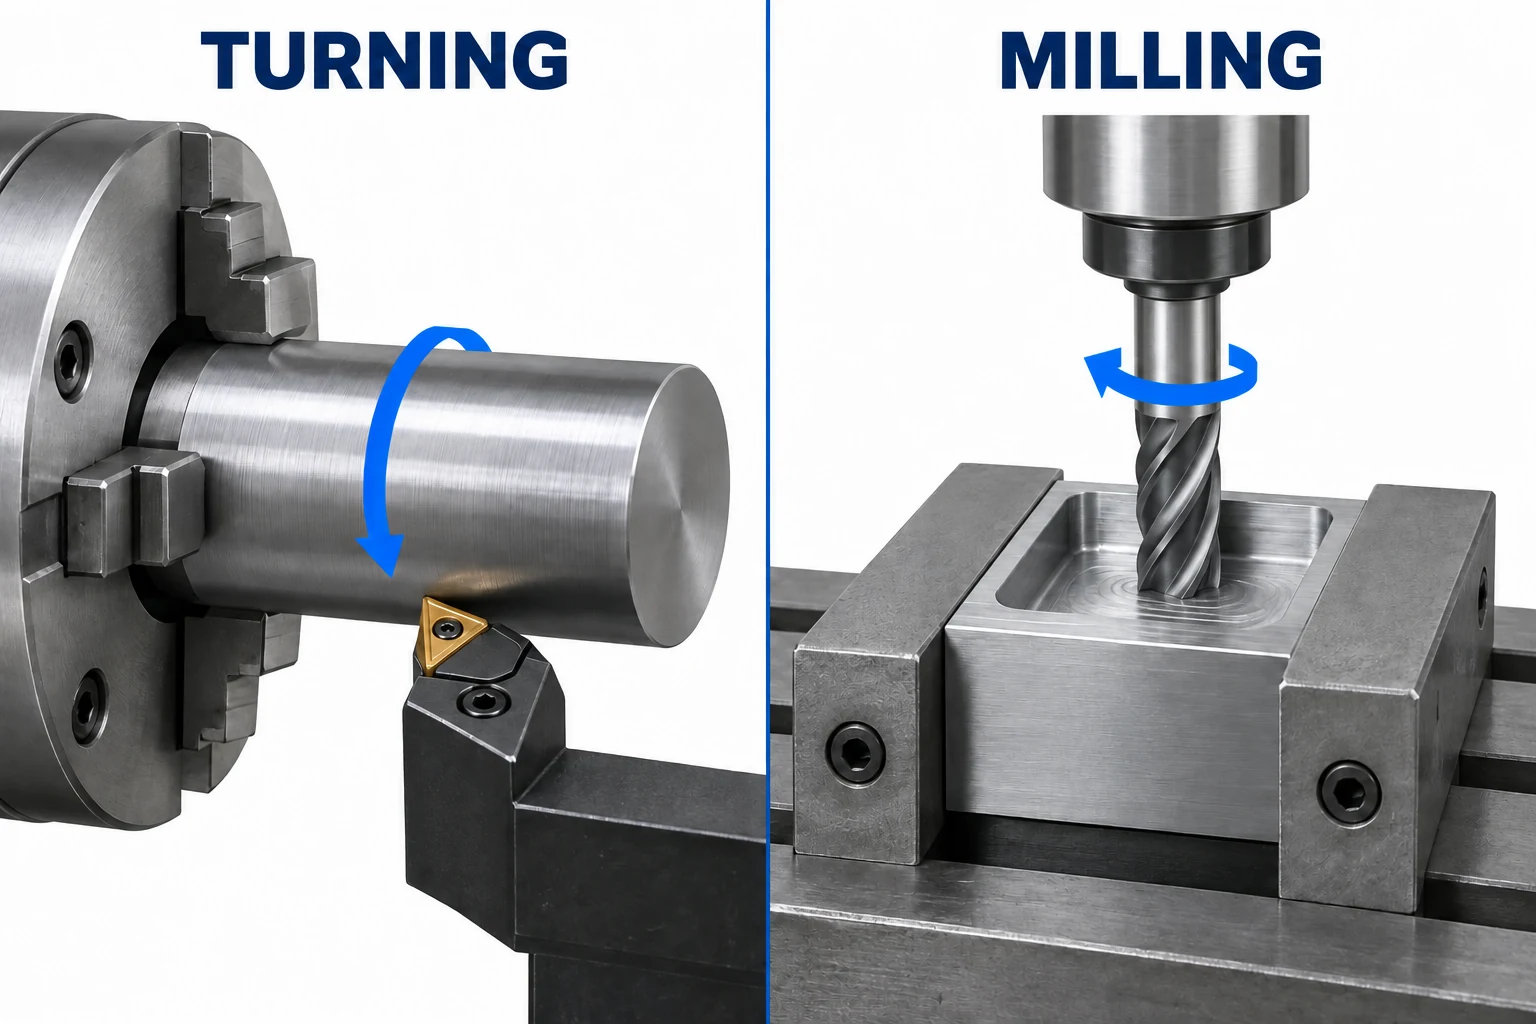
CNC旋盤では、通常、ワークピースを回転させ、回転しない切削工具に対して加工を行います。CNCマシニングセンター(ミル)では、切削工具を回転させ、固定されたワークピースに対して工具を相対的に移動させます。この違いにより、単一の軸を中心に配置されるシャフト、スリーブなどの形状には旋盤加工が自然な出発点となり、ポケット、平面、複数の面にわたる形状にはマシニング(ミリング)が自然な出発点となります。両方の種類の形状を備える部品は、両方の工程を必要とする場合があります。[1]
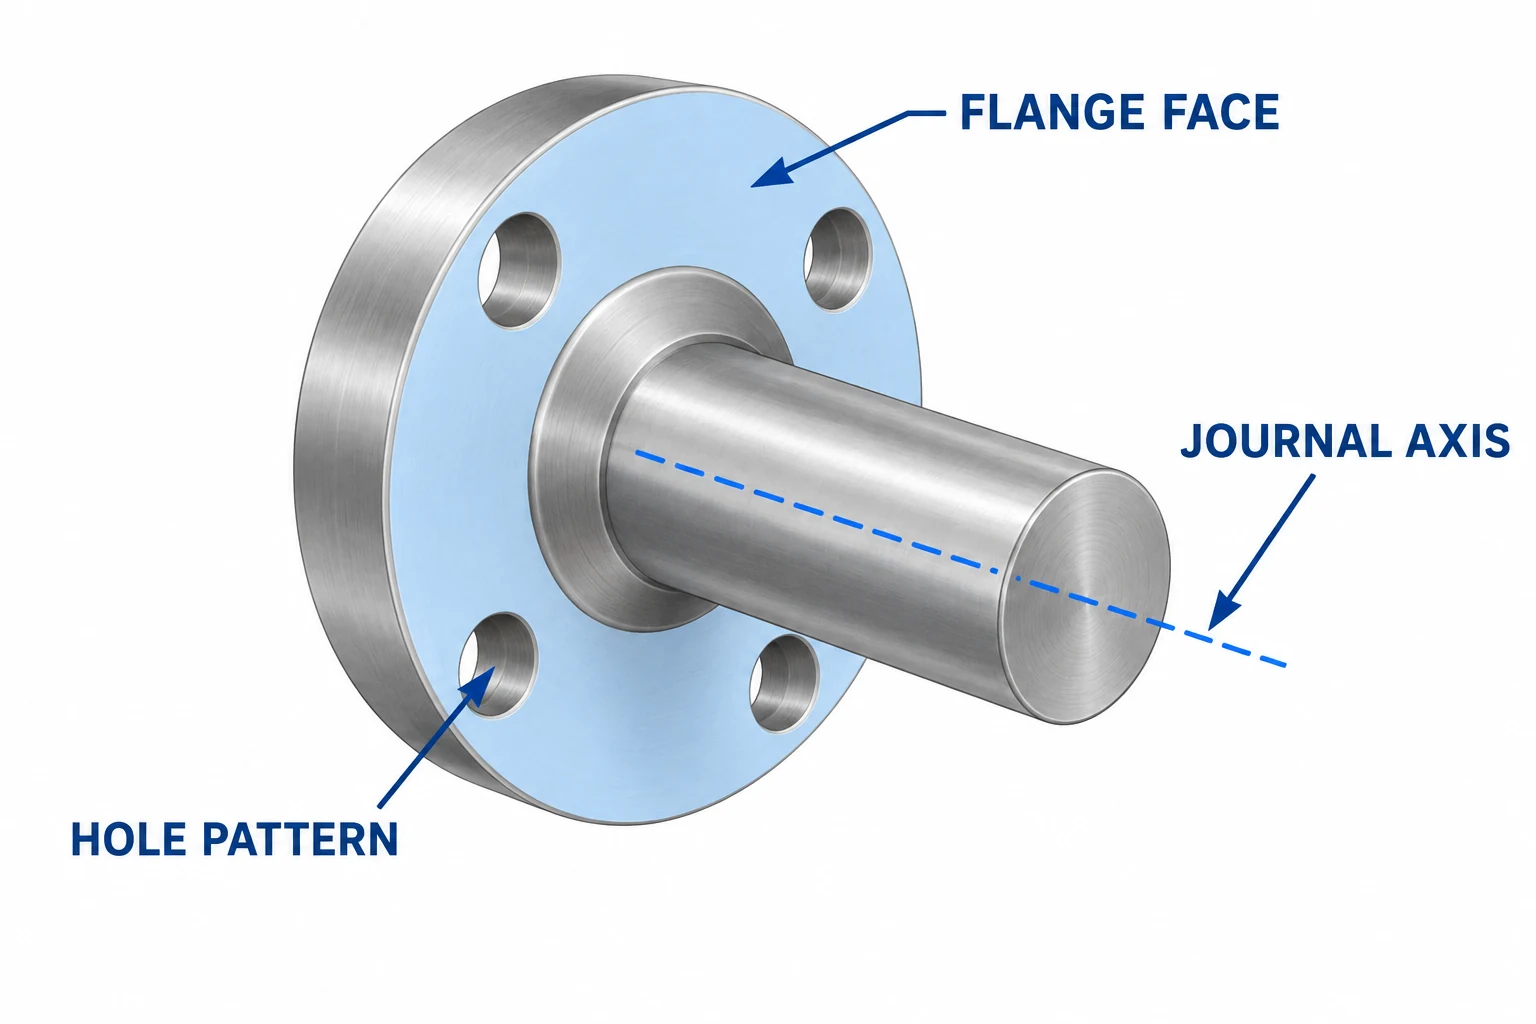
まず三つの例から始めます。段付きシャフトは、その外径および肩部加工のために旋盤加工(ターニング)を指します。ポケット付きプレートは、その底面および側面加工のためにフライス加工(ミリング)を指します。以下のフランジ付きシャフトについては、軸心に対する所定の位置関係を維持しつつ、ジャーナル部の旋盤加工、平面部のフライス加工、ボルト穴のドリル加工を比較してください。
切削運動の違いが、作成可能な形状に与える影響
通常の旋盤加工では、工具が回転中の部品の軸方向または軸直交方向に送り込まれます。軸方向への送りにより外径を小さくでき、端面への送りにより面取り(フェイシング)が可能です。ボーリング工具を用いれば内径仕上げも行えます。これらの加工は、共通の中心線を有する形状——段付き外径、肩部、周方向溝など——に適しています。当社の旋盤加工の種類に関するガイドでは、各加工を個別に解説しています。[2]
ミリングでは、切削工具が面に沿って、輪郭に沿って、あるいはポケット内を通過するように工具パスを設定できます。ワークピースは固定されますが、必ずしも静止しているわけではなく、テーブルの直動やロータリ軸によるインデックス/回転が可能です。また、円形の工具パスを用いることで、ミリングでも円形開口を加工できます。「円形形状」といっても、必ずしも「旋盤加工」を意味するわけではありません。[3] CNCミリングの工程ガイドでは、工具選択および工具パス設計を通じてこれらの運動を詳しく説明しています。
加工方法を、部品に存在する形状に合わせて選定する
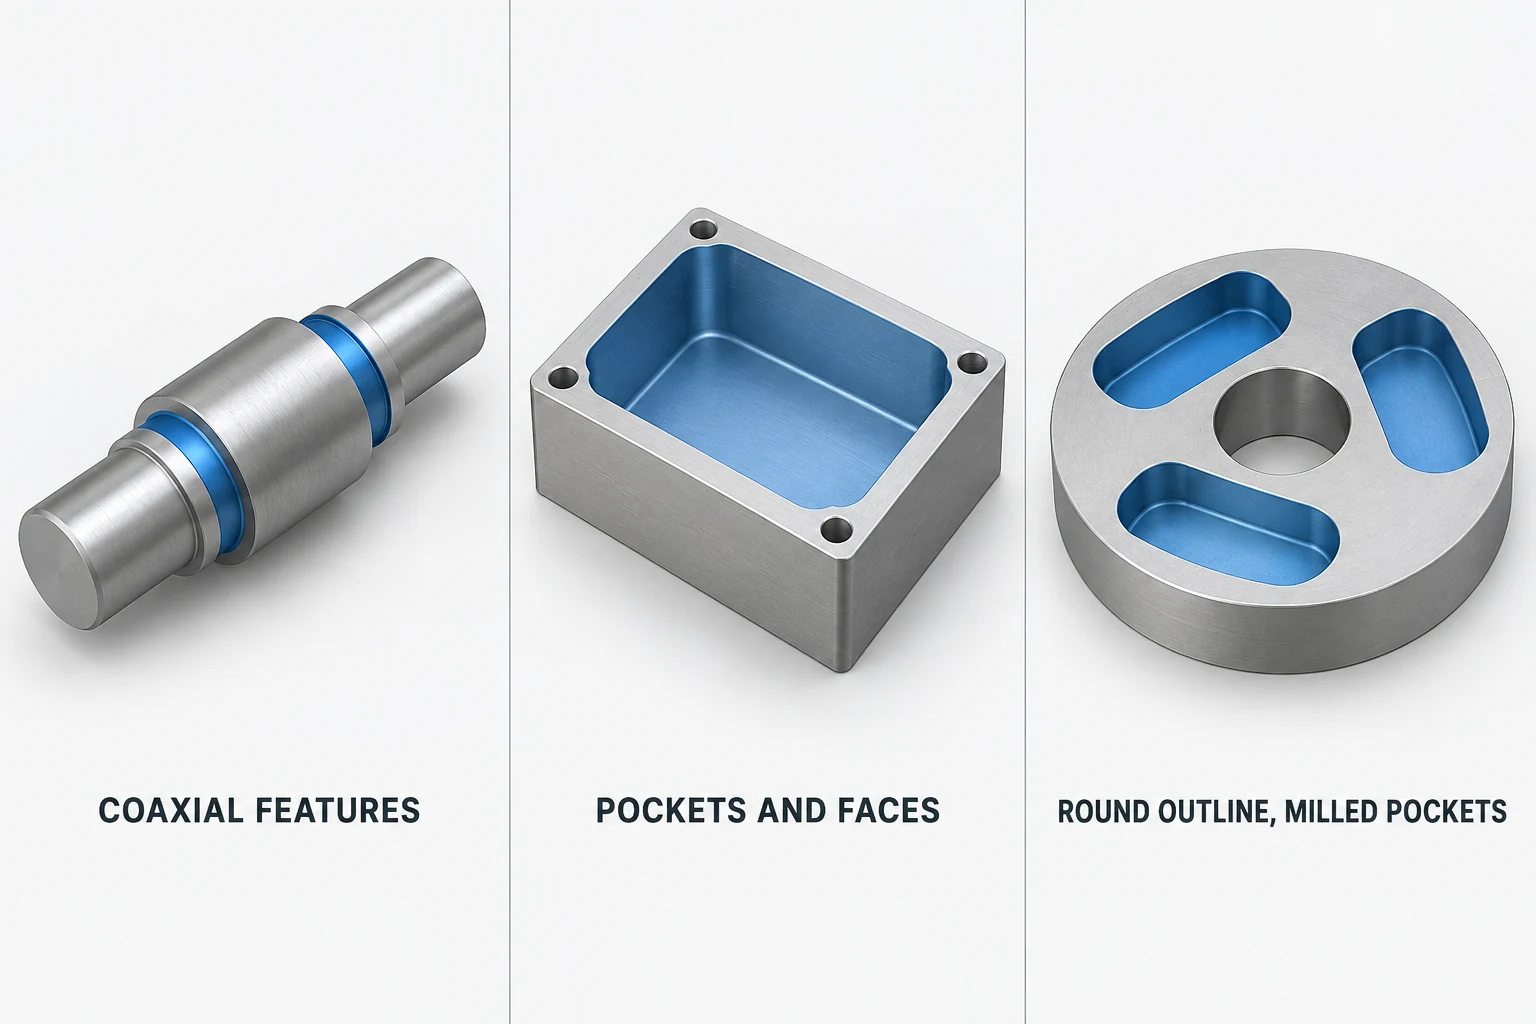
部品の機能を左右する表面から検討を始めます。大きな円形外形よりも、その内部にあるポケットの方が重要である場合があります。矩形フランジよりも、それが支持する内径(ボア)およびベアリング座面の方が優先される場合があります。
| 部品要求事項 | 想定される最初の加工ルート | どのような要因がこのルートを変更する可能性がありますか? |
|---|---|---|
| 肩部および周方向溝を有する段付きシャフト | 旋盤加工 | 平面部、横穴、キー溝の追加加工、または細長い部分に対する適切な支持が必要です。 |
| 軸方向の内径および外径を有するスリーブ | 旋盤加工および内面加工 | 薄肉壁、内径へのアクセス困難、または後工程での熱処理などにより、把持方法および仕上げ順序が変更される場合があります。 |
| 開放型ポケット、取付面、離れた位置に配置された穴を有するハウジング | ミリング | 深いポケットや遮られた面には、異なる工具、向き、または別の加工プロセスが必要になる場合があります。 |
| 多数のポケットおよび取付け穴を有する円形プレート | フライス加工で大部分の形状を完成させられる場合があります。 | 厳しい外径公差やボア面との位置関係(ボアから端面への寸法)が要求される場合、旋盤加工が正当化されることがあります。 |
| フランジ付きシャフト(フランジ部に穴配列およびレンチ面あり) | 旋盤加工+フライス加工 | 適切な機能を備えた旋盤センターへの移送と、マシニングセンタへの移送とを比較してください。 |
これは特徴に基づく簡易選定リストであり、固定された工程ルーティング規則ではありません。例えば、小型の矩形ブランクは適切な旋盤用治具で保持でき、マシニングセンタで円筒面を輪郭加工することも可能です。問題は、そのアプローチが部品全体に対して合理的かどうかです。
部品が旋盤加工とフライス加工の両方を必要とする場合
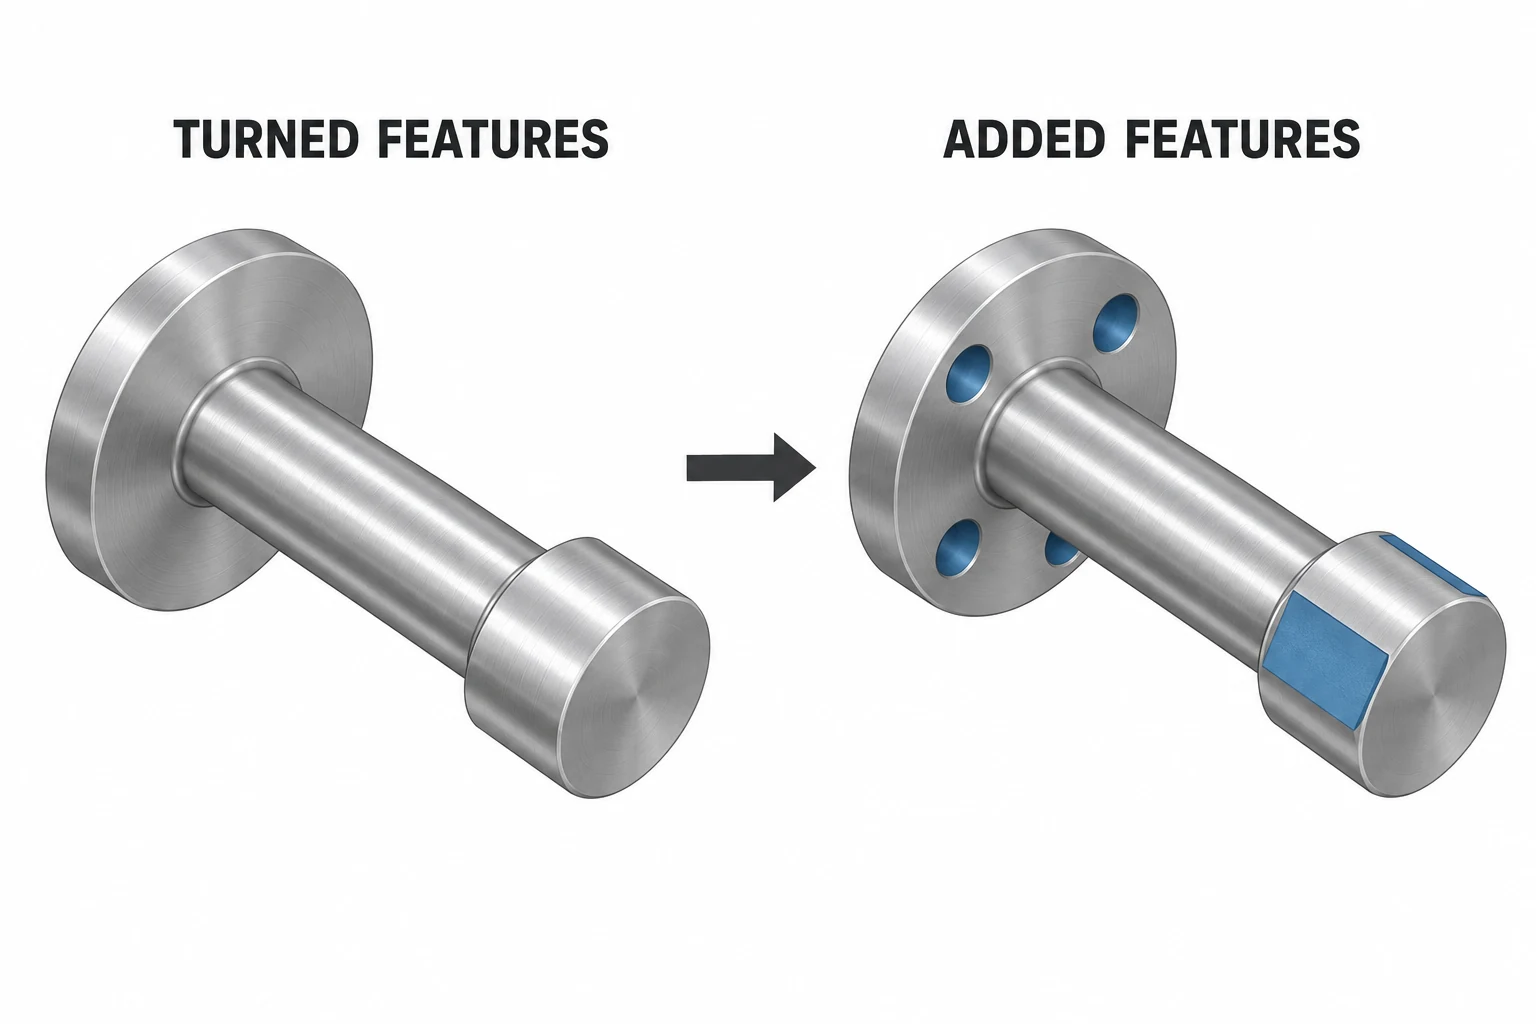
中央にジャーナル(軸受座)、フランジ部に二つのレンチ面およびボルト穴が配置されたフランジ付きシャフトを例に考えます。旋盤加工により、ジャーナル、フランジ外径および端面を確立できます。一方、レンチ面および偏心孔の加工には追加の工程が必要です。基本的な旋盤では、通常、部品を別の段取りへ移動させる必要があります。
ドライブ式(すなわちライブツーリング)を備えた旋盤センターでは、ドリルやフライスカッタを回転させることができます。必要な主軸位置決めおよび軸構成を備えていれば、部品を保持したまま、所定の端面または半径方向の形状を加工できます。Haas社の資料では、ライブツーリングおよびC軸オプションを用いたフライス加工、ドリル加工、平面加工およびタップ加工が記載されています。実行可能な加工内容は、機械の構成に依存します。[4]
複数の加工を統合することで、移送および再定位の手間を省くことができますが、すべてのマシニングセンタが不要になるわけではありません。工具の到達範囲、利用可能な軸数、治具のクリアランス、切削負荷、およびフライス加工の量は依然として重要です。広いポケットが主体の部品は、旋盤加工を必要とする場合でも、別途マシニングセンタで加工する方が適していることがあります。
| フランジ付きシャフトの工程ルーティング | 保持および基準点の移送 | 見積もりの比較前に確認してください |
|---|---|---|
| 旋盤加工後、マシニングセンタへ移送 | 平面部とボルト穴の加工には、少なくとも一度、ワークの移し替えが必要です。新しい段取りでは、旋削工程で設定した図面に対応する基準を使って位置決めします。 | 穴の位置が指定されたシャフト軸線または基準点に対して正確であることを検証し、移送および検査作業を価格に含めてください。 |
| 一度の装着で、選択された特徴部を旋削およびフライス加工する | 設置済みの軸数、工具姿勢およびホルダークリアランスが許容する場合に、ライブツーリングを用いる。この段取りで到達可能な特徴部については、最初の装着状態を維持する。 | 同一の穴間関係を確認し、被覆面に対応する追加の装着を含める。同一の受入数量で、全工程ルートを比較する。 |
設置済みの運動機構および工具チェックについては、ライブツーリングおよびミルターン加工のガイドを参照してください。
精度を比較する前に、ワークの保持状態および特徴部間の関係を確認する。
「CNC旋盤」でも「CNCマシニングセンター」でも、完成品が満たす公差は定まりません。工具、ワークホルダ、材料、特徴部の幾何形状、熱的条件および検査方法がすべて結果に影響を与えます。機械自体は高精度な位置決めが可能でも、支持が不十分なワークピースは切削荷重下で依然として変位します。[3] [5]
フランジ付きシャフトでは、組立時にどの関係性が重要かを明確にする必要があります。ボルトパターンがジャーナル軸から位置決めされる必要がある場合、フライス加工の段取りには、その軸を確実に設定する手段が必要です。シール面がジャーナルに対して真円度を保つ必要がある場合、加工および検査計画はその関係性を維持・検証する必要があります。関連する複数の特徴部を一回の装着で加工することで再定位誤差を低減できますが、測定を行わなければ最終結果は保証されません。
また、装着に使用される面も特定します。チャックの爪やバイスが、加工が必要な特徴部を遮ることがあります。薄肉壁はクランプ力により変形し、長尺で支持されていない部分はたわみます。表面を露出させたり適切に支持したりするために、二回目の段取りを行うことは、コストを無視して排除すべきものではなく、実用的な対応である場合があります。[5]
要求数量で、全工程ルートを比較する。
見た目が単純な機械加工ルートが、必ずしも低コストルートとは限りません。同一の材料および状態、図面改訂版、数量、仕上げ要件および検査要件で比較してください。プログラミング、治具、段取り、切削時間、ワークの移送、および仕上げ工程をすべて含めて評価します。当社のCNC加工コストガイドでは、これらの項目が見積りにどのように反映されるかを説明しています。
小ロットの場合、既知の旋盤+マシニングセンターによる加工ルートを採用すれば、多大なプログラミング作業や特殊なワークホルダを回避できることがあります。一方、反復発注の場合、統合ルートはハンドリング時間およびサイクルタイムの短縮により、初期準備費用を回収できる可能性があります。これらは、汎用的な損益分岐点ではなく、評価すべき代替案です。
有用な比較では、提案される各段取りと、その段取りで仕上げる重要な特徴部を並列表示します。あるルートがより安価であったとしても、同一の検査、バリ取り、表面処理および完成面の取扱いが含まれているかを確認してください。そうでなければ、提示価格は異なる納入物を表している可能性があります。
加工ルート選定の実用的な手順
- 主な特徴部を特定する。 直径および軸方向の面を、ポケット、平面、スロット、偏心穴から分離する。
- 機能上の関係性を明記する。 どの内径、ジャーナル、面および穴位置が互いに整合または相対位置を保つ必要があるかを示す。
- アクセス性とサポートを確認してください。 各加工工程が対象形状にどのように到達するか、および部品をどこで保持できるかを検討してください。
- 完全な代替案を比較してください。 製品の実際の発注数量および同一の受入要件に基づき、旋盤加工、フライス加工、またはそれらを組み合わせた加工ルートを評価してください。
CNC旋盤加工およびCNCフライス加工のページでは、それぞれに対応する加工範囲について説明しています。設計または承認根拠により加工ルートの指定が必要な場合は、図面に明記してください。
技術資料
- MIT OpenCourseWare — 旋盤およびフライス盤の基礎知識。切削運動および代表的な加工工程。
- Sandvik Coromant — 一般旋盤加工;外径旋盤加工。工具送りおよび回転形状。
- Sandvik Coromant — 成功するフライス加工とは? 形状へのアクセス性、部品の剛性、および工程選定。
- Haas Automation — 4000 rpmのライブツーリング(C軸付き)。構成に依存する二次加工の一例。
- MIT Center for Bits and Atoms — 除去加工におけるパス計画。切削力、ワークホルダおよび加工戦略。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


