ベアリングハウジング
軸受穴とその取付足は位置合わせが必要です。穴の公差、中心高、取付穴の位置およびハウジングの定位に使用される面を明記してください。
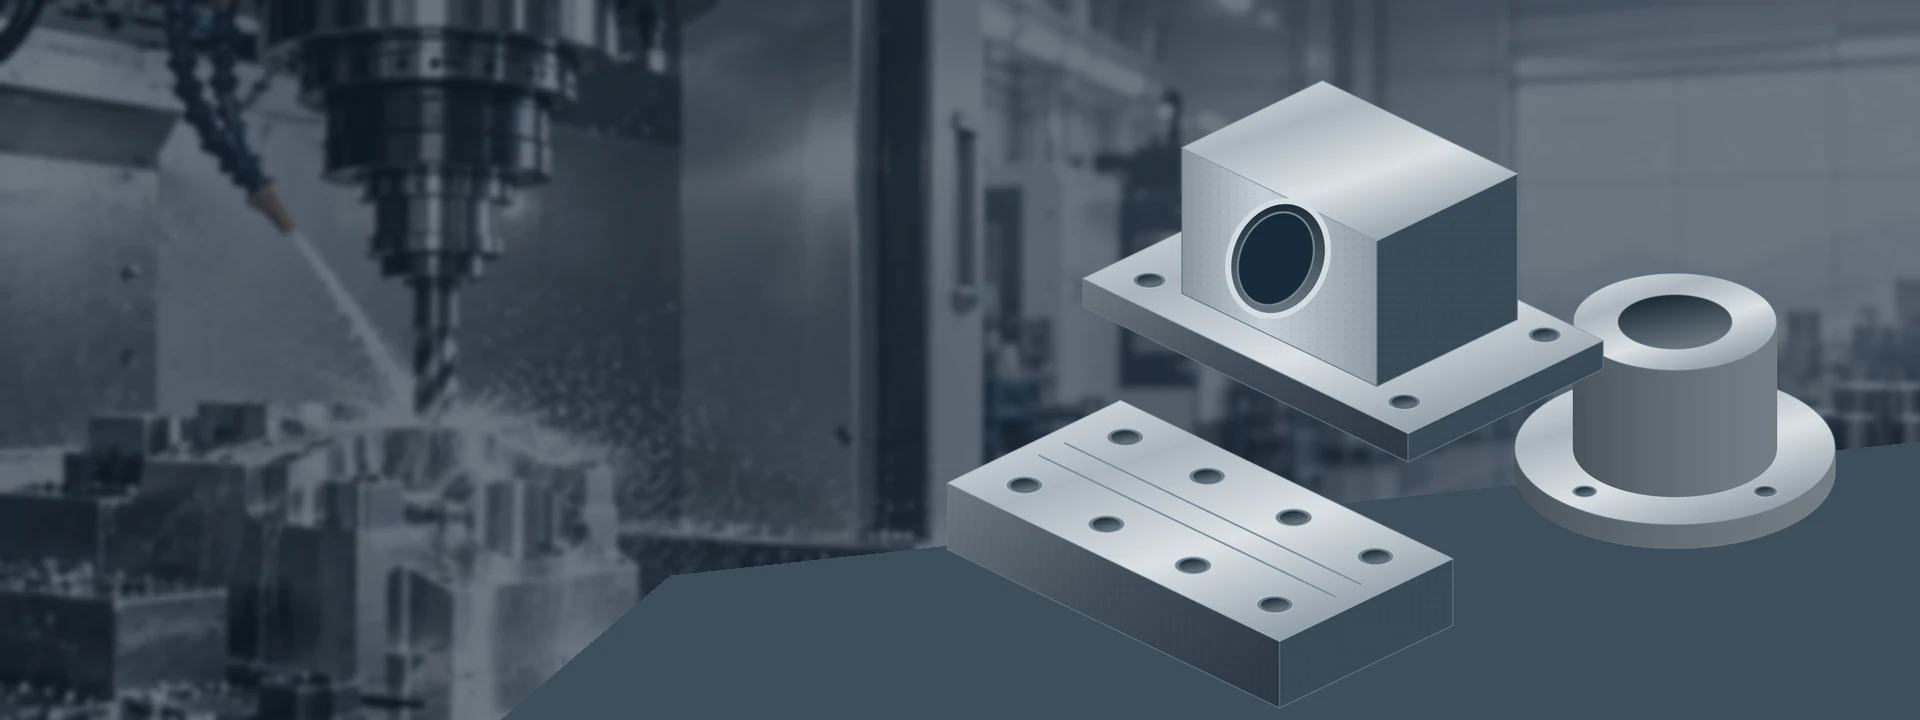
軸受穴とその取付足は位置合わせが必要です。穴の公差、中心高、取付穴の位置およびハウジングの定位に使用される面を明記してください。
内径、外径、肩部およびフランジ厚を一括して指定してください。スリーブの定位に使用される面と、後工程での仕上げ加工に必要な加工余肉を明示してください。
平面の支持面と繰り返し配置される穴の位置が実用的な形状を定義します。どの面を鋳造状態で維持可能か、またどの面を全面加工する必要があるかを明示してください。
カバーには、平らな接触面に加えて定位用直径が必要となる場合があります。座面、ボルトパターンおよび穴と面との所要関係を明記してください。
スライド面、取付特徴および当接する部品を明示してください。図面には所要の硬度、表面粗さおよび潤滑条件を含めてください。
内径、定位用直径およびボルト円は異なる切削工程で加工される場合があります。公差および基準面に対する所定の振れ要求を明示してください。
代表的な部品形状。実際の合金種類、素材原形および機械加工範囲についてご相談いただくため、図面をお送りください。
鋳造図面、完成品図面、写真および利用可能な検査記録をお送りください。出荷可能な数量および各荒形の概算重量も併記してください。当社では、ロット移動前に切削範囲をレビューいたします。
より単純なスリーブ、ハブまたはブロックは、専用形状の鋳造品ではなく連続鋳造材から開始できる場合があります。素材の寸法および合金種類を明示し、表面仕上げのための余裕量を確保してください。素材サイズ規格はサプライヤーによって異なります。[2]
完成モデル、想定ロット数および既に保有している鋳造所またはパターンに関する情報を送付してください。荒形の調達は、サプライヤー、金型所有権、入荷検査および不適合鋳造品の責任範囲を含め、別途確認が必要な範囲です。
グレーアイアンおよびデュクタイルアイアンは鋳鉄族に属しますが、互換ではありません。グレーアイアンにはフラケ状グラファイトが含まれ、デュクタイルアイアンには球状グラファイトが含まれます。合金種類および母相構造は、完成部品の特性および機械加工性の両方に影響を与えます。[1]
図面には、適用規格および納入状態を含む完全な材質指定を使用してください。「鋳鉄」という曖昧な表記だけでは重要な選択肢が残されます。代替材の使用は、荒形の購入前に合意を得る必要があります。
フラケ状グラファイトを含むグレーアイアンは、振動吸収性および機械加工性を目的として使用されます。ASTM A48 Class 40は特定の合金種類を識別しますが、素材原形の記録および機械加工余裕量については依然として合意が必要です。[3]
デュクタイルアイアンの合金種類は異なる特性要件を定義します。例えば、65-45-12はASTM A536に基づく呼称です。外観による置き換えではなく、正確な要求合金種類、硬度または熱処理状態を明記してください。[4]
圧縮グラファイト鉄、オーステムパーデッドデュクタイルアイアンおよび高硬度合金種類は、個別の機械加工レビューが必要です。正確な材質名称および入荷時の状態を明記することで、工具選定、仕上げ工程および検証が確認できます。[5]
鋳鉄の等級および適用規格を指定してください。規格間の代替は承認が必要です。
| 特性 | 65-45-12球状黒鉛鋳鉄 Dura-Bar 65-45-12 | 状態 |
|---|---|---|
| 最小引張強さ(ksi) | 65 | 縦方向試験片、中間半径 |
| 最小降伏強さ(ksi) | 45 | 縦方向試験片、中間半径 |
| 最小延性(%) | 12 / 9 | 直径≥2インチ/<2インチ |
値は鋳造棒材(as-cast bar)に適用され、直径2インチ以上では最小延性は12%、2インチ未満では9%です。
公称鋳造外形は単なる出発点にすぎません。各機械加工面および各ボア周辺の実際の材質量を、鋳造ばらつきの影響を含めて確認してください。連続鋳造材の場合、表示サイズを完成サイズと見なさず、サプライヤーが定める仕上げ余裕量を使用してください。[2]
実際の鋳造品を安定して保持しつつ、初回切削領域へのアクセスを確保できる支持およびクランプポイントを選択してください。初期定位に使用される粗面は、後に除去または機械加工された基準面に置き換えられる場合があります。
軸受ハウジングの場合、軸受穴の中心線および取付穴は完成した取付足に対して関係付けられる必要があります。これらの基準面および限界を図面に明記してください。それらに影響を与えるすべての工程完了後に、完成関係を確認してください。
フライス加工により、組立に必要な面および位置が設定されます。鋳造品では、全面的に清掃された面が必要な場所と、鋳造状態で維持可能な面を特定してください。これにより、部品の適合性に寄与しない材料の削除を回避できます。
CNCフライス加工サービス旋盤加工はスリーブ、ハブおよび円形定位特徴に適しています。指定基準面に対して真円度を保つ必要のある面、肩部位置および穴の限界を明示してください。公差に影響を与える後工程を考慮してください。
CNC旋盤加工サービス鋳造開口部であっても、制御された穴になるまで相当な機械加工が必要な場合があります。ボーリング、円形フライス加工または別途仕上げ工程を、サイズ、幾何形状、アクセスおよび表面要件に基づいてレビューできます。
機械加工済み部品を探索する
ハウジングの場合、機械加工済みの穴が良好に見えても中心高が誤っている可能性があります。カバーの場合、厚さ要件を満たしていても平面度要件を満たしていない可能性があります。機能寸法および幾何学的要件を明記することで、検査計画が組立要件に沿うようにしてください。
切削により空洞またはその他の予期せぬ指示が露出した場合、該当部品の識別方法、記録方法および判断保留の手順を事前に合意してください。生産開始前に処分ルートを定義してください。修理、含浸または材質代替は別途承認が必要です。
| 特徴 | 仕様 | 受入条件 | 検証 |
|---|---|---|---|
| 入荷荒形 | 材質識別;切削余肉;損傷部位;報告書 | 指定された表面清掃余肉 | 入荷検査;不足余肉の処分 |
| 穴および定位用直径 | サイズ限界;形状;基準面(ダトゥム);表面粗さ | 適用図面および一般公差 | 寸法および表面検査 |
| 取付面および穴パターン | 平面度/姿勢;中心高;穴の位置 | 最終基準面;定義済み段取り | 基準面参照測定 |
| 鋳造状態 | 欠陥判定基準;材質/非破壊検査(NDT)要件 | 指定された検査方法、検査範囲および合格基準 | 寸法とは別に提出される材質/非破壊検査(NDT)報告書 |
| 熱処理および最終状態 | 硬度;熱処理記録;マスキング;最終表面 | 所要記録および責任あるサプライヤーを明記 | 別途提出される試験記録、外観および寸法 |
穴、定位用直径、スライド面および保護が必要なその他の面を明示してください。バリ取りが座面または重要なコーナーを変更しないよう、許容されるエッジRを指定してください。
図面に塗装領域およびマスキング境界を明記してください。寸法要件は最終状態に紐付け、検査が塗装前か塗装後かを明記してください。
次工程を損なうことなく除去可能な一時的保護を合意してください。機械加工面を接触による損傷から保護し、梱包を通じて部品識別をロット記録と結びつけてください。
切削工程の価格設定前に、鋳造品または棒材の供給元、寸法、等級および図面改訂を確認してください。
合意済みの初品またはサンプルロットを用いて、表面清掃、基準面転送、公差および所要記録をレビューしてください。
承認済み改訂、材質ルートおよび加工手順を注文に添付してください。再実施前に変更を確認してください。
部品刻印、梱包ラベルおよび合意済み報告書を承認済みロットに紐付け、後工程の仕上げおよび出荷日を明確にしてください。
近似最終形状の鋳造品(ニアネット鋳造品)は材料削り代を削減できますが、鋳造工場および金型の範囲が追加されます。連続鋳造棒材(キャストバー)は、一部の形状において専用パターンを不要としますが、より多くの機械加工が必要になります。素材原価、治具準備、機械加工、検査、熱処理およびロット数量を総合的に比較してください。
CNC見積もり範囲を比較するVETCNCは中国国内の工場および提携企業と協力しています。発注前に、素材原形のサプライヤー、機械加工範囲およびコミュニケーション責任を確認してください。
VETCNCについてはい。グレーアイアンおよびデュクタイルアイアンは、適切な穴加工工具を用いてフライス加工、旋盤加工およびその他の加工が可能です。具体的な合金種類、組織および硬度が加工工程に影響を与えます。[1]加工対象となる素材原形の情報および完成図面をVETCNCへ送付し、作業内容をご確認ください。
お客様がご提供される鋳造品は検討可能なルートです。まず、素材原形の写真、寸法、重量、合金種類記録および完成図面をお送りください。出荷前に、入荷時の受入検査項目および不適合素材原形の取扱方法について合意してください。
機械加工のみをご希望か、あるいは素材原形の調達支援をご希望かを明示してください。鋳造工場または素材供給に関するあらゆる手配は、金型、サプライヤー責任、材質記録および素材原形の受入条件を含め、別途確認する必要があります。
グレーアイアンにはフラケ状グラファイトが含まれ、デュクタイルアイアンには球状グラファイトが含まれます。この構造的差異が機械的特性に影響を与え、母相および合金種類が機械加工性に影響します。[1]両者を互換として扱わず、必要な合金種類を明確に指定してください。
形状によっては、連続鋳造棒材が検討可能な代替の出発点となります。ただし、適切な合金種類および全機械加工面に対する十分な削り代が必要です。サプライヤーのサイズ規格、仕上げ余裕量および入手可能な形状を完成図面と比較してください。[2]
図面に記載された公差限界および適用可能な一般公差から始めます。ボアの嵌合、基準面関係、平面度および表面粗さを重点的に提示してください。実際の材質、特徴部寸法、素材原形のばらつきおよび測定計画に基づくコミットメントが必要であり、すべての部品に一律適用可能な単一公差では対応できません。
すべての素材原形に共通する単一の余裕量はありません。これは鋳造プロセス、形状、ばらつきおよび仕上げ対象面に依存します。生の図面および完成図面を併せてご提供ください。連続鋳造材の場合、サプライヤーが公表しているサイズ規格および仕上げ余裕量規則を確認してください。[2]
一律の熱処理工程を想定してはなりません。指定された熱処理、最終硬度および寸法安定性要件を明示してください。材質サプライヤーおよび機械加工チームが、工程内での熱処理位置およびその後の仕上げ作業を検討します。
該当部品の特定、欠陥位置の記録およびレビューまでの保留手順について合意してください。受入可否は指定された欠陥基準および機能要件に依存します。修復、含浸処理またはそのまま使用の判断には承認が必要であり、自動的な機械加工余裕量ではありません。
完成モデルおよび図面改訂番号、素材原形または素材の詳細、合金種類および状態、試作数量およびロット数量、重要寸法、熱処理および検査要件をお送りください。可能であれば、素材原形の重量および写真も添付してください。見積もりには素材原形の供給と機械加工を明確に区別する必要があります。
ハウジングの見積もりには完成ボア径だけでは不十分です。鋳造図面、素材状態および機械加工および検査時の部品定位面を含めてください。
この簡易依頼書を用いて詳細情報を収集し、見積もりフォームにファイルを添付してください。また、自社プロジェクトフォルダー用にダウンロードすることもできます。
図面、材料、数量をご共有ください。ご要件をお知らせいただければ、メールにてご返信いたします。
鋳鉄の合金種類、用語および機械加工上の考慮事項に関する参考資料
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
