Laakerikoteloita
Laakerin poraus ja sen kiinnitysjalat täytyvät linjautua keskenään. Sisällytä porauksen sovitus, keskikorkeus, kiinnitysreikien sijainnit sekä kotelon sijoitukseen käytetyt pinnat.
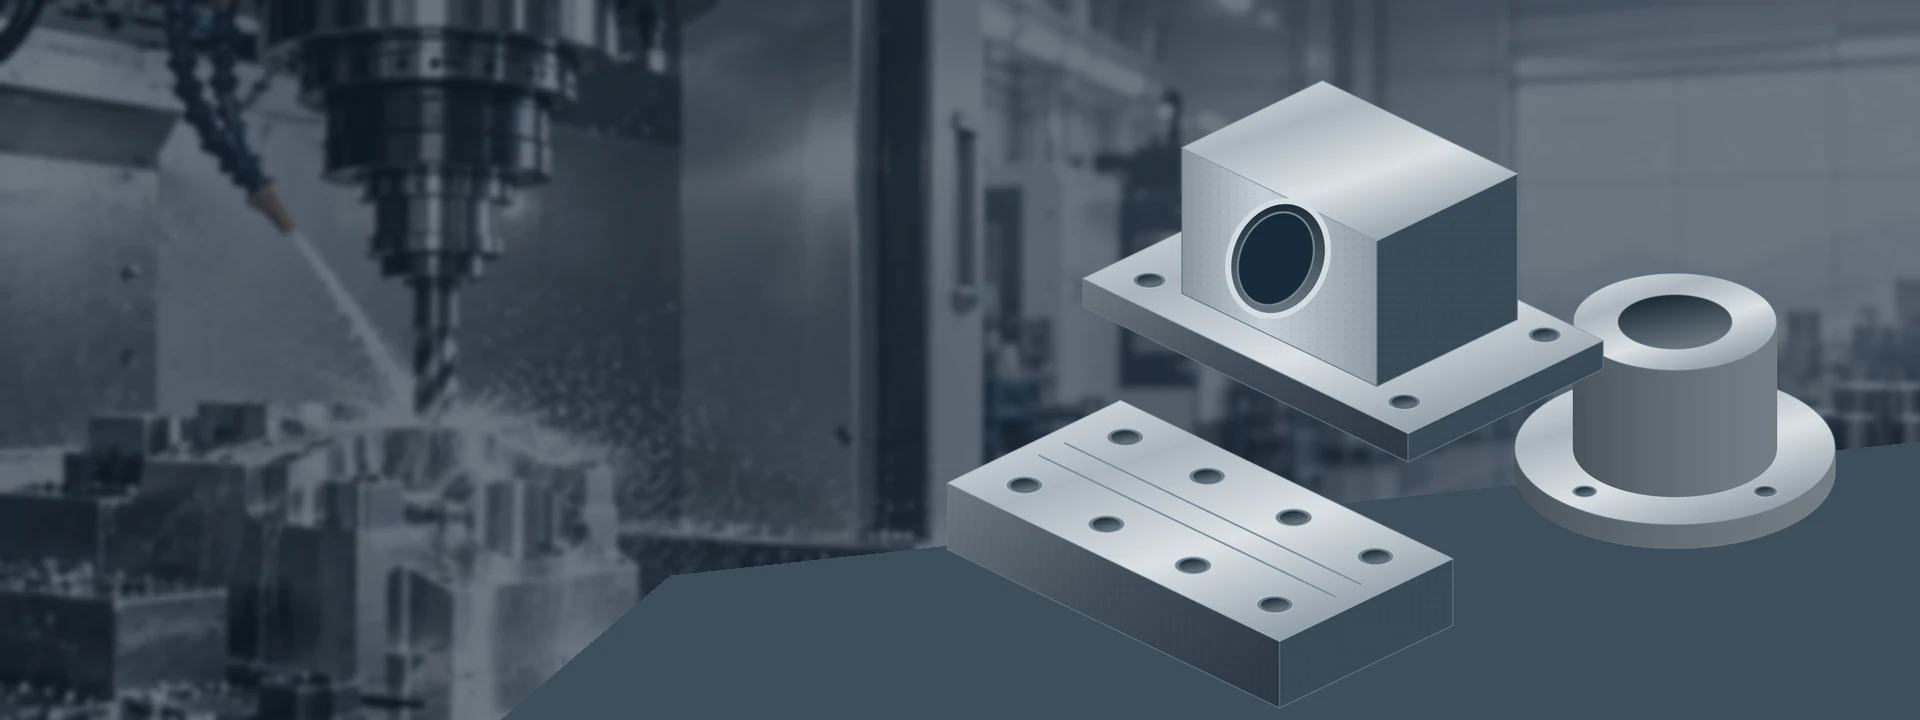
Laakerin poraus ja sen kiinnitysjalat täytyvät linjautua keskenään. Sisällytä porauksen sovitus, keskikorkeus, kiinnitysreikien sijainnit sekä kotelon sijoitukseen käytetyt pinnat.
Määritä sisähalkaisija, ulkohalkaisija, kaula ja kiinnitysrenkaan paksuus yhdessä. Tunnista pinta, joka sijoittaa holkkiputken, sekä mahdollinen varaus myöhempää viimeistelyvaihetta varten.
Tasaiset tukipinnat ja toistuvat reikäasemat määrittelevät hyödyllisen geometrian. Näytä, mitkä pinnat voivat jäädä valamoksi ja mitkä vaativat täyden koneistuksen.
Kannakselle saattaa tarvita sijoitustaso sekä tasainen kosketuspinta. Merkitse istutusalue, ruuvikuvio ja vaadittu suhde reiän ja pinnan välillä.
Näytä liukupinta, kiinnitysvarusteet ja se osa, jota vasten osa liukuu. Piirrä piirrokseen mahdolliset vaaditut kovuusarvot, pinnanlaatu ja voiteluehdot.
Reiän, sijoitustason ja ruuvipiirin koneistukseen saattaa käytettävä eri koneistustoimenpiteitä. Määritä sovitus ja mahdollinen määritelty pyörivyyden vaatimus viitepinnan suhteen.
Esimerkkiosien muodot. Lähetä piirustuksesi keskustellaksesi todellisesta materiaalilaadusta, raakapalasta ja koneistusalueesta.
Lähetä valukappaleen piirustus, valmiin osan piirustus, kuvat ja saatavilla olevat tarkastustiedot. Ilmoita myös lähetettävän erän määrä ja jokaisen puolivalmiin arviolinen paino. Voimme tarkistaa koneistusalueen ennen kuin siirrät erän.
Yksinkertaisempi holkki, kampipää tai lohko voi alkaa jatkuvavalutusta saadusta raaka-aineesta sen sijaan, että käytettäisiin erityisesti muotoiltua valukappaletta. Toimita raaka-ainekappaleen mitat ja materiaalilaatu sekä varaa tilaa pinnan puhdistamiseen. Raaka-ainekokojen käytännöt riippuvat toimittajasta.[2]
Lähetä valmis malli, odotetut erät sekä kaikki jo saatavilla olevat valujen tai muottien tiedot. Tyhjän lähteen (blank) hankinta on erillinen työalue, joka sisältää toimittajan, työkalujen omistajuuden, saapuvien tarkastusten sekä epästandardien valujen vastuun vahvistamisen.
Harmaavalu- ja taipuisa valurauta kuuluvat valurautaperheeseen, mutta niitä ei voida vaihtaa keskenään. Harmattessa valuraudassa grafiitti on lehtimäistä; taipuisassa valuraudassa se on solmumaiselta näyttävää. Laatu ja matriisin rakenne vaikuttavat sekä valmiin osan ominaisuuksiin että sen koneistettavuuteen.[1]
Käytä piirustuksessasi täyttä merkintää, mukaan lukien sovellettava eritelmä ja toimitusehto. Pelkkä pyyntö "valurautaa" jättää tärkeitä valintoja avoimiksi. Kaikki materiaalivaihtoehdot on sovittava ennen raakapalan ostamista.
Lehtimäisgrafiittinen harmaavalurauta käytetään sen värähtelyn vaimentavien ominaisuuksien ja koneistettavuuden vuoksi. ASTM A48-luokka 40 määrittelee tietyn laadun; tyhjätila-asiakirjat ja koneistustoleranssit on edelleen sovittava keskenään.[3]
Taipuisan valuraudan laadut määrittelevät erilaisia vaatimuksia ominaisuuksille. Esimerkiksi 65-45-12 on merkintä, jota käytetään standardin ASTM A536 mukaisesti. Ilmoita tarkka vaadittu laatu, kovuus tai käsittelytila eikä korvaa niitä ulkonäön perusteella.[4]
Tiivistetty grafiittivalurauta, austemperoitua taipuisaa valurautaa ja korkeakovuusisia laatuja vaativat erillisen koneistustarkastuksen. Ilmoita tarkka materiaali ja sen saapumistila, jotta työkalut, viimeistelyjärjestys ja tarkastus voidaan tarkistaa.[5]
Määritä valurautaluokka ja sitä säätelevä standardi. Rististandardien korvaamiset vaativat hyväksynnän.
| Ominaisuus | 65-45-12 spheroidaaligrafiittivalurauta Dura-Bar 65-45-12 | Tila |
|---|---|---|
| Pienin vetolujuus (ksi) | 65 | Pitkittäinen näyte, keskisäde |
| Pienin myötölujuus (ksi) | 45 | Pitkittäinen näyte, keskisäde |
| Pienin venymä (%) | 12 / 9 | Halkaisija≥2in / <2in |
Arvot koskevat valurautaputkea ilman jälkikäsittelyä; pienin venymä on 12% halkaisijoille, jotka ovat 2 inches tai suurempia, ja 9% halkaisijoille, jotka ovat pienempiä kuin 2 inches.
Nimellinen valumittakaava on vain lähtökohta. Tarkista materiaalin määrä jokaisella koneistetulla pinnalla ja jokaisen reiän ympärillä, mukaan lukien valumuutosten vaikutus. Valurautaputkelle käytä toimittajan puhdistustoleranssia eikä oleta, että merkitty koko on valmiin osan koko.[2]
Valitse tuenta- ja kiinnityspisteet, jotka pitävät todellisen valukappaleen vakautena ja jättävät ensimmäiset koneistusalueet käyttökelpoisiksi. Karkea pinta, jota käytetään alustavana sijoitusviitteenä, voidaan myöhemmin poistaa tai korvata koneistetulla viitteellä.
Laakerikoteloille reiän keskiviiva ja kiinnitysreiät saattavat vaatia suhdetta valmiisiin jalustoihin. Merkitse nämä viitepisteet ja rajat piirustukseen. Tarkista valmiit suhteet kaikkien niiden toimenpiteiden jälkeen, jotka voivat vaikuttaa niihin.
Jyrsintä muodostaa kokoonpanon vaatimat pinnat ja sijainnit. Valukappaleessa tunnistetaan, missä paikoissa tarvitaan täysin puhdistettu pinta ja missä paikoissa riittää valupinta. Näin vältetään turha materiaalin poisto, joka ei edistä osan asennusta.
CNC-jyrsintäpalvelutSorvaus sopii holkkeihin, keskusten kappaleisiin ja pyöreisiin sijoitusominaisuuksiin. Näytä pinnat, joiden on pysyttävä tarkasti määritellyn viitepinnan suhteen, sekä kantavien reunojen sijainnit ja porausten rajat. Ota huomioon myös mahdolliset myöhempänä vaiheena tehtävät toimenpiteet, jotka vaikuttavat sovituksen tarkkuuteen.
CNC-sorvauspalvelutValumuotoinen aukeama saattaa edelleen vaatia merkittävää koneistusta ennen kuin siitä muodostuu tarkasti ohjattu poraus. Porauksen, pyöreän jyrsinnän tai erillisen viimeistelytoimenpiteen soveltuvuutta voidaan arvioida koon, geometrian, pääsyn ja pinnanvaatimusten perusteella.
Tutustu koneistettuihin osiin
Koteloissa koneistettu poraus voi näyttää hyvältä, vaikka sen keskikorkeus olisi virheellinen. Kansi voi täyttää paksuusvaatimuksensa, mutta silti jäädä tasaisuusvaatimuksen ulkopuolelle. Nimetään toiminnallisesti merkitykselliset mitat ja geometriset vaatimukset, jotta tarkastussuunnitelma seuraa kokoonpanoa.
Jos koneistus paljastaa kaviteetin tai muun odottamattoman ilmiön, sovitaan etukäteen, miten vaikutettu osa tunnistetaan, dokumentoidaan ja pidetään varattuna päätöksen tekemiseksi. Määritellään poikkeamien käsittelypolku ennen tuotantokäynnistystä; korjaus, impregnointi tai materiaalin korvaaminen edellyttävät erillistä hyväksyntää.
| Ominaisuus | Määrittely | Hyväksyntäehto | Tarkastus |
|---|---|---|---|
| Saapuva puolivalmisosa | Materiaalin tunnistus; koneistusvaranne; vaurioituneet alueet; raportit | Määritelty puhdistuslisä | Tulevien tarkastusten suorittaminen; riittämättömän varaston käsittely |
| Poraukset ja sijoitustasot | Kokorajoitukset; muoto; mittauspisteet; pinnankäsittely | Sovellettavat piirustus- ja yleistoleranssit | Mitalliset ja pinnanlaatutarkastukset |
| Kiinnityspinnat ja reikäkuviot | Tasaisuus/orientaatio; keskikorkeus; reikien sijainti | Lopulliset viitepinnat; määritelty asennus | Viitepisteisiin perustuvat mittaukset |
| Valukappaleen tila | Virhekriteerit; materiaali- ja epätuhoavaa tarkastusta (NDT) koskevat vaatimukset | Määritelty menetelmä, kattavuus ja hyväksyntä | Materiaali-/NDT-raportit erikseen mitoista |
| Käsittely ja lopullinen tila | Kovuus; lämpökäsittelytiedot; suojapeitteet; lopulliset pinnat | Vaadittavat tiedot ja vastuullinen toimittaja on määritetty | Erilliset testitulokset, ulkonäkö ja mitat |
Näytä reikä, sijoitustaso, liukupinta ja kaikki muut suojattavat pinnat. Määritä sallitut reunanpyöristykset siten, että jäysteenpoisto ei muuta istumapaikkaa tai muuta merkityksellistä kulmaa.
Merkitse piirrokseen pinnoitetut alueet ja suojausalueiden rajat. Säilytä mittojen vaatimukset niiden lopullisessa tilassa, mukaan lukien tarkastuksen suorittamisaika (ennen vai jälkeen pinnoituksen).
Sopikaa väliaikaisesta suojauksesta, joka voidaan poistaa ilman, että se haittaa seuraavaa prosessia. Suojaa koneistetut pinnat kosketusvaurioilta ja varmistakaa, että osan tunnistetieto säilyy yhteydessä erätietoihin pakkausta kautta.
Tarkista valukappaleen tai sauvan lähteen, mitat, laatu ja piirustuksen versio ennen koneistusreitin hinnoittelua.
Käytä sopimuksen mukaista ensimmäistä kappaletta tai näyteerää tarkistettaessa puhdistusta, mittauspisteiden siirtoa, sovituksia ja vaadittavia asiakirjoja.
Säilytä hyväksytty versio, materiaalireitti ja käsittelyjärjestys tilauksen yhteydessä. Vahvista muutokset ennen tehtävän toistamista.
Linkitä osien merkinnät, pakkausmerkinnät ja sovitut raportit valmiiksi annettuun erään. Pidä myöhempänä suoritettavat viimeistely- ja lähetyspäivämäärät selkeinä.
Lähes lopullinen valukappale voi vähentää poistettavan materiaalin määrää, mutta lisää valimo- ja työkaluosuuden. Valurautainen sauvamateriaali voi välttää erityisen mallin käytön joissakin muodoissa, vaatien kuitenkin enemmän koneistusta. Vertaa yhdessä raakapalan kustannusta, kiinnittimen valmistusta, koneistusta, tarkastusta, käsittelyä ja erän kokoa.
Vertaa CNC-tarjouspiirteitäVETCNC tekee yhteistyötä tehtaoiden ja kumppaniyritysten kanssa Kiinassa. Vahvista raakapalan toimittaja, koneistusalue ja viestintävastuut ennen tilausta.
Tutustu yritykseen VETCNCKyllä. Valurautaa (harmaarauta ja särkymätön rauta) voidaan jyrsiä, sorvata ja käsitellä sopivilla reiänmuodostustyökaluilla. Tarkka laatu, rakenne ja kovuus vaikuttavat koneistusmenetelmään.[1]Lähetä tyhjän kappaleen tiedot ja valmis piirros tarkistettavaksi yhdessä VETCNC kanssa.
Asiakkaan toimittamat valukappaleet ovat tarkasteltavissa. Lähetä ensin tyhjien kappaleiden valokuvat, mitat, paino, laatuasiakirjat ja valmiin kappaleen piirustus. Sovi etukäteen vastaanottotarkastukset ja poikkeavien tyhjien käsittelytapa ennen niiden lähettämistä.
Ilmoita, tarvitsetko vain koneistusta vai myös tyhjän hankintaa koskevaa tukea. Mikä tahansa valimo- tai varastotavaratoimitusjärjestely on vahvistettava erikseen, mukaan lukien muottit, toimijan vastuualueet, materiaali-asiakirjat ja tyhjän vastaanotto.
Valurauta sisältää lehtimäistä grafiittia; taipuisa valurauta sisältää grafiittipalloja. Tämä rakenteellinen ero vaikuttaa mekaaniseen käyttäytymiseen, ja sekä perusrakenne että laatuvaatimus vaikuttavat koneistukseen.[1]Määritä vaadittu laatuasteikko eikä käsitellä kahta nimeä vaihtoehtoisina keskenään.
Sopivien muotojen tapauksessa valurautainen sauvamateriaali on vaihtoehtoinen lähtökohta tarkasteltavaksi. Siihen tarvitaan edelleen oikea laatuasteikko ja riittävä varastomäärä kaikille koneistettaville pinnoille. Vertaa toimittajan koko-oppaata, puhdistusvaraa ja saatavilla olevaa muotoa valmiiseen piirustukseen.[2]
Aloita piirroksen rajoin ja mahdollisilla yleisillä toleransseilla. Korosta porausten sovitusmitat, mittauspisteiden suhteet, tasaisuus ja pinnankarheus. Sitoumus vaatii todellisen materiaalin, ominaisuuden koon, raakapalan vaihtelun ja mittaussuunnitelman, ei yhtä yleistä toleranssia kaikille osille.
Ei ole yhtä yleispätevää varaa jokaiselle raakapalalle. Se riippuu valutavasta, muodosta, vaihtelusta ja puhdistettavista pinnoista. Toimita raaka- ja valmispiirustukset yhdessä. Jatkuvasti valutetun materiaalin tapauksessa vahvista toimittajan julkaisemat koko- ja puhdistussäännöt.[2]
Ei saa olettaa yleistä käsittelyjärjestystä. Ilmoita kaikki määritellyt käsittelyt, lopullinen kovuus ja mitallisesti vakausvaatimukset. Tämän jälkeen materiaaliantaja ja koneistustiimi voivat tarkistaa, missä vaiheessa käsittely kuuluu valmistusreittiin ja mikä viimeistelytyö sen jälkeen seuraa.
Sopii prosessi, jolla tunnistetaan vaikutettu osa, dokumentoidaan sen sijainti ja varataan se tarkastettavaksi. Hyväksyntä riippuu määritellyistä vian kriteereistä ja osan toiminnasta. Korjaus-, impregnointi- tai käytetään-sellaisenaan -päätökset vaativat valtuutuksen; niitä ei tehdä automaattisesti koneistuspoikkeamina.
Lähetä valmis malli ja piirustuksen versio, raakavalukappaleen tai lähtöaineen tiedot, laatu ja tila, näytteet ja eräkoot, kriittiset mitat, käsittely- ja tarkastusvaatimukset. Lisää tyhjän painon arvo ja valokuvat, kun ne ovat saatavilla. Tarjous pitää erottaa selvästi raakakappaleen toimitus koneistuksesta.
Koteloa koskeva tarjous vaatii enemmän kuin valmiin reiän halkaisijan. Liitä tarjouspyyntöön valugrafiapiirros, raaka-aineen tila sekä pinnat, joiden avulla osa sijoitetaan koneistuksen ja tarkastuksen aikana.
Käytä tätä lyhyttä ohjetta tiedon keräämiseen ja liitä tiedostosi sitten tarjouslomakkeeseen. Voit myös ladata sen omalle projektikansiollesi.
Jaa piirustuksesi, materiaalisi ja määrä. Kerro, mitä tarvitset, niin vastaamme sähköpostitse.
Valurautalaatujen, terminologian ja koneistusnäkökohtien viitteet.
Käytämme Google Analyticsia ymmärtääksemme, miten sivustoa käytetään. Analytiikkaevästeet asetetaan vain suostumuksellasi. Tietosuojaseloste
