このページについて
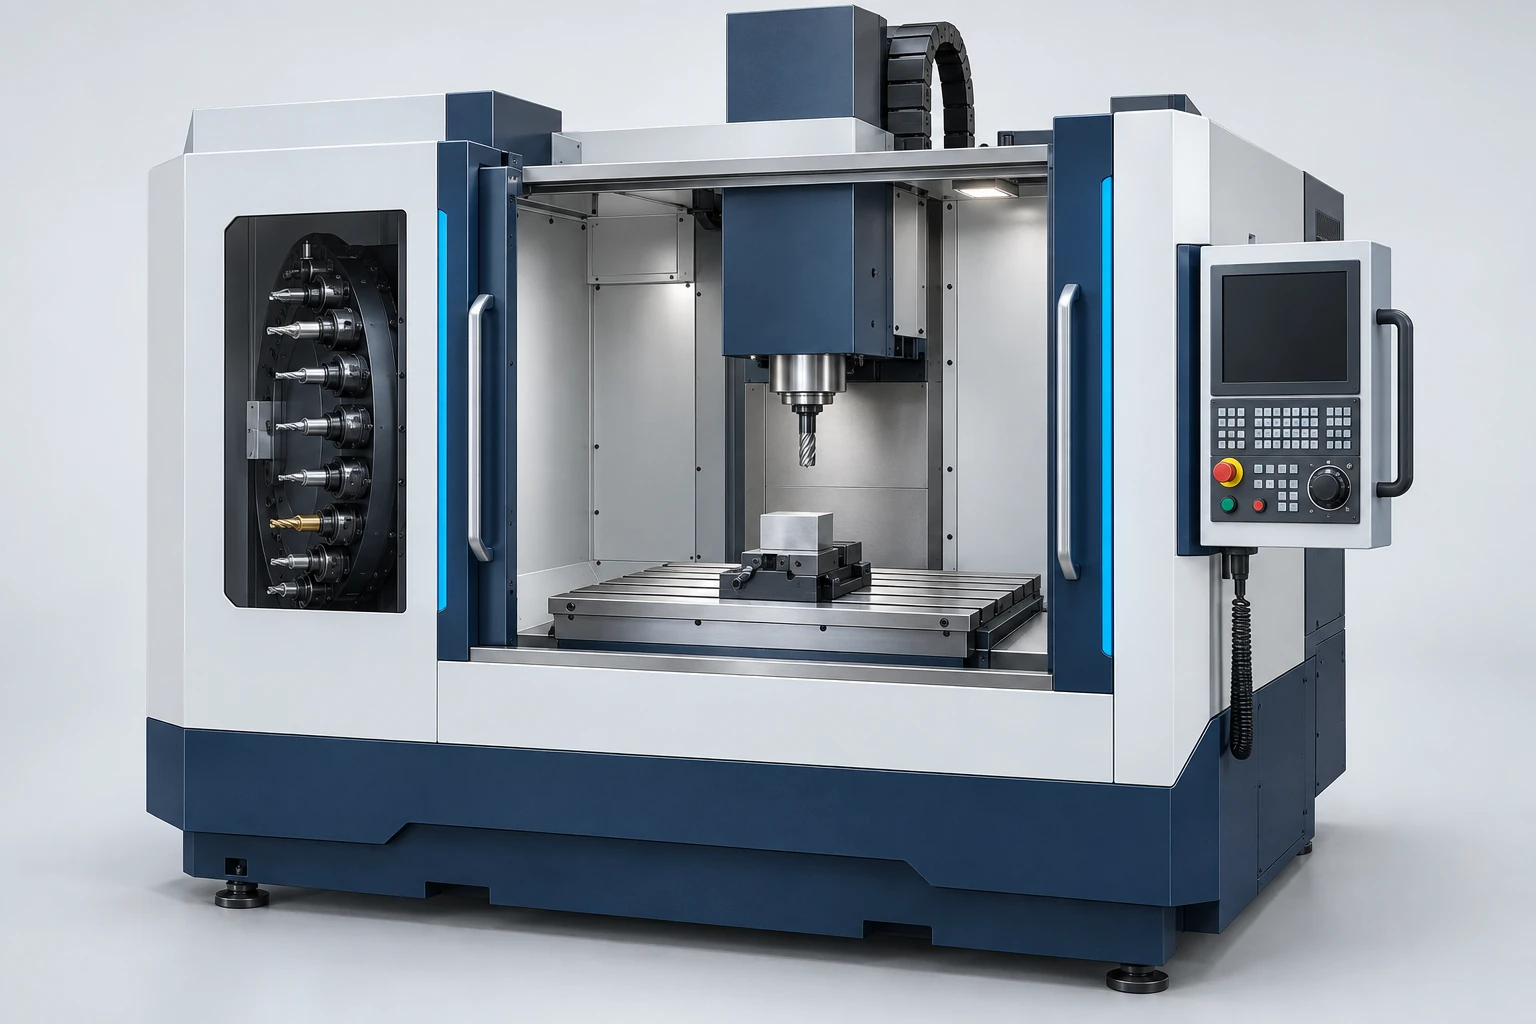
CNCマシニングセンターは、プログラムされた軸方向運動、回転する工具主軸および自動工具交換機能を統合し、フライス加工、穴あけ、ボーリングおよびタッピングなどの作業を実行します。その実用的な能力は、全体の構成から生じます:どの面に到達可能か、部品がどのように保持されるか、主軸および工具が何を切削できるか、そして結果がどのように制御されるかです。
機械カタログ上の名称は、それぞれ異なる事項を示しています。「垂直型(Vertical)」は主軸の配置を特定し、「5軸型(five-axis)」は制御可能な運動を記述し、「ガントリ型(gantry)」は構造的レイアウトを表します。一台の機械がこれら三つのカテゴリーすべてに該当することもあります。これらの階層を理解することは、CNC工作機械のタイプを「基本→高度」という単一の階段状ランクとして捉えるよりも有益です。
主要構成要素が果たす役割
プログラムから切削刃に至る信号の流れに沿って確認してください。CNC制御装置は、プログラムされた移動指令を解釈し、各駆動軸を統合的に制御します。軸系は工具をワークに対して相対的に位置決めします。主軸は適切なホルダーに装着された工具を回転させます。テーブルおよび治具はワークピースの位置決めと拘束を行い、フレームおよびガイドは負荷下で各アセンブリを支持します。
自動工具交換装置(ATC)はマガジンから異なる工具アセンブリを取得します。これにより、粗フライス加工から穴あけ、仕上げ加工へと、各工程ごとに手動での工具交換を行わずに、単一の段取りで連続作業が可能です。マガジンは工具を保管し、主軸が切削を行います。マガジンのポケット数を増やすと、利用可能な工具の在庫数が増加しますが、主軸の剛性は向上しません。
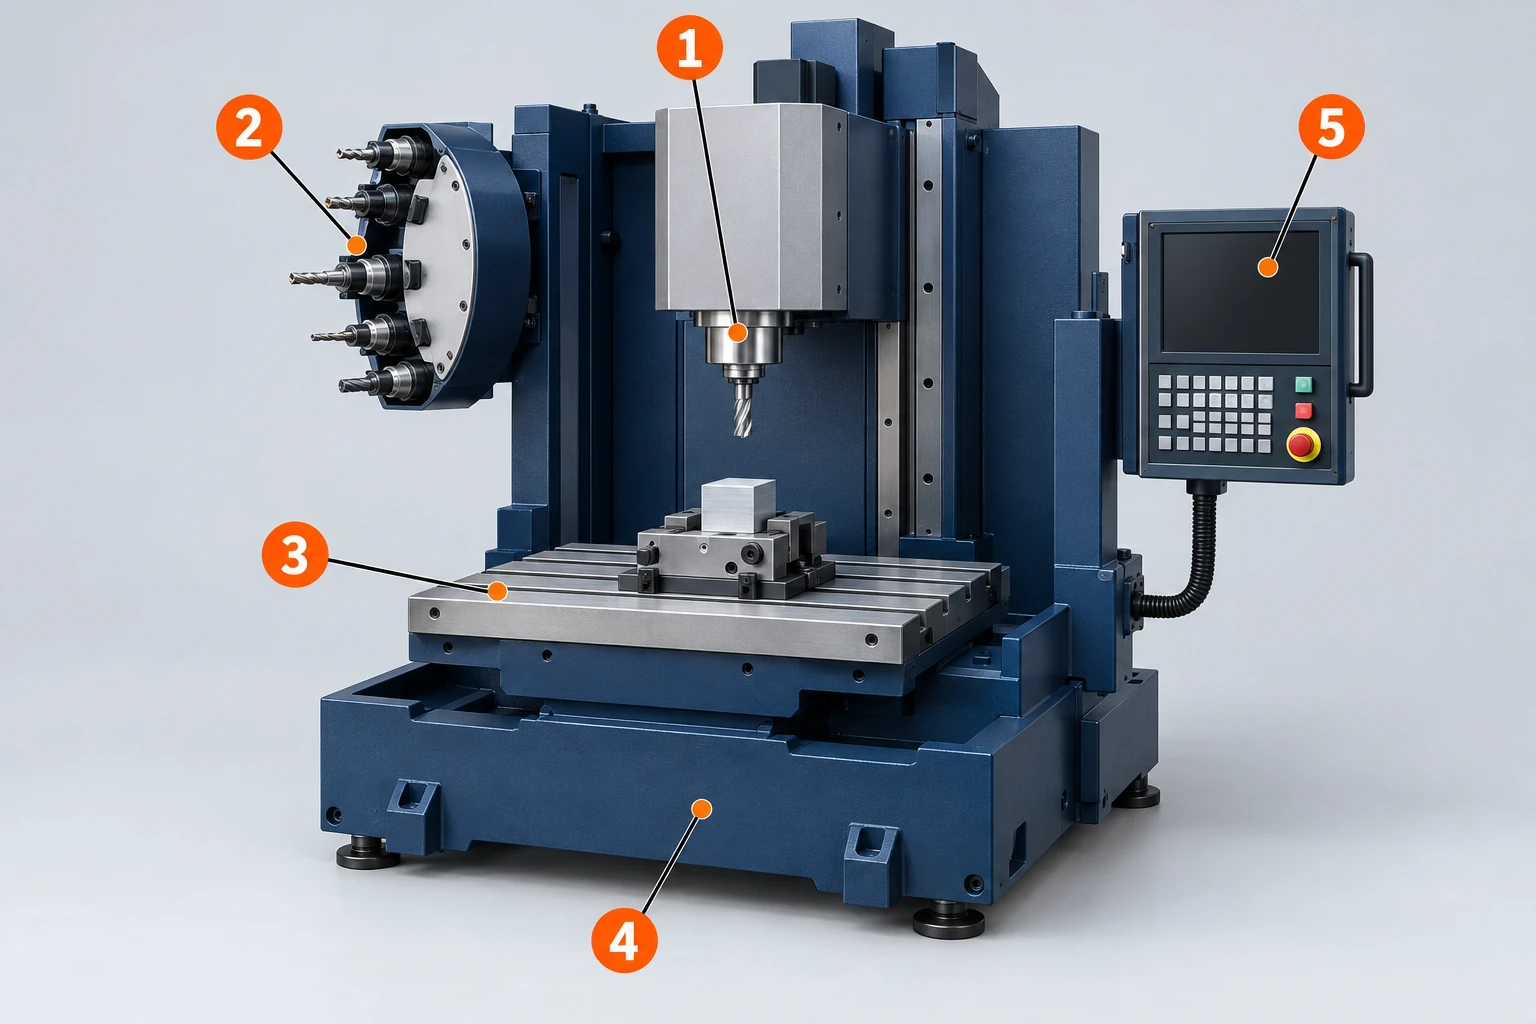
冷却液供給、切屑排出、潤滑および測定システムがこの一連の動作を支援します。例えば、高性能なカッターであっても切屑の排出路が必要であり、高精度のプログラムであってもワークおよび工具のオフセット値が正確である必要があります。Haasミルの取扱説明書には、これらのアセンブリがどのように統合されているかが示されています。個別の部品および基本的な運動については、当社のフライス盤入門記事をご参照ください。
工作機械のタイプを、重複する構成選択肢として読み取ること
垂直形マシニングセンター(VMC)は通常、直立した主軸でワークに接近します。水平形マシニングセンター(HMC)は側面からワークに接近します。ガントリ型またはブリッジ型レイアウトは、支持されたクロスメンバでワークエリアを横断します。どの構造体が移動するかは設計によって異なります。一部の機械では、このレイアウトに傾斜ヘッドを組み合わせています。
| 構成レイヤー | 代表的な記述 | 理解を助ける内容 |
|---|---|---|
| 主軸の配置 | 垂直型、水平型 | 工具の接近方向の基本的傾向および想定されるワーク保持方式。 |
| 構造および可動アセンブリ | コラム、ブリッジ、ガントリー;テーブル移動式またはヘッド移動式 | ワークエリアがどのように支持されるか、およびどの質量が移動するか。 |
| 制御された運動 | 3つの直線軸;追加の回転軸 | 利用可能な姿勢(オーリエンテーション)と、切削中にそれらが変更可能かどうか。 |
| 工具および部品の取扱い | 工具マガジン、パレットチェンジャー、パレットプール、ロボットによるローディング | 工具およびワークが工程にどのように導入されるか、および切削時間外にどの程度の準備が可能か。 |
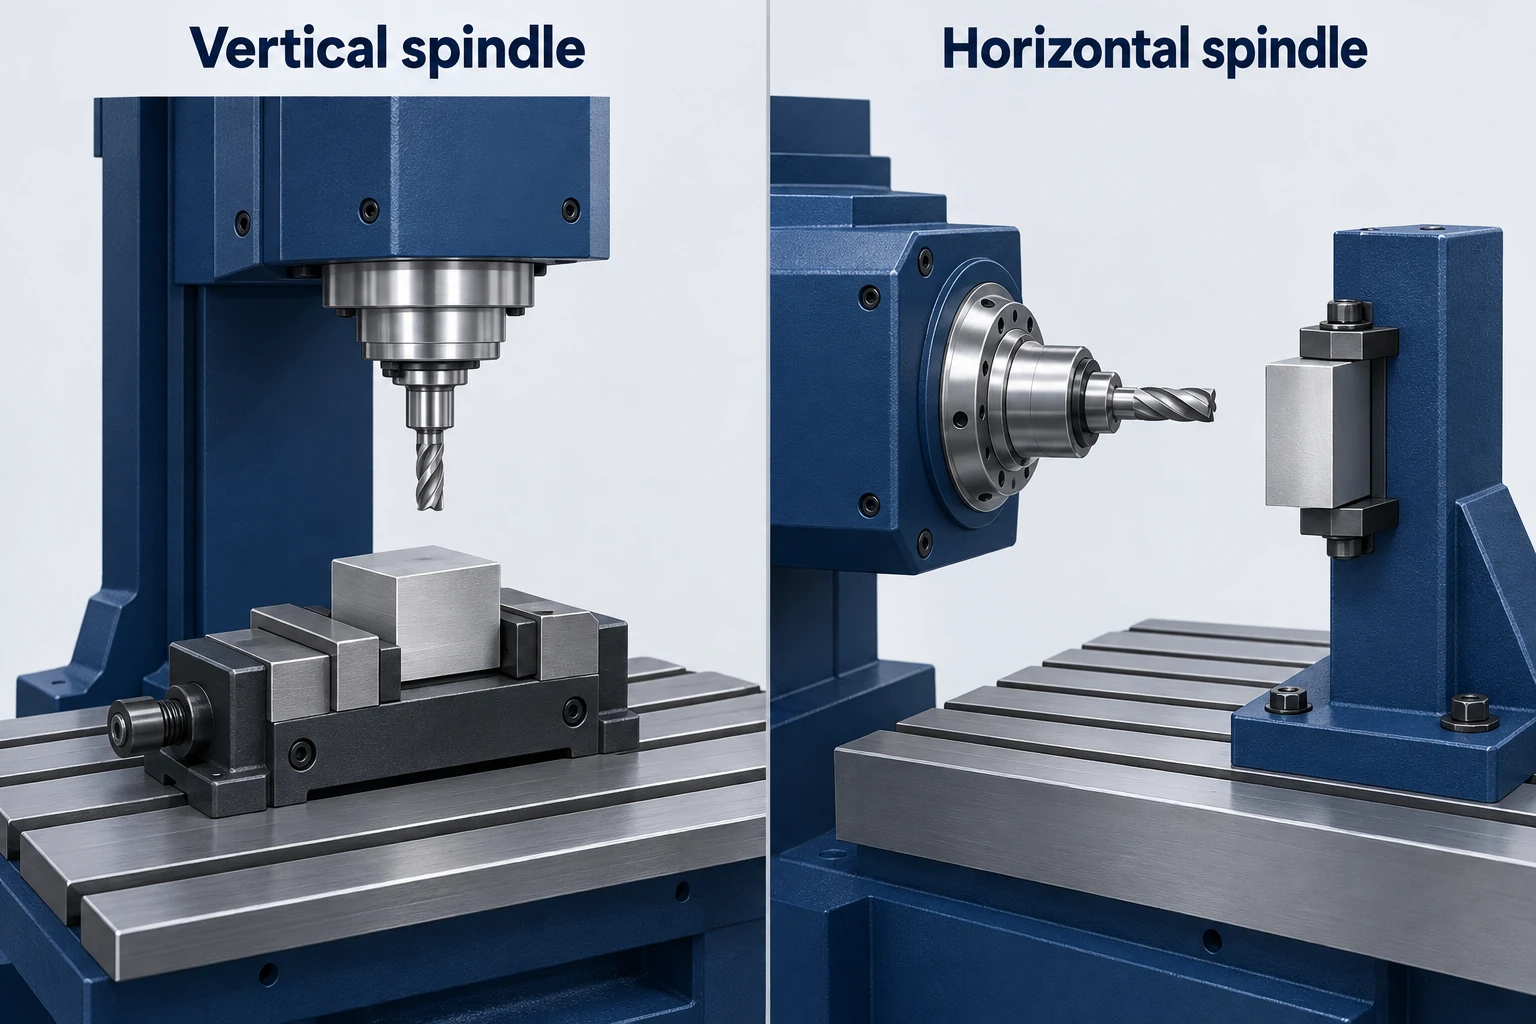
これらのレイヤーは組み合わせ可能です。VMCには2軸回転テーブルおよびパレット自動化が搭載されている場合があります。また、HMCでは、同時多軸切削ではなくインデックスングが採用される場合があります。大型ブリッジ機では、固定式スピンドルまたはスイベルヘッドが採用されることがあります。ガントリーマシンの構成例は、構造名称のみでは軸能力が決定されない理由を示しています。
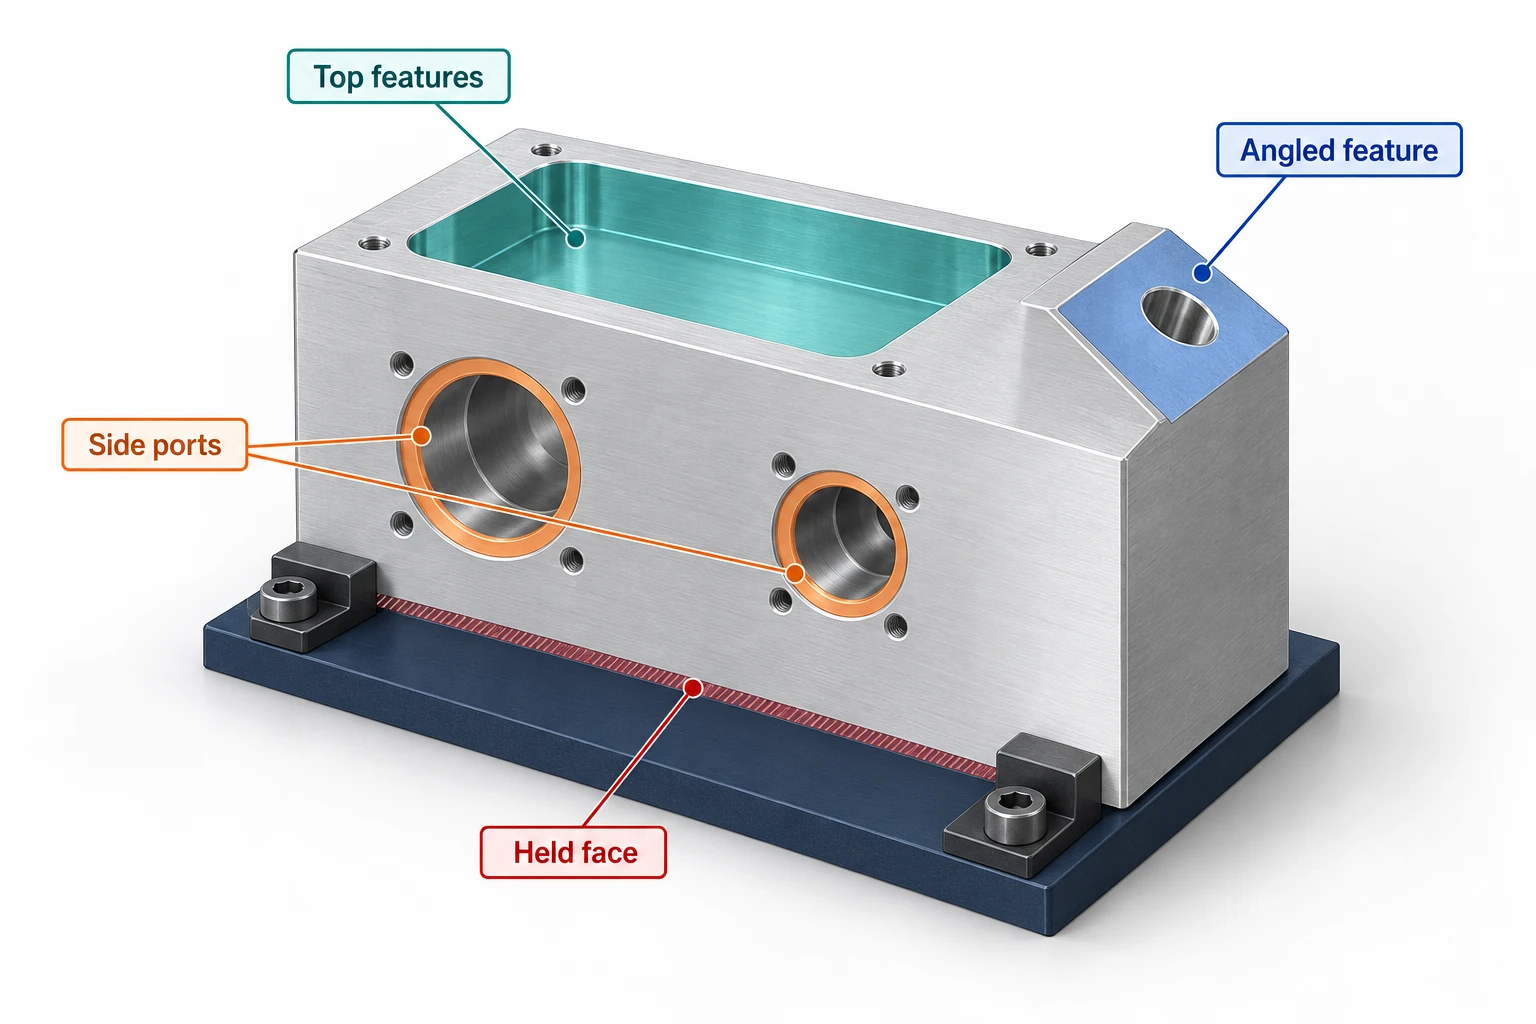
ハウジングを使用して、三つのステップで構成を確認します。まず、スピンドルのアプローチおよびポケット、サイドポート、傾斜穴に対する任意のインデックス位置決めをマッピングします。保持治具が底部を占有する場合は、仕上げ加工用に別途グリップを計画してください。次に、設置済みのスピンドルインターフェース、ホルダー、およびツールチェンジャーが要求されるアセンブリに適合することを確認します。最後に、切削経路、治具のクリアランス、および部品の検証が確立された後にのみ、パレットまたはその他のローディング自動化の価格を算出してください。
姿勢(オーリエンテーション)はアクセス性およびチップ排出に影響を与えますが、ポケットや治具によって依然としてチップが閉じ込められることがあります。当社の「立形対横形フライス盤の比較」では、こうした段取り上のトレードオフを詳細に検討しています。ここでの次の問いは、選択した構成が実際にどのような運動をサポートするかです。
軸数と、その軸の使用方法を明確に区別する
3つの直線軸により、切削刃は体積内を移動できます。固定された工具姿勢で該当幾何形状に到達できる限り、多くの曲面および平面を加工できます。「3軸」とは「平面部品のみ」という意味ではありません。
回転軸を追加すると、別の面を主軸側に向けられます。機械と制御装置に応じて、切削の合間に割り出すことも、加工中に他の軸と連動させることもできます。一般的な5軸フライス加工では、直線3軸と回転2軸を組み合わせます。回転機構はテーブル側、ヘッド側、またはその両方に分けて配置できます。
3+2位置決めでは、回転軸で姿勢を決め、その切削工程の間は回転軸を固定します。同時5軸加工では工具経路に沿って姿勢を変えられます。Haasは同社のユニバーサルマシニングセンタについて、これら両方の方式を説明しています。斜めの穴をあけるだけなら位置決めで足りる場合があります。工具姿勢を連続的に変えることで加工しやすくなる曲面では、求められる動きが異なります。
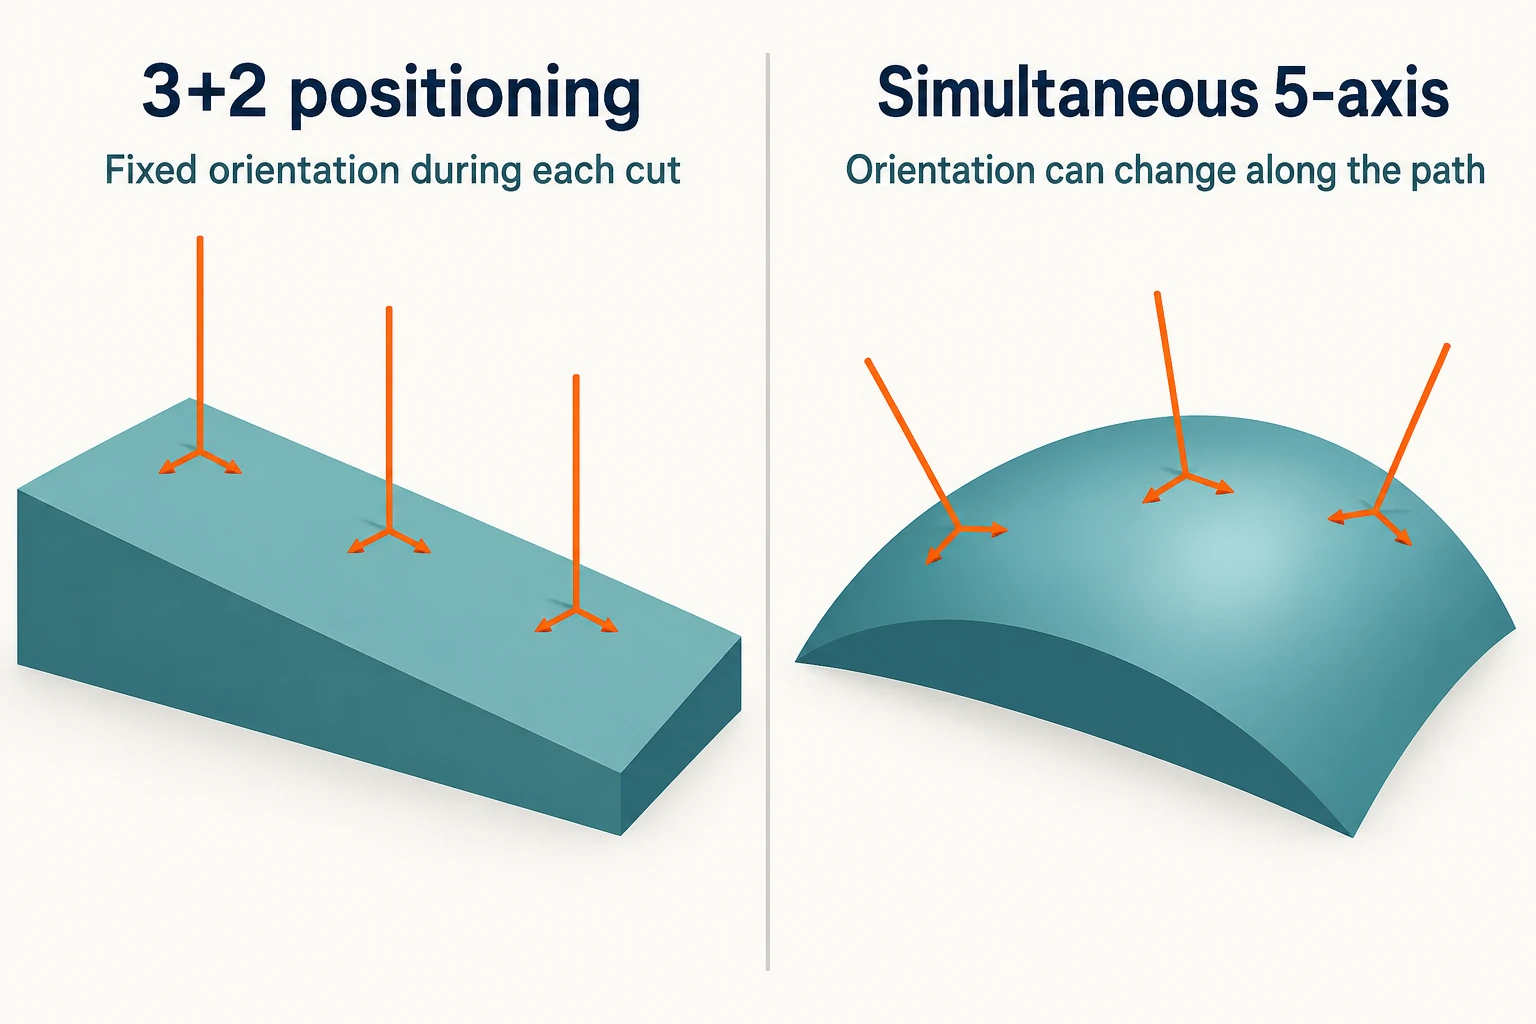
区別は、必要な相対運動にあり、すべての軸が常に同時に動く必要があるという主張ではありません。また、有効化されている制御機能、回転移動範囲、干渉限界も確認してください。取り付けられた回転テーブルが存在するだけでは、同時加工能力が自動的に確立されるわけではありません。
軸を追加すると、ワークの据え直しを減らしたり、工具をより短い経路で近づけたりできる場合があります。固定に使う面は引き続き保持されています。クランプ、治具、主軸ハウジングと干渉し、工具が届かない面もあります。5軸機でどの面に工具が届くかは段取り次第で、一度の固定ですべての面を仕上げられるとは限りません。
完全な段取りが占める空間を確認してください。
軸行程は移動量を測定するものであり、テーブルサイズは支持面を表します。いずれも完成品の最大寸法仕様を完全に規定するものではありません。まず素材(ストック)と治具を合わせた寸法から始め、その後、ホルダー、カッター、アプローチ移動、および回転によるスイープ領域を加算してください。
垂直方向のクリアランスは、特に誤読されやすい項目です。簡略化された垂直段取りでは、スピンドルのゲージラインが、工具アセンブリのゲージ長分だけ、目標表面よりも上方に位置しなければなりません。治具上でワークを高さ方向に持ち上げると、この位置関係は変化します。また、長いドリルでは、穴への進入前にワーク上部に十分なクリアランスが必要です。そのため、スピンドル~テーブル間距離、工具長、および軸行程を併せて確認する必要があります。
回転加工では、直立時にエンクロージャー内に収まっていた角部が、傾斜時に外側へ振り出る可能性があります。スピンドルヘッドおよび工具ホルダーを含めると、実用可能な空間はさらに縮小します。Haas社の5軸段取りガイドラインでは、特にインデックス位置決め時のクリアランス確保を明示的に要求しています。裸の部品のみを囲む単純な外接矩形では、これを保証できません。
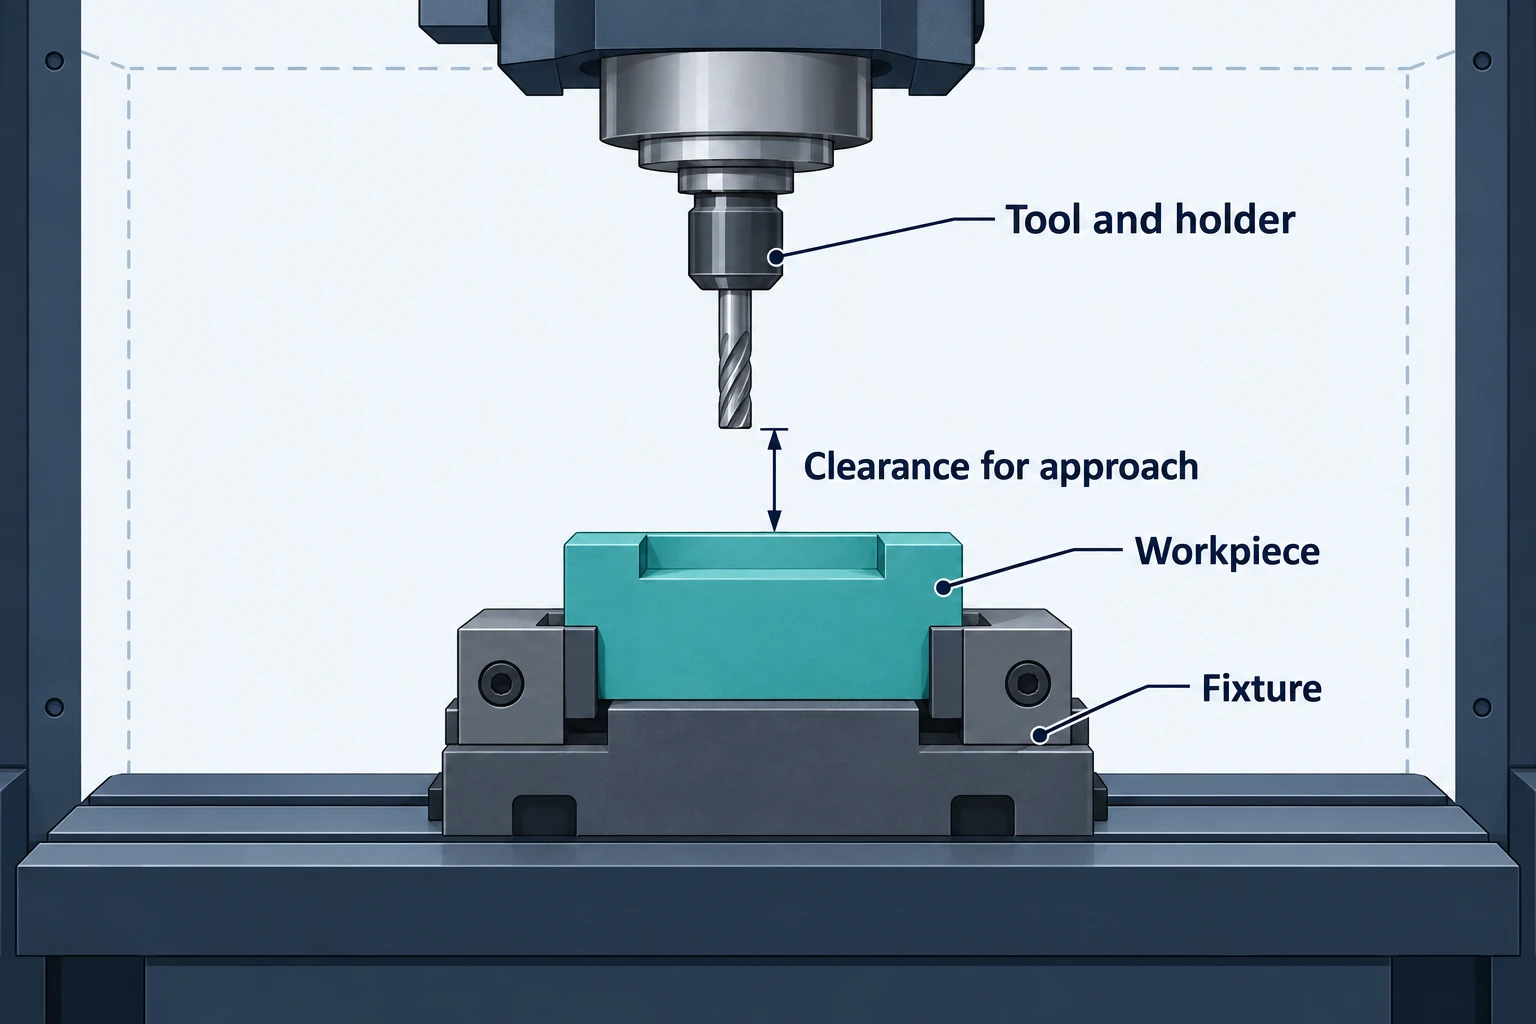
テーブルまたはパレットの荷重制限には、治具およびすべての支持対象ワークを含めた重量が適用されます。回転システムでは、荷重分布や転倒モーメントに関する制限が追加で課される場合があります。直線軸行程内に部品が収まるとしても、これらの別個の制限は解消されません。
段取りを検討する際は、次の三つの問いに答えると役立ちます。
- このアセンブリを支持できますか?
- すべての必要な工具位置に到達可能か?
- アプローチおよび再姿勢変更の全経路が、周囲のハードウェアと干渉しないか?
狭い空間では、レビューに実際の機械・治具・工具ホルダーの形状を用いること。
スパインドライブおよび工具セットを切削条件に適合させること。
最大スパインドライブ回転速度は切削システムの一部にすぎない。小径カッターと大径フェースミルでは、同一の周辺切削速度を得るために必要な回転速度は異なる。また、それらの負荷要件は材料、切込み量および所望の切屑除去率にも依存する。
最大rpmまたはピーク馬力のみを比較するのではなく、関連する回転速度範囲におけるスパインドライブのトルクおよび出力を比較すること。連続定格値と短時間定格値は異なる。カタログに記載された最高出力値が、特定の加工に必要な回転速度で得られるとは限らない。
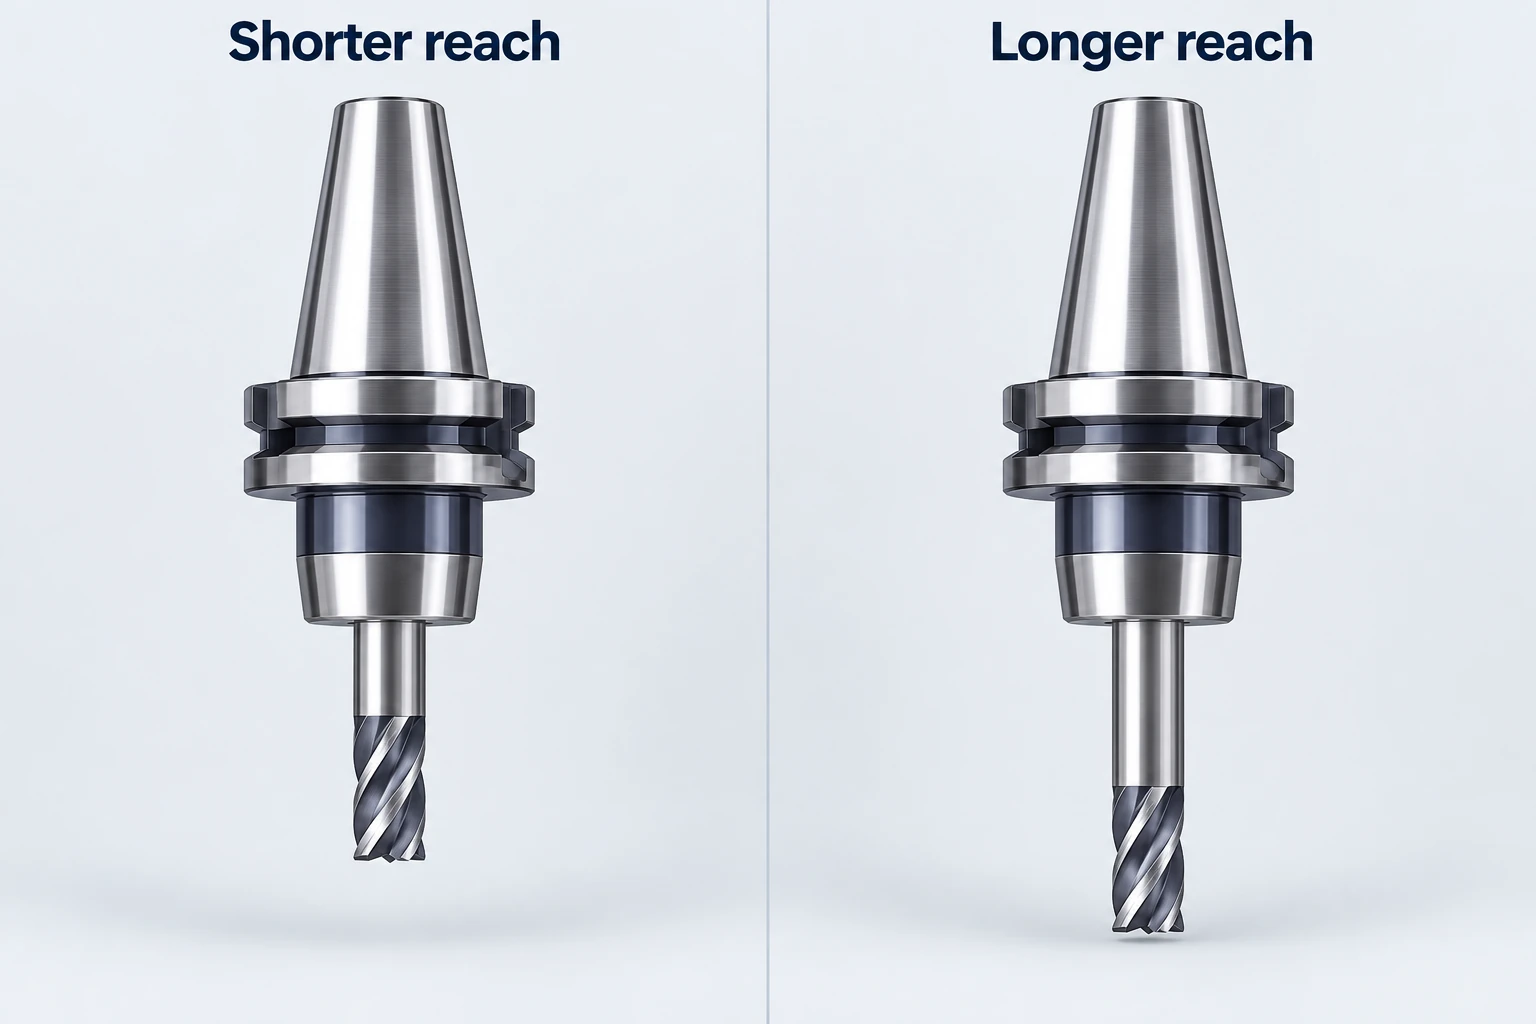
ホルダー、工具インターフェースおよび突出長さは、スパインドライブと同様に重要である。狭い開口部にはカッターが入り込んでも、より幅の広いホルダーが遮られる場合がある。カッターを延長すれば到達範囲は向上するが、アセンブリの剛性は低下する。Sandvik社の振動対策ガイドラインでは、工具・ホルダー・機械・ワークピース・治具を同一の安定性問題の構成要素として扱っている。これにより、干渉回避性・振動・許容切削条件の間でトレードオフが生じる。大型機械を導入しても、このトレードオフは単独では解消されない。
工具ストレージにも固有の制限がある。工具の長さ・直径・質量を確認し、 oversized 工具が隣接ポケットに与える影響も考慮すること。名目上のマガジン容量は、すべてのポケットが同時に最大許容工具を収容できることを意味しない。測定用工具・仕上げ用工具・交換用工具など、その他の用途で必要となる工具も容量を占有する。
最終的に、冷却および切屑処理を加工内容に適合させること。工具内冷却(through-tool coolant)は、機械および工具の双方が対応している場合の選択肢の一つであるが、機械のエンクロージャーに冷却ホースが装備されているからといって、それが自動的に保証されるわけではない。長時間無人運転サイクルでは、切屑および摩耗・破損した工具に対する現実的な対応計画が必要である。
機械加工能力と生産能力を区別すること。
パレットチェンジャーは、あらかじめ準備された治具およびワークピースを機械内へ移動させる。パレットプールは、より多くの準備済み作業を保持できる。ロボットは個別の素材(ブランク)または完成品を搬送可能である。これらのシステムはハンドリングおよびスケジューリングを変化させるが、機械のスパインドライブ・軸・ワークホルディングが依然として実行可能な切削を決定する。
適切な二ステーション構成を採用すれば、一方のパレットを機外で準備している間に、他方のパレットで機械が加工を実行できる。その効果は、準備時間、切削時間および交換時間の重なり具合に依存する。外部作業がサイクルより長い場合、スパインドライブは依然として待機する可能性がある。切削が支配的である場合、高速ローディングによる生産量の増加は予想より小さい可能性がある。
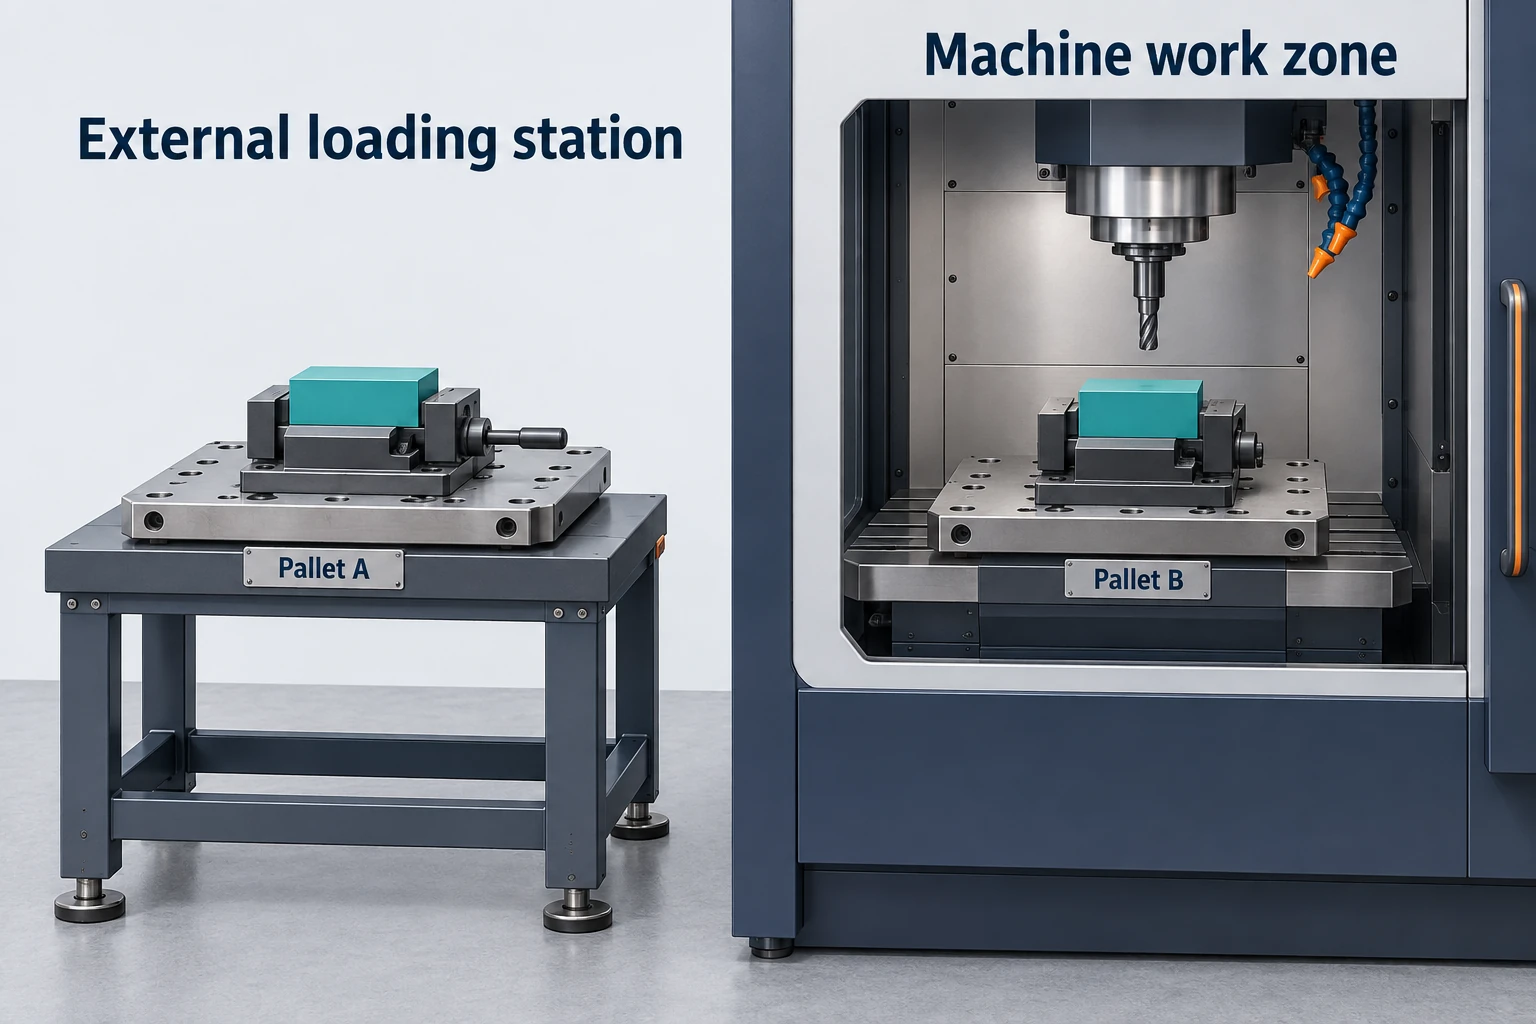
Mazak社のマシニングセンター向け自動化製品群には、さまざまなワークおよびパレット搬送システムが含まれる。有用な区別は、各システムが何をハンドリングするかであり、一律のロットサイズ閾値ではない。反復作業では再利用可能な治具および事前準備済み工具セットが正当化されるが、多品種少量生産では柔軟性が優先される場合がある。
自動化はまた、工程間の依存関係を明らかにする。次のパレットには正しいプログラム・オフセット・工具が必要であり、作業には切屑収容能力・工具寿命管理・適切な検査が求められる。パレットプールを追加しても、不安定な切削プロセスや部品を歪める治具の問題は解決されない。
機械の運動精度と完成品の寸法精度を分けて考える。
位置決め精度とは、規定された試験条件下で各軸が指定位置にどれだけ近づくかを示す指標である。繰返し精度とは、同一位置へ復帰した際のばらつき(分散)を示す指標である。運動は所定位置からずれた状態でありながら、一貫して同じ位置へ繰り返し到達することが可能である。例えばマザック社のHCN NEO仕様書では、これらの指標を明確に区別し、それぞれの測定結果が得られた機械状態および温度条件を明記している。
完成された特徴形状には、工作機械の幾何学的誤差および熱的挙動、切削力、工具摩耗、治具のアライメント、被加工物の移動など、さらに多くの影響要因が含まれる。したがって、単に繰返し精度の数値を部品公差にそのまま転用することはできない。また、高分解能のコントローラ表示による微小なインクリメント表示が、製造上の実際の精度と等価であることを保証するものではない。
プローブは、被加工物のセットアップおよび選択された特徴形状の検査を支援する。適切なツールセッティングシステムを用いれば、工具自体の検査も可能である。ただし、プローブ測定は依然として計測システムの枠組み内において動作するため、工作機械の誤差、プローブのキャリブレーション、温度変化、サンプリング方法などの影響を受ける。各重要特徴形状について、治具からの解放後あるいはその後の工程処理後の状態を含め、どのように検証するかを明確に決定しなければならない。オンマシンで得られたデータは、その測定方法が適合しておりかつ妥当性が確認されている場合に限り、受入判断の根拠として活用可能であるが、最終検査のすべてを代替するものではない。
あるハウジングに対する実用的な構成検討
上部ポケット、側面ポート、傾斜穴、底部定位面を備えたハウジングを例に考える。本検討の目的は、工作機械の選定前に構成上の要件を特定することであり、完成された工程計画を事前に規定することではない。
| 要件 | 検討対象となる構成 | それでも作業を妨げる可能性のある要因 |
|---|---|---|
| 上部ポケットおよび取付け特徴形状 | 適切な工具および支持機構を用いた固定方位フライス加工。 | 深肉壁、ホルダ干渉、または不十分な支持。 |
| 側面ポート | 追加の段取り、インデックス可能な水平マシニングセンター(HMC)、あるいは回転軸を装備した垂直マシニングセンター(VMC)。 | ポートを隠すクランプ、再配置後の特徴形状間関係の不確かさ。 |
| 傾斜パッド上の穴 | 専用の傾斜治具、あるいは位置決め可能な回転アクセス。 | アプローチクリアランスまたは回転行程が不十分であること;穴が傾斜しているという理由だけで、同時軸制御(simultaneous motion)が必要になるわけではない。 |
| 底部定位面 | 当該面をアクセス可能に保つ保持戦略、あるいは後続の段取り。 | 初回段取りで保持に用いる面は、その治具を通じて切削してはならない。 |
| 反復生産されるロット | 再利用可能な治具、十分な工具在庫、および適切なローディング自動化装置。 | 準備工程のボトルネック、工具寿命の限界、または不適切な切屑制御。 |
| 密接に関連する重要な特徴。 | 制御された基準面戦略および適切な測定計画。 | 機械の位置決め仕様では捉えきれない、熱的影響、切削影響、またはクランプ影響。 |
サプライヤーに、提案された機械および装備済みオプション、各段取り方向、およびそれらの方向におけるクランプされた部品と工具の最大包絡外形を提示するよう依頼してください。指定された検査条件において、初品で確認される位置、穴角度、その他の特性を特定してください。回転アクセスについては、5軸加工サービスページをご覧ください。
CNCマシニングセンターに関するご質問。
CNCマシニングセンターは、CNCフライス盤と同じですか?
両者の定義には重なる部分があります。マシニングセンタは一般にCNCフライス加工機能と自動工具交換を組み合わせ、同じ段取りで複数の工程を実行できるようにしています。「CNCフライス盤」はより広い呼称で、その名称だけでは自動工具交換、回転軸、パレットの機能の有無は分かりません。
縦形、横形、および5軸マシニングセンターはそれぞれ異なるタイプですか?
これらは異なる構成レイヤーを記述しています。縦形および横形は基本的な主軸配置を指し、5軸は制御された運動を意味します。縦形機械にも5軸機能が備わることがあり、横形機械にも追加の回転軸が設けられることがあります。実際の配置および有効化された機能を確認してください。
5軸加工は常に同時切削を意味しますか?
いいえ。3+2位置決めでは、切削工程の開始前に回転2軸で姿勢を決め、その工程の間は回転軸を固定します。同時5軸加工では工具経路に沿って姿勢を変えられます。使える方式や適した方式は、必要な動き、機械の構成、制御装置によって決まります。
マシニングセンターで旋削加工も可能ですか?
当該機能に対応した特別な装備が施されている場合にのみ可能です。回転するフライスカッタによる円弧補間は依然としてフライス加工です。マシニングセンター上で旋削加工を行うには、旋削プロセス専用の工具、制御システム、および機械構成が必要であり、単にインデックステーブルを備えているだけではこの能力は成立しません。
機械が加工可能な最大部品サイズを決定する仕様は何ですか?
単一の数値では決定できません。素材(ストック)、治具、荷重、工具およびホルダ、直線および回転移動量、アプローチパス、干渉クリアランスを総合的に評価してください。部品がテーブル上に収まるとしても、特に治具の高さが増す場合や段取り時に回転が発生する場合には、特定の特徴部に到達できない可能性があります。
技術資料
- Haas Automation — フライス盤オペレーターズマニュアル「はじめに」;ガントリーシリーズ;GM-2-5AX;PMC-500SS;5軸CNCフライス盤。機械アセンブリ、構造レイアウト、および回転アクセス。
- Makino — 縦形マシニングセンター:機械選定および導入による工場収益性向上(2021年)。主軸、工具、および段取りに関する検討事項。
- サンドビク・コロマント社 — フライス加工における振動低減方法;フライス加工のための公式および定義。工具の突出長、剛性、切削速度の関係。
- マザック社 — 水平形マシニングセンター HCN NEO;マシニングセンター向け自動化システム。公称機械運動仕様およびハンドリングシステム構成。
- レニショー社 — 工作物のセットアップおよび検査用工作機械プローブ;TE415プローブの校正;後工程監視。測定範囲および校正。
- DMGモリ社 — DMU 340 P(FD)。旋削対応構成のマシニングセンター。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


