På denna sida
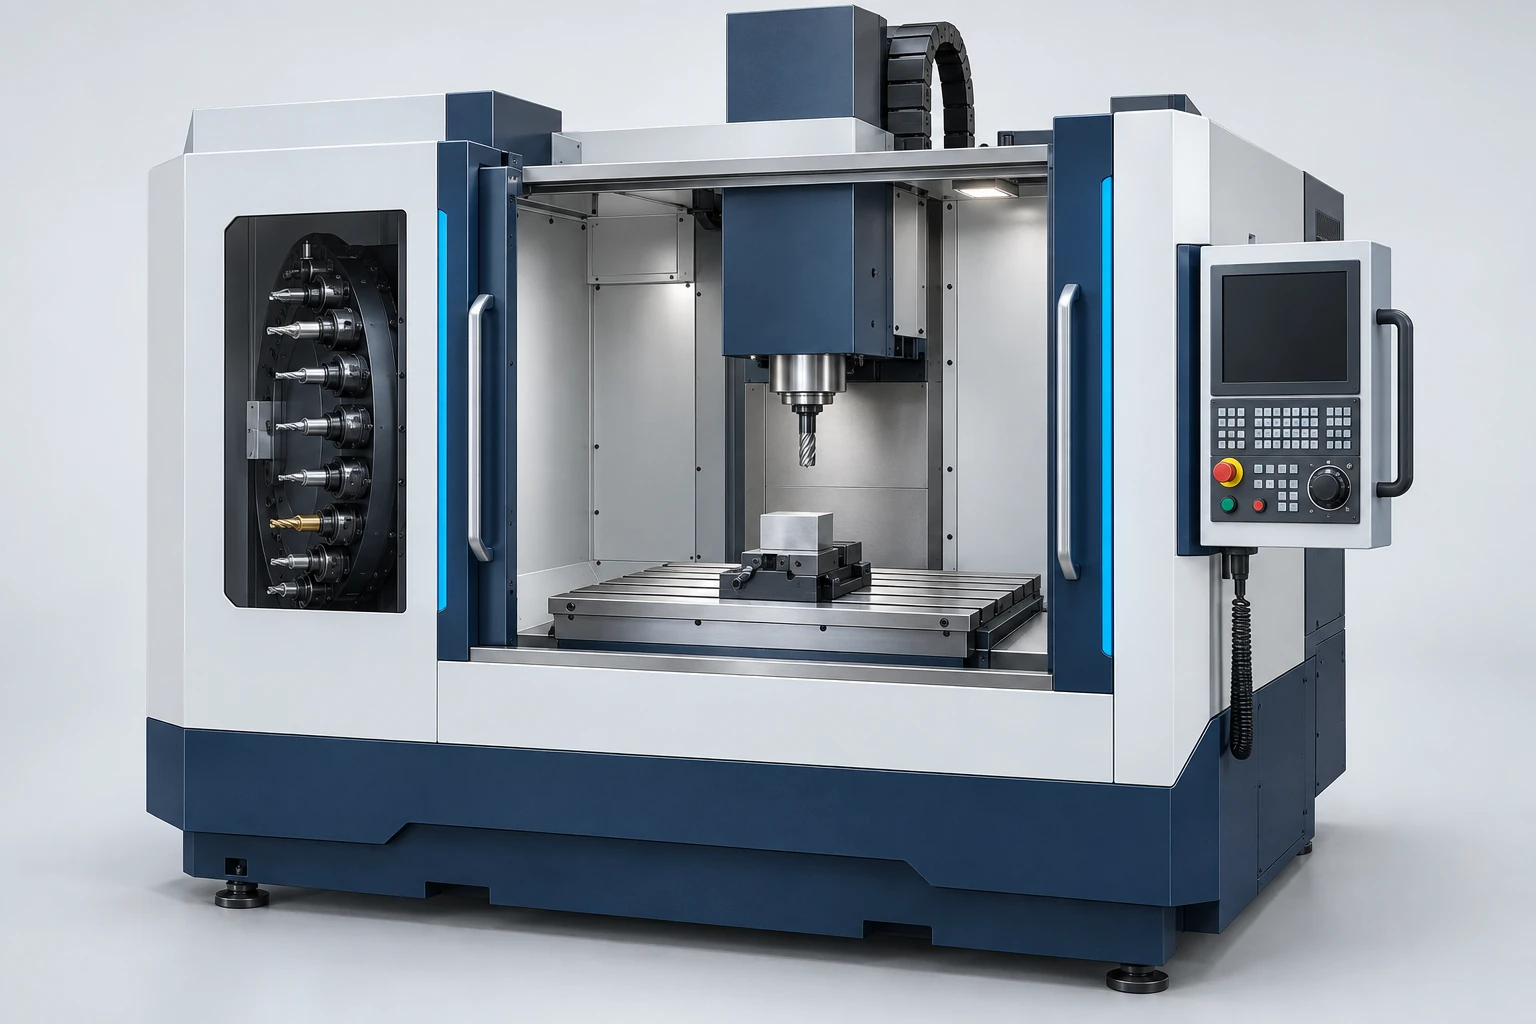
En CNC-fräscentrum kombinerar programmerad axelrörelse, en roterande verktygsspindel och automatisk verktygsbytning för att utföra operationer såsom fräsning, borrning, borrning med större precision (boring) och gängning. Dess användbara kapacitet härrör från hela konfigurationen: vilka ytor den kan nå, hur delen hålls, vad spindeln och verktygen kan skära i samt hur resultatet kontrolleras.
Namnen i en maskinbroschyr beskriver olika saker. “Vertikal” anger en spindelkonfiguration; “femaxlig” beskriver styrda rörelser; “portalkonstruktion” beskriver en strukturell layout. En maskin kan tillhöra alla tre kategorierna. Att förstå dessa lager är mer användbart än att betrakta CNC-maskintyper som en stege från grundläggande till avancerad.
Vad de huvudsakliga komponenterna bidrar med
Följ kopplingen från program till skärande egg. CNC-styrningen tolkar programmerade rörelser och samordnar drivsystemen; axelsystemet positionerar verktyget i förhållande till arbetsstycket. Spindeln roterar ett verktyg som hålls i en lämplig fästning. Bordet och spännan placerar och fixerar arbetsstycket, medan ramen och ledningarna stödjer monteraderna under belastning.
Den automatiska verktygsbytaren (ATC) hämtar olika verktygsmonteringar från ett magasin. Det gör att en enda inställning kan gå från grovfräsning till borrning och avslutande utan manuell utbyte vid varje steg. Magasinet förvarar verktyg; spindeln utför snittet. Fler magasinfack ökar det tillgängliga verktygsbeståndet, inte spindelns styrka.
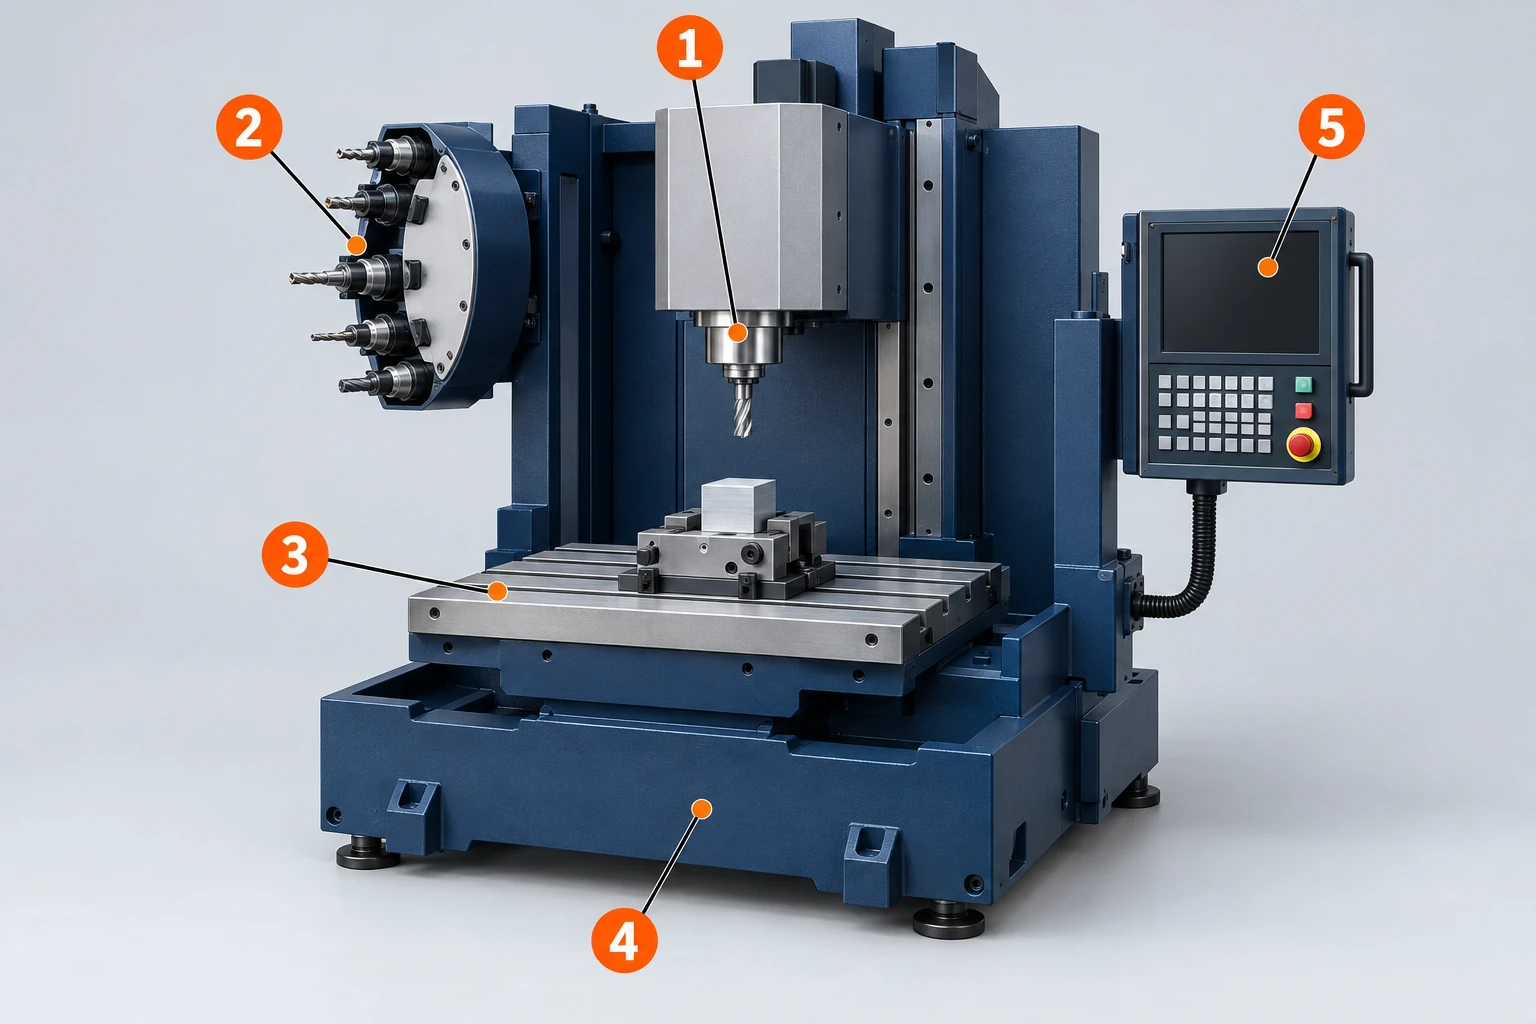
Kylmedelsförsörjning, spåntransport, smörjning och mätningssystem stödjer denna kedja. Till exempel behöver även en kapabel fräs ett utrymme för spånens bortförsel, och även ett exakt program kräver korrekta arbets- och verktygsförskjutningar. Haas fräsmaskinshandbok illustrerar hur dessa komponenter samverkar. För enskilda delar och grundläggande rörelse, se vår introduktion till fräsmaskiner.
Läs maskintyper som överlappande konfigurationsval
En vertikal fräscentral (VMC) närmar sig arbetsstycket med en vertikal spindel. En horisontell fräscentral (HMC) närmar sig från sidan. En portalkonstruktion eller brokonstruktion sträcker sig över arbetsområdet med en stött tvärstabil; vilken del som rör sig beror på konstruktionen. Vissa maskiner kombinerar denna konstruktion med en lutande spindelhuvud.
| Konfigurationslager | Typiska beskrivningar | Vad det hjälper dig att förstå |
|---|---|---|
| Spindelarrangemang | Vertikalt, horisontellt | Den grundläggande riktningen för verktygets närmande och trolig fastspänningsanordning. |
| Konstruktion och rörliga komponenter | Kolumn, bro, portalkonstruktion; rörligt bord eller rörligt huvud | Hur arbetsområdet stöds och vilka massor som rör sig. |
| Reglerad rörelse | Tre linjära axlar; ytterligare roterande axlar | Vilka orienteringar som är tillgängliga och om de kan ändras under bearbetningen. |
| Verktyg och arbetsstyckehantering | Verktygsmagasin, pallväxlare, pallpool, robotladdning | Hur verktyg och arbetsstycken kommer in i processen och hur mycket förberedelse som kan ske utanför bearbetningstiden. |
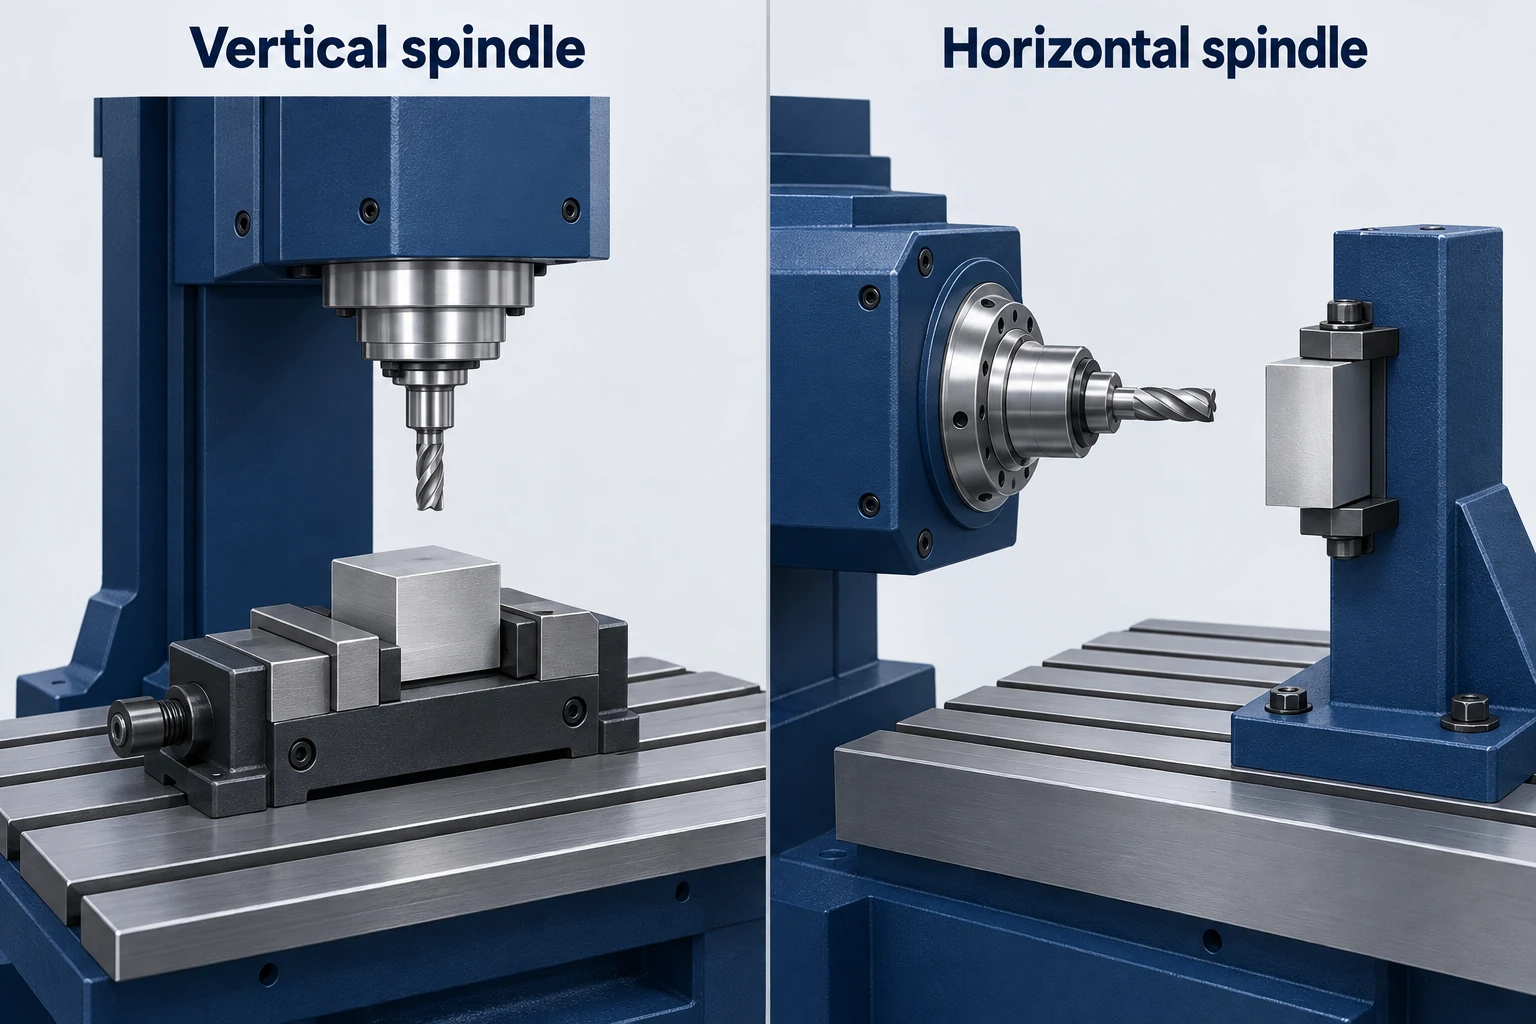
Dessa lager kan kombineras. En vertikal fräsmaskin (VMC) kan ha ett tvåaxligt roterande bord och pallautomatisering; en horisontell fräsmaskin (HMC) kan använda indexering i stället för samtidig fleraxlig bearbetning. En stor bromaskin kan ha en fast spindel eller ett svängbart huvud. Gantrykonfigurationer visar varför benämningen av maskinens struktur ensamt inte avgör axelkapaciteten.
Orienteringen påverkar tillgänglighet och avskiljning av spån, men fickor och fästmedel kan fortfarande fånga spån. Vår jämförelse mellan vertikal och horisontell fräsning undersöker dessa inställningskompromisser i detalj. Här är nästa fråga vilken rörelse den valda konfigurationen faktiskt stödjer.
Separera antalet axlar från hur axlarna används
Tre linjära axlar gör att skärytan kan röra sig genom en volym. De kan producera många krökta ytor såväl som plana ytor, förutsatt att den fasta verktygsorienteringen når geometrin. ”Tre-axlig” betyder inte ”endast platta delar”.
En extra roterande axel kan rikta en annan yta mot spindeln. Beroende på maskin och styrning kan den indexera mellan snitt eller röra sig i samordning under bearbetningen. Femaxlig fräsning kombinerar vanligtvis tre linjära axlar med två roterande axlar; dessa rotationer kan ske i bordet, i huvudet eller fördelas mellan dem.
Vid 3+2-positionering fastställer de roterande axlarna en orientering och förblir fixerade under det aktuella skärsegmentet. Vid simultaneous five-axis machining kan orienteringen ändras längs skärbanan. Haas beskriver båda lägena på sina universella fräsmaskiner. Ett vinklat borrat hål kan endast kräva positionering; en yta som gynnas av kontinuerligt förändrad verktygsorientering ställer istället en annan uppgift.
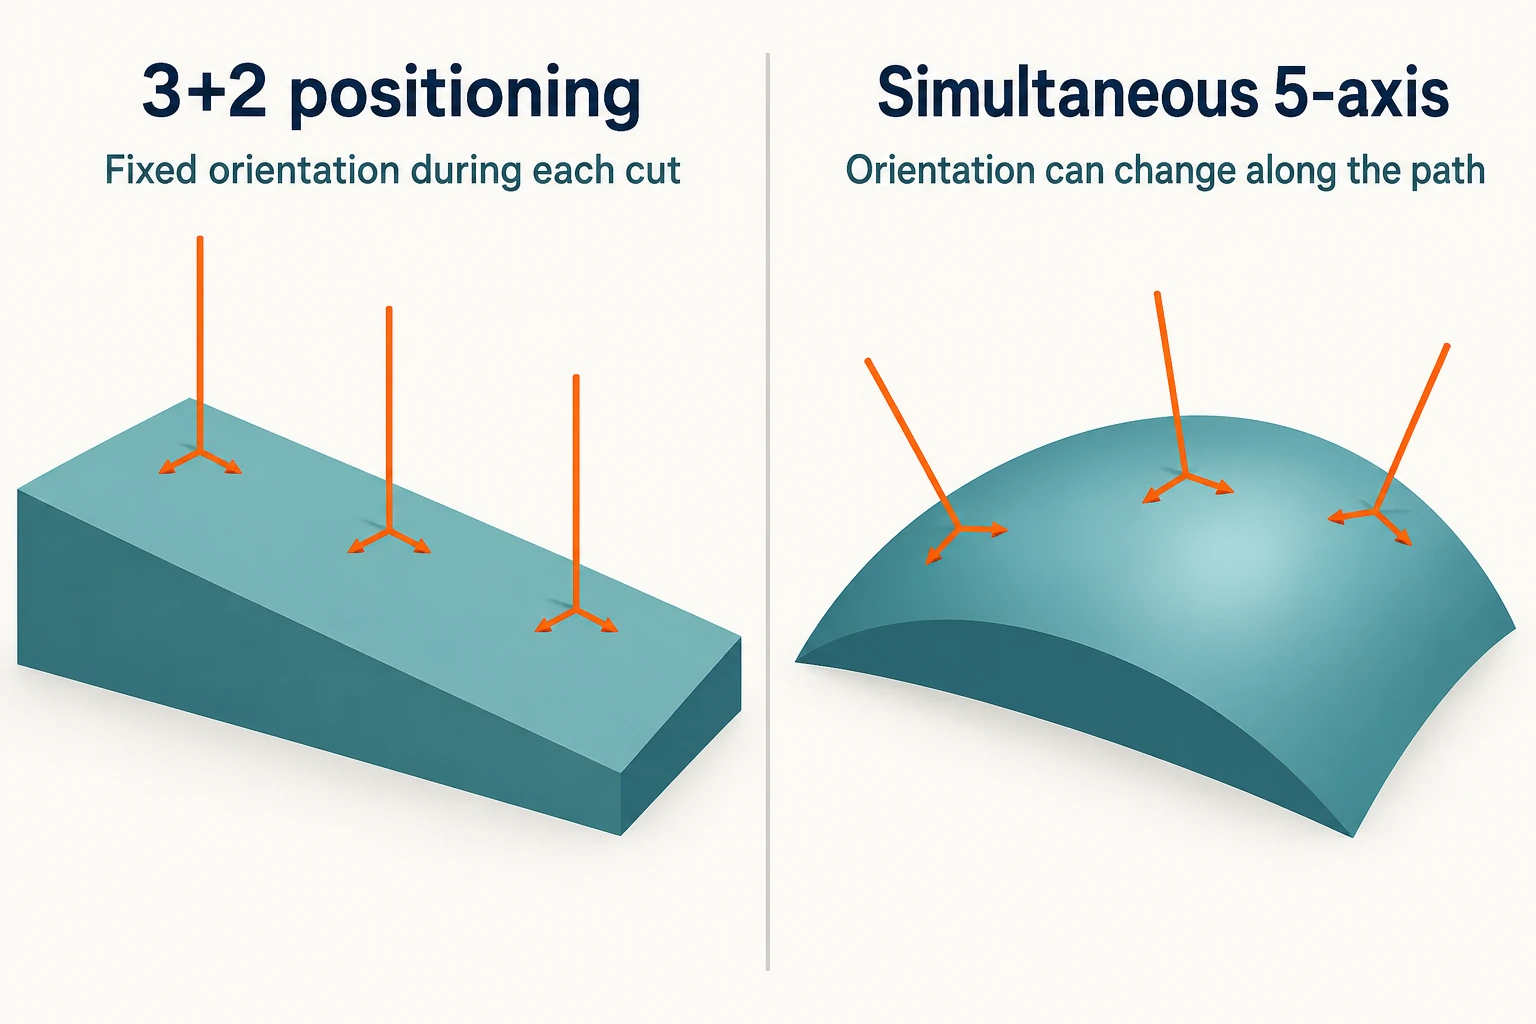
Skillnaden ligger i den krävda relativa rörelsen, inte i ett påstående om att varje axel måste röra sig vid varje ögonblick. Kontrollera även de aktiverade styrningsfunktionerna, roterande rörelseområdet och kollisionsgränserna. En installerad roterande bordet ger inte i sig samtidig bearbetningskapacitet.
Extra axlar kan minska ompositioneringar eller möjliggöra en kortare verktygsinförning, men den fixerade ytan förblir fixerad. En spännklo, fästutrustning eller spindelhus kan fortfarande blockera en yta. Femaxlig tillgänglighet är därför en installationsmöjlighet, inte en garanti för att slutföra alla ytor i en enda spänning.
Kontrollera utrymmet som den fullständiga installationen upptar
Axelresan mäter rörelse; bordstorleken beskriver en bäryta. Ingen av dem utgör en fullständig specifikation för maximal delstorlek. Börja med råmaterialet och fästutrustningen tillsammans, sedan lägg till verktygshållaren, verktyget, införningsrörelserna och eventuell svepvolym orsakad av rotation.
Vertikal frihöjd är särskilt lätt att missförstå. I en förenklad vertikal uppställning måste spindelns mätlinje befinna sig ovanför målytan med verktygsmonteringens mät längd. Att höja arbetsstycket på en fästutrustning förändrar denna position. Ett långt borr behöver också frihöjd ovanför arbetsstycket innan det börjar borra ett hål. Därför måste avståndet från spindel till bord, verktygets längd och axelresan kontrolleras tillsammans.
För roterande arbete kan ett hörn som klarar kabinettet när det är i vertikalt läge svänga utåt när det lutats. Det användbara utrymmet kan minskas ytterligare när spindelhuvudet och verktygshållaren inkluderas. Haas vägledning för femaxlig installation kräver specifikt fria utrymmen vid indexering; en enkel begränsningslåda runt delen ensam kan inte säkerställa detta.
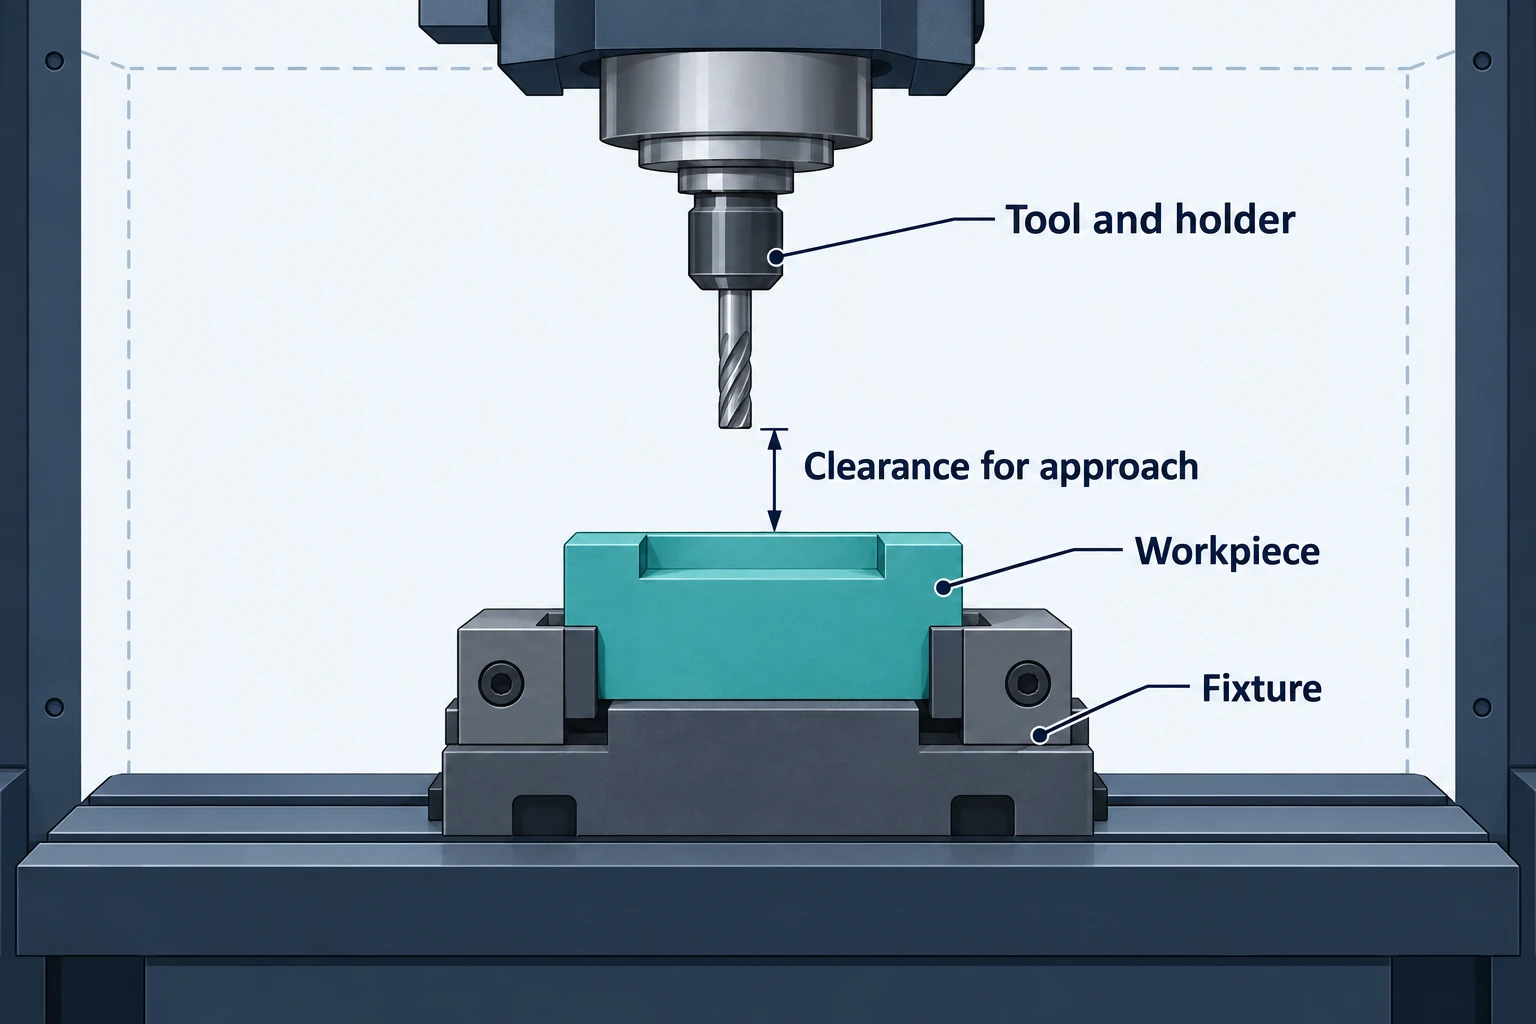
Bord- eller pallbelastningsgränser måste inkludera fixturen och allt stött arbetsstycke. Rotationsystem kan även ställa krav på lastfördelning eller omkippningsmoment. Ett arbetsstycke som får plats inom de linjära resorna löser inte dessa separata gränser.
En användbar installationsgranskning besvarar tre frågor:
- Kan monteringen stödjas?
- Kan varje erforderlig verktygsposition nås?
- Kan hela tillvägagångs- och omorienteringsvägen klara sig förbi omgivande utrustning?
Använd vid trånga utrymmen den faktiska maskinens, fixturens och hållarens geometri i granskningen.
Anpassa spindeln och verktygspaketet till snittet
Maximal spindelhastighet är endast en del av det skärande systemet. En liten fräs och en stor planfräs arbetar med olika rotationshastigheter för samma periferisk skärhastighet. Deras belastningskrav beror också på material, ingrepp och avsedd materialavtagning.
Jämför spindelns vridmoment och effekt över det aktuella varvtalsområdet, snarare än att enbart jämföra maximalt rpm eller topphästkraft. Kontinuerliga och kortvariga effektratingar skiljer sig åt. Det högsta effektvärdet i en broschyr kan inte vara tillgängligt vid det varvtal som krävs för en viss bearbetningsoperation.
Hållaren, verktygsgränssnittet och överhängningen är lika viktiga som spindeln. En smal öppning kan tillåta verktyget men blockera dess bredare hållare. Att förlänga verktyget kan förbättra räckvidden samtidigt som styvheten i sammansättningen minskar. Sandviks vägledning för vibration behandlar verktyget, hållaren, maskinen, arbetsstycket och fixturen som delar av samma stabilitetsproblem. Detta skapar en avvägning mellan fria utrymmen, vibration och tillåtna skärparametrar; en större maskin eliminerar inte automatiskt denna avvägning.
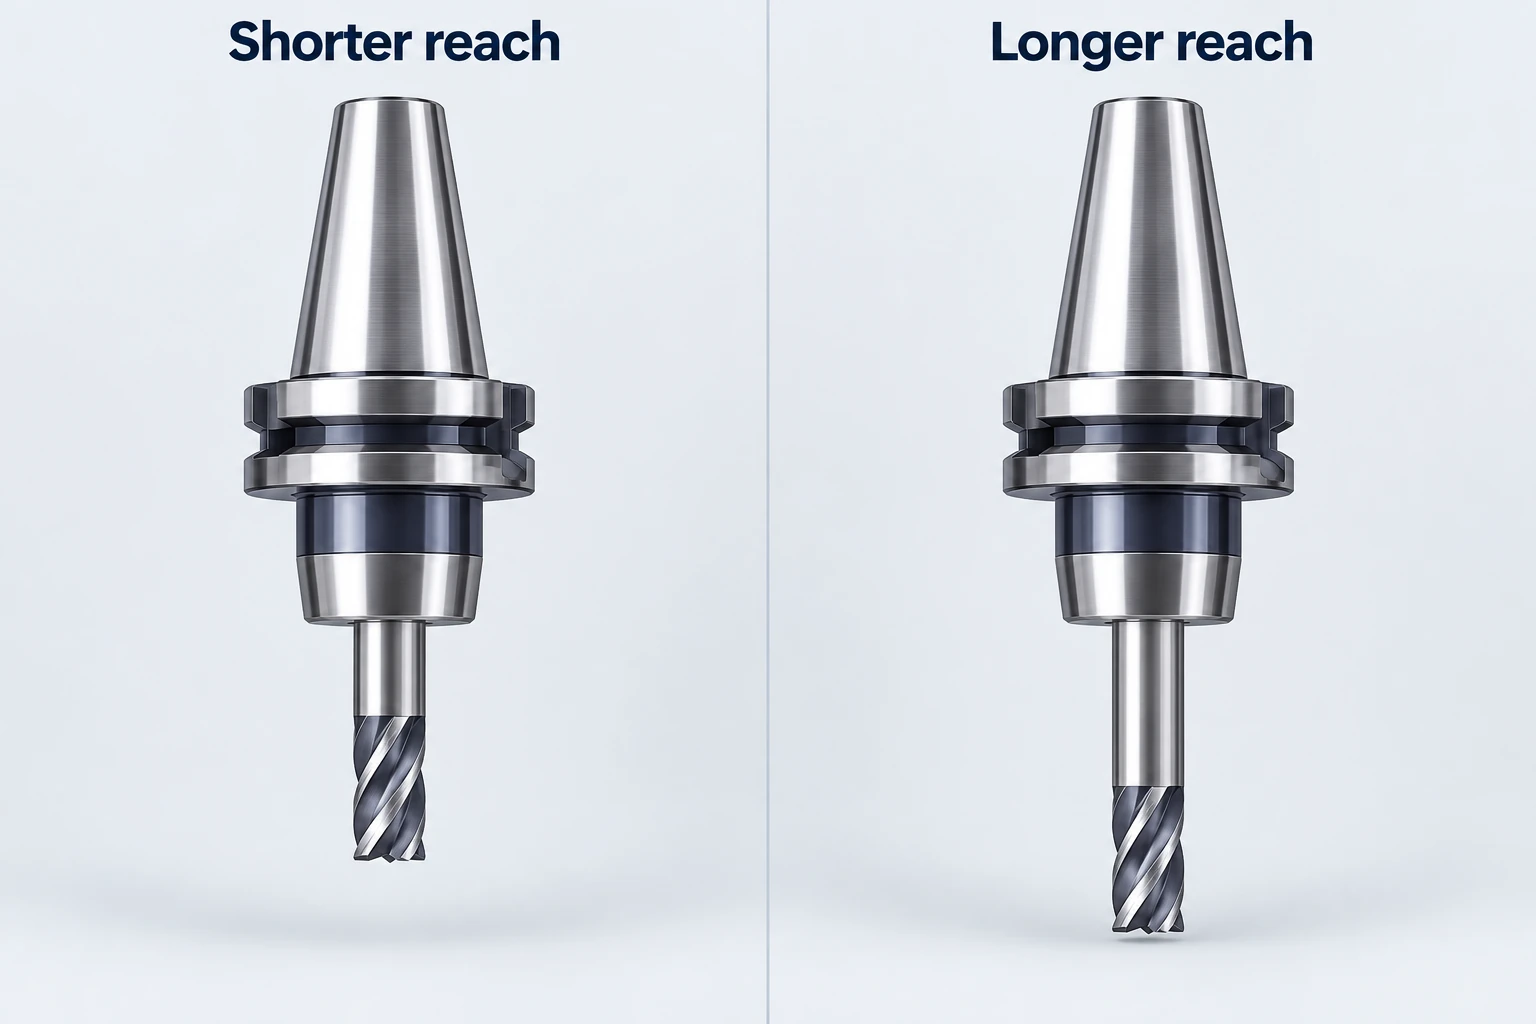
Verktygsförvaring har sina egna begränsningar. Kontrollera verktygets längd, diameter och massa, inklusive hur överdimensionerade verktyg påverkar närliggande fack. En nominell magasinskapsitet innebär inte att varje fack samtidigt kan innehålla det största tillåtna verktyget. Verktyg som krävs för probning, avslutande bearbetning eller reserv tar också upp kapacitet.
Slutligen ska kylmedel- och spånhantering anpassas till bearbetningen. Genomverktygskylning, där både maskin och verktyg stödjer funktionen, är ett alternativ; den följer inte automatiskt av att en kylslang finns i maskinens skyddskapsel. En lång obemannad cykel kräver även en trovärdig lösning för spånhantering samt för slitna eller brutna verktyg.
Skilj mellan bearbetningskapacitet och produktionskapacitet
En pallväxlare flyttar en förberedd fästning och arbetsstycke in i maskinen. En pallpool innehåller fler förberedda jobb. En robot kan lasta enskilda råmaterial eller färdiga delar. Dessa system påverkar hantering och schemaläggning, medan maskinens spindel, axlar och arbetsstyckefästning fortfarande avgör vilka skärningar som är möjliga.
Med en lämplig tvåstationsanordning kan en pall förberedas utanför maskinen samtidigt som maskinen bearbetar en annan. Fördelen beror på hur förberedelse-, bearbetnings- och växlingstiderna överlappar. Om den externa uppgiften tar längre tid än cykeln kan spindeln ändå behöva vänta. Om bearbetningstiden dominerar kan snabbare lastning påverka produktionen mindre än förväntat.
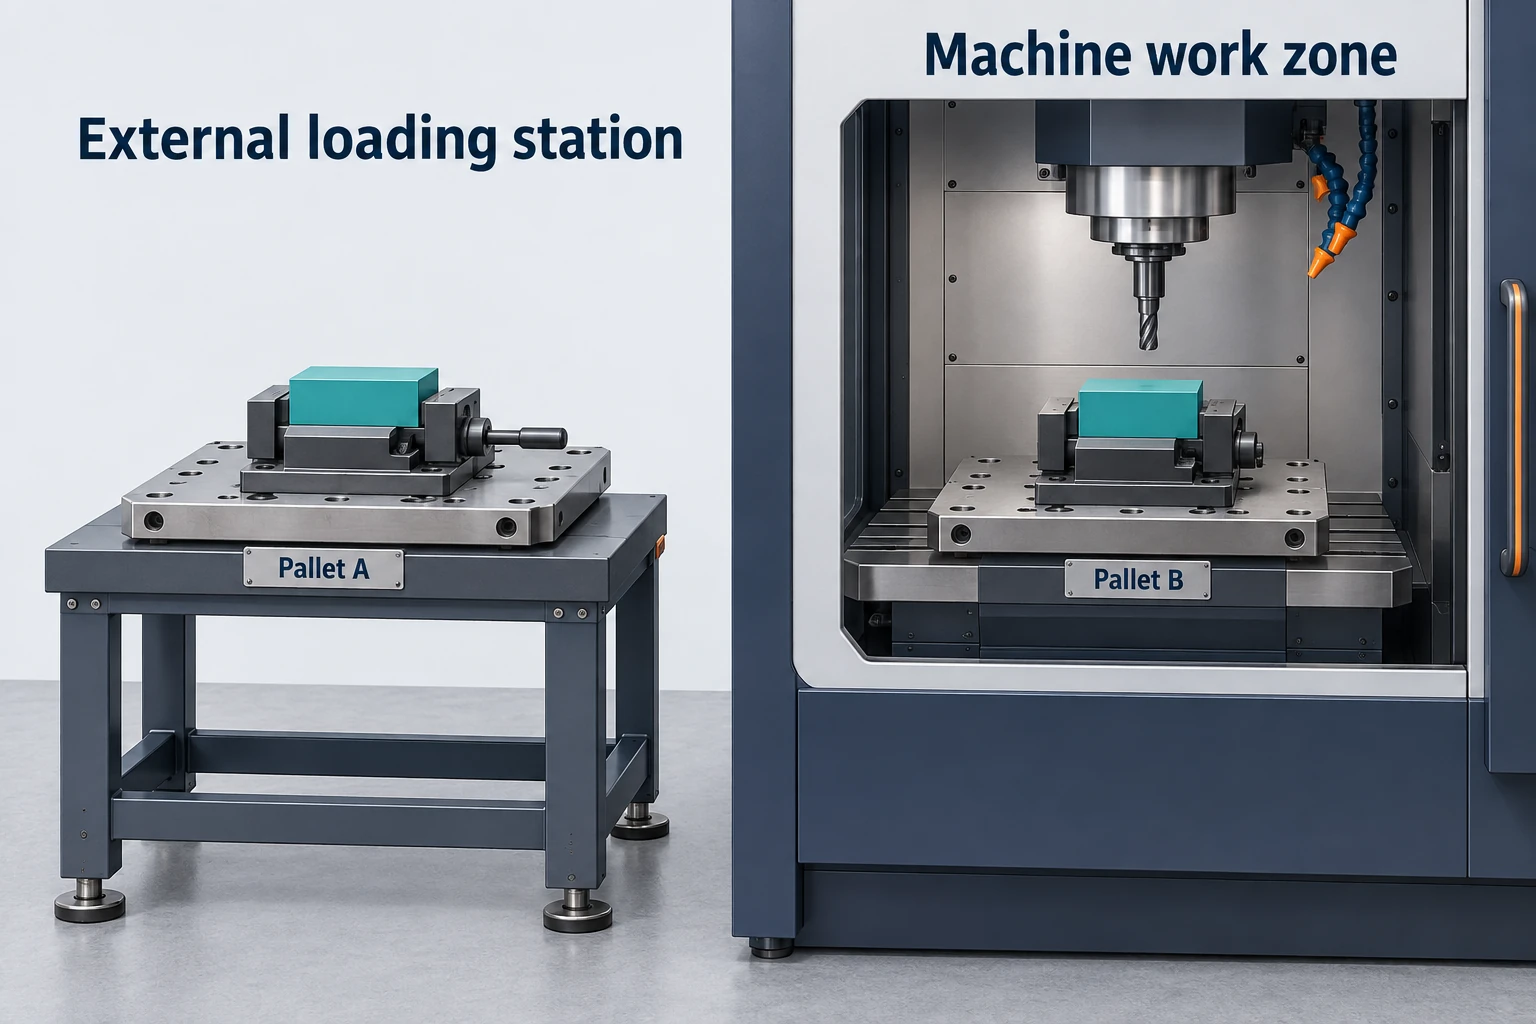
Mazaks automationsutbud för fräsmaskiner omfattar olika system för transport av arbetsstycken och pallar. Den avgörande skillnaden är vad varje system hanterar, inte någon universell gräns för partiets storlek. Upprepade arbetsuppgifter kan motivera återanvändbara fixturer och förberedda verktygssatser; varierande korta serier kan istället dra nytta av flexibilitet.
Automation avslöjar också processberoenden. Nästa pall kräver rätt program, korrekta förskjutningar och verktyg; arbetsuppgiften kräver kapacitet för spån, verktygslevnadsplanering och lämpliga kontroller. Att lägga till en pallpool löser inte ett instabilt skärande process eller en spännvorställning som deformeras arbetsstycket.
Håll maskinrörelse och noggrannhet för färdigdel åtskilda
Positioneringsnoggrannhet avser hur nära en axel når en specificerad position under angivna provningsvillkor. Upprepbarhet avser spridningen vid återkomst till en position. En rörelse kan upprepas konsekvent även om den fortfarande är förskjuten från den önskade platsen. Mazaks HCN NEO-specifikationer, till exempel, separerar dessa mått och anger maskin- och temperaturvillkoren för sina provresultat.
En färdig bearbetad yta påverkas av fler faktorer: maskingeometri och termiskt beteende, skärkrafter, verktygsslitage, spännvorställningens justering och arbetsstyckets rörelse. Ett upprepbarhetsvärde kan inte enkelt överföras till ett dels toleransvärde. Även en fin inkrement på kontrollpanelens display bevisar inte motsvarande tillverkningsnoggrannhet.
Probering stödjer uppspänning av arbetsstycket och kontroll av valda funktioner; lämpliga verktygsinställningssystem kan även kontrollera verktyg. Den fungerar fortfarande inom ett mätsystem: maskinfel, probkalibrering, temperatur och samplingsfrekvens påverkar resultatet. Avgör hur varje kritisk funktion ska verifieras, inklusive dess tillstånd efter frigörande från fixturen eller efter senare bearbetning. Data från maskinen kan stödja godkännande där metoden är lämplig och validerad; den ersätter inte automatiskt all slutkontroll.
En praktisk konfigurationsgranskning för ett hölje
Överväg ett hölje med en övre ficka, sidoportar, ett vinklat hål och en lokaliseringsyta i botten. Syftet är att identifiera konfigurationsbehov innan en maskin tilldelas – inte att föreskriva en färdig bearbetningsplan.
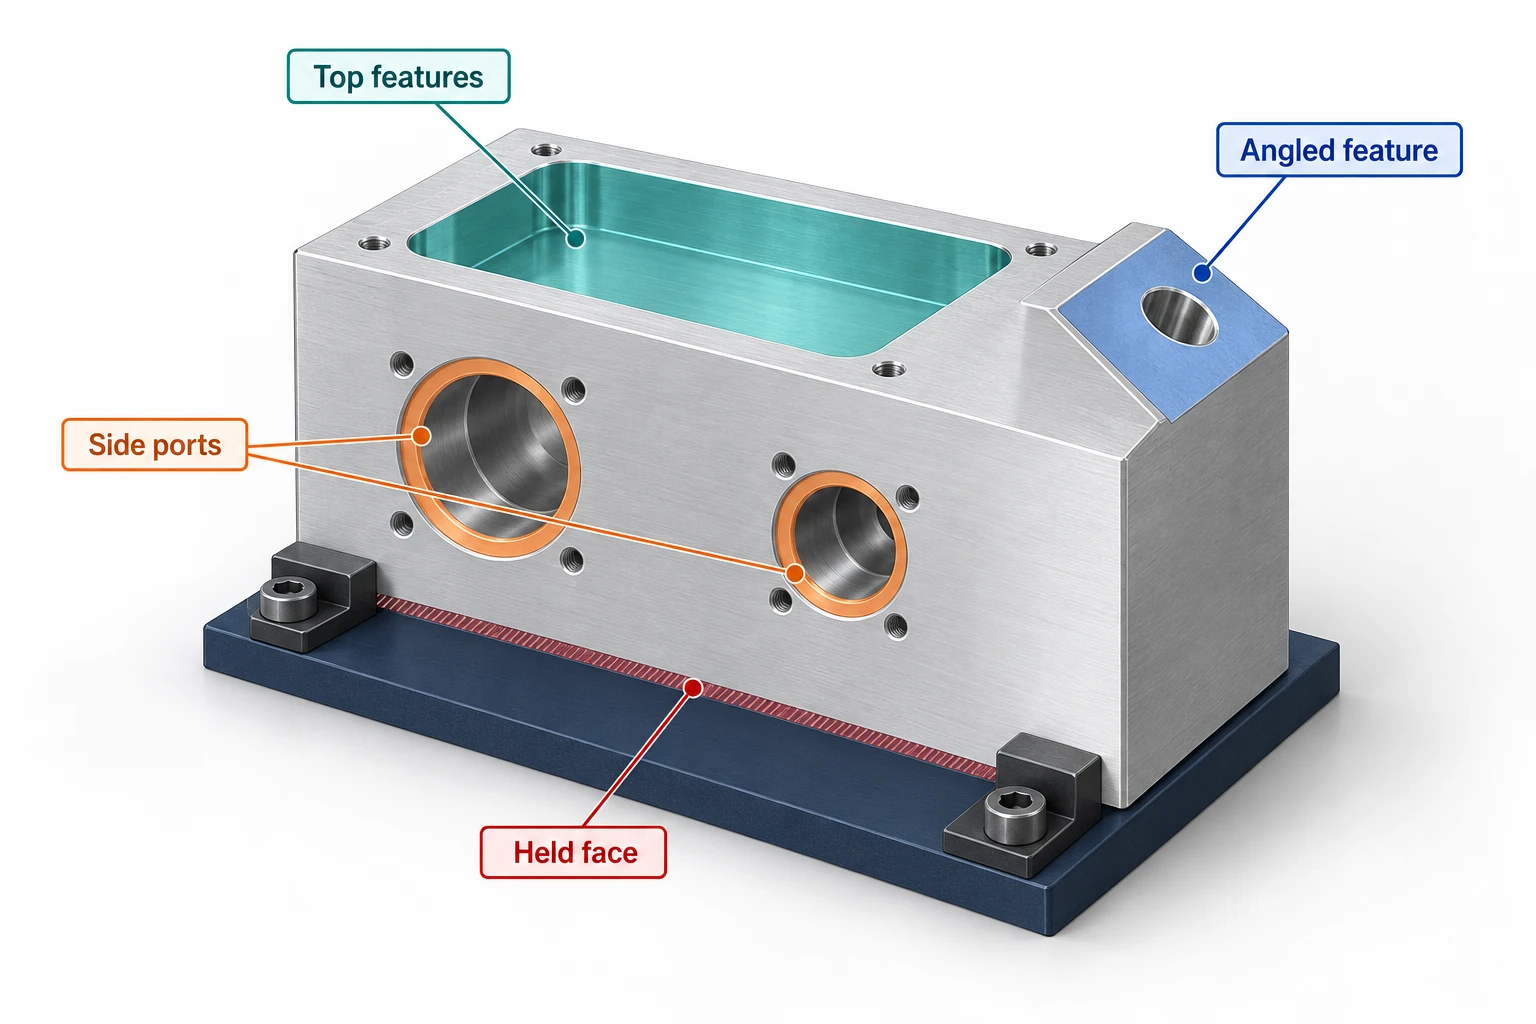
| Krav | Konfiguration att undersöka | Vad kan fortfarande hindra det från att fungera |
|---|---|---|
| Övre ficka och monteringsfunktioner | Fräsning med fast orientering med lämpliga verktyg och stöd. | Djupa väggar, hållarinterferens eller otillräcklig stöd. |
| Sidoportar | Ytterligare inställningar, en indexerbar HMC eller en VMC med roterande utrustning. | Klämmor som döljer portarna; osäkerhet angående sambanden mellan funktionerna efter omplacering. |
| Hål på en lutande platta | En dedikerad vinklad fästutrustning eller positionerande roterande tillträde. | Otillräcklig infärdskläm eller roterande rörelse; samtidig rörelse krävs inte enbart för att hålet är vinklat. |
| Undre lokaliseringsyta | En hållningsstrategi som lämnar den tillgänglig eller en senare installation. | Ytan som används för att hålla den första inställningen får inte skäras igenom dess fästning. |
| Upprepade partier | Återanvändbara fästmedel, tillräcklig verktygslager och lämplig lastningsautomation. | Förberedelseflaskhalsar, verktygslivsgränser eller dålig spånkontroll. |
| Nära besläktade kritiska funktioner | En kontrollerad referensstrategi och en lämplig mätplan. | Värmeeffekter, skäreffekter eller spänneffekter som inte omfattas av maskinens positionsangivelser. |
Denna granskning ger en användbar konfigurationsöversikt: nödvändig tillgänglighet, användbart utrymme, skärkrav, hanteringsbehov och verifieringsmetod. Mer än en maskinlayout kan uppfylla kraven. Valet beror sedan på hela bearbetningsvägen, tillgängligt verktyg och orderkvantitet. För de rotationsbaserade tillvägagångssätten i denna husgranskning beskriver sidan för femaxlig bearbetningstjänst det relaterade processomfånget.
Frågor om CNC-fräscentraler
Är en CNC-fräscenter samma sak som en CNC-fräs?
Termerna överlappar varandra. En bearbetningscentral kombinerar vanligtvis CNC-fräsning med automatisk verktygsbytning så att flera operationer kan köras i en montering. “CNC-fräs” är ett bredare begrepp; namnet i sig innebär inte verktygsbytning, roterande axlar eller pallfunktioner.
Är vertikala, horisontella och femaxliga fräscentrum olika typer?
De beskriver olika konfigurationslager. Vertikalt och horisontellt avser den grundläggande spindelns placering; femaxlig avser styrda rörelser. En vertikal maskin kan ha femaxlig kapacitet, och en horisontell maskin kan ha ytterligare roterande axlar. Kontrollera den faktiska anordningen och de aktiverade funktionerna.
Betyder femaxlig bearbetning alltid samtidig skärning?
Nej. Vid 3+2-positionering ställer två roterande axlar in en orientering innan ett skärvsegment och förblir fixerade under det. Samtidig femaxlig bearbetning gör det möjligt att ändra orienteringen längs banan. Den krävda rörelsen, maskinkonfigurationen och styrningen avgör vilken driftläge som är tillgängligt och användbart.
Kan en fräscentral även svara för drejning av delar?
Endast när den är utrustad för den funktionen. Cirkulär interpolation med en roterande fräs är fortfarande fräsning. Svarvning på en maskincenterplattform kräver verktyg, styrning och en maskinkonfiguration som är avsedd för svarvningsprocessen; en indexeringsbord ensamt etablerar inte den här förmågan.
Vilken specifikation avgör den största delen som en maskin kan tillverka?
Ingen enskild siffra räcker. Utvärdera tillsammans: utgångsmaterialet, spännanordningen, belastningen, verktyget och verktygshållaren, linjär- och rotationsförflyttning, närmandevägar samt kollisionsfrihetsavstånd. En komponent kan passa på arbetsbordet trots att en viss funktion är oåtkomlig, särskilt om spännanordningen ökar höjden eller om uppsättningen roterar.
Tekniska källor
- Haas Automation — Manual för fräsoperatör, ”Introduktion”; Gantry-serien; GM-2-5AX; PMC-500SS; 5-axlig CNC fräsning. Maskinmonteringar, strukturella layouter och rotationsbaserad tillgänglighet.
- Makino — Vertikala maskincenter: Ökad verkstadslönsamhet genom val av maskin och implementering (2021). Spindel-, verktygs- och uppspänningsöverväganden.
- Sandvik Coromant — Hur man minskar vibrationer vid fräsning; formler och definitioner för fräsning. Verktygets räckvidd, styvhet och sambandet mellan skärhastighet och bearbetning.
- Mazak — Horisontella maskincenter HCN NEO; automationssystem för maskincenter. Angivna specifikationer för maskinrörelser och konfigurationer av hanteringssystem.
- Renishaw — Verktygsmaskinprober för arbetsstyckesinställning och inspektion; TE415-probkalibrering; Efterprocessövervakning. Mätomfång och kalibrering.
- DMG MORI — DMU 340 P (FD). En bearbetningscentral med konfiguration för svarvning.



