Tässä artikkelissa
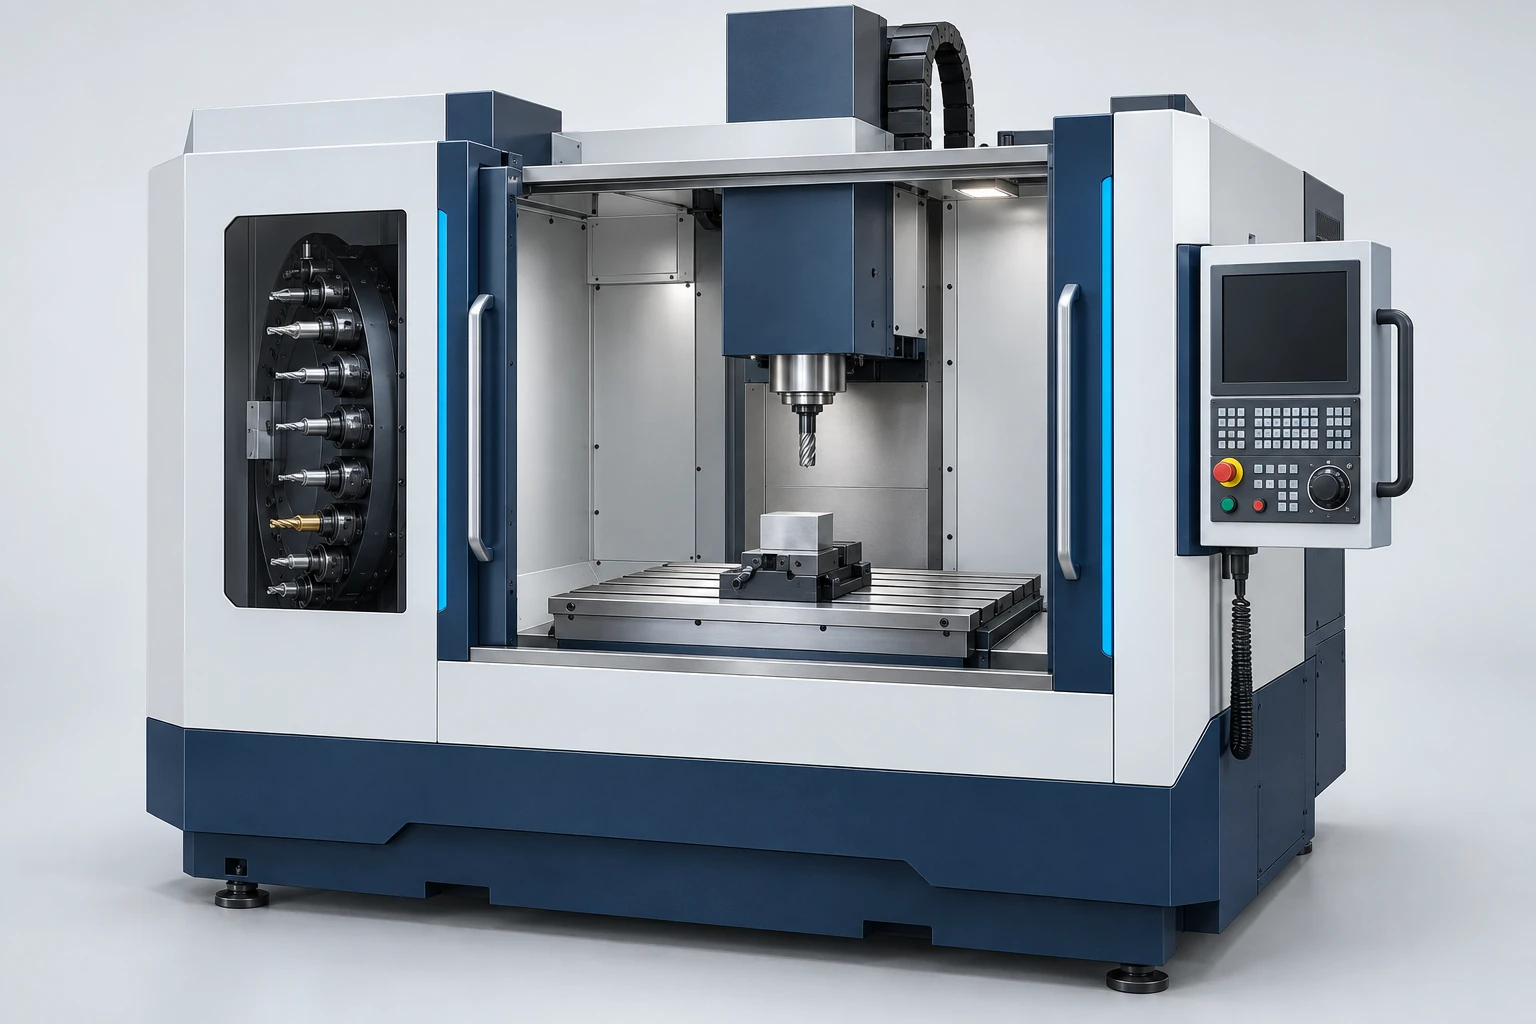
CNC-koneistuskeskus yhdistää ohjelmoitua akseliliikettä, pyörivää työkalukärkikannattinta ja automaattisen työkalunvaihtojärjestelmän suorittaakseen toimintoja kuten jyrsintää, porausta, kourausta ja kierreporauksen tekemistä. Sen hyödyllinen kapasiteetti johtuu koko konfiguraatiosta: mitkä pinnat se pystyy saavuttamaan, miten osa kiinnitetään, mitä kärkikannatin ja työkalut voivat leikata ja miten tulosta säädellään.
Koneen esitteessä käytetyt nimet kuvaavat eri asioita. »Pystysuora« viittaa kärkikannattimen asetteluun; »viisiakselinen« kuvailee ohjattua liikettä; »portaikkomainen« kuvailee rakenteellista asettelua. Kone voi kuulua kaikkiin kolmeen luokkaan. Näiden kerrosten ymmärtäminen on hyödyllisempää kuin käsitellä CNC-koneentyyppien kehitystä portaatusten perus- ja edistyneestä tasosta.
Mitä pääkomponentit tuovat mukanaan
Seuraa yhteyttä ohjelmasta leikkausreunaan. CNC-ohjaus tulkitsi ohjelmoituja liikkeitä ja koordinoi ajomoottoreita; akselijärjestelmä sijoittaa työkalun suhteessa työkappaleeseen. Kärkikannatin pyörittää työkalua, joka on kiinnitetty sopivaan pitimeen. Pöytä ja kiinnitin sijoittavat ja rajoittavat työkappaleen, kun taas runko ja ohjaimet tukevat kokoonpanoja kuormituksen alaisena.
-automaattinen työkalunvaihtojärjestelmä (ATC) hakee erilaisia työkalukokoonpanoja magasiinista. Tämä mahdollistaa yhden asennuksen aikana siirtymisen karkeajyrsintään, poraukseen ja viimeistelyyn ilman manuaalista työkalunvaihtoa jokaisen vaiheen välillä. Magasiini varastoi työkaluja; kärkikannatin suorittaa leikkaamisen. Enemmän magasiinin lokeroita lisää saatavilla olevaa työkaluvarastoa, ei kärkikannattimen lujuutta.
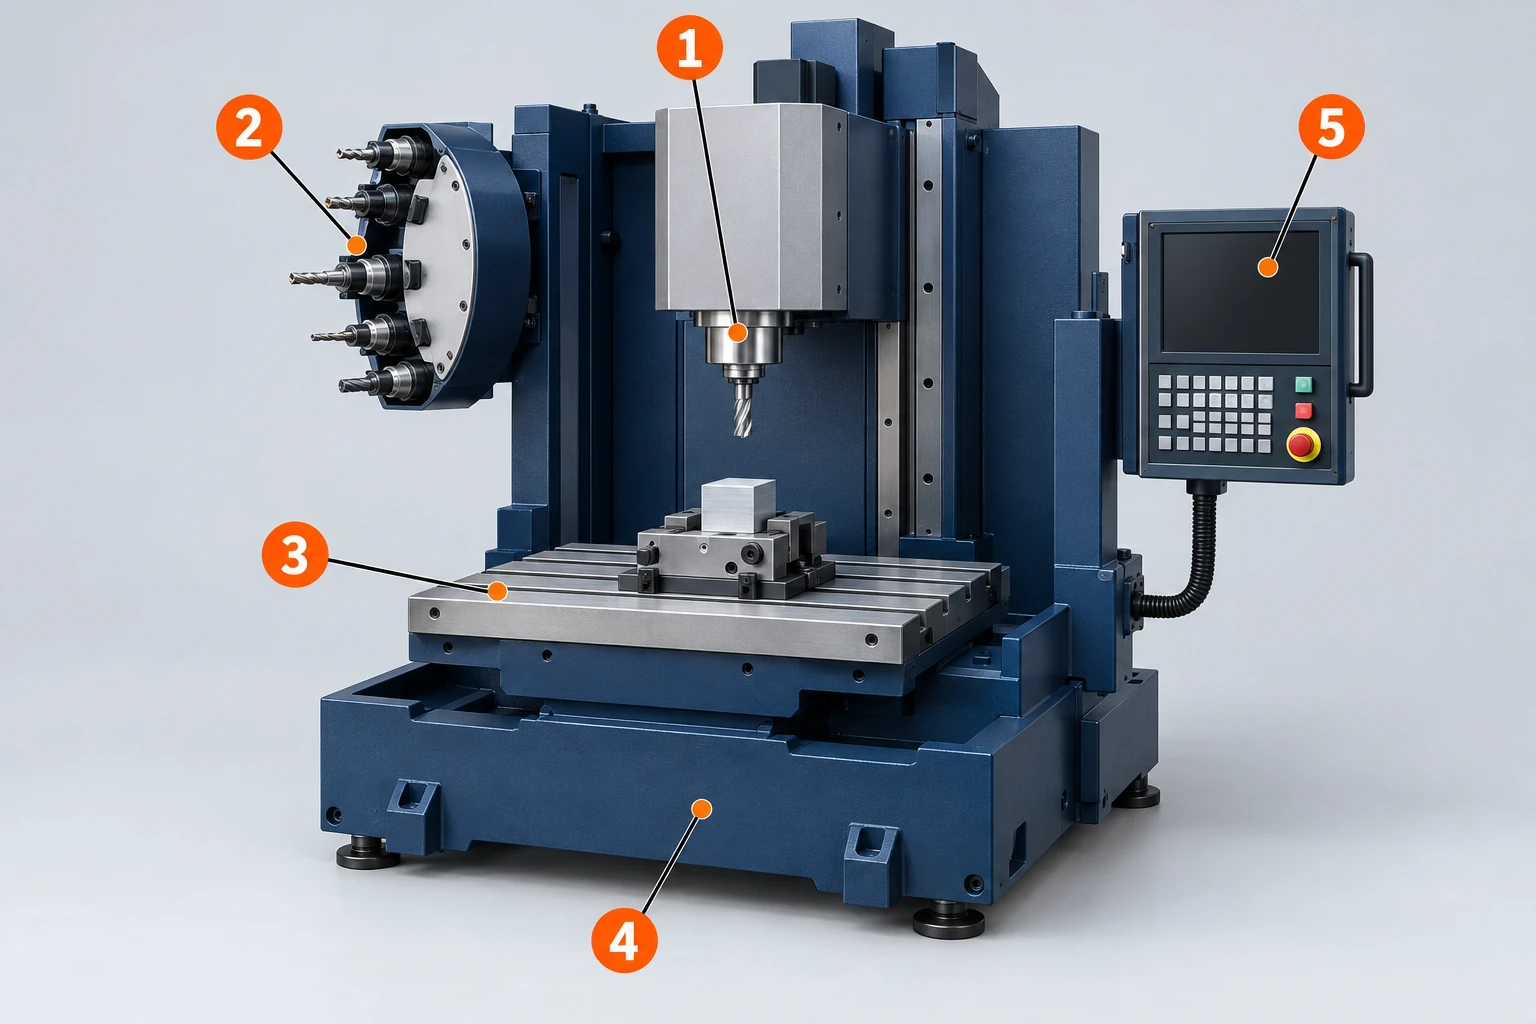
Jäähdytysnesteiden jakelu, lastujen poisto, voitelu ja mittausjärjestelmät tukevat tätä ketjua. Esimerkiksi kykykäs leikkaaja tarvitsee edelleen lastujen poistoreitin, ja tarkka ohjelma vaatii edelleen oikeat työkappaleen ja työkalun nollakohtien säätöt. Haasin jyrsinoppa havainnollistaa, miten nämä kokoonpanot liittyvät toisiinsa. Yksittäisistä osista ja perusliikkeistä katso meidän jyrsinkoneen esittely.
Tarkastele koneiden tyyppejä päällekkäisinä konfiguraatiovalintoina
-pystysuora koneistuskeskus (VMC) lähestyy työkappaletta yleensä pystysuoralla kärkikannattimella. -vaakasuora koneistuskeskus (HMC) lähestyy työkappaletta sivulta. -portaikkomainen tai silta-asenteinen rakenne ulottuu työalueen yli tuetulla poikkipalkilla; mikä rakenne liikkuu, riippuu suunnittelusta. Jotkin koneet yhdistävät tämän rakenteen kallistuvan pään kanssa.
| Konfiguraatiokerros | Tyypilliset kuvaukset | Mitä se auttaa sinua ymmärtämään |
|---|---|---|
| Pyörivän akselin sijoittelu | Pysty- ja vaakasuuntainen | Työkalun perussuunta lähestyessä työkappaletta ja todennäköinen työkappaleen kiinnitysjärjestelmä. |
| Rakenne ja liikkuvat kokoonpanot | Pilari, silta, portti; liikkuva pöytä tai liikkuva pää | Miten työalue on tuettu ja mitkä massat liikkuvat. |
| Ohjattu liike | Kolme lineaarista akselia; lisäksi pyörivät akselit | Mitkä orientaatiot ovat saatavilla ja voivatko ne muuttua leikkauksen aikana. |
| Työkalujen ja osien käsittely | Työkalumagasiini, paletin vaihtolaite, palettipooli, robottilataus | Miten työkalut ja työkappaleet pääsevät prosessiin ja kuinka paljon valmistelua voidaan tehdä leikkausaikaan kuulumattomana aikana. |
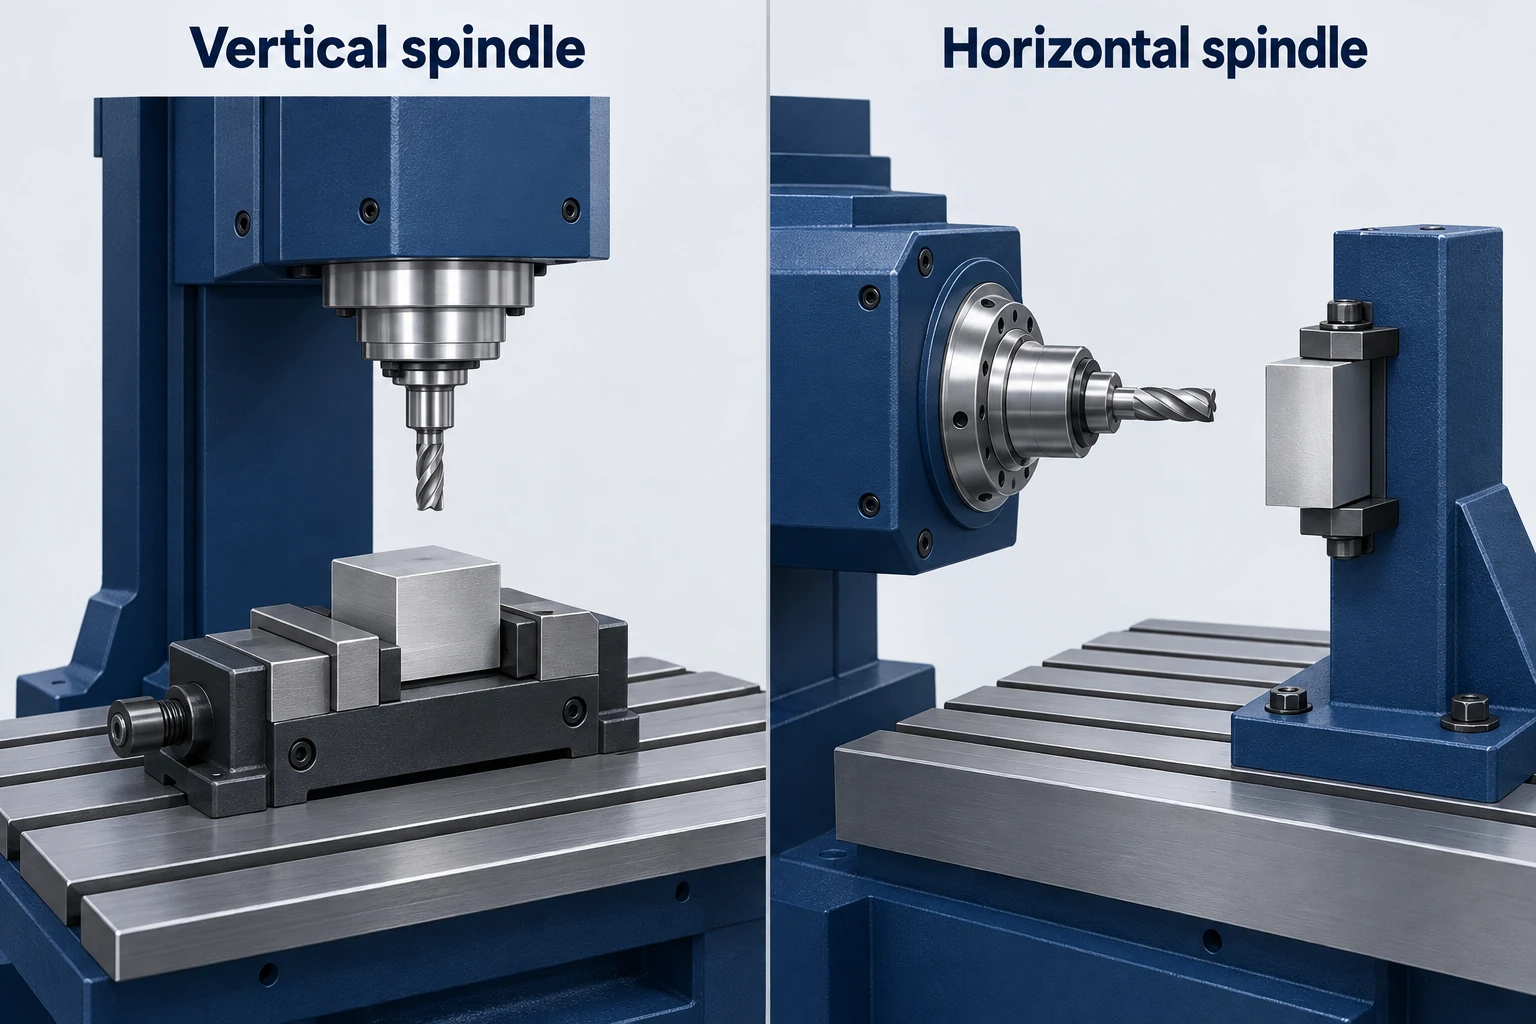
Nämä kerrokset voidaan yhdistää. Pystykoneistuskeskuksessa (VMC) voi olla kaksiakselinen pyörivä pöytä ja paletti-automaatio; vaakasuuntaisessa koneistuskeskuksessa (HMC) voidaan käyttää indeksointia sen sijaan, että suoritettaisiin samanaikainen moniakselinen leikkaus. Suurikokoisessa silta-koneessa voi olla kiinteä kärkiajonaika tai kallistuva pää. Portaikkokoneiden konfiguraatiot havainnollistavat, miksi rakenteellinen nimi yksinään ei määritä akselikykyä.
Suunta vaikuttaa työkalun pääsyyn ja lastujen poistoon, mutta lastunvarastot ja kiinnittimet voivat silti jäädä kiinni. Meidän pysty- ja vaakasuuntaisen jyrsinnän vertailu tarkastelee näitä asennusvaihtoehtojen kompromisseja yksityiskohtaisesti. Tässä seuraava kysymys on, mitä liikettä valitulla konfiguraatiolla todellakin voidaan suorittaa.
Erota akselien lukumäärä siitä, miten akselit käytetään
Kolme lineaarista akselia mahdollistavat työkalun leikkausreunan liikkumisen kolmiulotteisessa tilavuudessa. Niillä voidaan tuottaa monia kaarevia pintoja sekä tasaisia pintoja, kunhan kiinteä työkalun suunta saavuttaa geometrian. “Kolmiakselinen” ei tarkoita “vain tasaisia osia”.
Lisätyllä pyörivällä akselilla voidaan kääntää toinen pinta kohti porakärkeä. Riippuen koneesta ja ohjauksesta akseli voi indeksoida leikkausten välillä tai liikkua koordinaatiossa leikkausta suorittaessa. Viisiakselinen jyrsintä yhdistää yleensä kolme lineaarista akselia kaikkiin kaikkiin kahden pyörivän akselin kanssa; nämä pyörähdykset voivat tapahtua pöydässä, päässä tai jakautua molempiin.
3+2-asennuksessa pyörivät akselit määrittävät suunnan ja pysyvät paikoillaan kyseisen leikkausosan ajan. Samanaikaisessa viisiakselisessa koneistuksessa suuntaa voidaan muuttaa leikkauspolun aikana. Haas kuvailee molempia toimintatapoja universaalikoneistuskoneissaan. Kulmassa oleva porattu reikä vaatii mahdollisesti vain asennusta; pinta, joka hyötyy jatkuvasti muuttuvasta työkalun suunnasta, edellyttää taas erilaista tehtävää.
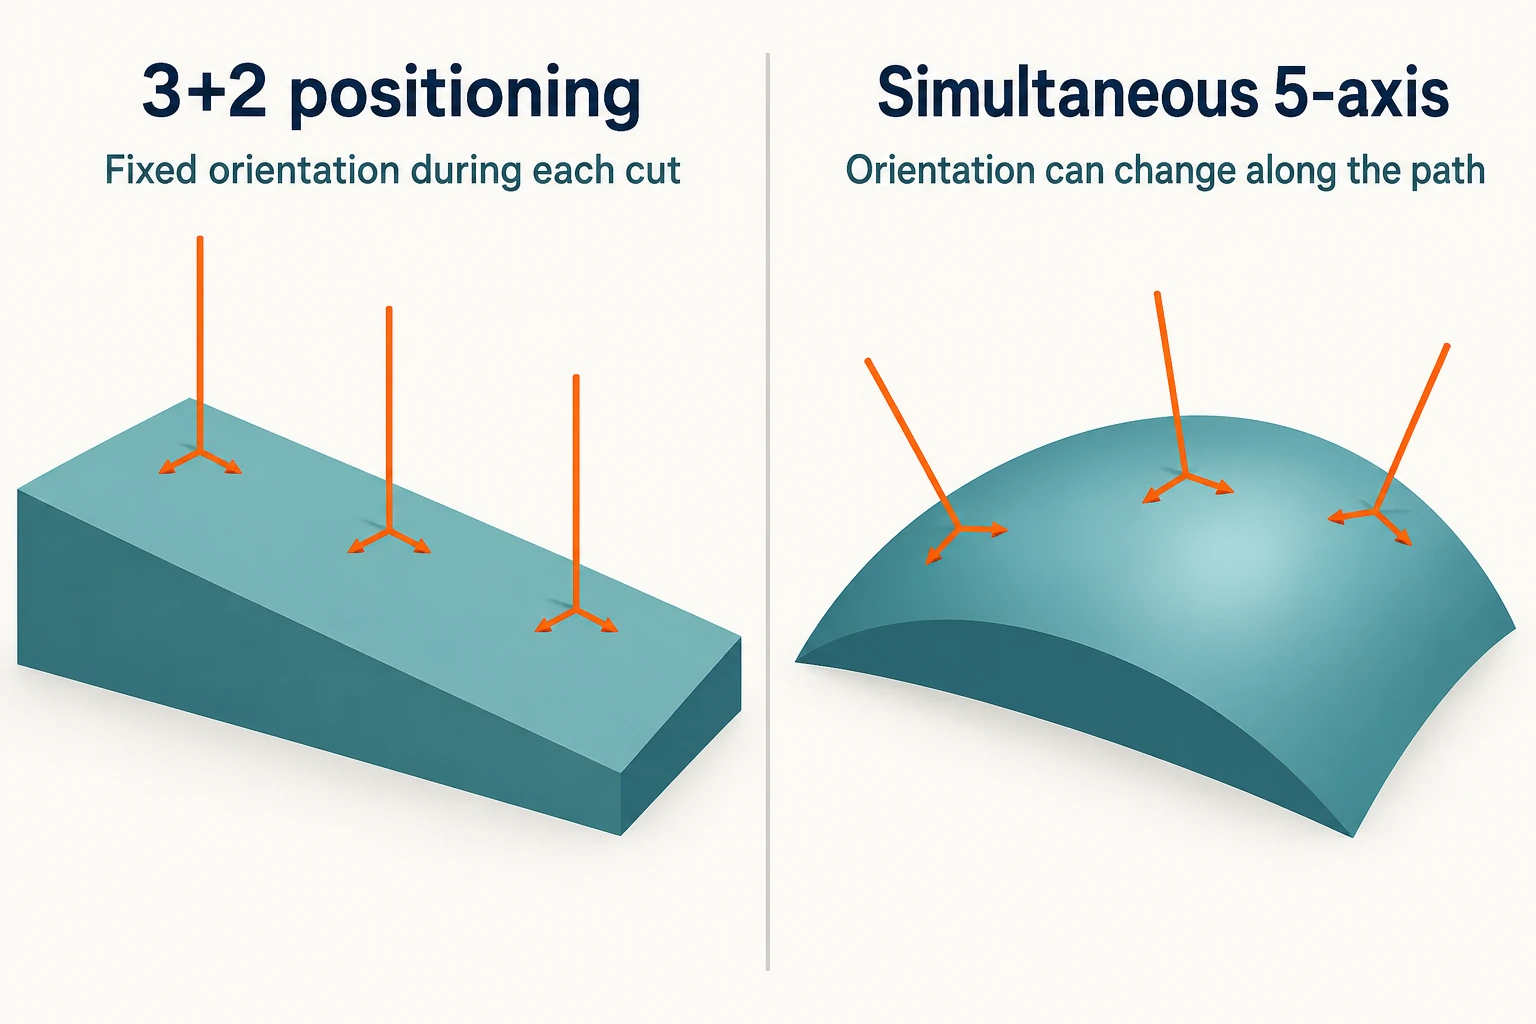
Erotteleva tekijä on vaadittu suhteellinen liike, ei väite siitä, että jokaisen akselin täytyy liikkua joka hetki. Tarkista myös käytössä olevat ohjaustoiminnot, pyörivän akselin matka ja törmäysrajoitukset. Asennettu pyörivä pöytä ei itsessään takaa samanaikaista toimintakykyä.
Lisäakselit voivat vähentää uudelleenasennuksia tai mahdollistaa lyhyemmän työkalun lähestymisen, mutta pidetty pinta pysyy edelleen pidettynä. Kiinnitin, kiinnitin tai porakärjen kotelo voivat silti estää pinnan käsittelyn. Viisiakselinen pääsy on siis asennuskapasiteetti, ei lupaus siitä, että kaikki pinnat voidaan valmistaa yhdellä kiinnityksellä.
Tarkista koko asennuksen vaatima tila
Akselin matka mittaa liikettä; pöydän koko kuvaa tuetinta pintaa. Kumpikaan ei ole täydellinen maksimiosan määritelmä. Aloita raaka-aineen ja kiinnittimen yhteisellä mitalla, lisää sitten pituri, työkalu, lähestymisliikkeet ja mahdollinen pyörähtämisen aiheuttama pyyhkäisyalue.
Pystysuora varaus on erityisen helppoa väärin tulkita. Yksinkertaistetussa pystyasennossa työkalukokoonpanon mittalinjan on sijaittava kohdepinnan yläpuolella työkalukokoonpanon mittapituuden verran. Työkappaleen nostaminen kiinnittimellä muuttaa tätä sijaintia. Pitkän poran tarvitsema varaus työkappaleen yläpuolella ennen reiän läpäisemistä on myös otettava huomioon. Siksi pääakselin ja pöydän välistä etäisyyttä, työkalun pituutta ja akselin liikematkaa on tarkistettava yhdessä.
Pyörivää työtä varten kulma, joka on riittävän kaukana kotelosta pystyasennossa, voi heilahdella ulospäin kallistettaessa. Hyödyllinen tila voi kutistua entisestään, kun otetaan huomioon pääakselipää ja työkalukanta. Haasin viisiakselisen asennuksen ohjeet vaativat erityisesti varauksen indeksoinnin aikana; pelkkä raakatyökappaleen ympärille piirretty rajauslaatikko ei riitä sen määrittämiseen.
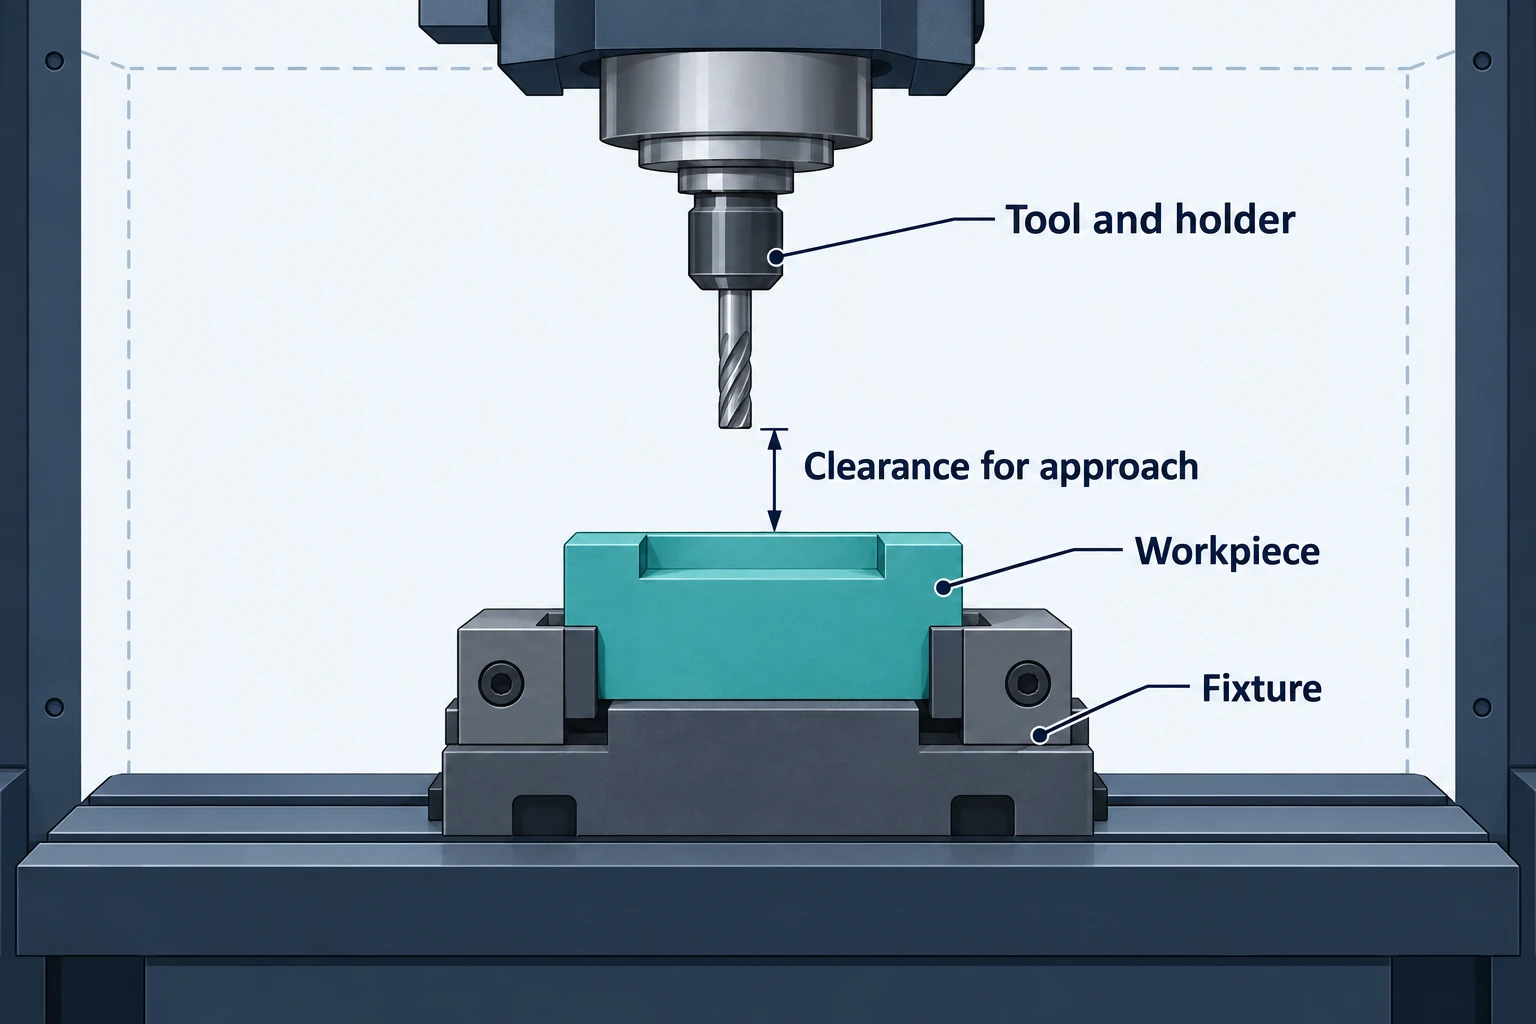
Pöydän tai alustan kuormitusrajat edellyttävät kiinnittimen ja kaiken tuetun työn mukaan ottamista. Pyörivät järjestelmät voivat asettaa lisärajoituksia kuorman jakautumiselle tai kääntömomentille. Osan sijoittuminen lineaarisien liikemitta-alueiden sisälle ei poista näitä erillisiä rajoituksia.
Hyödyllinen asennustarkistus vastaa kolmeen kysymykseen:
- Voiko kokoonpanon tukea?
- Onko kaikki vaadittu työkalun sijainti saavutettavissa?
- Voiko koko lähestymis- ja uudelleensuuntautumispolku välttää ympäröivän laitteiston?
Tiukkoihin tiloihin käytä tarkistuksessa todellista konetta, kiinnitintä ja pitimen geometriaa.
Sovita pyörivä kärki ja työkalupaketti leikkausprosessiin
Suurin kärkipyöränopeus on vain yksi leikkuujärjestelmän osa. Pieni työkalu ja suuri pinnanjyrsin toimivat eri kierrosluvuilla samalla kehänleikkuunopeudella. Niiden kuormitustarpeet riippuvat myös työstettävästä materiaalista, työkalun syöttösyvyydestä ja tarkoitetusta poistomäärästä.
Vertaa pyörivän akselin kiertomomenttia ja tehoa kyseisellä kierroslukualueella, eikä pelkästään maksimikierroslukua tai huippotehoa. Jatkuvat ja lyhyen keston tehonarvot eroavat toisistaan. Esitteessä mainittu korkein tehoarvo ei välttämättä ole saatavilla juuri sillä kierrosluvulla, joka vaaditaan tietyssä työvaiheessa.
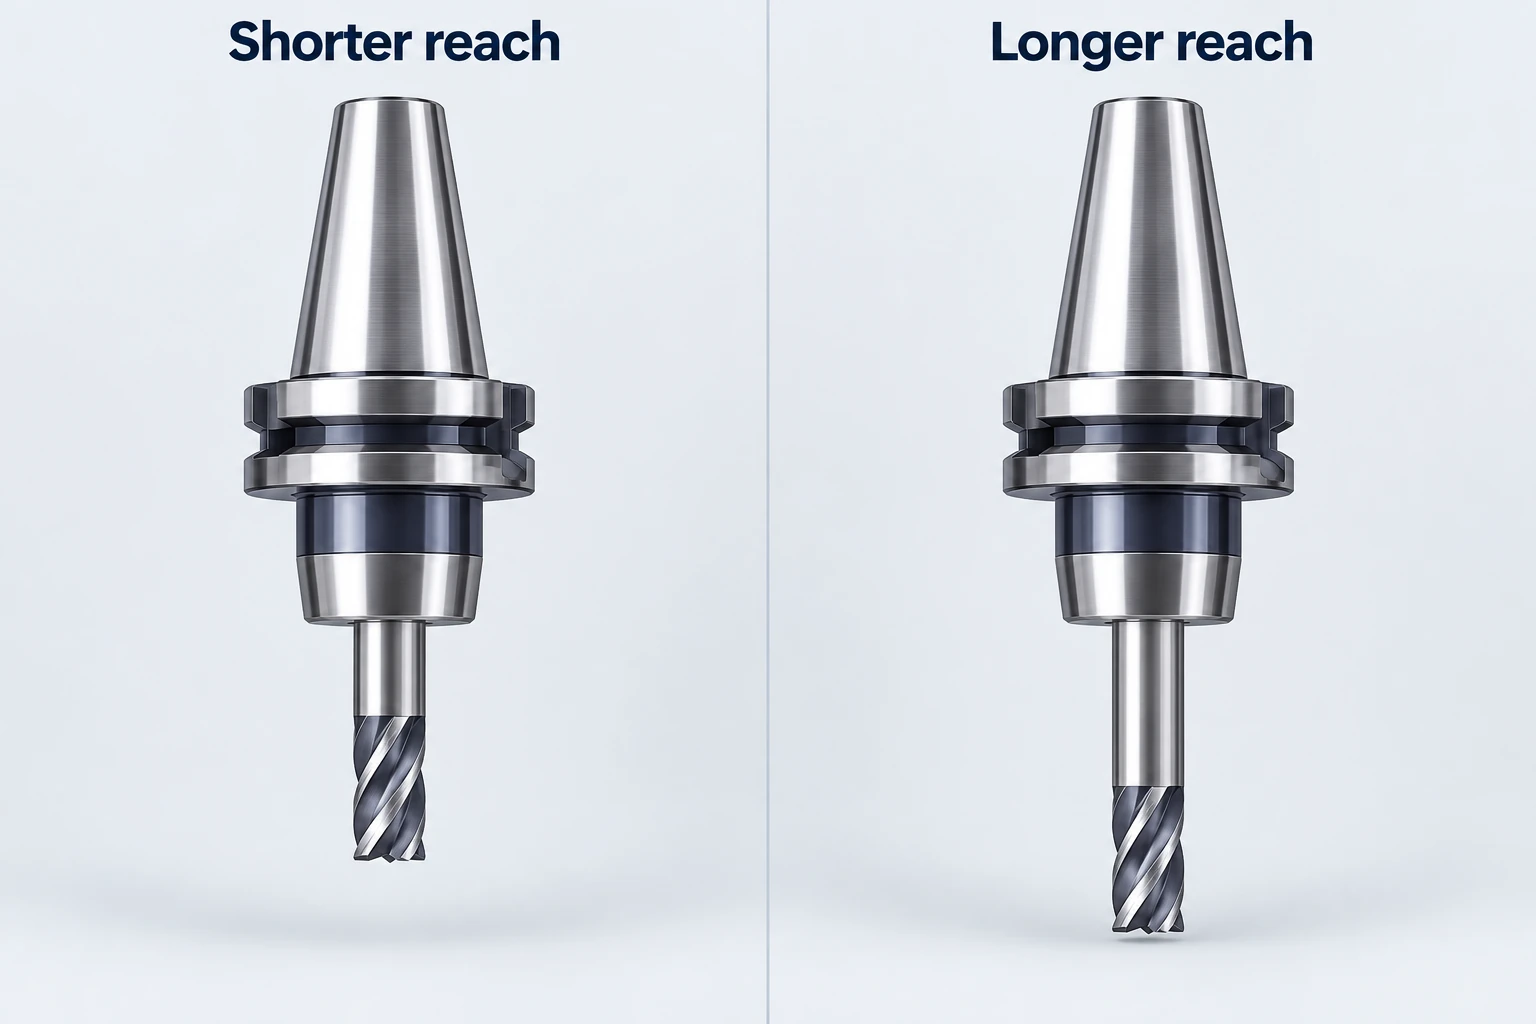
Pitimen, työkaluliitoksen ja ulokkeen merkitys on yhtä tärkeä kuin kärkipyörän. Kapea aukko saattaa sallia työkalun sisääntulon, mutta estää sen leveämmän pitimen. Työkalun ulottamisen pidentäminen voi parantaa saavutettavuutta, mutta vähentää kokoonpanon jäykkyyttä. Sandvikin värähtelyohjeissa työkalu, pitin, kone, työkappale ja kiinnitin käsitetään osana samaa vakausongelmaa. Tämä luo kompromissin välille tyhjätilan, värähtelyn ja sallittujen leikkuuolosuhteiden välillä; suurempi kone ei automaattisesti poista tätä kompromissia.
Työkalusäilytysllä on omat rajoituksensa. Tarkista työkalun pituus, halkaisija ja massa, mukaan lukien se, miten liian suuret työkalut vaikuttavat viereisiin lokeroihin. Nimellinen magasini kapasiteetti ei tarkoita, että jokainen lokero voisi sisältää samanaikaisesti suurimman sallitun työkalun. Myös mittaus-, viimeistely- tai vaihtotyökalut vievät kapasiteettia.
Lopuksi sovita jäähdytysneste ja lastunpoisto operaatioon. Työkalun läpi kulkeva jäähdytysneste on yksi vaihtoehto – sitä ei implikoida pelkällä koneen ja työkalun tuella – ja se ei seuraa automaattisesti siitä, että koneessa on kotelointijäähdytysletku. Pitkä valvomaton jakso vaatii myös uskottavan suunnitelman lastujen sekä kuluneiden tai rikkoutuneiden työkalujen käsittelyyn.
Erota koneistuskyky tuotantokapasiteetista
Palettimuuttaja siirtää valmiin kiinnittimen ja työkappaleen koneeseen. Palettipooli mahdollistaa useamman valmiin työn säilyttämisen. Robotti voi ladata yksittäisiä raakapaloja tai valmiita osia. Nämä järjestelmät muuttavat käsittelyä ja aikataulutusta, mutta koneen kärkipyörä, akselit ja työkappaleen kiinnitys määrittävät edelleen mahdolliset leikkausoperaatiot.
Sopivalla kahden paikan järjestelyllä yhtä palettia voidaan valmistella ulkopuolella, kun kone työstää toista. Hyöty riippuu siitä, kuinka paljon valmisteluaika, työstöaika ja vaihtoaika päällekkäin osuvat. Jos ulkoinen tehtävä kestää pidempään kuin koko kierros, kärkikärki saattaa edelleen odottaa. Jos työstö dominoi prosessia, nopeampi lataus voi vaikuttaa tuotantoon vähemmän kuin odotettaisiin.
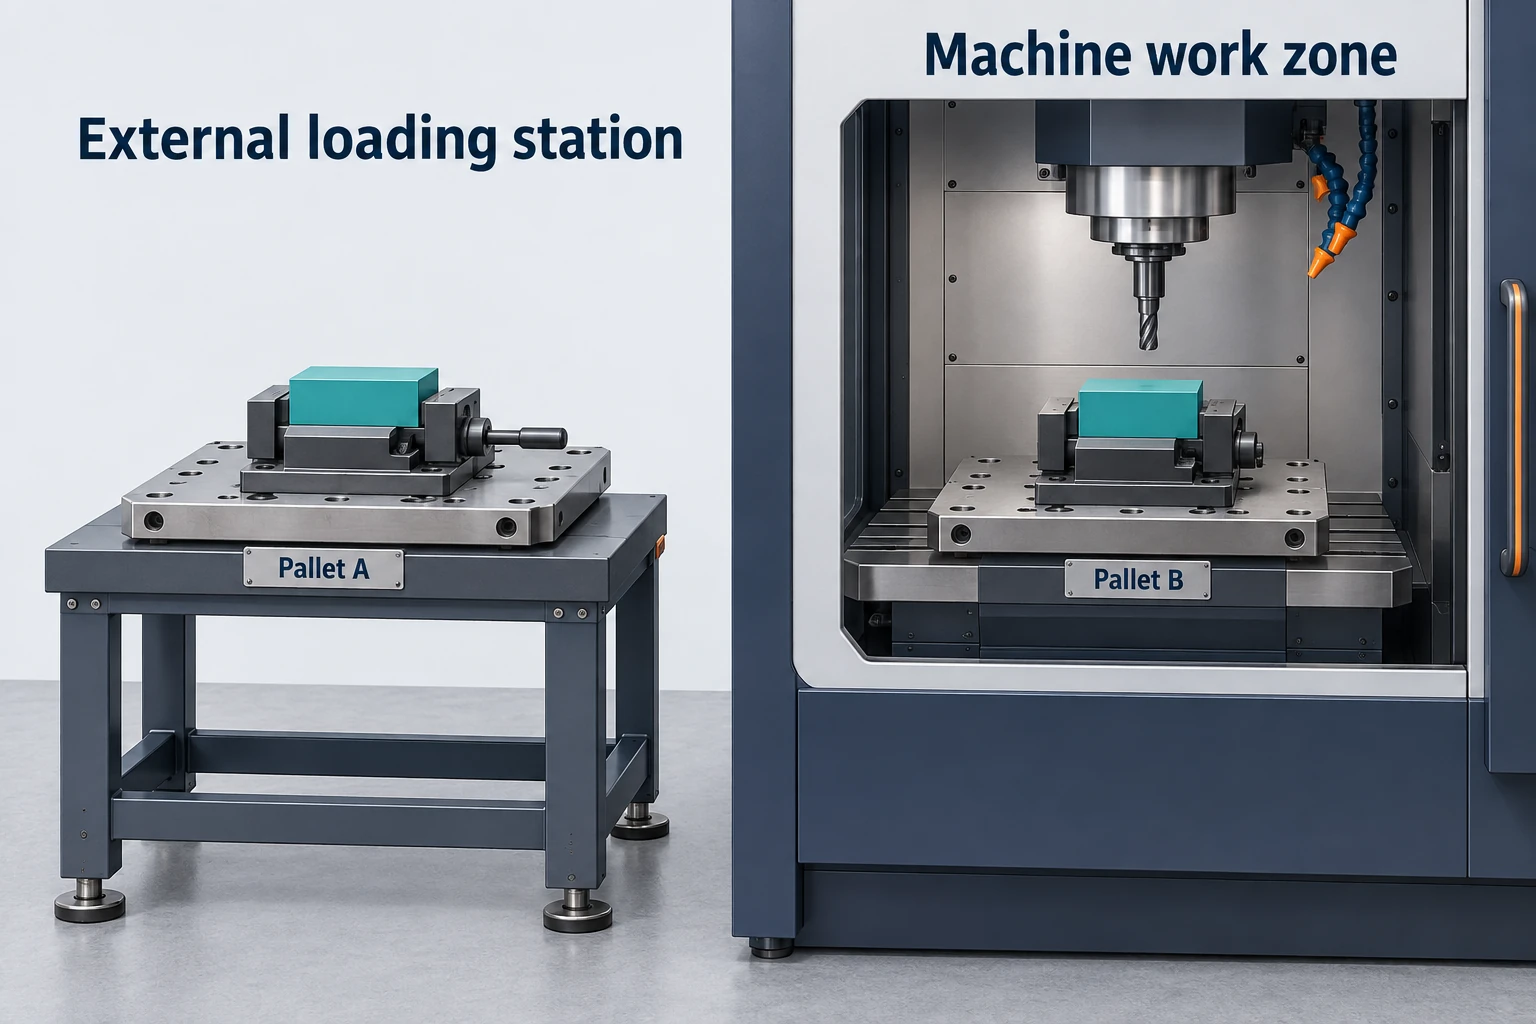
Mazakin työstökeskusten automaatioalue kattaa erilaiset työ- ja palettimuuntajajärjestelmät. Hyödyllinen erotus on se, mitä kunkin järjestelmän katsotaan käsittellevän, ei yleispätevä erityisesti määritelty eräkoon kynnysarvo. Toistuvat työt voivat oikeuttaa uudelleenkäytettävien kiinnittimien ja valmiiden työkalupakkojen käyttöön; vaihtelevat lyhyet erät taas saattavat hyötyä joustavuudesta.
Automaatio paljastaa myös prosessiriippuvuudet. Seuraavan paletin tulee saada oikea ohjelma, korjausarvot ja työkalut; työssä tulee ottaa huomioon lastun kapasiteetti, työkalun käyttöikäsuunnittelu ja sopivat tarkastukset. Palettipoolin lisääminen ei ratkaise epävakautta työstöprosessissa eikä kiinnittimen aiheuttamaa osan vääntymistä.
Pidä koneen liike ja valmiin osan tarkkuus erillään
Sijoitustarkkuus kuvaa, kuinka tarkasti akseli saavuttaa määritellyn sijainnin annettujen testiolosuhteiden vallitessa. Toistettavuus kuvaa hajontaa, kun akseli palaa samaan sijaintiin. Liike voi toistua johdonmukaisesti, vaikka sen sijainti olisi edelleen poikkeava halutusta sijainnista. Esimerkiksi Mazakin HCN NEO -spesifikaatiot erottavat nämä mittasuureet toisistaan ja ilmoittavat koneen ja lämpötilaolosuhteet niiden esimerkkituloksille.
Valmis ominaisuus sisältää useita vaikutustekijöitä: koneen geometria ja lämpökäyttäytyminen, työstövoimat, työkalun kulumisaste, kiinnittimen asennus ja työkappaleen liike. Toistettavuuslukua ei voida suoraan kopioida osan tarkkuusvaatimukseen. Samoin tarkka ohjainnäyttö ei todista vastaavaa valmistustarkkuutta.
Koontipisteiden (probing) käyttö tukee työkappaleen asennusta ja valittujen ominaisuuksien tarkastusta; sopivat työkalun asennusjärjestelmät voivat tarkistaa myös työkaluja. Se toimii kuitenkin edelleen mittausjärjestelmän puitteissa: konevirheet, koontipisteen kalibrointi, lämpötila ja otanta vaikuttavat tulokseen. Päätä, miten jokainen kriittinen ominaisuus tarkastetaan, mukaan lukien sen tila kiinnittimen irrottamisen jälkeen tai myöhempänä työstövaiheen jälkeen. Koneella suoritettavat mittaukset voivat tukea hyväksyntää, jos menetelmä on sovelias ja sitä on validointu; ne eivät kuitenkaan korvaa automaattisesti kaikkia lopullisia tarkastuksia.
Käytännöllinen konfiguraatiotarkastus yhdelle koteloille
Tarkastellaan esimerkiksi koteloa, jossa on yläpocket, sivuportit, kulmassa oleva reikä ja alapinta, joka toimii sijoituspinnana. Tämän tarkoituksena on tunnistaa konfiguraatiota koskevat vaatimukset ennen koneen valintaa – ei sen sijaan määrittää valmista työstösuunnitelmaa.
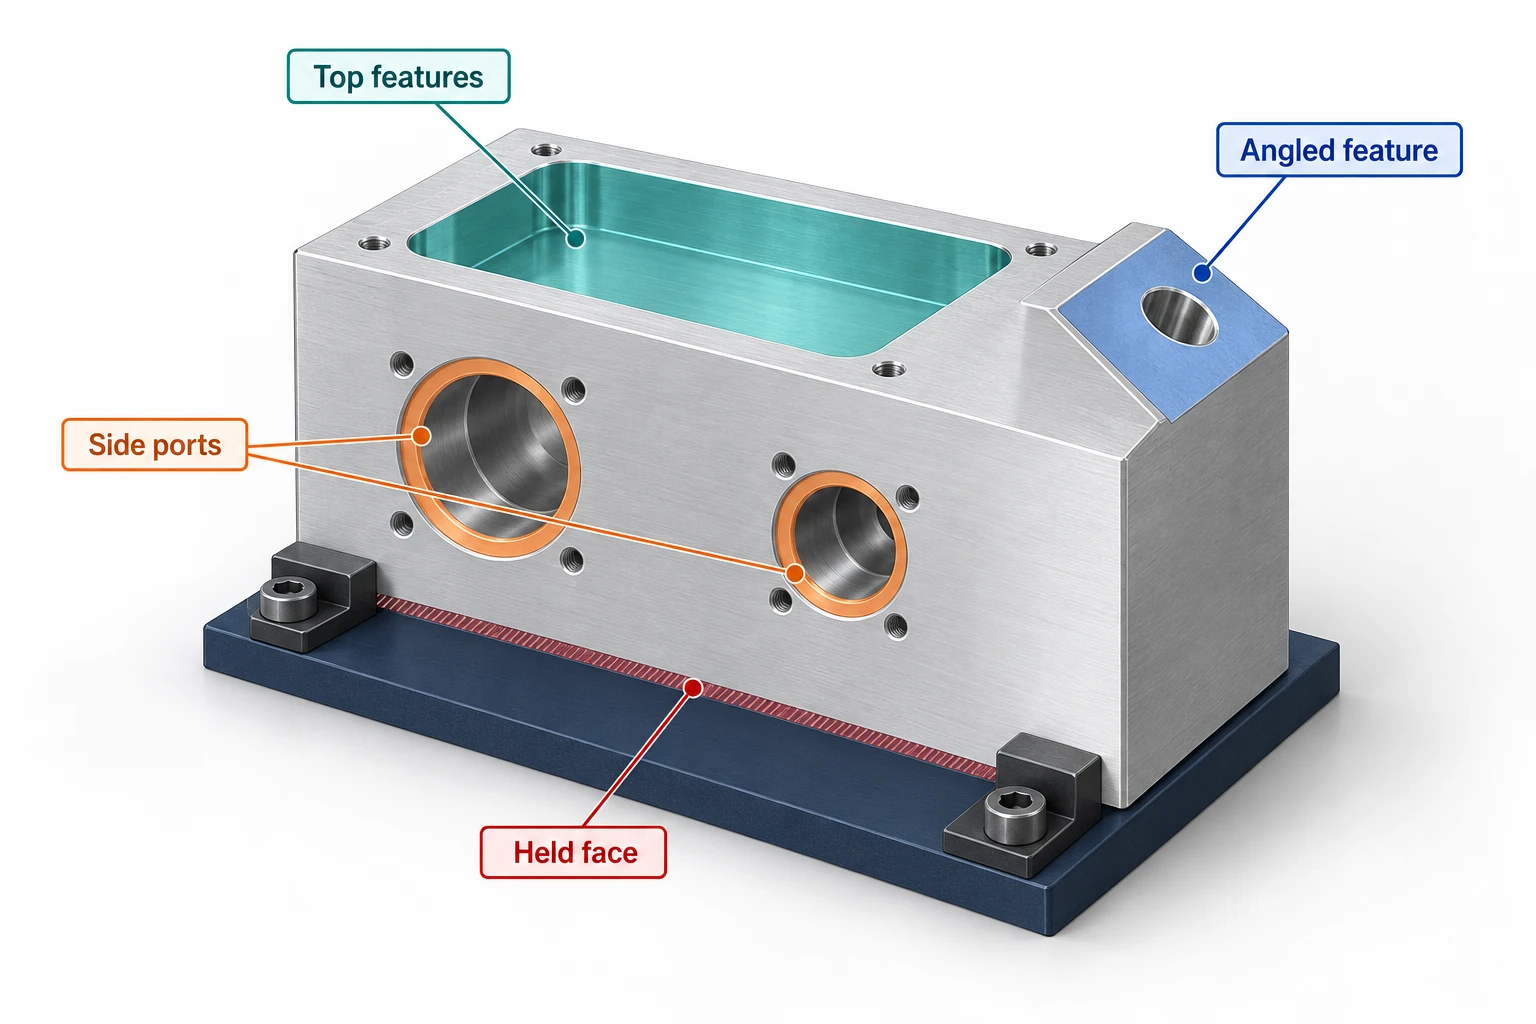
| Vaatimus | Tarkasteltava konfiguraatio | Mitä voi edelleen estää sen toiminnan |
|---|---|---|
| Yläpuolinen lokero ja kiinnitysominaisuudet | Kiinteäsuuntainen jyrsintä sopivilla työkaluilla ja tuella. | Syvät seinämät, pitimen interferenssi tai riittämätön tuki. |
| Sivuportit | Lisäasetukset, indeksoitava HMC tai pyörivävarusteinen VMC. | Kiinnittimet peittävät liitännät; epävarmuus ominaisuuksien välisistä suhteista siirron jälkeen. |
| Reikä kaltevalla tuennalla. | Erityinen kulmassa oleva kiinnitin tai paikallisesti pyörivä pääsy. | Lähestymisvapaus tai pyörivän liikkeen matka ei riitä; reiän kulmaisuudesta johtuen samanaikainen liike ei ole vaadittu. |
| Alareuna sijaintipinnana. | Pidätysstrategia, joka jättää sen saavutettavaksi, tai myöhempäksi asennukseksi. | Ensimmäisen asennuksen pitämiseen käytettyä pintaa ei voida leikata sen kiinnittimen läpi. |
| Toistuvat erät. | Uudelleenkäytettävät kiinnittimet, riittävä työkaluvarasto ja sopiva lastuksen käsittelyyn tarkoitettu automaatio. | Valmistelun pullonkaulat, työkalun käyttöikärajoitukset tai heikko lastunohjaus. |
| Toisiinsa tiukasti liittyvät kriittiset ominaisuudet. | Hallittu mittauspisteiden strategia ja sovelias mittaussuunnitelma. | Lämpö-, leikkaus- tai puristusvaikutukset, joita koneen sijaintitarkkuusmäärittelyt eivät kata. |
Tämä tarkastelu tuottaa hyödyllisen konfiguraatiokuvauksen: välttämätön pääsy, käytettävissä oleva tila, leikkausvaatimukset, käsittelytarpeet ja tarkastusmenetelmä. Useampi kuin yksi konejärjestely voi täyttää vaatimukset. Valinta perustuu sitten kokonaisvaltaiseen valmistusreittiin, saatavilla olevaan työkaluun ja tilattavaan määrään. Tässä kotelo-tarkastelussa pyörivän pääsyn vaihtoehdoille viisiselitteisen koneistuksen palvelusivu kuvaa liittyvän prosessialueen.
Kysymyksiä CNC-koneistuskeskuksista
Onko CNC-koneistuskeskus sama kuin CNC-jyrsin?
Termit päällekkäistyvät. Koneistuskeskus yhdistää yleensä CNC-jyrsintäkyvyn automaattiseen työkalunvaihtoon, joten se pystyy suorittamaan useita eri toimintoja yhdellä asennuksella. “CNC-jyrsin” on laajempi käsite; nimi itsessään ei takaa työkalunvaihtoa, pyörivää akselia tai palettipiirteitä.
Ovatko pysty-, vaaka- ja viisiakseliset koneistuskeskukset erillisiä tyyppejä?
Ne kuvaavat eri konfiguraatiokerroksia. Pysty- ja vaakasuuntaisuus viittaavat peruspyörivän akselin sijoitteluun; viisiakselisuus kuvaan ohjattua liikettä. Pystykoneella voi olla viisiakselinen kyky, ja vaakakoneella voi olla lisäpyöriväakseleita. Tarkista todellinen sijoittelu ja käytössä olevat toiminnot.
Tarkoittaako viisiakselinen koneistus aina samanaikaista leikkausta?
Ei. 3+2-sijoituksessa kaksi pyörivää akselia määrittää orientaation ennen leikkausosaa ja pysyy kiinteinä sen aikana. Samanaikainen viisiakselinen koneistus mahdollistaa orientaation muuttamisen reitin aikana. Vaadittu liike, koneen konfiguraatio ja ohjaus määrittävät, mikä tila on saatavilla ja hyödyllinen.
Voiko koneistuskeskus myös sorvata osia?
Vain silloin, kun se on varustettu tähän tarkoitukseen. Ympyräinterpolointi pyörivällä jyrsimellä on edelleen jyrsintää. Sorvaus koneistuskeskuksen alustalla vaatii työkalut, ohjauksen ja konekonfiguraation, jotka on suunniteltu sorvausprosessille; yksinkertainen indeksointipöytä ei yksinään varmista tätä kykyä.
Mikä spesifikaatio määrittää suurimman osan, jonka kone voi valmistaa?
Yksikään yksittäinen luku ei riitä. Arvioi yhdessä raaka-aine, kiinnitin, kuorma, työkalu ja pitimet, lineaariset ja pyörivät matkat, lähestymisradat sekä törmäysvarat. Osan voi sijoittaa pöydälle, mutta jokin sen ominaisuus voi silti jäädä saavuttamattomaksi, erityisesti jos kiinnitin lisää korkeutta tai asennus pyörähtää.
Tekniset lähteet
- Haas Automation — Jyrsimen käyttöohje, “Johdanto”; Gantry-sarja; GM-2-5AX; PMC-500SS; 5-akseliset CNC-jyrsintäkoneet. Koneen kokoonpanot, rakenteelliset järjestelyt ja pyörivä pääsy.
- Makino — Pystysuorat koneistuskeskukset: Työpajan kannattavuuden parantaminen konevalinnan ja käytön avulla (2021). Pyörivä akseli, työkalut ja asennukset.
- Sandvik Coromant — Kuinka vähentää värinää jyrsinnässä; Jyrsinnän kaavat ja määritelmät. Työkalun ulottuvuus, jäykkyys ja leikkuunopeuden suhteet.
- Mazak — Vaakasuorat koneistuskeskukset HCN NEO; Koneistuskeskuksille tarkoitetut automaatiotyöjärjestelmät. Ilmoitetut koneen liikkeen ominaisuudet ja käsittelyjärjestelmien konfiguraatiot.
- Renishaw — Työkalukoneiden mittauskoottorit työkappaleen asennukseen ja tarkastukseen; TE415-koottorin kalibrointi; Jälkikäsittelyn seuranta. Mittausten laajuus ja kalibrointi.
- DMG MORI — DMU 340 P (FD). Koneistuskeskuksen konfiguraatio, joka on varustettu sorvausta varten.



