W tym artykule
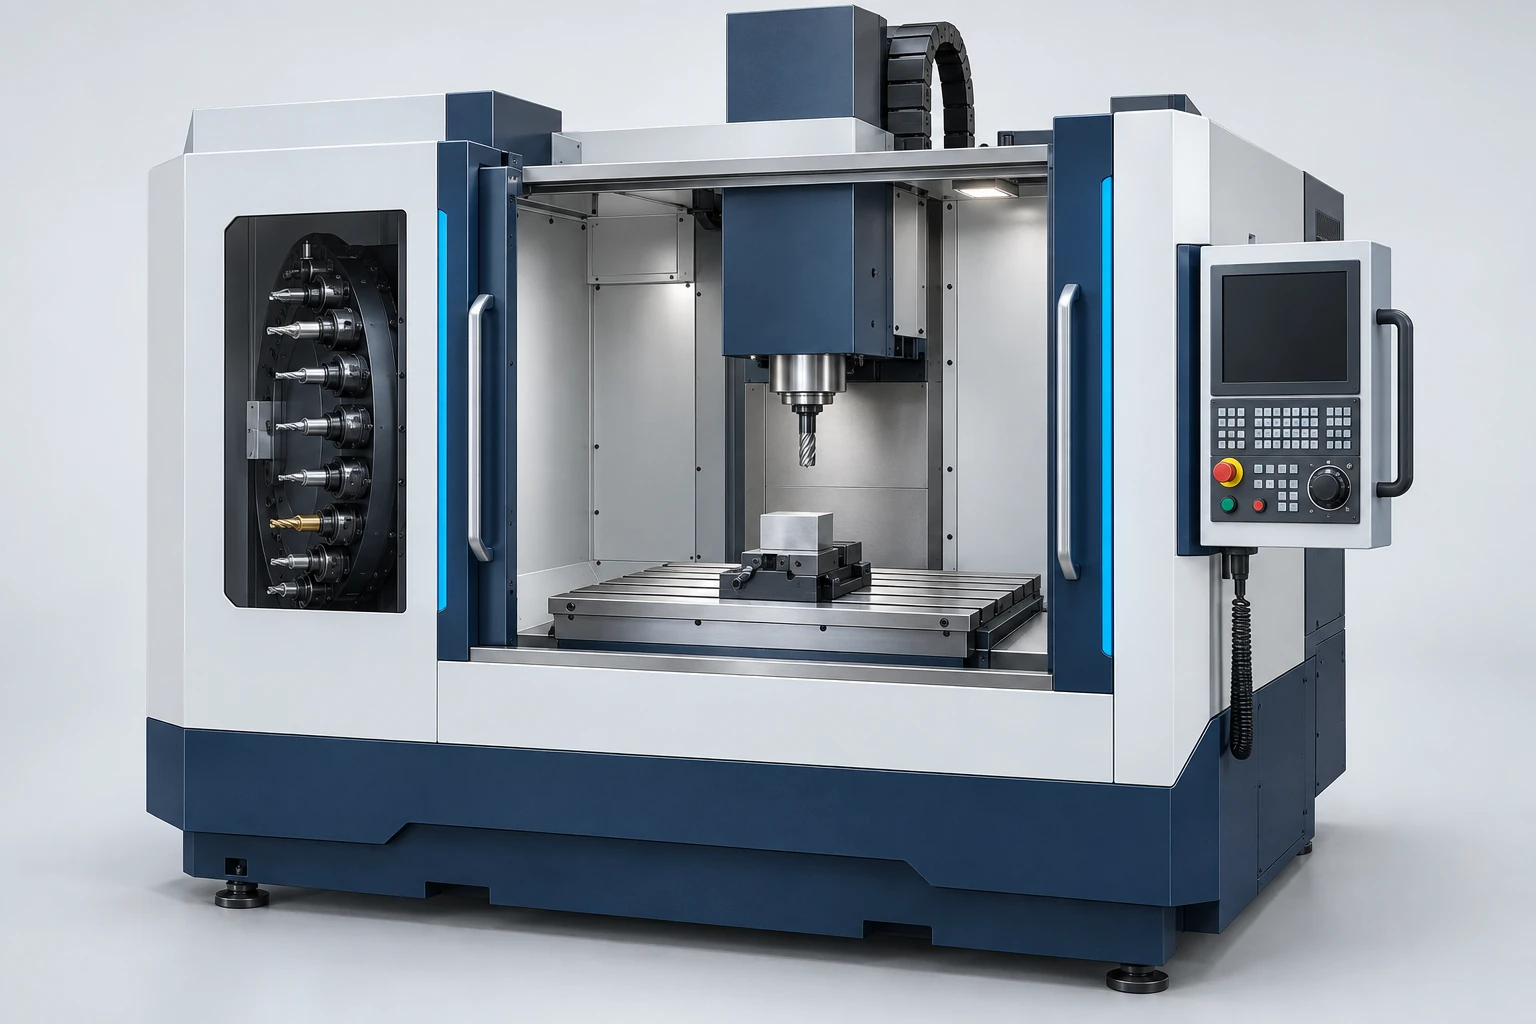
A CNC centrum frezarskie łączy zaprogramowany ruch osi, wirujący wrzecień narzędziowy oraz automatyczną wymianę narzędzi w celu wykonywania operacji takich jak frezowanie, wiercenie, toczenie otworów i gwintowanie. Jego rzeczywiste możliwości wynikają z całej konfiguracji: które powierzchnie można obrabiać, jak mocuje się detal, jakie materiały mogą przetwarzać wrzecień i narzędzia oraz jak kontroluje się wynik obróbki.
Nazwy podane w karcie technicznej maszyny opisują różne cechy. „Pionowe” określa układ wrzeciona; „pięcioosiowe” odnosi się do sterowanego ruchu; „portalu” – do układu konstrukcyjnego. Jedna maszyna może należeć do wszystkich trzech kategorii. Zrozumienie tych warstw jest bardziej przydatne niż traktowanie typów maszyn CNC jako stopnia postępu od podstawowych do zaawansowanych.
Wkład poszczególnych głównych komponentów
Śledź ścieżkę od programu do krawędzi tnącej. CNC Sterownik interpretuje zaprogramowane ruchy i koordynuje napędy; układ osi pozycjonuje narzędzie względem przedmiotu obrabianego. Wrzecień obraca narzędzie zamocowane w odpowiednim uchwycie. Stołek i uchwyty lokalizują i utrzymują detal, podczas gdy ramy i prowadnice wspierają zespoły pod obciążeniem.
Automatyczny wymiennik narzędzi (ATC) pobiera różne zestawy narzędzi z magazynu. Dzięki temu jedna konfiguracja pozwala przejść od frezowania rough od wiercenia do obróbki wykończeniowej bez konieczności ręcznej wymiany narzędzi na każdym etapie. Magazyn przechowuje narzędzia; wrzecień wykonuje cięcie. Więcej gniazd w magazynie zwiększa dostępny asortyment narzędzi, a nie wytrzymałość wrzeciona.
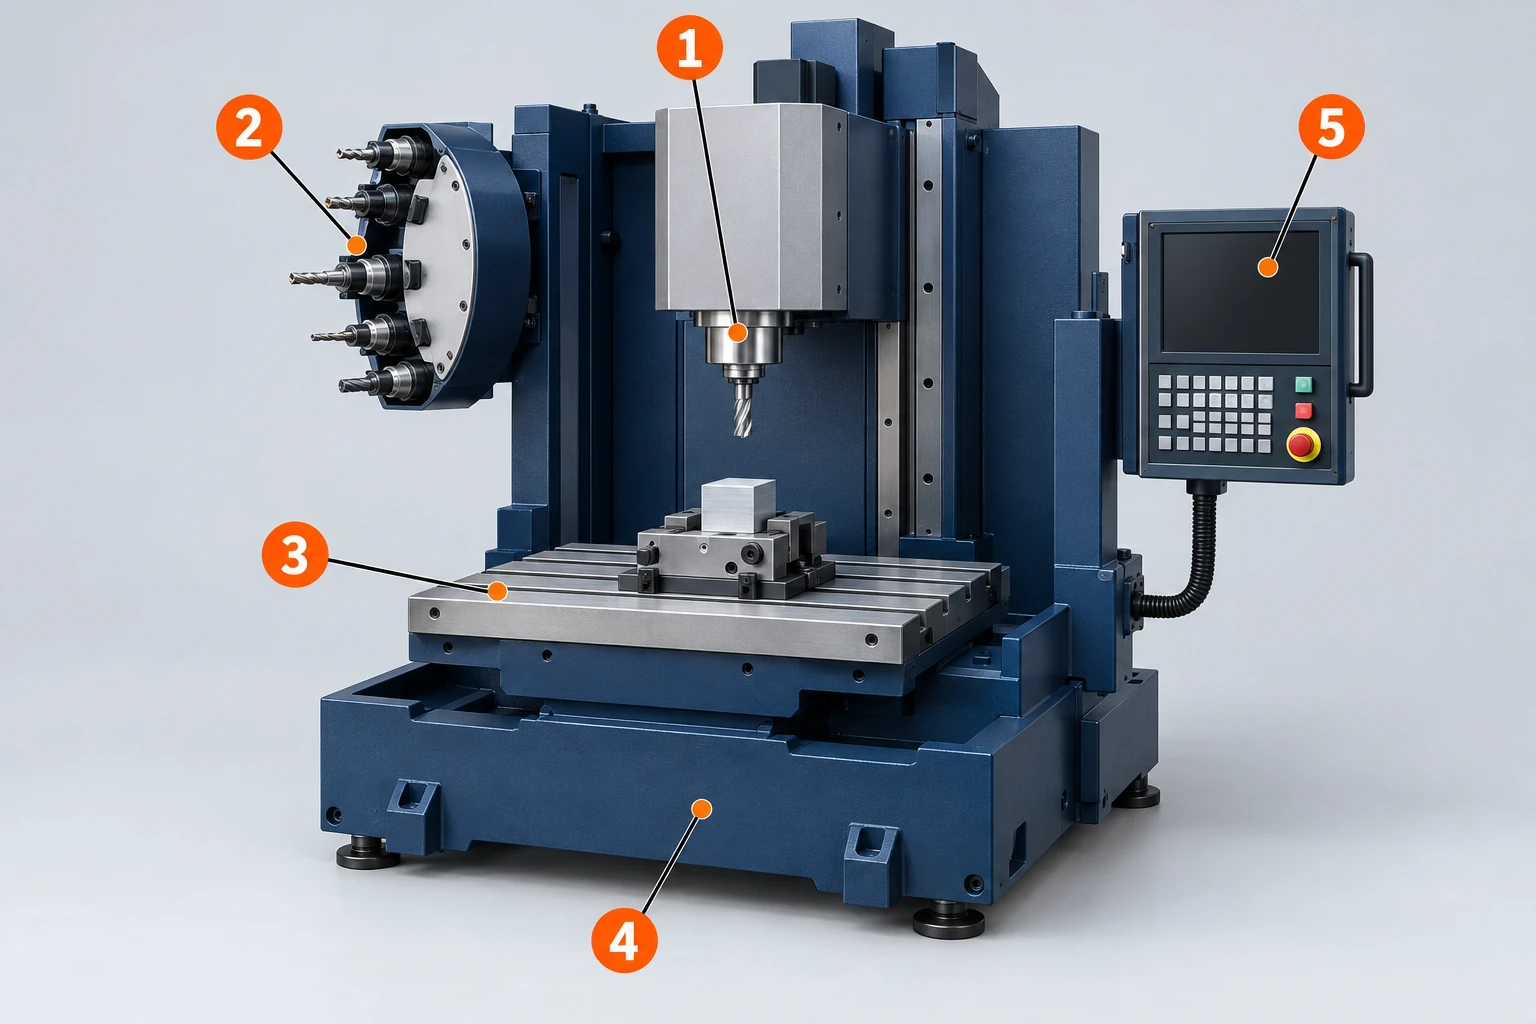
Systemy dostarczania chłodziwa, usuwania wiórów, smarowania i pomiaru wspierają ten łańcuch. Na przykład wydajna frezarka nadal wymaga drogi ucieczki dla wiórów, a dokładny program nadal wymaga poprawnych przesunięć narzędzia i przedmiotu obrabianego. Podręcznik obsługi frezarek Haas ilustruje, jak te zespoły pasują do siebie. Informacje na temat poszczególnych części i podstawowych ruchów znajdują się w naszym wprowadzeniu do frezarek.
Traktuj typy maszyn jako nachodzące na siebie opcje konfiguracji.
Pionowy ośrodek obróbkowy (VMC) zwykle podejmuje obróbkę przedmiotu za pomocą pionowego wrzeciona. Poziomy ośrodek obróbkowy (HMC) podejmuje obróbkę od strony bocznej. Konstrukcja typu mostowego lub kratownicowego obejmuje obszar roboczy wspartym poprzeczniakiem; to, która część się porusza, zależy od konstrukcji. Niektóre maszyny łączą tę konstrukcję z głowicą obrotową.
| Warstwa konfiguracji | Typowe opisy | Co dzięki temu zrozumiesz |
|---|---|---|
| Układ wrzeciona | Pionowy, poziomy | Podstawowy kierunek podejścia narzędzia oraz prawdopodobny układ uchwytu przedmiotu obrabianego. |
| Konstrukcja i zespoły ruchome | Kolumna, most, kratownica; poruszająca się stolik lub poruszająca się głowica | W jaki sposób obszar roboczy jest wspierany oraz które masy się poruszają. |
| Sterowany ruch | Trzy osie liniowe; dodatkowe osie obrotowe | Jakie orientacje są dostępne oraz czy mogą one zmieniać się w trakcie cięcia. |
| Obsługa narzędzi i przedmiotów obrabianych | Magazyn narzędzi, automatyczna zmiana podstawek, zestaw podstawek, załadunek robota | W jaki sposób narzędzia i przedmioty obrabiane wchodzą w proces oraz ile przygotowań można wykonać poza czasem cięcia. |
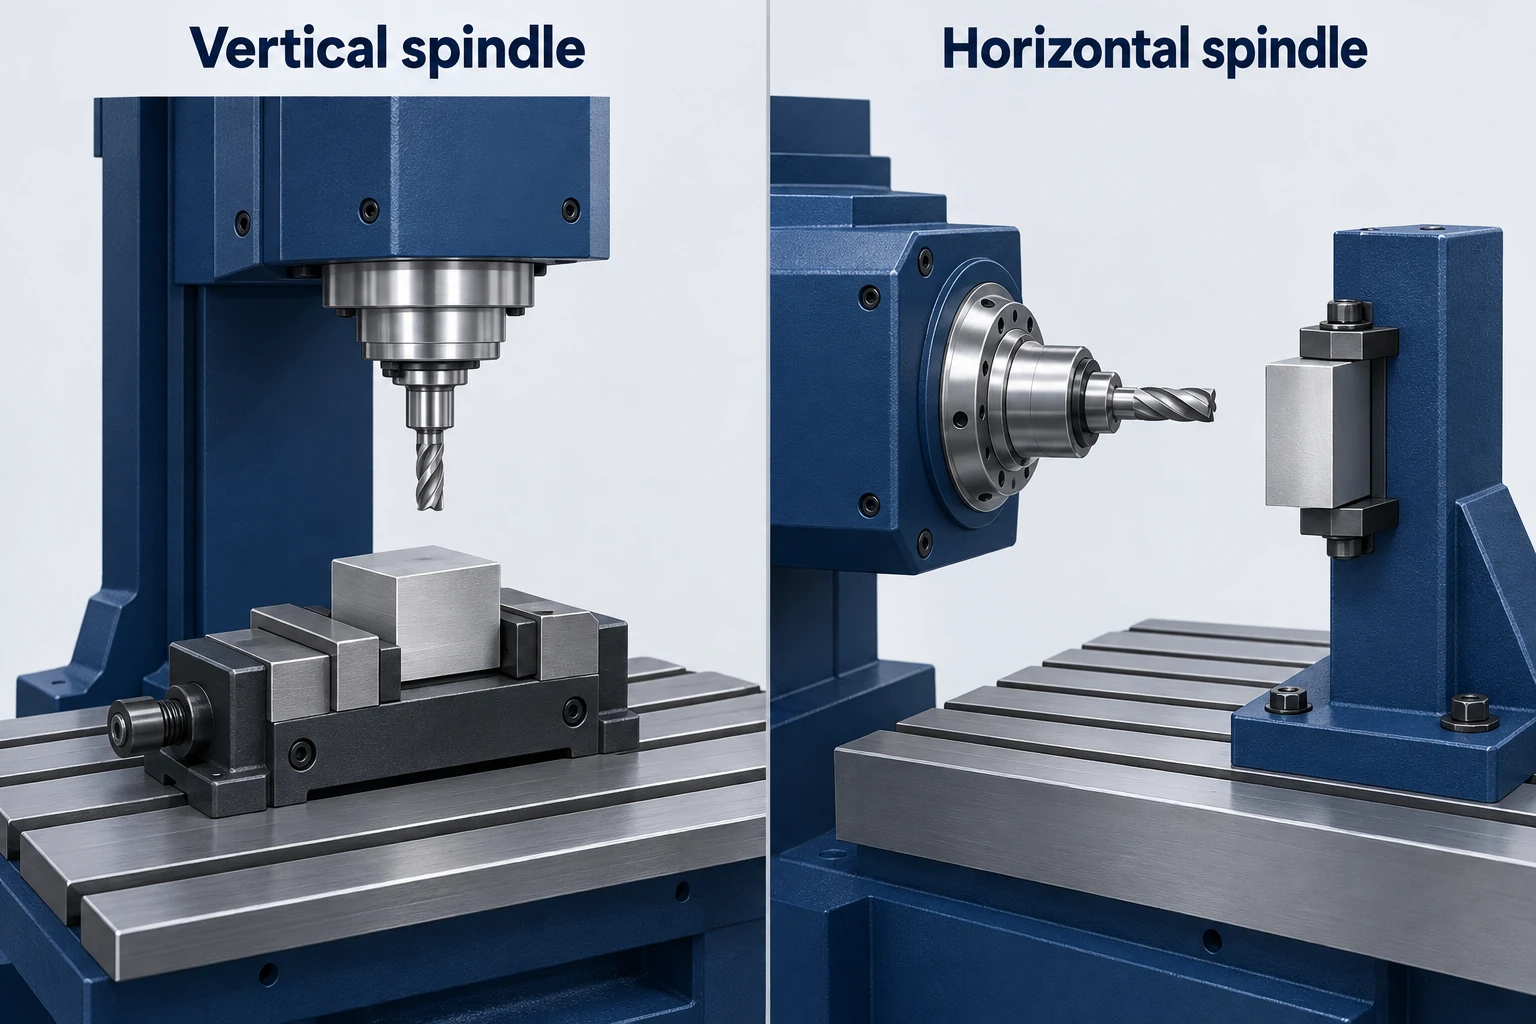
Te warstwy można łączyć. VMC może być wyposażony w dwuosiowy stół obrotowy i automatykę podstawek; HMC może korzystać z indeksowania zamiast jednoczesnej wieloosiowej obróbki. Duża maszyna mostowa może mieć nieruchome wrzeciono lub głowicę obrotową. Konfiguracje maszyn mostowych pokazują, dlaczego sama nazwa konstrukcyjna nie określa możliwości osi.
Orientacja wpływa na dostęp do obszaru obróbki i odprowadzanie wiórków, ale kieszenie oraz uchwyty mogą nadal utrzymywać wiórki. Nasze porównanie frezowania pionowego i poziomego szczegółowo analizuje te kompromisy związane z konfiguracją. W tym miejscu kolejnym pytaniem jest, jaki rodzaj ruchu obsługuje wybrana konfiguracja.
Oddziel liczbę osi od sposobu ich wykorzystania.
Trzy osie liniowe pozwalają na przemieszczanie się ostrza roboczego w obrębie objętości. Mogą one tworzyć wiele powierzchni zakrzywionych oraz płaskich, pod warunkiem że stała orientacja narzędzia umożliwia dostęp do danej geometrii. Termin „trzyosiowe” nie oznacza „tylko części płaskich”.
Dodatkowa oś obrotowa może skierować kolejną powierzchnię w stronę wrzeciona. W zależności od maszyny i sterowania może ona dokonywać pozycjonowania między przejściami lub poruszać się współrzędnie podczas obróbki. Frezowanie pięcioosiowe zwykle łączy trzy osie liniowe z dwiema osiami obrotowymi; obroty te mogą być realizowane przez stół, głowicę lub rozdzielone pomiędzy nimi.
W 3+2 pozycjonowaniu osie obrotowe ustalają orientację i pozostają nieruchome w trakcie danego odcinka cięcia. W jednoczesnym frezowaniu pięcioosiowym, orientacja może zmieniać się wzdłuż ścieżki cięcia. Haas opisuje oba tryby w swoich uniwersalnych centrach obróbkowych. Nachylony otwór wiertniczy może wymagać jedynie pozycjonowania; natomiast powierzchnia korzystająca z ciągle zmieniającej się orientacji narzędzia stawia inne wymagania.
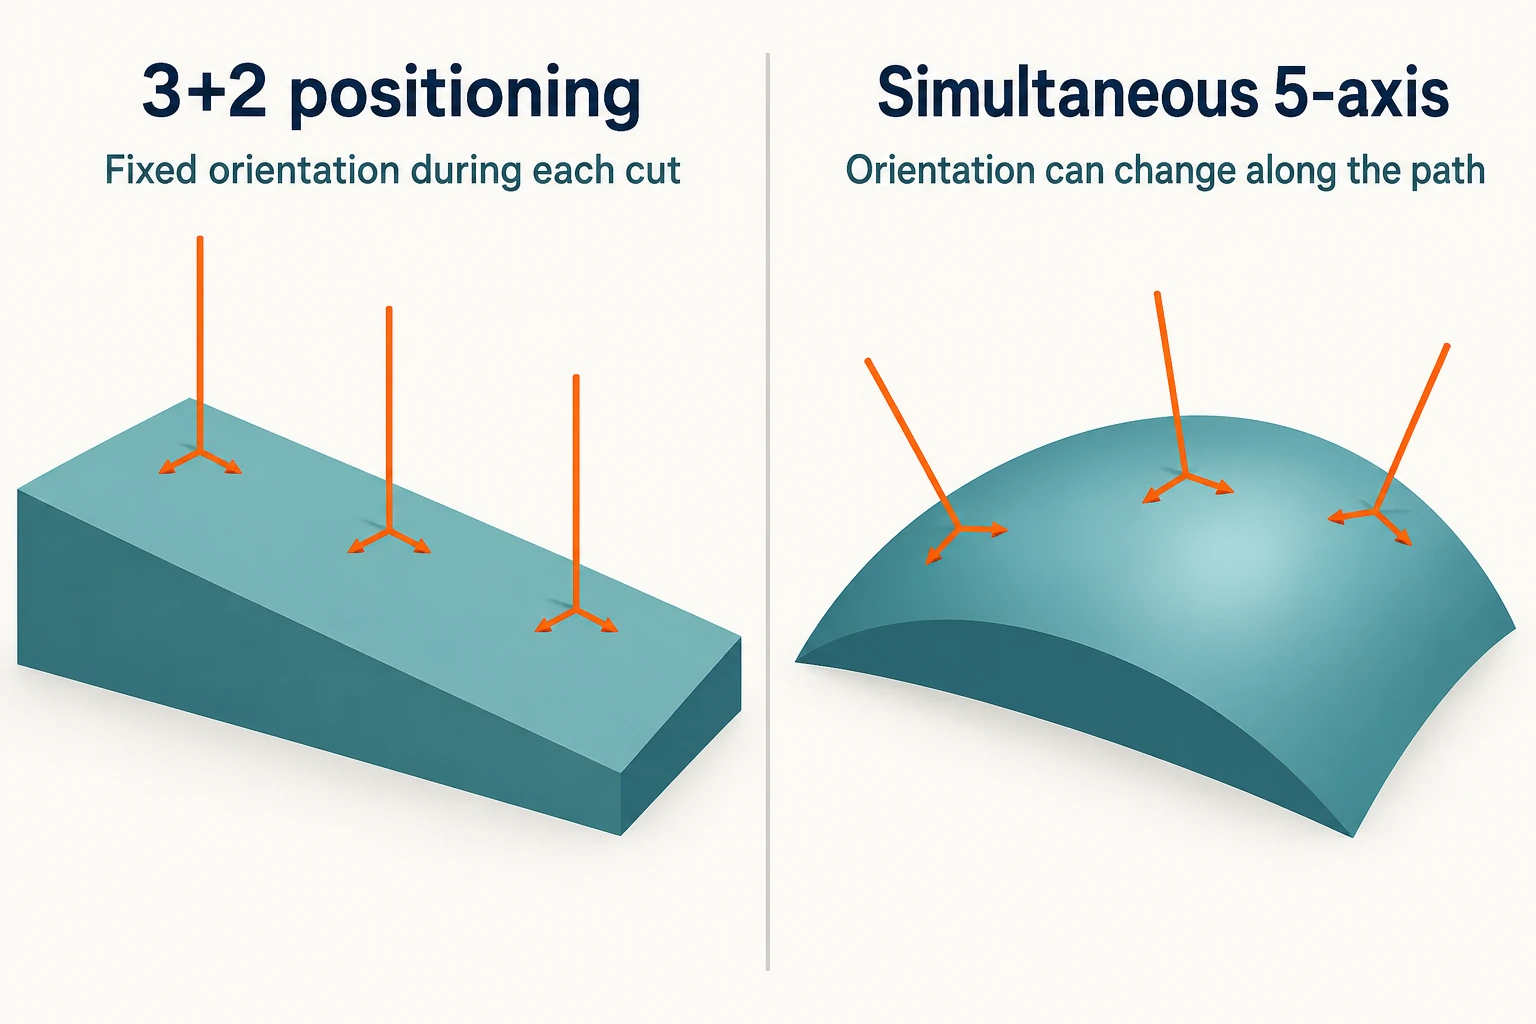
Różnica dotyczy wymaganego względnego ruchu, a nie stwierdzenia, że każda oś musi poruszać się w każdej chwili. Sprawdź także aktywne funkcje sterowania, zakres obrotów osi obrotowych oraz ograniczenia wynikające z kolizji. Zainstalowana oś obrotowa sama w sobie nie zapewnia możliwości jednoczesnej obróbki.
Dodatkowe osie mogą zmniejszyć liczbę przestawień lub umożliwić krótsze podejście narzędzia, jednak powierzchnia pozostaje nadal zamocowana. Uchwyt, oprawa lub obudowa wrzeciona mogą nadal zakłócać dostęp do powierzchni. Dostęp pięcioosiowy jest więc zdolnością konfiguracji, a nie gwarancją ukończenia każdej powierzchni w jednym zamocowaniu.
Sprawdź przestrzeń zajmowaną przez całą konfigurację.
Zakres ruchu osi określa przemieszczenie; rozmiar stołu opisuje powierzchnię podporową. Żadna z tych wartości nie stanowi pełnej specyfikacji maksymalnego rozmiaru obrabianego przedmiotu. Rozpocznij od surowca i uchwytu razem, a następnie dodaj trzpień uchwytowy, frez, ruchy podejścia oraz wszelkie zakreślenie spowodowane obrotem.
Pionowa wolna przestrzeń jest szczególnie łatwa do źle odczytania. W uproszczonej konfiguracji pionowej linia pomiarowa wrzeciona musi znajdować się nad powierzchnią docelową w odległości równej długości pomiarowej zespołu narzędzia. Podniesienie przedmiotu obrabianego na uchwycie zmienia tę pozycję. Długi wiertło wymaga również wolnej przestrzeni nad przedmiotem przed wejściem w otwór. Dlatego odległość wrzecion–stół, długość narzędzia oraz zakres ruchu osi należy sprawdzać łącznie.
W przypadku obróbki obrotowej narożnik, który mieści się w obudowie w pozycji pionowej, może wychylać się na zewnątrz po przechyleniu. Przydatna przestrzeń może się jeszcze bardziej zmniejszyć po uwzględnieniu głowicy wrzeciona i uchwytu narzędziowego. Wskazówki Haas dotyczących konfiguracji pięcioosiowej wyraźnie wymagają zapewnienia wolnej przestrzeni przy indeksowaniu; proste ograniczające pole obejmujące sam tylko przedmiot nie pozwala jej określić.
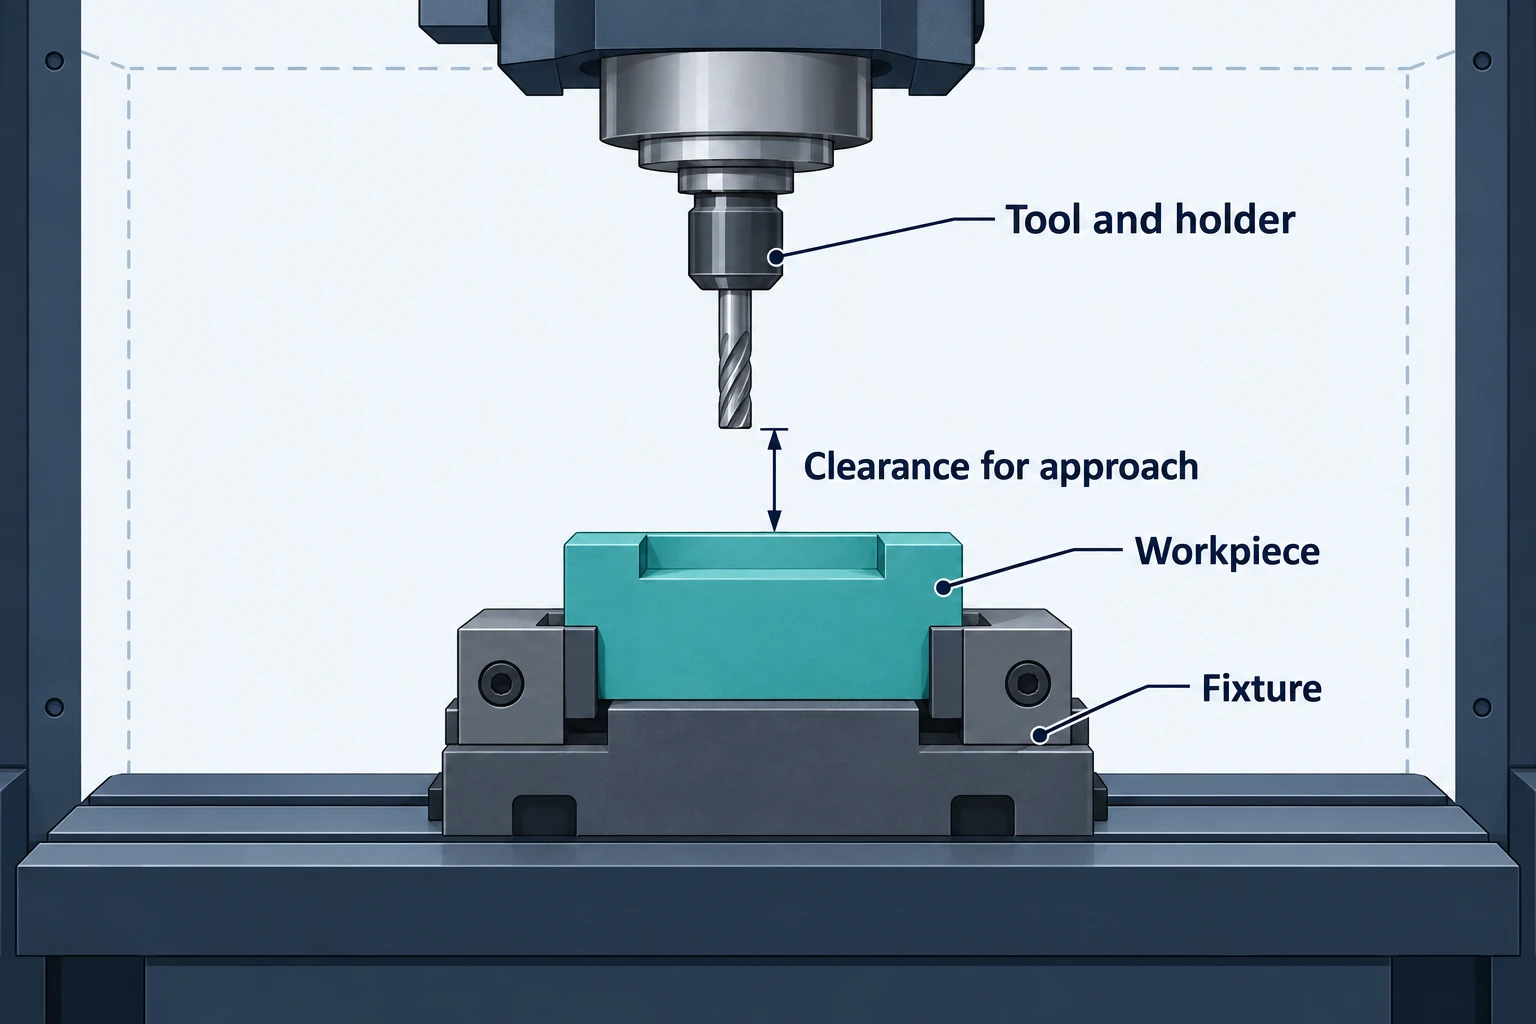
Granice obciążenia stołu lub palety obejmują uchwyt oraz cały wspierany przedmiot obrabiany. Układy obrotowe mogą również wprowadzać ograniczenia dotyczące rozkładu obciążenia lub momentu przewracania. Umieszczenie przedmiotu w granicach liniowych zakresów ruchu nie rozwiązuje tych oddzielnych ograniczeń.
Użyteczna analiza konfiguracji odpowiada na trzy pytania:
- Czy zestaw można odpowiednio zamocować?
- Czy można osiągnąć każdą wymaganą pozycję narzędzia?
- Czy cała ścieżka podejścia i ponownej orientacji będzie miała wystarczającą wolną przestrzeń względem otaczających elementów sprzętowych?
W przypadku ciasnych przestrzeni w analizie należy użyć rzeczywistej geometrii maszyny, uchwytu oraz trzpienia uchwytowego.
Dobierz wrzeciono i zestaw narzędzi do danego cięcia
Maksymalna prędkość obrotowa wrzeciona to tylko jeden element systemu cięcia. Mały frez i duży frez tarczowy pracują z różnymi prędkościami obrotowymi przy tej samej prędkości obwodowej cięcia. Ich wymagania obciążeniowe zależą również od materiału, stopnia współpracy narzędzia z materiałem oraz zamierzonej szybkości usuwania materiału.
Porównaj moment obrotowy i moc wrzeciona w zakresie odpowiednich prędkościzamiast porównywać wyłącznie maksymalne rpm lub szczytową moc wyrażoną w koniach mechanicznych. Oceny ciągłe i krótkotrwałe różnią się od siebie. Najwyższa wartość mocy podana w katalogu może nie być dostępna przy prędkości wymaganej do konkretnej operacji.
Obok wrzeciona istotne są uchwyt, interfejs narzędzia oraz jego wystawa. Wąskie otwarcie może dopuścić frez, ale zablokować szerszy uchwyt. Wydłużenie frezu może poprawić zasięg, jednocześnie zmniejszając sztywność zespołu. Wskazówki Sandvik dotyczące drgań traktują narzędzie, uchwyt, maszynę, przedmiot obrabiany i uchwytnik jako elementy tego samego problemu stabilności. Powstaje więc kompromis między luzem, drganiami a dopuszczalnymi warunkami cięcia; większa maszyna nie usuwa go automatycznie.
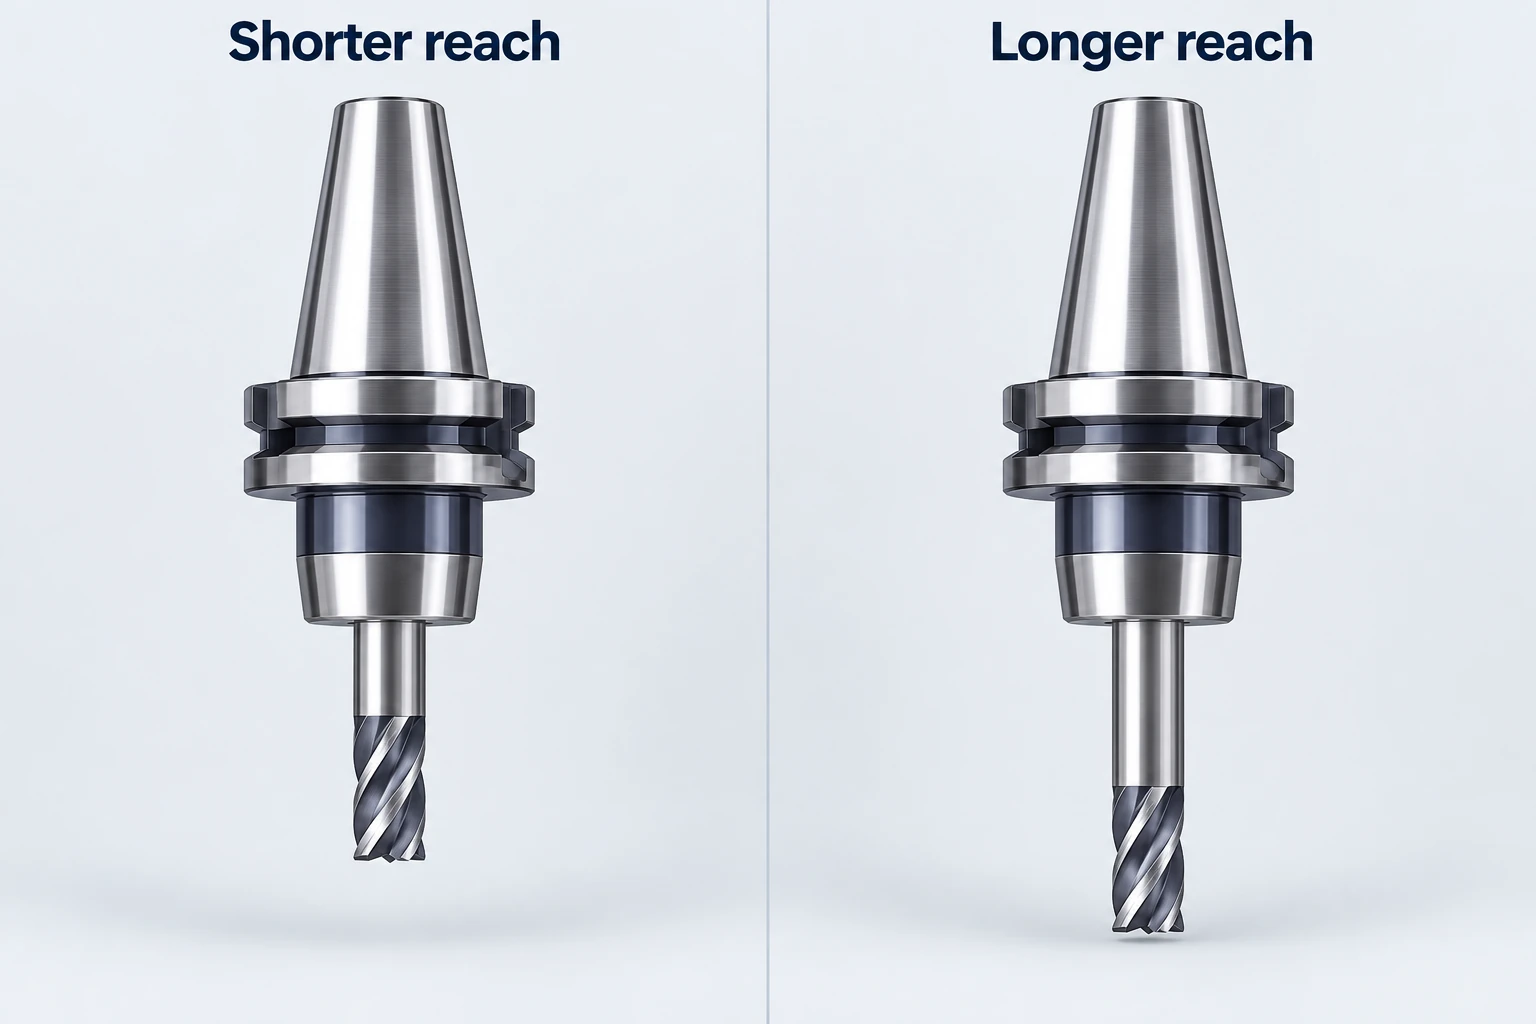
Magazynowanie narzędzi ma swoje ograniczenia. Sprawdź długość, średnicę i masę narzędzi, w tym wpływ nadmiernie dużych narzędzi na sąsiednie komórki magazynowe. Nominalna pojemność magazynu nie oznacza, że każda komórka może jednorazowo pomieścić największe dopuszczalne narzędzie. Narzędzia potrzebne do pomiaru, wykańczania lub wymiany również zajmują pojemność magazynu.
Na koniec dopasuj chłodzenie i usuwanie wiórów do danej operacji. Chłodzenie przez narzędzie — tam, gdzie jest wspierane zarówno przez maszynę, jak i przez narzędzie — to jedna z opcji; nie wynika ona automatycznie z obecności rury chłodzącej w obudowie. Długotrwała, niestrzeżona cykliczna obróbka wymaga również wiarygodnego planu obsługi wiórów oraz zużytych lub uszkodzonych narzędzi.
Różnicuj zdolności obróbkowe od zdolności produkcyjnych
Zmieniacz palet przenosi przygotowaną oprawkę i przedmiot obrabiany do wnętrza maszyny. Zbiornik palet umożliwia przechowywanie większej liczby przygotowanych zleceń. Robot może załadować pojedyncze surowce lub gotowe części. Te systemy zmieniają sposób obsługi i harmonogramowanie, podczas gdy wrzeciono, osie i uchwyty maszyny nadal określają możliwą do wykonania obróbkę.
Przy odpowiednim układzie dwustanowiskowym jedna podstawa może być przygotowywana poza maszyną, podczas gdy maszyna pracuje na drugiej. Korzyść zależy od tego, w jakim stopniu czas przygotowania, czas cięcia i czas wymiany nakładają się na siebie. Jeśli zadanie wykonywane poza maszyną trwa dłużej niż cykl, wrzeciono może nadal czekać. Jeśli dominuje cięcie, szybsze załadowanie może zmienić wydajność mniej niż się spodziewa.
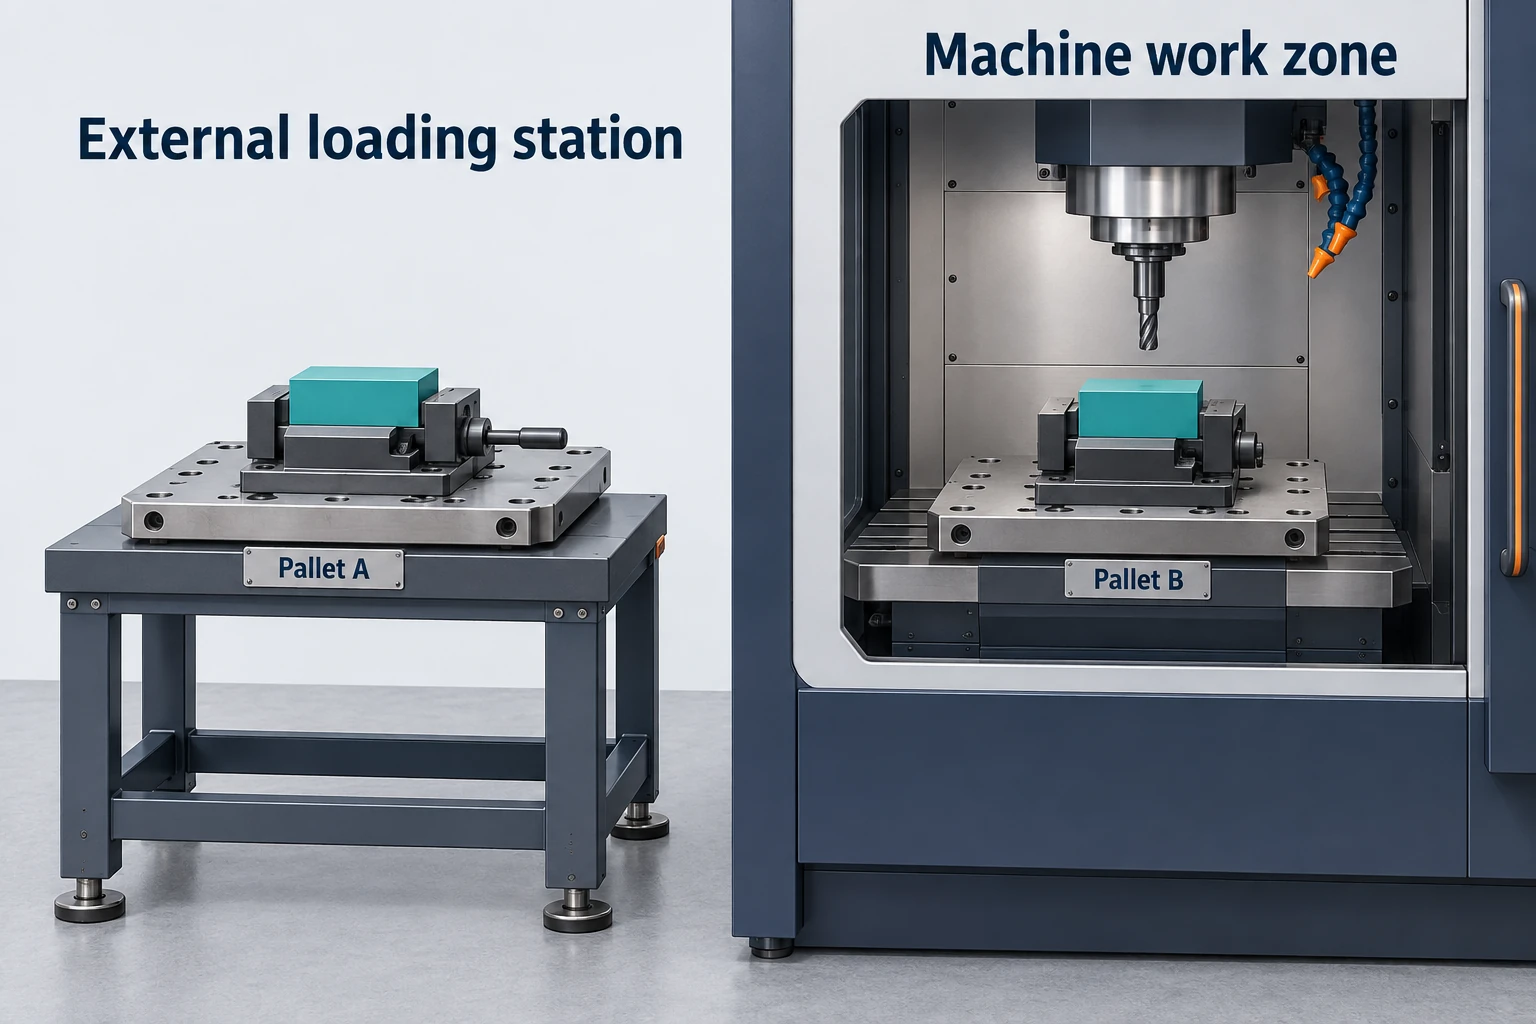
Zakres automatyzacji centrów frezarskich Mazak obejmuje różne systemy transportu przedmiotów roboczych i podstaw. Istotną różnicą jest to, co każdy system obsługuje — nie istnieje uniwersalny próg wielkości partii. Powtarzające się zadania mogą uzasadniać stosowanie wielokrotnie używanych uchwytów i przygotowanych zestawów narzędzi; natomiast różnorodne krótkie serie mogą korzystać z elastyczności.
Automatyzacja ujawnia także zależności procesowe. Kolejna podstawa wymaga poprawnego programu, przesunięć i narzędzi; zadanie wymaga pojemności na wióry, planowania zużycia narzędzi oraz odpowiednich kontroli. Dodanie puli podstaw nie rozwiązuje niestabilnego procesu cięcia ani uchwytu powodującego odkształcenie detalu.
Rozróżniaj ruch maszyny od dokładności gotowego detalu
Dokładność pozycjonowania określa, jak blisko osiąga oś określonej pozycji w ustalonych warunkach badawczych. Powtarzalność określa rozrzut przy powrocie do danej pozycji. Ruch może być powtarzalny z dużą spójnością, ale nadal być przesunięty względem pożądanej lokalizacji. Specyfikacje Mazak HCN NEO, na przykład, oddzielają te dwie miary i podają warunki maszynowe oraz temperaturowe, przy których uzyskano przedstawione wyniki.
Gotowa cecha geometryczna zależy od większej liczby czynników: geometrii maszyny i jej zachowania termicznego, sił cięcia, zużycia narzędzia, dokładności ustawienia uchwytu oraz przemieszczenia przedmiotu roboczego. Wartość powtarzalności nie może być bezpośrednio przeniesiona jako tolerancja detalu. Podobnie precyzyjny wyświetlacz sterownika z drobnymi przyrostami nie dowodzi równoważnej dokładności produkcyjnej.
Dotowanie wspiera przygotowanie przedmiotu obrabianego oraz kontrolę wybranych cech; odpowiednie systemy ustawiania narzędzi mogą również sprawdzać narzędzia. Działa nadal w ramach systemu pomiarowego: błędy maszyny, kalibracja sondy, temperatura i sposób próbkowania wpływają na wynik. Zdecyduj, jak będzie weryfikowana każda krytyczna cecha, w tym jej stan po zwolnieniu z uchwytu lub po późniejszej obróbce. Dane uzyskane bezpośrednio na maszynie mogą służyć do akceptacji, o ile metoda jest odpowiednia i zweryfikowana; nie zastępują one automatycznie każdej końcowej kontroli.
Praktyczna analiza konfiguracji jednej obudowy
Rozważ obudowę z górnią kieszenią, bocznymi otworami, ukośnym otworem oraz dolną powierzchnią lokalizacyjną. Celem jest określenie potrzeb konfiguracyjnych przed przypisaniem maszyny — nie jest to jednak gotowy plan procesu.
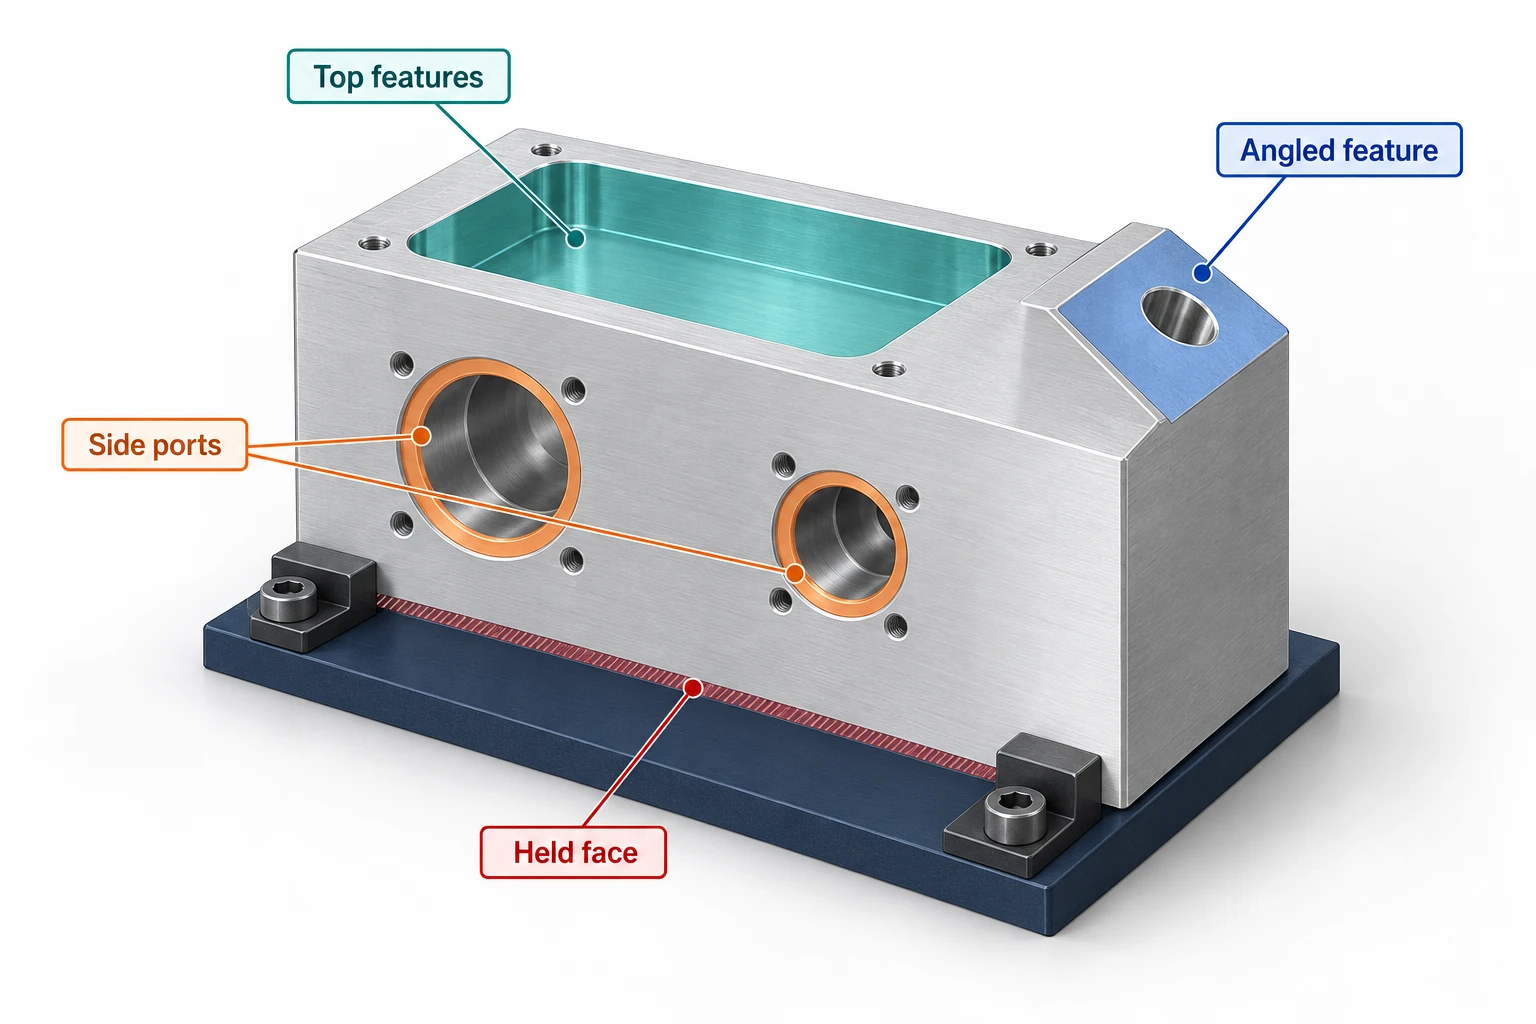
| Wymaganie | Konfiguracja do przeanalizowania | Co nadal może uniemożliwić jej działanie |
|---|---|---|
| Górna kieszeń i cechy montażowe | Frezowanie o stałej orientacji przy użyciu odpowiednich narzędzi i podparcia. | Głębokie ściany, interferencja trzymacza lub niewystarczające podparcie. |
| Boczne otwory | Dodatkowe ustawienia, frezarka pozioma z indeksowalnym stołem lub frezarka pionowa wyposażona w urządzenie obrotowe. | Kleszcze zakrywające otwory; niepewność wzajemnego położenia cech po ponownym umieszczeniu przedmiotu. |
| Otwór na nachylonej płycie | Dedykowany uchwyt ukośny lub dostęp obrotowy pozycyjny. | Niewystarczająca wolna przestrzeń do podejścia lub zakres ruchu obrotowego; ruch jednoczesny nie jest wymagany wyłącznie dlatego, że otwór jest ukośny. |
| Dolna powierzchnia lokalizacyjna | Strategia chwytania pozostawiająca ją dostępna lub późniejsze ustawienie. | Powierzchnia użyta do chwytania w pierwszym ustawieniu nie może zostać obrabiana przez jej uchwyt. |
| Powtarzane serie | Wielokrotnie używane uchwyty, wystarczająca liczba narzędzi w magazynie oraz odpowiednia automatyzacja załadunku. | Wąskie gardła przygotowawcze, ograniczenia trwałości narzędzi lub słaba kontrola wiórków. |
| Blisko powiązane cechy krytyczne | Kontrolowana strategia punktów odniesienia oraz odpowiedni plan pomiarowy. | Efekty cieplne, cięcia lub zaciskania, których nie uwzględniają specyfikacje pozycjonowania maszyny. |
Ta recenzja prowadzi do przydatnego opisu konfiguracji: wymagany dostęp, użyteczna przestrzeń, wymagania cięciowe, potrzeby manipulacyjne oraz metoda weryfikacji. Więcej niż jedno ułożenie maszyn może spełniać te kryteria. Ostateczny wybór zależy od pełnej trasy technologicznej, dostępnego wyposażenia narzędziowego oraz wielkości zamówienia. Jeśli pytania dotyczące dostępu wskazują na obróbkę obrotową, nasza strona usług obróbki pięcioosiowej łączy omówienie konfiguracji z konkretną analizą części.
Pytania dotyczące centrów obróbkowych CNC
Czy centrum obróbkowe CNC to to samo co frezarka CNC?
Te terminy pokrywają się częściowo. Centrum obróbkowe zwykle łączy możliwość frezowania CNC z automatyczną wymianą narzędzi, umożliwiając wykonanie kilku operacji w jednym ustawieniu. Termin „frezarka CNC” jest szerszy; sama nazwa nie określa obecności funkcji wymiany narzędzi, osi obrotowych ani stołów zamienne.
Czy centra obróbkowe pionowe, poziome i pięcioosiowe to osobne typy?
Opisują one różne warstwy konfiguracji. Pionowe i poziome odnoszą się do podstawowego układu wrzeciona; pięcioosiowe opisuje sterowany ruch. Maszyna pionowa może posiadać funkcję pięcioosiową, a maszyna pozioma — dodatkowe osie obrotowe. Należy sprawdzić rzeczywisty układ oraz aktywne funkcje.
Czy pięcioosiowa obróbka oznacza zawsze cięcie jednoczesne?
Nie. W pozycjonowaniu 3+2 dwie osie obrotowe ustalają orientację przed segmentem cięcia i pozostają nieruchome w czasie jego wykonywania. Jednoczesna pięcioosiowa obróbka umożliwia zmianę orientacji wzdłuż ścieżki. Wymagany ruch, konfiguracja maszyny oraz system sterowania określają, który tryb jest dostępny i przydatny.
Czy centrum obróbkowe może również toczyć detale?
Tylko wtedy, gdy jest do tego odpowiednio wyposażone. Interpolacja kołowa za pomocą wirującego frezarki nadal stanowi frezowanie. Toczenie na platformie centrum obróbkowego wymaga specjalistycznego wyposażenia narzędziowego, odpowiedniego systemu sterowania oraz konfiguracji maszyny zaprojektowanej specjalnie do toczenia; sama obrotowa podstawa (stołek indeksujący) nie zapewnia tej funkcji.
Która specyfikacja określa największy rozmiar detalu, jaki można wykonać na danej maszynie?
Żadna pojedyncza wartość nie określa tego jednoznacznie. Należy ocenić razem: surowiec, uchwyty, obciążenie, narzędzia i ich trzpienie, zakresy przesuwów liniowych i obrotowych, ścieżki podejścia oraz odstępy zapobiegawcze kolizjom. Detal może zmieścić się na stole maszyny, ale niektóre jego cechy mogą być niedostępne — szczególnie w przypadku, gdy uchwyt zwiększa wysokość lub ustawienie obejmuje obrót.



