In questa pagina
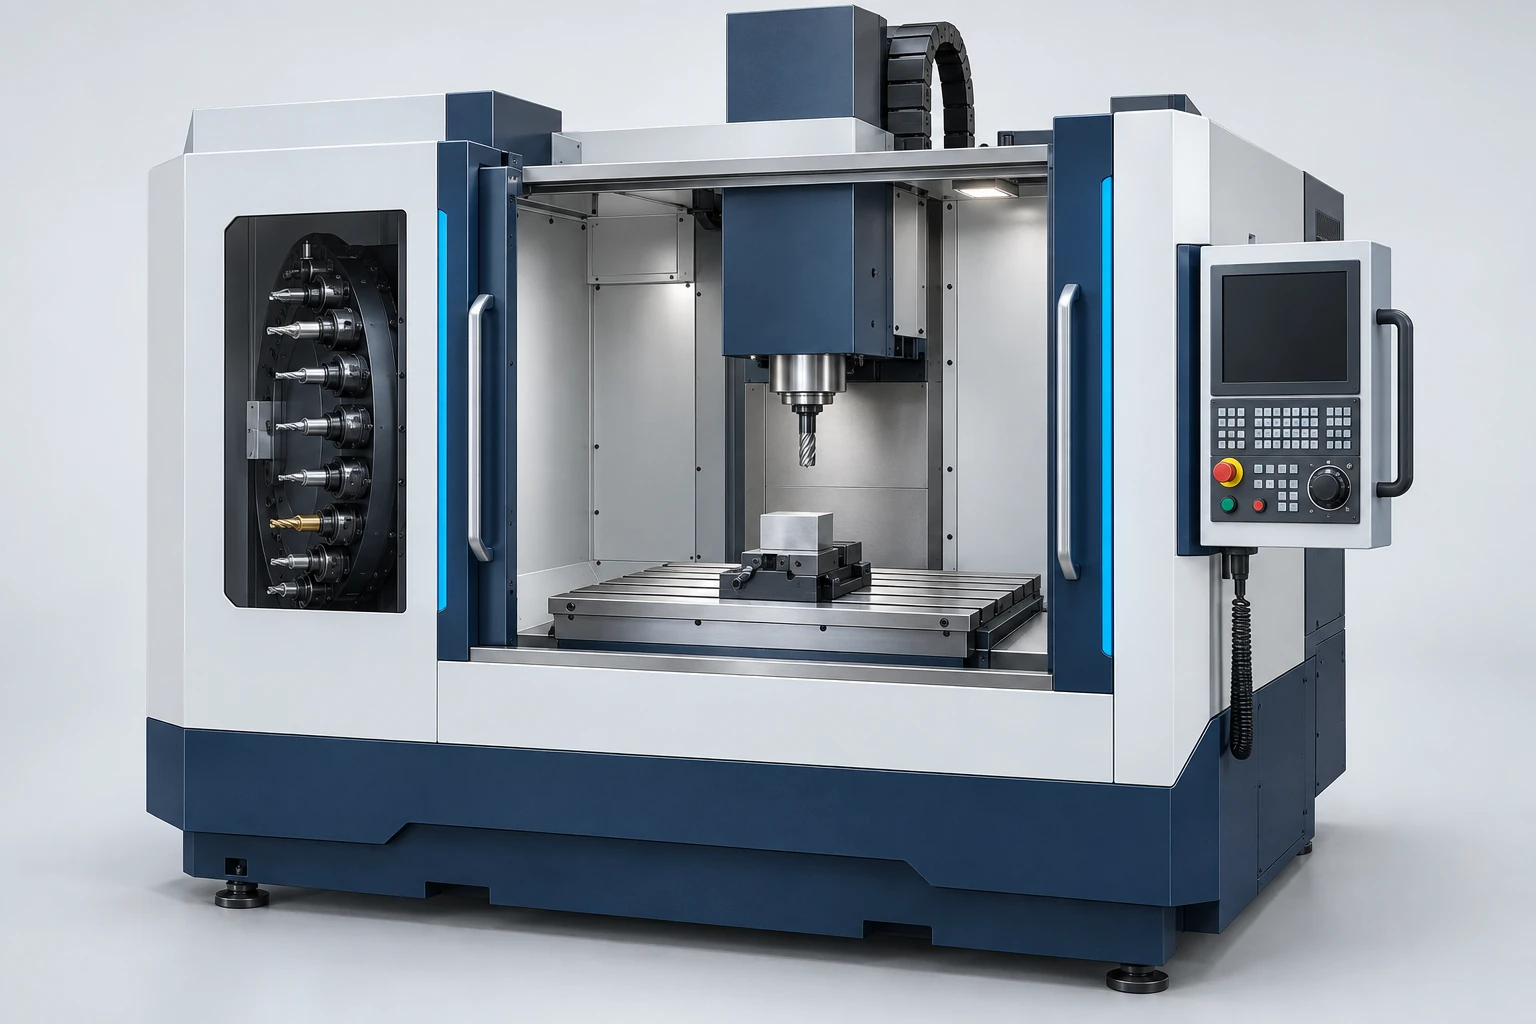
Un CNC centro di lavorazione combina il movimento programmato degli assi, un mandrino rotante e il cambio automatico degli utensili per eseguire operazioni quali fresatura, foratura, alesatura e maschiatura. La sua effettiva capacità deriva dall’intera configurazione: quali superfici è in grado di raggiungere, come viene fissato il pezzo, quali materiali possono essere lavorati dal mandrino e dagli utensili, e come viene controllato il risultato.
I nomi riportati sul depliant di una macchina descrivono aspetti diversi. «Verticale» indica una disposizione del mandrino; «cinque assi» descrive un tipo di movimento controllato; «a portale» descrive una configurazione strutturale. Una macchina può appartenere a tutte e tre le categorie. Comprendere questi livelli è più utile che considerare i tipi di macchine CNC come una scala progressiva dal livello base a quello avanzato.
Contributo dei principali componenti
Segui il percorso che va dal programma al tagliente. Il CNC controllo interpreta i movimenti programmati e coordina i servomotori; il sistema ad assi posiziona l’utensile rispetto al pezzo. Il mandrino ruota un utensile montato su un portautensile adeguato. Il piano di lavoro e il dispositivo di fissaggio posizionano e bloccano il pezzo, mentre la struttura portante e le guide sostengono gli insiemi sotto carico.
Il cambio automatico utensili (ATC) preleva diversi insiemi utensili da una rastrelliera. Ciò consente di eseguire, con un unico allestimento, operazioni successive quali la fresatura di sgrossatura, la foratura e la finitura, senza dover procedere manualmente al cambio utensile ad ogni passaggio. La rastrelliera immagazzina gli utensili; il mandrino esegue la lavorazione. Un numero maggiore di alloggiamenti nella rastrelliera aumenta la disponibilità di utensili, non la potenza del mandrino.
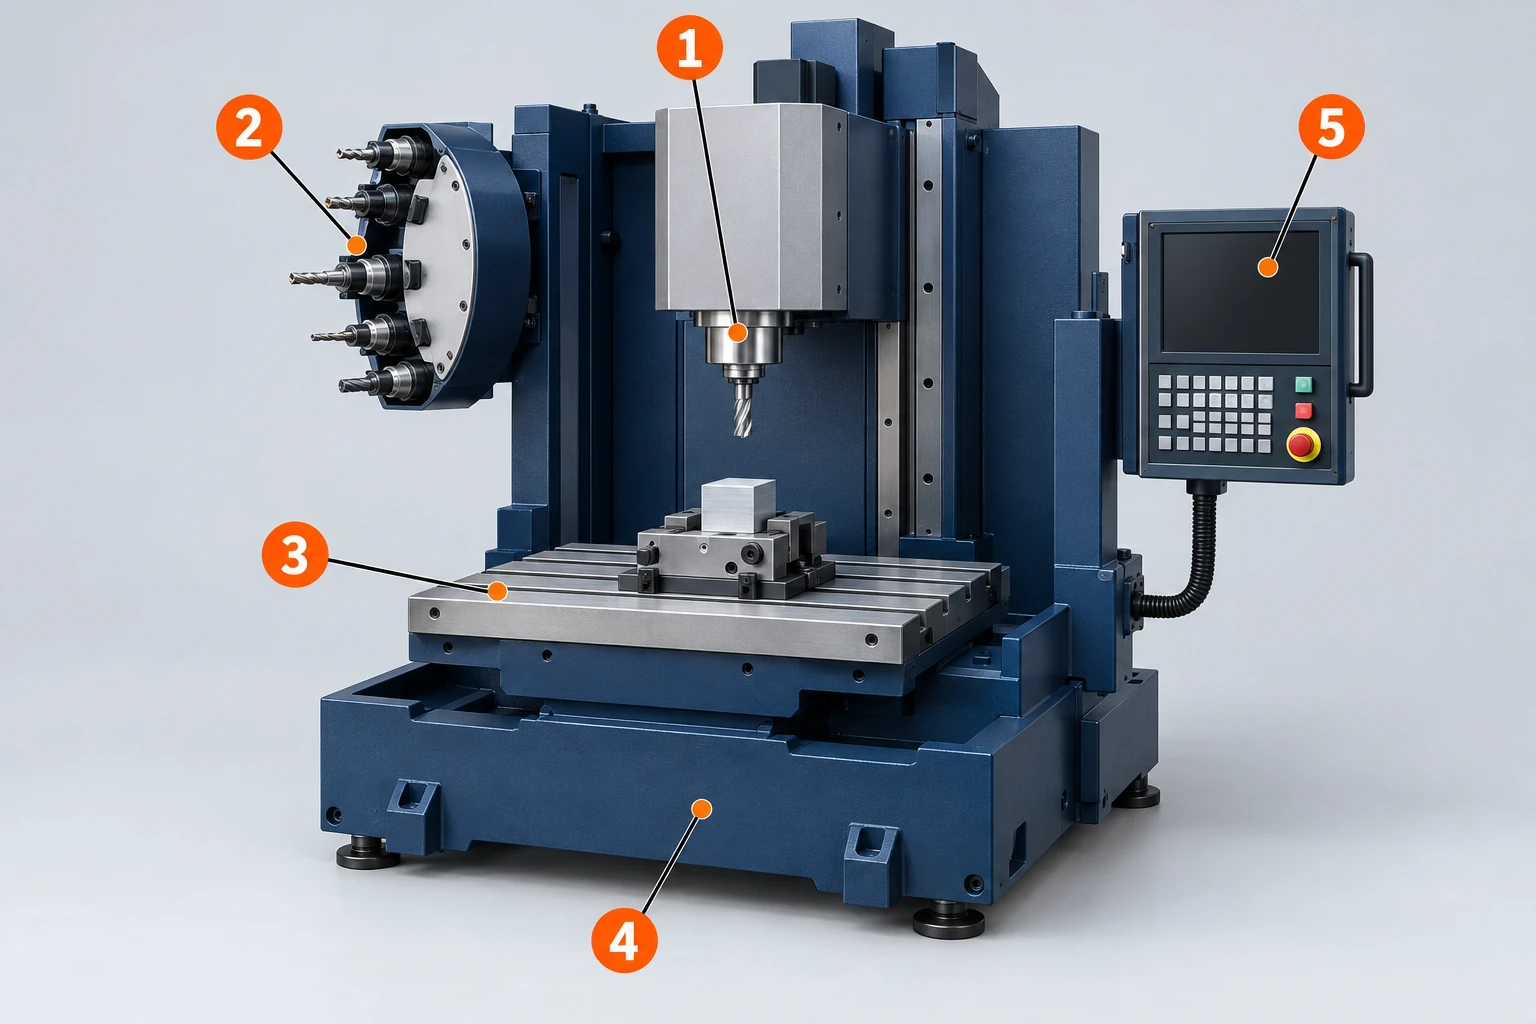
I sistemi di erogazione del liquido refrigerante, di evacuazione dei trucioli, di lubrificazione e di misurazione supportano questa catena. Ad esempio, una fresa performante necessita comunque di un percorso di uscita per i trucioli, e un programma preciso richiede comunque corretti offset del pezzo e dell’utensile. Il manuale operativo della fresatrice Haas illustra come questi componenti si integrino tra loro. Per i singoli componenti e il movimento di base, consultare la nostra introduzione alle fresatrici.
Interpretare i tipi di macchina come scelte di configurazione sovrapposte
Una centro di lavoro verticale (VMC) normalmente lavora il pezzo con un mandrino in posizione verticale. Un centro di lavoro orizzontale (HMC) opera lateralmente. Una configurazione a portale o a ponte attraversa l’area di lavoro con un traverso supportato; quale componente si muove dipende dal progetto specifico. Alcune macchine combinano tale struttura con un mandrino inclinabile.
| Livello di configurazione | Descrizioni tipiche | Ciò che consente di comprendere |
|---|---|---|
| Disposizione del mandrino | Verticale, orizzontale | La direzione fondamentale di avvicinamento dell’utensile e la disposizione di fissaggio del pezzo più probabile. |
| Struttura e gruppi mobili | Colonna, ponte, portale; tavola mobile o testa mobile | Come viene supportata l’area di lavoro e quali masse sono in movimento. |
| Movimento controllato | Tre assi lineari; assi rotativi aggiuntivi | Quali orientamenti sono disponibili e se possono variare durante la lavorazione. |
| Gestione degli utensili e del pezzo | Magazzino utensili, cambio pallet, pool di pallet, caricamento robotizzato | Come utensili e pezzi entrano nel processo e quanto lavoro preparatorio può essere svolto al di fuori del tempo di taglio. |
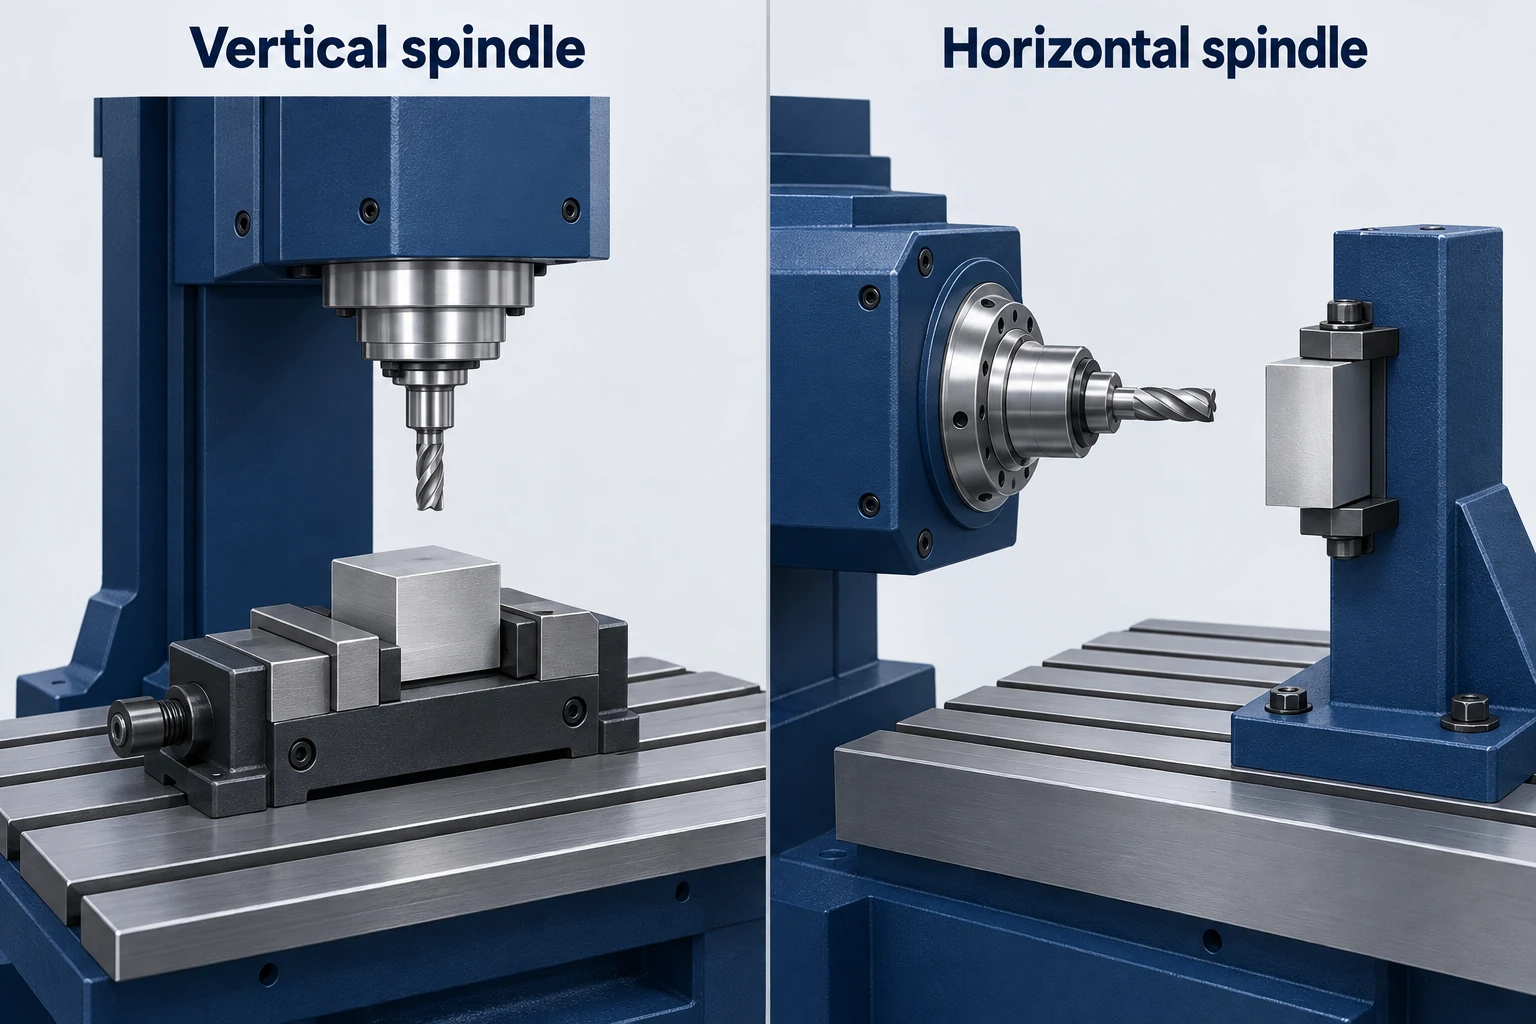
Questi livelli possono essere combinati. Un VMC può essere dotato di un tavolo rotante a due assi e di automazione per il cambio pallet; un HMC può utilizzare l’indexing anziché la lavorazione multiasse simultanea. Una grande macchina a ponte può avere un mandrino fisso oppure un mandrino orientabile. Le configurazioni delle macchine a portale dimostrano perché il nome strutturale da solo non determina le capacità assiali.
L’orientamento influisce sull’accessibilità e sull’espulsione dei trucioli, ma tasche e dispositivi di fissaggio possono comunque intrappolare i trucioli. Il nostro confronto tra fresatura verticale e orizzontale esamina in dettaglio questi compromessi di configurazione. Qui, la domanda successiva è quale movimento supporta effettivamente la configurazione scelta.
Distinguere il numero di assi dal modo in cui tali assi vengono utilizzati
Tre assi lineari consentono al tagliente di muoversi all’interno di un volume. Possono produrre numerose superfici curve oltre a facce piane, purché l’orientamento fisso dell’utensile raggiunga la geometria richiesta. «A tre assi» non significa «solo pezzi piani».
Un asse rotativo aggiuntivo può portare un’altra faccia verso il mandrino. A seconda della macchina e del sistema di controllo, può eseguire posizionamenti discreti tra una lavorazione e l’altra oppure muoversi in coordinamento durante la lavorazione. La fresatura a cinque assi combina comunemente tre assi lineari con due assi rotativi; tali rotazioni possono essere localizzate sul tavolo, sulla testa o suddivise tra i due.
Nella 3+2 posizionamento, gli assi rotativi stabiliscono un orientamento e rimangono fissi durante quel segmento di taglio. Nella fresatura simultanea a cinque assi, l’orientamento può variare lungo il percorso di taglio. Haas descrive entrambe le modalità sui suoi centri di lavoro universali. Un foro inclinato realizzato mediante foratura potrebbe richiedere soltanto il posizionamento; una superficie che trae vantaggio da un orientamento continuamente variabile dell’utensile rappresenta invece un compito diverso.
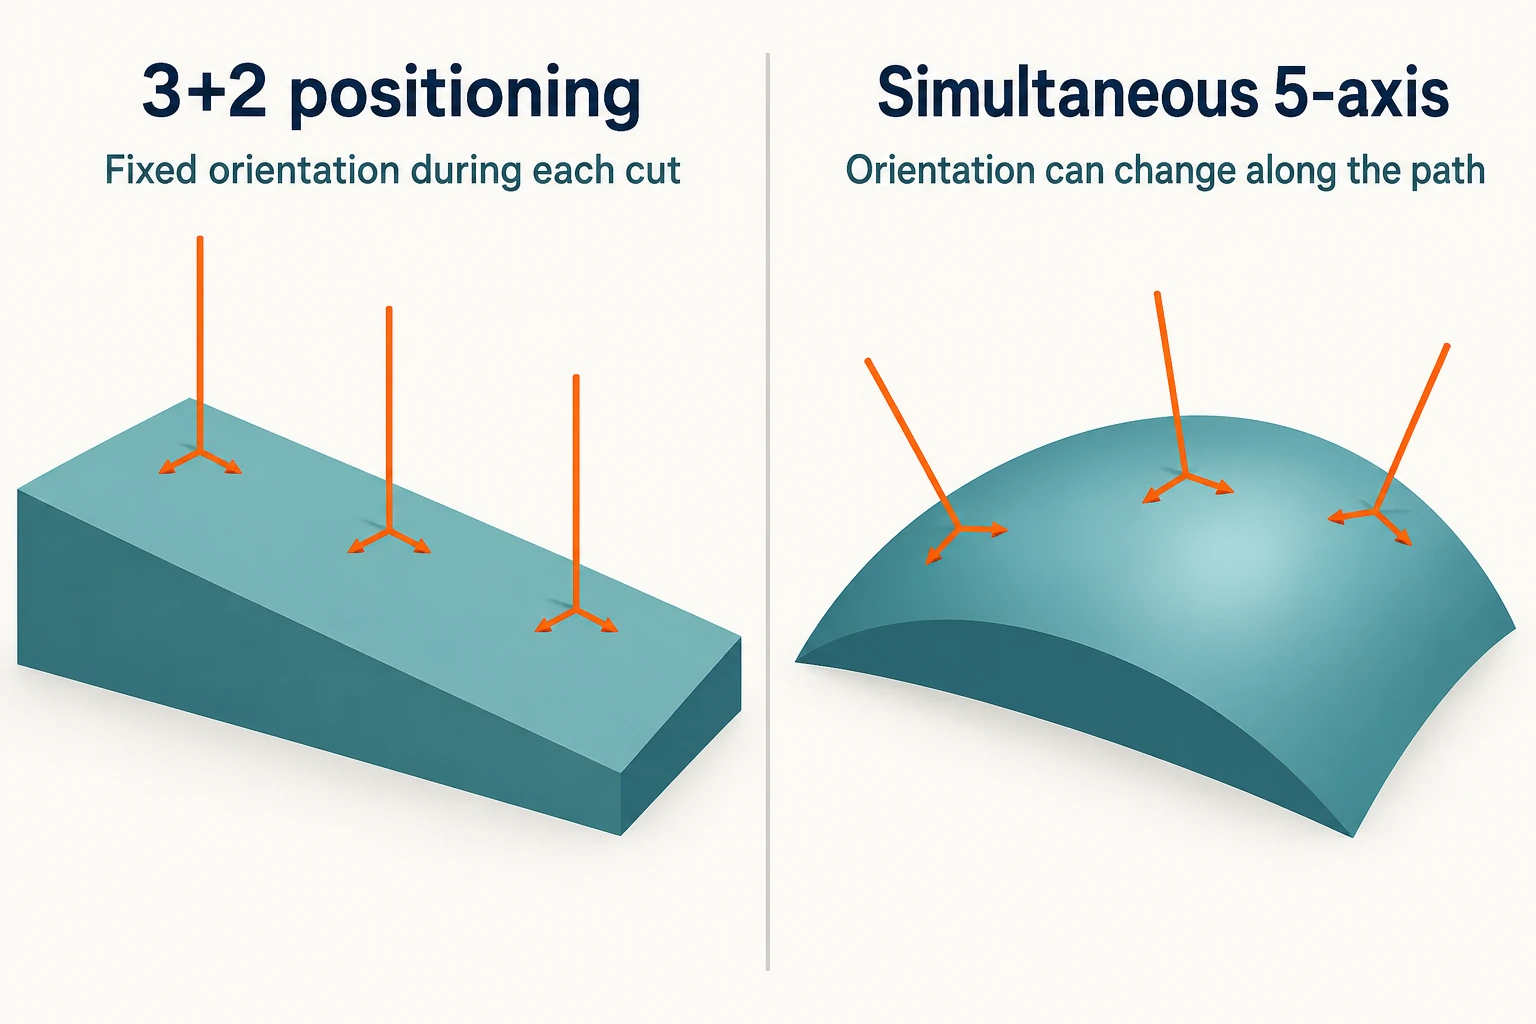
La distinzione riguarda il movimento relativo richiesto, non l’affermazione che ogni asse debba muoversi in ogni istante. Verificare inoltre le funzioni di controllo abilitate, la corsa rotativa e i limiti di interferenza. L’installazione di un tavolo rotativo non garantisce di per sé la capacità di lavorazione simultanea.
Assi aggiuntivi possono ridurre il numero di ricollocamenti o consentire un avvicinamento dell’utensile più breve, ma la faccia bloccata rimane bloccata. Una morsa, un dispositivo di fissaggio o la struttura del mandrino possono comunque ostruire una superficie. L’accesso a cinque assi è quindi una capacità di configurazione, non una garanzia di poter finire ogni superficie in un unico serraggio.
Verificare lo spazio occupato dall’intera configurazione
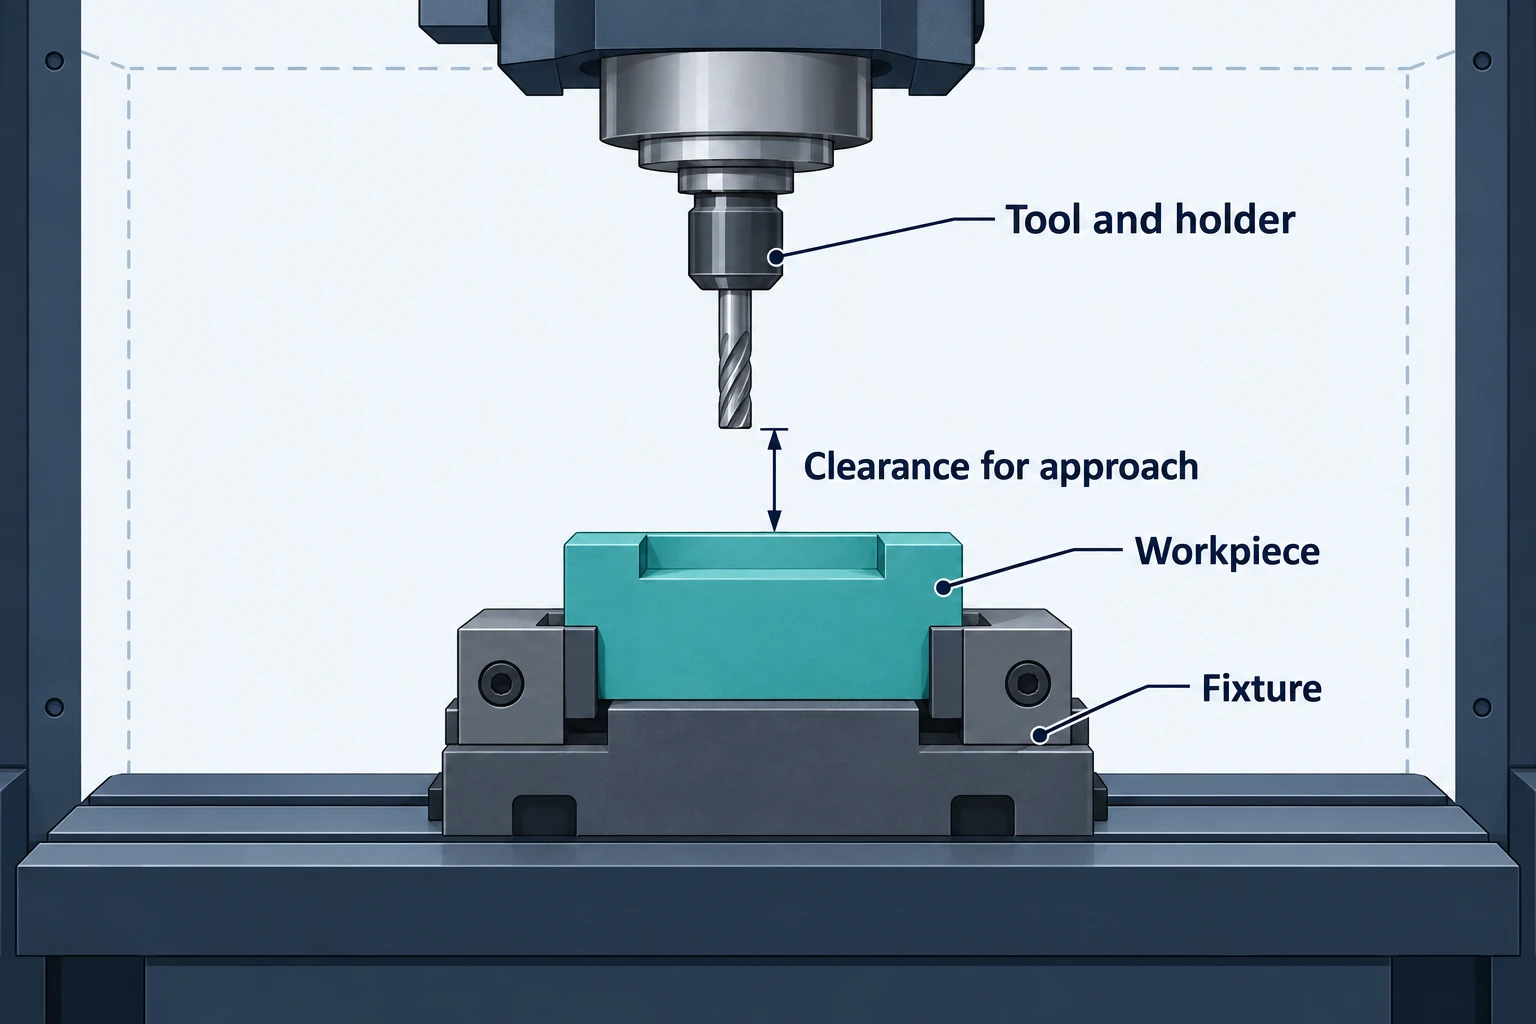
La corsa degli assi misura il movimento; le dimensioni del piano di lavoro descrivono una superficie di supporto. Nessuna delle due rappresenta una specifica completa del pezzo massimo lavorabile. Iniziare considerando insieme il grezzo e il dispositivo di fissaggio, quindi aggiungere il portautensile, l’utensile, le manovre di avvicinamento e qualsiasi spazio occupato dalla rotazione.
Lo spazio libero verticale è particolarmente facile da interpretare erroneamente. In una configurazione verticale semplificata, la linea di riferimento del mandrino deve trovarsi al di sopra della superficie obiettivo di una distanza pari alla lunghezza di riferimento dell’insieme utensile. Sollevare il pezzo mediante un dispositivo di fissaggio modifica tale posizione. Anche un trapano lungo richiede spazio libero al di sopra del pezzo prima di entrare nel foro. È per questo motivo che distanza mandrino-piano, lunghezza utensile e corsa degli assi devono essere verificate congiuntamente.
Per i lavori rotanti, un angolo che risulta libero dall’involucro nella posizione eretta può estendersi all’esterno quando il pezzo viene inclinato. Lo spazio utile può ulteriormente ridursi una volta inclusi il corpo del mandrino e il portautensile. Le linee guida Haas per la configurazione a cinque assi richiedono esplicitamente lo spazio libero durante l’indexing; una semplice scatola di ingombro intorno al solo pezzo non è sufficiente a verificarlo.
I limiti di carico del piano o del pallet devono includere il dispositivo di fissaggio e tutti i pezzi supportati. I sistemi rotanti possono inoltre imporre restrizioni sulla distribuzione del carico o sul momento ribaltante. Un pezzo che rientra nei limiti lineari di corsa non soddisfa automaticamente tali limiti distinti.
Una verifica efficace della configurazione risponde a tre domande:
- L’insieme può essere adeguatamente supportato?
- È possibile raggiungere tutte le posizioni richieste dell’utensile?
- L’intero percorso di avvicinamento e di ri-orientamento riesce a evitare gli elementi hardware circostanti?
Per spazi ristretti, utilizzare nella verifica la geometria reale della macchina, del dispositivo di fissaggio e del portautensile.
Abbinare il mandrino e il pacchetto utensile all’operazione di taglio
La velocità massima del mandrino è soltanto uno dei parametri del sistema di taglio. Un utensile piccolo e una fresa frontale grande operano a velocità di rotazione diverse per ottenere la stessa velocità periferica di taglio. I loro requisiti di carico dipendono inoltre dal materiale, dall’impegno di taglio e dalla velocità di asportazione prevista.
Confrontare la coppia e la potenza del mandrino nei corrispondenti intervalli di velocità, anziché confrontare esclusivamente il valore massimo di rpm o la potenza massima erogabile. Le classificazioni continue e quelle a breve durata sono diverse. Il valore di potenza più elevato indicato in un depliant potrebbe non essere disponibile alla velocità richiesta per una determinata operazione.
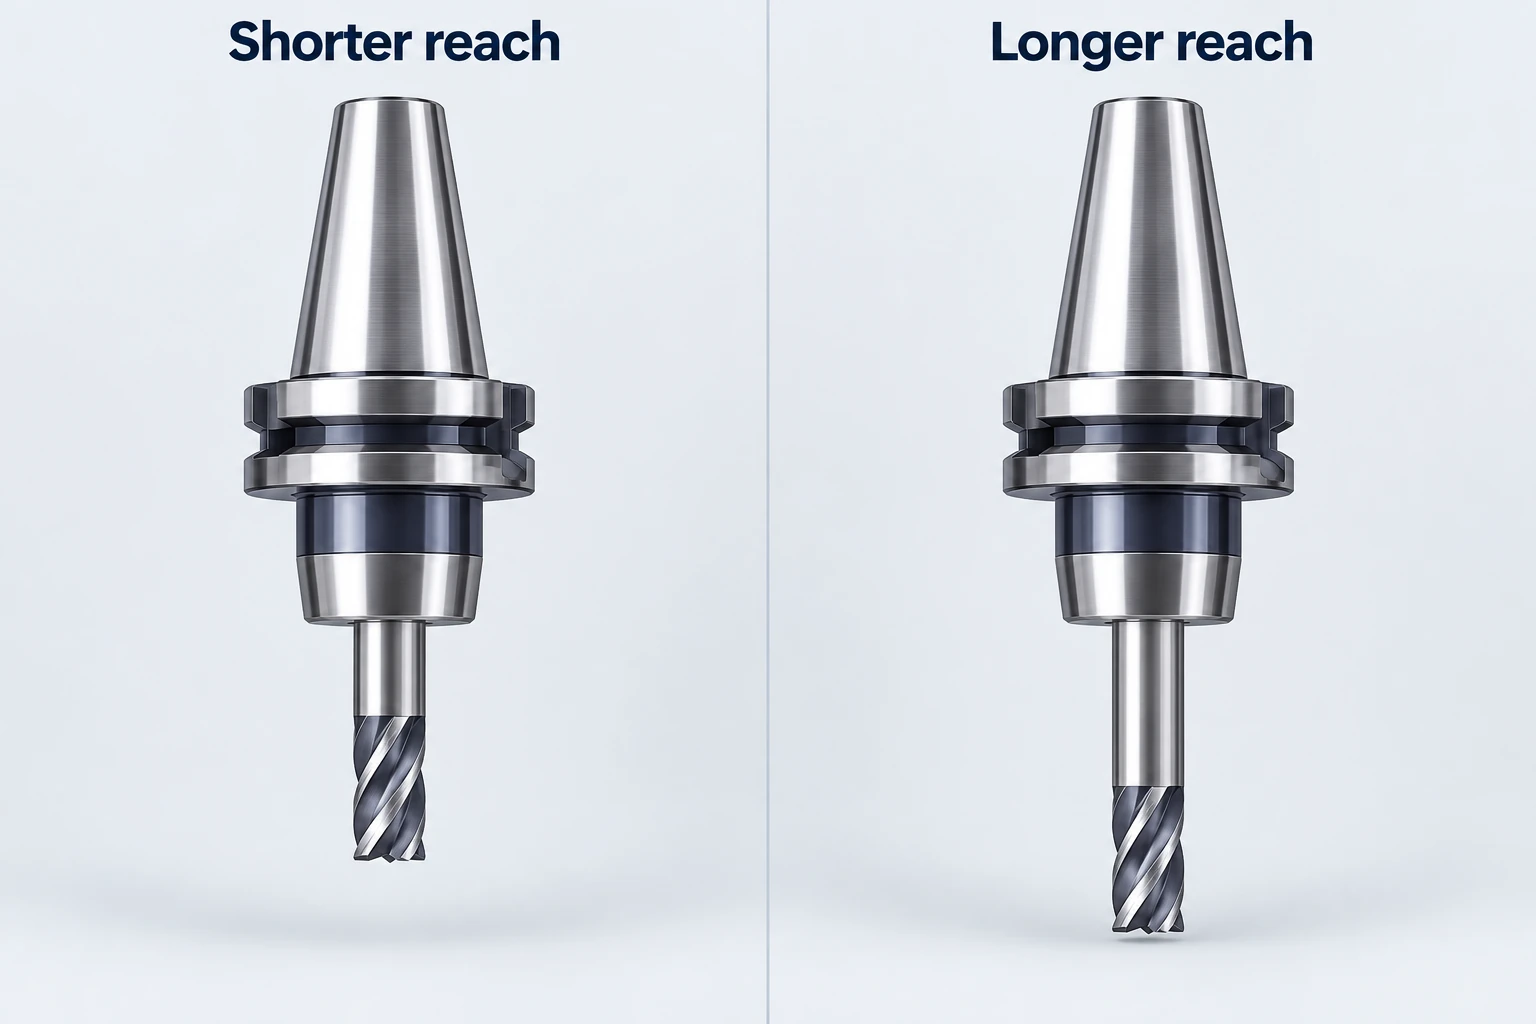
Oltre al mandrino, contano anche il portautensile, l’interfaccia utensile e il braccio di sbalzo. Un’apertura stretta potrebbe consentire il passaggio della punta dell’utensile ma impedire quello del suo portautensile più largo. Allungare l’utensile può migliorarne la portata, riducendo però la rigidità complessiva dell’insieme. Le linee guida Sandvik sulle vibrazioni considerano utensile, portautensile, macchina, pezzo in lavorazione e dispositivo di fissaggio come parti di un unico problema di stabilità. Ciò genera un compromesso tra gioco, vibrazioni e condizioni di taglio ammissibili; una macchina di dimensioni maggiori non elimina automaticamente tale compromesso.
L’immagazzinamento degli utensili presenta i suoi limiti specifici. Verificare lunghezza, diametro e massa degli utensili, compreso l’impatto che utensili fuori misura hanno sulle tasche adiacenti. Una capacità nominale del magazzino non significa che ogni tasca possa contenere contemporaneamente l’utensile più grande ammesso. Anche gli utensili necessari per la misurazione, la finitura o la sostituzione occupano spazio nel magazzino.
Infine, abbinare il sistema di raffreddamento e la gestione dei trucioli all’operazione specifica. Il raffreddamento attraverso l’utensile, qualora supportato sia dalla macchina che dall’utensile, è una delle opzioni disponibili; tuttavia, la semplice presenza di un tubo flessibile per il refrigerante sull’involucro non ne implica la disponibilità. Anche un ciclo prolungato in modalità non sorvegliata richiede un piano affidabile per la gestione dei trucioli e degli utensili usurati o rotti.
Distinguere la capacità di lavorazione dalla capacità produttiva
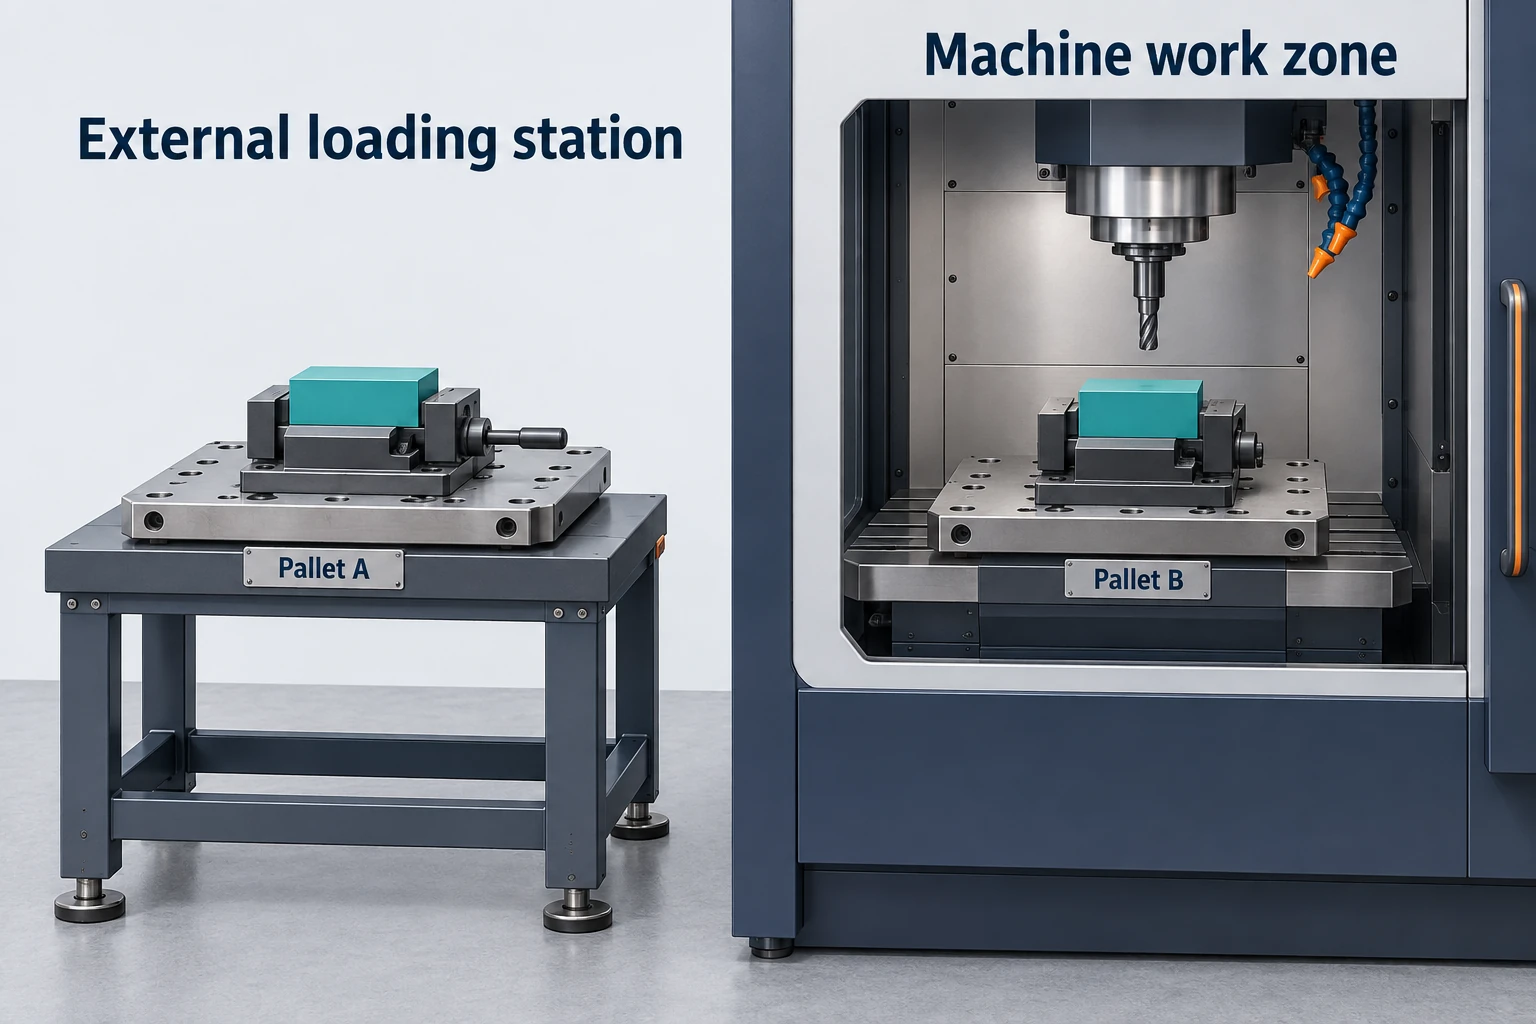
Un cambio pallet inserisce nella macchina un dispositivo di fissaggio e un pezzo già predisposti. Un pool di pallet consente di tenere pronti ulteriori lavori. Un robot può caricare singoli grezzi o pezzi finiti. Questi sistemi modificano le modalità di movimentazione e la programmazione della produzione, mentre il mandrino, gli assi e il sistema di fissaggio della macchina continuano a determinare le condizioni di taglio effettivamente realizzabili.
Con una disposizione adeguata a due stazioni, un pallet può essere preparato esternamente mentre la macchina lavora su un altro. Il vantaggio dipende da quanto si sovrappongono i tempi di preparazione, di taglio e di scambio. Se il compito esterno richiede più tempo del ciclo, il mandrino potrebbe comunque restare in attesa. Se il taglio è predominante, un caricamento più rapido potrebbe influenzare meno del previsto la produzione.
La gamma di automazione per centri di lavoro di Mazak comprende diversi sistemi di trasporto per pezzi e pallet. La distinzione utile riguarda ciò che ciascun sistema gestisce, non un valore soglia universale di dimensione del lotto. Lavorazioni ripetitive possono giustificare l’uso di dispositivi di fissaggio riutilizzabili e set utensili già predisposti; invece, produzioni brevi e variabili possono trarre maggior vantaggio dalla flessibilità.
L’automazione mette inoltre in evidenza le dipendenze del processo. Il pallet successivo richiede il programma corretto, gli offset e gli utensili appropriati; il lavoro richiede capacità di evacuazione dei trucioli, pianificazione della vita utensile e controlli adeguati. L’aggiunta di un pool di pallet non risolve un processo di taglio instabile né un dispositivo di fissaggio che deforma il pezzo.
Tenere separati il movimento della macchina e l’accuratezza del pezzo finito
Accuratezza di posizionamento indica quanto strettamente un asse raggiunge una posizione specificata nelle condizioni di prova dichiarate. Ripetibilità indica la dispersione osservata nel ritorno a una determinata posizione. Un movimento può ripetersi in modo coerente pur risultando spostato rispetto alla posizione desiderata. Le specifiche del centro di lavoro HCN NEO di Mazak, ad esempio, distinguono chiaramente queste due misure e indicano le condizioni di macchina e temperatura alle quali sono stati ottenuti i risultati campione.
Una caratteristica finita è influenzata da ulteriori fattori: geometria e comportamento termico della macchina, forze di taglio, usura dell’utensile, allineamento del dispositivo di fissaggio e movimento del pezzo in lavorazione. Un valore di ripetibilità non può essere semplicemente riportato direttamente nella tolleranza del pezzo. Allo stesso modo, un incremento visualizzato con precisione sul display del controllore non garantisce un’equivalente accuratezza di produzione.
La sonda supporta il posizionamento del pezzo in lavorazione e la verifica di determinate caratteristiche; sistemi adeguati per l’impostazione utensili possono verificare anche gli utensili. Tale processo opera comunque all’interno di un sistema di misura: errori della macchina, calibrazione della sonda, temperatura e modalità di campionamento influenzano il risultato. Decidere in che modo verrà verificata ogni caratteristica critica, compreso il suo stato dopo il rilascio dalla contromatrice o dopo ulteriori lavorazioni. I dati acquisiti direttamente sulla macchina possono essere utilizzati per l’accettazione, purché il metodo sia idoneo e validato; non sostituiscono automaticamente ogni ispezione finale.
Una revisione pratica della configurazione per un alloggiamento
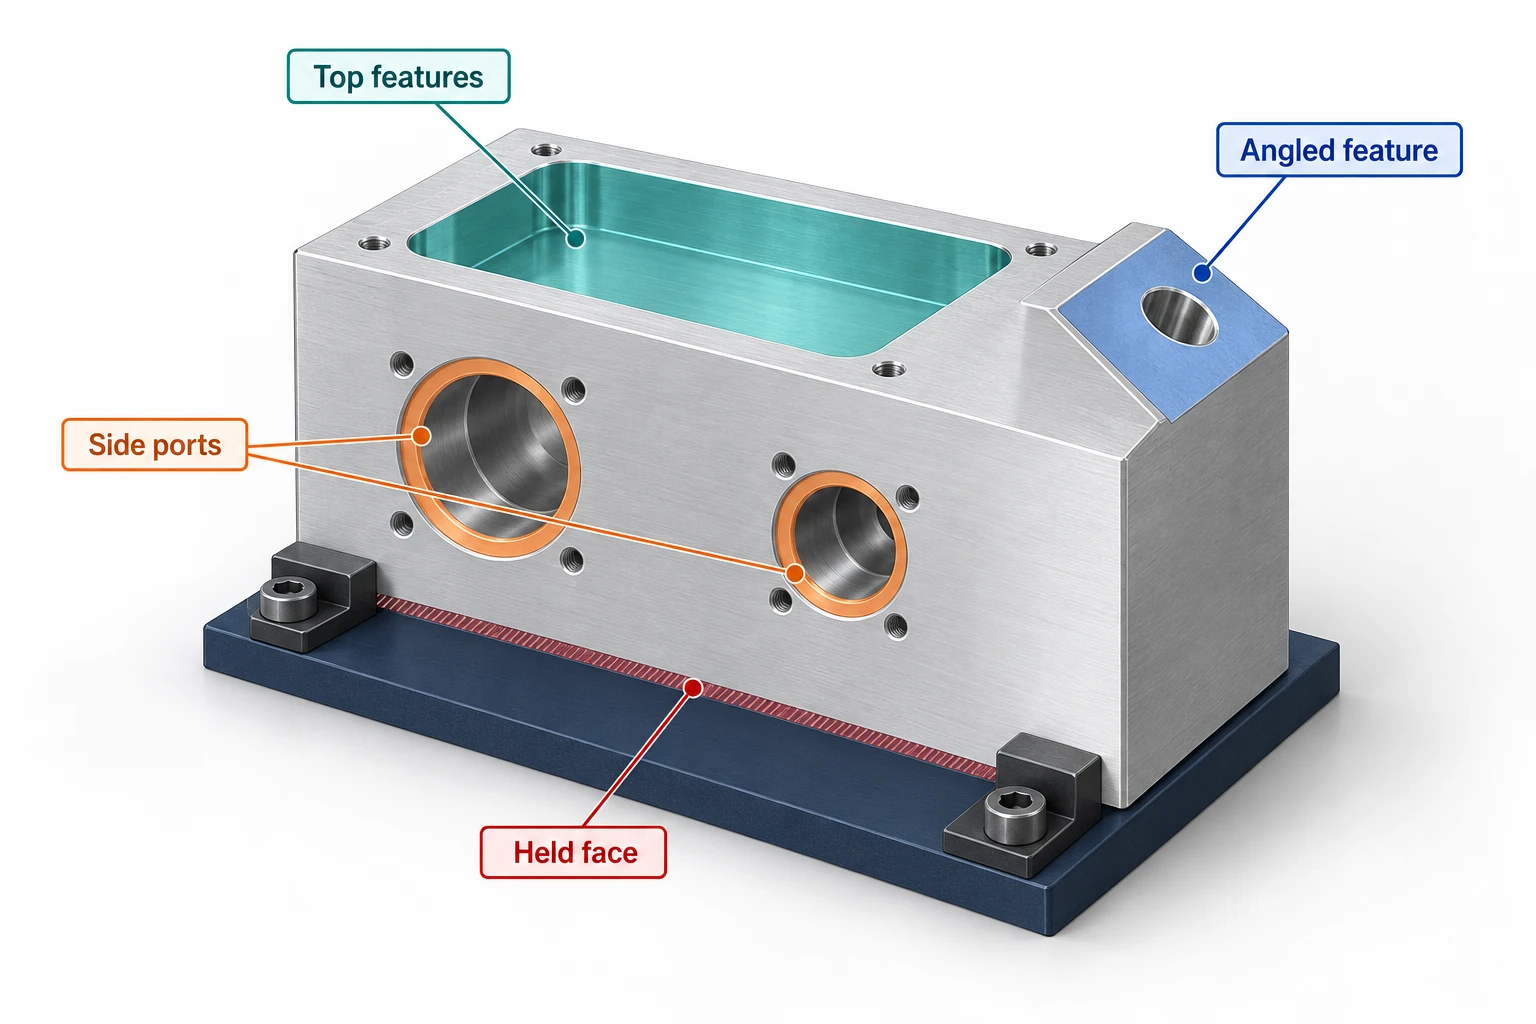
Si consideri un alloggiamento con una tasca superiore, fori laterali, un foro inclinato e una superficie di localizzazione inferiore. L’obiettivo è identificare le esigenze di configurazione prima di assegnare una macchina — non prescrivere un piano di lavorazione definitivo.
| Requisito | Configurazione da esaminare | Ciò che potrebbe ancora impedirne il funzionamento |
|---|---|---|
| Tasca superiore e caratteristiche di fissaggio | Fresatura con orientamento fisso, con utensili e supporti adeguati. | Pareti profonde, interferenza del portautensile o supporto insufficiente. |
| Fori laterali | Ulteriori montaggi, una fresatrice orizzontale a indice o una fresatrice verticale dotata di unità rotativa. | Morsetti che nascondono i fori; incertezza nelle relazioni tra le caratteristiche dopo il riposizionamento. |
| Foro su una spalla inclinata | Una contromatrice angolata dedicata o un accesso rotativo posizionale. | Spazio di avvicinamento insufficiente o corsa rotativa insufficiente; non è necessario un movimento simultaneo solo perché il foro è inclinato. |
| Superficie di localizzazione inferiore | Una strategia di fissaggio che ne lasci accessibile la superficie, oppure un montaggio successivo. | La superficie utilizzata per il primo montaggio non può essere lavorata attraverso la sua contromatrice. |
| Lotti ripetuti | Contromatrici riutilizzabili, inventario utensili adeguato e automazione del caricamento idonea. | Colli di bottiglia nella preparazione, limiti di durata utensile o scarso controllo dei trucioli. |
| Caratteristiche critiche strettamente correlate | Una strategia di riferimento controllata e un piano di misurazione adeguato. | Effetti termici, da taglio o da serraggio non catturati dalle specifiche di posizionamento della macchina. |
Questa valutazione produce un brief di configurazione utile: accesso necessario, spazio utilizzabile, esigenze di taglio, necessità di movimentazione e metodo di verifica. Più di una disposizione macchina potrebbe soddisfarla. La scelta dipende quindi dall’intero percorso produttivo, dagli utensili disponibili e dalla quantità d’ordine. Se tali domande sull’accesso indicano una lavorazione rotativa, la nostra pagina del servizio di fresatura a cinque assi collega la discussione sulla configurazione a una specifica revisione del pezzo.
Domande sui centri di lavoro CNC
Un centro di lavoro CNC è la stessa cosa di una fresatrice CNC?
I termini si sovrappongono. Un centro di lavoro combina generalmente la capacità di fresatura CNC con il cambio automatico utensili, consentendo così l’esecuzione di diverse operazioni in un unico montaggio. Il termine «fresatrice CNC» è più ampio: il nome da solo non implica la presenza del cambio utensili, degli assi rotativi o dei pallet.
I centri di lavoro verticali, orizzontali e a cinque assi sono tipi distinti?
Descrivono livelli diversi di configurazione. Verticale e orizzontale si riferiscono alla disposizione fondamentale del mandrino; cinque assi descrive il movimento controllato. Una macchina verticale può avere capacità a cinque assi, e una macchina orizzontale può disporre di ulteriori assi rotativi. Verificare la disposizione effettiva e le funzioni abilitate.
La lavorazione a cinque assi significa sempre taglio simultaneo?
No. Nella posizionatura 3+2, due assi rotativi stabiliscono un’orientazione prima di un segmento di taglio e rimangono fissi durante tale segmento. Nella lavorazione a cinque assi simultanea, l’orientazione può variare lungo il percorso. Il movimento richiesto, la configurazione della macchina e il sistema di controllo determinano quale modalità sia disponibile e utile.
Un centro di lavoro può anche tornire i pezzi?
Solo se dotato appositamente di tale funzione. L’interpolazione circolare con una fresa rotante rimane comunque fresatura. Il tornio su piattaforma centro di lavoro richiede utensili, sistema di controllo e configurazione macchina specificamente progettati per il processo di tornitura; un semplice tavolo di posizionamento non garantisce tale capacità.
Quale specifica determina la dimensione massima del pezzo realizzabile da una macchina?
Nessun singolo valore lo determina. Valutare congiuntamente il grezzo, il dispositivo di fissaggio, il carico, l’utensile e il portautensile, la corsa lineare e rotativa, i percorsi di avvicinamento e lo spazio di sicurezza contro collisioni. Un pezzo può essere contenuto sul piano di lavoro ma lasciare alcune caratteristiche irraggiungibili, specialmente quando il dispositivo di fissaggio aumenta l’altezza o il montaggio prevede rotazioni.



