In questa pagina
6061 è un punto di partenza pratico per una scatola o una staffa generica in alluminio fresato. Scegli 7075 quando un requisito di resistenza verificato lo giustifica e la protezione anticorrosiva e il metodo di giunzione della parte sono compatibili. Se il problema è una flessione eccessiva, modificare la geometria della sezione potrebbe essere più efficace che passare da 6061 a 7075. La loro rigidezza elastica è molto più simile della loro resistenza a snervamento.
6082 è un’altra opzione strutturale, specialmente quando il materiale grezzo richiesto è facilmente disponibile. 2024 rientra nel confronto quando il disegno o la progettazione strutturale richiedono le sue proprietà. La scelta utile è una lega e un trattamento termico in una forma prodotto specificata — non semplicemente un numero di lega da solo.
Quale lega di alluminio è adatta alla parte?
Inizia identificando i possibili modi di rottura del componente: deformazione permanente, movimento eccessivo, cricche da fatica, corrosione o variazioni di aderenza dopo la finitura. Questi fattori portano a decisioni diverse sul materiale.
| Lega e condizione candidata | Dove si colloca nella lista ristretta | Principale decisione da risolvere |
|---|---|---|
| 6061-T6 / T651 | Scatole, coperchi e staffe generiche | La sezione soddisfa i limiti di carico e di deformazione? |
| 6082-T6 / trattamento termico con distensione tensionale specifico per prodotto | Parti strutturali realizzate con lastre, barre o estrusi idonei | La specifica del prodotto e le dimensioni disponibili sono idonee? |
| 7075-T651 o lastra T7351 | Staffe fresate compatte e fortemente sollecitate | Resistenza contro resistenza alla corrosione da tensione; nessuna esigenza ordinaria di saldatura |
| Lamina 2024-T351 | Raccordi strutturali con un requisito giustificato di 2024 | Dati su fatica/progettazione, protezione anticorrosiva e direzionalità del materiale |
Per un involucro che ospita componenti elettronici, la planarità del coperchio, le interfacce di fissaggio e l’aspetto superficiale possono avere maggiore importanza della massima resistenza a trazione. Una staffa compatta che supporta un carico elevato potrebbe necessitare della resistenza aggiuntiva di 7075. Nessuna delle due scelte elimina la necessità di verificare il contatto dei fissaggi, l’ingranamento filettato e la sezione circostante. I dati di lega riportati di seguito supportano questa lista ristretta; il design della parte determina l’accettazione. La nostra pagina di fresatura CNC in alluminio descrive l’ambito di produzione per queste scelte di materiale.
Confronta la resistenza in funzione del trattamento termico e dei dati di riferimento allegati
I valori riportati di seguito sono valori tipici tratti dalle schede tecniche di Kaiser Aluminum relative a lamiera in bobina & lastre. Essi illustrano l’effetto dell’aleazione e del trattamento termico; non rappresentano valori minimi di accettazione né valori ammissibili di progetto per ogni spessore e direzione del materiale. [1] [2] [3]
| Aleazione e trattamento termico nella fonte | Resistenza allo snervamento tipica, MPa | Resistenza a trazione ultima tipica, MPa | Densità nominale a 20°C, g/cm³ |
|---|---|---|---|
| 6061-T6 / T651 | 276 | 310 | 2.70 |
| 2024-T4 / T351 | 324 | 469 | 2.77 |
| 7075-T651 | 503 | 572 | 2.80 |
| 7075-T7351 | 434 | 503 | 2.80 |
6082 richiede una base dati distinta. Il catalogo nordamericano di estrusi di Hydro elenca una resistenza minima allo snervamento di 260 MPa e una resistenza minima a trazione ultima di 310 MPa per 6082-T6/T6511 nella fascia di spessore indicata 0.200–0.750 in. (5–20 mm). Si tratta di valori minimi per estrusi, non di valori tipici per lastre. Confrontare direttamente 260 MPa con il valore tipico 6061 riportato sopra non consentirebbe di stabilire quale prodotto fornito sia più resistente. [4]
Per una sostituzione definitiva, confronta le proprietà minime richieste secondo la specifica di prodotto applicabile, lo spessore, l’orientamento e la temperatura di esercizio. Famiglie di aleazioni simili non rendono 6061 e 6082 intercambiabili su un disegno già rilasciato.
Una resistenza maggiore non implica una flessione proporzionalmente minore
La resistenza allo snervamento riguarda la deformazione permanente. Il modulo di Young descrive la rigidità elastica. I valori di riferimento del modulo di Kaiser per 6061 e 7075 sono entrambi pari a circa 70 GPa, nonostante la differenza molto maggiore tra le rispettive resistenze allo snervamento tipiche. Un supporto in 7075 di uguali dimensioni, pertanto, non diventa quasi il doppio più rigido solo perché la sua resistenza allo snervamento è molto più elevata. [1] [2]
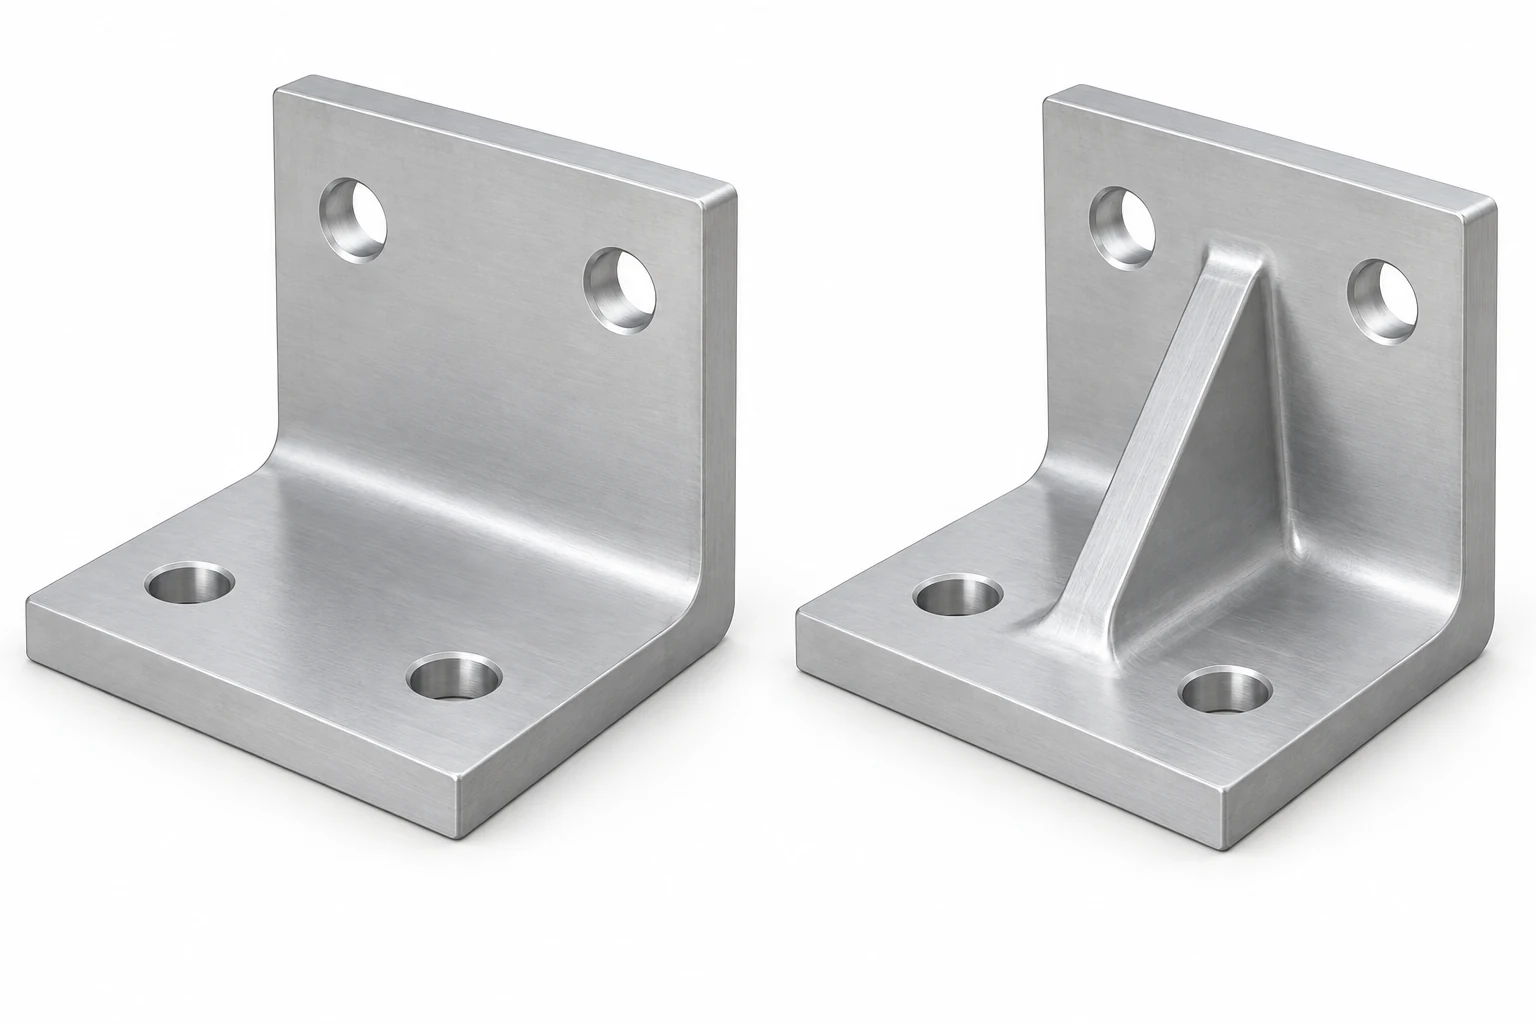
Se il supporto si sposta eccessivamente pur rimanendo nel campo elastico, verifica la profondità della sezione, le nervature, la lunghezza della campata non sorretta e la flessibilità dei giunti. Se si piega permanentemente prima di raggiungere il carico richiesto, la resistenza dell’aleazione diventa più direttamente rilevante. Una soluzione progettuale in 7075 con spessore ridotto potrebbe soddisfare l’obiettivo di resistenza ma perdere troppa rigidità; ricalcola entrambe le grandezze dopo ogni ridisegno finalizzato al risparmio di peso.
Il 7075 è anche leggermente più denso. Come semplice illustrazione a volume costante, 100 cm³ di metallo finito pesa circa 270 g nel 6061 e 280 g nel 7075, prima di rivestimenti e componenti hardware. Eventuali vantaggi in termini di peso derivanti dal 7075 devono provenire da una modifica accettabile della geometria. Questo calcolo utilizza le densità nominali indicate sopra; non si tratta di un confronto sperimentale su supporti specifici.
Il carico ripetuto introduce un’ulteriore domanda. Una tabella di resistenza statica non può determinare la vita a fatica. Per parti strutturali in 2024 o 7075, valutare i dati di fatica pertinenti, le concentrazioni di tensione, lo stato superficiale, il ciclo di carico e la direzione del materiale. «Alluminio aerospaziale» non è una specifica di vita a fatica.
Per alloggiamenti sottili, lo stato del grezzo e la sequenza di lavorazione sono determinanti
Un alloggiamento con tasche profonde rimuove gran parte del suo grezzo originale. Le tensioni residue possono ridistribuirsi durante la rimozione, mentre una parete o un fondo sottile possono deformarsi sotto i carichi di taglio e di serraggio. L’adozione di una lega con numero superiore non controlla, di per sé, nessuno dei due fenomeni. Una ricerca riportata dall’Oak Ridge National Laboratory dimostra il ruolo delle tensioni iniziali della piastra nella distorsione da lavorazione; i risultati ottenuti sul 7050-T7451 non forniscono una previsione numerica della deformazione per queste quattro leghe. [5]
T6 indica il trattamento termico di solubilizzazione seguito da invecchiamento artificiale. Le condizioni di prodotto con tensioni alleviate aggiungono informazioni che la denominazione «alluminio T6» non include: ad esempio, le piastre T651 e i profilati estrusi T6511 sono opzioni rilevanti per la lavorazione. Specificare la designazione completa appropriata per il prodotto da acquistare. L’alleviamento delle tensioni riduce una causa di distorsione; non certifica tuttavia che una tasca finita rimarrà piana. [4] [6]
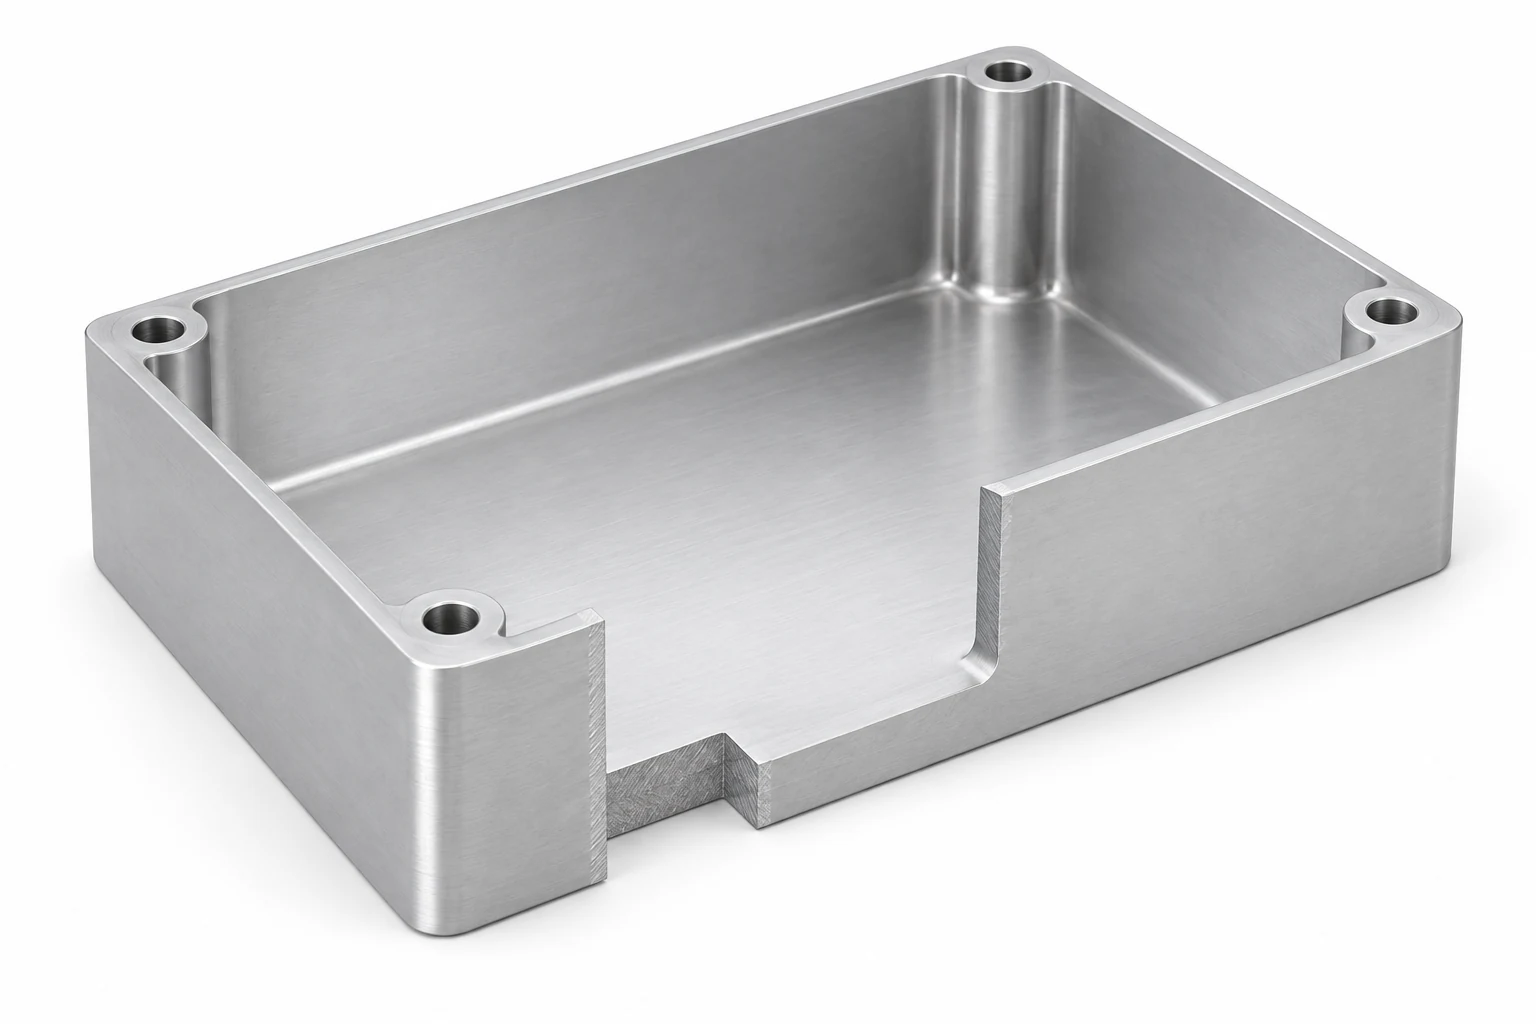
Valutare come verrà supportato il pezzo, dove agiranno i morsetti, come verranno separate le operazioni di sgrossatura e finitura e se il requisito finale di planarità si applica libero dal dispositivo di fissaggio o in un assemblaggio definito. Riservare spazio nella geometria per raggi di raccordo utili e accesso pratico degli utensili. Queste decisioni possono determinare l’esito prima che piccole differenze nella lavorabilità diventino rilevanti.
L’6082 rimane un candidato utile per la lavorazione, ma i suoi trucioli possono risultare difficili da spezzare in alcune operazioni. Hydro tratta specificamente le tecniche di controllo del truciolo per questa lega. Una buona lavorabilità non garantisce che una cavità profonda si pulisca autonomamente. [4]
Lasciate che corrosione, anodizzazione e saldatura restringano la scelta
Corrosione e aspetto superficiale
Il 6061 offre una combinazione utile di resistenza alla corrosione e risposta all’anodizzazione. Anche l’6082 supporta l’anodizzazione e l’impiego strutturale. Il 2024 richiede maggiore attenzione alla protezione dalla corrosione e all’aspetto; la sua resistenza da sola non è una valida ragione per sceglierlo per un alloggiamento estetico. [1] [3] [4]
Per il 7075, lo stato di tempra è determinante. Kaiser indica una migliore resistenza alla corrosione sotto sforzo per la tempra T7351 rispetto alla T651, con una resistenza tipica inferiore. La corrosione sotto sforzo richiede una lega sensibile, uno sforzo di trazione e un ambiente corrosivo; una valutazione generale della resistenza alla corrosione non risolve tale rischio. Valutare l’effettiva esposizione e la direzione dello sforzo nel materiale. [2]
Anche l’anodizzazione influenza la geometria finale. Definire i requisiti di rivestimento, i fori calibrati, le filettature, le superfici di accoppiamento e le aree da mascherare prima della lavorazione. Queste interfacce collegano la specifica di finitura ai requisiti dimensionali e di ispezione del pezzo. requisiti dimensionali e di ispezioneUna superficie mascherata richiede comunque una strategia di protezione adeguata. Per i componenti visibili, concordare un campione di aspetto utilizzando la lega e la finitura previste. Le linee guida NASA sull’anodizzazione pubblicate descrivono gli effetti dimensionali e dipendenti dalla lega sull’aspetto; non rendono obbligatori i requisiti di processo NASA per un alloggiamento commerciale. [7]
Assiemi saldati
Quando un componente meccanizzato deve essere saldato a fusione in un assieme, il 6061 o l’6082 costituiscono generalmente un punto di partenza più pratico rispetto al 2024 o al 7075. Il calore della saldatura riduce localmente la resistenza nell’alluminio temprato, quindi il valore T6 non trattato non può essere utilizzato inalterato per la zona saldata. Il giunto e la procedura di saldatura richiedono una valutazione specifica. [4] [8]
Un supporto fresato monoblocco evita un giunto saldato, ma si tratta di una modifica della strategia progettuale. Potrebbe alterare le dimensioni del materiale grezzo, la quantità di materiale asportato e il costo. Non considerare le quotazioni «fresato da pieno» e «fresato, quindi saldato» come equivalenti.
Confronta il costo di un componente finito accettabile
Avvia un confronto generico tra componenti con 6061, quindi calcola il prezzo delle alternative che soddisfano un requisito identificato. Non esiste una percentuale fissa affidabile per la differenza di costo tra 6061 e 7075. Le dimensioni del materiale grezzo disponibile, la quantità di materiale asportato, il sistema di fissaggio, la quantità richiesta, la finitura e l’ispezione influenzano tutti il risultato. Un grezzo 6082 disponibile localmente potrebbe essere più economico rispetto a una dimensione 6061 meno adatta; verifica tale alternativa tramite revisione progettuale.
Mantieni identica la revisione del disegno, la quantità, le dimensioni finali e i requisiti di ispezione in un confronto diretto tra materiali. Calcola separatamente il costo di un componente ridisegnato e alleggerito. La Guida ai costi CNC e alla selezione dei fornitori spiega come confrontare l’intero ambito di applicazione.
Una designazione utile del materiale indica in modo completo la lega, il trattamento termico (temper), la specifica del prodotto e i documenti richiesti. Il disegno definisce quindi le tolleranze funzionali, la finitura, le zone da mascherare e i criteri di accettazione dopo la finitura. Se sono ammesse sostituzioni, elenca esplicitamente le alternative approvate e le relative condizioni, anziché indicare genericamente «alluminio o equivalente».
FAQ sulla scelta della lega di alluminio
È 7075 migliore di 6061 per ogni supporto fresato CNC?
No. 7075 può essere utile quando la resistenza limita le dimensioni di un supporto compatto, ma un supporto limitato dalla deformazione elastica potrebbe beneficiare maggiormente di una modifica geometrica. Confronta il trattamento termico specificato, il carico applicato, l’esposizione alla corrosione e i requisiti di giunzione prima di effettuare la sostituzione.
Può 6082 sostituire 6061 senza modificare il disegno?
Solo se la specifica rilasciata lo consente già esplicitamente. In caso contrario, l’autorità progettuale deve approvare la lega, il trattamento termico (temper), la forma del prodotto e le proprietà richieste. Applicazioni simili non stabiliscono l’equivalenza dei materiali.
Quando ha senso utilizzare 2024 invece di 6061 o 7075?
2024 ha senso quando la progettazione strutturale o la specifica del materiale esistente lo giustificano, compresi i dati pertinenti sulla fatica e sulle proprietà direzionali. Includi i requisiti di protezione contro la corrosione e di finitura. Non rappresenta un aggiornamento automatico per un normale involucro.
L’alluminio T651 garantisce un alloggiamento fresato piano?
No. Il materiale grezzo sottoposto a distensione termica richiede comunque un piano di lavorazione adeguato alla quantità di materiale da asportare, alla geometria delle pareti e al sistema di supporto. Specificare se la planarità finale viene misurata nello stato libero o sotto un vincolo di montaggio specificato.
Diversi leghe di alluminio avranno lo stesso aspetto dopo l’anodizzazione?
Non assumere che ciò avvenga. La composizione della lega, la preparazione della superficie e il processo di anodizzazione influenzano l’aspetto. Utilizzare un campione concordato o criteri di accettazione per le superfici visibili e definire separatamente la finitura richiesta sulle interfacce funzionali.
Fonti tecniche
- Kaiser Aluminum, Sheet Coil & Plate Alloy 6061—Technical Data, Rev. 05/06, pp. 1–2: resistenza tipica, modulo di elasticità, densità nominale e caratteristiche comparative.
- Kaiser Aluminum, Sheet Coil & Plate Alloy 7075—Technical Data, Rev. 05/06, pp. 1–2: proprietà T651/T7351 e valutazioni della resistenza alla corrosione.
- Kaiser Aluminum, Sheet Coil & Plate Alloy 2024—Technical Data, Rev. 05/06, pp. 1–2: proprietà tipiche T4/T351 e limitazioni della finitura.
- Hydro, Alloy 6082, Revision 2019/02 (March 2019), pp. 1–2: valori minimi per estrusione, definizioni dei trattamenti termici, lavorazione, saldatura e anodizzazione.
- Oak Ridge National Laboratory, Effetti delle tensioni residue iniziali nelle lamiere di alluminio sulla deformazione del pezzo lavorato, 2024, abstract della pubblicazione. Materiale oggetto dello studio: 7050-T7451.
- Kaiser Aluminum, KaiserSelect General Engineering Plate: prodotti in lamiera T651 e relazione tra tensioni residue e deformazione da lavorazione.
- NASA/JSC, Specifiche di processo per l’anodizzazione delle leghe di alluminio, PRC-5006 Rev. D, June 2020, sezioni 3.0–3.1. Citato per i principi di progettazione; il disegno tecnico e il contratto determinano il processo applicabile e la sua revisione.
- TWI, Saldabilità dei materiali — Leghe di alluminio, Job Knowledge 21: leghe trattabili termicamente, limitazioni della saldatura a fusione e resistenza della zona termicamente influenzata.



