Vai al contenuto
VETCNCCNC MANUFACTURING
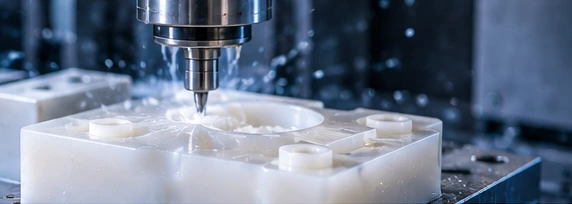
Mandrino CNC su un componente in plastica tecnica bianca — illustrazione generata con intelligenza artificiale, non una fotografia di VETCNC

Lavorazione in plastica CNC
per parti personalizzate

Confronta i materiali in plastica

Confronta le plastiche per la lavorazione CNC

Illustrazione stock in plastica tecnica beige — illustrazione generata con intelligenza artificiale, non una fotografia di VETCNC

PEEK per applicazioni con esposizione intensa a calore e prodotti chimici

PEEK merita di essere valutato quando il componente deve mantenere le prestazioni meccaniche sotto carico termico. Il grado esatto, gli additivi e l’esposizione chimica rimangono fattori determinanti; il semplice nome del materiale non costituisce un’approvazione della temperatura di impiego.[1]

Includi nella tua richiesta
Grado e produttore; senza additivi o rinforzato; temperatura, durata e carico applicato.
Lavorazione CNC di PEEK
Illustrazione stock in plastica tecnica bianca — illustrazione generata con intelligenza artificiale, non una fotografia di VETCNC

POM / acetale per parti di scorrimento e di posizionamento

POM unisce bassa assorbimento di umidità a utili proprietà di scorrimento. Specifica POM-C o POM-H, anziché considerare identico ogni stock di acetale. Un disegno che indica un marchio o un grado specifico richiede che tale requisito sia riportato esplicitamente nel preventivo.[2]

Includi nella tua richiesta
POM-C o POM-H; colore; superficie di accoppiamento, carico, velocità e lubrificante.
POM CNC machining
Illustrazione stock in plastica tecnica di colore naturale — illustrazione generata con intelligenza artificiale, non una fotografia di VETCNC

Nylon per rulli, guide e componenti soggetti ad usura

Il nylon può essere adatto per componenti meccanici esigenti, ma assorbe umidità. La conseguente variazione dimensionale dipende dal grado e dall’ambiente, pertanto devono essere indicati chiaramente lo stato richiesto al momento dell’ispezione e in condizioni di impiego.[3]

Includi nella tua richiesta
PA6, PA66 o grado specificato; materiale fuso o estruso; condizione di umidità al momento dell’accettazione.
Lavorazione al tornio/fresatrice in nylon CNC
Illustrazione stock in plastica trasparente — illustrazione generata con intelligenza artificiale, non una fotografia di VETCNC

Acrilico per coperture trasparenti e caratteristiche visibili

L’acrilico è una scelta valida quando è necessaria una visione chiara attraverso il componente. Identifica separatamente le facce di visione e l’aspetto dei bordi rispetto alle tolleranze dimensionali; una superficie lavorata non è automaticamente una superficie di qualità ottica.[4]

Includi nella tua richiesta
PMMA fuso o estruso; trasparente o colorato; facce di visione, limiti relativi a graffi e finitura dei bordi.
Lavorazione dell’acrilico CNC

Involucri, boccole, guide e componenti trasparenti in plastica

6 esempi di componenti

Involucri e supporti per sensori

Indicare le profondità delle tasche, le sezioni delle pareti e le superfici che determinano il posizionamento dell’insieme. Identificare i fori che richiedono inserti e le facce su cui non sono ammesse tracce di morsetto.

Boccole, manicotti e distanziali

Fornire l'albero o il foro abbinato, il carico operativo e l'eventuale lubrificazione. Specificare lo stato di ispezione richiesto affinché l'accoppiamento abbia un significato concordato.

Blocchi guida e pattini antiusura

Indicare la faccia di scorrimento e i riferimenti di montaggio. Comunicarci il materiale abbinato, il carico, il tipo di movimento e i criteri di sostituzione, anziché specificare esclusivamente il colore.

Rulli, ingranaggi e componenti per il movimento

Per un ingranaggio, indicare la specifica dei denti e il metodo di accettazione; per un rullo, identificare la superficie di scorrimento, il foro e la disposizione del cuscinetto. La fattibilità dipende specificamente dalla geometria.

Piastre isolanti e dispositivi di fissaggio per assemblaggio

Indicare i requisiti elettrici o di manipolazione e la classe esatta approvata. Aggiungere le caratteristiche di posizionamento e tutte le aree che richiedono una superficie pulita e priva di segni.

Coperchi trasparenti e alloggiamenti per ispezione

Identificare l’area di visione, la finitura dei bordi, gli elementi di fissaggio e il metodo di pulizia. Specificare se l’aspetto viene valutato confrontandolo con un campione approvato o con criteri scritti.

Quale plastica soddisfa le condizioni operative del tuo componente?

Proprietà di riferimento delle plastiche tecniche
Materiale / classe del grezzoProprietà di riferimentoCondizioni di provaUtilizzo della selezione
POM-C
TECAFORM AH naturale
Modulo di trazione 2,800 MPaISO 527-2, 1 mm/minRigidità di guide e distanziali
PA6
TECAMID 6 naturale
Assorbimento d’acqua 0.30 / 0.60%ISO 62, 24 / 96 h a 23°CTolleranza all’umidità per le dimensioni di accoppiamento
PEEK non caricato
TECAPEEK naturale
Modulo di trazione 4,200 MPaISO 527-2, 1 mm/minConfronta la rigidità con POM-C non caricato
PMMA trasparente fuso
PLEXIGLAS GS 0F00
Trasmissione luminosa ≈92%D65, DIN 5036-3Aree di visione trasparenti
PEEK non caricato
TECAPEEK naturale
Resistività volumica 10¹⁵ Ω·cm23°C, 12% UR; elettrodo in argentoSelezione della classe di isolamento elettrico

Proprietà tipiche dei gradi denominati EnsingerTECAFORM AH naturale,TECAMID 6 naturaleeTECAPEEK naturaledati di prodotto e RöhmPLEXIGLAS GS / XT. Le proprietà misurate nei test non definiscono la durata d’uso del componente finito, la temperatura di servizio né l’approvazione per l’applicazione.

Fresatura e tornitura di parti in plastica secondo il vostro disegno

Impostazione illustrativa di fresatura per un componente in plastica — illustrazione generata da IA, non una fotografia VETCNC

Fresatura di tasche, superfici piane e schemi di fori

Una parte in plastica fresata richiede supporto durante la rimozione del materiale. Inviare il modello e il disegno indicando le profondità delle tasche, le pareti sottili e le caratteristiche di posizionamento. Potremo quindi discutere l’accessibilità degli utensili, le superfici utilizzate per il fissaggio e qualsiasi caratteristica che necessiti di un’ulteriore fase di finitura.

CNC servizi di fresatura

Tornitura di fori passanti, spalle e diametri di accoppiamento

Per boccole e distanziali, definire le superfici che controllano l’assemblaggio. Specificare la profondità utile del foro, le smussature ai bordi, il tipo di filettatura e i limiti relativi ai segni lasciati dal sistema di fissaggio. Il foro e il diametro esterno devono essere verificati congiuntamente quando la parete è sottile.

CNC servizi di tornitura

Lavorazione di caratteristiche inclinate e su più facce

La lavorazione multiasse può risultare utile per caratteristiche presenti su facce diverse, ma il sistema di fissaggio e l’accessibilità per le operazioni di controllo devono comunque essere compatibili con la geometria del pezzo. La proposta di processo deve spiegare come verrà fissato e controllato il componente, non limitarsi a indicare il tipo di macchina.

5-assi CNC machining

Dettagli da chiarire prima della lavorazione di una parte in plastica

Le pareti sottili richiedono un supporto funzionale

Indicare le sezioni sottili, le tasche profonde e le caratteristiche lunghe e non supportate. Specificare dove sono ammessi i segni di supporto o di fissaggio e quali superfici non possono essere modificate. Discutere eventuali modifiche suggerite dello spessore delle pareti, dei raggi di raccordo o delle dimensioni del grezzo prima della definitiva approvazione del disegno.

Filettature e inserti richiedono un piano di assemblaggio

Specificare il tipo di filettatura, la profondità utile e la frequenza con cui il giunto verrà montato. Qualora siano richiesti inserti, includere il relativo disegno o numero di parte, i requisiti di ritenzione e se l’installazione è compresa nell’ordine.

L’ambiente d’impiego deve essere specificato nella documentazione tecnica

Includere umidità, fluidi di contatto, agenti detergenti e temperatura di esercizio. Il nylon merita particolare attenzione per i cambiamenti dimensionali legati all’umidità; la lavorazione dell’acrilico può introdurre tensioni che potrebbero richiedere un passaggio concordato di distensione.[3] [5]

Specifica il polimero, il caricante e il colore

Specifica il polimero, la qualità, le restrizioni del fornitore, il rinforzo e il colore. Una sostituzione proposta rimane una proposta: le modifiche al composto o al percorso di approvvigionamento devono essere approvate e documentate, anziché essere assunte sulla base di un nome simile del materiale

Discutere un requisito per un componente in plastica

Tolleranze per componenti in plastica e condizioni di misurazione

Dimensioni e condizioni di ispezione dei componenti in plastica
CaratteristicaRequisiti per i disegni.Condizioni di accettazione
Fori, alberi e accoppiamenti scorrevoliDimensioni di accoppiamento; tipo di accoppiamento; riferimenti geometrici (datums); condizione operativaCondizione/metodo di misurazione; campioni di assemblaggio, ove specificati
Pianità e superfici paralleleRiferimenti geometrici (datums); spessore delle pareti; supporto ammessoSupporto definito; prima o dopo l’assemblaggio
Posizione dei fori e filettatureRiferimenti geometrici (datums); disposizione dei fori; forma della filettatura; profondità utilizzabileStrumenti di misura/gauge adeguati; accesso alle caratteristiche interne
Componenti condizionati all’umidità o distesi (stress-relieved)Condizionamento; stabilizzazione; processo di distensione (stress-relief)Sequenza specificata di condizionamento, lavorazione finale e misurazione
Superfici trasparenti e esteticheSuperfici visibili; segni ammessi; criteri di aspettoCampioni/criteri approvati; illuminazione per l’ispezione; imballaggio protettivo

Concordare una tolleranza per il componente effettivo

Non esiste una singola tolleranza applicabile a ogni tipo di plastica, dimensione e geometria. Mantenere le dimensioni critiche distinte da quelle generali e indicare la condizione in cui devono essere verificate. Esaminiamo il materiale, l’accessibilità delle caratteristiche e il metodo di ispezione prima di accettare il requisito.

Specificare la finitura su ogni superficie funzionale

Involucro lavorato in stile acrilico trasparente — illustrazione generata da IA, non una fotografia VETCNC

Come lavorato

Superfici funzionali con requisiti concordati riguardo ai segni degli utensili e ai bordi. Indicare quali facce sono rilevanti per l’assemblaggio, lo scorrimento o la tenuta.

Sbavato / rifinito ai bordi

Specificare gli smussi dei bordi e qualsiasi bordo privo di smusso. I canali interni richiedono criteri specifici di accettazione relativi alle bave e alle particelle libere.

Lucidatura dell’acrilico

Identificare le facce visibili e la dimensione finale. Concordare il metodo di lucidatura e, se necessario, la sequenza di distensione per il materiale selezionato.

Finitura/marcatura specificata sul disegno

Fornire la specifica della finitura o della marcatura, la sua posizione e le prove richieste. La compatibilità viene verificata per il polimero esatto.

La distensione (stress relief) e la lucidatura dell’acrilico sono decisioni di processo distinte. Le linee guida ACRYLITE descrivono l’annientamento (annealing) per la distensione; la sequenza effettiva deve essere adattata al materiale e alla geometria scelti.[5]

Cosa verificare prima di accettare i pezzi

Illustrazione di un dispositivo di fissaggio in polimero lavorato — Illustrazione generata da intelligenza artificiale, non una fotografia VETCNC

Identificare il materiale, non solo il colore

Richiedere esattamente i documenti necessari per il vostro ordine: identificazione del fornitore e della qualità, riferimenti del materiale grezzo o del lotto, e qualsiasi dichiarazione richiesta. Definire come l’identificazione del materiale debba essere mantenuta durante lavorazione, imballaggio e consegna.

Far corrispondere la relazione alla revisione del disegno

Specificare le dimensioni da riportare, la revisione utilizzata e la condizione di misurazione concordata. Un documento relativo al materiale non sostituisce una relazione dimensionale, e una relazione di ispezione non attesta l’idoneità del progetto all’uso previsto.

Approvare separatamente l’aspetto e la pulizia

Per superfici trasparenti, assemblaggi puliti o componenti sensibili ai graffi, definire le modalità di manipolazione e i criteri di accettazione prima della produzione. Comunicarci i residui ammessi, l’imballaggio protettivo, l’etichettatura e se sia necessaria l’approvazione di un campione prima della liberazione del lotto completo.

Cosa influenza il costo di un componente in plastica lavorato?

Materiale grezzo e qualità specificata

Chiedere che nel preventivo siano indicati esattamente il composto, la forma di fornitura e le ipotesi di approvvigionamento. Una richiesta di colore speciale o una restrizione relativa a una fonte approvata non devono emergere dopo l’invio dell’ordine.

Geometria e accettazione finale

Tasche profonde, sezioni sottili, accoppiamenti critici e requisiti estetici influenzano ciascuno il lavoro necessario. Evidenziare le caratteristiche effettivamente critiche, anziché applicare il requisito più stringente a ogni superficie.

Campioni e quantità ripetute

Richiedere un preventivo per le quantità che si prevede effettivamente di ordinare. Tenere separati i costi relativi all’approvazione del campione, al lavoro preparatorio e alla produzione ripetuta, in modo che il prezzo del prototipo non venga scambiato per quello della produzione seriale.

Dalla prima quotatura al lancio della produzione seriale

Rivedere il disegno

Confermare il polimero, le caratteristiche critiche, le condizioni operative e i documenti richiesti. Separare i dettagli obbligatori dalle possibili modifiche progettuali.

Concordare il percorso e il preventivo

Rivedere le modalità di approvvigionamento del materiale, la lavorazione meccanica, eventuali finiture superficiali, i controlli ispettivi e i requisiti relativi al campione. Inserire chiaramente nel preventivo scritto il prezzo, l’ambito di fornitura e i tempi.

Approvare il campione, se richiesto

Valutare i primi pezzi in base al disegno concordato e ai criteri di assemblaggio. Registrare le modifiche sotto una nuova revisione prima di rilasciare ulteriori quantità.

Rilasciare e ripetere il lotto

Mantenere collegati all’ordine la classe di materiale approvata, la revisione, le condizioni di ispezione e le istruzioni per l’imballaggio. Rivedere tutte le modifiche prima di avviare una nuova produzione.

Domande relative all’ordinazione di parti in plastica lavorate al CNC-machine

Quali plastiche posso discutere con VETCNC?

Questa pagina tratta PEEK, POM/acetale, nylon, acrilico, ABS e PTFE. Inviateci la classe esatta, la forma di fornitura, il colore e i documenti richiesti, affinché possiamo verificare la disponibilità e definire l’ambito di lavorazione per il vostro componente.

Come scelgo tra POM e nylon?

POM ha una bassa assorbanza di umidità e utili proprietà di scorrimento. Il nylon offre un diverso equilibrio tra tenacità e comportamento nei confronti dell’umidità. Forniscici carico, movimento, superficie di accoppiamento e ambiente; la scelta deve essere verificata sulla base dei dati specifici del grado e del tuo progetto.[2] [3]

Potete realizzare componenti in PEEK per temperature elevate?

PEEK è un polimero ad alte prestazioni impiegato quando coesistono esigenze termiche e meccaniche. Indica il grado esatto, la temperatura continua e di picco, il tempo di esposizione e il carico. L’idoneità e la fattibilità della lavorazione vengono valutate sulla base di tale specifica, non dedotte da una generica classe di temperatura.[1]

Un componente in acrilico lavorato sarà completamente trasparente?

Non necessariamente su ogni faccia. Identifica quali facce sono attraverso le quali si osserva, i difetti accettabili e l’eventuale lucidatura richiesta. Concorda separatamente aspetto e dimensioni, includendo un campione di riferimento quando utile.[4] [5]

Quali tolleranze potete garantire sui componenti in plastica?

Inviare il disegno con le dimensioni critiche e i riferimenti geometrici identificati. Prima di accettare le tolleranze, esaminiamo il polimero, la geometria, lo stato del materiale grezzo, l’accessibilità delle caratteristiche e il metodo di misurazione. Una tolleranza generica riportata in questa pagina non descriverebbe in modo affidabile ogni singolo particolare.

Il nylon va misurato in condizione asciutta o dopo il condizionamento?

Ciò va concordato in funzione dell’applicazione. Il nylon assorbe umidità, modificando così le dimensioni e le proprietà meccaniche. Specifica nello standard lo stato di umidità o di condizionamento previsto e il metodo di accettazione.[3]

Posso sostituire un componente metallico con uno in plastica della stessa forma?

Non considerare il cambio di materiale come una semplice sostituzione del materiale grezzo. Rivedere con l’ufficio disegni i carichi sull’insieme, la temperatura, i giochi, il metodo di fissaggio e i criteri di accettazione. Una versione proposta in plastica deve essere valutata prima di sostituire il progetto originale.

Potete inserire inserti filettati o marcature?

Indicare la specifica o il codice parte dell’inserto, i requisiti di installazione, le verifiche di ritenzione e la posizione della marcatura. Potremo quindi esaminare il lavoro richiesto e confermare cosa è incluso nel preventivo. Non si assuma che ogni inserto o processo sia compatibile con ogni tipo di plastica.

Fornite certificati di materiale o dichiarazioni di conformità all’uso previsto?

Indicate esattamente quali documenti sono richiesti e quali restrizioni sussistono sulla provenienza del materiale. I documenti richiesti e l’ambito della verifica devono essere concordati prima dell’approvvigionamento. Un nome generico di polimero non dimostra la conformità di un componente finito.

È necessario realizzare un prototipo prima di ordinare una produzione in serie?

Un campione è particolarmente utile quando è necessario verificare l’adattamento in assemblaggio, l’aspetto estetico o le caratteristiche di manipolazione. Specificare i criteri di accettazione e se la produzione deve attendere un’approvazione scritta. Quantità del campione, tempistiche e rilascio del lotto vengono concordati insieme al preventivo.

Cosa devo inviare per ottenere un preventivo per la lavorazione di componenti in plastica?

Inviare il modello 3D corrispondente e il disegno quotato, la classe di materiale, la quantità richiesta e la data di consegna desiderata. Includere l’ambiente operativo, le dimensioni critiche e i requisiti di ispezione. Utilizzare il pulsante di richiesta informazioni per contattarci direttamente.

I miei disegni verranno trasmessi a un altro stabilimento?

Discutere riservatezza e ambito consentito di condivisione prima di inviare file soggetti a restrizioni. Se il progetto richiede un partner, concordare preliminarmente l’accordo e le responsabilità con VETCNC; è inoltre possibile valutare un’introduzione diretta.
SUPPORTO PER IL PROGETTO

Discuti la tua parte in plastica

Condividi il tuo disegno, il materiale e la quantità. Indicaci di cosa hai bisogno e ti risponderemo via email.

Riferimenti sui materiali e note di specifica
  1. Ensinger — TECAPEEK naturale (senza cariche PEEK)

    Considerazioni termiche, meccaniche e chimiche specifiche per la classe di materiale.

  2. Ensinger — POM / acetale

    POM-C e POM-H; proprietà di scorrimento e assorbimento di umidità.

  3. Ensinger — PA / poliammide

    Famiglie di nylon e variazioni dimensionali e prestazionali correlate all’umidità.

  4. ACRYLITE — PMMA fuso, grado generale

    Informazioni generali sul materiale acrilico / PMMA; confermare la classe effettiva e i requisiti estetici.

  5. ACRYLITE — Foglio di acrilico ricotto

    Alleviamento delle tensioni dopo la lavorazione; il trattamento deve essere adeguato al materiale e al componente effettivi.

Riferimenti dei produttori sulle proprietà dei polimeri e sulla loro lavorabilità. I dati specifici del prodotto e la specifica cliente rilasciata regolano l’ordine.

VETCNCCNC MANUFACTURING

Richiedi un preventivo

Carica disegno

*Campi obbligatori

Illustrazione del componente in plastica

Involucro in plastica nera con tasca e fori di fissaggio — illustrazione generata con intelligenza artificiale, non una fotografia di VETCNC
Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB