Vai al contenuto
VETCNCCNC MANUFACTURING
Alloggiamento e componenti di fissaggio lavorati, illustrati su uno sfondo industriale blu

Lavorazione aerospaziale CNC

Realizziamo alloggiamenti, staffe, alberi e attrezzature per lo sviluppo aerospaziale e per le attrezzature di supporto a terra. I lavori destinati all’installazione su velivoli richiedono una verifica dell’uso previsto e dei requisiti del fornitore prima dell’accettazione.

  • Componenti di sviluppo
  • Attrezzature di supporto a terra
  • Attrezzature per assemblaggio e ispezione

Alloggiamenti, staffe e componenti di attrezzature

Forniamo componenti singoli e dettagli di attrezzature per la costruzione di equipaggiamenti aerospaziali. Confronta le famiglie di parti riportate di seguito in base alle interfacce che devono essere preservate: chiusura dell’involucro, allineamento in fase di installazione, accoppiamenti rotanti o posizionamento del pezzo in lavorazione.

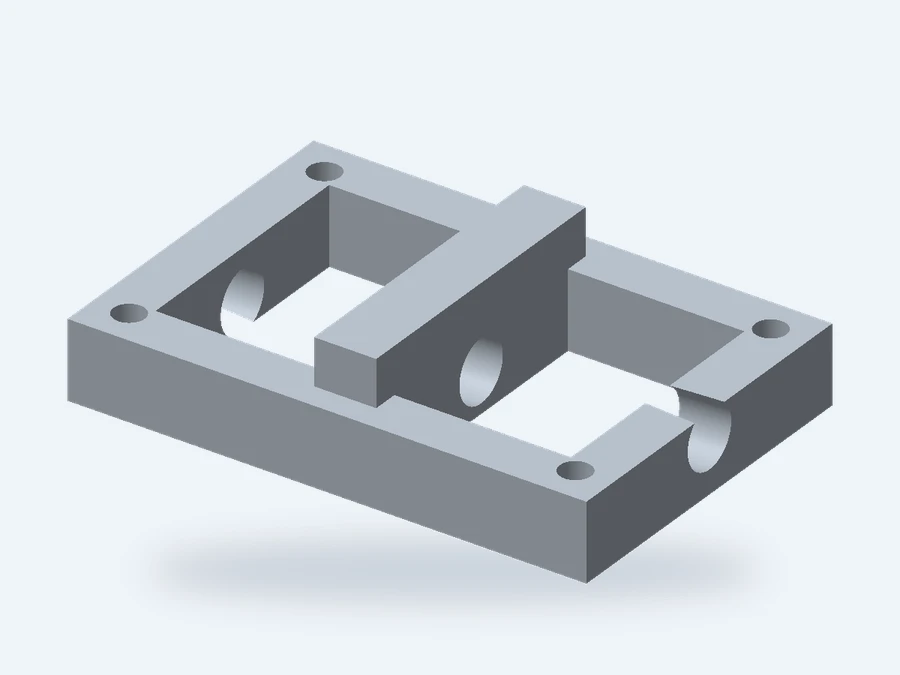
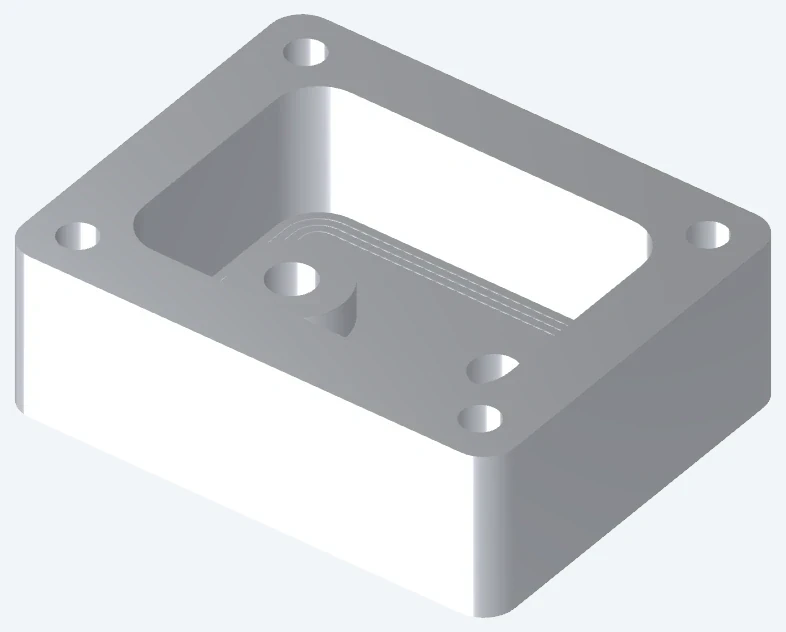
Geometria dell’alloggiamento con interfacce per il montaggio e per il coperchio

Alloggiamenti per avionica

Realizziamo corpi di alloggiamento con supporti per schede e sedi per coperchi incassate o piane. Un registro incassato può definire la posizione del coperchio; una superficie piana lascia tale posizionamento ad altre caratteristiche distinte. Le superfici di chiusura devono incontrarsi prima che altre geometrie interne impediscano l’inserraggio del coperchio.

  • Tasche per involucri
  • Sedi per coperchi
  • Aperture per connettori
Discuti questo componente
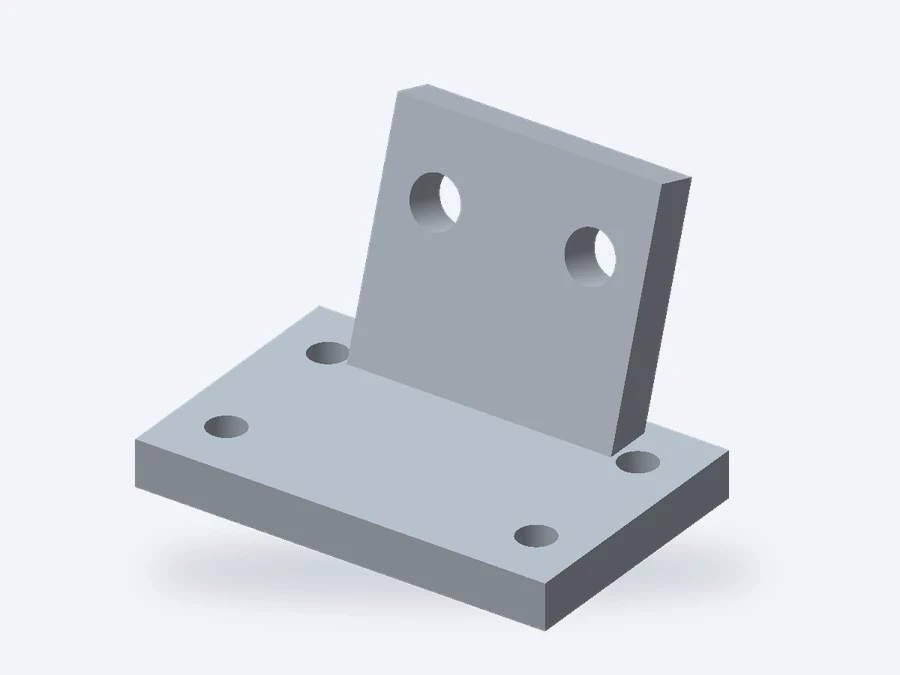
Supporto con facce di montaggio distinte e schemi di foratura

Staffe di fissaggio e supporti

Una staffa può rispettare le proprie dimensioni esterne ma lasciare comunque uno strumento inclinato o sfalsato. L’angolo della faccia di fissaggio e la posizione dei fori devono quindi fare riferimento all’interfaccia dell’equipaggiamento, specialmente quando la staffa collega due facce con angolazioni diverse.

  • Superfici di montaggio
  • Configurazioni dei fori filettati
  • Costole di rinforzo
Discuti questo componente
Alberi, manicotti e parti di posizionamento

Alberi, manicotti e parti di posizionamento

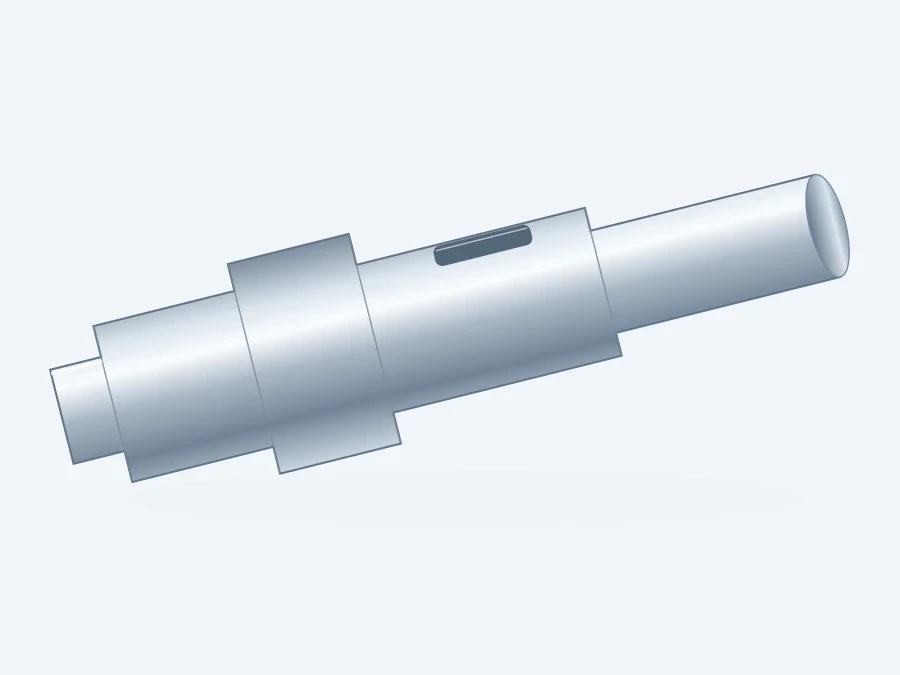
Per una bussola di posizionamento rimovibile, il foro definisce l’accoppiamento con il perno, mentre la spalla ne controlla la profondità di inserimento. Realizziamo entrambe queste caratteristiche mediante tornitura; identificare separatamente la lunghezza operativa rispetto alla smussatura di entrata evita che l’accoppiamento venga definito esclusivamente dalla lunghezza complessiva.

  • Diametri di posizionamento
  • Spalle
  • Caratteristiche trasversali
Discuti questo componente
Telai nervati e parti a più facce

Telai nervati e parti a più facce

I telai leggeri combinano nervature sottili con piastre di fissaggio più spesse. La profondità delle tasche, i raggi di raccordo alla radice e l’accessibilità posteriore alle nervature influenzano la quantità di materiale che può essere asportata mantenendo comunque un adeguato supporto per le ultime passate di finitura.

  • Pareti nervate
  • Tasche aperte
  • Caratteristiche inclinate
Discuti questo componente
Fixtures per assemblaggio e ispezione

Fixtures per assemblaggio e ispezione

Realizziamo piastre di fissaggio, elementi di posizionamento e dettagli di supporto sostituibili. Elementi di usura separati risultano utili nei casi in cui i carichi ripetuti danneggerebbero altrimenti la piastra principale; le loro superfici di appoggio e il relativo schema di fissaggio devono consentire il riposizionamento preciso del ricambio.

  • Contatti di posizionamento
  • Supporti per il pezzo in lavorazione
  • Dettagli sostituibili
Discuti questo componente
Blocchi con raccordi e componenti per banchi di prova

Blocchi con fori di derivazione e parti per bancali di prova

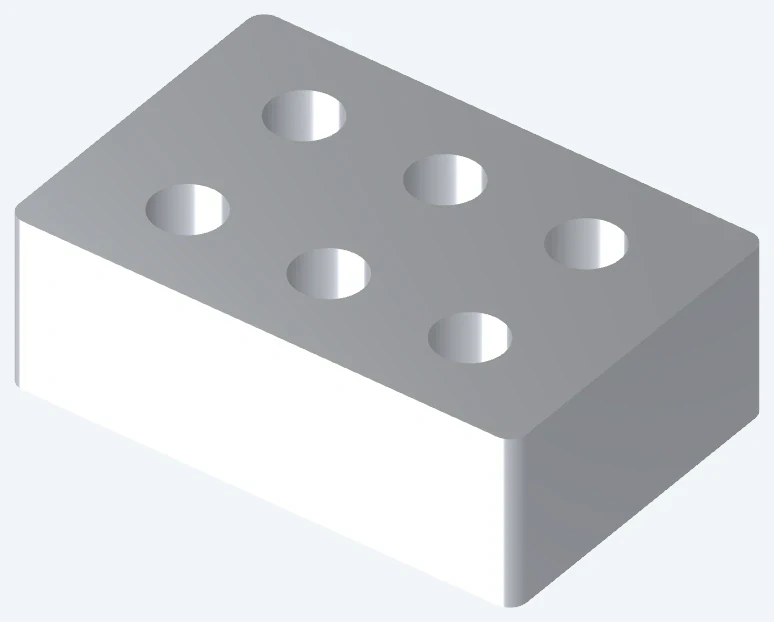
I blocchi di prova con fori trasversali richiedono accesso per rimuovere le bave nei punti in cui i passaggi si intersecano. La profondità di inserimento dei tappi e la fuoriuscita del trapano devono inoltre lasciare aperto il percorso di flusso previsto; l’ingresso del porto da solo non definisce la connessione interna.

  • Passaggi incrociati
  • Interfacce dei tappi
  • Superfici di tenuta
Discuti questo componente

Confezionamento dell’avionica, attrezzature per uso a terra e installazione sull’aeromobile

La stessa forma lavorata può servire per un’assemblea di verifica di adattamento, una fixture riutilizzabile per uso a terra o un’installazione sull’aeromobile. Ogni utilizzo modifica i controlli che rendono il componente funzionale e l’approvazione necessaria per acquistarlo.

Geometria dell’alloggiamento con interfacce per il montaggio e per il coperchio

Verifica dell’intera assemblea avionica

Un prototipo di alloggiamento risulta particolarmente utile quando può essere assemblato con la scheda effettiva, i connettori e le viti. Lavoriamo le caratteristiche di montaggio e di involucro richieste affinché il vostro team possa verificare tali interfacce contemporaneamente.

Prevedere spazio sia per il connettore accoppiato che per il suo percorso di rimozione, non soltanto per il ritaglio del connettore. Un coperchio chiuso può inoltre interferire con le uscite dei cavi, le teste delle viti o una scheda montata al di sopra del fondo della tasca.

Confezionamento degli equipaggiamenti

L’altezza di distanziamento della scheda, le linee centrali dei connettori e la parte inferiore del coperchio determinano l’inviluppo disponibile per i componenti.

Accesso per la manutenzione

Un coperchio rimovibile richiede spazio libero per l’utensile selezionato e sufficiente margine per estrarlo senza interferire con gli equipaggiamenti adiacenti.

Supporto con facce di montaggio distinte e schemi di foratura

Attrezzature riutilizzabili di supporto e ispezione per uso a terra

Per un alloggiamento o un pannello sottile, i supporti devono agire sulle aree di contatto previste prima del serraggio delle morse. Serrare una faccia non supportata può alterare la forma da assemblare o da misurare.

Una fixture con spazio libero sotto il pezzo in lavorazione consente il caricamento e lo scarico senza trascinare le superfici finite sui locatori. Anche l’accesso per sonde, viti e connettori deve essere previsto nel layout della fixture.

Supporto prima del serraggio

Posizionare i vincoli vicino ai supporti; utilizzare la morsa per raddrizzare un pezzo deformata altera le condizioni di ispezione.

Spazio libero per sonde e utensili

Fornire un approccio privo di ostacoli a ogni caratteristica da controllare e un percorso di ritiro successivo all’operazione.

Fixtures per assemblaggio e ispezione

Approvvigionamento di componenti destinati all’installazione sull’aeromobile

Il lavoro di installazione richiede un percorso di approvvigionamento qualificato oltre a un disegno lavorabile. Prima di accettare tale ambito, verifichiamo il sito produttivo richiesto, i fornitori di lavorazione approvati e le clausole qualitative del cliente.

VETCNC collabora con fabbriche in Cina e con una rete di partner. Se l’ordine impone restrizioni sul paese di produzione o indica fonti approvate, tale requisito deve essere definito nella fase iniziale di sourcing, prima del trasferimento dei file tecnici.

Autorità progettuale

Le deviazioni dal disegno richiedono l’accettazione dell’autorità designata. Un suggerimento di realizzabilità da parte del fornitore non autorizza alcuna modifica progettuale.

Ambito di produzione

L’approvazione di un processo deve coprire l’operazione richiesta presso la fonte effettiva; un trattamento con denominazione simile non costituisce un’approvazione equivalente.

Costruzione di prototipi, campioni per ispezione e ordini ripetuti

I prototipi, i costrutti per accettazione e quelli ripetuti devono rispondere a domande diverse. Forniamo il preventivo in base allo stato richiesto del componente e ai documenti necessari per la fase che state acquistando.

Prototipi di sviluppo

Utilizzare il prototipo per verificare l’accessibilità all’assemblaggio, l’allineamento e i giochi. Se il materiale o la finitura differiscono da quelli del componente finale, i risultati della verifica di montaggio non possono attestare la resistenza, l’usura o le prestazioni anticorrosive del componente finale.

Campioni per ispezione e accettazione

Per una costruzione di accettazione, utilizzare il materiale e il percorso di lavorazione previsti e identificare le caratteristiche da fornire. Una prova di assemblaggio riuscita da sola non fornisce le evidenze caratteristica-per-caratteristica richieste da un pacchetto di primo articolo.

Ordini ripetuti di componenti

Gli ordini ripetuti devono preservare le interfacce intercambiabili, non solo la forma esterna nominale. Una modifica del connettore, dell’inserto o della finitura può influenzare un accoppiamento già consolidato, anche quando la maggior parte del modello rimane invariata.

Riferimenti materiali per componenti di apparecchiature aerospaziali

Resistenza, massa e risposta termica portano a scelte diverse di materiale per un alloggiamento, un supporto e un contatto di attrezzatura. I riferimenti riportati di seguito indicano lo stato di fornitura alla base di ciascun valore; la specifica materiale rilasciata regola l’ordine.

Riferimenti materiali per componenti di apparecchiature aerospaziali
Riferimento materialeValori dei parametriContesto del pezzo / del materiale grezzo
Estruso 6061-T6 / T6511Limite di snervamento ≥240 MPa; resistenza a trazione ≥260 MPaCorpi di supporto, staffe e basi per fissaggi
Ti-6Al-4V · barra ricotta ASTM B348Limite di snervamento ≥828 MPa; resistenza a trazione ≥895 MPaDiametro / spessore <76.2 mm; 20°C
Lega 625 · ricottaDensità 8.44 g/cm³; conducibilità 9.8 W/(m·K)Interfacce esposte al calore; conducibilità a 21°C
PEEK · TECAPEEK naturaleModulo 4.2 GPa; dilatazione 50 µm/(m·K)Spessori, guide e contatti per utensili

Fonti: estrusione minima Hydro Alloy 6061; barra minima TIMET TIMETAL 6-4 (longitudinale, 20°C); lega Special Metals 625 (conducibilità dopo ricottura a 2,100°F/1 h); dati tipici Ensinger TECAPEEK naturale (modulo a 1 mm/min; dilatazione longitudinale, 23–60°C).

Fresatura, tornitura e lavorazione multiface

L'accessibilità delle caratteristiche è un utile controllo dei costi prima del rilascio di un progetto. Tasche profonde, nervature ravvicinate e fori su diverse facce possono richiedere utensili o configurazioni differenti, anche quando il pezzo è di piccole dimensioni.

Interfacce che controllano l’adattamento in assemblaggio

Applicare tolleranze più stringenti esclusivamente sulle superfici che definiscono il posizionamento, la tenuta o il contatto nell’assemblaggio. Applicare la stessa tolleranza stringente su ogni superficie esterna comporta lavoro aggiuntivo senza necessariamente migliorare l’adattamento.

Telai nervati e parti a più facce

Superfici di posizionamento e posizione dei fori

Un foro passante per viti a gioco consente un certo movimento all’interno del foro. Quando la posizione di installazione deve essere ripetibile, il progetto richiede caratteristiche di posizionamento definite e controlli di posizione riferiti ai riferimenti di montaggio.

Pareti sottili e nervature

Un coperchio sottile può apparire piano durante la serraggio e deformarsi dopo il rilascio. L’accettazione in stato libero o vincolato deve corrispondere alla sua funzione, utilizzando i supporti specificati qualora sia richiesto il vincolo.

Filettature e superfici funzionali

L’ingranamento completo della filettatura è più corto della profondità totale del foro praticato. La lunghezza dell’inserto, lo spazio di riserva nel foro cieco e la portata della vite abbinata devono lasciare spazio sotto la filettatura operativa senza perforare la parete adiacente.

Dimensioni dopo il trattamento

Un foro di posizionamento rivestito può risultare più piccolo rispetto alle sue dimensioni lavorate. I requisiti dimensionali finali devono distinguere chiaramente le zone mascherate da quelle rivestite e indicare lo stato in cui il componente abbinato deve essere inserito.

Finitura senza perdita di adattamento o contatto elettrico

Il trattamento superficiale deve essere adeguato sia alla superficie funzionale sia all’esterno esposto. Manteniamo coerenti ambito del trattamento e condizione finale del disegno nella quotazione.

Specifiche di processo

Anodizzazione, rivestimenti di conversione e placcature specifiche soddisfano requisiti diversi. La scelta è regolata dalla specifica di processo e dalla fonte approvata; una descrizione estetica come «finitura nera» è insufficiente per una superficie funzionale.

Mascheratura e copertura

L'alluminio anodizzato presenta uno strato superficiale elettricamente isolante. Le zone per il bonding o il collegamento a terra potrebbero richiedere un trattamento alternativo specificato o un confine di mascheratura, tenuto separato dalla superficie estetica esterna.

Texture sulle zone di tenuta e di contatto

Un valore di rugosità da solo non descrive un graffio profondo attraverso una zona di tenuta. I difetti locali e la direzione dei segni lasciati dall’utensile richiedono criteri di accettazione specifici laddove intersechino il percorso di tenuta o di contatto.

Caratteristiche di posizionamento e misurazioni sul primo pezzo

Verifichiamo le interfacce che posizionano il corpo, la staffa o il dispositivo di fissaggio. I riferimenti numerici riportati di seguito si applicano quando il disegno specifica l’adattamento o la serie filettata indicata.

Un rapporto dimensionale registra le caratteristiche selezionate sui pezzi ispezionati. Un pacchetto FAI IAQG 9102 verifica i requisiti concordati per il prodotto attraverso il processo e la documentazione definiti; non costituisce un sostituto dell’approvazione del fornitore né di una decisione di idoneità al volo.

Caratteristiche di posizionamento e misurazioni sul primo pezzo
Caratteristica / verificaParametro o riferimentoDettaglio di accettazione
Foro della bussola di posizionamentoH7, nominale >6–10 mm
0 a +0.015 mm
Lunghezza operativa del foro dopo la finitura specificata
Filetti di fissaggio metriciPasso grosso: M6 × 1.0; M8 × 1.25 mmLa classe filettata e l’ingaggio utilizzabile rimangono indicazioni distinte
Schema di fissaggio della staffaTolleranza di posizione (mm); riferimenti ai datiAssi dei fori posizionati rispetto alle facce di montaggio dell’equipaggiamento
Coperchio sottile o telaio nervatoPianezza / profilo (mm)Ispezione nello stato libero o vincolato indicato nel disegno
Riferimento dimensionale20°C temperatura di riferimento standardRegistrare la temperatura del pezzo o la correzione applicata

I valori di adattamento sono scostamenti dimensionali rispetto al valore nominale. Le registrazioni relative al primo pezzo e al processo rimangono collegate alla configurazione del pezzo accettata. Riferimenti: ELESA+GANTER, tabelle DIN ISO 286; Bossard, filetti metrici ISO; NIST, temperatura di riferimento standard.

Qualifica del fornitore

In questa sede non viene rivendicata alcuna certificazione AS9100, alcuna qualifica di fornitore approvata dal cliente né alcuna approvazione di idoneità al volo. Le approvazioni richieste devono corrispondere al sito produttivo e all’ambito di fornitura proposti. IAQG OASIS fornisce informazioni sulla certificazione e registrazione dei fornitori aerospaziali.

Identità del componente e protezione della superficie

I team addetti alla ricezione devono identificare la variante corretta senza rischiare danni alle sue superfici funzionali. L’imballaggio e le etichette devono supportare tale verifica prima che il pezzo raggiunga l’assemblaggio.

Layout dell'imballaggio con componenti separati e campi identificativi per numero parte, revisione, lotto, quantità e ID record

Protezione delle superfici funzionali

Le nervature sottili, i locatori sporgenti e i fori finiti necessitano di separazione affinché i componenti adiacenti non possano urtarli. La protezione deve inoltre consentire la rimozione del pezzo senza esercitare trazione su una caratteristica delicata.

Collegamento tra componenti e registrazioni

Incorciature simili con schemi di connettori diversi possono apparire identiche su un vassoio. Riferimenti di parte distinti ed etichette visibili sul packaging distinguono le varianti prima che l'operatore ne apra la protezione.

Gestione delle versioni aggiornate dei componenti

Quando sia i componenti vecchi che quelli aggiornati sono in circolazione, la revisione del disegno riportata sul packaging impedisce al team ricevente di considerarli intercambiabili. La destinazione accettata per le scorte precedenti è definita nell’ambito della release della modifica.

Domande sull’usinatura aerospaziale

È possibile fornire un preventivo per un alloggiamento prima che tutti i dettagli non critici siano definitivi?

Sì. Un preventivo preliminare può basarsi su una versione di progetto chiaramente identificata e indicare esplicitamente gli elementi ancora aperti. Separare i dettagli estetici non risolti dalle dimensioni che determinano le dimensioni del grezzo, lo spessore delle pareti o le interfacce di assemblaggio; tali elementi possono modificare il percorso produttivo e il prezzo.

Le varianti di un alloggiamento possono condividere lo stesso grezzo o operazioni di usinatura comuni?

Possono condividere le prime operazioni quando geometria esterna, grezzo e tasche principali coincidono. Un’apertura per connettore che elimini una superficie di serraggio può modificare tale percorso. Identificare separatamente le quantità per ciascuna variante, affinché nel preventivo sia possibile distinguere il lavoro condiviso da quello specifico per ogni variante.

Un campione fisico può sostituire il disegno tecnico per un ricambio destinato a equipaggiamenti a terra?

Un campione può chiarire forma e modalità di assemblaggio, ma usura, rivestimenti e riparazioni precedenti possono nascondere le dimensioni o il materiale originali. Anche un ricambio richiede comunque una definizione autorizzata dei giochi funzionali, del materiale e dei requisiti di accettazione. Copiare esclusivamente le misure rilevate sul campione potrebbe replicarne l’usura.

Un componente aggiornato richiede sempre un nuovo pacchetto FAI completo?

Non tutte le modifiche hanno la stessa portata. La revisione applicabile 9102 e i requisiti del cliente determinano la valutazione delle caratteristiche interessate e l’eventuale necessità di un FAI completo o parziale. La valutazione della modifica deve essere conclusa prima di fare affidamento su una precedente presentazione per la produzione della versione aggiornata.

È possibile sostituire la lega specificata con una lega più facilmente reperibile?

Solo tramite il percorso autorizzato di approvazione del progetto o degli acquisti. Nomi simili di leghe o resistenze nominali non garantiscono equivalenza in termini di corrosione, fatica o stato del materiale. Manteniamo nella quotazione la lega specificata, a meno che non venga espressamente accettata un’alternativa.

Possiamo acquistare i componenti prima dell’esecuzione della nostra operazione di finitura approvata?

Questo passaggio può essere quotato. Deve indicare esplicitamente le dimensioni pre-finitura, le superfici protette e la figura responsabile della verifica del componente finale dopo il trattamento. Un componente accettato prima dell’operazione esterna e un componente finito rappresentano ambiti di consegna differenti.

È possibile utilizzare un altro partner produttivo per questo ordine?

Un accordo con un partner o una presentazione diretta possono essere discussi quando opportuno. Concordare il produttore effettivo e le relative responsabilità prima della messa in produzione; qualsiasi modifica della fonte rimane soggetta ai requisiti di qualifica del progetto e all’approvazione del cliente.

Come devono essere condivise le informazioni tecniche riservate?

Iniziare con una descrizione non riservata. Concordare riservatezza, autorizzazione del destinatario e un metodo di trasferimento adeguato prima di scambiare informazioni tecniche soggette a restrizioni. Non caricare dati soggetti a restrizioni tramite il modulo generale di richiesta.

SUPPORTO PER IL PROGETTO

Discuti il tuo componente aerospaziale

Inizia descrivendo la funzione del componente e i requisiti del fornitore per l’ordine proposto. Utilizza una descrizione non riservata fino a quando non viene concordato il percorso di trasferimento.

VETCNCCNC MANUFACTURING
Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB