Przejdź do treści
VETCNCCNC MANUFACTURING
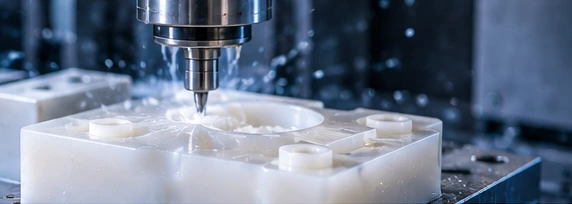
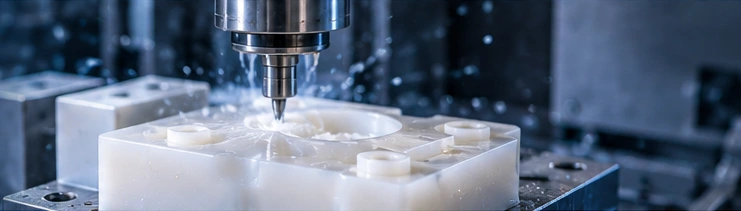
Wrzeciono CNC nad białym elementem z inżynierskiego tworzywa sztucznego — ilustracja wygenerowana przez AI, nie jest to zdjęcie fabryki VETCNC

Obróbka tworzyw sztucznych CNC
dla niestandardowych elementów

Porównaj materiały z tworzyw sztucznych

Porównaj obróbkę plastików CNC

Ilustracja zapasu beżowego tworzywa sztucznego inżynierskiego — ilustracja wygenerowana przez AI, nie jest to zdjęcie fabryki VETCNC

PEEK do zastosowań wymagających odporności na wysokie temperatury i działanie chemikaliów

PEEK może być odpowiedni dla elementów wymagających wytrzymałości mechanicznej przy obciążeniu termicznym. Stopień, wypełniacze i narażenie na czynniki chemiczne decydują o przydatności; sama nazwa materiału nie określa dopuszczalnej temperatury eksploatacji.[1]

Zawrzyj w swoim zapytaniu
Gatunek i producent; bez wypełniacza lub wzmocniony; temperatura, czas trwania i obciążenie stosowane.
Obróbka CNC PEEK
Ilustracja zapasu białego tworzywa sztucznego inżynierskiego — ilustracja wygenerowana przez AI, nie jest to zdjęcie fabryki VETCNC

POM / acetal do elementów ślizgowych i pozycjonujących

POM łączy niską absorpcję wilgoci z przydatnymi właściwościami ślizgowymi. Określ POM-C lub POM-H, zamiast traktować cały zapas acetalu jako jednolity. Rysunek zawierający nazwę konkretnej marki lub klasy wymaga przekazania tego wymogu do oferty.[2]

Zawrzyj w swoim zapytaniu
POM-C lub POM-H; kolor; powierzchnia współpracy, obciążenie, prędkość i smar.
POM CNC obróbka
Ilustracja zapasu naturalnie zabarwionego tworzywa sztucznego inżynierskiego — ilustracja wygenerowana przez AI, nie jest to zdjęcie fabryki VETCNC

Nylon do rolek, prowadnic i elementów zużywalnych

Nylon może być stosowany w wytrzymałych elementach mechanicznych, ale pochłania wilgoć. Powstała zmiana wymiarowa zależy od klasy materiału i środowiska, dlatego należy określić wymagany stan elementu podczas kontroli jakości oraz w trakcie eksploatacji.[3]

Zawrzyj w swoim zapytaniu
PA6, PA66 lub określony gatunek; materiał odlewany lub wytłaczany; stan wilgotności w momencie przyjęcia.
Obróbka CNC nylonu
Ilustracja zapasu przezroczystego tworzywa sztucznego — ilustracja wygenerowana przez AI, nie jest to zdjęcie fabryki VETCNC

Akryl do przezroczystych pokryw i widocznych elementów

Akryl nadaje się tam, gdzie ważna jest przejrzystość elementu. Powierzchnie widoczne i wygląd krawędzi należy określić osobno od tolerancji wymiarowych; powierzchnia uzyskana metodą skrawania nie jest automatycznie powierzchnią o jakości optycznej.[4]

Zawrzyj w swoim zapytaniu
PMMA odlewane lub wytłaczane; przezroczyste lub barwione; powierzchnie widoczne, zadrapania oraz ograniczenia wykończenia krawędzi.
Obróbka akrylu CNC

Korpusy, wkładki, prowadnice i przezroczyste elementy z tworzyw sztucznych

6 przykłady elementów

Korpusy i uchwyty czujników

Wskaż głębokości wgłębień, grubości ścian oraz powierzchnie służące do lokalizacji zespołu. Zidentyfikuj otwory wymagające wkładek oraz powierzchnie, na których niedopuszczalne są ślady uchwytów.

Wkładki, tuleje i dystansy

Podaj średnicę osadzanego wału lub otworu, obciążenie robocze oraz ewentualne środki smarujące. Określ warunki kontroli, aby dopasowanie miało ustaloną, wspólnie rozumianą definicję.

Bloków prowadzących i nakładek zużyciowych

Bloki prowadzące i wkładki ścieralne wymagają zdefiniowanej powierzchni ślizgowej oraz odniesień montażowych. Wybór materiału zależy od materiału współpracującego, obciążenia, ruchu oraz kryteriów wymiany.

Wałki, zębniki i elementy układów ruchu

Dla zębnika podaj specyfikację zębów oraz metodę akceptacji; dla wałka określ powierzchnię ślizgową, otwór wewnętrzny oraz układ łożysk. Możliwość wykonania zależy od konkretnej geometrii.

Płytki izolacyjne i uchwyty montażowe

Wymień wymagania elektryczne lub związane z obsługą oraz dokładny zatwierdzony stop materiału. Dodaj cechy lokalizacyjne oraz obszary wymagające czystej, bez śladów powierzchni.

Przezroczyste pokrywy i obudowy do inspekcji

Określ obszar widoczności, wykończenie krawędzi, elementy mocujące oraz metodę czyszczenia. Wskazówka: ocenę wyglądów przeprowadza się względem zatwierdzonego wzorca lub pisemnych kryteriów.

Który plastik najlepiej odpowiada warunkom pracy Twojego elementu?

Odniesienie do właściwości inżynierskich tworzyw sztucznych
Materiał / stop surowcaOdniesienie do właściwościWarunki badaniaZastosowanie wyboru
POM-C
TECAFORM AH naturalny
Moduł rozciągania 2,800 MPaISO 527-2, 1 mm/minSztywność prowadnic i dystansów
PA6
TECAMID 6 naturalny
Wchłanianie wody 0.30 / 0.60%ISO 62, 24 / 96 h w temperaturze 23°CDopuszczalna zawartość wilgoci dla wymiarów współpracujących
Niezmodyfikowany PEEK
TECAPEEK naturalny
Moduł rozciągania 4,200 MPaISO 527-2, 1 mm/minPorównaj sztywność z nieuzbrojonym POM-C
Przezroczysty, odlewany PMMA
PLEXIGLAS GS 0F00
Przepuszczalność światła ≈92%D65, DIN 5036-3Przezroczyste obszary widoczności
Niezmodyfikowany PEEK
TECAPEEK naturalny
Opór objętościowy 10¹⁵ Ω·cm23°C, 12% RH; elektroda srebrowaWybór stopu tworzywa spełniającego wymagania izolacji elektrycznej

Typowe właściwości oznaczonych gatunków zgodnie z danymi EnsingerTECAFORM AH naturalny,TECAMID 6 naturalnyiTECAPEEK naturalnydane produktowe oraz RöhmPLEXIGLAS GS / XTWłaściwości badawcze nie określają trwałości zużyciowej gotowego elementu, temperatury roboczej ani zatwierdzenia do konkretnego zastosowania.

Frezowanie i toczenie elementów plastycznych według Twojego rysunku

Ilustracyjne ustawienie frezarki do obróbki komponentu plastycznego — ilustracja wygenerowana sztuczną inteligencją, nie jest to zdjęcie VETCNC

Frezowanie kieszeni, powierzchni czołowych i wzorów otworów

Głębokość kieszeni, cienkie ścianki oraz cechy pozycjonujące określają dostęp narzędzi i podparcie przedmiotu obrabianego. Powierzchnie zaciskania oraz cechy wymagające osobnego etapu wykańczania również wpływają na plan frezowania.

usługi frezowania CNC

Toczenie otworów, powierzchni czołowych i średnic współpracujących

Dla wkładek i dystansów zdefiniuj powierzchnie decydujące o montażu. Podaj przydatną głębokość otworu, załamania krawędzi, kształt gwintu oraz ograniczenia dotyczące śladów uchwytu. Średnicę otworu i zewnętrzną należy sprawdzić łącznie, gdy ścianka jest cienka.

CNC usługi toczenia

Obróbka cech nachylonych i wielościanowych

Obróbka wieloosiowa może zapewnić dostęp do cech znajdujących się na różnych powierzchniach. Montaż uchwytu i dostęp do kontroli pomiarowej nadal muszą być dostosowane do geometrii detalu.

Obróbka CNC 5-osiowa

Szczegóły wymagające wyjaśnienia przed obróbką elementu plastycznego

Cienkie ścianki wymagają skutecznego podparcia

Zaznacz cienkie przekroje, głębokie kieszonki oraz długie, niestabilne cechy. Wskazówka, gdzie dopuszczalne są ślady podparcia lub zacisku oraz które powierzchnie nie mogą zostać zmienione. Omów wszelkie proponowane zmiany grubości ścianek, promieni załamania lub wymiarów surowca przed zatwierdzeniem rysunku.

Gwinty i wkładki wymagają planu montażu

Podaj rodzaj gwintu, przydatną głębokość oraz częstotliwość montażu połączenia. Gdy wymagane są wkładki, dołącz ich rysunek lub numer katalogowy, wymagania dotyczące utrzymania oraz informację, czy montaż wkładek jest objęty zamówieniem.

Środowisko eksploatacyjne powinno znaleźć się w specyfikacji

Uwzględnij wilgotność, płyny kontaktowe, środki czyszczące oraz temperaturę pracy. Nylon szczególnie zasługuje na przeanalizowanie pod kątem zmian wymiarów związanych z pochłanianiem wilgoci; frezowanie akrylu może wprowadzić naprężenia, które mogą wymagać uzgodnionej operacji zwalniania.[3] [5]

Określ polimer, napełniacz i kolor

Specyfikacja materiału obejmuje polimer, gatunek, ograniczenia dotyczące dostawcy, wzmocnienie oraz kolor. Każda zmiana kompozytu lub źródła dostawy materiału wymaga udokumentowanej zgody, nawet jeśli nazwy materiałów są podobne.

Omów wymagania dotyczące części plastycznej

Dopuszczalne odchylenia dla elementów plastycznych oraz warunki pomiaru

Wymiary tworzyw sztucznych i warunki kontroli
CechaWymagania dotyczące rysunkówWarunki akceptacji
Otworki, wały i pasujące połączenia ślizgoweWymiary współpracujących elementów; pasowanie; bazy pomiarowe; warunki eksploatacjiWarunki / metoda pomiaru; próbki montażowe — tam, gdzie określono
Płaskość i powierzchnie równoległeBazy pomiarowe; grubość ścianki; dozwolone podparcieZdefiniowane podparcie; przed lub po montażu
Położenie otworów i gwintyBazy pomiarowe; układ otworów; kształt gwintu; użyteczna głębokośćDopuszczalne wzorniki / pomiary; dostęp do cech wewnętrznych
Elementy kondycjonowane wilgotnościowo lub poddane odpoczynkowi naprężeńKondycjonowanie; stabilizacja; proces odpoczynku naprężeńOkreślona kolejność kondycjonowania, docinania końcowego i pomiaru
Powierzchnie przeznaczone do oglądania i powierzchnie estetycznePowierzchnie widoczne; dozwolone znaki; kryteria wykończeniaZatwierdzona próbka / kryteria; oświetlenie kontrolne; opakowanie ochronne

Ustal dopuszczalne odchylenie dla rzeczywistego elementu

Nie istnieje jedna uniwersalna wartość dopuszczalnego odchylenia stosowana do każdego tworzywa sztucznego, rozmiaru i geometrii. Wyróżnij wymiary krytyczne od ogólnych wymiarów oraz określ warunek, w jakim muszą być one spełnione. Przed zaakceptowaniem wymagań przeprowadzamy analizę materiału, dostępności do cech geometrycznych oraz metody kontroli.

Określ wykończenie każdej powierzchni funkcjonalnej.

Przezroczysta obudowa typu akrylowego, wykonana metodą frezowania — ilustracja wygenerowana sztuczną inteligencją, nie jest to zdjęcie VETCNC

Jak po obróbce

Powierzchnie funkcjonalne z uzgodnionymi wymaganiami dotyczącymi śladów narzędzi i krawędzi. Wskazanie powierzchni istotnych dla dopasowania, ślizgania lub uszczelniania.

Zdeburzone / wykończone krawędzie

Określ zaokrąglenia krawędzi oraz krawędzie, które nie mogą być zaokrąglone. Wewnętrzne kanały wymagają osobnych kryteriów akceptacji dotyczących wyprasek i luźnych cząstek.

Polerowanie akrylu

Wskazanie widocznych powierzchni oraz końcowego wymiaru. Uzgodnienie metody polerowania oraz ewentualnej kolejności odpuszczania naprężeń dla wybranego materiału surowego.

Wykończenie / oznaczenie określone na rysunku

Podaj specyfikację wykończenia lub oznaczenia, jego położenie oraz wymagane dowody. Zgodność sprawdzana jest dla dokładnie określonego polimeru.

Zwalnianie naprężeń akrylu i polerowanie to oddzielne decyzje technologiczne. Wskazówki ACRYLITE opisują odpuszczanie w celu zwolnienia naprężeń; rzeczywista kolejność operacji musi być dostosowana do wybranego materiału i geometrii.[5]

Co sprawdzić przed zaakceptowaniem części

Ilustracja frezowanej osprzętowej części polimerowej — ilustracja wygenerowana przez AI, nie jest to zdjęcie VETCNC

Zidentyfikuj materiał, a nie tylko jego kolor.

Zamów dokładnie te dokumenty, które są potrzebne do Twojego zamówienia: identyfikację dostawcy i gatunku materiału, referencje materiału surowego lub partii oraz wszelkie wymagane oświadczenia. Określ, jak identyfikacja materiału ma być zachowywana w trakcie obróbki, pakowania i dostawy.

Dopasuj raport do wersji rysunku.

Określ wymiary do raportowania, zastosowaną wersję rysunku oraz uzgodniony warunek pomiaru. Dokument materiałowy nie zastępuje raportu wymiarowego, a raport kontrolny nie potwierdza przydatności projektu do eksploatacji.

Zatwierdź wygląd i czystość osobno.

Dla przezroczystych powierzchni, zmontowanych zespołów lub elementów wrażliwych na zadrapania zdefiniuj sposób obsługi i kryteria akceptacji jeszcze przed produkcją. Poinformuj nas o dopuszczalnych pozostałościach, sposobie opakowania ochronnego, etykietowaniu oraz konieczności zatwierdzenia próbki przed zwolnieniem całej partii.

Co wpływa na koszt części z tworzywa sztucznego wykonanej metodą frezowania?

Materiał surowy i określony gatunek

Zażądaj, aby w ofercie uwzględniono dokładny skład chemiczny materiału, jego formę dostawczą oraz założenia zakupowe. Specjalny kolor lub ograniczenie dotyczące zatwierdzonego źródła dostawy nie powinny pojawić się dopiero po złożeniu zamówienia.

Geometria i końcowa akceptacja

Głębokie wgłębienia, cienkie przekroje, krytyczne pasowania oraz wymagania dotyczące wykończenia estetycznego wpływają każdy z osobna na zakres niezbędnej obróbki. Wskazuj rzeczywiście krytyczne cechy zamiast stosować najściślejsze tolerancje na każdej powierzchni.

Próbki i powtarzalne zamówienia

Zapytaj o cenę dla ilości, które rzeczywiście zamierzasz zamówić. Oddziel koszty zatwierdzania próbek, prac przygotowawczych oraz koszty powtarzalnych części, aby cena prototypu nie została błędowo potraktowana jako cena produkcji seryjnej.

Od pierwszego rysunku do produkcji powtarzalnej

Przejrzyj rysunek

Potwierdź rodzaj polimeru, krytyczne cechy, warunki eksploatacji oraz żądane dokumenty. Oddziel obowiązkowe szczegóły od możliwych do wprowadzenia korekt projektowych.

Ustalcie trasę realizacji i ofertę

Przejrzyj źródła dostawy materiału, proces obróbki, ewentualne operacje wykańczania, kontrolę jakości oraz wymagania dotyczące próbek. Umieść cenę, zakres prac i harmonogram w pisemnej ofercie.

Zatwierdź próbkę w razie konieczności

Oceń pierwsze części pod kątem zgodności z uzgodnionym rysunkiem oraz kryteriami montażu. Zanotuj wszelkie zmiany w nowej wersji dokumentacji przed wydaniem kolejnych partii.

Wykonaj i powtórz partię

Powiąż z zamówieniem zatwierdzoną gatunkowość materiału, wersję dokumentacji, warunki kontroli jakości oraz instrukcje pakowania. Przejrzyj wszystkie zmiany przed uruchomieniem kolejnej serii.

Pytania dotyczące zamówienia części z tworzywa sztucznego wykonanych metodą CNC

Jakie tworzywa plastyczne mogę omówić z VETCNC?

Ta strona obejmuje PEEK, POM/acetal, nylon, akryl, ABS oraz PTFE. Wyślij dokładną gatunkowość materiału, jego formę dostawczą, kolor oraz wymagane dokumenty, aby potwierdzić dostępność i zakres obróbki dla Twojej części.

Jak wybrać między POM a nylonem?

POM charakteryzuje się niską chłonnością wilgoci i korzystnymi właściwościami ślizgowymi. Nylon oferuje inną równowagę odporności udarowej i zachowania wobec wilgoci. Przekaż nam obciążenie, ruch, powierzchnię współpracującą oraz środowisko; wybór należy zweryfikować na podstawie danych dotyczących konkretnego gatunku oraz Twojego projektu.[2] [3]

Czy możecie wykonać części z PEEK przeznaczone do pracy w podwyższonej temperaturze?

PEEK to polimer o wysokiej wydajności stosowany tam, gdzie występują jednoczesne wymagania termiczne i mechaniczne. Podaj dokładnie gatunek, temperaturę ciągłą i szczytową, czas narażenia oraz obciążenie. Przydatność i możliwość obróbki są oceniane dla tej konkretnej specyfikacji, a nie wynikają automatycznie z ogólnego zakresu temperaturowego.[1]

Czy wykończona frezowaniem część z akrylu będzie całkowicie przezroczysta?

Niekoniecznie na każdej powierzchni. Określ, które powierzchnie są widoczne przez prześwietlenie, dopuszczalne ślady oraz ewentualne wymagania dotyczące polerowania. Umów wygląd i wymiary osobno, w razie potrzeby dostarczając wzorzec odniesienia.[4] [5]

Jakie tolerancje można zachować przy częściach z tworzyw sztucznych?

Wyślij rysunek z zaznaczonymi krytycznymi wymiarami i bazami. Przed zaakceptowaniem tolerancji przeprowadzamy analizę polimeru, geometrii, stanu surowca, dostępności do elementów konstrukcyjnych oraz metody pomiaru. Ogólna tolerancja podana na tej stronie nie opisuje wiarygodnie każdej części.

Czy poliamid (nylon) należy mierzyć w stanie suchym czy po kondycjonowaniu?

To musi zostać uzgodnione indywidualnie dla danej aplikacji. Poliamid pochłania wilgoć, co może zmieniać jego wymiary oraz właściwości mechaniczne. W specyfikacji należy określić zamierzony stan wilgotności lub kondycjonowania oraz metodę akceptacji.[3]

Czy mogę zastąpić część metalową częścią z tworzywa sztucznego o tym samym kształcie?

Nie traktuj zmiany materiału wyłącznie jako zamianę surowca. Przeprowadź przegląd obciążeń w zespole, temperatury, luzów, sposobu mocowania oraz kryteriów akceptacji we współpracy z osobą uprawnioną do zatwierdzania rysunków. Proponowaną wersję z tworzywa sztucznego należy ocenić przed zastąpieniem oryginalnego projektu.

Czy można wykonać gwintowane wkładki lub znaczniki?

Dołącz specyfikację lub numer katalogowy wkładki, wymagania dotyczące jej montażu, kontrolę przyczepności oraz miejsce nanoszenia oznaczeń. Dzięki temu możemy przeanalizować żądane prace i potwierdzić, jakie pozycje zawiera oferta. Nie zakładaj, że każda wkładka lub proces nadaje się do każdego tworzywa sztucznego.

Czy dostarczacie certyfikatów materiału lub deklaracji stosowania?

Podaj nam dokładnie, które dokumenty są wymagane oraz ograniczenia dotyczące źródeł materiału. Wymagane dokumenty i zakres weryfikacji muszą zostać uzgodnione przed rozpoczęciem pozyskiwania materiału. Ogólna nazwa polimeru nie stanowi potwierdzenia zgodności gotowego elementu.

Czy potrzebuję prototypu przed zamówieniem partii?

Próbka jest szczególnie przydatna, gdy trzeba potwierdzić dopasowanie w zespole, wygląd lub sposób obsługi. Określ kryteria akceptacji oraz czy produkcja musi czekać na pisemną akceptację. Ilość próbek, termin ich dostarczenia oraz zwolnienie partii do produkcji są uzgadniane wraz z ofertą.

Co należy przesłać w celu uzyskania oferty na obróbkę części z tworzyw sztucznych?

Prześlij pasujący model 3D oraz rysunek z naniesionymi wymiarami, gatunek materiału, ilość i wymaganą datę dostawy. Dołącz informacje o środowisku pracy, krytycznych wymiarach oraz wymaganiach dotyczących kontroli jakości. Skorzystaj z przycisku „Zapytaj”, aby skontaktować się z nami bezpośrednio.

Czy moje rysunki zostaną przekazane innemu zakładowi produkcyjnemu?

Omów warunki poufności oraz zakres dozwolonego udostępniania plików przed ich wysłaniem. Jeśli projekt wymaga partnera, uzgodnij najpierw z VETCNC formę współpracy i podział odpowiedzialności; możliwość bezpośredniego zapoznania się z partnerem również podlega omówieniu.
WSPARCIE PROJEKTOWE

Omów swój element z tworzywa sztucznego

Prześlij nam swój rysunek, materiał i ilość sztuk. Opisz, czego potrzebujesz — odpowiemy wiadomością e-mail.

Odniesienia materiałowe i uwagi dotyczące specyfikacji
  1. Ensinger — TECAPEEK naturalny (bez napełniacza PEEK)

    Uwzględnienia termiczne, mechaniczne i chemiczne charakterystyczne dla danego gatunku materiału.

  2. Ensinger — POM / acetal

    POM-C i POM-H; właściwości ślizgowe oraz pochłanianie wilgoci.

  3. Ensinger — PA / poliamid

    Rodziny nylonu oraz zmiany wymiarów i właściwości związane z pochłanianiem wilgoci.

  4. ACRYLITE — ogólny stopień akrylu odlewanego

    Informacje podstawowe o materiale akrylowym / PMMA; potwierdź rzeczywisty gatunek oraz wymagania dotyczące wyglądu.

  5. ACRYLITE — hartowana płyta akrylowa

    Zwalnianie naprężeń po obróbce; obróbka musi być dostosowana do konkretnego materiału i elementu.

Odniesienia producentów dotyczące właściwości polimerów i ich obróbki. Dane specyficzne dla produktu oraz zatwierdzona specyfikacja klienta są wiążące dla zamówienia.

VETCNCCNC MANUFACTURING

Uzyskaj ofertę

Prześlij rysunek

*Pola obowiązkowe

Ilustracja części z tworzyw sztucznych

Czarna obudowa z tworzywa sztucznego z wgłębieniem i otworami montażowymi — ilustracja wygenerowana przez AI, nie jest to zdjęcie fabryki VETCNC
Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB