På denna sida
6061 är en praktisk utgångspunkt för en fräsad aluminiumhöljesdel eller en allmän fästplatta. Välj 7075 när en verifierad hållfasthetskrav motiverar det och delens korrosionsskydd samt fogmetod är kompatibla. Om överdriven böjning är problemet kan en ändring av tvärsnittsgeometrin ge större effekt än att byta från 6061 till 7075. Deras elastiska styvhet ligger mycket närmare varandra än deras flytgräns.
6082 är ett annat strukturellt alternativ, särskilt där det krävda utgångsmaterialet är lättillgängligt. 2024 ingår i jämförelsen när ritningen eller den strukturella konstruktionen kräver dess egenskaper. Det användbara valet är en legering och en härdning i en specificerad produktform – inte enbart ett legeringsnummer.
Vilken aluminiumlegering passar komponenten?
Börja med vad som kan orsaka fel på komponenten: permanent böjning, överdriven rörelse, utmattningssprickor, korrosion eller en passning som förändras efter bearbetning. Dessa faktorer leder till olika materialval.
| Legering och potentiellt tillfälle | Var den hör på kortlistan | Huvudsaklig beslutspunkt att lösa |
|---|---|---|
| 6061-T6 / T651 | Höljesdelar, lock och allmänna fästplattor | Uppfyller tvärsnittet last- och deformationsgränserna? |
| 6082-T6 / produktspecifik spänningsavlastad härdning | Strukturella delar i lämplig platta, stav eller extrudering | Är produktspecifikationen och de tillgängliga måtten lämpliga? |
| platta av legering 7075-T651 eller T7351 | Kompakta, starkt belastade maskinbearbetade bygglås | Styrka jämfört med motstånd mot spänningskorrosion; inget rutinmässigt krav på svetsning |
| 2024-T351-platta | Konstruktionsfittings med en motiverad kravspecifikation för 2024 | Utmattnings-/konstruktionsdata, korrosionsskydd och materialriktning |
För ett hölje som innehåller elektronik kan lockets planhet, monteringsgränssnitt och ytytseende vara viktigare än maximal draghållfasthet. En kompakt hållare som stödjer en hög last kan kräva den extra hållfastheten hos legering 7075. Ingen av dessa två valmöjligheter eliminerar behovet av att kontrollera skruvens bärkraft, gängengreppet och den omgivande sektionen. Legeringsdata nedan stödjer denna korta lista; delens konstruktion avgör godkännandet. Vår sida om CNC-bearbetning av aluminium behandlar tillverkningsomfånget för dessa materialval.
Jämför hållfastheten med härdningstillståndet och den bifogade datagrunden
Följande är typiska värden från Kaiser Aluminums tekniska datablad för plåt, band och platta. De visar effekten av legering och härdning; de utgör inte minimiacceptansvärden eller konstruktionsmässiga tillåtna värden för varje tjocklek och materialriktning. [1] [2] [3]
| Legering och härdning enligt källan | Typisk flytgräns, MPa | Typisk brotthållfasthet, MPa | Nominaldensitet vid 20 °C, g/cm³ |
|---|---|---|---|
| 6061-T6 / T651 | 276 | 310 | 2.70 |
| 2024-T4 / T351 | 324 | 469 | 2.77 |
| 7075-T651 | 503 | 572 | 2.80 |
| 7075-T7351 | 434 | 503 | 2.80 |
6082 kräver en separat databas. Hydros nordamerikanska extrusionsplåtlista anger minsta flytgräns på 260 MPa och minsta brottspänning på 310 MPa för 6082-T6/T6511 i den angivna tjockleksbandet 0.200–0.750 tum (5–20 mm). Detta är extrusionsminimivärden, inte typiska plåtvärden. Att jämföra 260 MPa direkt med det ovan angivna typiska värdet för 6061 skulle inte klargöra vilken av de levererade produkterna som är starkare. [4]
För en slutlig ersättning jämför de krävda minimiegenskaperna enligt den tillämpliga produktspecifikationen, tjockleken, riktningen och driftstemperaturen. Liknande legeringsfamiljer gör inte 6061 och 6082 utbytbara på en redan godkänd ritning.
Högre hållfasthet innebär inte proportionellt mindre böjning
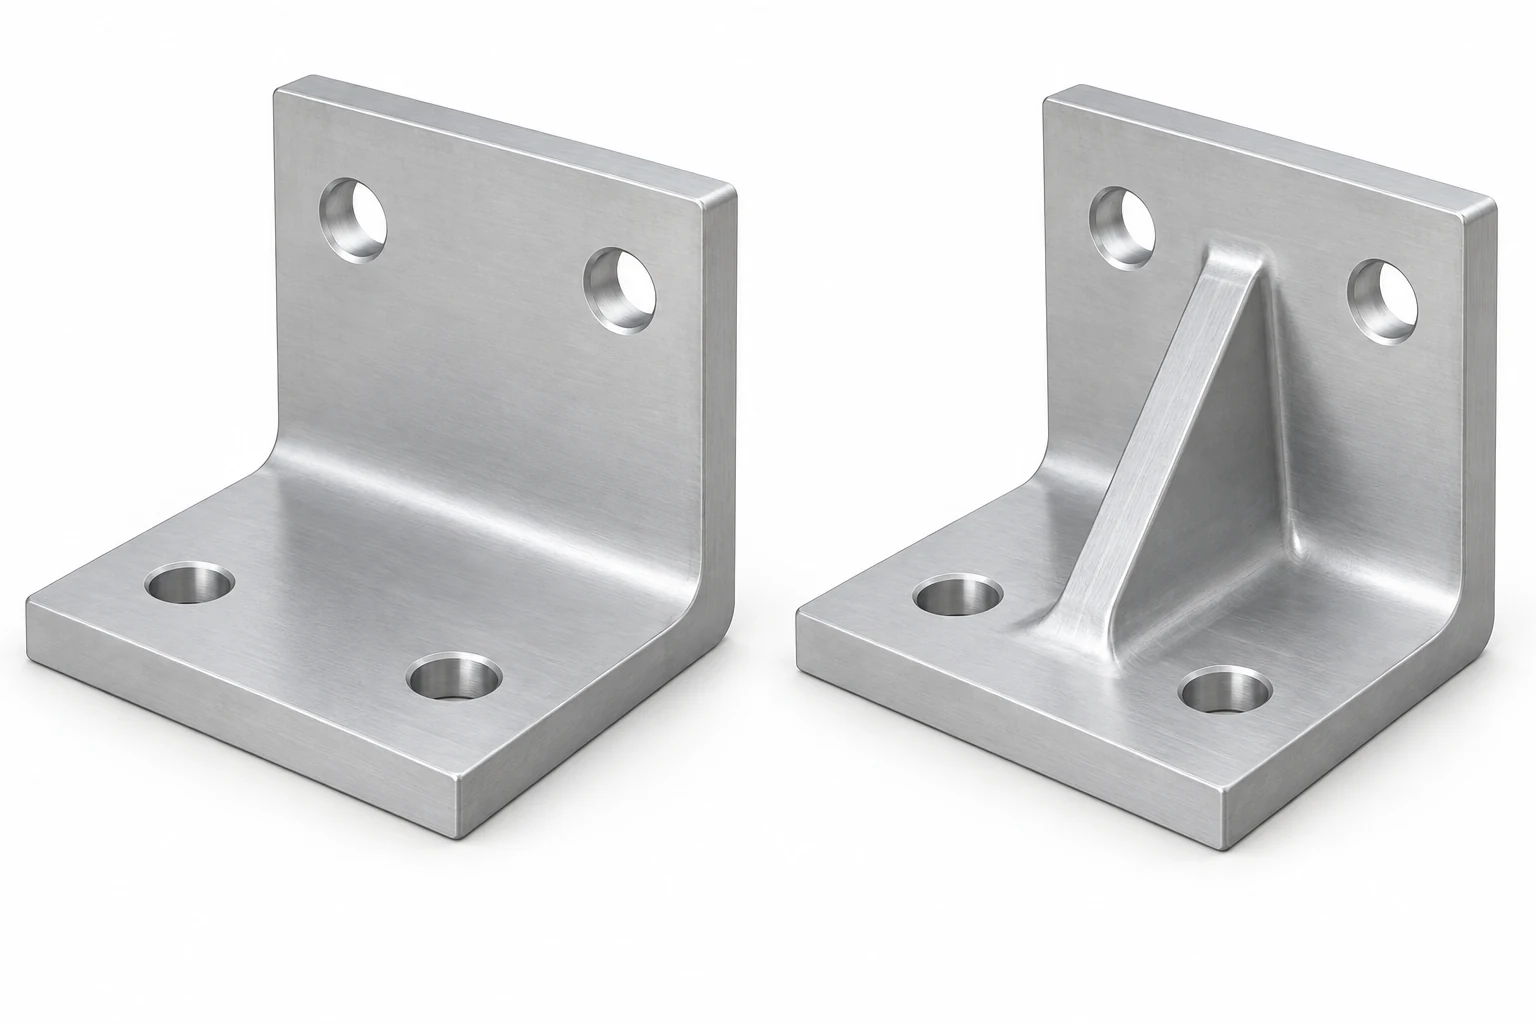
Draghållfastheten avser permanent deformation. Youngs modul beskriver elastisk styvhet. Kaisers referensmodulvärden för 6061 och 7075 ligger båda kring 70 GPa, trots den långt större skillnaden i deras typiska draghållfastheter. En 7075-brygga i samma storlek blir därför inte nästan dubbelt så styv enbart för att dess draghållfasthet är mycket högre. [1] [2]
Om bromsen rör sig för långt samtidigt som den förblir elastisk bör du undersöka tvärsnittsdjupet, ribbarnas utformning, den outförstärkta spännvidden och ledflexibiliteten. Om den böjs permanent innan den uppnår sin krävda belastning blir legeringsstyrkan mer direkt relevant. En tunnare konstruktion i 7075-legering kan uppfylla ett styrkmål men förlora för mycket styvhet; beräkna om både styrka och styvhet efter varje omformning av konstruktionen för viktminskning.
7075 är också något tätare. Med de angivna nominella densiteterna väger 100 cm³ färdigt metallmaterial cirka 270 g i 6061 och 280 g i 7075, innan beläggningar och monteringsdelar tillkommer. Eventuell viktfördel från 7075 måste uppnås genom en acceptabel förändring av geometrin.
Upprepad belastning lägger till en ny fråga. En statisk hållfasthetstabell kan inte avgöra utmattningens livslängd. För strukturella delar i legering 2024 eller 7075 ska relevanta utmattningsdata, spänningskoncentrationer, yttillstånd, belastningscykel och materialriktning utvärderas. “Flygplansaluminium” är inte en specifikation för utmattningens livslängd.
För tunna skal spelar utgångstillståndet för materialet och bearbetningssekvensen roll
Ett djupt utskuret hölje tar bort stora delar av dess ursprungliga blanka material. Restspänningar kan omfördelas under bearbetningen, medan en tunn vägg eller botten kan deformeras under skärande och spännkrafter. Att byta till en högre legeringsnummer kontrollerar inte i sig någon av dessa mekanismer. Forskning som rapporterats av Oak Ridge National Laboratory visar på rollen av initial plattspänning för maskinbearbetningsdeformation; deras resultat för 7050-T7451 ger inte en numerisk förutsägelse av krökning för dessa fyra legeringar. [5]
T6 beskriver lösningsglödgning följt av konstlad åldring. Produktbeteckningar med spänningsavlastning innehåller information som “T6-aluminium” utelämnar: till exempel är T651-platta och T6511-extruderad stav relevanta alternativ för bearbetning. Ange den lämpliga fullständiga beteckningen för den produkt som köps. Spänningsavlastning minskar en orsak till deformation; den certifierar inte att en färdig urhålning förblir plan. [4] [6]
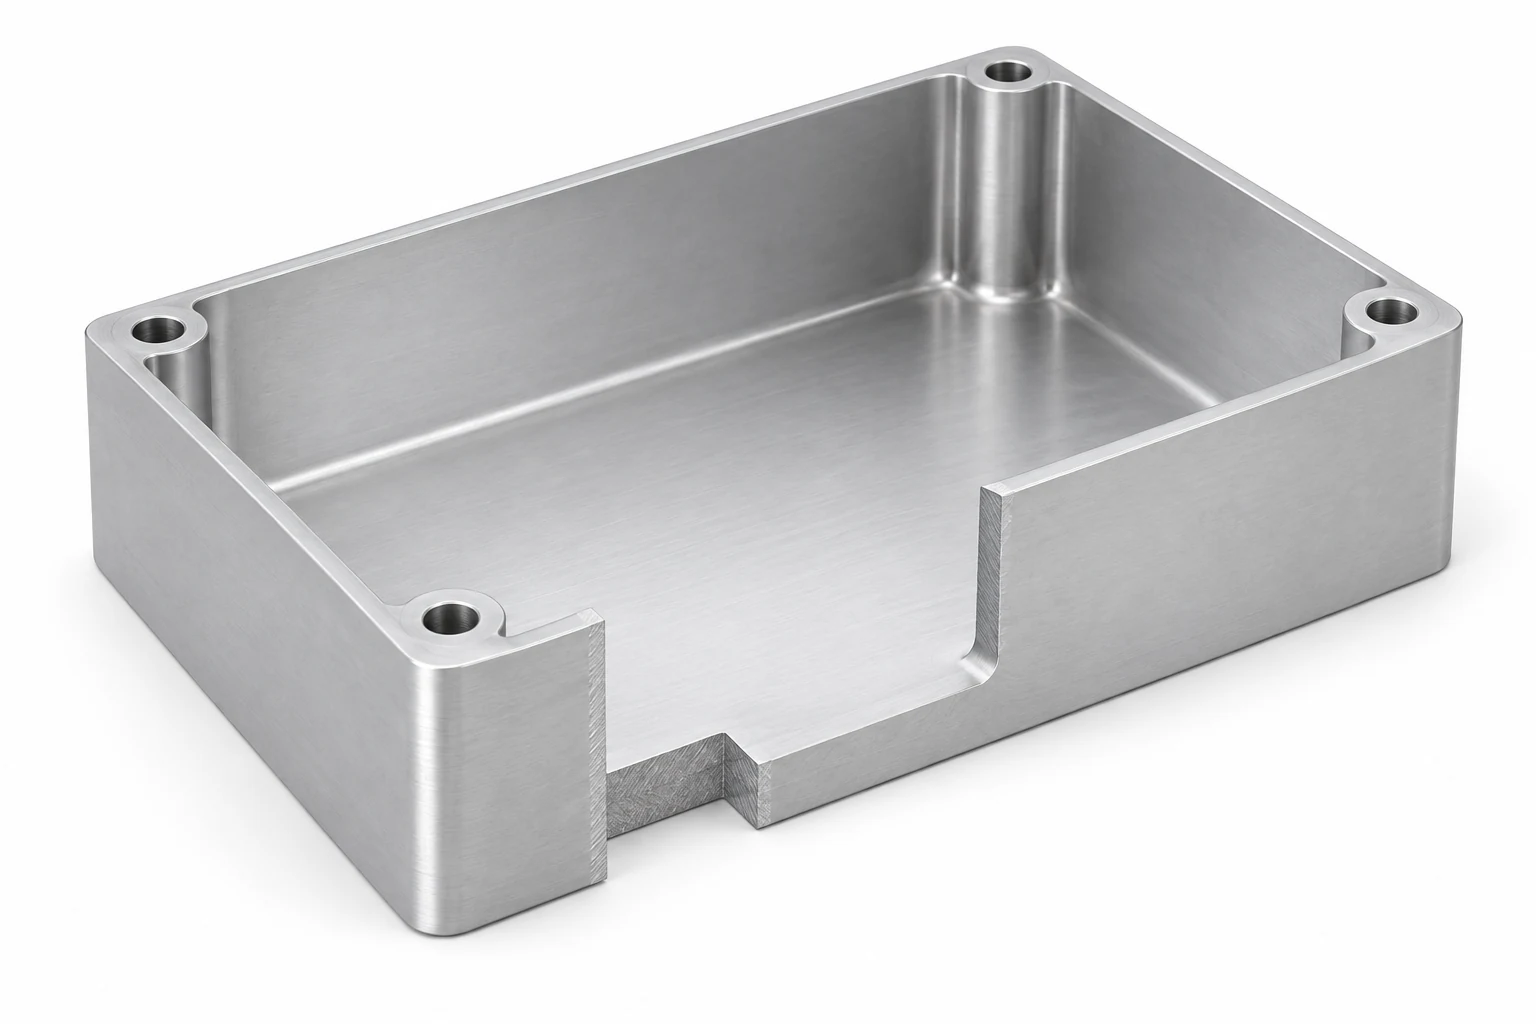
Granska hur delen kommer att stödjas, var spännklor verkar, hur roughing och finishing är separerade samt om kravet på slutlig planhet gäller fritt från fixtur eller i en definierad montering. Lämna utrymme i geometrin för användbara hörnradier och praktisk verktygsåtkomst. Dessa beslut kan avgöra resultatet innan små skillnader i bearbetbarhet blir viktiga.
6082 förblir en användbar bearbetningskandidat, men dess spån kan vara svåra att bryta i vissa operationer. Hydro diskuterar specifikt tekniker för spånstyrning för denna legering. God bearbetbarhet är inte en garanti för att en djup hålighet självständigt ska rensas. [4]
Låt korrosion, anodisering och svetsning begränsa valet
Korrosion och ytytning
6061 erbjuder en användbar kombination av korrosionsbeständighet och anodiseringsrespons. 6082 stödjer också anodisering och strukturell användning. 2024 kräver närmare uppmärksamhet vad gäller korrosionsskydd och utseende; dess styrka ensam är en dålig anledning att välja det för ett estetiskt skal. [1] [3] [4]
För legeringen 7075 är tempereringen avgörande. Kaiser anger bättre motstånd mot spänningskorrosion för T7351 jämfört med T651, men med lägre typisk hållfasthet. Spänningskorrosionsbrott kräver en mottaglig material, dragspänning och en korrosiv miljö; en allmän korrosionsklassificering löser inte denna risk. Överväg den faktiska exponeringen och riktningen hos det spända materialet. [2]
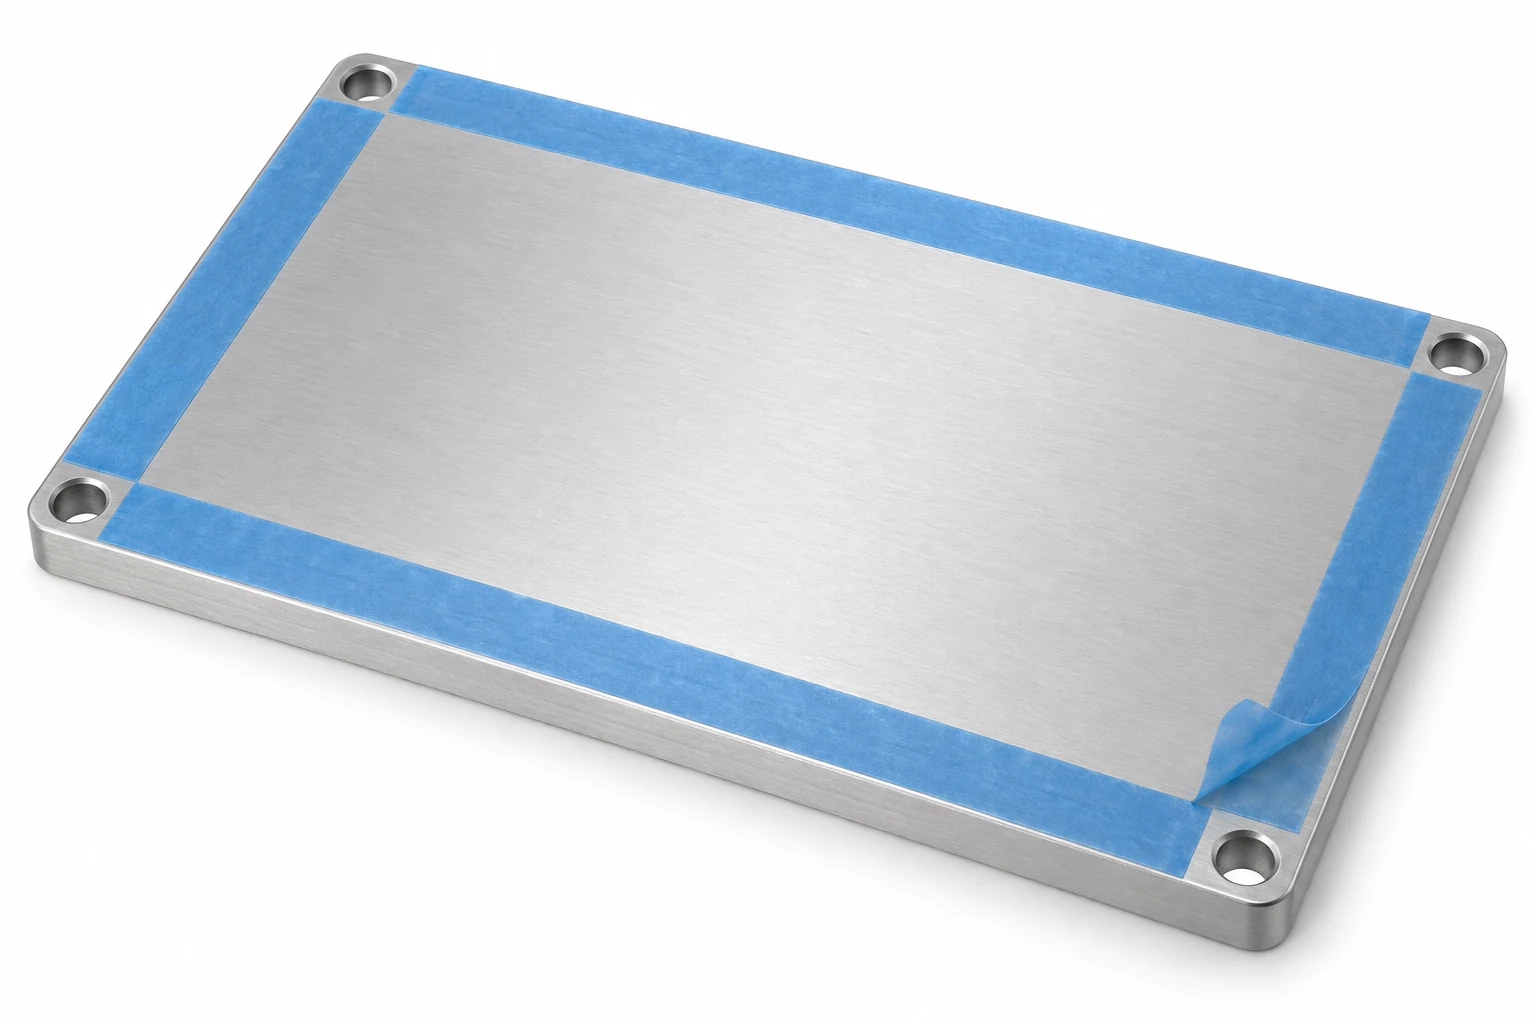
Anodisering påverkar också den färdiga geometrin. Ange kraven på beläggning, passande hål, gängor, anslutningsytor och eventuella maskerade områden innan bearbetning. Dessa gränssnitt kopplar finish-specifikationen till delens dimensionella och kontrollkrav. En maskerad yta kräver ändå en lämplig skyddstrategi. För synliga delar ska ett utseendeprov avtalas med avsedd legering och finish. NASAs publicerade riktlinjer för anodisering förklarar dimensionella och legeringsberoende utseendeeffekter. [7]
Svetsade monteringsdelar
När en bearbetad del måste sammanfogas genom smältsvetsning i en monterad enhet är 6061 eller 6082 i allmänhet en mer praktisk utgångspunkt än 2024 eller 7075. Svetsvärmen minskar hållfastheten lokalt i värmebehandlat aluminium, så det ouppsvetsade T6-värdet kan inte användas oförändrat för svetsområdet. Fogens och svetsprocedurens egna bedömning krävs. [4] [8]
En monolitiskt fräst vinkelhake undviker en svetsfog, men det är en förändring av konstruktionsvägen. Det kan påverka utgångsmaterialets storlek, mängden material som tas bort och kostnaden. Behandla inte “fräst ur massivt material” och “fräst, sedan svetsat” som ekvivalenta offertförslag.
Jämför kostnaden för en acceptabel färdigkomponent
Påbörja en allmän deljämförelse med 6061, och beräkna sedan priserna för alternativen som uppfyller ett identifierat krav. Det finns ingen tillförlitlig fast procentsats för kostnadsdifferensen mellan 6061 och 7075. Tillgänglig lagerstorlek, mängden borttaget material, uppspänning, antal, ytbehandling och kontroll påverkar alla resultatet. Ett lokalt tillgängligt 6082-utgångsmaterial kan vara ekonomiskt mer fördelaktigt än en mindre lämplig 6061-storlek; bekräfta det alternativet genom konstruktionsgranskning.
Behåll samma ritningsrevision, kvantitet, färdiga mått och kontrollkrav i en direkt materialjämförelse. Prissätt en omdesignad lättare del separat. Guiden för CNC-kostnader och leverantörsval förklarar hur du jämför den fullständiga omfattningen.
En användbar materialangivelse identifierar legeringen, fullständig temperering, produktspecifikationen och de krävda dokumenten. Ritningen definierar sedan funktionella toleranser, ytyta, maskering och godkännande efter ytbehandling. Om substitutioner är tillåtna ska de godkända alternativen och deras villkor anges istället for att endast skriva “aluminium eller motsvarande.”
Vanliga frågor om val av aluminiumlegering
Är 7075 bättre än 6061 för varje CNC-fräsad bygglåda?
Nr 7075 kan vara användbar när hållfastheten begränsar en kompakt bygel, men en bygel som begränsas av elastisk deformation kan dra större nytta av en geometriförändring. Jämför den angivna tempern, belastningen, korrosionspåverkan och kraven på fogning innan du ersätter den.
Kan 6082 ersätta 6061 utan att ändra ritningen?
Endast om den godkända specifikationen redan tillåter den substitutionen. Annars måste designansvarig godkänna legeringen, härdningen, produktformen och de krävda egenskaperna. Liknande applikationer innebär inte materialmässig ekvivalens.
När är 2024 mer lämpligt än 6061 eller 7075?
2024 är rimligt när en konstruktionsmässig utformning eller en befintlig materialspecifikation motiverar det, inklusive relevant data om utmattning och riktningsspecifika egenskaper. Inkludera krav på korrosionsskydd och ytbehandling. Det är inte en standarduppgradering för en vanlig kapsling.
Garanterar aluminiumlegering T651 en platt bearbetad höljesdel?
Nr. Spänningsavlastad råmaterial behöver fortfarande en bearbetningsplan som är lämplig för materialborttagningen, väggeometrin och stödet. Ange om den slutliga planheten mäts i fritt tillfälle eller under en specificerad monteringsbegränsning.
Kommer olika aluminiumlegeringar att matcha efter anodisering?
Anta inte att de kommer att göra det. Legeringsammansättning, ytförberedelse och anodiseringsprocessen påverkar utseendet. Använd en överenskommen provbit eller godkännandekriterier för synliga ytor, och definiera separat den krävda ytbehandling på funktionella gränssnitt.
Tekniska källor
- Kaiser Aluminum, Sheet Coil & Plate Alloy 6061—Technical Data, Rev. 05/06, sid. 1–2: typiska hållfasthetsvärden, elasticitetsmodul, nominell densitet och jämförande egenskaper.
- Kaiser Aluminum, Sheet Coil & Plate Alloy 7075—Technical Data, Rev. 05/06, sid. 1–2: Egenskaper för T651/T7351 och korrosionsbetyg.
- Kaiser Aluminum, Sheet Coil & Plate Alloy 2024—Technical Data, Rev. 05/06, sid. 1–2: T4/T351 typiska egenskaper och ytfinishbegränsningar.
- Hydro, Legering 6082, Version 2019/02 (mars 2019), sid. 1–2: extrusionsminimer, temperaturdefinitioner, bearbetning, svetsning och anodisering.
- Oak Ridge National Laboratory, Effekter av initiala restspänningar i aluminiumplatta på deformation av bearbetade delar, 2024, sammanfattning av publikation. Undersökningsmaterial: 7050-T7451.
- Kaiser Aluminum, KaiserSelect General Engineering Plate: T651-plattor och sambandet mellan restspänning och bearbetningsdeformation.
- NASA/JSC, Processspecifikation för anodisering av aluminiumlegeringar, PRC-5006 Rev. D, juni 2020, avsnitt 3.0–3.1. Citerad för designprinciper; ritningen och kontraktet avgör den tillämpliga processen och revisionen.
- TWI, Svetsbarhet hos material – aluminiumlegeringar, Job Knowledge 21: värmebehandlingsbara legeringar, begränsningar vid fusionsvetsning och hållfasthet i värme-påverkad zon.



