Tässä artikkelissa
6061 on käytännöllinen lähtökohta koneistettuun alumiinikoteloon tai yleiskäyttöiseen kiinnityskappaleeseen. Valitse 7075, kun todistettu lujuusvaatimus oikeuttaa sen ja osan korroosiosuoja sekä liitosmenetelmä ovat yhteensopivia. Jos liiallinen taipuminen on ongelma, poikkileikkauksen geometrian muuttaminen voi auttaa enemmän kuin vaihto 6061:stä 7075:een. Niiden kimmojäykkyys on paljon lähempänä toisiaan kuin niiden myötölujuus.
6082 on toinen rakenteellinen vaihtoehto, erityisesti silloin, kun vaadittava valmiiksi saatava materiaali on helposti saatavilla. 2024 kuuluu vertailuun, kun piirustus tai rakennemuoto vaatii sen ominaisuuksia. Hyödyllinen valinta on seos ja kovuusmerkintä määritellyssä tuotemuodossa – ei pelkkä seosnumero.
Mikä alumiiniseos sopii osaan?
Aloita siitä, mikä voisi aiheuttaa komponentin vaurioitumisen: pysyvä taipuminen, liiallinen liike, väsymisrikkoontuminen, korroosio tai sovitus, joka muuttuu valmistuksen jälkeen. Nämä johtavat erilaisiin materiaalivalintoihin.
| Seos ja ehdokastila | Sen sijainti lyhyellä valintaluettelolla | Ratkaistava päätös |
|---|---|---|
| 6061-T6 / T651 | Kotelot, kannet ja yleiskäyttöiset kiinnityskappaleet | Täyttääkö osa kuorma- ja taipumisrajat? |
| 6082-T6 / tuotteespesifiin jännitystenpoistoon lämmitetty kovuusaste | Rakenteelliset osat sopivasta levy-, tanko- tai puristusprofiilimateriaalista | Onko tuotteen tekniset tiedot ja saatavilla olevat mitat sopivia? |
| 7075-T651- tai T7351-laatta | Tiukat, suurta kuormaa kantavat koneistetut kiinnikkeet | Lujuus verrattuna jännityskorroosioresistenssiin; ei tavallista hitsaustavaatimusta |
| 2024-T351 -levy | Rakenteelliset liitokset, joissa on perusteltu 2024 -vaatimus | Käyttöikä/lujuuslaskenta-aineistot, korroosiosuojaus ja materiaalin suunta |
Elektroniikkaa sisältävän koteloituksen kansi, kiinnityspinnat ja pinnan ulkonäkö saattavat olla tärkeämpiä kuin maksimaalinen vetolujuus. Tiukka kiinnike, joka kantaa suurta kuormaa, saattaa vaatia 7075-seoksen lisälujuutta. Kumpikaan valinta ei poista tarvetta tarkistaa kiinnittimien puristuspintaa, kierrekiinnityksen syvyyttä ja ympäröivää poikkileikkausta. Alla olevat seosaineistot tukevat tätä lyhyttä valintaluetteloa; osan suunnittelu määrittää hyväksyntä. Meidän alumiinin CNC-koneistussivullamme käsitellään näiden materiaalivalintojen valmistusalueita.
Vertaa lujuutta liitetyllä kovuustilalla ja tietoperusteella
Seuraavat ovat Kaiser Aluminumin tyypillisiä arvoja Sheet Coil & Plate -teknisistä tiedolehdistä. Ne osoittavat seoksen ja käsittelyn vaikutusta; ne eivät ole minimihyväksyntäarvoja tai suunnittelussa käytettäviä sallittuja arvoja kaikille paksuuksille ja materiaalin suunnille. [1] [2] [3]
| Seos ja käsittely lähteessä | Tyypillinen myötöraja, MPa | Tyypillinen lopullinen vetolujuus, MPa | Nimellistiheys lämpötilassa 20°C, g/cm³ |
|---|---|---|---|
| 6061-T6 / T651 | 276 | 310 | 2.70 |
| 2024-T4 / T351 | 324 | 469 | 2.77 |
| 7075-T651 | 503 | 572 | 2.80 |
| 7075-T7351 | 434 | 503 | 2.80 |
6082 vaatii erillisen tiedonperustan. Hydro North American -yrityksen puristuslevylistauksessa ilmoitetaan pienin myötölujuus arvolla 260 MPa ja pienin murtovetolujuus arvolla 310 MPa aineelle 6082-T6/T6511 listatulla 0.200–0.750 in. (5–20 mm) paksuusalueella. Nämä ovat puristusprosessin minimiarvoja, ei tyypillisiä levyarvoja. 260 MPa:n suora vertailu edellä mainitun tyypillisen 6061-arvon kanssa ei osoita, kumpi toimitettu tuote on lujuudeltaan suurempi. [4]
Lopullista vaihtoehtoa varten vertaa vaadittuja minimiominaisuuksia sovellettavan tuotespesifikaation, paksuuden, orientaation ja käyttölämpötilan mukaisesti. Samankaltaiset seosperheet eivät tee 6061:tä ja 6082:tä vaihtaakseen keskenään jo julkaistussa piirustuksessa.
Korkeampi lujuus ei tarkoita suhteellisesti pienempää taipumaa
Myötölujuus liittyy pysyvään muodonmuutokseen. Youngin moduuli kuvaa kimmoista jäykkyyttä. Kaiserin viitearvot 6061:lle ja 7075:lle ovat molemmat noin 70 GPa, vaikka niiden tyypillisissä myötölujuuksissa olisi huomattavasti suurempi ero. Siten samankokoisen 7075-kiinnikkeen jäykkyys ei läheskään kaksinkertaistu pelkästään sen myötölujuuden ollessa huomattavasti suurempi. [1] [2]
Jos kiinnike siirtyy liian pitkälle pysyessään kimmoisena, tarkasta poikkileikkauksen syvyys, ripat, tuettu väli ja liitoksen joustavuus. Jos se taipuu pysyvästi ennen kuin saavuttaa vaaditun kuorman, seoksen lujuus saa suoremman merkityksen. Ohuempi 7075-rakenne voi täyttää lujuusvaatimuksen, mutta menettää liikaa jäykkyyttä; laske molemmat uudelleen minkä tahansa painonsäästösuunnittelun jälkeen.
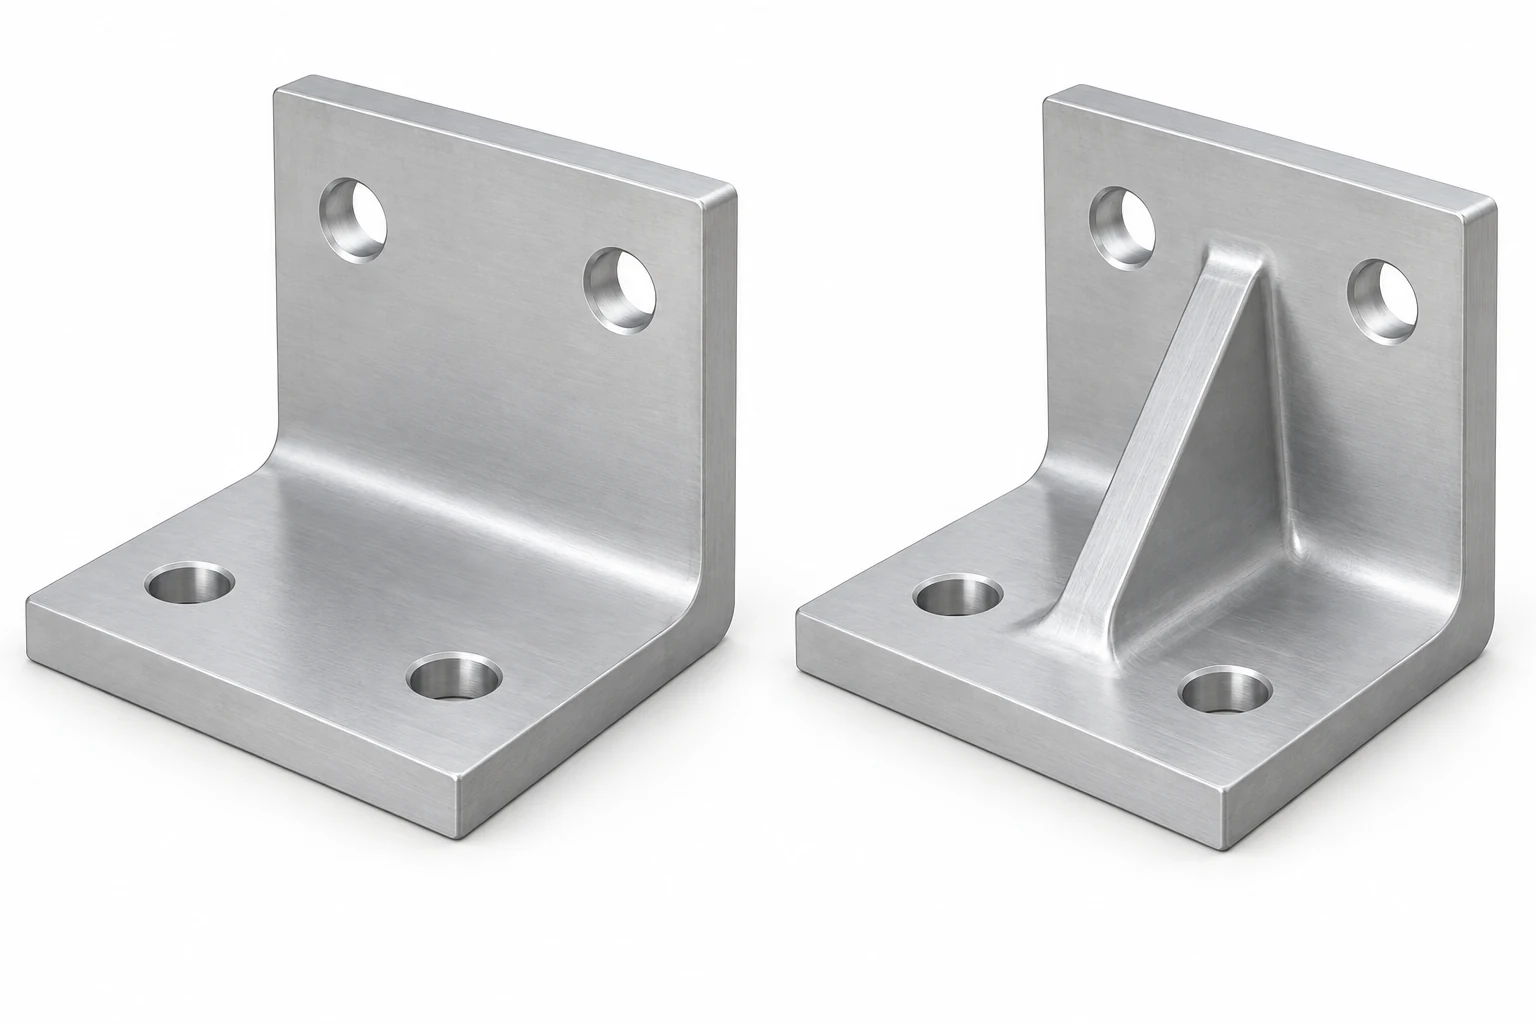
7075 on myös hieman tiukempi. Käyttäen yllä mainittuja nimellistiheitä 100 cm³ valmistettua metallia painaa noin 270 g aineessa 6061 ja 280 g aineessa 7075, ennen pinnoitteita ja kiinnityskappaleita. Mikä tahansa painoetulyönti 7075:sta on saavutettava hyväksytyn geometrian muutoksen kautta.
Toistuva kuormitus tuo esiin vielä yhden kysymyksen. Staattisen lujuustaulukon avulla ei voida määrittää väsymisikää. Arvioi asianmukaiset väsymistiedot, jännityskeskittymät, pinnan laatu, kuormitussykli ja materiaalin suunta 2024- tai 7075-rakenteellisille osille. Ilmailualumiini” ei ole väsymisikää määrittävä spesifikaatio.
Ohuille koteloille on tärkeää lähtötila ja koneistusjärjestys
Syvällä taskulla varustettu kotelo poistaa suuren osan alkuperäisestä valukappaleestaan. Jäännösjännitys voi uudelleenjakautua poiston aikana, kun taas ohut seinä tai pohja voi siirtyä työstö- ja kiinnityskuormien vaikutuksesta. Seoksen numeroa korottaminen itsessään ei hallitse kumpaakaan mekanismia. Oak Ridge National Laboratoryn raportoima tutkimus osoittaa alkuperäisen levyjännityksen roolin koneistusvääntymisessä; sen 7050-T7451-tulokset eivät anna numeerista vääntymäennustetta näille neljälle seokselle. [5]
T6 kuvaa liuotuskäsittelyä seurattuna tekoikäistyksellä. Jännitysten poistamiseen tarkoitetut tuotetilat sisältävät tietoa, jota ”T6-alumiini” jättää pois: esimerkiksi T651-levy ja T6511-puristusprofiili ovat työstölle sopivia vaihtoehtoja. Määritä ostettavalle tuotteelle sovelias täydellinen merkintä. Jännitysten poisto vähentää vääntymisen lähdettä; se ei kuitenkaan varmista, että valmis tasku pysyy tasaisena. [4] [6]
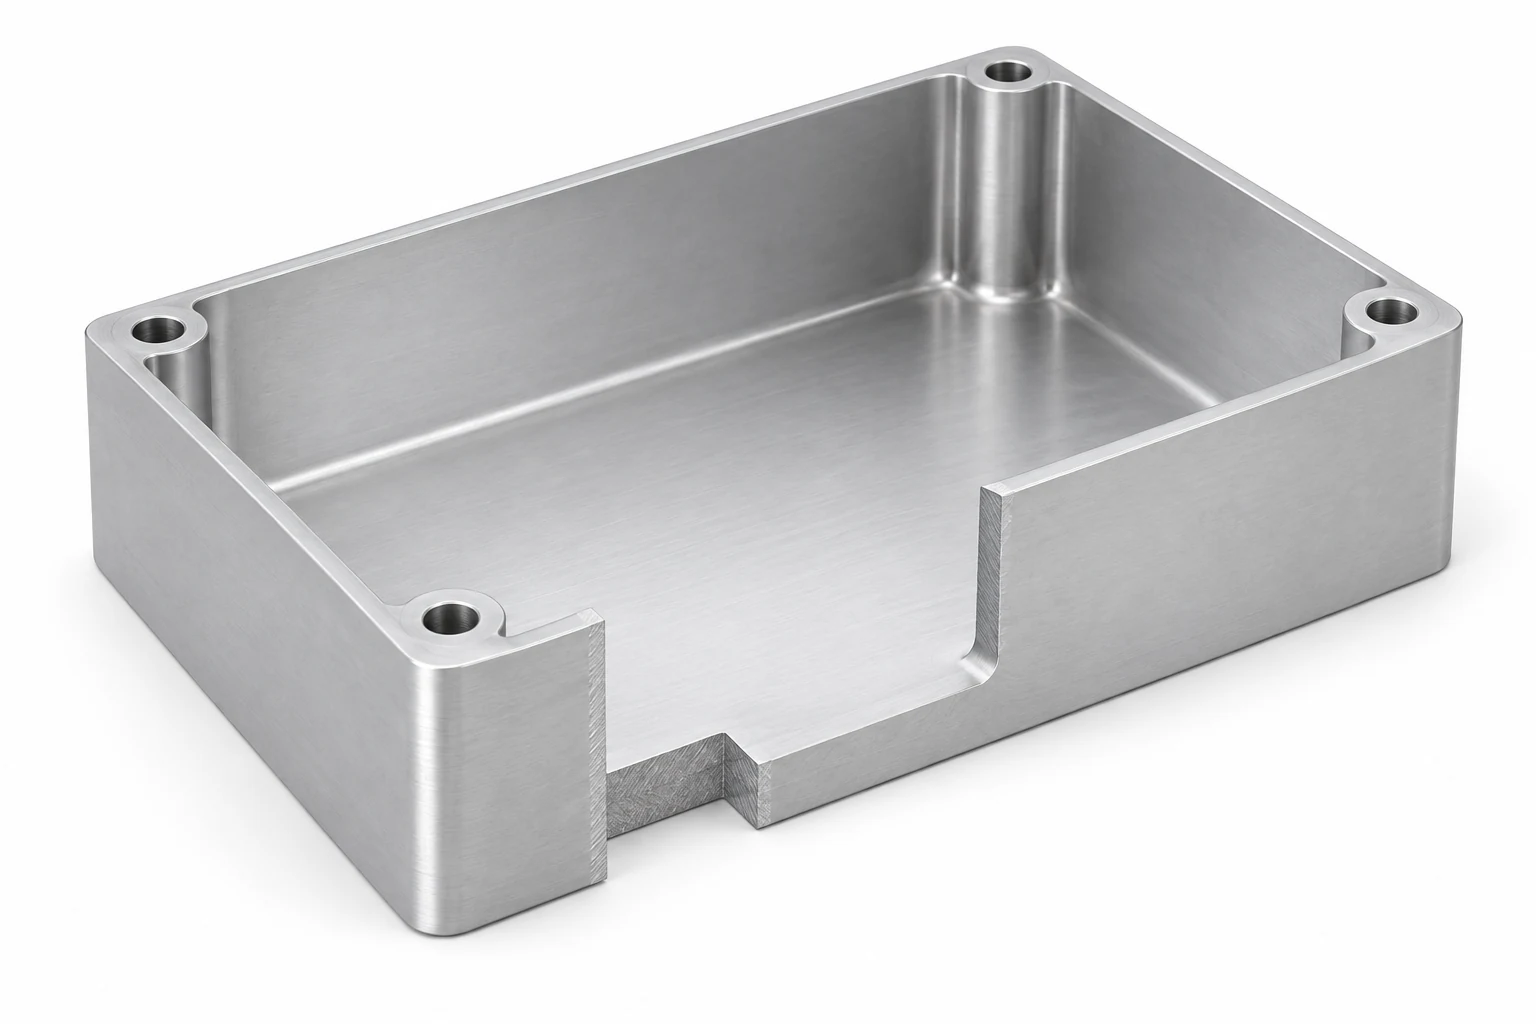
Tarkista, miten osaa tuetaan, missä kiinnittimet vaikuttavat, miten karkeatyöstö ja viimeistely erotellaan toisistaan sekä päteekö lopullinen tasaisuusvaatimus vapaana kiinnittimestä vai määritellyssä kokoonpanossa. Jätä geometriassa tilaa hyödyllisille kulmaradiuksille ja käytännölliselle työkalun pääsylle. Nämä päätökset voivat ratkaista tuloksen jo ennen kuin pienet eroavuudet koneistettavuudessa tulevat merkityksellisiksi.
6082 säilyttää hyödyllisen koneistettavuuden, mutta sen lastut voivat olla vaikeita katkaista joissakin työstöoperaatioissa. Hydro käsittelee erityisesti tämän seoksen lastunkatkaisun hallintamenetelmiä. Hyvä koneistettavuus ei takaa, että syvä ontelo puhdistuu itsestään. [4]
Korroosio, anodointi ja hitsaus rajoittavat valintaa
Korroosio ja pinnan ulkonäkö
6061 tarjoaa hyödyllisen yhdistelmän korroosionkestävyyttä ja anodointivastausta. 6082 tukee myös anodointia ja rakenteellista käyttöä. 2024 vaatii tarkempaa huomiota korroosionsuojaukseen ja ulkonäköön; sen lujuus yksin ei ole riittävä peruste valita sitä esteettiseen koteloon. [1] [3] [4]
Alumiiniseokselle 7075 lämpökäsittelyaste on tärkeä. Kaiser ilmoittaa paremman jännityskorroosion kestävyyden T7351-kuin T651-lämpökäsittelyasteelle, mutta tyypillinen lujuus on alhaisempi. Jännityskorroosiorakentuminen vaatii altis materiaali, vetojännityksen ja syövyttävän ympäristön; yleinen korroosioluokitus ei poissulje tätä riskiä. Ottaa huomioon todellinen altistuminen ja jännitetyn materiaalin suunta. [2]
Anodointi vaikuttaa myös valmiin geometrian muotoon. Määrittele pinnoitustekniset vaatimukset, sovitettavat reiät, kierreliitokset, vastaavat liitospinnat ja kaikki peitettävät alueet ennen koneistusta. Nämä rajapinnat yhdistävät pinnoitusspesifikaation osan mittoihin ja tarkastusvaatimuksiin. Peitetty pinta edellyttää silti asianmukaista suojausstrategiaa. Näkyvissä oleville osille sovitaan ulkonäköesimerkki käyttäen tarkoitettua seosta ja pinnoitusta. NASAn julkaisema anodointiohje selittää mittoihin ja seokseen perustuvia ulkonäkövaikutuksia. [7]
Hitsatut kokoonpanot
Kun koneistettu osa on sulahdushitattava kokoonpanoon, 6061 tai 6082 on yleensä käytännöllisempi lähtökohta kuin 2024 tai 7075. Hitsauksen lämpö vähentää paikallisesti lämpökäsitteltyjen alumiiniseosten lujuutta, joten hitsaamaton T6 -arvoa ei voida käyttää muuttumattomana hitsausalueella. Liitos ja hitsausmenetelmä vaativat omaa arviointiaan. [4] [8]
Yhdestä kappaleesta koneistettu kiinnitin välttää hitsausliitoksen, mutta tämä on suunnitteluratkaisun muutos. Se voi muuttaa tarvittavan raaka-ainekoon, materiaalin poiston määrää ja kustannuksia. Älä pidä ilmaisuja »koneistettu kokonaismateriaalista« ja »koneistettu, sitten hitsattu« yhtä arvoisina tarjouksina.
Vertaa hyväksyttävän valmiin osan kustannuksia
Aloita yleiskäyttöisen osan vertailu seoksella 6061, jonka jälkeen hinnoitellaan vaihtoehtoiset ratkaisut, jotka täyttävät tunnistetun vaatimuksen. Ei ole luotettavaa vakiosuhdelukua 6061:n ja 7075:n välisen kustannuseron laskemiseen. Saatavilla oleva raaka-ainekoko, poistettavan materiaalin määrä, kiinnitystavat, määrä, pinnoitus ja tarkastus vaikuttavat kaikki lopputulokseen. Paikallisesti saatavilla oleva 6082 -raaka-ainekappale saattaa olla taloudellisempi kuin vähemmän sopiva 6061 -koko; varmista tämä vaihtoehto suunnittelutarkistuksessa.
Pidä piirustuksen versio, määrä, valmiit mitat ja tarkastusvaatimukset samoina suorassa materiaalivertailussa. Hinnoittele uudelleensuunniteltu kevyempi osa erikseen. CNC-kustannus- ja toimittajavalintaa koskeva opas selittää, miten kyseinen kattava vertailu tehdään.
Hyödyllinen materiaalimerkintä määrittelee seoksen, täyden käsittelyn (temper), tuotemäärittelyn ja vaaditut asiakirjat. Piirustus määrittelee sitten toiminnalliset toleranssit, pinnanlaadun, suojattavat alueet (maskaus) ja hyväksyntä viimeistelyn jälkeen. Jos korvaamiset ovat sallittuja, ilmoita hyväksytyt vaihtoehdot ja niiden ehdot sen sijaan, että kirjoitettaisiin vain ”alumiini tai vastaava”.
Alumiiniseosten valintaa koskeva usein kysytyt kysymykset (UKK)
Onko 7075 parempi kuin 6061 kaikille CNC-koneistetuille kiinnikkeille?
Alumiiniseos 7075 voi olla hyödyllinen, kun kiinnitin on kompakti ja sen lujuus rajaa käyttöä, mutta jos kiinnitin taipuu liikaa jousimaisesti, geometrian muutos saattaa tuoda suurempaa hyötyä. Vertaa määriteltyä kovuustilaa, kuormitusta, korroosioalttiutta ja yhdistämistä vaativia vaatimuksia ennen vaihtoehtoisena käytettävän seoksen valintaa.
Voiko 6082-alumiiniseoksen käyttö korvata 6061-seoksen ilman piirustuksen muuttamista?
Vain jos julkaistu spesifikaatio sallii jo tuon korvaamisen. Muussa tapauksessa suunnitteluvastaavan on hyväksyttävä seoksesta, käsittelytilasta (temper), tuotemuodosta ja vaadituista ominaisuuksista. Samankaltaiset käyttösovellukset eivät perustele materiaalin yhtäpitävyyttä.
Milloin 2024-alumiini on järkevä valinta verrattuna 6061- tai 7075-alumiiniin?
Seos 2024 on perusteltu, kun rakennemallinnus tai olemassa oleva materiaalimäärittely sen oikeuttavat, mukaan lukien asianmukaiset väsymys- ja suuntariippuvaiset ominaisuudet. Sisällytä korroosiosuojaus ja pinnankäsittelyvaatimukset. Se ei ole oletusparannus tavalliselle koteloille.
T651-alumiini takaako tasaisen koneistetun kotelo?
Ei. Jännitykset poistettu lähtöaine vaatii edelleen koneistussuunnitelman, joka on sovelias materiaalin poistomäärälle, seinämän geometrialle ja tukeutumiselle. Määrittele, mitataanko lopullinen tasaisuus vapaassa tilassa vai määritellyn kokoonpanorajoituksen alaisena.
Sovatko eri alumiiniseokset yhteen anodointiprosessin jälkeen?
Älä oleta, että ne sopivat yhteen. Seoksen koostumus, pinnan esikäsittely ja anodointiprosessi vaikuttavat ulkonäköön. Käytä näkyvillä pinnoilla sovittua näytettä tai hyväksyntäkriteerejä, ja määrittele erikseen vaadittu pinnanlaatu toiminnallisilla liitospinnoilla.
Tekniset lähteet
- Kaiser Aluminum, Levy-, kelo- ja laattaseos 6061—Tekniset tiedot, versio 05/06, s. 1–2: tyypilliset lujuusarvot, kimmokerroin, nimellistiheys ja vertailulliset ominaisuudet.
- Kaiser Aluminum, Levy-, kelo- ja laattaseos 7075—Tekniset tiedot, versio 05/06, s. 1–2: T651/T7351-ominaisuudet ja korroosionkestävyysluokitukset.
- Kaiser Aluminum, Levy-, kelo- ja laattaseos 2024—Tekniset tiedot, versio 05/06, s. 1–2: T4/T351-tyypilliset ominaisuudet ja pinnankäsittelyn rajoitukset.
- Hydro, Seos 6082, versio 2019/02 (maaliskuu 2019), s. 1–2: puristusprosessin minimiarvot, kovuustasojen määritelmät, koneistus, hitsaus ja anodointi.
- Oak Ridge National Laboratory, Alumiinilevyn alkuperäisen jäännösjännityksen vaikutus koneistetun osan vääntymiseen, 2024, julkaisun tiivistelmä. Tutkimusaineisto: 7050-T7451.
- Kaiser Aluminum, KaiserSelect General Engineering Plate: T651 levytuotteet ja jäännösjännityksen sekä koneistusvääntymän välinen yhteys.
- NASA/JSC, Alumiiniseosten anodointiprosessin määrittely, PRC-5006 Rev. D, kesäkuu 2020, kohdat 3.0–3.1. Viitattu suunnitteluperiaatteiden perusteella; piirustus ja sopimus määrittävät sovellettavan prosessin ja version.
- TWI, Materiaalien hitsattavuus – alumiiniseokset, Job Knowledge 21: lämpökäsittelyyn soveltuvat seokset, sulahdushitsausta rajoittavat tekijät ja lämpövaikutettu vyöhyke (HAZ) kestävyys.



