Tässä artikkelissa
Ohut akseli voi täyttää vaaditun halkaisijan kiinnityspisteen läheisyydessä, mutta olla liian suuri leikkausalueen kauempana. Leikkausvoima taivuttaa työkappaleen työkalua kohti, mikä muuttaa poistettavan materiaalin määrää. Jos työkalu ja työkappale värähtelevät suhteessa toisiinsa, pinnalle voi syntyä värinäjälkiä.
Ohuiden akselien koneistuksen lähtökohtana ovat leikkauspaikalla oleva tuettu pituus, akselin taipumisjäykkyys sekä leikkauskuorman suunta ja suuruus. Tukien sijoittelu vaikuttaa usein enemmän kuin osan kokonaispituuden ja halkaisijan suhde.
Kuinka leikkausvoimasta tulee halkaisijavirhe
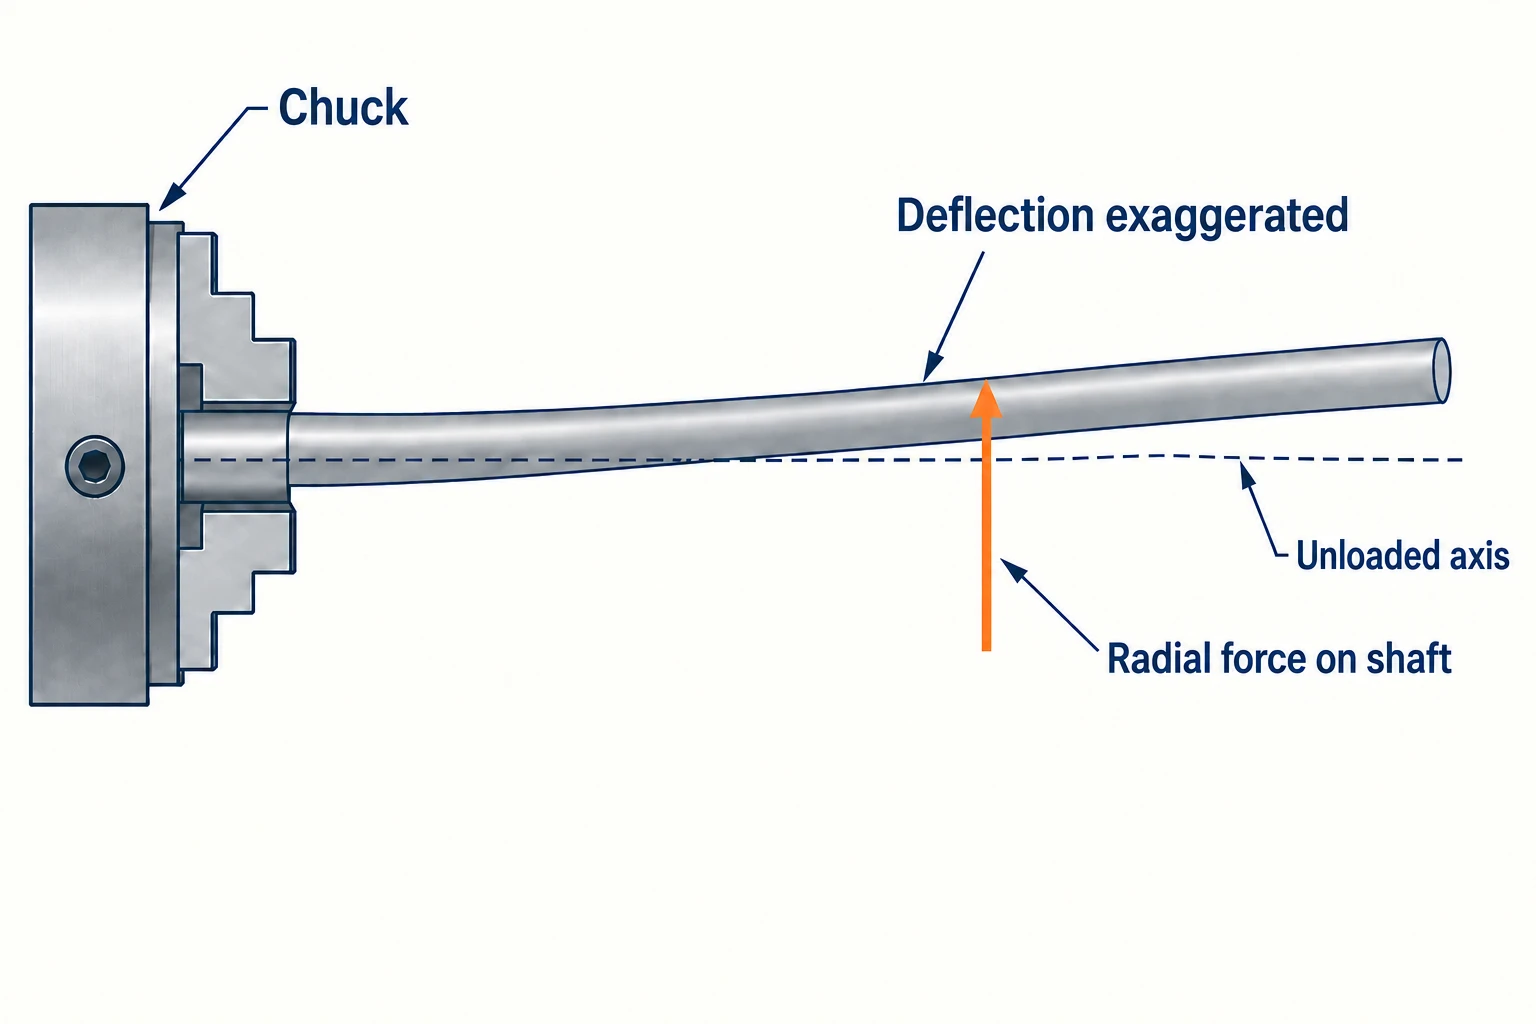
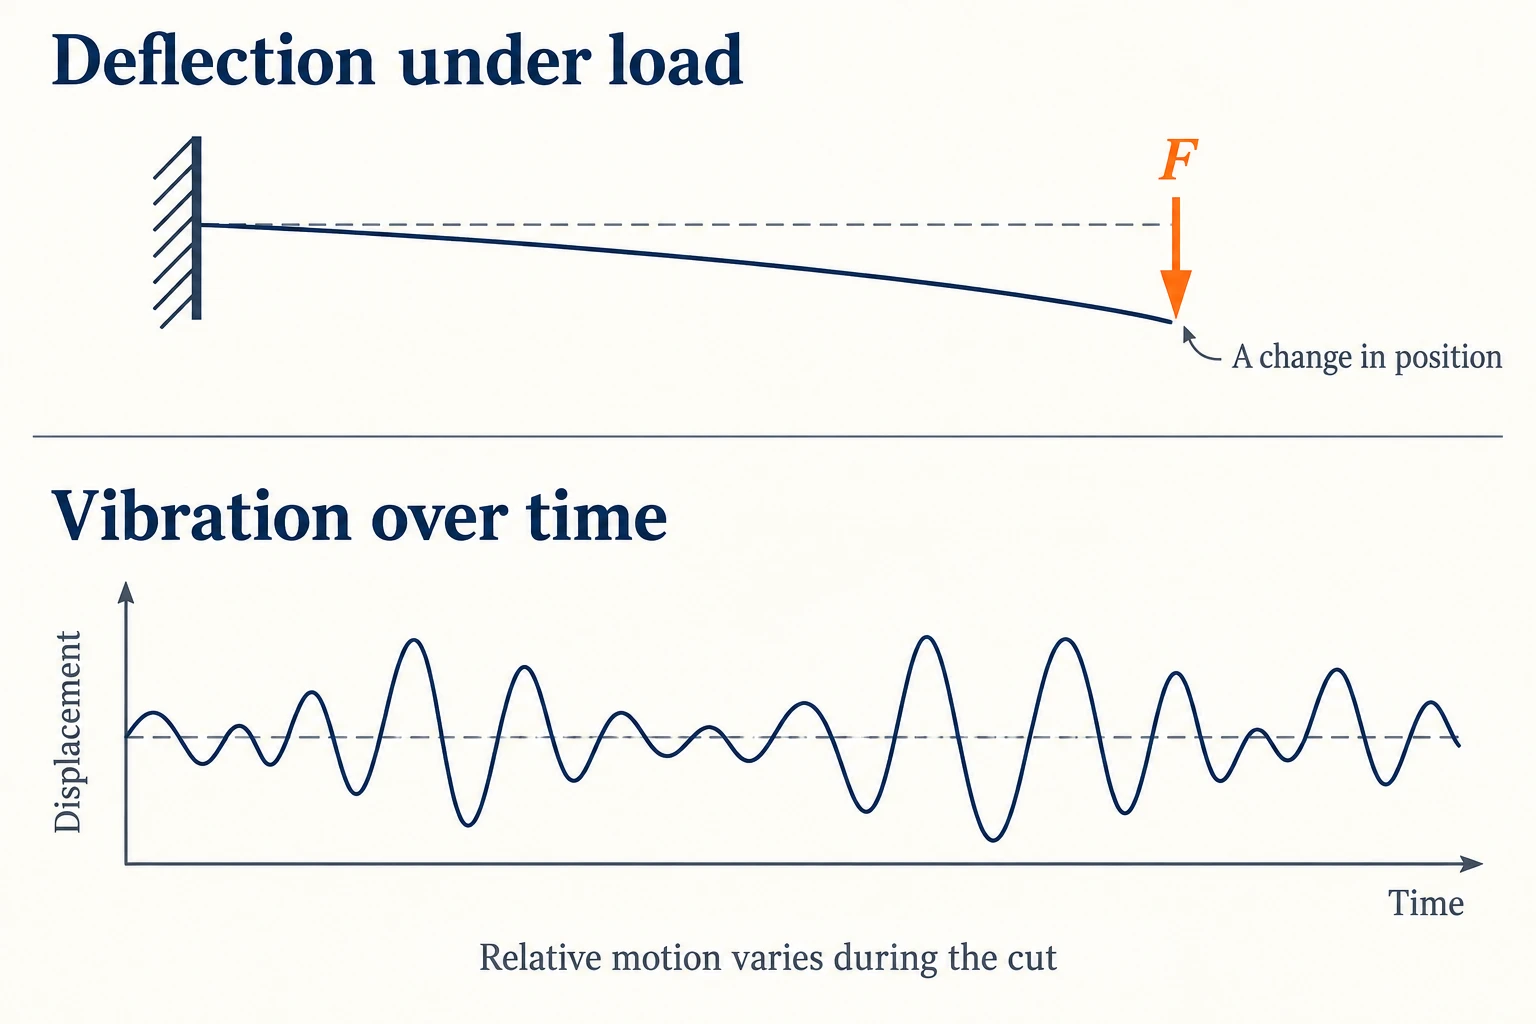
Ulkoisessa sorvauksessa leikkausvoiman säteellinen komponentti työntää akselia sen akselin suhteen kohtisuoraan. Joustava työkappale siirtyy leikkausreunan pois päältä. Myös työkalu ja pitimet voivat taipua, joten merkityksellinen liike on leikkausreunan ja työkappaleen välinen paikanmuutos.
Kimmoista taipumaa ei juurikaan esiinny, kun kuorma poistetaan, mutta jäljelle jäänyt metalli ei palaa alkuperäiseen muotoonsa. Siksi akseli voi kimpoa takaisin leikkauskäynnin jälkeenkin ja silti sisältää halkaisijavirheen. Työkalupolulla vaihtuva jäykkyys voi tuottaa joko kartiomaisen muodon tai täytemmän keskiosan riippuen tukijärjestelmästä. Nämä muodot ovat viitteitä, ei yksiselitteistä todisteita yhdestä aiheuttajasta.
Miksi lyhyempi tuettu pituus auttaa niin paljon
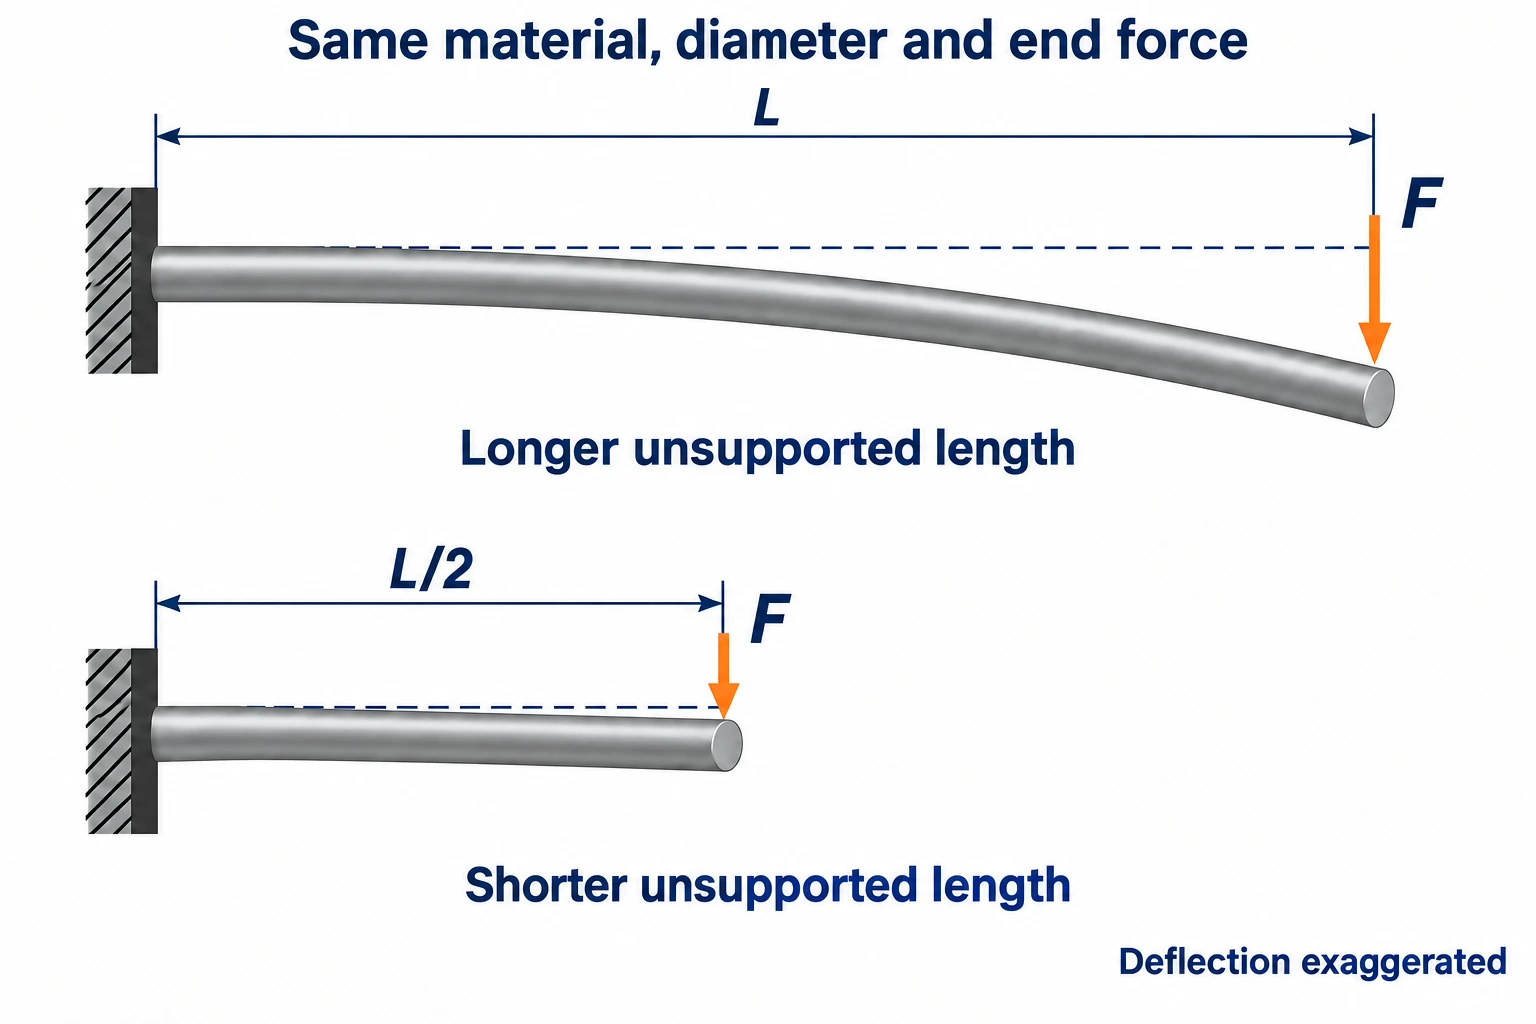
Yksinkertainen palkkimalli osoittaa herkkyyden. Suoralle, tasaiselle akselille, joka on jäykästi kiinnitetty toiseen päähän ja kuormitettu sivusuunnassa vapaassa päässään, pieni kimmoisa kärkitaipuma on:
δ = FL3 / (3EI), missä I = πd4 / 64 kiinteälle pyöreälle poikkileikkaukselle.
Tässä F on poikittainen päävoima, L altistunut pituus, E Youngin modulus ja d halkaisija. I kuvaa poikkileikkauksen taipumisvastusta. Yhteydet perustuvat konsoli-palkkiteoriaan ja poikkileikkauksen toiseen momenttiin.
Poikittaisvoimalla 20 N ja materiaalin moduluksella 200,000 N/mm² lasketaan taipuma seuraavien mittojen avulla. Kaikki kolme alla olevaa tapausta käyttävät samaa ideaalista kiinnitystä ja pääkuormitusta.
| Altistunut pituus L | Halkaisija d | Lasketun kärjen taipuman arvo δ |
|---|---|---|
| 120 mm | 10 mm | Noin 0.117 mm |
| 60 mm | 10 mm | Noin 0.0147 mm |
| 120 mm | 12 mm | Noin 0.0566 mm |
Näytettävän pituuden puolittaminen vähentää tämän mallin taipumaa kahdeksasosaan. Myös halkaisijan suurentaminen auttaa voimakkaasti, koska se vaikuttaa yhtälöön neljänteen potenssiin. Päinvastoin akseli muuttuu jäykemmistä, kun sorvaus pienentää sen halkaisijaa.
Kiinnitin, työpään tukipyörä ja vakauttava tukipyörä eivät käyttäydy tämän ideaalisen kiinteän pään mallin mukaisesti. Portaat, kuorman paikan muuttuminen ja joustavat tuennat muuttavat tulosta. Käytä laskelmaa herkkyyden ymmärtämiseen; se ei ennusta valmiin halkaisijan poikkeamaa tai sallittua koneistuspituutta.
Aseta tuki sinne, missä akseli sitä tarvitsee
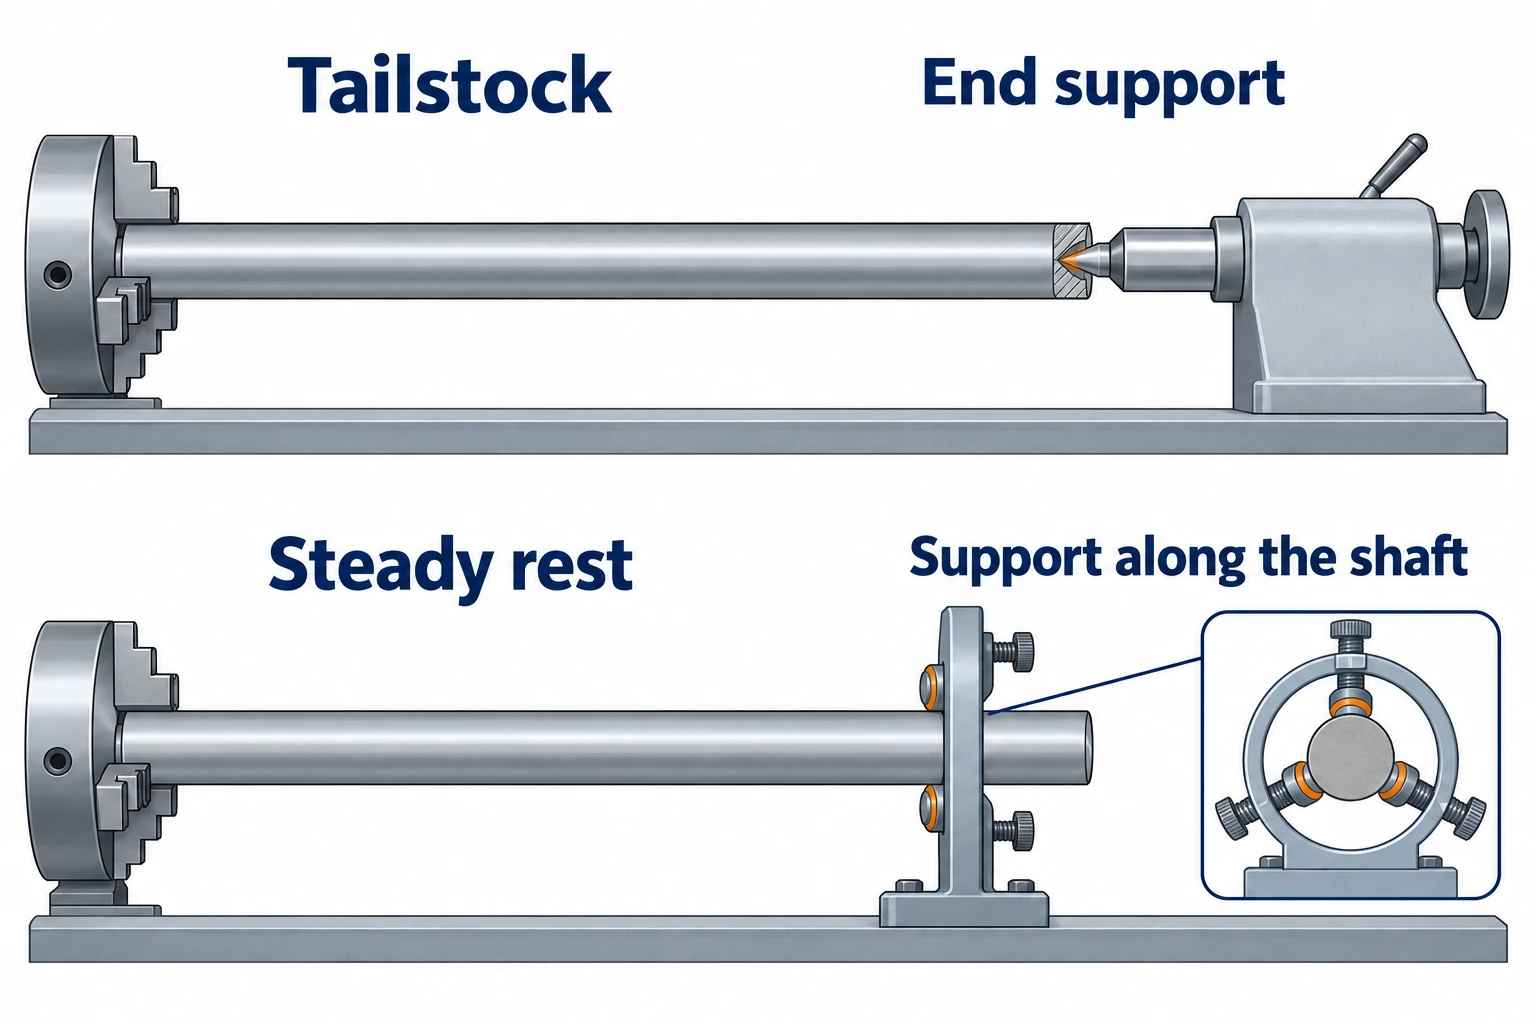
Aloita tunnistamalla osa, joka voi taipua leikkauspisteen ja tuenten välillä. CNC-sorvaus-sorvauksessa tämä työskentelyväli kuuluu työkappaleen kiinnityksen tarkasteluun. Pitkä kappale voi olla lyhyen työskentelyvälin alainen; lyhyempi kappale ohuella kaulalla voi silti olla vaikea pitää jäykästi.
| Tuentat | Mitä muutetaan | Mitä edelleen on tarkistettava |
|---|---|---|
| Työpään tukipyörän keskitys | Tukee kaukaisinta päätä sen sijaan, että jättäisi sen vapaaksi. | Keskuusreikäyhteys, akselin keskitys, keskitystila ja kohdistettu voima. Akseli voi edelleen taipua tukien välissä. |
| Kiinteä tuetin | Lisää tukea valitussa akselin kohdassa. | Sopiva kosketuspinta, oikea säätö ja tila työkalun pääsemiseksi käsittelykohteeseen. |
| Seuraavatuettin | Liikkuu liukukarussellin mukana, pitäen tuen lähellä leikkausaluetta. | Tuettimen ja työkalun välinen sijainti, kosketustila sekä se, katkaisevatko olakkeet tai halkaisijan muutokset tuen. |
Haasin Toolroom Lathe Operator’s Manual Supplement kuvaa kiinteää tuetta pitkien tai ohuiden akselien lisätukena. Grizzlyn G0949G Gunsmith Lathe Owner’s Manual -käsikirjan seuraavatuki-osio selittää sen roolin ohuissa työkappaleissa syöttötyökalun aiheuttaman paineen vastatoimena.
Suurempi työntävä voima tukikärjessä ei ole automaattisesti parempi ratkaisu. Liiallinen voima voi vääntää työkappaleen, kun taas huono sijoittuminen tai kosketus aiheuttaa muita virheitä. Haasin tukikärjen vianmääritysopas käsittelee painetta ja sijoittumista erillisinä tarkistuksina. Oikea asetus riippuu itse koneesta, keskuksesta ja työkappaleesta.
Erota tasainen taipuma särkäyksestä
Taipuma kuvaa siirtymää kuormituksen alaisena. Värinä on dynaaminen epävakaus, jossa työkalun ja työkappaleen välinen suhteellinen värähtely yllätyy leikkausprosessin avulla. Regeneratiivisessa värinässä aikaisemman kierroksen aiheuttama aaltoisuus muuttaa seuraavan kierroksen puristuspaksuutta, mikä vaikuttaa takaisinkytkennässä leikkausvoimaan. Tutkimukset ohuista akselista tehtävästä sorvauksesta mallintavat työkalun ja akselin yhdessä, koska molemmat voivat osallistua tähän värähtelyyn.
Myös hiljainen leikkaus voi jättää mittojen poikkeaman. Samoin näkyvät jaksolliset merkit eivät välttämättä osoita, että virhe johtuu pelkästään akselista; tutkintaan kuuluvat myös työkalunkannatin, keskus ja kone.
Kun tuenta on varma, tarkista leikkausreuna ja sen käyttöalue. Sandvik Coromantin vaihtoteräsohjeen mukaan positiiviset vaihtoteräkset ovat hyvä lähtökohta ohuille komponenteille. Kärkisäde, sisääntulokulma, syöttö ja leikkaussyvyys vaikuttavat voimatasapainoon. Pienempi kärkisäde voi vähentää värinän syntymisen mahdollisuutta, mutta tämä heikentää reunojen kestävyyttä.
Älä jatka syötön pienentämistä, kunnes työkalu leikkaa vasta juuri ja juuri. Haasin värinäopas mainitsee liian kevyen puristuspaksuuden mahdolliseksi epävakauden lähteeksi. Valitse parametrit työkalunvalmistajan suositteleman alueen sisältä ja arvioi sitten hallittuja muutoksia. Pyöräytysnopeuden muuttaminen voi katkaista värinän, mutta se ei poista akselin staattista joustavuutta.
Mitaa kuvio akselin suuntaisesti, älä yhden halkaisijan suuntaisesti
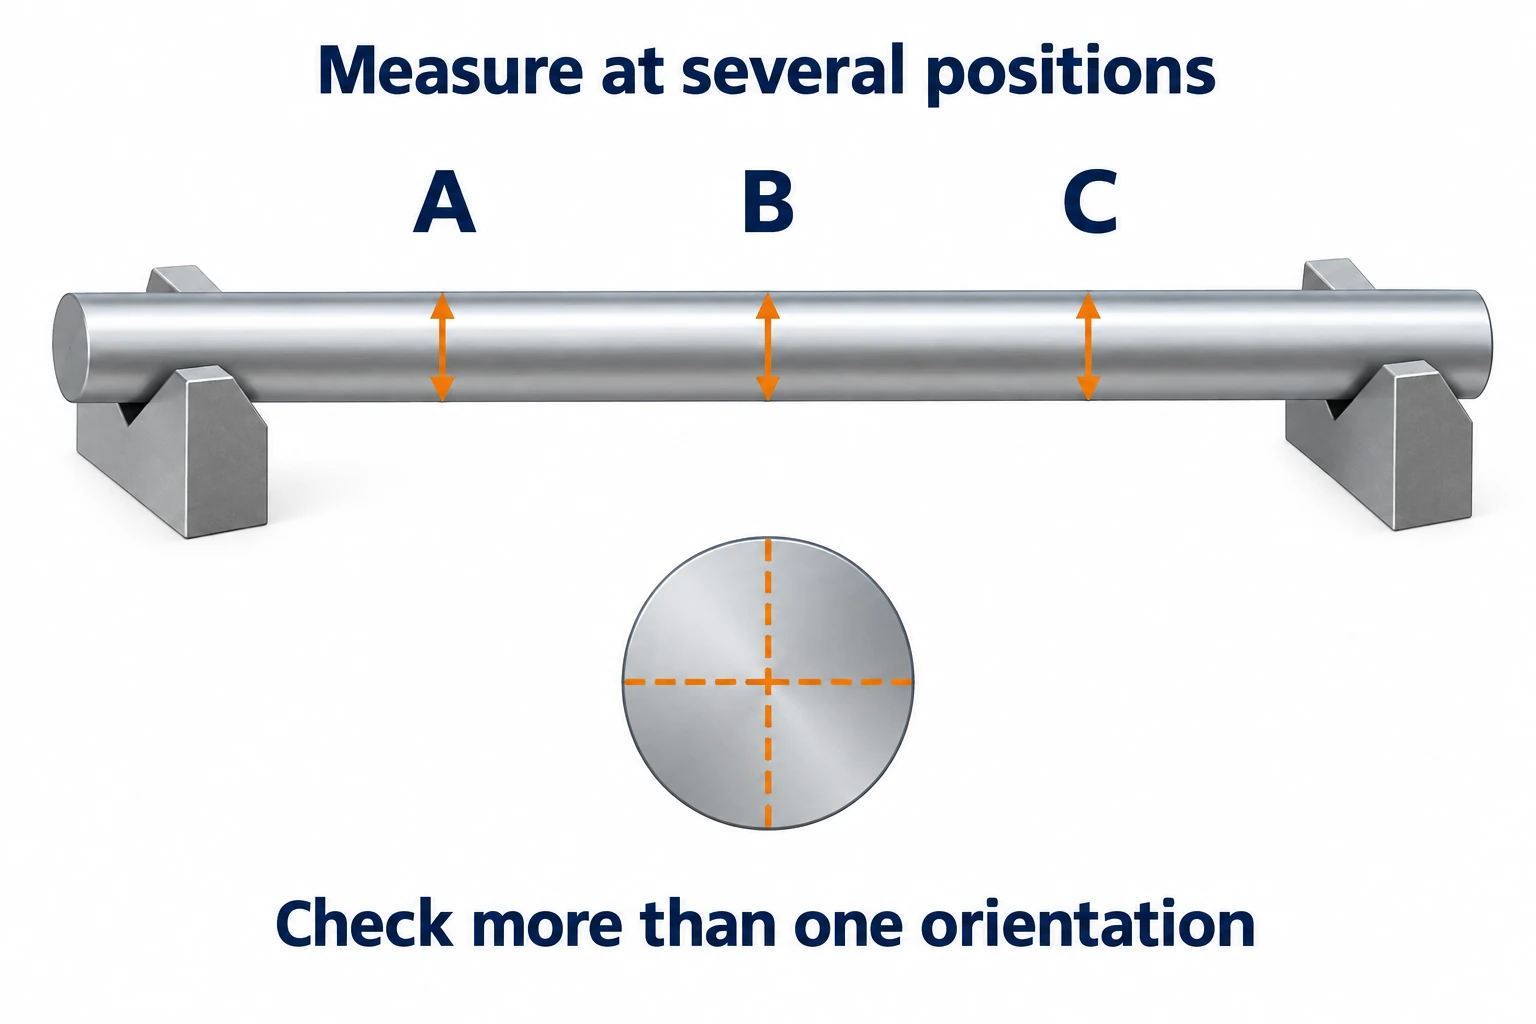
Ennen siirtoparametrien muuttamista karttaa virhe akselin pituudelta. Nimellisesti sylinterimäiselle osalle mittaa halkaisijaa useissa aksiaalisissa kohdissa ja useassa kulmassa. Merkitse mittauspaikat, jotta myöhempää käsittelyä tai uusia osia voidaan verrata edellisiin. Yksittäinen mittaus kiinnityskiristimen lähellä voi jäädä huomaamatta keskiosan tai kaukaisen pään virheestä.
Pidä koon, muodolle ja pyörivyydelle asetetut vaatimukset erillään. Kaksipistemittaukset auttavat tunnistamaan koon vaihtelua, mutta ne eivät voi määrittää täyttä pyöreysprofiilia. Mitutoyon Pyöreysmittausten arviointimenetelmät selittää sekä halkaisijamittaus- että V-lokeroon perustuvien menetelmien rajoitukset. Pyörivyyttä arvioidaan viiteakselin suhteen, kuten sen Tarkkojen mittausvälineiden nopea opas osoittaa; indikaattorijälki mielivaltaisessa tukiasennossa ei ole automaattisesti piirustuksessa määritetty pyörivyyden tulos.
Kirjaa, miten osaa tuetaan tarkastuksen aikana ja onko se edelleen kiinnitetty, juuri irrotettu vai lämpötilaltaan vakautunut. Näiden tilojen välinen muutos on hyödyllistä todisteita, mutta se ei itsessään tunnista jäännösjännitystä, lämpötilaa tai kiinnitystä syyksi. Lopulliseen hyväksyntään käytä piirustuksessa määritettyä tilaa.
Käytä havaittua mallia seuraavan tarkastuksen valintaan:
| Havaittu malli | Mahdollinen selitys | Hyödyllinen seuraava tarkistus |
|---|---|---|
| Halkaisija vaihtelee aksiaalisuunnassa, ja näkyvää värähtelyä ei ole juurikaan havaittavissa. | Kuormasta riippuva taipuma, akselin asennus tai ohjelmoitu koon muutos. | Vertaa halkaisijakarttaa tuentapaikkoihin; tarkista sijoittuminen ja ohjattu polku. |
| Jaksonmukaisia jälkiä tai värähtelyä ilmenee osassa kulkua. | Dynaaminen ongelma, johon liittyy akseli, työkalu tai tuentajärjestelmä. | Tarkista kosketus ja työkalun kunto, ja vertaa sen jälkeen ohjattuja nopeus-/käyttösyvyysmuutoksia. |
| Mittausarvot muuttuvat irrotettaessa tai odottamisen jälkeen. | Rajoituksen, lämpötilan tai materiaalin jännitystilan muutos. | Toimi uudelleen dokumentoidulla tuennalla ja lämpötilaolosuhteella ennen siirtymän soveltamista. |
| Halkaisijamittaukset näyttävät johdonmukaisilta, mutta mittarin vaihtelu säilyy. | Vain koon tunteminen ei ole ratkaissut muotoa, akselin sijaintia tai tarkastusasetusta. | Tarkista referenssipisteiden asetus ja mitaa määritelty geometrinen ominaisuus. |
Hyödyllinen korjaustoimenpide tulisi vastata syytä: muuta tukea joustavalle väliksi, tutki dynaamista järjestelmää järistyksen varalta ja ratkaise tarkastusasetus ennen pyörivyyden tulkintaa.
Usein kysytyt kysymykset
Millä pituuden ja halkaisijan suhteella akseli on vaikea koneistaa?
Ei ole yhtä ainutlaatuista suhdetta, joka määrittäisi kaikkien akselien koneistusvaikeuden. Leikkauksen aikana tuettu väli, paikallinen halkaisija, materiaalin jäykkyys, leikkauskuorma ja tuentajärjestelmä vaikuttavat kaikki. Kokonaispituuden jakaminen suurimmalla halkaisijalla voi peittää joustavan kaulan tai pitkän alttiin osan.
Miksi joustava akseli voi silti järistää työntukituen kanssa?
Työntukitus tukee päätä, mutta akseli voi silti taipua tuentapisteiden välillä. Järistys voi liittyä myös työkaluun, keskusyhteyteen tai koneeseen. Tarkista keskuksen kunto ja keskitys sekä työkalun ja leikkausparametrit; pelkkä työntukituspaineen lisääminen voi vääntää osaa.
Vähentääkö syöttönopeuden alentaminen aina akselin taipumaa?
Ei. Syöttö vaikuttaa leikkuukuormaan, mutta liian kevyt puristus voi aiheuttaa epävakaa leikkaus. Tukiasema, työkalun kärkigeometria ja leikkuusyvyys on otettava huomioon yhdessä. Käytä työkaluvalmistajan sovellusalueita ja vertaa muutoksia sekä pinnan laatuun että mitattuun halkaisijakuvioon.
Voiko akseli täyttää oikean halkaisijan vaatimuksen, mutta silti epäonnistua pyörimisepäkeskisyysvaatimuksessa?
Kyllä. Yksinomaan halkaisijamittaukset eivät määritä pinnan suhdetta määritettyyn viiteakseliin. Tarkista vaadittu geometria sopivalla viitejärjestelmällä ja tarkastusmenetelmällä. Toistuvat kahden pisteen halkaisijamittaukset eivät myöskään todista, että jokainen poikkileikkaus on pyöreä.
Tekniset lähteet
- Purdue University — ME 323 -kurssin palkkien taipumisen viiteaineisto, “Kiinnitettyjä palkkeja”, sivu A2:2; RMIT Learning Lab — Hitausmomentti, kiinteän ympyrän poikkipinta-alan hitausmomentti. Palkkilaskelmat ja poikkileikkauksen jäykkyys.
- Haas Automation — Työkaluhuoneen sorvauskoneen käyttäjän käsikirjan lisäosa, “TL-tukitukipään käyttö”; hydraulinen työntäinpäästä tehdyt vianetsintäohjeet; sorvauskoneen värinän vianetsintä. Tukeminen, akselin keskitys ja lastunpoiston ehdot.
- Grizzly Industrial — G0949G -asepistoolisorvin käyttöohje, sivut 43–44. Kiinteä ja seuraava tuetin.
- Sandvik Coromant — Kuinka valita oikea sorvauslevy. Levygeometria ja leikkausvoimien kompromissit.
- Cherukuri et al. — Koneistuksen särähtelyennustaminen dataperusteisella oppimallilla (2019), taustaluku. Regeneratiivinen särähtely.
- Mitutoyo — Pyöryyden arviointimenetelmät; Tarkkuusmittauslaitteiden nopea opas, s. 61; Lämpötilavaikutukset –ohjeistus. Halkaisija, muoto, mittausakseli ja mittauksen lämpötila – erotukset.



