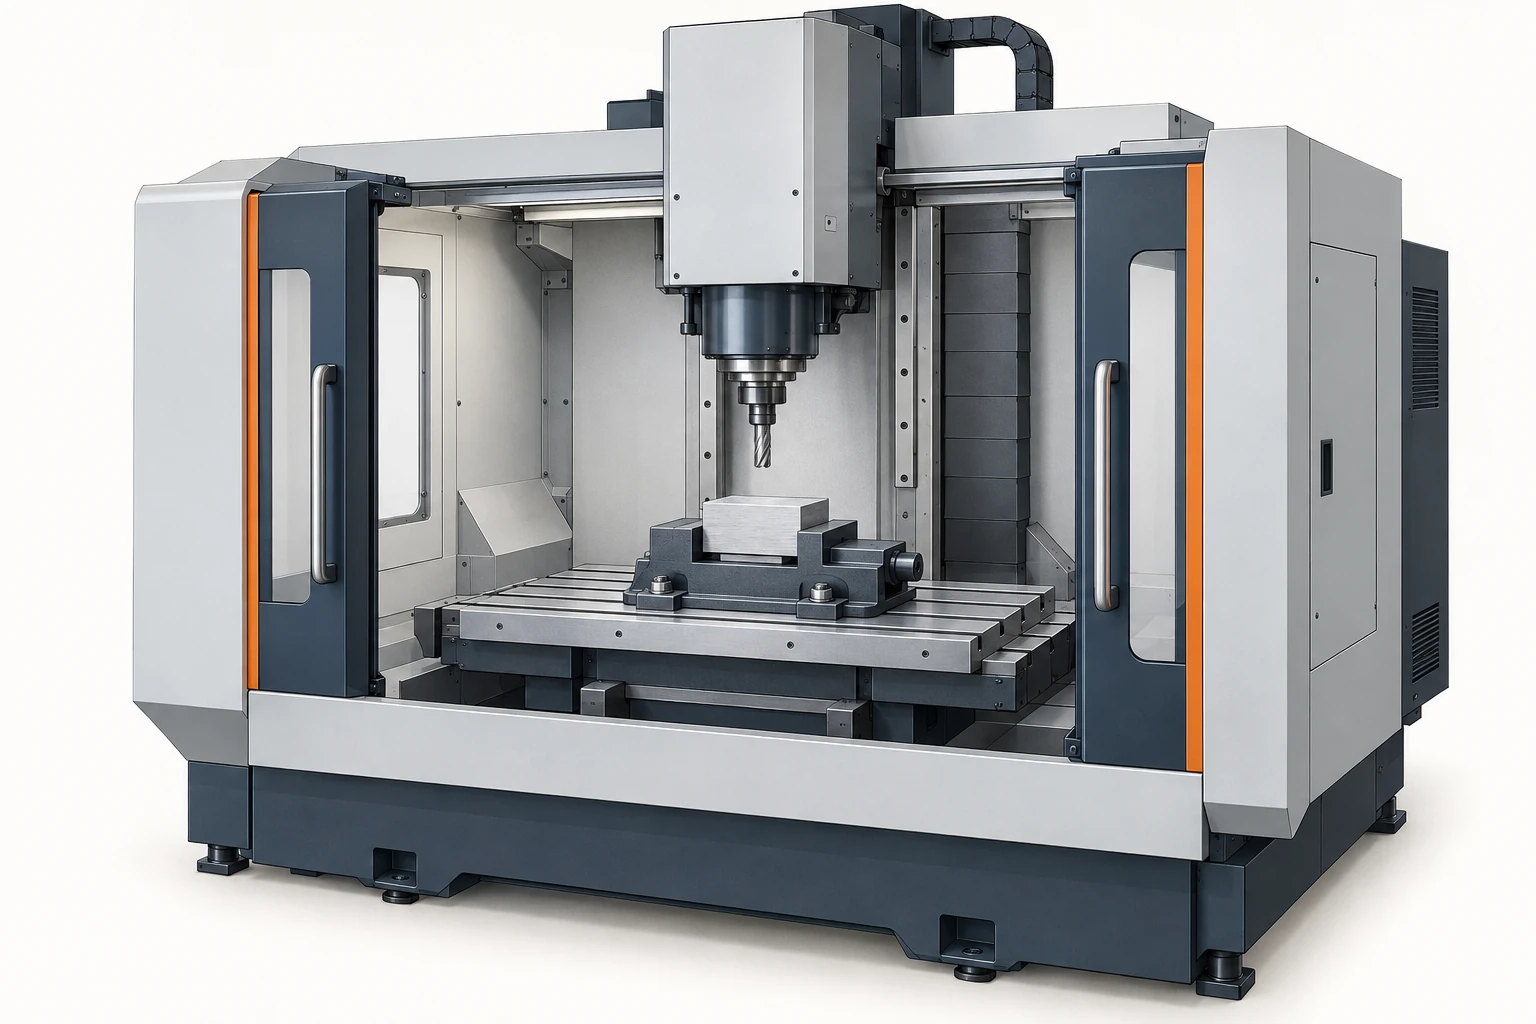
Tässä artikkelissa
Pystysuoran koneistuskeskuksen X-, Y- ja Z-akselien matkat kuvaavat liikettä, eivätkä takaa suurinta mahdollista osan kokoa. Käytettävissä oleva asennustila riippuu myös pöydästä, kiinnityslaitteesta, työkalukokoonpanosta, lähestymisradasta ja koneen sisäisestä varavara-alueesta. Työpanos voi mahtua pöydälle, vaikka ohjelmoitu työkalurata ylittäisi jonkin akselin raja-arvon; lyhyt osa voi muodostua liian korkeaksi, kun kiinnityslaite ja työkalu otetaan huomioon.
Lue VMC:n tekniset tiedot erillisinä rajoituksina tiettyyn toimintaan. Aloita tilan tarkastelulla, sitten tarkista kuormituskyky, leikkuusuorituskyky, työkalukapasiteetti ja tarkkuus.
Liikealue ja pöydän koko vastaavat eri kysymyksiin
Haasin VF-2-määrittelysivu tekee eron näkyväksi. Sen listatun standardikokoonpanon osalta nämä mitat ovat erillisiä:
| Määrittely | Julkaistu mittayksikköarvo | Mitä se kuvaa |
|---|---|---|
| X / Y / Z -akselien matka | 762 / 406 / 508 mm | Saatavilla oleva akseliliike. |
| Pöydän pituus / leveys | 914 / 356 mm | Kiinnityspinta. |
| Pyörivän akselin päästä pöytään | Noin 102–610 mm | Pystysuuntainen etäisyysalue, jossa on määritelty viitepiste. |
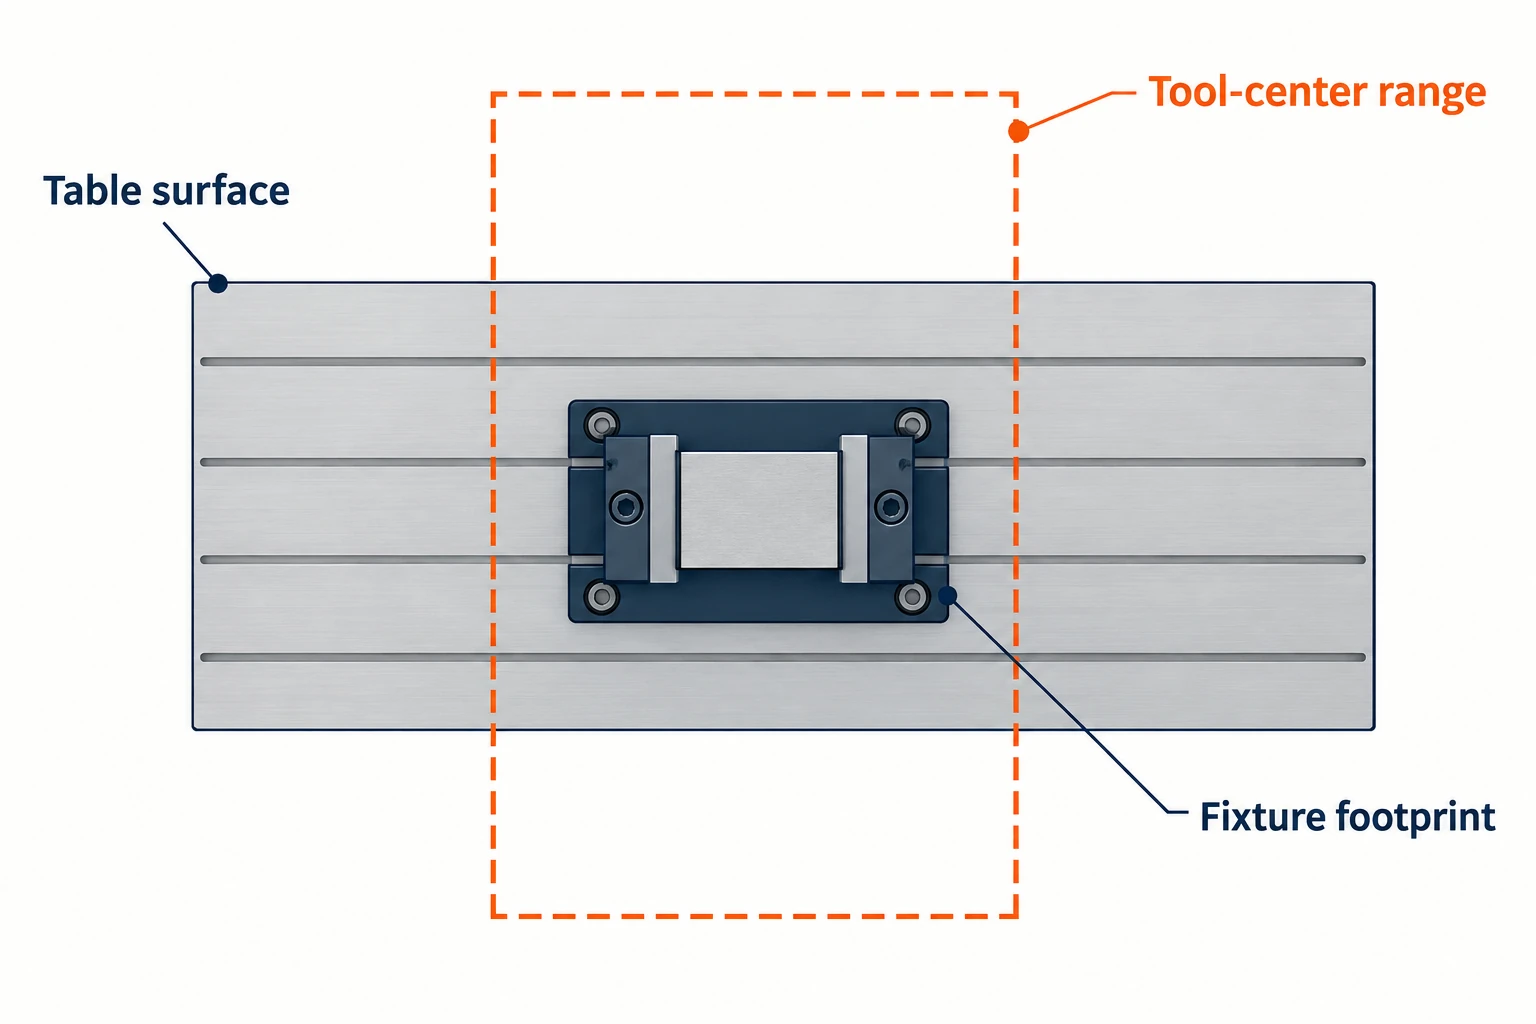
Pöytä on pidempi kuin X-suuntainen liike ja kapeampi kuin Y-suuntainen liike. Kumpikaan suorakulmiosta ei muodosta yleispätevää ulkopiirrostetta valmiille osalle. Ylihengittävä raaka-aine vaatii mahdollisesti lisätukea ja kotelointitilan varmistusta; kiinnitin voi ottaa pöydän tilaa ilman, että sitä koneistetaan sen koko leveydeltä. Jyrsinkoneen komponenttiopas selittää näiden eritellettyjen tietojen takana olevia kokoonpanoja.
Toimenpiteen yhteydessä tarkista työkalukeskuksen kattavuusalue: pienin alue, joka sisältää kaikki vaaditut työkalukeskukset, mukaan lukien lähestymis- ja poistumisliikkeet. Työkalun säde ja valittu reitti voivat siirtää työkalukeskusta raaka-aineen reunan ulkopuolelle.
Esimerkiksi oletetaan, että koneella on 800 mm X-suuntaista liikettä ja 760 mm-levyinen raaka-aine. Jos suunniteltu reitti kulkee työkoordinaateissa X = −30 mm:stä X = 790 mm:ään, siihen tarvitaan 820 mm. Tämä reitti ylittää saatavilla olevan liikkeen, vaikka raaka-aine olisi kapeampi kuin 800 mm. Työkoordinaatin siirtäminen ei vähennä vaadittua etäisyysaluetta; reitin, asennuksen suunnan, työkalujen tai koneistusreitin on muututtava. Riittävän pieni etäisyysalue on silti sijoitettava koneen todellisten rajojen sisälle.
Rakenna täydellinen pystysuora pinon rakenne
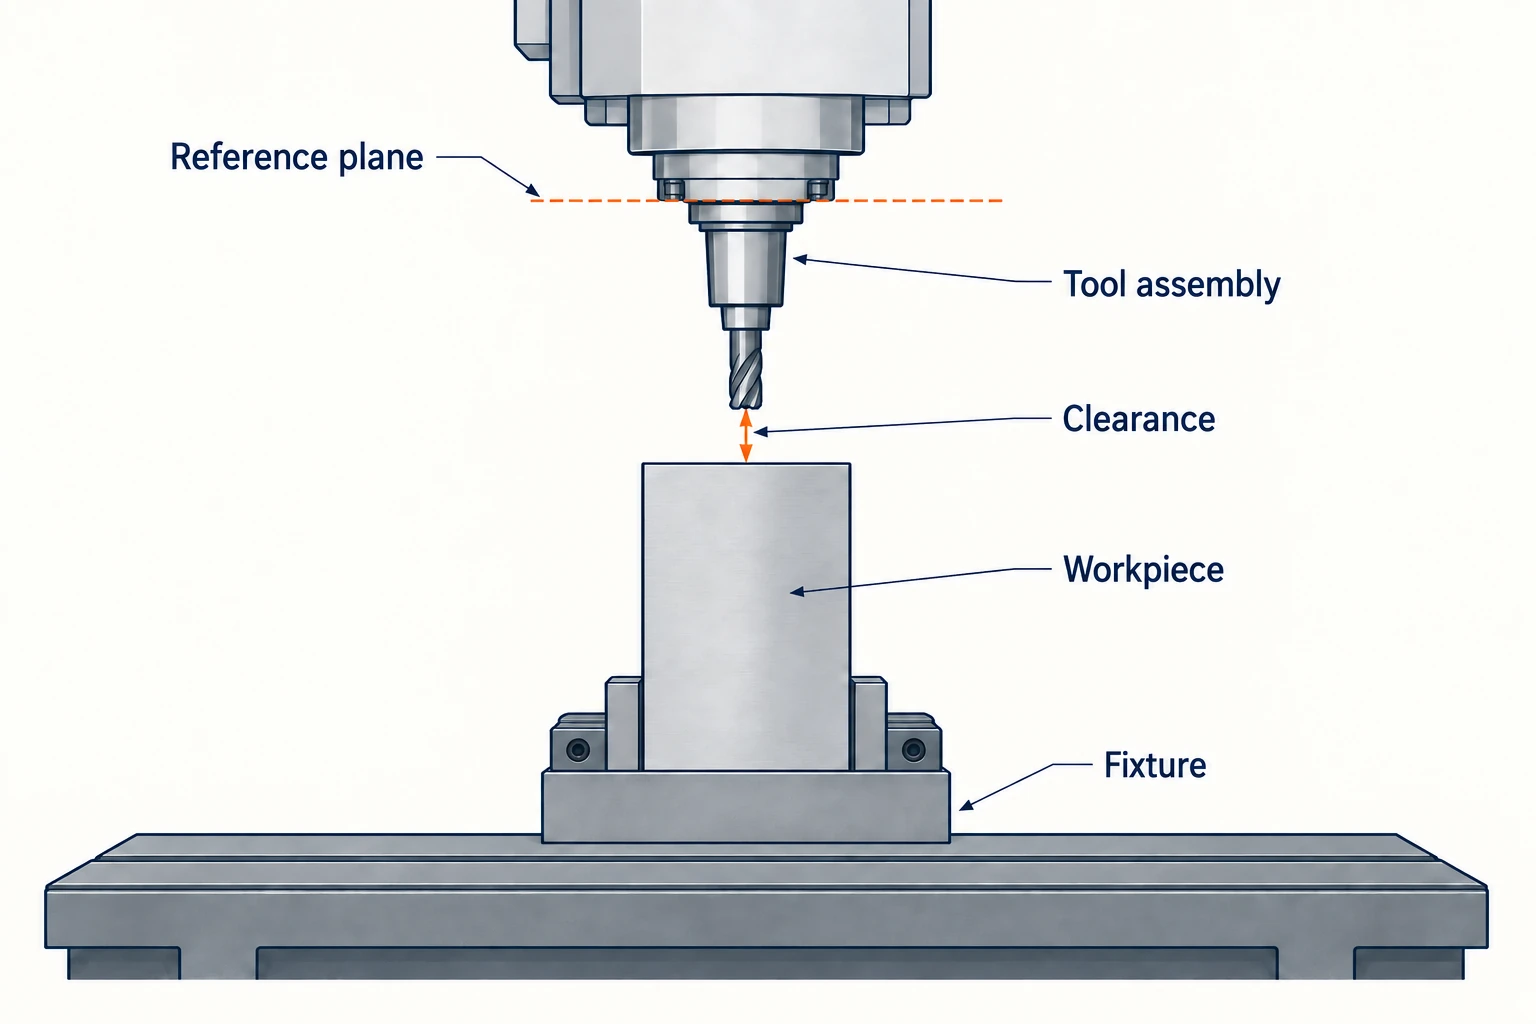
Z-akselin liike on isku. Korkeuden arvioimiseksi määritä ensin koneen pienin ja suurin pyörivän työkalupäätteen ja pöydän välinen etäisyys ja tunnista niiden viitetaso. Pyörivän työkalupäätteen kärjen mitan ja työkalun pituuden, joka mitataan pidikkeen mittalinjasta, ei voida yksinkertaisesti laskea yhteen tai vähentää toisistaan, ellei niiden mittatason suhdetta oteta huomioon.
Esitarkistukseen tasaisen työkappaleen yläpuolella mittaa jokainen termi yhteensopivilta viitetasoilta:
Vaadittu pyörivän työkalupäätteen viitakorkeus = kiinnittimen tukikorkeus + työkappaleen korkeus + työkalun ulkoneva osa + vetäytymisväli.
Käytä pyörivän työkalupäätteen viitakorkeusaluetta 100–600 mm pöydän yläpuolella. Työkalun ulkoneva osa mitataan samalta tasolta alaspäin. Tässä laskennassa käytetään tätä aluetta; VF-2-määrittelyt on lueteltu erikseen yllä.
| Pinottava kohde | Laskennassa käytetty korkeus |
|---|---|
| Pöytä – työkappaleen tukipinta | 80 mm |
| Työkappale tuen yläpuolella | 300 mm |
| Viitetaso työkalun kärkeen | 180 mm |
| Työkalun kärjen varatila työkappaleen yläpuolella | 20 mm |
| Vaadittu viitetason korkeus | 80 + 300 + 180 + 20 = 580 mm |
Korkeustarkistus jättää 20 mm alle 600 mm:n ylärajan. Kiinnittimen tuen nostaminen arvoon 120 mm muuttaa vaatimuksen arvoksi 620 mm, joka ylittää kyseisen rajan 20 mm:llä ilman, että osaa muutetaan.
Tarkista myös alaraja: lyhyt työkalu saattaa olla liian lyhyt saavuttaakseen alhaalla sijaitsevan piirteeseen ennen kuin kärkikotelo saavuttaa alarajansa. Toimi samaan tapaan käytännön työkaluilla ja piirteiden korkeuksilla. Tämä yksiulotteinen tarkistus ei todista, että pitkä kiinnitin ohittaa seinän, että työkalu pystyy jättämään syvän lokeroon tai että työkalun vaihto on mahdollinen ilman, että se törmää asennukseen.
Lue painolukeman takana oleva pöydän kuormitusehto
Laske pöydän kantama kuorma: työkappaleet, kiinnittimet, alaplateet ja muu pöydälle asennettava laitteisto. Esimerkiksi 180 kg raaka-ainetta ja 90 kg kiinnitintä sekä alaplaattaa muodostavat 270 kg:n asennuksen ennen muiden laitteiden lisäämistä.
VF-2-sivulla määritellään suurin pöydän kuormitusarvo tasaisesti jakautuneena. Tämä ehto on merkityksellinen: tiukka keskitön kuorma ei ole yhtäpitävä kuin sama massa, joka on levitetty pöydän koko alueelle. Tarkista soveltuva jakautuminen ja kiinnitysrajoitukset; pyörivä yksikkö voi omata myös omat kuormitus- ja momenttirajoituksensa. Nämä rajoitukset pysyvät voimassa myös neljännen tai viidennen akselin liikkeen lisäämisessä.
Erota nopeusrajoitukset leikkuusuorituskyvystä
Suurin karausnopeus (rpm) kertoo ylärajan. Se ei kerro, mikä vääntömomentti on saatavilla valitulla nopeudella tiettyyn työkaluun. Lue asennetun karausyksikön vääntömomentti- ja tehokäyrät sekä niiden käyttöluokitus. Lyhyt kestoista huippuarvoa ja jatkuvaa käyttöluokitusta voidaan käyttää eri työkuormissa.
Haasin 10 000 rpm:n kärjen määrittelyt erottavat selkeästi aikarajoitetun huippotehon jatkuvasta käytöstä. Käsittele käyrää, käyttönopeutta ja luokituksen kestoa yhtenä tiedon kokonaisuutena. Älä laske karjauskapasiteettia pelkästään suurimmasta hevosvoimaluvusta.
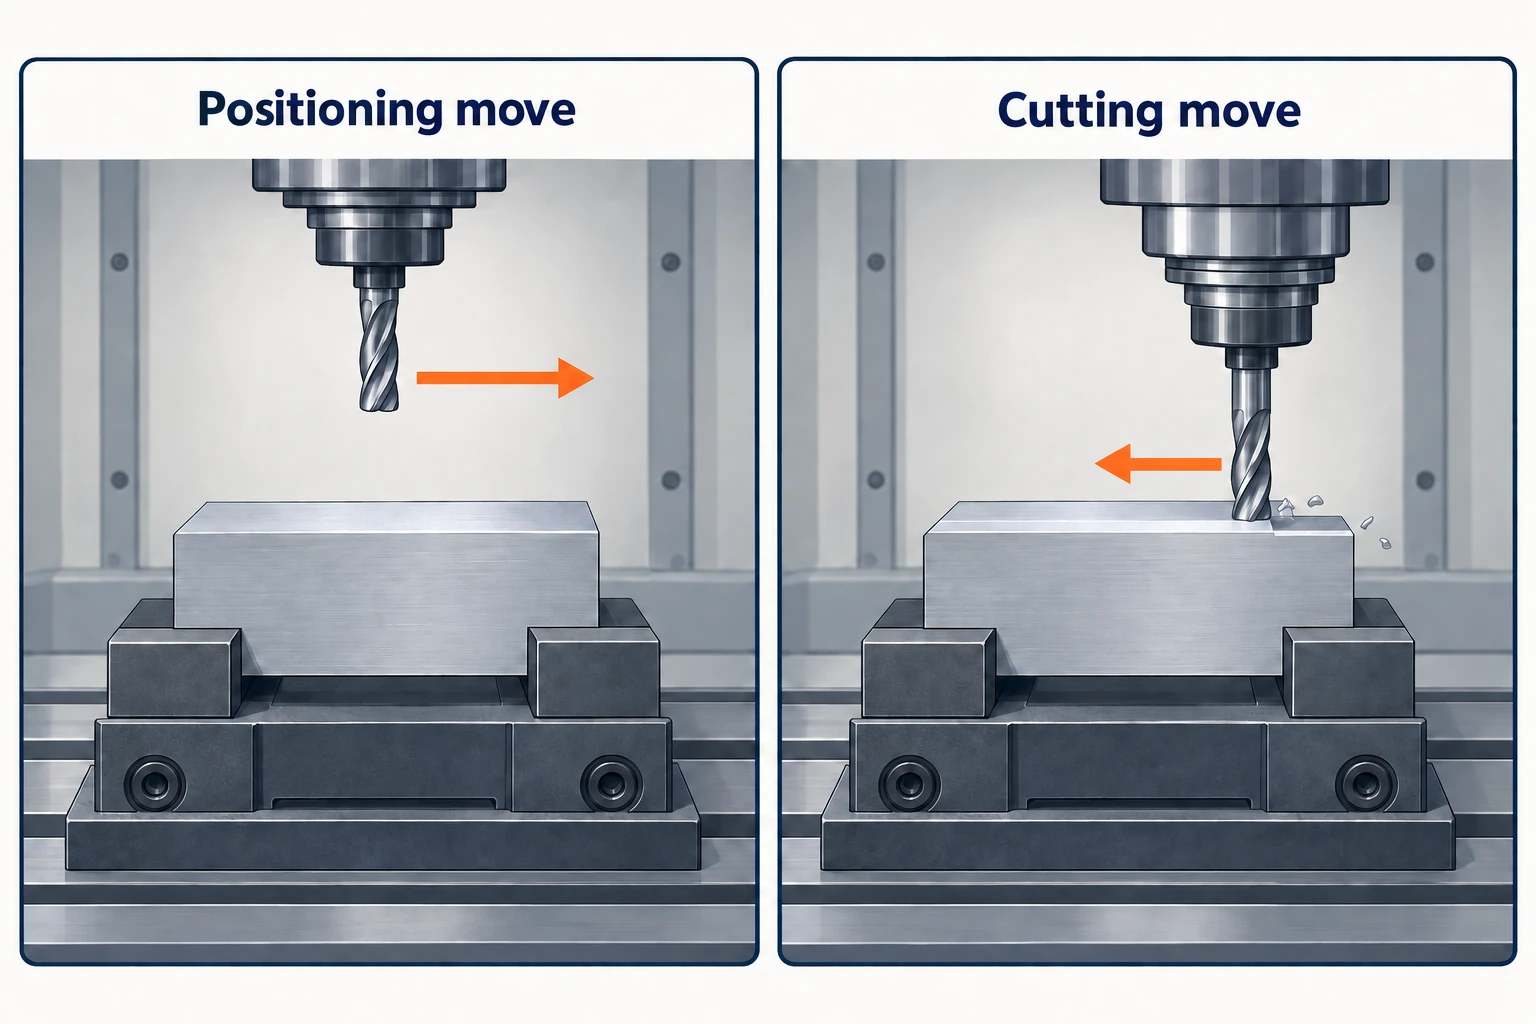
Syöttönopeusrivit vaativat samanlaisen huolellisuuden. Nopea siirtoliike on paikannusliikettä; suurin leikkaussyöttönopeus on erillinen koneen rajoitus. Ohjelmoitu leikkaussyöttönopeus on sovitettava myös työstettävän materiaalin, työkalun, työkalun syöttösyvyyden ja vaaditun pinnanlaadun mukaan. Lyhyillä liikkeillä kiihtyvyys ja hidastuvuus voivat estää konetta saavuttamasta otsikkoarvon nopeutta, joten jakamalla jokainen liikkeen pituus maksiminopeudella saadaan aliarvioitu kiertoaika.
Työkalukoppien lukumäärä ei aina vastaa käytettävissä olevaa työkalukapasiteettia
Työkalumagasiinin lokerojen lukumäärä on vain lähtökohta. Vertaa täydellistä työkaluluetteloa sallittuihin työkalun halkaisijaan, pituuteen ja painoon, ja tarkista, mitä työkalupidikintyyppiä ja pidikinvarmistusosia kone vaatii.
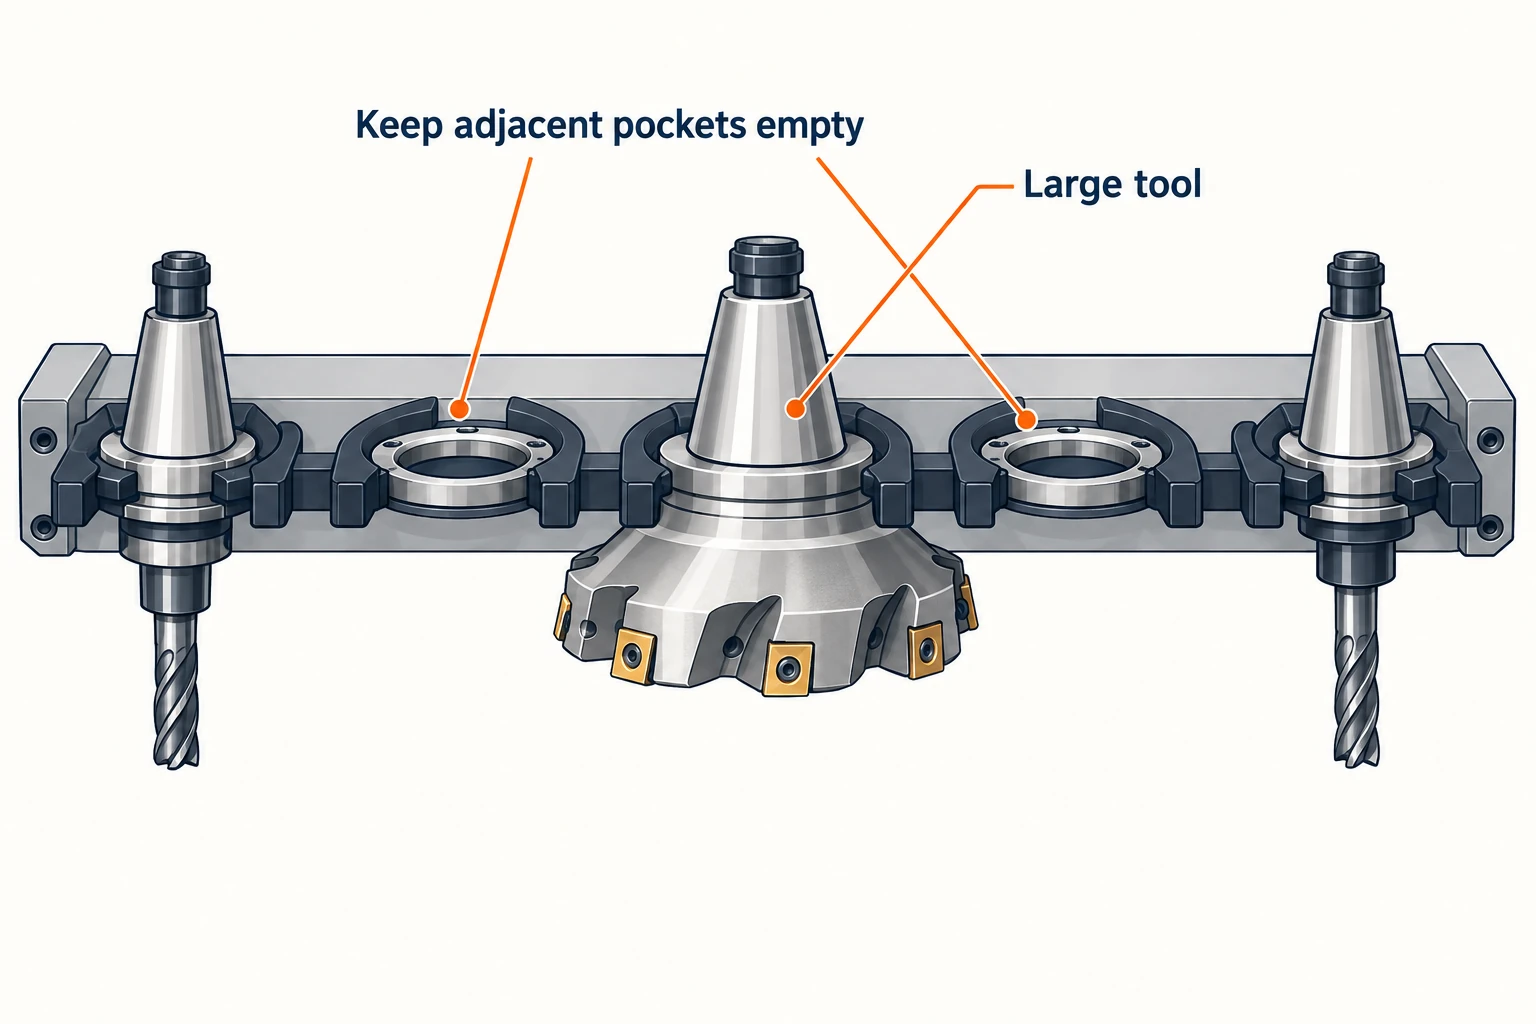
Suuret työkalut voivat kuluttaa tilaa naapurilokeroiden ympäriltä. Haasin sivulle asennettavan työkalunvaihtimen käyttöohjeessa esimerkiksi kuvataan suurien työkalujen sijoittelua siten, että viereiset lokerot pidetään tyhjinä. Tämä sääntö koskee yhteensopivaa sivulle asennettavaa vaihtimia; sitä ei saa siirtää automaattisesti muuhun magasiiniin tai VF-2:n listattuun standardikaruselliin.
Työkalun pituudella on kaksi erillistä seurausta: kokoonpanon on mahtuttava vaihtimeen, ja sen on päästävä käsittelykohteeseen samalla kun se välttää työkappaleen ja kiinnittimen koneistuksen aikana. Yhden tarkistuksen läpäiseminen ei takaa toisen täyttymistä. Samoin julkaistu työkalusta toiseen -vaihtoaika kuvaa määriteltyä vaihtoa, ei jokaista peräytystä, paikannusta ja kärkivuusnopeuden muutosta tuotantokierroksessa.
Sijoitteluluvut eivät määritä valmistettua osaa
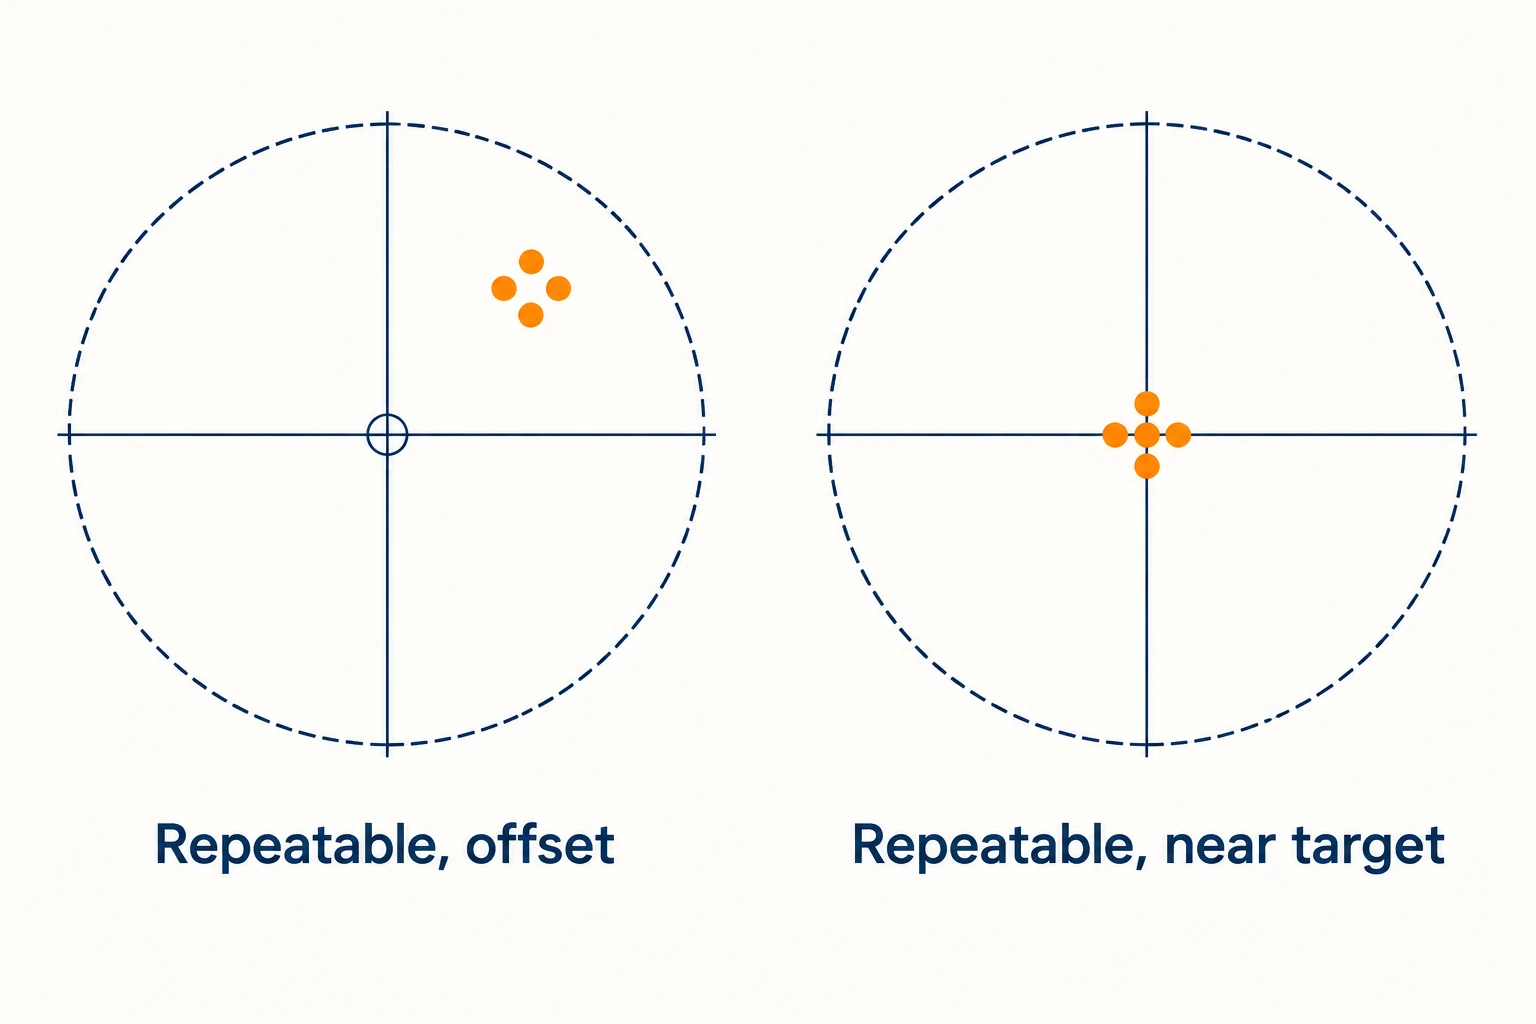
Sijoitustarkkuus liittyy komennetun ja saavutetun sijainnin väliseen yhteensovittamiseen testimenetelmän mukaisesti. Toistettavuus liittyy siihen, kuinka johdonmukaisesti kone palaa tiettyyn sijaintiin. Tiukasti ryhmitellyt paluut voivat silti poiketa tavoitesijainnista.
Vertailtaessa lukuja on säilytettävä ilmoitettu testimenetelmä, akseli ja mittausalue, lämpötilaolosuhteet, korjaustila ja lähestymissuunta. Yksisuuntainen tulos ei ole vaihdettavissa kaksisuuntaisen tuloksen kanssa.
Renishaw’n Prosessiperustan ohjeet selittävät, miten mekaaninen ja lämpöinen käyttäytyminen vaikuttavat koneen tarkkuuteen. Työstövoimat, työkalut ja työkappaleen kiinnitys lisäävät vaikutustekijöitä, joita sijoitustestissä ei toisteta. Koneen tekniset tiedot auttavat ymmärtämään testatun liikkeen suorituskykyä; osan tarkkuusvaatimukset on arvioitava todellisen koneistus- ja tarkastusprosessin kautta.
Hyödyllinen teknisten tietojen tarkastelu päättyy muutamaan työkohtaiseen väitteeseen: ohjelmoitu liikealue mahtuu, kokonaiskorkeuspinnoitus tarjoaa vaaditun varan, tuettu kuorma täyttää sen ehdot ja työkalut sopivat sekä pyörivään akseliin että magasiiniin. Epäselvät kohdat on pidettävä tarkkoina – esimerkiksi pituusvaran puuttuminen kiinnittimestä seinään tai määrittelemätön tehotaso – jotta seuraava tarkastus kohdistuisi todelliseen epävarmuuteen.
Usein kysytyt kysymykset
Määrittääkö XYZ-liikealue suurimman osan, jonka pystytään koneistamaan pystysuorassa VMC-koneessa?
Ei. Liikealue rajoittaa suhteellista liikettä. Osan koko riippuu myös tuesta, kiinnittimen sijoittelusta, työkalukeskipisteen reitistä, työkalun ja pidikkeen varasta sekä koneen kotelosta. Tietty piirre voi mahtua liikealueen sisälle, vaikka raakapalsta ulottuisikin sen ulkopuolelle, kun taas pienempi raakapalsta voi vaatia liian suuren työpolun.
Onko Z-suuntaisen liikkeen matka suurin mahdollinen työkappaleen korkeus?
Ei. Lue päätyyn–pöytään -etäisyys ja sen viitetaso, lisää sitten kiinnitin, työkappale, työkalun ulkoneva osa ja vaadittava varalaita. Tarkista sekä yläpuolinen varalaita että alapuolinen asema, joka tarvitaan jokaisen ominaisuuden saavuttamiseen.
Voiko 24-lokeroisen työkaluvaihtimen aina pitää 24 työkalua työtä varten?
Ei välttämättä. Suuri työkalu voi vaatia, että viereiset lokerot pysyvät tyhjinä vaihtimessa, joka on suunniteltu tähän järjestelyyn. Käytettävissä olevien työkalujen määrän määrittävät työkalun halkaisija, pituus, paino sekä magasiniin sovellettavat erityissäännöt.
Voiko koneen toistotarkkuutta käyttää osan mittatoleranssina?
Ei. Toistotarkkuus mittaa tarkkuutta määritellyissä testiolosuhteissa. Valmiin osan mitat vaikuttavat myös työkalun käyttäytymiseen, leikkausvoimiin, lämpötilaan, työkappaleen kiinnitykseen ja tarkastukseen. Sen toleranssi on arvioitava todellisen prosessin ja ominaisuuden perusteella.
Tekniset lähteet
- Haas Automation — VF-2-tuotteen tekniset tiedot; VF-2 / VF-2SS / VF-2TR -koneen asettelukuva (2023), sivut 4 ja 6. Liikkumamatkat, päätyyn–pöytään -mitat, kuormitusolosuhteet ja varalaitaviitteet.
- Haas Automation — 10,000-rpm:n pääty (10K-40T-IN); VF-40T-sarjan momenttikiinnitin. Nopeudesta riippuva ja aikarajoitettu päädyn teho.
- Haas Automation — Jyrsimen käyttöohje, “Mill—SMTC”; G00 Nopea liikkeen sijoittaminen. Työkalumagasiinin rajoitukset ja nopea liike.
- Renishaw — Prosessiperusta; optisten ja induktiivisten kooderien sanasto. Koneen tila, tarkkuus ja toistettavuus.
- ISO 230-2:2014 — Koneiden testausmenetelmät, osa 2: numeerisesti ohjattujen akselien sijoitustarkkuuden ja toistettavuuden määrittäminen. Julkinen soveltamisala ja määritelmät sijoitusspesifikaation keskustelua varten.



