Tässä artikkelissa
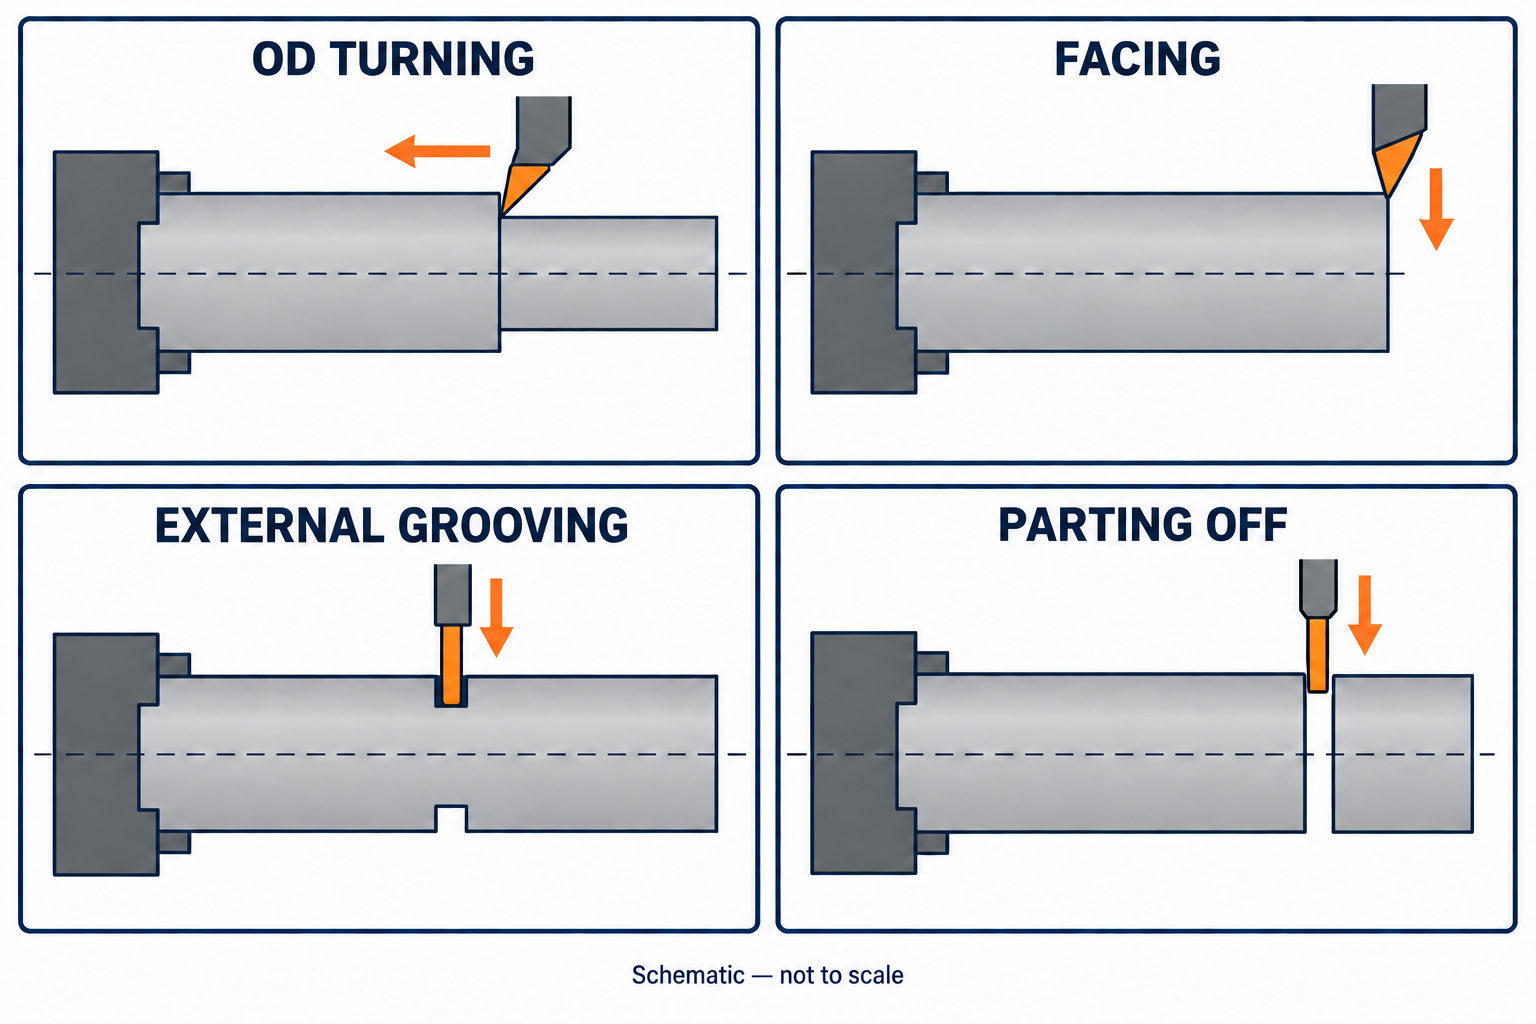
Ulkohalkaisijan sorvaus muuttaa ulkohalkaisijaa, päätytasoituksen tekeminen luo päätytason, uraustyö jättää syvennetyn ominaisuuden ja osan erottaminen erottaa komponentin jäljellä olevasta raaka-aineesta. Kaikki neljä voidaan tehdä samalla sorvattavalla osalla. Hyödyllisin erotus on se, missä kohdassa työkalu leikkaa, mihin suuntaan se syöttää ja mikä geometria on säilytettävä.
Tässä oppaassa verrataan suoraa ulkohalkaisijan sorvausta, päätytasoituksen tekemistä, ulkoista säteittäistä uraustyötä ja perinteistä säteittäistä osan erottamista. Painopiste on ominaisuuksien tunnistamisessa ja valmiin osan määrittelyssä; poraus, kierretyö ja muut sorvausoperaatiot vaativat omia vaatimuksiaan.
Vertaa neljää sorvausoperaatiota
Työkappale pyörii kaikissa tapauksissa. Alla olevat suunnat kuvaavat työkalun syöttöä pyörivän akselin suhteen – ei työkappaleen pyörimissuuntaa.
| Operaatio | Missä työkalu leikkaa | Perussyöttösuunta | Tulos |
|---|---|---|---|
| Suora ulkohalkaisijan sorvaus | Työkappaleen ulkopuolella | Pituussuuntaisessa kulkussa pyöriväakselin suuntaisesti | Sylinterimäinen ulkopinta pienemmällä halkaisijalla |
| Päätykoneistus | Työkappaleen pään poikki | Säteittäisesti päätytason poikki | Koneistettu päätypinta; sen akselin suuntainen sijainti määrittää pituuden |
| Ulkoisen säteittäisen uraustyön | Valitussa paikassa ulkohalkaisijalla | Säteittäisesti työkappaleeseen yksinkertaisen syöttöliikkeen aikana | Kehämainen ura; osa pysyy yhteydessä |
| Erotusleikkaus | Suunnitellussa erotuspaikassa | Säteittäisesti sisäänpäin perinteisessä katkaisujärjestelyssä | Komponentti, joka on erotettu jäljelle jääneestä raaka-aineesta |
Nämä ovat perusliikemallit, ei kaikkia mahdollisia työpolkuja. Laajemmat urat voivat vaatia useita kierroksia ja sivusuuntaista liikettä; profiilipinnat yhdistävät eri liikesuuntia. Sandvik Coromantin ulkokoneistuksen opas erottaa pituussuuntaisen, profiili- ja päätykoneistuksen.
Mitä kunkin operaation osuus on osaan
Ulkoisen halkaisijan sorvaus: sylindriset pinnat ja halkaisijan portaat
Suorassa ulkoisen halkaisijan käsittelyssä CNC-sorvaus-käsittelyssä leikkuureuna liikkuu pyörivän työkappaleen pitkin valitulla säteellä. Säteen muuttaminen käsittelyjen välillä luo eri halkaisijat; sylindrisen osan pysäyttäminen olakkeella määrittää profiilin portaan.
Akselille, joka asennetaan toiseen komponenttiin, määritä toiminnallinen halkaisija sekä sen mitan, piirustuksen huomautusten tai sovellettavien yleisten toleranssien määrittämät rajat. Olakkeiden sijainnit ja kulmavaatimukset ovat myös tärkeitä, koska leikkuutyökalun on päästävä määritettyyn profiiliin.
Päätasojen koneistus: pääpinnat ja pituusviitteet
Päätasojen koneistus tehdään päänsuunnassa eikä sylindrisen ulkopinnan suunnassa. Se voi poistaa epätasaisen raakapinnan pään ja luoda pinnan, josta seuraavat mitat sijoitetaan. Vastakkaisen pään koneistus päätasojen koneistuksella voi saada osan vaadittuun kokonaispituuteen, kuten on kuvattu SFS:n oppaassa pituussuuntaisesta sorvauksesta ja päätasojen koneistuksesta.
Koneistettu pinta ei automaattisesti kelpaa kokoonpanopinnaksi. Jos se on tarkoitus asentaa tiukasti olakkeeseen tai sijoittaa toinen osa, määritä sovellettavat pinnanlaatu- ja geometriavaatimukset. Merkitse tarkoitetut viitteet selvästi piirustukseen eikä luota pelkästään sanaan ”koneistettu”.
Ulkoisen uran tekeminen: komponenttiin jäävä ura
Yksinkertainen ulkoinen ura leikataan valitulle aksiaaliselle sijalle, jolloin akselin keskikohdan ja uran pohjan välille jää materiaalia. Määritä uran leveys, pohjahaalkaisija, sijainti ja kulman muoto. Urakkeen tarkoitus—esimerkiksi varaus tai kiinnityselementin sijoittaminen—määrittää, mitkä tiedot ovat merkityksellisiä.
Älä oleta, että valmiin uran leveyden on oltava yhtä suuri kuin yhden työkalun leveys. Kapeat urat voidaan tehdä yhdellä syöttöliikkeellä, kun taas leveämmät urat vaativat useita leikkausliikkeitä ja viimeistelystrategiaa. Sandvikin ulkoisten urien tekoon liittyvä ohje kuvaa useita eri menetelmiä. Tiiviste- tai pidinrenkaan uran on noudatettava kyseisen komponentin vaatimuksia, ei yleistä ”standardiuraa”.
Erota: erotus, jonka lopetus ehto ratkaistaan
Erota-toimintoa, jota kutsutaan myös katkaisuksi, käytetään kapean leikkauksen avulla komponentin erottamiseen sauvamateriaalista tai muusta jäljelle jääneestä osasta. Toisin kuin toiminnallisessa urassa, tarkoituksena on erotus, ei yhtenäisen osan säilyttäminen uralla.
Katkaisupinnalla voi olla keskikorkuus, reunajäyste tai pinnanlaatu, joka vaatii lisätyötä. Sandvikin ero-ta-ohje käsittelee näihin tuloksiin vaikuttavia kompromisseja. Päätä, voidaanko pinta hyväksyä katkaisun ja jäysteenpoiston jälkeen vai tarvitaanko sen jälkeen lisäksi tasaus. Tämä päätös kuuluu prosessisuunnitelmaan ja piirustusvaatimuksiin, ei oletukseen, että ”katkaistu” tarkoittaa ”valmista”.
Kaksi uratiedetta, jotka on helppoa väärin lukea
Säteellinen syvyys on puolet halkaisijoiden erotuksesta
Ympyrämuotoisella akselilla sijaitsevan keskitetyn ulkoisen uran nimellinen säteellinen syvyys on:
Säteellinen urasyvyys = (ulkohalkaisija − uran pohjahaalkaisija) ÷ 2
Ulkoisen halkaisijan arvolla 24 mm ja uran pohjahalkaisijan arvolla 22 mm saadaan säteellinen syvyys (24 − 22) ÷ 2 = 1 mm, ei 2 mm. Uran leveys, aksiaalinen sijainti ja kulman kärkisäde ovat edelleen erillisiä piirustusvaatimuksia.
Päätyuran muoto on eri ominaisuus.
Ulkoisen säteellisen uran muoto kulkee osan ulkopinnan ympäri. Päätyura on renkaanmuotoinen syvennys, johon päästään osan päätytahosta ja joka tunkeutuu aksiaalisesti. Se ei ole tavallista päätytöntä eikä ulkoista uraa, joka on esitetty vertailussa. Työkalukannatin on sovitettava renkaanmuotoiseen geometriaan, ja lastunpoiston varmistaminen vaatii huomiota; katso Sandvikin ohjeet päätyurien koneistukseen.
Pyynnössä on määriteltävä, sijaitseeko ura ulkohalkaisijalla, porauksen sisällä vai päätytaholla. Ilmaisu ”lisää ura” ei riitä, vaikka leveys ja syvyys olisivatkin annettu.
Esimerkki: operaatioiden yhdistäminen vaiheittaisessa akselissa
Tarkastellaan kiinteää akselia, jossa on kaksi ulkohalkaisijaa, yksi ulkoinen ura ja kaksi päätytahoa, jotka määrittävät koottavan pituuden. Yksi mahdollinen tukipuikkoon perustuva valmistustapa on:
- Koneistetaan näkyvä päätytaso. Määritetään tässä asennossa koneistettavien ominaisuuksien suunniteltu aksiaalinen viitepiste.
- Sorvataan ulkohalkaisijat. Tuotetaan lieriömäiset osat ja olakkeiden sijainnit, mukaan lukien piirustuksessa vaadittu lopputyöstö.
- Koneistetaan ulkoinen ura. Sijoitetaan se määritellyn viitepisteen suhteen ja tuotetaan sen leveys, pohjahalkaisija ja kulman kärkityyppiset yksityiskohdat.
- Irrota osa suunnitellusta kohdasta. Ota huomioon katkaisuleveys ja mahdollinen materiaali, joka tarvitaan myöhempään päätyjen viimeistelyyn.
- Viimeistele toinen pää, jos vaadittu. Soviva toinen asennus tai konejärjestely mahdollistaa pääsyn; tarkista sitten valmis osa piirustuksen mukaisesti.
Tämä on esimerkki, ei yleispätevä järjestys. Pääsy, kiinnitystapa, materiaali, rakenteellisten ominaisuuksien suhteet ja lähtötilanne vaikuttavat valittavaan työjärjestykseen. Esimerkiksi ennalta leikattu raakaosa ei välttämättä vaadi irrottamista sauvasta. Uuraus tarvitaan vain silloin, kun suunnittelu sitä edellyttää. Toimintojen tunnistaminen auttaa keskustelussa työjärjestyksestä ilman, että toimittajan työkaluvalintoja määrätään tarpeettomasti. Pitkän ja ohuen osan tapauksessa akselin taipuma ja tukeminen vaikuttavat myös tuotettuun halkaisijaan.
Piirustusvaatimukset sorvattaville ominaisuuksille
Toiminnon nimi kuvaa leikkausta; piirustus määrittelee tuloksena syntyneen ominaisuuden mitat, sijainnin ja pinnan laadun.
| Ominaisuus | Selkeäksi tehtävä tieto | Ratkaistava kysymys |
|---|---|---|
| Ulkohalkaisija | Mitalliset rajat, ohjatun osan pituus, vaadittu pinnan laatu ja sovellettavat geometriset tarkastukset | Mikä osa sijaitsee todellisuudessa, tukee tai sovitetaan vastaosan kanssa? |
| Päätytaso | Aksiaaliset mitat, viiteyhteys, pinnanlaatu ja sovellettavat tasaisuus- tai orientaatiovaatimukset | Onko tämä kokoonpanopintainen kosketuspinta vai pelkästään ei-kriittinen pääty? |
| Uura | Ulkoisen halkaisijan (OD), sisäisen tai päätytason sijainti; leveys, pohjan koko tai syvyys, aksiaalinen/säteellinen sijainti ja kulmatiedot | Mikä piirre tai vastaosan komponentti määrittää uran vaatimukset? |
| Katkonnan pääty | Lopullinen pituus, hyväksyttävä päätykäsittely ja määritelty reunankäsittely | Voiko se jäädä leikattuna vai onko päätytasoitus tehtävä myöhemmin?},{ |
Kun nämä ominaisuusvaatimukset ovat valmiit lähetettäväksi toimittajalle, CNC-koneistuksen tarjouspyyntöopas kattaa liitettävät tiedostot ja ostotiedot.
Tekniset lähteet
- Sandvik Coromant — Ulkoinen sorvaus; Ulkoinen uraaminen; Erottaminen; Pinnanuraus. Työkalun liikkeet, uraustavat ja katkaisupäätyehdot.
- SFS — Pitkittäinen sorvaus ja päätytasoituksen tekeminen. Päätytason muodostaminen ja pituusviitteet.



