På denna sida
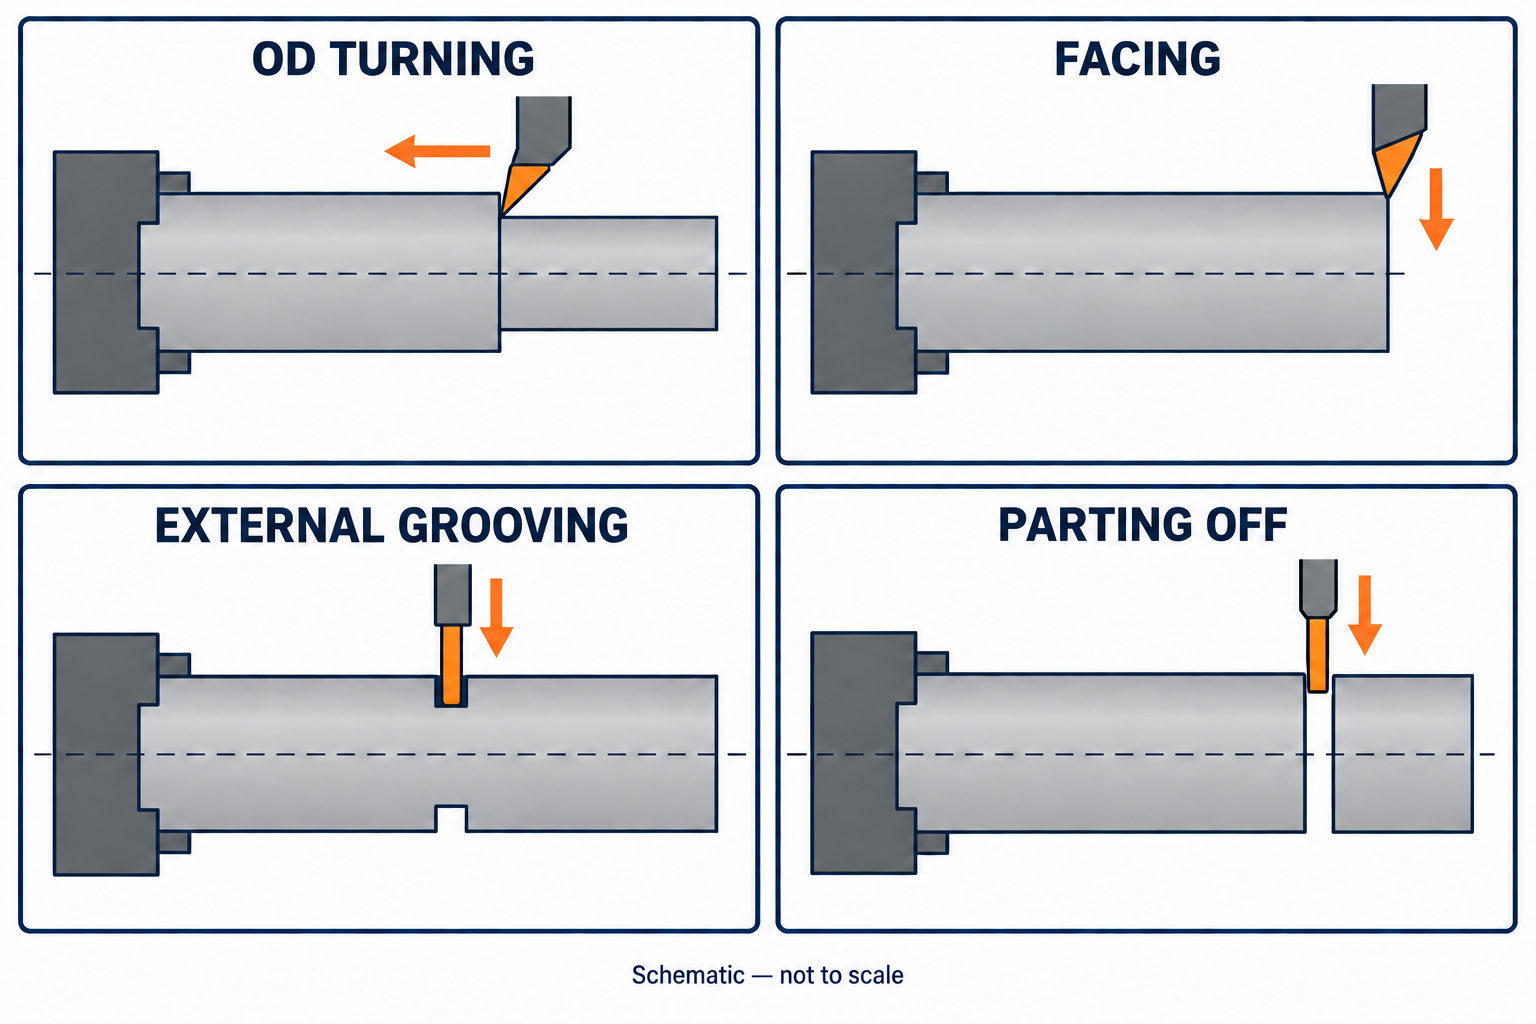
Yttre diameter (OD)-svarvning ändrar den yttre diametern, ansiktsbearbetning skapar en slutyta, urhuggning lämnar en insänkt detalj och avskiljning separerar en komponent från resterande material. Alla fyra kan förekomma på samma svarvade del. Den användbara skillnaden ligger i var verktyget skär, i vilken riktning det matas och vilken geometri som måste bevaras.
Den här guiden jämför rak yttre vridning, ansiktsvridning, yttre radial grovning och konventionell radial avskärning. Den fokuserar på att identifiera funktioner och specificera den färdiga delen; borrning, gängning och andra vridningsoperationer har sina egna krav.
Jämför de fyra svarvoperationerna
Arbetsstycket roterar i varje fall. Riktningarna nedan beskriver verktygets frammatning i förhållande till spindelaxeln – inte riktningen för arbetsstyckets rotation.
| Drift | Där verktyget skär | Grundläggande matningsriktning | Resultat |
|---|---|---|---|
| Rak extern svarvning | Längs utsidan av arbetsstycket | Parallellt med spindelaxeln under den längsgående passen | En cylindrisk yttre yta med mindre diameter |
| Ansiktsbearbetning | Över en ände av arbetsstycket | Radiellt över ändytan | En bearbetad ändyta; dess axiella position hjälper till att fastställa längden |
| Yttre radial urhuggning | På en vald position på ytterdiametern | Radiellt in i arbetsstycket för en enkel plungning | En periferisk urholkning; delen förblir sammanhängande |
| Avskiljning | Vid den planerade avskiljningspositionen | Radiellt inåt i en konventionell avskärningsanordning | En komponent som avskiljs från restmaterialet |
Detta är grundläggande rörelsmönster, inte alla möjliga verktygsvägar. Vid bredare urholkningar kan flera gånger och sidledsrörelse krävas; profilerade ytor kombinerar riktningar. Sandvik Coromants guide för extern svarvning skiljer mellan längdriktad svarvning, profil- och ansikts-svarvning.
Vad varje operation bidrar med till komponenten
Extern svarvning: cylindriska ytor och diametersteg
Vid en rak extern-diameterpass i CNC-svarvning, följer skärande kant verktyget längs det roterande arbetsstycket vid den valda radiella positionen. Att ändra denna position mellan pass ger olika diametrar; att avsluta ett cylindriskt avsnitt vid en axelskulta skapar ett steg i profilen.
För en axel som ska sitta i en annan komponent identifieras den funktionella diametern och dess gränser. En ritning som endast anger den nominella ytterdiametern lämnar acceptansintervallet oklart. Skultpositioner och krav på hörn är också viktiga: verktyget måste nå den profil som konstruktionen kräver.
Ansiktsbearbetning: slutytor och längdreferenser
Ansiktsbearbetning utförs tvärs över en ändyta snarare än längs den cylindriska ytterytan. Den kan ta bort en ojämn blankänd och etablera en yta från vilken efterföljande mått kan mätas. Att bearbeta den motsatta änden kan ge delen den krävda totala längden, enligt beskrivningen i SFS:s guide för längdriktad svarvning och ansiktsbearbetning.
En ansiktsbearbetad yta är inte automatiskt en godkänd monteringsyta. Om den ska ligga an mot en skulta eller lokalisera en annan del bör den aktuella ytytan och geometriska kraven anges tydligt. Ange avsedd referens tydligt på ritningen istället for att förlita sig på ordet “ansiktsbearbetad”.
Extern urholkning: en urholkning som förblir i komponenten
En enkel yttre urholkning skärs till på en vald axial plats, vilket lämnar material mellan urholkningens botten och mitten av en massiv axel. Ange urholkningens bredd, botten-diameter, position och hörnform. Dess funktion – till exempel för utrymme eller för att placera ett säkringselement – avgör vilka detaljer som är relevanta.
Anta inte att det färdiga urholkningsbredden måste motsvara en verktygsbredd. Smala urholkningar kan bearbetas med en enda nedstigning, medan bredare urholkningar kan kräva flera snitt och en avslutande bearbetningsstrategi. Sandviks vägledning för yttre urholkning beskriver flera tillvägagångssätt. Ett tätningsspår eller ett spår för en säkringsring ska följa de tillämpliga komponentkraven, inte en generisk ”standardurholkning”.
Avskärning: separation med ett slutvillkor för att lösa uppgiften
Avskärning, även kallad cutoff, använder ett smalt snitt för att separera komponenten från stångmaterial eller en annan återstående del. Till skillnad från ett funktionellt spår är avsedd resultat separation snarare än en urhuggen spårskiva som behålls i en sammanhängande del.
Den avskurna änden kan ha en centrerad liten topp (center pip), en kantburk eller en ytyta som kräver ytterligare bearbetning. Sandviks vägledning för avskärning diskuterar avvägningar som påverkar dessa resultat. Avgör om änden kan godkännas efter avskärning och burkborttagning eller om den kräver efterföljande ansiktsskärning. Detta beslut hör hemma i processplanen och ritkraven, inte i antagandet att “avskärning” innebär “färdigbearbetad”.
Två urhuggsdetaljer som lätt kan missförstås
Radialdjup är halva diameterns skillnad
För en koncentrisk yttre spårskiva på en cylindrisk axel är det nominella radialdjupet:
Radialt spårdjup = (ytterdiameter − spårbottnens diameter) ÷ 2
En ytterdiameter på 24 mm och en spårbottnens diameter på 22 mm ger ett radialdjup på (24 − 22) ÷ 2 = 1 mm, inte 2 mm. Spårbredd, axial position och hörnradius förblir separata ritkrav.
En ansiktsspårskiva är en annan funktion
En yttre radial spårskiva löper runt delens yttre. En ansiktsspårskiva är en ringformad urhuggning som nås från en ändyta med axial inåtgående bearbetning. Den är varken vanlig ansiktsskärning eller den yttre spårskiva som visas i jämförelsen. Hållaren måste anpassas till den ringformade geometrin, och avlägsnandet av spån kräver särskild uppmärksamhet; se Sandviks vägledning för ansiktsspårskivning.
Vid en förfrågan ska det identifieras om spårskivan ligger på ytterdiametern (OD), inuti ett borrat hål eller på en ändyta. ”Lägg till en spårskiva” är otillräckligt, även om bredden och djupet anges.
Exempel: koppling av operationerna på en trappad axel
Överväg en massiv axel med två yttre diametrar, en yttre ringränna och två ändytor som styr dess monterade längd. En möjlig rutt för tillförsel från stav är:
- Fräs den exponerade änden. Fastställ den planerade axiala referensen för de funktioner som bearbetas i denna uppspänning.
- Sväng ytterdiametrarna. Skapa de cylindriska avsnitten och axelskuldernas lägen, inklusive den avslutande bearbetningen enligt ritningen.
- Fräs det yttre urtaget. Placera det i förhållande till den angivna referensen och tillverka dess bredd, rotdiameter och hörndetaljer.
- Avskilj vid den planerade positionen. Ta hänsyn till skärbredden och eventuellt material som krävs för en senare avslutande bearbetning av änden.
- Avsluta den andra änden om det krävs. En lämplig andra uppspänning eller maskinanordning kan ge tillträde; kontrollera sedan den färdiga delen mot ritningen.
Detta är ett exempel, inte en universell sekvens. Tillgänglighet, spännning, material, samband mellan funktioner och det ursprungliga halvfabrikatet kan påverka bearbetningsvägen. Ett förskuret halvfabrikat kräver till exempel inte nödvändigtvis avskiljning från en stav. En urfräsning behövs endast när konstruktionen kräver det. Att känna igen operationerna hjälper dig att diskutera bearbetningsvägen utan att onödigt diktera leverantörens verktyg. För en lång, tunn sektion påverkar axelns böjning och stöd även den framställda diametern.
Ange resultatet, inte bara operationsnamnet
Använd denna funktionskontrolllista vid granskning av en svarvad-del-ritning eller vid jämförelse av förfrågningar. Posterna identifierar information som ska klargöras; de anger inte toleransvärden.
| Funktion | Information som ska specificeras tydligt | Fråga som ska lösas |
|---|---|---|
| Yttre diameter | Storleksgränser, längd på det kontrollerade avsnittet, krävd ytkvalitet och tillämpliga geometriska krav | Vilket avsnitt lokaliseras, stöds eller passar den sammanmonterade delen? |
| Ändyta | Axiala mått, referensförhållande, ytkvalitet och tillämpliga krav på planhet eller orientering | Är detta en yta för monteringskontakt eller bara en icke-kritisk ände? |
| Urfräsning | Placering på ytterdiameter, inre diameter eller ändyta; bredd, rotstorlek eller djup, axial/radial position och hörndetaljer | Vilken funktion eller sammanmonterad komponent avgör kraven på urfräsningen? |
| Avskiljningsända | Slutlig längd, acceptabel ändförutsättning och specificerad kantbehandling | Kan den lämnas som den är efter avskiljning, eller måste den fräsas efteråt? |
För ett offertförslag ange modell och dimensionerad ritning tillsammans med materialklass och tillstånd, kvantitet samt kritiska krav på kontroll. Kontrolllista för RFQ inom CNC-bearbetning omfattar hela förfrågningspaketet.



