Auf dieser Seite
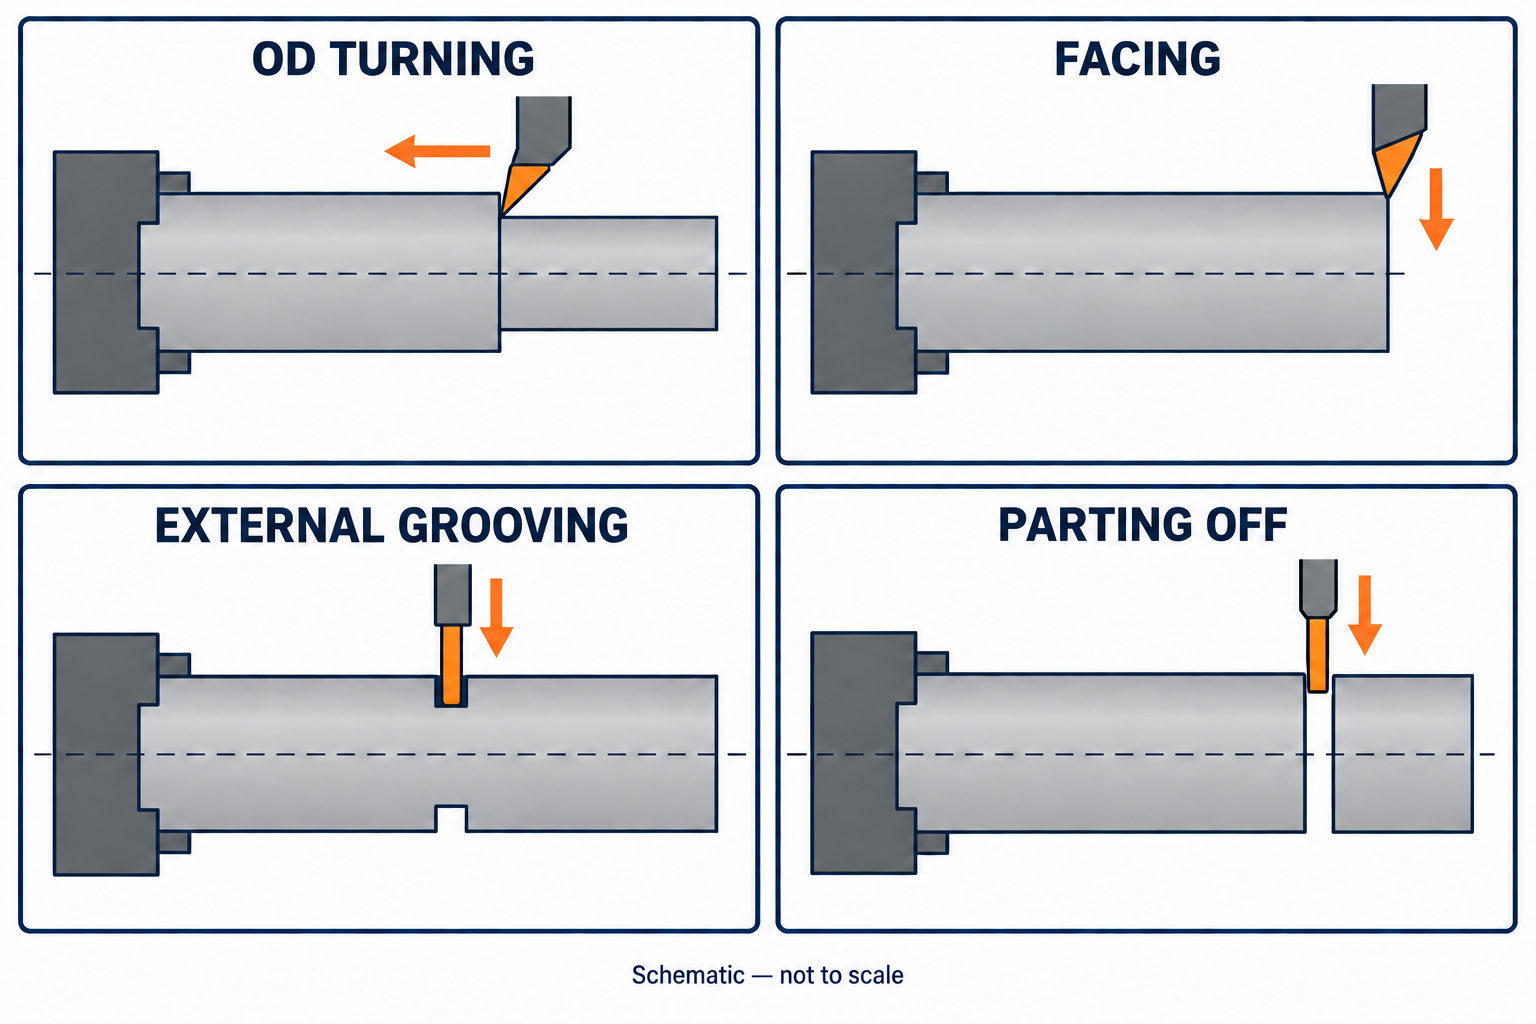
Außendrehen (OD turning) verändert den Außendurchmesser, Stirnplandrehen (facing) erzeugt eine Stirnfläche, Einstechdrehen (grooving) hinterlässt eine vertiefte Struktur und Abstechen (parting off) trennt ein Bauteil vom verbleibenden Rohmaterial. Alle vier Operationen können an einem einzigen gedrehten Teil vorkommen. Die nützliche Unterscheidung liegt darin, wo das Werkzeug schneidet, in welche Richtung es vorschneidet und welche Geometrie erhalten bleiben muss.
Diese Anleitung vergleicht das gerade Außenlangdrehen, das Abschneiden (Facing), das äußere radiale Nutfräsen und das konventionelle radiale Trennen (Parting Off). Sie konzentriert sich auf die Identifizierung von Merkmalen und die Spezifikation des fertigen Teils; Aufbohren, Gewindeschneiden und andere Drehoperationen unterliegen eigenen Anforderungen.
Vergleich der vier Drehoperationen
In jedem Fall rotiert das Werkstück. Die nachfolgenden Richtungsangaben beschreiben die Vorschubbewegung des Werkzeugs relativ zur Spindelachse – nicht die Rotationsrichtung des Werkstücks.
| Operation | Wo das Werkzeug schneidet | Grundlegende Vorschubrichtung | Ergebnis |
|---|---|---|---|
| Gerades Außendrehen | Entlang der Außenfläche des Werkstücks | Parallel zur Spindelachse während des Längsvorschubs | Eine zylindrische Außenfläche mit kleinerem Durchmesser |
| Stirnplandrehen | Über ein Ende des Werkstücks | Radial über die Stirnfläche | Eine bearbeitete Stirnfläche; ihre axiale Position bestimmt die Länge |
| Radiales äußeres Nutfräsen | An einer gewählten Position am Außendurchmesser | Radial in das Werkstück bei einem einfachen Einstoßvorschub | Eine umlaufende Nut; das Teil bleibt verbunden |
| Trennen | An der geplanten Trennstelle | Radial nach innen bei einer konventionellen Abschneideanordnung | Ein Bauteil, das vom verbleibenden Rohmaterial getrennt wurde |
Dies sind grundlegende Bewegungsmuster, nicht jeder mögliche Werkzeugweg. Breitere Nuten können mehrere Durchgänge und seitliche Bewegungen erfordern; profilierte Flächen kombinieren verschiedene Richtungen. Der Leitfaden zum Außendrehen von Sandvik Coromant unterscheidet zwischen Längsdrehen, Profildrehen und Stirnplandrehen.
Welchen Beitrag jede Operation zum Bauteil leistet
Außendrehen: zylindrische Flächen und Durchmessersprünge
Bei einem geraden Außendurchmesser-Durchgang im CNC-Drehen bewegt sich die Schneidkante entlang des rotierenden Werkstücks an der gewählten radialen Position. Eine Änderung dieser Position zwischen den Durchgängen erzeugt unterschiedliche Durchmesser; das Beenden eines zylindrischen Abschnitts an einer Schulter definiert eine Stufe im Profil.
Für eine Welle, die in ein anderes Bauteil eingepasst wird, ist der funktionale Durchmesser sowie die durch ihre Maßangabe, Zeichnungshinweise oder anwendbaren allgemeinen Toleranzen vorgegebenen Grenzen zu ermitteln. Auch die Lage der Absätze (Schultern) und die Anforderungen an die Ecken sind relevant, da das Schneidwerkzeug das vorgeschriebene Profil erreichen muss.
Stirnplandrehen (Facing): Endflächen und Längenbezugsflächen
Beim Stirnplandrehen erfolgt der Schnitt quer zu einer Stirnfläche statt entlang der zylindrischen Außenfläche. Es kann eine unebene Rohmaterial-Stirnseite entfernen und eine Bezugsfläche schaffen, von der aus anschließende Maße festgelegt werden. Das Stirnplandrehen der gegenüberliegenden Seite kann das Bauteil auf die geforderte Gesamtlänge bringen, wie im Leitfaden von SFS zum Längsdrehen und Stirnplandrehen beschrieben.
beschrieben. Eine abgeschraubte (gefacete) Fläche ist jedoch nicht automatisch als zulässige Montagefläche geeignet. Falls sie an einer Schulter anliegen oder ein anderes Bauteil positionieren muss, sind die entsprechenden Oberflächenqualität und geometrischen Anforderungen explizit anzugeben. Die beabsichtigte Bezugsfläche ist deutlich in der Zeichnung zu kennzeichnen – nicht allein durch das Wort „gefacet“.
Außennutfräsen: eine Nut, die im Bauteil verbleibt
Eine einfache Außennut wird an einer festgelegten axialen Position geschnitten und lässt Material zwischen ihrer Grundfläche und der Mittelachse einer massiven Welle stehen. Zu spezifizieren sind Breite, Grunddurchmesser, axiale Lage und Eckform der Nut. Ihre Funktion – etwa zur Freistellung oder zur Aufnahme eines Sicherungsringes – bestimmt, welche Einzelheiten maßgeblich sind.
Gehen Sie nicht davon aus, dass die fertige Nutbreite einer Werkzeugbreite entsprechen muss. Schmale Nuten können mit einem einzigen Einstich bearbeitet werden, während breitere Merkmale mehrere Schnitte und eine Feinbearbeitungsstrategie erfordern. Sandviks Anleitung zur Außeneinstechen beschreibt mehrere Vorgehensweisen. Eine Dichtungs- oder Sicherungsringnut muss den anwendbaren Komponentenanforderungen folgen, nicht einer generischen „Standardnut“.
Abstechen (Parting off): Trennung mit einem zu lösenden Endzustand
Beim Abstechen (Parting off), auch als Abschneiden (Cutoff) bezeichnet, wird mittels eines schmalen Schnitts das Bauteil vom Stabmaterial oder einem verbleibenden Restabschnitt getrennt. Im Gegensatz zu einer funktionalen Nut besteht das Ziel hier nicht darin, eine Nut im fertigen Teil zu belassen, sondern vielmehr die vollständige Trennung zu erreichen.
Das Trennende kann einen zentralen Grat („center pip“), einen Kantengrat („edge burr“) oder eine Oberflächenbeschaffenheit aufweisen, die weitere Bearbeitung erfordert. Sandviks Anleitung zum Abstechen erläutert die Kompromisse, die diese Ergebnisse beeinflussen. Entscheiden Sie, ob das Ende nach dem Trennen und Entgraten akzeptiert werden kann oder ob anschließend ein Stirnplandrehen erforderlich ist. Diese Entscheidung gehört in den Fertigungsplan und die Zeichnungsvorgaben – nicht in die Annahme, dass „trennen“ gleichbedeutend mit „fertiggestellt“ ist.
Zwei Nutdetails, die leicht missverstanden werden können
Die radiale Tiefe entspricht der Hälfte der Durchmesserdifferenz
Bei einer konzentrischen Außennut an einer zylindrischen Welle beträgt die nominelle radiale Tiefe:
Radiale Nuttiefe = (Außendurchmesser − Nutgrunddurchmesser) ÷ 2
Ein Außendurchmesser von 24 mm und ein Nutgrunddurchmesser von 22 mm ergeben eine radiale Tiefe von (24 − 22) ÷ 2 = 1 mm, nicht 2 mm. Nutbreite, axiale Lage und Eckradius bleiben eigenständige Zeichnungsvorgaben.
Eine Stirnnut ist ein anderes Merkmal
Eine externe radiale Nut verläuft um die Außenseite des Werkstücks herum. Eine Stirnnut ist eine ringförmige Aussparung, die von einer Stirnfläche aus axial eingebracht wird. Sie stellt weder ein gewöhnliches Stirnplandrehen noch die in der Vergleichsdarstellung gezeigte Außenradialnut dar. Der Halter muss der ringförmigen Geometrie angepasst sein, und die Spanabfuhr erfordert besondere Aufmerksamkeit; siehe Sandviks Anleitung zur Stirnnutdrehen.
Bei einer Anfrage ist anzugeben, ob die Nut am Außendurchmesser, innerhalb einer Bohrung oder auf einer Stirnfläche angebracht wird. Die Angabe „eine Nut hinzufügen“ ist selbst dann unzureichend, wenn Breite und Tiefe angegeben sind.
Beispiel: Verknüpfung der Bearbeitungsschritte an einer gestuften Welle
Betrachten Sie eine massive Welle mit zwei Außendurchmessern, einer externen Nut und zwei Stirnflächen, die ihre montierte Gesamtlänge bestimmen. Eine mögliche bargefederte Fertigungsroute lautet:
- Stirnplandrehen der freiliegenden Stirnfläche. Damit wird die vorgesehene axiale Bezugsfläche für die in dieser Aufspannung zu bearbeitenden Merkmale festgelegt.
- Drehen der Außendurchmesser. Herstellen der zylindrischen Abschnitte und Schulterpositionen einschließlich der von der Zeichnung geforderten Feinbearbeitung.
- Drehen der Außennut. Positionierung gemäß der angegebenen Bezugsfläche sowie Herstellung von Nutbreite, Nutgrunddurchmesser und Eckdetails.
- Trennen an der geplanten Position. Berücksichtigen Sie die Trennbreite sowie ggf. zusätzlich benötigtes Material für eine spätere Endbearbeitung.
- Feinbearbeitung der zweiten Stirnfläche, falls erforderlich. Eine geeignete zweite Aufspannung oder Maschineneinrichtung ermöglicht den Zugang; anschließend ist das fertige Teil mit der Zeichnung zu vergleichen.
Dies ist ein Beispiel, keine universelle Reihenfolge. Zugang, Werkstückspannung, Werkstoff, geometrische Merkmalsbeziehungen und der Ausgangs-Rohling können die Fertigungsroute verändern. Ein vorgeschnittener Rohling erfordert beispielsweise möglicherweise kein Abtrennen von einem Stab. Eine Nut ist nur dann erforderlich, wenn dies die Konstruktion vorsieht. Das Erkennen der Bearbeitungsoperationen hilft Ihnen, die Route zu besprechen, ohne unnötigerweise die Werkzeugausrüstung des Lieferanten vorzuschreiben. Bei einem langen, dünnen Abschnitt beeinflussen Verformung und Abstützung der Welle ebenfalls den hergestellten Durchmesser.
Zeichnungsanforderungen für gedrehte Merkmale
Der Operationsname beschreibt den Schnitt; die Zeichnung definiert Größe, Lage und Oberflächenbeschaffenheit des resultierenden Merkmals.
| Merkmal | Zu präzisierende Informationen | Zu klärende Frage |
|---|---|---|
| Außendurchmesser | Größenbegrenzungen, Länge des kontrollierten Abschnitts, geforderte Oberflächenbeschaffenheit sowie anzuwendende geometrische Steuerungen | Welcher Abschnitt dient tatsächlich zur Lagefixierung, Abstützung oder Passung mit dem Gegenstück? |
| Endfläche | Axiale Maße, Bezugsbeziehung, Oberflächenfinish sowie ggf. erforderliche Ebenheits- oder Orientierungsanforderungen | Handelt es sich hierbei um eine Montagekontaktfläche oder lediglich um ein unkritisches Ende? |
| Nut | Lage an Außendurchmesser, Innenfläche oder Stirnfläche; Breite, Grundgröße oder Tiefe, axiale/radiale Position sowie Eckdetails | Welches Merkmal oder welches Gegenstück bestimmt die Nutspezifikationen? |
| Abtrennende Endfläche | Endlänge, zulässiger Endzustand sowie spezifizierte Kantenbearbeitung | Darf die Fläche im abgetrennten Zustand belassen werden, oder muss sie anschließend plan gedreht werden? |
Sobald diese Merkmalsanforderungen zur Übergabe an einen Zulieferer bereitstehen, deckt die CNC-Bearbeitungs-RFQ-Checkliste die beigefügten Unterlagen und die Beschaffungsdetails ab.
Technische Quellen
- Sandvik Coromant — Außenlangdrehen; Außenradialnutfräsen; Trennen (Parting Off); Stirnseitiges Nutfräsen. Werkzeugbewegungen, Nutfräsverfahren und Bedingungen am Trennende.
- SFS — Längsdrehen und Abschneiden (Facing). Erzeugung der Stirnfläche und Längenbezugsebenen.
Über VETCNC
VETCNC bringt eine familiengeprägte Fertigungserfahrung in die Online-Beschaffung von CNC ein. Kevin verfügt über zehn Jahre Erfahrung in der CNC-Branche und arbeitet mit den Familienbetrieben in China sowie einem weiteren Partnernetzwerk zusammen. Ziel ist es, vor Auftragserteilung klare Vereinbarungen hinsichtlich der Fertigungsabläufe, technischen Anforderungen und Verantwortlichkeiten zu treffen.
Kevins Geschichte lesen →


