Auf dieser Seite
Eine Beschreibung einer 6-, 7- oder 12-achsigen CNC-Maschine gibt an, wie viele Achsen gezählt werden; allein die Anzahl identifiziert jedoch weder den Maschinenaufbau noch die Achsen, die bei einem Schnitt koordiniert werden. Eine sechsachsige Fräsanordnung kann drei lineare Schlitten mit drei rotierenden Kopfachsen kombinieren. Eine siebenachsige Drehmaschine kann ihre Achsen zwischen Haupt- und Nebenspindelsystemen verteilen. Eine höhere Gesamtanzahl kann mehrere unabhängig bewegliche Werkzeugsysteme umfassen.
Beginnen Sie mit der benannten Maschine und ihrer Konfiguration. Ihre Achsenliste erklärt, was die angegebene Zahl bedeutet – und ob die zusätzliche Bewegung den Werkzeugzugang verändert, eine weitere Bearbeitung unterstützt oder ein Automatisierungsgerät bewegt.
Trennen Sie die Gesamtanzahl der Maschinenachsen vom Schnittpfad
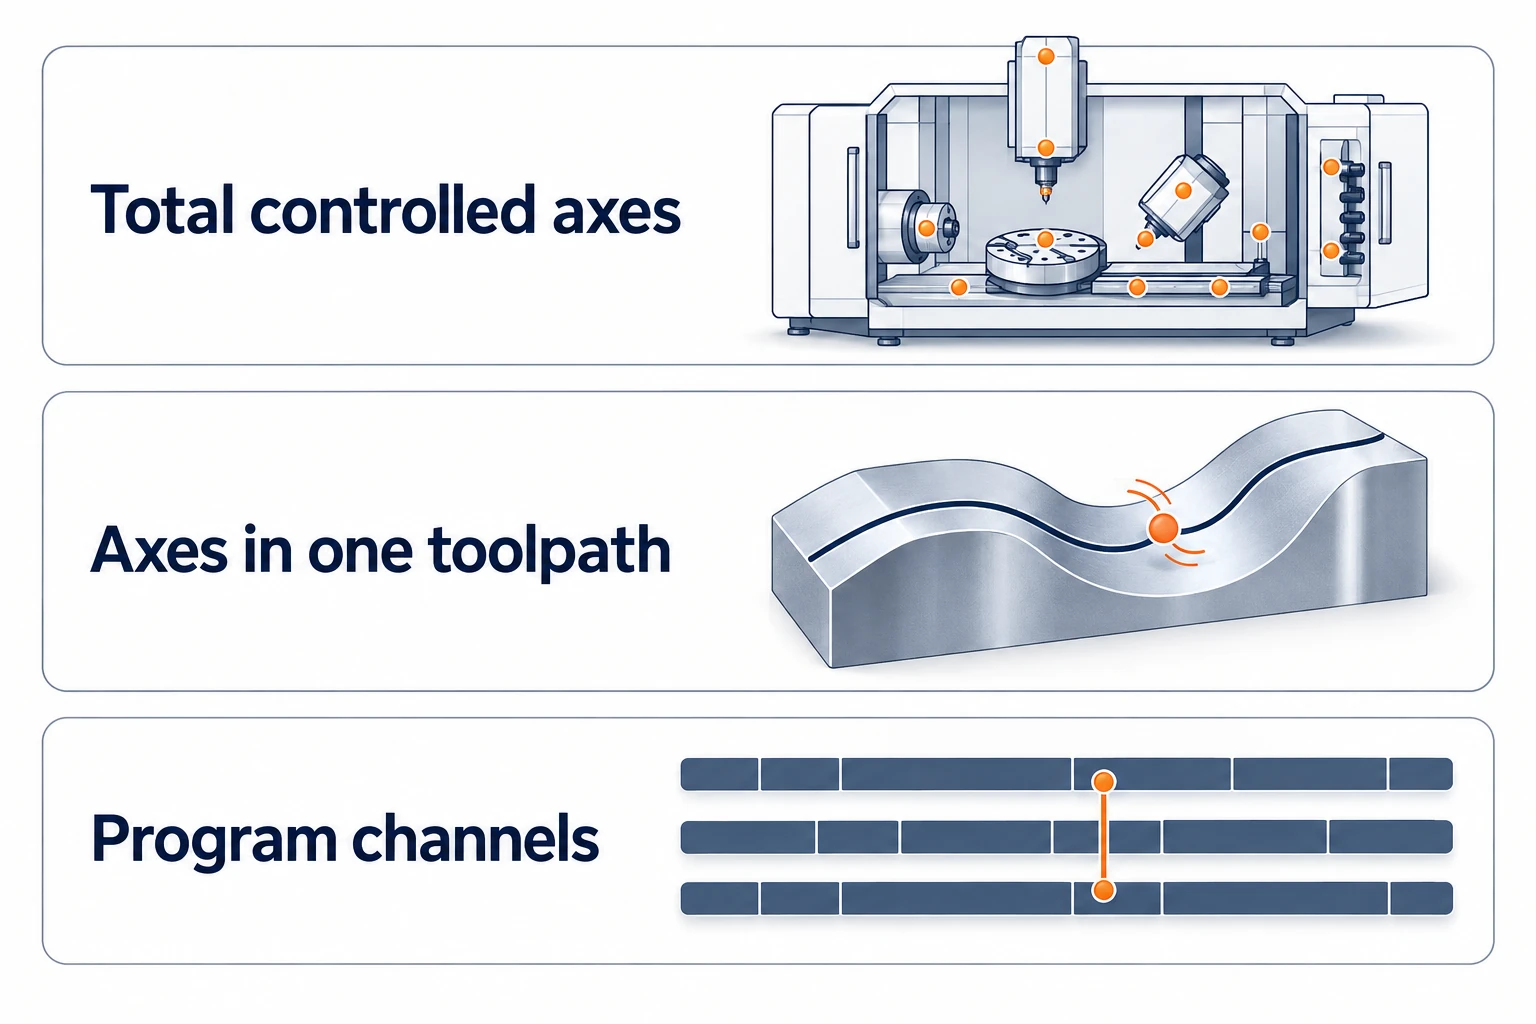
Drei Spezifikationsbegriffe beantworten unterschiedliche Fragen:
- Gesamtanzahl gesteuerter Achsen: die Achsen, die in der angegebenen Maschinen- oder Steuerungskonfiguration enthalten sind.
- Gleichzeitig gesteuerte Achsen: die Achsen, die unter den angegebenen Steuerungsfunktionen gemeinsam für einen Bearbeitungsweg koordiniert werden können.
- Pfade oder Kanäle: separate Programmausführungsgruppen, mit denen unterschiedliche Bearbeitungssysteme organisiert werden können. Sie können überlappende Operationen ausführen und bei Bedarf synchronisieren.
Diese Größen sind nicht austauschbar. In den Steuerungsspezifikationen von FANUC werden die maximale Anzahl gesteuerter Achsen, die Achsen pro Pfad und die gleichzeitig gesteuerten Achsen getrennt angegeben. Die maximale Kapazität einer Steuerung sagt zudem nichts darüber aus, welche Achsen und Optionen ein bestimmter Maschinenbauer tatsächlich eingebaut hat. Der Vergleich dreiachsiger, vierachsiger und fünfachsiger Fräskonfigurationen erläutert den einfacheren Fall linearer und rotativer Achsen zur Steuerung eines Werkzeug-Werkstück-Verhältnisses.
Ebenso bedeutet es nicht zwangsläufig, dass zwei Werkzeuge, die gleichzeitig schneiden, eine koordinierte Kontur erzeugen: Ein Werkzeug könnte beispielsweise einen Durchmesser drehen, während ein anderes Werkzeug an einem anderen Teil arbeitet, das in der Gegenspindel gehalten wird.
Wenn sechs Achsen eine Fräsanordnung beschreiben
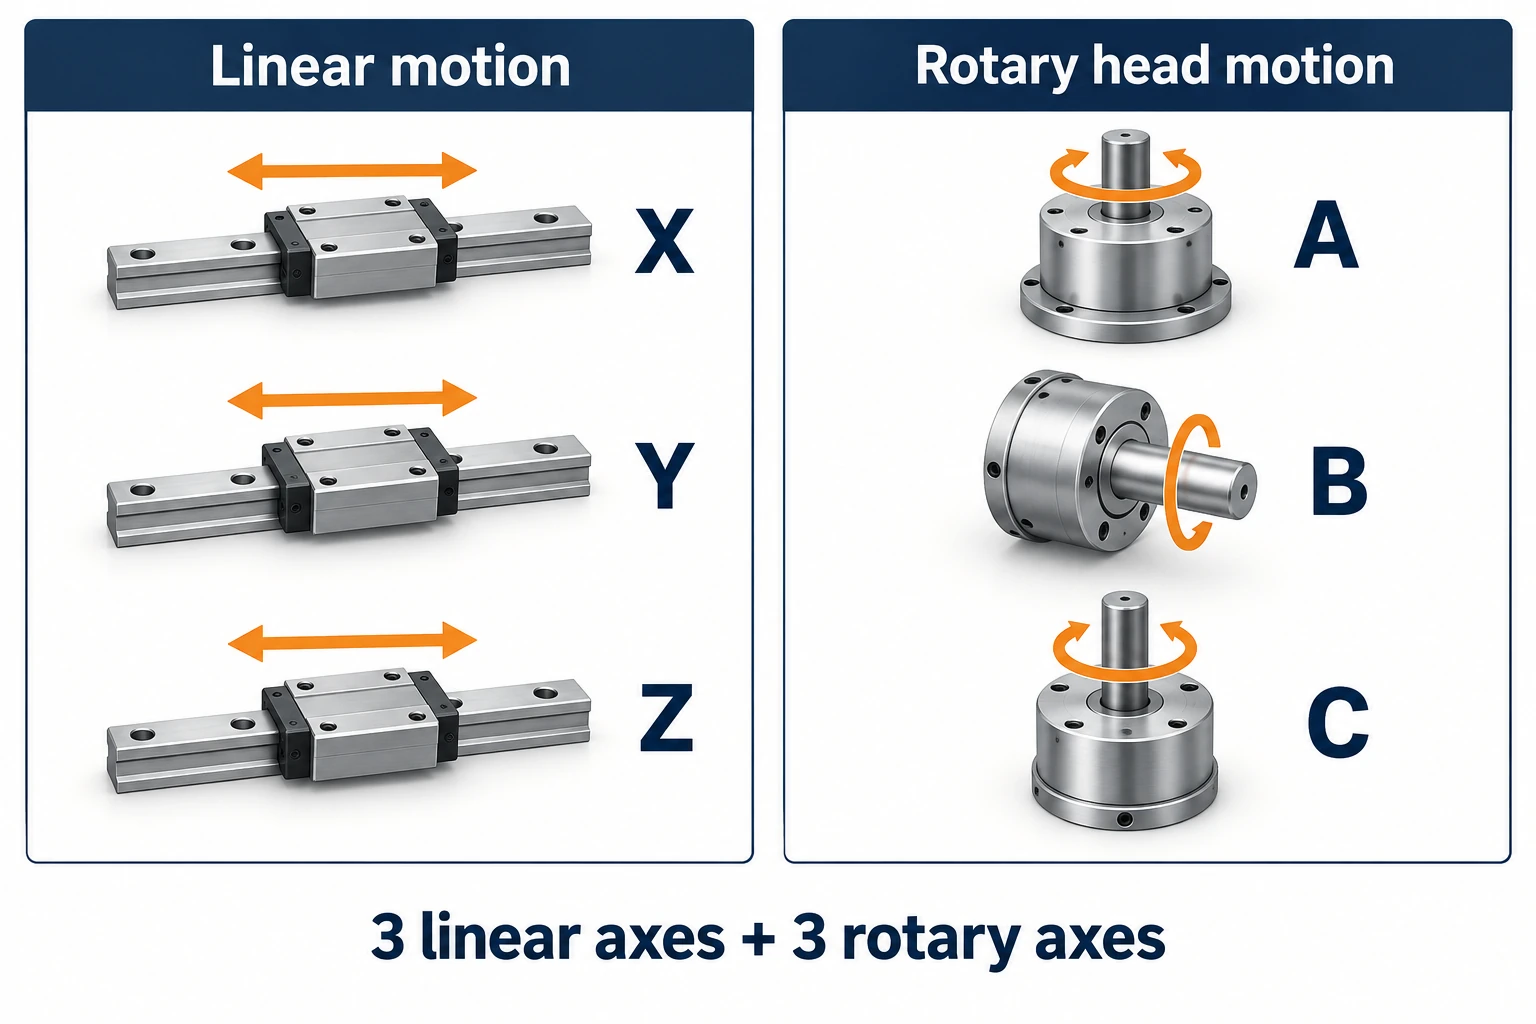
Ein konkretes Beispiel ist eine Zimmermann FZH mit dem M3ABC-Fräskopf. Im technischen Datenblatt der FZH sind für diesen Kopf die linearen Bewegungen X, Y und Z sowie die rotativen Bewegungen A, B und C aufgeführt. Als Bearbeitungsachsen gezählt ergibt das drei plus drei.
Die Konfiguration ist entscheidend: Derselbe Datenblatt-Auszug nennt auch einen anderen Kopf mit zwei Drehachsen. Zudem werden die Achsen für Palettenautomatisierung – Heben und Zuführen – separat aufgeführt. Eine Beschreibung einer sechsachsigen Bearbeitungsmaschine muss daher nicht jede gesteuerte Bewegung der gesamten Anlage umfassen.
Diese zusätzliche Drehbewegung bietet dem Kopf eine weitere Möglichkeit, seine Orientierung einzustellen. Es handelt sich jedoch nicht um eine allgemeine Aussage darüber, dass jede sechsachsige Maschine sämtliche Hinterschneidungen bearbeiten, schneller fertigstellen oder engere Toleranzen einhalten kann. Die konkrete Kopfanordnung und ihre Arbeitsbereiche bestimmen nach wie vor die verfügbaren Bewegungsmöglichkeiten.
Der Fräser entfernt das Material weiterhin durch gewöhnliche Fräsoperationen. Für diesen Prozesshintergrund siehe wie CNC-Fräsen funktioniert. Hier liegt die nützliche Unterscheidung zwischen den für die Bearbeitung verfügbaren Bewegungen und anderen Bewegungen, die an anderer Stelle in der Maschinenspezifikation aufgeführt sind.
Eine siebenachsige Drehmaschine kann ihre Achsen auf zwei Seiten aufteilen
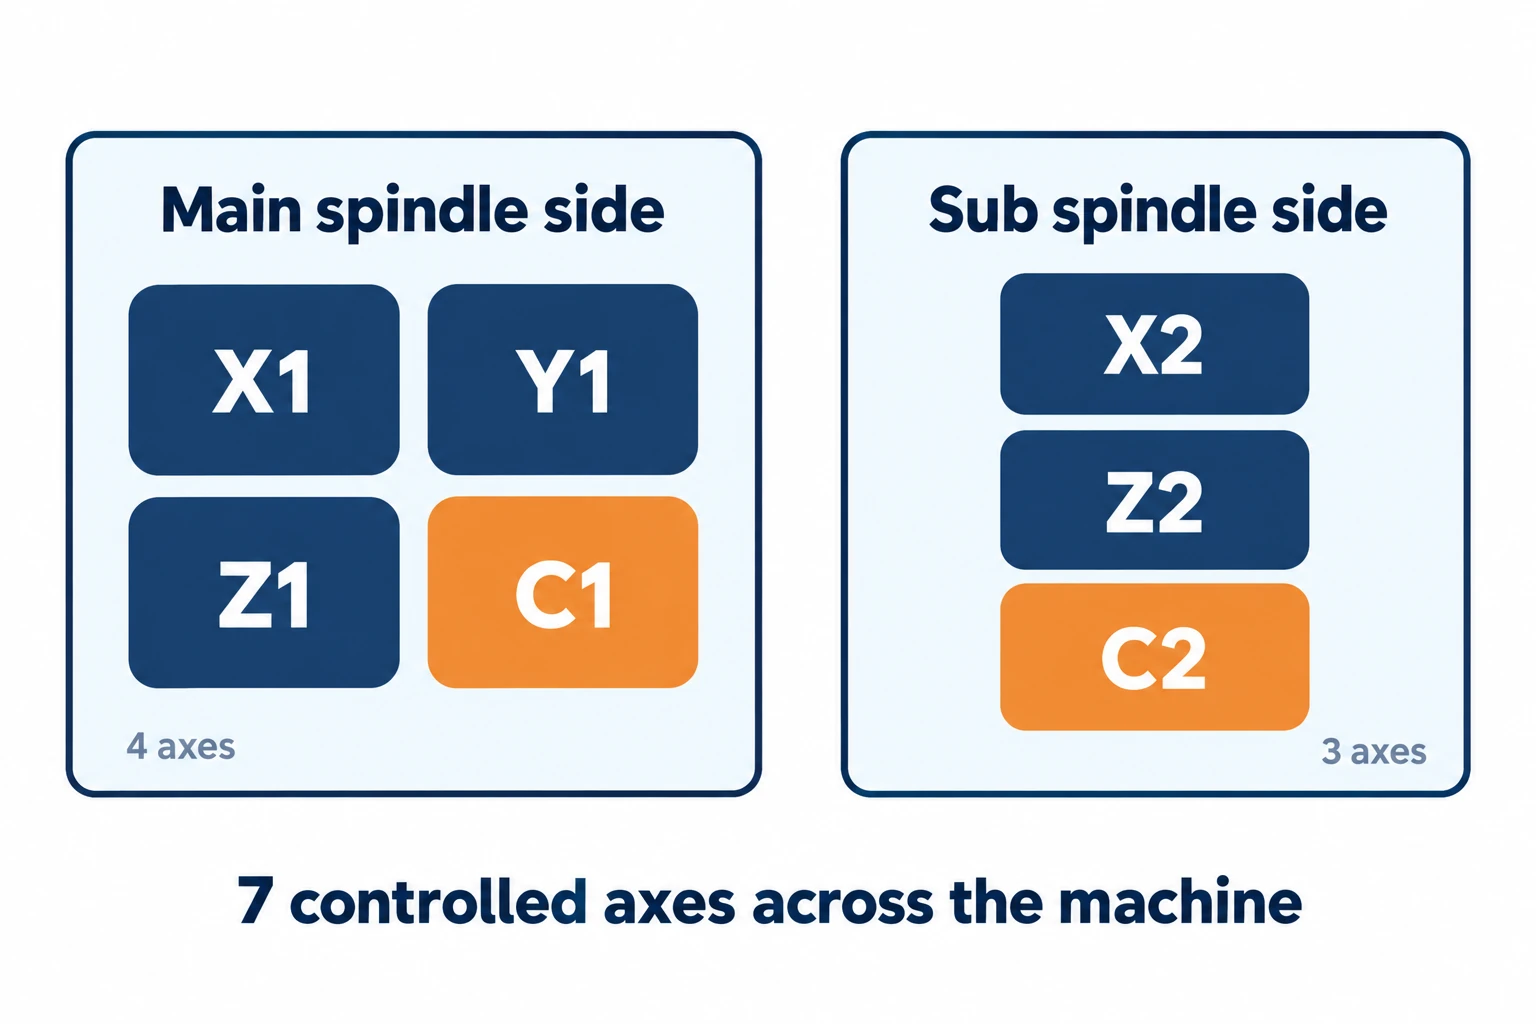
Der Star SP-32 liefert eine klare Antwort darauf, was „7-Achsen-CNC“ bedeuten kann. Seine Maschinenspezifikation unterteilt die Achsen wie folgt:
| System | Aufgeführte Achsen | Was bewegt sich |
|---|---|---|
| Hauptspindelseite | X1, Y1, Z1, C1 — vier Achsen | X1/Y1 bewegen den Werkzeughalter; Z1/C1 gehören zum Hauptspindelstock. |
| Nebenspindelseite | X2, Z2, C2 — drei Achsen | Das Nebenspindelsystem verfügt über zwei lineare Achsen und eine gesteuerte Drehachse. |
Die wiederholten Buchstaben X und Z sind entscheidend: X1 und X2 sind separate Maschinenachsen, keine zusätzlichen Richtungen im Raum. C1 und C2 steuern die Winkelstellung der Spindel. Das ist eine andere Funktion als die reine Angabe der Spindeldrehzahl in rpm.
US-Spezifikationen von Star geben ebenfalls sieben Steuerachsen über zwei Kanäle an: vier auf Weg 1 und drei auf Weg 2. Synchronisationsfunktionen werden separat aufgelistet. Die Gesamtanzahl stellt weder eine Sieben-Achsen-Interpolation an einem einzigen Werkzeug sicher noch beschreibt sie einen Fräskopf mit vier Drehgelenken.
Die sechs oder sieben Achsen eines Roboters folgen einem anderen Aufbau
Ein Roboterbearbeitungssystem kann ähnliche Zahlenangaben für einen anderen Mechanismus verwenden. Die KR QUANTEC-Broschüre von KUKA nennt für die dargestellten Standardmodelle sechs Achsen. Diese Achsen gehören zum Gelenkroboter und nicht einer Gruppe von X/Y/Z-Maschinenachsen plus einem Fräskopf.
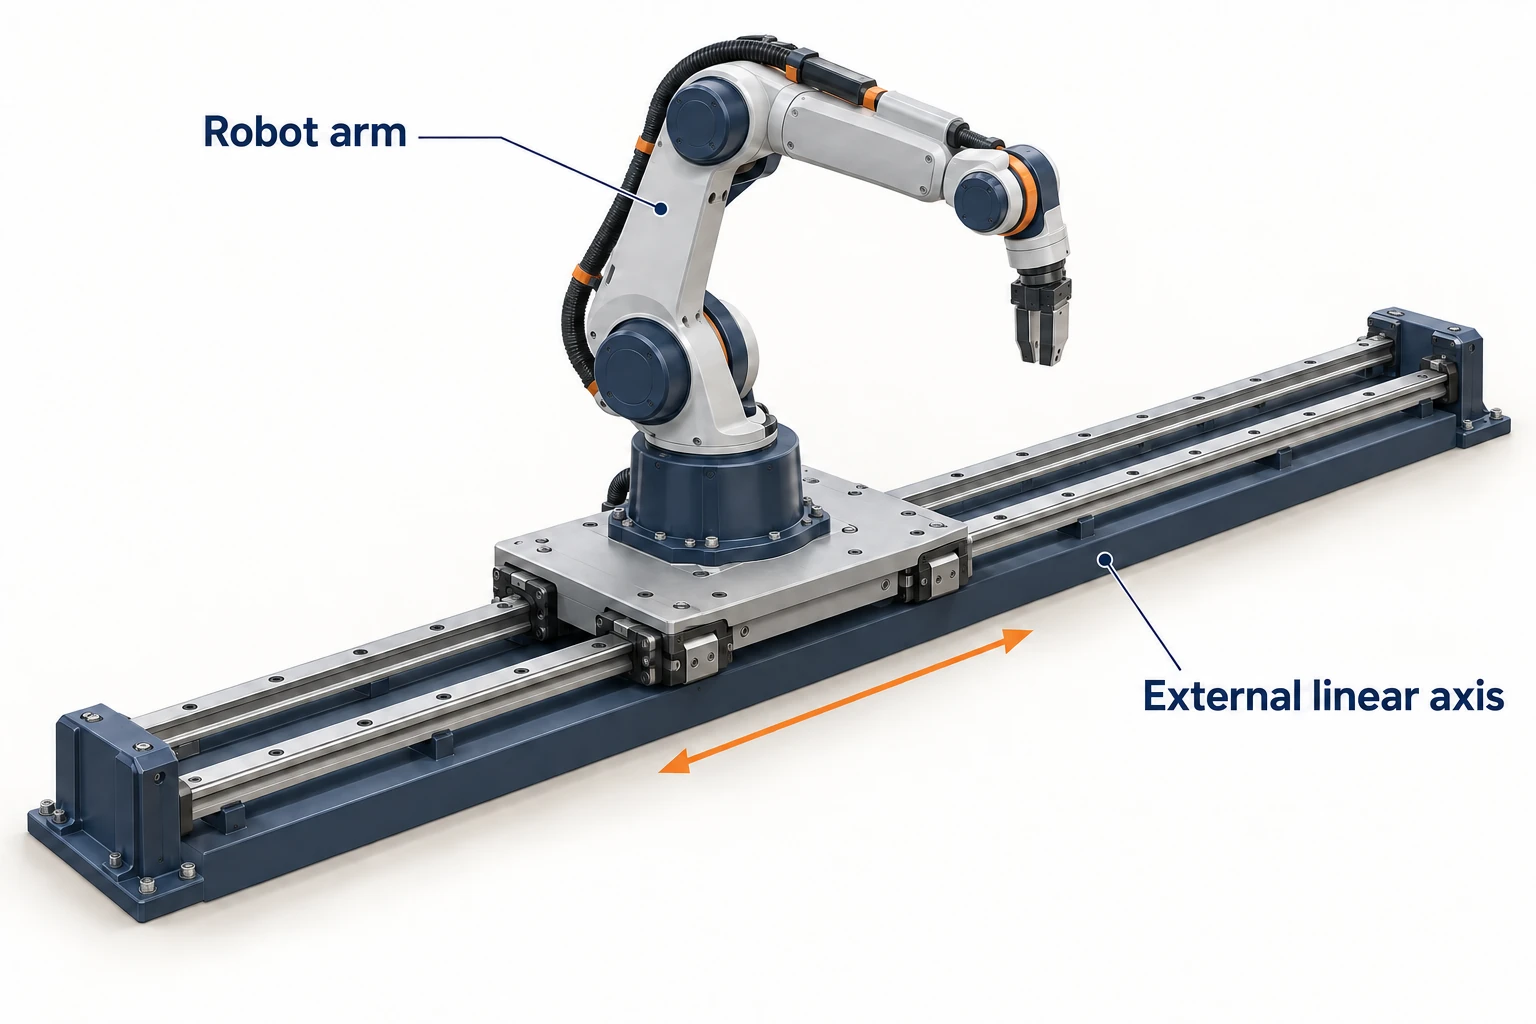
Eine externe Achse kann die Gesamtanzahl der Achsen erhöhen. Die KUKA KL 5000 ist eine einachsige lineare Einheit für kompatible Roboter. Ein sechsachsiger Roboterarm, montiert auf einer solchen gesteuerten Führungsschiene, ergibt sechs Roboterachsen plus eine externe Achse; die zusätzliche Bewegung verlagert die Roboterbasis.
Doch bedeutet die Zahl Sieben nicht immer einen Arm auf einer Schiene. Der KUKA LBR iiwa ist selbst ein siebenachsiger Roboter. Prüfen Sie, ob die Beschreibung Armgelenke, externe Schienen oder Werkstückpositionierer zählt. Keine dieser Zählweisen allein bestimmt die Genauigkeit des fertig bearbeiteten Werkstücks.
Elf und zwölf Achsen können sich auf Werkzeugsysteme verteilen
Höhere Achsenzahlen werden leichter verständlich, wenn man statt sich mehr Gelenke an einem Fräswerkzeug vorzustellen eine Multitasking-Drehmaschine betrachtet.
Die Einführungsbeschreibung des SW-20 gibt neun lineare Steuerachsen und zwei rotative Steuerachsen an – insgesamt elf. Darin sind unabhängig gesteuerte Werkzeugstationen beschrieben, die Dreh-, Bohr- und Fräsoperationen überlappend ausführen können. Es handelt sich um eine Langdrehautomat mit Fräs-Funktion; die alleinige Bezeichnung „11-Achsen-Fräsmaschine“ identifiziert ihre Architektur nicht.
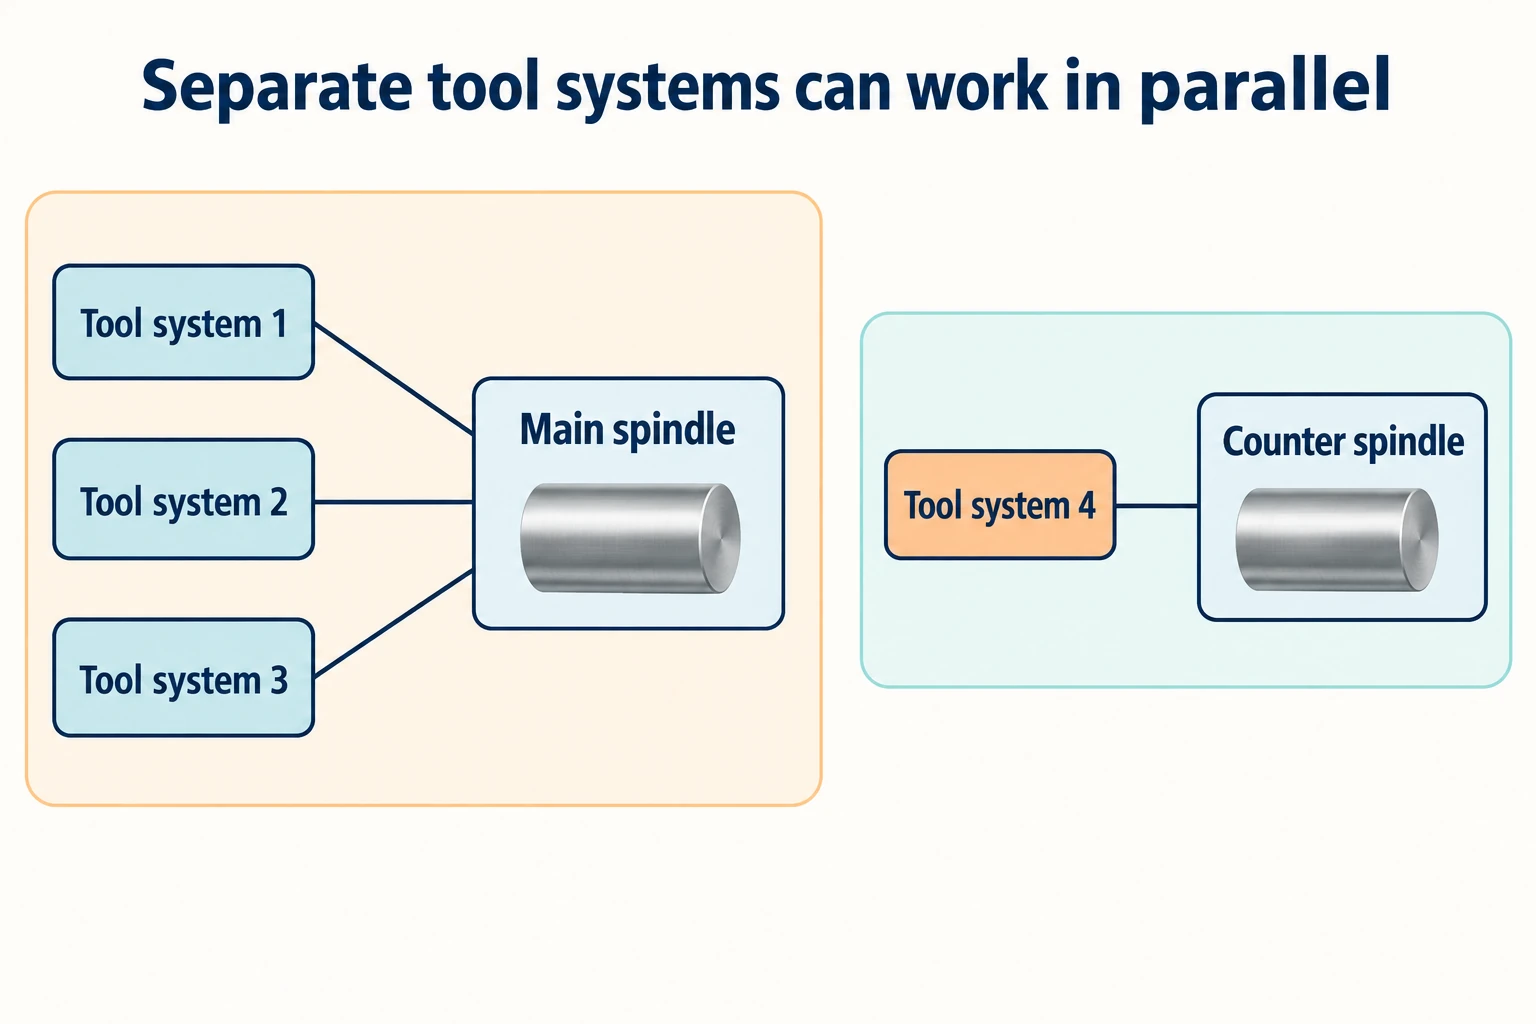
Ein weiteres Beispiel: In den Tornos EvoDECO-Spezifikationen sind zehn lineare Achsen sowie zwei C-Achsen für die 20- und 32-Modelle aufgeführt. Die Summe dieser Kategorien ergibt zwölf. Dieselbe Tabelle listet vier unabhängige Werkzeugsysteme auf und führt Werkzeugpositionen separat auf. Zwölf Achsen bedeuten nicht zwölf Werkzeuge oder zwei sechsachsige Fräsköpfe.
Tornos beschreibt drei Werkzeugsysteme, die an der Hauptspindel arbeiten, während ein viertes an der Gegenspindel arbeitet. Hier ermöglichen die zusätzlichen Systeme parallele Bearbeitungsvorgänge. Dies unterscheidet sich deutlich vom kontinuierlichen Richtungswechsel eines einzelnen Werkzeugs entlang einer Oberfläche.
Parallele Bearbeitung hilft nur dort, wo Operationen, Werkzeugzugang und zeitliche Abstimmung dies zulassen. Eine Aufnahmespindel muss für den Werkstücktransfer bereit sein; ein Werkzeugsystem darf keine Operation starten, die von noch nicht abgeschlossenen Vorarbeiten abhängt. Die sinnvolle Frage lautet daher, welche Operationen sich überlappen können und welche warten müssen – nicht, wie viele Achsen in der Überschrift genannt werden.
Wandeln Sie eine Achsenanzahl in eine aussagekräftige Maschinenbeschreibung um
Lesen Sie eine unbekannte Spezifikation von den beweglichen Komponenten ausgehend nach außen. Eine kurze Beschreibung kann weit mehr Informationen bewahren als der vage Begriff „CNC mit hoher Achsenzahl“.
Notieren Sie diese Details bei der Beschreibung der Maschine:
- Maschinenmodell, Kopf und Konfiguration: Ob die Angabe eine Fräsmaschine, ein Drehzentrum, eine Langdrehmaschine oder ein Robotersystem beschreibt.
- Achsenbezeichnungen und bewegliche Komponenten: Welche Achsen bewegen Werkzeuge, Spannmittel, eine zweite Spindel oder ein externes Gerät.
- Achsen, die für die vorgesehene Operation koordiniert werden: Ob die erforderliche Konturierfähigkeit vorhanden ist – unabhängig von der Gesamtanzahl der Achsen der gesamten Maschine.
- Programmpfade, Synchronisation und Ablaufreihenfolge: Ob verschiedene Systeme parallel arbeiten können und an welchen Stellen eines auf das andere warten muss.
- Getrennte Zählung von Werkzeugen und Automatisierungskomponenten: Ob Werkzeugpositionen, angetriebene Werkzeugspindeln oder Palettenbewegungen fälschlicherweise als Bearbeitungsachsen gezählt wurden.
Beispielsweise besagt die Beschreibung „eine Langdrehautomat mit separaten Haupt- und Nebenspindelsystemen, C-Achsen-Positionierung und angetriebenen Werkzeugen für Quer-Bearbeitung“, welche Art von Aufgaben die Maschine ausführen kann. Eine rein numerische Bezeichnung allein lässt diese Zusammenhänge unklar.
Verbinden Sie dann diese Anordnung mit den tatsächlichen Merkmalen: Richtung einer Bohrung, Zugang zur Rückseite des Werkstücks oder Möglichkeit, ein weiteres Merkmal zu bearbeiten, während ein anderes System beschäftigt ist. Die Achsenanzahl ist ein nützlicher Einstiegspunkt für diese Erklärung. Die Komponentenanordnung, die koordinierte Bewegung und die Ablaufsequenz vervollständigen sie.
Häufig gestellte Fragen
Bedeutet 6-Achsen-CNC immer X, Y, Z, A, B und C?
Nein. Diese Kombination beschreibt bestimmte Fräskonfigurationen, darunter auch den hier behandelten FZH mit einem M3ABC-Kopf. Bei Roboter- und Multitasking-Maschinenbeschreibungen können unterschiedliche Mechanismen gezählt werden. Verwenden Sie die Achsenliste des Herstellers für die jeweilige Konfiguration.
Ist eine 12-Achsen-CNC-Maschine immer zwei sechsachsige Köpfe?
Nein. Eine Maschine kann ihre Gesamtachszahl über mehrere Werkzeug- und Spindelsysteme hinweg summieren. Das EvoDECO 20/32-Beispiel listet zehn lineare Achsen und zwei C-Achsen neben vier unabhängigen Werkzeugsystemen auf.
Was bedeutet „11-Achsen-Fräsmaschine“?
Die Angabe erfordert ein konkretes Modell sowie eine Aufschlüsselung der Achsen. Eine elfachsige Maschine kann beispielsweise eine Langdrehautomat sein, die zusätzlich Fräsarbeiten ausführt, wie das SW-20 veranschaulicht. Der Begriff besagt nicht, dass ein einzelner Fräser elfachsige Konturierbearbeitung durchführt.
Bedeutet eine höhere Achsenanzahl automatisch ein genauer gefertigtes Teil?
Nein. Die Achsenanzahl beschreibt lediglich die verfügbaren gesteuerten Bewegungsmöglichkeiten – nicht die Toleranz des fertigen Teils. Werkzeuge, Spannmittel, Zustand und Kalibrierung der Maschine sowie der Bearbeitungsprozess beeinflussen nach wie vor das Ergebnis. Die Genauigkeit muss stets anhand der Anforderungen am Werkstück bewertet werden.



