Sur cette page
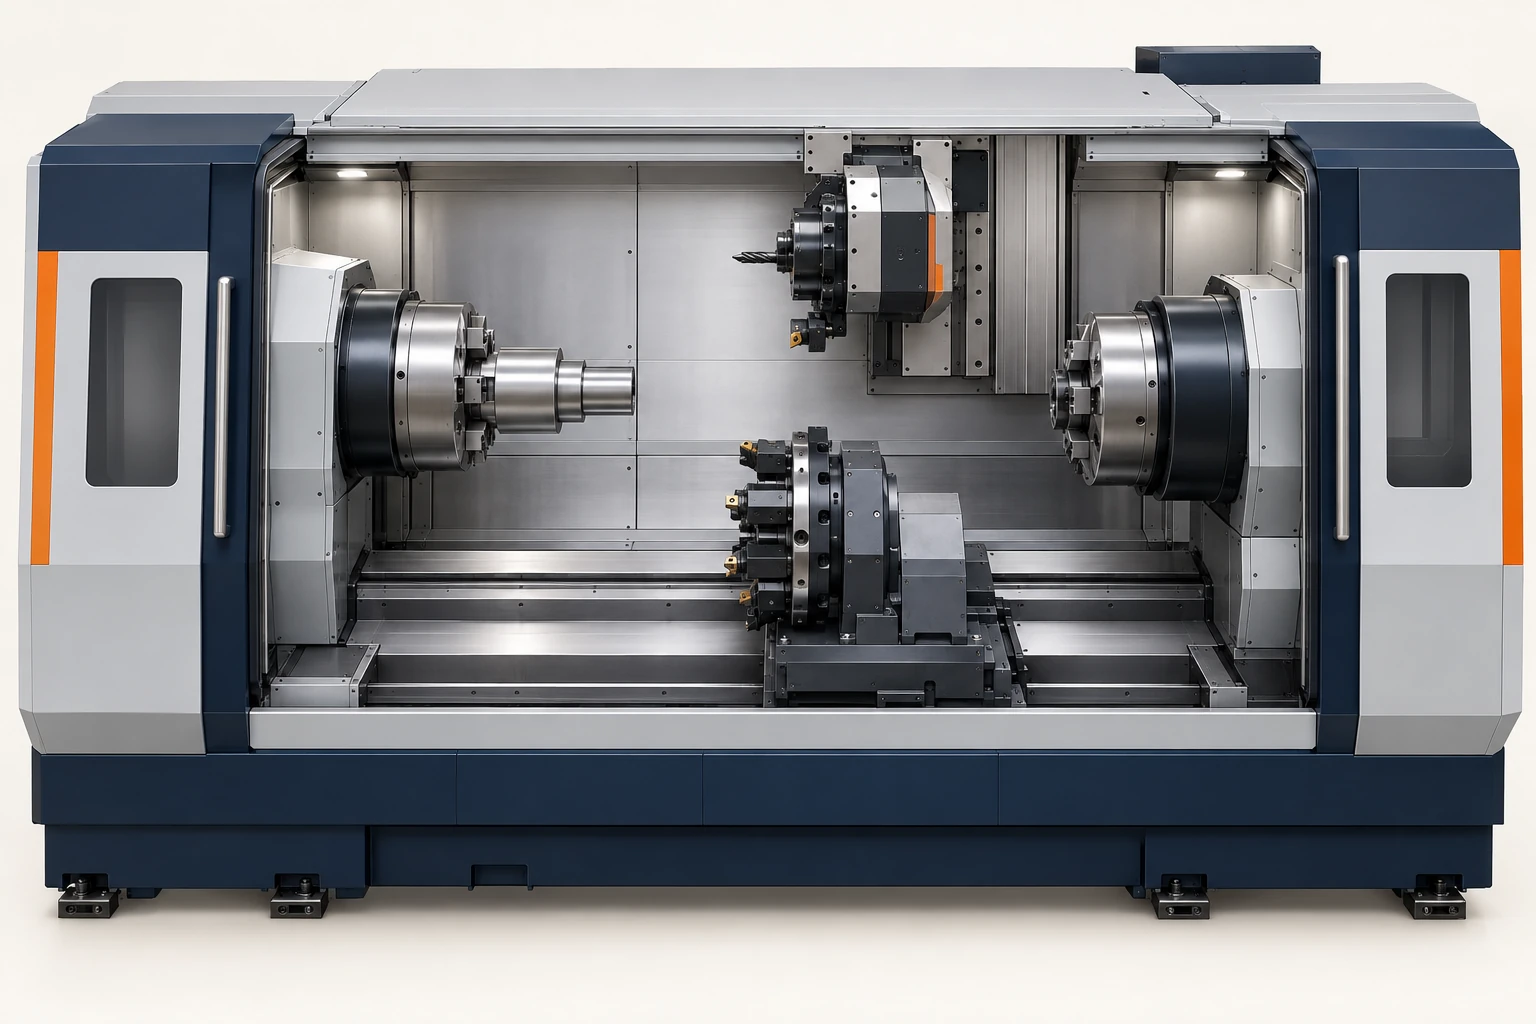
Une description de machine CNC à 6, 7 ou 12 axes indique combien d’axes sont comptabilisés, mais ce nombre seul ne permet pas d’identifier la configuration de la machine ni les axes coordonnés lors d’une même opération de coupe. Une configuration de fraisage à six axes peut associer trois déplacements linéaires à trois axes rotatifs de la tête. Un tour à sept axes peut répartir ses axes entre le système du mandrin principal et celui du mandrin secondaire. Un nombre total plus élevé peut inclure plusieurs systèmes d’outils se déplaçant indépendamment.
Commencez par identifier la machine nommée et sa configuration. Sa liste d’axes précise ce que signifie ce nombre — et détermine si le mouvement supplémentaire modifie l’accès de l’outil, prend en charge une autre opération ou déplace un dispositif d’automatisation.
Distinguez le nombre total d’axes de la trajectoire de coupe
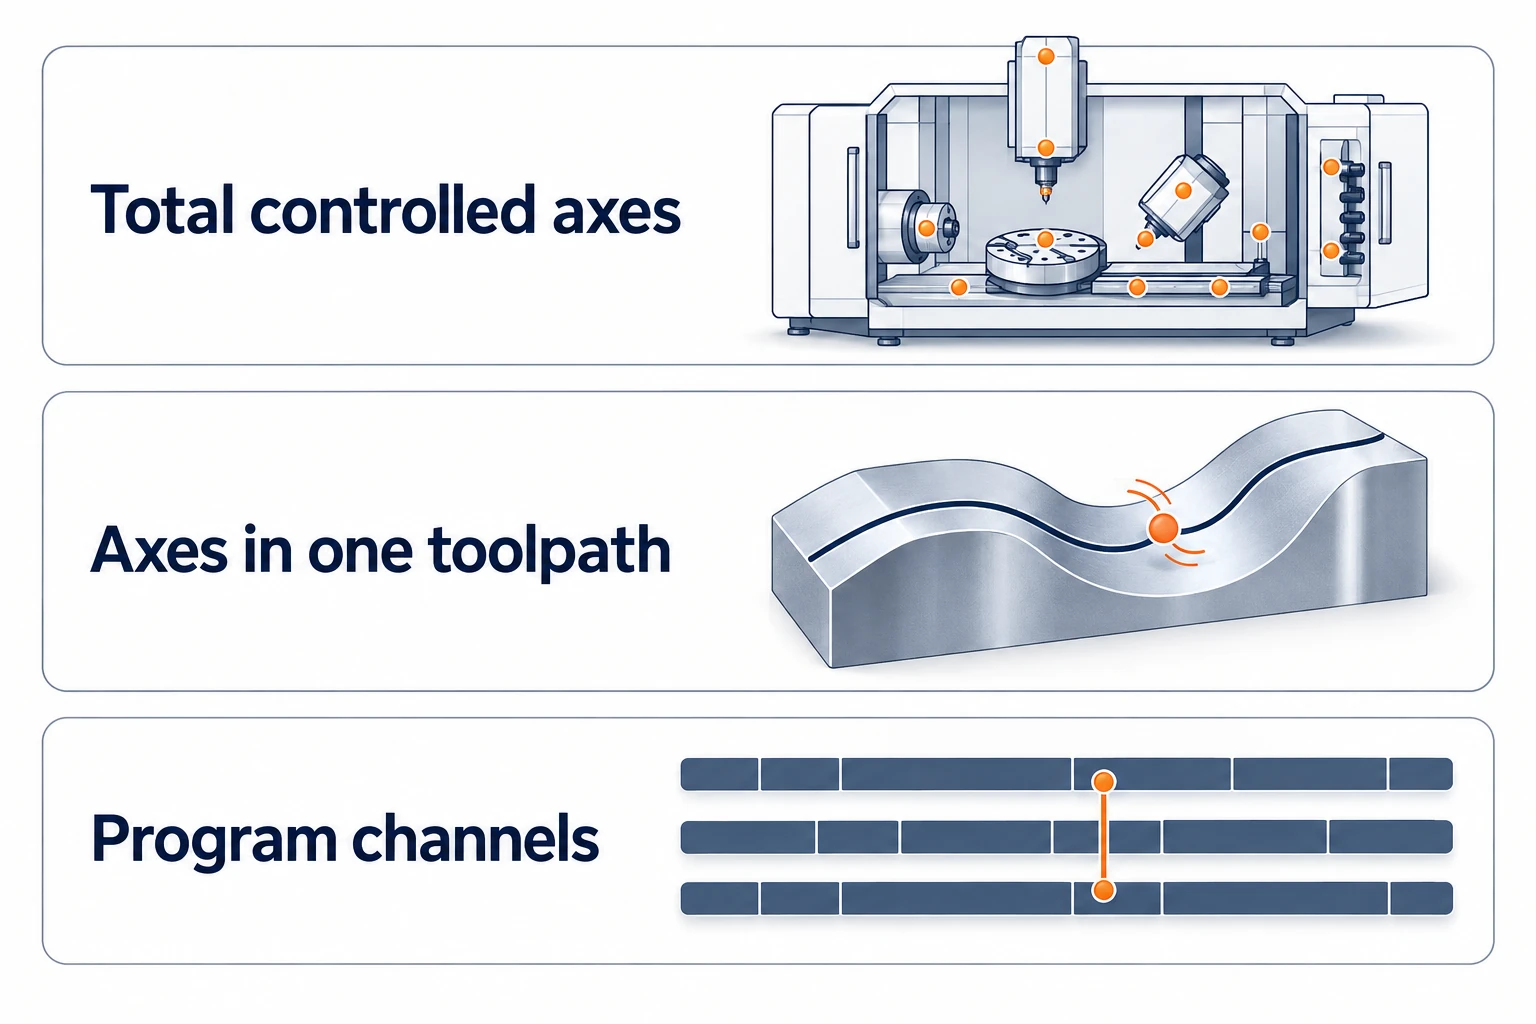
Trois termes techniques répondent à des questions différentes :
- Axes contrôlés au total : les axes inclus dans la configuration déclarée de la machine ou du système de commande.
- Axes contrôlés simultanément : les axes pouvant être coordonnés ensemble pour une trajectoire d’usinage, sous les fonctions de commande spécifiées.
- Trajectoires ou canaux : groupes distincts d’exécution de programme permettant d’organiser différents systèmes d’usinage. Ils peuvent exécuter des opérations chevauchantes et se synchroniser selon les besoins.
Ces grandeurs ne sont pas interchangeables. Les spécifications des contrôleurs FANUC indiquent séparément le nombre maximal d’axes contrôlés, le nombre d’axes par trajectoire et le nombre d’axes contrôlés simultanément. La capacité maximale d’un contrôleur ne précise pas non plus quels axes et quelles options ont été effectivement installés par un constructeur de machines donné. La comparaison des fraisages à trois, quatre et cinq axes explique le cas plus simple où des axes linéaires et rotatifs contrôlent une seule relation outil-pièce.
De même, deux outils usinant simultanément ne réalisent pas nécessairement un seul contour coordonné : l’un peut effectuer un tournage de diamètre tandis que l’autre travaille sur une pièce différente maintenue dans la broche opposée.
Lorsque six axes décrivent un agencement de fraisage
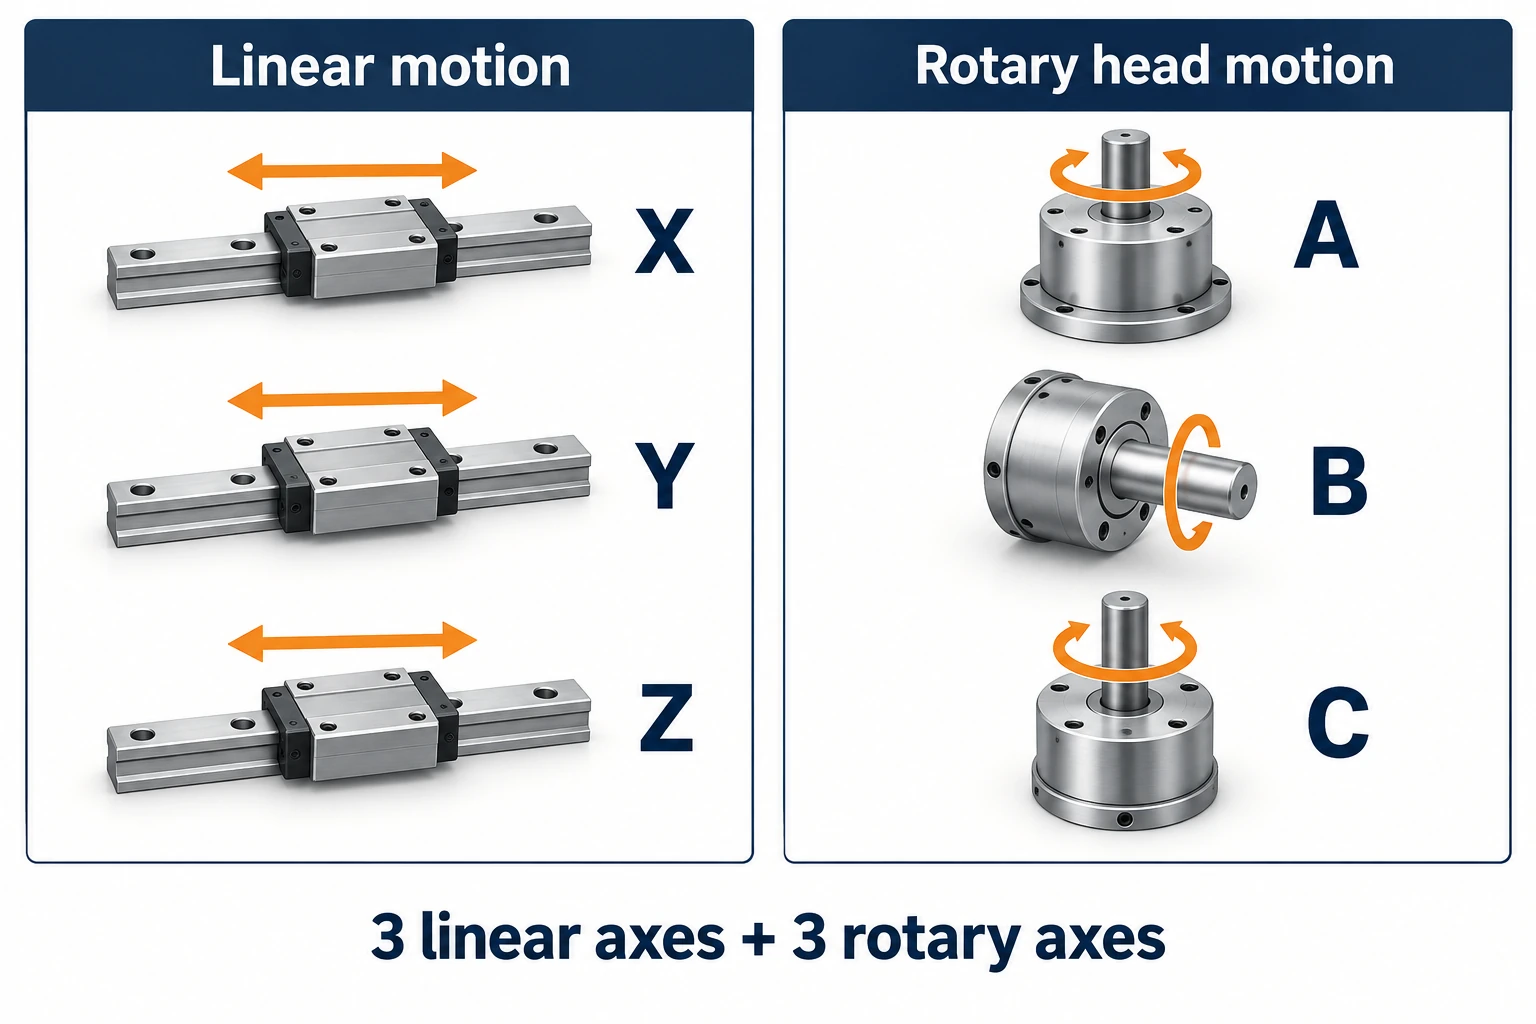
Un exemple concret est un Zimmermann FZH équipé de la tête de fraisage M3ABC. La fiche technique du FZH indique les mouvements linéaires X, Y et Z ainsi que les mouvements rotatifs A, B et C pour cette tête. Comptés comme axes d’usinage, cela fait trois axes linéaires plus trois axes rotatifs.
La configuration importe : la même fiche technique mentionne également une autre tête dotée de deux axes rotatifs. Elle répertorie aussi séparément les axes de levage et d’alimentation liés à l’automatisation des palettes. Une description d’usinage à six axes ne doit donc pas nécessairement inclure tous les mouvements contrôlés présents dans l’installation complète.
Ce mouvement rotatif supplémentaire offre à cette tête une autre manière d’établir son orientation. Il ne s’agit pas d’une garantie générale selon laquelle toute machine à six axes permettrait d’usiner tous les sous-débouchés, d’obtenir des temps de finition plus courts ou de respecter des tolérances plus serrées. L’agencement de la tête et ses plages de travail déterminent toujours les mouvements disponibles.
L’outil retire toujours la matière par des opérations de fraisage classiques. Pour le contexte de ce procédé, consultez comment fonctionne le fraisage CNC. Ici, la distinction utile porte sur les mouvements disponibles pour l’usinage, par opposition aux autres mouvements figurant ailleurs dans la fiche technique de l’équipement.
Un tour à sept axes peut répartir ses axes entre deux côtés.
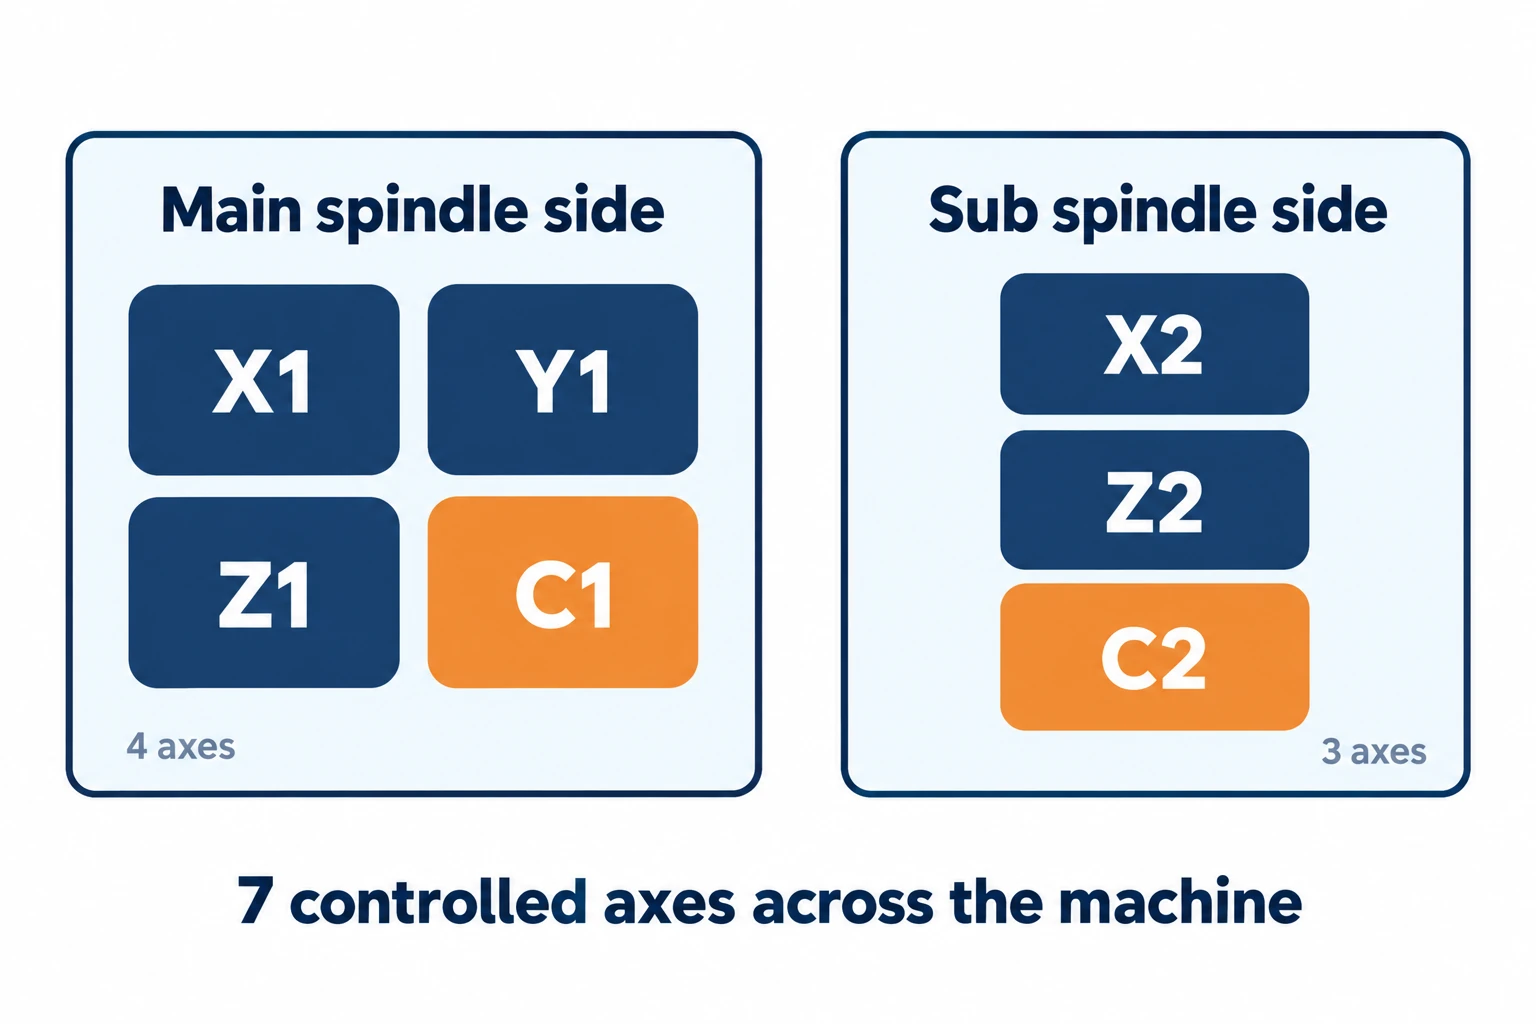
Le Star SP-32 fournit une réponse claire à la signification de « 7-axes CNC ». Sa fiche technique répartit les axes comme suit :
| Système | Axes répertoriés | Quel élément se déplace |
|---|---|---|
| Côté mandrin principal | X1, Y1, Z1, C1 — quatre axes | X1/Y1 déplacent le porte-outil ; Z1/C1 appartiennent au poupée principale. |
| Côté mandrin secondaire | X2, Z2, C2 — trois axes | Le système du mandrin secondaire comporte deux axes linéaires et un axe rotatif commandé. |
Les lettres répétées X et Z sont significatives : X1 et X2 désignent des axes machines distincts, et non des directions supplémentaires dans l’espace. C1 et C2 contrôlent la position angulaire de la broche. Il s’agit d’une fonction différente de la simple spécification de la vitesse de rotation de la broche en rpm.
Les spécifications américaines de Star indiquent également sept axes de commande répartis sur deux voies : quatre sur la voie 1 et trois sur la voie 2. Les fonctions de synchronisation y sont énumérées séparément. Ce total ne signifie pas une interpolation à sept axes appliquée simultanément à un seul outil, ni ne décrit une tête de fraisage dotée de quatre articulations rotatives.
Les six ou sept axes d’un robot utilisent une disposition différente.
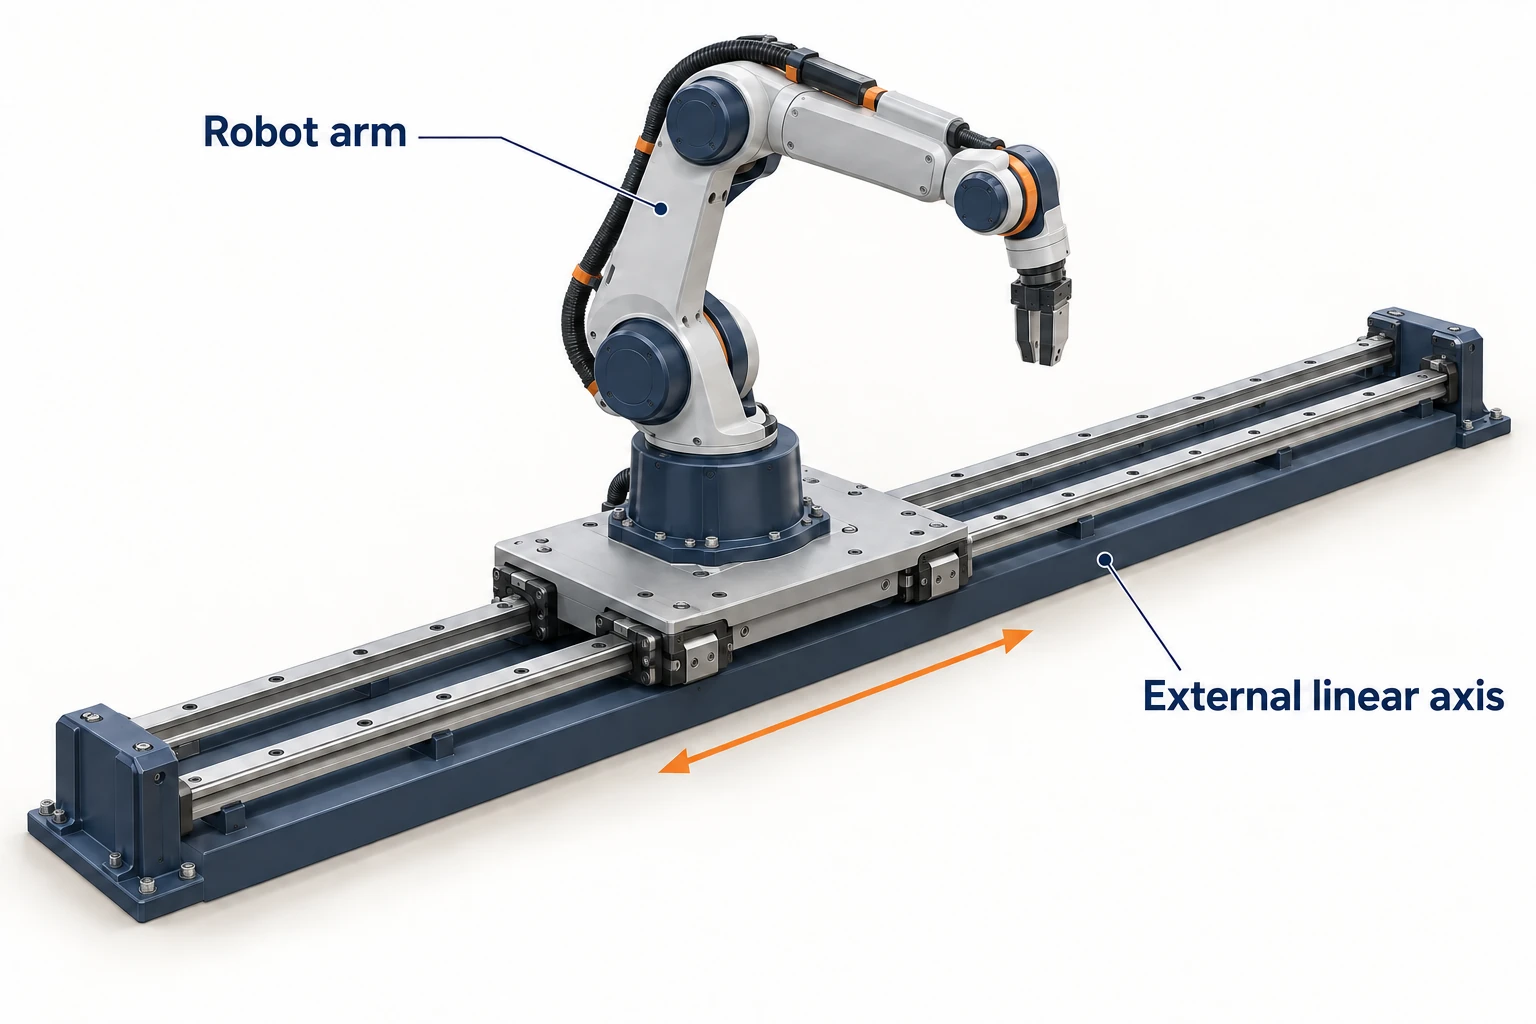
Un système de robot pour usinage peut employer des nombres similaires pour désigner un mécanisme différent. La brochure KR QUANTEC de KUKA indique six axes pour les modèles standards présentés. Ces axes appartiennent au robot articulé lui-même, et non à un ensemble de chariots machines X/Y/Z associés à une tête de fraisage.
Un axe externe peut augmenter le nombre total d’axes du système. Le KUKA KL 5000 est une unité linéaire à un axe destinée aux robots compatibles. Un bras à six axes monté sur une telle voie commandée fournit six axes robotiques plus un axe externe ; ce mouvement supplémentaire déplace la base du robot.
Mais sept axes ne signifient pas nécessairement un bras monté sur une glissière. Le LBR iiwa de KUKA est, en soi, un robot à sept axes. Vérifiez si la description compte les articulations du bras, les glissières externes ou les positionneurs de pièce. Aucun de ces éléments, pris isolément, ne garantit la précision d’une pièce usinée finie.
Onze et douze axes peuvent être répartis entre différents systèmes d’outils.
Des nombres plus élevés deviennent plus faciles à interpréter lorsqu’on examine un tour multitâche plutôt que d’imaginer davantage d’articulations sur un seul outil.
La description de lancement de la machine SW-20 indique neuf axes de commande linéaires et deux axes de commande rotatifs, soit un total de onze. Elle décrit des tourelles-outils commandées indépendamment, capables d’effectuer simultanément des opérations de tournage, de perçage et de fraisage. Il s’agit d’un tour à décolleter doté de capacités de fraisage ; l’expression « fraiseuse à 11 axes » seule ne permet pas d’identifier son architecture.
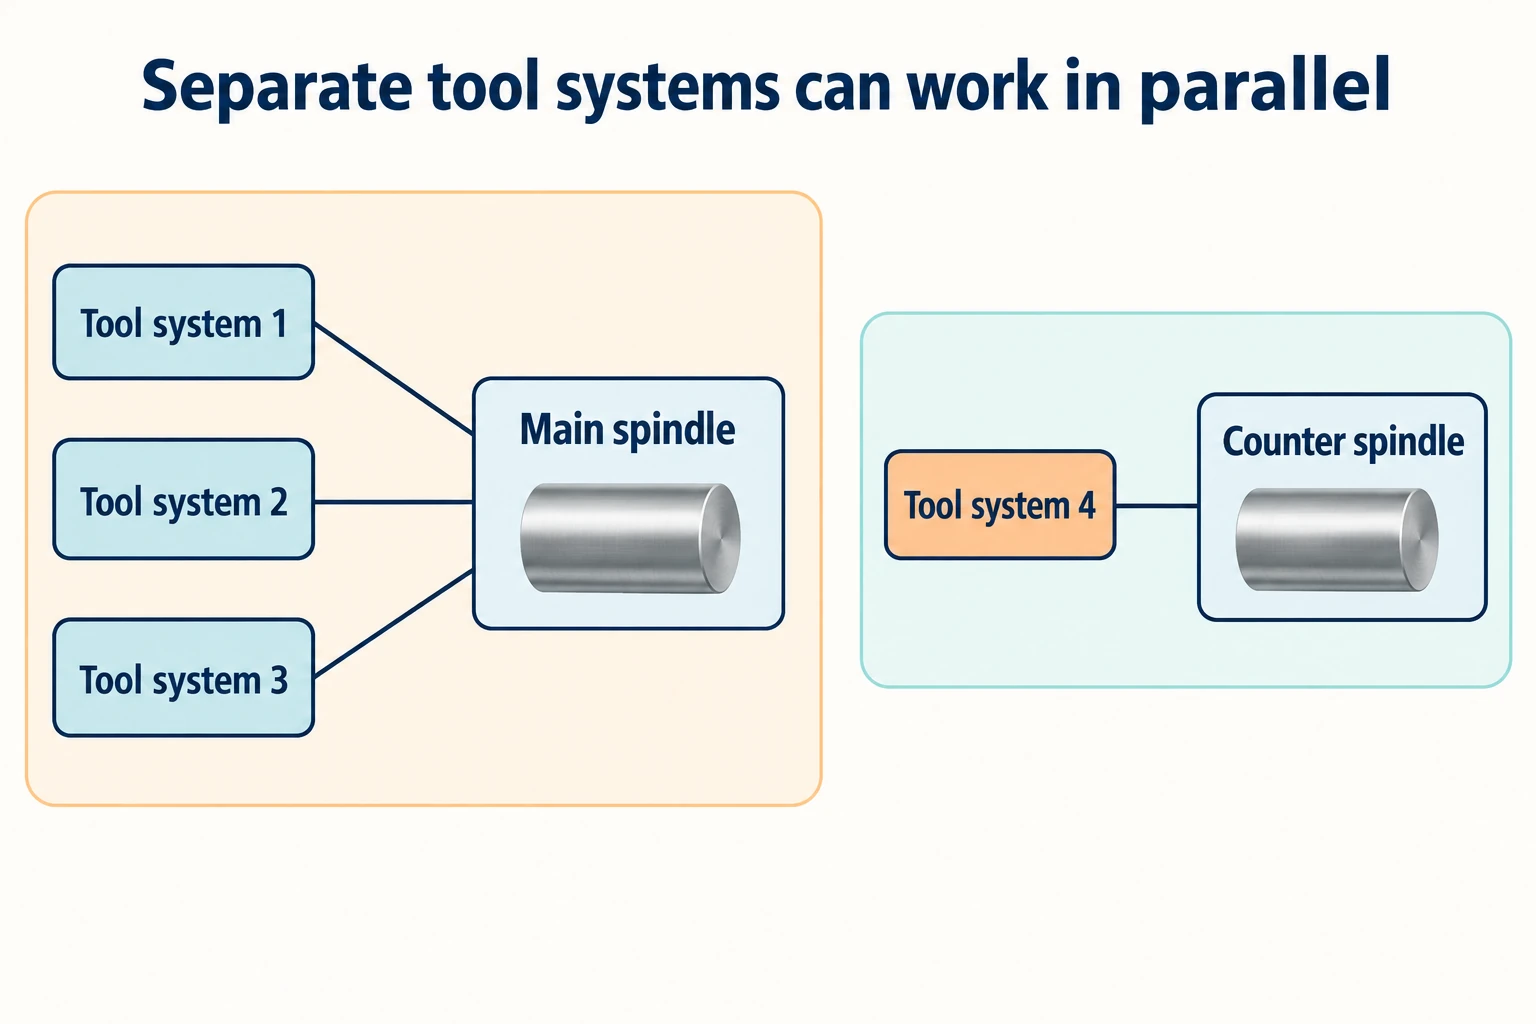
Autre exemple : les spécifications Tornos EvoDECO mentionnent dix axes linéaires et deux axes C pour les modèles 20 et 32. L’addition de ces catégories donne douze axes. Le même tableau énumère quatre systèmes d’outils indépendants et répertorie les positions d’outils séparément. Douze axes ne signifient pas douze outils, ni deux têtes de fraisage à six axes.
Tornos décrit trois systèmes d’outils usinant au niveau de la broche principale, tandis qu’un quatrième système travaille au niveau de la contre-broche. Ici, les systèmes supplémentaires permettent des opérations parallèles. Cela se distingue nettement du changement continu de direction d’un seul outil le long d’une surface.
Le travail parallèle n’est utile que lorsque les opérations, l’accès des outils et les contraintes temporelles le permettent. Une broche réceptrice doit être prête à recevoir une pièce transférée ; un système d’outils ne peut pas démarrer une opération dépendant d’un travail encore inachevé. La question pertinente n’est pas le nombre d’axes mentionné en titre, mais plutôt : quelles opérations peuvent se chevaucher, et lesquelles doivent attendre.
Transformer un décompte d’axes en une description utile de la machine
Lire une spécification inconnue en partant des composants mobiles vers l’extérieur. Une description concise peut conserver bien plus d’informations qu’une formulation vague telle que « CNC à haut nombre d’axes ».
| Enregistrement | Ce qu’il permet de résoudre |
|---|---|
| Modèle de la machine, tête et configuration | Que le nombre d’axes désigne une fraiseuse, un centre de tournage, un tour de type suisse ou un système robotisé. |
| Noms des axes et composants mobiles | Quels axes déplacent les outils, les systèmes de serrage, une deuxième broche ou un dispositif externe. |
| Axes coordonnés pour l’opération prévue | La capacité de génération de profils requise existe-t-elle, indépendamment du nombre total d’axes de la machine ? |
| Chemins de programme, synchronisation et séquence d’opérations | Différents systèmes peuvent-ils travailler en parallèle, et dans quels cas l’un doit-il attendre l’autre ? |
| Distinguer clairement le nombre d’outils et celui des systèmes d’automatisation | Les positions d’outils, les broches à outils motorisés ou les déplacements de palettes ont-ils été confondus avec des axes d’usinage ? |
Par exemple, « un tour à décolleter équipé de systèmes séparés pour broche principale et broche secondaire, avec positionnement sur l’axe C et outils motorisés pour l’usinage transversal » indique le type de travail pour lequel la machine est conçue. Une simple étiquette numérique ne précise pas ces relations.
Ensuite, reliez cette configuration aux fonctionnalités réelles : la direction d’un trou, l’accès à la face arrière ou la possibilité d’usiner une autre caractéristique pendant qu’un système différent est occupé. Le nombre d’axes constitue un point d’entrée utile pour cette explication. La disposition des composants, les mouvements coordonnés et la séquence opératoire en achèvent la description.
Questions fréquemment posées
Une machine CNC 6 axes signifie-t-il toujours les axes X, Y, Z, A, B et C ?
Non. Cette combinaison décrit certaines configurations de fraisage, notamment celle du FZH équipé d’une tête M3ABC évoquée ici. Les descriptions de robots ou de machines multitâches peuvent compter des mécanismes différents. Consultez la liste des axes fournie par le fabricant pour la configuration spécifique.
Une machine CNC 12 axes comporte-t-elle toujours deux têtes à six axes ?
Non. Une machine peut cumuler son total d’axes sur plusieurs systèmes d’outils et de broches. L’exemple de la EvoDECO 20/32 cite dix axes linéaires et deux axes C, accompagnés de quatre systèmes d’outils indépendants.
Que signifie « fraiseuse 11 axes » ?
Ce chiffre nécessite un modèle précis et une décomposition des axes. Une machine à onze axes peut être un tour à décolleter capable également de fraisage, comme l’illustre le SW-20. Cette expression ne signifie pas qu’un seul outil de fraisage réalise un usinage de contour à onze axes.
Un nombre d’axes plus élevé signifie-t-il une pièce plus précise ?
Non. Ce nombre décrit les mouvements contrôlés disponibles, et non la tolérance atteinte sur la pièce finie. Les outillages, les systèmes de serrage, l’état et l’étalonnage de la machine, ainsi que le procédé d’usinage continuent d’influencer le résultat. La précision doit être évaluée au regard des exigences spécifiques de la pièce.



