W tym artykule
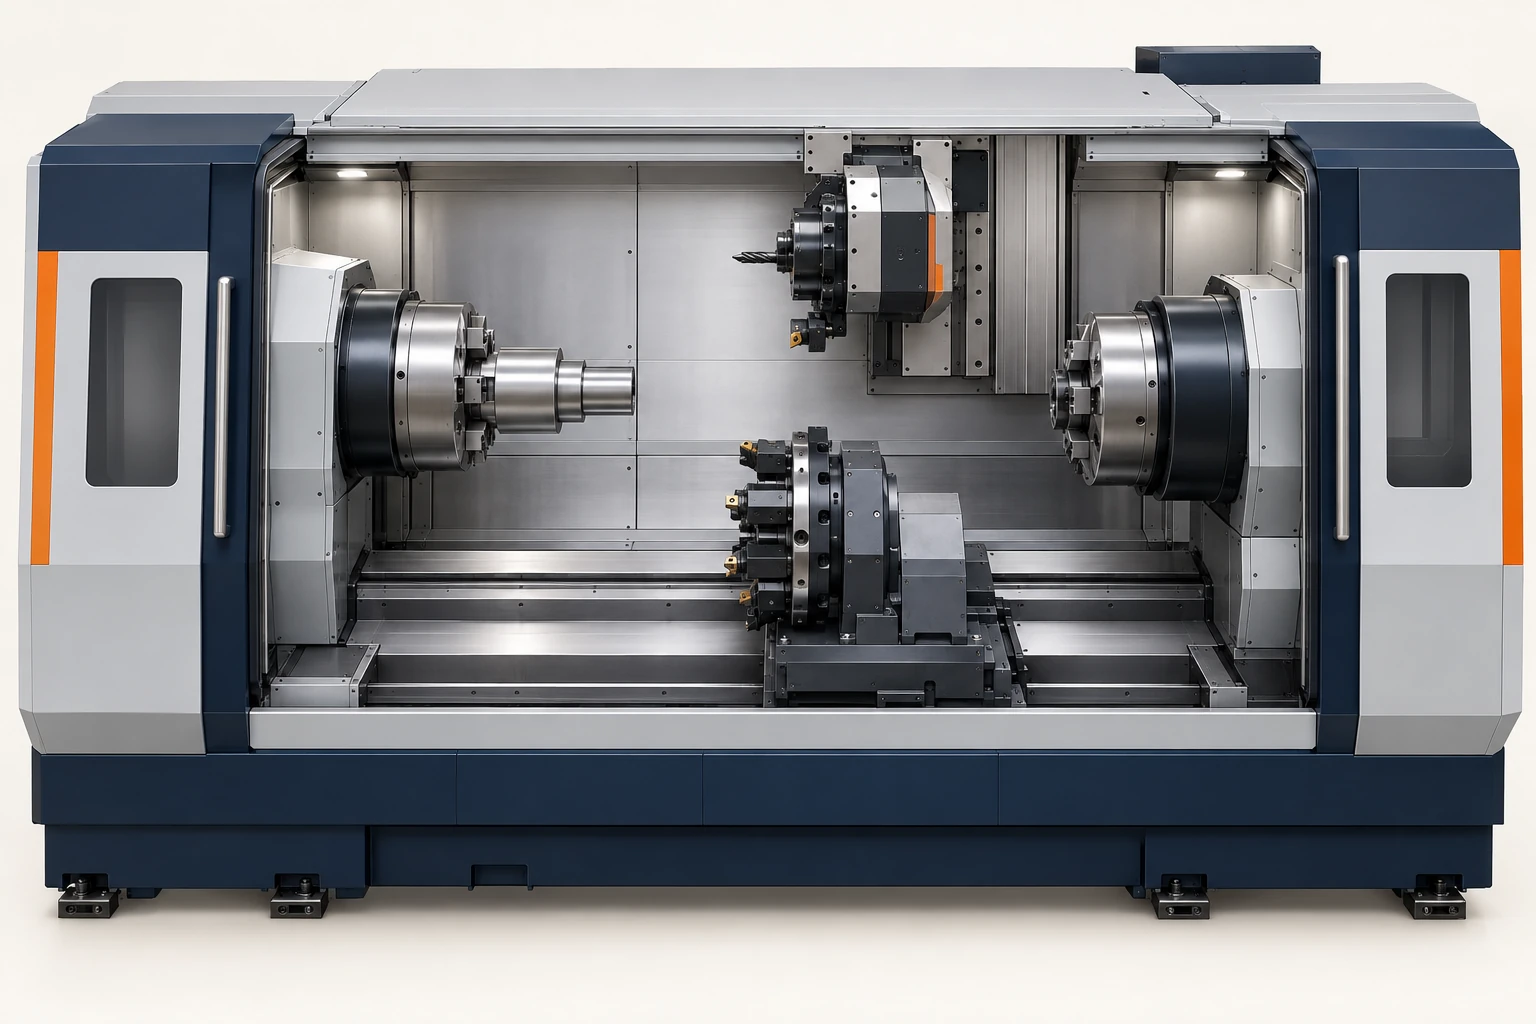
Opis maszyny CNC o 6-, 7- lub 12-osiach informuje, ile osi jest wliczanych do podanej liczby — jednak sama liczba nie określa układu maszyny ani osi skoordynowanych w jednym przebiegu obróbkowym. Sześćosobowy układ frezarski może składać się z trzech przesuwów liniowych i trzech osi obrotowych głowicy. Siedmioosiowy tokarkowy układ może rozdzielać osie pomiędzy główny i poboczny wrzecionowy system. Większa całkowita liczba osi może obejmować kilka niezależnie poruszających się systemów narzędziowych.
Rozpocznij od nazwy maszyny i jej konfiguracji. Lista jej osi wyjaśnia, co oznacza podana liczba — oraz czy dodatkowy ruch zmienia dostęp narzędzia, wspiera inną operację czy przesuwa urządzenie automatyzujące.
Odróżnij całkowitą liczbę osi maszyny od ścieżki cięcia
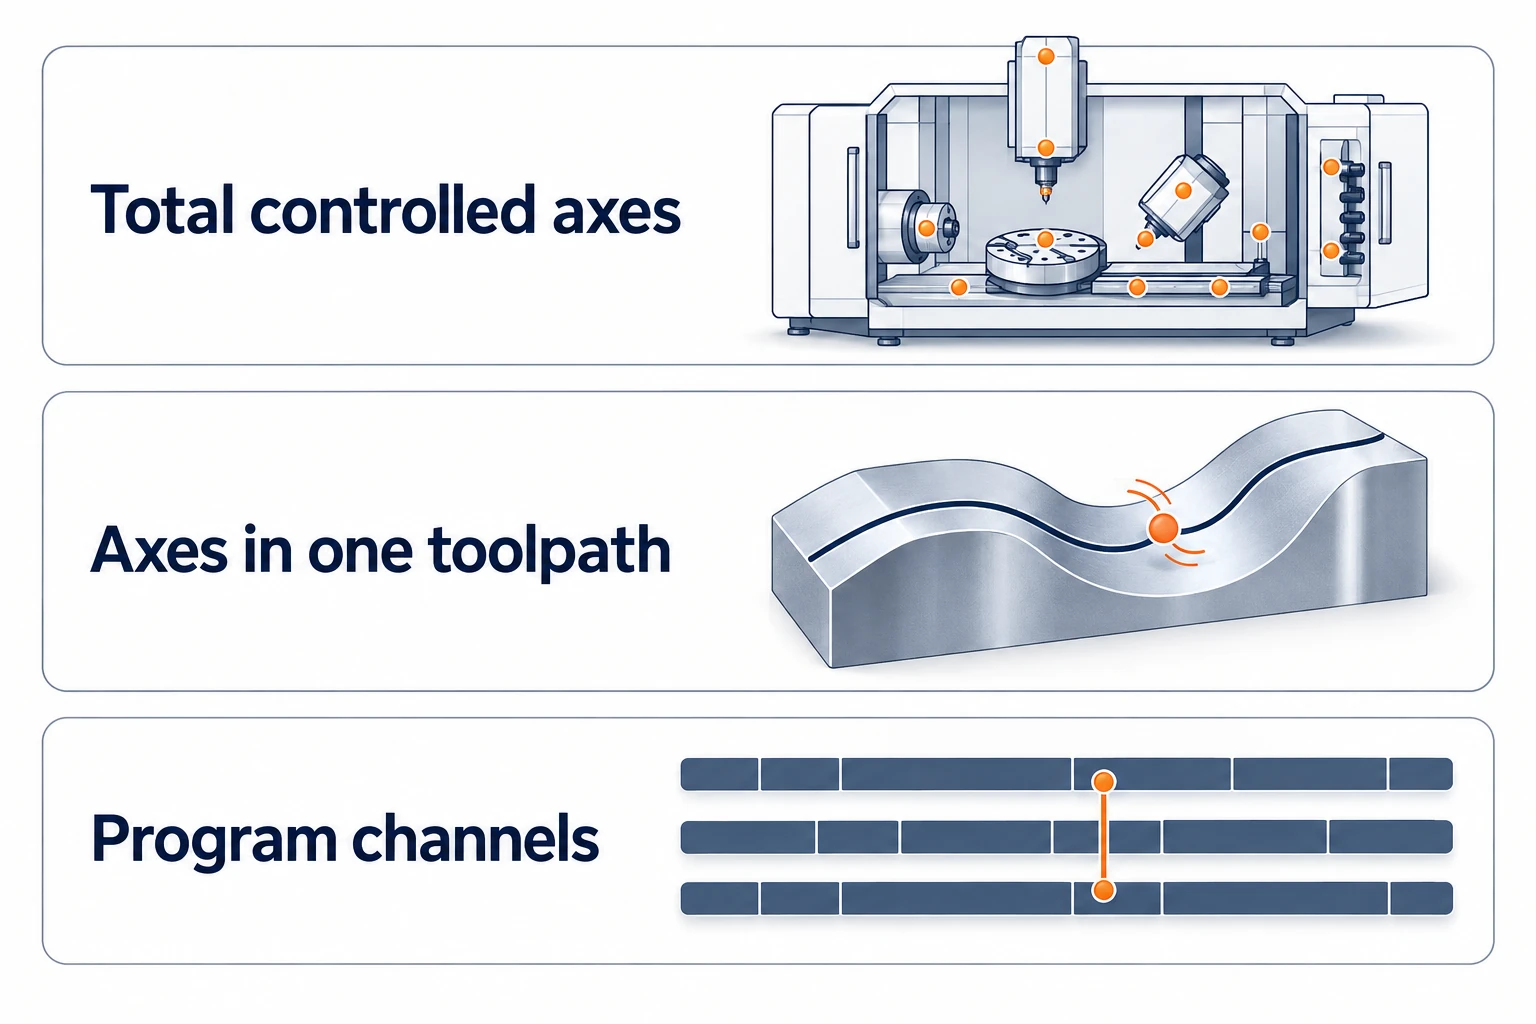
Trzy terminy specyfikacyjne odpowiadają na różne pytania:
- Całkowita liczba sterowanych osi: osie uwzględnione w deklarowanej konfiguracji maszyny lub systemu sterowania.
- Liczba osi sterowanych jednocześnie: osie, które mogą być skoordynowane ze sobą w celu realizacji ścieżki obróbkowej przy użyciu określonych funkcji sterowania.
- Ścieżki lub kanały: oddzielne grupy wykonywania programów, służące do organizacji różnych systemów obróbkowych. Mogą one realizować operacje nakładające się na siebie i synchronizować się w razie potrzeby.
Te wielkości nie są wzajemnie zamienne. Specyfikacje kontrolerów FANUC podają maksymalną liczbę sterowanych osi, liczbę osi na ścieżkę oraz liczbę osi sterowanych jednocześnie osobno. Maksymalna pojemność kontrolera nie informuje również, które osie i opcje zostały zainstalowane przez konkretnego producenta maszyn. Porównanie frezarek o trzech, czterech i pięciu osiach wyjaśnia prostszy przypadek osi liniowych i obrotowych sterujących jednym stosunkiem narzędzie–przedmiot.
Podobnie, dwa narzędzia tnące jednocześnie niekoniecznie wykonują jeden skoordynowany kontur: jedno może toczyć średnicę, podczas gdy drugie pracuje na innym elemencie umieszczonym w wrzecionie przeciwstawnym.
Gdy sześć osi opisuje układ frezarski
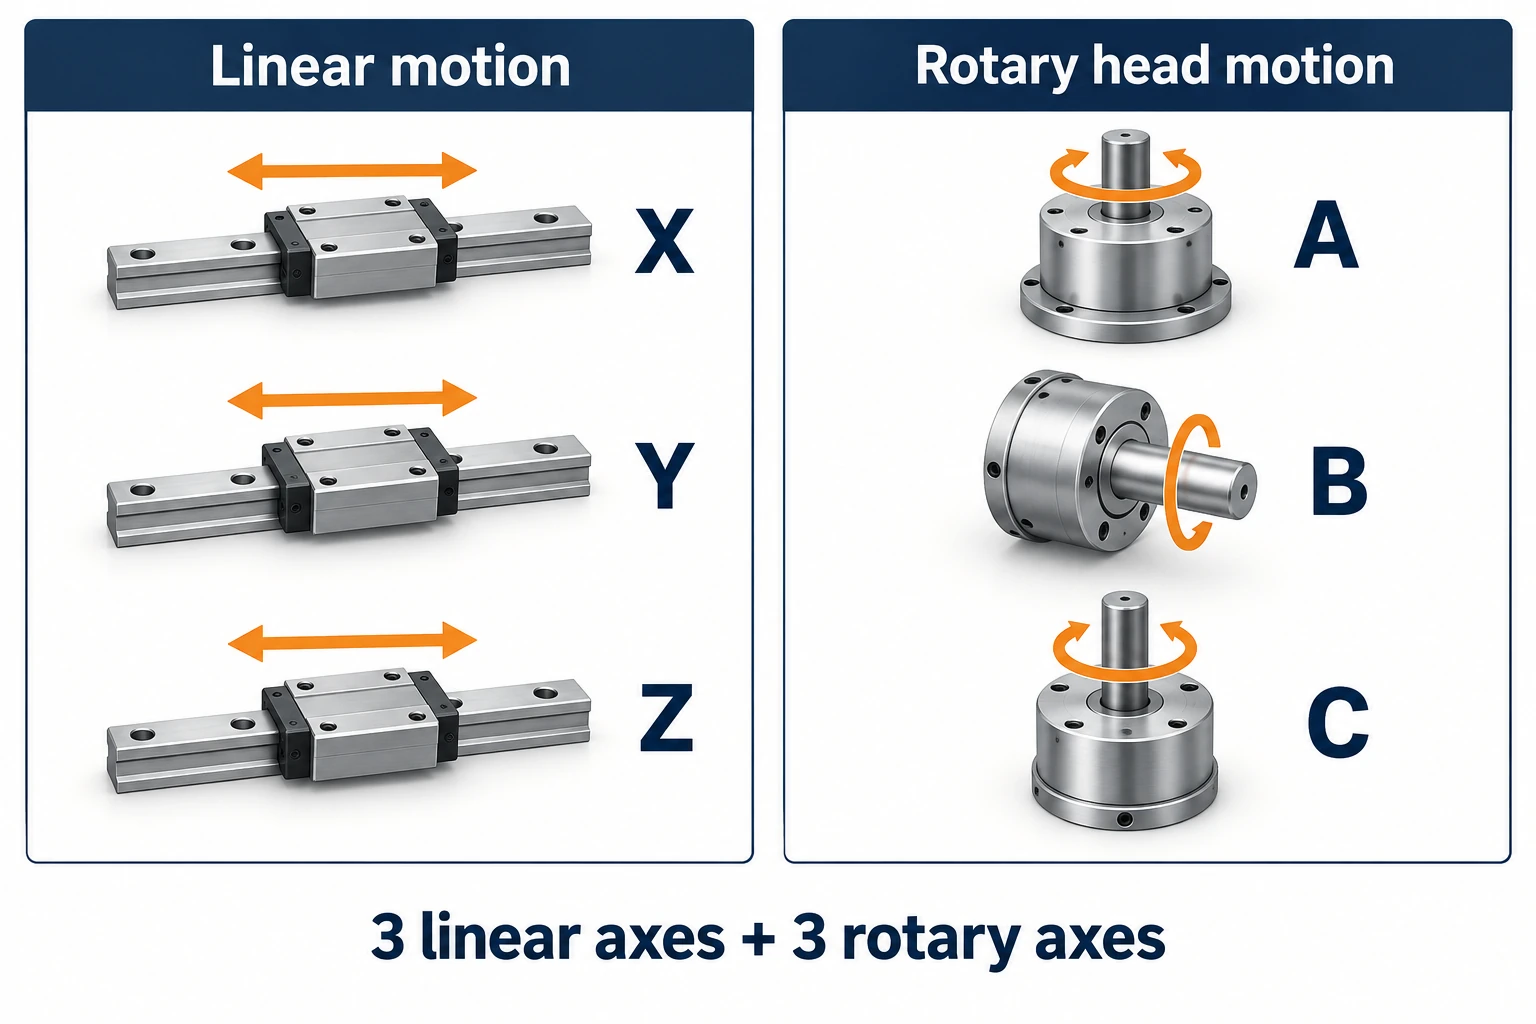
Konkretnym przykładem jest frezarka Zimmermann FZH wyposażona w głowicę frezarską M3ABC. W karcie danych technicznych FZH podano liniowe ruchy X, Y i Z oraz obrotowe ruchy A, B i C dla tej głowicy. Licząc je jako osie obróbkowe, otrzymujemy trzy plus trzy.
Konfiguracja ma znaczenie: ta sama karta danych wymienia również inną głowicę z dwiema osiami obrotowymi. Osie podnoszenia i załadunku paletowego zautomatyzowanego są wymienione osobno. Opis maszyny z sześcioma osiami nie musi więc obejmować każdego sterowanego ruchu w całej instalacji.
Dodatkowy ruch obrotowy umożliwia tej głowicy inne sposoby ustalania jej orientacji. Nie stanowi to jednak ogólnej gwarancji, że dowolna maszyna z sześcioma osiami może obrabiać wszystkie wcięcia, kończyć obróbkę szybciej lub zachowywać ścislsze tolerancje. Układ głowicy oraz jej zakresy robocze nadal określają dostępne ruchy.
Frez nadal usuwa materiał w ramach typowych operacji frezowania. Aby zapoznać się z tłem tego procesu, zobacz jak działa CNC frezowanie. Tutaj istotną różnicą jest rozróżnienie między ruchami dostępnymi do obróbki a innymi ruchami wymienionymi oddzielnie w specyfikacji urządzenia.
Tokarka z siedmioma osiami może dzielić swoje osie pomiędzy dwie strony.
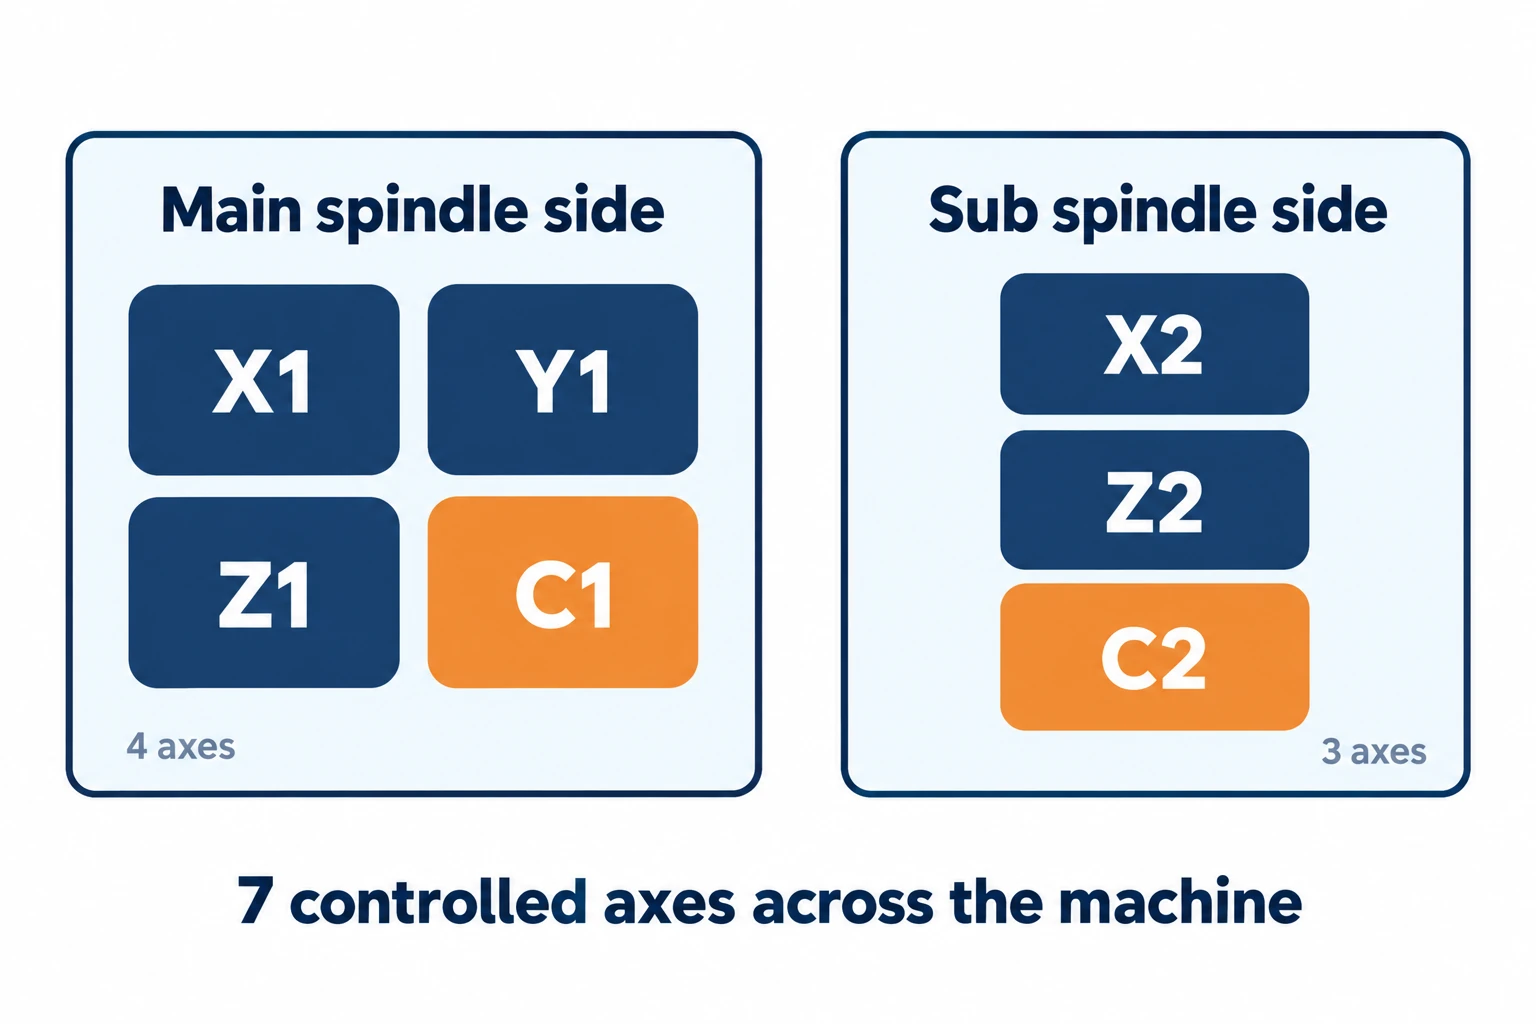
Maszyna Star SP-32 daje jasną odpowiedź na pytanie, co oznacza określenie „7-osiowa CNC”. Jej specyfikacja maszyny dzieli osie w następujący sposób:
| System | Wymienione osie | Co się porusza |
|---|---|---|
| Strona wrzeciona głównego | X1, Y1, Z1, C1 — cztery osie | X1/Y1 przesuwają suport narzędziowy; Z1/C1 należą do głównej brygady wrzeciona. |
| Strona wrzeciona pomocniczego | X2, Z2, C2 — trzy osie | System wrzeciona pomocniczego składa się z dwóch osi liniowych i jednej sterowanej osi obrotowej. |
Powtórzenie liter X i Z ma znaczenie: X1 i X2 to osobne osie maszynowe, a nie dodatkowe kierunki w przestrzeni. C1 i C2 kontrolują kątową pozycję wrzeciona. Jest to funkcja różna od prostego określenia prędkości obrotowej wrzeciona w rpm.
Amerykańskie specyfikacje firmy Star podają również siedem osi sterowania rozdzielonych na dwie ścieżki: cztery na ścieżce 1 i trzy na ścieżce 2. Funkcje synchronizacji są wymienione osobno. Łączna liczba nie oznacza siedmioosiowej interpolacji przy jednym ostrzu, ani nie opisuje głowicy frezarskiej z czterema połączeniami obrotowymi.
Sześć lub siedem osi robota wykorzystuje inną układę.
System obróbkowy z robotem może używać podobnych liczb do opisu innego mechanizmu. W broszurze KR QUANTEC firmy KUKA podano sześć osi dla przedstawionych modeli standardowych. Te osie należą do robota zawiasowego, a nie do zestawu suwaków maszynowych X/Y/Z wraz z głowicą frezarską.
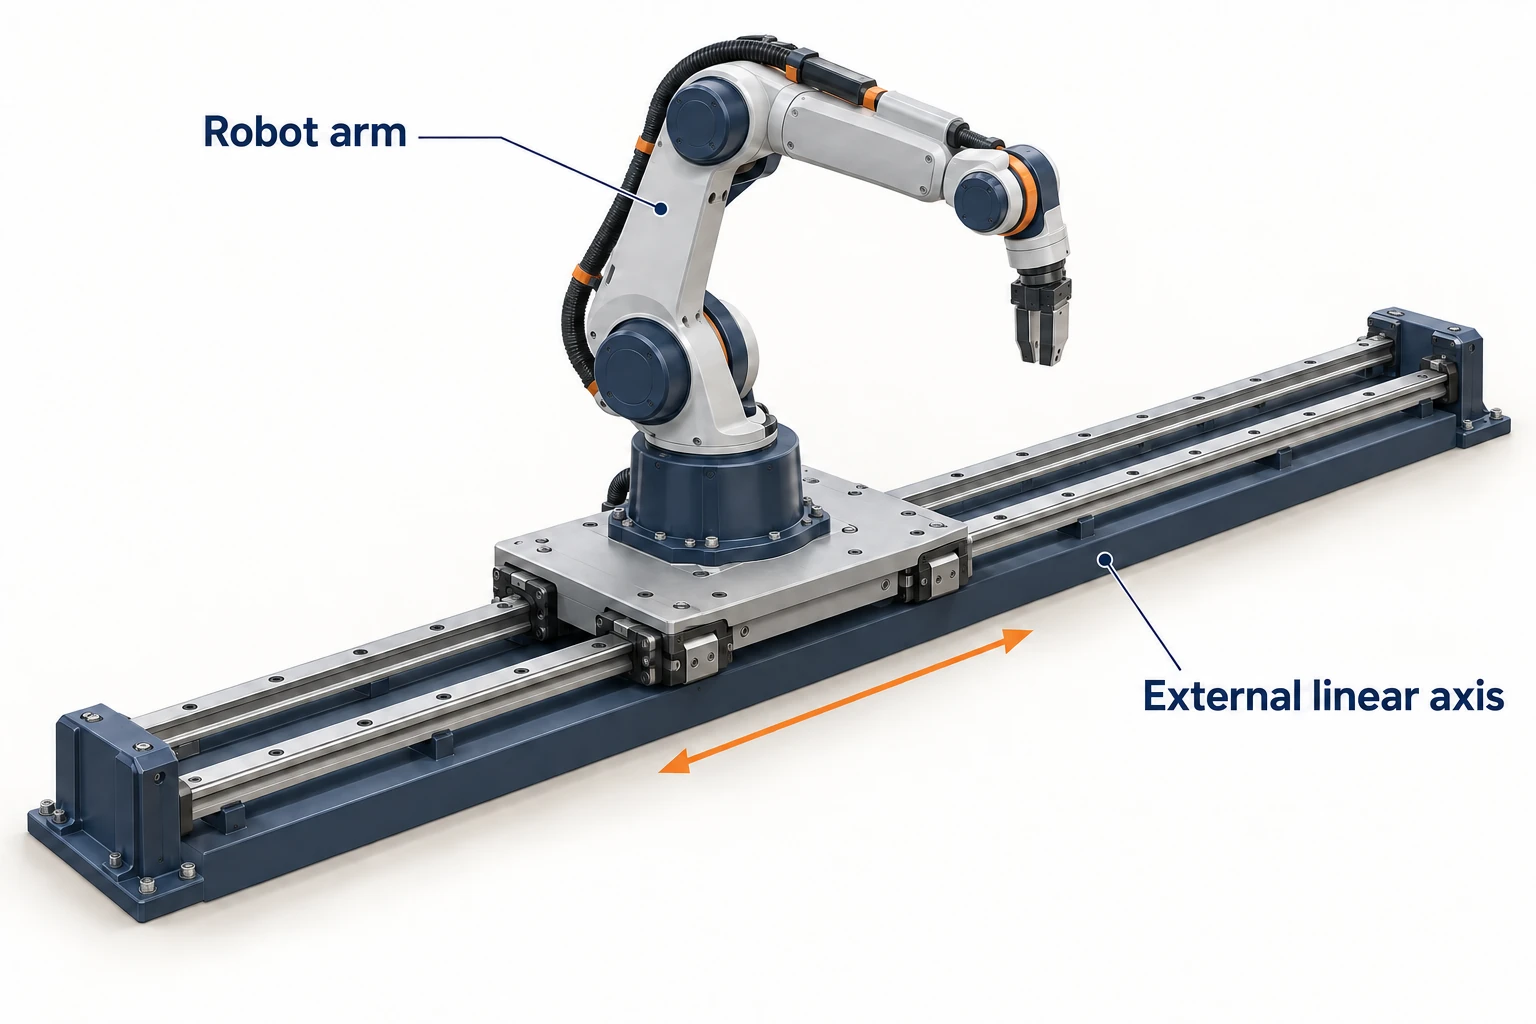
Zewnętrzna oś może zwiększyć całkowitą liczbę osi systemu. Jednoosiowy liniowy moduł KUKA KL 5000 jest przeznaczony do współpracy z kompatybilnymi robotami. Ramię o sześciu osiach zamontowane na takim sterowanym torze daje sześć osi robota plus jedną zewnętrzną oś; dodatkowy ruch przemieszcza podstawę robota.
Jednak liczba siedem nie zawsze oznacza ramię zamontowane na szynie. Sam robot LBR iiwa firmy KUKA ma siedem osi. Sprawdź, czy w opisie uwzględnione są stawy ramienia, zewnętrzne szyny czy pozycjoner przedmiotu obrabianego. Żadna z tych liczb, wzięta osobno, nie określa dokładności gotowego elementu obrabianego.
Jedenaście i dwanaście osi mogą być rozdzielone pomiędzy systemy narzędziowe.
Wyższe liczby stają się łatwiejsze do zrozumienia, gdy spojrzy się na tokarkę wielozadaniową zamiast wyobrażać sobie więcej stawów w jednym narzędziu skrawającym.
W opisie wprowadzenia modelu SW-20 firmy Star podano dziewięć osi sterowania liniowego i dwie osie sterowania obrotowego, co razem daje jedenaście. Opis dotyczy niezależnie sterowanych postaci narzędziowych, które umożliwiają jednoczesną obróbkę toczeniem, wierceniem i frezowaniem. Jest to tokarka automatyczna typu szwajcarskiego z funkcją frezowania; sama fraza „11-osiowy frezarka” nie identyfikuje jej architektury.
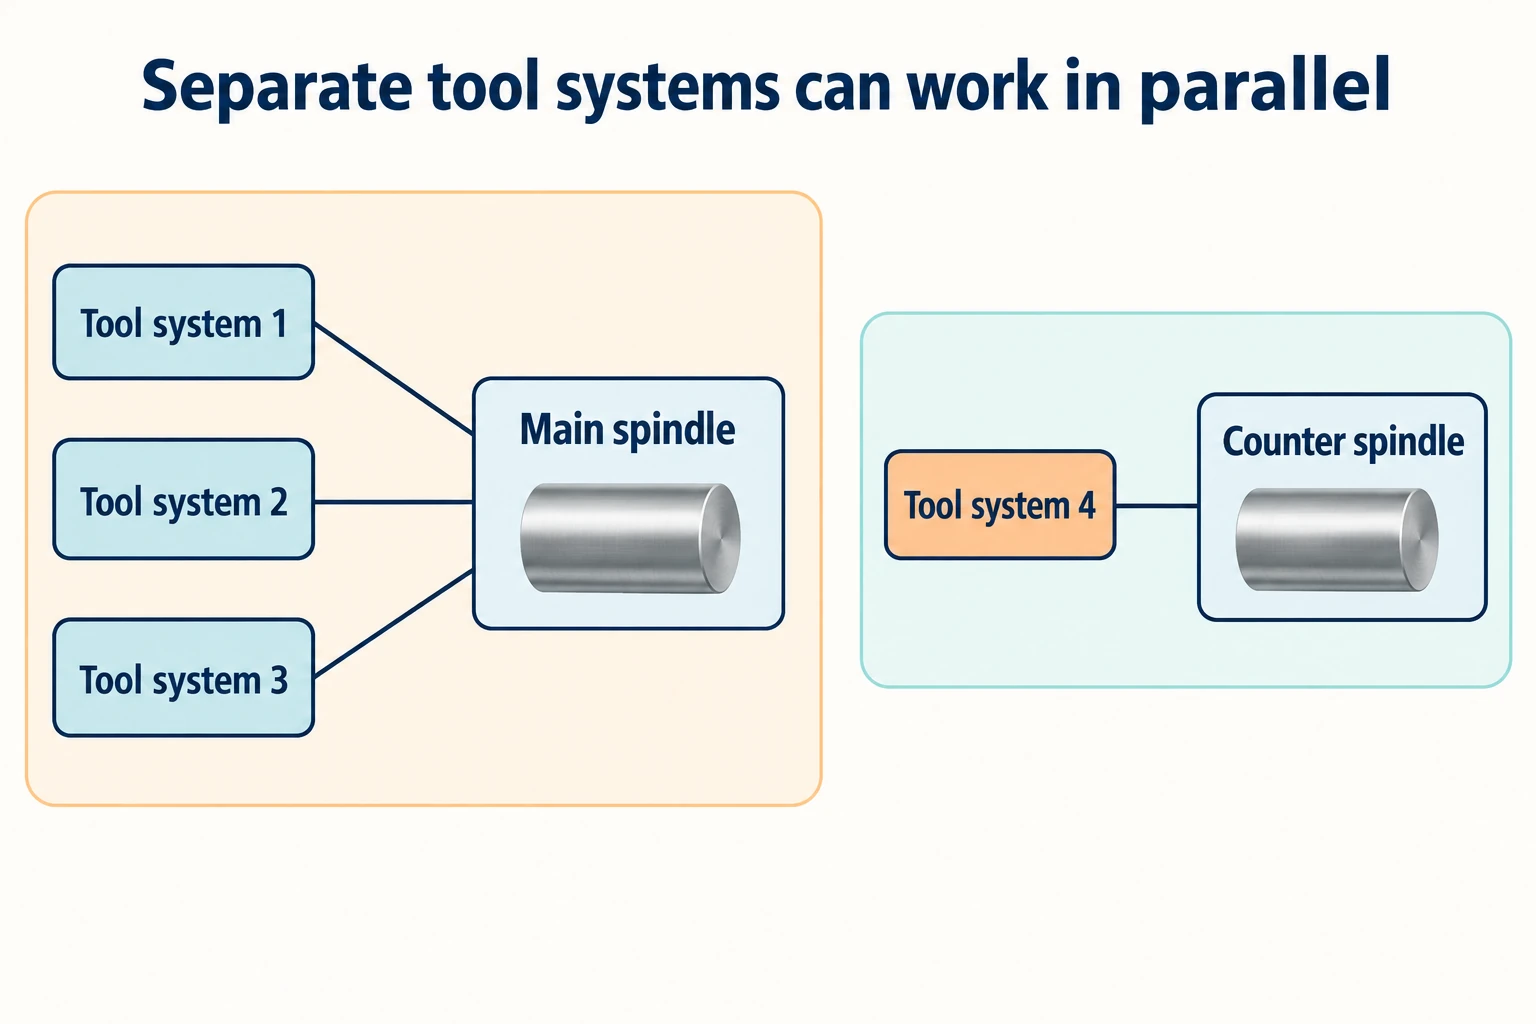
Jako inny przykład w specyfikacjach Tornos EvoDECO podano dziesięć osi liniowych i dwie osie C dla modeli 20 i 32. Suma tych kategorii wynosi dwanaście. W tej samej tabeli wymieniono cztery niezależne systemy narzędziowe oraz osobno wymieniono pozycje narzędzi. Dwanaście osi nie oznacza dwunastu narzędzi ani dwóch sześcioosiowych głowic frezarskich.
Tornos opisuje trzy systemy narzędziowe obrabiające przy głównym wrzeciele, podczas gdy czwarty działa przy wrzeciele przeciwległym. Dodatkowe systemy umożliwiają wykonywanie operacji równoległych. Jest to inne niż ciągła zmiana kierunku jednego narzędzia wzdłuż powierzchni.
Praca równoległa jest pomocna tylko tam, gdzie pozwalają na nią operacje, dostęp narzędzi oraz synchronizacja czasowa. Wrzecioło odbiorcze musi być gotowe do przekazania detalu; system narzędziowy nie może rozpocząć operacji zależnej od nieukończonej pracy. Kluczowe pytanie brzmi: które operacje mogą się nakładać, a które muszą czekać — a nie ile osi pojawia się w nagłówku.
Przekształć liczbę osi w użyteczny opis maszyny
Czytaj nieznane specyfikacje, zaczynając od ruchomych elementów i idąc na zewnątrz. Krótki opis może zachować znacznie więcej informacji niż ogólnikowe określenie „wieloosiowy CNC”.
Zapisz poniższe szczegóły przy opisywaniu maszyny:
- Model maszyny, głowica i konfiguracja: Czy podana liczba dotyczy frezarki, tokarki uniwersalnej, tokarki typu szwajcarskiego czy systemu robotycznego.
- Nazwy osi i ruchome elementy: Które osie napędzają narzędzia, uchwyty detali, drugi wrzecioł lub urządzenie zewnętrzne.
- Osiy współdziałające w ramach zamierzonej operacji: Czy wymagana zdolność do toczenia konturu istnieje niezależnie od całkowitej liczby osi całej maszyny.
- Ścieżki programowe, synchronizacja i kolejność operacji: Czy różne systemy mogą działać równolegle oraz w których miejscach jeden system musi czekać na zakończenie pracy innego.
- Oddzielne liczenie narzędzi i funkcji automatyzacji: Czy pozycje narzędzi, napędzane wrzeciona narzędziowe lub ruchy palet zostały błędnie zaklasyfikowane jako osie obróbkowe.
Na przykład sformułowanie „tokarka typu szwajcarskiego z oddzielnymi systemami wrzecioła głównego i wrzecioła pomocniczego, pozycjonowaniem osi C oraz napędzanymi narzędziami do obróbki poprzecznej” precyzyjnie określa rodzaj wykonywanych zadań. Same dane liczbowe pozostawiają te relacje nieokreślone.
Następnie powiąż tę konfigurację z rzeczywistymi cechami: kierunkiem otworu, dostępem do tylnej powierzchni detalu lub możliwością wykonania kolejnej operacji, podczas gdy inny system jest zajęty. Liczba osi stanowi przydatny punkt wejścia do takiego wyjaśnienia. Układ komponentów, współdziałanie ruchów oraz kolejność operacji kończą je.
Najczęściej zadawane pytania
Czy 6-osiowy CNC oznacza zawsze osie X, Y, Z, A, B i C?
Nie. Ta kombinacja opisuje niektóre konfiguracje frezarek, w tym frezarkę FZH z głowicą M3ABC omawianą w tym miejscu. Opisy robotów i maszyn wielozadaniowych mogą obejmować różne mechanizmy. Do określenia konkretnej konfiguracji należy użyć listy osi podanej przez producenta.
Czy maszyna 12-osiowa CNC zawsze składa się z dwóch głowic sześciu osi?
Nie. Liczba osi maszyny może być sumą osi dostępnych w kilku systemach narzędziowych i wrzecionowych. Przykład maszyny EvoDECO 20/32 zawiera dziesięć osi liniowych i dwie osie C wraz z czterema niezależnymi systemami narzędziowymi.
Co oznacza określenie „frezarka 11-osiowa”?
Liczba ta wymaga podania konkretnego modelu oraz szczegółowego rozdzielenia osi. Maszyna jedenaścieosiowa może być np. tokarką typu szwajcarskiego wykonującą również frezowanie, jak ilustruje to model SW-20. To określenie nie oznacza frezowania konturowego jednym frezarem przy użyciu jedenaścieosiowego sterowania.
Czy większa liczba osi oznacza wyższą dokładność wykonywanego elementu?
Nie. Liczba osi określa dostępne ruchy sterowane, a nie tolerancję gotowego elementu. Na wynik wpływają także narzędzia, uchwyty, stan techniczny i kalibracja maszyny oraz proces obróbki. Dokładność należy oceniać w odniesieniu do wymagań stawianych danemu elementowi.



