In questa pagina
Una descrizione a 6-, 7- o 12-asse per CNC indica quanti assi vengono conteggiati, ma il numero da solo non identifica la configurazione della macchina né gli assi coordinati in un’unica operazione di taglio. Una configurazione fresatrice a sei assi può combinare tre traslazioni lineari con tre assi rotativi del mandrino. Un tornio a sette assi può distribuire i suoi assi tra sistema del mandrino principale e sistema del mandrino secondario. Un numero maggiore può includere diversi sistemi utensile indipendentemente mobili.
Iniziare dalla macchina denominata e dalla sua configurazione. L’elenco degli assi chiarisce il significato del numero — e se il movimento aggiuntivo modifica l’accessibilità dell’utensile, supporta un’altra operazione o muove un dispositivo di automazione.
Separare il numero totale di assi dal percorso di taglio
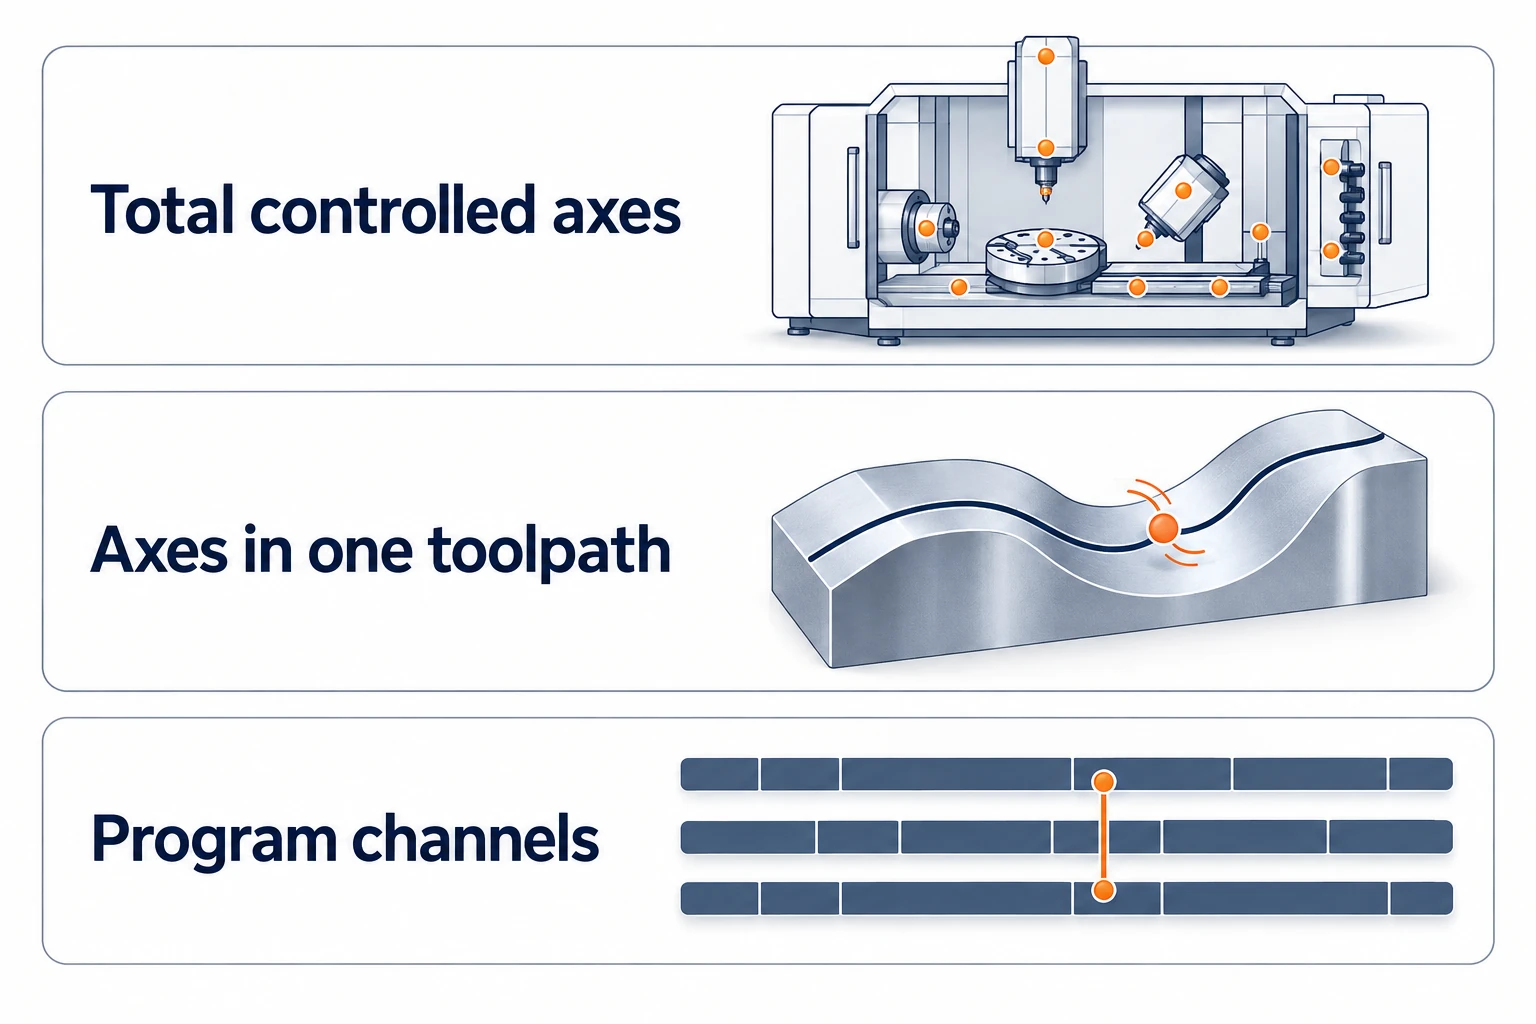
Tre termini tecnici rispondono a domande diverse:
- Assi controllati totali: gli assi inclusi nella configurazione dichiarata della macchina o del sistema di controllo.
- Assi controllati simultaneamente: gli assi che possono essere coordinati insieme per un percorso di lavorazione, secondo le funzioni di controllo specificate.
- Percorsi o canali: gruppi separati di esecuzione programma che possono organizzare diversi sistemi di lavorazione. Possono eseguire operazioni sovrapposte e sincronizzarsi quando necessario.
Queste grandezze non sono intercambiabili. Le specifiche dei controller FANUC elencano separatamente il numero massimo di assi controllati, il numero di assi per percorso e il numero di assi controllati simultaneamente. La capacità massima di un controller non indica neppure quali assi e opzioni un costruttore di macchine abbia installato su una determinata macchina. Il confronto tra fresatrici a tre, quattro e cinque assi spiega il caso più semplice di assi lineari e rotativi che controllano un unico rapporto utensile-pezzo.
Allo stesso modo, due utensili che lavorano contemporaneamente non stanno necessariamente eseguendo un unico contorno coordinato: uno potrebbe tornire un diametro mentre l’altro lavora su un pezzo diverso trattenuto nel mandrino contropunta.
Quando sei assi descrivono una configurazione di fresatura
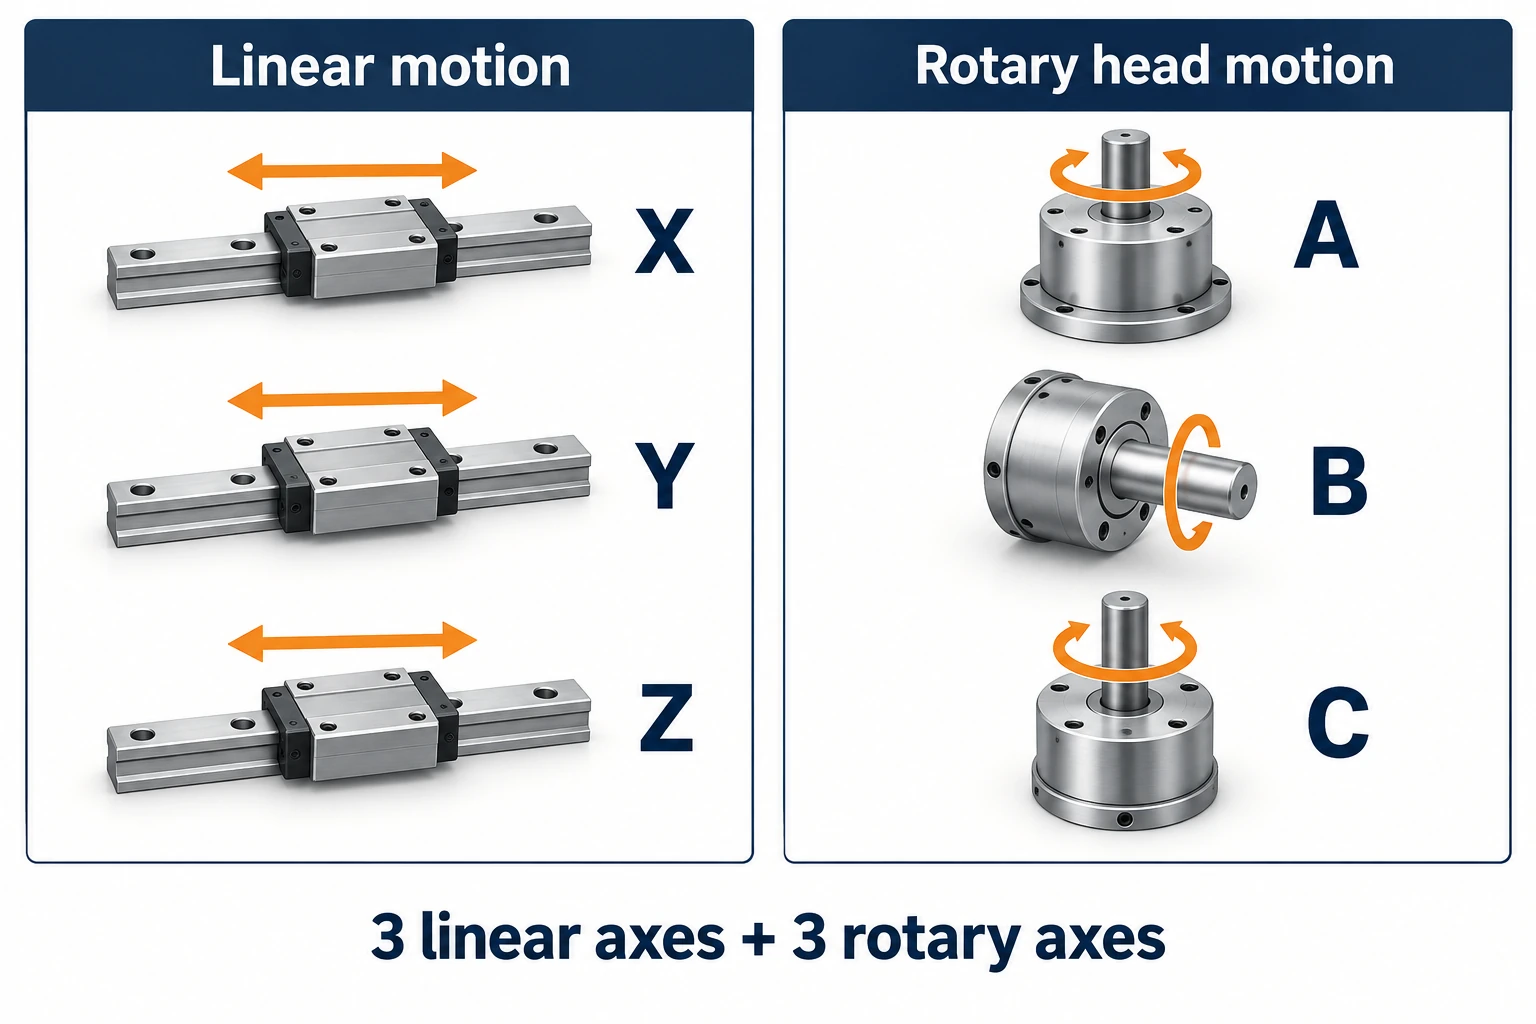
Un esempio concreto è una Zimmermann FZH equipaggiata con la testa fresatrice M3ABC. Il datasheet tecnico della FZH elenca i movimenti lineari X, Y e Z e i movimenti rotatori A, B e C per tale testa. Contati come assi di lavorazione, si tratta di tre più tre.
La configurazione è determinante: lo stesso datasheet elenca anche una testa diversa con due assi rotatori. Elenca inoltre separatamente gli assi di sollevamento e alimentazione per l’automazione del pallet. Una descrizione di una macchina a sei assi non deve quindi necessariamente includere ogni movimento controllato nell’intera installazione.
Il movimento rotatorio aggiuntivo conferisce a questa testa un ulteriore modo per definire la propria orientazione. Non costituisce tuttavia una garanzia generale che qualsiasi macchina a sei assi possa raggiungere ogni sottofondo, finire più velocemente o rispettare tolleranze più strette. La disposizione della testa e i suoi campi di lavoro determinano comunque i movimenti disponibili.
L’utensile rimuove comunque il materiale mediante normali operazioni di fresatura. Per il contesto di tale processo, vedere come funziona la fresatura CNC. In questo caso, la distinzione utile riguarda i movimenti disponibili per la lavorazione e gli altri movimenti indicati altrove nella specifica dell’attrezzatura.
Un tornio a sette assi può suddividere i propri assi tra due lati.
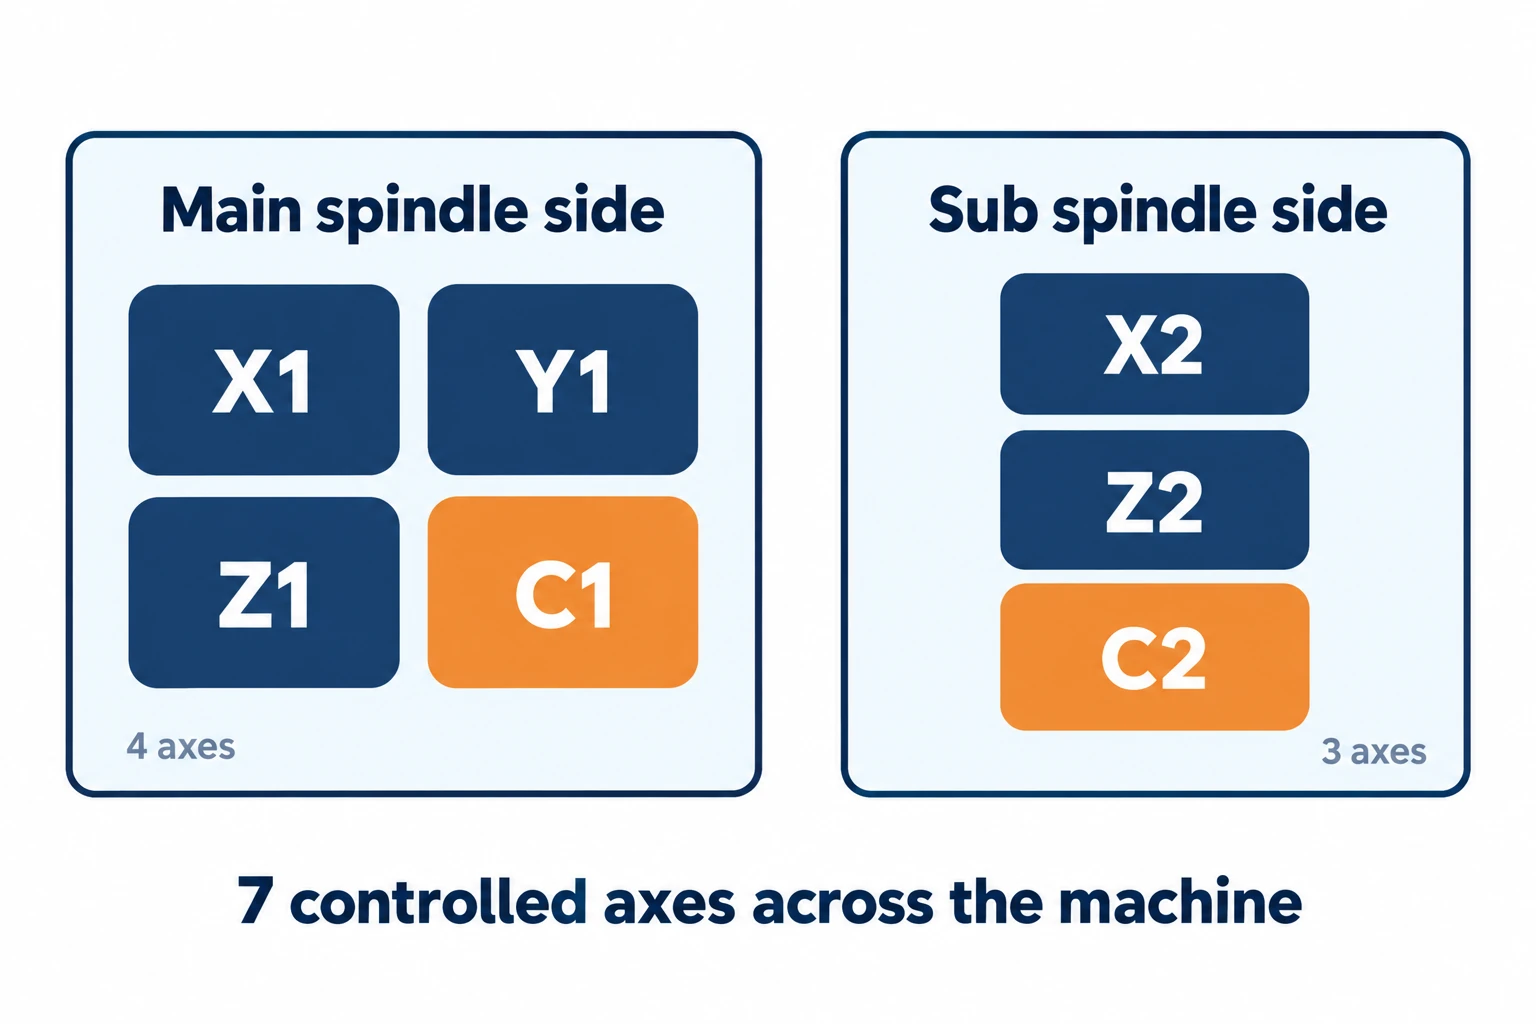
Lo Star SP-32 fornisce una risposta chiara a cosa significhi «7-assi CNC». La sua specifiche della macchina suddivide gli assi come segue:
| Sistema | Assi elencati | Cosa si muove |
|---|---|---|
| Lato mandrino principale | X1, Y1, Z1, C1 — quattro assi | X1/Y1 muovono il portautensili; Z1/C1 appartengono al mandrino principale. |
| Lato mandrino secondario | X2, Z2, C2 — tre assi | Il sistema del mandrino secondario dispone di due assi lineari e di un asse rotatorio controllato. |
La ripetizione delle lettere X e Z è significativa: X1 e X2 sono assi macchina separati, non direzioni aggiuntive nello spazio. C1 e C2 controllano la posizione angolare dei mandrini. Si tratta di una funzione diversa dal semplice impostare il numero di giri al minuto (rpm).
Le specifiche statunitensi di Star dichiarano inoltre sette assi di controllo distribuiti su due percorsi: quattro sul percorso 1 e tre sul percorso 2. Le funzioni di sincronizzazione sono elencate separatamente. Il totale non implica un’interpolazione a sette assi su un singolo utensile, né descrive una testa fresatrice con quattro giunti rotatori.
I sei o sette assi di un robot utilizzano una disposizione diversa.
Un sistema di lavorazione robotizzato può utilizzare numeri simili per un meccanismo diverso. La brochure KR QUANTEC di KUKA elenca sei assi per i modelli standard illustrati. Tali assi appartengono al robot articolato, anziché a un insieme di carrelli macchina X/Y/Z più una testa fresatrice.
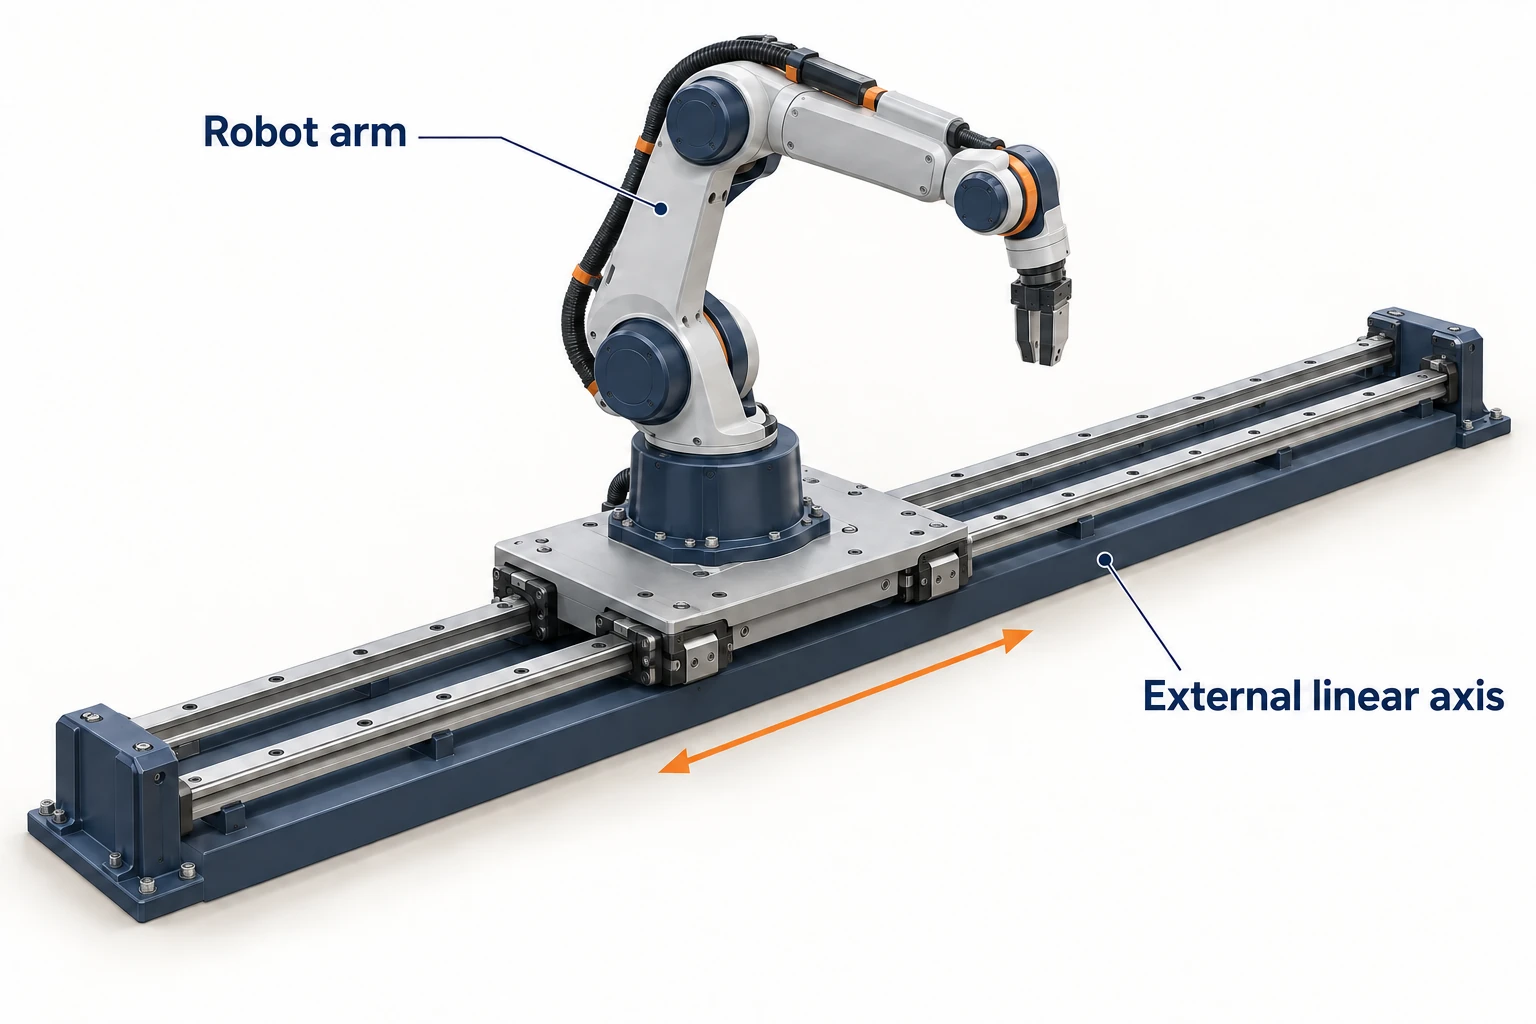
Un asse esterno può aumentare il numero totale di assi del sistema. Il KUKA KL 5000 è un’unità lineare monosso che si integra con robot compatibili. Un braccio a sei assi montato su una di tali guide controllate fornisce sei assi robotici più un asse esterno; il movimento aggiuntivo riposiziona la base del robot.
Tuttavia, sette assi non significano necessariamente un braccio su una guida. Il LBR iiwa di KUKA è esso stesso un robot a sette assi. Verificare se la descrizione include le articolazioni del braccio, le guide esterne o i posizionatori del pezzo in lavorazione. Nessuno di questi conteggi, preso singolarmente, determina l’accuratezza del pezzo finito.
Gli undici e i dodici assi possono essere distribuiti tra diversi sistemi utensile.
Conteggi più elevati diventano più facili da comprendere osservando un tornio multitasking, piuttosto che immaginando ulteriori articolazioni su un’unica punta di taglio.
La descrizione del lancio del modello SW-20 di Star specifica nove assi di controllo lineare e due assi di controllo rotatorio, per un totale di undici. Descrive postazioni utensile controllate indipendentemente, in grado di eseguire contemporaneamente operazioni di tornitura, foratura e fresatura. Si tratta di un tornio automatico di tipo svizzero con capacità di fresatura; la sola espressione «fresatrice a 11 assi» non identifica la sua architettura.
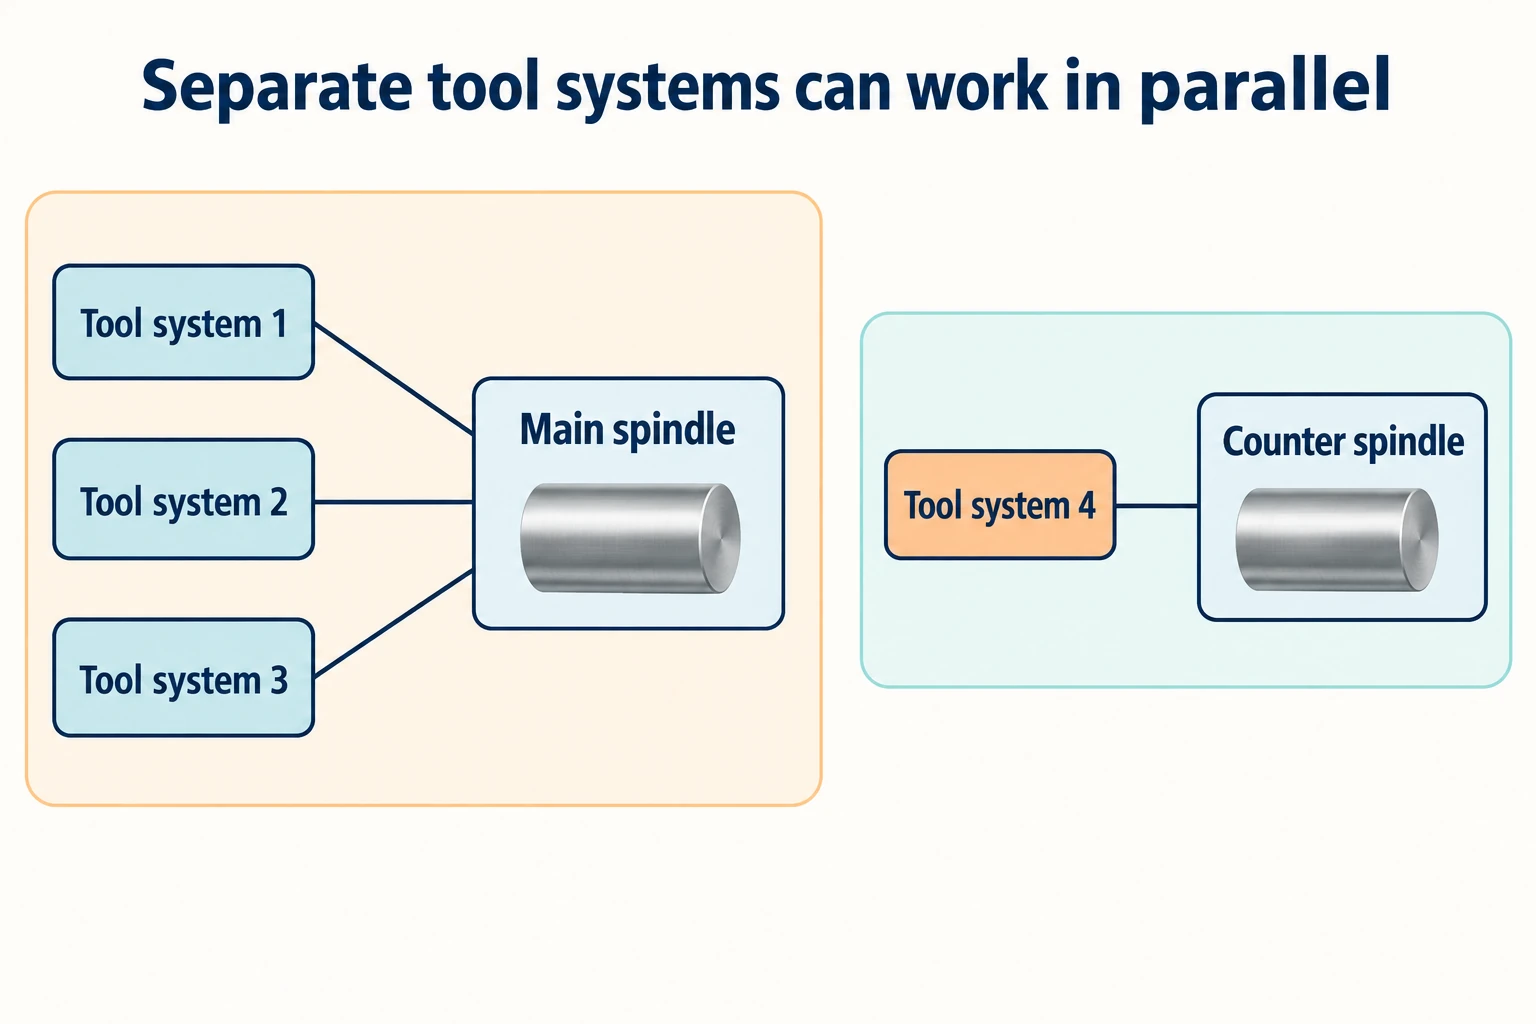
Per un altro esempio, le specifiche Tornos EvoDECO elencano dieci assi lineari e due assi C per i modelli 20 e 32. Sommando queste categorie si ottengono dodici assi. La stessa tabella elenca quattro sistemi utensile indipendenti e indica separatamente le posizioni utensile. Dodici assi non significa dodici utensili, né due teste fresatrici a sei assi.
Tornos descrive tre sistemi utensile che lavorano contemporaneamente al mandrino principale, mentre un quarto sistema opera al mandrino contromandrino. In questo caso, i sistemi aggiuntivi rendono possibili operazioni in parallelo. Ciò si distingue dal modificare continuamente la direzione di un singolo utensile lungo una superficie.
Il lavoro in parallelo è utile solo laddove lo consentano le operazioni, l’accessibilità degli utensili e i tempi di esecuzione. Un mandrino ricevente deve essere pronto per il trasferimento; un sistema utensile non può avviare un’operazione che dipenda da un lavoro ancora incompleto. La domanda utile non è quanti assi compaiono nel titolo, ma quali operazioni possono sovrapporsi e quali devono invece attendere.
Trasforma il numero di assi in una descrizione utile della macchina
Leggi una specifica non familiare partendo dai componenti mobili verso l’esterno. Una breve descrizione può conservare molte più informazioni rispetto a un’espressione generica come «CNC ad alto numero di assi».
Registra questi dettagli nella descrizione della macchina:
- Modello macchina, testa e configurazione: Se il numero indicato si riferisce a una fresatrice, a un tornio multifunzione, a un tornio svizzero o a un sistema robotico.
- Nomi degli assi e componenti mobili: Quali assi muovono gli utensili, il sistema di fissaggio del pezzo, un secondo mandrino o un dispositivo esterno.
- Assi coordinati per l’operazione prevista: Se la capacità di contornatura richiesta è effettivamente disponibile, indipendentemente dal numero totale di assi della macchina.
- Percorsi di programma, sincronizzazione e sequenza operativa: Se diversi sistemi possono operare in parallelo e in quali casi uno deve attendere l’altro.
- Conteggio separato di utensili e automazione: Se posizioni utensili, mandrini utensile motorizzati o movimenti di pallet sono stati erroneamente conteggiati come assi di lavorazione.
Ad esempio, «un tornio svizzero con sistemi separati per mandrino principale e mandrino secondario, posizionamento sull’asse C e utensili motorizzati per lavorazioni trasversali» chiarisce quale tipo di lavorazione la macchina è predisposta a eseguire. Un’etichetta puramente numerica lascia invece tali relazioni non espresse.
Collega quindi tale layout alle caratteristiche effettive: la direzione di un foro, l’accessibilità alla faccia posteriore o la possibilità di lavorare un’altra caratteristica mentre un altro sistema è impegnato. Il numero di assi è un utile punto di ingresso per questa spiegazione; il layout dei componenti, il moto coordinato e la sequenza operativa la completano.
Domande frequenti
Un 6-assi CNC significa sempre X, Y, Z, A, B e C?
No. Tale combinazione descrive alcune configurazioni di fresatura, inclusa la FZH con testa M3ABC trattata qui. Le descrizioni di robot e macchine multitasking possono includere meccanismi diversi. Per la configurazione specifica, fare riferimento all’elenco degli assi fornito dal produttore.
Una macchina 12-assi CNC è sempre dotata di due teste a sei assi?
No. Il numero totale di assi di una macchina può derivare dalla somma di diversi sistemi utensile e mandrino. L’esempio della macchina EvoDECO 20/32 elenca dieci assi lineari e due assi C, affiancati da quattro sistemi utensile indipendenti.
Cosa significa “macchina per fresatura a 11 assi”?
Il numero richiede un modello specifico e una suddivisione degli assi. Una macchina a undici assi potrebbe essere un tornio svizzero in grado anche di eseguire operazioni di fresatura, come illustrato dal modello SW-20. Questa espressione non implica che un singolo utensile fresante esegua una lavorazione di contornatura a undici assi.
Un numero maggiore di assi garantisce una maggiore precisione del pezzo finito?
No. Tale numero indica il numero di movimenti controllati disponibili, non la tolleranza raggiungibile sul pezzo finito. L’utensileria, il sistema di fissaggio del pezzo, lo stato e la taratura della macchina, nonché il processo di lavorazione, influenzano comunque il risultato finale. La precisione va valutata in relazione ai requisiti specifici del pezzo.



