In questa pagina
CNC (controllo numerico computerizzato) è un processo di produzione sottrattiva in cui una fresa rotante rimuove materiale da un pezzo sotto controllo computerizzato. La macchina coordina il movimento tra la fresa e il materiale per realizzare caratteristiche quali superfici piane, tasche, scanalature, fori e superfici curve. Invece di aggiungere materiale strato dopo strato, elimina ciò che non è necessario nel pezzo finito. [1]
Il flusso di lavoro abituale prevede la definizione del pezzo, la pianificazione degli utensili e dei percorsi utensile, la preparazione della macchina e del sistema di fissaggio, la rimozione del materiale e l’ispezione del risultato. Anche due pezzi dall’aspetto simile possono richiedere utensili, configurazioni o sequenze di lavorazione diverse.
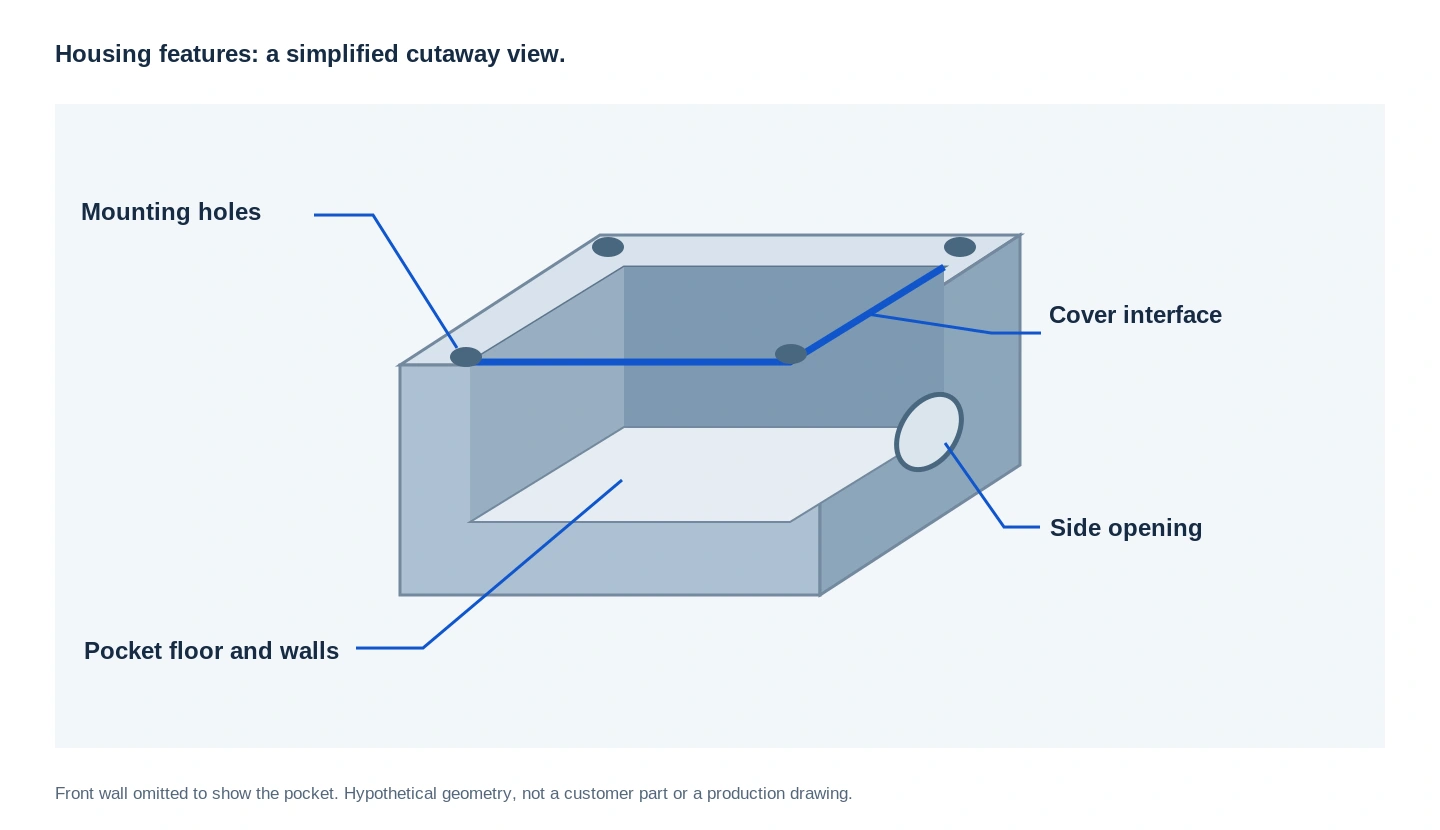
Considera un alloggiamento con una tasca interna, una sede per coperchio e diversi fori di fissaggio. La sua forma rappresenta solo una parte del problema. L’operatore deve anche decidere come fissarlo, come la fresa raggiungerà ciascuna caratteristica, quali superfici ne determinano la posizione e quando lavorare le aree che controllano l’assemblaggio. Le stesse domande si ripresentano su molte forme di pezzi fresati CNC-milled, anche quando le loro applicazioni differiscono.
Comprendere la fresatura CNC significa collegare tali decisioni al pezzo finito — non limitarsi a contare quanti assi possiede la macchina. Per quanto riguarda l’equipaggiamento stesso, la nostra guida alle parti, al movimento e agli utilizzi delle macchine fresatrici spiega mandrino, tavola e comandi.
Cosa si muove effettivamente durante la fresatura CNC?
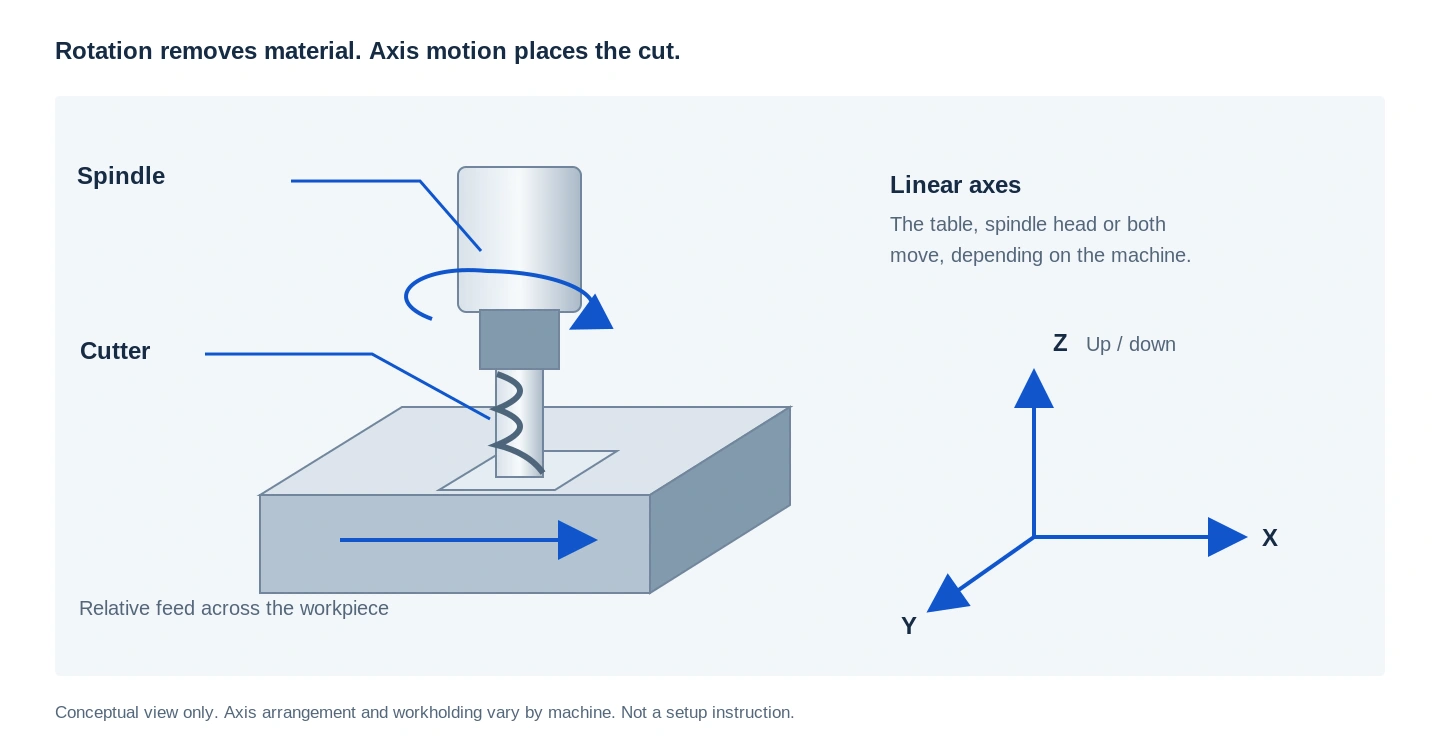
Il mandrino fa ruotare la fresa, mentre gli assi della macchina ne controllano la posizione rispetto al pezzo. A seconda della configurazione della macchina, possono muoversi la tavola, la testa del mandrino o entrambe. Un programma CNC coordina questo movimento con la selezione dell’utensile, la velocità di rotazione del mandrino e la velocità di avanzamento. La distinzione utile è tra la rotazione della fresa e il movimento programmato che la porta attraverso il materiale. [2]
Mentre una fresa ruota, i suoi spigoli taglienti entrano ed escono ripetutamente dal pezzo in lavorazione. Ogni ingresso rimuove materiale sotto forma di truciolo. L’angolo e l’estensione del contatto cambiano quando la fresa entra in una tasca, si muove lungo una parete o percorre un angolo. Questo è il motivo per cui uno stesso utensile può comportarsi in modo diverso lungo un unico percorso continuo, anche quando il regime di rotazione programmato del mandrino rimane costante. [3]
Nella tornitura convenzionale, il pezzo in lavorazione ruota mentre un utensile tagliente avanza contro di esso. La fresatura è diversa perché è la fresa rotante a fornire il moto principale di taglio. Ciò rende la fresatura particolarmente utile per realizzare caratteristiche non centrate su un unico asse di rotazione. Un componente può richiedere entrambi i processi: ad esempio, un albero può essere tornito per ottenere i suoi diametri e successivamente fresato per aggiungere una piana o una linguetta. [4]
Per chi legge un disegno di un particolare, una prima domanda utile è: quali caratteristiche sono organizzate attorno a un asse e quali richiedono che la fresa si muova attraverso una faccia o lungo un profilo? Il nostro confronto tra processi di lavorazione affianca queste operazioni a foratura, alesatura e altri processi.
Come un modello CAD diventa un programma di fresatura
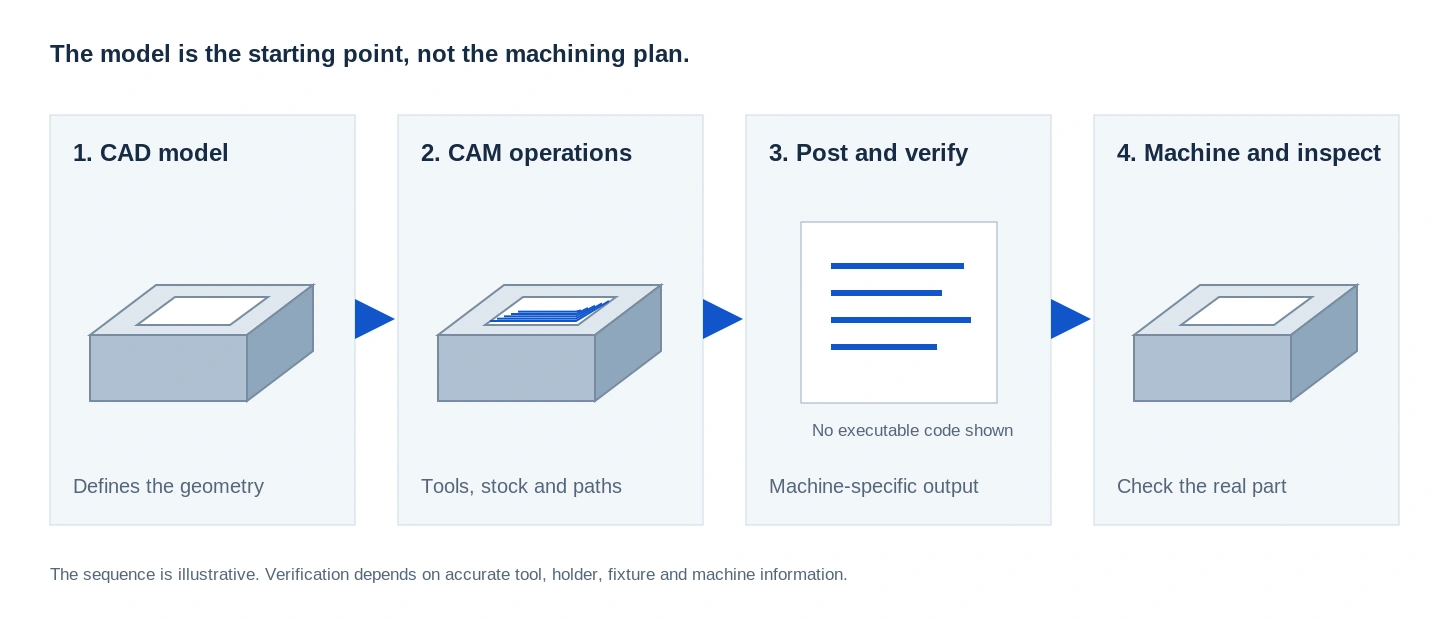
Il modello definisce la forma; CAM definisce come tagliarla
Un modello CAD (computer-aided design) descrive la geometria. CAM — computer-aided manufacturing — utilizza tale geometria per sviluppare le operazioni di lavorazione. Il programmatore seleziona gli utensili, definisce il grezzo e il montaggio, sceglie le strategie di taglio e calcola i percorsi utensile. Un singolo modello può supportare diverse possibili sequenze di lavorazione; la creazione del modello, di per sé, non determina in che modo il particolare verrà prodotto. [5]
Immaginate che la nostra carcassa includa una grande tasca e una piccola scanalatura intorno al suo foro di apertura. Utilizzare una sola fresa piccola per eseguire tutti i lavori potrebbe evitare un cambio utensile, ma ciò non rende automaticamente tale soluzione migliore. Una fresa più grande potrebbe rimuovere il materiale della tasca aperta, mentre una fresa più piccola gestirebbe la scanalatura e i dettagli residui. La decisione produttiva riguarda la sequenza delle operazioni, non semplicemente se un utensile è in grado di entrare nello spazio disponibile.
Il programma deve corrispondere alla macchina reale.
Un post-processore converte le operazioni CAM in istruzioni adatte a una specifica macchina e al suo sistema di controllo. Queste istruzioni includono comunemente il codice G, oltre a comandi per il cambio utensile, il funzionamento del mandrino e altre funzioni della macchina. Non si deve presupporre che la stessa configurazione CAM produca automaticamente un programma pronto all’uso per ogni configurazione di macchina. [5]
La simulazione può aiutare a identificare collisioni, problemi di limite di corsa e asportazione non intenzionale di materiale prima della lavorazione. La sua utilità dipende dalle informazioni rappresentate nella simulazione riguardo macchina, utensile, portautensile, dispositivo di fissaggio e pezzo grezzo. Una simulazione riuscita costituisce un controllo prezioso, ma non dimostra che l’effettivo setup fisico sia stato montato correttamente. [6]
Il fissaggio del pezzo e gli offset collegano il programma al pezzo reale.
Il pezzo deve essere supportato in modo sicuro e ripetibile. Una morsa può essere adatta per un grezzo rettangolare, mentre un altro componente potrebbe richiedere mascelle sagomate o un dispositivo di fissaggio dedicato. La macchina necessita inoltre di conoscere la posizione del pezzo e le dimensioni degli utensili rilevanti, stabilite mediante gli offset di lavoro e di utensile. Questi collegano le coordinate programmate alla reale posizione di taglio. [7]
Nell’esempio della carcassa, ciò pone una domanda pratica: dopo aver fresato la tasca interna, quale superficie rimane disponibile per il fissaggio quando il pezzo viene ribaltato?
Tale domanda va affrontata nel piano di processo prima dell’asportazione del materiale. Altrimenti, un’operazione apparentemente semplice come la prima potrebbe lasciare un secondo setup scomodo.
Quali operazioni di fresatura generano quali caratteristiche del pezzo?
«Fresatura» comprende diversi tipi di tagli. L’operazione viene scelta in base alla superficie o alla caratteristica da realizzare, piuttosto che in base al nome complessivo del componente.[1]
| Caratteristica del componente | Operazione comune | Ciò che fa l’utensile da taglio |
|---|---|---|
| Superficie ampia e piana | Fresatura frontale | Scorre su una superficie per rimuovere materiale e realizzare una faccia |
| Parete verticale o gradino | Fresatura a spalla o laterale | Utilizza il fianco dell’utensile per generare una parete, spesso insieme a una faccia adiacente |
| Cavità interna | Fresatura di tasche | Rimuove materiale all’interno di un contorno mantenendo le pareti circostanti |
| Ranura o canale | Fresatura di ranature | Rimuove materiale lungo un percorso stretto utilizzando utensili adeguati |
| Superficie curva | Fresatura di profilo o di superficie | Segue la forma attraverso una serie di passate coordinate |
| Spigolo smussato | Fresatura di smussi | Crea uno spigolo angolato con un utensile adatto alla geometria richiesta |
Queste operazioni descrivono diversi compiti di taglio e un singolo componente può contenere più di una di esse. La fresatura frontale, a spalla, di tasche e di smussi non deve essere considerata come metodo produttivo alternativo per l’intero pezzo.[8] [9] [19]
La forma dell’utensile determina quali superfici è in grado di generare
Una fresa cilindrica può utilizzare i suoi taglienti laterali per realizzare pareti e, se progettata per l’operazione, la sua geometria terminale per fresare fondi o entrare nel materiale. Una fresa a punta sferica ha un’estremità arrotondata utile per seguire superfici curve. Le frese frontali e quelle per smussi offrono geometrie di taglio diverse per le rispettive applicazioni. Il diametro dell’utensile, la sua lunghezza utile e la forma dei taglienti influenzano tutti l’accessibilità alla caratteristica.[9]
Ciò crea una distinzione importante tra l’utensile che entra nella caratteristica e l’utensile adatto per lavorarla. Un utensile potrebbe avere un gioco di diametro sufficiente ma richiedere una lunghezza eccessiva, oppure il suo portautensile potrebbe interferire con una parete adiacente.
I fori su una macchina fresatrice non sono sempre realizzati mediante fresatura
Un centro di lavoro può utilizzare punte da foratura, utensili per alesatura, alesatori e maschi, oltre a frese. Un foro può essere forato, allargato mediante alesatura, rifinito mediante alesatura di precisione oppure realizzato mediante fresatura circolare. Le filettature possono essere eseguite con maschio o mediante fresatura filettante, a seconda della caratteristica geometrica e del processo scelto.
Definire la macchina come «fresatrice» non significa che ogni operazione eseguita su di essa sia tecnicamente una fresatura. Il diametro richiesto, la profondità, la posizione, la finitura superficiale e l’accessibilità dell’utensile contribuiscono a determinare il metodo appropriato. [10]
Perché una fresa non traccia semplicemente il contorno CAD
Il centro dell’utensile segue un percorso diverso rispetto al bordo tagliente
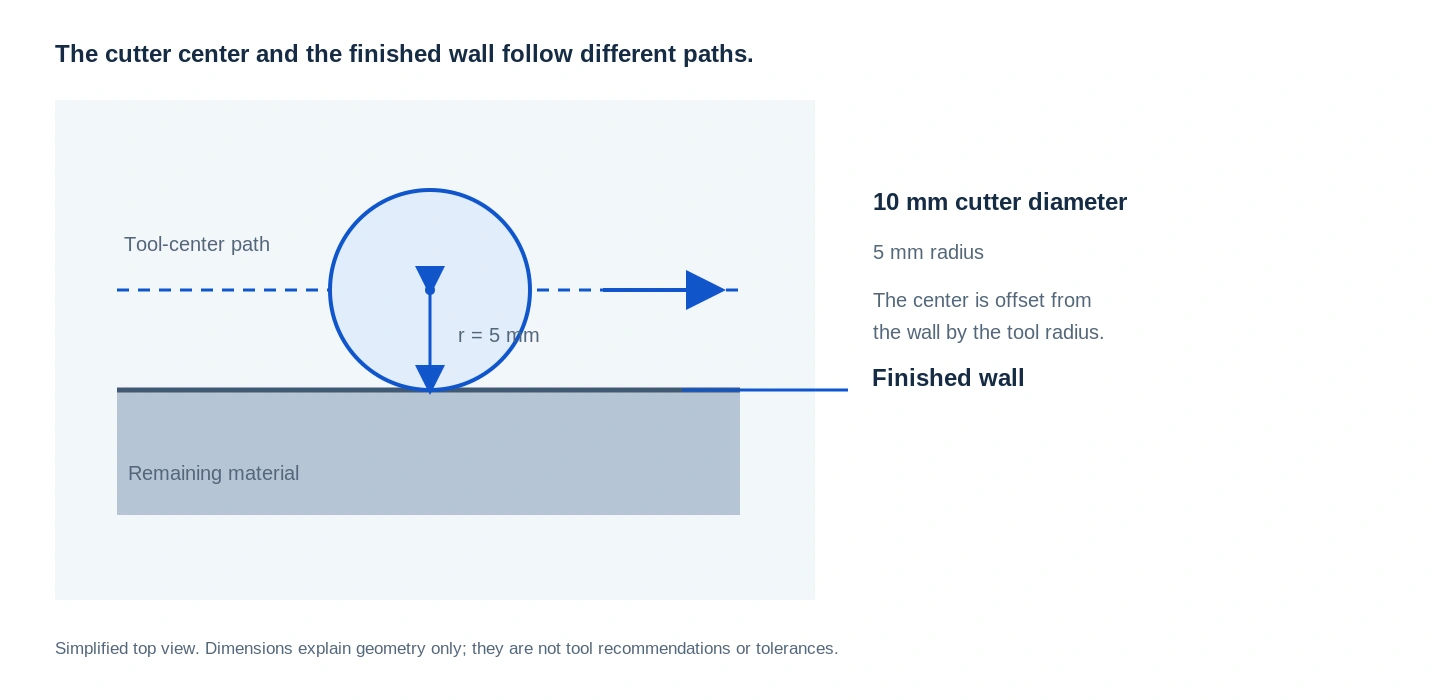
Una fresa ha un diametro fisico. Per lavorare una parete, il suo centro si muove normalmente con un offset rispetto alla superficie desiderata, tenendo conto del raggio della fresa. I calcoli CAM e la compensazione utensile gestiscono la relazione tra il percorso programmato e la superficie generata dal bordo tagliente. [11]
Per una semplice illustrazione geometrica, immaginate una fresa circolare con diametro 10 mm affiancata a una parete rettilinea. Il suo centro dista nominalmente 5 mm dalla parete quando il suo bordo esterno ne tocca la superficie. Si tratta di una relazione geometrica — non di una tolleranza del pezzo finito né di un’istruzione per la messa a punto della macchina.
Quando l’utensile raggiunge uno spigolo interno, il problema cambia. Una porzione maggiore della sua circonferenza potrebbe entrare in contatto con il materiale, aumentando il carico di taglio. Il diametro dell’utensile e la geometria dello spigolo influenzano quindi più del semplice raggio minimo che l’utensile può raggiungere fisicamente. [12]
La sgrossatura e la finitura svolgono funzioni diverse
La sgrossatura rimuove la maggior parte del materiale in eccesso. La finitura definisce le superfici e le dimensioni residue impiegando un processo adeguato a tali requisiti. Tra queste due fasi, la semifinitura o la lavorazione residua possono preparare aree specifiche o rimuovere sovrametallo non accessibile a una fresa di maggiori dimensioni.
Queste sono fasi della lavorazione, non necessariamente tipi diversi di macchine. Il percorso utensile utilizzato per rimuovere un grande volume di materiale grezzo non deve coincidere con il percorso impiegato per realizzare la parete o la superficie finale. [9]
Nell’esempio del nostro alloggiamento, la tasca potrebbe essere sgrossata lasciando materiale sulle sue pareti e sul fondo. Successivi passaggi provvederebbero poi alle dimensioni finali della tasca e alla sede del coperchio. Ciò separa il compito di rimuovere il materiale grezzo da quello di completare le superfici funzionali.
Le modalità di ingresso dell’utensile e il suo coinvolgimento nel taglio sono fondamentali
Un percorso utensile comprende il modo in cui l’utensile entra nel materiale, come mantiene il contatto durante la lavorazione e come ne esce. L’ingresso a rampa, l’ingresso elicoidale e altri approcci possono rappresentare alternative all’ingresso verticale diretto, purché consentiti dall’utensile e dallo spazio disponibile. Lungo il percorso di taglio, le variazioni del grado di coinvolgimento influenzano i carichi agenti sui taglienti. [10]
Un percorso che appare breve sullo schermo non è automaticamente il più produttivo o stabile. Evitare brusche variazioni del coinvolgimento può risultare più utile rispetto al semplice tentativo di minimizzare la distanza di percorrenza. [3]
Come velocità del mandrino, avanzamento e profondità di taglio interagiscono tra loro
La velocità del mandrino indica i giri al minuto dell’utensile; l’avanzamento indica lo spostamento al minuto. La velocità di taglio è la velocità tangenziale corrispondente al diametro di taglio rilevante. L’avanzamento per dente mette in relazione l’avanzamento con la velocità del mandrino e il numero effettivo di denti attivi. La profondità assiale e il coinvolgimento radiale descrivono quanto dell’utensile partecipa effettivamente al taglio. [13]
Un calcolo semplificato dell’avanzamento illustra tale relazione:
Avanzamento = velocità del mandrino × numero effettivo di denti × avanzamento per dente
Ad esempio, assumendo una velocità di 6,000 rpm, quattro denti efficaci e un avanzamento per dente di 0.04 mm si ottiene:
6,000 × 4 × 0.04 = 960 mm/min
Selezionare i parametri di taglio dai dati forniti dal produttore dell’utensile, in base al materiale da lavorare e al grado di coinvolgimento.
Modificare rpm senza adeguare l’avanzamento modifica l’avanzamento per dente. Modificare il diametro dell’utensile modifica la velocità di taglio alla stessa rpm. Lo spessore reale del truciolo dipende inoltre anche dal grado di coinvolgimento e dalla geometria dell’utensile. [13]
La lezione pratica è che «eseguilo più velocemente» non è una strategia di lavorazione completa. È necessario considerare insieme materiale, utensile, lunghezza di sbalzo, sistema di fissaggio e taglio.
La fresatura in avanzamento e la fresatura in contromarcia descrivono la direzione di ingresso dell’utensile nel pezzo.
Nella fresatura periferica in avanzamento, lo spessore del truciolo generalmente inizia maggiore e diminuisce man mano che il tagliente esce dal materiale. Nella fresatura in contromarcia tale progressione si inverte. Questa scelta influenza le forze di taglio, l’attrito e il modo in cui il pezzo interagisce con l’utensile.
La fresatura in avanzamento è comunemente preferita quando macchina, sistema di fissaggio e pezzo lo consentono, ma non rappresenta una regola assoluta. Il gioco di richiamo (backlash) e il comportamento del sistema di fissaggio sono tra i fattori da considerare. [14]
Quali sono le differenze tra fresatura a tre assi e fresatura a cinque assi?
Gli assi aggiuntivi modificano principalmente il modo in cui utensile e pezzo possono essere orientati reciprocamente. Non eliminano tuttavia la necessità di utensili adeguati, di un supporto idoneo e di un processo affidabile. [15]
| Configurazione | Come funziona | Ciò che modifica |
|---|---|---|
| Fresatura a tre assi | Coordina il movimento lungo gli assi X, Y e Z con orientamento fisso dell’utensile rispetto al montaggio | Lavora le caratteristiche accessibili da quella direzione; altre facce potrebbero richiedere un ulteriore montaggio |
| Fresatura a quattro assi | Aggiunge un asse rotativo | Può riposizionare o ruotare il pezzo per raggiungere le caratteristiche disposte attorno ad esso |
| 3+2 fresatura | Utilizza due assi rotativi per stabilire un orientamento, quindi esegue il taglio mantenendo fisse tali posizioni rotative | Consente l’accesso da diverse orientazioni fisse senza necessariamente ricorrere a un movimento simultaneo a cinque assi |
| Lavorazione simultanea a cinque assi | Coordina il movimento lineare e rotativo durante il taglio | Permette di modificare l’orientamento dell’utensile lungo una superficie o una caratteristica |
La distinzione tra 3+2 posizionamento e fresatura simultanea a cinque assi riguarda la variazione dell’orientamento durante il taglio, non semplicemente la presenza di due assi rotativi. [4] [15]
La lavorazione a tre assi può produrre superfici curve accessibili mediante il movimento coordinato degli assi X, Y e Z. Un modello tridimensionale CAD non richiede quindi automaticamente una lavorazione simultanea a cinque assi. [15] Il confronto tra lavorazione a 3 assi, 4 assi e 5 assi spiega come ogni configurazione modifichi l’accesso al pezzo.
Per la nostra scatola di alloggiamento, una tasca e dei fori accessibili dall’alto potrebbero essere realizzati in un’unica posizione. Un raccordo laterale richiede invece un approccio diverso. A seconda della geometria e delle attrezzature disponibili, ciò potrebbe comportare il ri-fissaggio del pezzo, il suo posizionamento angolare tramite un dispositivo rotativo o l’utilizzo di una macchina multiasse.
La domanda corretta non è «Quale macchina ha il maggior numero di assi?», bensì «Quale configurazione consente di raggiungere le caratteristiche richieste mantenendone le relazioni reciproche?» La Panoramica della lavorazione a 5 assi fornisce uno spazio separato per esaminare tale percorso progettuale.
Una scatola di alloggiamento con tasche mostra come i vari passaggi si integrino tra loro
Per una scatola di alloggiamento in alluminio con una tasca rettangolare aperta, una spalla interna per il coperchio, quattro fori di fissaggio e un’apertura laterale per il connettore, la sequenza di lavorazione deve tenere conto dell’accessibilità degli utensili, del sistema di fissaggio e dell’adattamento del coperchio.
Definire i riferimenti e preservare un metodo affidabile per fissare il pezzo
Innanzitutto, identificare le caratteristiche rilevanti per l’assemblaggio. In questo esempio, supponiamo che il coperchio poggia sulla spalla interna e che i fori di fissaggio determinino la posizione della scatola su un altro componente.
Tali relazioni guideranno la scelta dei riferimenti e il piano di ispezione. La configurazione deve inoltre prevedere una quantità sufficiente di materiale esterno supportato per le prime operazioni e un sistema di fissaggio praticabile per consentire l’accesso nelle fasi successive.
Ai fini della discussione, potremmo mantenere del materiale grezzo esterno idoneo durante le prime fasi di lavorazione, anziché finire immediatamente tutte le facce esterne. L’obiettivo è decidere in anticipo come funzionerà la seconda configurazione prima di completare la prima.
Rimuovere il materiale in eccesso prima di lavorare i dettagli più piccoli
Un possibile approccio consiste nell’individuare la faccia di riferimento richiesta, eseguire la sgrossatura della tasca principale e quindi utilizzare passaggi di finitura adeguati per le sue pareti e per la sede del coperchio.
Un utensile di diametro minore potrebbe intervenire sui dettagli lasciati dall’utensile più grande per la sgrossatura. I fori di fissaggio verrebbero realizzati con la sequenza di lavorazione fori scelta in base ai loro requisiti specifici. Un’operazione di smussatura potrebbe quindi gestire i bordi accessibili indicati.
Questo esempio separa intenzionalmente i diversi lavori di taglio. Non presuppone che un singolo utensile, un’unica velocità di avanzamento o un’unica operazione continua debbano produrre ogni caratteristica della parte.
Riorientare il corpo e verificare le relazioni geometriche
L’apertura per il connettore laterale introduce una nuova direzione di accesso. È necessaria una seconda messa a punto o un opportuno posizionamento rotatorio per correlare tale operazione alle caratteristiche già lavorate.
La verifica finale non si fermerebbe al semplice giudizio visivo sulla tasca (“sembra corretta”). Verificherebbe invece se il coperchio si inserisce correttamente nella sua sede, se i fori di fissaggio presentano la relazione richiesta rispetto ai relativi riferimenti e se l’apertura laterale è posizionata correttamente.
Se un successivo rivestimento o trattamento superficiale influisce su un’interfaccia funzionale, tale interfaccia richiede una condizione concordata di accettazione finale. Per il corpo, specificare se la verifica dell’aderenza del coperchio va effettuata prima del trattamento, dopo il trattamento o tramite un’approvazione campione definita.
L’esempio illustra perché la fresatura è una sequenza di decisioni interconnesse. Rimuovere il corretto volume di materiale è necessario, ma non equivale a dimostrare che il componente finito svolge la funzione per cui è stato progettato.
Perché il materiale influenza la strategia di fresatura
La stessa geometria non implica le stesse condizioni di taglio per ogni materiale. La lavorabilità dell’acciaio varia in funzione della lega e dello stato di trattamento termico. L’acciaio inossidabile può presentare problemi legati all’indurimento per deformazione, alla formazione di bave e alla qualità superficiale. L’alluminio può richiedere particolare attenzione all’adesione del materiale ai taglienti e all’evacuazione dei trucioli. Il titanio e le leghe resistenti al calore impongono esigenze diverse in termini di controllo del calore e di scelta degli utensili.
Questi sono motivi per identificare con precisione il materiale effettivo e il suo stato, anziché considerare la generica voce “metallo” come specifica sufficiente per la produzione. Un percorso utensile trasferito da un materiale a un altro richiede una revisione completa, non semplicemente la sostituzione del nome del materiale nel set-up.[16]
La directory dei materiali da lavorare fornisce i percorsi esistenti delle pagine materiali, inclusa la separata pagina dedicata alla lavorazione dell’alluminio, per le discussioni relative ai gradi di alluminio e ai requisiti dei pezzi finiti.
Anche le materie plastiche tecniche possono essere fresate CNC. Il grado selezionato e i requisiti del componente finito rientrano comunque nella discussione del processo; la fresatura CNC non è limitata ai componenti metallici. [20]
Anche il fluido da taglio rappresenta un’altra decisione dipendente dall’applicazione. Raffreddamento, lubrificazione e evacuazione dei trucioli possono essere fattori determinanti, ma non esiste una regola universale «a secco» o «con fluido» valida per ogni operazione di fresatura. La lavorazione interrotta espone l’utensile a variazioni di temperatura, e l’approccio appropriato dipende dal materiale del pezzo in lavorazione, dall’utensile e dalle condizioni di lavorazione. [17]
Quali caratteristiche progettuali rendono la fresatura più impegnativa?
Gli spigoli interni piccoli vincolano l’utensile
Il fianco di un utensile cilindrico rotante non può realizzare uno spigolo interno perfettamente affilato con raggio nullo in una tasca convenzionale. Ridurre il raggio di raccordo specificato può richiedere un utensile di diametro minore o un’operazione aggiuntiva. Può inoltre aumentare la difficoltà di mantenere un ingranamento stabile.
Laddove la funzione lo consenta, discutere il raggio di raccordo interno anziché ridurlo inutilmente. Qualora uno spigolo di accoppiamento affilato sia essenziale, potrebbe essere necessario valutare una svasatura o un altro metodo di lavorazione, previa approvazione progettuale. [12]
Le geometrie profonde aumentano l’importanza della portata dell’utensile
Una parete o una tasca profonda potrebbero richiedere che l’utensile si estenda maggiormente rispetto al suo portautensile. Un’eccessiva sporgenza può incrementare la flessione e la sensibilità alle vibrazioni. È inoltre fondamentale verificare il gioco del portautensile: controllare esclusivamente il diametro di taglio non garantisce che l’intero insieme utensile possa raggiungere la geometria da lavorare.
Questo spiega perché una scanalatura poco profonda e una scanalatura profonda con la stessa larghezza possono presentare problemi di lavorazione molto diversi. La sola dimensione dell’apertura non descrive l’operazione di taglio. [18]
Le pareti sottili perdono rigidità man mano che il materiale viene asportato
Un pezzo in lavorazione cambia durante la fresatura. Un blocco compatto può inizialmente offrire un buon supporto, ma le pareti e la base residue diventano meno rigide man mano che la tasca viene sgrossata.
Le strategie per pareti sottili considerano quindi la sequenza dei passaggi, il supporto residuo e la stabilità sia della fresa sia della parete. Un valore minimo di spessore della parete, privo di contesto relativo al materiale e alla geometria, non è sufficiente a definire un processo affidabile. [19]
Per una revisione del progetto, queste tre domande costituiscono un utile punto di partenza: l’intero utensile montato riesce a raggiungere la caratteristica? Il materiale residuo supporta la lavorazione? La caratteristica può essere misurata in conformità al requisito previsto? La guida sui materiali e sul progetto CNC integra tali decisioni con lo stato del materiale e i requisiti di finitura.
Cosa determina l’accuratezza e la finitura di un pezzo fresato?
Il movimento controllato da computer è solo uno dei fattori che influenzano il risultato. Le forze di taglio, lo stato dell’utensile, l’eccentricità (runout), la rigidità del pezzo e la stabilità del sistema di fissaggio influenzano ciò che accade mentre l’utensile è a contatto con il materiale. La macchina segue un percorso programmato, ma il sistema fisico di taglio risponde comunque al carico applicato. [18]
La texture superficiale ha cause proprie. La geometria della fresa, l’avanzamento e il modo in cui i singoli spigoli taglienti o i passaggi successivi si sovrappongono possono lasciare tracce visibili. Su superfici scolpite, la distanza tra i passaggi influenza anche le cuspidi residue. I segni visibili di fresatura non indicano automaticamente che una superficie è difettosa; devono invece essere valutati in base ai requisiti specificati. [21]
È utile distinguere tre domande:
- La caratteristica ha le dimensioni corrette?
- Ha la forma e la posizione corrette?
- La sua superficie soddisfa le condizioni richieste?
Si tratta di domande distinte di accettazione. Una sede per coperchio visivamente liscia, ad esempio, non dimostra di per sé la planarità né la posizione rispetto ai fori di fissaggio. Analogamente, una larghezza complessiva corretta non garantisce l’accuratezza di un pattern di fori interni.
Un risultato significativo di fresatura soddisfa i requisiti dimensionali, geometrici e superficiali specificati attraverso un processo controllato. «Fresato CNC» descrive il modo in cui il materiale è stato rimosso; non è una specifica universale di tolleranza. [1]
Domande sulla fresatura CNC
La fresatura CNC è la stessa cosa della lavorazione CNC?
No. La lavorazione CNC è un termine più ampio. La fresatura è uno dei processi che ne fanno parte, distinta dall’utensile rotante. La tornitura e altre operazioni utilizzano configurazioni di taglio diverse, anche quando sono anch’esse controllate da computer. [4]
Un’unica macchina per fresatura può realizzare tasche, fori e filettature?
Sì, con attrezzature appropriate, programmazione adeguata e accesso sufficiente. Alcune operazioni eseguite su un centro di lavoro — come la foratura o la maschiatura — non sono operazioni di fresatura. La macchina può cambiare utensili per combinare diverse operazioni di lavorazione all’interno di un unico montaggio. [10]
Una macchina a cinque assi produce sempre un pezzo migliore?
Non automaticamente. Assi aggiuntivi possono migliorare l’accessibilità e ridurre alcuni cambi di montaggio, ma il vantaggio dipende dal componente. Un percorso adeguato a tre assi può essere appropriato per caratteristiche facilmente accessibili. Il numero di assi deve essere valutato insieme alla geometria richiesta e alla disposizione produttiva. [15]
I segni di fresatura sono un segno di scarsa qualità?
Non necessariamente. Alcuni segni riflettono il normale schema di generazione della superficie dovuto all’utensile e al percorso di taglio. Se siano accettabili o meno dipende dal disegno, dai requisiti estetici e dalla funzione della superficie. Una valutazione visiva da sola non deve sostituire i criteri di accettazione concordati. [21]
Leggere il pezzo come un insieme di caratteristiche collegate
Il modo più utile per comprendere la fresatura CNC è seguire una caratteristica dal disegno all’operazione di taglio e quindi al suo controllo.
Nell’esempio del corpo (housing), la tasca richiede la rimozione di materiale e l’accesso dell’utensile. La sede del coperchio aggiunge un requisito di assemblaggio. I fori di fissaggio aggiungono requisiti di posizionamento. L’apertura laterale introduce un’ulteriore direzione di montaggio. Nessuna di queste decisioni esiste in isolamento.
Quando si prepara un componente per la discussione, identificare le superfici che posizionano altri componenti, le interfacce che devono combaciare e le aree in cui il progetto consente flessibilità. Ciò conferisce alla revisione della lavorazione uno scopo chiaro.
Per informazioni specifiche sul progetto, proseguire con i CNC servizi di fresatura. Prima di inviare un pacchetto di disegni, la CNC checklist per la richiesta di offerta (RFQ) aiuta a organizzare i dettagli relativi al materiale, alla quantità, alla revisione e al controllo.
Un buon piano di fresatura fa molto più che riprodurre una forma. Collega il movimento dell’utensile, il sistema di fissaggio del pezzo e l’ordine delle operazioni alle caratteristiche che rendono funzionale il componente.
Riferimenti tecnici
[1] Sandvik Coromant. Fresatura: operazioni e prime considerazioni.
[2] Haas Automation. Manuale dell’operatore fresatrice: programmazione.
[3] Sandvik Coromant. Percorso dell’utensile e formazione del truciolo.
[4] Autodesk. Fusion per la produzione: fresatura, lavorazione multiasse e tornitura.
[5] Autodesk. Fondamenti della produzione: dalla progettazione alla realizzazione.
[6] Autodesk. Comprensione dei concetti fondamentali della simulazione macchina.
[7] Haas Automation. Manuale dell’operatore fresatrice: montaggio del pezzo.
[8] Sandvik Coromant. Fresatura frontale.
[9] Sandvik Coromant. Fresatura di profilo.
[10] Sandvik Coromant. Fresatura di fori e cavità/tasche.
[11] Sandvik Coromant. Programmazione.
[12] Sandvik Coromant. Fresatura di angoli interni.
[13] Sandvik Coromant. Formule e definizioni per la fresatura.
[14] Sandvik Coromant. Fresatura in avanzamento vs. fresatura in contromarcia.
[15] Haas Automation. 5-asse lavorazione semplificata.
[16] Sandvik Coromant. Fresatura di materiali diversi.
[17] Sandvik Coromant. Fresatura a secco o con fluido da taglio.
[18] Sandvik Coromant. Vibrazioni.
[19] Sandvik Coromant. Fresatura a spalla.
[20] Ensinger. CNC fresatura delle plastiche.
[21] Sandvik Coromant. Generazione della superficie.



