In questa pagina
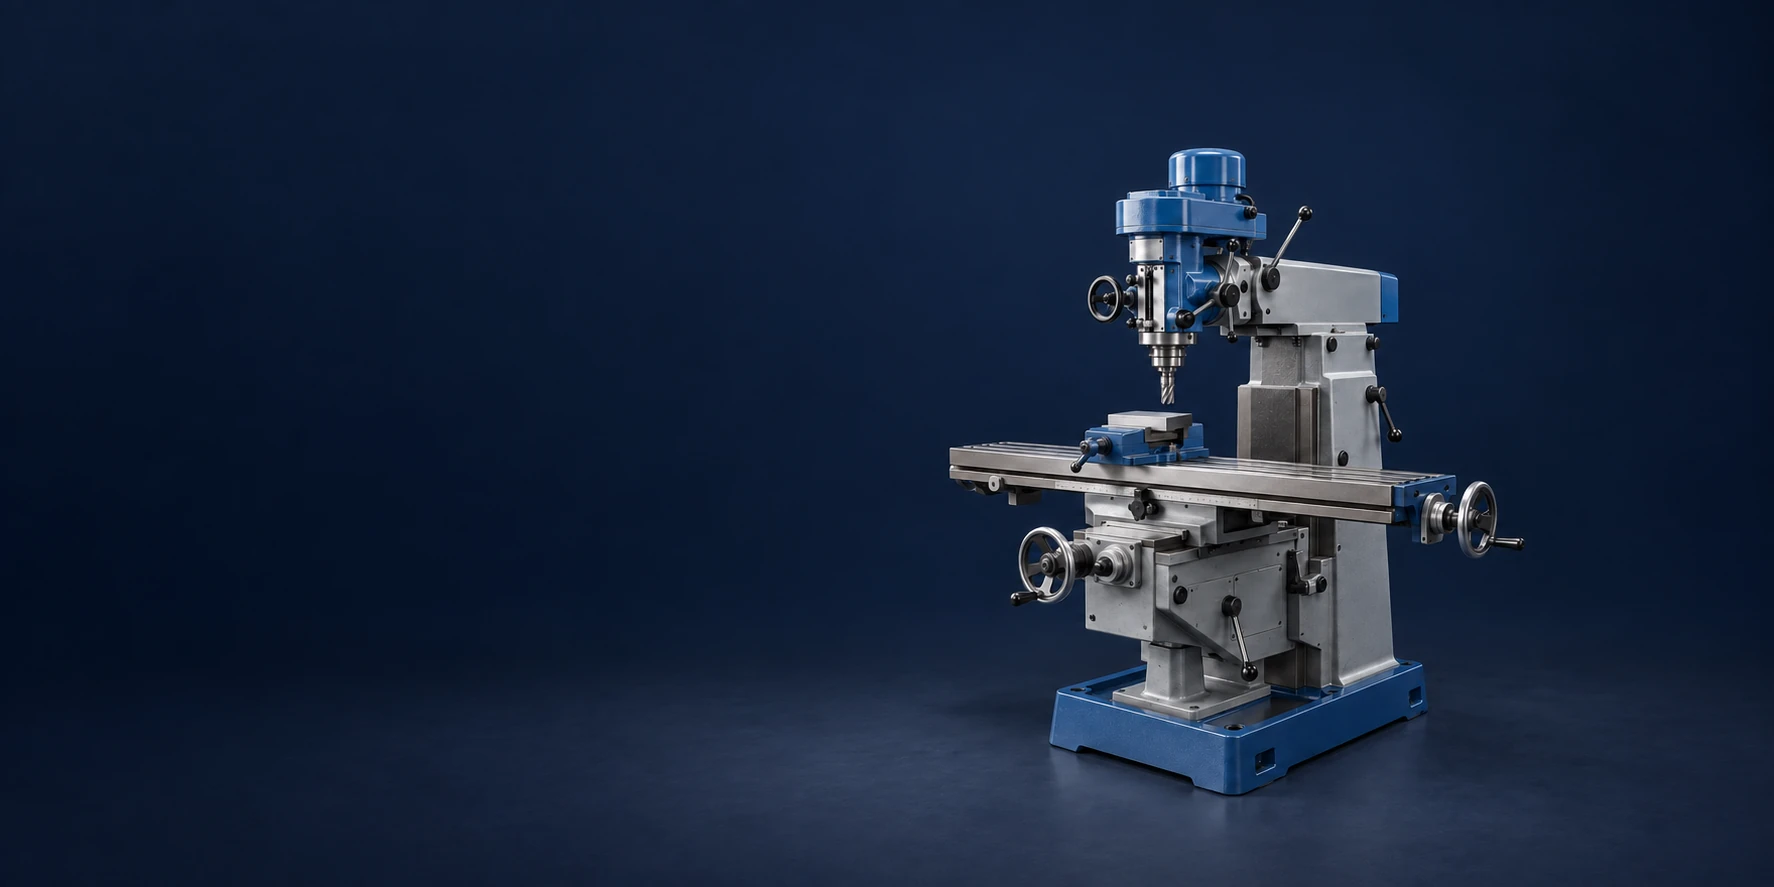
Una fresatrice utilizza un utensile rotante per rimuovere materiale da un pezzo in lavorazione. Può appianare una superficie, fresare una scanalatura, realizzare una tasca o sagomare il contorno esterno di un componente. Il pezzo in lavorazione viene fissato saldamente mentre la macchina ne controlla il movimento rispetto all’utensile. Il movimento può interessare il piano di lavoro, la testa o entrambi, a seconda del tipo di macchina. Questa disposizione di base consente alla fresatrice di eseguire molte operazioni oltre alla realizzazione di fori circolari.[1][2]
A prima vista, una fresatrice verticale aperta può ricordare vagamente un trapano a colonna di grandi dimensioni: un utensile sopra, un piano sotto e un pezzo di metallo in mezzo. Osservandola però mentre fresatura una scanalatura, la differenza diventa evidente: l’utensile continua a ruotare mentre il pezzo in lavorazione avanza lateralmente al di sotto di esso.
Utilizziamo come esempio una semplice piastra di fissaggio. Essa richiede quattro fori per viti, una cavità poco profonda e bordi piani. Seguire queste caratteristiche rende più facile comprendere la funzione effettiva delle principali parti della macchina.
Le parti principali di una fresatrice
Non è necessario memorizzare ogni singolo componente descritto nel manuale della macchina. Iniziare dalle parti che sostengono l’utensile, quelle che fissano il pezzo in lavorazione e quelle che ne controllano il movimento relativo. Su una fresatrice chiusa CNC, alcuni di questi componenti sono nascosti dietro coperture in lamiera, pertanto risultano più chiari in un diagramma semplificato.
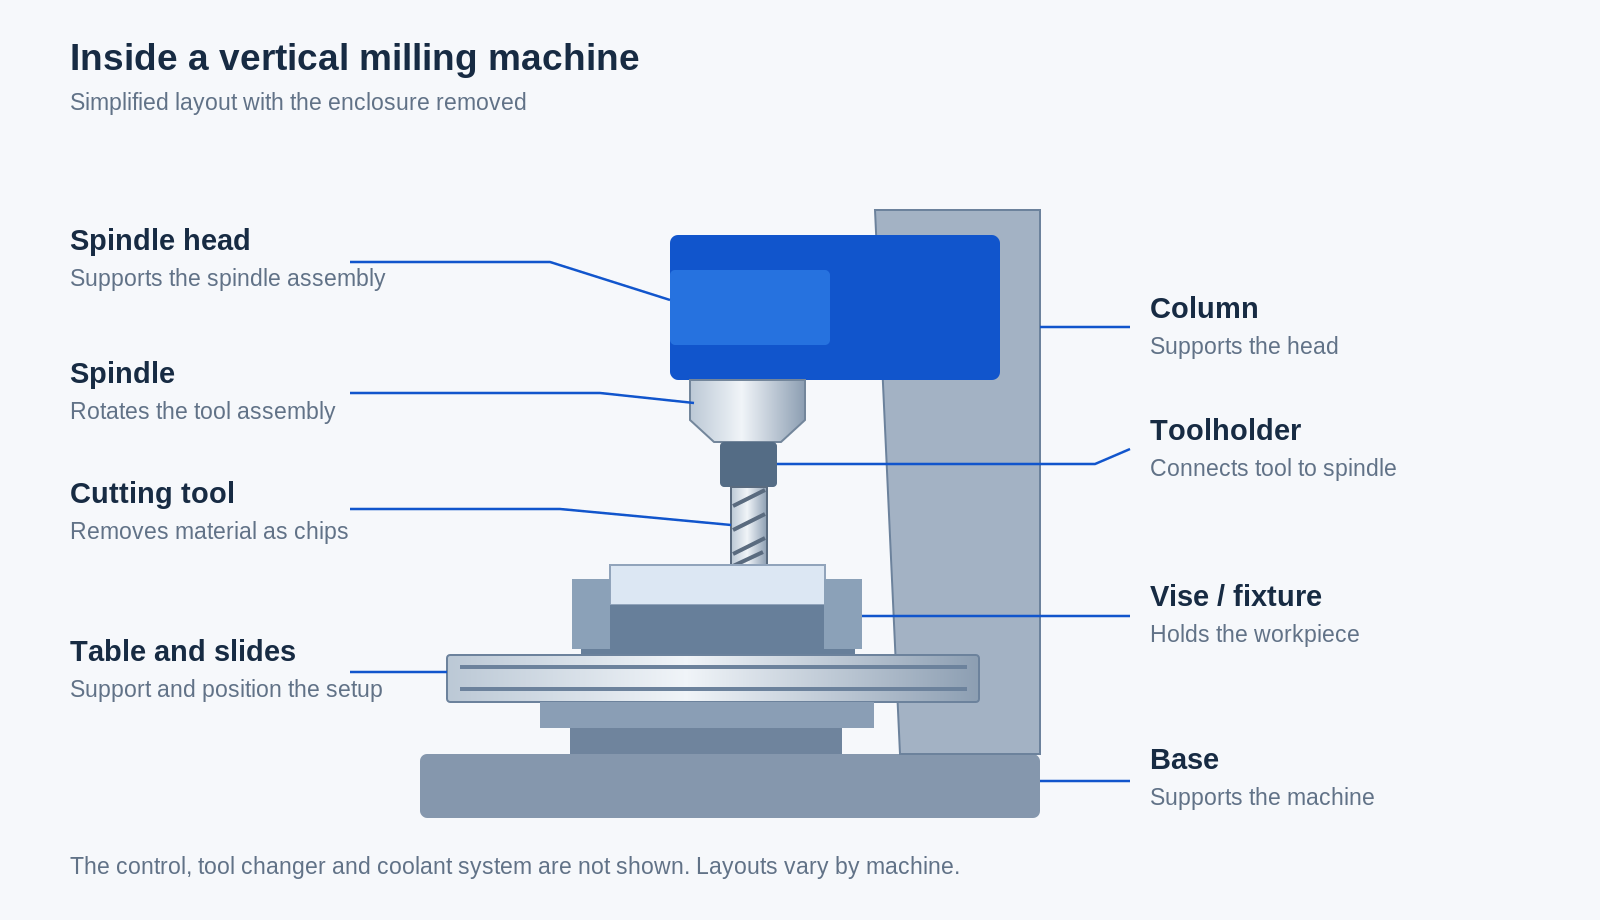
La mandrino sostiene e fa ruotare l’utensile di taglio
Il mandrino è l’insieme rotante situato nella testa della macchina. Esso sostiene l’utensile tramite un portautensile o un morsetto, a seconda del tipo di macchina. L’utensile è la parte sostituibile che entra in contatto con il materiale; non coincide con il mandrino stesso. Una macchina potrebbe utilizzare una fresa frontale per realizzare una cavità, quindi sostituirla con un trapano o un altro utensile.[1]
Questa distinzione è utile quando in officina si parla di “problema al mandrino” o di “cambio utensile”: il primo riguarda l’insieme meccanico della macchina, il secondo può semplicemente indicare la sostituzione dell’utensile necessario per la successiva lavorazione.
Il piano di lavoro sostiene il pezzo; la morsa o il dispositivo di fissaggio lo tiene fermo
Il pezzo in lavorazione di solito non è fissato direttamente al piano nudo della macchina. Una morsa, morsetti o un dispositivo di fissaggio realizzato appositamente lo tengono saldamente in posizione. Il dispositivo di fissaggio deve resistere alle forze di taglio senza ostruire le zone che l’utensile deve raggiungere.[3]
Per la nostra piastra di montaggio, una morsa potrebbe stringere due bordi opposti. Tuttavia, questi bordi non possono essere lavorati mentre sono nascosti all’interno delle ganasce. L’operatore deve tenerne conto prima di iniziare, invece di accorgersene a metà lavorazione, quando il taglio successivo risulta essere situato dietro un morsetto.
La base, la colonna e le guide supportano i movimenti.
La base supporta la macchina, mentre la colonna supporta la testa o altri gruppi mobili. Le guide e le slitte limitano il movimento alle direzioni previste. Una sella, se presente, è un carrello intermedio posto sotto il piano di lavoro. La configurazione dipende dal tipo di fresatrice: non tutte le macchine presentano lo stesso insieme di parti mobili.
Su una fresatrice a ginocchio, il ginocchio solleva e abbassa la sella e il piano di lavoro. Un mandrino scorrevole (quill) fornisce il movimento assiale del mandrino all’interno della testa, mentre un braccio (ram) permette di riposizionare la testa verso o lontano dalla colonna. Si tratta di caratteristiche comuni delle fresatrici manuali con torretta, ma non sono presenti su ogni tipo di fresatrice. [14]
Questi componenti devono garantire sia rigidità sia mobilità. L’utensile esercita una spinta sul materiale durante la lavorazione. Se l’utensile, il dispositivo di fissaggio o il pezzo in lavorazione subiscono una deformazione eccessiva, il risultato può essere vibrazione, una finitura irregolare o una geometria non conforme a quanto previsto.[10]
Il sistema di controllo indica a una macchina CNC dove muoversi.
Su una fresatrice manuale, l’operatore controlla i movimenti mediante manopole e, se presenti, avanzamenti motorizzati. Su una fresatrice CNC (controllo numerico computerizzato), invece, dei motori eseguono i movimenti comandati da un programma. Lo schermo di controllo consente inoltre all’operatore di verificare posizioni, correzioni, programmi e stato della macchina.[4]
Un semplice display digitale della posizione non trasforma una fresatrice manuale in una macchina CNC. Può aiutare l’operatore a visualizzare la posizione di un asse, ma leggere una posizione è diverso dal far controllare il taglio da un programma.
Un cambio utensili automatico evita all’operatore di dover fermare la macchina per ogni utensile.
Molti centri di lavoro CNC memorizzano diversi utensili e li scambiano automaticamente. La nostra piastra di montaggio potrebbe utilizzare un utensile per la fresatura della tasca, una punta da trapano per i fori e un utensile per la smussatura dei bordi specificati. La macchina può richiamare ciascun utensile senza che l’operatore lo sostituisca manualmente tra una lavorazione e l’altra.[5]
Questo è uno dei motivi per cui si sentono entrambi i termini «fresatrice CNC» e «centro di lavoro». Un centro di lavoro combina comunemente il controllo CNC con il cambio automatico degli utensili, in modo da poter eseguire diverse operazioni in un unico posizionamento del pezzo. I due termini si sovrappongono nella conversazione quotidiana in officina.
Cosa si muove quando la macchina inizia a tagliare?
Esistono due movimenti da tenere distinti: l’utensile ruota, mentre la macchina ne posiziona la punta rispetto al pezzo in lavorazione. Su una tipica fresatrice verticale a tre assi, gli assi X e Y descrivono gli spostamenti sul piano dell’area di lavoro, mentre l’asse Z corrisponde alla direzione dell’albero portautensile verticale. Coordinando tali movimenti, l’utensile può seguire una linea, una circonferenza o una superficie con altezza variabile.[6][7]
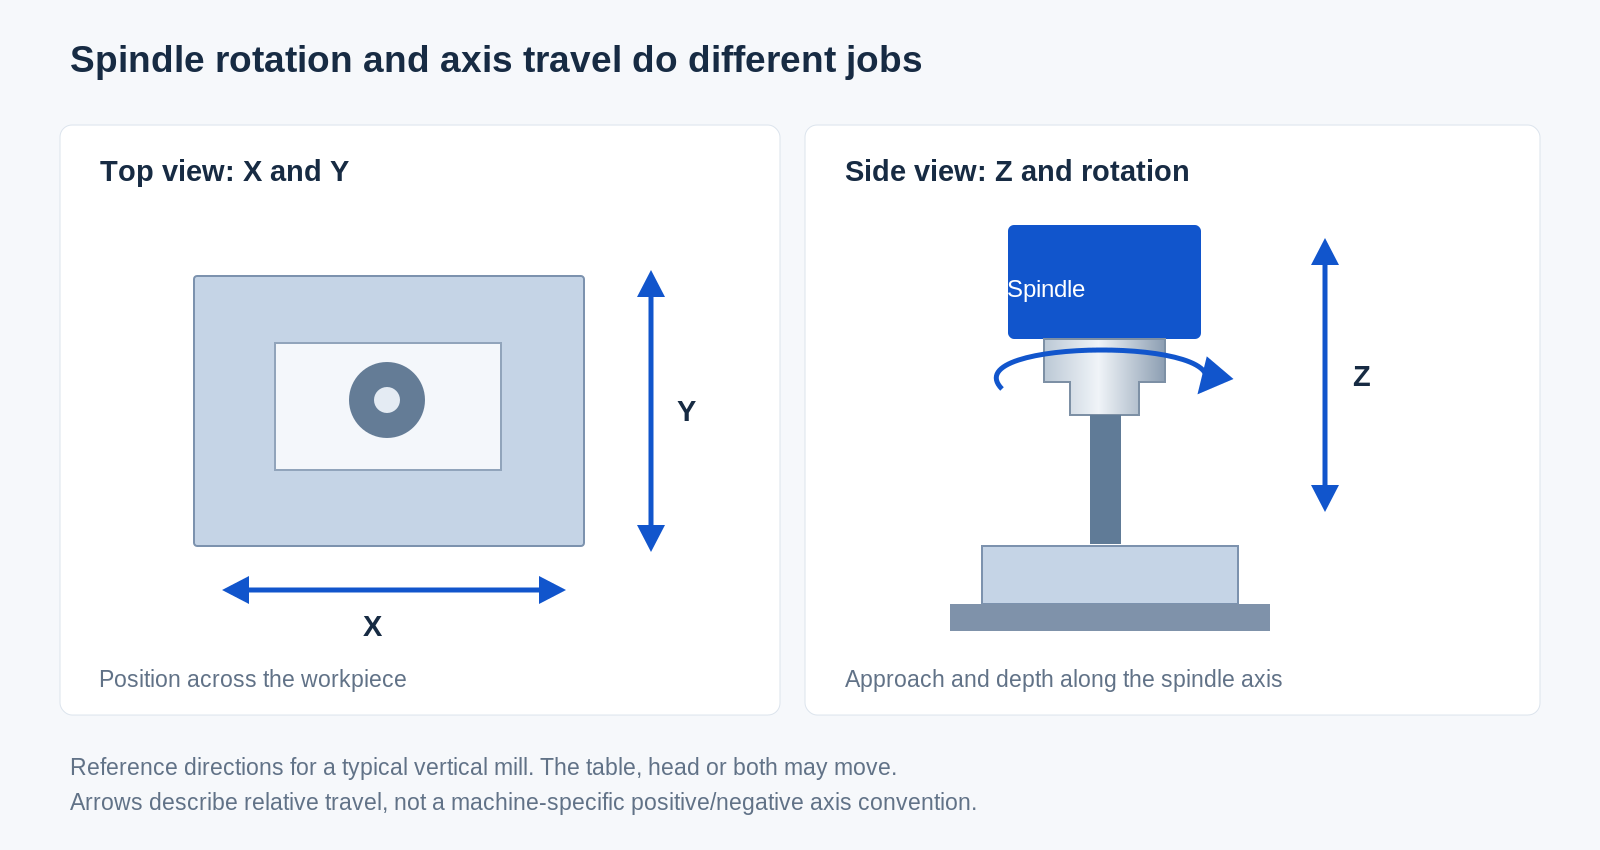
Ecco la parte leggermente confusa: l’utensile può apparire fermo nella stessa posizione da sinistra a destra, mentre è il tavolo a muoversi. Si tratta comunque di un movimento di taglio controllato. In altre configurazioni, è la testa a muoversi oppure il movimento è ripartito tra testa e tavolo. Ciò che conta è la posizione del tagliente rispetto al pezzo.
Per fresare la tasca poco profonda della piastra, l’utensile deve raggiungere la profondità richiesta e muoversi sull’area da sgrossare. Per realizzare un foro di fissaggio, l’utensile si posiziona sulla coordinata del foro e avanza lungo la direzione dell’albero portautensile. Si tratta di compiti diversi che utilizzano lo stesso sistema di posizionamento.
La macchina necessita inoltre di un punto di riferimento per il pezzo in lavorazione e di informazioni sulla lunghezza di ciascun utensile. Gli offset del pezzo e gli offset utensile forniscono tali riferimenti. Anche un programma perfettamente logico può produrre lavorazioni nella posizione errata se i riferimenti di setup sono impostati in modo scorretto.[3]
Per un’analisi più approfondita degli utensili, dei percorsi utensile e della sequenza delle operazioni, vedere come funziona la fresatura CNC.
Manuale o CNC? Verticale o orizzontale?
Queste etichette rispondono a domande diverse. Manuale o CNC indica come viene controllato il movimento. Verticale o orizzontale indica l’orientamento del mandrino. Una fresatrice verticale non è automaticamente CNC, e una fresatrice CNC non è necessariamente verticale.
Su una fresatrice verticale, l’asse del mandrino è verticale. Su una fresatrice orizzontale, l’asse del mandrino è orizzontale. Entrambe possono eseguire operazioni di fresatura, ma la posizione del mandrino modifica il modo in cui il pezzo viene presentato all’utensile.[1] Il confronto tra fresatura verticale e orizzontale analizza l’impatto sulla configurazione e sull’espulsione dei trucioli.
Alcune macchine aggiungono assi rotativi per ruotare o inclinare il montaggio. Ciò consente di raggiungere un’altra faccia senza rimuovere il pezzo dalla sua attrezzatura di fissaggio. Nella lavorazione 3+2, gli assi rotativi posizionano il pezzo o l’utensile prima del taglio; nella lavorazione simultanea a cinque assi, l’orientamento può variare durante il taglio.[7]
Si possono anche incontrare fresatrici a portale, dotate di una struttura a ponte che si estende sull’area di lavoro. Queste configurazioni sono utilizzate per pezzi di grandi dimensioni e tavole ampie, anche se una piattaforma grande può ospitare contemporaneamente molti pezzi più piccoli.[8]
Non considerare questi nomi come una graduatoria che va dal più basilare al migliore. Per la piastra di fissaggio, gran parte del lavoro è accessibile dall’alto. L’aggiunta di ulteriori assi non migliora automaticamente tali caratteristiche. Diventa utile quando un’altra faccia, un foro inclinato o la configurazione di fissaggio rende vantaggioso il movimento aggiuntivo.
Cosa si può realizzare con una fresatrice?
La fresatura è particolarmente indicata quando un pezzo richiede superfici piane, tasche, scanalature, spalle o profili sagomati. In un centro di lavoro, utensili per foratura, alesatura e filettatura possono realizzare fori e filetti insieme alle operazioni di fresatura. Una singola macchina può quindi eseguire diversi tipi di lavorazione; non tutte devono necessariamente essere definite fresatura.[2][11]
Esempi includono:
- Piastra di fissaggio o staffa: superfici piane di fissaggio, dimensioni esterne, scanalature e posizioni dei fori.
- Carcassa dell’attrezzatura: Recessi interni, sedi per coperchi e aperture accessibili.
- Fixture di assemblaggio: Superfici di posizionamento e fori accuratamente correlati per il fissaggio di altre parti.
- Blocco guida in plastica: Canali, caratteristiche di fissaggio e superfici che guidano un componente mobile.
- Inserto sagomato: Superfici conformate prodotte da un movimento coordinato dell’utensile.
La semplice forma non indica quanto sarà facile eseguire il lavoro. Un recess o un recess profondo e stretto sono entrambi tasche, ma quello più profondo offre meno spazio all’utensile e richiede una maggiore lunghezza di raggiungimento.
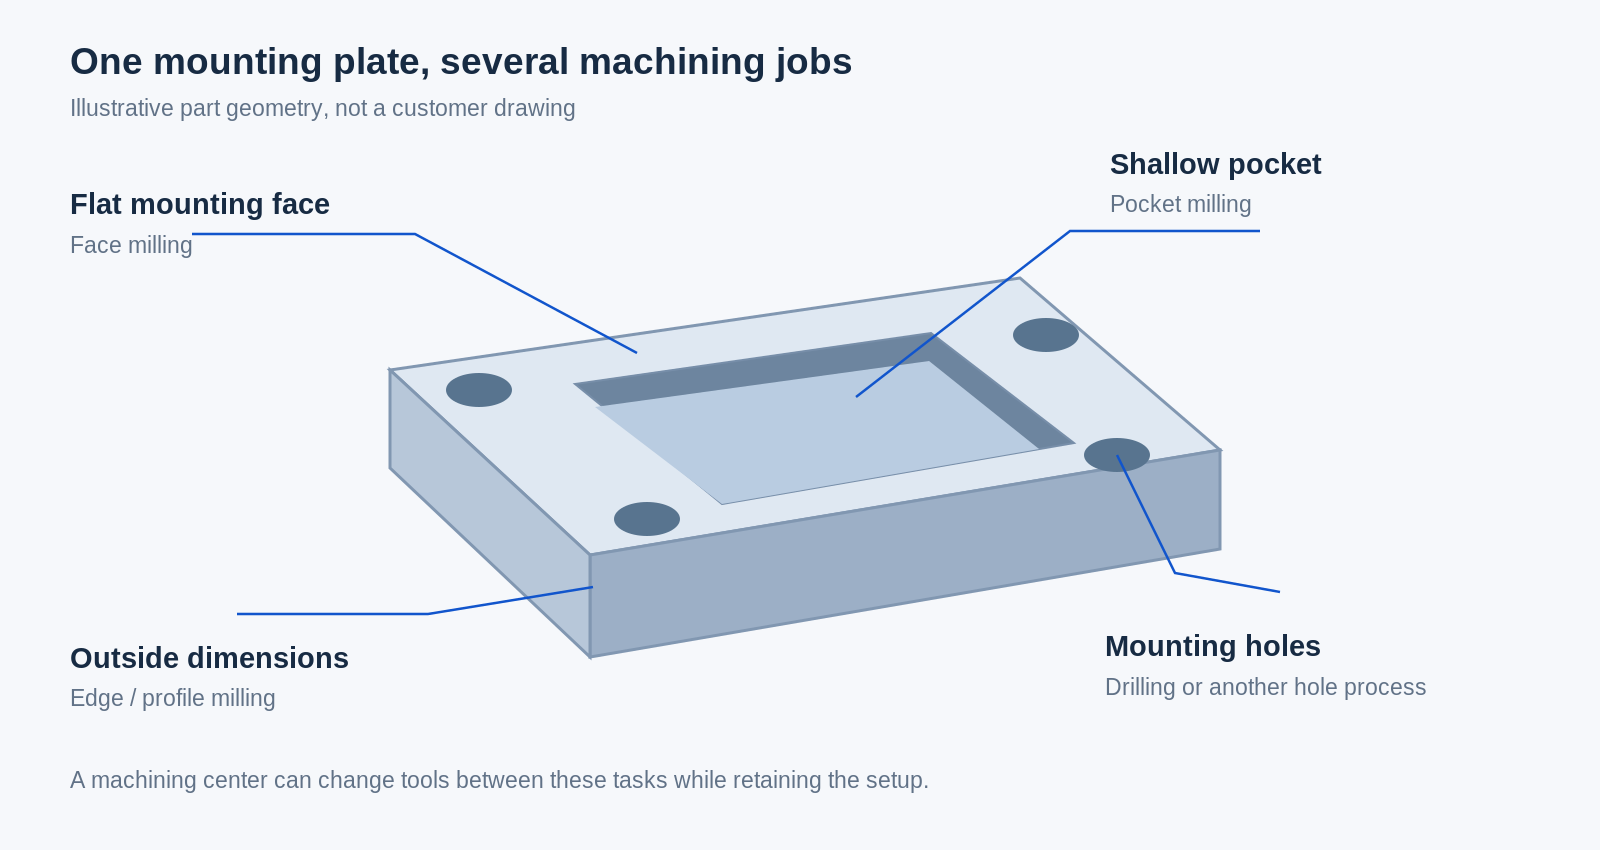
Nel nostro esempio della piastra, un operatore potrebbe preparare una superficie di riferimento, fresare il recess, realizzare i fori di fissaggio e rifinire i bordi esterni in una successiva fase di montaggio. La sequenza esatta dipende dal disegno tecnico e dal modo in cui la piastra può essere bloccata. Ciò che è utile osservare è che ogni caratteristica richiede sia un utensile adeguato sia l’accessibilità al materiale.
La nostra CNC pagina di componenti fresati mostra ulteriori esempi di queste forme riunite insieme.
In che cosa si differenzia una fresatrice da un tornio o da una pressa per foratura?
L’indizio più immediato è il movimento principale di taglio. Nella tornitura convenzionale, il pezzo ruota mentre l’utensile avanza contro di esso. Questa configurazione è adatta per diametri, spalle e altre caratteristiche organizzate attorno alla parte rotante. Nella fresatura, è invece la fresa a ruotare. Un albero può richiedere entrambe le lavorazioni: diametri torniti e una superficie piana fresata.[7]
Una pressa per foratura alimenta principalmente una punta rotante nel pezzo lungo la direzione dell’alberino. Una fresatrice supporta inoltre un’alimentazione controllata trasversale rispetto al pezzo per operazioni di taglio laterale. L’aspetto simile tra una fresatrice aperta e una pressa per foratura non ne rende gli impieghi interscambiabili. Non assumere che una pressa per foratura sia adatta alla fresatura laterale; utilizza esclusivamente macchinari e utensili progettati specificamente per tale operazione.
C’è poi il router CNC. Sia i router che le fresatrici possono muovere una fresa rotante lungo percorsi programmati. Molti router sono progettati per lavorare su lamiere, mentre le fresatrici gestiscono comunemente blocchi serrati e componenti meccanici. Tuttavia, questo confine non è assoluto: alcune macchine a ponte tagliano sia metalli che plastiche. La costruzione della macchina, gli utensili e il tipo di lavoro contano più dell’etichetta stessa.[8]
Come si capisce se una fresatrice è adatta al pezzo?
Le dimensioni della macchina sono un buon punto di partenza, ma il semplice fatto che «il pezzo entra sul piano» non è la risposta completa. L’allestimento richiede anche spazio per la morsa o i morsetti, per il portautensile e per i movimenti necessari per avvicinarsi al pezzo. Le specifiche tecniche pubblicate indicano separatamente la corsa degli assi, la distanza tra mandrino e piano e la capacità del piano, e ciò ha una precisa ragione.[9]
Corsa e distanza libera
Una piastra potrebbe entrare sul piano, ma un determinato bordo potrebbe trovarsi oltre la corsa disponibile. Una controspalla alta potrebbe lasciare troppo poco spazio per una punta da trapano lunga. Considerate il pezzo, la controspalla e l’utensile come un unico insieme di allestimento che deve rientrare nello spazio di lavoro, anziché verificare le dimensioni del pezzo in isolamento.
Mandrino e condizioni di taglio
Il valore massimo di rpm è solo una delle specifiche del mandrino. Coppia, potenza e tipo di attacco dell’utensile influenzano anch’essi le prestazioni della macchina. La velocità massima indicata in un dépliant non rivela quanto bene una determinata fresa funzionerà su un determinato materiale.[9]
L’alluminio, l’acciaio inossidabile e il titanio richiedono approcci di taglio diversi. Contano anche la lega e lo stato del materiale, quindi l’indicazione generica «acciaio» di solito non fornisce informazioni sufficienti per pianificare il lavoro. La nostra directory dei materiali da lavorazione offre una panoramica delle famiglie di materiali utilizzate su tutto il sito.[12]
Supporto e portata dell’utensile
Anche un pezzo piccolo può risultare problematico se presenta una parete sottile o una cavità profonda. Una fresa lunga è più soggetta a deviazione, e un pezzo scarsamente supportato può vibrare. La soluzione potrebbe prevedere una diversa controspalla, un utensile più corto o un cambio di orientamento, piuttosto che l’impiego di una macchina più grande.[10]
Per la piastra, confronta un’incassatura larga e poco profonda con la stessa incassatura compressa tra pareti sottili. Le dimensioni esterne non sono cambiate, ma è variato il supporto disponibile durante la lavorazione. È per questo che una discussione utile sulla lavorazione inizia dal disegno, non solo dal modello della macchina.
Alcune domande frequenti
Una fresatrice può eseguire forature?
Sì. Una fresatrice o un centro di lavoro può trattenere una punta da forare e posizionarla nella sede richiesta. A seconda del foro, uno strumento diverso potrebbe seguire per allargarlo o rifinirlo. Eseguire una foratura su una fresatrice non ne modifica la denominazione operativa: rimane comunque una foratura.[11]
Una fresatrice può realizzare un componente rotondo?
Sì. Una fresatrice CNC può produrre caratteristiche circolari coordinando i suoi assi. Tuttavia, un componente prevalentemente cilindrico potrebbe essere più naturalmente adatto a un’operazione di tornitura. La semplice forma rotonda non determina di per sé la scelta; occorre considerare anche le altre caratteristiche del pezzo e il modo in cui può essere fissato.[11]
Il termine CNC significa che la macchina opera senza operatore?
No. Un programma automatizza i movimenti comandati, ma qualcuno deve comunque predisporre il montaggio, caricare gli utensili adeguati, stabilire i riferimenti e controllare il lavoro. I cicli automatici non eliminano la necessità di un’operazione eseguita da personale qualificato né l’obbligo di utilizzare le protezioni e le procedure di sicurezza della macchina.[13]
Iniziare dal pezzo che si desidera realizzare
Una volta identificati il mandrino, il sistema di fissaggio del pezzo e il movimento degli assi, la fresatrice diventa molto più facile da comprendere. Nell’esempio della piastra di montaggio, l’incassatura spiega perché tavola e fresa devono muoversi in modo coordinato; i fori spiegano perché gli utensili vengono cambiati; i bordi serrati spiegano perché potrebbe essere necessaria un’altra configurazione.
Non è necessario presentarsi con un modello di macchina preferito per discutere un componente. Un disegno, il materiale, la quantità e una chiara spiegazione di come il pezzo deve essere montato consentono di avviare una conversazione molto più efficace. Quando sei pronto a discutere il componente effettivo, la nostra CNC pagina di servizio di fresatura copre quel passo successivo.
Fonti e ulteriori letture
Documentazione del produttore e riferimenti tecnici per le descrizioni sopra riportate.
[1] Haas Automation — Manuale dell’operatore fresatrice: Introduzione
[2] Sandvik Coromant — Conoscenze sulla fresatura
[3] Haas Automation — Manuale dell’operatore fresatrice: Preparazione del pezzo
[4] Haas Automation — Manuale per l’operatore di fresatrici: Visualizzazione sul pannello di controllo
[5] Haas Automation — Manuale per l’operatore di fresatrici: Cambiatore utensili a ombrello
[6] Haas Automation — Manuale per l’operatore di fresatrici: Programmazione
[7] Autodesk — Fusion per la produzione: Fresatura, lavorazione multiasse e tornitura
[8] Haas Automation — Serie Gantry
[9] Haas Automation — VF-2: Specifiche tecniche
[10] Sandvik Coromant — Vibrazioni nella fresatura
[11] Sandvik Coromant — Fresatura di fori e cavità/tasche
[12] Sandvik Coromant — Fresatura di diversi materiali
[13] Haas Automation — Manuale per l’operatore di fresatrici: Sicurezza
[14] Bridgeport — Manuale di installazione, funzionamento e manutenzione per le fresatrici Serie I



