Op deze pagina
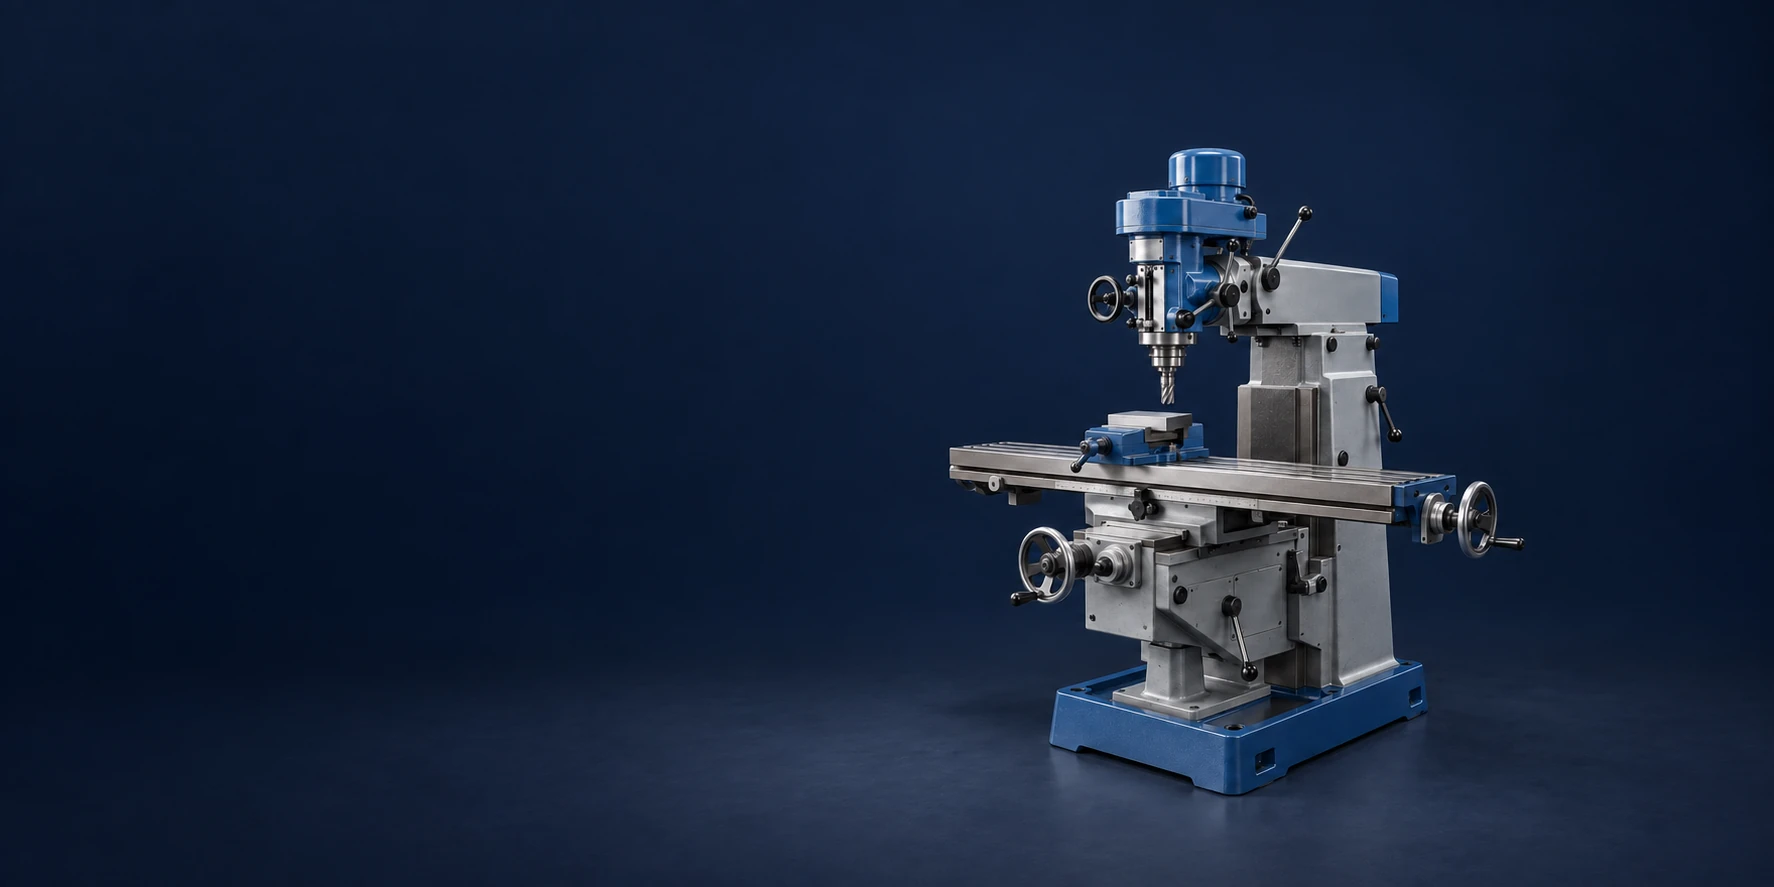
Een freesmachine gebruikt een roterend snijgereedschap om materiaal van een werkstuk te verwijderen. Het kan een vlak effenen, een sleuf frezen, een uitsparing (pocket) aanbrengen of de buitenkant van een onderdeel vormgeven. Het werkstuk wordt stevig ingeklemd terwijl de machine de beweging ervan ten opzichte van het snijgereedschap regelt. De tafel, de kop of beide kunnen bewegen, afhankelijk van het type machine. Deze basisopstelling stelt een freesmachine in staat veel meer te doen dan alleen ronde gaten te boren.[1][2]
Op het eerste gezicht kan een open verticale freesmachine er een beetje uitzien als een vergrote boormachine: een gereedschap bovenaan, een tafel onderaan en een stuk metaal ertussenin. Kijk echter eens hoe het een sleuf freest — dan wordt het verschil duidelijk. Het gereedschap blijft draaien terwijl het werkstuk zijwaarts onder het gereedschap beweegt.
Laten we een eenvoudige montageplaat als voorbeeld nemen. Deze heeft vier boutgaten, een ondiepe uitsparing en vlakke randen nodig. Door deze kenmerken te volgen, wordt het gemakkelijker om te zien wat de belangrijkste onderdelen van de machine eigenlijk doen.
De belangrijkste onderdelen van een freesmachine
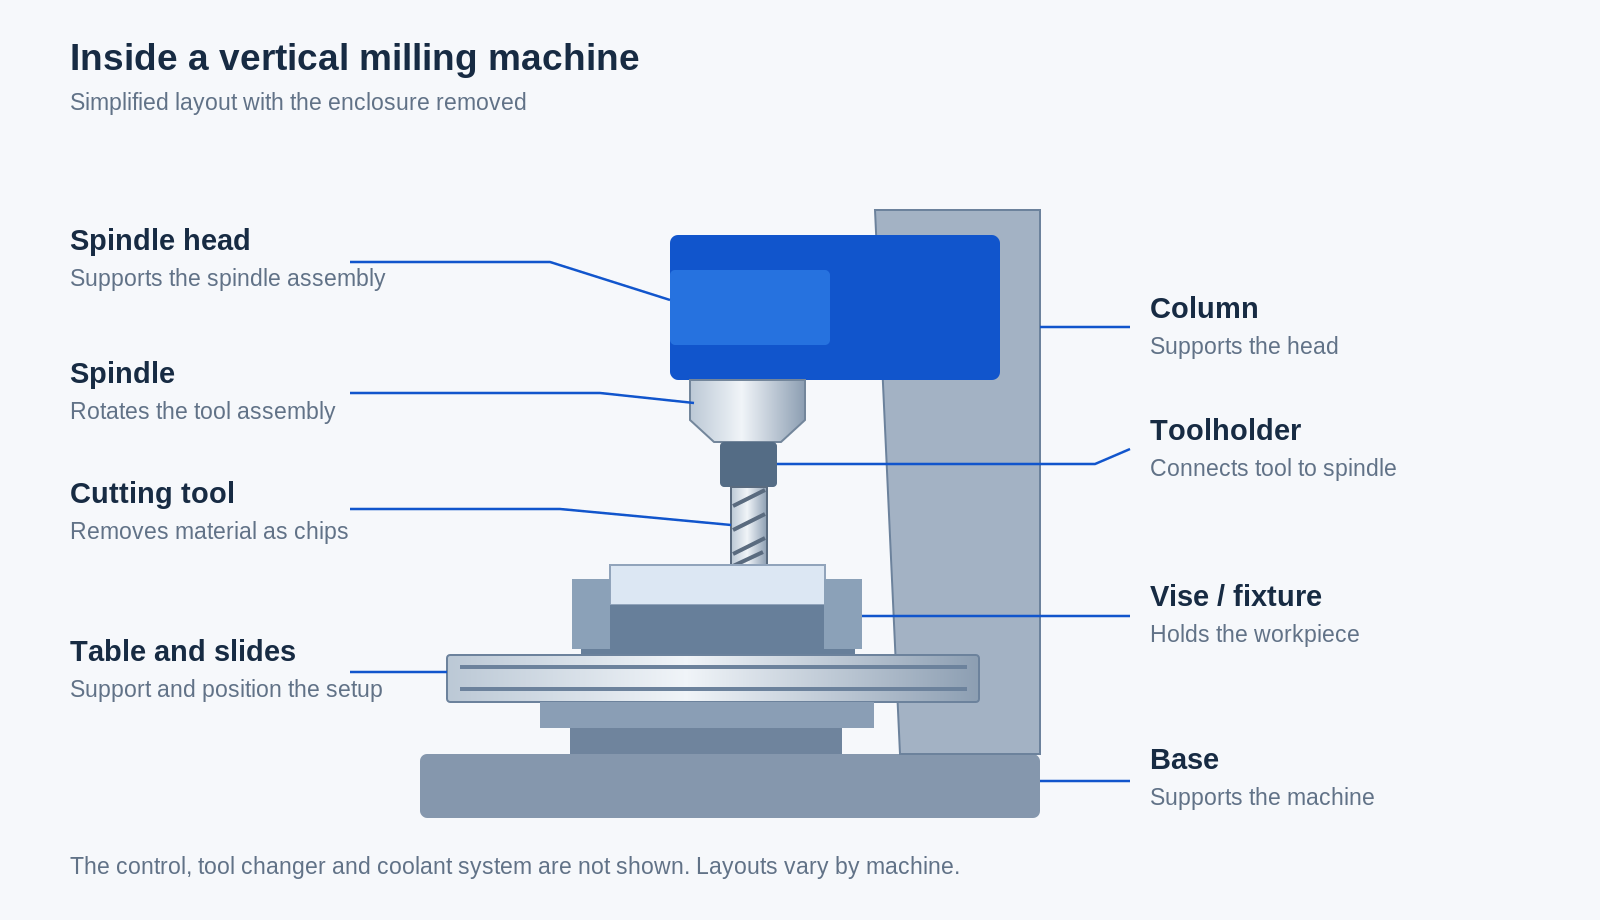
U hoeft niet elk onderdeel uit een machinehandleiding uit uw hoofd te leren. Begin met de onderdelen die het gereedschap vasthouden, het werkstuk vasthouden en deze ten opzichte van elkaar bewegen. Op een omsloten CNC-freesmachine zitten sommige van deze onderdelen achter plaatstaalbekleding, waardoor ze beter begrepen worden aan de hand van een vereenvoudigd schema.
De spindel houdt het snijgereedschap vast en laat het draaien
De spindel is de roterende assemblage in de machinekop. Hij houdt het snijgereedschap vast via een gereedschapshouder of een collet, afhankelijk van het type machine. Het snijgereedschap is het vervangbare onderdeel dat contact maakt met het materiaal; het is niet de spindel zelf. Een machine kan bijvoorbeeld een frontfrees gebruiken voor een uitsparing en dit daarna vervangen door een boor of een ander gereedschap.[1]
Dit onderscheid is nuttig wanneer een werkplaats spreekt over een ‘spindelprobleem’ of een ‘gereedschapswisseling’. Het eerste betreft de machineassemblage; het tweede kan simpelweg betekenen dat het gereedschap wordt gewisseld dat nodig is voor de volgende functie.
De tafel ondersteunt het onderdeel; de bankschroef of de opspaninrichting houdt het vast
Het werkstuk wordt meestal niet direct op de kale tafel bevestigd. Een bankschroef, klemmen of een speciaal ontworpen opspaninrichting houdt het stevig vast. De opspaninrichting moet bestand zijn tegen de snijkrachten, zonder de gebieden te blokkeren die het gereedschap moet bereiken.[3]
Voor onze montageplaat kan een bankschroef twee tegenoverliggende randen vastgrijpen. Maar deze randen kunnen niet worden bewerkt zolang ze verborgen zijn in de kaken. De machinist moet hier al vooraf over nadenken, in plaats van halverwege te ontdekken dat de volgende bewerking achter een klem ligt.
De basis, de kolom en de schuifassen ondersteunen de beweging.
De basis ondersteunt de machine en de kolom ondersteunt de kop of andere bewegende onderdelen. Schuifassen en geleidewegen beperken de beweging tot de bedoelde richtingen. Een zadel, indien aanwezig, is een tussenwagen onder de tafel. De opstelling hangt af van de freesmachine; niet elke machine heeft dezelfde stapeling van bewegende onderdelen.
Bij een knie-type freesmachine verheft en verlaagt de knie het zadel en de tafel. Een pinool zorgt voor axiale beweging van de spindel binnen de kop, terwijl een ram de kop naar of van de kolom toe kan verplaatsen. Dit zijn veelvoorkomende kenmerken van handbediende torenfreesmachines, maar ze komen niet bij elke freesmachine voor. [14]
Deze onderdelen vereisen zowel stijfheid als beweeglijkheid. Het gereedschap oefent druk uit op het materiaal tijdens het snijden. Als het gereedschap, de spanvorziening of het werkstuk te veel buigt, kan dit leiden tot trillingen, een ongelijkmatige afwerking of een functie die niet conform specificatie uitkomt.[10]
De besturing vertelt een CNC-machine waarheen deze moet gaan.
Bij een handbediende freesmachine stuurt de operator de bewegingen met behulp van handwielen en, indien aanwezig, aangedreven voedingen. Bij een CNC-freesmachine (computer numerical control) voeren motoren de door een programma opgegeven bewegingen uit. Op het besturingsscherm kan de operator ook posities, correctiewaarden, programma’s en de status van de machine controleren.[4]
Een digitale positie-indicatie alleen maakt een handbediende freesmachine nog geen CNC. Het kan de operator wel helpen om te zien waar een as zich bevindt, maar het aflezen van een positie is iets anders dan het laten uitvoeren van de bewerking door een programma.
Een gereedschapswisselaar bespaart de operator de noodzaak om bij elke gereedschapswisseling te stoppen.
Veel CNC-bewerkingscentra slaan meerdere gereedschappen op en wisselen deze automatisch uit. Onze montageplaat kan één frees voor de pocket, een boor voor de gaten en een afschuiningsgereedschap voor de gespecificeerde randen gebruiken. De machine kan elk gereedschap oproepen zonder dat een operator het handmatig tussen deze bewerkingen hoeft te vervangen.[5]
Dat is één reden waarom u zowel ‘CNC-freesmachine’ als ‘bewerkingscentrum’ hoort. Een bewerkingscentrum combineert doorgaans CNC-besturing met automatische gereedschapswisseling, zodat meerdere bewerkingen in één opspanning kunnen worden uitgevoerd. De termen overlappen in alledaags werkplaatsgebruik.
Wat beweegt wanneer de machine begint te frezen?
Er zijn twee bewegingen die duidelijk van elkaar moeten worden onderscheiden: het gereedschap draait, en de machine positioneert het ten opzichte van het werkstuk. Op een typische verticale freesmachine met drie assen beschrijven X en Y de verplaatsing over het werkgebied, terwijl Z langs de verticale spindelrichting loopt. Door deze bewegingen te coördineren kan het gereedschap een rechte lijn, een cirkel of een oppervlak met variërende hoogte volgen.[6][7]
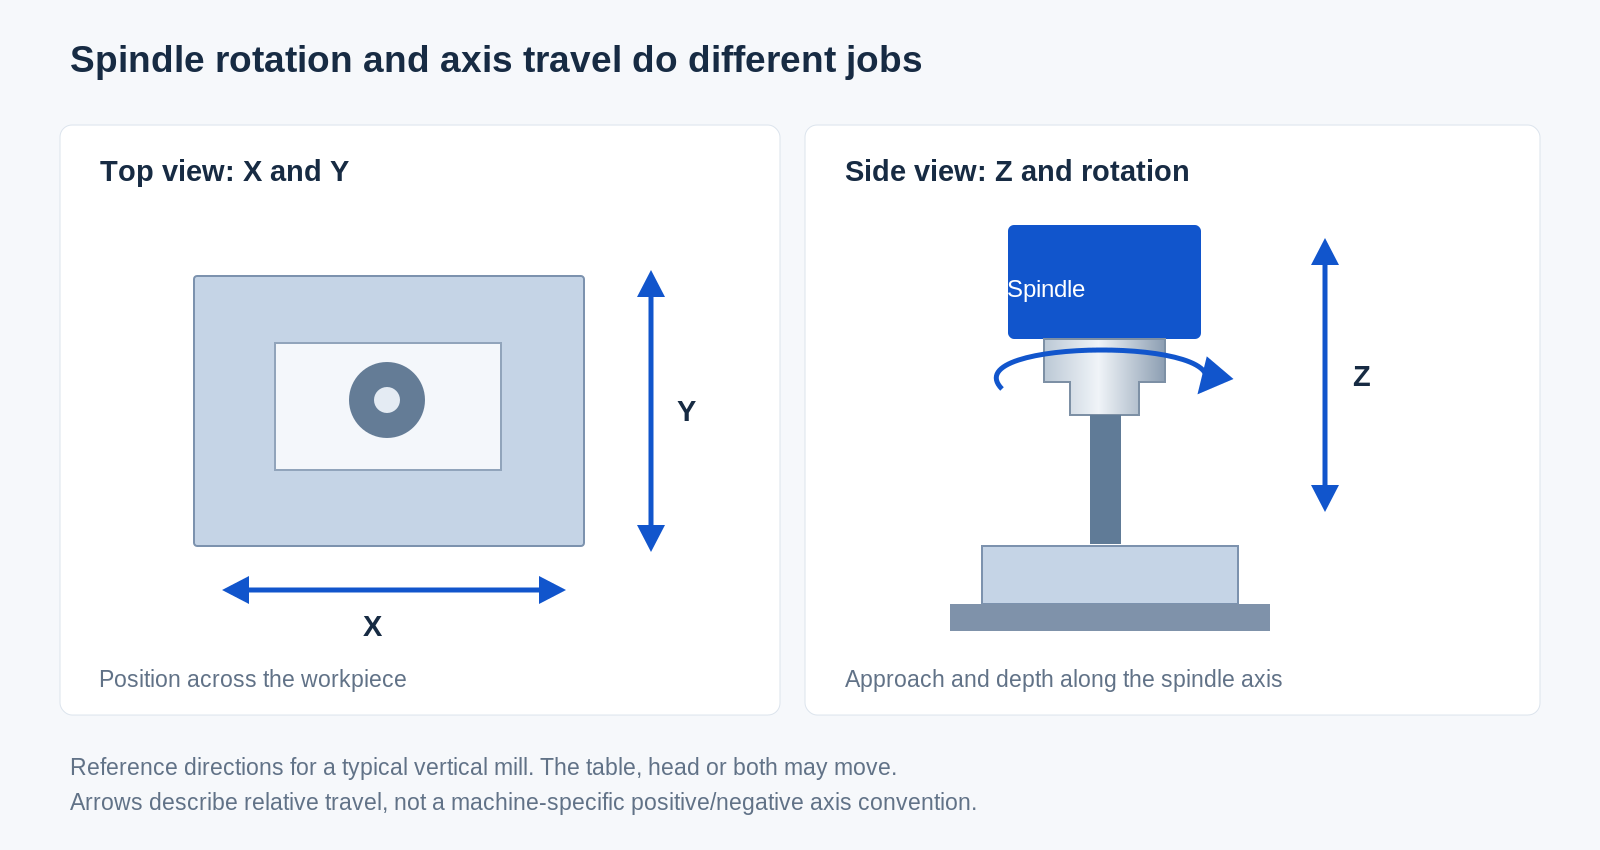
Hier is het iets verwarrende punt: het gereedschap lijkt mogelijk op dezelfde links-naar-rechtspositie te blijven terwijl de tafel zich verplaatst. Dat blijft wel gecontroleerde snijbeweging. Bij andere constructies beweegt de kop, of wordt de beweging verdeeld tussen kop en tafel. Belangrijk is de positie van de snijkant ten opzichte van het onderdeel.
Om de ondiepe pocket in de plaat te frezen, moet het gereedschap de vereiste diepte bereiken en zich over het te verwijderen gebied verplaatsen. Om een montagegat te boren, beweegt het naar de gatlocatie en voedt het langs de spindelrichting. Dit zijn verschillende taken die gebruikmaken van hetzelfde positioneringssysteem.
De machine heeft ook een referentiepunt voor het werkstuk nodig, evenals informatie over de lengte van elk gereedschap. Werkoffsets en gereedschapsoffsets verstrekken deze koppelingen. Zelfs een volkomen logisch programma kan op de verkeerde plaats frezen als de instelreferenties onjuist zijn.[3]
Voor een nadere blik op frezen, gereedschapsbanen en de volgorde van bewerkingen, zie hoe CNC-frezen werkt.
Handmatig of CNC? Verticaal of horizontaal?
Deze labels beantwoorden verschillende vragen. Handmatig of CNC geeft aan hoe de beweging wordt bestuurd. Verticaal of horizontaal geeft de oriëntatie van de spindel aan. Een verticale freesmachine is niet automatisch CNC, en een CNC-freesmachine is niet noodzakelijkerwijs verticaal.
Bij een verticale freesmachine is de spindelas verticaal; bij een horizontale freesmachine is de spindelas horizontaal. Beide kunnen freesbewerkingen uitvoeren, maar de positie van de spindel beïnvloedt hoe het onderdeel ten opzichte van het gereedschap wordt gepresenteerd.[1] De vergelijking tussen verticaal en horizontaal frezen behandelt het effect op de opspanning en het afvoeren van spaanders.
Sommige machines voegen roterende assen toe om de opspanning te draaien of te kantelen. Daardoor kan een andere vlakzijde bereikt worden zonder het onderdeel uit de opspanning te halen. Bij 3+2-bewerking positioneren de roterende assen het onderdeel of het gereedschap vóór de snede; bij gelijktijdige vijfassige bewerking kan de oriëntatie tijdens het snijden veranderen.[7]
U zult ook portaalvreesmachines tegenkomen, die zijn opgebouwd als een brug boven het werkgebied. Deze constructies worden gebruikt voor grote werkstukken en brede werktafels, hoewel een groot platform ook vele kleinere onderdelen kan dragen.[8]
Behandel deze benamingen niet als een rangschikking van basis naar beste. Voor de montageplaat is het grootste deel van het werk toegankelijk van bovenaf. Het toevoegen van meer assen verbetert deze kenmerken niet automatisch. Het wordt pas nuttig wanneer een andere zijvlak, een schuin geboord gat of de opspanmethode het extra bewegingsbereik rechtvaardigt.
Wat kunt u op een freesmachine maken?
Een freesmachine is bijzonder geschikt wanneer een onderdeel vlakke vlakken, uitsparingen, groeven, schouders of een gevormde omtrek nodig heeft. In een bewerkingscentrum kunnen boor-, ruim- en tapgereedschappen gaten en schroefdraad aanbrengen naast de freesbewerkingen. Één machine kan dus meerdere soorten bewerkingen uitvoeren; ze hoeven niet allemaal ‘frezen’ te heten.[2][11]
Voorbeelden zijn:
- Montageplaat of steun: Vlakke montagevlakken, buitenafmetingen, groeven en gatposities.
- Uitrustingbehuising: Interne uitsparingen, dekselafzettingen en toegankelijke openingen.
- Montagefixture: Positioneringsvlakken en nauwkeurig onderling gerelateerde gaten voor het vasthouden van andere onderdelen.
- Kunststof geleidingblok: Kanalen, bevestigingskenmerken en de vlakken die een bewegende component geleiden.
- Gevormde inzetstukken: Vormgegeven vlakken die worden geproduceerd door gecoördineerde gereedschapsbeweging.
De vorm alleen zegt niet hoe eenvoudig de bewerking zal zijn. Een open uitsparing en een diepe, smalle uitsparing zijn allebei pockets, maar de diepere uitsparing biedt het gereedschap minder ruimte en vereist meer reikwijdte.
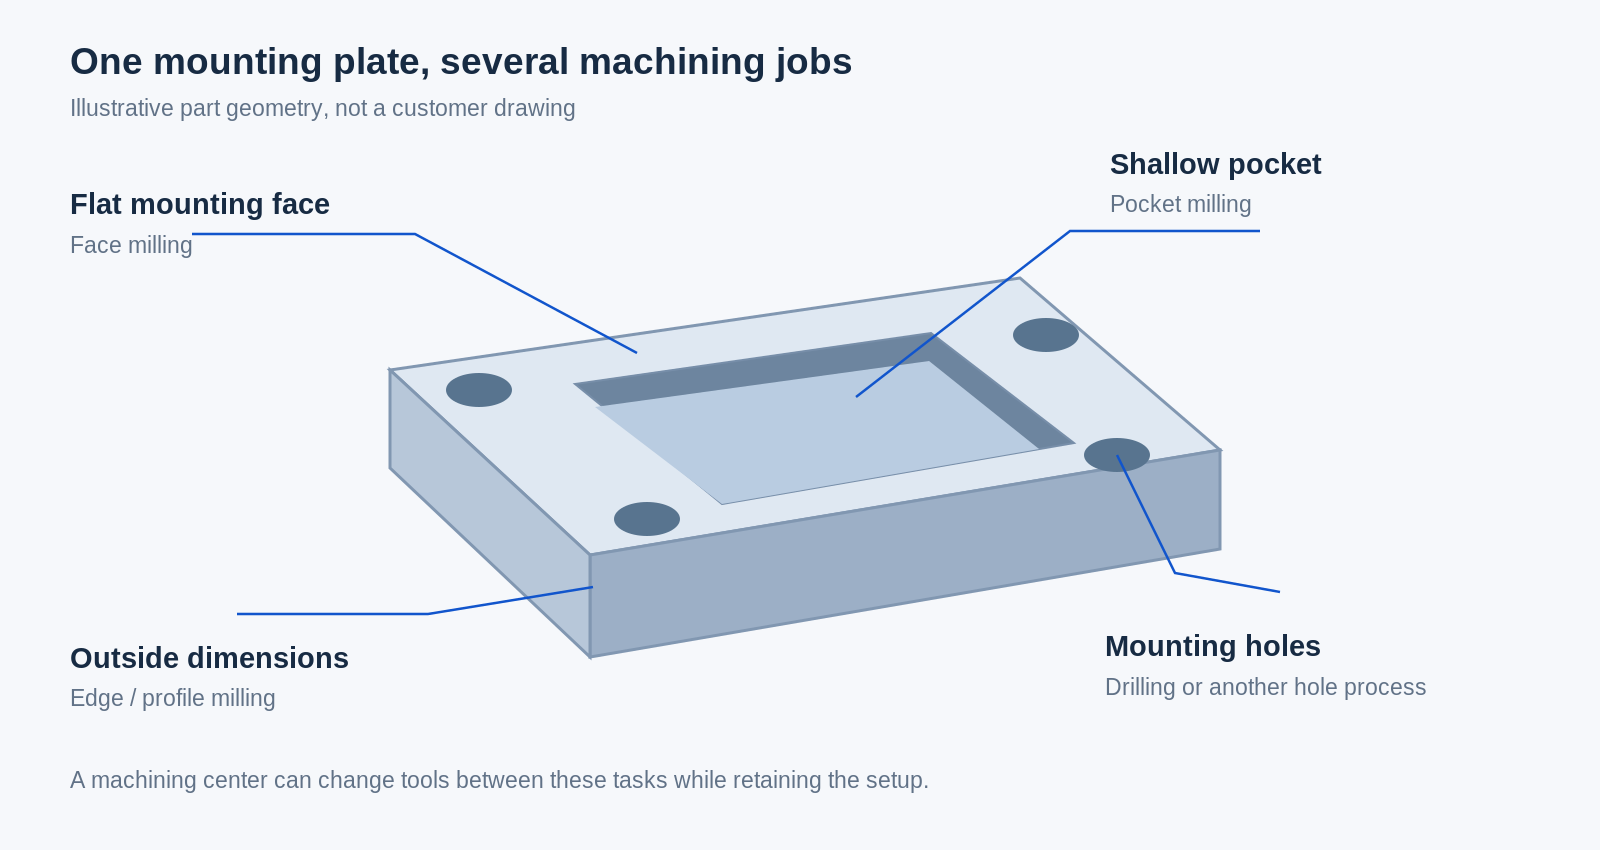
In ons voorbeeld met de plaat zou een machinist mogelijk eerst een referentievlak voorbereiden, vervolgens de uitsparing bewerken, de montagegaten maken en ten slotte de buitenranden afwerken in een latere opspanning. De exacte volgorde hangt af van de tekening en van de manier waarop de plaat kan worden opgespannen. Het nuttige om op te merken is dat elk kenmerk zowel een geschikt gereedschap als toegang tot het materiaal vereist.
Onze CNC-gefreesde onderdelenpagina toont meer van deze vormen samen.
Hoe verschilt een freesmachine van een draaibank of een boormachine?
De meest voor de hand liggende aanwijzing is de hoofdbeweging tijdens het snijden. Bij conventionele draaibewerking draait het werkstuk terwijl het snijgereedschap erlangs wordt aangevoerd. Deze opstelling is geschikt voor diameters, schouders en andere kenmerken die rondom het roterende onderdeel zijn georganiseerd. Bij frezen wordt de rotatie geleverd door het freesgereedschap. Een as kan beide bewerkingen vereisen: gedraaide diameters en een gefreesde vlakheid.[7]
Een boormachine voert voornamelijk een roterend boorgereedschap langs de asrichting in het werkstuk. Een freesmachine ondersteunt daarnaast ook een gecontroleerde aanvoer dwars op het werkstuk voor zijdelingse snijbewerkingen. De vergelijkbare uitstraling van een open freesmachine en een boormachine maakt ze niet onderling uitwisselbaar. Ga er niet vanuit dat een boormachine geschikt is voor zijfrezen; gebruik uitsluitend machines en gereedschappen die specifiek zijn ontworpen voor deze bewerking.
Dan is er de CNC-router. Routers en freesmachines kunnen beide een roterend gereedschap langs geprogrammeerde paden bewegen. Veel routers zijn geconfigureerd voor plaatmateriaal, terwijl freesmachines meestal vastgeklemde blokken en machineonderdelen bewerken. Maar de grens is niet absoluut: sommige portaalvreesmachines bewerken zowel metalen als kunststoffen. De constructie van de machine, de gereedschappen en de specifieke opdracht zijn belangrijker dan het label alleen.[8]
Waaruit blijkt of een freesmachine geschikt is voor het onderdeel?
De afmeting van de machine is een beginpunt, maar het feit dat “het op de werktafel past” is nog geen volledig antwoord. Een opspanopstelling vereist ook ruimte voor de bankschroef of de klemmen, de gereedschapshouder en de bewegingen die nodig zijn om het werkstuk te benaderen. In de officiële specificaties van de machine worden de asverplaatsing, de afstand tussen spindel en werktafel en de draagcapaciteit van de werktafel afzonderlijk vermeld — en terecht.[9]
Asverplaatsing en vrij ruimte
Een plaat kan wel op de werktafel passen, terwijl een bepaalde rand buiten de beschikbare asverplaatsing ligt. Een hoge opspanvoorziening kan te weinig ruimte overlaten voor een lange boor. Beschouw het onderdeel, de opspanvoorziening en het gereedschap als één geïntegreerde opstelling die volledig binnen de werkruimte moet passen, in plaats van alleen de afmetingen van het onderdeel los van elkaar te controleren.
De spindel en de bewerkingsomstandigheden
Het maximale toerental (rpm) is slechts één spindelspecificatie. Koppel, vermogen en de gereedschapsaansluiting beïnvloeden eveneens wat de machine kan uitvoeren. Het hoogste toerental dat in een brochure wordt vermeld, zegt niets over hoe goed een bepaald gereedschap in een bepaald materiaal zal presteren.[9]
Aluminium, roestvast staal en titanium vereisen verschillende freesbenaderingen. Ook de legering en de materiaaltoestand zijn van belang, dus “staal” is doorgaans onvoldoende informatie om de opdracht te plannen. Onze materiaaloverzicht biedt een overzicht van de materiaalfamilies die op de hele website worden gebruikt.[12]
Ondersteuning en gereedschapsbereik
Een klein onderdeel kan nog steeds lastig zijn als het een dunne wand of een diepe kenmerking heeft. Een lang gereedschap is gevoeliger voor doorbuiging, en een slecht ondersteund werkstuk kan gaan trillen. De oplossing kan bestaan uit een andere opspanvoorziening, een korter gereedschap of een wijziging in de oriëntatie, in plaats van een grotere machine.[10]
Voor de plaat: vergelijk een brede, ondiepe uitsparing met dezelfde uitsparing die is ingeperst tussen dunne wanden. De buitenafmetingen zijn niet veranderd, maar de ondersteuning tijdens het bewerken wel. Daarom begint een nuttige bewerkingsbespreking met de technische tekening, niet alleen met het machine-model.
Enkele veelgestelde vragen
Kan een freesmachine gaten boren?
Ja. Een freesmachine of bewerkingscentrum kan een boor vasthouden en deze op de vereiste positie plaatsen. Afhankelijk van het gat kan een andere gereedschapssoort worden gebruikt om het te vergroten of af te werken. Het boren van een gat op een freesmachine verandert de naam van de bewerking niet — het blijft boren.[11]
Kan een freesmachine een rond onderdeel maken?
Ja. Een CNC-freesmachine kan ronde kenmerken produceren door de coördinatie van haar assen. Maar een grotendeels cilindrisch onderdeel is vaak beter geschikt voor draaibewerking. Een ronde vorm alleen bepaalt de keuze nog niet; bekijk ook de overige kenmerken en hoe het onderdeel kan worden ingespannen.[11]
Betekent CNC dat de machine zonder operator werkt?
Nee. Een programma automatiseert de opgegeven bewegingen, maar iemand moet nog steeds de opspanning voorbereiden, geschikte gereedschappen laden, referentiepunten instellen en het werk controleren. Automatische cycli elimineren niet de noodzaak van een goed opgeleide operator of de veiligheidsafdekkingen en veiligheidsprocedures van de machine.[13]
Begin met het onderdeel dat u wilt maken
Zodra u de spindel, de opspanmethode en de asbeweging hebt geïdentificeerd, wordt een freesmachine veel eenvoudiger om te begrijpen. In het voorbeeld van de montageplaat verklaart de uitsparing waarom de tafel en de frees gecoördineerde beweging nodig hebben; de gaten verklaren waarom gereedschappen moeten worden gewisseld; en de ingeklemde randen verklaren waarom mogelijk een andere opspanning nodig is.
U hoeft niet met een voorkeursmachine-model aan te komen om een onderdeel te bespreken. Een technische tekening, materiaal, aantal en een duidelijke toelichting over waar het onderdeel in moet passen, brengen het gesprek veel verder. Wanneer u klaar bent om het daadwerkelijke onderdeel te bespreken, behandelt onze CNC-freesdienstpagina de volgende stap.
Bronnen en aanbevolen verdere leesstof
Fabrikantdocumentatie en technische referenties voor de bovenstaande beschrijvingen.
[1] Haas Automation — Handleiding voor de bediener van een freesmachine: Inleiding
[2] Sandvik Coromant — Kennis over frezen
[3] Haas Automation — Handleiding voor de bediener van een freesmachine: Opspanning van het onderdeel
[4] Haas Automation — Handleiding voor freesbewerkingsmachines: Bedieningsdisplay
[5] Haas Automation — Handleiding voor freesbewerkingsmachines: Paraplu-wisselinstallatie voor gereedschappen
[6] Haas Automation — Handleiding voor freesbewerkingsmachines: Programmeren
[7] Autodesk — Fusion voor productie: Frezen, meervoudige assen en draaien
[8] Haas Automation — Gantry-serie
[9] Haas Automation — VF-2: Technische specificaties
[10] Sandvik Coromant — Trillingen bij frezen
[11] Sandvik Coromant — Frezen van gaten en holtes/pockets
[12] Sandvik Coromant — Frezen van verschillende materialen
[13] Haas Automation — Handleiding voor freesbewerkingsmachines: Veiligheid
[14] Bridgeport — Installatie-, bedienings- en onderhoudshandleiding voor Series I-freesmachines



