Op deze pagina
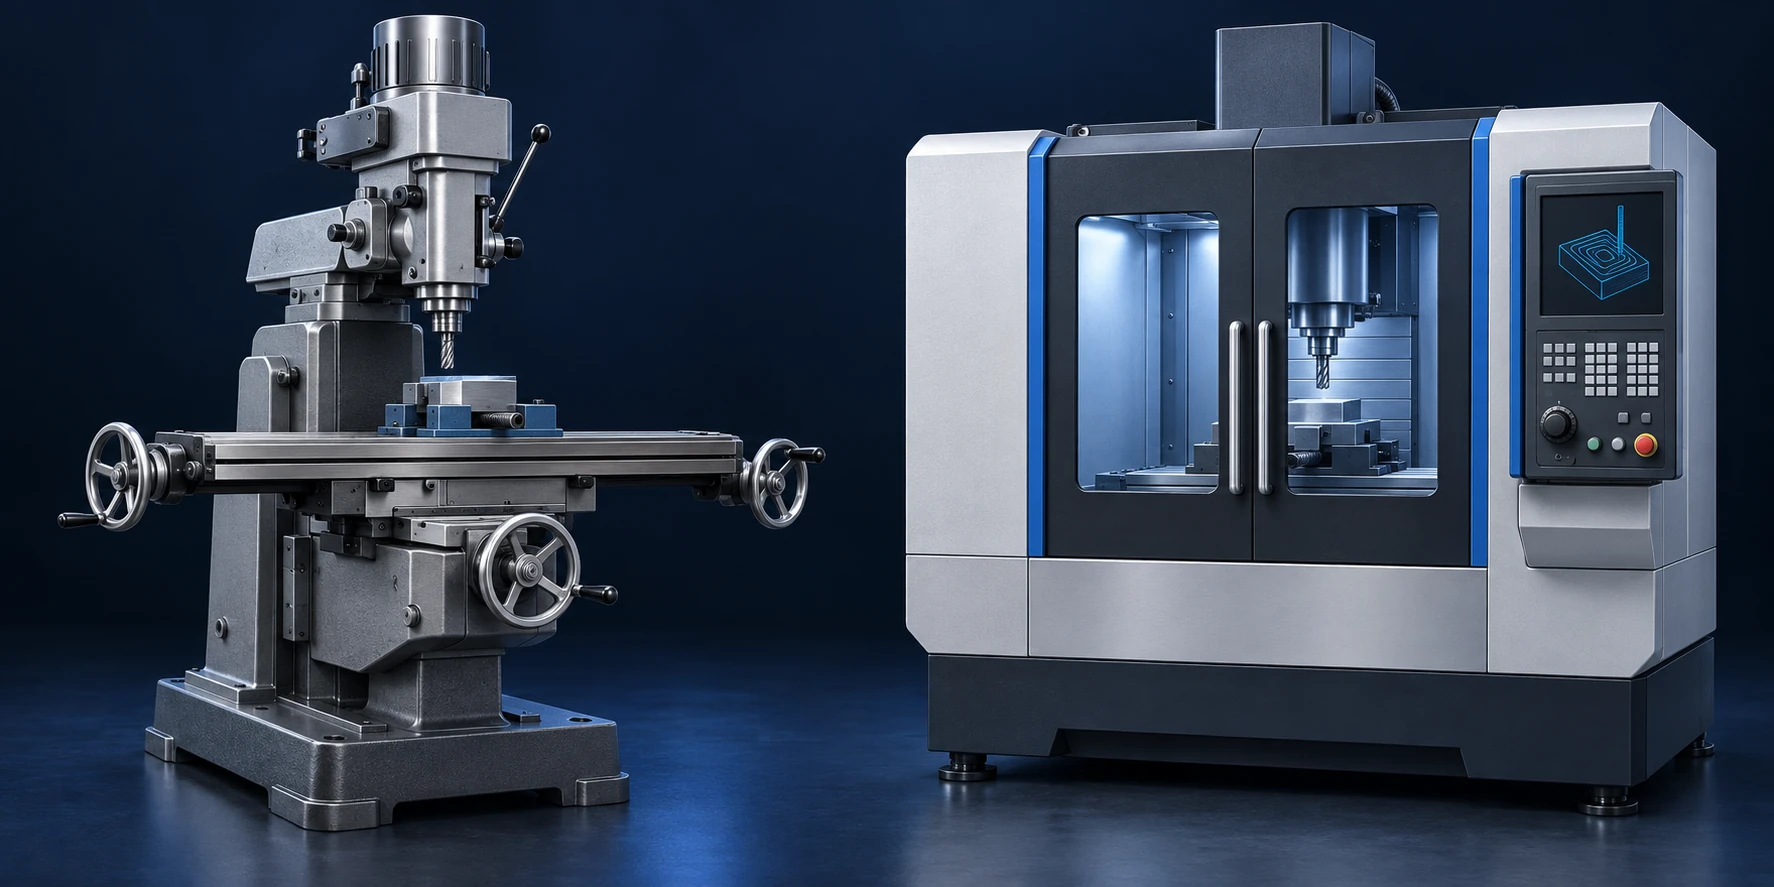
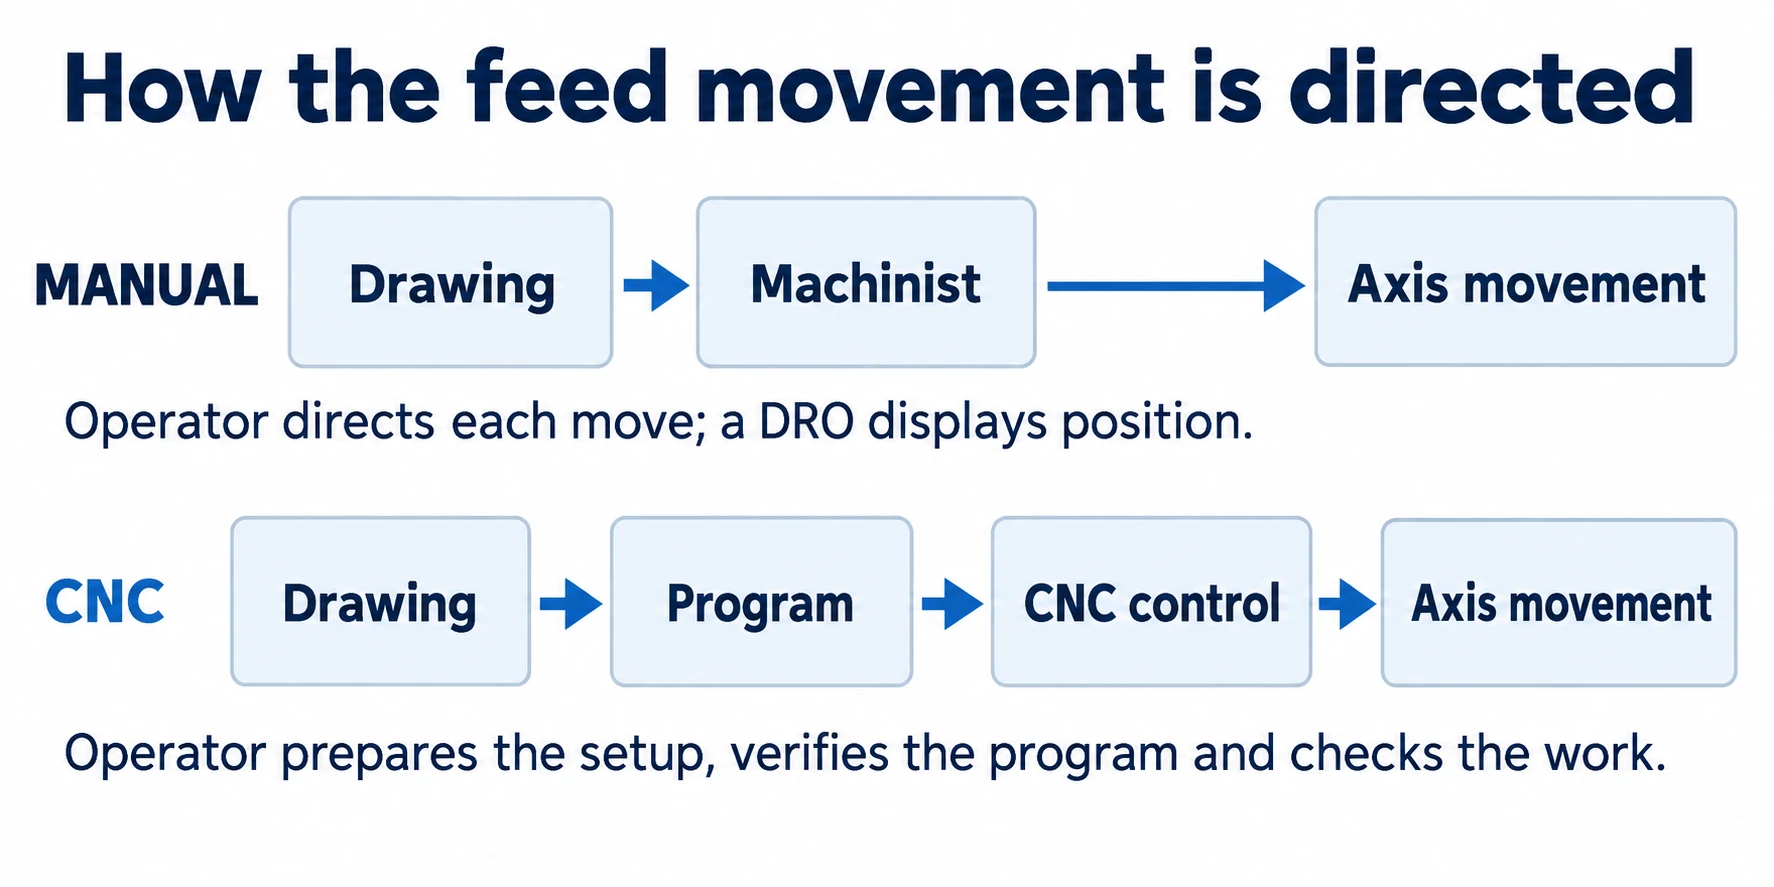
Bij handmatig frezen bepaalt de machinist elke beweging zelf. CNC (computer numerical control)-frezen gebruikt een programma om de bewegingen van de machine te sturen. Een handmatige freesmachine kan een praktische keuze zijn voor een paar eenvoudige sneden; CNC wordt vooral nuttig wanneer een opdracht verbonden curves, veel coördinaten of herhaalde kenmerken omvat. Het verschil zit in de manier waarop het werk wordt bestuurd, niet in het feit dat een motor de frees aandrijft. [1][2]
Neem een opspanstop die één aanpassingsgroef vereist. Een ervaren machinist met een geschikte opstelling kan deze opdracht mogelijk afronden zonder een CNC-programma voor te bereiden. Geef de stop een gebogen profiel, voeg meerdere gatposities toe of vraag volgende maand een nieuwe batch aan, en het opslaan van de bewegingen in een programma wordt veel nuttiger.
Dit artikel vergelijkt die werksituaties. Voor de snijprincipes achter beide methoden, zie hoe CNC-frezen werkt.
Hoofdafbeelding: AI-gegenereerde conceptillustratie van een handmatige freesmachine en een CNC-bewerkingscentrum; geen foto van VETCNC-apparatuur.
Handmatig vs. CNC-frezen in één oogopslag
| Vraag | Handmatig frezen | CNC-frezen |
|---|---|---|
| Wie stuurt de voedingsbewegingen? | De machinist, via handwielen en eventueel gemonteerde motorische voedingen. | De besturing volgt geprogrammeerde posities, paden en voedingssnelheden. |
| Wat is een eenvoudige startopdracht? | Een paar toegankelijke vlakken, groeven of gaten. | Een contour, een patroon van herhaalde kenmerken of een reeks die de moeite waard is om op te slaan. |
| Wat moet worden voorbereid? | Werkstukopspanning, referenties, gereedschappen en de volgorde van de sneden. | Dezezelfde items, plus een geschikt programma en de verificatie daarvan. |
| Hoe worden curves geproduceerd? | Geschikte accessoires of gecoördineerde handmatige methoden; complexiteit vergroot de werklast. | Gecoördineerde asbeweging volgt geprogrammeerde lijnen en curves. |
| Wat kan worden hergebruikt? | Opspaninrichtingen, aanslagen, aantekeningen en de werkwijze van de operator. | Opspaninrichtingen en opstellingsregistraties, plus het programma voor de juiste revisie. |
| Waar richt de operator zijn aandacht op? | Het sturen van bewegingen en het controleren van de voortgang tijdens de opdracht. | Het voorbereiden en valideren van het proces, het laden, bewaken en controleren van onderdelen. |
De mechanische bewerking overlapt: bij beide methoden is een ondersteund werkstuk en geschikte snijgereedschappen vereist. De belangrijkste verandering betreft de omvang van de bewegingsvolgorde die de machine na voorbereiding zelfstandig kan uitvoeren. [2][10]
Wat verandert er aan de bediening?
Handwielen, aangedreven voedingen en digitale afleesapparaten
Op een conventionele handmatige freesmachine positioneert de operator het werkstuk en stuurt elke bewerking aan. Een handwiel verplaatst een as; een geïnstalleerde aangedreven voeding kan dit met een geselecteerde snelheid doen. De machinist bepaalt nog steeds wanneer hij moet starten, stoppen, van richting moet veranderen of naar de volgende functie moet overgaan.
Een digitaal afleesapparaat, of DRO, maakt het aflezen van de positie eenvoudiger. In plaats van uitsluitend te vertrouwen op een verdeeld handwielverdeling, kan de operator een positiewaarde zien ten opzichte van een gekozen referentiepunt. De DRO rapporteert de verplaatsing; de operator stuurt de bewerking nog steeds aan. [1]
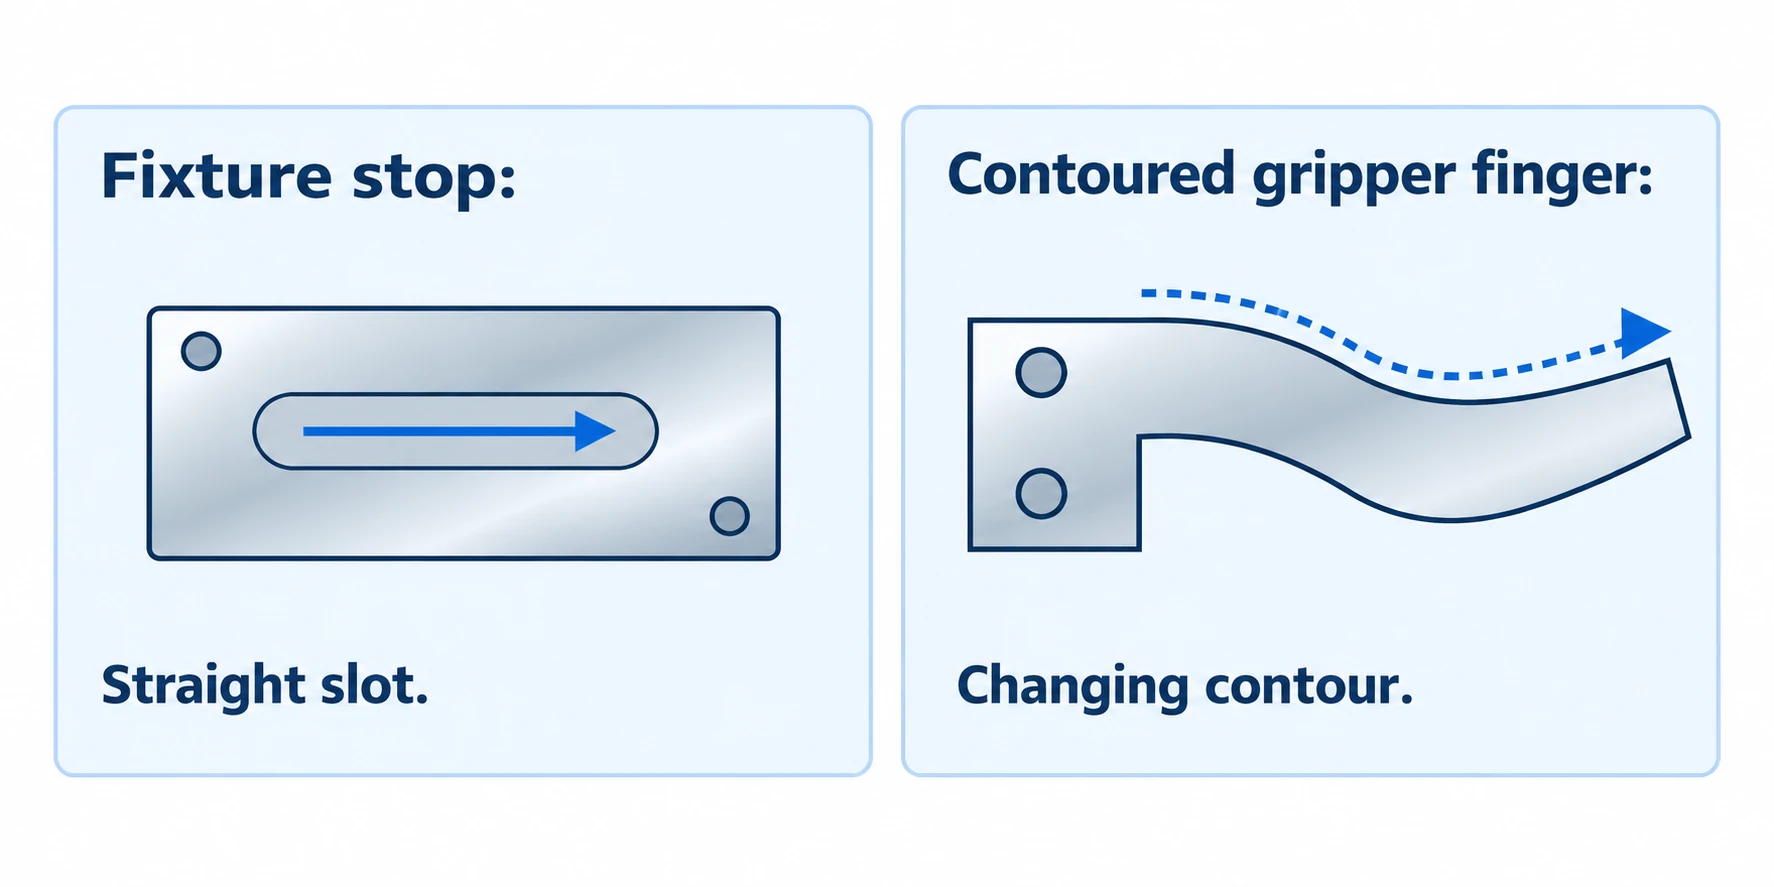
Voor de aanpassingsgroef moet de machinist de positie en diepte ervan vaststellen en vervolgens de verplaatsing langs de lengte ervan leiden. Een aangedreven voeding kan ondersteuning bieden bij een rechte doorgang. Het toevoegen van een boog of een reeks wisselende coördinaten vergroot de hoeveelheid positioneringswerk die moet worden beheerd.
Een CNC-programma slaat de volgorde op
Een CNC-programma specificeert bewegingen en snijvoorwaarden die de besturing in volgorde kan uitvoeren. De operator stelt de werkpositie vast, laadt de gereedschappen en voert de relevante correctiewaarden in of meet deze. Deze correctiewaarden koppelen de geprogrammeerde posities aan de werkelijke opstelling. [3]
Voor een herhaald gatpatroon kan de besturing terugkeren naar een opgeslagen reeks posities voor opeenvolgende bewerkingen. Voor een gebogen profiel kan de besturing assen coördineren om de contour te volgen. Dit is bijzonder nuttig wanneer het gewenste pad lastig met de hand te reproduceren zou zijn. [4]
Eenvoudige onderdelen kunnen ter plaatse via ondersteunde functies worden geprogrammeerd op de besturing; ingewikkelder geometrie kan worden voorbereid in computerondersteunde productie (CAM)-software. Toolroom CNC-besturingen kunnen basisprogrammering vereenvoudigen, zodat een eenmalige opdracht geen langdurige offline-programmeerperiode hoeft te omvatten. [5][6]
De joghandgreep van een CNC-machine wordt ook gebruikt voor positionering en instelling. Het zien van een handwiel naast een scherm zegt u niet dat de machine handmatig is. Onze gids over freesmachineonderdelen en beweging legt de hardware gedetailleerder uit. [6]
Waar handmatig frezen zinvol is
Een paar directe sneden op een uniek onderdeel
Handmatig frezen is het overwegen waard wanneer de geometrie eenvoudig te positioneren is en de opdracht weinig herhaalde bewegingen vereist. Voorbeelden zijn het vlakfrezen van een klein blok, het frezen van een toegankelijke rechte groef of het aanbrengen van een klein aantal gaten. Deze taken vereisen geschikte gereedschappen en positionering, maar vereisen niet per se computergestuurde besturing. [1][7]
Keer terug naar de opspanstop. Neem aan dat het een rechthoekig grondvlak is, de groef recht is en de vereiste afmetingen binnen het aangetoonde vermogen van de werkplaats vallen. Zodra het grondvlak is ingespannen en de referenties zijn vastgesteld, kan de machinist een korte reeks bewegingen uitvoeren. Er is mogelijk weinig voordeel bij het opslaan van die reeks als slechts één stop nodig is.
Dat voordeel volgt uit de hoeveelheid voorbereiding die deze specifieke opdracht vereist. Een geschikt CNC-programma dat al in de bibliotheek van de werkplaats aanwezig is, zou de vergelijking veranderen. Evenzo zou het al gemonteerde juiste gereedschap op één machine de vergelijking beïnvloeden. Voor deze stop is de nuttige vraag welke beschikbare opstelling de vereiste snede met de minste voorbereiding uitvoert.
Een gemeten aanpassing aan een bekende functie
Soms is een kleine wijziging aan een opspaninrichting nodig na een proefopbouw. Stel dat de spelinggroef moet worden verlengd en de ingenieur heeft het nieuwe eindpunt gespecificeerd, evenals de oppervlakken die onaangetast moeten blijven.
Als de opspaninrichting veilig kan worden ingespannen en de functie toegankelijk is, kan een korte handmatige bewerking handig zijn. De machinist kan de referentie vaststellen, de geplande aanpassing uitvoeren en het resultaat meten. Er is geen behoefte om de gehele productievolgorde opnieuw op te bouwen alleen om één extra snede te bespreken.
De tekenwijziging behoort nog steeds tot het projectdossier. Anders kan de volgende opspaninrichting op basis van de oude versie worden vervaardigd en dezelfde aanpassing vereisen. De aanpassing moet volgen op de goedgekeurde wijziging, inclusief de nieuwe inspectievereisten.
Handmatig werk blijft ook nuttig om te leren hoe positionering en bewerking met elkaar samenhangen. Studenten kunnen direct observeren welk effect een voedingsbeweging of een dieptewijziging heeft. De opleiding moet onder meer omvatten: werkstukopspanning, beveiliging en veilige bediening; vertrouwdheid met de handwielen is slechts een onderdeel van de vaardigheid. [13]
Waar CNC-frezen zijn voorbereidingstijd verdiend
Krommen en gecoördineerde bewegingen
Een gekromde greepvinger stelt een ander probleem dan een rechte sleuf. De werkzijde kan een rechte lijn overgaan in een boog en vervolgens in een andere kromme. Het volgen van die vorm vereist gecoördineerde beweging in plaats van een reeks onafhankelijke rechte voedingen.
CNC-interpolatie coördineert assen om geprogrammeerde lijnen en bogen te genereren. Met geschikte CAM-software en machinecapaciteit kunnen complexere profielen worden omgezet in een reeks gereedschapsbewegingen. Het praktische voordeel is dat de machinist de vorm kan voorbereiden en verifiëren, en daarna hetzelfde pad herhaaldelijk kan uitvoeren. [4][9][2]
Handmatige machines kunnen ook gekromde kenmerken produceren. Een draaitafel biedt bijvoorbeeld gecontroleerde rotatie voor cirkelvormige bewerkingen en positionering. Maar een handige cirkelvormige opstelling lost niet elke onregelmatige contour op. Meerdere wisselende stralen of een vrije vorm kunnen de handmatige methode steeds onhandiger maken. [7]
Hier kan CNC zelfs bij één onderdeel de moeite waard zijn. De reden is het pad dat moet worden gevolgd, niet het aantal bestelde stuks.
Herhaalde kenmerken en herhaalde bestellingen
Neem een gereedschapsblok met veel gatposities. Een CNC-boorcyclus kan zich herhalen op geprogrammeerde coördinaten en verwerkt de aanrijbeweging, het boren en de terugtrekbeweging voor elke positie. De operator hoeft elk gat niet langer handmatig te positioneren. [12]
Het voordeel neemt toe wanneer de operator anders een lange lijst coördinaten herhaaldelijk zou moeten afwerken. Een opgeslagen reeks vermindert dat routinematige positioneringswerk. Een bewerkingscentrum met een automatische gereedschapswisselaar kan ook binnen de cyclus van gereedschap wisselen; CNC machines zonder deze uitrusting vereisen nog steeds handmatige gereedschapswisseling. [5]
Bewaar voor een latere bestelling het programma samen met de tekeningsrevisie, de informatie over de opspaninrichting, de gereedschapslijst en de instellingsverwijzingen. Een bestand met de naam “final.nc” laat te veel aan gissing over. De operator moet zowel de instelling reconstrueren als het programma opnieuw laden. [3][9]
Ook handmatige series kunnen profiteren van anslagstukken, opspaninrichtingen en georganiseerde werkbladen. De vergelijking betreft de werkelijke hoeveelheid positionering, hantering en controle die per onderdeel rest, in plaats van de bewering dat handmatig werk telkens weer vanaf nul begint.
Welke methode is sneller of goedkoper?
Scheid de voorbereiding van het werk dat bij elk onderdeel wordt herhaald. Het programmeren en valideren van een nieuwe CNC opdracht kan aanvankelijk langer duren, terwijl een herbruikbare cyclus de herhaalde tijd kan verminderen. Handmatig werk kan een korte voorbereidingsfase hebben voor een eenvoudige functie, maar vereist meer directe hantering naarmate de hoeveelheid toeneemt.
Vergelijk een handmatige route met 30 minuten batchvoorbereiding en 20 minuten per onderdeel met een CNC-route met 90 minuten voorbereiding en 8 minuten per onderdeel. Voor deze berekening voldoen beide routes aan dezelfde tekening en omvatten zij dezelfde scope voor hantering en controle.
| Werkplaatsduur | Handmatige route | CNC-route |
|---|---|---|
| Voorbereiding van de batch | 30 minuten | 90 minuten |
| Herhaald werk per onderdeel | 20 minuten | 8 minuten |
| Totaal voor 1 onderdeel | 50 minuten | 98 minuten |
| Totaal voor 5 onderdelen | 130 minuten | 130 minuten |
| Totaal voor 20 onderdelen | 430 minuten | 250 minuten |
Voor beide routes geldt: totale werkplaatsduur = batchvoorbereiding + (aantal × herhaalde tijd per onderdeel). Met deze invoergegevens vereist de CNC-route 60 extra minuten voorbereiding en bespaart 12 minuten per onderdeel. Bij vijf onderdelen heffen deze verschillen elkaar op. Wijzig het programma, de opspaninrichting of de snijtaak, en het snijpunt verschuift eveneens.
Dit is een vergelijking van tijd, geen prijsopgave. De prijs van een werkplaats weerspiegelt ook verschillende arbeids- en machinekosten, materiaal, gereedschap, inspectie en eventuele nabewerkingsactiviteiten. Indien het laden of de voorbereiding overlapt met een andere activiteit, wijkt de totale levertijd af van een eenvoudige optelling van de uren. Een lagere cyclusduur op zich beantwoordt geen van beide vragen.
Voor een daadwerkelijke bestelling moet u dezelfde hoeveelheid en hetzelfde bereik vergelijken. Controleer met name of één offerte de voorbereiding van de opspaninrichting omvat, terwijl de andere ervan uitgaat dat deze al bestaat. Onze CNC-bewerkingskosten- en offertevergelijkingsgids behandelt die verschillen, zonder een vaste batchgrootte aan te geven voor het wisselen tussen methodes.
Nauwkeurigheid en oppervlaktekwaliteit: wat verbetert CNC eigenlijk?
CNC biedt directe controle over geprogrammeerde posities en gecoördineerde banen. Dit is vooral waardevol wanneer meerdere kenmerken in dezelfde volgorde moeten worden bewerkt of wanneer een contour handmatig moeilijk te genereren is. Het maakt ook herhaling van een gevalideerde volgorde eenvoudiger. [4]
Een ervaren handmatige machinist kan nauwkeurig werk leveren op geschikte onderdelen. Beide methodes zijn nog steeds afhankelijk van de fysieke bewerkingsopstelling. Een lang gereedschap kan buigen, een dunne wand kan vervormen en slijtage van de machine kan het resultaat beïnvloeden. De freessuggesties van Sandvik noemen het freesgereedschap, de gereedschapshouder, de machine, het werkstuk en de opspaninrichting als oorzaken van trillingen. [10]
Stel u bij de opspanstop voor dat de sleuf consistent op de juiste positie wordt geplaatst, maar te smal blijft. Herhalen van de positie is niet voldoende: de gereedschapsafmeting, het snijgedrag en de meetmethode moeten worden onderzocht. Omgekeerd kan een sleuf wel de juiste breedte hebben, maar verkeerd zijn gepositioneerd. Deze twee fouten vereisen verschillende correctiemaatregelen.
Het laatste cijfer van een DRO en de kleinste weergegeven stapgrootte van een CNC-besturing zijn details van de positieweergave, geen garantie voor de nauwkeurigheid van het afgewerkte onderdeel. Het onderdeel moet worden gemeten met een methode die geschikt is voor de gestelde eis. [1][6]
De oppervlakteafwerking hangt ook af van de vorm van het snijgereedschap, de voeding en de ongelijkmatigheid (runout). Een geprogrammeerde voeding zorgt voor een consistente beweging; een geschikte aangedreven voeding kan ook helpen bij een rechte handmatige bewerking. Het wijzigen van de besturingsmethode compenseert niet voor een beschadigde snijkant of een instabiele opspanning. [10][11]
Daarom noemt een nuttige vergelijking expliciet de betreffende kenmerken: sleufbreedte, gatpositie, vlakheid of een gespecificeerde oppervlakteafwerking. Een algemene bewering dat één methode ‘nauwkeuriger’ is, laat te veel onduidelijk.
Wat de operator nog steeds zelf moet doen
Op een handmatige freesmachine bepaalt de machinist de voeding, houdt de positie in de gaten en beslist wanneer hij naar de volgende bewerking overgaat. Het lezen van de technische tekening, het selecteren van gereedschappen en het controleren van de voortgang maken deel uit van dit hands-on werk.
CNC verplaatst een groter deel van dat werk naar de voorbereiding. Iemand moet het programma maken of controleren, de offsetwaarden vaststellen, de vrij ruimten verifiëren en de eerste proefbewerking uitvoeren. Grafische weergave en simulatie van het programma kunnen helpen bij het controleren, maar de fysieke opspanning moet nog steeds overeenkomen met wat was gepland. [9]
Zodra de cyclus is gevalideerd, kunnen sommige bewerkingen zonder dat de operator elke beweging aanstuurt worden uitgevoerd. Het laden van het werkstuk, de toestand van het gereedschap, de spaanders en de inspectie blijven echter aandacht vereisen. Een geautomatiseerde cyclus dient volgens de veiligheidsvoorschriften van de machine te worden bewaakt en bediend; dit is geen reden om veiligheidsafschermingen te omzeilen of een niet-gevalideerd proces onbeheerd te laten. [8]
Welke aanpak past het beste bij uw onderdeel?
Voor een eenmalige bewerking met een rechte sleuf begint u best met een eenvoudige handmatige opstelling. Voor een grepervinger met een variërende contour overweegt u CNC, zelfs als de hoeveelheid slechts één stuk bedraagt. Voor een herhaalde serie met veel posities vergelijkt u het voordeel van een opgeslagen bewerkingscyclus en een herbruikbare opspaninrichting met de inspanning die nodig is om deze voor te bereiden.
De beschikbaarheid van de machine is eveneens van belang. Een technisch snellere cyclus op een machine met een lange wachtrij levert mogelijk het eerste onderdeel niet eerder op. De werkplaats moet haar werkelijke planning in overweging nemen naast het proces.
Houd bij de vergelijking van beide methoden de vereiste afmetingen en oppervlakte-eisen uit de tekening ongewijzigd. Indien een klantgoedgekeurd proces al specificeert welke machine of methode moet worden gebruikt, dient deze eis te worden nageleefd. Anders moet de werkplaats haar keuze kunnen verklaren aan de hand van de bewerkingen op het onderdeel, in plaats van simpelweg te zeggen: ‘CNC is beter.’
Voor een onderdeel dat u wilt laten fabriceren, behandelt onze CNC-freesservices-pagina de onderdeelinformatie die nodig is voor een bespreking over bewerking.
Vragen over handmatige en CNC-frezen
Kan een onderdeel beide methoden gebruiken?
Ja. Een werkplaats kan een handmatige bewerking gebruiken om een functie voor te bereiden of aan te passen en CNC-frezen om de rest van de geometrie te genereren. Het opspanplan moet de referenties tussen de bewerkingen overdragen. Het afgewerkte onderdeel wordt gecontroleerd aan de hand van dezelfde technische tekening, ongeacht hoe deze bewerkingen zijn verdeeld. [3]
Is een 3D-CAD-model altijd vereist voor CNC-frezen?
Nee. Eenvoudige functies kunnen worden geprogrammeerd op basis van afmetingen met behulp van de door de besturing ondersteunde functies of een geschreven programma. Een geschikt computerondersteund ontwerpmodel (CAD) wordt waardevoller voor complexe profielen en oppervlakken. Het model en de tekening moeten overeenkomen wat betreft de revisie en alle afmetingen die in het bewerkingsplan worden gebruikt. [2][5]
Zijn toolroom-CNC-freemachines een afzonderlijk proces?
Ze gebruiken CNC-frezen, maar hun besturingen en opstellingen kunnen sterk gericht zijn op eenvoudige instelling en korte oplages. Sommige ondersteunen handmatige positionering naast geprogrammeerde bewerking. Voor een klein project is het belangrijker om te kijken naar hoe die specifieke besturing en opstelling daadwerkelijk worden gebruikt, dan om elke machine te dwingen in een strikte categorie van ‘uitsluitend handmatig’ of ‘volledig geautomatiseerd’. [3][5][6]
Technische referenties
Technische bronnen voor de bovenstaande beschrijvingen van bewerking en besturing.
[1] Sherline Products. Handmatige freesmachine met digitale afleesinrichting.
[2] Haas Automation. Handleiding voor de freesmachinist: programmeren.
[3] Haas Automation. Handleiding voor de freesmachinist: onderdeelopstelling.
[4] Haas Automation. G02/G03: cirkelvormige interpolatie.
[5] Haas Automation. Toolroom-freesmachines: besturingen en configuraties.
[6] Haas Automation. Handleiding voor de freesmachinist: besturingsweergave.
[7] Sherline Products. Handmatige draaitafel: rotatie en indexering.
[8] Haas Automation. Handleiding voor de freesmachinist: veiligheid.
[9] Haas Automation. Handleiding voor freesbewerkingsoperators: Bediening en grafische controles.
[10] Sandvik Coromant. Hoe trillingen bij freesbewerking te verminderen.
[11] Sandvik Coromant. Vorming van het gefreesde oppervlak.
[12] Haas Automation. G81: Geïntegreerde boorcyclus.
[13] Sherline Products. Montage- en instructiegids voor draaibank en freesmachine: veiligheidsregels en verticale freesbewerking.



