Op deze pagina
CNC-frezen (Computer Numerical Control) is een subtraktief productieproces waarbij een roterend freesgereedschap materiaal verwijdert van een werkstuk onder computerbesturing. De machine coördineert de beweging tussen het gereedschap en het materiaal om kenmerken te vormen zoals vlakke vlakken, uitsparingen, groeven, gaten en gebogen oppervlakken. In plaats van materiaal laag voor laag toe te voegen, wordt het overbodige materiaal weggefreest. [1]
De gebruikelijke werkwijze bestaat uit het definiëren van het onderdeel, het plannen van gereedschappen en gereedschapspaden, het voorbereiden van de machine en werkstukopspanning, het verwijderen van materiaal en het inspecteren van het resultaat. Twee visueel vergelijkbare onderdelen kunnen nog steeds verschillende gereedschappen, opspanningen of bewerkingsvolgordes vereisen.
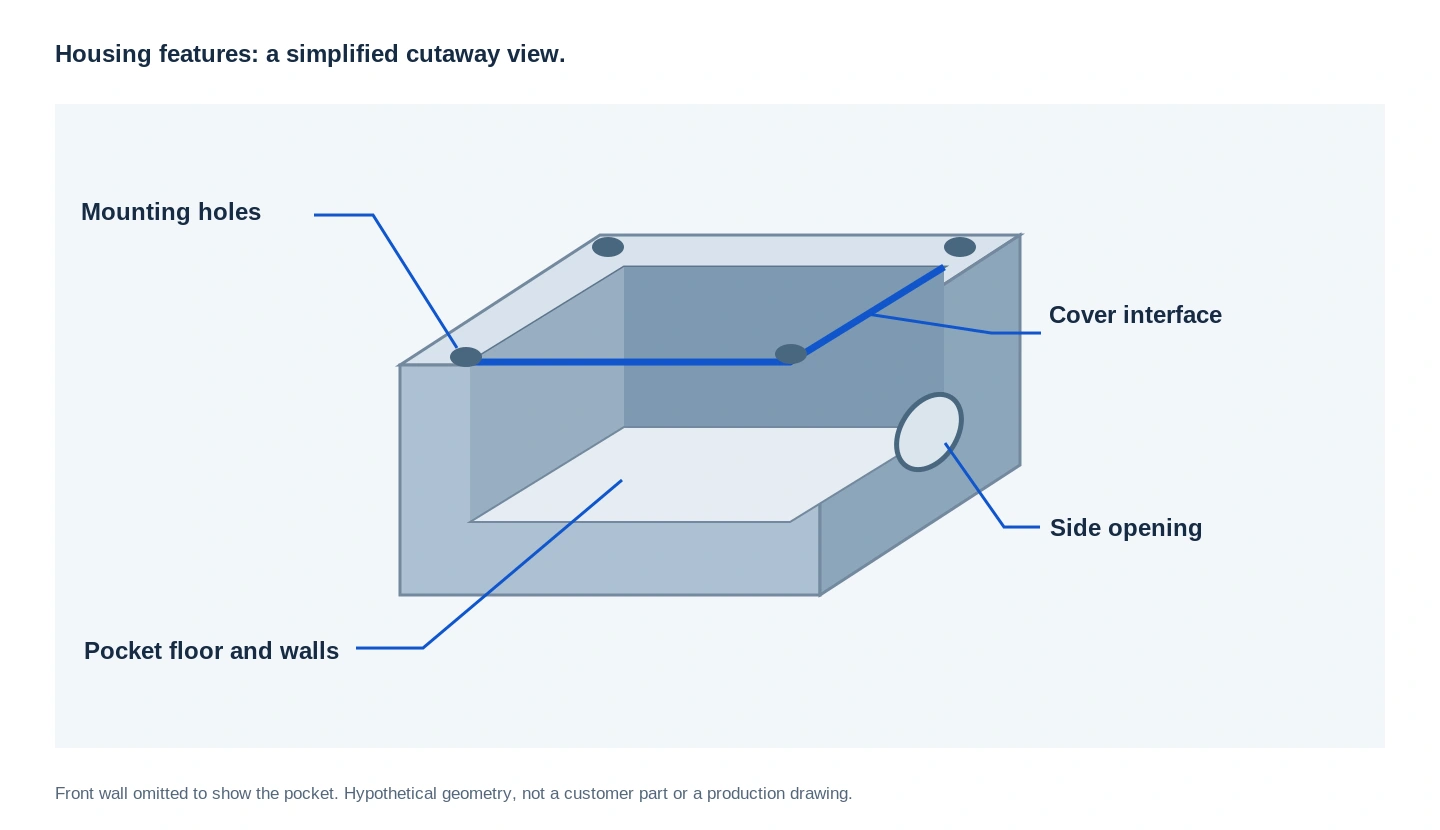
Neem een behuizing met een interne uitsparing, een dekselzitting en meerdere bevestigingsgaten. De vorm ervan is slechts een deel van het probleem. De frezer moet ook beslissen hoe het werkstuk wordt opgespannen, hoe het gereedschap elk kenmerk bereikt, welke oppervlakken de positie bepalen en wanneer de gebieden die de assemblage beheersen, moeten worden bewerkt. Dezelfde vragen komen bij veel CNC-gefreeste onderdeelvormen terug, zelfs als hun toepassingen verschillen.
Het begrijpen van CNC-frezen betekent deze beslissingen te koppelen aan het eindproduct — niet simpelweg het tellen van het aantal assen van een machine. Voor de apparatuur zelf legt onze gids over onderdelen, beweging en toepassingen van een freesmachine uit wat de spindel, de tafel en de bedieningselementen zijn.
Wat beweegt er eigenlijk tijdens CNC-frezen?
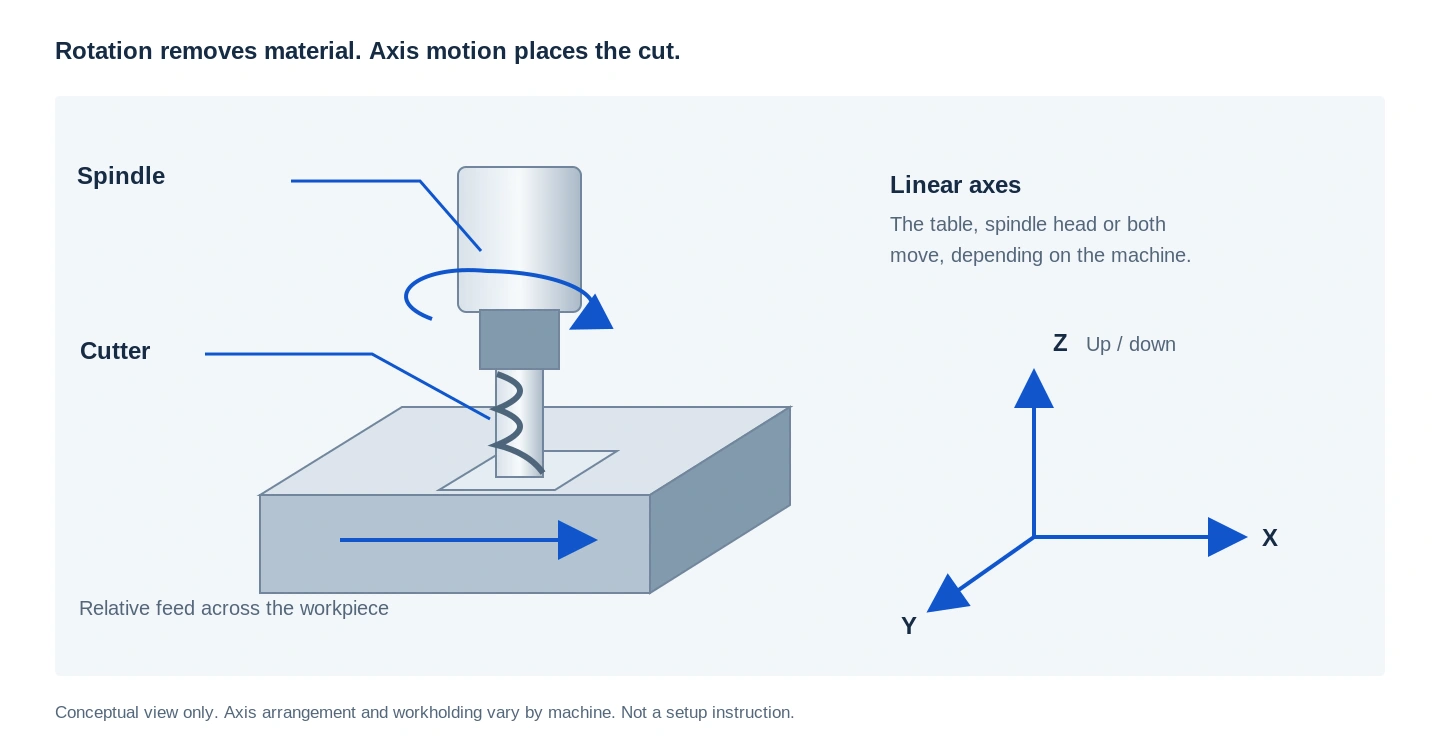
De spindel laat het gereedschap roteren, terwijl de assen van de machine de positie ervan ten opzichte van het werkstuk bepalen. Afhankelijk van de machineconfiguratie kunnen de tafel, de spindelkop of beide bewegen. Een CNC-programma coördineert deze beweging met gereedschapskeuze, spindelsnelheid en voedingssnelheid. Het nuttige onderscheid ligt tussen de rotatie van het gereedschap en de geprogrammeerde beweging waarmee het door het materiaal wordt geleid. [2]
Terwijl een frees roteert, treden en verlaten de snijkanten herhaaldelijk het werkstuk. Bij elke aangrijping wordt materiaal als spaan verwijderd. De hoek en omvang van het contact veranderen wanneer de frees een uitsparing binnengaat, langs een wand beweegt of om een hoek rijdt. Daarom kan een gereedschap zich gedragen op verschillende manieren langs één continue baan, zelfs wanneer de geprogrammeerde spindelsnelheid ongewijzigd blijft. [3]
Bij conventionele draaibewerking draait het werkstuk terwijl een snijgereedschap tegen het werkstuk wordt aangevoerd. Frezen verschilt hiermee omdat het roterende roterende frees de primaire snijbeweging levert. Dit maakt frezen geschikt voor onderdelen die niet rond één enkele rotatieas zijn georganiseerd. Een onderdeel kan beide processen vereisen: een as kan bijvoorbeeld worden gedraaid voor zijn diameters en daarna worden gefreesd om een vlak of een sleutelgroef toe te voegen. [4]
Voor iemand die een technische tekening leest, is een nuttige eerste vraag: welke kenmerken rond een as zijn georganiseerd, en welke vereisen dat een frees over een vlak of langs een profiel beweegt? Onze vergelijking van bewerkingsprocessen plaatst deze bewerkingen naast boren, uitdraaien en andere processen.
Hoe een CAD-model wordt omgezet in een freesprogramma
Het model definieert de vorm; CAM definieert hoe deze moet worden gefreesd
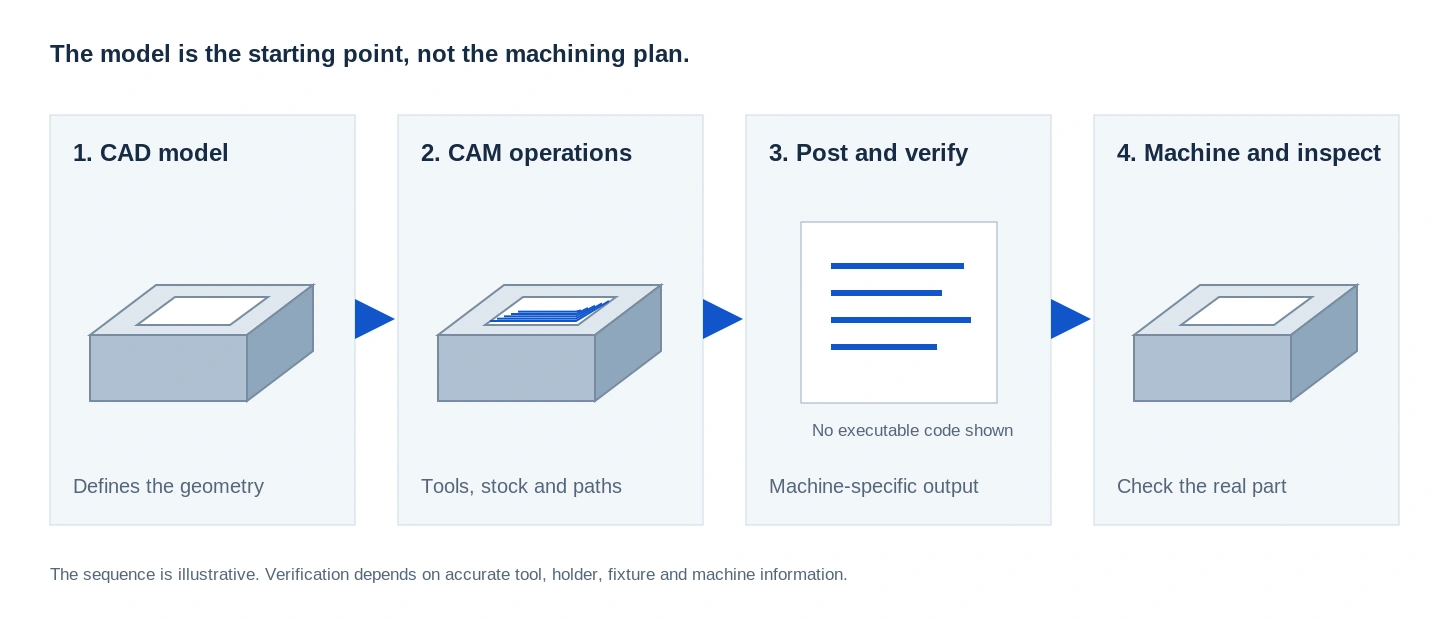
Een CAD (computerondersteund ontwerp) model beschrijft de geometrie. CAM — computerondersteunde productie — gebruikt die geometrie om bewerkingsoperaties te ontwikkelen. De programmeur selecteert gereedschappen, definieert het ruwmateriaal en de opspanning, kiest snijstrategieën en berekent gereedschapsbanen. Een enkel model kan meerdere mogelijke bewerkingsroutes ondersteunen; het maken van het model beslist op zichzelf nog niet hoe het onderdeel zal worden vervaardigd. [5]
Stel u zich voor dat onze behuizing een grote uitsparing en een smalle groef rond de opening bevat. Het gebruik van één kleine frees voor alles kan een gereedschapswisseling vermijden, maar dat maakt het plan nog niet automatisch beter. Een grotere frees kan het materiaal van de open uitsparing verwijderen, terwijl een kleinere frees de groef en overige details bewerkt. De productiebeslissing betreft de volgorde, niet alleen of een gereedschap past.
Het programma moet overeenkomen met de werkelijke machine
Een postprocessor zet CAM-bewerkingen om naar instructies die geschikt zijn voor een specifieke machine en besturing. Deze instructies bevatten doorgaans G-code, evenals opdrachten voor gereedschapswisseling, spindelbediening en andere machinefuncties. Dezelfde CAM-opzet mag niet zonder meer worden verondersteld om voor elke machineconfiguratie een direct uitvoerbaar programma te genereren. [5]
Simulatie kan helpen bij het identificeren van botsingen, bereikbeperkingen en onbedoelde materiaalverwijdering vóór de bewerking. De bruikbaarheid ervan hangt af van de in de simulatie weergegeven informatie over machine, gereedschap, gereedschapshouder, opspaninrichting en ruwmateriaal. Een succesvolle simulatie is een waardevolle controle, maar bewijst niet dat de fysieke opzet correct is samengesteld. [6]
Opspanning en offsetwaarden koppelen het programma aan het werkelijke onderdeel
Het werkstuk vereist veilige, herhaalbare ondersteuning. Een machineklem kan geschikt zijn voor rechthoekig ruwmateriaal, terwijl een ander onderdeel mogelijk gevormde kaken of een speciale opspaninrichting nodig heeft. De machine moet ook de positie van het werkstuk en de relevante gereedschapsafmetingen kennen, vastgesteld via werkstuk- en gereedschapsoffsetwaarden. Deze koppelen de geprogrammeerde coördinaten aan de daadwerkelijke snijpositie. [7]
Voor het voorbeeld van de behuizing rijst hieruit een praktische vraag: wat blijft er na het frezen van de interne uitsparing beschikbaar om het onderdeel vast te zetten wanneer het wordt omgedraaid?
Deze vraag hoort in het procesplan te staan, voordat materiaal wordt verwijderd. Anders kan een ogenschijnlijk eenvoudige eerste bewerking leiden tot een onhandige tweede opspanning.
Welke freesbewerkingen creëren welke onderdeelkenmerken?
„Frezen” omvat verschillende soorten sneden. De bewerking wordt gekozen op basis van het oppervlak of de functie die moet worden vervaardigd, en niet op basis van de algemene naam van het onderdeel.[1]
| Onderdeelkenmerk | Veelvoorkomende bewerking | Wat het freesgereedschap doet |
|---|---|---|
| Breed, vlak oppervlak | Vlakfrezen | Beweegt over een oppervlak om materiaal te verwijderen en een vlak te vormen |
| Verticale wand of trap | Schouderfrezen of zijfrezen | Gebruikt de zijkant van het frees om een wand te vormen, vaak in combinatie met een aangrenzend vlak |
| Interne uitsparing | Zakfrezen | Verwijdert materiaal binnen een afgebakende grens, terwijl de omliggende wanden behouden blijven |
| Groef of kanaal | Groeffrezen | Verwijdert materiaal langs een smalle baan met geschikt gereedschap |
| Gebogen oppervlak | Profielfrezen of oppervlakfrezen | Volgt de vorm via een reeks gecoördineerde passes |
| Afgeschuinde rand | Afschuinfrezen | Vormt een schuin lopende rand met een freesgereedschap dat geschikt is voor de vereiste geometrie |
Deze bewerkingen beschrijven verschillende snijtaken; één onderdeel kan meerdere van deze bewerkingen bevatten. Vlakfrezen, schouderfrezen, zakfrezen en afschuinfrezen mogen niet worden beschouwd als concurrerende fabricagemethoden voor het gehele onderdeel.[8] [9] [19]
De vorm van het freesgereedschap bepaalt welke oppervlakken ermee kunnen worden vervaardigd
Een vingerfrees kan zijn zijranden gebruiken om wanden te vormen en, indien specifiek ontworpen voor de bewerking, ook zijn uiteinde om bodems te frezen of materiaal in te gaan. Een bolvormige frees heeft een afgerond uiteinde dat geschikt is voor het volgen van gebogen oppervlakken. Vlakfrezen en afschuinfrezen bieden verschillende snijgeometrieën voor hun respectievelijke toepassingen. De diameter, bruikbare lengte en randvorm van het freesgereedschap beïnvloeden allemaal de toegankelijkheid van het kenmerk.[9]
Dit maakt een belangrijk onderscheid tussen het gereedschap dat fysiek in het kenmerk past en het gereedschap dat geschikt is voor de bewerking ervan. Een frees kan voldoende diametervrijheid hebben, maar een te grote uitsteeklengte vereisen, of de houder kan interfereren met een aangrenzende wand.
Gaten op een freesmachine worden niet altijd gemaakt door te frezen
Een bewerkingscentrum kan boren, kottergereedschap, ruimers en tappen gebruiken, evenals freesgereedschappen. Een gat kan worden geboord, vergroot door kotteren, afgewerkt door ruimen of geproduceerd via cirkelvormig frezen. Schroefdraad kan worden getapt of met een draadfrees worden gemaakt, afhankelijk van het kenmerk en het proces.
Het feit dat de machine een ‘freesmachine’ wordt genoemd, betekent niet dat elke bewerking die erop wordt uitgevoerd technisch gezien frezen is. De vereiste diameter, diepte, positie, oppervlaktekwaliteit en toegang voor het gereedschap helpen bepalen welke methode geschikt is. [10]
Waarom een freesgereedschap niet eenvoudigweg de CAD-contour volgt
Het midden van het gereedschap volgt een andere baan dan de snijkant.
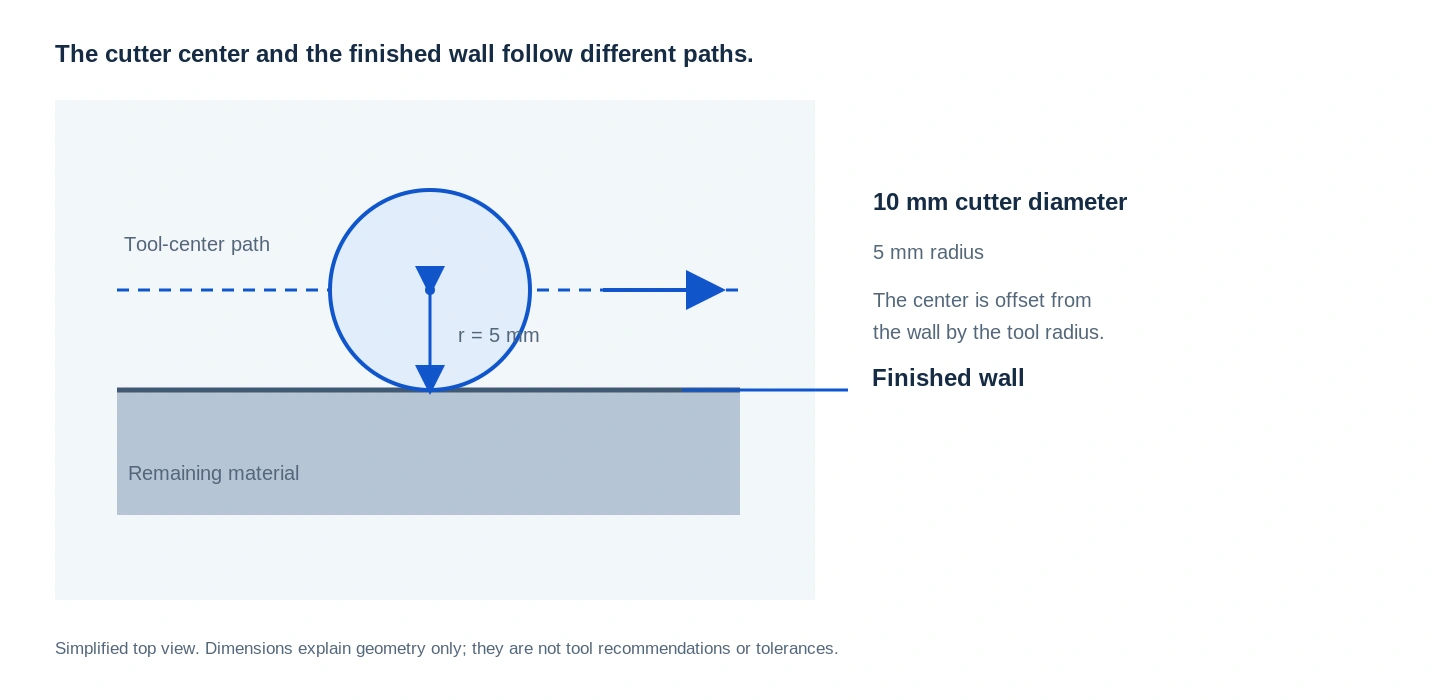
Een freesgereedschap heeft een fysieke diameter. Om een wand te bewerken, beweegt het midden van het gereedschap normaal gesproken op een offset ten opzichte van het gewenste oppervlak, waarbij rekening wordt gehouden met de freesstraal. CAM-berekeningen en gereedschapscompensatie helpen het verband te beheren tussen het geprogrammeerde pad en het oppervlak dat wordt gevormd door de snijkant. [11]
Voor een eenvoudige meetkundige illustratie kunt u zich een ronde frees met een 10 mm-diameter naast een rechte wand voorstellen. Het midden bevindt zich nominaal op 5 mm van de wand wanneer de buitenrand het oppervlak raakt. Dit is een meetkundig verband — geen tolerantie voor het afgewerkte onderdeel en geen instructie voor het instellen van de machine.
Zodra het gereedschap een interne hoek bereikt, verandert het probleem. Een groter deel van de omtrek kan in contact komen met het materiaal, waardoor de snijbelasting toeneemt. De gereedschapsdiameter en de hoekmeetkunde beïnvloeden daarom meer dan alleen de kleinste straal die het gereedschap fysiek kan bereiken. [12]
Rouwen en finishen vervullen verschillende doeleinden
Rouwen verwijdert het grootste deel van het ongewenste materiaal. Finishen bepaalt de resterende oppervlakken en afmetingen vast met een proces dat geschikt is voor die eisen. Tussen beide fasen kunnen semi-finishen of nabewerken specifieke gebieden voorbereiden of materiaal verwijderen dat door een groter gereedschap niet bereikt kan worden.
Dit zijn fasen van de bewerkingsprocessen, niet noodzakelijkerwijs verschillende soorten machines. Het gereedschapsbaan dat wordt gebruikt om een grote hoeveelheid ruwmateriaal te verwijderen, hoeft niet hetzelfde pad te zijn dat wordt gebruikt om de uiteindelijke wand of oppervlakte te vormen. [9]
In ons voorbeeld van een behuizing kan de uitsparing worden uitgehold terwijl materiaal op de wanden en de bodem wordt achtergelaten. Latere bewerkingspassen zorgen vervolgens voor de definitieve afmetingen van de uitsparing en de aansluiting voor het deksel. Hierdoor wordt de taak van het verwijderen van ruwmateriaal gescheiden van de taak van voltooien van de functionele oppervlakken.
Invoerbewegingen en freesaangrijping zijn van belang
Een gereedschapsbaan omvat de manier waarop het gereedschap in het materiaal ingrijpt, hoe het tijdens de bewerking ingeschakeld blijft en hoe het het materiaal verlaat. Hellingbanen, spiraalvormige invoer en andere aanpakken kunnen alternatieven bieden voor een rechte invalbeweging, mits het gereedschap en de beschikbare ruimte dit toelaten. Tijdens de snede beïnvloeden wijzigingen in de aangrijping de belasting die op de snijkanten wordt uitgeoefend. [10]
Een baan die op het scherm kort lijkt, is niet automatisch de meest productieve of stabiele baan. Het vermijden van plotselinge wijzigingen in de aangrijping kan nuttiger zijn dan eenvoudigweg de verplaatsingsafstand te minimaliseren. [3]
Hoe spindelsnelheid, voedingssnelheid en snediepte samenwerken
Spindelsnelheid geeft het aantal omwentelingen van het gereedschap per minuut weer; voedingssnelheid geeft de verplaatsing per minuut weer. Snijsnelheid is de snelheid op de relevante snijdiameter. Voeding per tand relateert de voortgang aan de spindelsnelheid en het effectief aantal tanden. Axiale diepte en radiale aangrijping geven aan hoeveel van het gereedschap actief deeltneemt aan de snede. [13]
Een vereenvoudigde berekening van de voedingssnelheid illustreert de relatie:
Voedingssnelheid = spindelsnelheid × effectief aantal tanden × voeding per tand
Bijvoorbeeld: een aangenomen spindelsnelheid van 6,000 rpm, vier effectieve tanden en 0.04 mm voeding per tand levert het volgende op:
6,000 × 4 × 0.04 = 960 mm/min
Selecteer de snij-instellingen op basis van de gegevens van de gereedschapsfabrikant voor het betreffende materiaal en de aangrijping.
Het wijzigen van rpm zonder aanpassing van de voeding verandert de voortgang per tand. Het wijzigen van de gereedschapsdiameter verandert de snijsnelheid bij hetzelfde toerental (rpm). De werkelijke spaandikte hangt ook af van de aangrijping en de gereedschapsgeometrie. [13]
De praktische les is dat “sneller draaien” geen volledige bewerkingsstrategie is. Het materiaal, de gereedschapshouder, de reikwijdte, de opspanning en de snede moeten gezamenlijk worden bekeken.
Oplopend frezen en aflopend frezen beschrijven de richting van ingrijpen.
Bij oplopend frezen begint de spaan over het algemeen dikker en wordt dunner naarmate de snijkant het materiaal verlaat. Bij aflopend frezen verloopt dit omgekeerd. De keuze beïnvloedt de snedekrachten, het wrijven en de manier waarop het werkstuk met de frees samenwerkt.
Oplopend frezen wordt veelal verkozen wanneer de machine, de opspanning en het werkstuk dit toelaten, maar het is geen onvoorwaardelijke regel. Speling en gedrag van de werkstukopspanning behoren tot de factoren die in overweging moeten worden genomen. [14]
Wat verandert er tussen drie-assige en vijf-assige frezen?
Extra assen veranderen voornamelijk hoe de frees en het werkstuk ten opzichte van elkaar kunnen worden georiënteerd. Ze elimineren niet de noodzaak van geschikt gereedschap, ondersteuning en een degelijk proces. [15]
| Configuratie | Hoe het werkt | Wat erdoor verandert |
|---|---|---|
| Drie-assig frezen | Coördineert beweging langs X-, Y- en Z-as met een vaste gereedschapsoriëntatie ten opzichte van de opspanning | Bewerkt kenmerken die vanuit die richting toegankelijk zijn; andere vlakken vereisen mogelijk een andere opspanning |
| Vier-assig frezen | Voegt een roterende as toe | Kan het werkstuk herpositioneren of roteren om kenmerken rondom te bereiken |
| 3+2-bewerking | Gebruikt twee roterende assen om een oriëntatie vast te stellen, waarna wordt gefreesd met deze roterende posities vastgehouden | Biedt toegang vanuit meerdere vaste oriëntaties zonder noodzakelijkerwijs simultaan vijf-assig te bewerken |
| Simultaan vijfassig frezen | Coördineert lineaire en roterende beweging tijdens het frezen | Staat toe dat de gereedschapsoriëntatie langs een oppervlak of kenmerk verandert |
Het verschil tussen 3+2 positionering en simultaan vijf-assig frezen ligt in het feit of de oriëntatie tijdens de snede verandert, en niet simpelweg in het al dan niet aanwezig zijn van twee roterende assen. [4] [15]
Drie-assig frezen kan toegankelijke gebogen oppervlakken produceren via gecoördineerde beweging langs de X-, Y- en Z-as. Een driedimensionaal CAD-model vereist daarom niet automatisch simultaan vijfassig frezen. [15] De vergelijking van 3-assig, 4-assig en 5-assig frezen legt uit hoe elke opstelling de toegang tot het onderdeel verandert.
Voor onze behuizing kunnen een uitsparing en gaten die van bovenaf toegankelijk zijn, in één positie worden bewerkt. Een zijpoort vereist een andere aanpak. Afhankelijk van de geometrie en de beschikbare machines kan dit betekenen dat het onderdeel opnieuw wordt ingespannen, geïndexeerd wordt met een roterende opstelling of dat een multi-assige machine wordt gebruikt.
De juiste vraag is niet: “Welke machine heeft het meeste aantal assen?” Maar “Welke opstelling bereikt de vereiste kenmerken terwijl de onderlinge relaties behouden blijven?” Het 5-assige bewerkingsoverzicht biedt een aparte plek om deze projectroute te bestuderen.
Een behuizing met uitsparingen laat zien hoe de stappen op elkaar aansluiten
Voor een aluminiumbehuizing met een open rechthoekige uitsparing, een binnenrand voor de afdekplaat, vier bevestigingsgaten en een zijdelingse aansluitopening moet de bewerkingsvolgorde rekening houden met gereedschapstoegang, werkstukopspanning en de pasvorm van de afdekplaat.
Stel de referentievlakken vast en zorg voor een geschikte manier om het onderdeel vast te houden
Identificeer eerst de kenmerken die van belang zijn voor de assemblage. In dit voorbeeld gaan we ervan uit dat de afdekplaat op de binnenrand rust en dat de bevestigingsgaten de positie van de behuizing ten opzichte van een ander onderdeel bepalen.
Deze relaties bepalen de keuze van referentievlakken en het inspectieplan. De opstelling moet ook voldoende ondersteund materiaal bevatten voor de eerste bewerkingen en een haalbare opspanmethode bieden voor latere toegang.
Voor de bespreking kunnen we tijdens de vroege bewerkingen geschikte extern ruwmateriaal behouden in plaats van onmiddellijk alle buitenzijden te vervolledigen. Het gaat erom te beslissen hoe de tweede opstelling zal werken voordat de eerste is afgerond.
Verwijder eerst het open materiaal voordat u zich richt op de kleinere details
Een mogelijke aanpak is het vaststellen van het vereiste referentievlak, het ruw bewerken van de hoofduitsparing en vervolgens het toepassen van geschikte afwerkpassen voor de wanden en de dekselzitting.
Een kleinere frees kan details bewerken die door de grotere ruwfrees zijn overgelaten. Voor de bevestigingsgaten wordt de gekozen gatbewerkingsvolgorde toegepast op basis van hun eisen. Een afschuiningbewerking kan daarna de gespecificeerde toegankelijke randen verwerken.
Dit voorbeeld scheidt doelbewust de freesbewerkingen. Er wordt niet aangenomen dat één frees, één voedingssnelheid of één continue bewerking alle kenmerken moet produceren.
Herpositioneer het behuizingdeel en controleer de onderlinge relaties.
De opening voor de zijdelingse connector introduceert een nieuwe toegangsrichting. Een tweede opspanning of een geschikte roterende positionering is nodig om deze bewerking in verhouding tot de reeds bewerkte kenmerken te plaatsen.
De definitieve inspectie stopt niet bij de vraag of de opening ‘er juist uitziet’. Er wordt gecontroleerd of de deksel correct zit, of de montagegaten de vereiste relaties hebben ten opzichte van hun referenties en of de zijdelingse opening correct is gepositioneerd.
Indien een latere coating of oppervlaktebehandeling een functionele interface beïnvloedt, dient die interface te worden voorzien van een overeengekomen definitieve acceptatievoorwaarde. Specificeer voor de behuizing of de dekselpassing wordt beoordeeld vóór de behandeling, na de behandeling of via een gedefinieerde steekproefgoedkeuring.
Dit voorbeeld laat zien waarom frezen een opeenvolging van onderling verbonden beslissingen is. Het verwijderen van het juiste materiaalvolume is noodzakelijk, maar dat is niet hetzelfde als aantonen dat het afgewerkte onderdeel zijn bedoelde functie uitvoert.
Waarom het materiaal de freesstrategie beïnvloedt
Dezelfde geometrie impliceert niet automatisch dezelfde snijvoorwaarden voor elk materiaal. De bewerkbaarheid van staal varieert met de legering en de warmtebehandelingsconditie. Roestvast staal kan problemen geven met werkverharding, bramen en oppervlaktekwaliteit. Aluminium vereist vaak speciale aandacht voor materiaal dat aan de snijkanten blijft kleven en voor spaanafvoer. Titanium en hittebestendige legeringen stellen andere eisen aan warmtebeheersing en gereedschap.
Dit zijn redenen om het werkelijke materiaal en de werkelijke conditie te identificeren, in plaats van ‘metaal’ als voldoende fabricagespecificatie te beschouwen. Een gereedschapsbaan die van het ene naar het andere materiaal wordt overgenomen, moet worden herbekeken — niet alleen door de naam van het nieuwe materiaal in de instelling te wijzigen.[16]
De directory voor bewerkingsmaterialen bevat de bestaande routes naar materiaalpagina’s, waaronder de afzonderlijke pagina over aluminiumbewerking voor besprekingen over aluminiumkwaliteiten en eisen aan afgewerkte onderdelen.
Technische kunststoffen kunnen eveneens worden CNC-gefreest. De gekozen kwaliteit en de eisen aan het afgewerkte onderdeel behoren nog steeds tot de procesbespreking; CNC frezen is niet beperkt tot metalen onderdelen. [20]
Het gebruik van koelsmeermiddel is een andere keuze die afhangt van de toepassing. Koeling, smering en spaanafvoer kunnen van belang zijn, maar er bestaat geen universele regel om bij elke freesbewerking te kiezen tussen nat of droog. Bij onderbroken snijden wordt het gereedschap blootgesteld aan wisselende temperaturen, en de juiste aanpak hangt af van het werkstukmateriaal, de frees en de bewerkingsomstandigheden. [17]
Welke ontwerpkenmerken maken frezen veeleisender?
Kleine inwendige hoeken beperken de frees
De zijkant van een roterende cilindrische frees kan in een conventionele uitsparing geen perfect scherpe, straal nul inwendige hoek produceren. Het verkleinen van de gespecificeerde hoekstraal kan een kleinere frees of een extra bewerking vereisen. Dit kan ook de moeilijkheid vergroten om een stabiele aangrijping te handhaven.
Waar de functie dit toelaat, bespreek dan liever de inwendige hoekstraal dan deze onnodig klein te maken. Waar een scherpe passende hoek essentieel is, moet mogelijk rekening worden gehouden met een ontlastingsvorm of een andere fabricagemethode, en dient hiervoor ontwerpgoedkeuring te worden verkregen. [12]
Diepe kenmerken vergroten het belang van de gereik van het gereedschap
Een diepe wand of uitsparing kan vereisen dat de frees verder uit de houder steekt. Een grotere uitsteeklengte kan leiden tot meer buiging en grotere gevoeligheid voor trillingen. Ook de ruimte rond de houder is van belang: alleen de snijdiameter controleren is niet voldoende om te garanderen dat de volledige gereedschapsopstelling de gewenste uitsparing bereikt.
Daarom kunnen een ondiepe sleuf en een diepe sleuf met dezelfde breedte zeer verschillende bewerkingsproblemen opleveren. De afmeting van de opening alleen beschrijft de snede niet. [18]
Dunne wanden worden minder stijf naarmate materiaal wordt verwijderd
Een werkstuk verandert tijdens de bewerking. Een massief blok kan aanvankelijk een goede ondersteuning bieden, maar de resterende wanden en de bodem worden minder stijf naarmate de uitsparing wordt uitgefreest.
Strategieën voor dunwandige onderdelen houden daarom rekening met de volgorde van de bewerkingspassen, de resterende ondersteuning en de stabiliteit van zowel de frees als de wand. Een minimum wanddiktegetal, zonder context van materiaal en geometrie, is onvoldoende om een betrouwbaar proces te definiëren. [19]
Voor een ontwerpevaluatie vormen deze drie vragen een nuttig uitgangspunt: Kan de volledige gereedschapsopstelling de kenmerk bereiken? Ondersteunt het resterende materiaal de bewerking? Kan de kenmerk worden gemeten tegen de beoogde eis? De CNC-materialen en ontwerpgids brengt deze beslissingen samen met de materiaaltoestand en de afwerkvereisten.
Wat bepaalt de nauwkeurigheid en afwerking van een gefreesd onderdeel?
Computerbestuurde beweging is slechts één bijdrage aan het resultaat. Snijkrachten, gereedschapstoestand, rondloopafwijking, werkstukstijfheid en opspanningsstabiliteit beïnvloeden wat er gebeurt terwijl het gereedschap in contact staat met het materiaal. Een machine volgt een geprogrammeerd pad, maar het fysieke snijsysteem reageert nog steeds op belasting. [18]
De oppervlaktestructuur heeft haar eigen oorzaken. De vorm van de frees, de voeding en de manier waarop opeenvolgende snijkanten of passen overlappen, kunnen zichtbare patronen achterlaten. Op gevormde oppervlakken beïnvloedt de afstand tussen de passen ook de resterende toppen. Zichtbare freesmerken impliceren niet automatisch dat een oppervlak defect is; zij moeten worden beoordeeld aan de hand van de gespecificeerde eisen. [21]
Het is nuttig om drie vragen van elkaar te scheiden:
- Is de kenmerk van de juiste afmeting?
- Is de vorm en positie correct?
- Voldoet het oppervlak aan de vereiste toestand?
Dat zijn verschillende acceptatievragen. Een visueel gladde dekselzitting, bijvoorbeeld, bewijst op zichzelf nog niet de vlakheid of de positie ten opzichte van de montagegaten. Evenzo impliceert een correcte totale breedte niet automatisch de nauwkeurigheid van een interne gatenpatroon.
Een zinvol resultaat van het frezen voldoet aan de gespecificeerde dimensionele, geometrische en oppervlakte-eisen via een gecontroleerd proces. „CNC-gefreesd” beschrijft hoe materiaal is verwijderd; het is geen universele tolerantiespecificatie. [1]
Vragen over CNC frezen
Is CNC frezen hetzelfde als CNC-bewerken?
Nee. CNC-bewerken is de bredere term. Frezen is één proces daarbinnen, onderscheiden door de roterende frees. Draaien en andere bewerkingen maken gebruik van andere snijopstellingen, zelfs wanneer zij eveneens computergestuurd zijn. [4]
Kan één freesmachine uitsparingen, gaten en schroefdraad maken?
Ja, mits geschikte gereedschappen, programmeering en toegang beschikbaar zijn. Sommige bewerkingen die in een bewerkingscentrum worden uitgevoerd — zoals boren of tappen — zijn geen freesbewerkingen. De machine kan gereedschappen wisselen om verschillende bewerkingstaken binnen één opspanning te combineren. [10]
Levert een vijfassige machine altijd een beter onderdeel op?
Niet automatisch. Extra assen kunnen de toegankelijkheid verbeteren en sommige opspanwijzigingen verminderen, maar het voordeel hangt af van het onderdeel. Een geschikte drieassige bewerkingsstrategie kan volstaan voor toegankelijke kenmerken. Het aantal assen moet worden beoordeeld in combinatie met de vereiste geometrie en de productieopstelling. [15]
Zijn freesmarkeringen een teken van slechte kwaliteit?
Niet noodzakelijkerwijs. Sommige markeringen weerspiegelen het normale oppervlaktevormingspatroon van de frees en de gereedschapsbaan. Of zij aanvaardbaar zijn, hangt af van de technische tekening, de eisen aan het uiterlijk en de functie van het oppervlak. Visuele beoordeling alleen mag niet de overeengekomen acceptatiecriteria vervangen. [21]
Lees het onderdeel als een verzameling onderling verbonden kenmerken
De meest nuttige manier om CNC frezen te begrijpen, is om een kenmerk te volgen vanaf de tekening via de snijbewerking naar de inspectie.
Bij het voorbeeld van het behuizingonderdeel vereist de uitsparing materiaalverwijdering en gereedschapstoegang. De dekselzitting voegt een montage-eis toe. De bevestigingsgaten voegen locatie-eisen toe. De zijdelingse opening introduceert een andere opspanrichting. Geen van deze beslissingen bestaat los van de andere.
Bij het voorbereiden van een onderdeel voor bespreking dient u de oppervlakken te identificeren die andere componenten positioneren, de interfaces die passend moeten zijn en de gebieden waar het ontwerp flexibiliteit toelaat. Dat geeft de bewerkingsbeoordeling een duidelijk doel.
Voor projectspecifieke informatie gaat u verder naar CNC-freesservices. Voordat u een tekenpakket verzendt, helpt de CNC-bewerking RFQ-checklist bij het ordenen van materiaal, hoeveelheid, revisie en inspectiedetails.
Een goed freestechnisch plan doet meer dan alleen een vorm reproduceren. Het verbindt de beweging van de frees, de werkstukopspanning en de volgorde van bewerkingen met de kenmerken die het onderdeel functioneel maken.
Technische referenties
[1] Sandvik Coromant. Frezen: bewerkingen en eerste overwegingen.
[2] Haas Automation. Handleiding voor freesoperators: programmeren.
[3] Sandvik Coromant. Freesbaan en spaanvorming.
[4] Autodesk. Fusion voor productie: frezen, meervoudige assen en draaien.
[5] Autodesk. Grondslagen van productie: van ontwerp naar fabricage.
[6] Autodesk. Begrip van de basisprincipes van machinesimulatie.
[7] Haas Automation. Handleiding voor freesoperators: werkstukopspanning.
[8] Sandvik Coromant. Frontfrezen.
[9] Sandvik Coromant. Profielfrezen.
[10] Sandvik Coromant. Frezen van gaten en holten/uitsparingen.
[11] Sandvik Coromant. Programmeren.
[12] Sandvik Coromant. Frezen van binnenhoeken.
[13] Sandvik Coromant. Frezenformules en definities.
[14] Sandvik Coromant. Mee-frezen versus tegenfrezen.
[15] Haas Automation. 5-assige bewerking vereenvoudigd.
[16] Sandvik Coromant. Frezen van verschillende materialen.
[17] Sandvik Coromant. Droog frezen of met snijvloeistof.
[18] Sandvik Coromant. Trilling.
[19] Sandvik Coromant. Schouderfrezen.
[20] Ensinger. CNC frezen van kunststoffen.
[21] Sandvik Coromant. Oppervlaktevorming.



