Op deze pagina
Bij conventionele CNC-frezen positioneren drie assen het gereedschap ten opzichte van het onderdeel langs X, Y en Z. Een vierde as voegt één gecontroleerde rotatie toe; een vijfde as voegt een tweede toe. Het praktisch verschil ligt in welke kenmerkrichtingen de machine kan bereiken terwijl het werkstuk vastgeklemd blijft, en of de oriëntatie ervan tijdens een bewerking kan veranderen.
Een 4-as CNC-machine kan een effectieve manier zijn om kenmerken rond een as te bewerken of meerdere zijvlakken van een staaf aan het freesgereedschap bloot te stellen. Vijfassige apparatuur biedt meer vrijheid bij het oriënteren van het onderdeel of gereedschap, maar dat betekent niet dat elke opdracht sneller, goedkoper of nauwkeuriger wordt. Begin met de kenmerken die bewerkt moeten worden.
Wat het aantal assen daadwerkelijk beschrijft
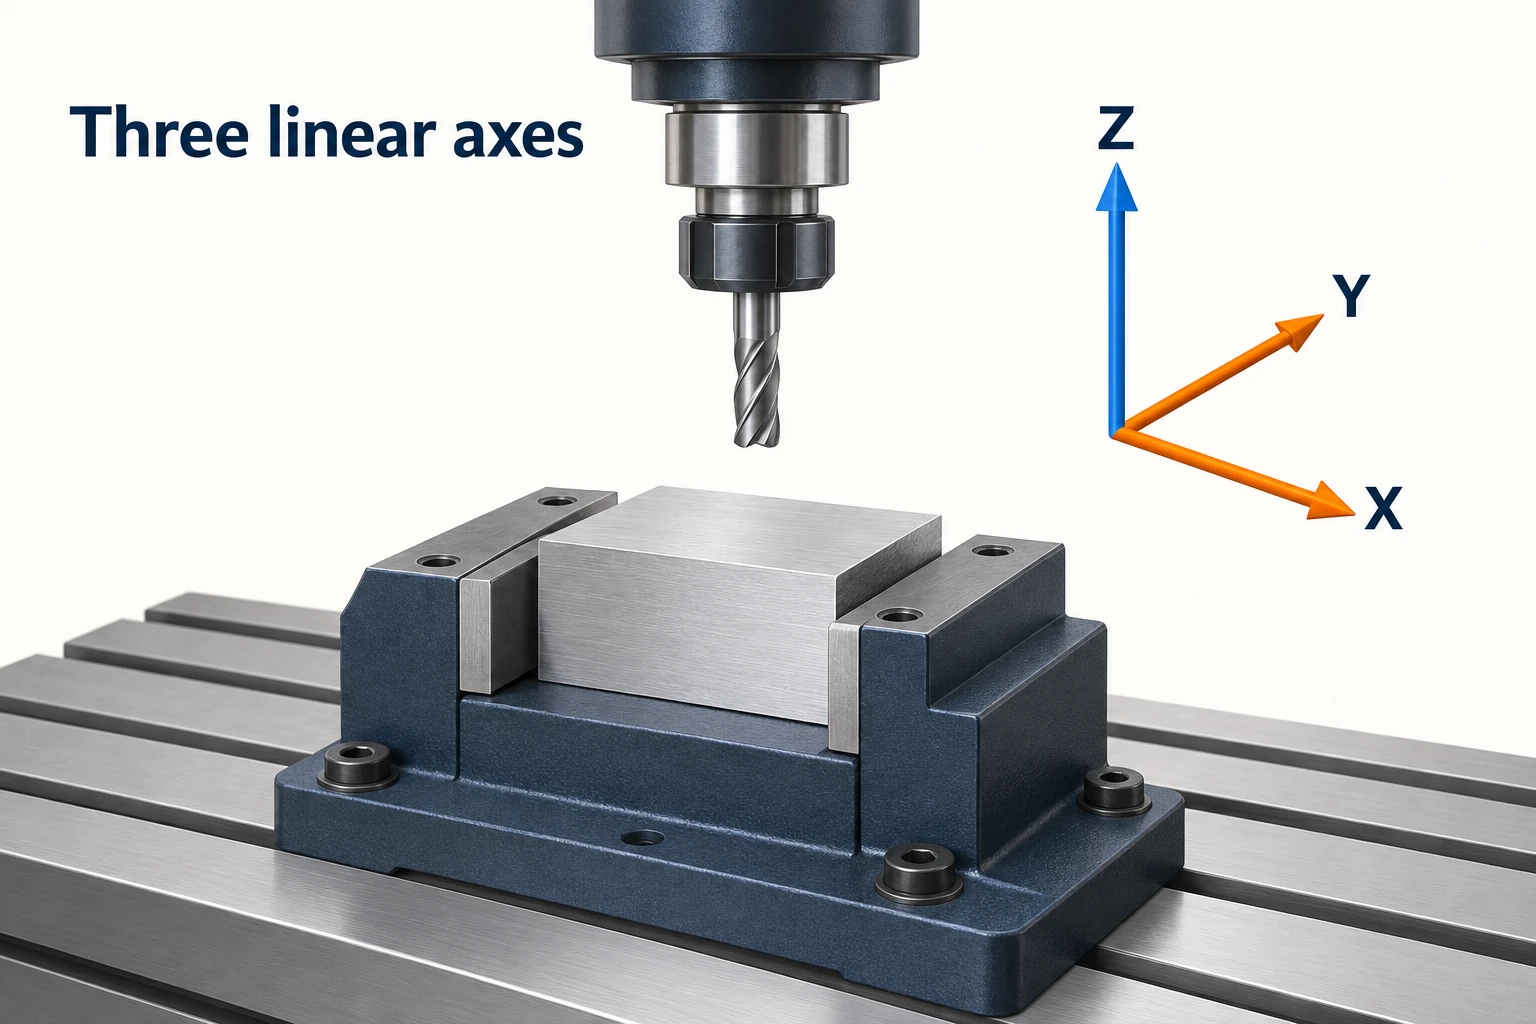
Een as is een gecontroleerde richting van beweging. In deze vergelijking van freesbewerkingen zijn X, Y en Z drie loodrechte lineaire richtingen. Voor de snijacties die deze bewegingen opleveren, zie hoe CNC-frezen werkt. De gebruikelijke benamingen voor rotatieassen zijn A rond X, B rond Y en C rond Z. Een specifieke machine gebruikt de rotatieconfiguratie die door zijn ontwerp wordt ondersteund; ‘vijfassig’ betekent niet dat hij alle drie de rotatieassen heeft.
Dit zijn relatieve bewegingen tussen gereedschap en werkstuk. De tafel kan bewegen, de spindelkop kan bewegen, of beide kunnen bewegen. De gewone rotatie van het gereedschap met de snijsnelheid van de spindel wordt hier niet meegeteld als een extra positioneringsas. Beschrijvingen van 6-, 7- en 12-assige machines kunnen assen tellen over meerdere gereedschapssystemen, waardoor hun totaal een andere interpretatie vereist.
| Configuratie | Gecontroleerde beweging | Wat het voor het werkstuk verandert |
|---|---|---|
| 3-as | Drie lineaire assen | Het gereedschap kan een driedimensionaal pad volgen, terwijl de richting van zijn as ten opzichte van het opgespannen werkstuk ongewijzigd blijft. |
| 4-as | Drie lineaire assen plus één rotatieas | Het werkstuk of gereedschap krijgt een reeks oriëntaties rond die rotatieas. |
| 5-as | Drie lineaire assen plus twee rotatieassen | De oriëntatie tussen gereedschap en onderdeel kan in twee rotatierichtingen veranderen, binnen de verplaatsing en vrije ruimte van de machine. |
Drieassig frezen is niet beperkt tot vlakke onderdelen. Een kogelfrees kan een toegankelijk gekromd oppervlak volgen door X, Y en Z te coördineren. Autodesk’s overzicht van bewerkingsprocessen omvat complexe matrijzen onder toepassingen voor drieassig frezen. De vraag is of een geschikte frees het oppervlak kan bereiken met een vaste oriëntatie — niet of het CAD-model er driedimensionaal uitziet.
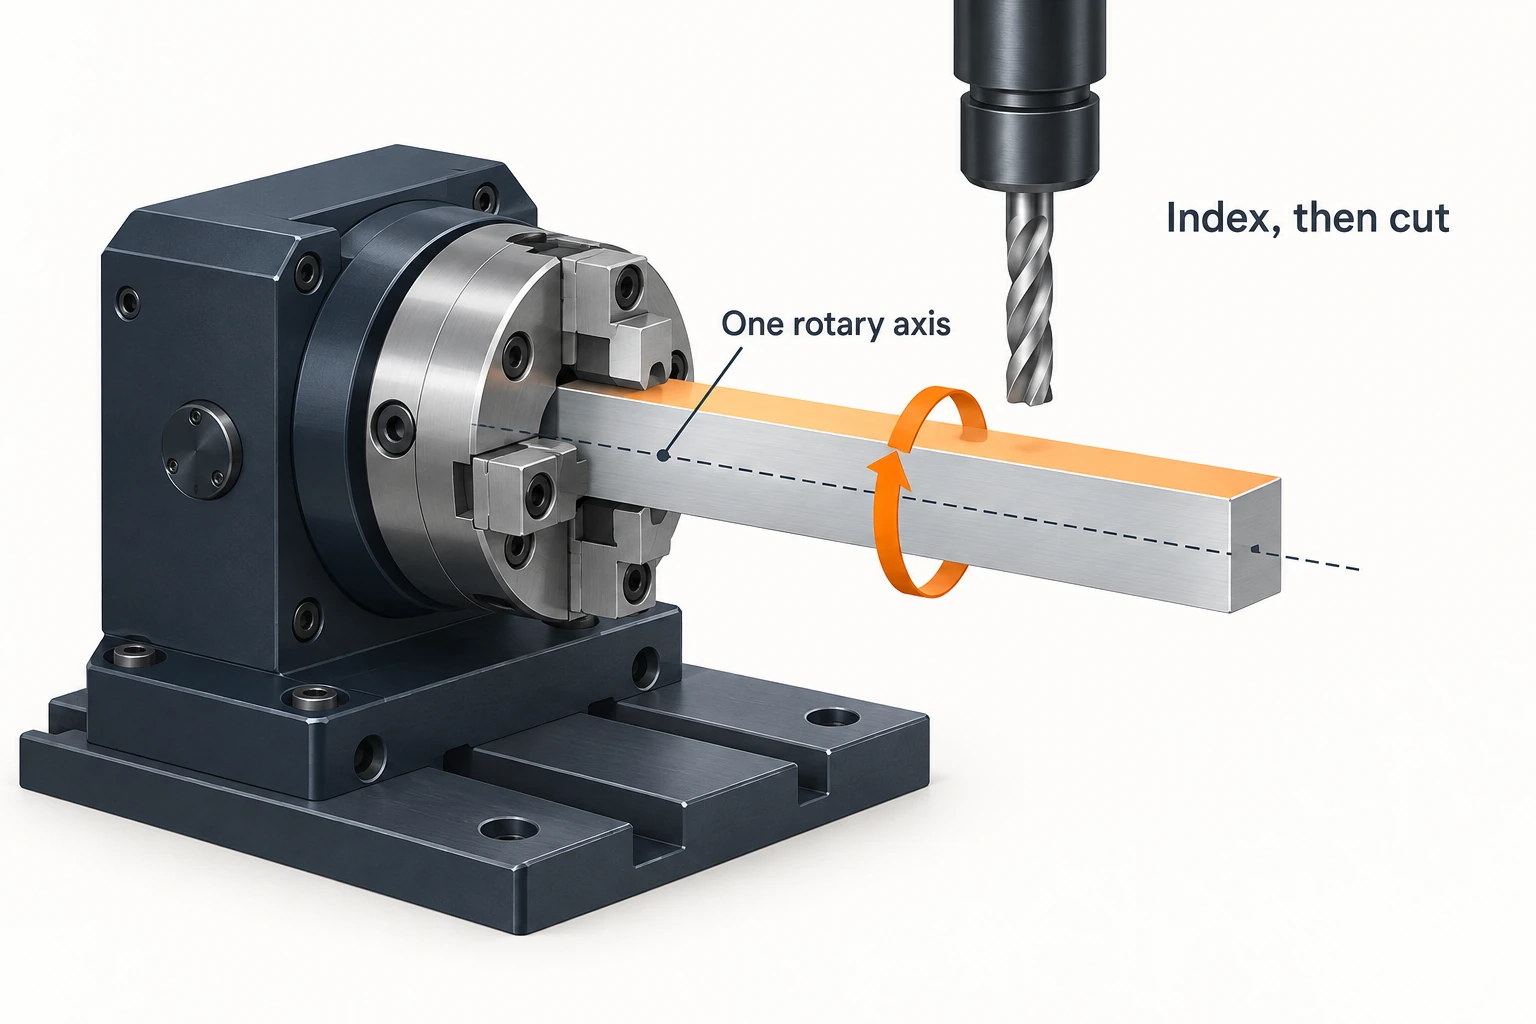
Een vierde as werkt rond één rotatierichting.
Neem een verticale freesmachine met een horizontale rotatietafel waarvan de aslijn langs X loopt. Dit is een A-as-opstelling. Een kort vierkant staafje dat langs die aslijn wordt gehouden, kan worden geïndexeerd zodat elke langszijde naar de verticale spindel wijst. Gaten of vlakken op die langszijden kunnen dan worden bewerkt zonder het staafje los te maken en opnieuw op te spannen.
Voeg nu een gat toe dat langs de aslijn van het staaf loopt en aan het uiteinde ingaat. Het roteren van de staaf rond X brengt dat gat niet in de richting van een boor met Z-oriëntatie: de richting blijft parallel aan X. Dat kenmerk vereist een andere toegangsweg, bijvoorbeeld een andere opspanning of geschikte extra gereedschapsoplossing. Eén rotatieas biedt niet elke mogelijke benaderingsrichting.
Een vierassige freesmachine kan die rotatie op twee verschillende manieren gebruiken:
- Geïndexeerde, of 3+1, bewerking: roteer naar een oriëntatie, houd de roterende as daar vast en voer vervolgens de bewerking uit met behulp van de lineaire assen.
- Gelijktijdige vierassige bewerking: coördineer roterende en lineaire beweging tijdens de bewerking, bijvoorbeeld bij het volgen van een kenmerk dat zich rond het werkstuk wikkelt.
De rotatietafel en besturing moeten de beoogde werkwijze ondersteunen. Haas’ handleiding voor integratie van roterende assen onderscheidt zijn op indexering gerichte semi-vierde-as-opstelling van een echte vierde-as-aansluiting die gelijktijdige interpolatie ondersteunt. Het alleen toevoegen van een rotatietafel stelt nog niet vast welke gecoördineerde bewegingen het systeem kan uitvoeren.
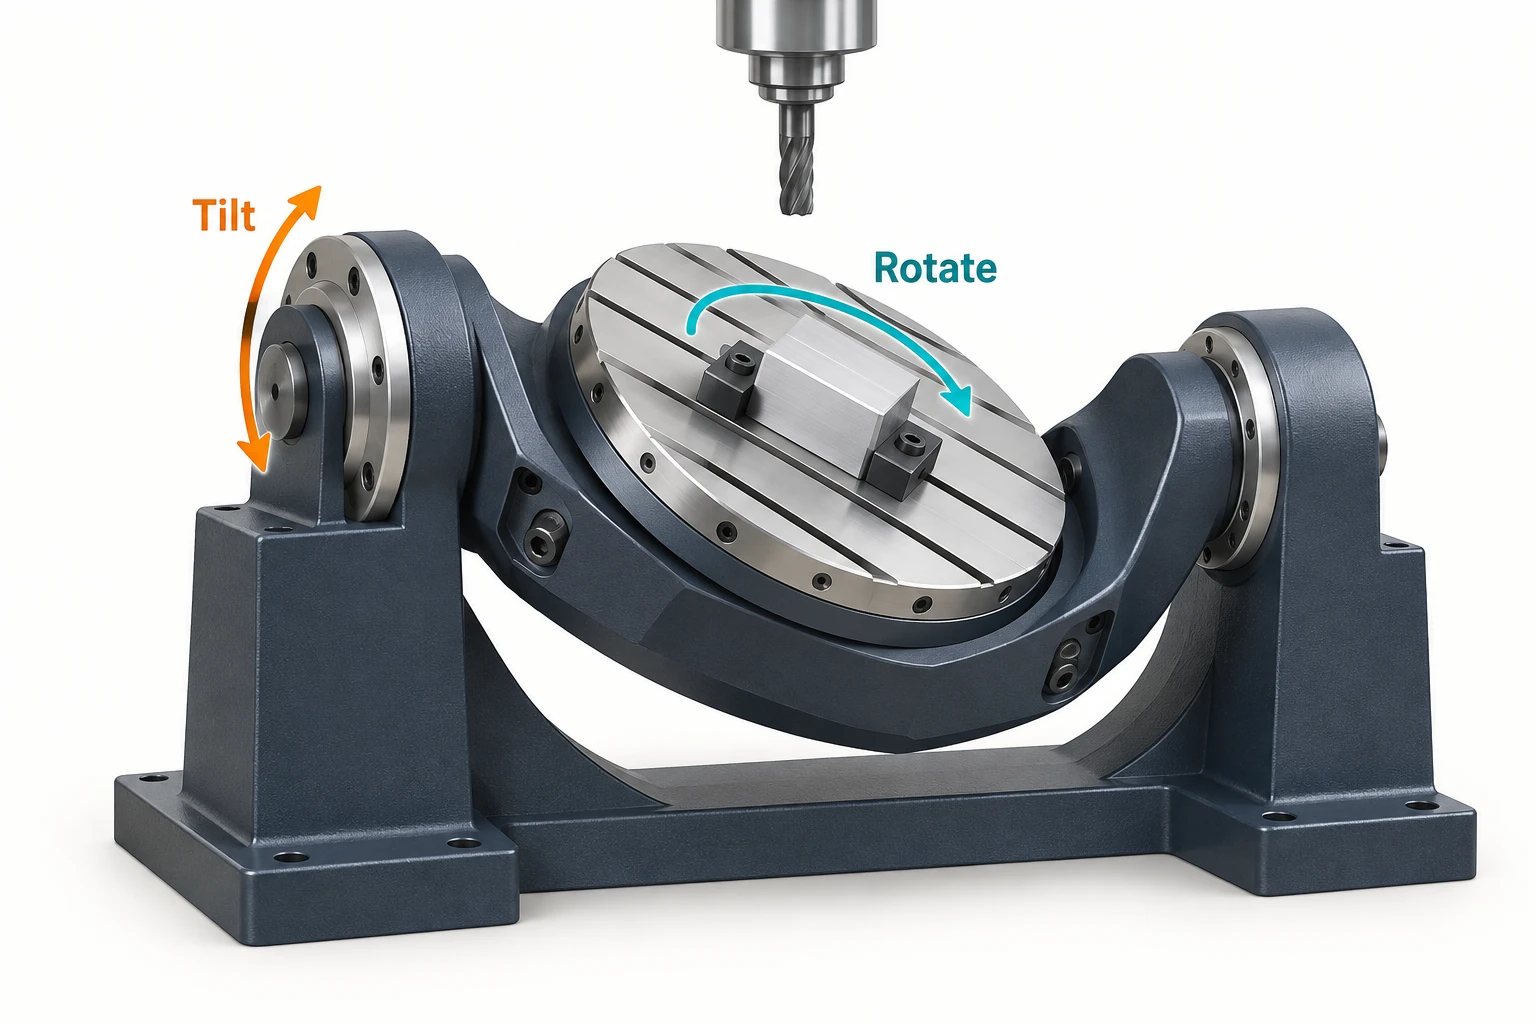
Een vijfde as voegt nog een extra oriëntatieoptie toe.
Bij vijfassige CNC-bewerking laten twee roterende richtingen een bewerkingsysteem toe om combinaties van kantelen en draaien aan te pakken. Dat kan helpen bij gaten op vlakken met verschillende hellingen, bij toegang naast hoge kenmerken of bij oppervlakken waarbij de gereedschapsrichting langs het bewerkingspad moet veranderen. Het elimineert niet de noodzaak om het frees, de gereedschapshouder en de opspanning te controleren tegen de werkelijke geometrie.
De rotaties hoeven niet op dezelfde plaats te worden uitgevoerd. Bij een tafel-tafelmachine wordt de opspanning in twee richtingen geroteerd. Bij een kop-kopmachine wordt de oriëntatie van de spindelkop gewijzigd, terwijl bij een kop-tafelconfiguratie de roterende bewegingen over beide delen worden verdeeld. De configuratiegids van Hurco illustreert waarom hetzelfde aantal assen verschillende gevolgen kan hebben voor het werkgebied en de toegankelijkheid.
Ook dient onderscheid te worden gemaakt tussen de machine en de bewerkingsmodus: 3+2- en gelijktijdige vijfassige bewerking gebruiken de roterende assen op verschillende manieren. Bij 3+2-bewerking positioneren de twee roterende assen het werkstuk of de kop, waarna deze stand behouden blijft terwijl de lineaire assen bewerken. Bij gelijktijdige vijfassige bewerking kunnen roterende en lineaire bewegingen tijdens het snijden worden gecoördineerd. Niet alle vijf assen hoeven in elk segment continu te bewegen.
Het technisch document van HEIDENHAIN over roterende assen maakt dit onderscheid in positionering expliciet. Een reeks rechte gaten op meerdere schuine vlakken kan meerdere vaste oriëntaties vereisen, zonder dat continue vijfassige gereedschapsbeweging nodig is. Een oppervlak dat baat heeft bij een continu veranderende gereedschapsrichting stelt een andere eis.
Pas de richting van de kenmerkrichtingen afstemmen op een praktische bewerkingsroute
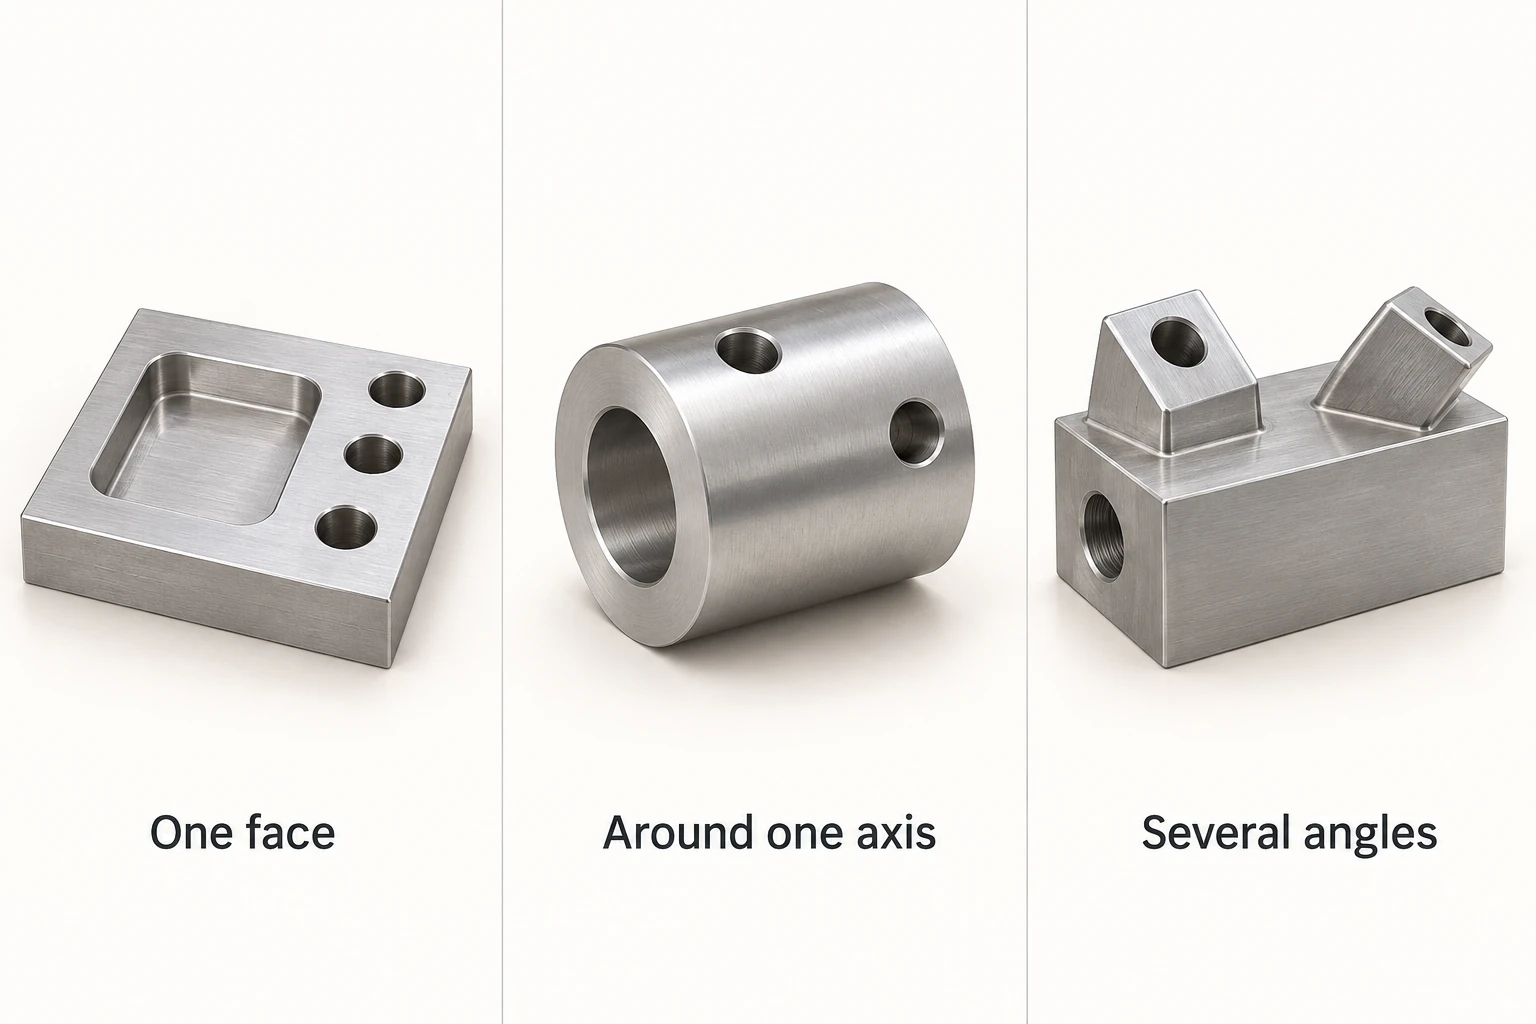
Gereedschapstoegang, gereedschapsoriëntatie en werkstukspanning bepalen welke asconfiguratie geschikt is voor elke van deze werkstukgeometrieën.
| Voorbeeldonderdeel | Logische startbewerkingsroute | Wat zou de keuze kunnen beïnvloeden? |
|---|---|---|
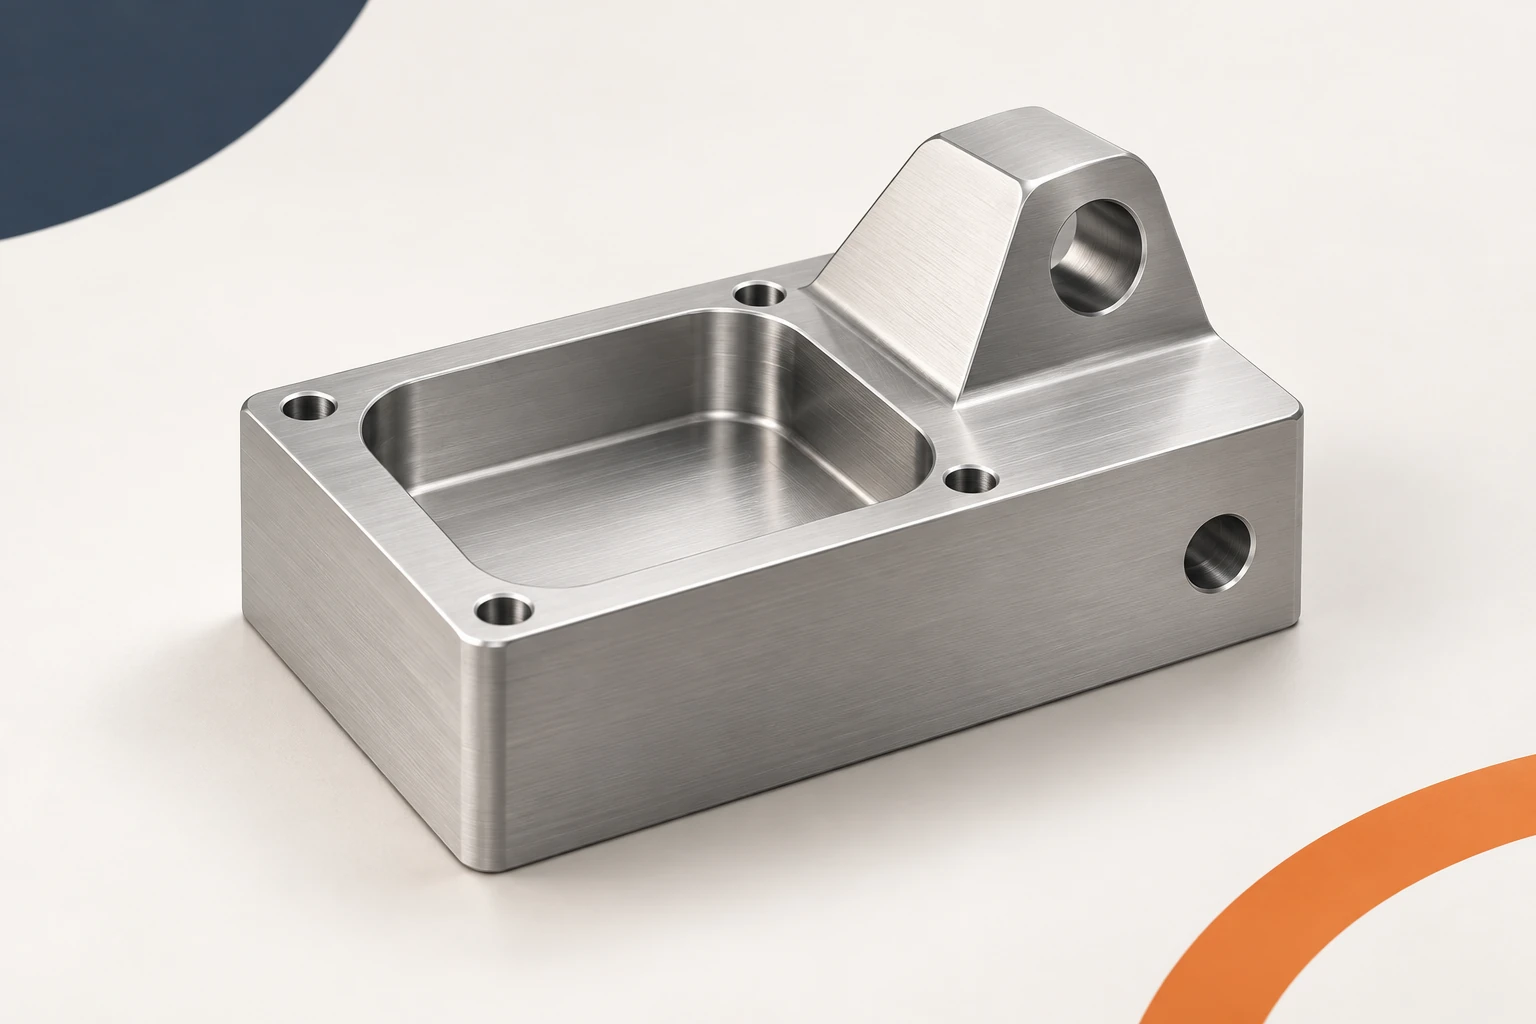
| Plaat met een pocket aan de bovenzijde en verticale gaten | 3-assig frezen, mits de gereedschappen in de gekozen opspanning toegang hebben tot het pocket en de gaten | Een niet-toegankelijk kenmerk, een extra zijbewerking of een moeilijke vrije ruimte voor het gereedschap |
| Kraag met radiale gaten rondom de omtrek | Geïndexeerd 4-assig frezen om de gatrichtingen naar de spindel te richten | Een axiaal eindkenmerk vereist een andere aanpak; een continu wikkelkenmerk kan gecoördineerd roterend frezen vereisen |
| Blok met rechte gaten op meerdere verschillend schuine vlakken | Vergelijk afzonderlijke 3-assige opspanningen met 3+2-positionering | Een veranderende gereedschapsrichting langs een oppervlak kan gelijktijdig 5-assig frezen rechtvaardigen; een geblokkeerd opspanvlak vereist nog steeds een eigen bewerkingsplan |
Let op: een schuin geplaatst gat is niet automatisch een reden om vijfassig frezen te gebruiken. Een opspaninrichting kan een werkstuk onder een vaste hoek houden op een drieassige freesmachine. Het nadeel is het extra opspannings- of instelwerk, en hoe de vereiste onderlinge relaties tussen kenmerken worden gehandhaafd. Omgekeerd kan een oppervlakkig eenvoudig ogend onderdeel toch rotatiepositionering rechtvaardigen als het anders herhaaldelijk moet worden omgespannen.
De asconfiguratie bepaalt hoe het gereedschap de kenmerken benadert; zij vervangt niet het onderliggende bewerkingsproces.
Controleer de volledige opspanning voordat u meer assen verkiest
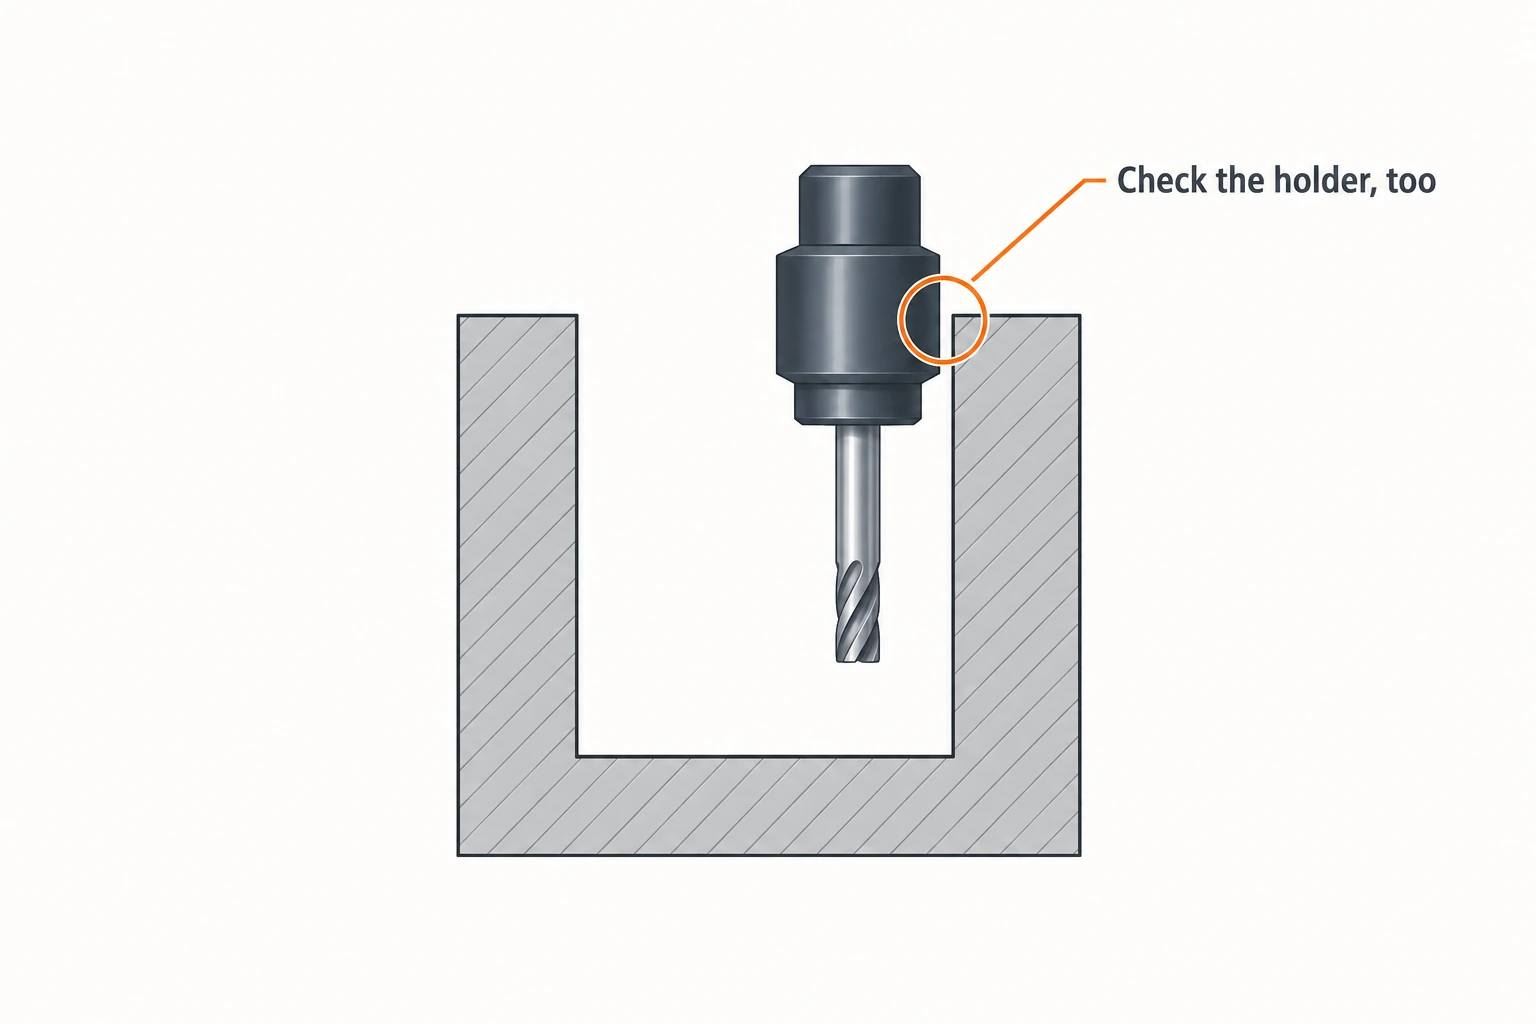
De bereikbaarheid van het gereedschap is een montageprobleem. De freestip kan wellicht een oppervlak bereiken, terwijl de bredere gereedschapshouder tegen een wand botst. Kantelen kan soms een nuttige benadering mogelijk maken met een korter gereedschap, maar niet elke kanteling verbetert de vrijheid. Hurco wijst erop dat sommige tafeloriëntaties langere gereedschappen vereisen om een kenmerk te bereiken. De richtlijnen voor profielfrezen van Sandvik Coromant leggen eveneens verband tussen keuzes voor gereedschapsverlenging, de geometrie van de holte en het risico op trillingen.
De opspanning neemt daadwerkelijke ruimte in. Het toevoegen van een roterende tafel aan een drie-assige freesmachine vermindert de beschikbare ruimte voor het werkstuk en de gereedschappen. Bij een wiegtafel moet u de door het onderdeel zwenkbereik controleren tijdens het draaien, niet alleen de ruimte die het inneemt wanneer het horizontaal ligt. Vlakken die bedekt zijn door klemmen of opspanmateriaal worden niet plotseling toegankelijk zodra de machine over vijf assen beschikt.
Minder opspanningen elimineren sommige foutmogelijkheden, maar niet alle foutbronnen. Roterende positionering kan de noodzaak verminderen om de positie van het onderdeel na heropspanning opnieuw vast te leggen. De uiteindelijke nauwkeurigheid hangt nog steeds af van de prestaties van de roterende en lineaire assen, de kalibratie, het thermische gedrag, de gereedschapsdoorbuiging en de werkstukopspanning. Een aanduiding van het aantal assen is geen tolerantiespecificatie.
Vergelijk de volledige bewerkingsopdracht. Extra roterende beweging kan handelingen besparen en een betere bewerkingsbenadering ondersteunen, maar vereist ook extra programmeer-, verificatie- of opspanningswerk. Een eenvoudige plaat profiteert mogelijk weinig; herhaald bewerken van meerdere zijden kan daarentegen veel meer opleveren. De nuttige keuze is de route die de vereiste kenmerken bereikt met beheersbare opspanning en bewerkingsomstandigheden.
Veelgestelde vragen
Wat is het belangrijkste verschil tussen 3-assige en 4-assige CNC-bewerking?
Een vierassige freesconfiguratie voegt één gecontroleerde roterende richting toe aan X, Y en Z. Hierdoor kunnen kenmerken rond die as worden bewerkt zonder het onderdeel opnieuw op te spannen. Of rotatie tijdens het snijden mogelijk is, hangt af van de machine en de besturingsconfiguratie.
Kan een 3-assige CNC-freesmachine gebogen oppervlakken of schuin geboorde gaten maken?
Ja. Een geschikt frees kan toegankelijke gebogen oppervlakken volgen met behulp van X, Y en Z. Een schuin geboord gat kan eveneens worden gemaakt wanneer een opspanning de as ervan naar de spindel richt. De beperkingen liggen bij toegankelijkheid, gereedschap en opspanning — niet bij de weergave van het CAD-model alleen.
Snijdt een 5-assige CNC-machine altijd met beweging van alle vijf assen?
Nee. De machine kan bijvoorbeeld drie-assige bewerking uitvoeren bij een vaste oriëntatie, geïndexeerde 3+2-bewerking of ondersteunde gelijktijdige beweging. Het aantal geïnstalleerde assen en de beweging die voor een specifieke bewerking wordt gebruikt, zijn twee verschillende zaken.
Kan vijf-assige bewerking elke zijde in één opspanning afronden?
Niet noodzakelijkerwijs. Oppervlakken die zijn ingeklemd of anderszins geblokkeerd, vereisen mogelijk een extra opspanning. Ook de reikwijdte van het gereedschap, de rotatiebereik en de botsingsvrijheid beperken de toegankelijkheid, zelfs wanneer twee roterende assen beschikbaar zijn.



