Op deze pagina
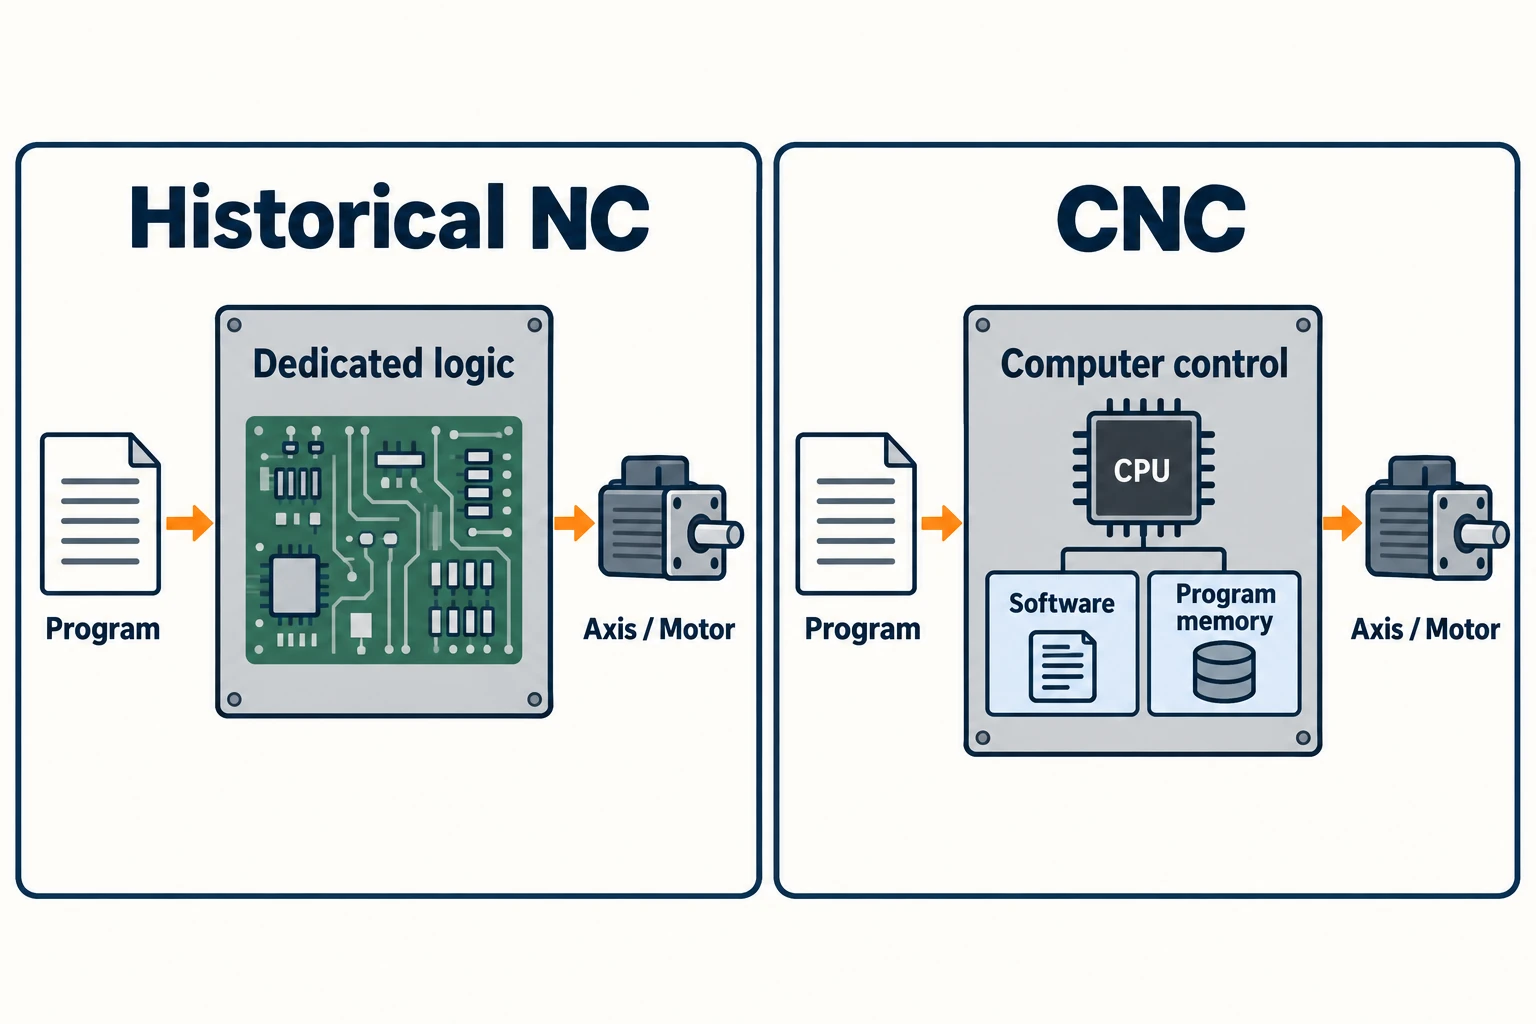
NC staat voor numerieke besturing: een machine volgt gecodeerde numerieke instructies. CNC staat voor computer-numerieke besturing, een vorm van NC waarbij een computer de machinefuncties aanstuurt. In een historische vergelijking tussen NC en CNC, betekent ‘NC’ meestal een oudere besturing waarvan de functies waren geïmplementeerd in speciale elektronische hardware. CNC verplaatste die functies naar een computergestuurd systeem met software en programmageheugen.
De belangrijke verandering betrof de manier waarop de besturing instructies verwerkte en hoe gemakkelijk een bewerkingsprogramma kon worden opgeslagen, bijgewerkt en hergebruikt. Het ging niet om de uitvinding van automatische beweging zelf. Vroege NC-machines volgden al programma’s, en sommige gebruikten reeds terugkoppeling en produceerden gevormde contouren.
Wat de computer binnen de besturing veranderde
Scheid het onderdeelprogramma van de besturingslogica. Het onderdeelprogramma beschrijft een specifieke opdracht: posities, bewegingen en bewerkingscommando’s. De besturingslogica interpreteert die informatie en voert de besturingsfuncties van de machine uit. De handleiding voor hoe een CNC-systeem de machinebeweging aanstuurt volgt die instructies via de besturingseenheid, aandrijvingen en terugkoppeling.
Een historische, bedrade NC gebruikte vaste schakelingen voor die functies. ‘Hardwired’ betekent niet dat een ander gatpatroon het opnieuw bekabelen van de machine vereiste. Een ander onderdeelprogramma kon de besturing nog steeds opdracht geven tot andere bewegingen binnen zijn mogelijkheden. Minder flexibel was echter de implementatie van de besturing zelf en het omgaan met programma’s ter plaatse op de machine.
Een CNC implementeert numerieke besturingsfuncties met behulp van een computer. Software, verwerkingshardware en geheugen maken het mogelijk om instructies als bewerkbare gegevens te verwerken. FANUC’s beschrijving van zijn 200A-besturing, ontwikkeld in 1972, geeft een concreet voorbeeld: de besturing stond toe dat bewerkingsprogramma’s die in het geheugen waren opgeslagen, konden worden bewerkt. Dat is een nuttiger onderscheid dan de algemene bewering dat NC niet programmeerbaar was.
Van geperforeerde band naar programma’s in het geheugen
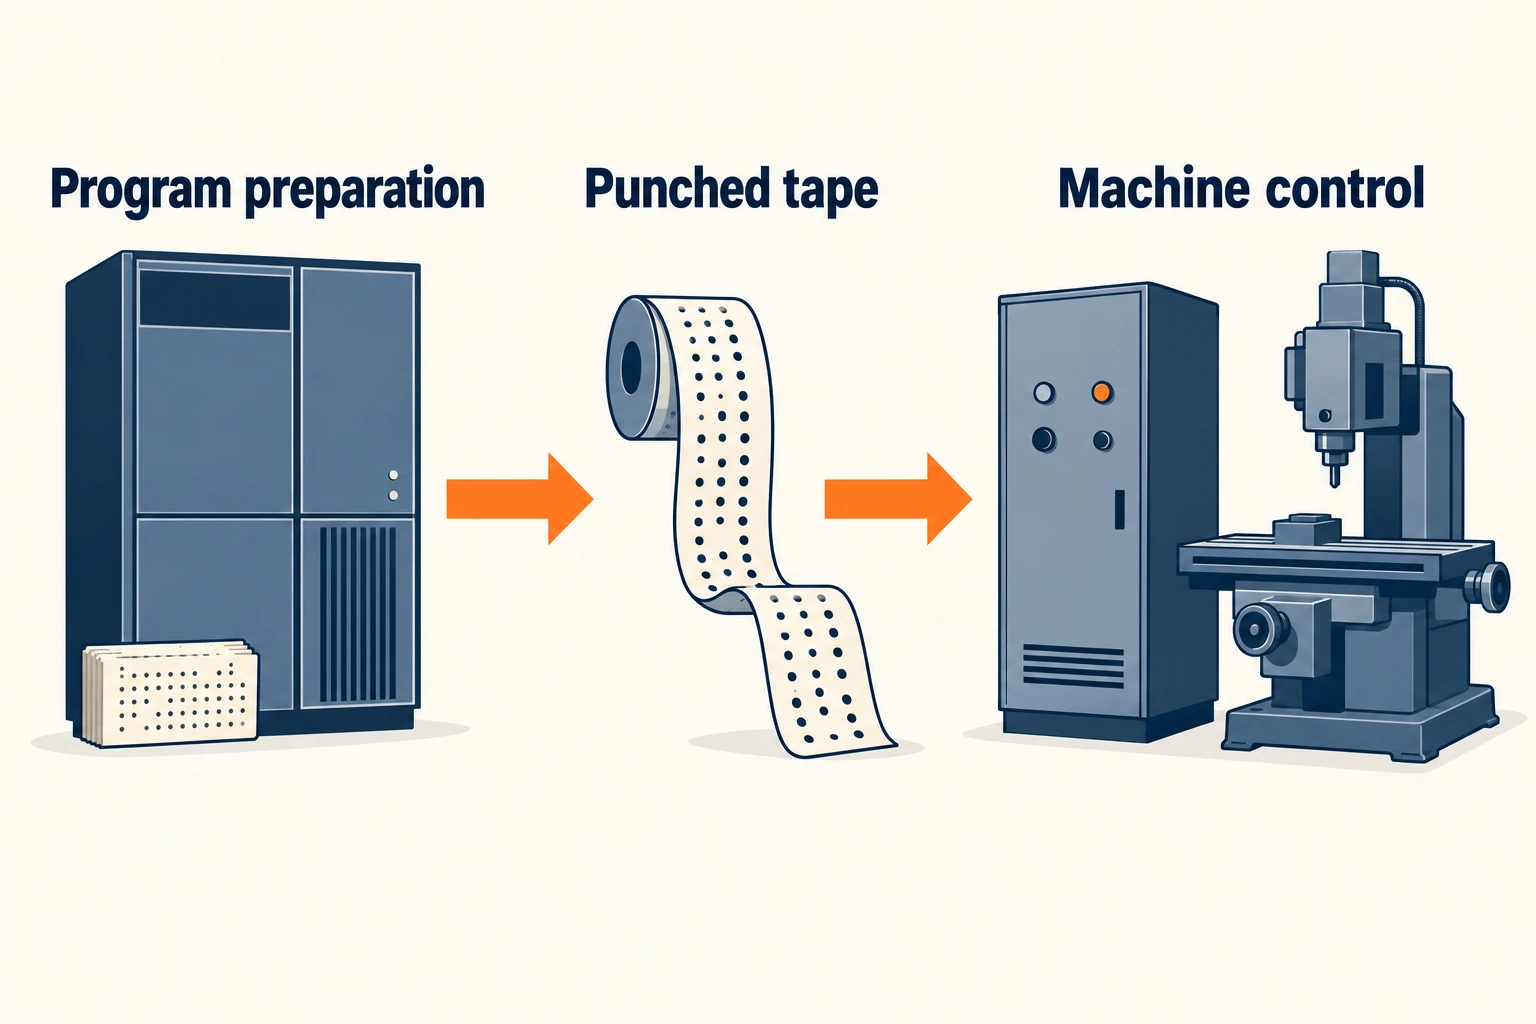
Geperforeerde band gaf numerieke instructies een fysieke vorm die door een lezer kon worden gedetecteerd. De band droeg het programma; hij leverde niet de kracht om de machine te bewegen. In de MIT-beschrijving uit 1952 decodeerde een elektronische regelaar de band en werkte samen met servomechanismen om een freesmachine te bewegen. De beschrijving vermeldde ook dat informatie over de voortgang van de beweging terugstroomde.
Computers traden op meer dan één punt in de werkstroom. Tijdens MIT’s demonstratie uit 1959 van Automatically Programmed Tools (APT) berekende een externe computer de instructies en produceerde een band voor de machine. Computerondersteunde programma-opstelling was dus mogelijk zonder dat de besturing van de machine zelf een CNC was.
Deze gedocumenteerde voorbeelden tonen de overgang in chronologische volgorde:
- MIT, 1952: Een bandgestuurde freesmachine met elektronische besturing en servomechanismen was reeds operationeel.
- MIT APT-demonstratie, 1959: Een computer kon bewerkingsinstructies offline opstellen en een band genereren voor een afzonderlijk machinebesturingssysteem.
- FANUC 250, 1964: Er werd een computergestuurde besturing ontwikkeld voor een gespecialiseerde slijptoepassing op rotatiemotoren.
- FANUC 200A, 1972: Een veelzijdige CNC ondersteunde het bewerken van in het geheugen opgeslagen bewerkingsprogramma’s.
Dit zijn specifieke mijlpalen, geen enkele wereldwijde omschakelingsdatum. FANUC beschrijft het 1964-systeem als een ontwikkeling voor speciale doeleinden, en niet als een besturing bedoeld voor algemene gereedschapsmachines. Het latere voorbeeld met geheugenopslag en bewerking illustreert een andere fase van de overgang.
Eén gat verschuift: hoe de programma-revisie verschilt
Neem een plaat met drie gelijke gaten. Bij revisie B wordt het middelste gat naar een nieuwe locatie verplaatst; de omtrek van de plaat, de gatdiameters en de posities van de andere twee gaten blijven ongewijzigd. Het volgende werkstuk moet volgens het nieuwe ontwerp worden bewerkt.
Zowel historische NC als CNC kunnen een gewijzigde positie uitdrukken, mits de verplaatsing binnen de mogelijkheden van de machine valt. Het verschil zit in de route van het ontwerpwijziging naar de instructies die beschikbaar zijn op de besturing.
| Taak | Historische bandgestuurde NC-werkstroom | CNC-werkstroom |
|---|---|---|
| Wijzig de instructies | Wijzig de programmeergegevens die gebruikt worden om de band voor te bereiden, en maak vervolgens de gecorrigeerde band of sectie. | Bewerk het opgeslagen werkstukprogramma, of wijzig de bron ervan en genereer een vervangend programmabestand. |
| Maak de wijziging beschikbaar | Identificeer en laad de juiste, herziene band. | Overdraag of sla het herziene programma op en selecteer de bedoelde versie voor uitvoering. |
| Controleer het resultaat | Controleer of de gewijzigde instructies, de instelling en de resulterende gatpositie met elkaar overeenkomen. | Controleer dezelfde relatie; een bewerkbaar bestand garandeert niet dat de juiste revisie wordt uitgevoerd. |
De oudere route was niet noodzakelijkerwijs geheel gebaseerd op handberekeningen. Bij de 1959 APT-demonstratie leidden enkele gewijzigde invoerregels tot een gewijzigde berekende geometrie voordat een nieuwe band werd geproduceerd. CNC bracht ook het programma-beheer naar de besturing: de Haas Device Manager-handleiding beschrijft het aanmaken, kopiëren, bewerken en selecteren van opgeslagen programma’s.
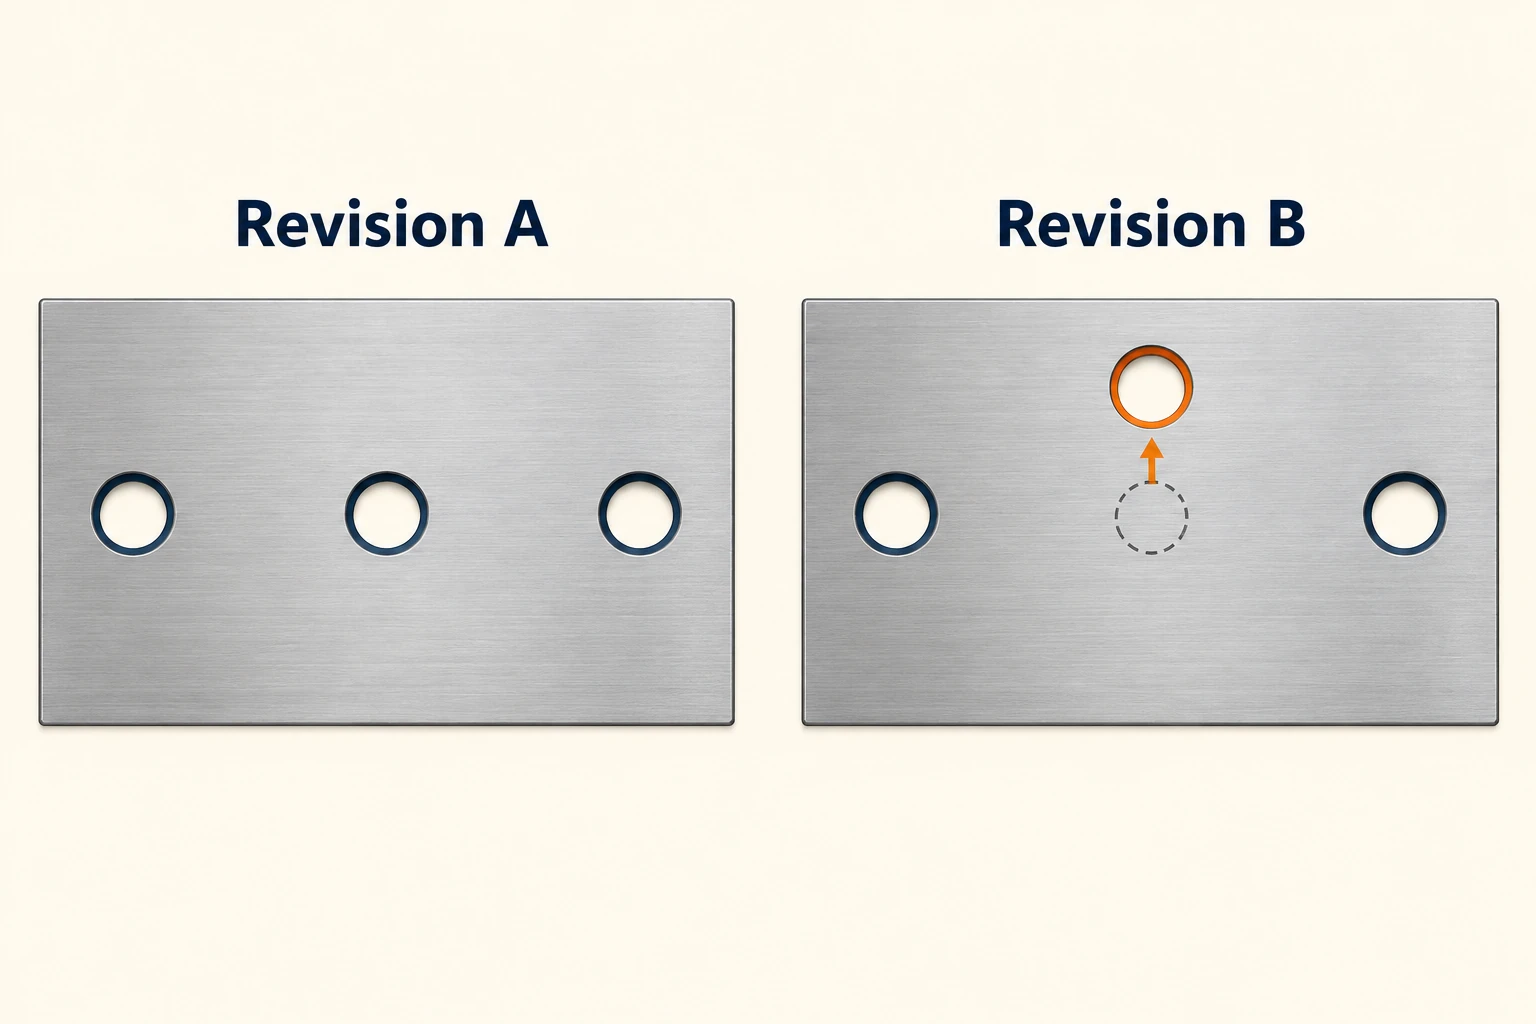
Voor de herziene plaat zou het verschuiven van het gehele werkcoördinatensysteem ook de twee gaten verplaatsen die ongewijzigd moeten blijven. In plaats daarvan moet de programmagegevens van het betreffende kenmerk worden aangepast. Gemakkelijker bewerken vermindert de weerstand bij het uitvoeren van die wijziging; het bepaalt niet welke geometrie de ontwerper bedoelde.
Waarom ‘NC-programma’ nog steeds op CNC-systemen verschijnt
NC blijft de ruimere term. Een document met de titel ‘NC-programma’ duidt niet noodzakelijkerwijs op een oude, machine met vaste bedrading. Zo gebruikt bijvoorbeeld de huidige beschrijving van HEIDENHAIN’s programmeerstation de term ‘NC-programma’s’ voor programma’s die zijn gemaakt en getest voor zijn computergebaseerde besturingen.
Bestandsbenaming is een andere, afzonderlijke laag. Haas geeft een voorbeeldprogramma weer dat is geëxporteerd met een .nc bestandsnaam, terwijl HEIDENHAIN uitlegt dat zijn dialoogprogramma’s en DIN/ISO-programma’s verschillende extensies gebruiken. Een bestandsextensie alleen vertelt u niet welke instructies een bepaalde besturing accepteert.
Evenzo beschrijft een bandlezer een invoermethode. Een scherm beschrijft een interface. Geen van beide observaties alleen stelt vast hoe de besturingsfuncties zijn geïmplementeerd. De nuttige vraag is of een computer numerieke-besturingsfuncties uitvoert, in plaats van of een computer ergens anders heeft geholpen bij het opstellen van het programma.
Door de termen op deze manier te lezen, wordt een veelvoorkomende fout vermeden: NC, CNC, programmatformaat en overdrachtmethode behandelen als vier concurrerende machinetypes. Zij beschrijven verschillende onderdelen van dezelfde werkstroom.
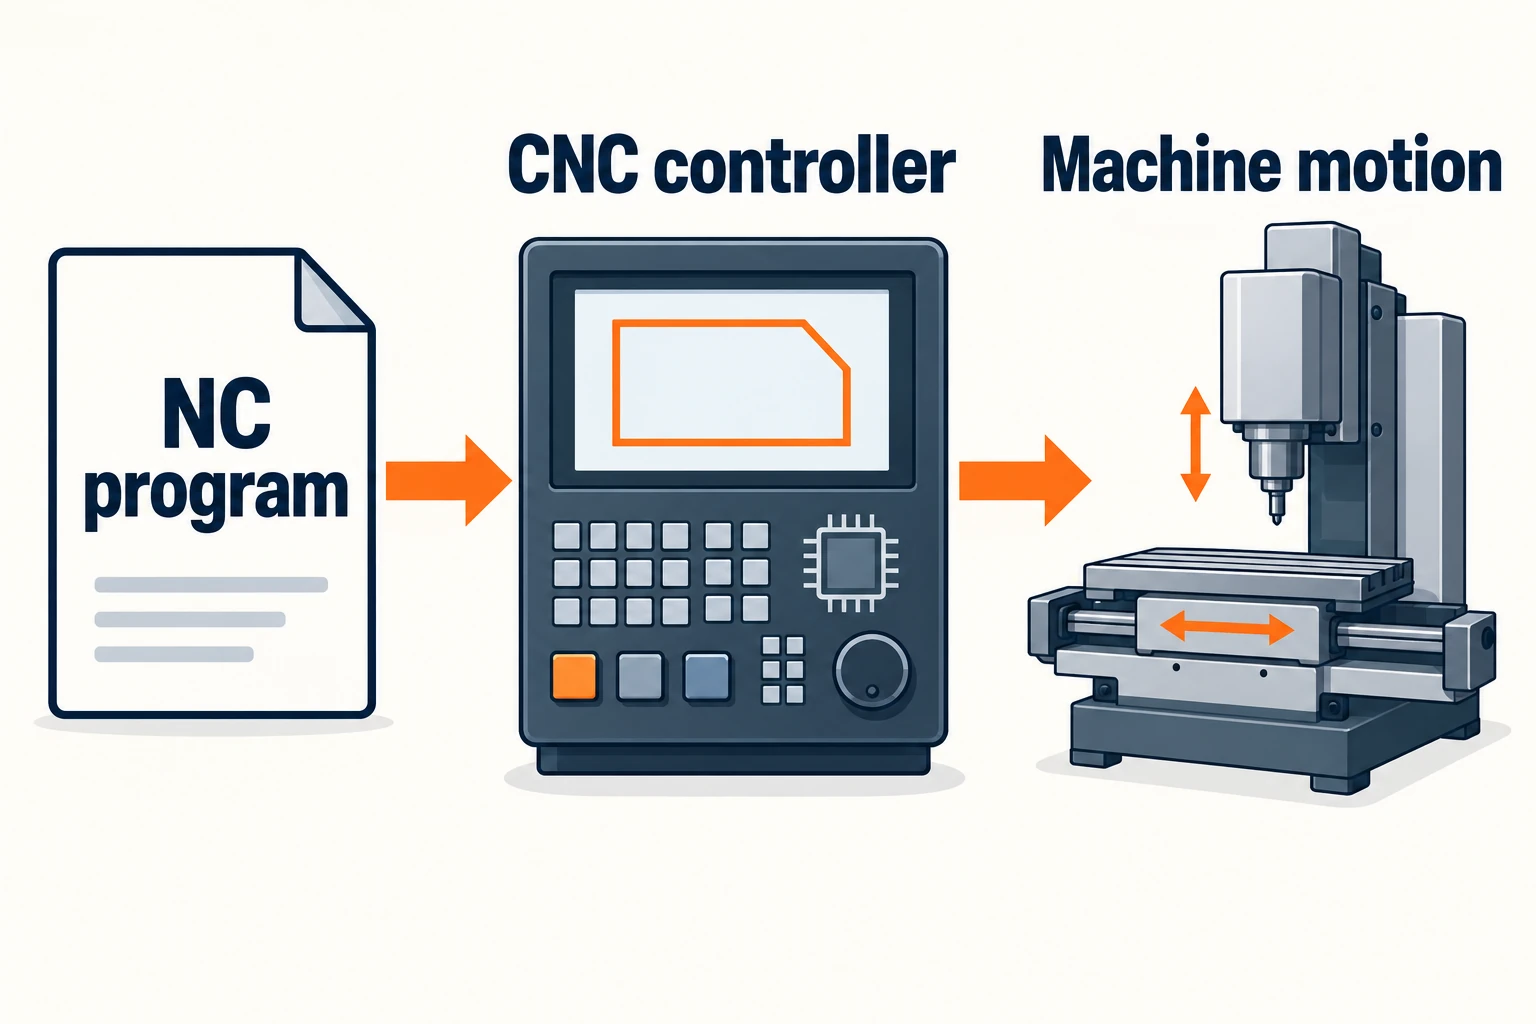
Wat de labels niet bewijzen
Feedback is een afzonderlijke onderscheid. Een gesloten positielus gebruikt de gemeten aspositie om de beweging te corrigeren; een open positielus doet dat niet. Het vroege systeem van MIT wisselde reeds bewegingsinformatie uit met zijn servomechanismen. De uitspraak ‘NC is een open lus, CNC is een gesloten lus’ is daarom geen algemene definitie.
Gebogen geometrie is niet exclusief voor CNC. De 1959 APT-demonstratie behandelde gevormde onderdelen en benaderde een gebogen pad met korte rechte segmenten. De beschikbare baanfuncties van een besturing en de manier waarop een kromme wordt weergegeven zijn belangrijker dan het historische label.
Het verspaningsproces blijft afhangen van de machine en de opstelling. Een wijziging in de besturingsarchitectuur verandert op zichzelf niet het vermogen van een spindel, de bereikbaarheid van een freesgereedschap of de bevestigingskracht van een opspanning. Onze vergelijking tussen handmatig en CNC frezen legt uit hoe geprogrammeerde beweging past binnen het bredere verspaningsproces.
De blijvende vooruitgang was flexibiliteit bij de implementatie van besturingsfuncties en het beheer van verspaningsinstructies. Om een specifiek systeem te begrijpen, dient u de besturingsarchitectuur, de programmawerkstroom en de daadwerkelijke bewegingsmogelijkheden ervan te onderscheiden. Deze drie beschrijvingen verklaren veel meer dan het al- of niet-voorkomen van de letter C.
Veelgestelde vragen
Is CNC een type NC?
Ja. Numerieke besturing is het ruimere concept; CNC implementeert dit met behulp van een computer om machinefuncties te besturen. Bij historische vergelijkingen wordt ‘NC’ vaak enger gebruikt voor eerdere hardwired besturingen.
Kon het programma van een NC-machine worden gewijzigd?
Ja. Een NC-machine met bandvoeding kon herziene instructies ontvangen via een gecorrigeerde of vervangende band. De besturingslogica met vaste bedrading maakte niet elk werkstukprogramma permanent. CNC voegde flexibeler opslag en bewerking op het besturing toe.
Vereist een NC-programmabestand een oude NC-machine?
Nee. Moderne CNC-systemen gebruiken ook de term NC-programma. Compatibiliteit hangt af van de instructies in het programma en de doelbesturing, niet alleen van de naam of bestandsextensie.
Heeft CNC alle automatische bewerking geïntroduceerd?
Nee. Eerdere NC-machines voerden reeds geprogrammeerde bewegingen uit. CNC veranderde de manier waarop besturingsfuncties en programma’s werden geïmplementeerd en beheerd; het was een evolutie binnen numerieke besturing.



