Op deze pagina
Een beschrijving van een 6-, 7- of 12-assige CNC geeft aan hoeveel assen er worden meegeteld, maar het getal alleen identificeert noch de opstelling van de machine noch de assen die tijdens één bewerking gecoördineerd worden. Een zes-assige freesopstelling kan drie lineaire verplaatsingen combineren met drie roterende kopassen. Een zeven-assige draaibank kan haar assen verdelen over hoofd- en bijspindelsystemen. Een hoger totaal kan meerdere onafhankelijk bewegende gereedschapssystemen omvatten.
Begin met de genoemde machine en configuratie. De lijst van assen verklaart wat het getal betekent — en of de extra beweging de toegang tot het gereedschap verandert, een andere bewerking ondersteunt of een automatiseringsapparaat verplaatst.
Scheid het totaal aantal assen van het snijpad
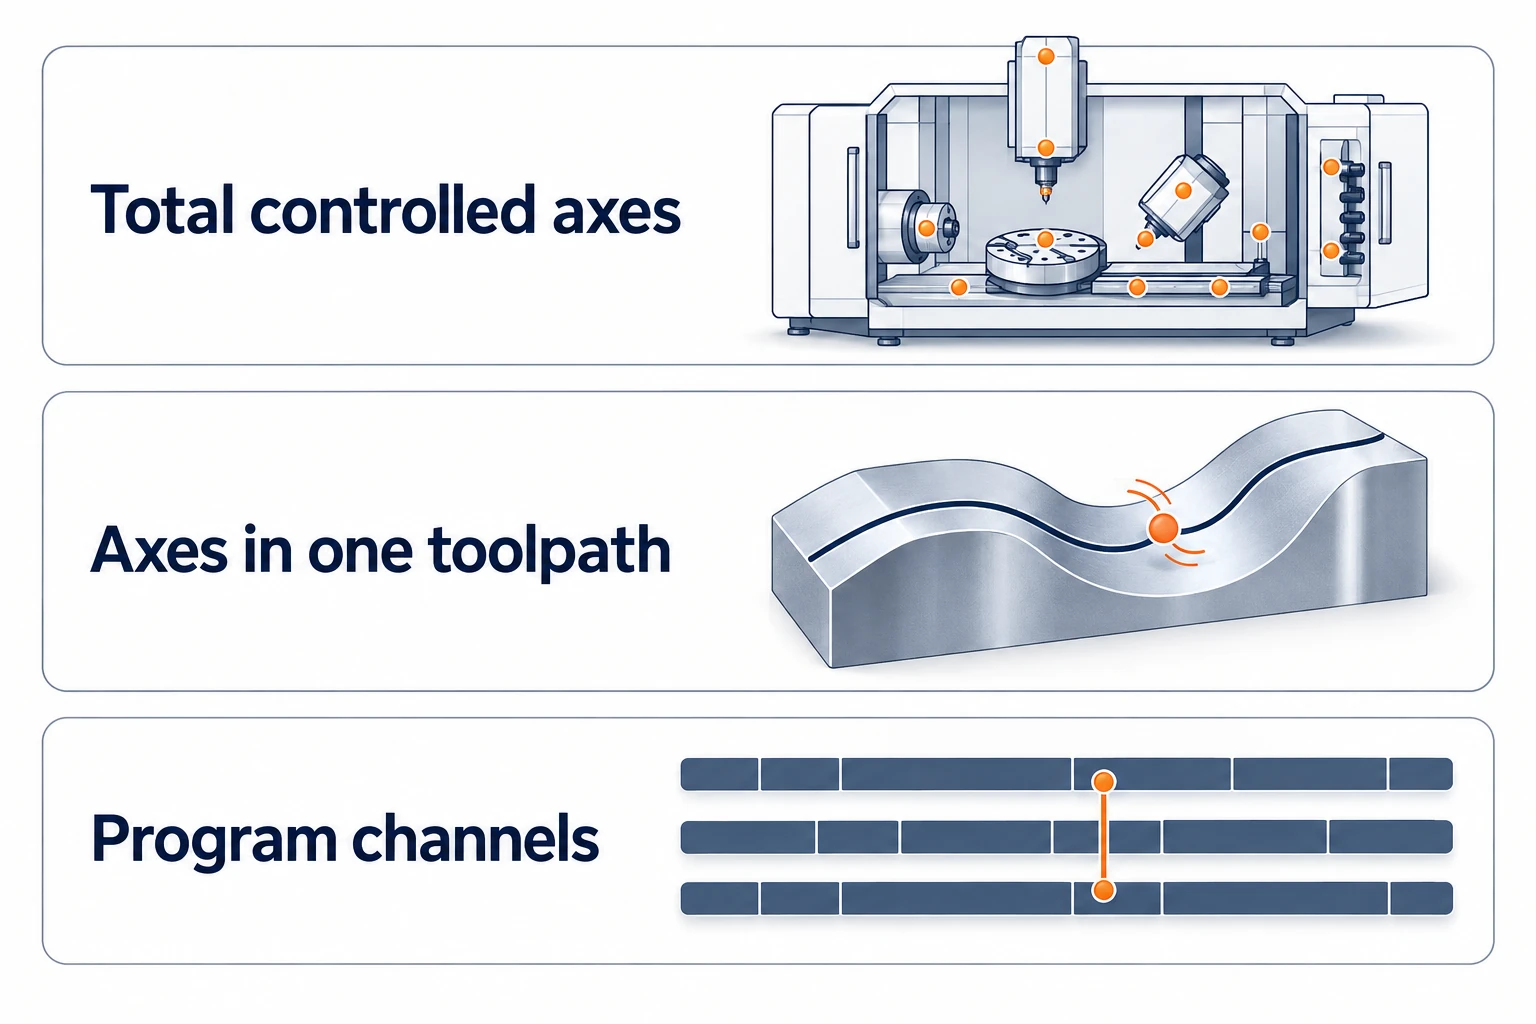
Drie specificatietermen beantwoorden verschillende vragen:
- Totaal aantal gestuurde assen: de assen die zijn opgenomen in de opgegeven machine- of besturingsconfiguratie.
- Tegelijk gestuurde assen: de assen die gezamenlijk kunnen worden gecoördineerd voor een bewerkingspad, onder de opgegeven besturingsfuncties.
- Paden of kanalen: afzonderlijke groepen programma-uitvoering die verschillende bewerkingssystemen kunnen organiseren. Ze kunnen overlappende bewerkingen uitvoeren en indien nodig synchroniseren.
Deze grootheden zijn niet uitwisselbaar. De besturingsspecificaties van FANUC geven het maximale aantal gestuurde assen, het aantal assen per pad en het aantal tegelijk gestuurde assen afzonderlijk weer. De maximale capaciteit van een besturing zegt ook niets over welke assen en opties een specifieke machinebouwer heeft geïnstalleerd. De vergelijking tussen drie-, vier- en vijf-assige freesbewerking legt het eenvoudigere geval uit waarbij lineaire en rotatieassen één gereedschap-deelrelatie beheersen.
Evenzo betekent het gelijktijdig gebruik van twee gereedschappen niet noodzakelijkerwijs dat zij één gecoördineerde contour bewerken: het ene gereedschap kan bijvoorbeeld een diameter draaien terwijl het andere gereedschap werkt aan een ander onderdeel dat in de tegenspindel is opgespannen.
Wanneer zes assen een freesopstelling beschrijven
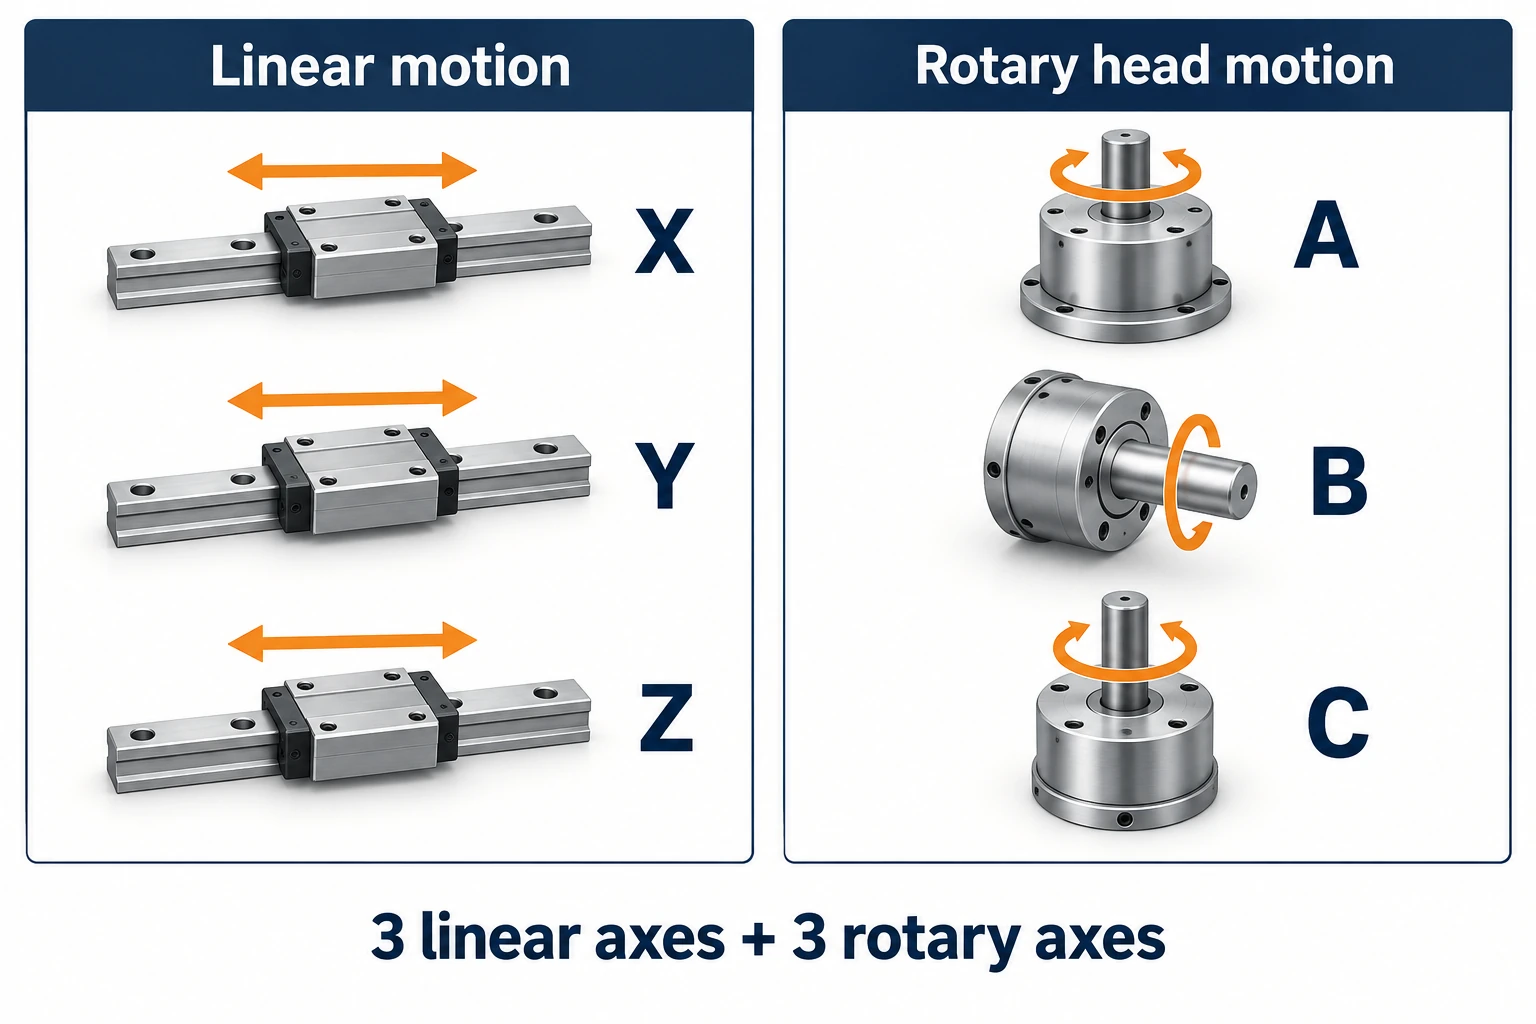
Een concreet voorbeeld is een Zimmermann FZH uitgerust met de M3ABC-freeskop. Het technische gegevensblad van de FZH vermeldt X-, Y- en Z-lineaire bewegingen en A-, B- en C-rotatiebewegingen voor die freeskop. Als bewerkingsassen geteld, zijn dat drie plus drie.
De configuratie is van belang: hetzelfde blad vermeldt ook een andere freeskop met twee rotatieassen. Het vermeldt ook palletautomatiseringsassen voor heffen en aanvoeren afzonderlijk. Een beschrijving van een zesassige machine hoeft dus niet elke gecontroleerde beweging in de volledige installatie te omvatten.
De extra rotatiebeweging biedt deze freeskop een andere manier om zijn oriëntatie vast te stellen. Het is geen algemene belofte dat elke zesassige machine elke ondercut bereikt, sneller eindigt of strengere toleranties handhaaft. De opstelling van de freeskop en zijn werkgebieden bepalen nog steeds de beschikbare bewegingen.
De frees werkt nog steeds materiaal weg via gewone freesbewerkingen. Voor die procesachtergrond zie hoe CNC-frezen werkt. Hier is het nuttige onderscheid dat tussen de bewegingen die beschikbaar zijn voor bewerking en de andere bewegingen die elders in de apparatuurspecificatie zijn opgenomen.
Een zevenassige draaibank kan zijn assen verdelen over twee zijden
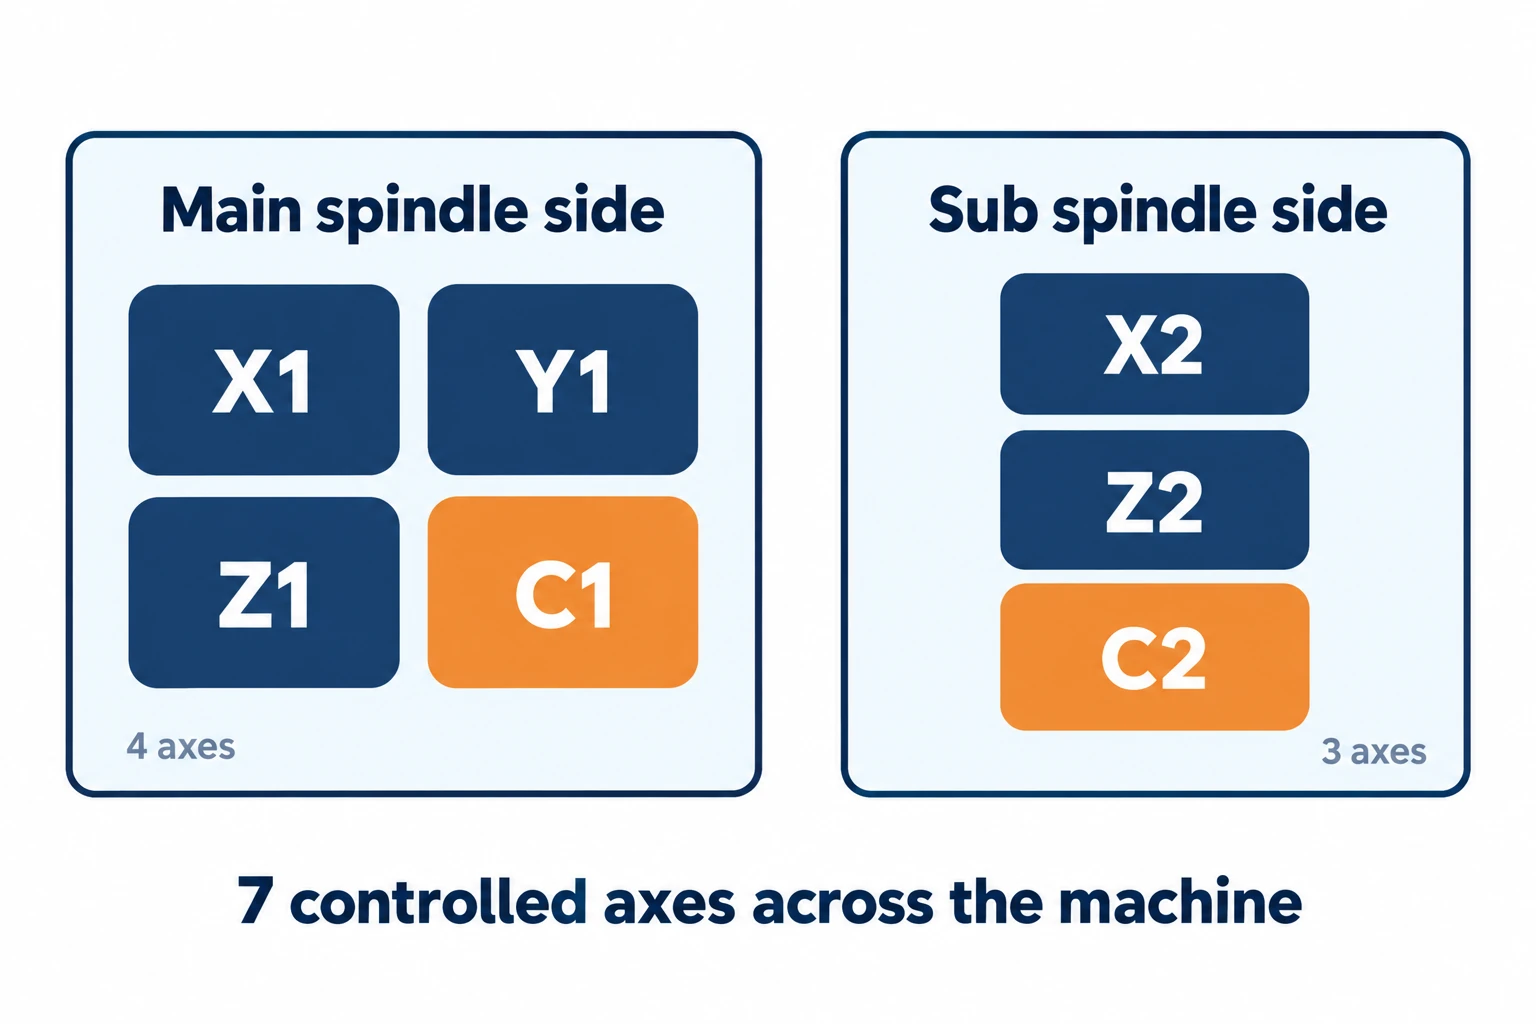
De Star SP-32 geeft een duidelijk antwoord op wat “7-assig CNC” kan betekenen. De machinespecificatie verdeelt de assen als volgt:
| Systeem | Vermelde assen | Wat beweegt |
|---|---|---|
| Zijde van de hoofdspindel | X1, Y1, Z1, C1 — vier assen | X1/Y1 verplaatsen de gereedschapssteun; Z1/C1 behoren tot de hoofdspindelkast. |
| Zijde van de subspindel | X2, Z2, C2 — drie assen | Het subspindelsysteem heeft twee lineaire assen en één gecontroleerde rotatieas. |
De herhaalde letters X en Z zijn van belang: X1 en X2 zijn afzonderlijke machineassen, geen extra richtingen in de ruimte. C1 en C2 regelen de hoekpositie van de spindel. Dat is een andere functie dan alleen het specificeren van het toerental in rpm.
De Amerikaanse specificaties van Star vermelden ook zeven besturingsassen over twee paden: vier op Pad 1 en drie op Pad 2. Ze vermelden synchronisatiefuncties afzonderlijk. Het totaal geeft geen zevenassige interpolatie aan voor één snijpunt, noch beschrijft het een freeskop met vier roterende gewrichten.
Een robot met zes of zeven assen gebruikt een andere opstelling.
Een robotbewerkingssysteem kan vergelijkbare aantallen gebruiken voor een ander mechanisme. In de KR QUANTEC-brochure van KUKA staan zes assen vermeld voor de getoonde standaardmodellen. Deze assen behoren tot de gearticuleerde robot, en niet tot een set X/Y/Z-machineassen plus een freeskop.
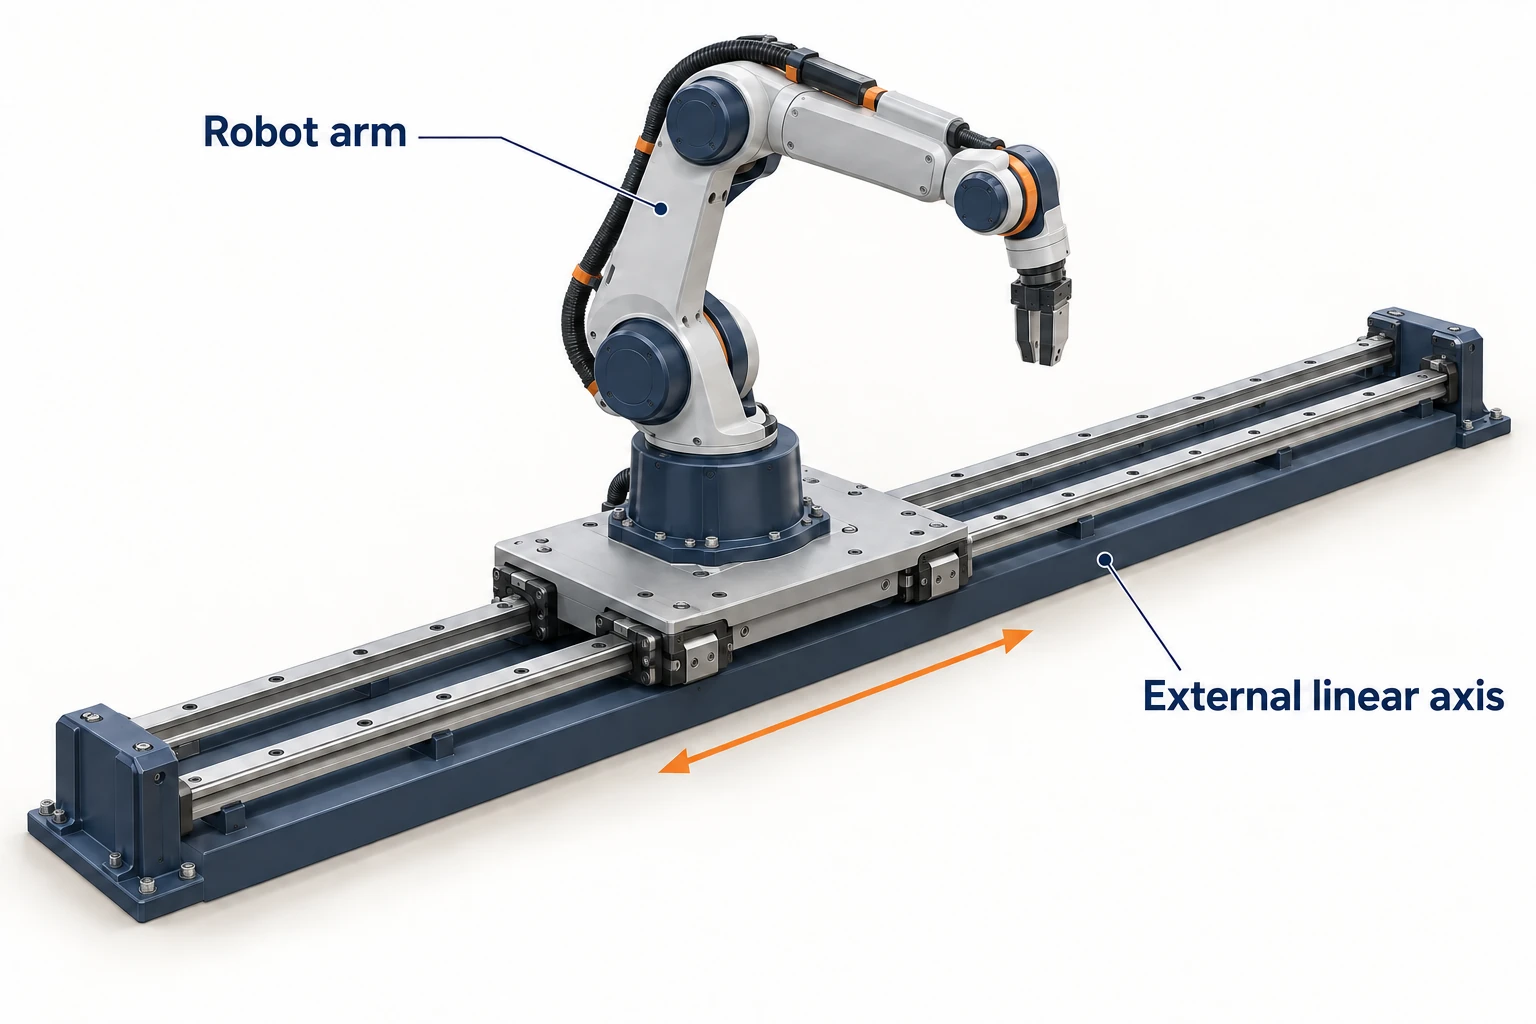
Een externe as kan het systeemaantal vergroten. De KUKA KL 5000 is een lineaire eenheid met één as voor compatibele robots. Een zes-assige arm die op zo’n gestuurde rail is gemonteerd, levert zes robotassen plus één externe as; de extra beweging verplaatst de robotbasis.
Maar zeven betekent niet altijd een arm op een rail. De LBR iiwa van KUKA is zelf een zeven-assige robot. Lees na of de beschrijving de gewrichten van de arm, externe rails of werkstukpositioneringseenheden telt. Geen van deze tellingen, afzonderlijk genomen, bepaalt de nauwkeurigheid van het eindproduct.
Elf en twaalf assen kunnen worden verdeeld over gereedschapsystemen
Hogere aantallen worden gemakkelijker te begrijpen als u kijkt naar een multitasking-draaibank in plaats van zich meer gewrichten op één snijpunt voor te stellen.
In de lanceringsomschrijving van Star voor de SW-20 worden negen lineaire besturingsassen en twee roterende besturingsassen gespecificeerd, wat in totaal elf oplevert. Er wordt beschreven dat de gereedschapssteunen onafhankelijk worden bestuurd en dat draaien, boren en frezen overlappend kunnen plaatsvinden. Dit is een Swiss-type automatische draaibank met freesmogelijkheden; de term ‘11-assige freesmachine’ alleen identificeert niet de architectuur ervan.
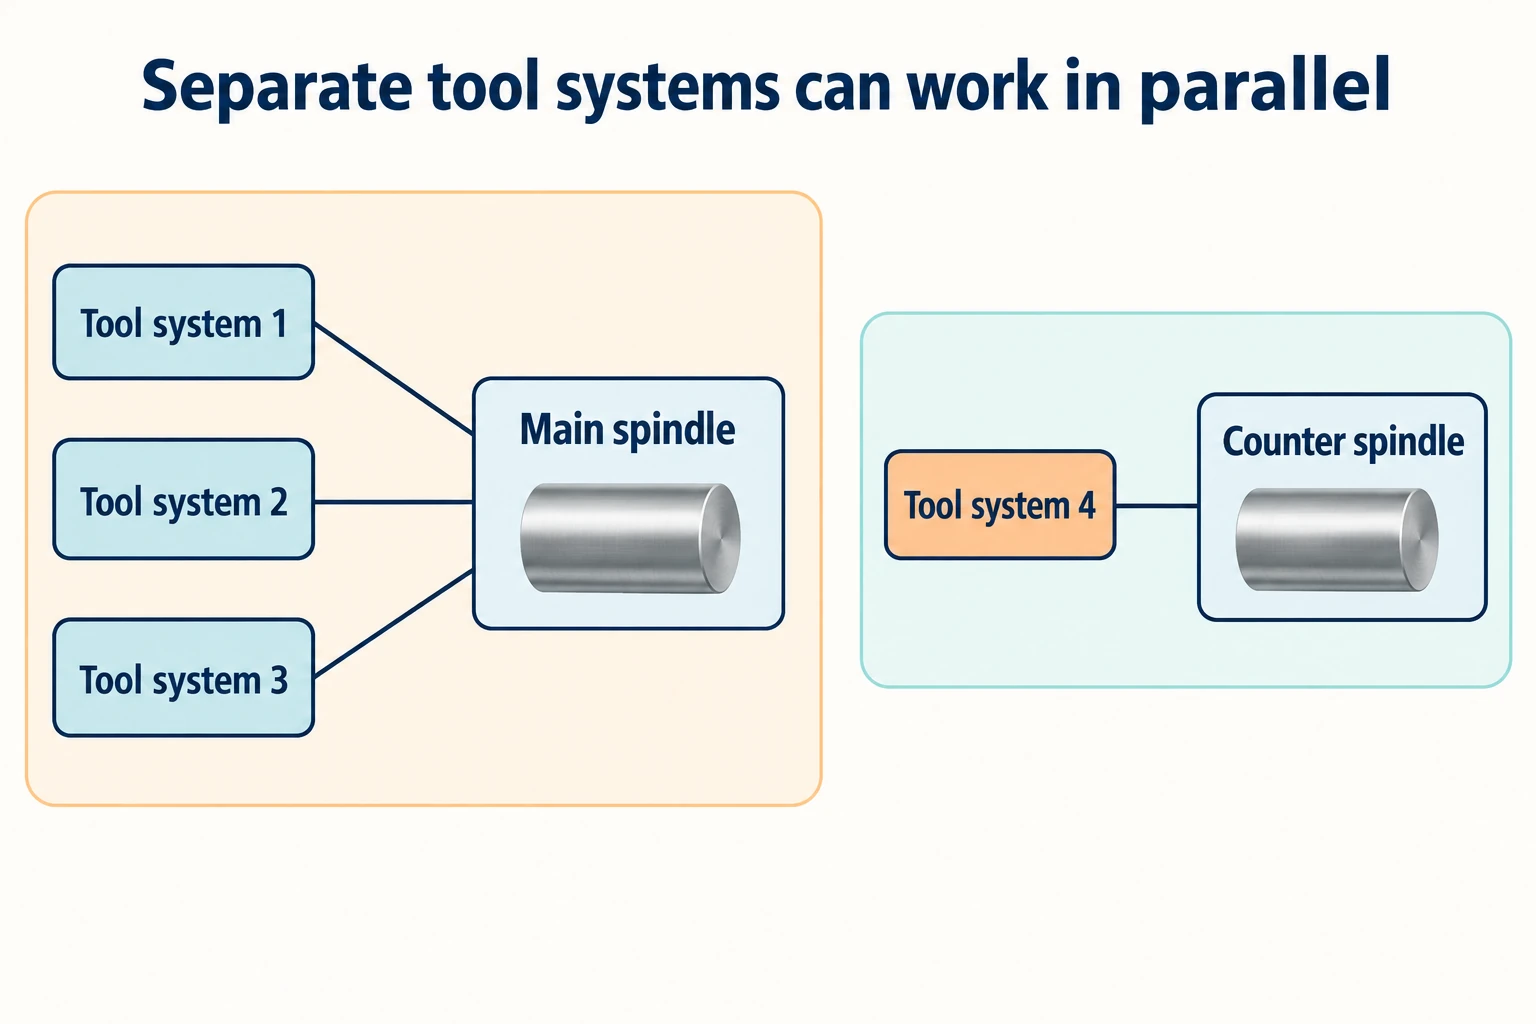
Als ander voorbeeld vermelden de Tornos EvoDECO-specificaties tien lineaire assen en twee C-assen voor de 20- en 32-modellen. Door die categorieën bij elkaar op te tellen komt men op twaalf. Dezelfde tabel vermeldt vier onafhankelijke gereedschapssystemen en geeft gereedschapsposities afzonderlijk aan. Twaalf assen betekent niet twaalf gereedschappen, noch twee zesassige freeskoppen.
Tornos beschrijft drie gereedschapssystemen die aan de hoofdspindel bewerken, terwijl een vierde systeem aan de tegen-spindel werkt. Hier maken de extra systemen parallelle bewerkingen mogelijk. Dat verschilt van het continu wijzigen van de richting van één gereedschap langs een oppervlak.
Parallelle bewerking is alleen nuttig waarbij de bewerkingen, gereedschapstoegang en timing dit toelaten. Een ontvangende spindel moet klaarstaan voor een overdracht; een gereedschapssysteem kan geen bewerking starten die afhankelijk is van onvoltooide werkzaamheden. De nuttige vraag is welke bewerkingen overlappend kunnen worden uitgevoerd en welke moeten wachten, in plaats van hoeveel assen in de kopregel worden vermeld.
Zet een asaantal om in een bruikbare machinebeschrijving
Lees een onbekende specificatie vanuit de bewegende onderdelen naar buiten. Een korte beschrijving kan veel meer informatie behouden dan ‘hoog-assige CNC’.
Noteer deze details bij de beschrijving van de machine:
- Machinemodel, kop en configuratie: Of het aantal een freesmachine, draaicentrum, Swiss-type draaibank of robotsysteem beschrijft.
- Asnamen en bewegende onderdelen: Welke assen bewegen gereedschappen, werkstukhouder, een tweede spindel of een extern apparaat.
- Assen die voor de beoogde bewerking zijn gecoördineerd: Of de benodigde contourbewerkingscapaciteit aanwezig is, onafhankelijk van het totaal aantal assen van de gehele machine.
- Programmapaden, synchronisatie en volgorde van bewerkingen: Of verschillende systemen gelijktijdig kunnen werken, en waarbij het ene systeem op het andere moet wachten.
- Afzonderlijke tellingen van gereedschappen en automatisering: Of gereedschapsposities, aangedreven gereedschapsspindels of palletbewegingen ten onrechte zijn aangemerkt als bewerkingsassen.
Bijvoorbeeld: ‘een Swiss-type draaibank met afzonderlijke hoofd- en subspindelsystemen, C-as-positionering en aangedreven gereedschappen voor dwarsbewerking’ vertelt u welk soort werk de machine is ingericht om uit te voeren. Een puur numeriek label laat die relaties onvermeld.
Verbind vervolgens die onderdelenopstelling met de daadwerkelijke functies: de richting van een gat, toegang tot de achterzijde of de mogelijkheid om een andere functie te bewerken terwijl een ander systeem bezet is. Het aantal assen is een nuttig uitgangspunt voor die uitleg. De onderdelenopstelling, gecoördineerde beweging en volgorde van bewerkingen maken het geheel af.
Veelgestelde vragen
Betekent een 6-assige CNC altijd X, Y, Z, A, B en C?
Nee. Deze combinatie beschrijft sommige freesconfiguraties, waaronder de FZH met een M3ABC-kop die hier wordt besproken. Bij robot- en multitasking-machinebeschrijvingen kunnen verschillende mechanismen worden meegeteld. Gebruik de aslijst van de fabrikant voor de specifieke configuratie.
Is een 12-assige CNC-machine altijd uitgerust met twee zes-assige koppen?
Nee. Een machine kan zijn totaal aantal assen verdelen over meerdere gereedschaps- en spindelsystemen. Het EvoDECO 20/32-voorbeeld vermeldt tien lineaire assen en twee C-assen, naast vier onafhankelijke gereedschapssystemen.
Wat betekent „11-assige freesmachine”?
Het getal vereist een model en een asverdeling. Een elf-assige machine kan bijvoorbeeld een Swiss-type draaibank zijn die ook freesbewerkingen uitvoert, zoals het SW-20-model illustreert. De term impliceert niet dat één freesgereedschap elf-assige contourbewerking uitvoert.
Betekent een hoger aantal assen automatisch een nauwkeuriger onderdeel?
Nee. Het aantal geeft de beschikbare gestuurde bewegingen aan, niet de tolerantie van het afgewerkte onderdeel. De gereedschappen, de werkstukopspanning, de staat en kalibratie van de machine, en het bewerkingsproces beïnvloeden nog steeds het eindresultaat. Nauwkeurigheid moet worden beoordeeld aan de hand van de eisen die aan het onderdeel worden gesteld.



