En esta página
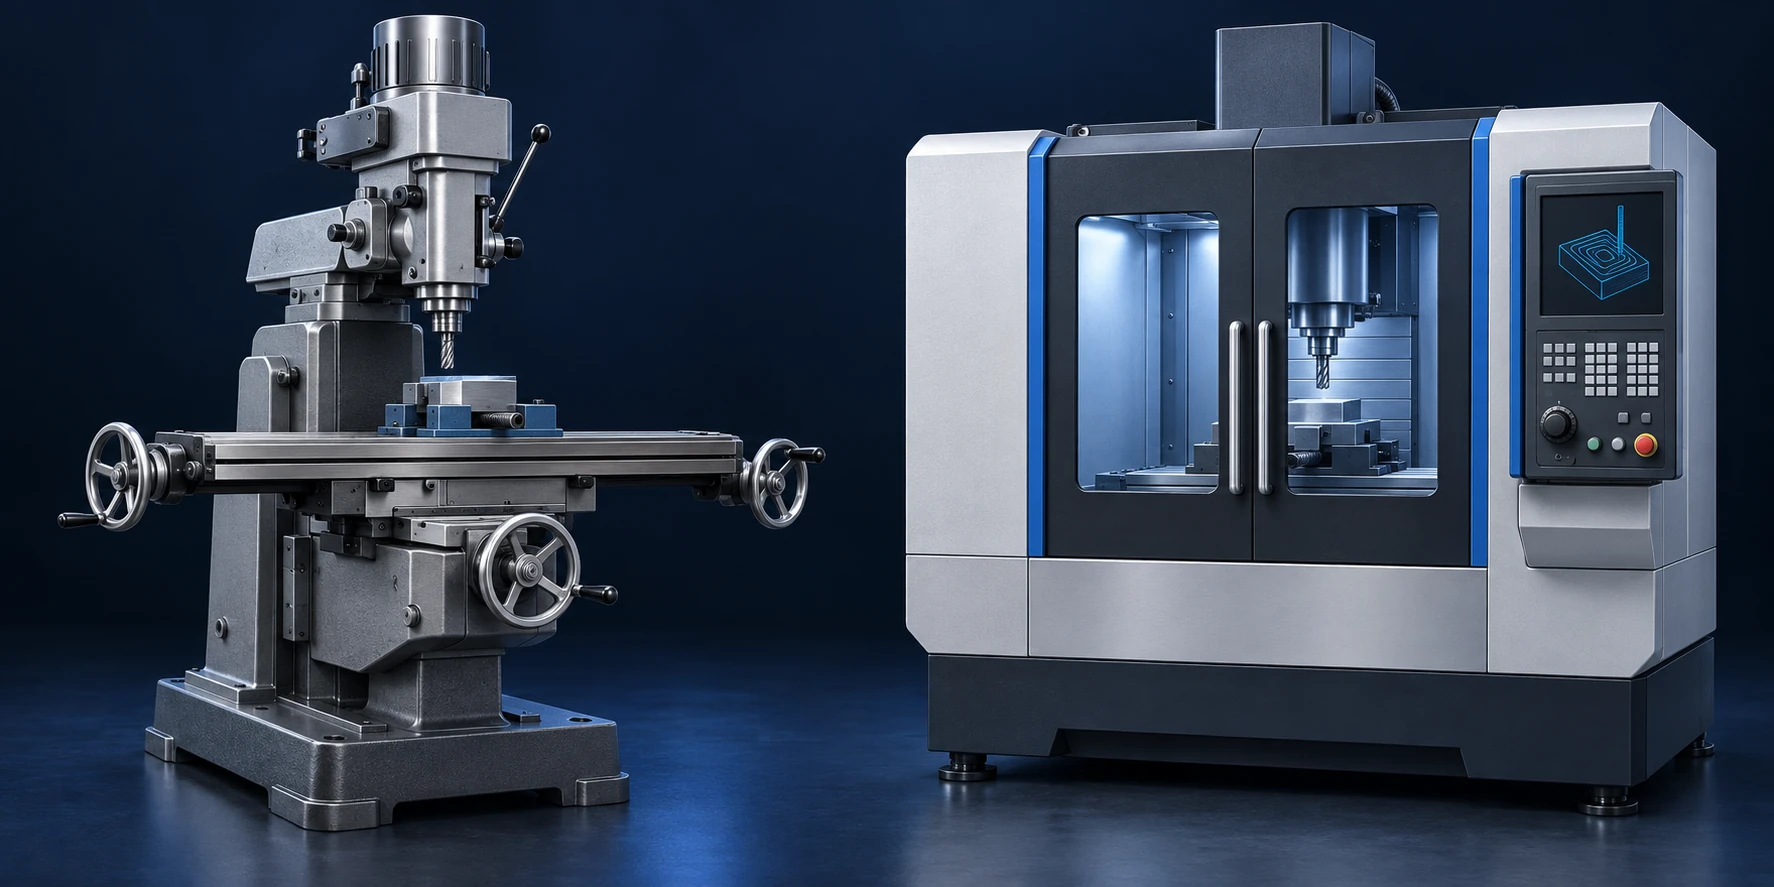
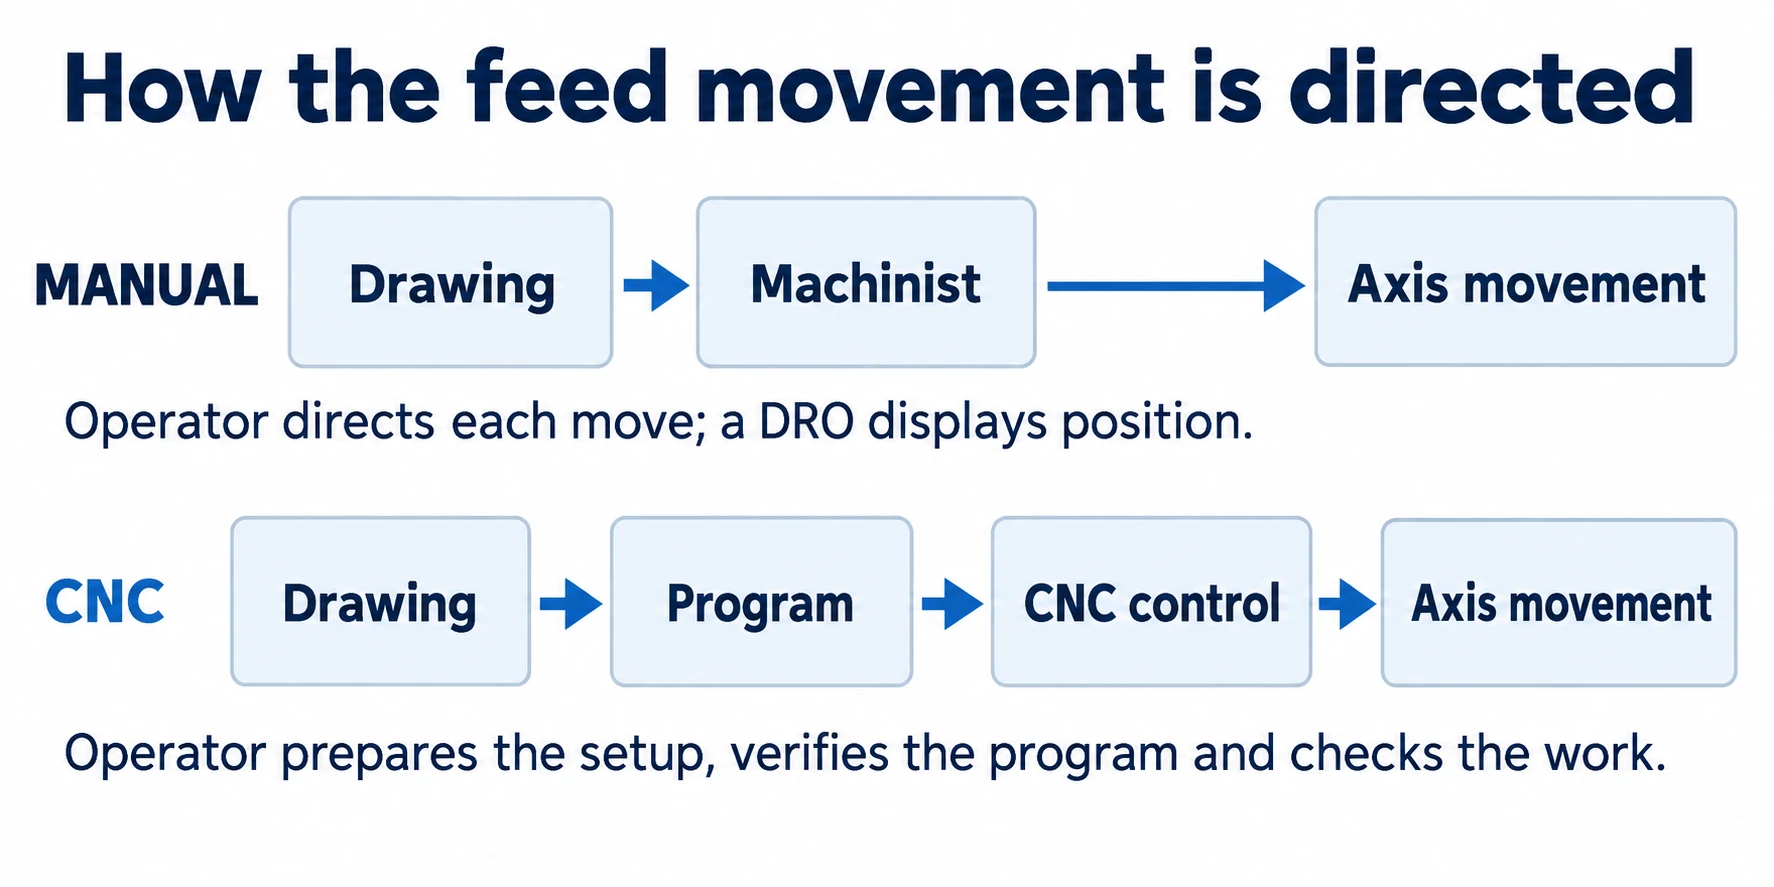
En la fresadora manual, el operario controla cada movimiento. La fresadora CNC (control numérico por computadora) utiliza un programa para dirigir los movimientos de la máquina. Una fresadora manual puede ser una opción práctica para unos pocos cortes sencillos; CNC resulta especialmente útil cuando una tarea implica curvas conectadas, muchas coordenadas o características repetidas. La diferencia radica en cómo se controla el trabajo, no en si un motor acciona la fresa. [1][2]
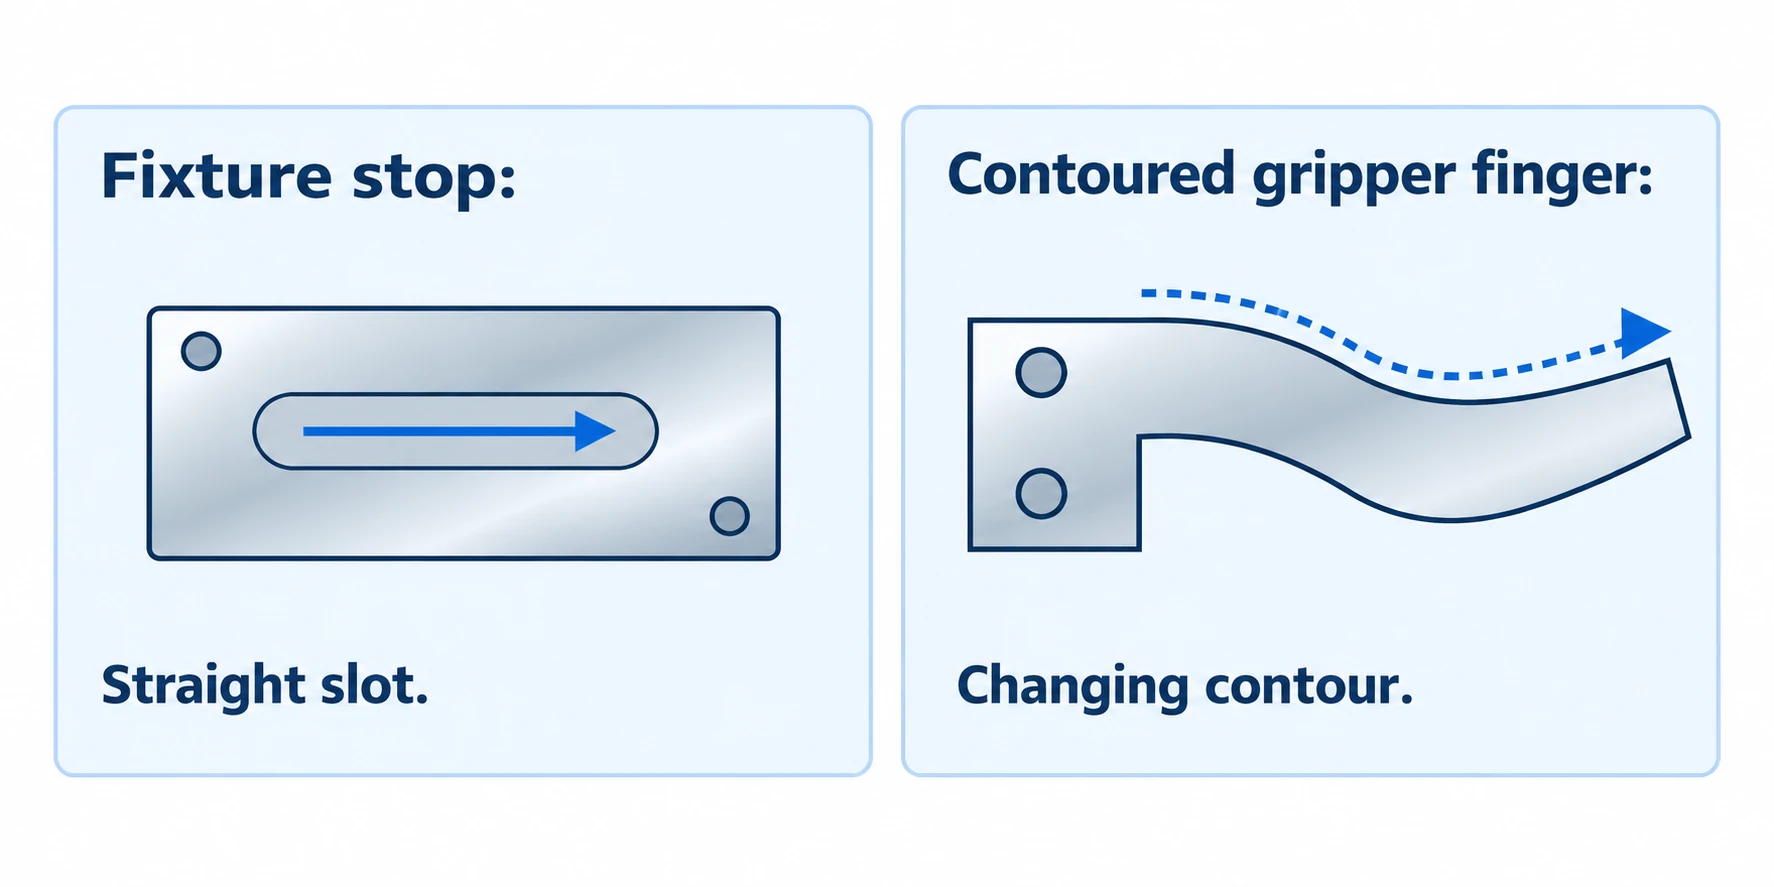
Considere un tope de fijación que requiere una ranura de ajuste. Un operario experimentado con una configuración adecuada podría completar ese trabajo sin necesidad de preparar un programa CNC. Si le da al tope un perfil curvo, añade varias posiciones de agujeros o solicita otro lote el próximo mes, almacenar los movimientos en un programa se vuelve mucho más útil.
Este artículo compara esas situaciones de trabajo. Para conocer los principios de corte subyacentes a ambos métodos, consulte cómo funciona la fresadora CNC.
Imagen de cabecera: ilustración conceptual generada por IA de una fresadora manual y un centro de mecanizado CNC; no es una fotografía de equipos VETCNC.
Fresadora manual frente a fresadora CNC: comparación rápida
| Pregunta | Fresadora manual | CNC fresado |
|---|---|---|
| ¿Quién dirige los movimientos de avance? | El operario, mediante manivelas y cualquier sistema de avance automático instalado. | El control sigue las posiciones, trayectorias y avances programados. |
| ¿Cuál es un trabajo inicial sencillo? | Unas pocas caras, ranuras o agujeros fácilmente accesibles. | Un contorno, un patrón de características repetidas o una secuencia que merece la pena guardar. |
| ¿Qué debe prepararse? | Sistema de sujeción, referencias, herramientas y orden de los cortes. | Esos mismos elementos, además de un programa adecuado y su verificación. |
| ¿Cómo se producen las curvas? | Mediante accesorios adecuados o métodos manuales coordinados; la complejidad incrementa la carga de trabajo. | El movimiento coordinado de los ejes sigue las líneas y curvas programadas. |
| ¿Qué se puede reutilizar? | Fijaciones, topes, notas y el método del operario. | Fijaciones y registros de configuración, además del programa correspondiente a la revisión correcta. |
| ¿Dónde se centra la atención del operario? | Dirigiendo los movimientos y comprobando el progreso durante la ejecución del trabajo. | Preparando y validando el proceso, cargando piezas, supervisando la operación y verificando las piezas terminadas. |
El trabajo mecánico se superpone: ambos métodos requieren una pieza de trabajo soportada y herramientas de corte adecuadas. El cambio principal radica en la cantidad de la secuencia de movimientos que la máquina puede ejecutar tras su preparación. [2][10]
¿Qué cambia en los controles?
Manivelas, avances automáticos y lectores digitales
En una fresadora convencional manual, el operario posiciona la pieza de trabajo y dirige cada pasada de corte. Una manivela desplaza un eje; un avance automático instalado puede moverlo a una velocidad seleccionada. El operario sigue decidiendo cuándo iniciar, detener, cambiar de dirección o desplazarse a la siguiente característica.
Un lector digital, o DRO, facilita la lectura de la posición. En lugar de depender únicamente del tambor graduado de la manivela, el operario puede ver un valor de posición relativo a una referencia elegida. El DRO informa del desplazamiento; el operario sigue dirigiendo la pasada de corte. [1]
Para la ranura de ajuste, el operario debe establecer su posición y profundidad, y luego dirigir el desplazamiento a lo largo de su longitud. Un avance automático puede ayudar en un pasada recta. Añadir una curva o una serie de coordenadas variables incrementa la cantidad de trabajo de posicionamiento que debe gestionarse.
Un programa CNC almacena la secuencia
Un programa CNC especifica los movimientos y las condiciones de corte que el control puede ejecutar en orden. El operario establece la ubicación de la pieza de trabajo, carga las herramientas e introduce o mide los desplazamientos (offsets) correspondientes. Dichos desplazamientos vinculan las posiciones programadas con la configuración real. [3]
Para un patrón repetido de agujeros, el control puede regresar a un conjunto guardado de posiciones para operaciones sucesivas. Para un perfil curvo, puede coordinar los ejes para seguir el contorno. Esto resulta especialmente útil cuando la trayectoria requerida sería engorrosa de reproducir manualmente. [4]
Los trabajos sencillos pueden programarse directamente en el control mediante funciones soportadas; para geometrías más complejas, puede utilizarse software de fabricación asistida por ordenador (CAM). Los controles CNC de taller pueden simplificar la programación básica, de modo que un trabajo único no requiera una larga sesión de programación fuera de línea. [5][6]
La manija de avance (jog) de una máquina CNC también se utiliza para el posicionamiento y la configuración. Ver un volante junto a una pantalla no indica que la máquina sea manual. Nuestra guía sobre las partes y el movimiento de las máquinas fresadoras máquinas fresadoras explica con mayor detalle el hardware. [6]
Casos en los que tiene sentido usar la fresadora manual
Unos pocos cortes directos en una pieza única
La fresadora manual merece considerarse cuando la geometría es fácil de posicionar y la tarea implica pocos movimientos repetitivos. Ejemplos incluyen el refrentado de un bloque pequeño, el fresado de una ranura recta accesible o la realización de un número reducido de taladros. Estas tareas requieren herramientas y posicionamiento adecuados, pero no exigen intrínsecamente control por computadora. [1][7]
Vuelva al tope del dispositivo de sujeción. Suponga que se trata de un bloque rectangular en bruto, que la ranura es recta y que las dimensiones requeridas están dentro de la capacidad demostrada del taller. Una vez que el bloque está sujeto y se han establecido los puntos de referencia, el operario puede realizar una breve secuencia de movimientos. Puede haber poca ventaja en guardar dicha secuencia si solo se necesita un tope.
Esa ventaja proviene de la cantidad de preparación que requiere específicamente la tarea. Un programa CNC adecuado ya disponible en la biblioteca del taller modificaría dicha comparación. Lo mismo ocurriría si ya estuviera montado en una máquina el dispositivo de sujeción apropiado. Para este tope, la pregunta útil es: ¿qué configuración disponible permite realizar el corte requerido con menos preparación?
Ajuste medido sobre una característica conocida
En ocasiones, un dispositivo de sujeción requiere un pequeño cambio tras un ensamblaje de prueba. Suponga que su ranura de holgura debe alargarse y que el ingeniero ha especificado el nuevo punto final, así como las superficies que deben permanecer intactas.
Si el dispositivo de sujeción puede sujetarse de forma segura y la característica es accesible, una operación manual breve puede resultar conveniente. El operario puede establecer el punto de referencia, realizar el ajuste planificado y medir el resultado. No hay necesidad de reconstruir toda la secuencia de fabricación únicamente para analizar un corte adicional.
El cambio en el dibujo sigue formando parte del registro del proyecto. De lo contrario, el siguiente dispositivo de sujeción podría fabricarse según la versión anterior y requerir el mismo ajuste. El ajuste debe seguir el cambio aprobado, incluidos sus nuevos requisitos de inspección.
El trabajo manual también sigue siendo útil para aprender cómo se relacionan el posicionamiento y el corte. Los estudiantes pueden observar directamente el efecto de un avance o de un cambio en la profundidad de corte. La formación debe incluir la sujeción de piezas, las protecciones y la operación segura; la familiaridad con las manivelas es solo una parte de la habilidad. [13]
Donde el fresado CNC recupera su tiempo de preparación
Curvas y movimientos coordinados
Un dedo de sujeción curvo plantea un problema distinto al de la ranura recta. Su borde de trabajo puede combinar una línea con un arco y luego con otra curva. Seguir esa forma exige un movimiento coordinado, no una serie de avances rectilíneos independientes.
CNC la interpolación coordina los ejes para generar líneas y arcos programados. Con una adecuada CAM y capacidad de la máquina, perfiles más complejos pueden convertirse en una secuencia de movimientos de la herramienta. La ventaja práctica es que el operario puede preparar y verificar la forma, y luego ejecutar la misma trayectoria repetidamente. [4][9][2]
Los equipos manuales también pueden producir características curvas. Una mesa giratoria, por ejemplo, proporciona una rotación controlada para trabajos circulares y para indexación. Sin embargo, una configuración circular conveniente no resuelve todos los contornos irregulares. Varios radios variables o una superficie libre pueden hacer que el proceso manual se vuelva progresivamente más incómodo. [7]
Aquí, CNC puede ser rentable incluso para una sola pieza. La razón es la trayectoria que debe seguirse, no la cantidad de piezas pedidas.
Características repetidas y pedidos repetidos
Considere un bloque de herramientas con muchas ubicaciones de agujeros. Un ciclo de taladrado CNC puede repetirse en las coordenadas programadas, gestionando el avance, el taladrado y la retracción para cada ubicación. El operario ya no tiene que posicionar manualmente cada agujero. [12]
La ventaja aumenta cuando, de lo contrario, el operario tendría que trabajar repetidamente con una larga lista de coordenadas. Una secuencia guardada reduce esa labor rutinaria de posicionamiento. Un centro de mecanizado equipado con un cambiador automático de herramientas también puede cambiar entre herramientas dentro del ciclo; las máquinas CNC sin ese equipo siguen requiriendo cambios manuales de herramienta. [5]
Para un pedido posterior, conserve el programa junto con su revisión del dibujo, la información de la fijación, la lista de herramientas y las referencias de montaje. Un archivo denominado «final.nc» deja demasiado margen a la suposición. El operario debe reconstruir el montaje además de volver a cargar el programa. [3][9]
Los lotes manuales también pueden beneficiarse de topes, fijaciones y hojas de operaciones organizadas. La comparación radica en la cantidad real de posicionamiento, manipulación y verificación que sigue siendo necesaria para cada pieza, más que en afirmar que el trabajo manual comienza desde cero cada vez.
¿Qué método es más rápido o más económico?
Separe la preparación del trabajo repetido en cada pieza. Programar y verificar un nuevo trabajo CNC puede llevar más tiempo inicialmente, mientras que un ciclo reutilizable puede reducir el tiempo repetido. El trabajo manual puede tener una etapa de preparación breve para una característica sencilla, pero requerir más manipulación directa a medida que aumenta la cantidad.
Compare una ruta manual con 30 minutos de preparación del lote y 20 minutos por pieza frente a una ruta CNC con 90 minutos de preparación y 8 minutos por pieza. Para este cálculo, ambas rutas cumplen con el mismo dibujo e incluyen el mismo alcance de manipulación y verificación.
| Tiempo en taller | Ruta manual | Ruta CNC |
|---|---|---|
| Preparación del lote | 30 minutos | 90 minutos |
| Trabajo repetido por pieza | 20 minutos | 8 minutos |
| Total para 1 pieza | 50 minutos | 98 minutos |
| Total para 5 piezas | 130 minutos | 130 minutos |
| Total para 20 piezas | 430 minutos | 250 minutos |
Para cualquiera de las dos rutas, el tiempo total en taller = preparación del lote + (cantidad × tiempo repetido por pieza). Con estos valores de entrada, la ruta CNC requiere 60 minutos adicionales de preparación y ahorra 12 minutos por pieza. Con cinco piezas, esas diferencias se equilibran. Si modifica el programa, la fijación o la tarea de corte, también cambia el punto de cruce.
Esta es una comparación de tiempos, no una cotización de precios. El precio de un taller también refleja distintos costos de mano de obra y maquinaria, material, herramientas, inspección y cualquier trabajo de acabado. Si la carga o la preparación se solapan con otra actividad, el tiempo total de entrega diferirá de una simple suma de horas. Un tiempo de ciclo más bajo por sí solo no responde ninguna de las dos preguntas.
Para un pedido real, compare la misma cantidad y alcance. En particular, verifique si una cotización incluye la preparación de la fijación y la otra parte da por sentado que ya existe. Nuestra CNC guía sobre costos de mecanizado y comparación de cotizaciones aborda esas diferencias sin prescribir un tamaño fijo de lote para cambiar de método.
Precisión y acabado: ¿qué mejora realmente CNC?
CNC ofrece control directo sobre posiciones programadas y trayectorias coordinadas. Esto resulta especialmente valioso cuando varias características deben seguir la misma secuencia o cuando un contorno sería difícil de generar manualmente. También facilita la repetición de una secuencia verificada. [4]
Un tornero o fresador manual experimentado puede producir piezas precisas en características adecuadas. Ambos métodos siguen dependiendo de la configuración física del corte. Una herramienta larga puede desviarse, una pared delgada puede deformarse y el desgaste de la máquina puede afectar el resultado. Las recomendaciones de fresado de Sandvik identifican la fresa, el portaherramientas, la máquina, la pieza y la fijación como factores que contribuyen a las vibraciones. [10]
Para el tope de la fijación, imagine que la ranura está posicionada correctamente de forma constante, pero su acabado queda demasiado estrecho. Repetir la posición no es suficiente: hay que prestar atención al tamaño de la herramienta, al comportamiento del corte y a la medición. Por otro lado, una ranura puede tener el ancho correcto pero estar mal posicionada. Estos dos defectos requieren correcciones diferentes.
La última cifra de un DRO y el incremento mínimo mostrado en el control de un CNC son detalles de visualización de posición, no una garantía de la precisión final de la pieza. La característica debe medirse mediante un método adecuado a su requisito. [1][6]
El acabado superficial también depende de la geometría de la fresa, del avance y del desalineamiento (runout). Un avance programado ayuda a lograr un movimiento consistente; un avance motorizado adecuado también puede facilitar un pasada manual recta. Cambiar el método de control no compensará un filo de corte dañado ni una configuración inestable. [10][11]
Por eso, una comparación útil especifica la característica evaluada: ancho de ranura, posición del agujero, planicidad o un acabado superficial determinado. Una afirmación genérica de que un método es «más preciso» deja demasiados aspectos sin explicar.
Qué debe seguir haciendo el operador
En una fresadora manual, el operario controla el avance, observa la posición y decide cuándo pasar al siguiente corte. Leer el plano, seleccionar las herramientas y verificar el avance forman parte de ese trabajo práctico.
CNC traslada gran parte de ese trabajo a la fase de preparación. Alguien debe crear o revisar el programa, establecer los desplazamientos (offsets), verificar las holguras y validar la primera pieza. Los gráficos del programa y la simulación pueden ayudar en la verificación, aunque la configuración física debe coincidir exactamente con lo planificado. [9]
Una vez validado el ciclo, algunos cortes pueden ejecutarse sin que el operario dirija cada movimiento. Sin embargo, siguen requiriéndose atención para la carga de piezas, el estado de las herramientas, la evacuación de virutas y la inspección. Un ciclo automatizado debe supervisarse y operarse conforme a los requisitos de seguridad de la máquina; no constituye una razón para omitir las protecciones ni dejar sin vigilancia un proceso no validado. [8]
¿Qué enfoque se adapta mejor a su pieza?
Para una pieza única con una ranura recta, comience considerando una configuración manual sencilla. Para un dedo de pinza con un contorno variable, considere CNC incluso si la cantidad es una unidad. Para un lote repetitivo con múltiples posiciones, compare la ventaja de un ciclo ahorrado y una fijación reutilizable frente al esfuerzo necesario para su preparación.
La disponibilidad de la máquina también es relevante. Un ciclo técnicamente más rápido en una máquina con una larga cola de espera quizá no entregue la primera pieza antes. El taller debe considerar su cronograma real junto con el proceso.
Mantenga iguales las dimensiones requeridas y las condiciones superficiales del plano al comparar ambos métodos. Cuando un proceso ya aprobado por el cliente especifique expresamente el equipo o el método, cumpla dicho requisito. De lo contrario, el taller debe ser capaz de justificar su elección basándose en los cortes de la pieza, y no limitarse a afirmar simplemente que «CNC es mejor».
Para un componente que desea fabricar, nuestra página de CNC servicios de fresado cubre la información de la pieza necesaria para una discusión de mecanizado.
Preguntas sobre fresado manual y CNC
¿Puede un componente utilizar ambos métodos?
Sí. Un taller puede usar una operación manual para preparar o ajustar una característica y CNC para generar el resto de la geometría. El plan de montaje debe mantener las referencias entre las operaciones. El componente terminado se verifica contra el mismo plano, independientemente de cómo se distribuyan dichas operaciones. [3]
¿El fresado CNC siempre requiere un modelo 3D CAD?
No. Las características sencillas pueden programarse directamente a partir de las cotas mediante las funciones admitidas por el control o mediante un programa escrito. Un modelo adecuado de diseño asistido por ordenador (CAD) resulta más valioso para perfiles y superficies complejos. El modelo y el plano deben coincidir en cuanto a la revisión y en cualquier cota utilizada por el plan de mecanizado. [2][5]
¿Los fresadoras de taller CNC constituyen un proceso distinto?
Utilizan fresado CNC, pero sus controles y configuraciones pueden priorizar una puesta en marcha más sencilla y trabajos de pequeño lote. Algunas permiten posicionamiento al estilo manual junto con el mecanizado programado. Para un trabajo pequeño, evalúe cómo se utilizará específicamente ese control y esa configuración, en lugar de clasificar forzosamente cada máquina como «exclusivamente manual» o «totalmente automatizada». [3][5][6]
Referencias técnicas
Fuentes técnicas para las descripciones anteriores de mecanizado y controles.
[1] Sherline Products. Fresadora manual con indicador digital.
[2] Haas Automation. Manual del operador de fresadora: Programación.
[3] Haas Automation. Manual del operador de fresadora: Puesta en posición de la pieza.
[4] Haas Automation. G02/G03: Interpolación circular.
[5] Haas Automation. Fresadoras de taller: controles y configuraciones.
[6] Haas Automation. Manual del operador de fresadora: Pantalla del control.
[7] Sherline Products. Mesa rotativa manual: rotación e indexación.
[8] Haas Automation. Manual del operador de fresadora: Seguridad.
[9] Haas Automation. Manual del operador de fresadoras: operación y verificaciones gráficas.
[10] Sandvik Coromant. Cómo reducir las vibraciones en el fresado.
[11] Sandvik Coromant. Generación de superficies por fresado.
[12] Haas Automation. G81: ciclo fijo de perforación.
[13] Sherline Products. Guía de montaje e instrucciones para torno y fresadora: normas de seguridad y operación de fresado vertical.



