En esta página
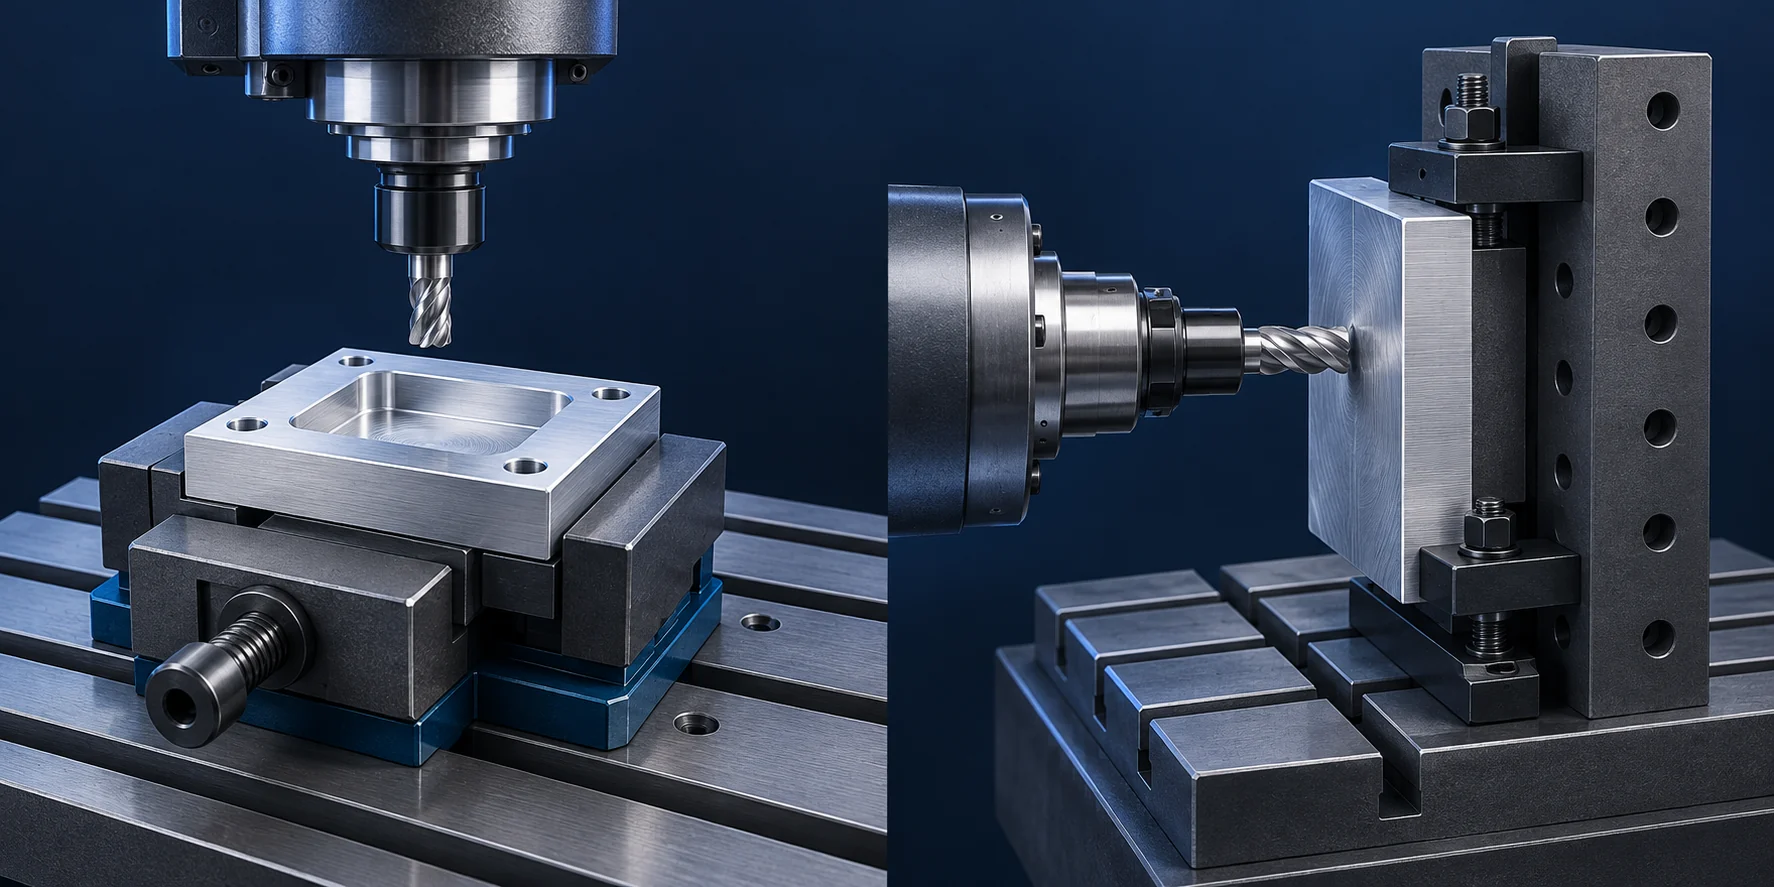
La principal diferencia entre el fresado vertical y el horizontal radica en la orientación del husillo. Una fresadora vertical tiene un eje de husillo dispuesto verticalmente en su configuración básica; una fresadora horizontal lo tiene dispuesto horizontalmente. Ambas pueden fabricar piezas con precisión. La comparación útil consiste en cómo cada disposición gestiona el acceso a las zonas de mecanizado, la evacuación de virutas, la sujeción de la pieza y la cantidad de manipulación requerida entre pasadas de corte. [1][2]
Una placa de montaje con un rebaje superficial y unos pocos agujeros parece sencilla. Sujétela plana, acerque una fresa desde arriba y la mayoría de sus características estarán al alcance de la herramienta. Ahora añada a esa pieza orificios en tres caras y un taladro que debe alinearse con un agujero en la cara opuesta. El mecanizado en sí ya no es necesariamente la parte más difícil. Sujetar la pieza y acceder a cada cara puede convertirse en la tarea más compleja.
Para comprender el proceso de corte subyacente en ambas configuraciones, comience por nuestra guía sobre cómo funciona el fresado CNC. Aquí nos centraremos en qué cambia cuando el husillo se aproxima a la pieza desde una dirección distinta.
Imagen de cabecera: ilustración generada por IA de configuraciones de fresado vertical y horizontal; no es una fotografía de equipos VETCNC. Las fijaciones están simplificadas.
La diferencia comienza en el husillo, no en la mesa
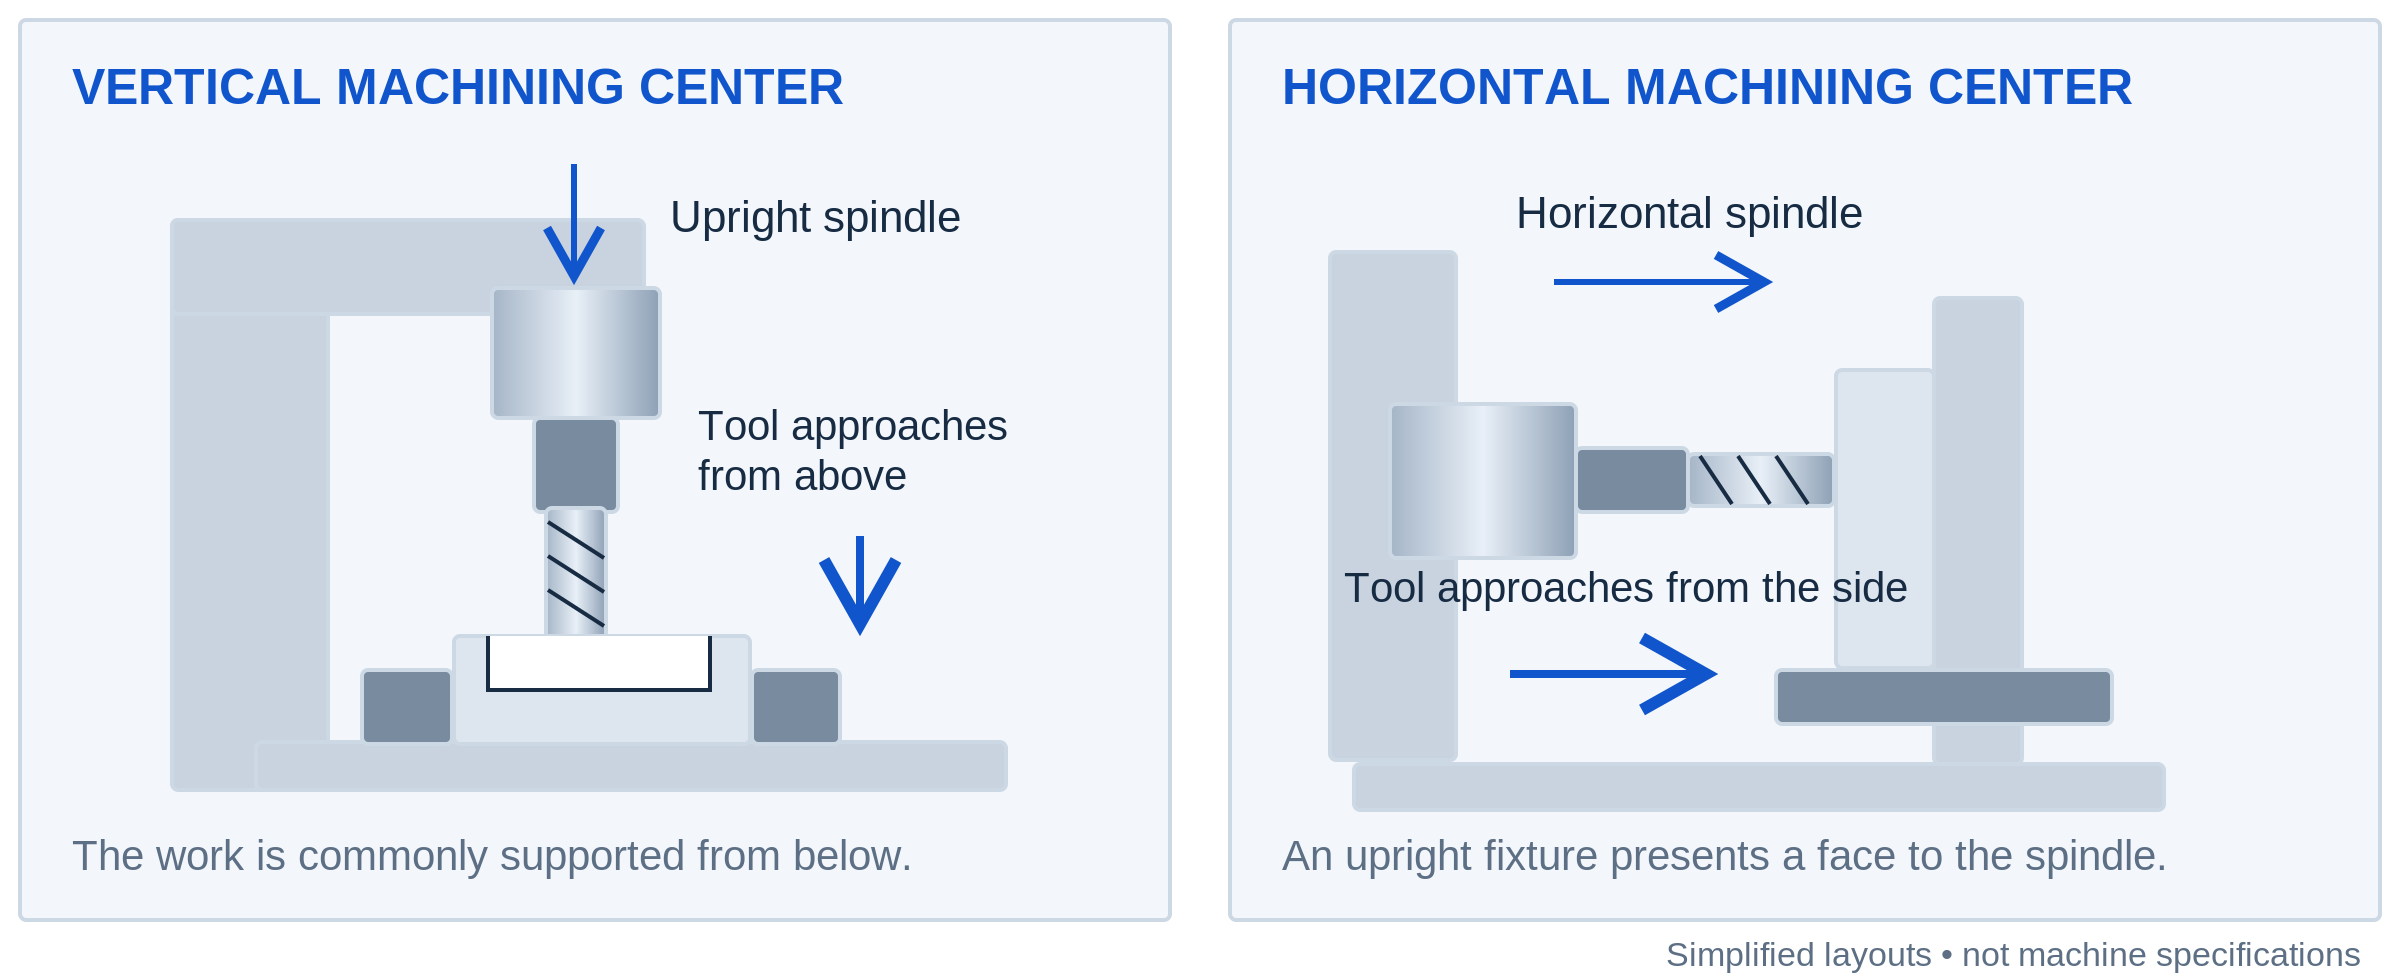
En un centro de mecanizado vertical típico de tres ejes, o VMC, la fresa apunta hacia abajo, en dirección a la pieza. Una pieza sujeta plana sobre la mesa presenta su cara superior a la herramienta. Esta puede fresar un rebaje, taladrar agujeros o seguir el contorno exterior sin cambiar dicha orientación. Acceder a la cara inferior o a un agujero lateral normalmente requiere otra configuración. [2]
En un centro de mecanizado horizontal, o HMC, el husillo se acerca desde el lateral. La pieza puede colocarse sobre una fijación vertical, con la cara a mecanizar orientada hacia el husillo. Una mesa rotativa adecuadamente equipada puede girar otra cara para colocarla en posición. Los términos «vertical» y «horizontal» describen la disposición del husillo, no si la máquina solo puede moverse vertical u horizontalmente. [1][4]
También encontrará fresadoras horizontales convencionales con fresas de forma de disco o de tipo plana montadas sobre un árbol portaherramientas, a veces con soporte en su extremo exterior. Esta disposición resulta útil para ciertos ranuras abiertas y trabajos de fresado múltiple (gang milling), donde varias fresas operan simultáneamente. No es, sin embargo, el único significado de fresado horizontal. Un HMC moderno puede cambiar entre fresas de punta, brocas, fresas frontales y otras herramientas, en lugar de depender de una única fresa montada sobre un árbol portaherramientas. [3][6]
¿Necesita repasar los componentes físicos? Nuestro artículo sobre partes, movimientos y usos de las fresadoras explica el husillo, la mesa y los sistemas de sujeción de piezas sin asumir que ya conoce la máquina.
Fresado vertical frente a fresado horizontal: comparación rápida
| Qué cambia | Disposición vertical típica | Disposición horizontal típica |
|---|---|---|
| Enfoque de la herramienta | Desde arriba de la pieza | Desde el lateral de la pieza |
| Forma inicial conveniente | Placa, cavidad abierta o pieza con características en una cara principal | Bloque o carcasa con características en varias caras accesibles |
| Sujeción de la pieza | Mordaza, placa de fijación o mordazas conformadas; una mesa rotativa puede ampliar el acceso | Fijación vertical o torre de sujeción (tombstone), habitualmente sobre una mesa indexable |
| Comportamiento de las virutas | Las cavidades orientadas hacia arriba pueden retener virutas | Las cavidades orientadas lateralmente suelen permitir la salida de virutas hacia abajo |
| Carga entre ciclos | Carga manual, carga robótica o sistema de paletas, según la máquina | El intercambio de paletas es común en los HMC de producción, pero no universal |
| Qué no indica la denominación | Precisión de la pieza terminada, potencia del husillo o el plan completo de configuración | Precisión de la pieza terminada, potencia del husillo o el plan completo de configuración |
Estas son disposiciones comunes, no reglas fijas. Una máquina vertical con sistema rotativo y de paletas puede manejar muy bien un trabajo de producción multi-cara. Una máquina horizontal también puede fabricar una pieza sencilla. Compare la configuración propuesta, no solo el nombre de la máquina. [1][2][8]
El sistema de sujeción determina cuántas veces se retira la pieza.
Una pieza plana puede ser agradablemente sencilla en una VMC.
Tomemos nuevamente la placa de montaje. Supongamos que su cavidad, los orificios de montaje y el contorno exterior pueden accederse todos desde arriba. Una configuración con mordaza soportada o un dispositivo de sujeción puede dar al operario acceso simultáneo a esas características. Así se mantiene sencilla la primera operación: ubicar la pieza en bruto, sujetarla y mecanizar las características accesibles.
Es posible que aún sea necesaria una segunda operación para terminar la cara inferior o eliminar el material utilizado para la sujeción. Pero una segunda configuración no es automáticamente una mala decisión. Para un lote pequeño, un par de dispositivos de sujeción sencillos puede resultar más razonable que una disposición mucho más compleja destinada a eliminar cualquier inversión.
Una HMC puede presentar varias caras al mismo husillo.
Un ‘tombstone’ es un dispositivo de sujeción vertical y multifacial utilizado para sujetar piezas alrededor de sus caras. En una HMC con posicionamiento rotativo adecuado, la mesa gira la pieza hacia el husillo. Esto puede exponer varias caras mientras la pieza permanece fijada. Por ejemplo, la documentación de las HMC de gran formato de Haas describe una opción de mesa rotativa para acceder a cuatro caras de una pieza o de un ‘tombstone’. [4]
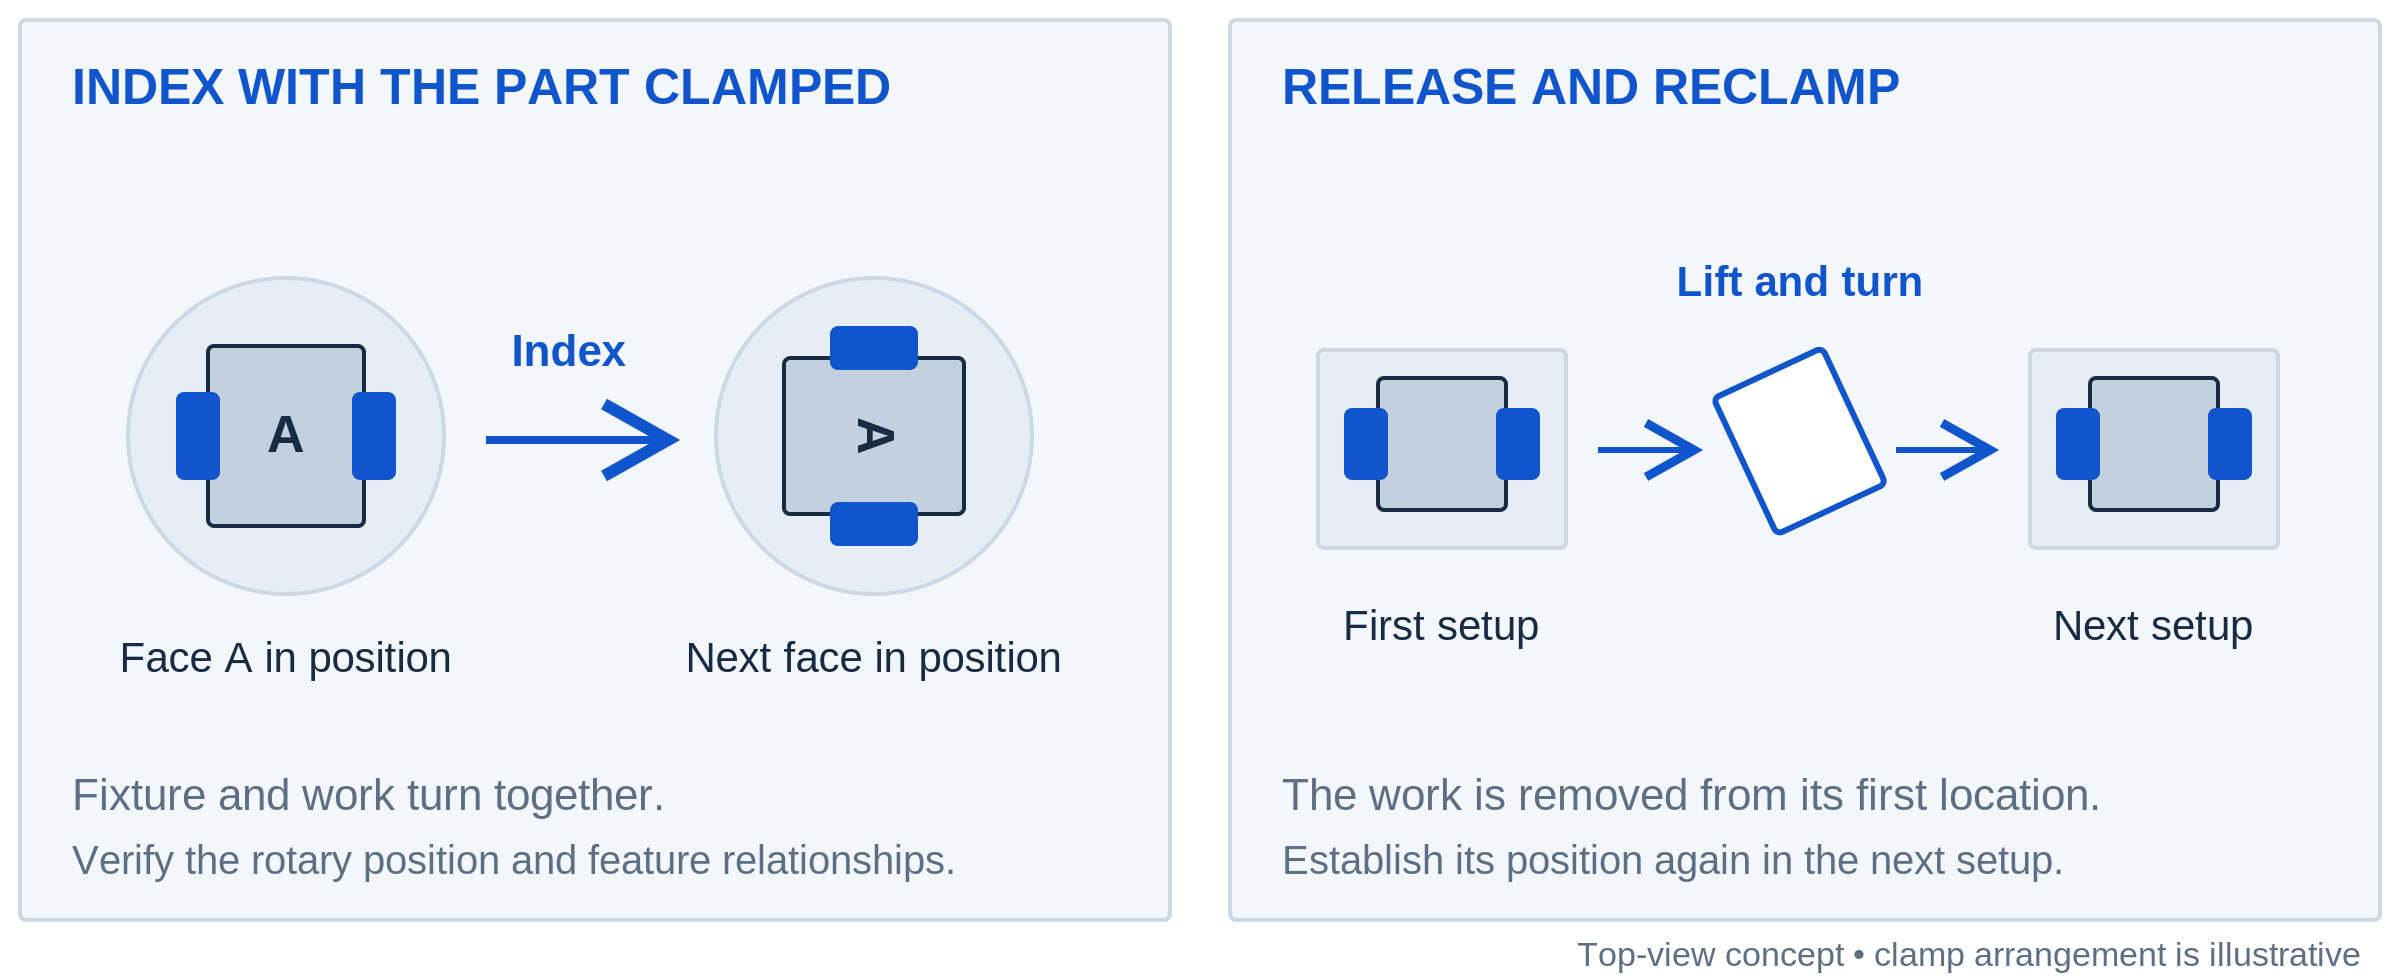
La ventaja no radica en que la máquina ‘conozca’ perfectamente cada cara. Se trata de que el operario pueda evitar soltar y reposicionar la pieza entre dichas caras. El indexado mantiene la pieza fijada, pero aún debe verificarse la posición rotativa y la alineación del dispositivo de sujeción. Los desplazamientos de herramienta y de pieza vinculan el programa con la pieza real. Mantener las características bajo una sola sujeción puede eliminar algunos pasos de reposicionamiento; no elimina, sin embargo, la necesidad de verificar su relación dimensional. [5]
Hay un inconveniente: el dispositivo de sujeción también ocupa espacio. Puede ocultar una superficie, obstaculizar el portaherramientas o limitar el alcance de la herramienta. Una mesa giratoria no hará accesible la cara sujeta, ni convertirá una disposición de cuatro caras en un acceso de seis caras. Se trata de un problema geométrico que debe resolverse durante el montaje, no una razón para asumir que cualquiera de las máquinas pueda terminar la pieza en una sola operación.
Las virutas se comportan de forma distinta cuando el rebaje está orientado lateralmente.
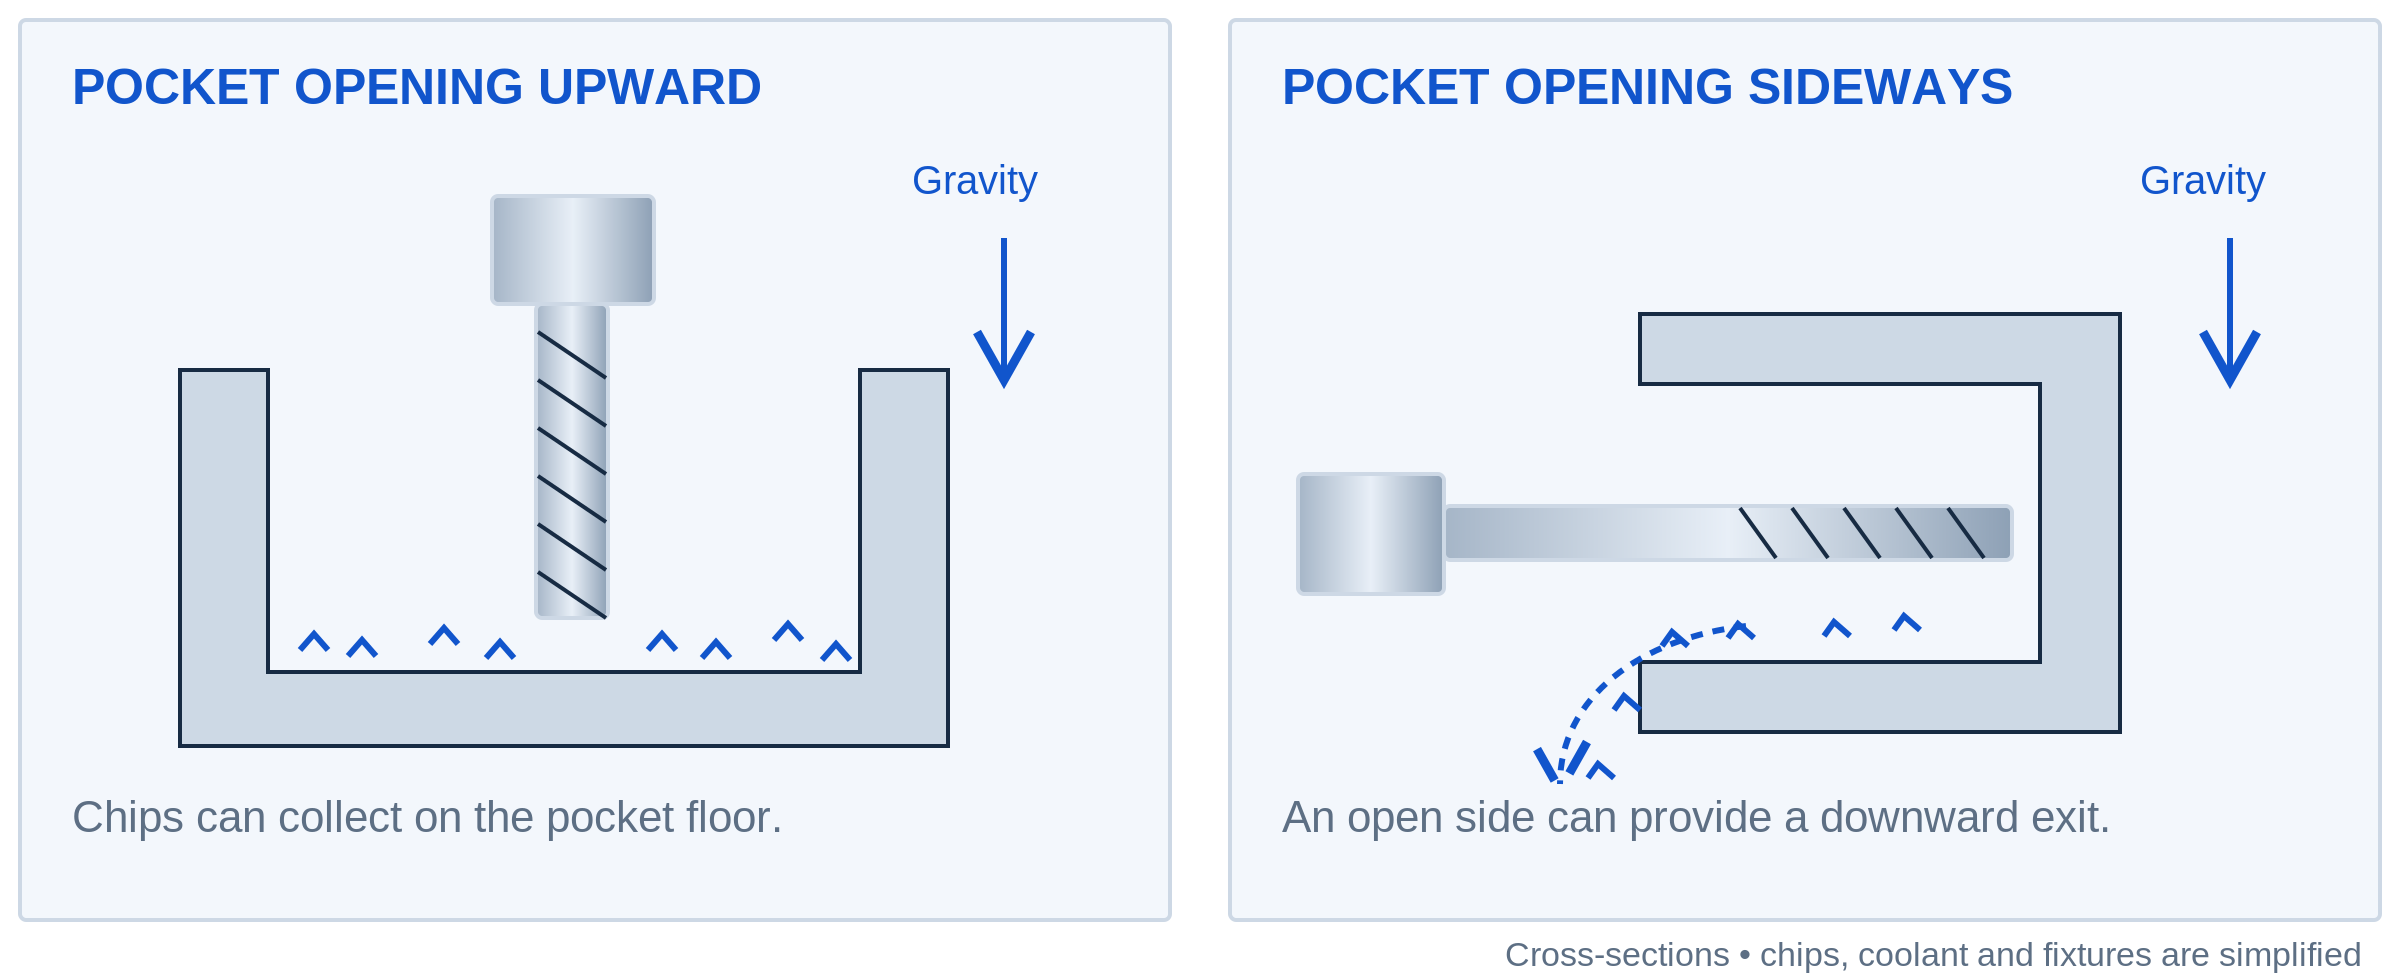
Imagine un rebaje orientado hacia arriba como una pequeña bandeja. Una vez que las virutas están dentro, la gravedad no las levanta por encima de sus paredes. Si orienta esa abertura lateralmente, puede existir una trayectoria de salida mucho más fácil hacia abajo. Esto es consecuencia de la orientación de la pieza: una máquina vertical que incline la pieza también puede modificar esta situación.
Una buena evacuación de virutas es fundamental, porque las virutas dejadas en la zona de corte pueden ser recortadas o atascarse. Las recomendaciones de Sandvik para el fresado de rebajes consideran específicamente disposiciones con husillo horizontal para ciertas operaciones exigentes de cavidades, junto con una entrega adecuada de refrigerante. Eso no significa que un husillo horizontal evacue automáticamente todos los rebajes por sí solo. Pasajes ciegos, salientes y dispositivos de sujeción aún pueden atrapar virutas. [7]
El resto de la máquina también debe encargarse de evacuar las virutas. Por ejemplo, la Haas EC-400 emplea superficies inclinadas en su carcasa, una cinta transportadora y boquillas de lavado como parte de su sistema de gestión de virutas. Esto recuerda la necesidad de ir más allá de la dirección del husillo: tanto la ruta de salida desde la zona de corte como la ruta de recolección a través de la carcasa son igualmente importantes. [6]
Para una característica superficial poco profunda y abierta en una placa, esta diferencia puede tener muy poca incidencia. Para un rebaje profundo que desprende gran cantidad de material, merece una discusión adecuada. Pregúntese adónde van las virutas durante el desbaste, no simplemente si el taller dispone de refrigerante.
El alcance y el soporte de la herramienta importan más que una afirmación genérica sobre precisión.
Girar una pieza hacia el husillo puede permitir, en ocasiones, que la herramienta se acerque de forma más directa a una superficie difícil. Sin embargo, ninguno de los dos diseños garantiza un conjunto herramienta-portaherramientas corto y rígido. Una característica profunda puede seguir requiriendo mayor longitud de alcance, y un dispositivo de sujeción vertical puede generar sus propios problemas de holgura. Sandvik identifica la herramienta, el portaherramientas, la máquina, la pieza de trabajo y el dispositivo de sujeción como posibles causantes de las vibraciones en el fresado, y recomienda mantener el conjunto herramienta-portaherramientas lo más corto y rígido posible en la práctica. [9]
Por eso, afirmar que «las máquinas horizontales son más precisas» es demasiado general como para ser útil. Imagine una configuración propuesta que use una herramienta corta cerca de un soporte sólido, y otra que use una herramienta larga junto a una pared mal soportada. Esos detalles le indican más sobre el mecanizado que la orientación del husillo por sí sola. El requisito dimensional real sigue debiendo verificarse en la característica terminada.
El acabado superficial es una cuestión independiente. La geometría de la herramienta, el avance y el desalineamiento (runout) influyen en la textura dejada por la fresa; la orientación de la máquina no constituye una especificación de acabado superficial. Además, una pared con aspecto liso no demuestra, por sí sola, que su posición o planicidad cumplan con el dibujo. [11]
Dos piezas hacen más evidente este compromiso.
Una placa y un bloque de múltiples caras requieren distinto acceso de herramienta y sujeción de la pieza, incluso cuando ambos emplean el mismo proceso de fresado.
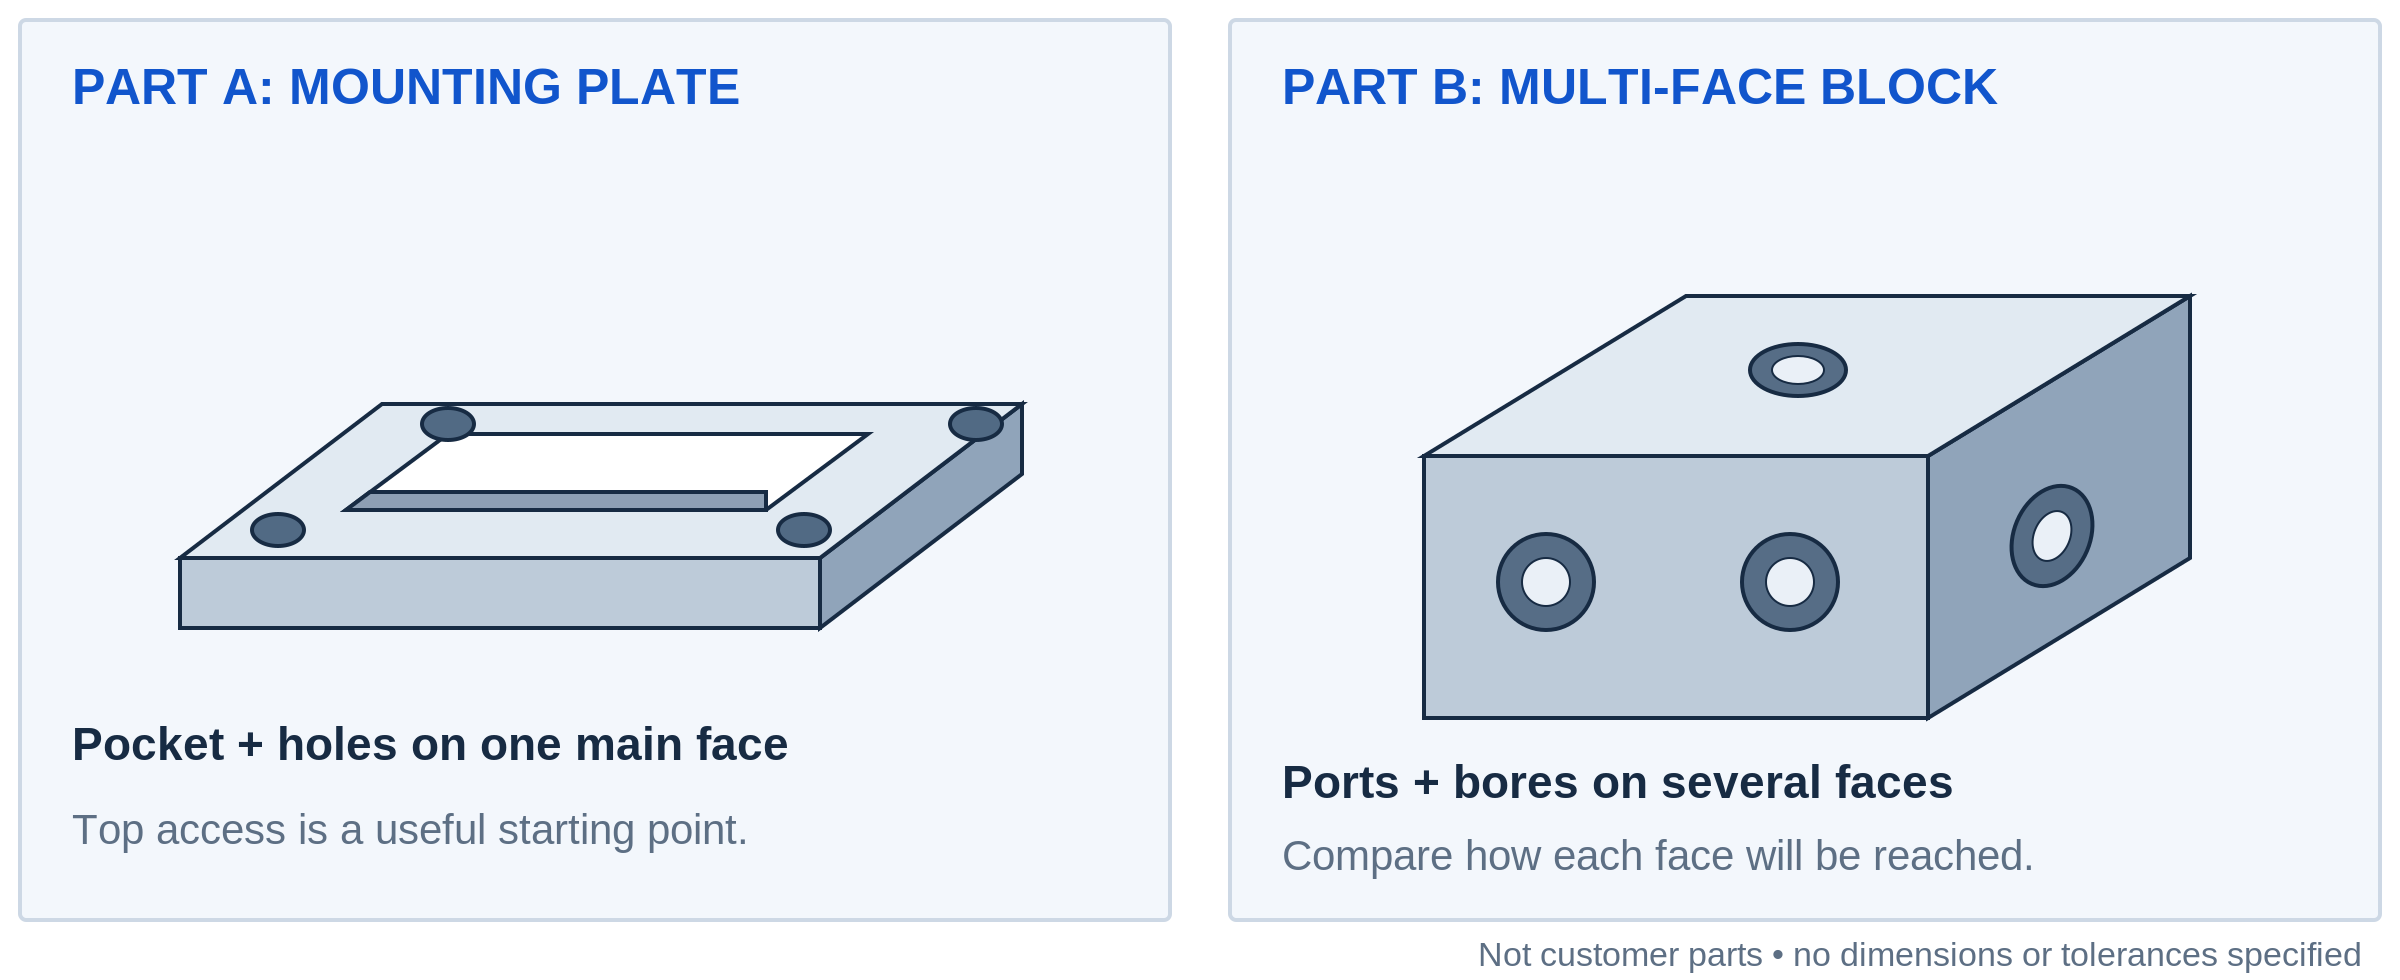
Pieza A: una placa con un hueco y cuatro agujeros de montaje
Imagine una placa rectangular con un rebaje poco profundo, cuatro agujeros pasantes y un perfil exterior acabado. La mayor parte del trabajo útil se realiza sobre una cara amplia. Una configuración vertical es un punto de partida obvio: coloque la placa sobre un soporte adecuado, mantenga las abrazaderas fuera del área de corte y trabaje desde arriba.
Una máquina horizontal podría realizar esta tarea, pero colocar la placa en posición vertical debe justificar su inclusión en el plan. ¿Ya dispone el taller de un dispositivo de sujeción adecuado? ¿Permitirá cargar varias placas sobre una misma paleta? ¿Existe alguna razón relacionada con pedidos repetidos que justifique esa inversión? Sin una respuesta útil, cambiar la orientación podría añadir trabajo en lugar de eliminarlo.
Pieza B: un bloque con orificios en varios lados
Ahora imagine un bloque con taladros, roscas y superficies de montaje en tres lados. Una fresadora vertical de orientación fija podría requerir varias configuraciones, o bien podría utilizar un eje rotativo adicional u otra disposición adecuada. Una fresadora horizontal con indexación apropiada podría llevar esas superficies al husillo manteniendo el bloque ubicado sobre la fijación.
En este caso, el número de caras importa, pero también lo hacen las relaciones entre ellas. Un taladro que atraviesa otra característica plantea preguntas distintas a las de tres agujeros de montaje sin relación entre sí. El plano debe hacer visibles dichas relaciones. El operario de máquinas podrá entonces comparar las rutas prácticas disponibles, incluyendo cómo se medirá cada una, en lugar de seleccionar una máquina únicamente según la apariencia general de la pieza.
La página de piezas fresadas con CNC muestra los tipos de carcasas, soportes y bloques con múltiples características que dan lugar a estas discusiones. Una forma similar constituye un punto de partida útil, no una promesa de que utilice la misma fijación.
El tamaño del lote modifica el valor de una disposición de carga mejorada.
Para una pieza única y ocasional, la preparación de la fijación puede ser más importante que reducir ligeramente el tiempo por ciclo. En un pedido repetido, el equilibrio puede cambiar. Una vez que una fijación ha sido diseñada y validada, su reutilización puede distribuir ese esfuerzo de preparación entre un mayor número de piezas. Se trata de una relación de costos, no de un umbral universal de volumen.
El intercambio de paletas añade otra posibilidad: cargar una paleta mientras la máquina mecaniza piezas en otra. Haas documenta esta configuración en su serie vertical VC, incluyendo tanto trabajos repetidos como trabajos diferentes en paletas separadas. Por tanto, la automatización no es una ventaja exclusiva de las fresadoras horizontales. Su utilidad depende de cómo se integran los pasos de carga, mecanizado e intercambio. [8]
He aquí un ejemplo sencillo. Suponga que una ruta validada elimina 90 segundos de manipulación repetida por pieza. En 200 piezas, esto representa 18,000 segundos, es decir, cinco horas de tiempo de manipulación. No se restan automáticamente cinco horas de la fecha de entrega: parte de ese trabajo ya puede solaparse, y la nueva fijación requiere tiempo para su preparación. Sin embargo, ofrece al taller un ahorro cuantificable que puede compararse con el esfuerzo de preparación.
La misma lógica explica por qué una tarifa por hora de máquina más alta puede seguir conduciendo a una cotización competitiva para la pieza. Menos pasos de manipulación, menos trabajo repetido de configuración o más piezas por ciclo de carga pueden compensarla. Asimismo, una configuración elaborada de palet puede tener poca justificación para dos prototipos sencillos. Compare la ruta completa y la cantidad del pedido, no una tarifa horaria aislada.
Una máquina vertical sigue pudiendo mecanizar varias caras.
Vertical frente a horizontal no es la misma comparación que tres ejes frente a cinco ejes. Un centro de mecanizado vertical equipado con una mesa rotativa o inclinable adecuada puede presentar caras adicionales al husillo. Las configuraciones de cinco ejes pueden posicionar la pieza para un corte a ángulo fijo o coordinar el movimiento rotativo durante el mecanizado. Haas ilustra ambos enfoques en su guía de cinco ejes. [10]
Para un bloque con agujeros angulados, esa opción podría ser más útil que una disposición horizontal convencional. Para una pieza delgada, la cuestión decisiva podría ser, en cambio, cómo se soporta. Una vez que entran en la comparación ejes adicionales, dispositivos de sujeción especializados y sistemas de carga, la pregunta deja de centrarse en dos categorías de máquinas y pasa a girar en torno a dos configuraciones viables.
Esto también explica por qué un plano suele beneficiarse de indicar el resultado requerido, en lugar de prescribir la orientación del husillo. Especifique las características, las referencias y las condiciones de inspección. Cuando un proceso calificado o un requisito contractual sí prescriben el equipo o la ruta, mantenga explícito dicho requisito.
Qué preguntar cuando un taller propone una ruta frente a la otra
Pregunte cómo se sujeta la pieza y qué caras se mecanizan antes de liberarla. Luego pregunte qué cambia en la siguiente configuración. Una explicación útil debe señalar las características reales de su plano, no detenerse en frases como «usaremos la horizontal».
Elija las preguntas que correspondan al trabajo:
- Para una cavidad profunda, pregunte cómo llega la herramienta al fondo y cómo salen las virutas del área de corte.
- Para un pedido repetido, pregunte si la cotización supone un dispositivo de sujeción dedicado, cómo se gestiona ese dispositivo en pedidos posteriores y qué cantidades cubre el precio.
- Para un ensamblaje de ajuste estrecho, pregunte cómo se ubican y verifican las superficies relevantes tras completar todo el mecanizado y los acabados finales.
No necesita escribir usted mismo el programa de la máquina. Estas preguntas simplemente facilitan la comparación entre dos métodos propuestos. Para una pieza específica, nuestra CNC página de servicios de fresado explica qué incluir al compartir el dibujo y los requisitos.
Preguntas sobre el fresado vertical y horizontal
¿Puede una fresadora horizontal mecanizar una superficie plana?
Sí. El término «horizontal» describe el eje del husillo, no una restricción sobre la forma de la superficie. Con herramientas y sistemas de sujeción adecuados, puede mecanizar caras, ranuras, agujeros y otras características. La cuestión es si esa configuración resulta adecuada para la pieza en particular. [1][3]
¿Tiene dificultades una fresadora vertical con todos los bolsillos profundos?
No. La profundidad es solo uno de los factores. También importan el ancho del bolsillo, el alcance de la herramienta, el material, el soporte y la evacuación de virutas. En algunos casos, un enfoque horizontal puede ayudar, pero no elimina los límites físicos de la fresa ni convierte automáticamente cada característica profunda en una operación sencilla. [7][9]
¿El fresado horizontal solo resulta rentable para volúmenes elevados?
No. Las familias de máquinas horizontales incluyen distintos volúmenes de trabajo y configuraciones, no solo máquinas de producción con cambio de paletas. Un dispositivo de sujeción adecuado y una pieza con múltiples caras pueden justificar este enfoque incluso en pedidos pequeños. La repetición modifica la economía del proceso, pero no existe un tamaño universal de lote a partir del cual todos los trabajos deban trasladarse a una fresadora horizontal (HMC). [1][4]
¿Debo especificar fresado vertical o horizontal en mi RFQ?
Normalmente es más útil describir el resultado requerido y dejar que el taller explique su ruta de fabricación. Proporcione el dibujo, el material, la cantidad, los requisitos de acabado y de inspección; nuestra CNC lista de verificación para solicitudes de cotización de mecanizadoRFQ explica qué incluir. Incluya cualquier restricción obligatoria sobre la ruta de fabricación de forma separada, en lugar de asumir que la categoría de máquina por sí sola define la calidad.
Comience con las caras que necesita alcanzar
Para una placa con la mayoría de sus características en la cara superior, una configuración vertical sencilla puede ser todo lo que el trabajo requiere. Para un bloque que debe desmontarse y girarse repetidamente, merece una evaluación más detenida una disposición horizontal o una fresadora vertical equipada con sistema rotativo. Y para un hueco lleno de virutas, examine la trayectoria de escape antes de solicitar un husillo más rápido.
La decisión útil consiste en determinar si la configuración reduce el acceso incómodo y la manipulación repetida sin generar otro problema.
Referencias técnicas
Fuentes técnicas para los equipos y las explicaciones de mecanizado anteriores.
[1] Haas Automation. Fresadoras horizontales CNC.
[2] Haas Automation. VF-2: centro de mecanizado vertical y configuraciones rotativas.
[3] Sandvik Coromant. Fresado de ranuras o muescas.
[4] Haas Automation. EC-1600: máquina horizontal y acceso mediante mesa rotativa.
[5] Haas Automation. Manual del operador de fresadora: preparación de piezas.
[6] Haas Automation. EC-400: herramientas, gestión de virutas y sistemas de paletas.
[7] Sandvik Coromant. Fresado de agujeros y cavidades/huecos.
[8] Haas Automation. Centros de mecanizado vertical con cambio automático de paletas.
[9] Sandvik Coromant. Cómo reducir las vibraciones en el fresado.
[10] Haas Automation. Mecanizado 5-ejes simplificado.
[11] Sandvik Coromant. Generación de superficies mediante fresado.



