Ir al contenido
VETCNCCNC MANUFACTURING
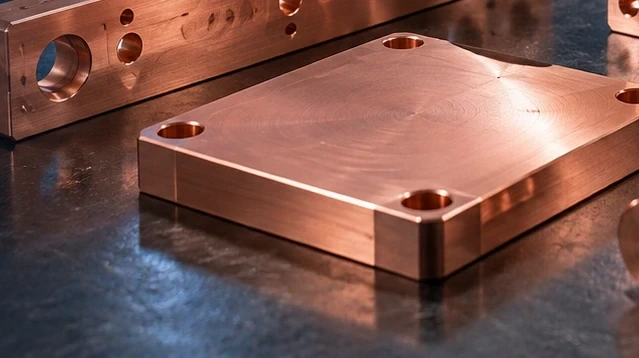
Componentes de cobre en un taller CNC

Mecanizado para defensa CNC

Fabricamos carcasas, soportes, ejes y herramientas de sujeción para proyectos relacionados con la defensa. El sitio de fabricación propuesto y los requisitos del programa se revisan para cada pedido; comience con una descripción no sensible del componente.

  • Componentes mecánicos
  • Desarrollo y fabricaciones repetidas
  • Herramientas de montaje y prueba

Componentes mecánicos y herramientas de soporte

Suministramos componentes mecánicos para carcasas de equipos, instrumentación y herramientas de soporte. Las preguntas a continuación se centran en las interfaces de montaje utilizables, el reemplazo en servicio y los registros necesarios para recibir el componente correcto.

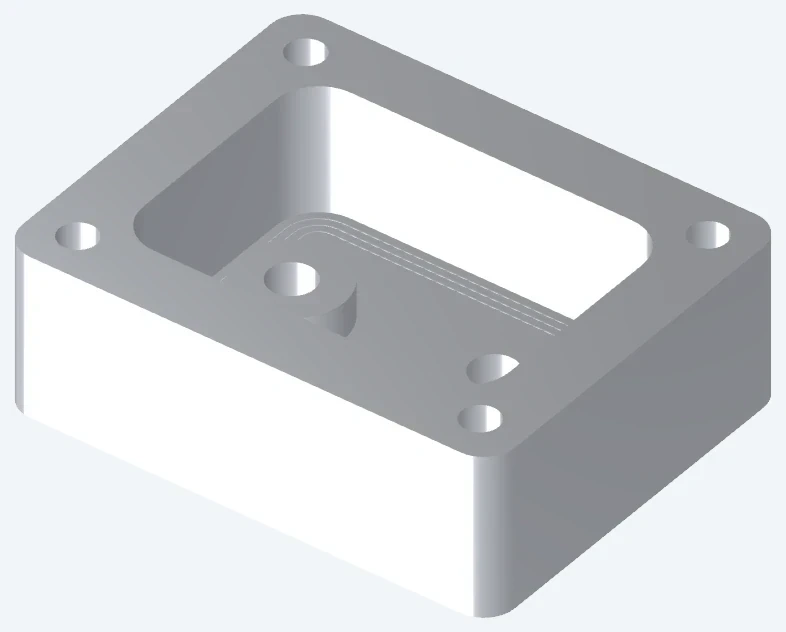
Carcasa con asiento para tapa y orificios de fijación

Carcasas y placas de cubierta

Fabricamos cuerpos y cubiertas con soportes para placas, aberturas para conectores y características de cierre requeridas por el montaje. Una cubierta rebajada necesita holgura en sus esquinas, además del tamaño perimetral especificado; la interferencia en las esquinas puede impedir que se asiente plana.

  • Recesos para recintos
  • Interfaces para tapas
  • Aperturas para conectores
Analizar este componente
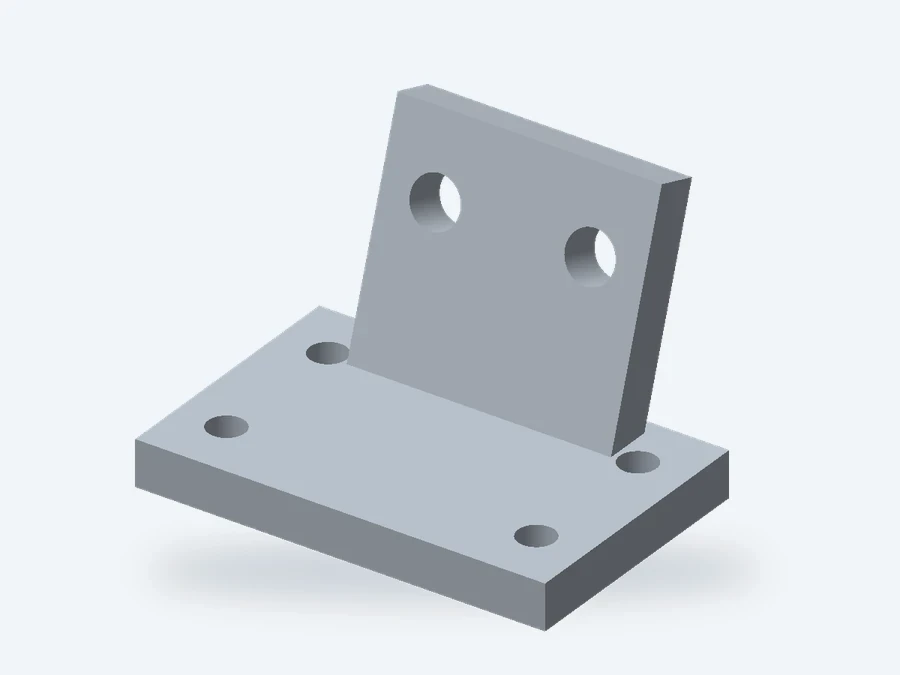
Soportes para sensores y conjuntos instrumentales

Soportes para sensores y montajes

Las ranuras de ajuste permiten que un sensor se desplace durante la configuración, mientras que las características de localización específicas establecen su posición repetible. El diseño del soporte debe distinguir claramente estas funciones, de modo que apretar un tornillo con holgura no sea el único medio para posicionar el instrumento.

  • Caras de montaje
  • Patrones de localización
  • Ranuras de ajuste
Analizar este componente
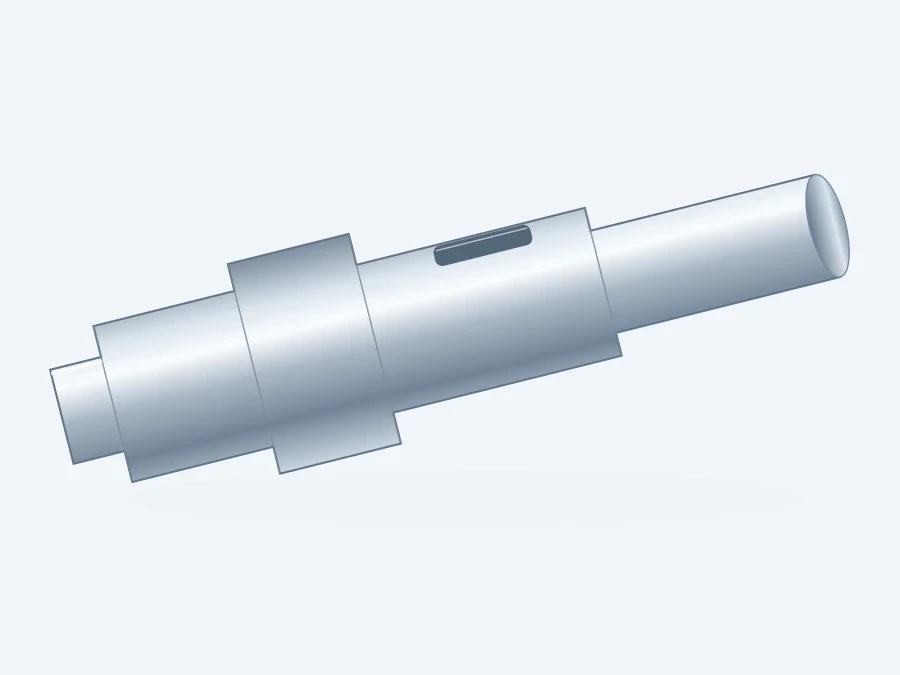
Árboles, manguitos y piezas de localización

Ejes, manguitos y pasadores de localización

Un pasador de localización requiere un diámetro funcional y una longitud compatibles con el orificio receptor. Una entrada cónica facilita su inserción, mientras que el escalón o la característica de retención controlan la posición final del pasador; estas características no deben dejarse a una nota genérica de chaflán.

  • Diámetros acoplados
  • Hombros axiales
  • Características de retención
Analizar este componente
Placa de contacto de cobre con interfaces taladradas

Contactos de cobre y piezas térmicas

Fabricamos placas de cobre con las zonas de contacto y la geometría de fijación definidas por el montaje. Las zonas elevadas pueden mantener el área de contacto libre de estructuras adyacentes; su altura y planicidad son críticas cuando el sistema de fijación debe unir dos superficies.

  • Superficies de contacto
  • Hoyos de fijación
  • Condición superficial definida
Analizar este componente
Guías y separadores poliméricos

Guías y separadores poliméricos

Un espaciador polimérico debe mantener la separación requerida tras apretar el elemento de fijación. El grado seleccionado, el área de soporte y la carga de compresión afectan ese resultado; por lo tanto, la geometría de un espaciador metálico no debe transferirse directamente a material plástico sin verificar su aptitud para la función prevista.

  • Superficies guía
  • Agujeros de localización
  • Características de holgura
Analizar este componente
Fijaciones para montaje e inspección

Fijaciones de montaje y utillajes de ensayo

Mecanizamos placas de fijación, elementos de localización y piezas intercambiables sujetas al desgaste. Un elemento localizador extraíble requiere un asiento reproducible, así como un tornillo de fijación; de lo contrario, sustituir el elemento desgastado puede desplazar el punto de referencia de la pieza de trabajo.

  • Contactos de localización
  • Acceso para sujeción
  • Elementos intercambiables
Analizar este componente

Equipos mantenibles, interfaces de contacto y utillajes

Adquiera el componente según la función que deba cumplir: montar un módulo intercambiable, cerrar una interfaz de contacto o localizar una pieza de trabajo. Esas funciones determinan qué detalles requieren la máxima atención.

Carcasa con asiento para tapa y orificios de fijación

Módulos que pueden montarse y desmontarse

Un módulo de reemplazo debe poder atravesar la abertura disponible y alcanzar su posición final antes de apretar los elementos de fijación. Mecanizamos la geometría de la carcasa y del soporte según las interfaces definidas; el volumen total de instalación incluye también conectores, cables y el acceso necesario para las herramientas.

Un conector montado en panel puede tener un cuerpo posterior más grande que su abertura frontal. Verificar su dirección de extracción evita un diseño de carcasa que acepte el conector durante el montaje inicial, pero lo atrape tras instalar otros módulos.

Antigiro del conector

Cuando un conector utiliza una superficie plana o una llave para resistir la rotación, su orientación debe definirse en el recorte del panel. Un simple orificio circular de holgura puede dejar al conector libre para girar al apretar su acoplamiento.

Holgura para extracción

Deje espacio suficiente para el cuerpo del conector, la longitud del elemento de fijación y el acceso necesario de la herramienta a lo largo de la trayectoria real de extracción.

Placa de contacto de cobre con interfaces taladradas

Superficies de contacto e interfaces térmicas

La superficie de contacto y sus zonas de montaje deben acoplarse con el componente complementario en el orden previsto. Una zona de montaje sobresaliente puede impedir que las caras de contacto se cierren completamente, incluso si ambas caras cumplen individualmente con la tolerancia de planicidad.

Para una almohadilla térmica o una capa aislante, el espesor instalado modifica la altura total del conjunto. La definición del montaje debe considerar el estado comprimido utilizado para verificar el ajuste; el espesor de la lámina sin comprimir, por sí solo, no determina la distancia operativa efectiva.

Mantenga las superficies de contacto claramente diferenciadas

Identifique la superficie de trabajo por separado del área circundante de holgura, de modo que los requisitos de acabado superficial y recubrimiento se apliquen únicamente donde se requiere contacto.

Separe el ajuste de las pruebas de rendimiento

Las verificaciones geométricas establecen el tamaño y la posición de la interfaz. La resistencia eléctrica o el rendimiento térmico requieren sus propias condiciones de ensamblaje y su propia prueba de aceptación.

Fijaciones para montaje e inspección

Fijaciones que liberan el conjunto terminado

Una fijación puede ubicar correctamente componentes sueltos, pero atraparlos una vez unidos. La dirección de carga, el acceso para sujeción y la trayectoria de extracción del conjunto ensamblado deben verificarse conjuntamente durante el diseño de la herramienta.

Para fijaciones variantes, una base común con soportes de localización con chaveta o espaciados de forma claramente distinta puede evitar la instalación incorrecta de un detalle. La característica de prevención de errores debe formar parte de la geometría liberada, y no limitarse a una etiqueta.

Soporte sin marcas

Ubique el soporte en una zona de la pieza donde esta pueda soportar la carga de sujeción; una cara acabada delgada puede requerir un detalle de contacto distinto al de un saliente de montaje robusto.

Elementos de fijación con detalles reemplazables

Cuando un elemento de localización está diseñado para ser reemplazado in situ, su tornillo de retención debe permitir un acceso fácil incluso con la base ya instalada. Mantener ese acceso despejado evita tener que retirar y volver a colocar toda la fijación solo por un detalle desgastado.

Desarrollo, fabricación piloto y pedidos repetidos

Cotizamos la condición del componente necesaria para la fabricación prevista. Una prueba de ensamblaje, una muestra de aceptación y una liberación repetida deben tener cada una un resultado claro que establecer.

Componentes de desarrollo

Las piezas prototipo permiten a su equipo resolver interferencias, rutas de cables y accesibilidad para mantenimiento antes de comprometerse con la configuración final. Un material sustituto puede ser adecuado para una verificación dimensional («envolvente»), pero no puede establecer el rendimiento bajo carga ni el comportamiento ambiental de la pieza definitiva.

Fabricación piloto y validación

Utilice una fabricación piloto para probar la secuencia de ensamblaje propuesta con el acabado previsto, los insertos y los componentes acoplados. Mantenga la evaluación funcional separada de la aceptación dimensional, para evitar interpretar erróneamente un ensamblaje exitoso en banco como una validación del programa.

Suministro repetido

Las piezas de repuesto intercambiables requieren las mismas interfaces aceptadas que el componente original. Un cambio de proveedor o de proceso puede alterar dichas interfaces incluso cuando el número de pieza permanece sin cambios; la aprobación de la fuente y cualquier revalidación requerida siguen siendo parte integral de la liberación.

Parámetros materiales para carcasas e interfaces mecánicas

Distinguimos las interfaces de acero portantes, los detalles metálicos conductores y los soportes poliméricos según su grado y estado especificados. Los valores de resistencia, dureza y conductividad responden a distintas preguntas de selección.

Parámetros materiales para carcasas e interfaces mecánicas
Referencia de materialValores de parámetrosContexto de pieza / material en bruto
Extrusión 6061-T6 / T6511Límite elástico ≥240 MPa; resistencia a la tracción ≥260 MPaCarcasas, soportes y bases de fijación
42CrMo4 +QT · Ovako 327A270–320 HB; resistencia a la tracción 900–1,100 MPaBarra redonda, 40 < diámetro < 100 mm
Latón C36000Conductividad térmica ≈116 W/(m·K); 26% IACSAdaptadores roscados y detalles de contacto
PEEK · TECAPEEK naturalMódulo 4.2 GPa; dilatación 50 µm/(m·K)Espaciadores, guías y puntos de contacto de utillaje

Fuentes: Extrusión mínima de Hydro 6061; Ovako 42CrMo4 327A +QT, 40 < diámetro < 100 mm barra redonda; Valores físicos típicos de la Copper Development Association C36000 a 20°C; Datos típicos de Ensinger TECAPEEK natural (módulo a 1 mm/min; expansión longitudinal, 23–60°C).

Fresado y torneado para componentes y utillajes

Una definición útil de mecanizado distingue las superficies de acoplamiento de las superficies que únicamente proporcionan holgura. Esa distinción ayuda a centrar la estrategia de mecanizado en las características que afectan el ensamblaje.

Características que determinan el ajuste y la sustitución

Mecanizamos los ajustes y la geometría de interfaz especificados. Estos detalles distinguen una pieza que mide correctamente de forma aislada de otra que efectivamente encaja en el equipo previsto.

Carcasa con asiento para tapa y orificios de fijación

Asientos de rodamiento y diámetros de localización

Un asiento de rodamiento requiere su tamaño, su relación con el hombro adyacente y su estado superficial en condición final. Un diámetro por sí solo no controla la alineación del rodamiento con el eje contiguo o el agujero de la carcasa.

Interfaces de juntas y bordes internos

Una junta tórica puede dañarse por un borde de entrada afilado no especificado antes de alcanzar su ranura. Por tanto, la geometría de la ranura, los chaflanes de entrada y el control de rebabas deben considerarse conjuntamente; además, cuando se requiere una prueba de estanqueidad, esta también debe realizarse en condición ensamblada.

Roscas y acceso para ensamblaje

Los agujeros roscados ciegos requieren espacio para la punta del tornillo debajo de la rosca utilizable. La profundidad de rosca efectiva, la profundidad del avellanado y el acceso de la herramienta deben coincidir con el elemento de fijación seleccionado, de modo que durante el montaje el tornillo no tope antes de que la unión se cierre.

Características designadas por el cliente

Una posición crítica de agujero requiere una relación definida con un datum y un resultado reportable. Ajustar todas las dimensiones generales no sustituye el control del alineamiento o del juego específicos que garantizan la funcionalidad del componente.

Tratamiento, enmascaramiento y ajuste final

Una pieza terminada debe seguir ajustándose correctamente a su componente acoplado. Incluimos el tratamiento especificado en la condición de entrega, en lugar de considerar el acabado como una adición meramente estética.

Tratamiento térmico y condición final

El tratamiento térmico puede modificar las dimensiones. Un eje con un ajuste final endurecido puede requerir una holgura de mecanizado y un acabado posterior; la ruta requerida depende tanto del estado del material como de la geometría aceptada.

Recubrimiento y características enmascaradas

Un recubrimiento aplicado a ambos lados de un agujero acoplado modifica su diámetro disponible. El enmascaramiento o la holgura de mecanizado deben coincidir con la dimensión final; además, las zonas de contacto pueden requerir un sistema superficial distinto al del exterior recubierto.

Limpieza y aceptación superficial

Una cavidad ciega puede retener residuos del mecanizado incluso cuando el exterior está limpio. En la fase de diseño resulta útil prever una vía accesible para la limpieza y la inspección; cambiar el material o añadir un acabado no elimina las virutas atrapadas.

Inspección de la carcasa y las interfaces

Verificamos las interfaces entre la carcasa y los equipos entregados en su estado terminado. Los valores estándar indicados a continuación son aplicables únicamente cuando se especifican dichos ajustes o roscas métricas.

El certificado de conformidad declara la conformidad con el pedido; no constituye un listado de resultados medidos. Cuando la inspección de recepción requiera valores reales para ciertas características seleccionadas, dichos resultados deben incluirse en el informe dimensional solicitado.

Inspección de la carcasa y las interfaces
Característica / verificaciónParámetro o referenciaDetalle de aceptación
Piloto de localización de la carcasaH7, nominal >10–18 mm
0 a +0.018 mm
Inspeccione el piloto tras el acabado o tras el enmascaramiento aprobado
Rosca métrica de fijaciónRosca gruesa: M6 × 1.0; M8 × 1.25 mmVerifique la serie, la clase y la longitud útil de la rosca seleccionadas
Alineación de la cara de montajePosición / perpendicularidad (mm)Utilice la cara de asentamiento del equipo y los datums de localización
Superficies acopladas recubiertasEspesor del recubrimiento (µm); dimensión final (mm)Verifique los límites del enmascaramiento y el ajuste entregado
Zonas de contacto conductorasResistencia de contacto (mΩ), cuando se especificaUtilice el acabado definido y la condición de ensayo montado

El tamaño, el acabado y los límites eléctricos siguen vinculados al plano aprobado y al método de ensayo especificado en él. Referencias: ELESA+GANTER, tablas DIN ISO 286; Bossard, roscas métricas ISO.

Elegibilidad del sitio de fabricación y del programa

Las certificaciones requeridas, las aprobaciones del cliente y las restricciones aplicables al procesador se verifican frente al sitio propuesto y al alcance del pedido. Esta página no constituye una declaración de aprobación del programa, autorización de seguridad, habilitación para exportación ni elegibilidad para un contrato controlado.

Protección, identificación y liberaciones para la entrega

Las piezas deben llegar listas para su identificación y para las inspecciones de recepción acordadas, con sus interfaces funcionales protegidas durante la manipulación.

Diseño de embalaje con componentes separados y campos de identificación para número de pieza, revisión, lote, cantidad e ID de registro

Protección de las interfaces funcionales

Las superficies de contacto elevadas y los pasadores salientes no deben soportar el peso de piezas adyacentes en el embalaje. Los puntos de apoyo independientes protegen dichas características y permiten su extracción sin necesidad de sujetar la superficie de contacto.

Mantenimiento de la identificabilidad de los lotes

Separadores, casquillos o soportes izquierdo/derecho visualmente similares requieren una identificación distinta en el embalaje. El receptor debe poder separar las variantes antes de desembalarlas sobre una bancada de montaje.

Control de versiones modificadas

Una versión revisada de reemplazo solo puede coexistir con existencias anteriores bajo las reglas de configuración aceptadas por el cliente. Mantenga la nueva revisión claramente identificable para que el almacén no la emita como sustituto sin restricciones.

Preguntas sobre mecanizado defensivo CNC

¿Puedo cargar un plano restringido en el formulario de consulta?

No. Comience con una descripción no sensible. Antes de compartir datos técnicos clasificados, restringidos, controlados para exportación u otros sensibles, confirme al destinatario autorizado, el método de transferencia, la ubicación de fabricación y las restricciones aplicables al proyecto. VETCNC debe recibir únicamente información para la cual esté autorizado y equipado.

¿Se puede utilizar una muestra desgastada para pedir un componente de reemplazo?

Una muestra puede ayudar a identificar la forma, pero podría presentar desgaste, reparaciones o un recubrimiento desconocido. El reemplazo requiere una definición autorizada de sus interfaces originales y de su material. Para un eje o casquillo, copiar el diámetro desgastado podría reproducir el fallo que el reemplazo pretende corregir.

¿Se puede utilizar un sitio de mecanizado o un procesador diferente tras la cotización?

Cualquier cambio propuesto debe revisarse respecto a las restricciones de origen del pedido y a las aprobaciones del cliente. Acuerde previamente el fabricante, las operaciones externas y las responsabilidades de registro antes de liberar el trabajo afectado. La incorporación de un socio no transfiere automáticamente una aprobación existente.

¿Qué hace que dos cotizaciones para el mismo componente sean diferentes?

Compare la condición entregada y la evidencia, no solo el número de pieza. Un precio puede incluir el tratamiento final, las placas de corte y los resultados de las mediciones de las características, mientras que otro cubre solo la pieza mecanizada en bruto. El sitio de fabricación, las fuentes externas aprobadas y el alcance del registro de material también deben coincidir con los requisitos de compra.

¿Deben acoplarse o ser intercambiables un eje y una camisa?

Las piezas intercambiables deben cumplir límites que permitan que cualquier eje aceptado funcione con cualquier camisa aceptada. El emparejamiento selectivo crea conjuntos identificados y restringe el reemplazo posterior. Elija la estrategia de servicio prevista antes de aprobar el suministro emparejado; un ajuste satisfactorio en un par no garantiza la intercambiabilidad por lotes.

¿Podemos gestionar el recubrimiento final mediante nuestro procesador aprobado?

Podemos revisar la entrega antes de esa operación. Identifique la condición en la entrega, la holgura restante y las superficies aceptadas antes del recubrimiento. El alcance del suministro debe separar nuestras verificaciones entregadas de las verificaciones finales requeridas tras su procesamiento.

¿Podemos sustituir un localizador de fijación sin adquirir una nueva base?

Un localizador definido por separado puede considerarse para su sustitución de forma independiente. Primero verifique el asiento existente de la base y las características de retención: el desgaste en dichas zonas puede impedir que un nuevo localizador correctamente mecanizado restaure la posición correcta. El plano del localizador debe preservar la interfaz con esa base, no solo la forma de contacto presentada a la pieza de trabajo.

¿Dónde debe colocarse una marca de serie o identificación obligatoria?

Indique en la definición de la pieza el área y el método permitidos para la marcación. Mantenga explícitas las restricciones sobre caras de contacto, paredes delgadas y características de sellado. El alcance propuesto para la marcación y su verificación se revisa junto con la orden de mecanizado, en lugar de asumirse únicamente a partir de la necesidad de un número de serie.

SOPORTE PARA PROYECTOS

Analizar un componente relacionado con la defensa

Comience con una descripción no sensible del componente y del alcance propuesto de suministro. El intercambio de datos técnicos se lleva a cabo tras la confirmación del destinatario autorizado y la vía de transferencia.

VETCNCCNC MANUFACTURING
Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB