Op deze pagina
Het belangrijkste verschil tussen verticale en horizontale freesbewerking is de stand van de spindel. Een verticale freesmachine heeft in zijn basisconfiguratie een spindelas die rechtop staat; een horizontale freesmachine heeft een spindelas die horizontaal ligt. Beide kunnen nauwkeurige onderdelen produceren. De nuttige vergelijking betreft hoe elk van deze opstellingen omgaat met toegankelijkheid, spaanafvoer, werkstukopspanning en de hoeveelheid handmatige manipulatie tussen bewerkingen. [1][2]
Een montageplaat met een ondiepe uitsparing en een paar gaten lijkt eenvoudig. Span hem vlak in, laat een freesgereedschap van bovenaf aankomen, en de meeste functies zijn bereikbaar. Geef dat onderdeel nu openingen aan drie zijden en een boring die moet uitlijnen met een gat op de tegenoverliggende zijde. Het frezen zelf is niet per se het moeilijkste aspect meer. Het opspannen van het onderdeel en toegang krijgen tot elk zijvlak kan de grotere uitdaging worden.
Voor het freesproces achter beide opstellingen, begin met onze handleiding over hoe CNC freesbewerking werkt. Hier richten we ons op wat verandert wanneer de spindel het werkstuk vanuit een andere richting nadert.
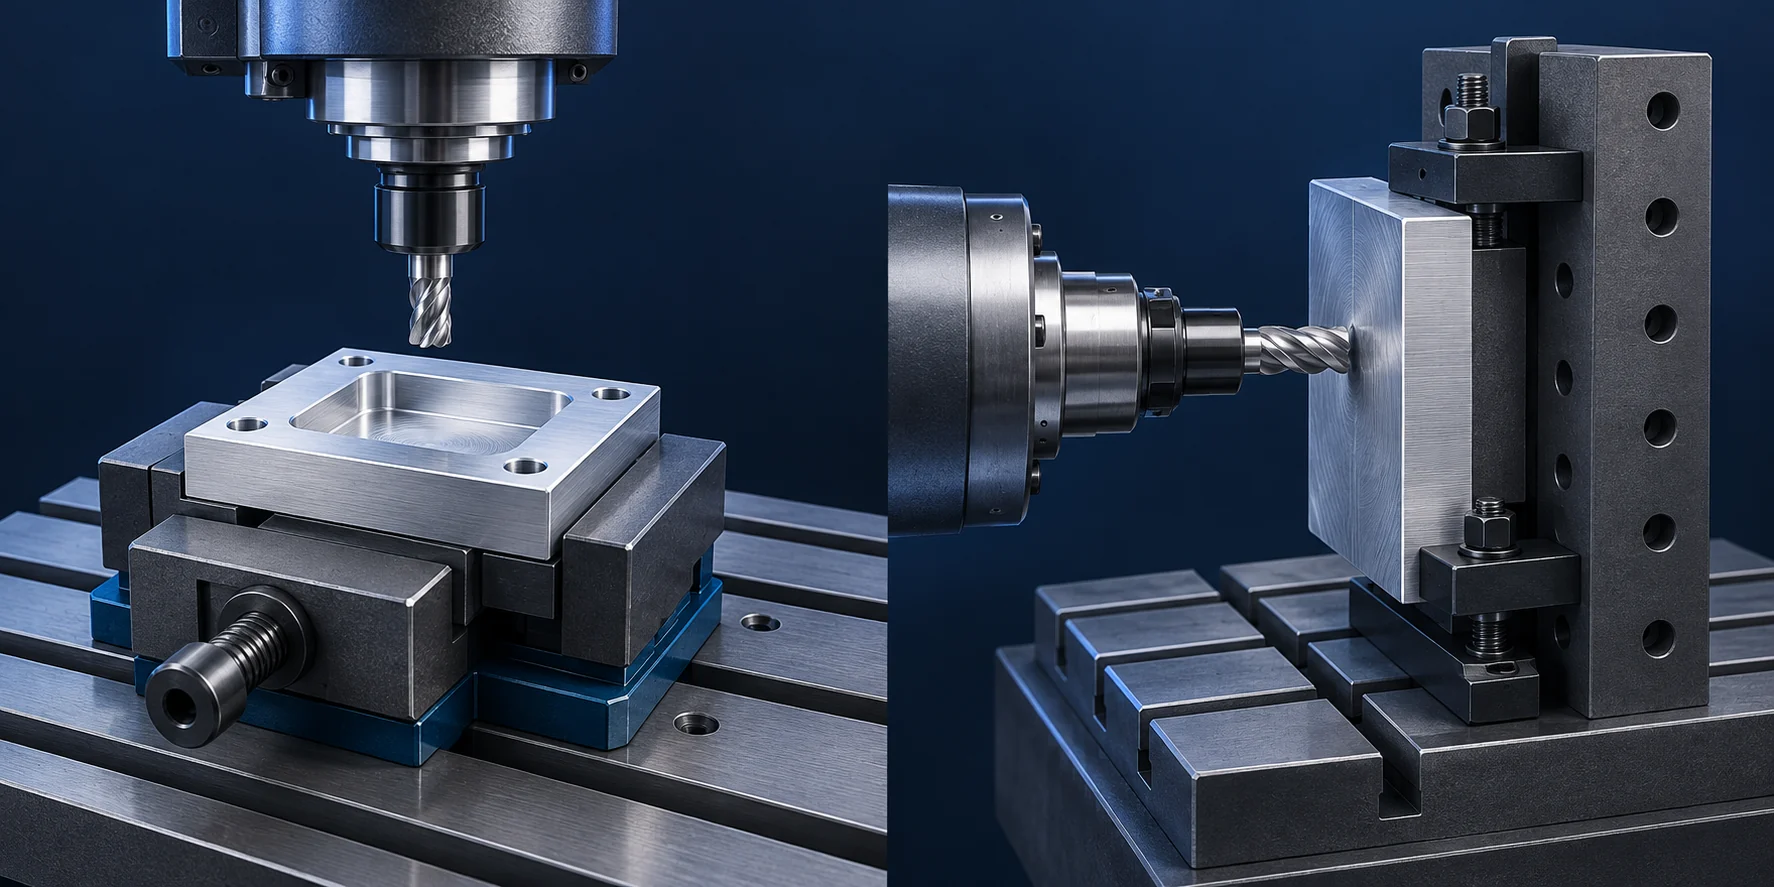
Afbeelding bovenaan: AI-gegenereerde illustratie van verticale en horizontale freesopstellingen; geen foto van VETCNC-apparatuur. Opspaninrichtingen zijn vereenvoudigd.
Het verschil begint bij de spindel, niet bij de tafel
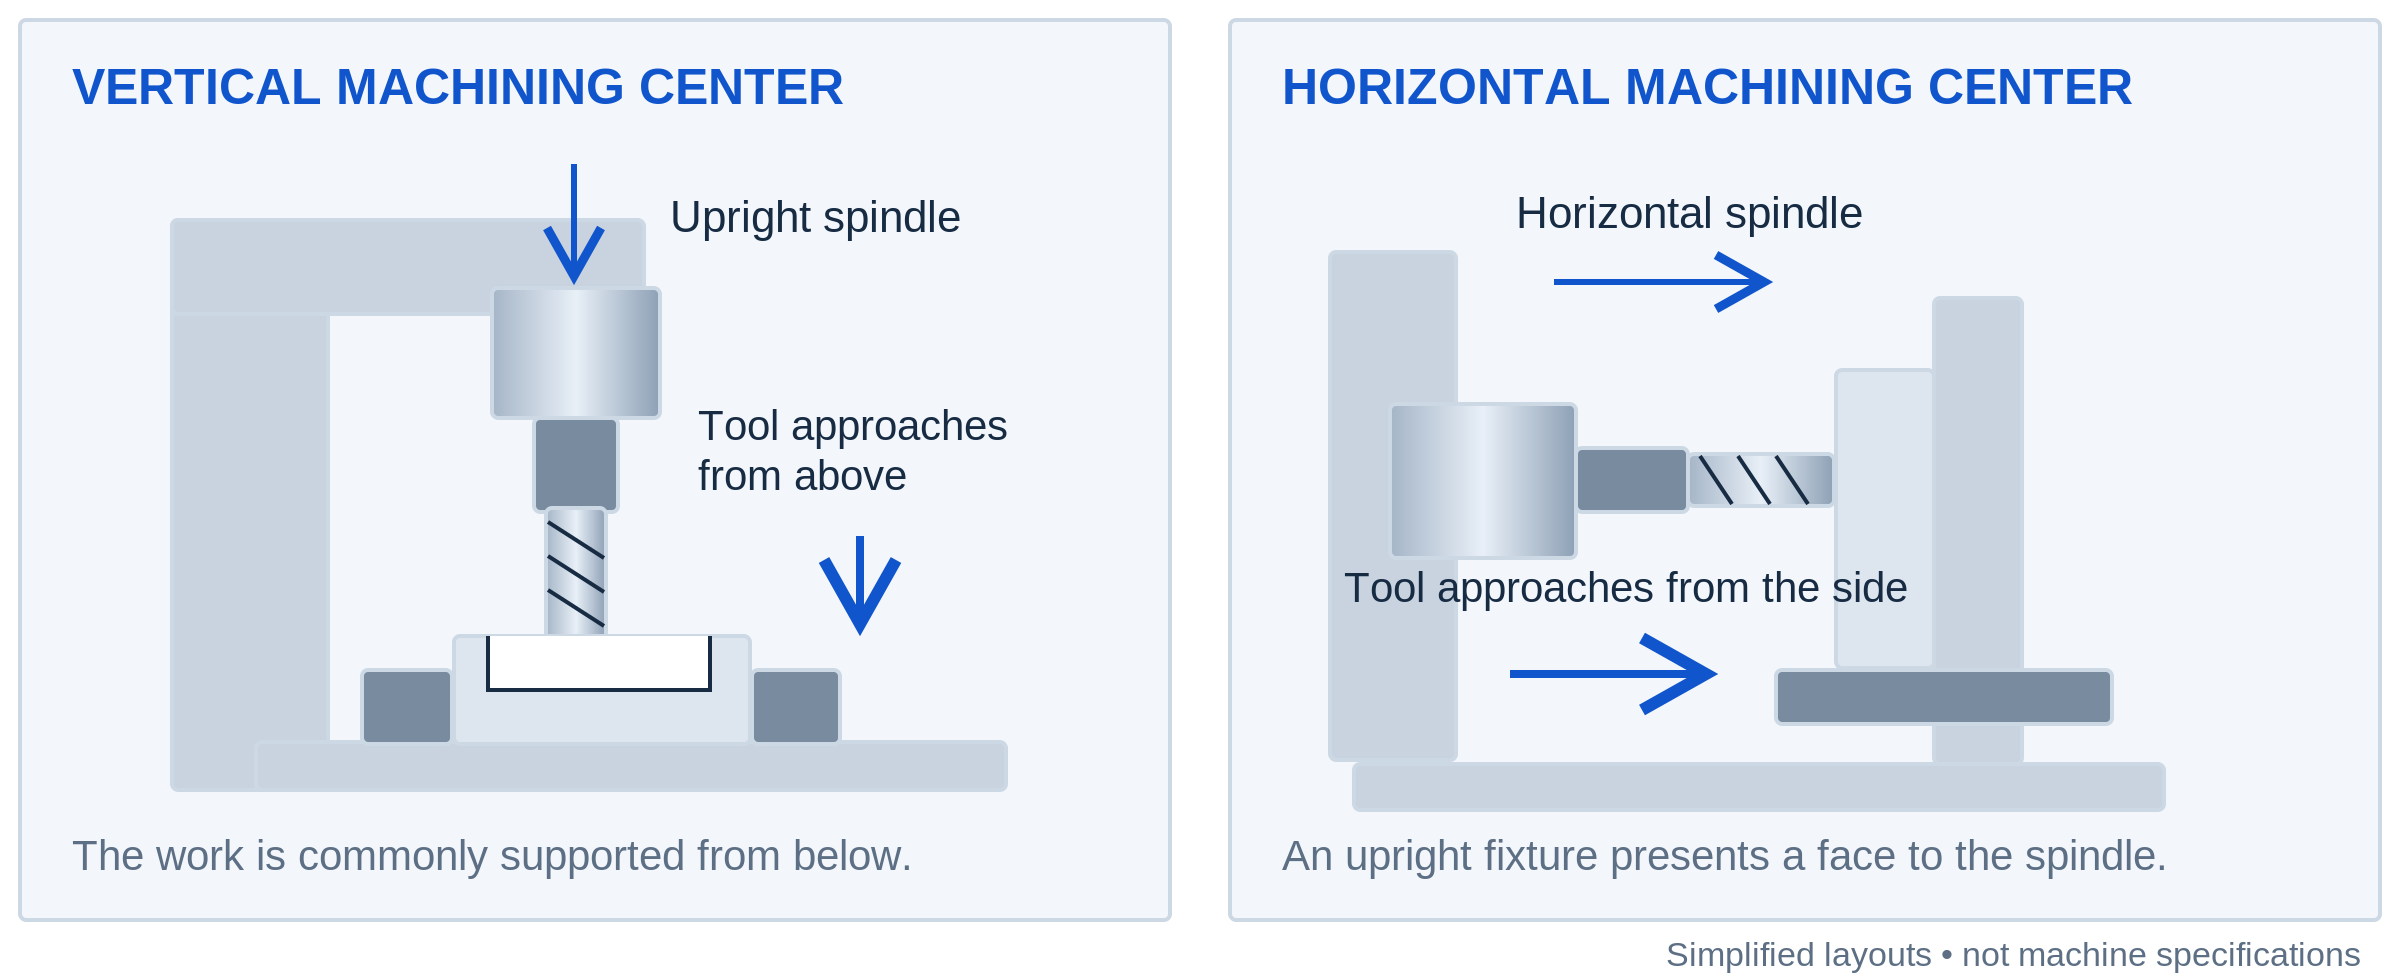
Op een typische drieassig verticaal bewerkingscentrum, of VMC, wijst het freesgereedschap naar beneden richting het werkstuk. Een onderdeel dat vlak op de tafel is opgespannen, presenteert zijn bovenzijde aan het gereedschap. Het gereedschap kan een uitsparing frezen, gaten boren of het buitenprofiel volgen, zonder dat deze oriëntatie hoeft te veranderen. Toegang tot de onderzijde of een zijdelings geplaatst gat vereist meestal een andere opstelling. [2]
Op een horizontaal bewerkingscentrum, of HMC, nadert de spindel vanaf de zijkant. Het werkstuk kan op een rechtopstaande opspaninrichting staan, waarbij het te bewerken vlak naar de spindel gericht is. Een geschikt uitgeruste roterende tafel kan een ander vlak in positie draaien. ‘Verticaal’ en ‘horizontaal’ beschrijven de opstelling van de spindel — niet of de machine uitsluitend verticaal of uitsluitend horizontaal kan bewegen. [1][4]
U zult ook conventionele horizontale freesmachines tegenkomen met schijfvormige of plaatvormige freesgereedschappen die op een as zijn gemonteerd, soms met ondersteuning aan het uiteinde. Dit is een nuttige opstelling voor bepaalde open groeven en gangfreesbewerkingen, waarbij meerdere freesgereedschappen tegelijk werken. Dit is echter niet de enige betekenis van horizontaal frezen. Een moderne HMC kan wisselen tussen freesgereedschappen met schacht, boorgereedschappen, frontfreesgereedschappen en andere gereedschappen, in plaats van afhankelijk te zijn van één op een as gemonteerd gereedschap. [3][6]
Hebt u een herhaling nodig van de hardware? Ons artikel over onderdelen van freesmachines, beweging en toepassingen legt de spindel, de tafel en de werkstukopspanning uit, zonder te veronderstellen dat u de machine al kent.
Verticaal versus horizontaal frezen in één oogopslag
| Wat verandert | Typische verticale opstelling | Typische horizontale opstelling |
|---|---|---|
| Gereedschapsaanpak | Van bovenaf het werkstuk | Vanaf de zijkant van het werkstuk |
| Handige beginvorm | Plaat, open zak of onderdeel met kenmerken op één hoofdvlak | Blok of behuizing met kenmerken op meerdere toegankelijke vlakken |
| Werkstukopspanning | Klem, opspanplaat of gevormde kaken; een roterende tafel kan extra toegang bieden | Rechtopstaande opspaninrichting of opspanzuil, vaak op een indexeerbare tafel |
| Gedrag van spaanders | Naar boven gerichte zakken kunnen spaanders vasthouden | Naar de zijkant gerichte zakken geven spaanders vaak een neerwaartse afvoerrichting |
| Laden tussen cycli | Handmatig laden, robotladen of een palletsysteem, afhankelijk van de machine | Palletwisseling is gebruikelijk bij productie-HMC’s, maar niet universeel |
| Wat het label u niet vertelt | Nauwkeurigheid van het afgewerkte onderdeel, spindelvermogen of het volledige opspanningsplan | Nauwkeurigheid van het afgewerkte onderdeel, spindelvermogen of het volledige opspanningsplan |
Dit zijn veelvoorkomende opstellingen, geen vaste regels. Een verticale machine met een rotatie- en palletsysteem kan een productieopdracht met meerdere zijden zeer goed uitvoeren. Een horizontale machine kan ook een eenvoudig onderdeel bewerken. Vergelijk de voorgestelde opstelling, niet alleen de naam op de machine. [1][2][8]
De werkstukopspanning bepaalt hoe vaak het onderdeel wordt losgemaakt.
Een plat onderdeel kan op een VMC aangenaam eenvoudig zijn.
Neem opnieuw de montageplaat. Stel dat de uitsparing, de montagegaten en het buitenprofiel allemaal van bovenaf bereikbaar zijn. Een gesteunde bankschroef- of fixture-opstelling kan de machinist toegang geven tot al deze kenmerken in één keer. Dat maakt de eerste bewerking eenvoudig uit te leggen: positioneer het ruwmateriaal, span het vast en bewerk de bereikbare kenmerken.
Er kan nog steeds een tweede bewerking nodig zijn om de onderzijde af te maken of het materiaal dat voor de opspanning is gebruikt te verwijderen. Maar een tweede opspanning is niet automatisch een slechte keuze. Voor een kleine serie kan een paar eenvoudige opspaninrichtingen verstandiger zijn dan een veel ingewikkelder opstelling die bedoeld is om elke keer het omklampen te vermijden.
Een HMC kan meerdere zijden tegelijk naar dezelfde spindel brengen.
Een tombstone is een rechtopstaande, meerzijdige opspanzuil waarmee onderdelen rondom haar zijvlakken worden vastgehouden. Op een HMC met geschikte rotatiepositionering draait de tafel het werkstuk naar de spindel toe. Hierdoor kunnen meerdere zijden worden blootgesteld terwijl het onderdeel blijft vastgeklemd. De documentatie van Haas voor HMC’s met groot frame beschrijft bijvoorbeeld een optie met roterende tafel voor toegang tot vier zijden van een onderdeel of opspanzuil. [4]
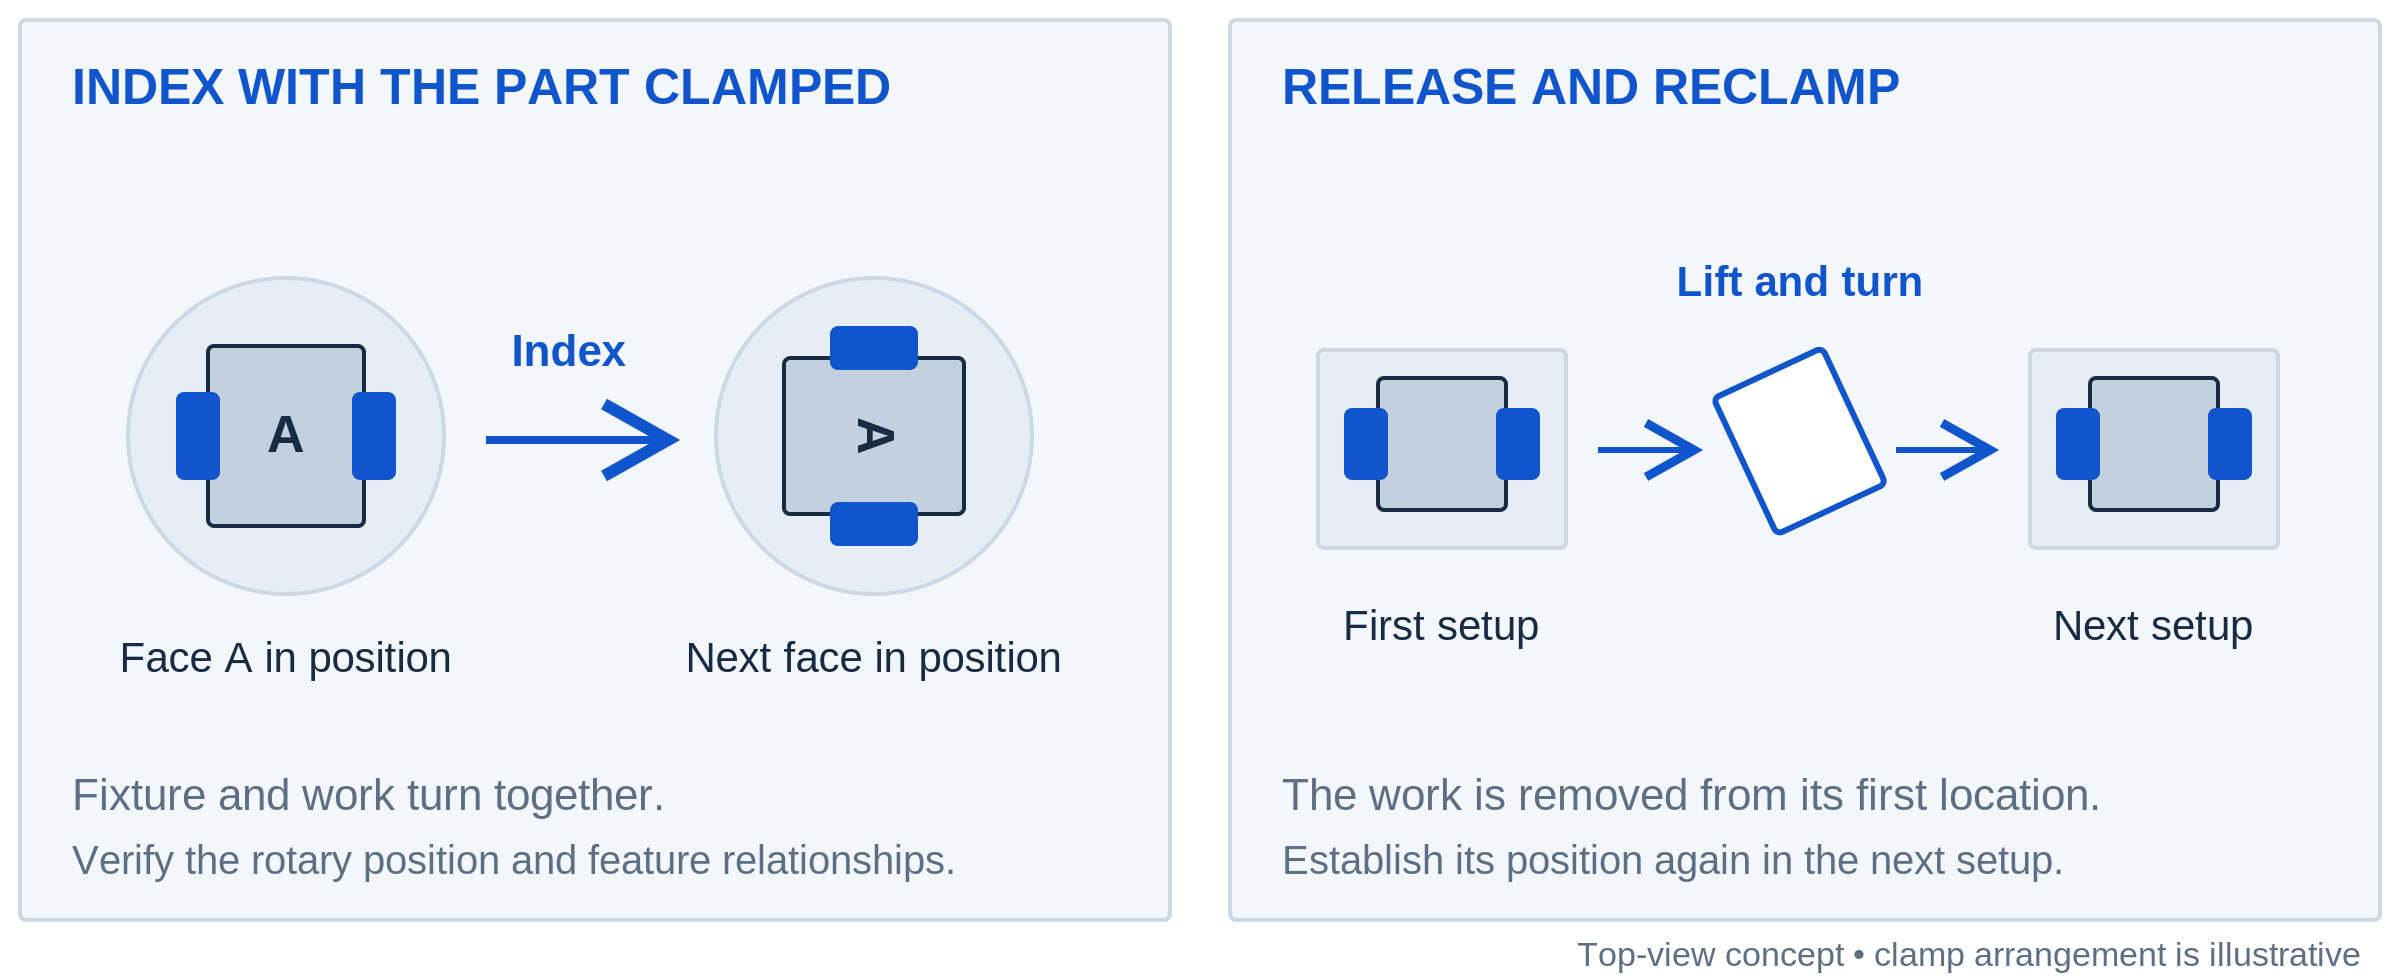
Het voordeel is niet dat de machine op de een of andere manier elke zijde perfect kent. Het voordeel is dat de machinist het losmaken en opnieuw positioneren van het werkstuk tussen die zijden mogelijk kan vermijden. Bij indexeren blijft het onderdeel vastgeklemd, maar de rotatiepositie en de uitlijning van de opspaninrichting moeten nog steeds worden gecontroleerd. Gereedschaps- en werkstukoffsets koppelen het programma aan het werkelijke onderdeel. Door kenmerken in één keer vast te zetten, kunnen sommige herpositioneringsstappen worden weggelaten; dit elimineert echter niet de noodzaak om hun onderlinge relatie te verifiëren. [5]
Er is een addertje onder het gras: de opspaninrichting neemt ook ruimte in beslag. Het kan een oppervlak verbergen, de houder belemmeren of de gereedschapstoegankelijkheid beperken. Een draaitafel maakt het ingeklemde vlak niet toegankelijk, en het zet een vierzijdige opstelling niet om in toegang vanaf zes zijden. Dit is een meetkundig probleem dat tijdens de opspanning moet worden opgelost, niet een reden om te veronderstellen dat één van beide machines het onderdeel in één bewerking kan afronden.
Spanen gedragen zich anders wanneer de uitsparing zijwaarts is gericht.
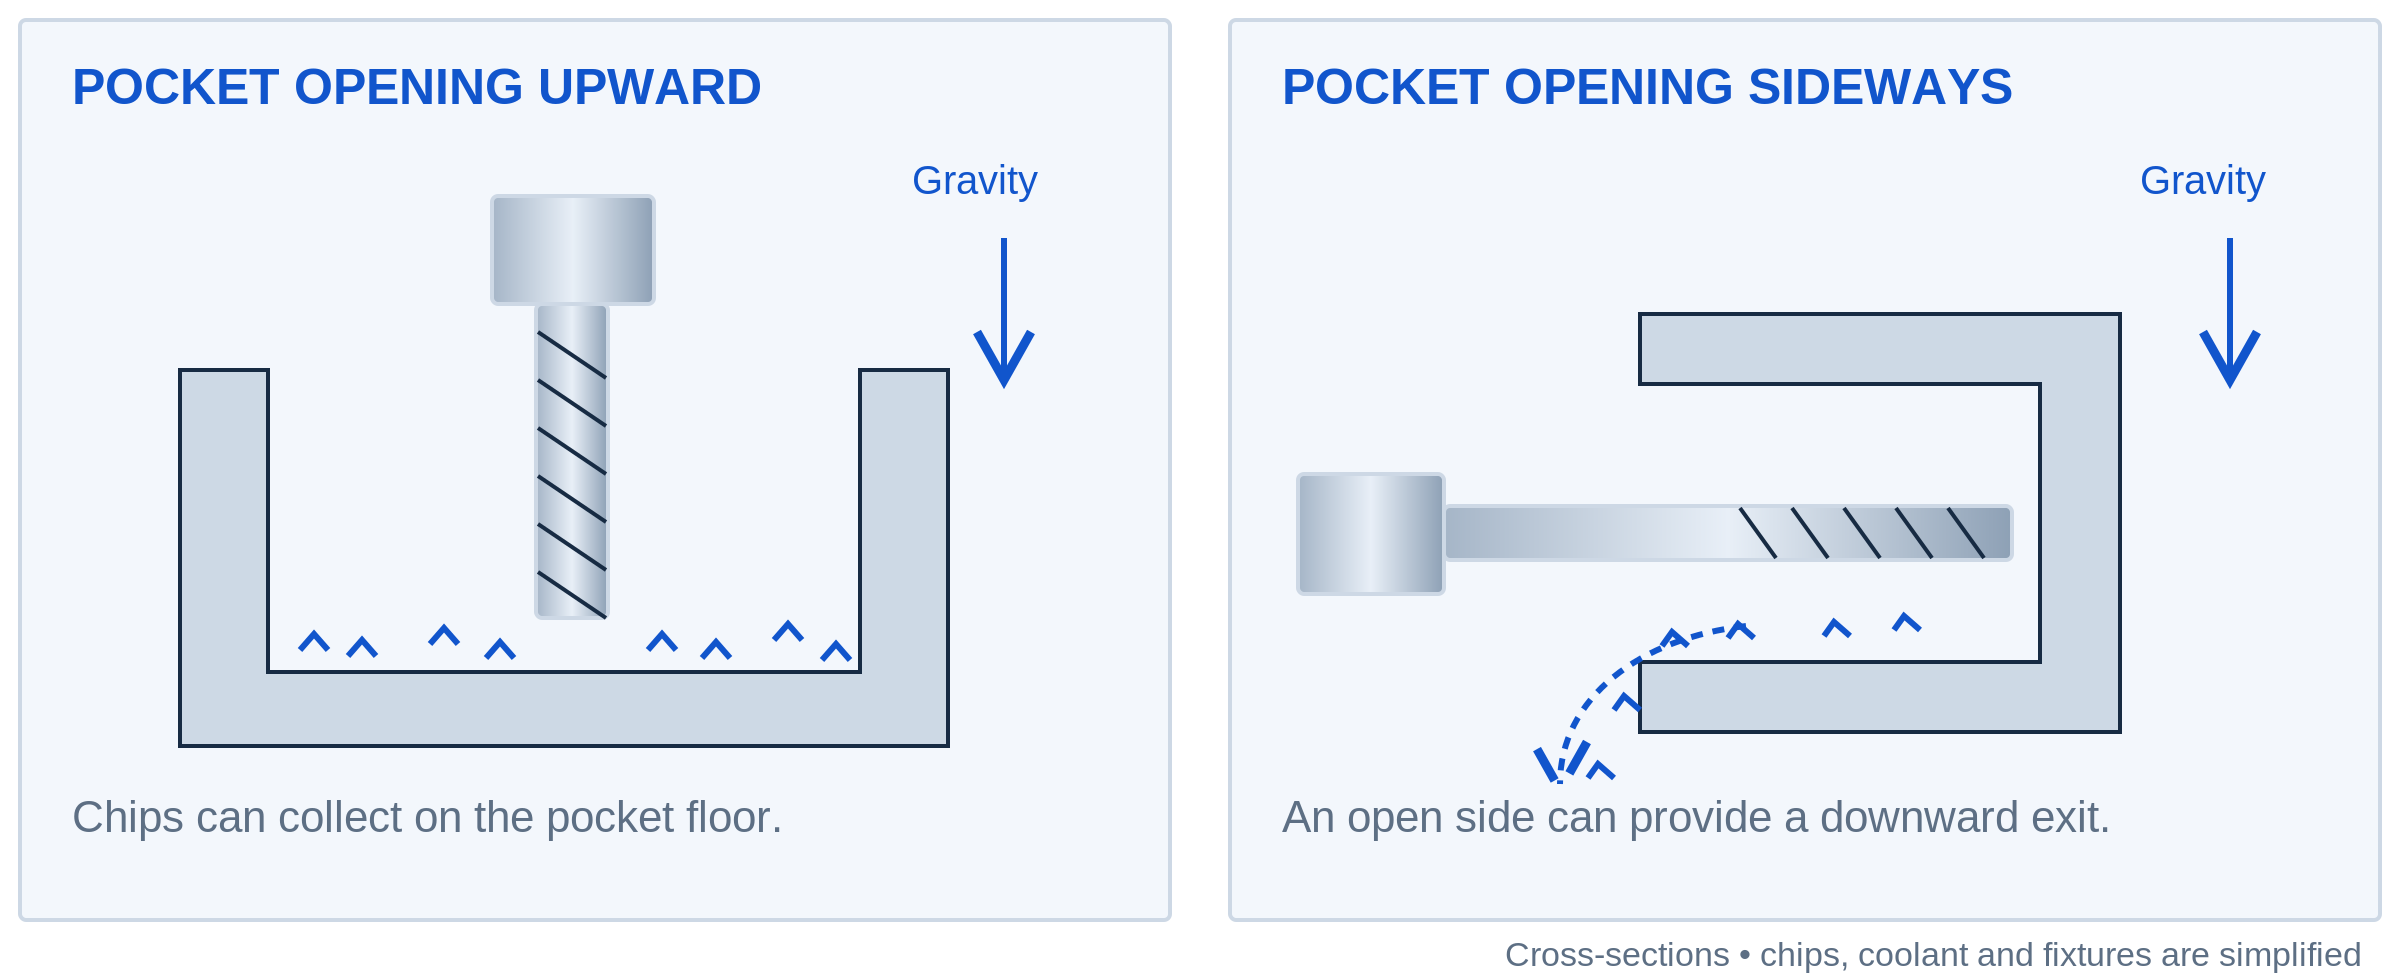
Stel je een naar boven gerichte uitsparing voor als een klein bakje. Zodra de spanen erin terechtkomen, tilt de zwaartekracht ze niet over de wanden heen. Richt die opening zijwaarts, en er kan een veel gemakkelijkere afvoerroute naar beneden bestaan. Dit is een gevolg van de oriëntatie van het werkstuk: een verticale machine die het onderdeel kantelt, kan de situatie eveneens wijzigen.
Goede spaanafvoer is belangrijk, omdat achtergebleven spanen opnieuw kunnen worden bewerkt of vast kunnen lopen. De richtlijnen van Sandvik voor uitsparingsfrezen houden specifiek rekening met horizontale spindelopstellingen bij bepaalde veeleisende holtebewerkingen, samen met geschikte koelvloeistoftoevoer. Dat betekent niet dat een horizontale spindel automatisch elke uitsparing vrijmaakt. Blinde doorgangen, stootranden en opspaninrichtingen kunnen spanen nog steeds opsluiten. [7]
Ook de rest van de machine moet de spanen wegvoeren. Bijvoorbeeld gebruikt de Haas EC-400 hellende behuizingvlakken, een transportband en spoeelpijpen als onderdeel van zijn spaanbeheersysteem. Dat is een herinnering om verder te kijken dan alleen de spindelrichting: zowel het afvoertraject vanaf de snede als de verzamelroute door de behuizing zijn van belang. [6]
Voor een ondiepe, open plaatfunctie kan dit verschil nauwelijks iets veranderen. Voor een diepe uitsparing die veel materiaal afscheidt, verdient het echter een grondige bespreking. Vraag waar de spanen terechtkomen tijdens de ruwbewerking — niet alleen of de werkplaats koelvloeistof heeft.
De bereikbaarheid en ondersteuning van het gereedschap zijn belangrijker dan een algemene nauwkeurigheidsclaim.
Het draaien van een onderdeel richting de spindel kan soms toestaan dat het gereedschap een moeilijk bereikbare oppervlak directer benadert. Maar geen van beide opstellingen garandeert een korte, stijve gereedschapsopstelling. Een diepe kenmerk vereist mogelijk nog steeds extra reikwijdte, en een verticale opspaninrichting kan op haar beurt eigen vrijruimteproblemen veroorzaken. Sandvik identificeert het gereedschap, de gereedschapshouder, de machine, het werkstuk en de opspaninrichting als mogelijke oorzaken van trillingen bij het frezen, en adviseert om de gereedschapsopstelling zo kort en stijf mogelijk te houden, binnen de praktische grenzen. [9]
Daarom is de uitspraak ‘horizontale machines zijn nauwkeuriger’ te algemeen om nuttig te zijn. Stel je een voorgestelde opstelling voor met een kort gereedschap dicht bij een solide ondersteuning, en een andere opstelling met een lang gereedschap naast een slecht ondersteunde wand. Deze details zeggen meer over de bewerking dan alleen de spindelrichting. De werkelijke dimensionele eis moet nog steeds worden gecontroleerd op het afgewerkte onderdeel.
De oppervlakteafwerking is een afzonderlijke kwestie. De gereedschapsgeometrie, de voeding en de rondloopafwijking beïnvloeden de textuur die door het freesgereedschap wordt achtergelaten; de oriëntatie van de machine is geen specificatie voor de oppervlakteafwerking. Een glad ogende wand bewijst ook niet dat de positie of vlakheid ervan voldoet aan de technische tekening. [11]
Twee onderdelen maken de afweging duidelijker.
Een plaat en een veelzijdig blok vereisen verschillende gereedschapstoegang en opspanning, zelfs wanneer beide dezelfde freesbewerking gebruiken.
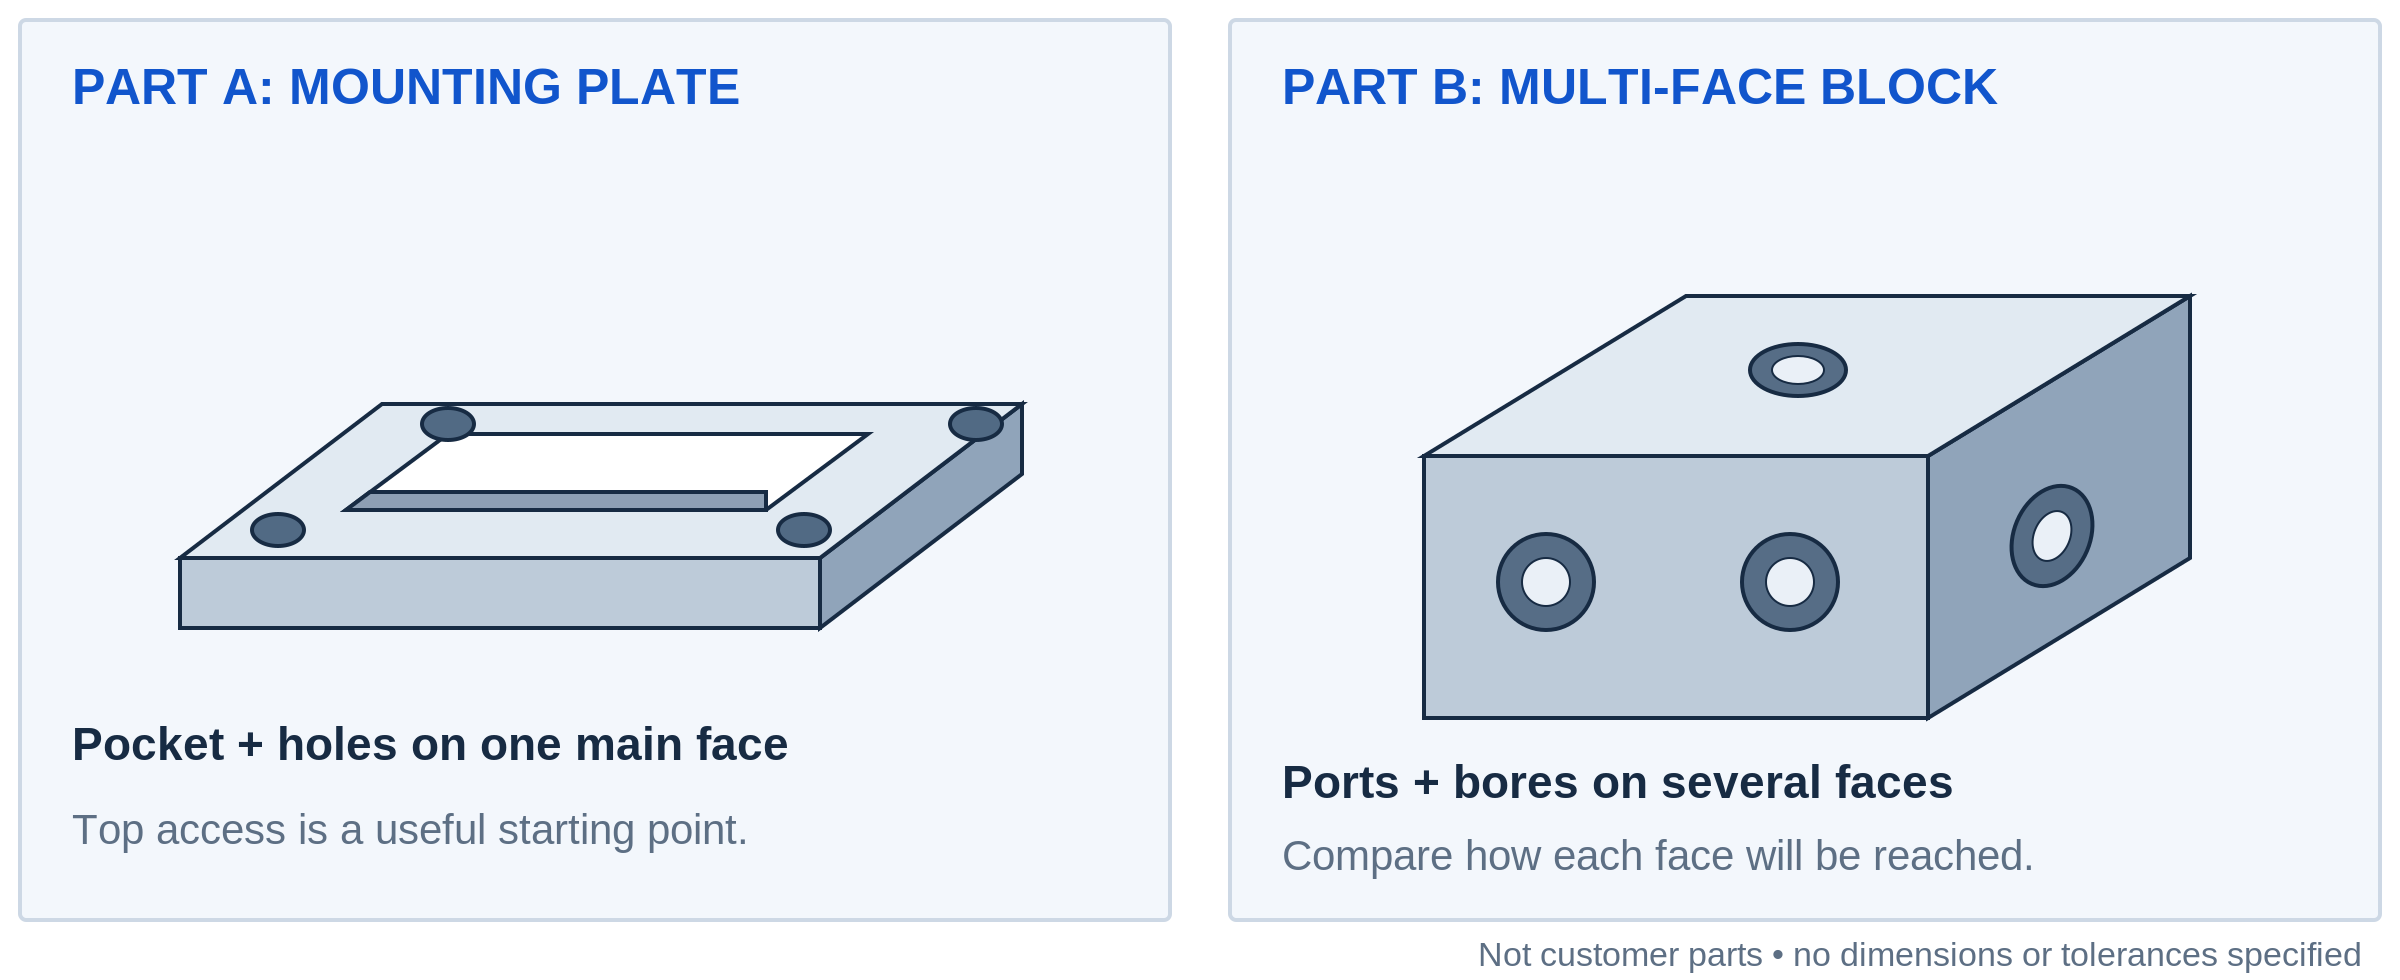
Onderdeel A: een plaat met een uitsparing en vier montagegaten
Stel je een rechthoekige plaat voor met een ondiepe uitsparing, vier doorgaande gaten en een afgewerkt buitenprofiel. Het grootste deel van de nuttige bewerking vindt plaats op één breed vlak. Een verticale opstelling is een voor de hand liggend uitgangspunt: leg de plaat op geschikte ondersteuning, houd de klemmen buiten het snijgebied en werk van bovenaf.
Een horizontale machine kan de taak ook uitvoeren, maar het rechtopzetten van de plaat moet zichzelf rechtvaardigen binnen het procesplan. Is er al een geschikte opspaninrichting beschikbaar in de werkplaats? Kan er meerdere platen tegelijk op één pallet worden geladen? Is er een reden vanwege herhalende orders om deze investering te doen? Zonder een bruikbaar antwoord kan het wijzigen van de oriëntatie meer werk toevoegen in plaats van verminderen.
Onderdeel B: een blok met aansluitingen op meerdere zijden
Stel u nu een blok voor met boringen, schroefdraadpoorten en montagevlakken op drie zijden. Een verticale freesbewerkingsmachine (VMC) met vaste oriëntatie kan meerdere opspanningen vereisen, of het kan een extra roterende as of een andere geschikte opstelling gebruiken. Een horizontale freesbewerkingsmachine (HMC) met geschikte indexering kan die vlakken naar de spindel brengen terwijl het blok op de opspaninrichting gepositioneerd blijft.
Hier is het aantal zijden van belang, maar ook de onderlinge relaties tussen die zijden. Een boring die een ander kenmerk kruist, roept andere vragen op dan drie onafhankelijke montagegaten. De technische tekening moet deze relaties duidelijk weergeven. De machinist kan vervolgens de praktische bewerkingsroutes vergelijken — inclusief hoe elke route wordt gemeten — in plaats van een machine te kiezen op basis van het algemene uiterlijk van het onderdeel.
De CNC-gefreesde onderdelenpagina toont de soorten behuizingen, beugels en blokken met meerdere functies die tot dergelijke besprekingen leiden. Een vergelijkbare vorm is een nuttig uitgangspunt, niet een belofte dat dezelfde opspanning wordt gebruikt.
De productiegrootte beïnvloedt de waarde van een betere laadopstelling.
Voor een incidentele eenmalige productie kan de voorbereiding van de opspanning belangrijker zijn dan het besparen van een klein beetje tijd per cyclus. Bij een herhaalde bestelling kan de balans verschuiven. Zodra een opspanning is ontworpen en bewezen, kan het hergebruik ervan de voorbereidingsinspanning over meer onderdelen verdelen. Dit is een kostenrelatie, geen universele volumegrens.
Palletwisseling voegt nog een mogelijkheid toe: het laden van één pallet terwijl de machine op een andere pallet bewerkt. Haas documenteert deze opstelling bij zijn verticale VC-serie, zowel voor herhaalde werkzaamheden als voor verschillende werkzaamheden op afzonderlijke pallets. Automatisering is dus geen exclusief voordeel van horizontale machines. Of het helpt, hangt af van hoe de laad-, bewerkings- en wisselstappen op elkaar aansluiten. [8]
Hier is een eenvoudig voorbeeld. Stel dat één bewezen route 90 seconden herhaalde handelingen per onderdeel elimineert. Over 200 onderdelen komt dit neer op 18,000 seconden, oftewel vijf uur handelingstijd. Dat betekent niet automatisch vijf uur minder op de leverdatum: sommige werkzaamheden overlappen mogelijk al, en de nieuwe opspanning kost tijd om voor te bereiden. Maar het geeft de werkplaats een tastbare besparing om te vergelijken met de voorbereidingsinspanning.
Dezelfde logica verklaart waarom een hoger machine-uurtarief toch kan leiden tot een concurrerende offerte voor het onderdeel. Minder hanteringsstappen, minder herhaald instelwerk of meer onderdelen per laadcycli kunnen dit compenseren. Evenzo kan een uitgebreide palletopstelling weinig zin hebben voor twee eenvoudige prototypes. Vergelijk de volledige bewerkingsroute en de bestelhoeveelheid, niet een geïsoleerd uurtarief.
Een verticale machine kan nog steeds meerdere zijden bewerken.
Verticaal versus horizontaal is niet dezelfde vergelijking als drie-assig versus vijf-assig. Een verticaal bewerkingscentrum uitgerust met een geschikte roterende of kantelbare tafel kan extra vlakken aan de spindel presenteren. Vijfassige opstellingen kunnen het onderdeel positioneren voor snijden onder een vaste hoek of coördineren roterende beweging tijdens het snijden. Haas illustreert beide benaderingen in zijn vijf-assige handleiding. [10]
Voor een blok met schuin geboorde gaten kan die optie nuttiger zijn dan een conventionele horizontale opstelling. Voor een dun onderdeel kan de doorslaggevende kwestie daarentegen zijn hoe het wordt ondersteund. Zodra extra assen, gespecialiseerde spanmiddelen en laadsystemen in de vergelijking worden betrokken, gaat de vraag minder over twee machinetypen en meer over twee haalbare opstellingen.
Daarom profiteert een tekening er meestal van om het gewenste resultaat te specificeren in plaats van de spindeloriëntatie voorschrijven. Geef de functies, referenties en inspectievoorwaarden op. Indien een gekwalificeerd proces of contractuele vereiste wel degelijk de apparatuur of route voorschrijft, houd dan deze vereiste expliciet vast.
Wat u moet vragen wanneer een werkplaats de ene route boven de andere voorstelt
Vraag hoe het onderdeel wordt vastgezet en welke vlakken worden bewerkt voordat het wordt losgemaakt. Vraag vervolgens wat er verandert bij de volgende instelling. Een nuttige uitleg verwijst naar de werkelijke functies op uw tekening, en stopt niet bij ‘wij gebruiken de horizontale machine’.
Kies de vragen die bij de taak passen:
- Voor een diepe holte, vraag hoe het gereedschap de bodem bereikt en hoe de spaanders het snijgebied verlaten.
- Voor een herhalingsbestelling, vraag of de offerte uitgaat van een specifieke opspaninrichting, hoe deze opspaninrichting bij latere bestellingen wordt gehandhaafd en voor welke aantallen de prijs geldt.
- Voor een nauwpassende assemblage, vraag hoe de relevante oppervlakken worden gepositioneerd en gecontroleerd nadat alle bewerking en afwerking zijn voltooid.
U hoeft het machineprogramma niet zelf te schrijven. Deze vragen maken het eenvoudiger om twee voorgestelde methoden met elkaar te vergelijken. Voor een specifiek onderdeel legt onze CNC-freesdienstpagina uit wat u moet meesturen bij het delen van de tekening en de vereisten.
Vragen over verticaal en horizontaal frezen
Kan een horizontale freesmachine een vlakke oppervlakte bewerken?
Ja. Horizontaal verwijst naar de as van de spindel, niet naar een beperking van de vorm van het oppervlak. Met geschikte gereedschappen en werkstukopspanning kan hiermee worden gefreesd op vlakken, in groeven, in gaten en bij andere kenmerken. De vraag is of deze opstelling zinvol is voor het betreffende onderdeel. [1][3]
Heeft een verticale freesmachine moeite met elke diepe uitsparing?
Nee. Diepte is slechts één factor. Breedte van de uitsparing, reikwijdte van het gereedschap, materiaal, ondersteuning en spaanafvoer zijn allemaal van belang. Een horizontale aanpak kan in sommige gevallen helpen, maar vermindert niet de fysieke grenzen van het freesgereedschap of maakt elke diepe geometrie plotseling eenvoudig te bewerken. [7][9]
Is horizontaal frezen alleen rendabel bij grote oplages?
Nee. Tot de familie van horizontale machines behoren verschillende werkruimten en configuraties, niet alleen productiemachines met palletwisseling. Een geschikte opspanning en een onderdeel met meerdere bewerkingsvlakken kunnen deze aanpak ook bij kleinere oplages rechtvaardigen. Herhaling verandert de economie, maar er bestaat geen universele batchgrootte waarbij elke opdracht automatisch naar een HMC moet worden verplaatst. [1][4]
Moet ik verticaal of horizontaal frezen opgeven in mijn RFQ?
Meestal is het nuttiger om het gewenste resultaat te beschrijven en de bewerkingsroute door de werkplaats te laten uitleggen. Lever de technische tekening, het materiaal, de hoeveelheid, de afwerkingseisen en inspectievereisten; onze RFQ-checklist voor CNC-verspaning legt uit wat u daarbij dient op te nemen. Geef eventuele verplichte beperkingen ten aanzien van de bewerkingsroute apart op, in plaats van te veronderstellen dat de machinecategorie op zich al kwaliteit garandeert.
Begin met de vlakken die u moet bereiken
Voor een plaat met voornamelijk kenmerken aan de bovenzijde kan een eenvoudige verticale opstelling voldoende zijn. Voor een blok dat herhaaldelijk losgekoppeld en gedraaid moet worden, verdient een horizontale opstelling of een verticale machine met rotatiefunctionaliteit nadere overweging. En voor een uitsparing vol spanen: bekijk eerst het afvoerpad, voordat u vraagt om een hogere spindelsnelheid.
De werkelijke beslissing is of de opstelling onhandige toegang en herhaaldelijk hanteren vermijdt, zonder tegelijkertijd een ander probleem te veroorzaken.
Technische referenties
Technische bronnen voor de apparatuur en de bovenstaande bewerkingsuitleg.
[1] Haas Automation. Horizontale CNC freesmachines.
[2] Haas Automation. VF-2: verticale bewerkingscentra en rotatieconfiguraties.
[3] Sandvik Coromant. Groef- of sleuffrezen.
[4] Haas Automation. EC-1600: horizontale machine en toegang via draaitafel.
[5] Haas Automation. Handleiding voor freesmachinisten: werkstukopspanning.
[6] Haas Automation. EC-400: gereedschapsoplossingen, spaanbeheer en palletsystemen.
[7] Sandvik Coromant. Frezen van gaten en holtes/uitsparingen.
[8] Haas Automation. Verticale bewerkingscentra met palletwisseling.
[9] Sandvik Coromant. Hoe trillingen bij frezen te verminderen.
[10] Haas Automation. 5-assige bewerking vereenvoudigd.
[11] Sandvik Coromant. Oppervlaktevorming bij frezen.



