In questa pagina
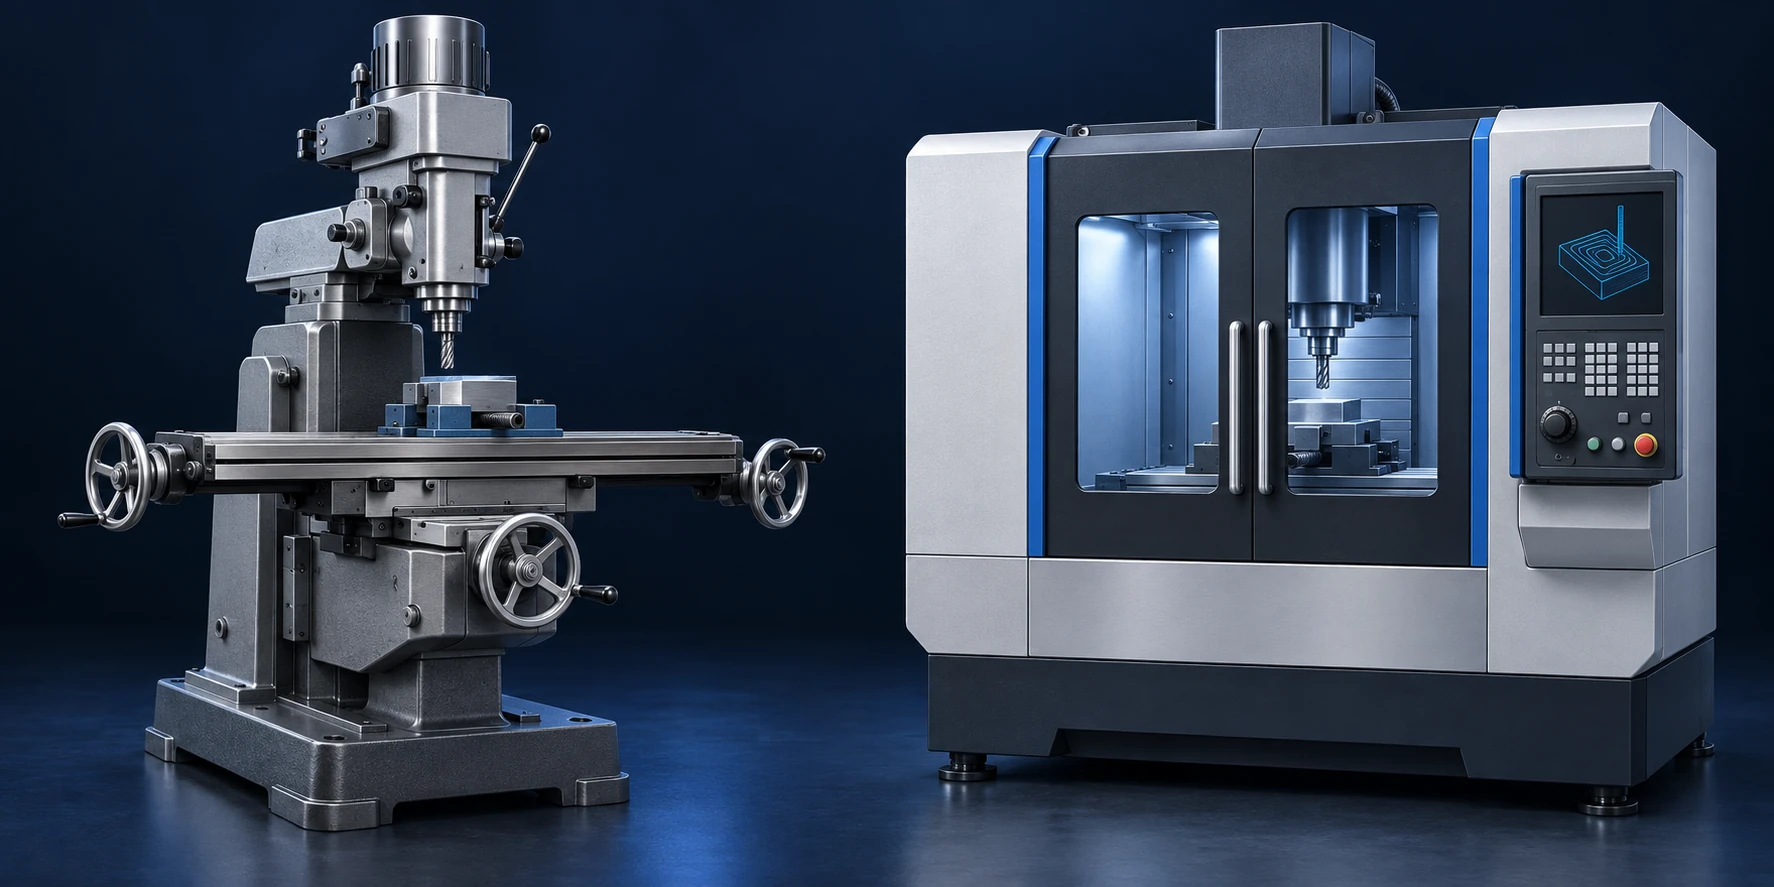
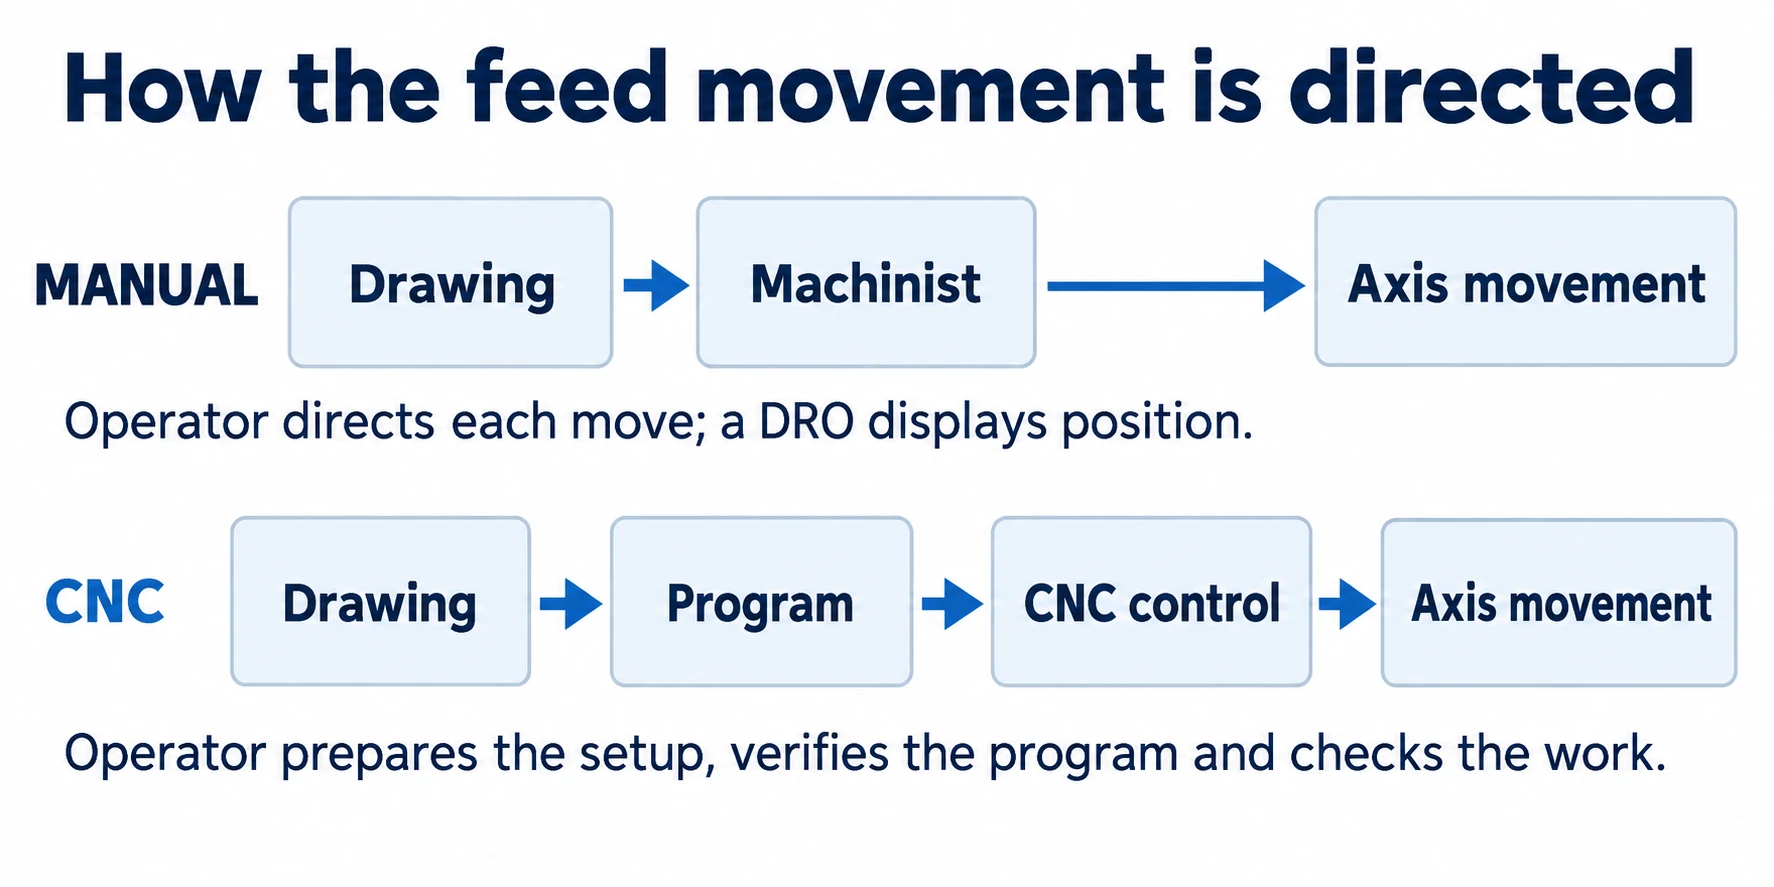
Nella fresatura manuale è l’operatore a controllare ogni movimento. La fresatura CNC (controllo numerico computerizzato) utilizza un programma per dirigere i movimenti della macchina. Una fresatrice manuale può essere una scelta pratica per pochi tagli semplici; CNC diventa particolarmente utile quando il lavoro richiede curve collegate, molte coordinate o caratteristiche ripetute. La differenza sta nel modo in cui viene controllato il lavoro, non nel fatto che un motore azioni o meno la fresa. [1][2]
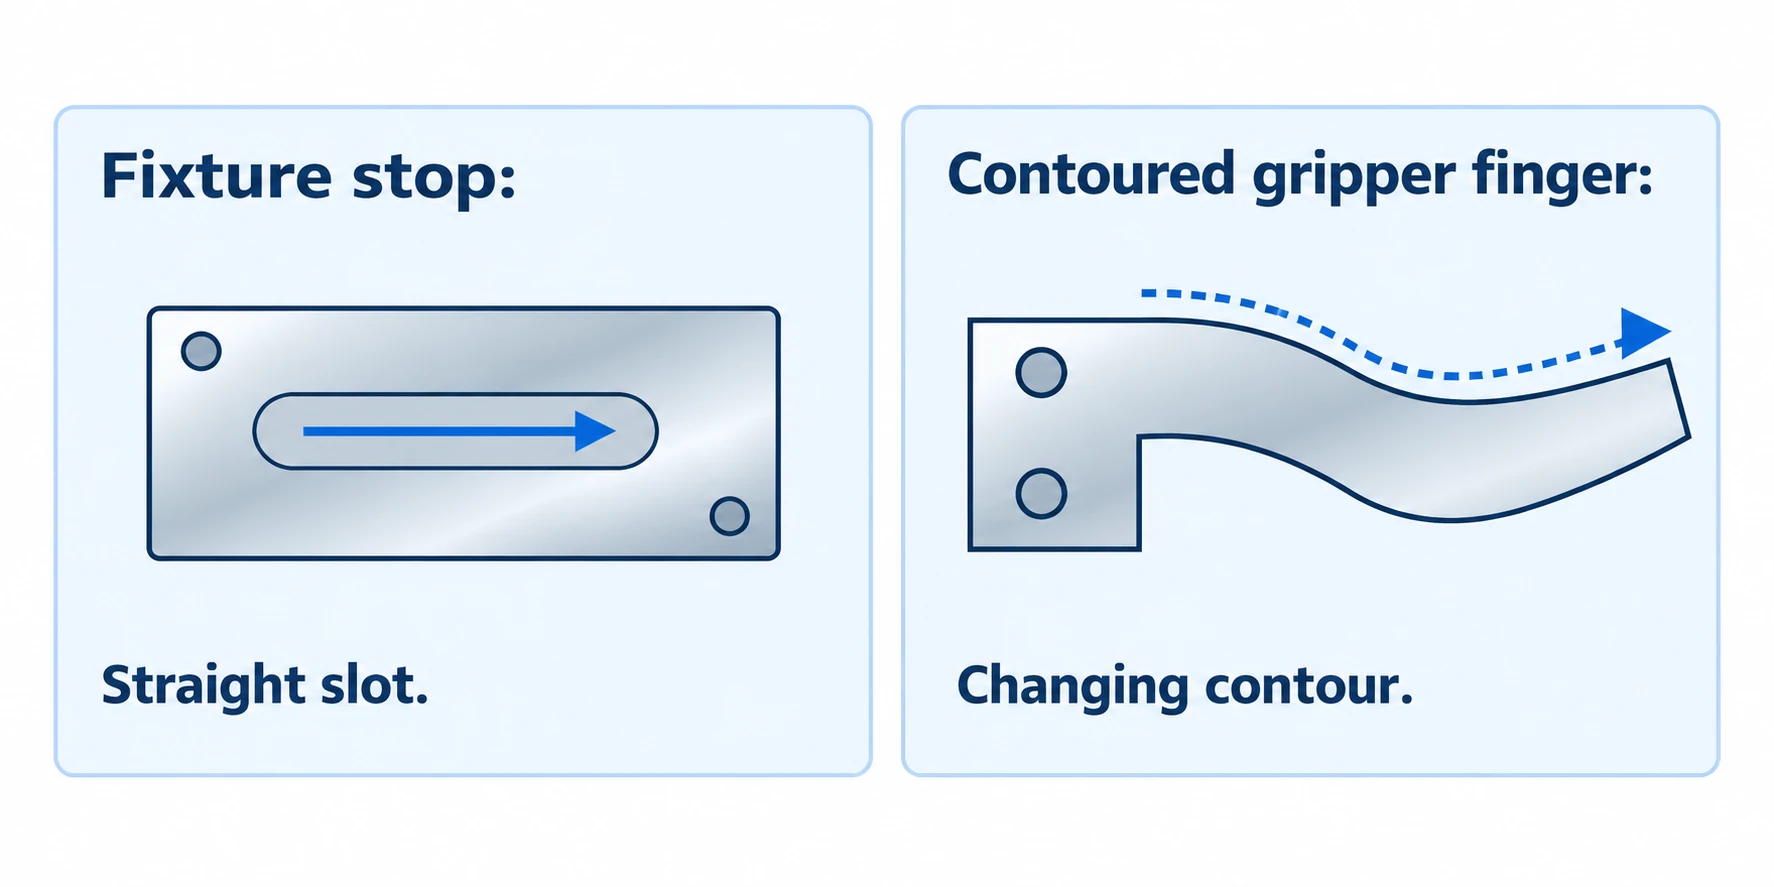
Prendi ad esempio un fermo di fissaggio che richiede una sola scanalatura di regolazione. Un operatore esperto, con un attrezzaggio adeguato, potrebbe completare questo lavoro senza dover predisporre un programma CNC. Assegna al fermo un profilo curvo, aggiungi diverse posizioni di foratura o richiedi un altro lotto il mese prossimo: in questi casi, memorizzare i movimenti in un programma diventa molto più utile.
Questo articolo confronta tali modalità operative. Per i principi di taglio alla base di entrambi i metodi, consulta come funziona la fresatura CNC.
Immagine di intestazione: illustrazione concettuale generata da intelligenza artificiale di una fresatrice manuale e di un centro di lavoro CNC; non si tratta di una fotografia di attrezzature VETCNC.
Fresatura manuale vs. CNC a colpo d’occhio
| Domanda | Fresatura manuale | CNC fresatura |
|---|---|---|
| Chi comanda i movimenti di avanzamento? | L’operatore, tramite le manopole e qualsiasi avanzamento automatico installato. | Il sistema di controllo segue posizioni, traiettorie e velocità di avanzamento programmate. |
| Qual è un lavoro iniziale semplice? | Alcune superfici, scanalature o fori facilmente accessibili. | Un profilo contornato, uno schema di caratteristiche ripetute o una sequenza degna di essere memorizzata. |
| Cosa deve essere predisposto? | Sistemi di fissaggio del pezzo, riferimenti, utensili e sequenza dei tagli. | Gli stessi elementi, più un programma adeguato e la sua verifica. |
| Come vengono realizzate le curve? | Con accessori idonei o metodi manuali coordinati; la complessità aumenta il carico di lavoro. | Il movimento coordinato degli assi segue linee e curve programmate. |
| Cosa può essere riutilizzato? | Sistemi di fissaggio, fermi, appunti e metodo operativo dell’operatore. | Sistemi di fissaggio e registrazioni di attrezzaggio, più il programma nella versione corretta. |
| Dove è concentrata l’attenzione dell’operatore? | Nel comandare i movimenti e nel verificare lo stato di avanzamento durante l’esecuzione. | Nella preparazione e validazione del processo, nel caricamento, nel monitoraggio e nel controllo dei pezzi. |
Il lavoro meccanico si sovrappone: entrambi i metodi richiedono un pezzo in lavorazione supportato e utensili da taglio adeguati. La differenza principale riguarda la quantità di sequenza di movimento che la macchina può eseguire autonomamente dopo essere stata predisposta. [2][10]
Cosa cambia a livello di comandi?
Manopole, avanzamenti automatici e indicatori digitali
Su una fresatrice manuale convenzionale, l’operatore posiziona il pezzo e guida ogni passata di taglio. Una manopola muove un asse; un avanzamento automatico installato può muoverlo a una velocità selezionata. L’operatore decide comunque quando avviare, arrestare, invertire la direzione o passare alla successiva caratteristica geometrica.
Un indicatore digitale, o DRO, rende più semplice la lettura della posizione. Invece di basarsi esclusivamente sul quadrante graduato della manopola, l’operatore può visualizzare un valore di posizione relativo a un riferimento scelto. Il DRO segnala lo spostamento; l’operatore continua tuttavia a dirigere la passata di taglio. [1]
Per la scanalatura di regolazione, l’operatore deve stabilirne posizione e profondità, quindi guidarne lo spostamento lungo la sua lunghezza. Un avanzamento automatico può agevolare una passata rettilinea. L’aggiunta di una curva o di una serie di coordinate variabili aumenta la quantità di operazioni di posizionamento da gestire.
Un programma CNC memorizza la sequenza
Un programma CNC specifica i movimenti e le condizioni di taglio che il sistema di controllo esegue in sequenza. L’operatore stabilisce la posizione del pezzo, carica gli utensili e inserisce o misura i relativi offset. Tali offset collegano le posizioni programmate alla configurazione reale. [3]
Per un pattern ripetuto di fori, il sistema di controllo può ritornare a un insieme di posizioni salvate per le operazioni successive. Per un profilo curvilineo, può coordinare gli assi per seguire il contorno. Ciò risulta particolarmente utile quando il percorso richiesto sarebbe scomodo da riprodurre manualmente. [4]
Lavorazioni semplici possono essere programmate direttamente sul controllo mediante funzioni supportate; geometrie più complesse possono essere preparate con software di produzione assistita da computer (CAM). I controlli CNC da officina possono semplificare la programmazione di base, in modo che un lavoro singolo non richieda una lunga sessione di programmazione offline. [5][6]
La manopola di jog di una macchina CNC viene utilizzata anche per il posizionamento e la messa a punto. Il semplice fatto di vedere una manovella accanto allo schermo non indica che la macchina è manuale. La nostra guida alle parti e al movimento delle fresatrici parti e movimento della fresatrice spiega nel dettaglio l’hardware. [6]
Quando ha senso utilizzare la fresatura manuale
Alcuni tagli diretti su un pezzo unico
La fresatura manuale merita di essere presa in considerazione quando la geometria è facile da posizionare e il lavoro richiede pochi movimenti ripetuti. Esempi includono la squadratura di un piccolo blocco, la fresatura di una scanalatura rettilinea facilmente accessibile o l’aggiunta di un numero limitato di fori. Questi compiti richiedono utensili e posizionamenti adeguati, ma non necessitano intrinsecamente del controllo computerizzato. [1][7]
Ritorno contro lo stop della basetta. Si supponga che si tratti di un grezzo rettangolare, che la scanalatura sia rettilinea e che le dimensioni richieste rientrino nelle capacità dimostrate del laboratorio. Una volta fissato il grezzo e stabiliti i riferimenti, l’operatore può eseguire una breve sequenza di movimenti. Potrebbe non esserci alcun vantaggio nel memorizzare tale sequenza se è richiesto un solo stop.
Questo vantaggio deriva dalla quantità di preparazione richiesta dal particolare lavoro. Un programma CNC già disponibile nella libreria del laboratorio modificherebbe il confronto. Lo stesso varrebbe per la presenza della basetta corretta già montata su una macchina. Per questo stop, la domanda utile è quale tra le configurazioni disponibili permette di eseguire il taglio richiesto con meno preparazione.
Una regolazione misurata su una caratteristica nota
A volte una basetta richiede una piccola modifica dopo un montaggio di prova. Supponiamo che la sua scanalatura di tolleranza debba essere allungata e che l’ingegnere abbia specificato il nuovo punto finale e le superfici che devono rimanere intatte.
Se la basetta può essere fissata in sicurezza e la caratteristica è accessibile, un breve intervento manuale potrebbe risultare conveniente. L’operatore può stabilire il riferimento, eseguire la regolazione pianificata e misurarne il risultato. Non è necessario ricostruire l’intera sequenza produttiva solo per discutere un ulteriore taglio.
La modifica del disegno deve comunque essere registrata nel fascicolo del progetto. In caso contrario, il successivo dispositivo di fissaggio potrebbe essere realizzato sulla base della vecchia versione e richiedere lo stesso aggiustamento. L’aggiustamento deve seguire la modifica approvata, compresi i nuovi requisiti di ispezione.
Il lavoro manuale rimane inoltre utile per apprendere il rapporto tra posizionamento e taglio. Gli studenti possono osservare direttamente l’effetto di un movimento di avanzamento o di una variazione di profondità. La formazione deve includere il fissaggio del pezzo, le protezioni e il funzionamento sicuro; la familiarità con le manopole non rappresenta che una parte di tale competenza. [13]
Dove la fresatura CNC recupera il tempo impiegato per la messa a punto
Curve e movimenti coordinati
Un dito di presa curvo pone un problema diverso rispetto alla scanalatura rettilinea. Il suo spigolo di lavoro può fondere una linea in un arco e quindi in un’altra curva. Seguire tale forma richiede un movimento coordinato, anziché una serie di avanzamenti rettilinei indipendenti.
CNC l’interpolazione coordina gli assi per generare linee e archi programmati. Con un adeguato software CAM e le opportune capacità della macchina, profili più complessi possono essere trasformati in una sequenza di movimenti dell’utensile. Il vantaggio pratico è che l’operatore può preparare e verificare la forma, quindi ripetere esattamente lo stesso percorso. [4][9][2]
Anche le attrezzature manuali possono produrre caratteristiche curve. Un tavolo rotante, ad esempio, fornisce una rotazione controllata per lavorazioni circolari e per l’indicizzazione. Tuttavia, una configurazione circolare comoda non risolve ogni contorno irregolare. Diversi raggi variabili o una superficie libera rendono progressivamente più difficoltoso il percorso manuale. [7]
In questo caso, CNC può risultare conveniente anche per un singolo pezzo. Il motivo risiede nel percorso da seguire, non nel numero di pezzi ordinati.
Caratteristiche ripetute e ordini ripetuti
Si consideri un blocco di attrezzaggio con molte posizioni di foratura. Un ciclo di foratura CNC può ripetersi alle coordinate programmate, gestendo l’avvicinamento, la foratura e il ritratto per ogni posizione. L’operatore non deve più posizionare manualmente ogni foro. [12]
Il vantaggio aumenta quando l’operatore, in assenza di tale ciclo, dovrebbe altrimenti elaborare manualmente una lunga lista di coordinate ripetutamente. Una sequenza salvata riduce questo lavoro ripetitivo di posizionamento. Un centro di lavoro dotato di cambio utensile automatico può inoltre passare da uno strumento all’altro all’interno del ciclo; le macchine CNC prive di tale attrezzatura richiedono comunque cambi manuali degli utensili. [5]
Per un ordine successivo, conservare il programma insieme alla sua revisione del disegno, alle informazioni sul dispositivo di fissaggio, all’elenco utensili e ai riferimenti di setup. Un file denominato “final.nc” lascia troppo spazio all’interpretazione. L’operatore deve ricostruire l’intero setup oltre a ricaricare il programma. [3][9]
Anche i lotti lavorati manualmente possono beneficiare di fermi, dispositivi di fissaggio e fogli operativi organizzati. Il confronto riguarda la quantità effettiva di posizionamento, manipolazione e controllo che rimane per ogni singolo pezzo, piuttosto che l’affermazione secondo cui il lavoro manuale parte sempre da zero.
Quale metodo è più veloce o più economico?
Separare la fase preparatoria dal lavoro ripetuto su ogni pezzo. La programmazione e la verifica di un nuovo lavoro CNC possono richiedere più tempo inizialmente, mentre un ciclo riutilizzabile può ridurre il tempo ripetuto. Il lavoro manuale può avere una fase preparatoria breve per una caratteristica semplice, ma richiede una manipolazione diretta maggiore al crescere della quantità.
Confrontare un percorso manuale con 30 minuti di preparazione del lotto e 20 minuti per pezzo contro un percorso CNC con 90 minuti di preparazione e 8 minuti per pezzo. Per questo calcolo, entrambi i percorsi rispettano lo stesso disegno e includono identico ambito di manipolazione e controllo.
| Tempo di officina | Percorso manuale | Percorso CNC |
|---|---|---|
| Preparazione del lotto | 30 minuti | 90 minuti |
| Lavoro ripetuto per pezzo | 20 minuti | 8 minuti |
| Totale per 1 pezzo | 50 minuti | 98 minuti |
| Totale per 5 pezzi | 130 minuti | 130 minuti |
| Totale per 20 pezzi | 430 minuti | 250 minuti |
Per entrambi i percorsi, il tempo totale di officina = preparazione del lotto + (quantità × tempo ripetuto per pezzo). Con questi dati in ingresso, il percorso CNC richiede 60 minuti aggiuntivi di preparazione e risparmia 12 minuti per pezzo. Con cinque pezzi, tali differenze si bilanciano. Modificando il programma, il dispositivo di fissaggio o il compito di taglio, cambia anche il punto di pareggio.
Questo è un confronto di tempi, non un preventivo di prezzo. Il prezzo di un’officina riflette anche costi diversi per manodopera e macchinari, materiale, utensili, ispezione e qualsiasi lavorazione finale. Se il caricamento o la preparazione si sovrappongono ad altre attività, il tempo totale di consegna differirà dalla semplice somma delle ore. Un tempo di ciclo inferiore da solo non risponde a nessuna delle due domande.
Per un ordine reale, confronta la stessa quantità e lo stesso ambito di lavoro. In particolare, verifica se un preventivo include la preparazione del dispositivo di fissaggio e l’altro invece presuppone che esso esista già. La nostra CNC guida ai costi di lavorazione e al confronto preventivi tratta tali differenze senza prescrivere una dimensione fissa del lotto per passare da un metodo all’altro.
Precisione e finitura: cosa migliora effettivamente CNC?
CNC offre un controllo diretto sulle posizioni programmate e sui percorsi coordinati. Ciò è particolarmente utile quando diverse caratteristiche devono seguire la stessa sequenza oppure quando un contorno sarebbe difficile da generare manualmente. Rende inoltre più semplice ripetere una sequenza verificata. [4]
Un fresatore manuale esperto può produrre lavorazioni precise su caratteristiche idonee. Entrambi gli approcci dipendono comunque dall’effettiva configurazione fisica della lavorazione. Un utensile lungo può deformarsi, una parete sottile può spostarsi e l’usura della macchina può influenzare il risultato. Le linee guida per la fresatura di Sandvik identificano l’utensile, il portautensile, la macchina, il pezzo in lavorazione e il dispositivo di fissaggio come fattori che contribuiscono alle vibrazioni. [10]
Per il fermo del dispositivo di fissaggio, immagina che la scanalatura sia posizionata correttamente in modo costante, ma risulti troppo stretta alla fine. Ripetere la posizione non è sufficiente: occorre prestare attenzione alle dimensioni dell’utensile, al suo comportamento durante la lavorazione e alle modalità di misurazione. Viceversa, una scanalatura può avere la larghezza corretta ma essere posizionata in modo errato. Questi due difetti richiedono correzioni diverse.
L’ultima cifra di un DRO e l’incremento minimo visualizzato su un controllo CNC sono dettagli relativi alla visualizzazione della posizione, non una garanzia della precisione del pezzo finito. La caratteristica deve essere misurata con un metodo adeguato al suo requisito specifico. [1][6]
La finitura superficiale dipende anche dalla geometria della fresa, dall’avanzamento e dallo sbalzo. Un avanzamento programmato contribuisce a rendere il movimento costante; un avanzamento meccanico adeguato può aiutare anche in una passata manuale rettilinea. Cambiare il metodo di controllo non compensa un tagliente danneggiato o un fissaggio instabile. [10][11]
Questo è il motivo per cui un confronto utile specifica la caratteristica interessata: larghezza della scanalatura, posizione del foro, planarità o una finitura superficiale specificata. Una semplice affermazione secondo cui un metodo è «più preciso» lascia troppo poco spiegato.
Ciò che l’operatore deve ancora fare
Su una fresatrice manuale, l’operatore controlla l’avanzamento, osserva la posizione e decide quando passare alla successiva operazione di taglio. La lettura del disegno, la scelta degli utensili e il controllo dell’avanzamento fanno parte di questo lavoro manuale.
CNC trasferisce gran parte di tale lavoro nella fase di preparazione. Qualcuno deve creare o revisionare il programma, impostare i compensi, verificare i giochi e collaudare il primo pezzo. Le rappresentazioni grafiche del programma e le simulazioni possono supportare il controllo, ma il montaggio fisico deve comunque corrispondere a quanto pianificato. [9]
Una volta collaudato il ciclo, alcune operazioni di taglio possono essere eseguite senza che l’operatore controlli ogni singolo movimento. Restano tuttavia necessari interventi per il caricamento, la verifica dello stato degli utensili, la gestione dei trucioli e l’ispezione. Un ciclo automatizzato deve essere monitorato ed eseguito nel rispetto dei requisiti di sicurezza della macchina; non costituisce una giustificazione per eludere le protezioni o lasciare incustodito un processo non ancora collaudato. [8]
Quale approccio è adatto al tuo pezzo?
Per un pezzo unico con una scanalatura rettilinea, inizia considerando una semplice configurazione manuale. Per un dito di presa con contorno variabile, valuta CNC, anche se la quantità è pari a uno. Per un lotto ripetuto con numerose posizioni, confronta il vantaggio derivante da un ciclo risparmiato e da un dispositivo riutilizzabile con lo sforzo richiesto per la loro preparazione.
Anche la disponibilità della macchina è un fattore rilevante. Un ciclo tecnicamente più veloce su una macchina con una lunga coda di attesa potrebbe non consentire la consegna del primo pezzo in tempi più brevi. Il laboratorio deve considerare il proprio programma effettivo insieme al processo.
Mantieni invariati i requisiti dimensionali e le condizioni superficiali indicati sul disegno durante il confronto tra i due approcci. Qualora un processo già approvato dal cliente specifichi già macchina o metodo, segui tale prescrizione. In caso contrario, il laboratorio deve essere in grado di motivare la propria scelta sulla base delle lavorazioni richieste dal pezzo, anziché limitarsi ad affermare che «CNC è migliore».
Per un componente che desideri produrre, la nostra pagina dei servizi di fresatura CNC illustra le informazioni sul pezzo necessarie per una discussione relativa alla lavorazione meccanica.
Domande sulla fresatura manuale e su quella CNC
Un componente può utilizzare entrambi i metodi?
Sì. Un laboratorio può impiegare un’operazione manuale per preparare o regolare una caratteristica e la fresatura CNC per generare il resto della geometria. Il piano di attrezzaggio deve mantenere i riferimenti tra le diverse operazioni. Il componente finito viene verificato rispetto allo stesso disegno, indipendentemente da come tali operazioni sono suddivise. [3]
La fresatura CNC richiede sempre un modello 3D CAD?
No. Le caratteristiche semplici possono essere programmate direttamente dalle quote mediante le funzioni supportate dal controllo oppure tramite un programma scritto. Un modello di progettazione assistita da computer (CAD) diventa invece più utile per profili e superfici complessi. Il modello e il disegno devono concordare sulla revisione e su tutte le quote utilizzate nel piano di lavorazione. [2][5]
Le fresatrici da attrezzista CNC costituiscono un processo distinto?
Utilizzano la fresatura CNC, ma i loro controlli e layout possono privilegiare una configurazione più semplice e lavorazioni in piccola serie. Alcuni supportano il posizionamento in stile manuale affiancato alla lavorazione programmata. Per un piccolo lavoro, valutare come verrà effettivamente utilizzato quel particolare controllo e quella specifica configurazione, piuttosto che forzare ogni macchina in una rigida categoria “solo manuale” o “completamente automatizzata”. [3][5][6]
Riferimenti tecnici
Fonti tecniche per le descrizioni di lavorazione e controllo riportate sopra.
[1] Sherline Products. Fresatrice manuale con indicatore digitale.
[2] Haas Automation. Manuale dell’operatore fresatrice: programmazione.
[3] Haas Automation. Manuale dell’operatore fresatrice: configurazione del pezzo.
[4] Haas Automation. G02/G03: interpolazione circolare.
[5] Haas Automation. Fresatrici da attrezzista: controlli e configurazioni.
[6] Haas Automation. Manuale dell’operatore fresatrice: visualizzazione del controllo.
[7] Sherline Products. Tavola rotante manuale: rotazione e divisione.
[8] Haas Automation. Manuale per l’operatore della fresatrice: Sicurezza.
[9] Haas Automation. Manuale per l’operatore della fresatrice: Funzionamento e controlli grafici.
[10] Sandvik Coromant. Come ridurre le vibrazioni nella fresatura.
[11] Sandvik Coromant. Generazione della superficie mediante fresatura.
[12] Haas Automation. G81: Ciclo fisso di foratura.
[13] Sherline Products. Guida all’assemblaggio e all’istruzione per torni e fresatrici: regole di sicurezza e operazioni di fresatura verticale.



