In questa pagina
La differenza principale tra fresatura verticale e orizzontale risiede nell’orientamento del mandrino. Una fresatrice verticale ha un asse del mandrino rivolto verso l’alto nella sua configurazione di base; una fresatrice orizzontale ha un asse disposto orizzontalmente. Entrambe possono realizzare pezzi precisi. Il confronto utile riguarda invece come ciascuna configurazione gestisce l’accessibilità, l’espulsione dei trucioli, il fissaggio del pezzo e la quantità di manipolazioni necessarie tra una lavorazione e l’altra. [1][2]
Una piastra di montaggio con una tasca poco profonda e alcuni fori sembra un’operazione semplice. Fissala in piano, avvicina la fresa dall’alto e la maggior parte delle sue caratteristiche sarà raggiungibile. Ora aggiungi al pezzo dei raccordi su tre lati e un foro passante che deve essere allineato con un foro sulla faccia opposta. La fase di taglio non è necessariamente più la parte difficile. Il fissaggio del pezzo e l’accesso a ciascuna faccia possono diventare il compito più impegnativo.
Per il processo di taglio alla base di entrambe le configurazioni, inizia dal nostro manuale su come funziona la fresatura CNC. Qui ci concentreremo invece su ciò che cambia quando il mandrino si avvicina al pezzo da una direzione diversa.
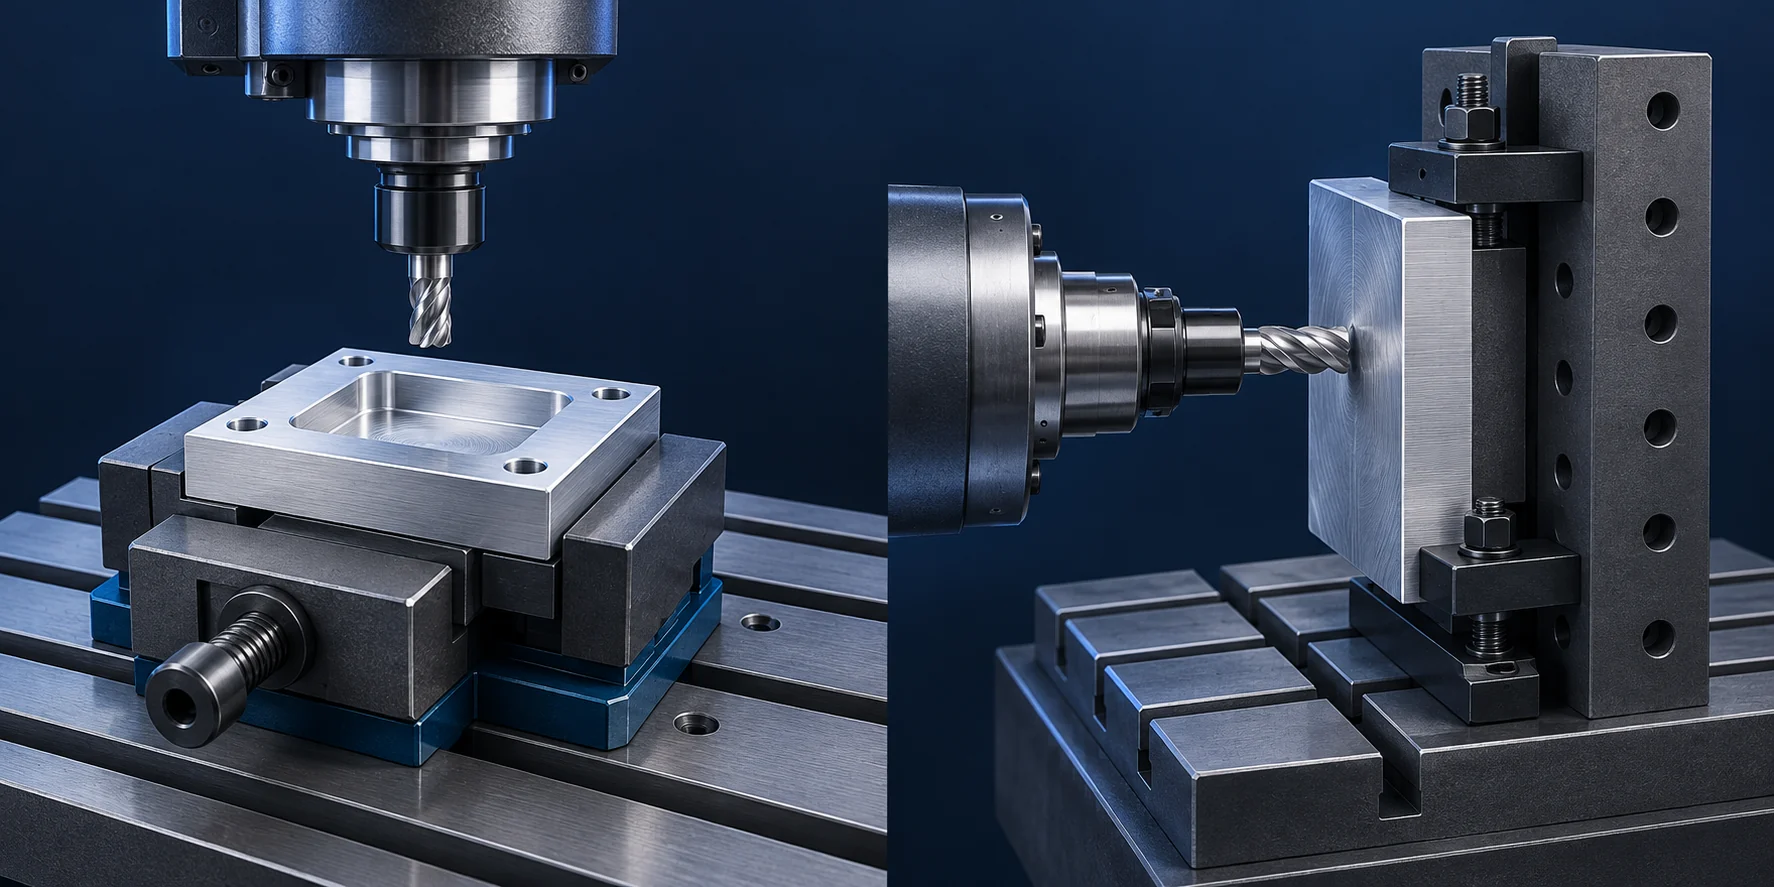
Immagine di intestazione: illustrazione generata con intelligenza artificiale di configurazioni di fresatura verticale e orizzontale; non è una fotografia di attrezzature VETCNC. Le apparecchiature di fissaggio sono semplificate.
La differenza nasce dal mandrino, non dal piano di lavoro
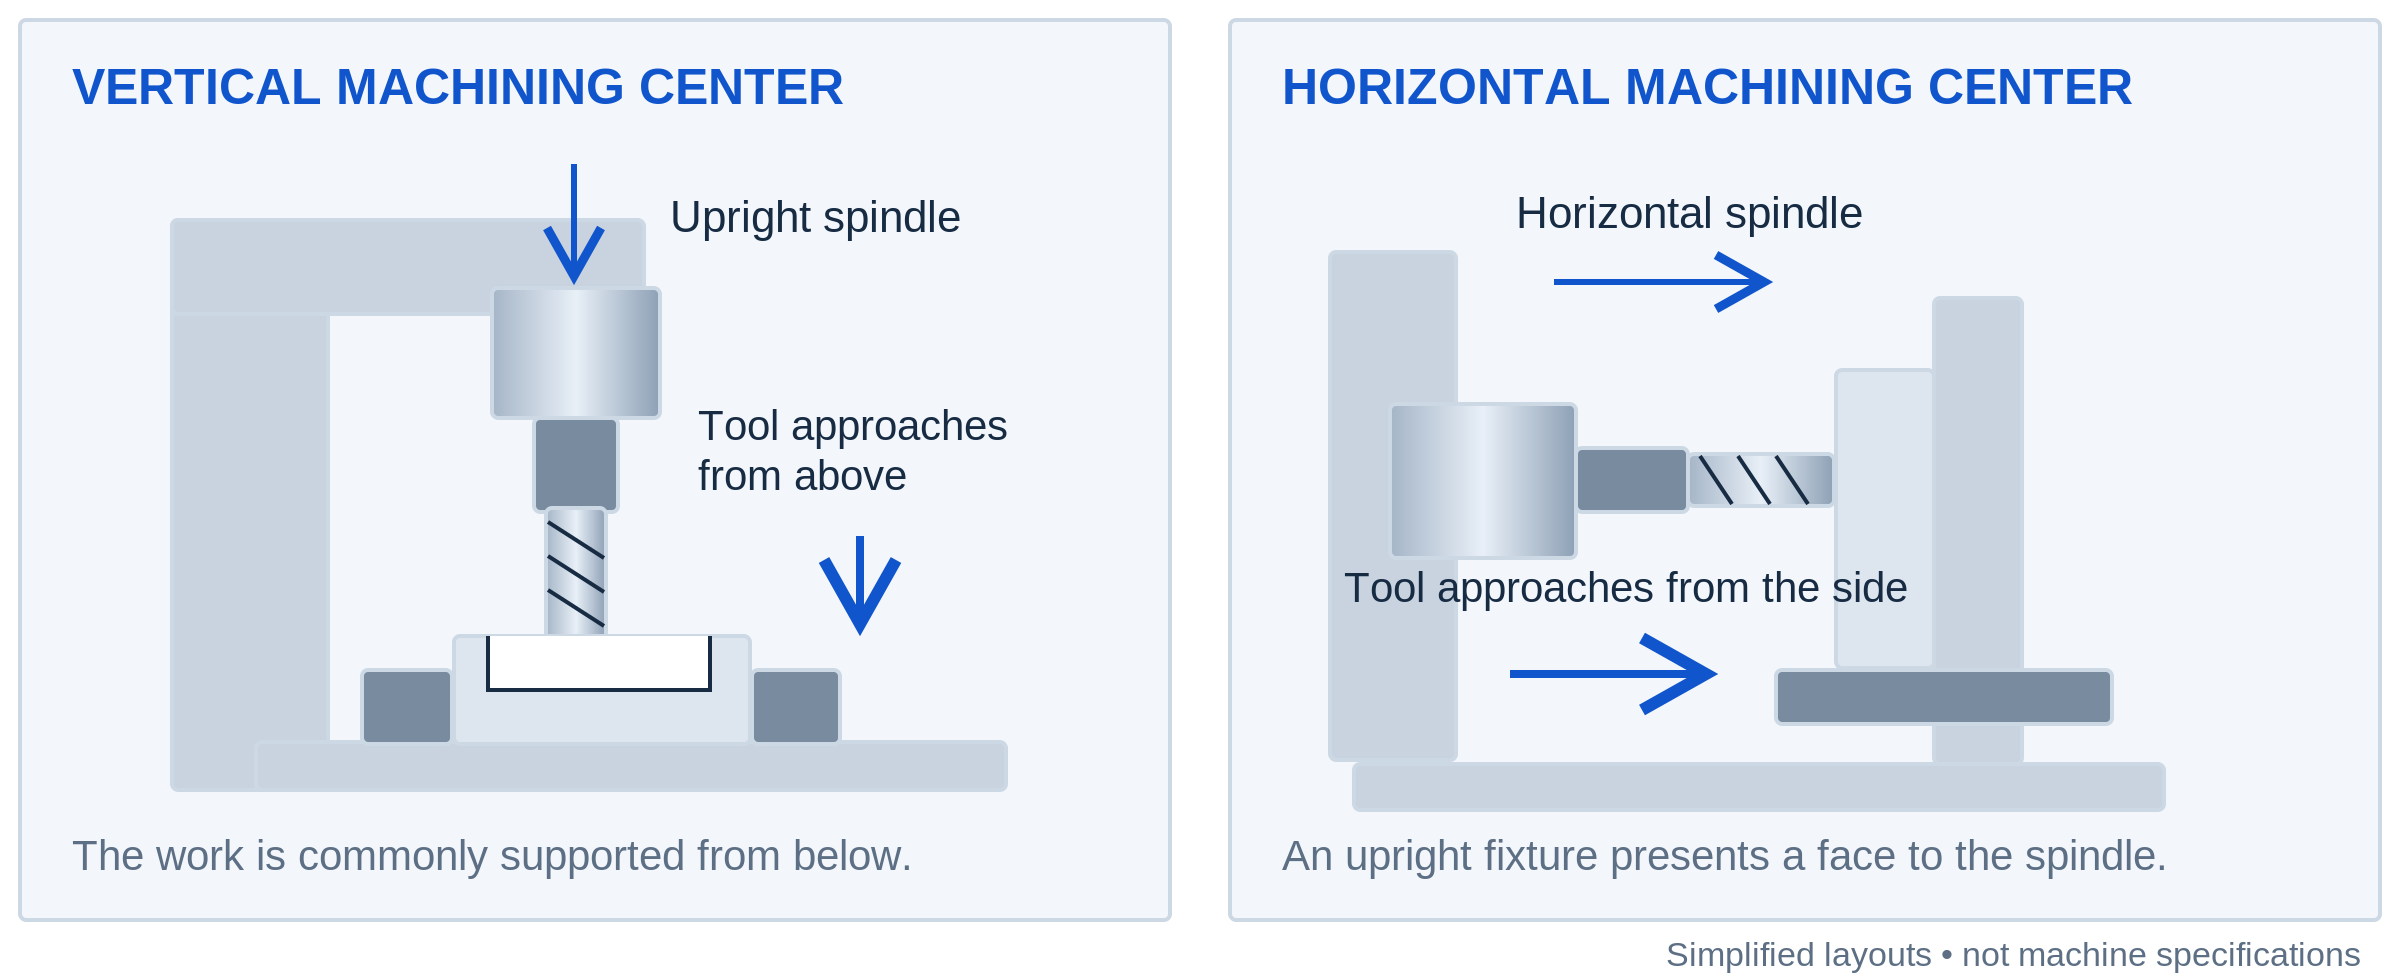
Su un tipico centro di lavoro verticale a tre assi (VMC), la fresa è orientata verso il basso, in direzione del pezzo. Un componente fissato in piano sul tavolo presenta la sua faccia superiore all’utensile. L’utensile può fresare una tasca, eseguire forature o seguire il profilo esterno senza modificare tale orientamento. Per accedere alla faccia inferiore o a un foro laterale è generalmente necessaria un’altra configurazione. [2]
Su un centro di lavoro orizzontale, o HMC, il mandrino si avvicina lateralmente. Il pezzo può essere posizionato su una contropunta verticale, con la faccia da lavorare rivolta verso il mandrino. Un tavolo rotante adeguatamente equipaggiato può ruotare un’altra faccia in posizione. I termini «verticale» e «orizzontale» descrivono la disposizione del mandrino — non il fatto che la macchina possa muoversi esclusivamente in senso verticale o esclusivamente in senso orizzontale. [1][4]
Si vedono inoltre fresatrici orizzontali convenzionali con frese a disco o a piastra montate su un albero, talvolta con supporto all’estremità esterna. Questa configurazione è utile per determinati slot aperti e per operazioni di fresatura multipla (gang milling), nelle quali diversi utensili lavorano contemporaneamente. Non è tuttavia l’unico significato di fresatura orizzontale. Un moderno HMC può passare da frese frontali, punte da foratura, frese di testa e altri utensili, anziché fare affidamento su un singolo utensile montato sull’albero. [3][6]
Ha bisogno di un ripasso sui componenti hardware? Il nostro articolo su parti della fresatrice, movimenti e utilizzi spiega mandrino, tavola e sistema di fissaggio del pezzo senza presupporre che lei conosca già la macchina.
Fresatura verticale vs. fresatura orizzontale a colpo d’occhio
| Cosa cambia | Disposizione tipica verticale | Disposizione tipica orizzontale |
|---|---|---|
| Approccio dell’utensile | Dall’alto rispetto al pezzo | Dal lato del pezzo |
| Forma iniziale più comoda | Piastra, tasca aperta o componente con caratteristiche su una faccia principale | Blocco o carcassa con caratteristiche su diverse facce accessibili |
| Fissaggio del pezzo | Morsa, piastra di fissaggio o ganasce sagomate; un tavolo rotante può ampliare l’accessibilità | Contropunta verticale o tombstone, spesso su un tavolo indexabile |
| Comportamento dei trucioli | Le tasche rivolte verso l’alto possono trattenere i trucioli | Le tasche rivolte lateralmente consentono spesso ai trucioli di uscire verso il basso |
| Caricamento tra un ciclo e l’altro | Caricamento manuale, robotizzato o tramite sistema di pallet, a seconda della macchina | Lo scambio di pallet è comune sugli HMC produttivi, ma non universale |
| Ciò che l’etichetta non indica | Precisione del pezzo finito, potenza del mandrino o piano completo di allestimento | Precisione del pezzo finito, potenza del mandrino o piano completo di allestimento |
Questi sono arrangiamenti comuni, non regole fisse. Una macchina verticale dotata di sistema rotativo e pallet può gestire molto bene un lavoro di produzione su più facce. Anche una macchina orizzontale può realizzare un pezzo semplice. Confronta la configurazione proposta, non solo il nome riportato sulla macchina. [1][2][8]
Il sistema di fissaggio determina quante volte il pezzo deve essere smontato.
Un pezzo piano può risultare piacevolmente semplice su una VMC.
Prendiamo nuovamente in considerazione la piastra di montaggio. Supponiamo che la tasca, i fori di fissaggio e il profilo esterno possano essere tutti lavorati dall’alto. Una morsa o un dispositivo di fissaggio supportato possono consentire all’operatore di accedere contemporaneamente a tali caratteristiche. Ciò rende la prima operazione facile da descrivere: posizionare il grezzo, fissarlo e lavorare le caratteristiche accessibili.
Potrebbe comunque rendersi necessaria una seconda operazione per finire la faccia inferiore o rimuovere il materiale utilizzato per il fissaggio. Tuttavia, una seconda configurazione non è automaticamente una scelta sbagliata. Per un piccolo lotto, due dispositivi di fissaggio semplici possono rivelarsi più ragionevoli rispetto a una configurazione molto più complessa finalizzata all’eliminazione di ogni ribaltamento.
Un HMC può portare diverse facce allo stesso mandrino.
Un tombstone è un dispositivo di fissaggio eretto e multifaccia, utilizzato per tenere i pezzi sulle sue facce. Su un HMC dotato di opportuna posizionatura rotativa, il tavolo ruota il pezzo verso il mandrino. Ciò consente di esporre diverse facce mantenendo il pezzo serrato. La documentazione degli HMC a telaio grande di Haas, ad esempio, descrive un’opzione con tavola rotante per l’accesso a quattro facce di un pezzo o di un tombstone. [4]
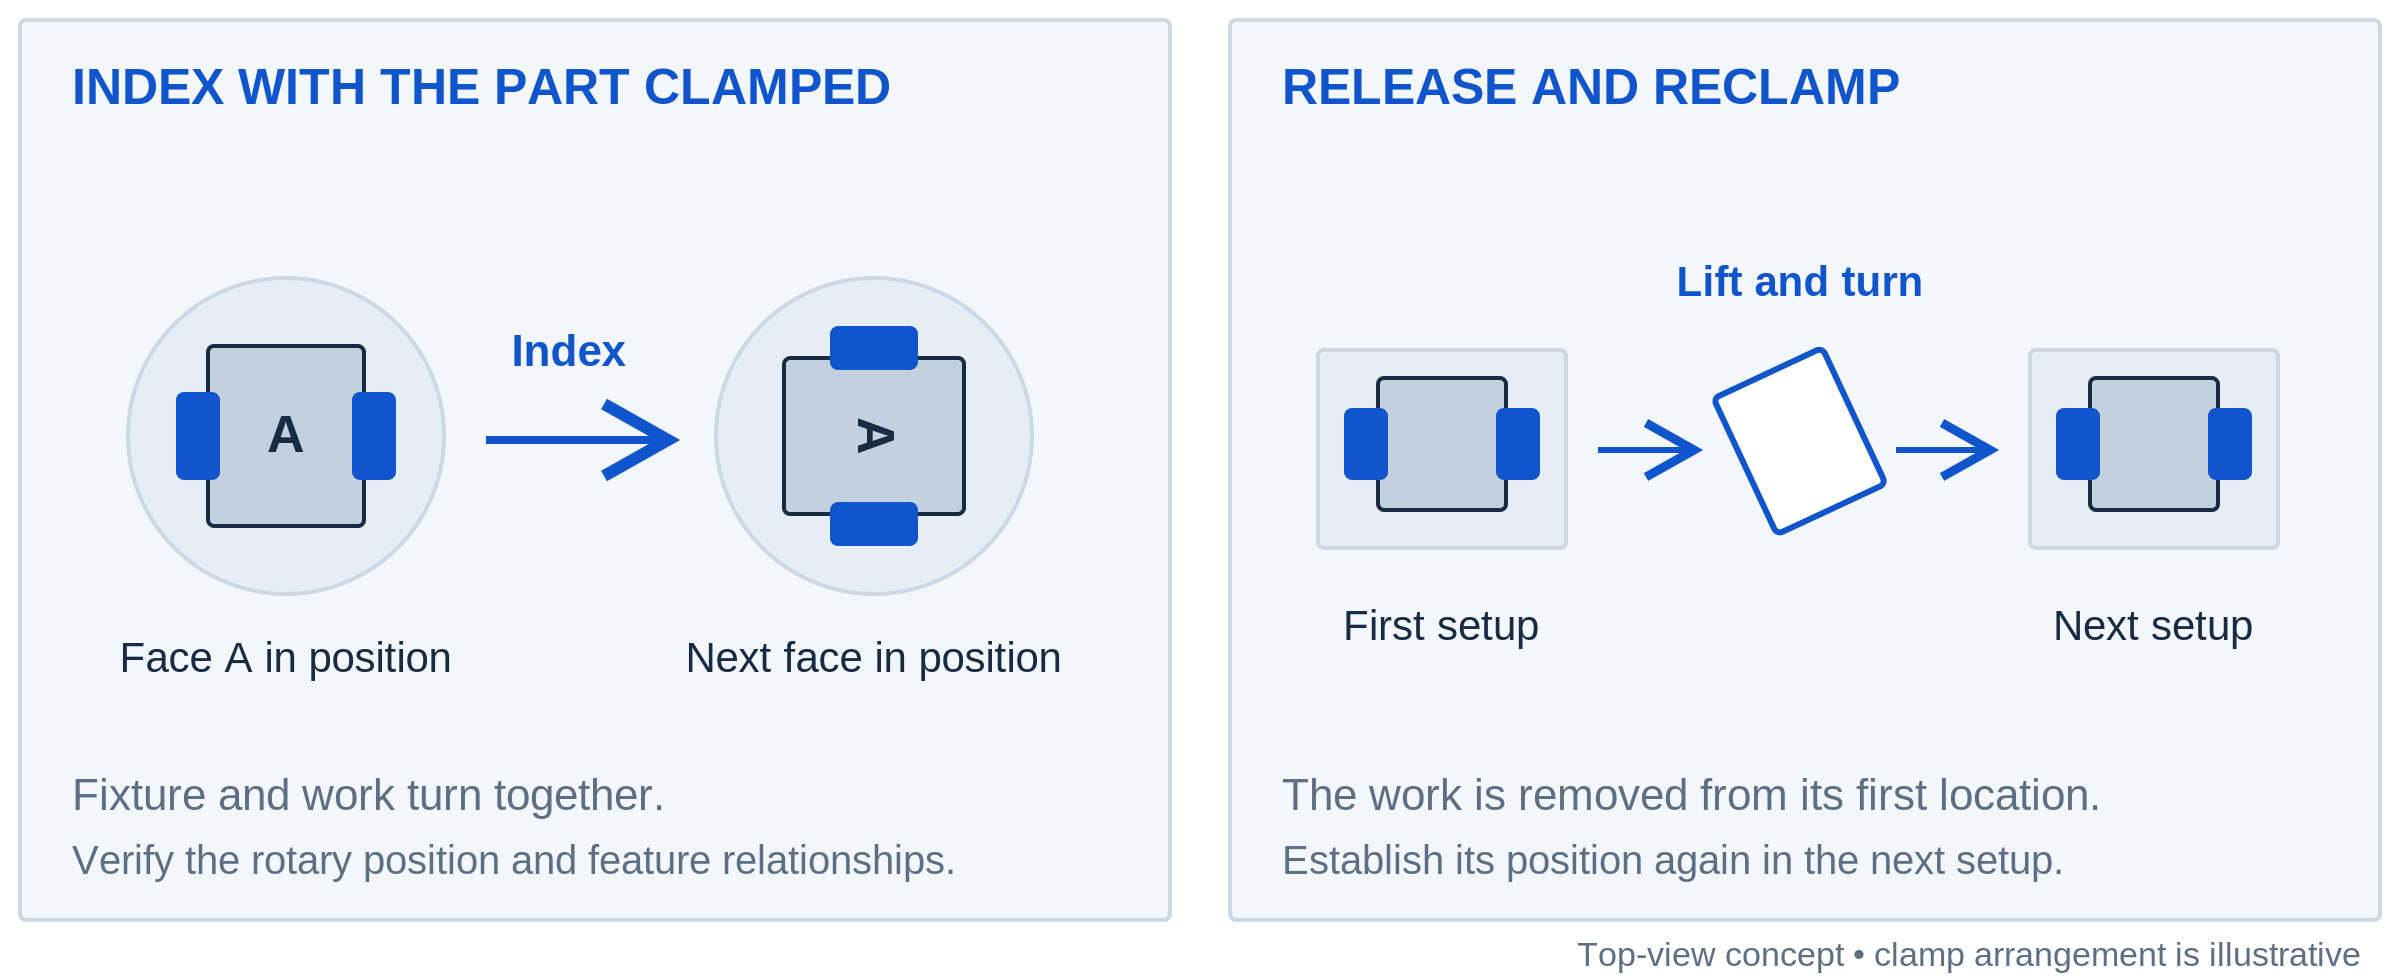
Il vantaggio non consiste nel fatto che la macchina ‘conosca’ in qualche modo perfettamente ogni faccia. Piuttosto, consiste nella possibilità per l’operatore di evitare lo smontaggio e il riposizionamento del pezzo tra una faccia e l’altra. L’indexing mantiene il pezzo serrato, ma la posizione rotativa e l’allineamento del dispositivo di fissaggio devono comunque essere verificati. Gli offset utensile e pezzo collegano il programma al pezzo reale. Mantenere le caratteristiche sotto un’unica serratura può eliminare alcuni passaggi di riposizionamento; non elimina tuttavia la necessità di verificarne la reciproca relazione. [5]
C’è un aspetto da considerare: anche il dispositivo di fissaggio occupa spazio. Può nascondere una superficie, ostacolare il portautensile o limitare la portata dell’utensile. Un tavolo rotante non rende accessibile la faccia bloccata, né trasforma una disposizione a quattro lati in un’accessibilità a sei lati. Si tratta di un problema geometrico da risolvere nella fase di impostazione, non di un motivo per ritenere che una qualsiasi delle due macchine possa completare il pezzo in un’unica operazione.
I trucioli si comportano in modo diverso quando la tasca è orientata lateralmente.
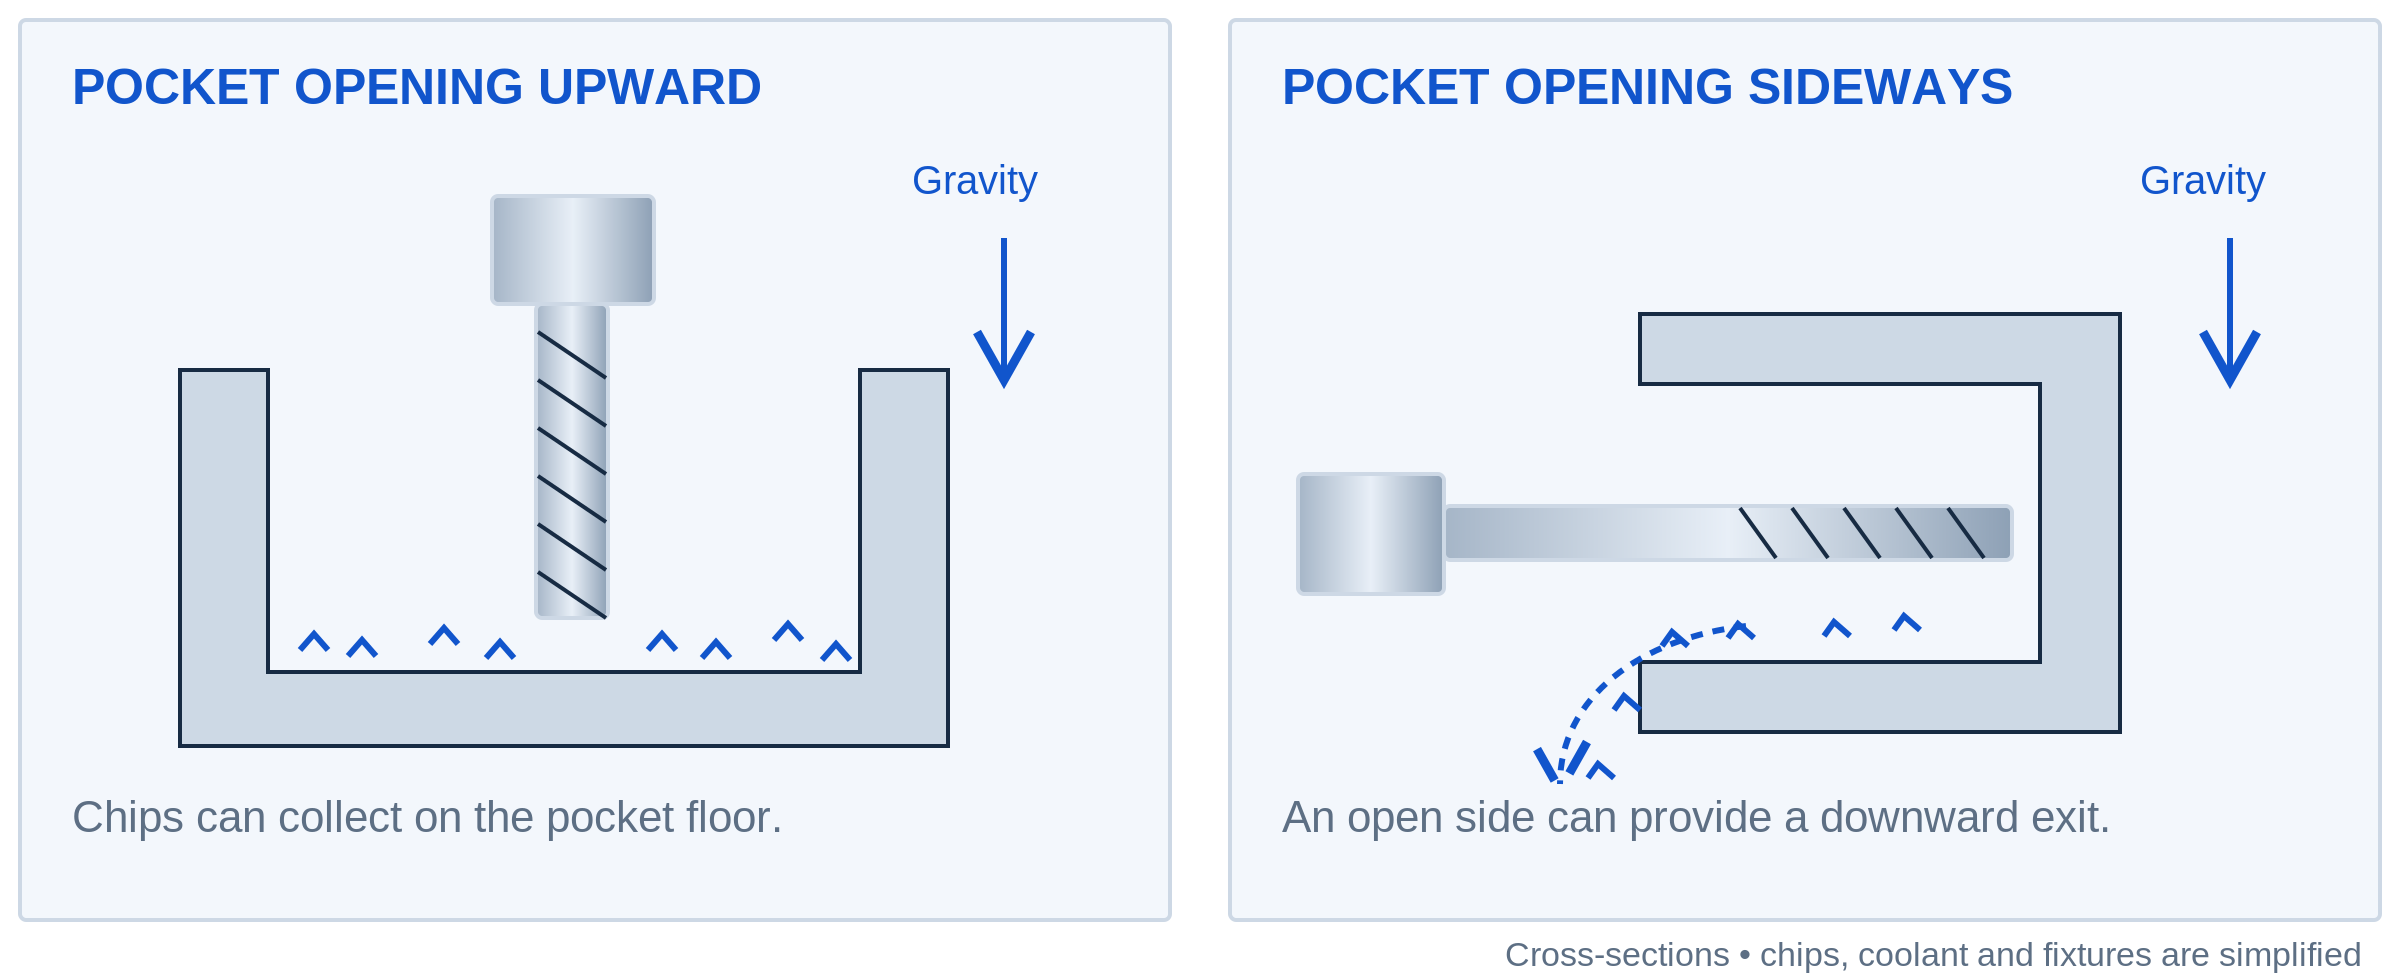
Immaginate una tasca rivolta verso l’alto come un piccolo vassoio. Una volta entrati, i trucioli non vengono sollevati oltre i bordi dalla forza di gravità. Orientate quell’apertura lateralmente e potrebbe esserci un percorso di uscita molto più agevole verso il basso. Questo è un effetto diretto dell’orientamento del pezzo: anche una macchina verticale che inclina il pezzo può modificare questa situazione.
Un’efficace evacuazione dei trucioli è fondamentale, perché i trucioli residui nel taglio possono essere ritagliati o incastrati. Le linee guida di Sandvik per la fresatura di tasche considerano specificamente le configurazioni con mandrino orizzontale per determinate operazioni di cavità impegnative, affiancate da un’adeguata erogazione del refrigerante. Ciò non significa che un mandrino orizzontale evacui autonomamente tutti i trucioli da ogni tasca. Passaggi ciechi, sporgenze e dispositivi di fissaggio possono comunque intrappolare i trucioli. [7]
Anche il resto della macchina deve contribuire all’allontanamento dei trucioli. Ad esempio, la Haas EC-400 utilizza superfici inclinate dell’involucro, un nastro trasportatore e ugelli per il lavaggio come parte del proprio sistema di gestione dei trucioli. Questo ricorda che occorre guardare oltre la direzione del mandrino: sia il percorso di uscita dal taglio sia il percorso di raccolta all’interno dell’involucro sono entrambi rilevanti. [6]
Per una caratteristica poco profonda e aperta su una piastra, questa differenza potrebbe avere un impatto minimo. Per una tasca profonda che asporta una grande quantità di materiale, merita invece un’analisi approfondita. Chiedetevi dove vanno i trucioli durante la sgrossatura — non limitatevi a verificare se il laboratorio dispone di refrigerante.
La portata e il supporto dell’utensile contano più di una generica dichiarazione di accuratezza.
Ruotare un pezzo verso il mandrino può talvolta consentire all’utensile di avvicinarsi più direttamente a una superficie difficile. Tuttavia, nessuna delle due configurazioni garantisce un’asta utensile corta e rigida. Una caratteristica profonda potrebbe comunque richiedere una maggiore lunghezza d’accesso, e un dispositivo di fissaggio verticale potrebbe introdurre da solo problemi di interferenza. Sandvik identifica l’utensile, il portautensile, la macchina, il pezzo in lavorazione e il dispositivo di fissaggio come possibili cause di vibrazioni durante la fresatura, e raccomanda di mantenere l’asta utensile il più corta e rigida possibile nella pratica operativa. [9]
Per questo motivo, l’affermazione «le macchine orizzontali sono più precise» è troppo generica per essere utile. Immaginate una configurazione proposta con un utensile corto posizionato vicino a un supporto solido, e un’altra con un utensile lungo affiancato a una parete scarsamente supportata. Questi dettagli rivelano molto di più sulla lavorazione rispetto alla sola direzione del mandrino. Il requisito dimensionale effettivo deve comunque essere verificato sulla caratteristica finita.
La finitura superficiale è una questione distinta. La geometria dell’utensile, l’avanzamento e la concentricità influenzano la texture lasciata dalla fresa; l’orientamento della macchina non costituisce una specifica per la finitura superficiale. Inoltre, una parete dall’aspetto liscio non dimostra automaticamente che la sua posizione o planarità soddisfi i requisiti del disegno. [11]
Due parti rendono più evidente il compromesso
Una piastra e un blocco a più facce richiedono accesso utensile e fissaggio diversi, anche quando entrambi utilizzano lo stesso processo di fresatura.
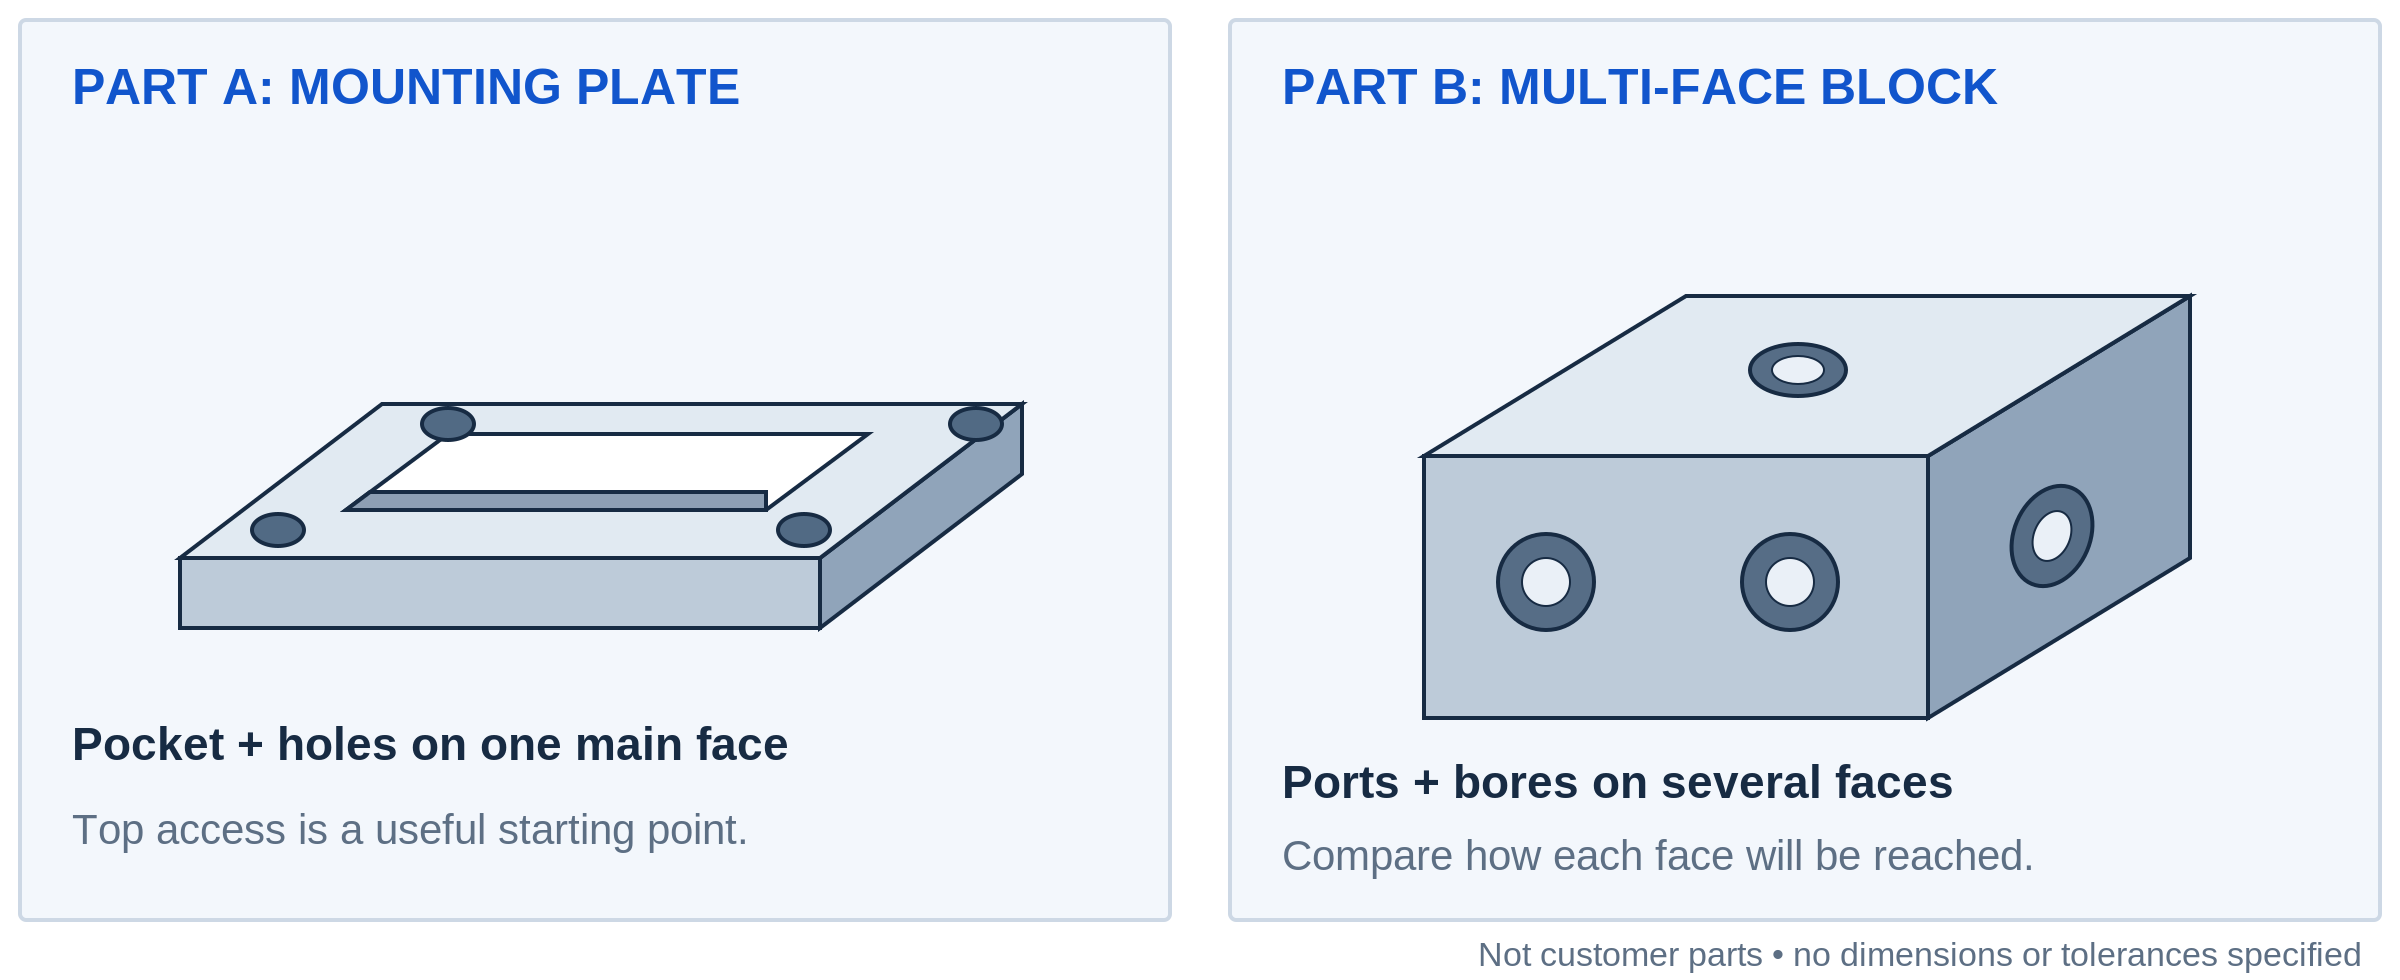
Parte A: una piastra con una tasca e quattro fori di fissaggio
Immaginate una piastra rettangolare con un incavo superficiale, quattro fori passanti e un profilo esterno finito. La maggior parte del lavoro utile è concentrata su una sola faccia ampia. Una configurazione verticale è un punto di partenza ovvio: posizionare la piastra su un supporto adeguato, tenere le morse fuori dall’area di taglio e lavorare dall’alto.
Una macchina orizzontale potrebbe eseguire il lavoro, ma erigere la piastra in posizione verticale deve giustificarsi nel piano di produzione. Il laboratorio dispone già di un dispositivo di fissaggio adatto? Permetterà di caricare più piastre su un singolo pallet? Esiste un motivo legato a ordini ripetuti che giustifichi tale investimento? In assenza di una risposta utile, modificare l’orientamento potrebbe aggiungere lavoro anziché eliminarlo.
Parte B: un blocco con aperture su diversi lati
Immaginate ora un blocco con fori passanti, porti filettati e superfici di fissaggio su tre lati. Una fresatrice verticale a orientamento fisso potrebbe richiedere diverse configurazioni, oppure potrebbe impiegare un dispositivo rotativo aggiuntivo o un altro accorgimento adeguato. Una fresatrice orizzontale dotata di un opportuno sistema di posizionamento angolare potrebbe portare tali superfici sull’asse del mandrino mantenendo il blocco correttamente localizzato sul dispositivo di fissaggio.
In questo caso il numero di lati è rilevante, ma lo sono altrettanto le relazioni geometriche tra di essi. Un foro che interseca un’altra caratteristica solleva questioni diverse rispetto a tre fori di fissaggio indipendenti. Il disegno tecnico deve rendere evidenti tali relazioni. L’operatore di macchina potrà quindi confrontare i percorsi realizzabili, compresa la modalità di verifica dimensionale di ciascuno, anziché scegliere una macchina in base all’aspetto generale del pezzo.
La pagina pagina dei pezzi fresati CNC illustra tipologie di alloggiamenti, staffe e blocchi con molteplici caratteristiche che generano discussioni di questo tipo. Una forma simile rappresenta un utile punto di partenza, non una garanzia che verrà utilizzato lo stesso dispositivo di fissaggio.
La dimensione del lotto modifica il valore di una soluzione di caricamento più efficiente.
Per un singolo pezzo realizzato occasionalmente, la preparazione del dispositivo di fissaggio può avere maggiore importanza rispetto al risparmio di qualche secondo per ciclo. Per un ordine ripetuto, il rapporto può cambiare. Una volta progettato e collaudato un dispositivo, il suo riutilizzo consente di distribuire tale sforzo di preparazione su un numero maggiore di pezzi. Si tratta di una relazione economica, non di una soglia universale di volume.
Lo scambio pallet introduce un’ulteriore possibilità: caricare un pallet mentre la macchina lavora il pezzo sull’altro. Haas documenta questa configurazione nella sua serie verticale VC, sia per lavorazioni ripetute che per lavorazioni differenti su pallet separati. L’automazione non è quindi un vantaggio esclusivo delle macchine orizzontali. Il suo effettivo beneficio dipende da come si integrano le fasi di caricamento, lavorazione e scambio. [8]
Ecco un esempio semplice. Supponiamo che un percorso già collaudato elimini 90 secondi di manipolazione ripetuta per ogni pezzo. Su 200 pezzi, ciò corrisponde a 18,000 secondi, ovvero cinque ore di tempo dedicato alla manipolazione. Questo non si traduce automaticamente in cinque ore anticipate sulla data di consegna: parte del lavoro potrebbe già sovrapporsi, e la preparazione del nuovo dispositivo richiede tempo. Tuttavia, fornisce allo stabilimento un risparmio quantificabile da confrontare con lo sforzo necessario per la sua preparazione.
Lo stesso ragionamento spiega perché un costo orario più elevato della macchina può comunque portare a un preventivo competitivo per il componente. Un minor numero di operazioni di manipolazione, una riduzione del lavoro di setup ripetuto o un maggior numero di pezzi per ciclo di caricamento possono compensarlo. Allo stesso modo, un complesso sistema di pallet potrebbe non avere senso per due semplici prototipi. Confronta l’intero percorso produttivo e la quantità d’ordine, non un semplice costo orario isolato.
Una macchina verticale può comunque lavorare diversi lati del pezzo.
La distinzione tra macchina verticale e macchina orizzontale non equivale al confronto tra lavorazione a tre assi e lavorazione a cinque assi. Un centro di fresatura verticale dotato di un opportuno tavolo rotante o inclinabile può presentare ulteriori facce al mandrino. Le configurazioni a cinque assi possono posizionare il pezzo per tagli a angolo fisso oppure coordinare il movimento rotatorio durante la lavorazione. Haas illustra entrambi gli approcci nella propria guida alla lavorazione a cinque assi. [10]
Per un blocco con fori inclinati, questa opzione potrebbe rivelarsi più utile di una tradizionale configurazione orizzontale. Per un pezzo sottile, invece, la questione determinante potrebbe essere il modo in cui viene supportato. Una volta che nel confronto entrano in gioco assi aggiuntivi, attrezzature specializzate e sistemi di caricamento, la domanda smette di riguardare due categorie di macchine e diventa piuttosto una scelta tra due configurazioni operative valide.
Questo è anche il motivo per cui un disegno tecnico trae generalmente vantaggio dal definire il risultato richiesto, anziché prescrivere l’orientamento del mandrino. Specifica le caratteristiche da realizzare, i riferimenti dimensionali e le condizioni di ispezione. Qualora un processo qualificato o un requisito contrattuale prescriva esplicitamente l’attrezzatura o il percorso produttivo, tale requisito va mantenuto espresso in modo inequivocabile.
Cosa chiedere quando un fornitore propone un percorso produttivo anziché un altro
Chiedi come viene fissato il pezzo e quali facce vengono lavorate prima che venga rilasciato. Poi chiedi quali modifiche intervengono nel successivo setup. Una spiegazione utile deve fare riferimento alle effettive caratteristiche indicate sul tuo disegno, senza fermarsi a una frase generica come «useremo la macchina orizzontale».
Scegli le domande adatte al lavoro:
- Per una cavità profonda, chiedi come l’utensile raggiunge il fondo e come i trucioli abbandonano l’area di taglio.
- Per un ordine ripetitivo, chiedi se il preventivo presuppone un’attrezzatura dedicata, come tale attrezzatura verrà gestita negli ordini successivi e per quali quantità è valido il prezzo indicato.
- Per un insieme di parti con accoppiamento preciso, chiedi come vengono localizzate e verificate le superfici rilevanti dopo il completamento di tutte le operazioni di lavorazione e finitura.
Non è necessario scrivere personalmente il programma macchina. Queste domande semplificano semplicemente il confronto tra due metodi proposti. Per un particolare componente, la nostra CNC pagina di servizio di fresatura spiega cosa includere quando si condivide il disegno e i requisiti.
Domande sulla fresatura verticale e orizzontale
Una fresatrice orizzontale può realizzare una superficie piana?
Sì. Il termine «orizzontale» descrive l’asse del mandrino, non una limitazione sulla forma della superficie. Con utensili e sistemi di fissaggio adeguati, è possibile lavorare piani, scanalature, fori e altre caratteristiche. La questione è se tale configurazione risulti effettivamente vantaggiosa per il particolare componente. [1][3]
Una fresatrice verticale ha difficoltà con ogni tasca profonda?
No. La profondità è solo uno dei fattori coinvolti. Anche la larghezza della tasca, la lunghezza utile dell’utensile, il materiale, il supporto del pezzo e l’evacuazione dei trucioli sono elementi determinanti. In alcuni casi un approccio orizzontale può essere utile, ma non elimina i limiti fisici dell’utensile né trasforma automaticamente ogni caratteristica profonda in un’operazione semplice. [7][9]
La fresatura orizzontale è conveniente solo per grandi volumi?
No. Le famiglie di macchine orizzontali comprendono diverse dimensioni dell’area di lavoro e configurazioni, non soltanto macchine da produzione con cambio pallet. Un dispositivo di fissaggio adeguato e un componente con più facce lavorabili possono giustificare tale approccio anche per ordini di piccole dimensioni. La ripetitività modifica la convenienza economica, ma non esiste una dimensione universale del lotto oltre la quale ogni lavorazione debba passare a una macchina a controllo numerico orizzontale (HMC). [1][4]
Devo specificare nella mia RFQ se richiedo fresatura verticale o orizzontale?
Di norma è più utile descrivere il risultato richiesto e lasciare che il fornitore illustri il percorso produttivo scelto. Fornisci il disegno, il materiale, la quantità, i requisiti di finitura e di ispezione; il nostro CNC checklist per la richiesta di offerta di lavorazione RFQ spiega cosa includere. Indica separatamente eventuali restrizioni obbligatorie sul percorso produttivo, anziché assumere che la sola categoria di macchina definisca la qualità.
Inizia dalle facce che devono essere raggiunte
Per una piastra con la maggior parte delle sue caratteristiche sulla faccia superiore, una configurazione verticale diretta potrebbe essere tutto ciò di cui il lavoro ha bisogno. Per un blocco che deve essere continuamente sganciato e ruotato, vale la pena considerare attentamente una disposizione orizzontale o una macchina verticale dotata di dispositivo rotativo. E per una tasca piena di trucioli, esamina prima il percorso di uscita dei trucioli prima di richiedere un mandrino più veloce.
La decisione utile consiste nel verificare se la configurazione riduce l’accesso difficoltoso e le manipolazioni ripetute senza creare un altro problema.
Riferimenti tecnici
Fonti tecniche per le attrezzature e le spiegazioni di lavorazione riportate sopra.
[1] Haas Automation. Macchine fresatrici CNC orizzontali.
[2] Haas Automation. VF-2: centro di lavorazione verticale e configurazioni con dispositivo rotativo.
[3] Sandvik Coromant. Fresatura di scanalature o cave.
[4] Haas Automation. EC-1600: macchina orizzontale e accesso tramite tavola rotativa.
[5] Haas Automation. Manuale dell’operatore fresatore: predisposizione del pezzo.
[6] Haas Automation. EC-400: utensili, gestione dei trucioli e sistemi di pallet.
[7] Sandvik Coromant. Fresatura di fori e cavità/tasche.
[8] Haas Automation. Centri di lavorazione verticali con cambio pallet.
[9] Sandvik Coromant. Come ridurre le vibrazioni nella fresatura.
[10] Haas Automation. Lavorazione 5-assi semplificata.
[11] Sandvik Coromant. Generazione della superficie mediante fresatura.



